

Полное меню
- Актуальное
законодательство - Интернет
и право- - Рассылка ''Закон есть закон''
- - Форум сайта (архив)
- - Законодательство
- - Судебная практика (необычная)
- - Судебная практика (авторская)
- - Процедура UDRP и и решения WIPO
- - Книги серии ''Интернет и Право''
- - Книги в открытом доступе
- - Учебный курс ''Интернет и Право''
- - Учебный курс ''Доменные споры''
- - Литература по ''Интернет и Право''
- - Литература по интел. собственности
- - Научный уголок (работы гостей)
- - Авторские публикации
- Информационные
материалы - ЮРИДИЧЕСКИЕ
УСЛУГИ- - Перечень юридических услуг
- - Карта юридических услуг
- - Юридическая консультация
- - Доменные споры (RU), авторское право
- - Международный суд по доменам (COM)
- - Защита прав на маркетплейсе (WB, Ozon)
- - Защита прав в соцсетях (Vk, Ok, FB)
- - Купля-продажа домена, сайта, ПО
- - Досудебное урегулирование конфликта
- - Защита чести и деловой репутации
- - Отмена блокировки сайта/домена РКН
- - ФАС: товарные знаки, авторское право
- - Регистрация ПО/сайта (Роспатент)
- - Юридическая проверка домена
- - Нотариальное заверение сайтов
- - Способы и формы оплаты услуг
- - Мы в СМИ
- - О компании, клиенты
- - Наши дела и победы
- - Контакты и реквизиты
- Информация
о сайте -


ОписаниеИсточник публикации М.: ФГБУ "РСТ", 2022 Примечание к документу Документ введен в действие с 01.11.2023. Название документа "ГОСТ ISO 22568-1-2022. Межгосударственный стандарт. Система стандартов безопасности труда. Средства индивидуальной защиты ног. Технические требования и методы испытаний деталей специальной обуви. Часть 1. Носки металлические защитные" (введен в действие Приказом Росстандарта от 07.11.2022 N 1247-ст) "ГОСТ ISO 22568-1-2022. Межгосударственный стандарт. Система стандартов безопасности труда. Средства индивидуальной защиты ног. Технические требования и методы испытаний деталей специальной обуви. Часть 1. Носки металлические защитные"
|
|||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||

Краткое наименование страны по МК (ИСО 3166) 004-97 | Код страны по МК (ИСО 3166) 004-97 | Сокращенное наименование национального органа по стандартизации |
Армения | AM | ЗАО "Национальный орган по стандартизации и метрологии" Республики Армения |
Беларусь | BY | Госстандарт Республики Беларусь |
Казахстан | KZ | Госстандарт Республики Казахстан |
Киргизия | KG | Кыргызстандарт |
Россия | RU | Росстандарт |
Узбекистан | UZ | Узстандарт |
4 Приказом Федерального агентства по техническому регулированию и метрологии от 7 ноября 2022 г. N 1247-ст межгосударственный стандарт ГОСТ ISO 22568-1-2022 введен в действие в качестве национального стандарта Российской Федерации с 1 ноября 2023 г.
5 Настоящий стандарт идентичен международному стандарту ISO 22568-1:2019 "Средства индивидуальной защиты ног. Технические требования и методы испытаний деталей обуви. Часть 1. Металлические носки" ("Foot and leg protectors - Requirements and test methods for footwear components - Part 1: Metallic toecaps", IDT).
Международный стандарт разработан Техническим комитетом по стандартизации ТС 94 "Средства индивидуальной защиты. Защитная одежда и оборудование", подкомитетом SC 3 "Защита ног" Международной организации по стандартизации (ISO).
Наименование настоящего стандарта изменено относительно наименования указанного международного стандарта в целях приведения в соответствие с ГОСТ 1.5 (подраздел 3.6) и для увязки с наименованиями, принятыми в существующем комплексе межгосударственных стандартов, а также с терминологией, применяемой в обувной промышленности.
В настоящий стандарт включено дополнительное приложение ДА, в котором приведена информация о выявленных несоответствиях в тексте ISO 22568-1:2019 в части отсутствия абзацев в пункте 5.3.2.
При применении настоящего стандарта рекомендуется использовать вместо ссылочных международных стандартов соответствующие им межгосударственные стандарты, сведения о которых приведены в дополнительном приложении ДБ.
Дополнительные сноски в тексте стандарта, выделенные курсивом, приведены для пояснения текста оригинала
6 ВВЕДЕН ВПЕРВЫЕ
7 Некоторые элементы настоящего стандарта могут являться объектами патентных прав
Информация о введении в действие (прекращении действия) настоящего стандарта и изменений к нему на территории указанных выше государств публикуется в указателях национальных стандартов, издаваемых в этих государствах, а также в сети Интернет на сайтах соответствующих национальных органов по стандартизации.
В случае пересмотра, изменения или отмены настоящего стандарта соответствующая информация будет опубликована на официальном интернет-сайте Межгосударственного совета по стандартизации, метрологии и сертификации в каталоге "Межгосударственные стандарты"
ISO 20345, ISO 20346 и [2] устанавливают технические характеристики и свойства для безопасной <1>, защитной <2> и профессиональной <3> обуви. При введении в действие данных стандартов все европейские и международные стандарты, устанавливающие требования к защитным носкам обуви, были отменены, не оставив изготовителям возможности наглядно представить характеристики своей продукции. Настоящий стандарт подготовлен с целью предоставить изготовителям такую возможность и наглядно представить эксплуатационный уровень защитных носков, прежде чем вставить их в обувь.
--------------------------------
<1> Специальная обувь с защитным носком, обеспечивающим защиту от удара с энергией не менее 200 Дж и от сжатия при воздействии силы не менее 15 кН.
<2> Специальная обувь с защитным носком, обеспечивающим защиту от удара с энергией не менее 100 Дж и от сжатия при воздействии силы не менее 10 кН.
<3> Специальная обувь без защитного носка.
Металлический защитный носок, соответствующий требованиям настоящего стандарта, является деталью, подходящей для специальной обуви.
Настоящий стандарт устанавливает требования и методы испытаний металлических защитных носков, предназначенных для использования в качестве деталей специальной обуви (например, в соответствии с ISO 20345 и ISO 20346).
В настоящем стандарте использованы нормативные ссылки на следующие стандарты [для датированных ссылок используют только указанное издание ссылочного стандарта, для недатированных ссылок - последнее издание (включая все изменения)]:
ISO 20345, Personal protective equipment - Safety footwear (Средства индивидуальной защиты. Безопасная обувь)
ISO 20346, Personal protective equipment - Protective footwear (Средства индивидуальной защиты. Защитная обувь)
В настоящем стандарте применены термины по ISO 20345, ISO 20346, а также следующий термин с соответствующим определением.
ISO и IEC ведут терминологические базы данных для использования в стандартизации по следующим адресам:
- платформа онлайн-просмотра ISO: доступна по адресу /template/go.php?url=https://www.iso.org/obp;
- электропедия IEC: доступна по адресу /template/go.php?url=https://www.electropedia.org/.
3.1 внутренний металлический защитный носок <1> (internal metallic toecap): Металлический защитный носок, встроенный под верх обуви и предназначенный для защиты от механических воздействий (ударов и сжатия).
--------------------------------
<1> Металлический защитный подносок.
Примечание 1 - Ранее использовали наружные защитные носки, теперь их не используют, и настоящий стандарт не устанавливает к ним требования.
Настоящий стандарт устанавливает два типа металлических защитных носков (тип A и тип B), подходящих для различных конструкций обуви.
Для каждого требуемого измерения, выполняемого в соответствии с настоящим стандартом, должна быть оценена неопределенность измерения. Используют один из следующих подходов:
- статистический метод, например, описанный в [1];
- математический метод, например, описанный в [3];
- неопределенность и оценка соответствия, описанные в [4];
- метод [5].
Таблица 1
Свойство | Структурный элемент | Количество образцов |
Окончательная обработка | Один образец каждого размера, правый и левый | |
Внутренняя длина | Один образец каждого размера, правый и левый | |
Ширина фланца | Один образец каждого размера, правый и левый | |
Ударная прочность | Один образец каждого размера, правый и левый | |
Сопротивление сжатию | Один образец каждого размера, правый и левый | |
Коррозионная стойкость | Три образца разных размеров (левый или правый) | |
Металлический защитный носок должен быть обработан таким образом, чтобы на его поверхности не было следов или дефектов, а также заусенцев и острых кромок.
При измерении в соответствии с методом, описанным в 5.2.1, внутренняя длина металлического защитного носка должна быть не менее соответствующего значения, приведенного в таблице 2.
Таблица 2
Размер металлического защитного носка | Минимальная внутренняя длина, мм |
<= 5 | 34 |
6 | 36 |
7 | 38 |
8 | 39 |
9 | 40 |
>= 10 | 42 |
Примечание - Указанная система размеров для защитных носков не совпадает ни с одной из систем размеров обуви. | |
Если металлический защитный носок сконструирован с фланцем, то внутренняя ширина фланца e должна быть не более 12 мм, при измерении методом, приведенным в 5.2.2.
При испытании металлических защитных носков в соответствии с методом, описанным в 5.3, при ударе с энергией (100 +/- 2) Дж (металлические защитные носки, предназначенные для защитной обуви) или (200 +/- 4) Дж (металлические защитные носки, предназначенные для безопасной обуви), внутренний зазор безопасности металлического защитного носка в момент удара должен быть не менее значения, приведенного в таблице 3. Кроме того, на металлическом защитном носке не должны образоваться острые кромки или трещины, проходящие сквозь материал (то есть через которые виден свет). В процессе оценки металлического защитного носка, сконструированного с перфорацией, для перфорации критерии видимости света через отверстия не применяют.
Таблица 3
металлического защитного носка при ударе или сжатии
Размер металлического защитного носка | Минимальный внутренний зазор безопасности металлического защитного носка, тип A, мм | Минимальный внутренний зазор безопасности металлического защитного носка, тип B, мм |
<= 5 | 19,5 | 23,5 |
6 | 20,0 | 24,0 |
7 | 20,5 | 24,5 |
8 | 21,0 | 25,0 |
9 | 21,5 | 25,5 |
>= 10 | 22,0 | 26,0 |
Примечание - Указанная система размеров для защитных носков не совпадает ни с одной из систем размеров обуви. | ||
При испытании металлических защитных носков в соответствии с методом, описанным в 5.4, внутренний зазор безопасности металлического защитного носка при нагрузке сжатия (10,0 +/- 0,1) кН (металлические защитные носки, предназначенные для защитной обуви) или (15,00 +/- 0,15) кН (металлические защитные носки, предназначенные для безопасной обуви) должен быть не менее значения, приведенного в таблице 3. Кроме того, на металлическом защитном носке не должны образоваться острые кромки или трещины, проходящие сквозь материал (то есть через которые виден свет). В процессе оценки металлического защитного носка, сконструированного с перфорацией, для перфорации критерии видимости света через отверстия не применяют.
До и после испытания металлических защитных носков в соответствии с методом, описанным в 5.5, защитные носки не должны иметь более трех зон коррозии, измерение каждой из которой в любом направлении не должно быть более 2 мм.
Должен быть испытан один образец каждого размера, левый и правый. Исключения делают для некоторых свойств в соответствии с таблицей 1.
Располагают левый металлический защитный носок задним краем на одной линии с основной и очерчивают его контур. Повторяют эту операцию с правым защитным носком из пары, располагая его у той же основной линии таким образом, чтобы очертания концов металлических защитных носков совпадали (см. рисунок 1).
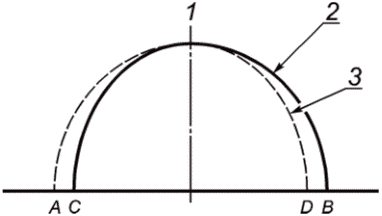
1 - испытательная ось; 2 - правый защитный носок;
3 - левый защитный носок; A, B, C, D - точки,
в которых контуры правого и левого металлических
защитных носков пересекают основную линию
Рисунок 1 - Определение испытательной оси
(схематическое изображение)
Отмечают четыре точки A, B, C и D, в которых контуры левого и правого защитных носков пересекают основную линию. Проводят перпендикуляр из середины отрезка AB или CD. Данный перпендикуляр является испытательной осью обоих металлических защитных носков.
5.2.1.2 Проведение испытания
Помещают металлический защитный носок открытой стороной вниз, на плоскую поверхность. Соответствующим калибром измеряют внутреннюю длину l вдоль испытательной оси от внутренней стороны передней части до вертикальной проекции заднего края, измерение проводят на высоте от 3 до 10 мм параллельно поверхности, на которую помещен металлический защитный носок, в качестве длины l принимают наибольшее расстояние (см. рисунок 2).
Определяют внутреннюю ширину фланца e, как показано на рисунке 3.
5.2.3 Протокол испытания
Протокол испытания должен включать следующую информацию:
a) ссылку на настоящий стандарт;
b) все подробные сведения, касающиеся информации, необходимой для идентификации образцов;
c) внутренние длины, определенные согласно 5.2.1, для каждого образца измеренного металлического защитного носка;
d) ширину фланца, определенную согласно 5.2.2, для каждого образца измеренного металлического защитного носка;
e) любое отклонение от настоящего метода испытания, осуществленное по соглашению или иным образом.
5.3.1 Аппаратура
5.3.1.1 Ударный прибор массой (20,0 +/- 0,2) кг, включающий стальной боек, который свободно падает по вертикальным направляющим с высоты, заранее определенной для получения требуемой энергии удара.
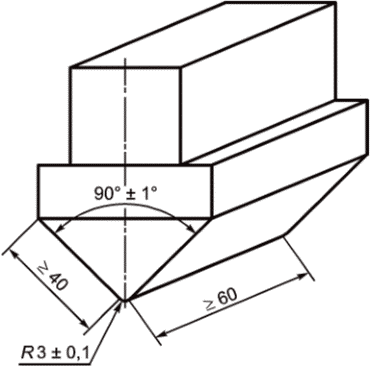
Боек (см. рисунок 4) должен быть изготовлен из стали минимальной твердостью по Роквеллу 60 HRC и включать клин с прямоугольными гранями длиной 60 мм и шириной 40 мм, образующими угол 90° +/- 1°. Вершина на стыке граней должна быть закругленной на радиус (3,0 +/- 0,1) мм. Во время испытания вершина должна быть параллельна в пределах +/- 2° основанию зажимного устройства.
Основание прибора должно быть компактным и по возможности не должно иметь упругих конструкций. Масса основания должна быть не менее 600 кг, к данному основанию прикручивают металлический блок размерами не менее 400 x 400 x 40 мм.
Прибор должен свободно стоять на плоском, ровном и жестком полу, достаточным для того, чтобы удерживать испытательное оборудование. Должен быть предусмотрен механизм для захвата бойка после первого удара в положении отскока так, чтобы ударить испытуемую пробу только один раз.
5.3.1.2 Зажимное устройство, состоящее из стальной пластины толщиной не менее 19 мм и площадью 150 x 150 мм и минимальной твердостью 60 HRC, обеспечивающее слабый зажим металлического защитного носка, таким образом, чтобы не ограничивать боковую деформацию защитного носка во время испытания на удар.
Пример подходящего зажимного устройства показан на рисунке 5.
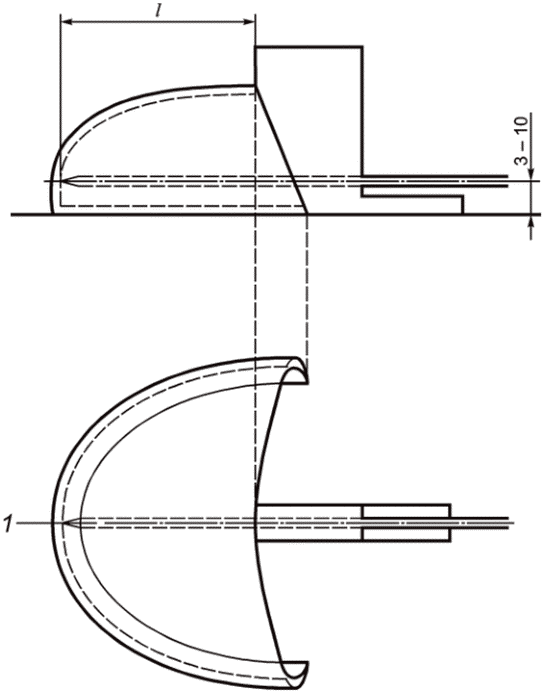
1 - испытательная ось; l - внутренняя
длина металлического защитного носка
длины металлического защитного носка
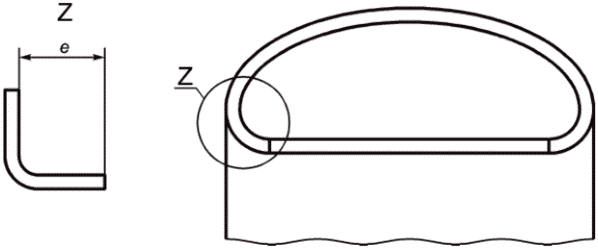
e - ширина фланца металлического защитного носка
металлического защитного носка
Металлический защитный носок необходимо удерживать в нужном положении за передний конец с помощью зажимной вилки, который фиксируется винтом в одном из резьбовых отверстий, в зависимости от размера защитного носка.
Задний конец металлического защитного носка удерживают изогнутой пластиной, привинченной к подвижной направляющей. Закругленная пластина лежит поверх фланца у задних краев защитного носка и придвигает защитный носок к зажимной вилке с нагрузкой от 100 до 200 Н.
Подвижная направляющая подпружинена таким образом, что, когда по металлическому защитному носку ударяет боек, защитный носок может двигаться назад вдоль своей оси в сторону от пружины. Чтобы заменить металлический защитный носок, изогнутую пластину возвращают в исходное положение, отпустив зажимную рукоятку.
5.3.1.3 Цилиндры из глины для лепки диаметром (25 +/- 2) мм; высотой (28 +/- 2) мм для металлических защитных носков типа A и (30 +/- 2) мм для типа B. Плоские основания цилиндра покрывают алюминиевой фольгой (толщиной примерно 0,01 мм), чтобы предотвратить прилипание к испытуемой пробе или к испытательному оборудованию.
Глина для лепки должна соответствовать требованиям, приведенным в приложении A.
5.3.1.4 Индикатор часового типа, точностью до 0,1 мм, действующий в вертикальном направлении, с плоским основанием для размещения цилиндра из глины для лепки, и полусферическим верхним датчиком радиусом (3,0 +/- 0,2) мм, оказывающим вертикальную нагрузку не более 250 мН.
Определяют испытательную ось в соответствии с 5.2.1.1.
В качестве испытуемой пробы используют металлический защитный носок.
Удерживают защитный носок с помощью зажимного устройства (см. 5.3.1.2) таким образом, чтобы при ударе боек ударял сверху переднюю и заднюю части металлического защитного носка.
Помещают цилиндр (см. 5.3.1.3) под задний верхний край испытуемой пробы так, чтобы примерно 2/3 его диаметра находились внутри испытуемой пробы, а 1/3 диаметра выступала за задним краем, при этом центральная ось цилиндра максимально совпадала с испытательной осью (см. рисунок 6). Во время испытания температура глины для лепки должна составлять от 18 °C до 25 °C.
Дают бойку свободно упасть на испытательную ось с заданной высоты, чтобы получить энергию удара (200 +/- 4) Дж для металлических защитных носков, разработанных для безопасной обуви, или (100 +/- 2) Дж - для металлических защитных носков, разработанных для защитной обуви.
С помощью индикатора часового типа (см. 5.3.1.4) измеряют до ближайших 0,5 мм наименьшую высоту цилиндра, до которой он был сжат. Это значение соответствует внутреннему зазору безопасности в момент удара.
Количество необходимых испытаний указано в таблице 1.
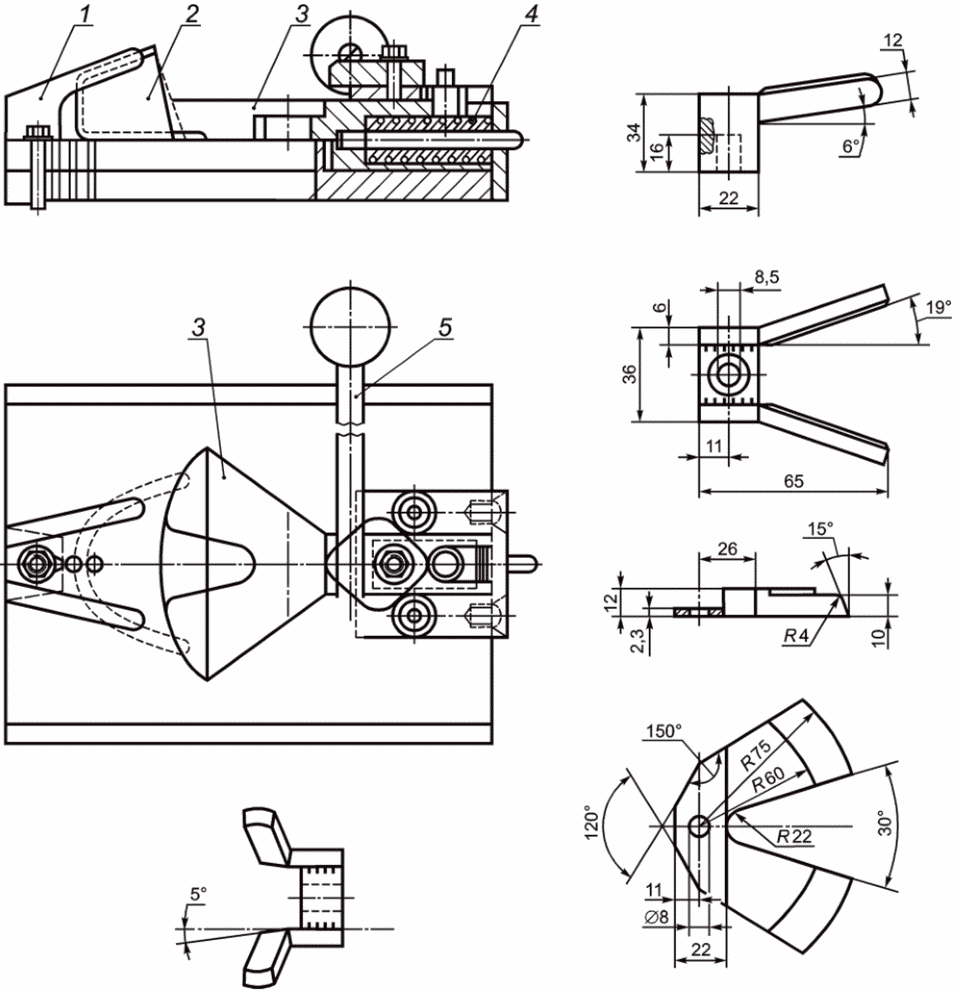
1 - зажимная вилка; 2 - металлический защитный носок;
3 - изогнутая пластина; 4 - пружина; 5 - зажимная рукоятка
устройства для металлических защитных носков
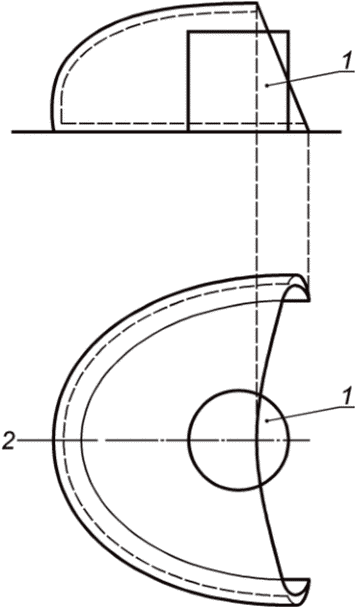
1 - цилиндр из глины для лепки; 2 - испытательная ось
металлических защитных носков на удар или сжатие
5.3.3 Протокол испытания
Протокол испытания должен включать следующую информацию:
a) ссылку на настоящий стандарт;
b) все детали, касающиеся информации, необходимой для идентификации образцов;
c) высоту, определенную согласно 5.3.2, для каждого размера (правого и левого) испытуемого металлического защитного носка;
d) любое отклонение от настоящего метода испытания, осуществленное по соглашению или иным образом.
5.4.1 Оборудование
5.4.1.1 Машина для испытания на сжатие, обеспечивающая действие нагрузки не менее 20 кН (с допуском +/- 1%) на испытуемую пробу, помещенную между двумя плоскими пластинами, при перемещении одной из пластин со скоростью (5 +/- 2) мм/мин.
Нижняя пластина должна охватывать площадь диаметром не менее 150 мм, а верхняя пластина - не менее 90 мм. Обе пластины должны иметь минимальную твердость 60 HRC и оставаться параллельными при приложении нагрузки. Необходимо исключить любое влияние на измерение приложенных вне центра сил.
5.4.1.2 Цилиндры из глины для лепки, как в испытании на удар (см. 5.3.1.3).
5.4.1.3 Индикатор часового типа, как в испытании на удар (см. 5.3.1.4).
Определяют испытательную ось, как описано ранее (см. 5.2.1.1).
В качестве испытуемой пробы используют металлический защитный носок.
Располагают испытуемую пробу по центру между двумя пластинами машины для испытания на сжатие (см. 5.4.1.1). Цилиндр (см. 5.4.1.2) располагают под задним верхним краем испытуемой пробы таким образом, чтобы приблизительно 2/3 его диаметра находилось в пределах испытуемой пробы, а 1/3 выступала за задний край, при этом центральная ось цилиндра максимально совпадала с испытательной осью (см. рисунок 6). Во время испытания температура глины для лепки должна составлять от 18 °C до 25 °C.
Сжимают испытуемую пробу с нагрузкой (15,00 +/- 0,15) кН для металлических защитных носков, предназначенных для безопасной обуви, или (10,0 +/- 0,1) кН для металлических защитных носков, предназначенных для защитной обуви (см. рисунок 7).
Снижают нагрузку, вынимают цилиндр и измеряют до ближайших 0,5 мм наименьшую высоту цилиндра, до которой он был сжат, используя индикатор часового типа, описанный в 5.4.1.3.
Примечание - Данное значение соответствует внутреннему зазору безопасности в момент наибольшего сжатия.
Количество необходимых испытаний приведено в таблице 1.
5.4.3 Протокол испытания
Протокол испытания должен включать следующую информацию:
a) ссылку на настоящий стандарт;
b) все детали, касающиеся информации, необходимой для идентификации образцов;
c) высоту, определенную в соответствии с 5.4.2, для каждого размера (правого и левого) испытанного металлического защитного носка;
d) любое отклонение от настоящего метода испытания, осуществленное по соглашению или иным образом.
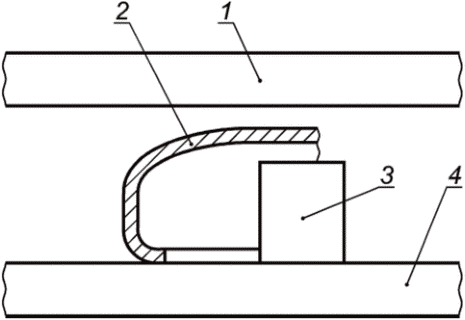
1 - верхняя пластина; 2 - металлический защитный носок;
3 - цилиндр из глины для лепки; 4 - нижняя пластина
5.5.1 Предварительный осмотр
Визуально осматривают металлический защитный носок внутри и снаружи на признаки коррозии под покрытием и коррозии, возникающей на месте разрушения покрытия.
Измеряют наибольшую протяженность каждой зоны коррозии и отмечают количество таких зон.
Удаляют смазку, жир, силикон, воск и подобные вещества, которые могут присутствовать на поверхности образца, с помощью мягкой бумаги или текстильного материала, при необходимости с помощью этанола.
Готовят не менее 300 см3 (мл) 1%-ного (по массе) водного раствора хлорида натрия в качестве испытательного раствора. Наливают раствор в чашку размером не менее 100 x 160 мм. Глубина раствора должна составлять не менее 15 мм; расстояние между поверхностью раствора и стеклянной пластиной, которой накрывают чашку, оставляя небольшую щель, не должно превышать 10 мм.
Погружают две полоски белой фильтровальной бумаги шириной не менее 100 мм и длиной не менее 150 мм в испытательный раствор одним концом таким образом, чтобы эти полоски пропитались раствором, а другой конец каждой полоски лежал на стеклянной пластине.
Кладут испытуемый металлический защитный носок фланцем вниз на свободный конец одной полоски фильтровальной бумаги так, чтобы весь фланец соприкасался со смоченной зоной, а другую полоску фильтровальной бумаги кладут поверх металлического защитного носка таким образом, чтобы максимально возможная площадь мыска защитного носка и его верхняя поверхность соприкасалась с фильтровальной бумагой (см. рисунок 8). Следят за тем, чтобы фильтровальная бумага в процессе испытания оставалась пропитанной раствором.
Спустя 48 ч извлекают фильтровальную бумагу и осматривают металлический защитный носок на признаки коррозии. Измеряют наибольшую протяженность каждой зоны коррозии и отмечают количество таких зон.
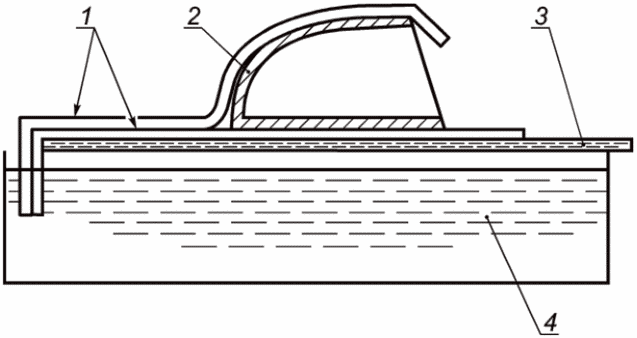
1 - фильтровальная бумага; 2 - металлический защитный носок;
3 - стеклянная пластина; 4 - водный раствор хлорида натрия
испытания на образцах металлических защитных носков
5.5.3 Протокол испытания
Протокол испытания должен включать следующую информацию:
a) ссылку на настоящий стандарт;
b) все детали, касающиеся информации, необходимой для идентификации образцов;
c) все признаки коррозии, определенные согласно 5.5.2, для каждого испытанного образца металлического защитного носка;
d) любое отклонение от настоящего метода испытания, осуществленное по соглашению или иным образом.
Металлические защитные носки должны иметь четкую и несмываемую маркировку, включающую следующую информацию:
b) идентификацию левого или правого защитного носка;
c) товарный знак изготовителя;
d) наименование изготовителя;
e) S или 200 Дж (металлические защитные носки, предназначенные для безопасной обуви), A или B (для определения типа);
P или 100 Дж (металлические защитные носки, предназначенные для защитной обуви), A или B (для определения типа).
Примечание - Пример возможной маркировки: S-A, P/B;
f) обозначение ISO 22568-1:2019.
(обязательное)
В данном приложении описаны требования и методы испытаний для выбора материала глины для лепки, подходящей для использования в качестве вспомогательного материала для испытаний защитных носков согласно 5.3.1.3.
Перечень возможных поставщиков глины для лепки приведен в A.5.
A.2.1 Статическое испытание
При испытании в соответствии с методом, приведенным в A.3, глина для лепки должна соответствовать следующим требованиям:
- поглощение энергии EA должно быть не выше 0,80 Дж;
- упругое восстановление ER должно быть в диапазоне от 0% до 5%.
A.2.2 Динамическое испытание
При испытании в соответствии с методом, приведенным в A.4, высота цилиндра из глины для лепки после удара должна быть не менее 15 мм.
A.3.1 Оборудование
A.3.1.1 Машина для испытания на сжатие, оснащенная двумя плоско параллельными пластинами, датчиком нагрузки с диапазоном измерения от 500 до 5000 Н и подходящими средствами измерения количества энергии, поглощенной цилиндром из глины для лепки во время испытания.
A.3.1.2 Жесткий разделитель, способный остановить движение машины для испытания на сжатие, когда расстояние между пластинами будет равно (15 +/- 1) мм. Подойдет стальное кольцо внутренним диаметром d не менее 10 мм и наружным диаметром D не менее 50 мм.
A.3.1.3 Формовочный пресс или другое подходящее устройство для подготовки цилиндров из глины для лепки требуемых размеров (см. A.3.2).
A.3.1.4 Индикатор часового типа, соответствующий ISO 20344:2011, 5.4.1.4, за исключением "наковальни", которая должна быть плоской.
Испытуемая проба глины для лепки должна иметь цилиндрическую форму высотой и диаметром, равными (25 +/- 1) мм. Два плоских торца должны быть покрыты алюминиевой фольгой толщиной, равной 0,05 мм или менее. Для каждого определения необходимо испытать не менее трех испытуемых проб.
A.3.3 Кондиционирование
Подготовленные испытуемые пробы кондиционируют не менее 5 ч в атмосферных условиях при температуре (23 +/- 2) °C и относительной влажности (50 +/- 5)% RH. Условия испытания не должны отличаться от условий кондиционирования, в противном случае испытания необходимо начинать в течение 3 мин с момента извлечения каждого отдельного образца из камеры для кондиционирования.
A.3.4 Проведение испытания
A.3.4.1 Необходимо знать точное фактическое значение высоты разделителя, и измерить начальную высоту каждой испытуемой пробы после кондиционирования и перед испытанием. Оба измерения записывают с точностью до 0,1 мм.
A.3.4.2 После установки разделителя в центре нижней пластины машины для испытания на сжатие, располагают испытуемую пробу для испытания вертикально в центре этой же пластины, старательно избегая деформирования испытуемой пробы.
A.3.4.3 Включают испытательную машину и перемещают верхнюю пластину максимально быстро и как можно ближе к испытуемой пробе, не касаясь ее самой.
A.3.4.4 Испытание на сжатие начинают с равномерной скорости (10 +/- 2) мм/мин.
A.3.4.5 Сразу после того, как верхняя плита остановилась при касании жесткого разделителя, раздвигают пластины со скоростью не менее 100 мм/мин.
A.3.4.6 Следят за тем, чтобы в течение (11 +/- 1) мин в условиях кондиционирования (см. A.5) испытуемая проба могла свободно приходить в состояние равновесия, оставаясь в том же вертикальном положении, как в испытательной машине; минимизируют перемещение испытуемой пробы во избежание любого давления или напряжения, которые могут вызвать деформацию.
A.3.4.7 С помощью индикатора часового типа измеряют с точностью до 0,1 мм конечную высоту испытуемой пробы максимально близко к ее оси или, в случае неровного верхнего торца, в наивысшей точке этого торца.
A.3.5 Обработка результатов
Вычисляют и/или записывают в джоулях поглощенную испытуемой пробой энергию, EA, во время испытания. Вычисляют и записывают процент упругого восстановления испытуемой пробы по формуле
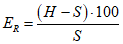 ,
где H - конечная высота испытуемой пробы;
S - фактическая высота разделителя.
Конечные результаты поглощения энергии и упругого восстановления вычисляют как среднее от данных, полученных на трех испытуемых пробах.
A.4.1 Оборудование
A.4.1.1 Ударный прибор, со стальным бойком массой (1,00 +/- 0,01) кг, который свободно падает по вертикальным направляющим с заданной высоты (40,7 +/- 0,2) см, создавая требуемую энергию удара, вычисляемую как потенциальная энергия (см. рисунок A.1). Скорость в момент удара должна быть (2,9 +/- 0,2) м/с.
Основание прибора должно быть небольшим и без упругих конструкций. Прибор должен свободно стоять на плоской и ровной площадке, достаточно большой и жесткой, чтобы удерживать оборудование. Необходимо предусмотреть механизм, захватывающий боек после первого удара, чтобы испытуемая проба подвергалась только одному удару.
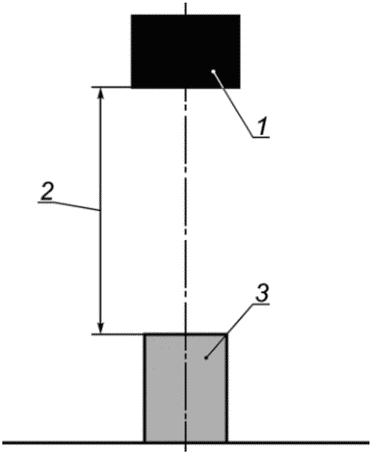
1 - боек, диаметром (30 +/- 1) мм, массой 1 кг; 2 - высота
падения (40,7 +/- 0,2) см; 3 - испытуемая проба из глины
для лепки, высотой (29 +/- 1) мм и диаметром (25 +/- 1) мм
A.4.1.2 Индикатор часового типа, см. 5.3.1.4.
A.4.2 Испытуемые пробы
Испытуемая проба из глины для лепки должна иметь форму цилиндра высотой (29 +/- 1) мм и диаметром (25 +/- 1) мм.
Два плоских торца цилиндра должны быть покрыты алюминиевой фольгой толщиной, равной 0,05 мм или менее. Для каждого определения необходимо испытать не менее трех испытуемых проб.
A.4.3 Кондиционирование
Подготовленные испытуемые пробы кондиционируют не менее 5 ч в атмосферных условиях при температуре (23 +/- 2) °C и относительной влажности (50 +/- 5)% RH. Условия испытания не должны отличаться от условий кондиционирования, в противном случае испытания необходимо начинать в течение 3 мин с момента извлечения каждого отдельного образца из камеры для кондиционирования.
A.4.4 Проведение испытания
Располагают образец соосно с бойком (см. рисунок A.1).
Дают бойку упасть на образец.
Измеряют с помощью индикатора часового типа (см. A.4.1.2) до ближайших 0,5 мм наименьшую высоту цилиндра, до которой он был сжат. Конечный результат вычисляют как среднее от данных, полученных на трех испытуемых пробах.
Наименование и адрес поставщиков глины для лепки можно запросить у секретариата ISO TC 94/SC 3.
(справочное)
В МЕЖДУНАРОДНОМ СТАНДАРТЕ
ДА.1 В ISO 22568-1:2019 были выявлены следующие несоответствия, по которым было проведено голосование в рамках Технического комитета TC 94 "Средства индивидуальной защиты. Защитная одежда и оборудование" Международной организации по стандартизации (ISO) (подкомитет SC 3 "Защита ног") и которые предполагается ввести в международный стандарт путем утверждения поправки:
- в пункте 5.3.2 были ошибочно удалены три последних абзаца. Отсутствующие абзацы описывают основную часть испытания на удар, и без исправления существует высокая вероятность того, что пользователи могут провести определение ударной прочности неправильно.
(справочное)
СТАНДАРТОВ МЕЖГОСУДАРСТВЕННЫМ СТАНДАРТАМ
Таблица ДБ.1
Обозначение ссылочного международного стандарта | Степень соответствия | Обозначение и наименование соответствующего межгосударственного стандарта |
ISO 20345 | - | |
ISO 20346 | - | |
ISO 5725-2 | Accuracy (trueness and precision) of measurement methods and results - Part 2: Basic method for the determination of repeatability and reproducibility of a standard measurement method [Точность (правильность и прецизионность) методов и результатов измерений. Часть 2. Основной метод определения повторяемости и воспроизводимости стандартного метода измерения] | |
ISO 20347 | Personal protective equipment - Occupational footwear (Средства индивидуальной защиты. Производственная обувь) | |
ISO/IEC Guide 98-3 | Uncertainty of measurement - Part 3: Guide to the expression of uncertainty in measurement (GUM:1995) [Неопределенность измерения. Часть 3. Руководство по выражению неопределенности измерения (GUM:1995)] | |
ISO/IEC Guide 98-4 | Uncertainty of measurement - Part 4: Role of measurement uncertainty in conformity assessment (Неопределенность измерения. Часть 4. Роль неопределенности измерения в оценке соответствия) | |
JCGM 100:2008, Evaluation of measurement data - Guide to the expression of uncertainty in measurement (published by the Bureau International des Poids et Mesures - BIPM) | ||
[6] | Regulation (EU) 2016/425 of the European Parliament and of the Council of 9 March 2016 on personal protective equipment and repealing Council Directive 89/686/EEC | |
[7] | EN 13832-2 | Footwear protecting against chemicals - Part 2: Requirements for footwear resistant to chemicals under laboratory conditions (Обувь для защиты от химических веществ. Часть 2. Требования для ограниченного контакта с химическими веществами) |
[8] | EN 13832-3 | Footwear protecting against chemicals - Part 3: Requirements for footwear highly resistant to chemicals under laboratory conditions (Обувь для защиты от химических веществ. Часть 3. Требования для длительного контакта с химическими веществами) |
[9] | EN 15090 | Footwear for firefighters (Обувь для пожарников) |
[10] | EN 50321 | Electrically insulating footwear for working on low voltage installations (Электроизолирующая обувь для работы на установках низкого напряжения) |
УДК 685.345:006.354 | МКС 13.340.50 | IDT |
Ключевые слова: средства индивидуальной защиты, обувь, методы испытаний, металлический защитный носок, фланец, сопротивление удару, сопротивление сжатию, коррозионная стойкость | ||
Вернуться в "Каталог нормативных документов"
Источник информации: https://internet-law.ru/documents/prod/gost_gosudarstvennyj-standart/29/gost_63699.html
На правах рекламы:
|
© Антон Серго, 1998-2026.
|
Разработка сайта |
|