
Полное меню
- Актуальное
законодательство - Интернет
и право- - Рассылка ''Закон есть закон''
- - Форум сайта (архив)
- - Законодательство
- - Судебная практика (необычная)
- - Судебная практика (авторская)
- - Процедура UDRP и и решения WIPO
- - Книги серии ''Интернет и Право''
- - Книги в открытом доступе
- - Учебный курс ''Интернет и Право''
- - Учебный курс ''Доменные споры''
- - Литература по ''Интернет и Право''
- - Литература по интел. собственности
- - Научный уголок (работы гостей)
- - Авторские публикации
- Информационные
материалы - ЮРИДИЧЕСКИЕ
УСЛУГИ- - Перечень юридических услуг
- - Карта юридических услуг
- - Юридическая консультация
- - Доменные споры (RU), авторское право
- - Международный суд по доменам (COM)
- - Защита прав на маркетплейсе (WB, Ozon)
- - Защита прав в соцсетях (Vk, Ok, FB)
- - Купля-продажа домена, сайта, ПО
- - Досудебное урегулирование конфликта
- - Защита чести и деловой репутации
- - Отмена блокировки сайта/домена РКН
- - ФАС: товарные знаки, авторское право
- - Регистрация ПО/сайта (Роспатент)
- - Юридическая проверка домена
- - Нотариальное заверение сайтов
- - Способы и формы оплаты услуг
- - Мы в СМИ
- - О компании, клиенты
- - Наши дела и победы
- - Контакты и реквизиты
- Информация
о сайте -


ОписаниеИсточник публикации М.: Стандартинформ, 2020 Примечание к документу Документ введен в действие с 01.12.2020. Название документа "ГОСТ ISO 9692-2-2020. Межгосударственный стандарт. Сварка и родственные процессы. Типы подготовки соединений. Часть 2. Сварка дуговая сталей под флюсом" (введен в действие Приказом Росстандарта от 08.07.2020 N 346-ст) "ГОСТ ISO 9692-2-2020. Межгосударственный стандарт. Сварка и родственные процессы. Типы подготовки соединений. Часть 2. Сварка дуговая сталей под флюсом"
|
|||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||
Краткое наименование страны по МК (ИСО 3166) 004-97 | Код страны по МК (ИСО 3166) 004-97 | Сокращенное наименование национального органа по стандартизации |
Армения | AM | Минэкономики Республики Армения |
Беларусь | BY | Госстандарт Республики Беларусь |
Киргизия | KG | Кыргызстандарт |
Россия | RU | Росстандарт |
Узбекистан | UZ | Узстандарт |
4 Приказом Федерального агентства по техническому регулированию и метрологии от 8 июля 2020 г. N 346-ст межгосударственный стандарт ГОСТ ISO 9692-2-2020 введен в действие в качестве национального стандарта Российской Федерации с 1 декабря 2020 г.
5 Настоящий стандарт идентичен международному стандарту ISO 9692-2:1998 "Сварка и родственные процессы. Типы подготовки соединений. Часть 2. Сварка дуговая сталей под флюсом" ("Welding and allied processes - Joint preparation - Part 2: Submerged arc welding of steels", IDT).
Международный стандарт разработан Техническим комитетом ISO/TC 44 "Сварка и родственные процессы", подкомитетом SC 7.
При применении настоящего стандарта рекомендуется использовать вместо ссылочных международных стандартов соответствующие им межгосударственные стандарты, сведения о которых приведены в дополнительном приложении ДА
6 ВВЕДЕН ВПЕРВЫЕ
Информация об изменениях к настоящему стандарту публикуется в ежегодном информационном указателе "Национальные стандарты", а текст изменений и поправок - в ежемесячном информационном указателе "Национальные стандарты". В случае пересмотра (замены) или отмены настоящего стандарта соответствующее уведомление будет опубликовано в ежемесячном информационном указателе "Национальные стандарты". Соответствующая информация, уведомление и тексты размещаются также в информационной системе общего пользования - на официальном сайте Федерального агентства по техническому регулированию и метрологии в сети Интернет (www.gost.ru)
ISO 9692 состоит из следующих частей под общим наименованием "Сварка и родственные процессы. Типы подготовки соединений":
- часть 1. Сварка ручная дуговая плавящимся электродом, сварка дуговая плавящимся электродом в защитном газе, сварка газовая, сварка дуговая вольфрамовым электродом в инертном газе и сварка лучевая сталей;
- часть 2. Сварка дуговая сталей под флюсом;
- часть 3. Сварка дуговая в инертном газе плавящимся и вольфрамовым электродом алюминия и его сплавов;
- часть 4. Плакированные стали.
Настоящий стандарт определяет типы подготовки соединений для дуговой сварки сталей под флюсом (процесс 121 в соответствии с ISO 4063).
Настоящий стандарт применяется только для положений при сварке PA и PB в соответствии с ISO 6947. Для положения при сварке PC необходима специальная подготовка соединения.
Настоящий стандарт применяется для сварных швов с полным проплавлением. Для сварных швов с неполным проплавлением типы подготовки соединений и размеры могут отличаться от размеров, определенных настоящим стандартом, если они определены в соответствующих стандартах или согласованы заинтересованными сторонами.
Если корень шва выполнен другим процессом дуговой сварки (см. ISO 4063), то следует учитывать подготовку соединения в соответствии с ISO 9692-1.
Для применения настоящего стандарта необходимы следующие ссылочные документы. Для датированных ссылок применяют только указанное издание ссылочного документа, для недатированных ссылок применяют последнее издание ссылочного документа (включая все изменения к нему):
ISO 2553:1992, Welded, brazed and soldered joints - Symbolic representation on drawings (Сварные и паяные соединения. Условные обозначения на чертежах)
ISO 3834-1:1994, Quality requirements for welding - Fusion welding of metallic materials - Part 1: Guidelines for selection and use (Требования к качеству сварки. Сварка металлических материалов плавлением. Часть 1. Рекомендации по выбору и применению)
ISO 3834-2:1994, Quality requirements for welding - Fusion welding of metallic materials - Part 2: Comprehensive quality requirements (Требования к качеству сварки. Сварка металлических материалов плавлением. Часть 2. Общие требования к качеству)
ISO 3834-3:1994, Quality requirements for welding - Fusion welding of metallic materials - Part 3: Standards quality requirements (Требования к качеству сварки. Сварка металлических материалов плавлением. Часть 3. Стандартные требования к качеству)
ISO 3834-4:1994, Quality requirements for welding - Fusion welding of metallic materials - Part 4: Elementary quality requirements (Требования к качеству сварки. Сварка металлических материалов плавлением. Часть 4. Основные требования к качеству)
ISO 4063, Welding and allied processes - Nomenclature of processes and reference numbers (Сварка и родственные процессы. Перечень и условные обозначения процессов)
ISO 6947:1990, Welds - Working positions - Definitions of angles of slope and rotation (Сварные швы. Рабочие положения. Определение углов наклона и поворота)
ISO 9692:1992 <1>, Metal-arc welding with covered electrode, gas-shielded metal arc welding and gaswelding - Joint preparations for steel (Сварка дуговая покрытым металлическим электродом, сварка дуговая плавящимся электродом в защитном газе и газовая сварка. Подготовка соединения сталей)
--------------------------------
<1> Заменен на ISO 9692-1:2003 "Сварка и родственные процессы. Типы подготовки соединений. Часть 1. Сварка ручная дуговая плавящимся электродом, сварка дуговая плавящимся электродом в защитном газе, сварка газовая, сварка дуговая вольфрамовым электродом в инертном газе и сварка лучевая сталей".
ISO 9956-2:1995 <2>, Specification and approval of welding procedures for metallic materials - Part 2: Welding procedure specification for arc welding (Технические требования и аттестация процедур сварки металлических материалов. Часть 2. Технические требования к процедуре дуговой сварки)
--------------------------------
<2> Заменен на ISO 15609-1:2004 "Технические требования и аттестация процедур сварки металлических материалов. Технические требования к процедуре сварки. Часть 1. Дуговая сварка".
Подготовку соединений, рекомендованную в настоящем стандарте, проводят для всех групп свариваемых сталей.
Рекомендуемые типы подготовки соединений и размеры указаны в таблицах 1 и 2.
Таблица 1
сварных швов
Сварной шов | Подготовка соединения | Положение при сварке (по ISO 6947) | Примечания | ||||||||
N | Толщина детали t, мм | Тип подготовки | Обозначение (по ISO 2553) | Изображение сварного шва | Поперечное сечение | Угол  ,  | Зазор b, мм, радиус R, мм | Размер притупления c, мм | Другие размеры h, мм | ||
1.2 | 3 <= t <= 12 | Без скоса кромок |  | 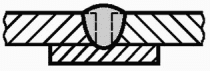 | 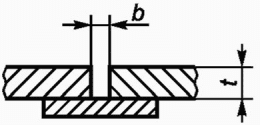 | - | b <= 0,5t max 5 | - | - | PA | На подкладке, минимальная толщина подкладки 5 мм или 0,5t |
1.3 | 10 <= t <= 20 | С V-образным скосом кромок |  | 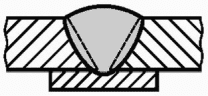 | 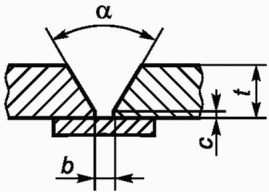 |  | 4 <= b <= 8 | c <= 2 | - | PA | На подкладке, минимальная толщина подкладки 5 мм или 0,5t |
1.14 | t > 20 | С V-образным скосом кромок с увеличенным зазором |  | 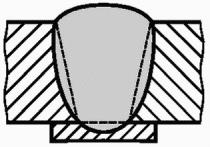 | 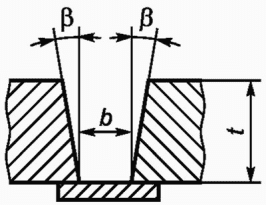 |  | 10 <= b <= 25 | - | - | PA | На подкладке, минимальная толщина подкладки 5 мм или 0,5t |
1.3.3 | t > 12 | С V-образным скосом кромок и с V-образным скосом для корня шва |  | 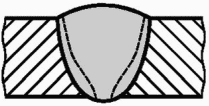 | 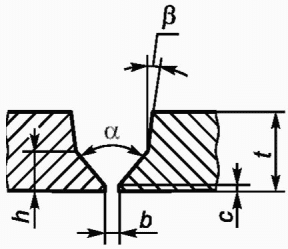 |   | 1 <= b <= 4 | 0 <= c <= 3 | 4 <= h <= 6 | PA | Корневой валик выполнен дополнительным сварочным процессом |
1.3.7 | t >= 12 | С U-образным скосом кромок и с V-образным скосом для корня шва |  | 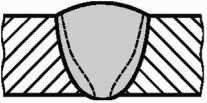 | 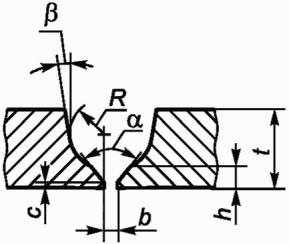 |   | 1 <= b <= 4 5 <= R <= 10 | 0 <= c <= 3 | 4 <= h <= 6 | PA | Корневой валик выполнен дополнительным сварочным процессом |
1.7 | t >= 30 | С U-образным скосом кромок |  | 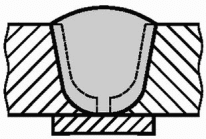 | 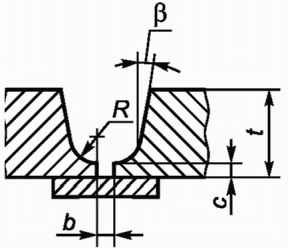 |  | 1 <= b <= 4 5 <= R <= 10 | 2 <= c <= 3 | - | PA | На подкладке, минимальная толщина подкладки 5 мм или 0,5t |
1.4 | 3 <= t <= 16 | Со скосом одной кромки |  | 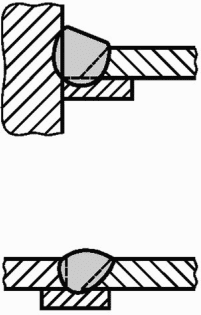 | 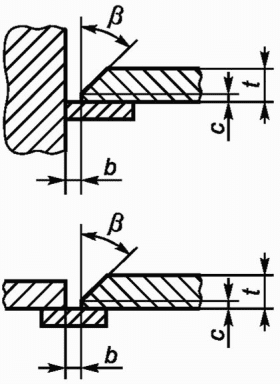 |  | 1 <= b <= 4 | c <= 2 | - | PA PB | На подкладке, минимальная толщина подкладки 5 мм или 0,5t |
1.15 | t >= 16 | Со скосом одной кромки с увеличенным зазором |  | 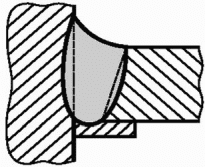 | 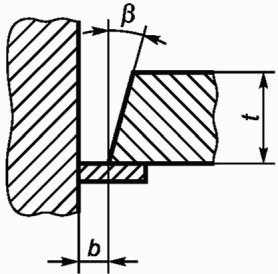 |  | 5 <= b <= 15 | - | - | PA PB | На подкладке, минимальная толщина подкладки 5 мм или 0,5t |
1.8 | t >= 16 | С U-образным скосом одной кромки (J-образный скос) |  | 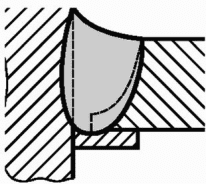 | 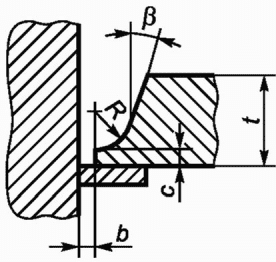 |  | 2 <= b <= 4 5 <= R <= 10 | 2 <= c <= 3 | - | PA PB | На подкладке, минимальная толщина подкладки 5 мм или 0,5t |
Таблица 2
Сварной шов | Подготовка соединения | Положение при сварке (по ISO 6947) | Примечания | ||||||||
N | Толщина детали t, мм | Тип подготовки | Обозначение (по ISO 2553) | Изображение сварного шва | Поперечное сечение | Угол  ,  | Зазор b, мм, радиус R, мм | Размер притупления c, мм | Другие размеры h, мм | ||
2.2 | 3 <= t <= 20 | Без скоса кромок |  | 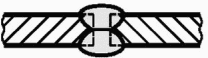 | 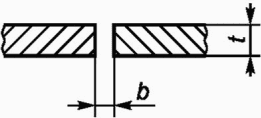 | - | b <= 2 | - | - | PA | Ширина зазора должна находиться в допустимых пределах |
2.5.9 | 10 <= t <= 35 | С V-образным скосом кромок с увеличенным притуплением и корневым проходом |  | 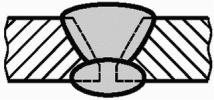 | 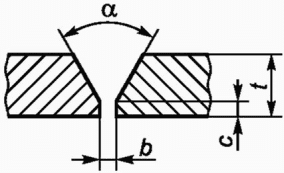 |  | b <= 4 | 4 <= c <= 10 | - | PA | Корневой валик может быть выполнен другим сварочным процессом |
2.5.2 | 10 <= t <= 20 | С V-образным скосом кромок и без скоса кромок для корня шва |  | 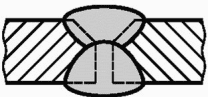 | 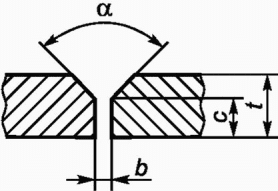 |  | b <= 4 | 5 <= c <= 15 | - | PA | Корневой валик может быть выполнен другим сварочным процессом |
2.5.5 | t >= 16 | С двусторонним V-образным скосом кромок и с увеличенным притуплением |  | 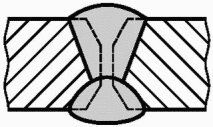 | 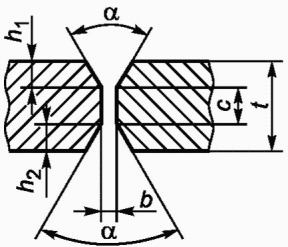 |  | b <= 4 | 4 <= c <= 10 | h1 ~= h2 | PA | - |
2.7.9 | t >= 30 | С U-образным скосом кромок и корневым проходом |  | 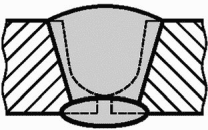 | 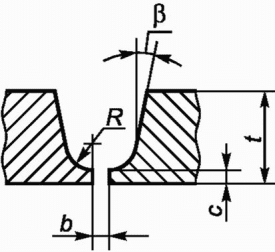 |  | b <= 4 5 <= R <= 10 | 4 <= c <= 10 | - | PA | - |
2.7.7 | t >= 50 | С двусторонним U-образным скосом кромок |  | 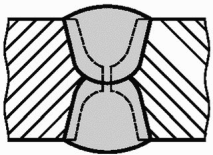 | 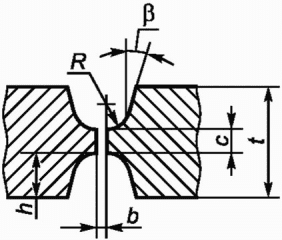 |  | b <= 4 5 <= R <= 10 | 4 <= c <= 10 | h = 0,5 (t - c) | PA | Данный тип подготовки может быть выполнен асимметричным аналогично асимметричному двустороннему V-образному скосу кромок |
2.6.6 | t >= 12 | С двусторонним скосом одной кромки с увеличенным притуплением |  | 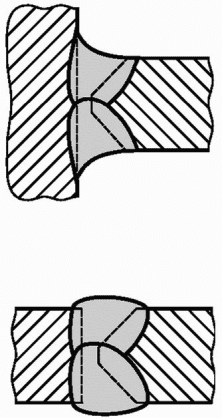 | 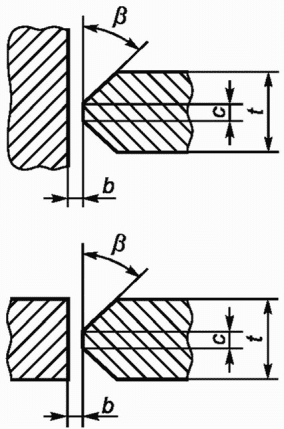 |  | b <= 4 | 4 <= c <= 10 | - | PA PB | Данный тип подготовки может быть выполнен асимметричным аналогично асимметричному двустороннему V-образному скосу кромок. Корневой валик может быть необходим |
2.8.9 | t >= 20 | С J-образным односторонним скосом одной кромки и корневым проходом |  | 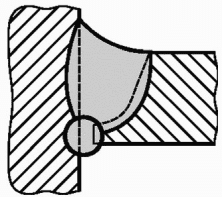 | 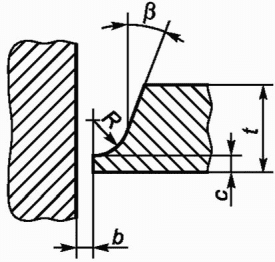 |  | b <= 4 5 <= R <= 10 | 4 <= c <= 10 | - | PA PB | Корневой валик может быть необходим |
2.4.9 | t < 12 | С односторонним скосом одной кромки и корневым проходом |  | 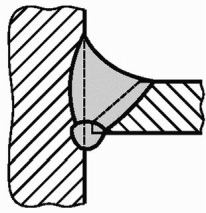 | 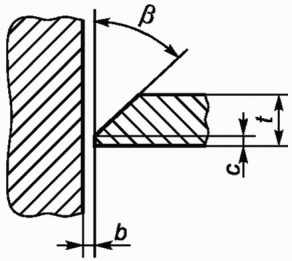 |  | b <= 4 | c <= 2 | - | PA PB | Корневой валик может быть необходим |
2.8.8 A | t >= 30 | С двусторонним J-образным скосом одной кромки |  | 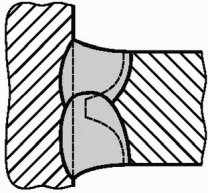 | 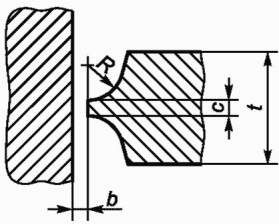 |  | b <= 4 5 <= R <= 10 | 2 <= c <= 7 | - | PA PB | Данный тип подготовки может быть выполнен асимметричным аналогично асимметричному двустороннему V-образному скосу кромок. Корневой валик может быть необходим |
2.8.8 B | t <= 12 | С двусторонним J-образным скосом одной кромки для однопроходного сварочного процесса |  | 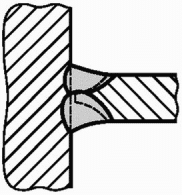 | 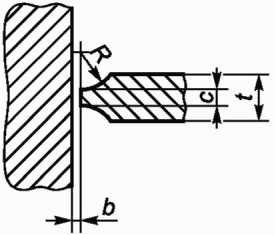 | - | b <= 2 5 <= R <= 10 | 2 <= c <= 3 | - | PA PB | Тип подготовки соединений для однопроходного сварочного процесса |
2.8.8 C | t > 12 | С двусторонним J-образным скосом одной кромки для многопроходного сварочного процесса |  | 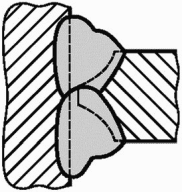 | 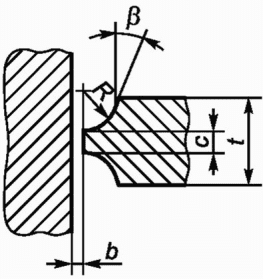 |  | b <= 4 5 <= R <= 10 | 2 <= c <= 7 | - | PA PB | Тип подготовки соединений для многопроходного сварочного процесса. Корневой валик может быть необходим |
Зазоры даны в размерах, которые получены после сварки.
Настоящий стандарт не устанавливает размеры или типы материалов подкладок. Корневые валики могут быть также использованы в качестве подкладки и влиять на качество соединений (согласно соответствующей части ISO 3834) и подготовку соединений, приведенных в таблицах 1 и 2. Они должны быть частью технических требований к процедуре сварки в соответствии с ISO 9956-2.
В соответствии с требованиями стандарта или соглашением между заинтересованными сторонами может потребоваться удаление шлака перед выполнением следующего прохода.
Примечание - Номера соединений в таблицах определены согласно следующей схеме: первая цифра соответствует номеру таблицы; вторая цифра или группа чисел - номеру шва по ISO 2553; третье обозначение (буква) - варианту подготовки кромок.
(справочное)
МЕЖГОСУДАРСТВЕННЫМ СТАНДАРТАМ
Таблица ДА.1
Обозначение ссылочного международного стандарта | Степень соответствия | Обозначение и наименование соответствующего межгосударственного стандарта |
ISO 2553:1992 | - | |
ISO 3834-1:1994 | - | |
ISO 3834-2:1994 | - | |
ISO 3834-3:1994 | - | |
ISO 3834-4:1994 | - | |
ISO 4063 | - | |
ISO 6947:1990 | - | |
ISO 9692:1992 | IDT | ГОСТ ISO 9692-1-2016 "Сварка и родственные процессы. Типы подготовки соединений. Часть 1. Сварка ручная дуговая плавящимся электродом, сварка дуговая плавящимся электродом в защитном газе, сварка газовая, сварка дуговая вольфрамовым электродом в инертном газе и сварка лучевая сталей" |
ISO 9956-2:1995 | - | |
<*> Соответствующий межгосударственный стандарт отсутствует. До его принятия рекомендуется использовать перевод на русский язык данного международного стандарта. Перевод данного международного стандарта находится в Федеральном информационном фонде стандартов. Примечание - В настоящей таблице использовано следующее условное обозначение степени соответствия стандарта: - IDT - идентичный стандарт. | ||
--------------------------------
<1> В Российской Федерации действует ГОСТ Р ИСО 2553-2017 "Сварка и родственные процессы. Условные обозначения на чертежах. Сварные соединения".
<2> В Российской Федерации действует ГОСТ Р ИСО 4063-2010 "Сварка и родственные процессы. Перечень и условные обозначения процессов".
<3> В Российской Федерации действует ГОСТ Р ИСО 6947-2017 "Сварка и родственные процессы. Положения при сварке".
<4> В Российской Федерации действует ГОСТ Р ИСО 15609-1-2009 "Технические требования и аттестация процедур сварки металлических материалов. Технические требования к процедуре сварки. Часть 1. Дуговая сварка".
УДК 621.791:006.354 | МКС 25.160.01 | IDT |
Ключевые слова: сварка, типы подготовки соединений, сварка под флюсом, сварка сталей | ||
Вернуться в "Каталог нормативных документов"
Источник информации: https://internet-law.ru/documents/prod/gost_gosudarstvennyj-standart/3/gost.html
На правах рекламы:
|
© Антон Серго, 1998-2026.
|
Разработка сайта |
|