

Полное меню
- Актуальное
законодательство - Интернет
и право- - Рассылка ''Закон есть закон''
- - Форум сайта (архив)
- - Законодательство
- - Судебная практика (необычная)
- - Судебная практика (авторская)
- - Процедура UDRP и и решения WIPO
- - Книги серии ''Интернет и Право''
- - Книги в открытом доступе
- - Учебный курс ''Интернет и Право''
- - Учебный курс ''Доменные споры''
- - Литература по ''Интернет и Право''
- - Литература по интел. собственности
- - Научный уголок (работы гостей)
- - Авторские публикации
- Информационные
материалы - ЮРИДИЧЕСКИЕ
УСЛУГИ- - Перечень юридических услуг
- - Карта юридических услуг
- - Юридическая консультация
- - Доменные споры (RU), авторское право
- - Международный суд по доменам (COM)
- - Защита прав на маркетплейсе (WB, Ozon)
- - Защита прав в соцсетях (Vk, Ok, FB)
- - Купля-продажа домена, сайта, ПО
- - Досудебное урегулирование конфликта
- - Защита чести и деловой репутации
- - Отмена блокировки сайта/домена РКН
- - ФАС: товарные знаки, авторское право
- - Регистрация ПО/сайта (Роспатент)
- - Юридическая проверка домена
- - Нотариальное заверение сайтов
- - Способы и формы оплаты услуг
- - Мы в СМИ
- - О компании, клиенты
- - Наши дела и победы
- - Контакты и реквизиты
- Информация
о сайте -


ОписаниеИсточник публикации М.: Стандартинформ, 2018 Примечание к документу Документ введен в действие с 1 января 2020 года. Название документа "ГОСТ ISO 7590-2017. Межгосударственный стандарт. Ленты конвейерные металлокордные. Методы определения общей толщины и толщины обкладок" (введен в действие Приказом Росстандарта от 21.02.2018 N 90-ст) "ГОСТ ISO 7590-2017. Межгосударственный стандарт. Ленты конвейерные металлокордные. Методы определения общей толщины и толщины обкладок"
|

Краткое наименование страны по МК (ИСО 3166) 004-97 | Код страны по МК (ИСО 3166) 004-97 | Сокращенное наименование национального органа по стандартизации |
Беларусь | BY | Госстандарт Республики Беларусь |
Казахстан | KZ | Госстандарт Республики Казахстан |
Киргизия | KG | Кыргызстандарт |
Россия | RU | Росстандарт |
Таджикистан | TJ | Таджикстандарт |
Узбекистан | UZ | Узстандарт |
4 Приказом Федерального агентства по техническому регулированию и метрологии от 21 февраля 2018 г. N 90-ст межгосударственный стандарт ГОСТ ISO 7590-2017 введен в действие в качестве национального стандарта Российской Федерации с 1 января 2020 г.
5 Настоящий стандарт идентичен международному стандарту ISO 7590:2009 "Металлокордные конвейерные ленты. Методы определения общей толщины и толщины обкладки" ("Steel cord conveyor belts - Methods for the determination of total thickness and cover thickness", IDT).
Международный стандарт разработан подкомитетом SC 3 "Конвейерные ленты" Технического комитета по стандартизации ISO/TC 41 "Шкивы и ремни (в том числе клиновые)" Международной организации по стандартизации ISO
6 ВВЕДЕН ВПЕРВЫЕ
Информация об изменениях к настоящему стандарту публикуется в ежегодном информационном указателе "Национальные стандарты", а текст изменений и поправок - в ежемесячном информационном указателе "Национальные стандарты". В случае пересмотра (замены) или отмены настоящего стандарта соответствующее уведомление будет опубликовано в ежемесячном информационном указателе "Национальные стандарты". Соответствующая информация, уведомление и тексты размещаются также в информационной системе общего пользования - на официальном сайте Федерального агентства по техническому регулированию и метрологии в сети Интернет (www.gost.ru)
Настоящий стандарт устанавливает три метода определения общей толщины и толщины обкладок металлокордных конвейерных лент.
Методы A1 и A2 (методы с использованием микрометров) можно использовать для определения общей толщины и толщины обкладок всех металлокордных конвейерных лент.
Метод B (оптический метод) рекомендуется для определения толщины только обкладок. Его не используют для лент с текстильным или металлическим утком и если концы стальных кордов при разрезании скручиваются.
В настоящем стандарте применены следующие термины с соответствующими определениями:
2.1 брекер (breaker): Армирование, включенное в обкладки.
2.2 уток (weft): Слой или слои поперечного армирования каркаса ленты, не рассматриваемые как часть слоев обкладок.
Общую толщину ленты измеряют микрометром в нескольких заданных точках в зависимости от ширины ленты.
Толщину обкладок измеряют следующим образом:
a) удаляют обкладки, измеряют их толщину в тех же заданных точках и вычисляют толщину каждой обкладки вычитанием или
b) прямым измерением с использованием оптического измерительного прибора.
4.1 Микрометр с циферблатом для методов A1 и A2
Прибор должен быть с ценой деления 0,1 мм и иметь плоскую круглую пятку диаметром 10 мм, прикладывающую давление к образцу для испытания (22 +/- 5) кПа.
Ручное увеличительное стекло со шкалой с ценой деления 0,1 мм. Увеличение должно быть не менее восьмикратного.
5.1 Общие положения
При определении прочности связи между обкладкой и каркасом по стандарту [1] для определения толщины обкладки по методу A1 можно использовать те же образцы для испытаний.
При определении положения стальных кордов по стандарту [2] для определения толщины обкладки по методу A2 можно использовать тот же образец для испытаний.
Если использовать методы A1 и A2 не практично, для определения толщины обкладки по методу B можно использовать видимый конец ленты или конец лабораторного образца ленты.
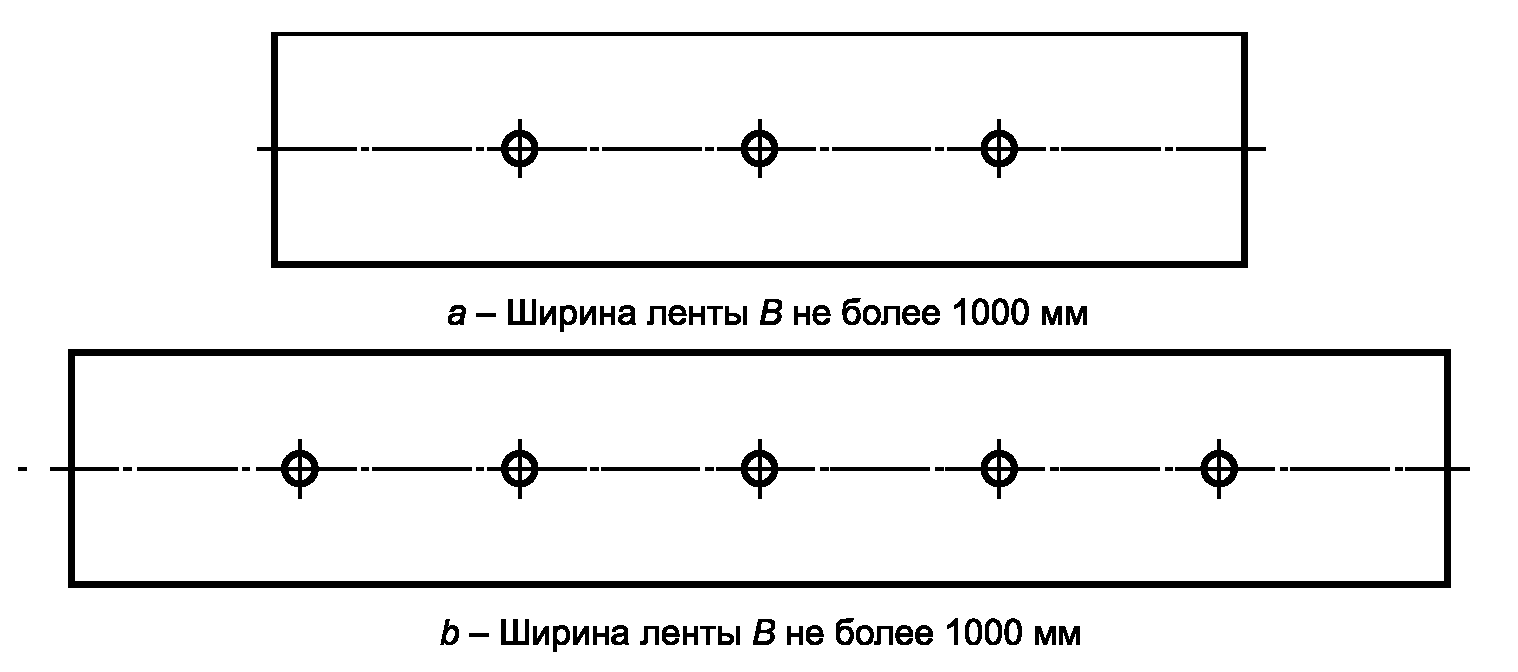
Если ширина ленты B не более 1000 мм, измеряют толщину в трех точках, расположенных на одинаковом расстоянии по ширине ленты (см. рисунок 1 a).
Если ширина ленты B более 1000 мм, измеряют толщину в пяти точках, расположенных на одинаковом расстоянии по ширине ленты (см. рисунок 1 b).
5.3 Образцы для испытаний
5.3.1 Общие положения
Вырубают прямоугольный образец по всей ширине ленты под углом 90° к краю ленты размерами, как указано в 5.3.2 - 5.3.4, в зависимости от обстоятельств.
5.3.2 Образцы для метода A1
Длина образца для испытаний должна быть приблизительно 150 мм. В зависимости от ширины ленты вырубают три или пять образцов в точках измерения, указанных в 5.2. Каждый образец должен быть шириной, равной двум шагам кордов [образец должен иметь два корда (см. рисунок 2)], и длиной приблизительно 150 мм.
5.3.3 Образцы для метода A2
Образец должен быть длиной не менее 50 мм и шириной, равной полной ширине ленты. Отмечают на нем точки измерения в соответствии с 5.2.
Испытание проводят на конце конвейерной ленты на месте нахождения или на образце длиной не менее 50 мм. В любом случае обрезанный край должен быть под углом 90° к поверхности ленты, корды должны быть видимыми и без загрязнений. При необходимости очищают концы кордов. Отмечают на образце точки измерения в соответствии с 5.2.
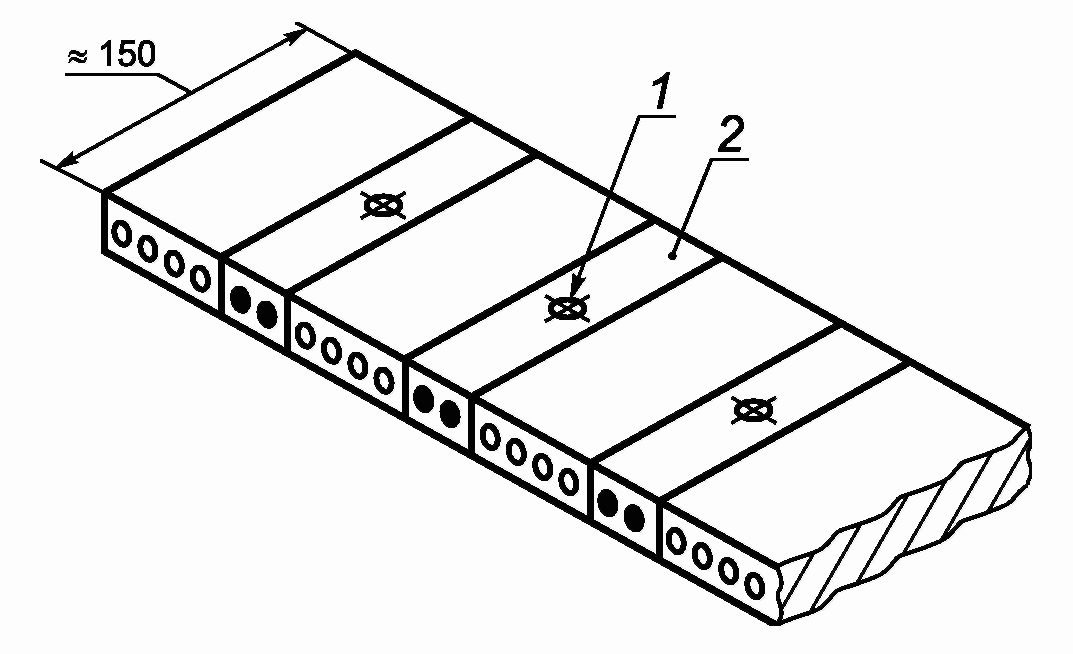
1 - точка измерения; 2 - образец
из полной ширины образца ленты
5.4 Измерение толщины
5.4.1 Метод A1
Измеряют общую толщину образца s1 в каждой из точек измерения, указанных в 5.2.
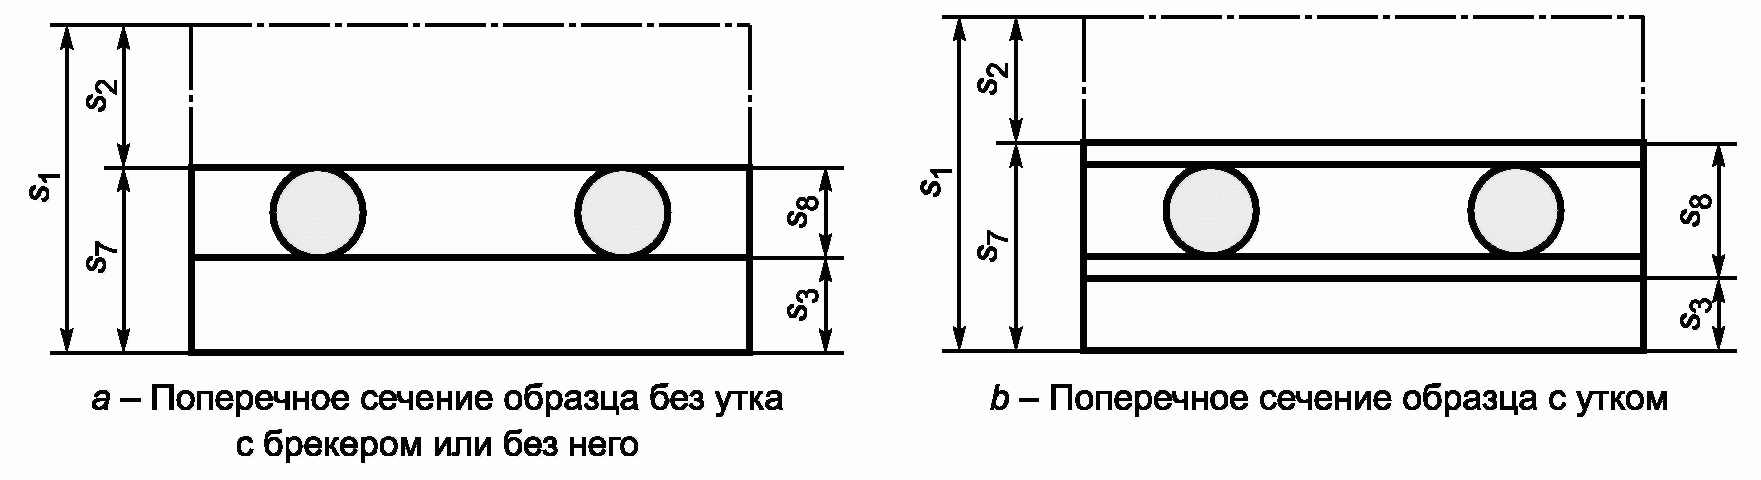
Удаляют верхнюю обкладку до двух кордов (см. рисунок 3). Измеряют толщину s7 в точках измерения, указанных на рисунке 1. Измерения проводят непосредственно над кордом, убеждаясь, что пятка микрометра контактирует с поверхностью корда (см. рисунок 3 a) или поверхностью утка (см. рисунок 3 b).
Вычисляют толщину верхней обкладки s2 в каждой точке измерения по формуле
После проведения процедуры по 5.4.1.2 удаляют нижнюю обкладку. Измеряют толщину s8 по 5.4.1.2, убеждаясь, что точки измерения расположены над кордами.
Вычисляют толщину нижней обкладки s3 в каждой точке измерения по формуле
В зависимости от ширины ленты вычисляют среднеарифметическое значение трех или пяти толщин s1, s2 и s3, определенных по 5.4.1.1, 5.4.1.2 и 5.4.1.3. Результаты представляют в миллиметрах.
5.4.2 Метод A2
Измеряют общую толщину образца s1 в каждой из точек измерения, указанных в 5.2.
Удаляют секцию верхней обкладки длиной 20 мм по всей ширине испытуемого образца (см. рисунок 4). Измеряют толщину s7 в тех же точках, что и в 5.4.2.1. Измерения проводят непосредственно над кордом, убеждаясь, что пятка микрометра контактирует с поверхностью корда (см. рисунок 4 a) или поверхностью утка (см. рисунок 4 b).
Вычисляют толщину верхней обкладки s2 в каждой точке измерения по формуле (1).
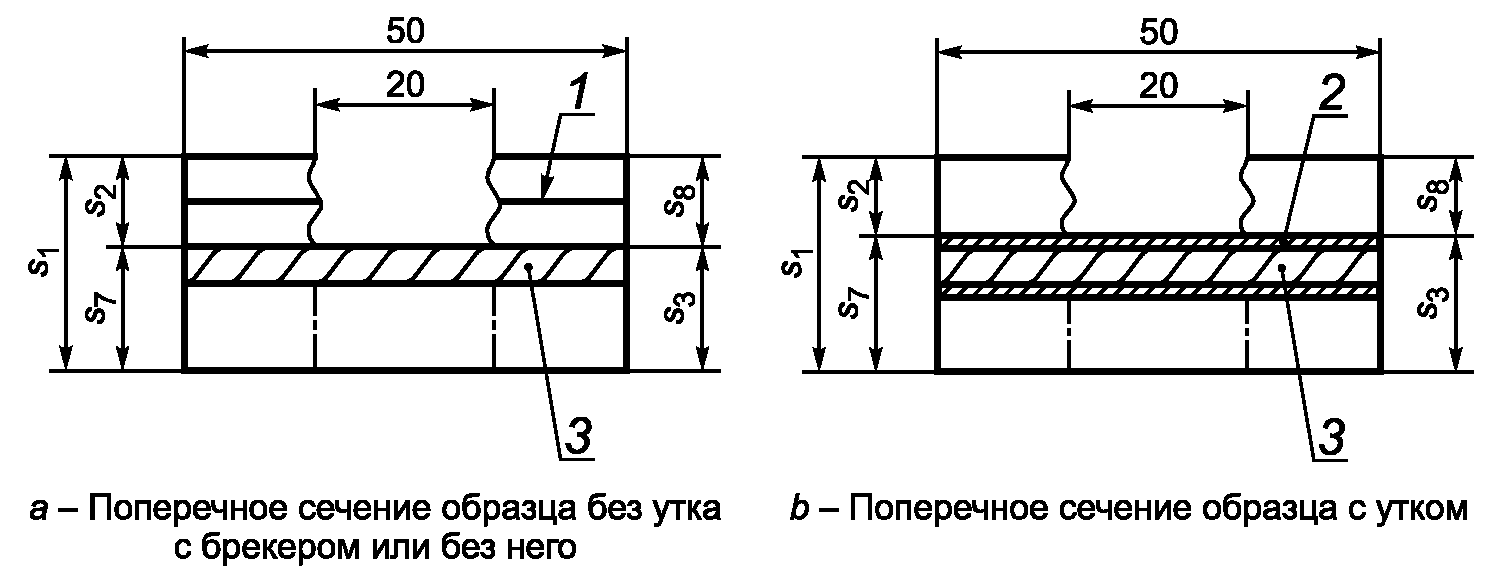
1 - брекер; 2 - уток; 3 - корд
После проведения процедуры по 5.4.2.2 удаляют нижнюю обкладку. Измеряют толщину s8 по 5.4.2.2, убеждаясь, что точки измерения расположены над кордами.
Вычисляют толщину нижней обкладки s3 в каждой точке измерения по формуле (2).
В зависимости от ширины ленты вычисляют среднеарифметическое значение трех или пяти толщин s1, s2 и s3, определенных по 5.4.2.1, 5.4.2.2 и 5.4.2.3. Результаты представляют в миллиметрах.
5.4.3 Метод B
Оптическим измерительным прибором (4.2) измеряют расстояние между верхним краем корда и поверхностью ленты в каждой из точек измерения, указанных в 5.2, убеждаясь, что измерительная шкала физически контактирует с лентой. Регистрируют толщины верхней обкладки s2 и нижней обкладки s3 в каждой точке измерения.
В зависимости от ширины ленты вычисляют среднеарифметическое значение трех или пяти толщин s2 и s3, определенных по 5.4.3.1. Результаты представляют в миллиметрах.
Протокол испытаний должен содержать:
a) обозначение настоящего стандарта;
b) использованный метод (A1, A2 или B);
c) идентификацию испытуемой конвейерной ленты;
d) число точек измерения;
f) дату проведения испытаний.
ISO 8094, Steel cord conveyor belts - Adhesion strength test of the cover to the core layer (Металлокордные конвейерные ленты. Определение прочности связи между обкладкой и сердечником) <*> | |
EN 13827, Steel cord conveyor belts - Determination of the lateral and vertical displacement of steel cords |
--------------------------------
<*> Официальный перевод этого стандарта находится в Федеральном информационном фонде стандартов.
Вернуться в "Каталог нормативных документов"
Источник информации: https://internet-law.ru/documents/prod/gost_gosudarstvennyj-standart/33/gost_10700.html
На правах рекламы:
|
© Антон Серго, 1998-2026.
|
Разработка сайта |
|