

Полное меню
- Актуальное
законодательство - Интернет
и право- - Рассылка ''Закон есть закон''
- - Форум сайта (архив)
- - Законодательство
- - Судебная практика (необычная)
- - Судебная практика (авторская)
- - Процедура UDRP и и решения WIPO
- - Книги серии ''Интернет и Право''
- - Книги в открытом доступе
- - Учебный курс ''Интернет и Право''
- - Учебный курс ''Доменные споры''
- - Литература по ''Интернет и Право''
- - Литература по интел. собственности
- - Научный уголок (работы гостей)
- - Авторские публикации
- Информационные
материалы - ЮРИДИЧЕСКИЕ
УСЛУГИ- - Перечень юридических услуг
- - Карта юридических услуг
- - Юридическая консультация
- - Доменные споры (RU), авторское право
- - Международный суд по доменам (COM)
- - Защита прав на маркетплейсе (WB, Ozon)
- - Защита прав в соцсетях (Vk, Ok, FB)
- - Купля-продажа домена, сайта, ПО
- - Досудебное урегулирование конфликта
- - Защита чести и деловой репутации
- - Отмена блокировки сайта/домена РКН
- - ФАС: товарные знаки, авторское право
- - Регистрация ПО/сайта (Роспатент)
- - Юридическая проверка домена
- - Нотариальное заверение сайтов
- - Способы и формы оплаты услуг
- - Мы в СМИ
- - О компании, клиенты
- - Наши дела и победы
- - Контакты и реквизиты
- Информация
о сайте -


ОписаниеИсточник публикации М.: Стандартинформ, 2016 Примечание к документу Документ включен в Перечень международных и региональных (межгосударственных) стандартов (пункты 70, 71, 72, 94), а в случае их отсутствия - национальных (государственных) стандартов, в результате применения которых на добровольной основе обеспечивается соблюдение требований технического регламента Таможенного союза "О безопасности колесных транспортных средств" (ТР ТС 018/2011), и Перечень международных и региональных (межгосударственных) стандартов (пункты 90, 91, 92, 114), а в случае их отсутствия - национальных (государственных) стандартов, содержащих правила и методы исследований (испытаний) и измерений, в том числе правила отбора образцов, необходимые для применения и исполнения требований технического регламента Таможенного союза "О безопасности колесных транспортных средств" (ТР ТС 018/2011) и осуществления оценки соответствия объектов технического регулирования (Решение Коллегии Евразийской экономической комиссии от 25.12.2018 N 219). Документ введен в действие с 1 апреля 2017 года. Название документа "ГОСТ 33667-2015. Межгосударственный стандарт. Автомобильные транспортные средства. Наконечники проводов к выводам аккумуляторных батарей и стартеров. Технические требования и методы испытаний" (введен в действие Приказом Росстандарта от 30.05.2016 N 435-ст) "ГОСТ 33667-2015. Межгосударственный стандарт. Автомобильные транспортные средства. Наконечники проводов к выводам аккумуляторных батарей и стартеров. Технические требования и методы испытаний"
|
|||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||

Краткое наименование страны по МК (ИСО 3166) 004-97 | Код страны по МК (ИСО 3166) 004-97 | Сокращенное наименование национального органа по стандартизации |
Армения | AM | Минэкономики Республики Армения |
Беларусь | BY | Госстандарт Республики Беларусь |
Казахстан | KZ | Госстандарт Республики Казахстан |
Киргизия | KG | Кыргызстандарт |
Россия | RU | Росстандарт |
Таджикистан | TJ | Таджикстандарт |
4 Приказом Федерального агентства по техническому регулированию и метрологии от 30 мая 2016 г. N 435-ст межгосударственный стандарт ГОСТ 33667-2015 введен в действие в качестве национального стандарта Российской Федерации с 1 апреля 2017 г.
5 ВВЕДЕН ВПЕРВЫЕ
Информация об изменениях к настоящему стандарту публикуется в ежегодном информационном указателе "Национальные стандарты", а текст изменений и поправок - в ежемесячном информационном указателе "Национальные стандарты". В случае пересмотра (замены) или отмены настоящего стандарта соответствующее уведомление будет опубликовано в ежемесячном информационном указателе "Национальные стандарты". Соответствующая информация, уведомление и тексты размещаются также в информационной системе общего пользования - на официальном сайте Федерального агентства по техническому регулированию и метрологии в сети Интернет
Настоящий стандарт распространяется на наконечники автотракторных проводов к выводам аккумуляторных батарей и стартеров.
В настоящем стандарте использованы нормативные ссылки на следующие межгосударственные стандарты:
ГОСТ 9.301-86 Единая система защиты от коррозии и старения. Покрытия металлические и неметаллические неорганические. Общие требования
ГОСТ 9.302-88 Единая система защиты от коррозии и старения. Покрытия металлические и неметаллические неорганические. Методы контроля
ГОСТ 860-75 Олово. Технические условия
ГОСТ 1020-97 Латуни литейные в чушках. Технические условия
ГОСТ 1173-2006 Фольга, ленты, листы и плиты медные. Технические условия
ГОСТ 2060-2006 Прутки латунные. Технические условия
ГОСТ 2208-2007 Фольга, ленты, полосы, листы и плиты латунные. Технические условия
ГОСТ 3778-98 Свинец. Технические условия
ГОСТ 3940-84 Электрооборудование автотракторное. Общие технические условия <1>
--------------------------------
<1> На территории Российской Федерации действует ГОСТ Р 52230-2004 "Электрооборудование автотракторное. Общие технические условия".
Примечание - При пользовании настоящим стандартом целесообразно проверить действие ссылочных стандартов в информационной системе общего пользования - на официальном сайте Федерального агентства по техническому регулированию и метрологии в сети Интернет или по ежегодному информационному указателю "Национальные стандарты", который опубликован по состоянию на 1 января текущего года, и по выпускам ежемесячного информационного указателя "Национальные стандарты" за текущий год. Если ссылочный стандарт заменен (изменен), то при пользовании настоящим стандартом следует руководствоваться заменяющим (измененным) стандартом. Если ссылочный стандарт отменен без замены, то положение, в котором дана ссылка на него, применяется в части, не затрагивающей эту ссылку.
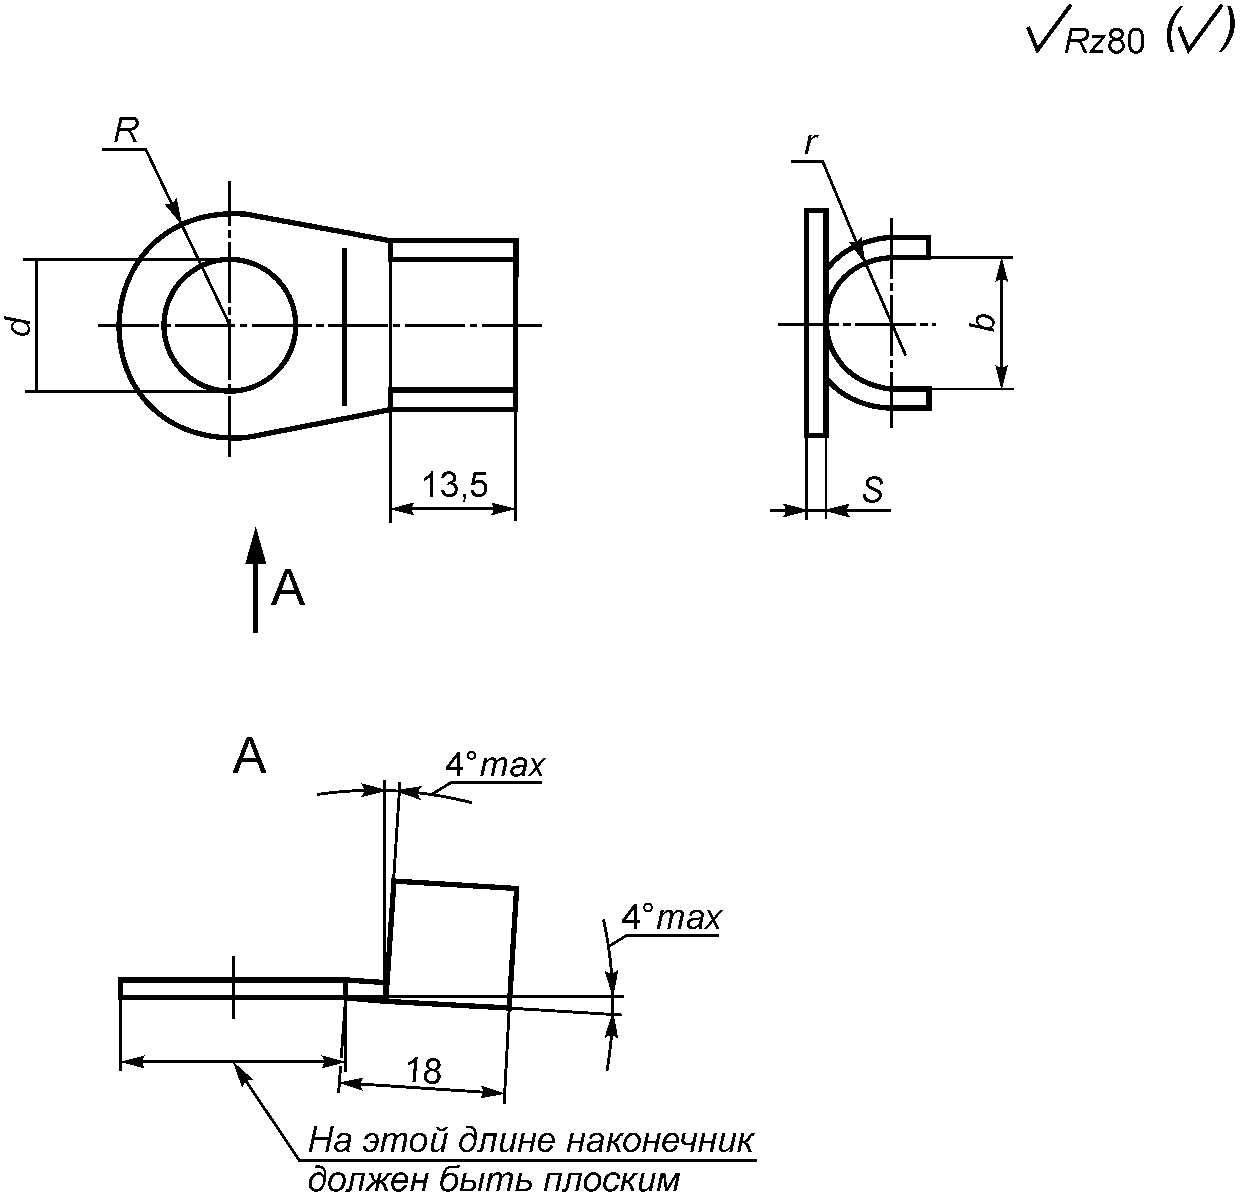
3.1.1 Типы и размеры наконечников должны соответствовать указанным на рисунках 1 - 7 и в таблицах 1 - 6.
Тип | Конструктивное исполнение наконечников | Номер рисунка | Номер таблицы |
1 | Наконечники к выводам аккумуляторных батарей с осевым расположением провода | ||
2 | Наконечники к выводам аккумуляторных батарей с боковым расположением провода | ||
3 | Наконечники аккумуляторных батарей провода массы | ||
4 | Наконечники к выводам стартеров ленточные | ||
5 | Наконечники к выводам стартеров трубчатые | ||
6 | Наконечник к выводам стартеров ленточный угловой | ||
7 | Наконечник переходной |
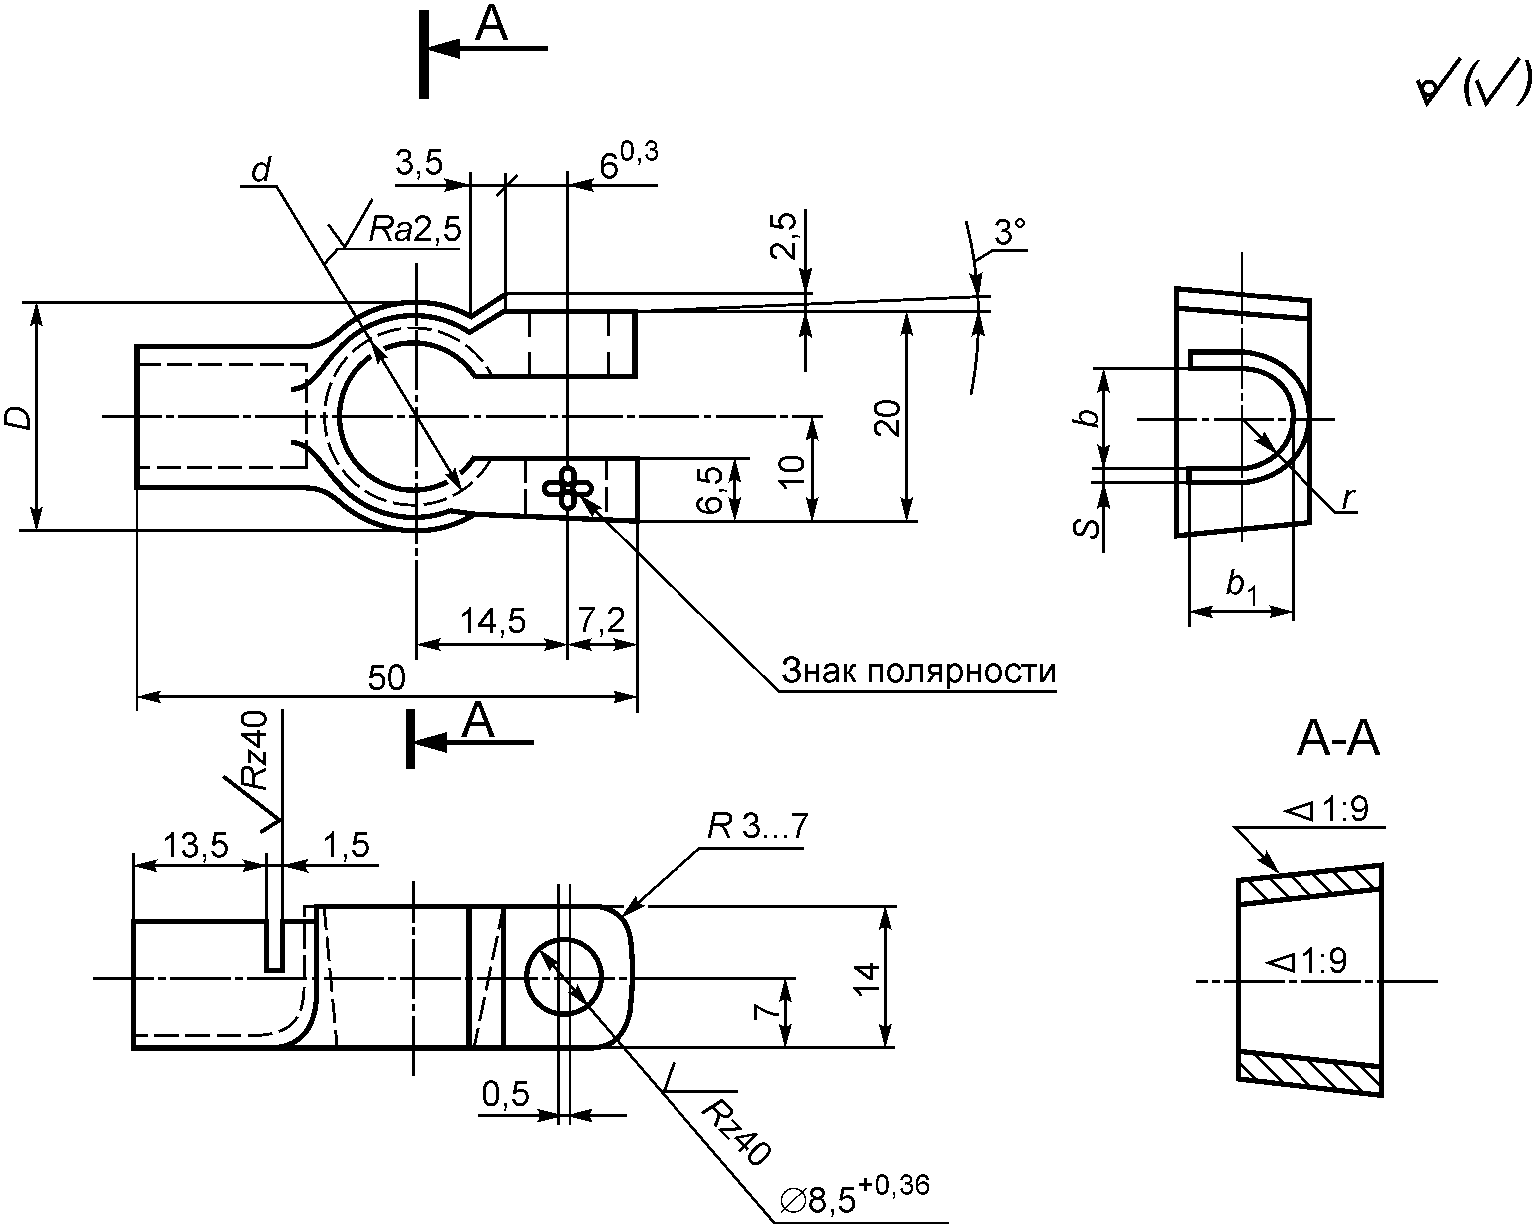
Исполнение для двух проводов сечением 50 мм2.
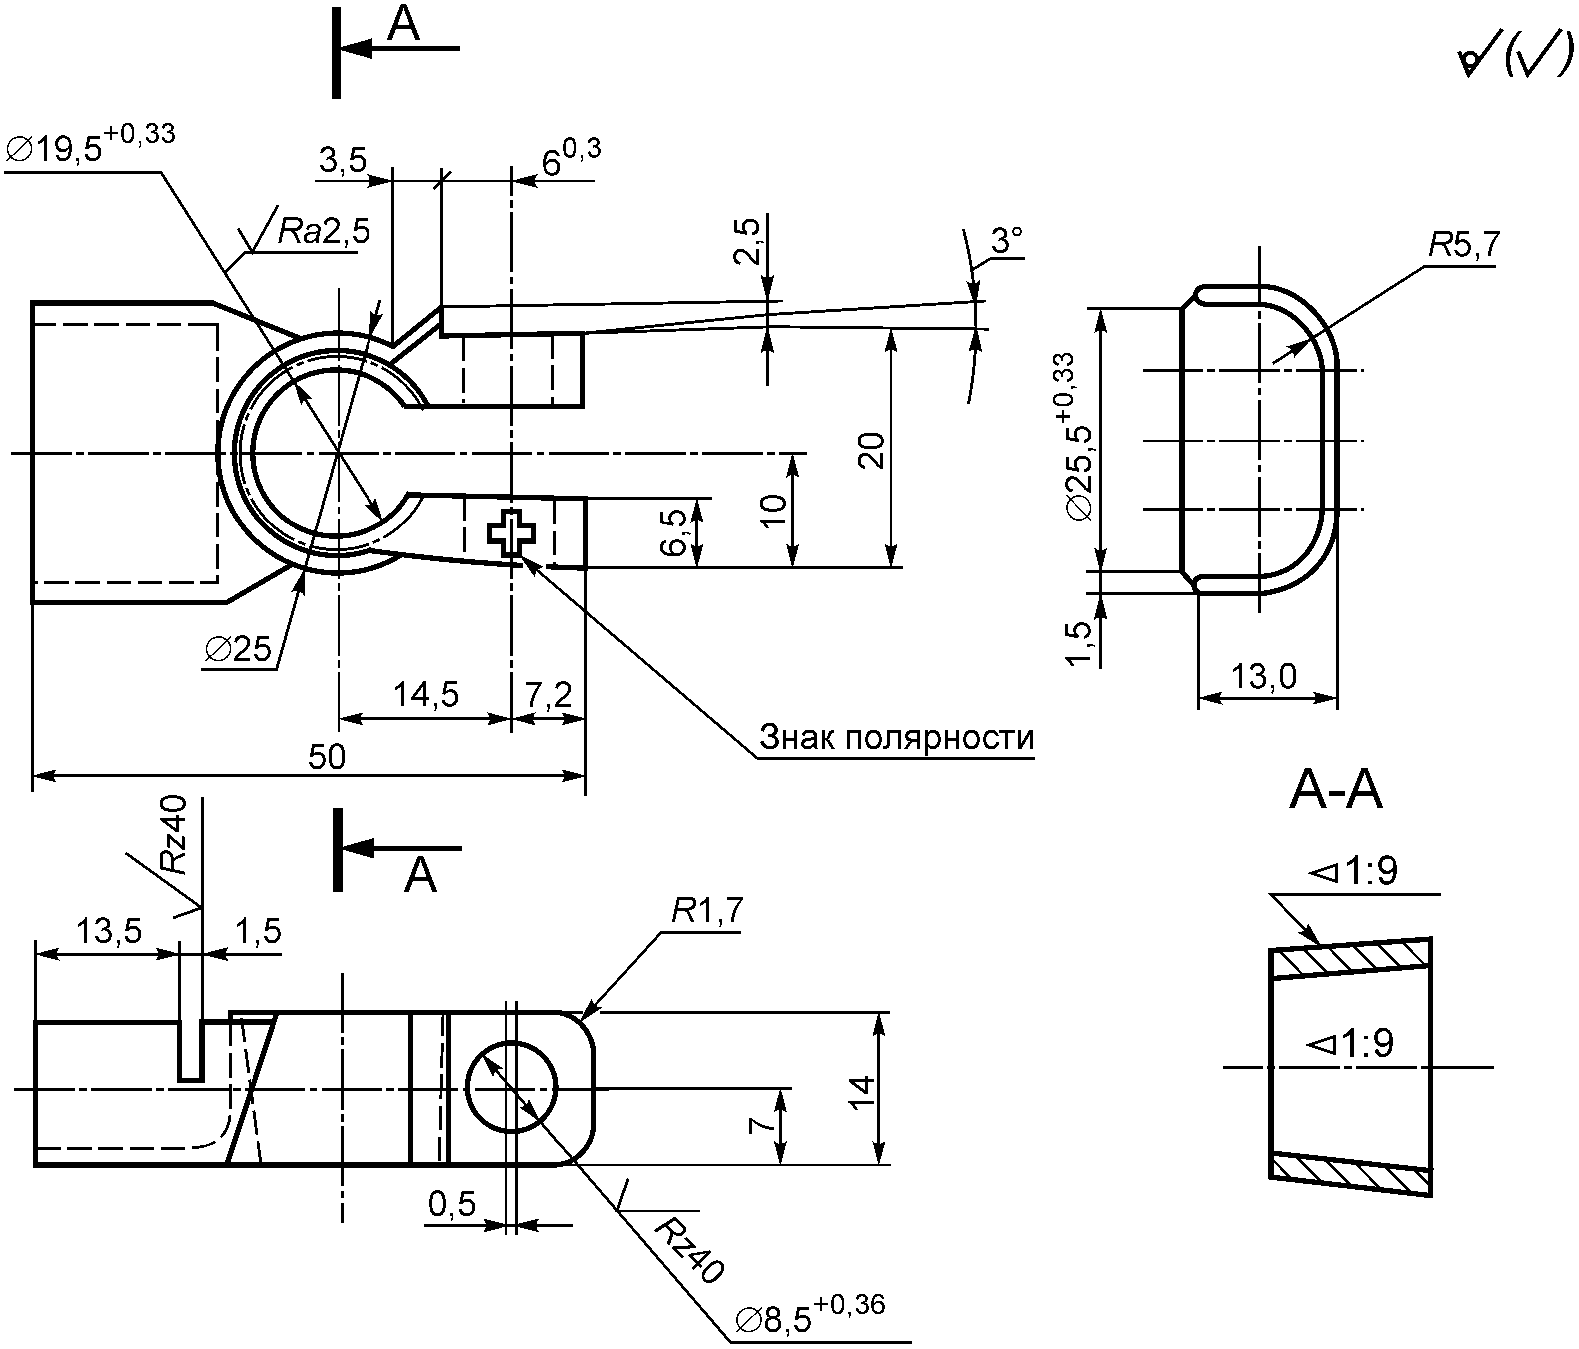
Примечание - Допускается увеличение размера с 14,5 до 17,5 мм.
Сечение провода, мм2 | Знак полярности | Упор | D, мм | d, мм | r, мм | b, мм | b1, мм | S, мм | ||
Номинальный | Предельное отклонение | Номинальный | Предельное отклонение | |||||||
6 | + | Правый | 25 | 19,5 | +0,33 | 1,9 | 4,0 | +0,18 | 3,7 | 1,5 |
+ | Левый | 25 | 19,5 | +0,33 | ||||||
- | Правый | 23 | 17,9 | +0,27 | ||||||
- | Левый | 23 | 17,9 | +0,27 | ||||||
10 | + | Правый | 25 | 19,5 | +0,33 | 2,4 | 5,0 | +0,18 | 5,0 | 1,5 |
+ | Левый | 25 | 19,5 | +0,33 | ||||||
- | Правый | 23 | 17,9 | +0,27 | ||||||
- | Левый | 23 | 17,9 | +0,27 | ||||||
16 | + | Правый | 25 | 19,5 | +0,33 | 3,3 | 7,0 | +0,22 | 7,0 | 1,5 |
+ | Левый | 25 | 19,5 | +0,33 | ||||||
- | Правый | 23 | 17,9 | +0,27 | ||||||
- | Левый | 23 | 17,9 | +0,27 | ||||||
25 | + | Правый | 25 | 19,5 | +0,33 | 4,0 | 9,0 | +0,22 | 8,5 | 1,5 |
+ | Левый | 25 | 19,5 | +0,33 | ||||||
- | Правый | 23 | 17,9 | +0,27 | ||||||
- | Левый | 23 | 17,9 | +0,27 | ||||||
35 | + | Правый | 25 | 19,5 | +0,33 | 4,6 | 10,3 | +0,22 | 10,0 | 1,5 |
+ | Левый | 25 | 19,5 | +0,33 | ||||||
- | Правый | 23 | 17,9 | +0,27 | ||||||
- | Левый | 23 | 17,9 | +0,27 | ||||||
50 | + | Правый | 25 | 19,5 | +0,33 | 5,7 | 13,3 | +0,27 | 11,4 | 1,5 |
+ | Левый | 25 | 19,5 | +0,33 | ||||||
- | Правый | 23 | 17,9 | +0,27 | ||||||
- | Левый | 23 | 17,9 | +0,27 | ||||||
70 | + | Правый | 25 | 19,5 | +0,33 | 6,7 | 14,5 | +0,27 | 15,0 | 2,0 |
+ | Левый | 25 | 19,5 | +0,33 | ||||||
- | Правый | 23 | 17,9 | +0,27 | ||||||
- | Левый | 23 | 17,9 | +0,27 | ||||||
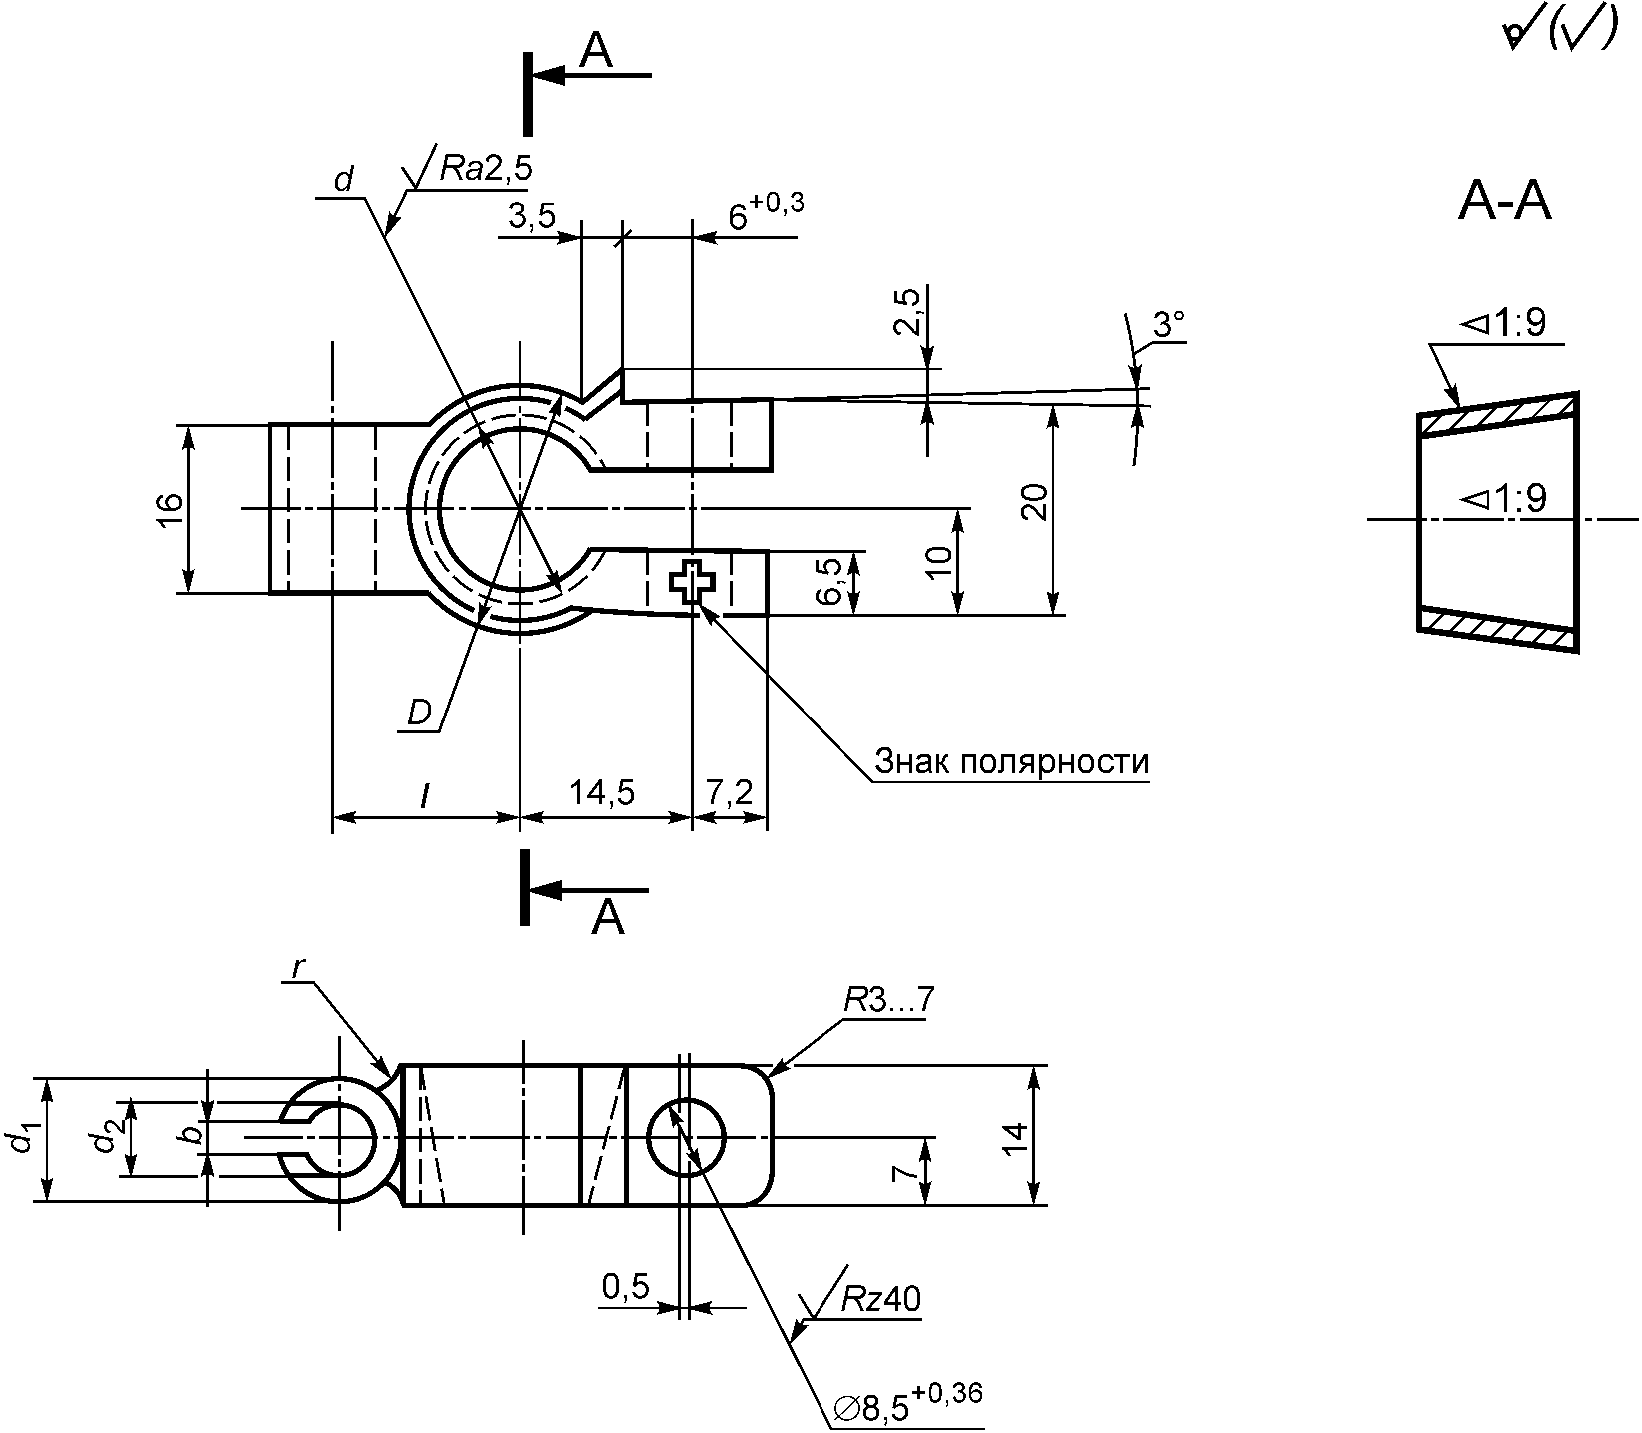
Примечание - Допускается увеличение размера с 14,5 до 17,5 мм.
Сечение провода, мм2 | Знак полярности | Упор | D, мм | d, мм | d1, мм | d2, мм | r, мм | b, мм | l, мм | |
Номинальный | Предельное отклонение | |||||||||
6 | + | Правый | 25 | 19,5 | +0,33 | 6,0 | 3,7 | 2,0 | 3 | 14 |
+ | Левый | 25 | 19,5 | +0,33 | ||||||
- | Правый | 23 | 17,9 | +0,27 | ||||||
- | Левый | 23 | 17,9 | +0,27 | ||||||
10 | + | Правый | 25 | 19,5 | +0,33 | 9,0 | 5,0 | 2,0 | 3 | 14 |
+ | Левый | 25 | 19,5 | +0,33 | ||||||
- | Правый | 23 | 17,9 | +0,27 | ||||||
- | Левый | 23 | 17,9 | +0,27 | ||||||
16 | + | Правый | 25 | 19,5 | +0,33 | 11,6 | 7,0 | 1,5 | 5 | 16 |
+ | Левый | 25 | 19,5 | +0,33 | ||||||
- | Правый | 23 | 17,9 | +0,27 | ||||||
- | Левый | 23 | 17,9 | +0,27 | ||||||
25 | + | Правый | 25 | 19,5 | +0,33 | 13,0 | 9,0 | 1,5 | 5 | 16 |
+ | Левый | 25 | 19,5 | +0,33 | ||||||
- | Правый | 23 | 17,9 | +0,27 | ||||||
- | Левый | 23 | 17,9 | +0,27 | ||||||
35 | + | Правый | 25 | 19,5 | +0,33 | 15,3 | 10,3 | 1,5 | 8 | 17,5 |
+ | Левый | 25 | 19,5 | +0,33 | 17,5 | |||||
- | Правый | 23 | 17,9 | +0,27 | 16,5 | |||||
- | Левый | 23 | 17,9 | +0,27 | 16,5 | |||||
50 | + | Правый | 25 | 19,5 | +0,33 | 16,0 | 11,4 | 1,5 | 8 | 18,5 |
+ | Левый | 25 | 19,5 | +0,33 | 18,5 | |||||
- | Правый | 23 | 17,9 | +0,27 | 17,5 | |||||
- | Левый | 23 | 17,9 | +0,27 | 17,5 | |||||
70 | + | Правый | 25 | 19,5 | +0,33 | 19,5 | 14,5 | 1,5 | 8 | 20,0 |
+ | Левый | 25 | 19,5 | +0,33 | 20,0 | |||||
- | Правый | 23 | 17,9 | +0,27 | 19,0 | |||||
- | Левый | 23 | 17,9 | +0,27 | 19,0 | |||||
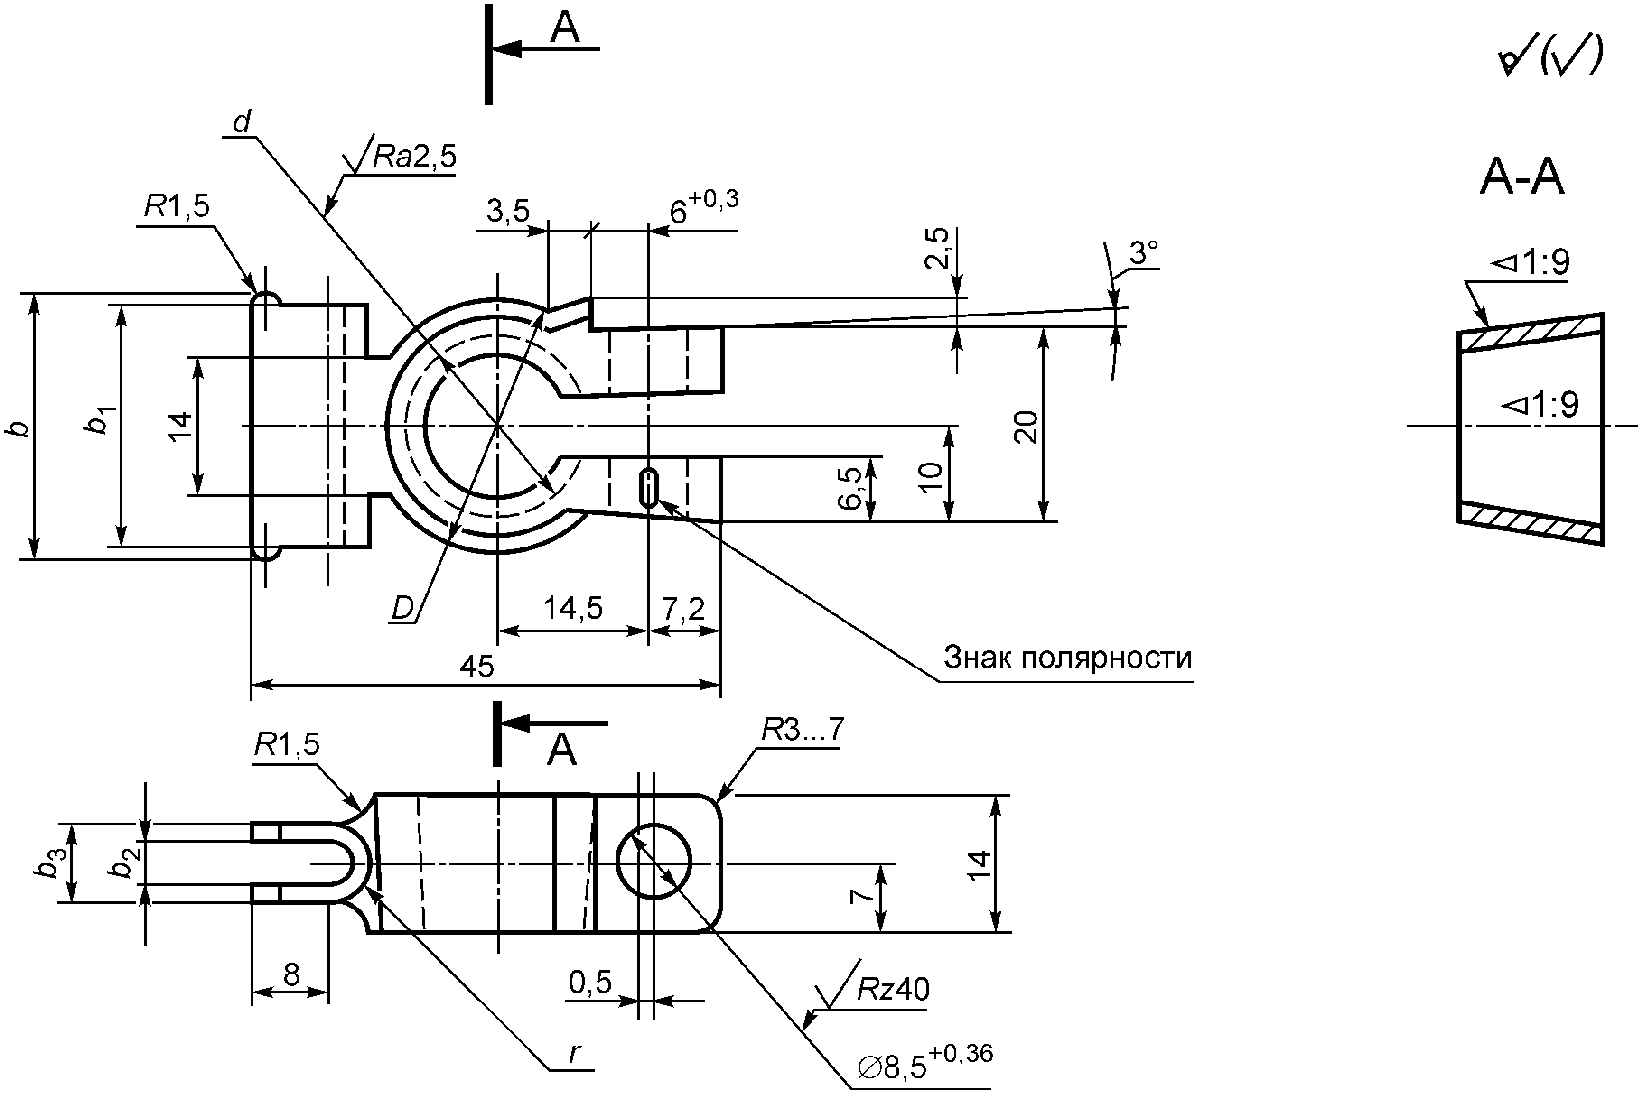
Сечение провода, мм2 | Знак полярности | Упор | D, мм | d, мм | b, мм | b1, мм | b2, мм | b3, мм | r, мм | |
Номинальный | Предельное отклонение | |||||||||
16 | - | Правый | 23 | 17,9 | +0,27 | 22 | 19 | 2,5 | 7 | 3,5 |
25 | - | Левый | 23 | 17,9 | +0,27 | 22 | 19 | 2,5 | 7 | 3,5 |
35 | - | Правый | 23 | 17,9 | +0,27 | 28 | 25 | 3,0 | 8 | 4,0 |
50 | - | Левый | 23 | 17,9 | +0,27 | 28 | 25 | 3,0 | 8 | 4,0 |
70 | - | Правый | 23 | 17,9 | +0,27 | 35 | 31 | 4,5 | 9 | 4,5 |
70 | - | Левый | 23 | 17,9 | +0,27 | 35 | 31 | 4,5 | 9 | 4,5 |
Примечание - На рисунках 1 - 3: левый наконечник изображен, правый - зеркально.
Развертка
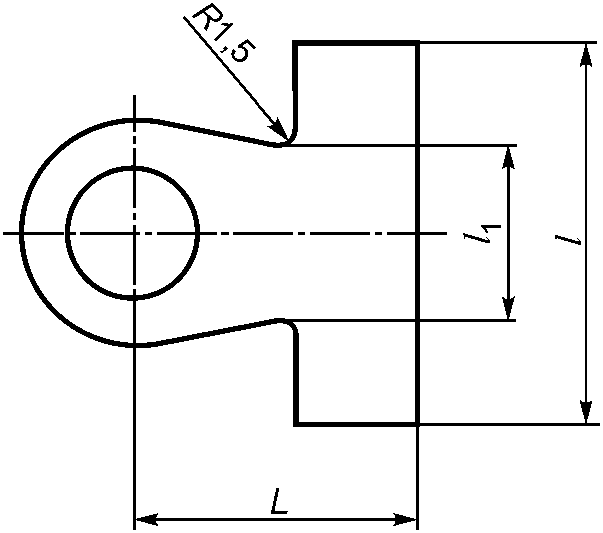
Сечение провода, мм2 | d, мм | R, мм | r, мм | L, мм | l, мм | l1, мм | b, мм | S, мм | |
Номинальный | Предельное отклонение | ||||||||
6 | 6,5 | 7 | 3,3 | 24,5 | 20 | 9 | 7 | +0,36 | 1,5 |
8,5 | 9 | 26,5 | |||||||
10,5 | 9,5 | 28,5 | |||||||
12,5 | 11,0 | 29,5 | |||||||
10 | 6,5 | 7 | 4,0 | 24,5 | 24 | 10 | 9 | +0,36 | 1,5 |
8,5 | 9 | 26,5 | |||||||
10,5 | 9,5 | 28,5 | |||||||
12,5 | 11,0 | 29,5 | |||||||
16 | 6,5 | 7 | 4,6 | 24,5 | 29 | 10 | 10,3 | +0,43 | 2,0 |
8,5 | 9 | 26,5 | |||||||
10,5 | 9,5 | 28,5 | 12 | ||||||
12,5 | 11,0 | 29,5 | |||||||
25 | 6,5 | 7 | 5,7 | 24,5 | 32 | 11 | 11,4 | +0,43 | 2,0 |
8,5 | 9 | 26,5 | |||||||
10,5 | 9,5 | 28,5 | 12 | ||||||
12,5 | 11,0 | 29,5 | |||||||
35 | 8,5 | 10,0 | 6,7 | 26,5 | 41 | 15 | 14,5 | +0,43 | 2,0 |
10,5 | 11,0 | 28,5 | |||||||
12,5 | 11,0 | 29,5 | |||||||
14,5 | 12,5 | 31,5 | |||||||
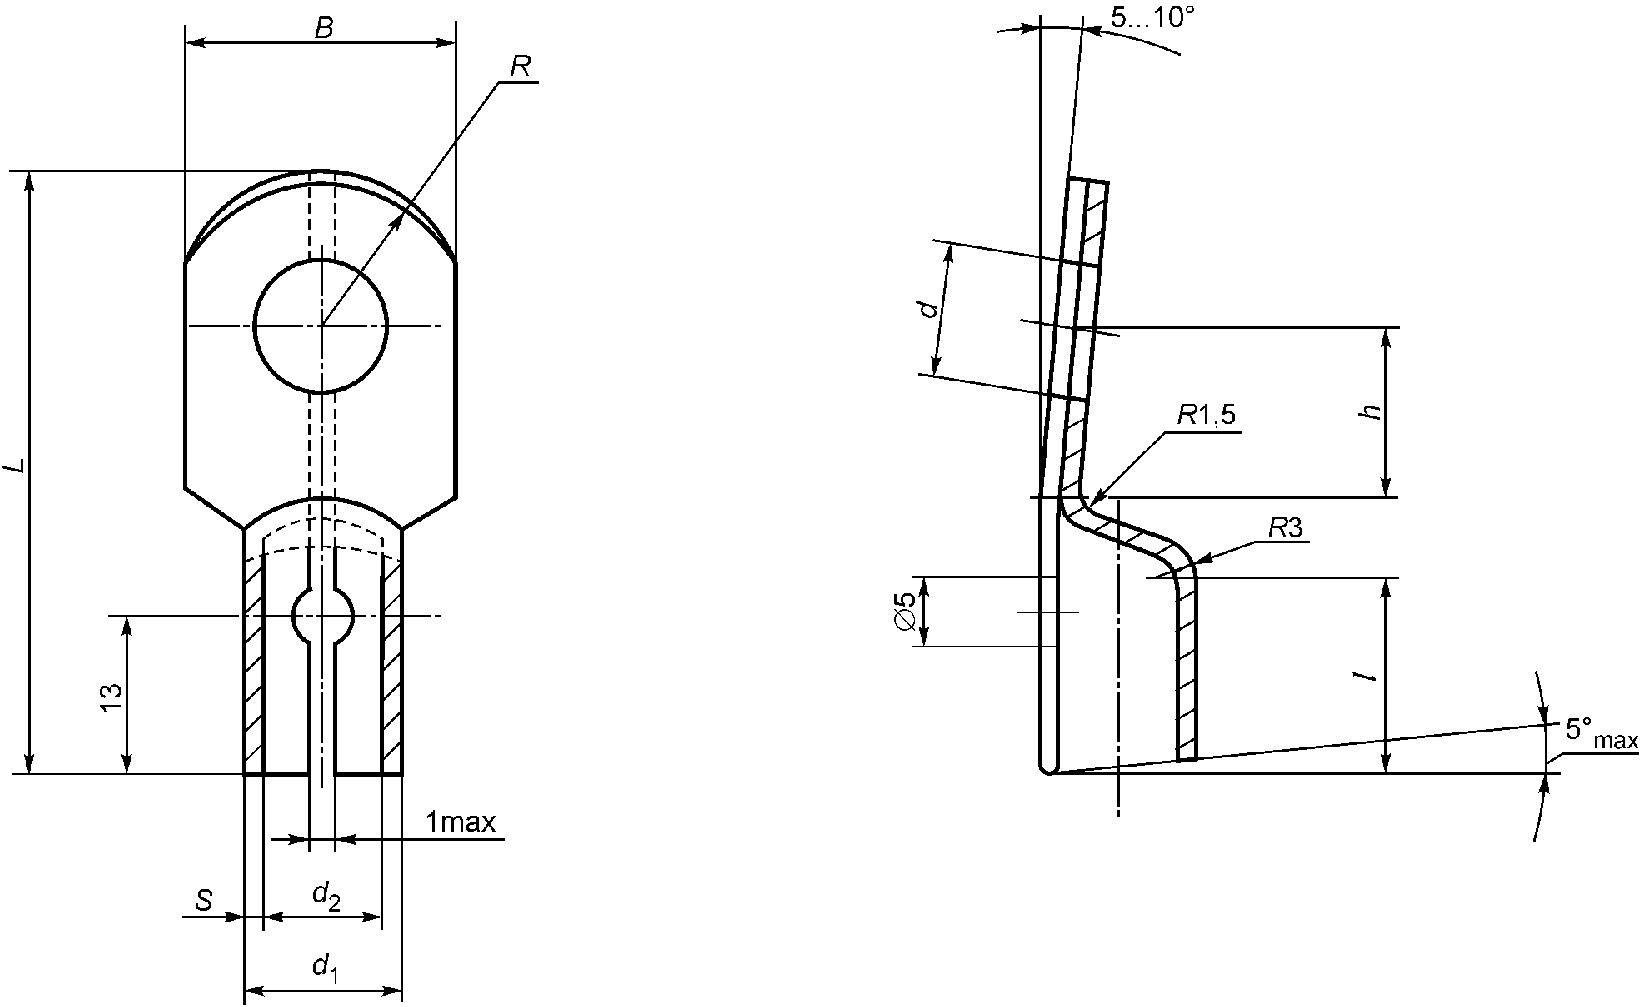
Сечение провода, мм2 | d, мм | d1, мм | d2, мм | L, мм | l, мм | l1, мм | R, мм | B, мм | S, мм |
16 | 6,5 | 10,6 | 7,6 | 43 | 16 | 10 | 12 | 16 | 1,5 |
8,5 | 41 | 11 | |||||||
10,5 | 46 | 13 | |||||||
25 | 6,5 | 12,0 | 9,0 | 45 | 16 | 10 | 12 | 18 | 1,5 |
8,5 | 46 | 11 | |||||||
10,5 | 48 | 13 | |||||||
35 | 8,5 | 13,3 | 10,3 | 49 | 18 | 11 | 12 | 20 | 1,5 |
10,5 | 51 | 13 | |||||||
12,5 | 52 | 14 | |||||||
50 | 8,5 | 16,2 | 13,2 | 52 | 18 | 11 | 12 | 24,5 | 1,5 |
10,5 | 54 | 13 | |||||||
12,5 | 55 | 14 | |||||||
70 | 10,5 | 17,5 | 14,5 | 58 | 20 | 13 | 15 | 26,5 | 1,5 |
12,5 | 59 | 14 | |||||||
14,5 | 60 | 15 |
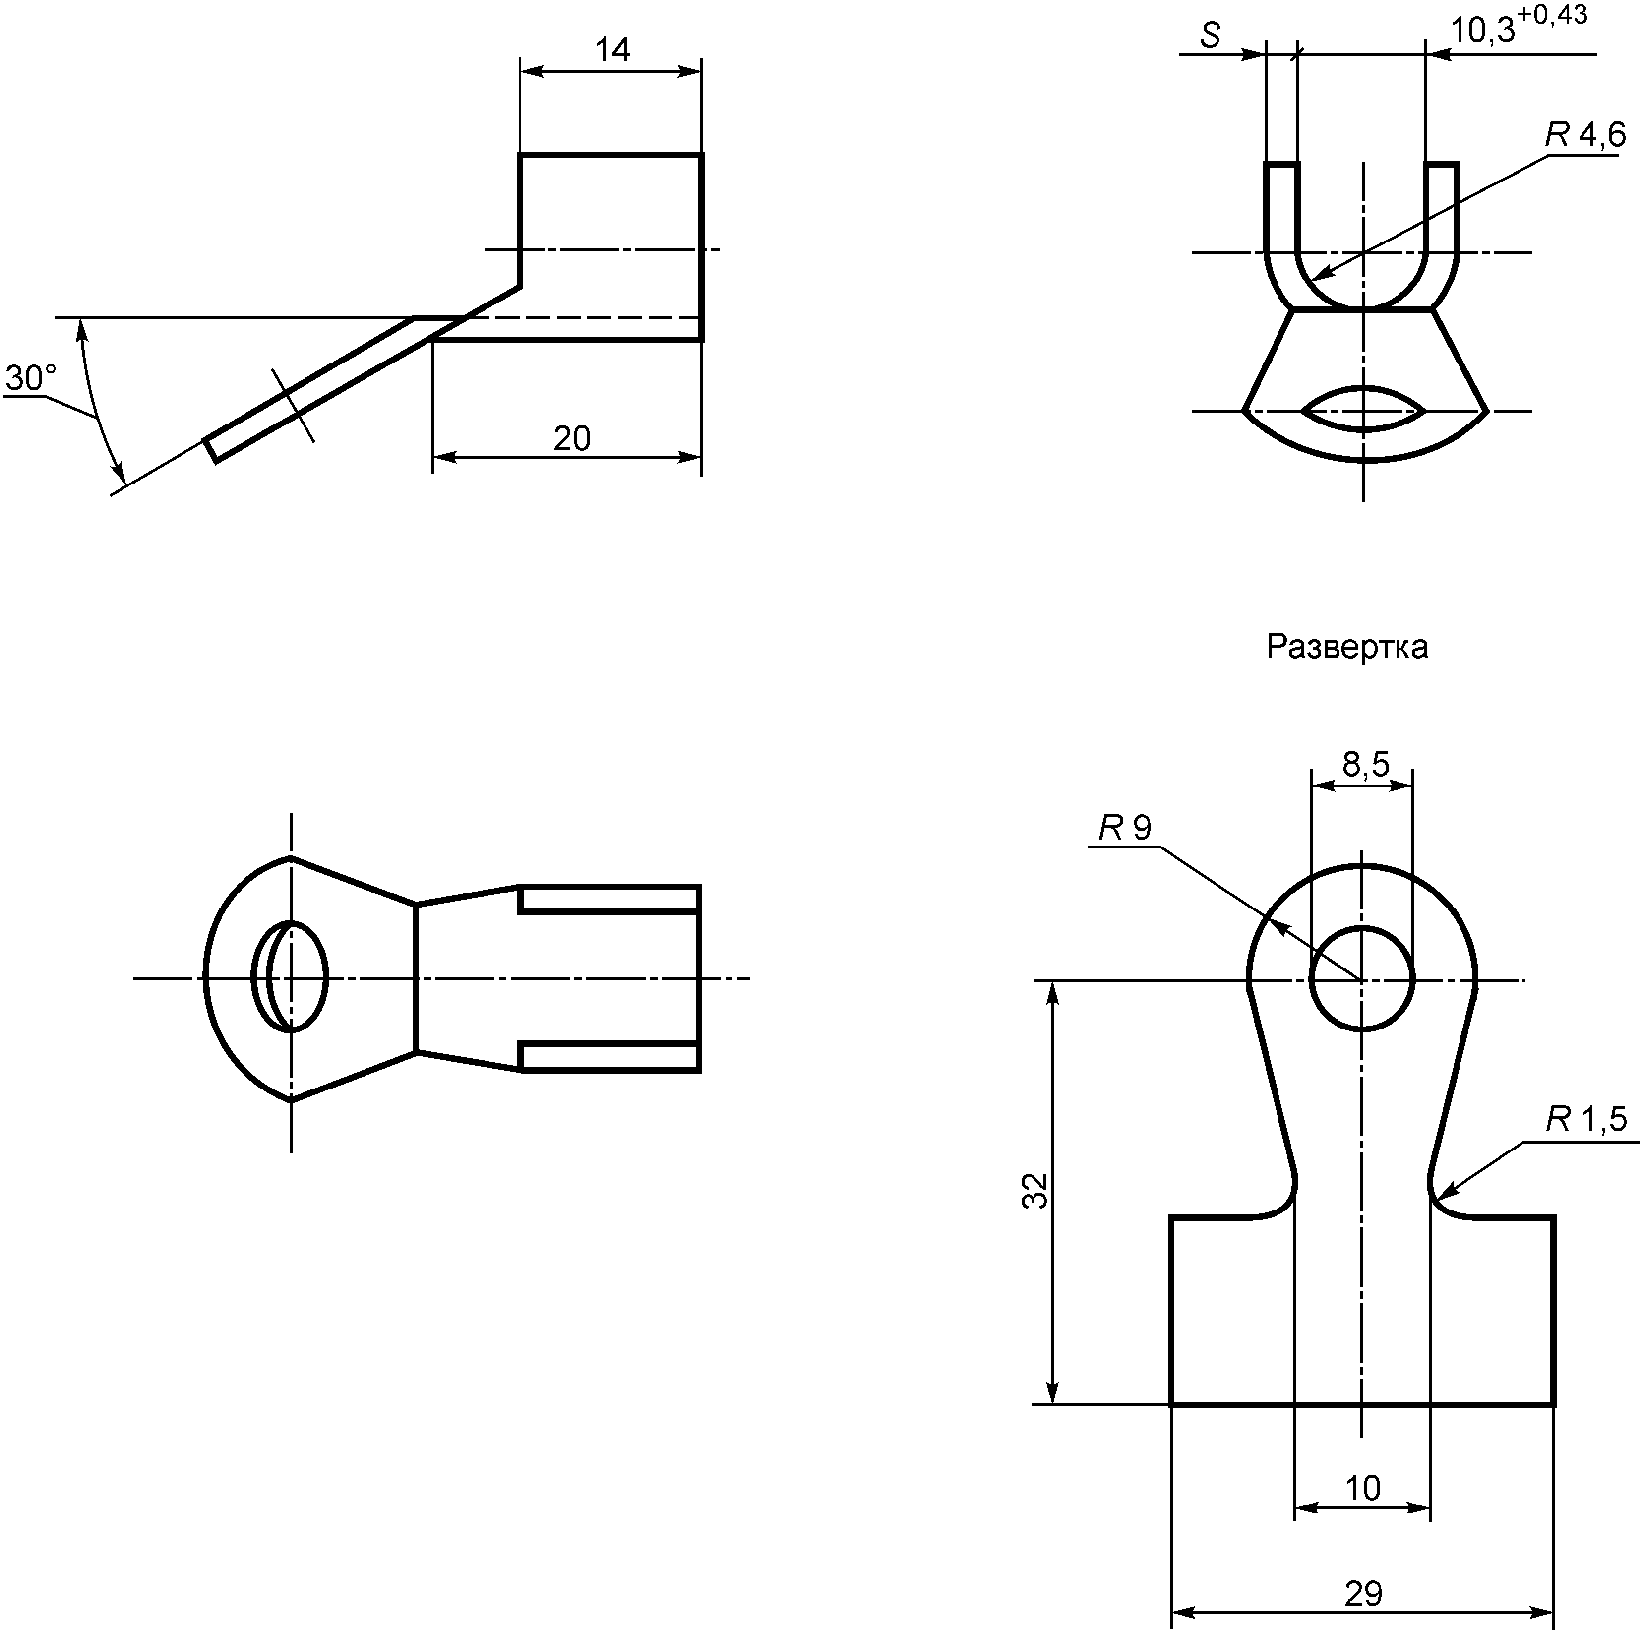
Сечение провода, мм2 |
35 |
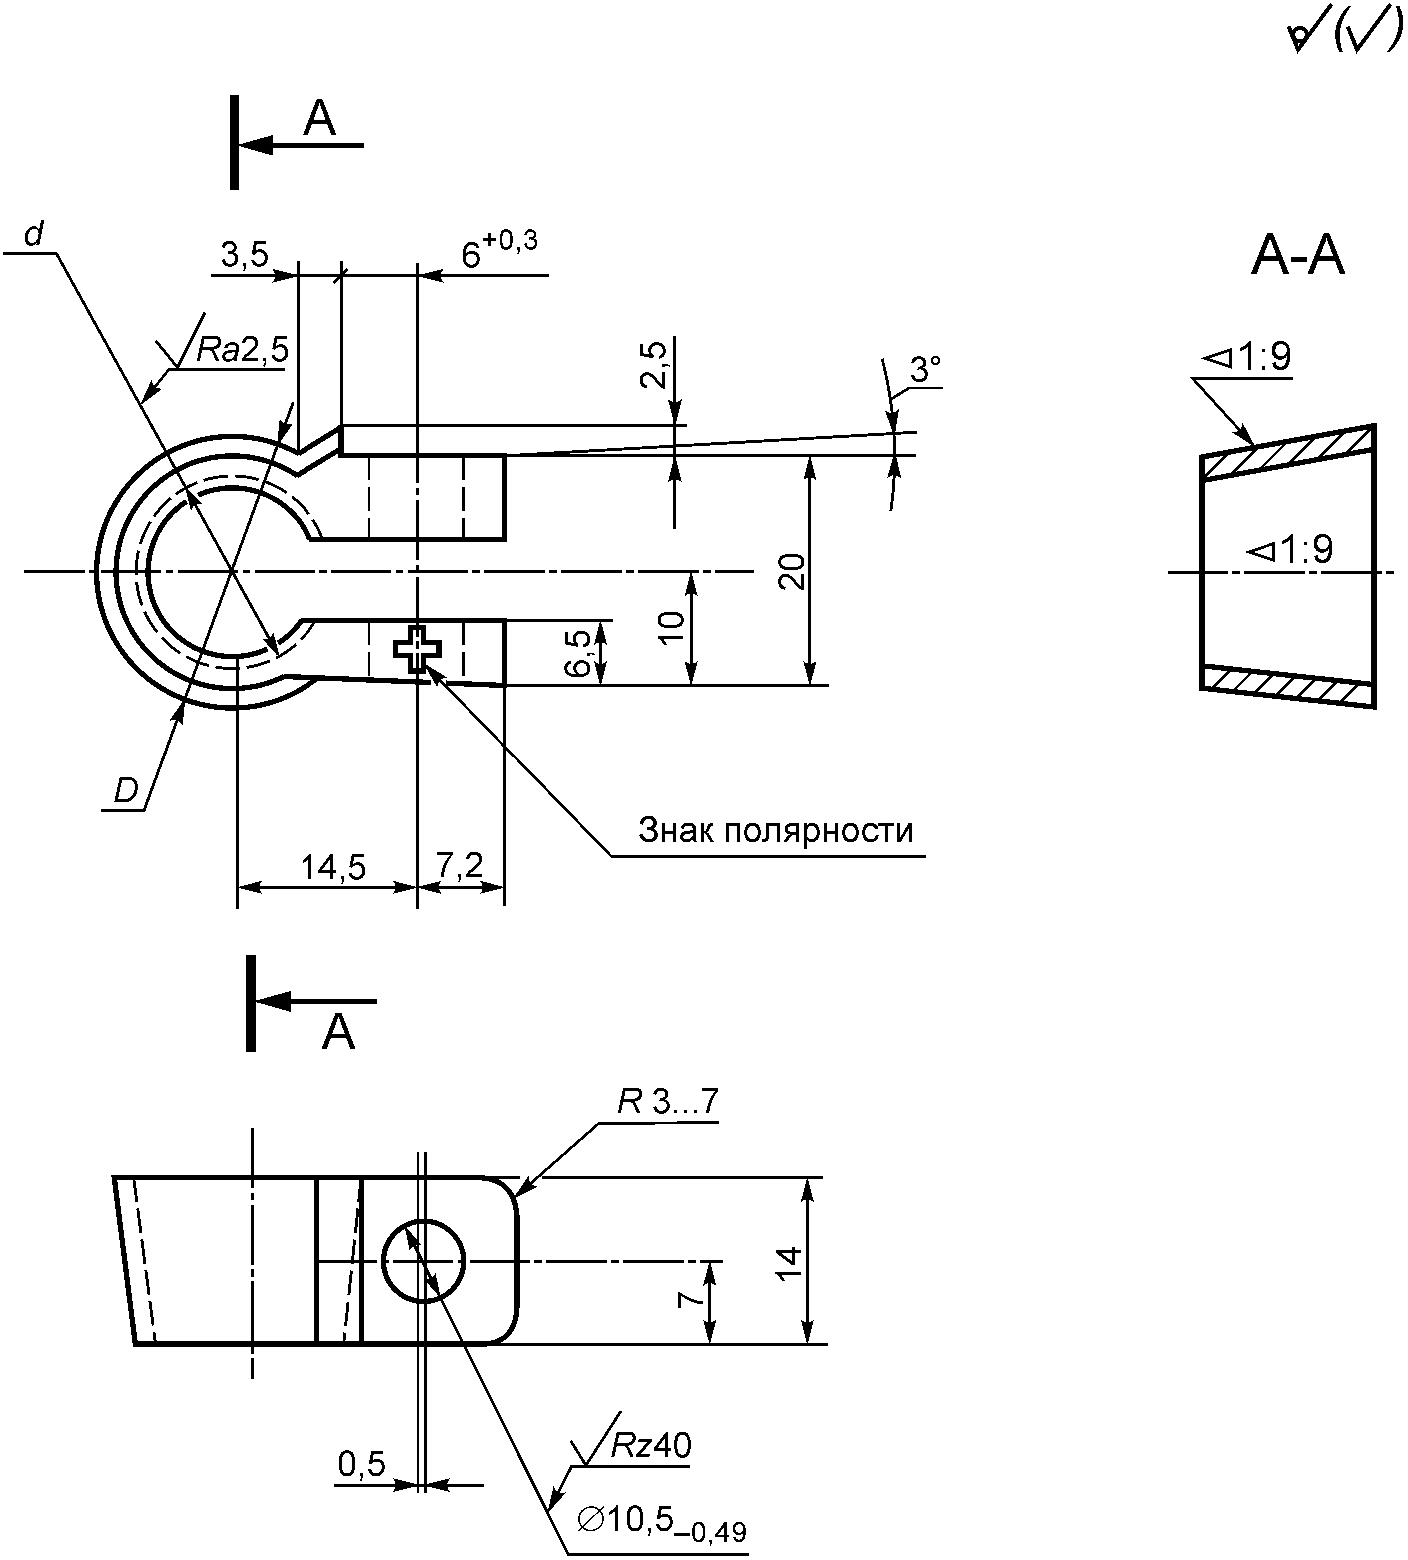
Знак полярности | Упор | D, мм | d, мм | |
Номинальный | Предельное отклонение | |||
+ | правый | 25 | 19,5 | +0,33 |
+ | левый | 25 | 19,5 | +0,33 |
- | правый | 23 | 17,9 | +0,27 |
- | левый | 23 | 17,9 | +0,27 |
3.2 Наконечники проводов к выводам аккумуляторных батарей и стартеров должны изготавливать в соответствии с ГОСТ 3940 и требованиями настоящего стандарта.
3.3 Наконечники к выводам аккумуляторных батарей
3.3.1 Наконечники должны изготавливать методом отливки или штамповки из латунного прутка марки ЛС59-1 по ГОСТ 2060. Допускается изготовление наконечников методом литья под давлением из латуни марки ЛСд по ГОСТ 1020.
3.3.2 Покрытие наконечников производится свинцом марки С-1 по ГОСТ 3778 методом гальванического свинцевания. Толщина покрытия должна быть не менее 20 мкм. Качество покрытия должно соответствовать ГОСТ 9.301.
По согласованию с потребителем допускается изготовлять наконечники неосвинцованными. Коррозиестойкое покрытие при этом наносится после приштамповки наконечников к проводам.
3.3.3 При армировании на провод наконечники не должны давать трещин, обеспечивая при этом обжатие жилы по всему диаметру.
3.3.4 Знак полярности должен быть выполнен методом вдавливания на глубину до 1 мм, при этом должна обеспечиваться его четкая видимость.
3.3.5 У наконечников типа 1 на 1/4 длины хвостовика допускается симметричное округление углов конца хвостовика.
3.3.6 Окончание фрезерованного паза хвостовика наконечника типа 3 допускается делать прямоугольным.
3.4 Наконечники к выводам стартеров
3.4.1 Наконечники должны изготавливать из латунной ленты марки Л63 по ГОСТ 2208 (тип 4) и медной ленты марки М3 по ГОСТ 1173 (тип 5).
Допускается изготовлять наконечники типа 5 из латунной ленты марки Л63 по ГОСТ 2208.
3.4.2 Покрытие наконечников производится оловом марки О1 по ГОСТ 860 методом гальванического лужения. Толщина покрытия должна быть не менее 6 мкм. Качество покрытия должно соответствовать ГОСТ 9.302.
3.4.3 У наконечников типа 4 допускается лыска по радиусу R с хордой не более 1/3 длины радиуса R перпендикулярно оси симметрии.
На торце, противоположном радиусу R, допускается выступ с теми же размерами.
3.4.4 У наконечников типа 5 отклонение шва по всей длине трубки в ту и другую сторону допускается не более 2 мм от центра основной линии. Ширина шва по всей длине наконечника не должна превышать 2 мм.
3.4.6 Овальность отверстий наконечников не должна быть более 1 мм.
3.4.7 Отклонение углов гибки - не более 5°.
3.5 На обработанных поверхностях не должно быть пористости, раковин, рыхлости, трещин, инородных включений.
3.6 Неуказанные предельные отклонения размеров: отверстий - H14, валов - h14, остальных -  .
.3.7 Смещение осей отверстий относительно продольной и поперечной оси не должно быть более 0,5 мм.
4.1 Для проверки соответствия наконечников требованиям настоящего стандарта служба технического контроля предприятия-изготовителя проводит испытания в соответствии с таблицей 7.
Вид проверки | Пункт настоящего стандарта | Количество проверяемых изделий |
Внешний вид | 100% наконечников | |
Размеры | 0,5%, но не более 10 наконечников от партии | |
Толщина и качество покрытия | в соответствии с ГОСТ 9.301 (раздел 3) |
Партией считается количество наконечников, изготовленных за одну смену и принятых по одному документу.
4.2 Проверку потребителям следует проводить по программе приемо-сдаточных испытаний выборочно в пределах 1% от партии.
4.3 При получении неудовлетворительных результатов проверки хотя бы по одному из показателей проводят повторную проверку удвоенного количества образцов, взятых из той же партии наконечников. Результаты повторной проверки являются окончательными.
Виды, объем и периодичность контроля и испытаний изготовленных наконечников должны быть определены предприятием-разработчиком в конструкторской документации, утвержденной в установленном порядке.
5.1 Проверку размеров проводят любым измерительным инструментом, обеспечивающим требуемую стандартом точность и выполнимость измерительных операций.
5.2 Проверку качества покрытия (3.3.2, 3.4.2) проводят в соответствии с ГОСТ 9.302 (пункты 1.1 - 1.3 и раздел 2).
5.3 Проверку толщины покрытия (3.3.2, 3.4.2) проводят в соответствии с ГОСТ 9.302 (раздел 3). Рекомендуемый метод проверки ("метод капли") приведен в ГОСТ 9.302 (пункт 3.17). Другие функциональные свойства покрытия не проверяют.
Вернуться в "Каталог нормативных документов"
Источник информации: https://internet-law.ru/documents/prod/gost_gosudarstvennyj-standart/36/gost_24586.html
На правах рекламы:
|
© Антон Серго, 1998-2026.
|
Разработка сайта |
|