

Полное меню
- Актуальное
законодательство - Интернет
и право- - Рассылка ''Закон есть закон''
- - Форум сайта (архив)
- - Законодательство
- - Судебная практика (необычная)
- - Судебная практика (авторская)
- - Процедура UDRP и и решения WIPO
- - Книги серии ''Интернет и Право''
- - Книги в открытом доступе
- - Учебный курс ''Интернет и Право''
- - Учебный курс ''Доменные споры''
- - Литература по ''Интернет и Право''
- - Литература по интел. собственности
- - Научный уголок (работы гостей)
- - Авторские публикации
- Информационные
материалы - ЮРИДИЧЕСКИЕ
УСЛУГИ- - Перечень юридических услуг
- - Карта юридических услуг
- - Юридическая консультация
- - Доменные споры (RU), авторское право
- - Международный суд по доменам (COM)
- - Защита прав на маркетплейсе (WB, Ozon)
- - Защита прав в соцсетях (Vk, Ok, FB)
- - Купля-продажа домена, сайта, ПО
- - Досудебное урегулирование конфликта
- - Защита чести и деловой репутации
- - Отмена блокировки сайта/домена РКН
- - ФАС: товарные знаки, авторское право
- - Регистрация ПО/сайта (Роспатент)
- - Юридическая проверка домена
- - Нотариальное заверение сайтов
- - Способы и формы оплаты услуг
- - Мы в СМИ
- - О компании, клиенты
- - Наши дела и победы
- - Контакты и реквизиты
- Информация
о сайте -


ОписаниеИсточник публикации М.: Стандартинформ, 2016 Примечание к документу Текст данного документа приведен с учетом поправки, опубликованной в "ИУС", N 11, 2020. Документ введен в действие с 01.01.2017. Взамен ГОСТ 9324-80. Название документа "ГОСТ 9324-2015 (ISO 2490:2007, ISO 4468:2009). Межгосударственный стандарт. Фрезы червячные цельные чистовые для цилиндрических зубчатых колес с эвольвентным профилем. Технические условия" (введен в действие Приказом Росстандарта от 08.06.2016 N 564-ст) "ГОСТ 9324-2015 (ISO 2490:2007, ISO 4468:2009). Межгосударственный стандарт. Фрезы червячные цельные чистовые для цилиндрических зубчатых колес с эвольвентным профилем. Технические условия"
|
|||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||

Краткое наименование страны по МК (ИСО 3166) 004-97 | Код страны по МК (ИСО 3166) 004-97 | Сокращенное наименование национального органа по стандартизации |
Азербайджан | AZ | Азстандарт |
Армения | AM | Минэкономики Республики Армения |
Беларусь | BY | Госстандарт Республики Беларусь |
Казахстан | KZ | Госстандарт Республики Казахстан |
Киргизия | KG | Кыргызстандарт |
Молдова | MD | Молдова-Стандарт |
Россия | RU | Росстандарт |
Таджикистан | TJ | Таджикстандарт |
Туркменистан | TM | Главгосслужба "Туркменстандартлары" |
Узбекистан | UZ | Узстандарт |
Украина | UA | Минэкономразвития Украины |
4 Настоящий стандарт включает в себя модифицированные основные нормативные положения (приложения) следующих международных стандартов:
- ISO 2490:2007 "Фрезы червячные зуборезные цельные модулей от 0,5 до 40 мм с осевыми или торцовыми шпоночными пазами. Номинальные размеры" ("Solid (monoblock) gear hobs with tenon drive or axial keyway, 0,5 to 40 module - Nominal dimensions", MOD);
- ISO 4468:2009 "Фрезы червячные зуборезные. Требования к точности" ("Gear hobs - Accuracy requirements", MOD).
При этом потребности национальных экономик стран, указанных выше, и особенности межгосударственной стандартизации учтены в дополнительных разделах, пунктах, которые выделены путем заключения в рамки из тонких линий или выделены полужирным курсивом, а информация с объяснением причин включения этих положений приведена в дополнительном приложении ДВ.
Объединение указанных стандартов в настоящем стандарте обусловлено тем, что допуски и предельные отклонения проверяемых параметров по стандарту ISO 4468:2009 относятся к размерам, приведенным в стандарте ISO 2490:2007.
Международные стандарты разработаны техническим комитетом по стандартизации ISO/TC 29 "Инструмент", подкомитетом SC 2 "Высокоскоростные режущие стальные инструменты и приспособления к ним", Международной организацией по стандартизации (ISO).
Сведения о соответствии ссылочных межгосударственных стандартов международным стандартам, использованным в качестве ссылочных в применяемых международных стандартах, приведены в дополнительном приложении ДА.
Сопоставление структуры настоящего стандарта со структурой применяемых в нем международных стандартов приведено в дополнительном приложении ДБ.
5 Приказом Федерального агентства по техническому регулированию и метрологии от 8 июня 2016 г. N 564-ст межгосударственный стандарт ГОСТ 9324-2015 (ISO 2490:2007, ISO 4468:2009) введен в действие в качестве национального стандарта Российской Федерации с 1 января 2017 г.
6 ВЗАМЕН ГОСТ 9324-80
Информация об изменениях к настоящему стандарту публикуется в ежегодно издаваемом информационном указателе "Национальные стандарты", а текст изменений и поправок - в ежемесячно издаваемых информационных указателях "Национальные стандарты". В случае пересмотра (замены) или отмены настоящего стандарта соответствующее уведомление будет опубликовано в ежемесячно издаваемом информационном указателе "Национальные стандарты". Соответствующая информация, уведомление и тексты размещаются также в информационной системе общего пользования - на официальном сайте национального органа Российской Федерации по стандартизации в сети Интернет (www.gost.ru)
Настоящий стандарт распространяется на фрезы червячные цельные чистовые одно- и многозаходные модулей от 0,5 до 40 мм.
ИС NORMPROD: примечание. ГОСТ 13755-81 утратил силу с 01.01.2017 в связи с введением в действие ГОСТ 13755-2015 (Приказ Росстандарта от 13.11.2015 N 1786-ст). |
Фрезы предназначены для обработки цилиндрических зубчатых колес с эвольвентным профилем с исходным контуром по ГОСТ 9587 и ГОСТ 13755.
В настоящем стандарте использованы ссылки на следующие межгосударственные стандарты:
ГОСТ 8.051-81 Государственная система обеспечения единства измерений. Погрешности, допускаемые при измерении линейных размеров до 500 мм
ГОСТ 1050-2013 Металлопродукция из нелегированных конструкционных качественных и специальных сталей. Общие технические условия
ГОСТ 2789-73 Шероховатость поверхности. Параметры и характеристики
ГОСТ 9013-59 (ИСО 6508-86) Металлы. Метод измерения твердости по Роквеллу
ГОСТ 9378-93 (ИСО 2632-1-85, ИСО 2632-2-85) Образцы шероховатости поверхности (сравнения). Общие технические условия
ГОСТ 9472-90 (ИСО 240-75) Крепление инструментов на оправках. Типы и размеры
ГОСТ 9587-81 Основные нормы взаимозаменяемости. Передачи зубчатые мелкомодульные. Исходный контур
ГОСТ 9847-79 Приборы оптические для измерения параметров шероховатости поверхности. Типы и основные параметры
ИС NORMPROD: примечание. ГОСТ 13755-81 утратил силу с 01.01.2017 в связи с введением в действие ГОСТ 13755-2015 (Приказ Росстандарта от 13.11.2015 N 1786-ст). |
ГОСТ 13755-81 Основные нормы взаимозаменяемости. Передачи зубчатые цилиндрические эвольвентные. Исходный контур
ГОСТ 18088-83 Инструмент металлорежущий, алмазный, дереворежущий, слесарно-монтажный и вспомогательный. Упаковка, маркировка, транспортирование и хранение
ГОСТ 19265-73 Прутки и полосы из быстрорежущей стали. Технические условия
ГОСТ 19300-86 Средства измерения шероховатости поверхности профильным методом. Профилографы-профилометры контактные. Типы и основные параметры
ГОСТ 20799-88 Масла индустриальные. Технические условия
ГОСТ 23726-79 Инструмент металлорежущий и дереворежущий. Приемка
ГОСТ 25706-83 Лупы. Типы, основные параметры. Общие технические требования
ГОСТ 30893.1-2002 (ИСО 2768-1-89) Основные нормы взаимозаменяемости. Общие допуски. Предельные отклонения линейных и угловых размеров с неуказанными допусками
Примечание - При пользовании настоящим стандартом целесообразно проверить действие ссылочных стандартов в информационной системе общего пользования - на официальном сайте Федерального агентства по техническому регулированию и метрологии в сети Интернет или по ежегодному информационному указателю "Национальные стандарты", который опубликован по состоянию на 1 января текущего года, и по выпускам ежемесячного информационного указателя "Национальные стандарты" за текущий год. Если ссылочный стандарт заменен (изменен), то при пользовании настоящим стандартом следует руководствоваться заменяющим (измененным) стандартом. Если ссылочный стандарт отменен без замены, то положение, в котором дана ссылка на него, применяется в части, не затрагивающей эту ссылку.
3.1.1 Фрезы следует изготовлять двух типов:
1 - с осевым шпоночным пазом;
2 - с торцовым шпоночным пазом.
3.1.2 Фрезы следует изготовлять двух исполнений:
1 - уменьшенных габаритов (для модулей от 0,5 до 2 мм включительно);
2 - нормальных габаритов (для модулей от 1 до 40 мм включительно).
3.1.3 Фрезы изготовляются классов точности: 4A, 3A, 2A, A, B, C и D.
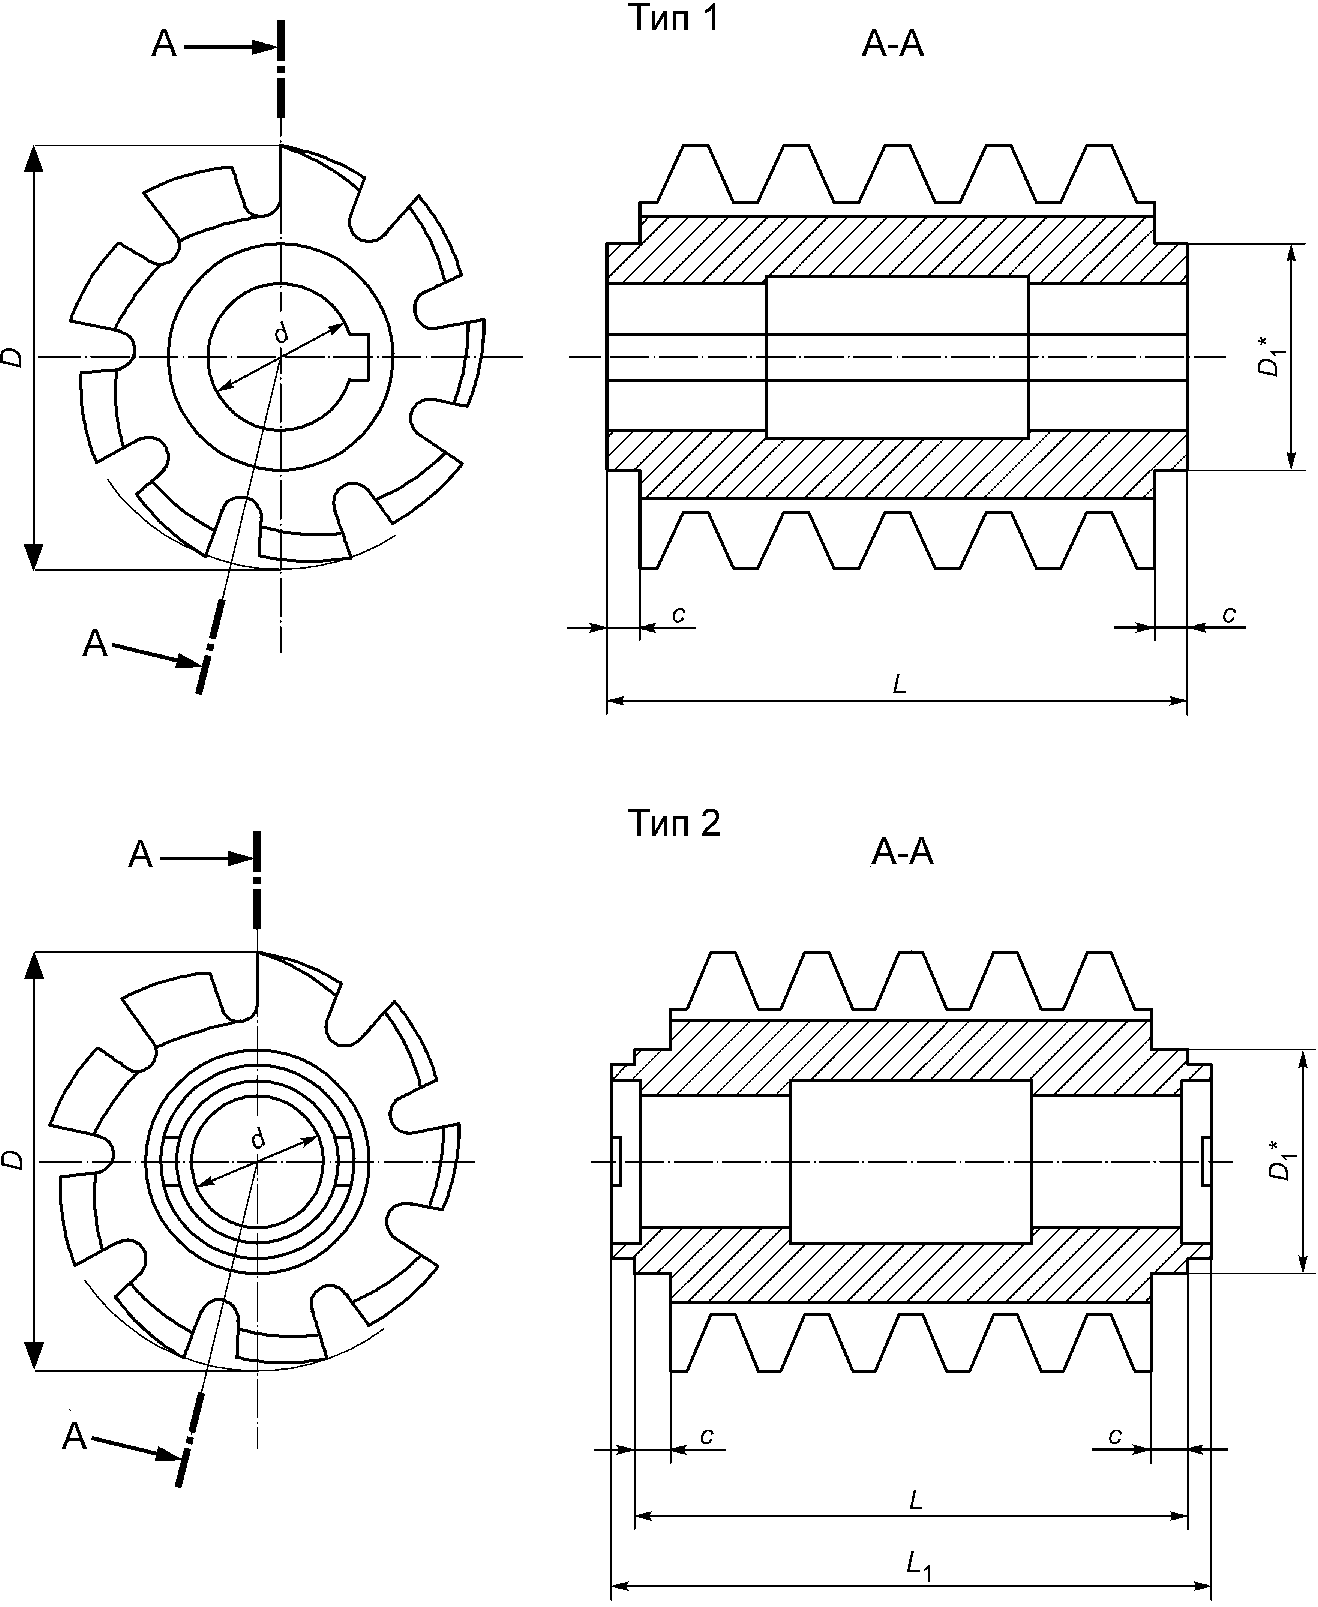
--------------------------------
<*> Диаметр буртика D1 - по согласованию с изготовителем.
Таблица 1
Размеры в миллиметрах
Модуль для ряда | D | d | L | L1 | c, не менее | Число стружечных канавок | |
1 | 2 | ||||||
0,5 | - | 24 | 8 | 10 | - | 1 | 12 |
- | 0,55 | 24 | 8 | 10 | - | 1 | 12 |
0,6 | - | 24 | 8 | 10 | - | 1 | 12 |
- | 0,7 | 24 | 8 | 10 | - | 1 | 12 |
- | 0,75 | 24 | 8 | 12 | - | 1 | 12 |
0,8 | - | 24 | 8 | 12 | - | 1 | 12 |
- | 0,9 | 24 | 8 | 12 | - | 1 | 12 |
1 | - | 24 | 8 | 12 | - | 1 | 12 |
0,5 | - | 32 | 10 | 20 | 30 | 2 | 12 |
- | 0,55 | 32 | 10 | 20 | 30 | 2 | 12 |
0,6 | - | 32 | 10 | 20 | 30 | 2 | 12 |
- | 0,7 | 32 | 10 | 20 | 30 | 2 | 12 |
- | 0,75 | 32 | 10 | 20 | 30 | 2 | 12 |
0,8 | - | 32 | 10 | 20 | 30 | 2 | 12 |
- | 0,9 | 32 | 10 | 20 | 30 | 2 | 12 |
1 | - | 32 | 10 | 20 | 30 | 2 | 12 |
- | 1,125 | 32 | 10 | 20 | 30 | 2 | 12 |
1,25 | - | 40 | 10 | 25 | 35 | 2 | 10 |
- | 1,375 | 40 | 10 | 25 | 35 | 2 | 10 |
1,50 | - | 40 | 10 | 25 | 35 | 2 | 10 |
- | 1,75 | 40 | 10 | 30 | 40 | 2 | 10 |
2 | - | 40 | 10 | 30 | 40 | 2 | 10 |
0,5 | - | 32 | 13 | 20 | 30 | 2 | 12 |
- | 0,55 | 32 | 13 | 20 | 30 | 2 | 12 |
0,6 | - | 32 | 13 | 20 | 30 | 2 | 12 |
- | 0,7 | 32 | 13 | 20 | 30 | 2 | 12 |
- | 0,75 | 32 | 13 | 20 | 30 | 2 | 12 |
0,8 | - | 32 | 13 | 20 | 30 | 2 | 12 |
- | 0,9 | 32 | 13 | 20 | 30 | 2 | 12 |
1 | - | 32 | 13 | 20 | 30 | 2 | 12 |
- | 1,125 | 32 | 13 | 20 | 30 | 2 | 12 |
1,25 | - | 40 | 13 | 25 | 35 | 2 | 10 |
- | 1,375 | 40 | 13 | 25 | 35 | 2 | 10 |
1,5 | - | 40 | 13 | 25 | 35 | 2 | 10 |
- | 1,75 | 40 | 13 | 30 | 40 | 2 | 10 |
2 | - | 40 | 13 | 30 | 40 | 2 | 10 |
Таблица 2
Размеры в миллиметрах
Модуль для ряда | D | d | L | L1 | c, не менее | Число стружечных канавок | |
1 | 2 | ||||||
1 | - | 50 | 22 | 50 | 65 | 4 | 14 |
- | 1,125 | 50 | 22 | 50 | 65 | 4 | 14 |
1,25 | - | 50 | 22 | 50 | 65 | 4 | 14 |
- | 1,375 | 50 | 22 | 50 | 65 | 4 | 14 |
1,5 | - | 55 | 22 | 55 | 70 | 4 | 14 |
- | 1,75 | 55 | 22 | 55 | 70 | 4 | 14 |
2 | - | 65 | 27 | 60 | 75 | 4 | 14 |
- | 2,25 | 65 | 27 | 60 | 75 | 4 | 14 |
2,5 | - | 70 | 27 | 65 | 80 | 4 | 14 |
- | 2,75 | 70 | 27 | 65 | 80 | 4 | 14 |
3 | - | 75 | 32 | 70 | 85 | 4 | 14 |
- | 3,5 | 80 | 32 | 75 | 90 | 4 | 14 |
4 | - | 85 | 32 | 80 | 95 | 4 | 14 |
- | 4,5 | 90 | 32 | 85 | 100 | 4 | 14 |
5 | - | 95 | 32 | 90 | 105 | 4 | 14 |
- | 5,5 | 100 | 32 | 95 | 110 | 5 | 12 |
6 | - | 105 | 32 | 100 | 115 | 5 | 12 |
- | 6,5 | 110 | 32 | 110 | 125 | 5 | 12 |
- | 7 | 115 | 32 | 115 | 130 | 5 | 12 |
8 | - | 120 | 32 | 140 | 160 | 5 | 10 |
- | 9 | 125 | 32 | 140 | 160 | 5 | 10 |
10 | - | 130 | 32 | 170 | 190 | 5 | 10 |
- | 11 | 150 | 40 | 170 | 190 | 6 | 9 |
12 | - | 160 | 40 | 200 | 220 | 6 | 9 |
- | 14 | 180 | 40 | 200 | 220 | 6 | 9 |
16 | - | 200 | 50 | 250 | 275 | 6 | 9 |
- | 18 | 220 | 50 | 250 | 275 | 6 | 9 |
20 | - | 240 | 60 | 300 | 325 | 6 | 9 |
- | 22 | 250 | 60 | 300 | 325 | 6 | 9 |
25 | - | 280 | 60 | 360 | 385 | 6 | 9 |
- | 28 | 320 | 80 | 400 | 430 | 6 | 9 |
32 | - | 350 | 80 | 450 | 480 | 6 | 9 |
- | 36 | 380 | 80 | 450 | 480 | 6 | 9 |
40 | - | 400 | 80 | 480 | 510 | 6 | 9 |
Пример условного обозначения червячной фрезы типа 1, исполнения 1, модулем 0,5 мм, наружным диаметром 32 мм, диаметром посадочного отверстия 10 мм, класса точности 2A:
Фреза 1 - 1 - 0,5 - 32 - 10 - 2A ГОСТ 9324-2015
То же фрезы типа 2, исполнения 2, модулем 1,5 мм, класса точности 2A:
Фреза 2 - 2 - 1,5 - 2A ГОСТ 9324-2015
3.1.6 Предельные отклонения размеров D, L и L1 - по классу допуска "c" - в соответствии с ГОСТ 30893.1.
3.1.7 Размеры и предельные отклонения шпоночных пазов - по ГОСТ 9472.
3.1.8 Фрезы с углом подъема витка до 6° допускается изготовлять с прямыми осевыми стружечными канавками.
3.1.10 Фрезы червячные по настоящему стандарту могут изготовляться многозаходные - в соответствии с приложением A.
3.2.1 Фрезы следует изготовлять из быстрорежущей стали по ГОСТ 19265. 3.2.2 Твердость фрез должна быть не менее 63...65 HRC. Твердость фрез из быстрорежущей стали с содержанием ванадия 3% и более и кобальта 5% и более должна быть выше на 1 - 2 единицы HRC. 3.2.3 На поверхностях фрез не должно быть трещин и следов коррозии, на шлифованных поверхностях не должно быть забоин и выкрошенных мест. 3.2.4 Шлифованная часть зубьев фрез, обеспечивающая требуемую точность профиля, должна быть не менее 1/2 длины зуба, считая по окружности вершин зубьев - для фрез модулей до 4 мм включительно, и 1/3 - для фрез модулей свыше 4 мм. |
Наименование поверхности | Параметр шероховатости, мкм, для модулей, мм | |||||||||||||||||
от 0,5 до 0,9 включ. | св. 0,9 до 3,5 включ. | св. 3,5 до 10 включ. | св. 10 | от 0,5 до 0,9 включ. | св. 0,9 до 3,5 включ. | св. 3,5 до 10 включ. | св. 10 | от 0,5 до 0,9 включ. | св. 0,9 до 3,5 включ. | св. 3,5 до 10 включ. | св. 10 | от 0,5 до 0,9 включ. | св. 0,9 до 3,5 включ. | св. 3,5 до 10 включ. | св. 10 | |||
класса точности фрез | ||||||||||||||||||
4A, 3A, 2A | A | B | C, D | |||||||||||||||
Посадочное отверстие, Ra | 0,2 | 0,4 | 0,4 | 0,4 | 0,4 | 0,4 | 0,4 | 0,4 | 0,4 | 0,4 | 0,8 | 0,8 | 0,8 | 0,8 | 0,8 | 1,6 | ||
Передняя поверхность, Rz | 1,6 | 1,6 | 1,6 | 1,6 | 3,2 | 3,2 | 3,2 | 3,2 | 3,2 | 3,2 | 3,2 | 6,3 | 6,3 | 6,3 | 6,3 | 6,3 | ||
Задняя боковая поверхность зуба, Rz | 1,6 | 1,6 | 1,6 | 3,2 | 1,6 | 1,6 | 1,6 | 3,2 | 3,2 | 3,2 | 3,2 | 6,3 | 6,3 | 6,3 | 6,3 | 6,3 | ||
Задняя поверхность по вершине зуба, Rz | 1,6 | 1,6 | 1,6 | 3,2 | 3,2 | 3,2 | 3,2 | 3,2 | 3,2 | 3,2 | 3,2 | 6,3 | 6,3 | 6,3 | 6,3 | 6,3 | ||
Цилиндрическая поверхность буртика, Rz | 1,6 | 1,6 | 1,6 | 3,2 | 1,6 | 1,6 | 1,6 | 3,2 | 3,2 | 3,2 | 3,2 | 6,3 | 6,3 | 6,3 | 6,3 | 6,3 | ||
Торец буртика, Ra | 0,2 | 0,4 | 0,4 | 0,8 | 0,4 | 0,4 | 0,4 | 0,8 | 0,4 | 0,8 | 0,8 | 1,6 | 1,6 | 1,6 | 1,6 | 1,6 | ||
3.2.6 Поля допусков диаметров посадочных отверстий должны соответствовать указанным в таблице 4.
Класс точности фрезы | Поле допуска для посадочного отверстия диаметром, мм | |||||||||
8 | 10 | 13 | 22 | 27 | 32 | 40 | 50 | 60 | 80 | |
4A | H3 | |||||||||
3A | H3 | H4 | ||||||||
2A | ||||||||||
A | H4 | H5 | ||||||||
B | H5 | |||||||||
C | H6 | |||||||||
D | ||||||||||
Модуль, мм |  , мин. | Ту, мин. | |||||||
От 0,5 до 1 включ. | 180 | 90 | |||||||
Св. 1 до 10 включ. | 240 | 120 | |||||||
Св. 10 до 14 включ. | 360 | 180 | |||||||
Св. 14 | 540 | 270 | |||||||
3.2.8 Критерием затупления фрез является допустимый износ по задней поверхности зубьев, значения которого должны быть не более указанных в таблице 6. В миллиметрах | |||||||||
| |||||||||
Модуль,  | Допустимый износ | ||||||||
От 0,5 до 1 включ. | 0,25 | ||||||||
Св. 1 до 10 включ. | 0,30 | ||||||||
Св. 10 до 14 включ. | 0,50 | ||||||||
Св. 14 | 0,60 | ||||||||
 и установленный Tу периоды стойкости червячных фрез при условиях испытаний, приведенных в

На торцах фрезы должны быть нанесены: - товарный знак предприятия-изготовителя; - модуль; - угол профиля; - обозначение класса точности; - угол подъема витка; - ход винтовой стружечной канавки; - буква "Л" - для левозаходных фрез; - марка стали. Допускается маркировать вместо обозначения марки стали буквы HSS, для марок стали, содержащих кобальт - буквы HSSCo. 3.2.9.1 Транспортная маркировка и маркировка потребительской тары - по ГОСТ 18088. 3.2.10 Упаковка - по ГОСТ 18088. |
4.1 Методы измерения проверяемых параметров, приведенных в таблице 8, оговариваются при заказе и указаны в таблице 7.
Наименование проверяемого параметра | Метод измерения | |
поэлементный | комплексный | |
Радиальное биение буртиков | ||
Торцовое биение буртиков | ||
Радиальное биение по вершинам зубьев | ||
Профиль передней поверхности | ||
Разность соседних окружных шагов | ||
Накопленная погрешность окружных шагов стружечных канавок | ||
Направление стружечных канавок | ||
Профиль зуба | ||
Толщина зуба | ||
Винтовая линия от зуба к зубу | ||
Винтовая линия на одном обороте | ||
Винтовая линия на трех оборотах | ||
Погрешность зацепления от зуба к зубу | - | |
Погрешность зацепления | - | |
Отклонение осевого шага между заходами | ||
Суммарное отклонение осевого шага на трех заходах | ||
4.2 Допуски и предельные отклонения проверяемых параметров должны соответствовать указанным в таблице 8.
Метод измерения | Рисунок | Проверяемый параметр | Диапазон модулей, m, мм | Допуск и предельное отклонение, мкм, для класса точности | ||||||
4A | 3A | 2A | A | B | C | D | ||||
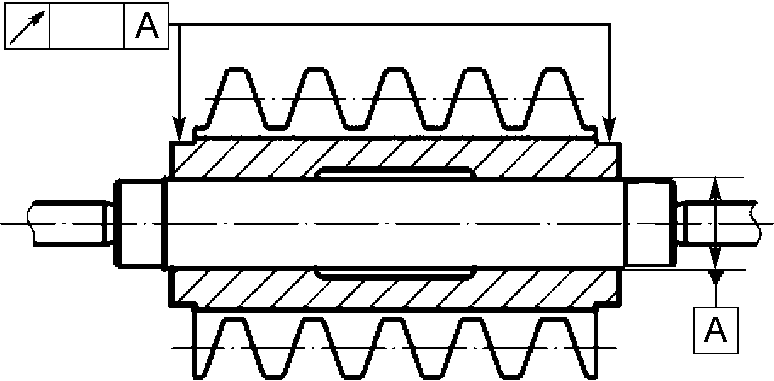 Радиальное биение цилиндрической поверхности буртиков относительно оси фрезы | Радиальное биение буртиков | От 0,5 до 1 включ. | 2 | 2 | 3 | 4 | 7 | 7 | 9 | |
Св. 1 до 2 включ. | 2 | 2 | 3 | 4 | 7 | 7 | 9 | |||
Св. 2 до 3,5 включ. | 2 | 3 | 4 | 6 | 9 | 9 | 12 | |||
Св. 3,5 до 6 включ. | 2 | 3 | 5 | 7 | 11 | 11 | 15 | |||
Св. 6 до 10 включ. | 3 | 4 | 6 | 9 | 14 | 14 | 18 | |||
Св. 10 до 16 включ. | 4 | 5 | 8 | 11 | 17 | 17 | 23 | |||
Св. 16 до 25 включ. | 5 | 7 | 10 | 14 | 22 | 22 | 28 | |||
Св. 25 до 40 включ. | 6 | 9 | 13 | 18 | 29 | 29 | 38 | |||
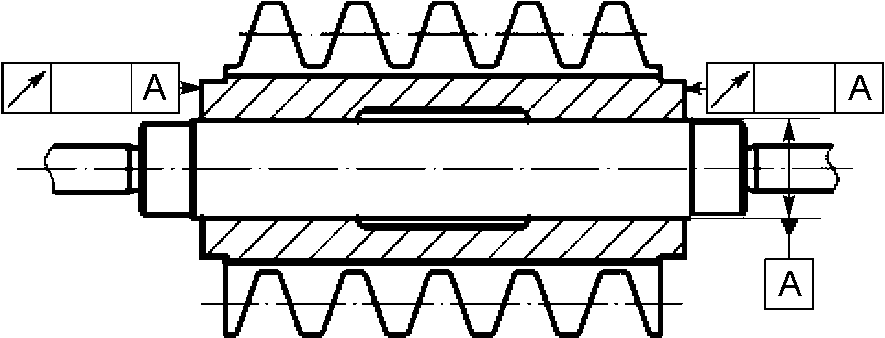 Биение торцовой поверхности буртиков | Торцовое биение буртиков | От 0,5 до 1 включ. | 2 | 2 | 3 | 4 | 6 | 6 | 8 | |
Св. 1 до 2 включ. | 2 | 2 | 3 | 4 | 6 | 6 | 8 | |||
Св. 2 до 3,5 включ. | 2 | 2 | 3 | 5 | 7 | 7 | 10 | |||
Св. 3,5 до 6 включ. | 2 | 3 | 4 | 6 | 9 | 9 | 12 | |||
Св. 6 до 10 включ. | 3 | 4 | 5 | 7 | 12 | 12 | 15 | |||
Св. 10 до 16 включ. | 3 | 5 | 6 | 9 | 14 | 14 | 19 | |||
Св. 16 до 25 включ. | 4 | 6 | 8 | 11 | 18 | 18 | 24 | |||
Св. 25 до 40 включ. | 5 | 7 | 11 | 15 | 24 | 24 | 31 | |||
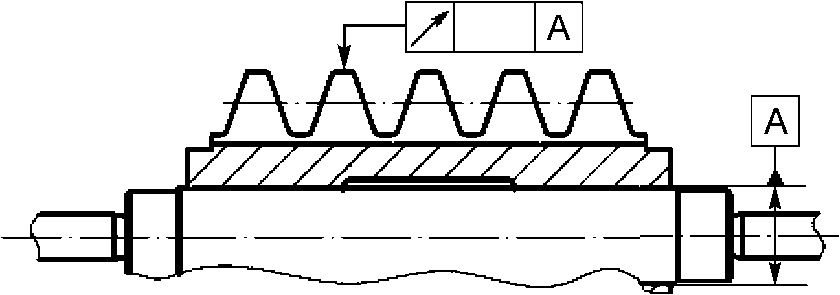 Радиальное биение вершин зубьев фрезы относительно оси фрезы | Радиальное биение по вершинам зубьев | От 0,5 до 1 включ. | 8 | 12 | 17 | 24 | 43 | 86 | 113 | |
Св. 1 до 2 включ. | 8 | 12 | 17 | 24 | 43 | 86 | 113 | |||
Св. 2 до 3,5 включ. | 10 | 15 | 21 | 30 | 53 | 106 | 140 | |||
Св. 3,5 до 6 включ. | 13 | 18 | 26 | 37 | 66 | 132 | 174 | |||
Св. 6 до 10 включ. | 16 | 23 | 33 | 46 | 83 | 166 | 219 | |||
Св. 10 до 16 включ. | 20 | 29 | 41 | 58 | 104 | 207 | 274 | |||
Св. 16 до 25 включ. | 25 | 36 | 51 | 72 | 130 | 259 | 342 | |||
Св. 25 до 40 включ. | 33 | 48 | 67 | 95 | 171 | 342 | 451 | |||
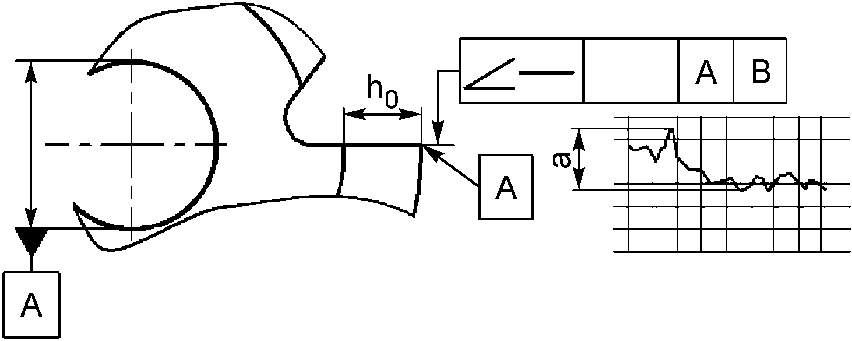 Прямолинейность и наклон линии пересечения передней поверхности и плоскости, перпендикулярной оси фрезы на рабочей высоте зуба | Профиль передней поверхности | От 0,5 до 1 включ. | 6 | 9 | 13 | 19 | 33 | 33 | 44 | |
Св. 1 до 2 включ. | 6 | 9 | 13 | 19 | 33 | 33 | 44 | |||
Св. 2 до 3,5 включ. | 8 | 12 | 16 | 23 | 42 | 42 | 55 | |||
Св. 3,5 до 6 включ. | 10 | 14 | 20 | 29 | 52 | 52 | 68 | |||
Св. 6 до 10 включ. | 13 | 18 | 26 | 36 | 65 | 65 | 86 | |||
Св. 10 до 16 включ. | 16 | 23 | 32 | 45 | 1 | 81 | 107 | |||
Св. 16 до 25 включ. | 20 | 28 | 40 | 56 | 101 | 101 | 134 | |||
Св. 25 до 40 включ. | 26 | 37 | 53 | 74 | 134 | 134 | 177 | |||
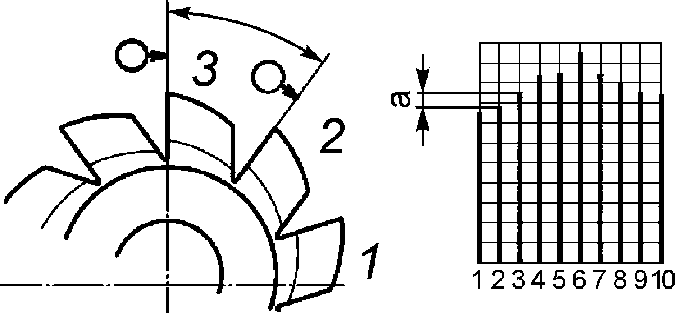 Наибольшая алгебраическая разность отклонений соседних окружных шагов стружечных канавок по окружности, близкой к средней расчетной | Разность соседних окружных шагов | От 0,5 до 1 включ. | 7 | 10 | 15 | 21 | 37 | 37 | 49 | |
Св. 1 до 2 включ. | 7 | 10 | 15 | 21 | 37 | 37 | 49 | |||
Св. 2 до 3,5 включ. | 9 | 13 | 18 | 26 | 46 | 46 | 61 | |||
Св. 3,5 до 6 включ. | 11 | 16 | 23 | 32 | 58 | 58 | 76 | |||
Св. 6 до 10 включ. | 14 | 20 | 29 | 40 | 73 | 73 | 96 | |||
Св. 10 до 16 включ. | 18 | 25 | 36 | 50 | 91 | 91 | 120 | |||
Св. 16 до 25 включ. | 22 | 32 | 45 | 63 | 113 | 113 | 150 | |||
Св. 25 до 40 включ. | 29 | 42 | 59 | 83 | 150 | 150 | 198 | |||
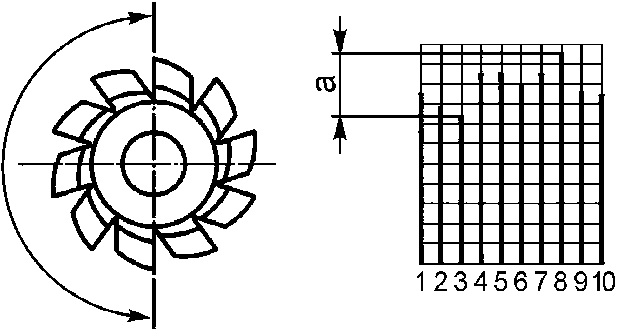 Наибольшая алгебраическая разность значений накопленной погрешности в пределах одного оборота по окружности, близкой к средней расчетной | Накопленная погрешность окружных шагов стружечных канавок | От 0,5 до 1 включ. | 14 | 19 | 27 | 39 | 69 | 69 | 92 | |
Св. 1 до 2 включ. | 14 | 19 | 27 | 39 | 69 | 69 | 92 | |||
Св. 2 до 3,5 включ. | 17 | 24 | 34 | 48 | 86 | 86 | 114 | |||
Св. 3,5 до 6 включ. | 21 | 30 | 42 | 60 | 107 | 107 | 142 | |||
Св. 6 до 10 включ. | 26 | 37 | 53 | 75 | 135 | 135 | 178 | |||
Св. 10 до 16 включ. | 33 | 47 | 66 | 94 | 168 | 168 | 223 | |||
Св. 16 до 25 включ. | 41 | 59 | 83 | 117 | 211 | 211 | 278 | |||
Св. 25 до 40 включ. | 54 | 77 | 110 | 154 | 278 | 278 | 368 | |||
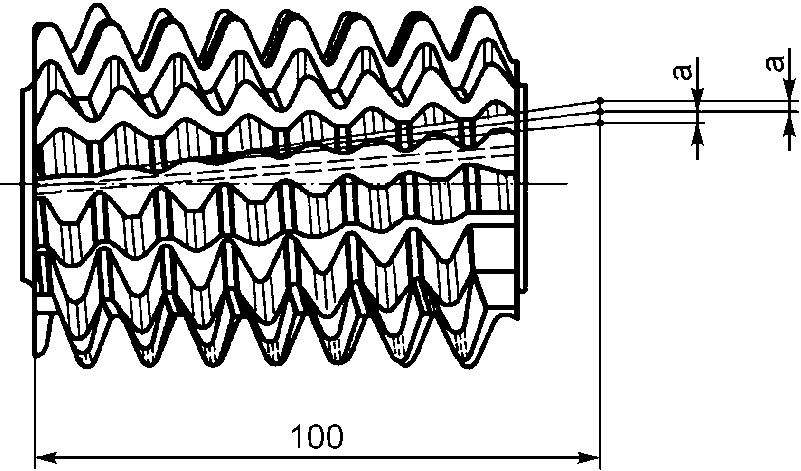 Отклонение передней поверхности от номинального расположения, отнесенное на 100 мм длины рабочей части фрезы | Направление стружечных канавок на длине 100 мм | От 0,5 до 40 включ. | +/- 28 | +/- 40 | +/- 57 | +/- 80 | +/- 100 | +/- 114 | +/- 185 | |
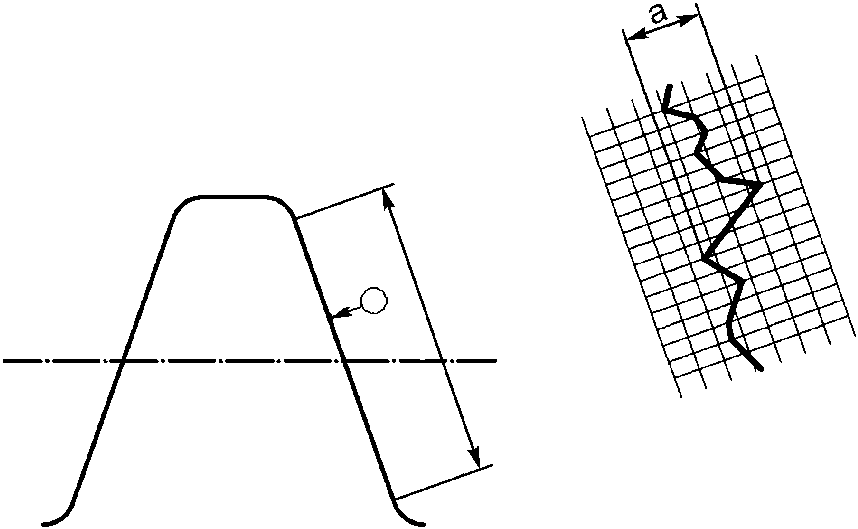 Расстояние по нормали между двумя номинальными профилями, ограничивающими действительный профиль, измеренное в заданном сечении в пределах рабочего участка зуба | Профиль зуба (однозаходные фрезы) | От 0,5 до 1 включ. | 3 | 4 | 5 | 7 | 15 | 30 | 39 | |
Св. 1 до 2 включ. | 3 | 4 | 5 | 7 | 15 | 30 | 39 | |||
Св. 2 до 3,5 включ. | 3 | 5 | 7 | 9 | 18 | 37 | 49 | |||
Св. 3,5 до 6 включ. | 4 | 6 | 8 | 11 | 23 | 46 | 61 | |||
Св. 6 до 10 включ. | 5 | 7 | 10 | 14 | 29 | 58 | 76 | |||
Св. 10 до 16 включ. | 6 | 9 | 13 | 18 | 36 | 72 | 95 | |||
Св. 16 до 25 включ. | 8 | 11 | 16 | 23 | 45 | 90 | 119 | |||
Св. 25 до 40 включ. | 10 | 15 | 21 | 30 | 59 | 119 | 157 | |||
Профиль зуба (двухзаходные фрезы) | От 0,5 до 1 включ. | 3 | 5 | 7 | 9 | 19 | 37 | 49 | ||
Св. 1 до 2 включ. | 3 | 5 | 7 | 9 | 19 | 37 | 49 | |||
Св. 2 до 3,5 включ. | 4 | 6 | 8 | 12 | 23 | 46 | 61 | |||
Св. 3,5 до 6 включ. | 5 | 7 | 10 | 14 | 29 | 57 | 76 | |||
Св. 6 до 10 включ. | 6 | 9 | 13 | 18 | 36 | 72 | 95 | |||
Св. 10 до 16 включ. | 8 | 11 | 16 | 23 | 45 | 90 | 119 | |||
Св. 16 до 25 включ. | - | - | - | - | - | - | - | |||
Св. 25 до 40 включ. | - | - | - | - | - | - | - | |||
Профиль зуба (трех- или четырехзаходные фрезы) | От 0,5 до 1 включ. | 4 | 6 | 8 | 12 | 23 | 46 | 61 | ||
Св. 1 до 2 включ. | 4 | 6 | 8 | 12 | 23 | 46 | 61 | |||
Св. 2 до 3,5 включ. | 5 | 7 | 10 | 14 | 29 | 58 | 76 | |||
Св. 3,5 до 6 включ. | 6 | 9 | 13 | 18 | 36 | 72 | 95 | |||
Св. 6 до 10 включ. | - | - | - | - | - | - | - | |||
Св. 10 до 16 включ. | - | - | - | - | - | - | - | |||
Св. 16 до 25 включ. | - | - | - | - | - | - | - | |||
Св. 25 до 40 включ. | - | - | - | - | - | - | - | |||
Профиль зуба (пяти-, шести- или семизаходные фрезы) | От 0,5 до 1 включ. | 5 | 7 | 10 | 14 | 29 | 58 | 76 | ||
Св. 1 до 2 включ. | 5 | 7 | 10 | 14 | 29 | 58 | 76 | |||
Св. 2 до 3,5 включ. | 6 | 9 | 13 | 18 | 36 | 72 | 95 | |||
Св. 3,5 до 6 включ. | - | - | - | - | - | - | - | |||
Св. 6 до 10 включ. | - | - | - | - | - | - | - | |||
Св. 10 до 16 включ. | - | - | - | - | - | - | - | |||
Св. 16 до 25 включ. | - | - | - | - | - | - | - | |||
Св. 25 до 40 включ. | - | - | - | - | - | - | - | |||
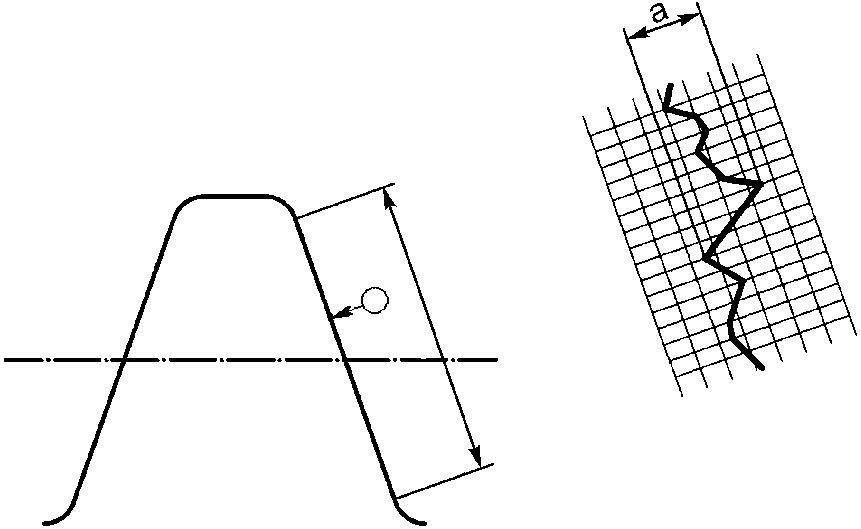 Расстояние по нормали между двумя номинальными профилями, ограничивающими действительный профиль, измеренное в заданном сечении в пределах рабочего участка зуба при использовании проверки линии зацепления | Профиль зуба (однозаходные фрезы) | От 0,5 до 1 включ. | 4 | 6 | 9 | 13 | 25 | 50 | 67 | |
Св. 1 до 2 включ. | 4 | 6 | 9 | 13 | 25 | 50 | 67 | |||
Св. 2 до 3,5 включ. | 5 | 8 | 11 | 16 | 31 | 63 | 83 | |||
Св. 3,5 до 6 включ. | 7 | 10 | 14 | 20 | 39 | 78 | 103 | |||
Св. 6 до 10 включ. | 9 | 12 | 17 | 24 | 49 | 98 | 129 | |||
Св. 10 до 16 включ. | 11 | 15 | 22 | 31 | 61 | 112 | 162 | |||
Св. 16 до 25 включ. | 13 | 19 | 27 | 38 | 77 | 153 | 202 | |||
Св. 25 до 40 включ. | 18 | 25 | 36 | 50 | 101 | 202 | 267 | |||
Профиль зуба (двухзаходные фрезы) | От 0,5 до 1 включ. | 6 | 8 | 11 | 16 | 32 | 63 | 83 | ||
Св. 1 до 2 включ. | 6 | 8 | 11 | 16 | 32 | 63 | 83 | |||
Св. 2 до 3,5 включ. | 7 | 10 | 14 | 20 | 39 | 78 | 104 | |||
Св. 3,5 до 6 включ. | 9 | 12 | 17 | 24 | 49 | 98 | 129 | |||
Св. 6 до 10 включ. | 11 | 15 | 22 | 31 | 61 | 122 | 162 | |||
Св. 10 до 16 включ. | 13 | 19 | 27 | 38 | 77 | 153 | 202 | |||
Св. 16 до 25 включ. | - | - | - | - | - | - | - | |||
Св. 25 до 40 включ. | - | - | - | - | - | - | - | |||
Профиль зуба (трех- или четырехзаходные фрезы) | От 0,5 до 1 включ. | 7 | 10 | 14 | 20 | 39 | 79 | 104 | ||
Св. 1 до 2 включ. | 7 | 10 | 14 | 20 | 39 | 79 | 104 | |||
Св. 2 до 3,5 включ. | 9 | 12 | 17 | 24 | 49 | 98 | 129 | |||
Св. 3,5 до 6 включ. | 11 | 15 | 22 | 30 | 61 | 122 | 161 | |||
Св. 6 до 10 включ. | - | - | - | - | - | - | - | |||
Св. 10 до 16 включ. | - | - | - | - | - | - | - | |||
Св. 16 до 25 включ. | - | - | - | - | - | - | - | |||
Св. 25 до 40 включ. | - | - | - | - | - | - | - | |||
Профиль зуба (пяти-, шести- или семизаходные фрезы) | От 0,5 до 1 включ. | 9 | 12 | 17 | 25 | 49 | 96 | 130 | ||
Св. 1 до 2 включ. | 9 | 12 | 17 | 25 | 49 | 96 | 130 | |||
Св. 2 до 3,5 включ. | 11 | 15 | 22 | 31 | 61 | 122 | 161 | |||
Св. 3,5 до 6 включ. | - | - | - | - | - | - | - | |||
Св. 6 до 10 включ. | - | - | - | - | - | - | - | |||
Св. 10 до 16 включ. | - | - | - | - | - | - | - | |||
Св. 16 до 25 включ. | - | - | - | - | - | - | - | |||
Св. 25 до 40 включ. | - | - | - | - | - | - | - | |||
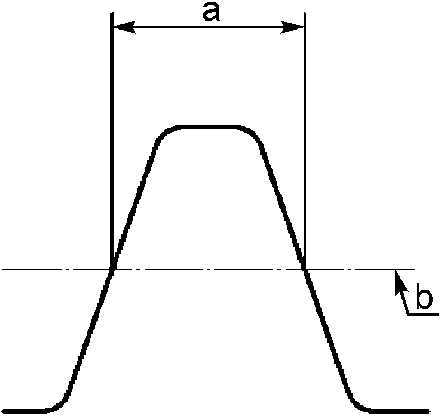 Отклонение толщины зуба, измеренное на высоте головки в нормируемом сечении (только в минус) | Толщина зуба | От 0,5 до 1 включ. | 16 | 16 | 22 | 22 | 45 | 45 | 57 | |
Св. 1 до 2 включ. | 16 | 16 | 22 | 22 | 45 | 45 | 57 | |||
Св. 2 до 3,5 включ. | 20 | 20 | 28 | 28 | 55 | 55 | 70 | |||
Св. 3,5 до 6 включ. | 24 | 24 | 34 | 34 | 69 | 69 | 87 | |||
Св. 6 до 10 включ. | 31 | 31 | 43 | 43 | 86 | 86 | 110 | |||
Св. 10 до 16 включ. | 38 | 38 | 54 | 54 | 108 | 108 | 137 | |||
Св. 16 до 25 включ. | 48 | 48 | 68 | 68 | 135 | 135 | 171 | |||
Св. 25 до 40 включ. | 63 | 63 | 89 | 89 | 178 | 178 | 226 | |||
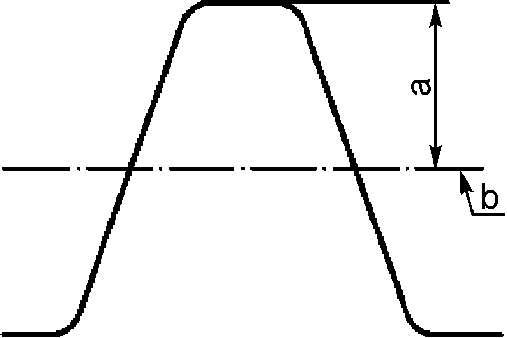 Отклонение толщины зуба, измеренное на высоте головки в нормируемом сечении (только в плюс) | Толщина на головке зуба | От 0,5 до 1 включ. | Отклонения, указанные в методе измерения 9, должны быть поделены на величину 2 tg (  - угол профиля исходного контура) | |||||||
Св. 1 до 2 включ. | ||||||||||
Св. 2 до 3,5 включ. | ||||||||||
Св. 3,5 до 6 включ. | ||||||||||
Св. 6 до 10 включ. | ||||||||||
Св. 10 до 16 включ. | ||||||||||
Св. 16 до 25 включ. | ||||||||||
Св. 25 до 40 включ. | ||||||||||
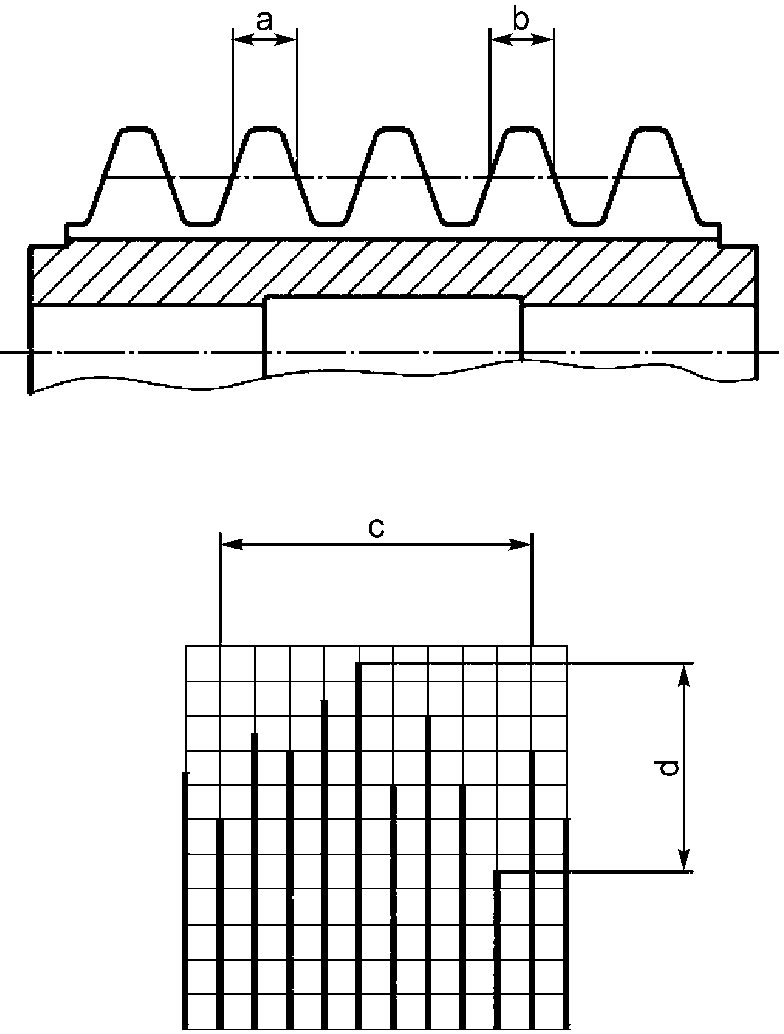 Отклонение между максимальной и минимальной толщиной зубьев вдоль стружечной канавки | Толщина зуба, измеренная вдоль стружечной канавки (однозаходные фрезы) | От 0,5 до 1 включ. | 4 | 6 | 8 | Метод измерения 9B применяется только для классов точности 4A, 3A и 2A | ||||
Св. 1 до 2 включ. | 4 | 6 | 8 | |||||||
Св. 2 до 3,5 включ. | 5 | 7 | 10 | |||||||
Св. 3,5 до 6 включ. | 6 | 9 | 13 | |||||||
Св. 6 до 10 включ. | 8 | 12 | 16 | |||||||
Св. 10 до 16 включ. | 10 | 14 | 20 | |||||||
Св. 16 до 25 включ. | 13 | 18 | 26 | |||||||
Св. 25 до 40 включ. | 17 | 24 | 34 | |||||||
Толщина зуба, измеренная вдоль стружечной канавки (двухзаходные фрезы) | От 0,5 до 1 включ. | 5 | 7 | 11 | ||||||
Св. 1 до 2 включ. | 5 | 7 | 11 | |||||||
Св. 2 до 3,5 включ. | 6 | 9 | 13 | |||||||
Св. 3,5 до 6 включ. | 8 | 11 | 16 | |||||||
Св. 6 до 10 включ. | 10 | 14 | 20 | |||||||
Св. 10 до 16 включ. | 13 | 18 | 26 | |||||||
Св. 16 до 25 включ. | - | - | - | |||||||
Св. 25 до 40 включ. | - | - | - | |||||||
Толщина зуба, измеренная вдоль стружечной канавки (трех- и четырехзаходные фрезы) | От 0,5 до 1 включ. | 6 | 9 | 13 | ||||||
Св. 1 до 2 включ. | 6 | 9 | 13 | |||||||
Св. 2 до 3,5 включ. | 8 | 12 | 16 | |||||||
Св. 3,5 до 6 включ. | 10 | 14 | 20 | |||||||
Св. 6 до 10 включ. | - | - | - | |||||||
Св. 10 до 16 включ. | - | - | - | |||||||
Св. 16 до 25 включ. | - | - | - | |||||||
Св. 25 до 40 включ. | - | - | - | |||||||
Толщина зуба, измеренная вдоль стружечной канавки (пяти-, шести- и семизаходные фрезы) | От 0,5 до 1 включ. | 8 | 12 | 16 | ||||||
Св. 1 до 2 включ. | 8 | 12 | 16 | |||||||
Св. 2 до 3,5 включ. | 10 | 14 | 20 | |||||||
Св. 3,5 до 6 включ. | - | - | - | |||||||
Св. 6 до 10 включ. | - | - | - | |||||||
Св. 10 до 16 включ. | - | - | - | |||||||
Св. 16 до 25 включ. | - | - | - | |||||||
Св. 25 до 40 включ. | - | - | - | |||||||
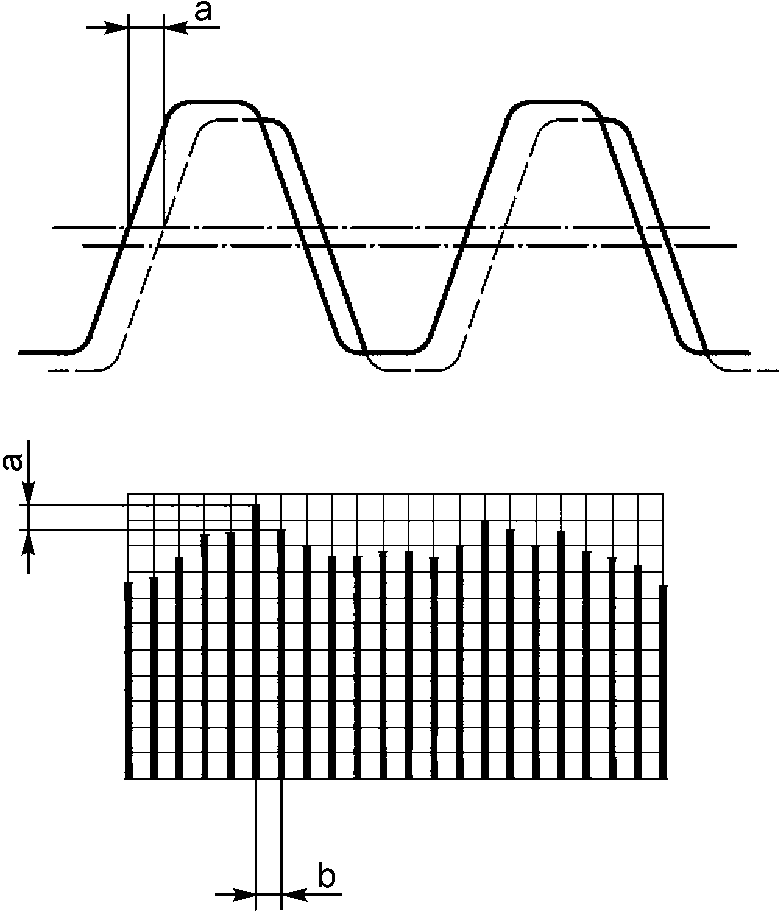 Наибольшая разность отклонений точек режущих кромок фрезы, лежащих на цилиндре, соосном с отверстием фрезы, относительно теоретической винтовой линии, измеренная на нормируемом участке | Винтовая линия от зуба к зубу (однозаходные фрезы) | От 0,5 до 1 включ. | 2 | 3 | 4 | 6 | 12 | 24 | 31 | |
Св. 1 до 2 включ. | 2 | 3 | 4 | 6 | 12 | 24 | 31 | |||
Св. 2 до 3,5 включ. | 3 | 4 | 5 | 7 | 15 | 30 | 39 | |||
Св. 3,5 до 6 включ. | 3 | 5 | 7 | 9 | 18 | 37 | 48 | |||
Св. 6 до 10 включ. | 4 | 6 | 8 | 12 | 23 | 46 | 61 | |||
Св. 10 до 16 включ. | 5 | 7 | 10 | 14 | 29 | 58 | 76 | |||
Св. 16 до 25 включ. | 6 | 9 | 13 | 18 | 36 | 72 | 95 | |||
Св. 25 до 40 включ. | 8 | 12 | 17 | 24 | 48 | 95 | 125 | |||
Винтовая линия от зуба к зубу (двухзаходные фрезы) | От 0,5 до 1 включ. | 3 | 4 | 5 | 7 | 15 | 30 | 39 | ||
Св. 1 до 2 включ. | 3 | 4 | 5 | 7 | 15 | 30 | 39 | |||
Св. 2 до 3,5 включ. | 3 | 5 | 7 | 9 | 18 | 37 | 49 | |||
Св. 3,5 до 6 включ. | 4 | 6 | 8 | 11 | 23 | 46 | 61 | |||
Св. 6 до 10 включ. | 5 | 7 | 10 | 14 | 29 | 58 | 76 | |||
Св. 10 до 16 включ. | 6 | 9 | 13 | 18 | 36 | 72 | 95 | |||
Св. 16 до 25 включ. | - | - | - | - | - | - | - | |||
Св. 25 до 40 включ. | - | - | - | - | - | - | - | |||
Винтовая линия от зуба к зубу (трех- и четырехзаходные фрезы) | От 0,5 до 1 включ. | 3 | 5 | 7 | 9 | 19 | 37 | 49 | ||
Св. 1 до 2 включ. | 3 | 5 | 7 | 9 | 19 | 37 | 49 | |||
Св. 2 до 3,5 включ. | 4 | 6 | 8 | 12 | 23 | 46 | 61 | |||
Св. 3,5 до 6 включ. | 5 | 7 | 10 | 14 | 29 | 57 | 76 | |||
Св. 6 до 10 включ. | - | - | - | - | - | - | - | |||
Св. 10 до 16 включ. | - | - | - | - | - | - | - | |||
Св. 16 до 25 включ. | - | - | - | - | - | - | - | |||
Св. 25 до 40 включ. | - | - | - | - | - | - | - | |||
Винтовая линия от зуба к зубу (пяти-, шести- и семизаходные фрезы) | От 0,5 до 1 включ. | 4 | 6 | 8 | 12 | 23 | 46 | 61 | ||
Св. 1 до 2 включ. | 4 | 6 | 8 | 12 | 23 | 46 | 61 | |||
Св. 2 до 3,5 включ. | 5 | 7 | 10 | 14 | 29 | 58 | 76 | |||
Св. 3,5 до 6 включ. | - | - | - | - | - | - | - | |||
Св. 6 до 10 включ. | - | - | - | - | - | - | - | |||
Св. 10 до 16 включ. | - | - | - | - | - | - | - | |||
Св. 25 до 40 включ. | - | - | - | - | - | - | - | |||
Св. 16 до 25 включ. | - | - | - | - | - | - | - | |||
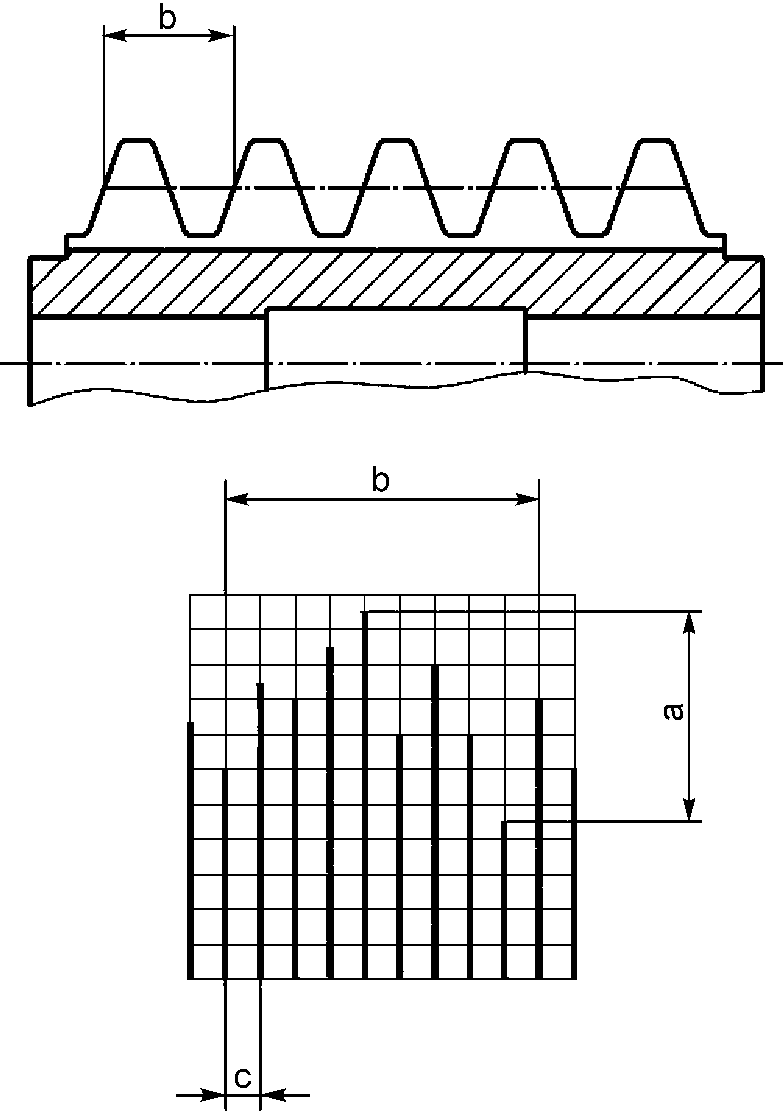 | Винтовая линия на одном обороте (для фрез с числом заходов от 1 до 7) | От 0,5 до 1 включ. | 4 | 5 | 7 | 10 | 21 | 42 | 55 | |
Св. 1 до 2 включ. | 4 | 5 | 7 | 10 | 21 | 42 | 55 | |||
Св. 2 до 3,5 включ. | 5 | 6 | 9 | 13 | 26 | 52 | 68 | |||
Св. 3,5 до 6 включ. | 6 | 8 | 11 | 16 | 32 | 64 | 85 | |||
Св. 6 до 10 включ. | 7 | 10 | 14 | 20 | 40 | 81 | 106 | |||
Св. 10 до 16 включ. | 9 | 13 | 18 | 25 | 50 | 101 | 133 | |||
Св. 16 до 25 включ. | 11 | 16 | 22 | 32 | 63 | 126 | 166 | |||
Св. 25 до 40 включ. | 15 | 21 | 30 | 42 | 83 | 166 | 220 | |||
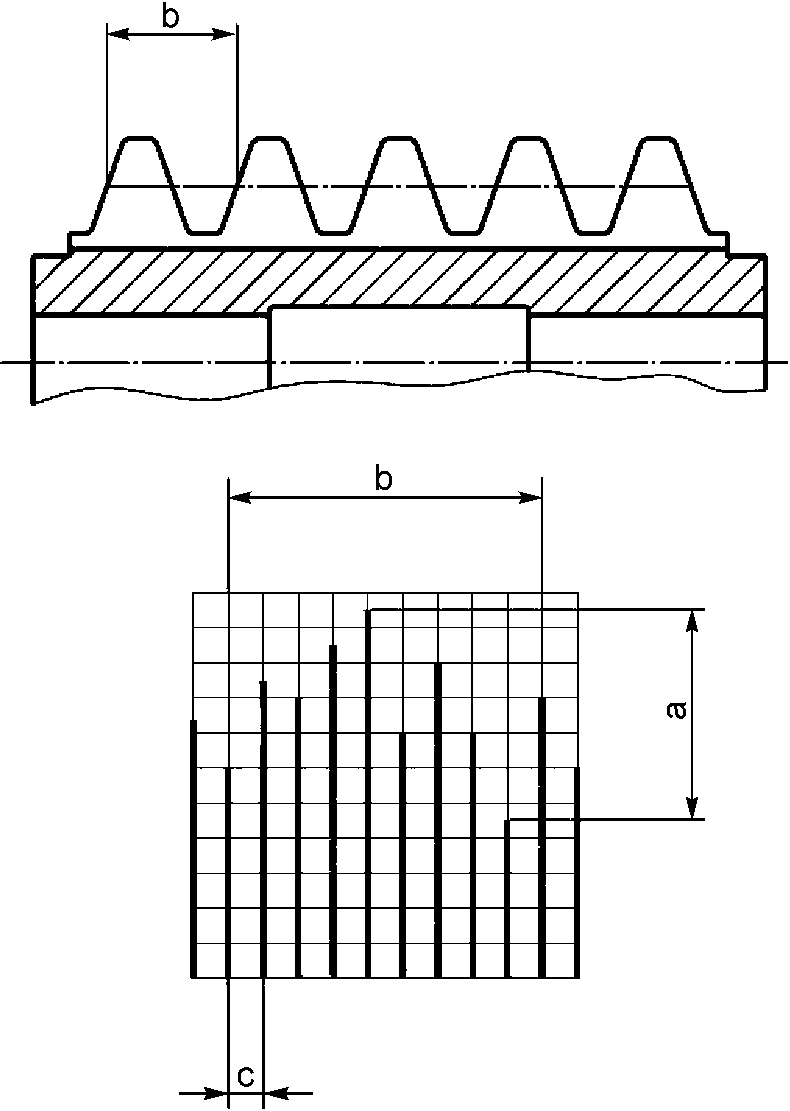 | Винтовая линия на одном обороте при использовании проверки линии зацепления | От 0,5 до 1 включ. | 4 | 6 | 8 | 12 | 24 | 48 | 63 | |
Св. 1 до 2 включ. | 4 | 6 | 8 | 12 | 24 | 48 | 63 | |||
Св. 2 до 3,5 включ. | 5 | 7 | 10 | 15 | 30 | 59 | 78 | |||
Св. 3,5 до 6 включ. | 6 | 9 | 13 | 18 | 37 | 73 | 97 | |||
Св. 6 до 10 включ. | 8 | 12 | 16 | 23 | 46 | 92 | 122 | |||
Св. 10 до 16 включ. | 10 | 14 | 20 | 29 | 58 | 115 | 152 | |||
Св. 16 до 25 включ. | 13 | 18 | 26 | 36 | 72 | 144 | 190 | |||
Св. 25 до 40 включ. | 17 | 24 | 34 | 48 | 95 | 190 | 251 | |||
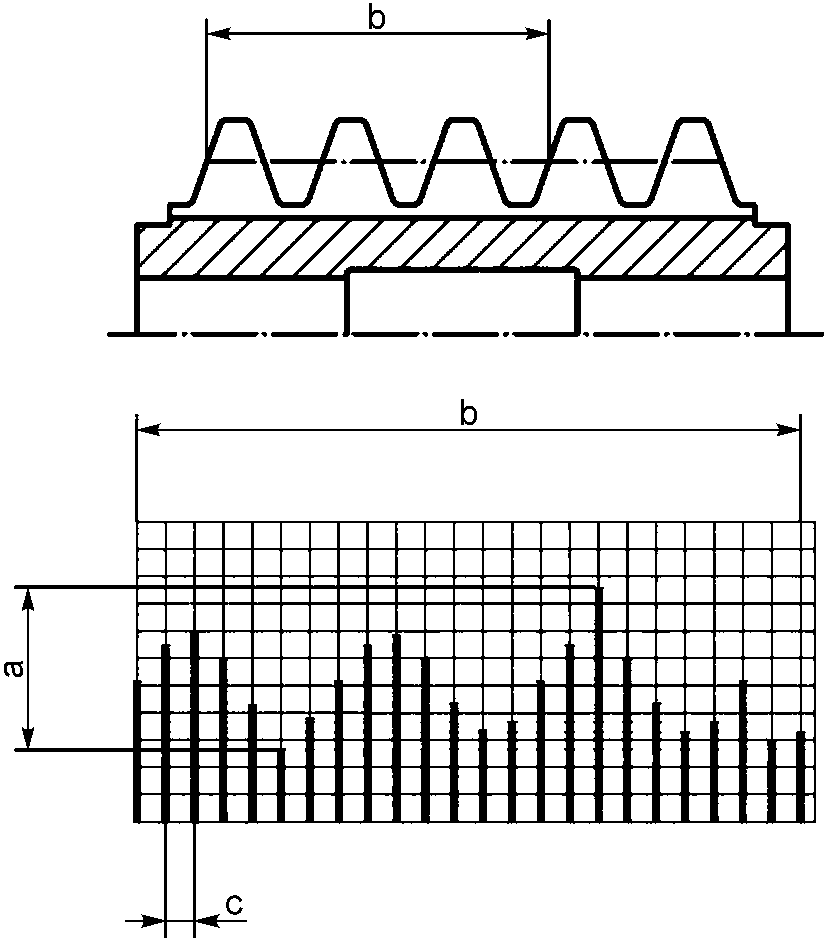 | Винтовая линия на трех оборотах (для фрез с числом заходов от 1 до 7) | От 0,5 до 1 включ. | 7 | 10 | 14 | 19 | 39 | 77 | 102 | |
Св. 1 до 2 включ. | 7 | 10 | 14 | 19 | 39 | 77 | 102 | |||
Св. 2 до 3,5 включ. | 8 | 12 | 17 | 24 | 48 | 96 | 127 | |||
Св. 3,5 до 6 включ. | 10 | 15 | 21 | 30 | 60 | 119 | 158 | |||
Св. 6 до 10 включ. | 13 | 19 | 27 | 37 | 75 | 150 | 198 | |||
Св. 10 до 16 включ. | 16 | 23 | 33 | 47 | 94 | 187 | 247 | |||
Св. 16 до 25 включ. | 20 | 29 | 42 | 59 | 117 | 234 | 309 | |||
Св. 25 до 40 включ. | 27 | 39 | 55 | 77 | 154 | 309 | 408 | |||
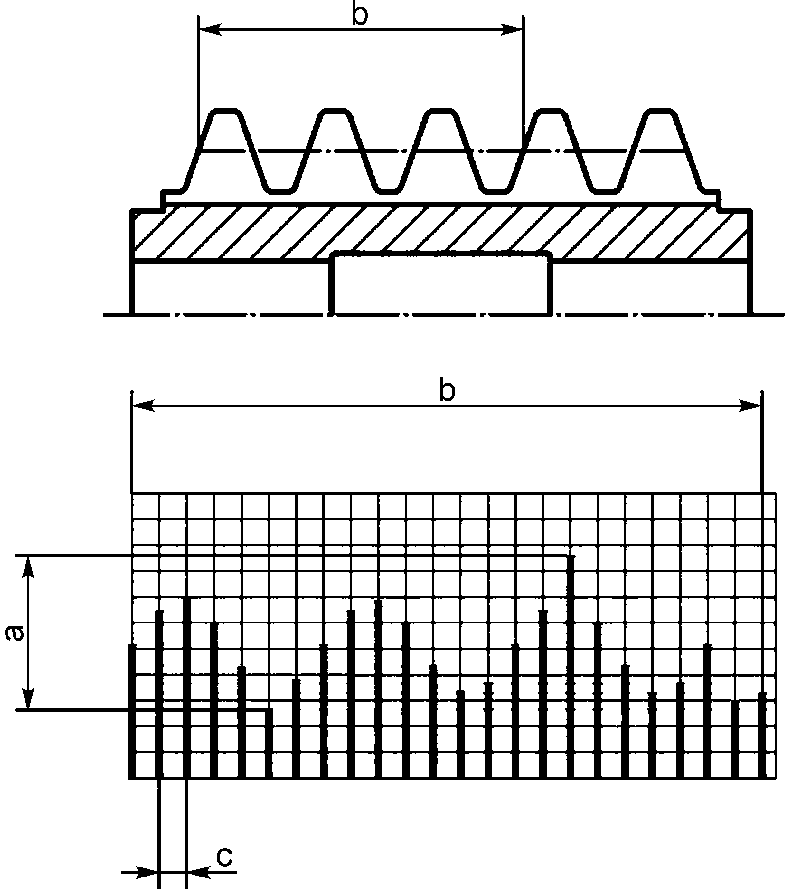 | Винтовая линия на трех оборотах при использовании проверки линии зацепления (для фрез с числом заходов от 1 до 7) | От 0,5 до 1 включ. | 9 | 13 | 19 | 27 | 53 | 107 | 141 | |
Св. 1 до 2 включ. | 9 | 13 | 19 | 27 | 53 | 107 | 141 | |||
Св. 2 до 3,5 включ. | 12 | 17 | 24 | 33 | 66 | 133 | 175 | |||
Св. 3,5 до 6 включ. | 14 | 21 | 29 | 41 | 83 | 165 | 218 | |||
Св. 6 до 10 включ. | 18 | 26 | 37 | 52 | 104 | 207 | 274 | |||
Св. 10 до 16 включ. | 23 | 32 | 46 | 65 | 130 | 259 | 342 | |||
Св. 16 до 25 включ. | 28 | 41 | 58 | 81 | 162 | 324 | 428 | |||
Св. 25 до 40 включ. | 37 | 53 | 76 | 107 | 214 | 428 | 565 | |||
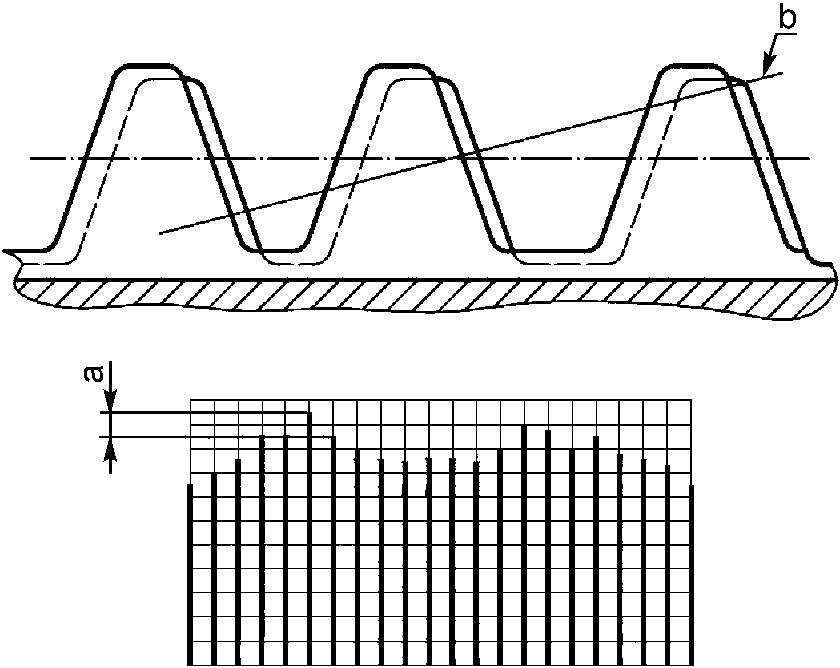 Наибольшая разность отклонений точек режущих кромок, лежащих на линии зацепления, относительно теоретической винтовой поверхности, измеренная на нормируемом участке | Погрешность зацепления от зуба к зубу (однозаходные фрезы) | От 0,5 до 1 включ. | 2 | 3 | 4 | 6 | 12 | 24 | 31 | |
Св. 1 до 2 включ. | 2 | 3 | 4 | 6 | 12 | 24 | 31 | |||
Св. 2 до 3,5 включ. | 3 | 4 | 5 | 7 | 15 | 30 | 39 | |||
Св. 3,5 до 6 включ. | 3 | 5 | 7 | 9 | 18 | 37 | 48 | |||
Св. 6 до 10 включ. | 4 | 6 | 8 | 12 | 23 | 46 | 61 | |||
Св. 10 до 16 включ. | 5 | 7 | 10 | 14 | 29 | 58 | 76 | |||
Св. 16 до 25 включ. | 6 | 9 | 13 | 18 | 36 | 72 | 95 | |||
Св. 25 до 40 включ. | 8 | 12 | 17 | 24 | 48 | 95 | 125 | |||
Погрешность зацепления от зуба к зубу (двухзаходные фрезы) | От 0,5 до 1 включ. | 3 | 4 | 5 | 7 | 15 | 30 | 39 | ||
Св. 1 до 2 включ. | 3 | 4 | 5 | 7 | 15 | 30 | 39 | |||
Св. 2 до 3,5 включ. | 3 | 5 | 7 | 9 | 18 | 37 | 49 | |||
Св. 3,5 до 6 включ. | 4 | 6 | 8 | 11 | 23 | 46 | 61 | |||
Св. 6 до 10 включ. | 5 | 7 | 10 | 14 | 29 | 58 | 76 | |||
Св. 10 до 16 включ. | 6 | 9 | 13 | 18 | 36 | 72 | 95 | |||
Св. 16 до 25 включ. | - | - | - | - | - | - | - | |||
Св. 25 до 40 включ. | - | - | - | - | - | - | - | |||
Погрешность зацепления от зуба к зубу (трех- и четырехзаходные фрезы) | От 0,5 до 1 включ. | 3 | 5 | 7 | 9 | 19 | 37 | 49 | ||
Св. 1 до 2 включ. | 3 | 5 | 7 | 9 | 19 | 37 | 49 | |||
Св. 2 до 3,5 включ. | 4 | 6 | 8 | 12 | 23 | 46 | 61 | |||
Св. 3,5 до 6 включ. | 5 | 7 | 10 | 14 | 29 | 57 | 76 | |||
Св. 6 до 10 включ. | - | - | - | - | - | - | - | |||
Св. 10 до 16 включ. | - | - | - | - | - | - | - | |||
Св. 16 до 25 включ. | - | - | - | - | - | - | - | |||
Св. 25 до 40 включ. | - | - | - | - | - | - | - | |||
Погрешность зацепления от зуба к зубу (пяти-, шести- и семизаходные фрезы) | От 0,5 до 1 включ. | 4 | 6 | 8 | 12 | 23 | 46 | 61 | ||
Св. 1 до 2 включ. | 4 | 6 | 8 | 12 | 23 | 46 | 61 | |||
Св. 2 до 3,5 включ. | 5 | 7 | 10 | 14 | 29 | 58 | 76 | |||
Св. 3,5 до 6 включ. | - | - | - | - | - | - | - | |||
Св. 6 до 10 включ. | - | - | - | - | - | - | - | |||
Св. 10 до 16 включ. | - | - | - | - | - | - | - | |||
Св. 16 до 25 включ. | - | - | - | - | - | - | - | |||
Св. 25 до 40 включ. | - | - | - | - | - | - | - | |||
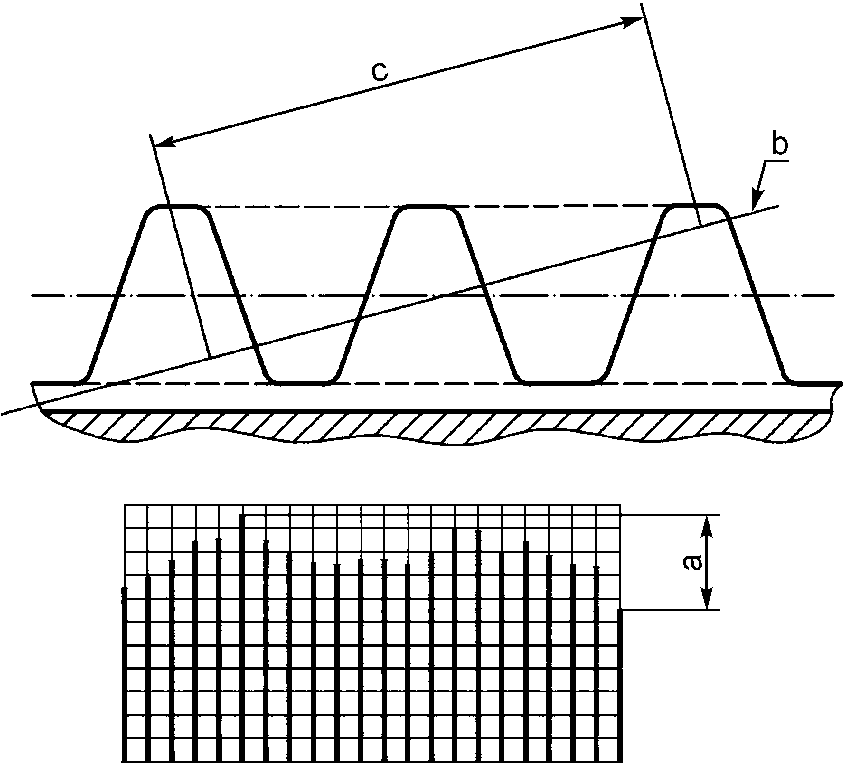 | Погрешность зацепления (однозаходные фрезы) | От 0,5 до 1 включ. | 5 | 7 | 11 | 15 | 30 | 59 | 78 | |
Св. 1 до 2 включ. | 5 | 7 | 11 | 15 | 30 | 59 | 78 | |||
Св. 2 до 3,5 включ. | 6 | 9 | 13 | 18 | 37 | 74 | 97 | |||
Св. 3,5 до 6 включ. | 8 | 11 | 16 | 23 | 46 | 92 | 121 | |||
Св. 6 до 10 включ. | 10 | 14 | 20 | 29 | 58 | 115 | 152 | |||
Св. 10 до 16 включ. | 13 | 18 | 26 | 36 | 72 | 144 | 190 | |||
Св. 16 до 25 включ. | 16 | 23 | 32 | 45 | 90 | 180 | 238 | |||
Св. 25 до 40 включ. | 21 | 30 | 42 | 59 | 119 | 238 | 314 | |||
Погрешность зацепления (двухзаходные фрезы) | От 0,5 до 1 включ. | 6 | 9 | 13 | 19 | 37 | 74 | 98 | ||
Св. 1 до 2 включ. | 6 | 9 | 13 | 19 | 37 | 74 | 98 | |||
Св. 2 до 3,5 включ. | 8 | 12 | 16 | 23 | 46 | 92 | 122 | |||
Св. 3,5 до 6 включ. | 10 | 14 | 20 | 29 | 57 | 115 | 151 | |||
Св. 6 до 10 включ. | 13 | 18 | 26 | 36 | 72 | 144 | 190 | |||
Св. 10 до 16 включ. | 16 | 23 | 32 | 45 | 90 | 180 | 238 | |||
Св. 16 до 25 включ. | - | - | - | - | - | - | - | |||
Св. 25 до 40 включ. | - | - | - | - | - | - | - | |||
Погрешность зацепления (трех- и четырехзаходные фрезы) | От 0,5 до 1 включ. | 8 | 12 | 16 | 23 | 46 | 93 | 122 | ||
Св. 1 до 2 включ. | 8 | 12 | 16 | 23 | 46 | 93 | 122 | |||
Св. 2 до 3,5 включ. | 10 | 14 | 20 | 29 | 58 | 115 | 152 | |||
Св. 3,5 до 6 включ. | 13 | 18 | 25 | 36 | 72 | 143 | 189 | |||
Св. 6 до 10 включ. | - | - | - | - | - | - | - | |||
Св. 10 до 16 включ. | - | - | - | - | - | - | - | |||
Св. 16 до 25 включ. | - | - | - | - | - | - | - | |||
Св. 25 до 40 включ. | - | - | - | - | - | - | - | |||
Погрешность зацепления (пяти-, шести- и семизаходные фрезы) | От 0,5 до 1 включ. | 10 | 14 | 21 | 29 | 58 | 116 | 153 | ||
Св. 1 до 2 включ. | 10 | 14 | 21 | 29 | 58 | 116 | 153 | |||
Св. 2 до 3,5 включ. | 13 | 18 | 26 | 36 | 72 | 144 | 190 | |||
Св. 3,5 до 6 включ. | - | - | - | - | - | - | - | |||
Св. 6 до 10 включ. | - | - | - | - | - | - | - | |||
Св. 10 до 16 включ. | - | - | - | - | - | - | - | |||
Св. 16 до 25 включ. | - | - | - | - | - | - | - | |||
Св. 25 до 40 включ. | - | - | - | - | - | - | - | |||
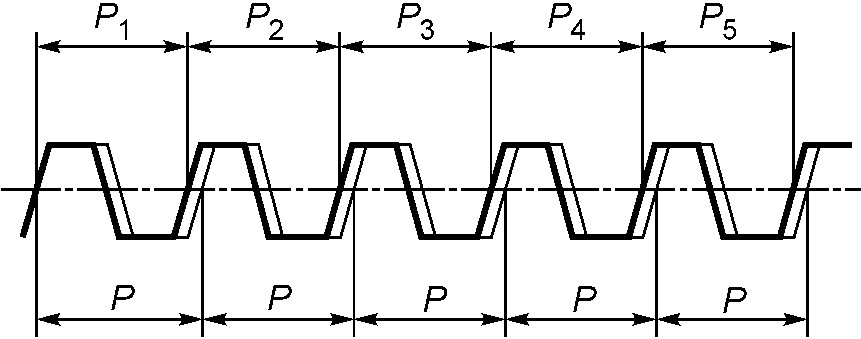 Максимальное отклонение осевого шага между заходами на любых двух соседних зубьях, принадлежащих различным заходам в пределах двух соседних стружечных канавок | Отклонение осевого шага между заходами (двухзаходные фрезы) | От 0,5 до 1 включ. | 3 | 4 | 6 | 8 | 17 | 33 | 44 | |
Св. 1 до 2 включ. | 3 | 4 | 6 | 8 | 17 | 33 | 44 | |||
Св. 2 до 3,5 включ. | 4 | 5 | 7 | 10 | 21 | 42 | 55 | |||
Св. 3,5 до 6 включ. | 5 | 6 | 9 | 13 | 26 | 52 | 68 | |||
Св. 6 до 10 включ. | 6 | 8 | 12 | 16 | 32 | 65 | 86 | |||
Св. 10 до 16 включ. | 7 | 10 | 14 | 20 | 41 | 81 | 107 | |||
Св. 16 до 25 включ. | - | - | - | - | - | - | - | |||
Св. 25 до 40 включ. | - | - | - | - | - | - | - | |||
Отклонение осевого шага между заходами (трех- и четырехзаходные фрезы) | От 0,5 до 1 включ. | 4 | 5 | 7 | 10 | 21 | 42 | 55 | ||
Св. 1 до 2 включ. | 4 | 5 | 7 | 10 | 21 | 42 | 55 | |||
Св. 2 до 3,5 включ. | 5 | 6 | 9 | 13 | 26 | 52 | 68 | |||
Св. 3,5 до 6 включ. | 6 | 8 | 11 | 16 | 32 | 64 | 85 | |||
Св. 6 до 10 включ. | - | - | - | - | - | - | - | |||
Св. 10 до 16 включ. | - | - | - | - | - | - | - | |||
Св. 16 до 25 включ. | - | - | - | - | - | - | - | |||
Св. 25 до 40 включ. | - | - | - | - | - | - | - | |||
Отклонение осевого шага между заходами (пяти-, шести- и семизаходные фрезы) | От 0,5 до 1 включ. | 5 | 7 | 9 | 13 | 26 | 52 | 69 | ||
Св. 1 до 2 включ. | 5 | 7 | 9 | 13 | 26 | 52 | 69 | |||
Св. 2 до 3,5 включ. | 6 | 8 | 11 | 16 | 32 | 65 | 85 | |||
Св. 3,5 до 6 включ. | - | - | - | - | - | - | - | |||
Св. 6 до 10 включ. | - | - | - | - | - | - | - | |||
Св. 10 до 16 включ. | - | - | - | - | - | - | - | |||
Св. 16 до 25 включ. | - | - | - | - | - | - | - | |||
Св. 25 до 40 включ. | - | - | - | - | - | - | - | |||
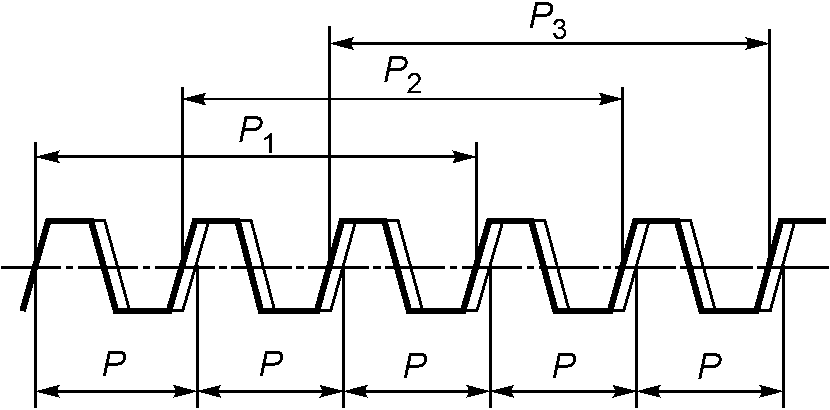 Максимальное отклонение осевого шага между заходами на любых трех зубьях, принадлежащих различным заходам в пределах двух соседних стружечных канавок | Максимальное отклонение осевого шага между заходами на любых трех зубьях (двухзаходные фрезы) | От 0,5 до 1 включ. | 5 | 7 | 11 | 15 | 30 | 59 | 78 | |
Св. 1 до 2 включ. | 5 | 7 | 11 | 15 | 30 | 59 | 78 | |||
Св. 2 до 3,5 включ. | 6 | 9 | 13 | 18 | 37 | 74 | 97 | |||
Св. 3,5 до 6 включ. | 8 | 11 | 16 | 23 | 46 | 92 | 121 | |||
Св. 6 до 10 включ. | 10 | 14 | 20 | 29 | 58 | 115 | 152 | |||
Св. 10 до 16 включ. | 13 | 18 | 26 | 36 | 72 | 144 | 190 | |||
Св. 16 до 25 включ. | - | - | - | - | - | - | - | |||
Св. 25 до 40 включ. | - | - | - | - | - | - | - | |||
Максимальное отклонение осевого шага между заходами на любых трех зубьях (трех- и четырехзаходные фрезы) | От 0,5 до 1 включ. | 6 | 9 | 13 | 19 | 37 | 74 | 98 | ||
Св. 1 до 2 включ. | 6 | 9 | 13 | 19 | 37 | 74 | 98 | |||
Св. 2 до 3,5 включ. | 8 | 12 | 16 | 23 | 46 | 92 | 122 | |||
Св. 3,5 до 6 включ. | 10 | 14 | 20 | 29 | 57 | 115 | 151 | |||
Св. 6 до 10 включ. | - | - | - | - | - | - | - | |||
Св. 10 до 16 включ. | - | - | - | - | - | - | - | |||
Св. 16 до 25 включ. | - | - | - | - | - | - | - | |||
Св. 25 до 40 включ. | - | - | - | - | - | - | - | |||
Максимальное отклонение осевого шага между заходами на любых трех зубьях (пяти-, шести- и семизаходные фрезы) | От 0,5 до 1 включ. | 8 | 12 | 16 | 23 | 46 | 93 | 122 | ||
Св. 1 до 2 включ. | 8 | 12 | 16 | 23 | 46 | 93 | 122 | |||
Св. 2 до 3,5 включ. | 10 | 14 | 20 | 29 | 58 | 115 | 152 | |||
Св. 3,5 до 6 включ. | - | - | - | - | - | - | - | |||
Св. 6 до 10 включ. | - | - | - | - | - | - | - | |||
Св. 10 до 16 включ. | - | - | - | - | - | - | - | |||
Св. 16 до 25 включ. | - | - | - | - | - | - | - | |||
Св. 25 до 40 включ. | - | - | - | - | - | - | - | |||
Примечание - Обозначения a, b, c, d - по таблице 9. | ||||||||||
Номер проверки | Обозначение | |||
a | b | c | d | |
Отклонение | - | - | - | |
Отклонение | - | - | - | |
Отклонение | - | - | - | |
Отклонение | - | - | - | |
Отклонение | - | - | - | |
Отклонение | - | - | - | |
Толщина зуба | Нормируемый диаметр | - | - | |
Толщина на головке зуба | Нормируемый диаметр | - | - | |
Максимальная толщина | Минимальная толщина | Стружечная канавка | Максимальное отклонение | |
Отклонение | Соседние по витку зубья | - | - | |
Отклонение | Один осевой шаг | Один зуб | - | |
Отклонение | Один осевой шаг | Один зуб | - | |
Отклонение | Три осевых шага | Один зуб | - | |
Отклонение | Три осевых шага | Один зуб | - | |
Отклонение | Линия зацепления | - | - | |
Общее отклонение | Линия зацепления | Активная длина | - | |
5.1 Приемка фрез - по ГОСТ 23726. 5.2 Испытания фрез на средний период стойкости проводят один раз в три года, на установленный период стойкости - один раз в год на одном типоразмере. 6.1 Внешний вид фрез контролируют визуально с помощью лупы ЛП-1-4X по ГОСТ 25706. 6.2 При контроле размерных параметров фрез применяют методы и средства измерения, погрешность которых должна быть не более: - значений, указанных в ГОСТ 8.051 - при измерении линейных размеров; - 35% допуска на проверяемый угол - " " угловых "; - 25% на проверяемый параметр - при контроле формы и расположения поверхностей. 6.3 Твердость фрез контролируют по ГОСТ 9013. 6.4 Параметры шероховатости поверхностей фрез следует контролировать на приборах по ГОСТ 9847 и ГОСТ 19300. Допускается параметры шероховатости поверхностей фрез проверять сравнением с эталонами шероховатости по ГОСТ 9378 или с образцами-эталонами фрез, имеющими параметры шероховатости не более указанных в 3.2.5. 6.5 Испытания фрез на работоспособность, средний и установленный периоды стойкости проводят на зубофрезерных станках, соответствующих установленным для них нормам точности и жесткости. 6.6 Испытания фрез следует проводить на заготовках зубчатых колес из конструкционной стали марки 45 по ГОСТ 1050 твердостью 170 - 197 НВ с шириной зубчатого венца не менее 3 мм - для модулей до 1 мм включительно и не менее 20 мм - для модулей свыше 1 мм и числом зубьев не менее 40. 6.7 В качестве смазочно-охлаждающей жидкости следует применять масло индустриальное 20A по ГОСТ 20799 с расходом не менее 30 л/мин. | ||||||||
6.8 Фрезы модулем до 4 мм испытывают при нарезании заготовок на полную глубину зуба. Фрезы модулем свыше 4 мм испытывают по предварительно обработанному образцу. 6.9 Испытания фрез на работоспособность следует проводить в течение не менее 10 мин. 6.10 После испытаний фрез на работоспособность на режущих кромках фрез не должно быть выкрашиваний и сколов, и они должны быть пригодны для дальнейшей работы. 6.11 Испытания фрез на работоспособность, средний и установленный периоды стойкости следует проводить на режимах, указанных в таблице 10. | ||||||||
Модуль m, мм | Скорость резания, м/мин | Осевая подача, мм/об | ||||||
От 0,5 до 1 включ. | 40 | 0,35 | ||||||
Св. 1 до 1,5 включ. | 40 | 1,2 | ||||||
Св. 1,5 до 2,5 включ. | 35 | 1,4 | ||||||
Св. 2,5 до 4 включ. | 25 | 1,8 | ||||||
Св. 4 до 6 включ. | 25 | 2,0 | ||||||
Св. 6 до 10 включ. | 25 | 2,5 | ||||||
Св. 10 до 16 включ. | 20 | 3,0 | ||||||
Св. 16 | 18 | 4,0 | ||||||
| ||||||||
6.12 Приемочные значения среднего  и установленного  периодов стойкости должны быть не менее приведенных в таблице 11. | ||||||||
| ||||||||
Модуль m, мм |  , мин. |  , мин. | ||||||
От 0,5 до 1 включ. | 200 | 100 | ||||||
Св. 1 до 10 включ. | 270 | 135 | ||||||
Св. 10 до 14 включ. | 410 | 205 | ||||||
Св. 14 | 620 | 310 | ||||||
Транспортирование и хранение - по ГОСТ 18088. | ||||||||


(рекомендуемое)
A.1 Основные размеры червячных многозаходных фрез исполнения 1 приведены в таблице A.1
Размеры в миллиметрах
Модуль m для ряда | Число заходов z0 | ||||||||||||
1 | 2 | 3 | |||||||||||
1 | 2 | D | d | Px0 <*> | Угол подъема витка  | D | d | Px0 <*> | Угол подъема витка  | D | d | Px0 <*> | Угол подъема витка  |
0,5 | - | 24 | 8 | 1035 | 1°16' | 32 | 10 | 945 | 1°52' | 32 | 10 | 630 | 2°48' |
- | 0,55 | 24 | 8 | 930 | 1°24' | 32 | 10 | 852 | 2°04' | 32 | 10 | 568 | 3°05' |
0,6 | - | 24 | 8 | 843 | 1°32' | 32 | 10 | 775 | 2°15' | 32 | 10 | 516 | 3°23' |
- | 0,65 | 24 | 8 | 770 | 1°40' | 32 | 10 | 709 | 2°27' | 32 | 10 | 472 | 3°41' |
- | 0,7 | 24 | 8 | 707 | 1°48' | 32 | 10 | 653 | 2°39' | 32 | 10 | 435 | 3°59' |
- | 0,75 | 24 | 8 | 652 | 1°57' | 32 | 10 | 604 | 2°51' | 32 | 10 | 402 | 4°17' |
0,8 | - | 24 | 8 | 605 | 2°05' | 32 | 10 | 562 | 3°03' | 32 | 10 | 374 | 4°35' |
- | 0,9 | 24 | 8 | 525 | 2°22' | 32 | 10 | 491 | 3°28' | 32 | 10 | 326 | 5°12' |
1 | - | 24 | 8 | 462 | 2°40' | 32 | 10 | 434 | 3°53' | 32 | 10 | 289 | 5°50' |
0,5 | - | 32 | 10 | 1891 | 0°56' | 32 | 10 | 945 | 1°52' | 32 | 10 | 630 | 2°48' |
- | 0,55 | 32 | 10 | 1705 | 1°02' | 32 | 10 | 852 | 2°04' | 32 | 10 | 568 | 3°05' |
0,6 | - | 32 | 10 | 1550 | 1°08' | 32 | 10 | 775 | 2°15' | 32 | 10 | 516 | 3°23' |
- | 0,65 | 32 | 10 | 1419 | 1°14' | 32 | 10 | 709 | 2°27' | 32 | 10 | 472 | 3°41' |
- | 0,7 | 32 | 10 | 1307 | 1°20' | 32 | 10 | 653 | 2°39' | 32 | 10 | 435 | 3°59' |
- | 0,75 | 32 | 10 | 1210 | 1°26' | 32 | 10 | 604 | 2°51' | 32 | 10 | 402 | 4°17' |
0,8 | - | 32 | 10 | 1125 | 1°32' | 32 | 10 | 562 | 3°03' | 32 | 10 | 375 | 4°35' |
- | 0,9 | 32 | 10 | 983 | 1°44' | 32 | 10 | 491 | 3°28' | 32 | 10 | 326 | 5°12' |
1 | - | 32 | 10 | 870 | 1° 57' | 32 | 10 | 434 | 3°53' | 32 | 10 | 289 | 5°50' |
- | 1,125 | 32 | 10 | 757 | 2°13' | 32 | 10 | 378 | 4°25' | 32 | 10 | 251 | 6°38' |
1,25 | - | 40 | 10 | 1087 | 1°57' | 40 | 10 | 543 | 3°53' | 40 | 10 | 361 | 5°50' |
- | 1,375 | 40 | 10 | 972 | 2°09' | 40 | 10 | 485 | 4°19' | 40 | 10 | 322 | 6°29' |
1,5 | - | 40 | 10 | 875 | 2°22' | 40 | 10 | 437 | 4°45' | 40 | 10 | 290 | 7°08' |
- | 1,75 | 40 | 10 | 724 | 2°49' | 40 | 10 | 361 | 5°38' | 40 | 10 | 239 | 8°28' |
2 | - | 40 | 10 | 611 | 3°17' | 40 | 10 | 304 | 6°34' | 40 | 10 | 201 | 9°52' |
A.2 Основные размеры червячных многозаходных фрез исполнения 2 приведены в таблице A.2
Размеры в миллиметрах
Модуль m для ряда | Число заходов z0 | |||||||||||||||
1 | 2 | 3 | ||||||||||||||
1 | 2 | D | d | Px0 <*> | Угол подъема витка  | Число канавок, не более | D | d | Px0 <*> | Угол подъема витка  | Число канавок, не более | D | d | Px0 <*> | Угол подъема витка  | Число канавок, не более |
1 | - | 50 | 22 | 2256 | 1°12' | 16 | 55 | 22 | 1377 | 2°11' | 17 | 60 | 22 | 1101 | 2°59' | 18 |
- | 1,125 | 50 | 22 | 1979 | 1°22' | 16 | 55 | 22 | 1209 | 2°28' | 17 | 60 | 22 | 967 | 3°23' | 18 |
1,25 | - | 50 | 22 | 1757 | 1°32' | 16 | 55 | 22 | 1075 | 2°46' | 17 | 60 | 22 | 861 | 3°47' | 18 |
- | 1,375 | 50 | 22 | 1576 | 1°42' | 16 | 55 | 22 | 965 | 3°03' | 17 | 65 | 27 | 917 | 3°51' | 19 |
1,5 | - | 55 | 22 | 1750 | 1°41' | 16 | 60 | 22 | 1053 | 3°03' | 17 | 70 | 27 | 973 | 3°54' | 19 |
- | 1,75 | 55 | 22 | 1464 | 1°59' | 16 | 60 | 22 | 882 | 3°36' | 17 | 80 | 32 | 1087 | 3°59' | 20 |
2 | - | 65 | 27 | 1799 | 1°55' | 16 | 70 | 27 | 1054 | 3°32' | 17 | 90 | 32 | 1201 | 4°03' | 20 |
- | 2,25 | 65 | 27 | 1566 | 2°10' | 15 | 80 | 32 | 1227 | 3°28' | 17 | 100 | 32 | 1316 | 4°06' | 22 |
2,5 | - | 70 | 27 | 1624 | 2°15' | 15 | 85 | 32 | 1238 | 3°38' | 18 | 110 | 32 | 1431 | 4°09' | 22 |
- | 2,75 | 70 | 27 | 1448 | 2°30' | 15 | 85 | 32 | 1107 | 4°02' | 18 | 110 | 32 | 1285 | 4°35' | 22 |
3 | - | 75 | 32 | 1517 | 2°33' | 15 | 90 | 32 | 1131 | 4°10' | 18 | 115 | 32 | 1280 | 4°48' | 22 |
- | 3,5 | 80 | 32 | 1449 | 2°49' | 14 | 100 | 32 | 1186 | 4°24' | 18 | 125 | 32 | 1282 | 5°11' | 22 |
4 | - | 85 | 32 | 1404 | 3°03' | 14 | 115 | 32 | 1374 | 4°22' | 19 | 140 | 32 | 1402 | 5°18' | 22 |
- | 4,5 | 90 | 32 | 1376 | 3°17' | 14 | 120 | 32 | 1310 | 4°45' | 19 | 150 | 40 | 1419 | 5°35' | 22 |
5 | - | 95 | 32 | 1359 | 3°28' | 14 | 125 | 32 | 1261 | 5°06' | 19 | 160 | 40 | 1443 | 5°50' | 22 |
- | 5,5 | 100 | 32 | 1350 | 3°39' | 13 | 135 | 32 | 1331 | 5°12' | 19 | 170 | 40 | 1471 | 6°04' | 22 |
6 | - | 105 | 32 | 1347 | 3°49' | 13 | 140 | 32 | 1296 | 5°31' | 18 | 175 | 40 | 1413 | 6°28' | 22 |
- | 6,5 | 110 | 32 | 1349 | 3°59' | 13 | 150 | 40 | 1370 | 5°35' | 18 | - | ||||
- | 7 | 115 | 32 | 1355 | 4°07' | 13 | 155 | 40 | 1343 | 5°51' | 18 | |||||
8 | - | 120 | 32 | 1246 | 4°35' | 12 | 160 | 40 | 1217 | 6°34' | 17 | |||||
- | 9 | 125 | 32 | 1163 | 5°02' | 12 | 170 | 40 | 1200 | 7°01' | 16 | |||||
10 | - | 130 | 32 | 1097 | 5°28' | 12 | 180 | 40 | 1191 | 7°25' | 16 | |||||
- | 11 | 150 | 40 | 1359 | 5°09' | 11 | 200 | 50 | 1342 | 7°20' | 16 | |||||
12 | - | 160 | 40 | 1402 | 5°18' | 11 | 210 | 50 | 1338 | 7°40' | 15 | |||||
- | 14 | 180 | 40 | 1495 | 5°32' | 10 | 240 | 60 | 1487 | 7°51' | 15 | |||||
16 | - | 200 | 50 | 1592 | 5°44' | 10 | 270 | 60 | 1637 | 7°60' | 15 | |||||
- | 18 | 220 | 50 | 1692 | 5°54' | 10 | - | |||||||||
20 | - | 240 | 60 | 1795 | 6°03' | 10 | ||||||||||
- | 22 | 250 | 60 | 1717 | 6°29' | 10 | ||||||||||
25 | - | 280 | 60 | 1880 | 6°36' | 10 | ||||||||||
- | 28 | 320 | 80 | 2218 | 6°26' | 10 | ||||||||||
32 | - | 350 | 80 | 2262 | 6°48' | 9 | ||||||||||
- | 36 | 380 | 80 | 2318 | 7°08' | 9 | ||||||||||
40 | - | 400 | 80 | 2330 | 7°40' | 9 | ||||||||||
Продолжение таблицы A.2
Размеры в миллиметрах
Модуль m для ряда | Число заходов, z0 | ||||||||||
4 | 5 | ||||||||||
1 | 2 | D | d | Px0 <*> | Угол подъема витка  | Число канавок, не более | D | d | Px0 <*> | Угол подъема витка  | Число канавок, не более |
1 | - | 85 | 32 | 1700 | 2°47' | 23 | 85 | 32 | 1359 | 3°28' | 23 |
- | 1,125 | 90 | 32 | 1687 | 2°58' | 23 | 90 | 32 | 1349 | 3°42' | 23 |
1,25 | - | 95 | 32 | 1686 | 3°07' | 25 | 95 | 32 | 1347 | 3°54' | 25 |
- | 1,375 | 95 | 32 | 1522 | 3°27' | 25 | 95 | 32 | 1216 | 4°18' | 25 |
1,5 | - | 100 | 32 | 1541 | 3°34' | 25 | 100 | 32 | 1231 | 4°28' | 25 |
- | 1,75 | 110 | 32 | 1590 | 3°48' | 25 | 110 | 32 | 1271 | 4°45' | 25 |
2 | - | 120 | 32 | 1649 | 3°59' | 25 | 120 | 32 | 1317 | 4°59' | 25 |
- | 2,25 | 120 | 32 | 1449 | 4°31' | 25 | 120 | 32 | 1157 | 5°39' | 25 |
2,5 | - | 120 | 32 | 1289 | 5°03' | 25 | 120 | 32 | 1029 | 6°19' | 25 |
- | 2,75 | 130 | 32 | 1373 | 5°08' | 25 | 130 | 32 | 1096 | 6°25' | 25 |
3 | - | 130 | 32 | 1245 | 5°37' | 27 | 130 | 32 | 993 | 7°02' | 27 |
- | 3,5 | 150 | 40 | 1418 | 5°41' | 27 | 150 | 40 | 1131 | 7°07' | 27 |
4 | - | 170 | 40 | 1592 | 5°44' | 27 | - | ||||
- | 4,5 | 180 | 40 | 1573 | 6°07' | 27 | |||||
5 | - | 190 | 40 | 1565 | 6°28' | 27 | |||||
- | 5,5 | 200 | 50 | 1566 | 6°47' | 27 | |||||
6 | - | 210 | 50 | 1572 | 7°04' | 27 | |||||
Окончание таблицы A.2
Размеры в миллиметрах
Модуль m для ряда | Число заходов z0 | ||||||||||
6 | 7 | ||||||||||
1 | 2 | D | d | Px0 <*> | Угол подъема витка  | Число канавок, не более | D | d | Px0 <*> | Угол подъема витка  | Число канавок, не более |
1 | - | 85 | 32 | 1131 | 4°10' | 23 | 85 | 32 | 969 | 4°'52 | 23 |
- | 1,125 | 90 | 32 | 1123 | 4°26' | 23 | 90 | 32 | 961 | 5°11' | 23 |
1,25 | - | 95 | 32 | 1122 | 4°41' | 25 | 95 | 32 | 960 | 5°28' | 25 |
- | 1,375 | 95 | 32 | 1012 | 5°10' | 25 | 95 | 32 | 866 | 6°02' | 25 |
1,5 | - | 100 | 32 | 1025 | 5°22' | 25 | 100 | 32 | 877 | 6°16' | 25 |
- | 1,75 | 110 | 32 | 1057 | 5°42' | 25 | 110 | 32 | 905 | 6°40' | 25 |
2 | - | 120 | 32 | 1096 | 5°59' | 25 | 120 | 32 | 938 | 7°00' | 25 |
- | 2,25 | 120 | 32 | 962 | 6°47' | 25 | 120 | 32 | 823 | 7°55' | 25 |
2,5 | - | 120 | 32 | 855 | 7°35' | 25 | 120 | 32 | 731 | 8°51' | 25 |
- | 2,75 | 130 | 32 | 910 | 7°42' | 25 | 130 | 32 | 778 | 9°00' | 25 |
3 | - | 130 | 32 | 825 | 8°27' | 27 | 130 | 32 | 704 | 9°52' | 27 |
- | 3,5 | 150 | 40 | 940 | 8°33' | 27 | 150 | 40 | 802 | 9°59' | 27 |
(справочное)
СТАНДАРТОВ МЕЖДУНАРОДНЫМ СТАНДАРТАМ, ИСПОЛЬЗОВАННЫМ
В КАЧЕСТВЕ ССЫЛОЧНЫХ В ПРИМЕНЕННЫХ МЕЖДУНАРОДНЫХ СТАНДАРТАХ
Таблица ДА.1
Обозначение межгосударственного стандарта | Степень соответствия | Обозначение и наименование ссылочного международного стандарта | ||||
| ||||||
ГОСТ 13755-81 | MOD | ISO 53:1998 "Передачи зубчатые цилиндрические для общего и тяжелого машиностроения. Стандартный профиль зуба исходной рейки" | ||||
| ||||||
ГОСТ 9472-91 (ИСО 240-75) | MOD | ISO 240:1994 "Фрезы. Размеры фрезерных оправок, обеспечивающие взаимозаменяемость" | ||||
(ИСО 2768-1:1989) | MOD | ISO 2768-1:1989 "Допуски общие. Часть 1. Допуски на линейные и угловые размеры без указания допусков на отдельные размеры" | ||||
ГОСТ 25347-82 | MOD | ISO 286-2:2010 "Геометрические характеристики изделий. Система кодов ISO для допусков на линейные размеры. Часть 2. Таблицы классов стандартных допусков и предельных отклонений на размеры отверстий и валов" | ||||
Примечание - В настоящей таблице использованы следующее условное обозначение степени соответствия стандартов: MOD - модифицированные стандарты. | ||||||
(справочное)
ПРИМЕНЕННЫХ В НЕМ МЕЖДУНАРОДНЫХ СТАНДАРТОВ
Таблица ДБ.1
Структура настоящего стандарта | Структура международных стандартов | |||||||
ISO 2490:2007 | ISO 4468:2009 | |||||||
Раздел | Пункт | Подпункт | Раздел | Пункт | Подпункт | Раздел | Пункт | Подпункт |
- | - | 1 | - | - | 1 | - | - | |
- | - | 2 | - | - | 2 | - | - | |
3 | - | - | - | - | - | |||
5 | 5.5 | |||||||
- | - | - | - | 4 | - | - | ||
- | - | - | - | 5 | 5.1 | - | ||
- | - | Приложение A | - | - | - | - | - | |
(справочное)
ПОЛОЖЕНИЙ ПО СРАВНЕНИЮ С ПРИМЕНЕННЫМИ МЕЖДУНАРОДНЫМИ
СТАНДАРТАМИ
Таблица ДВ.1
Разделы, подразделы, пункты настоящего стандарта, включающие дополнительные положения | Объяснение причин включения дополнительных положений | ||||||
Раздел | Подраздел | Пункт | |||||
| |||||||
Необходимые геометрические параметры для производства и заточки фрез | |||||||
Правозаходные фрезы для централизованного изготовления и основного применения | |||||||
Требования, необходимые для изготовления фрез | |||||||
Требования, выполнение которых необходимо для обеспечения надежности фрез | |||||||
Обеспечение достоверности фрез настоящему стандарту | |||||||
- | - | Необходимые требования для обеспечения приемки фрез в соответствии с ГОСТ 23726, а также контроля изготовления фрез и их испытаний на соответствие заданными значениями стойкости | |||||
- | - | Требование по соответствию транспортирования и хранения ГОСТ 18088 направлено на обеспечение сохранности фрез | |||||
УДК 621.914.6:006.354 | МКС 25.100.20 | ОКП 39 1813 | |
Ключевые слова: червячные фрезы, размеры, технические условия | |||
Вернуться в "Каталог нормативных документов"
Источник информации: https://internet-law.ru/documents/prod/gost_gosudarstvennyj-standart/36/gost_74369.html
На правах рекламы:
|
© Антон Серго, 1998-2026.
|
Разработка сайта |
|