

Полное меню
- Актуальное
законодательство - Интернет
и право- - Рассылка ''Закон есть закон''
- - Форум сайта (архив)
- - Законодательство
- - Судебная практика (необычная)
- - Судебная практика (авторская)
- - Процедура UDRP и и решения WIPO
- - Книги серии ''Интернет и Право''
- - Книги в открытом доступе
- - Учебный курс ''Интернет и Право''
- - Учебный курс ''Доменные споры''
- - Литература по ''Интернет и Право''
- - Литература по интел. собственности
- - Научный уголок (работы гостей)
- - Авторские публикации
- Информационные
материалы - ЮРИДИЧЕСКИЕ
УСЛУГИ- - Перечень юридических услуг
- - Карта юридических услуг
- - Юридическая консультация
- - Доменные споры (RU), авторское право
- - Международный суд по доменам (COM)
- - Защита прав на маркетплейсе (WB, Ozon)
- - Защита прав в соцсетях (Vk, Ok, FB)
- - Купля-продажа домена, сайта, ПО
- - Досудебное урегулирование конфликта
- - Защита чести и деловой репутации
- - Отмена блокировки сайта/домена РКН
- - ФАС: товарные знаки, авторское право
- - Регистрация ПО/сайта (Роспатент)
- - Юридическая проверка домена
- - Нотариальное заверение сайтов
- - Способы и формы оплаты услуг
- - Мы в СМИ
- - О компании, клиенты
- - Наши дела и победы
- - Контакты и реквизиты
- Информация
о сайте -


ОписаниеИсточник публикации М.: Стандартинформ, 2014 Примечание к документу Документ введен в действие с 1 января 2015 года. Название документа "ГОСТ ISO 8442-5-2013. Межгосударственный стандарт. Материалы и изделия, контактирующие с пищевыми продуктами. Посуда и приборы столовые. Часть 5. Приборы столовые. Испытания на прочность и остроту лезвий" (введен в действие Приказом Росстандарта от 05.12.2013 N 2195-ст) "ГОСТ ISO 8442-5-2013. Межгосударственный стандарт. Материалы и изделия, контактирующие с пищевыми продуктами. Посуда и приборы столовые. Часть 5. Приборы столовые. Испытания на прочность и остроту лезвий"
|
||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||

Краткое наименование страны по МК (ИСО 3166) 004-97 | Код страны по МК (ИСО 3166) 004-97 | Сокращенное наименование национального органа по стандартизации |
Армения | AM | Министерство экономики Республики Армения |
Беларусь | BY | Госстандарт Республики Беларусь |
Киргизия | KG | Кыргызстандарт |
Молдова | MD | Молдова-Стандарт |
Россия | RU | Росстандарт |
Узбекистан | UZ | Узстандарт |
4 Приказом Федерального агентства по техническому регулированию и метрологии от 5 декабря 2013 г. N 2195-ст межгосударственный стандарт ГОСТ ISO 8442-5-2013 введен в действие в качестве национального стандарта Российской Федерации с 1 января 2015 г.
5 Настоящий стандарт идентичен международному стандарту ISO 8442-5:2004 Materials and articles in contact with foodstuffs - Cutlery and table hollow-ware - Part 5: Specification for sharpness and edge retention test of cutlery (Материалы и изделия в контакте с пищевыми продуктами. Ножевые изделия и столовая глубокая посуда. Часть 5. Технические требования к испытаниям на прочность и остроту лезвий ножевых изделий).
Международный стандарт разработан Комитетом по стандартизации TC 186 "Cutlery and table and decorative metal hollow-ware".
Перевод с английского языка (en).
Официальные экземпляры международного стандарта, на основе которого подготовлен настоящий межгосударственный стандарт, и международных стандартов, на которые даны ссылки, имеются во ФГУП "Стандартинформ".
Степень соответствия - идентичная (IDT)
6 ВВЕДЕН ВПЕРВЫЕ
Информация об изменениях к настоящему стандарту публикуется в ежегодном информационном указателе "Национальные стандарты", а текст изменений и поправок - в ежемесячном информационном указателе "Национальные стандарты". В случае пересмотра (замены) или отмены настоящего стандарта соответствующее уведомление будет опубликовано в ежемесячном информационном указателе "Национальные стандарты". Соответствующая информация, уведомление и тексты размещаются также в информационной системе общего пользования - на официальном сайте Федерального агентства по техническому регулированию и метрологии в сети Интернет
Настоящий стандарт устанавливает метод испытания остроты и прочности кромок ножей, которые изготавливаются для профессионального и для домашнего использования при приготовления пищи всех видов, в том числе ножей, предназначенных для ручной резки.
Стандарт не распространяется на инструменты с автоматическими лезвиями любого рода.
Как правило, ножи изготавливаются с лезвиями с простой конструкцией кромки или с кромкой с особенностями для улучшения или оптимизации режущей способности.
Испытаниям подвергают два типа ножей:
Тип края A: с режущими кромками, которые могут быть повторно заточены пользователем и кромки с шагом зубцов более 1 мм;
Тип края B: с режущими кромками, не предназначенными для повторного затачивания.
Хотя эти ножи изготавливаются преимущественно с лезвиями из различных сортов термообработанной стали, испытание ножей любой конструкции или материала лезвия не исключается при условии, что испытательные критерии выполняются.
Принцип испытания заключается в воспроизведении резания в прямом и обратном направлении в блоке синтетической испытательной среды при контролируемых параметрах.
В настоящем стандарте применены следующие термины с соответствующими определениями:
2.1 столовые приборы (cutlery): Посуда для подготовки и подачи пищи, имеющая лезвие с режущей кромкой.
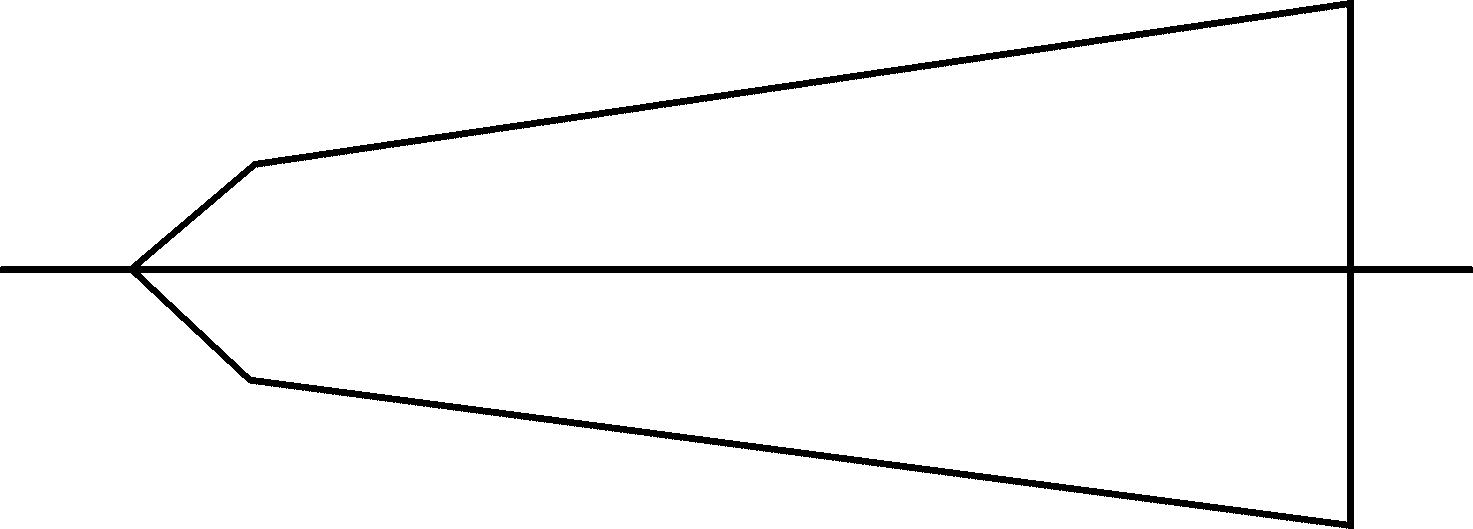
2.2 центральная линия (centre line): Линия, которая обычно делит сечение лезвия, проходящая через режущую и тупую часть кромки лезвия (рисунок 1).
2.3 начальная эффективность резания (initial cutting performance, ICP): Режущая способность, ожидаемая потребителем от ножа при поставке "как новый" с завода-изготовителя или точки продаж.
2.4 стойкость режущей кромки (cutting edge retention, ER): Способность режущей кромки лезвия противостоять износу на протяжении срока службы.
2.5 количество разрезанных карт (total card cut, TCC): Совокупный объем разрезанных карт (измеряется в миллиметрах) испытываемым ножом в течение полного испытания.
2.6 цикл резки (cutting cycle): Один прямой и один обратный проход заданной длины лезвия в среде.
3.1 Общие
При испытании в соответствии с разделом 7, каждый тип ножа должен соответствовать 3.2 - 3.4.
Испытание проводится перед любыми другими физическими или механическими испытаниями таким образом, чтобы эксплуатационные характеристики края оценивались в состоянии "как получено".
3.2 Испытательная длина
Часть режущей кромки лезвия для испытания по 3.3 должна быть прямой за исключением максимального отклонения (положительного или отрицательного, но не обоих) 1 мм. В случае типа "B" кромкой лезвия считается основной профиль, на котором детали накладываются (рисунок 2).
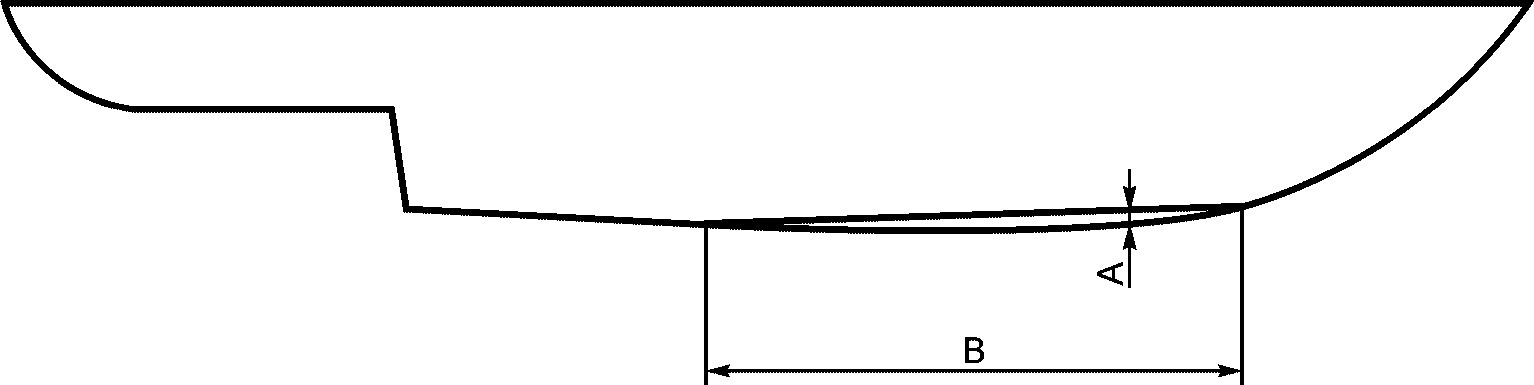
A - отклонение от прямой (показано положительное);
B - длина хода
Рисунок 2 - Лезвие для испытания
Одинаковые критерии применяются для обоих типов ножей, продолжительность испытания режущей кромки определяется ее типом. Параметры испытаний приведены в таблице 1.
Таблица 1
Параметры испытания резания
Тип кромки лезвия | Испытательная нагрузка, Н | Длина хода, мм | Номинальная скорость резки, мм/с | Всего режущих циклов (F) |
A | 50 | 40 | 50 | 60 |
B | 50 | 40 | 50 | 200 |
Минимальная первоначальная эффективность резания (ICP) и стойкость режущей кромки (CER) должны соответствовать уровню эффективности, указанному в таблице 2.
Таблица 2
Уровни эффективности
Тип кромки лезвия | Минимум ICP, мм | Минимум CER (TCC), мм |
A | 50 | 150 |
B | 50 | 1500 |
Эффективность лезвия с точки зрения разрезанного расстояния среды в каждый цикл измеряется во всей продолжительности испытания, которое предназначено для ускорения износа лезвия ножа в течение короткого периода.
Лезвие должно нарезать достаточное количество среды для прохождения испытания, два показателя эффективности резания ICP и CER рассчитываются в соответствии с разделом 8 из накопленных данных.
Специально разработанная целлюлоза производится в виде карт, содержащих регулируемое количество абразивного материала, т.е. кварца. Эта карта должна быть химически чистой натронной целлюлозой без каких-либо других примесей, за исключением добавления кварца (5 +/- 0,5)% по весу.
Свойства кварца должны соответствовать указанным в таблицах 3 - 5.
Кварц должен иметь процентное содержание химических элементов, соответствующее указанному в таблице 3.
Таблица 3
Состав кварца
Соединение | Содержание, % |
SiO2 | 99 |
Fe | 0,013 |
Al2O3 | 0,22 |
MgO | - |
Щелочи | - |
Распределение размеров зерна кварца должно соответствовать, указанному в таблице 4.
Таблица 4
Фракционный состав кварца
Размер зерна, мкм | Содержание (по массе), % |
Св. 50 | 0,2 |
Св. 30 | 4,7 |
Св. 20 | 15 |
Св. 16 | 2 |
Св. 12 | 11 |
Св. 10 | 10 |
Св. 8 | 7 |
Св. 6 | 9 |
Св. 4 | 12 |
Св. 2 | 29 |
Для проведения испытания карты режут на полосы шириной 10 мм (с волокнами карты, расположенными поперек полос) и компилируют в блок не более 50 мм в глубину, при зажатии под давлением (130 +/- 2,5) Н в держателе, как показано на рисунке 3.
Физические свойства каждой полосы должны соответствовать, указанным в таблице 5.
Таблица 5
Толщина, мм | Вес, г/м2 | Ширина полосы (блока), мм |
0,31 +/- 0,02 | 200 +/- 10 | 10,0 +/- 0,1 |
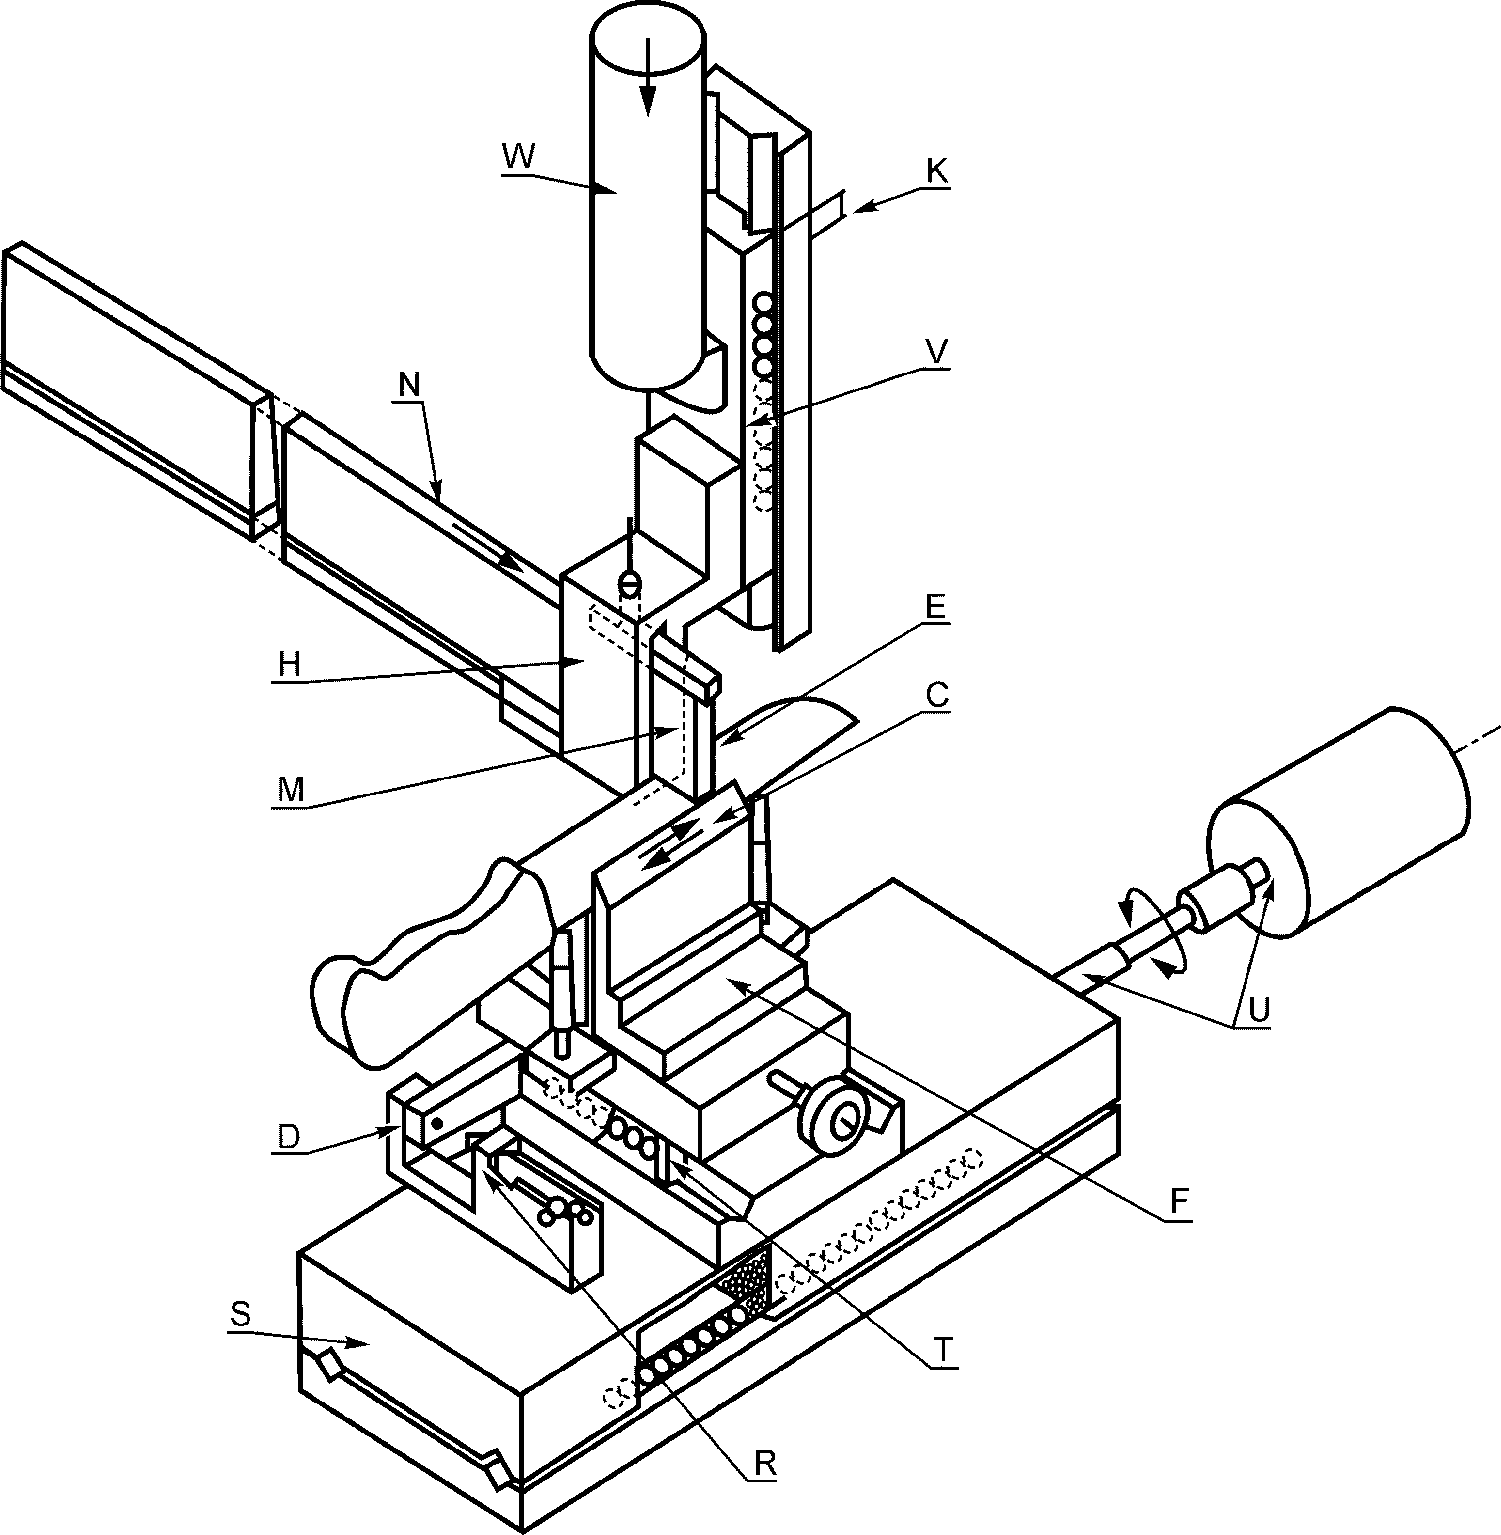
Примечание - Удобный аппарат для проведения испытания на резание показан на рисунке 3 и включает в себя элементы по 6.1 - 6.6.
6.1 Держатель полос
Жесткий держатель с диафрагмой шириной 10 мм для удержания полос (не более 50 мм в глубину). Держатель должен обеспечить боковую фиксацию по отношению к направлению силы резания ножа, а также поддержку бруска над картой, которая выступает от держателя, чтобы обеспечить сопротивление нагрузке в 50 Н на протяжении всего испытания. Блок карт должен быть зажат силой (130 +/- 2,5) Н на боковой стороне линии среза и любые разрезанные карты должны иметь возможность свободно упасть (рисунок 4).
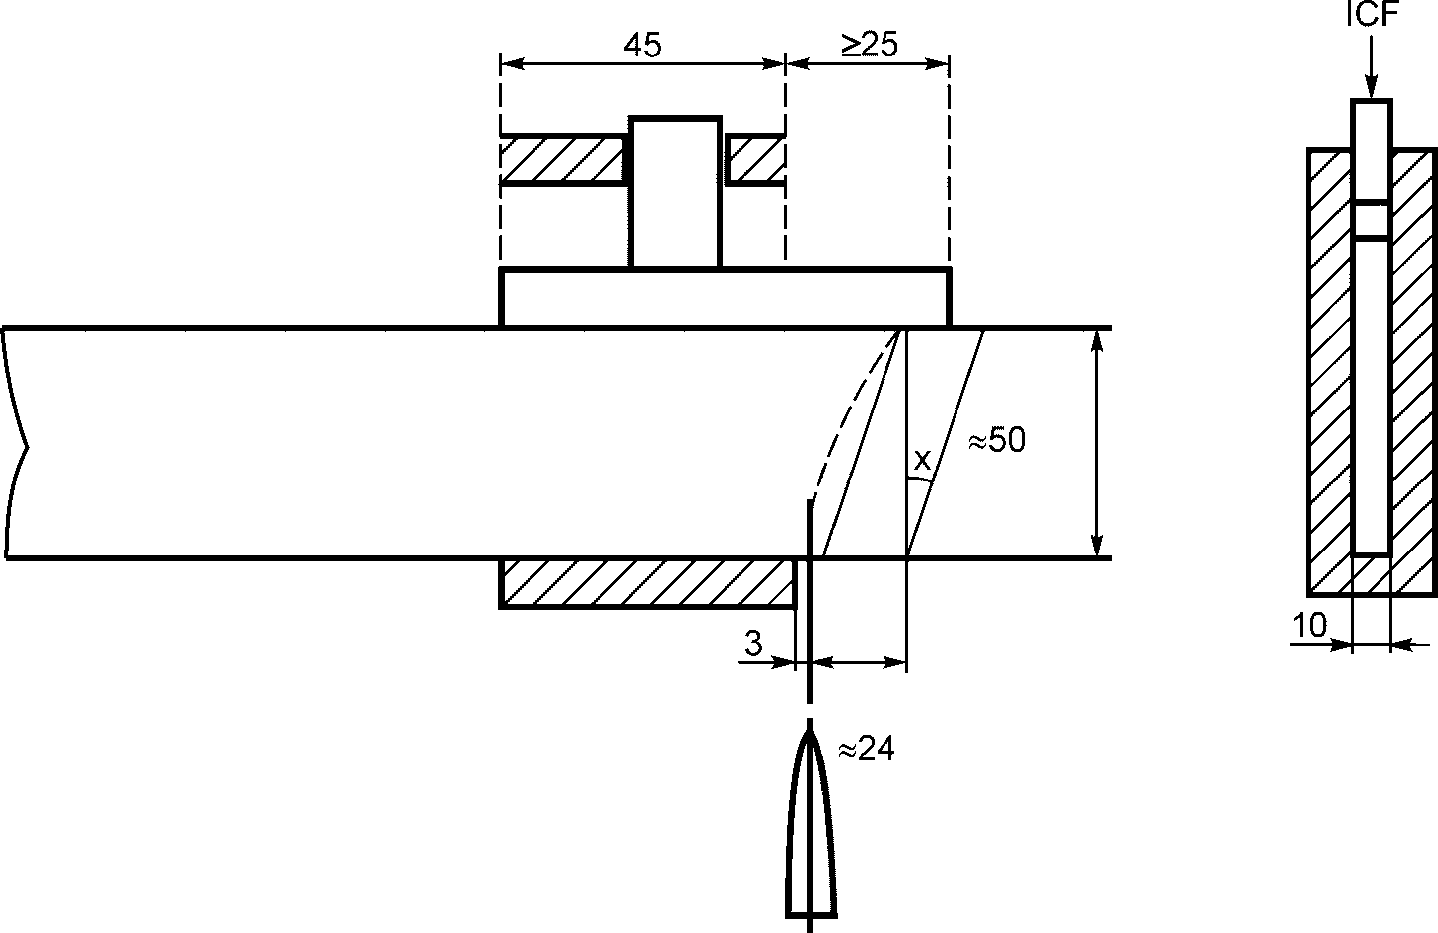
Испытания не должны проводиться в пределах 25 мм от начала нового блока карт;
x ~= 20°;
ICF (независимое зажимное усилие) - (130 +/- 2,5) Н
и представление лезвия
6.2 Расположение противовесов
Расположение дополнительных или балансирующих грузов, которые в сочетании с картой и держателем, элементом вертикального слайда и всей его арматурой должны обеспечивать в начале каждого нового испытания общую вертикальную статическую нагрузку на границе между картой и лезвием  (в среднем за рабочий диапазон).
6.3 Фиксатор лезвия
Крепление, которое держит лезвие и направляет режущую кромку по верхнему краю, обеспечивает поддержку испытательной нагрузки, а также легкое выравнивание испытательной длины. Центральная линия, проходящая через участок лезвия, должна быть вертикальной.
При фиксации в держателе лезвие должно быть способно резать 50 мм карты без каких-либо чрезмерных влияний трения за исключением трения между скосом заострения лезвия и картой. Лезвие должно быть защищено от соприкосновения с металлическим поддерживающим бруском с помощью независимых ограничителей глубины резания.
6.4 Поперечный подвижный блок для лезвия
Поперечный подвижный скользящий блок, на котором должно быть установлено зафиксированное лезвие для уменьшения влияния трения между скосом заострения лезвия и картой. Это позволит движениям лезвия отдалиться от держателя карты при резке в нормальном направлении. В начале первого цикла через каждые 50 мм блока карт точка, в которой лезвие начинает резание, должна быть на расстоянии (3 +/- 0,2) мм от края держателя карты/зажима. Конец блока карт должен быть прямым и выровнен под углом к вертикали приблизительно 20°, чтобы оставить примерно равную длину карт после точки резания.
6.5 Продольный подвижный блок для лезвия
Продольный подвижный скользящий блок для лезвия обеспечивает движение лезвия в направлении хода резания. Он должен иметь привод, который способен задать номинальную скорость резания 50 мм/с, что достигается путем поддержания более или менее постоянной скорости 50 мм/с по крайней мере 90% от указанной с быстрым ускорением и торможением на концах. Этот параметр должен быть проверен в течение нескольких циклов без резания и в результате средняя скорость должна быть (45 +/- 0,5) мм/с. Ход должен быть также повторим при (45 +/- 0,5) мм/с в среднем и проверен в течение нескольких циклов без резания.
Датчик перемещения, способный измерять глубины резания через блок карт для каждого цикла резки с минимальной точностью 0,1 мм (т.е. 1/3 толщины карты).
Определить часть лезвия (50 мм = 40 мм хода + 10 мм ширина испытательной карты), которая отвечает критерию прямолинейности (+/- 1 мм отклонения по длине хода 40 мм), и отметить подходящим маркером. Поместить лезвие (тупую кромку) в фиксатор и установить длину для испытания с точностью до 0,5 мм с каждой стороны.
В начале нового испытания нагрузить оборудование испытательной картой и грузами, которые в статическом состоянии дают суммарную испытательную нагрузку 50 Н.
Зажать карту в держателе с выступом примерно 24 мм и опускать блок до тех пор, пока испытательная среда не вступит в контакт с кромкой лезвия в положении на расстоянии 3 мм от края.
Высвободить любой зажим на поперечный слайд и перемещать лезвие вперед и назад по ходу резания 40 мм так, чтобы тестовая карта контактировала с режущей кромкой лезвия на протяжении всего цикла. Измерить глубину среза блока карт в конце каждого цикла резки. Не позволяйте кромке лезвия вступать в контакт с металлическим опорным брусом. Когда необходимо добавить карты, поднимите блок карт с лезвия и подайте вперед весь блок примерно на 3 мм. Верните поперечный подвижный блок в исходное положение по отношению к карте, зажмите кромку и проводите следующий ход резания.
Записать глубины резания на каждом цикле резки.
Испытание повторяют в соответствии с определенным для каждого типа лезвий числом циклов.
Привести результаты, показывающие кумулятивное сокращение карты, в соответствии с примерами, приведенными в таблице 6.
Таблица 6
Пример записи результатов глубины карт среза
Номер цикла (x) | Глубина резания карт, мм | |
За цикл y(x) | Кумулятивная z(x) | |
1 | 34,8 | 34,8 |
2 | 26,5 | 61,3 |
3 | 23,6 | 84,9 |
4 | 21,1 | 106,0 |
5 | 18,2 | 124,2 |
6 | 17,7 | 141,9 |
7 | 16,2 | 158,1 |
8 | 14,6 | 172,7 |
9 | 13,9 | 186,6 |
10 | 11,1 | 197,7 |
... | ... | ... |
f | y(f) | z(f) |
Кумулятивная глубина резания определяется по формуле
z(x) = z(x-1) + y(x), (1)
где f - номер последнего цикла;
число циклов для лезвия типа A - 60 циклов, лезвия типа B - 200 циклов;
z(f) - количество разрезанных карт, шт.
В то время как построение результатов в графическом виде не является необходимым для расчета показателей эффективности, типичная кривая эффективности показана на рисунке 5 со следующими осями:
Ось X: режущие циклы (до предельного количества циклов: для типа A - 60, для типа B - 200);
Ось Y: Глубина карт сокращенная за цикл (мм).
Начальная эффективность резания ICP определяется путем сложения разрезанных карт (в мм) за первые 3 цикла.
ICP = z(3). (2)
Стойкость режущей кромки определяется как количество разрезанных карт за полное время испытания:
CER = TCC = z(f). (3)
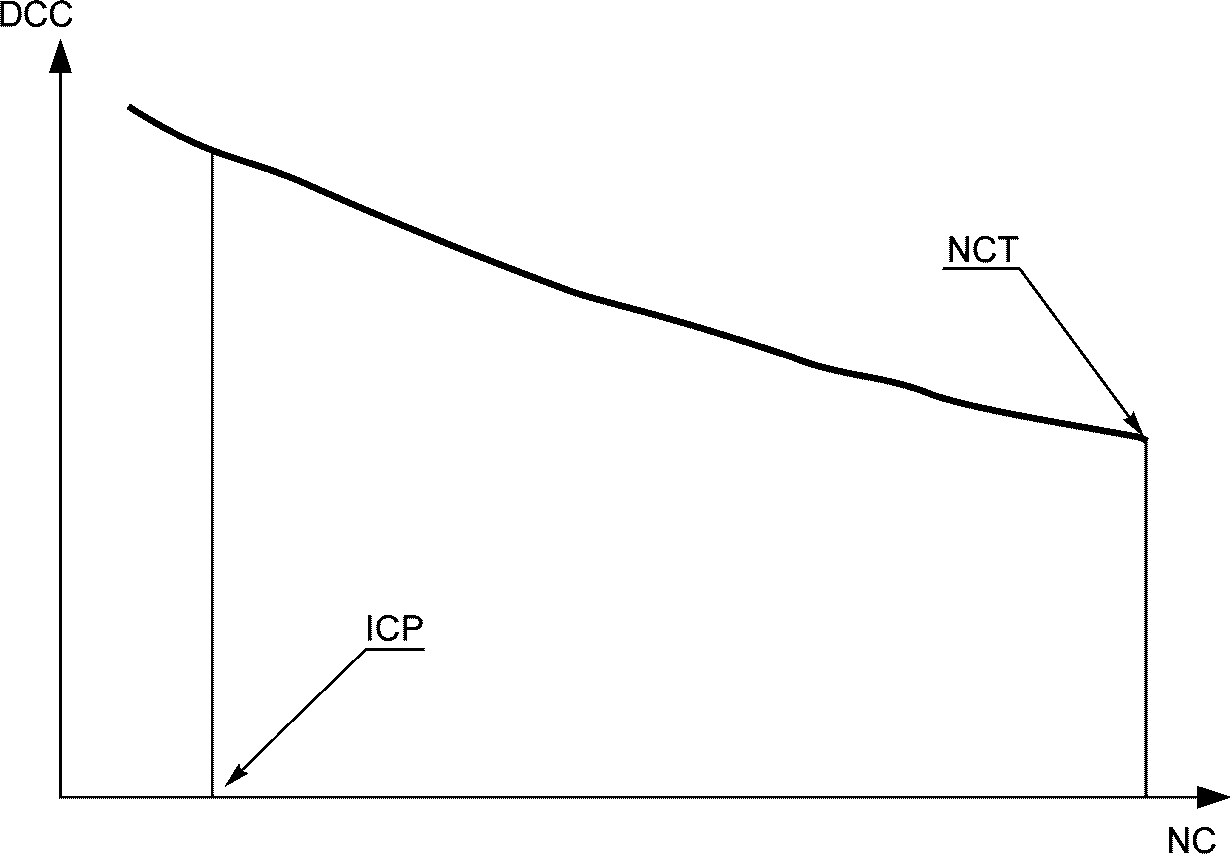
DCC - глубина разреза карты за цикл (мм);
ICP - начальная эффективность резания - накопительная глубина разрезанных карт за 3 цикла;
NC - количество циклов;
NCT - ограничение количества циклов для испытания
резания при испытании
Вернуться в "Каталог нормативных документов"
Источник информации: https://internet-law.ru/documents/prod/gost_gosudarstvennyj-standart/41/gost_22654.html
На правах рекламы:
|
© Антон Серго, 1998-2026.
|
Разработка сайта |
|