

Полное меню
- Актуальное
законодательство - Интернет
и право- - Рассылка ''Закон есть закон''
- - Форум сайта (архив)
- - Законодательство
- - Судебная практика (необычная)
- - Судебная практика (авторская)
- - Процедура UDRP и и решения WIPO
- - Книги серии ''Интернет и Право''
- - Книги в открытом доступе
- - Учебный курс ''Интернет и Право''
- - Учебный курс ''Доменные споры''
- - Литература по ''Интернет и Право''
- - Литература по интел. собственности
- - Научный уголок (работы гостей)
- - Авторские публикации
- Информационные
материалы - ЮРИДИЧЕСКИЕ
УСЛУГИ- - Перечень юридических услуг
- - Карта юридических услуг
- - Юридическая консультация
- - Доменные споры (RU), авторское право
- - Международный суд по доменам (COM)
- - Защита прав на маркетплейсе (WB, Ozon)
- - Защита прав в соцсетях (Vk, Ok, FB)
- - Купля-продажа домена, сайта, ПО
- - Досудебное урегулирование конфликта
- - Защита чести и деловой репутации
- - Отмена блокировки сайта/домена РКН
- - ФАС: товарные знаки, авторское право
- - Регистрация ПО/сайта (Роспатент)
- - Юридическая проверка домена
- - Нотариальное заверение сайтов
- - Способы и формы оплаты услуг
- - Мы в СМИ
- - О компании, клиенты
- - Наши дела и победы
- - Контакты и реквизиты
- Информация
о сайте -


ОписаниеИсточник публикации М.: Стандартинформ, 2014 Примечание к документу Документ включен в Перечень международных и региональных (межгосударственных) стандартов, а в случае их отсутствия - национальных (государственных) стандартов, содержащих правила и методы исследований (испытаний) и измерений, в том числе правила отбора образцов, необходимые для применения и исполнения требований технического регламента Таможенного союза "О безопасности машин и оборудования" (ТР ТС 010/2011) и осуществления оценки соответствия объектов технического регулирования (Решение Коллегии Евразийской экономической комиссии от 09.03.2021 N 28). Документ введен в действие с 01.11.2014. Взамен ГОСТ 30873.4-2006 (ИСО 8662-4:1994) в части испытаний прямых шлифовальных машин. Название документа "ГОСТ ISO 28927-4-2013. Межгосударственный стандарт. Вибрация. Определение параметров вибрационной характеристики ручных машин. Часть 4. Машины шлифовальные прямые" (введен в действие Приказом Росстандарта от 05.12.2013 N 2186-ст) "ГОСТ ISO 28927-4-2013. Межгосударственный стандарт. Вибрация. Определение параметров вибрационной характеристики ручных машин. Часть 4. Машины шлифовальные прямые"
|
||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||

Краткое наименование страны по МК (ИСО 3166) 004-97 | Код страны по МК (ИСО 3166) 004-97 | Сокращенное наименование национального органа по стандартизации |
Азербайджан | AZ | Азстандарт |
Армения | AM | Минэкономики Республики Армения |
Беларусь | BY | Госстандарт Республики Беларусь |
Грузия | GE | Грузстандарт |
Казахстан | KZ | Госстандарт Республики Казахстан |
Киргизия | KG | Кыргызстандарт |
Молдова | MD | Молдова-Стандарт |
Россия | RU | Росстандарт |
Таджикистан | TJ | Таджикстандарт |
Туркменистан | TU | Главгосслужба "ТУРКМЕНСТАНДАРТЛАРЫ" |
Узбекистан | UZ | Узстандарт |
Украина | UA | Госпотребстандарт Украины |
4 Приказом Федерального агентства по техническому регулированию и метрологии 5 декабря 2013 г. N 2186-ст межгосударственный стандарт ГОСТ ISO 28927-4-2013 введен в действие в качестве национального стандарта Российской Федерации с 1 ноября 2014 г.
5 Настоящий стандарт идентичен международному стандарту ISO 28927-4:2010 Hand-held portable power tools - Test methods for evaluation of vibration emission - Part 4: Straight grinders (Машины ручные. Методы испытаний для определения вибрационной активности. Часть 4. Машины шлифовальные прямые).
Международный стандарт разработан подкомитетом ISO/TC 118/SC 3 "Пневматические машины и инструмент" технического комитета по стандартизации ISO/TC 118 "Компрессоры и пневматический инструмент" Международной организации по стандартизации (ISO).
Перевод с английского языка (en).
Официальные экземпляры международного стандарта, на основе которого подготовлен настоящий межгосударственный стандарт, и международных стандартов, на которые даны ссылки, имеются в Федеральном агентстве по техническому регулированию и метрологии.
Степень соответствия - идентичная (IDT).
Сведения о соответствии межгосударственных стандартов ссылочным международным стандартам приведены в дополнительном приложении Д.А.
Наименование настоящего стандарта изменено относительно наименования международного стандарта для приведения в соответствие с ГОСТ 1.5-2001 (подраздел 3.6)
6 ВЗАМЕН ГОСТ 30873.4-2006 (ИСО 8662-4:1994) в части испытаний прямых шлифовальных машин
Информация об изменениях к настоящему стандарту публикуется в ежегодно издаваемом информационном указателе "Национальные стандарты", а текст изменений и поправок - в ежемесячно издаваемом информационном указателе "Национальные стандарты". В случае пересмотра (замены) или отмены настоящего стандарта соответствующее уведомление будет опубликовано в ежемесячно издаваемом информационном указателе "Национальные стандарты". Соответствующая информация, уведомление и тексты размещаются также в информационной системе общего пользования - на официальном сайте Федерального агентства по техническому регулированию и метрологии в сети Интернет
Настоящий стандарт относится к стандартам безопасности типа C (испытательный код по вибрации) согласно классификации ГОСТ 12.1.012, которые устанавливают лабораторные методы измерения вибрации на рукоятках ручных машин в целях заявления и подтверждения их вибрационных характеристик <1>.
--------------------------------
<1> При необходимости эти методы могут быть использованы в других целях, например, при входном, периодическом или послеремонтном контроле продукции [см. ГОСТ 12.1.012-2004 (пункт 4.2)].
Если требования, установленные испытательным кодом по вибрации, отличаются от требований стандартов безопасности более высокого уровня (типов A и C по классификации ГОСТ 12.1.012), то в таких случаях руководствоваться следует требованиями испытательного кода по вибрации.
Общие требования к испытательным кодам по вибрации для ручных машин установлены ГОСТ 16519 (стандарт безопасности типа B).
Основным отличием настоящего стандарта от ГОСТ 16519 является определение точек измерений, преимущественно, на рукоятке ручной машины как можно ближе к кисти руки оператора между большим и указательным пальцами, поскольку именно при таком расположении датчика вибрации его установка в минимальной степени влияет на обхват рукоятки кистью оператора.
Исследования показывают, что вибрация шлифовальных машин в типичных условиях их применения может быть существенно разной. Это объясняется, в первую очередь, различным дисбалансом вала шлифовальной машины с установленным на нем шлифовальным (отрезным, зачистным) кругом. Кроме того, сам шлифовальный круг приобретает дополнительный дисбаланс вследствие изнашивания в процессе работы.
Для обеспечения достаточно хорошей воспроизводимости результатов измерений в настоящем стандарте установлен метод испытаний, в котором шлифовальная машина работает без нагрузки с использованием имитатора вставного инструмента - испытательного круга с известным дисбалансом. Для соответствия требованию ГОСТ 16519 по заявлению вибрационной характеристики, дающей представление о реальной вибрации в условиях эксплуатации, в настоящем стандарте предусмотрены испытательные круги разных типов и дисбалансов. Вместе с тем для оценки вибрации на конкретном рабочем месте следует применять методы ГОСТ 31192.2.
Если шлифовальная машина имеет устройство автоматической коррекции дисбаланса, то измерения в соответствии с настоящим стандартом дают заниженное значение параметра вибрации. Чтобы оценить вибрацию такой машины в реальных условиях ее применения, следует использовать поправочный множитель 1,3.
Испытательные коды по вибрации для ручных машин предназначены для того, чтобы получить (усреднением по ансамблю машин) оценку верхнего квартиля распределения параметра вибрации для машин данной модели в реальных условиях применения. Эта вибрация может существенно отличаться от измерения к измерению и зависит от многих факторов, в число которых входят оператор, применяющий машину, рабочее задание, состояние вставного инструмента или расходных материалов. Существенное влияние оказывает также и качество технического обслуживания машин. Особенно значительным влияние оператора и выполняемой операции становится в том случае, если вибрация, создаваемая ручной машиной, невелика. Поэтому если в результате испытаний в соответствии с испытательным кодом по вибрации получено значение параметра вибрационной характеристики менее 2,5 м/с2, при прогнозировании вибрации на рабочем месте следует использовать не то значение, что получено в результате испытания, а 2,5 м/с2.
Для более точной оценки вибрации на рабочем месте применяют ГОСТ 31192.2. Эта оценка может оказаться как выше, так и ниже той, что получена с использованием вибрационной характеристики, заявленной для данной ручной машины. К повышению вибрации приводят такие факторы, связанные с техническим состоянием машины, как неуравновешенность шлифовального круга, износ фланца или изгиб вала.
Настоящий стандарт устанавливает лабораторный метод определения параметров вибрационной характеристики прямых шлифовальных машин (далее - машины) по измерениям вибрации на рукоятках. Метод предполагает использование имитатора вставного инструмента в виде испытательного круга с заданным дисбалансом и работу машины без нагрузки.
Настоящий стандарт распространяется на машины (см. раздел 5) с пневматическим и иным приводом, применяемые для зачистки и чистовой отделки поверхностей шлифования материалов всех видов с использованием шлифовальных кругов прямого профиля типа 1, шлифовальных кругов с двусторонним коническим профилем типа 4 и цилиндрических шлифовальных головок, например типов 16 <1> (сводчатые), 18 <2> (цилиндрические), 18R <3> (шаровые с цилиндрической боковой поверхностью) или 19 <4> (конические). Настоящий стандарт не распространяется на шлифовальные машины с проволочными щетками, а также на шлифовальные машины для обработки штампов с зажимными патронами для крепления вставного инструмента.
--------------------------------
<1> Соответствует типу F-1W по ГОСТ 2447-82 "Головки шлифовальные. Технические условия".
<2> Соответствует типу AW по ГОСТ 2447-82 "Головки шлифовальные. Технические условия".
<3> Соответствует типу FW по ГОСТ 2447-82 "Головки шлифовальные. Технические условия".
<4> Соответствует типу EW по ГОСТ 2447-82 "Головки шлифовальные. Технические условия".
Результаты испытаний, проведенных в соответствии с настоящим стандартом, могут быть использованы для сравнения разных моделей машины одного вида.
Для применения настоящего стандарта необходимы следующие ссылочные документы. Для датированных ссылок применяют только указанное издание ссылочного документа. Для недатированных ссылок применяют последнее издание ссылочного документа (включая все его изменения).
ISO 603-12:1999, Bonded abrasive products - Dimensions - Part 12: Grinding wheels for deburring and fettling on a straight grinder (Абразивная продукция на связке. Размеры. Часть 12. Круги для снятия заусенцев и зачистки на прямых шлифовальных машинах)
ISO 2787:1984, Rotary and percussive pneumatic tools - Performance tests (Машины пневматические вращательного и ударного действия. Эксплуатационные испытания)
ISO 4026:2003, Hexagon socket set screws with flat point (Винты установочные с шестигранным углублением и плоским концом)
ISO 4027:2003, Hexagon socket set screws with cone point (Винты установочные с шестигранным углублением и коническим концом)
ISO 4029:2003, Hexagon socket set screws with cup point (Винты установочные с шестигранным углублением и засверленным концом)
ISO 5349 (все части) Mechanical vibration - Measurement and evaluation of human exposure to hand-transmitted vibration (Вибрация. Измерения локальной вибрации и оценка ее воздействия на человека)
ISO 5391:2003 Pneumatic tools and machines - Vocabulary (Пневматические машины и инструмент. Словарь)
ISO 17066 Hydraulic tools - Vocabulary (Инструмент гидравлический. Словарь)
ISO 20643:2005 Mechanical vibration - Hand-held and hand-guided machinery - Principles for evaluation of vibration emission (Вибрация. Машины ручные и с ручным управлением. Принципы определения параметров виброактивности)
EN 12096 Mechanical vibration - Declaration and verification of vibration emission values (Вибрация. Заявление и подтверждение вибрационных характеристик)
3.1 Термины и определения
В настоящем стандарте применены термины по ISO 5391, ISO 17066 и ISO 20643, а также следующие термины с соответствующими определениями.
3.1.1 прямая шлифовальная машина (straight grinder): Шлифовальная машина с соосным расположением рукоятки, двигателя и шпинделя.
[ISO 5391:2003, статья 2.1.3.1]
3.1.2 испытательный круг (test wheel): Алюминиевый круг, геометрически подобный реальному шлифовальному кругу, с отверстиями заданного диаметра для создания заданного дисбаланса.
3.2 Обозначения
В настоящем стандарте применены следующие обозначения.
Обозначение | Величина | Единица измерения |
ahw | Среднеквадратичное значение корректированного ускорения в одном направлении измерений | м/с2 |
ahv | Полное среднеквадратичное значение ускорения | м/с2 |
ahvmeas | Значение ahv, полученное в процессе испытаний | м/с2 |
ahvrat | Значение ahv на номинальной частоте вращения без нагрузки | м/с2 |
 | Среднее арифметическое значений ahv по нескольким измерениям для одного оператора и одного положения кисти руки | м/с2 |
ah | Среднее арифметическое значений  по всем операторам для одного положения кисти руки | м/с2 |
 | Среднее арифметическое значений ah по нескольким ручным машинам для одного положения кисти руки | м/с2 |
ahd | Заявленное значение параметра вибрационной характеристики | м/с2 |
nmeas | Измеренная частота вращения с испытательным кругом без нагрузки | мин-1 |
nrat | Номинальная (максимальная) частота вращения без нагрузки, указанная изготовителем | мин-1 |
sn-1 | Выборочное стандартное отклонение для серии измерений | м/с2 |
 | Стандартное отклонение воспроизводимости | м/с2 |
CV | Коэффициент вариации в серии измерений | - |
K | Параметр, характеризующий неопределенность измерения (расширенная неопределенность) | м/с2 |
Настоящий стандарт основан на требованиях основополагающего стандарта ISO 20643 к испытательным кодам по вибрации для ручных машин, в том числе в части структуры стандарта, за исключением приложений.
В приложении A приведена рекомендуемая форма протокола испытаний, в приложении B - процедура определения расширенной неопределенности K, в приложении C - описание конструкции испытательного круга.
Настоящий стандарт распространяется на машины, применяемые для зачистки и чистовой отделки поверхностей шлифования материалов всех видов с использованием шлифовальных кругов прямого профиля типа 1, шлифовальных кругов с двусторонним коническим профилем типа 4 и цилиндрических шлифовальных головок типов 16, 18, 18R и 19.
Испытательный код по вибрации для машин с зажимной втулкой для установки вставного инструмента установлен в ISO 28927-12.
Примеры типичных машин, на которые распространяется настоящий стандарт, показаны на рисунках 1 - 3.
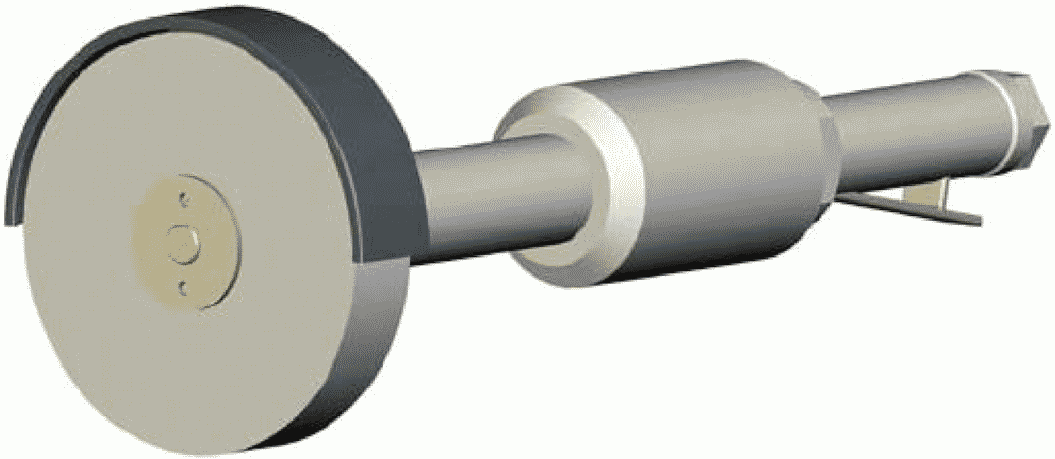
Рисунок 1 - Прямая шлифовальная машина с шлифовальным кругом
типа 1
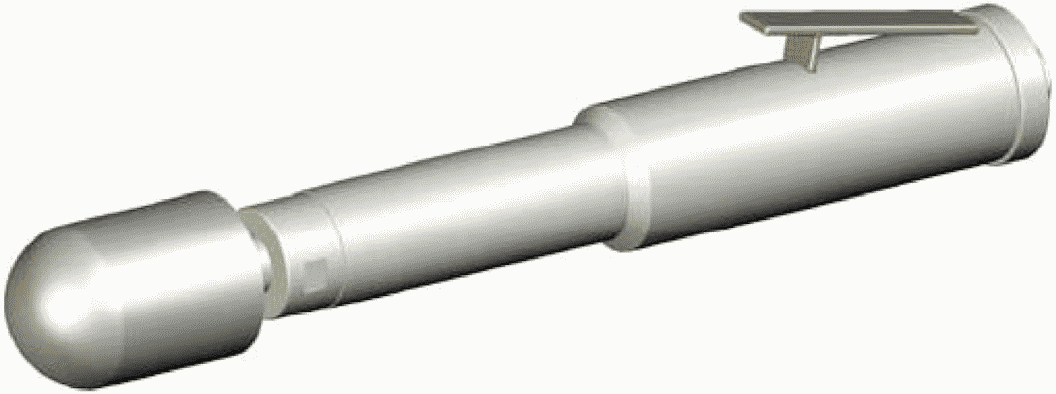
Рисунок 2 - Прямая шлифовальная машина с шлифовальной
головкой типа 18R
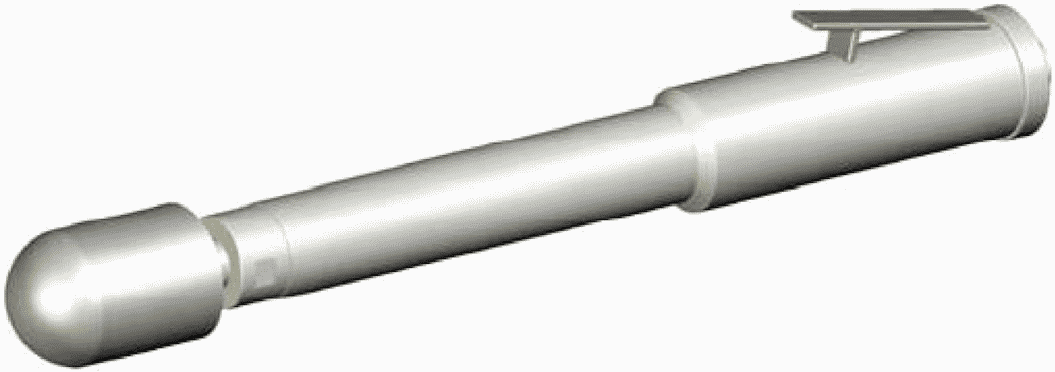
головкой типа 18R и удлиненной рукояткой
6.1 Направления измерений
Измерения вибрации проводят одновременно в каждой зоне обхвата в трех ортогональных направлениях, показанных на рисунках 4 - 6.
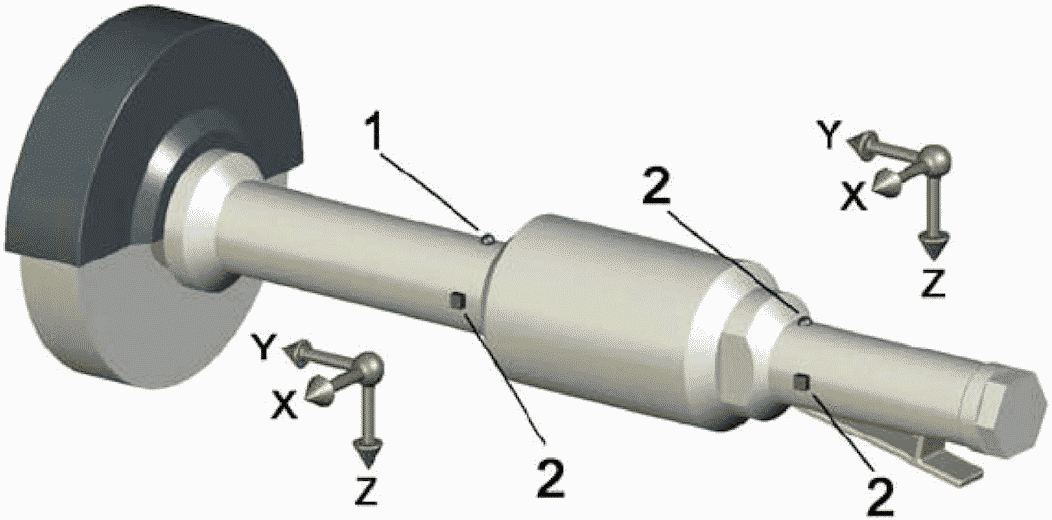
1 - предпочтительная точка измерений;
2 - дополнительная точка измерений
шлифовальной машины с шлифовальным кругом типа 1
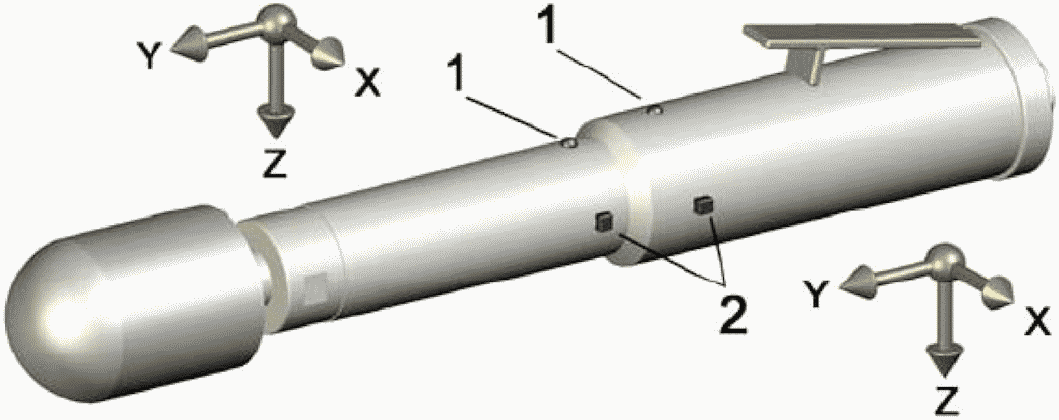
1 - предпочтительная точка измерений;
2 - дополнительная точка измерений
Рисунок 5 - Точки и направления измерений для прямой
шлифовальной машины с шлифовальной головкой типа 18R
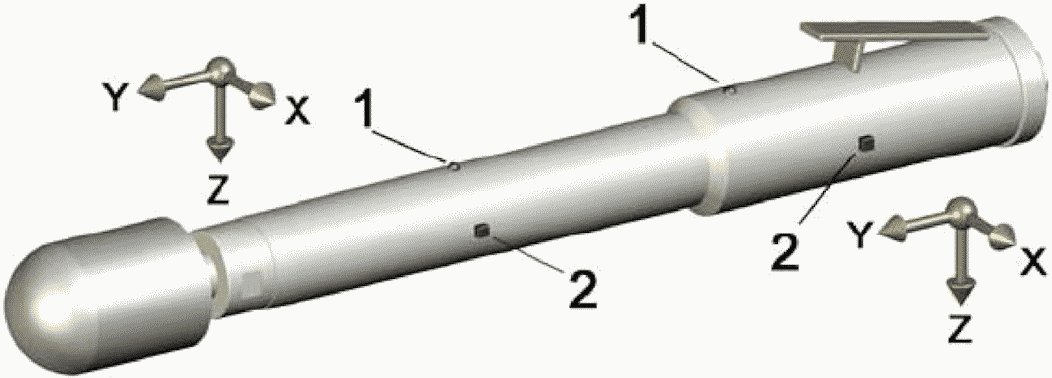
1 - предпочтительная точка измерений;
2 - дополнительная точка измерений
шлифовальной машины с шлифовальной головкой типа 18R
и удлиненной рукояткой
6.2 Точки измерений
Измерения проводят в зонах обхвата, в которых оператор удерживает машину и прилагает силу подачи при ее нормальном использовании. Для одноручных машин измерения проводят в одной точке.
Для каждой из зон обхвата предпочтительным является расположение датчиков вибрации, по возможности, ближе к кисти руки оператора между большим и указательным пальцами.
Если установка датчиков вибрации в предпочтительных точках измерений невозможна, то используют дополнительные точки измерений, расположенные на той же стороне рукоятки, что и предпочтительные точки, и как можно ближе к ним.
Для антивибрационных рукояток используют те же предпочтительные и дополнительные точки измерений.
Предпочтительные и дополнительные точки измерений для машин разных типов, на которые распространяется настоящий стандарт, показаны на рисунках 4 - 6.
6.3 Измеряемые параметры вибрации
Измеряемые параметры вибрации - по ISO 20643 (подраздел 6.3).
Для каждой зоны обхвата должно быть определено и отражено в протоколе испытаний полное среднеквадратичное значение ускорения согласно ISO 20643 (подраздел 6.4). Допускается проводить измерения полной вибрации только для одной зоны обхвата, если известно (например, в результате предварительных испытаний с участием одного оператора с серией из пяти измерений), что для нее среднеквадратичное значение полного ускорения выше, чем для другой зоны обхвата, более чем на 30%.
Полное среднеквадратичное значение ускорения рассчитывают для каждой серии измерений по формуле
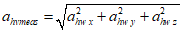 . (1)
На основе измеренного значения ahvmeas рассчитывают значение ahvrat по формуле
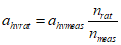
7.1 Общие положения
Общие требования к средствам измерений - по ISO 20643 (подраздел 7.1).
7.2 Датчики вибрации
7.2.1 Требования к датчикам вибрации
Общие требования к датчикам вибрации - по ISO 20643 (пункт 7.2.1).
Общая масса датчика вибрации с устройством крепления должна быть достаточно мала, чтобы не оказывать влияния на результаты измерений. Контроль выполнения данного требования особенно важен для машин с легкими пластиковыми рукоятками (см. ISO 5349-2).
7.2.2 Крепление датчиков вибрации
Датчик вибрации или переходный блок, в случае его использования, должен быть жестко закреплен на поверхности рукоятки машины.
В случае, если измерения проводят с использованием трех однокомпонентных датчиков вибрации, их устанавливают с помощью переходного блока (кубика).
Измерительные оси (двух однокомпонентных датчиков или две оси трехкомпонентного датчика), направленные параллельно вибрирующей поверхности, должны находиться на расстоянии от нее не более 10 мм.
Примечание - Для измерения вибрации машин, на которые распространяется настоящий стандарт, как правило, не требуется применение механических фильтров.
7.3 Фильтр частотной коррекции
Требования к фильтру частотной коррекции - по ISO 5349-1.
7.4 Время интегрирования
Требования к устройству интегрирования - по ISO 20643 (подраздел 7.4). Для каждого измерения время интегрирования должно быть не менее 16 с, что согласуется с длительностью работы машины во время испытаний (см. 8.4.3).
7.5 Вспомогательное оборудование
Для машин с пневматическим приводом давление сжатого воздуха измеряют манометром, обеспечивающим точность измерения не менее 0,1 бар <1>.
--------------------------------
<1> 1 бар = 0,1 МПа = 0,1 Н/мм2 = 105 Н/м2.
Для машин с гидравлическим приводом расход жидкости измеряют расходомером, обеспечивающим точность измерения не менее 0,25 л/мин.
Для машин с электрическим приводом напряжение питания измеряют вольтметром, обеспечивающим точность измерения не менее 3%.
Частоту вращения измеряют тахометром или на основе частотного анализа измеряемого сигнала вибрации с точностью не менее 5%. В случае использования тахометра его масса должна быть достаточно мала, чтобы не оказывать влияния на измеряемую вибрацию.
Силу подачи измеряют с точностью не менее 5%.
7.6 Калибровка
Калибровку выполняют в соответствии с ISO 20643 (подраздел 7.6).
8.1 Общие положения
Для испытаний используют новую смазанную машину, обеспеченную соответствующим техническим уходом. В процессе испытаний машину удерживают способом, характерным для операции шлифования (см. рисунок 7). Если для машины данной модели изготовителем рекомендован прогрев, то перед началом испытаний ее выдерживают установленное время во включенном состоянии.
В процессе испытаний машина с насаженным испытательным кругом (см. таблицу 1) работает без нагрузки.
Одноручные машины в процессе испытаний удерживают одной рукой. Измерения для них проводят только в одной точке и при одном положении кисти руки.
Питание машины во время испытаний должно соответствовать номинальному режиму работы, установленному изготовителем. Работа машины в процессе испытаний должна быть стабильной.
8.2.1 Пневматические машины
В процессе испытаний машина работает при номинальном давлении сжатого воздуха в соответствии с рекомендациями изготовителя. Работа машины должна быть стабильной и плавной. Давление сжатого воздуха измеряют и результат измерения заносят в протокол испытаний.
Сжатый воздух подают по шлангу диаметром, рекомендуемым изготовителем, и длиной 3 м. Шланг должен быть соединен с машиной через резьбовой переходник, предпочтительно тот, что входит в комплектацию машины, и закреплен хомутом. Устройства для быстрого соединения шланга с машиной при испытаниях не применяют, поскольку их масса способна повлиять на измеряемую вибрацию.
Давление сжатого воздуха поддерживают постоянным в соответствии с рекомендациями изготовителя и измеряют согласно ISO 2787 непосредственно за соединительным шлангом. Давление в процессе испытаний не должно отклоняться от значения, установленного изготовителем, более чем на 0,2 бар.
8.2.2 Гидравлические машины
В процессе испытаний машина работает при номинальном расходе жидкости в соответствии с рекомендациями изготовителя. Работа машины должна быть стабильной и плавной. Перед началом измерений машину прогревают в течение приблизительно 10 мин. Расход жидкости измеряют и результат измерения заносят в протокол испытаний.
8.2.3 Электрические машины
В процессе испытаний машина работает при номинальном напряжении питания в соответствии с рекомендациями изготовителя. Работа машины должна быть стабильной и плавной. Напряжение питания измеряют и результат измерения заносят в протокол испытаний.
В процессе испытаний измеряют и регистрируют в протоколе испытаний значения следующих величин, влияющих на измеряемую вибрацию:
- частоту вращения шпинделя с насаженным на него испытательным кругом;
- силу подачи.
8.4 Факторы, характеризующие условия испытаний
Испытательный круг изготавливают из алюминия. Его геометрические размеры должны быть близки к размерам реального шлифовального круга. В испытательном круге высверливают одно или два отверстия на заданных расстояниях от центра для создания необходимого дисбаланса.
Размеры и технология изготовления испытательных кругов, используемых в испытаниях в соответствии с настоящим стандартом, установлены в приложении C.
Испытательный круг типа 1 устанавливают на машине в пяти различных положениях относительно шпинделя. На шпинделе проводят линию, соответствующую началу отсчета. Такую же линию проводят на испытательном круге. В каждом последующем положении испытательного круга угол между линиями должен увеличиваться на 72°.
Испытательный круг должен быть установлен как обычный шлифовальный круг, с фланцами, рекомендуемыми изготовителем, соосно шпинделю, без зазора. Чтобы обеспечить отсутствие зазора, используют концентрическую промежуточную втулку, конструкция и размеры которой приведены в приложении C.
Испытательный круг типа 18 имеет установочную резьбу. Испытания с ним не требуют установки в пяти разных положениях. Вместо этого перед каждым новым измерением в серии из пяти измерений испытательный круг отсоединяют от шпинделя и насаживают на него заново. Данную процедуру выполняют при испытаниях с участием каждого оператора (см. 8.4.3). Испытательный круг закрепляют с использованием фланцев и момента затяжки, рекомендованных изготовителем.
Испытательные круги для машин разных типов выбирают в соответствии с таблицей 1.
Таблица 1
испытательные круги
Шлифовальный круг (головка) по ISO 603-14 | Имитирующий испытательный круг (тип:диаметр) | Испытательный круг | |||||
Тип | Эскиз | Диаметр, мм | Тип | Эскиз | Диаметр, мм | Значение дисбаланса, г·мм | |
Тип 1 прямой профиль | 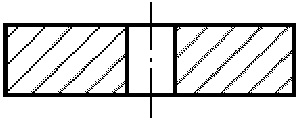 | 32, 40 | 1:25 | Тип 1 прямой профиль | 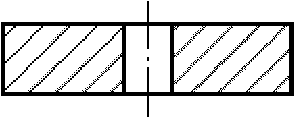 | 25 | 3,6 |
50, 63 | 1:50 | 50 | 14,5 | ||||
80 | 1:80 | 80 | 18 | ||||
100 | 1:100 | 100 | 29 | ||||
125 | 1:125 | 125 | 45 | ||||
150, 180 | 1:150 | 150 | 65 | ||||
200 | 1:200 | 200 | 115 | ||||
Тип 4 двусторонний конический профиль | 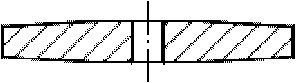 | 80 | 1:80 | ||||
100 | 1:100 | ||||||
125 | 1:125 | ||||||
150, 180 | 1:150 | ||||||
200 | 1:200 | ||||||
Тип 18 цилиндрическая | 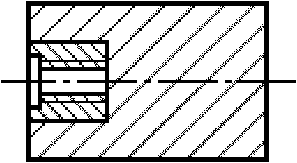 | 32, 40 | 18:32 | Тип 18 цилиндрический | 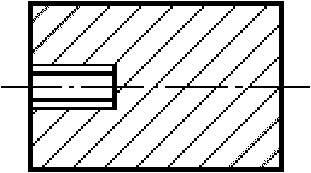 | 32 | 3,6 |
50, 63 | 18:50 | 50 | 14,5 | ||||
80 | 18:80 | 80 | 18 | ||||
Тип 18R шаровая с цилиндрической боковой поверхностью | 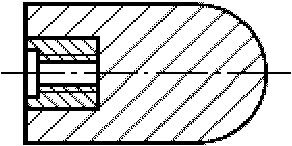 | ||||||
Тип 16 сводчатая | 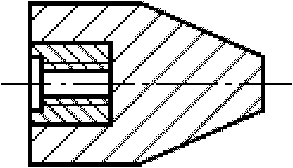 | ||||||
Тип 19 коническая | 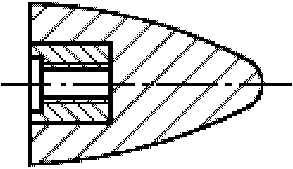 | ||||||
Каждая машина должна быть испытана со всеми возможными защитными кожухами. Если данный кожух предполагает возможность установки шлифовальных кругов разных типов, то при испытаниях используют испытательный круг, соответствующий самому тяжелому из шлифовальных.
8.4.2 Сила подачи
В процессе испытаний оператор удерживает машину таким образом, как если бы он выполнял шлифование горизонтальной поверхности. К рукояткам (рукоятке) машины должна быть приложена сила, имитирующая силу подачи в процессе реального шлифования (см. таблицу 2).
Таблица 2
Сила подачи
Испытательный круг | Сила подачи, H (+/- 5 Н) |
1:25 | 15 |
1:50 | 15 |
1:80 | 15 |
1:100 | 30 |
1:125 | 30 |
1:150 | 30 |
1:200 | 45 |
18:32 | 15 |
18:50 | 30 |
18:80 | 30 |
Сила подачи вместе с весом машины должны быть уравновешены равной, но противоположно направленной (т.е. вертикально вверх) силой. Уравновешивающую силу прилагают в точке, расположенной как можно ближе к испытательному кругу.
Силы трения в подвеске, поддерживающей машину, должны быть малы, чтобы не оказывать влияния на движение машины. Уравновешивающая сила может быть создана с помощью грузов и системы блоков, как показано на рисунке 7. Другим способом является соединение стропа с динамометром. Способ приложения уравновешивающей силы не должен требовать значительных изменений конструкции машины.
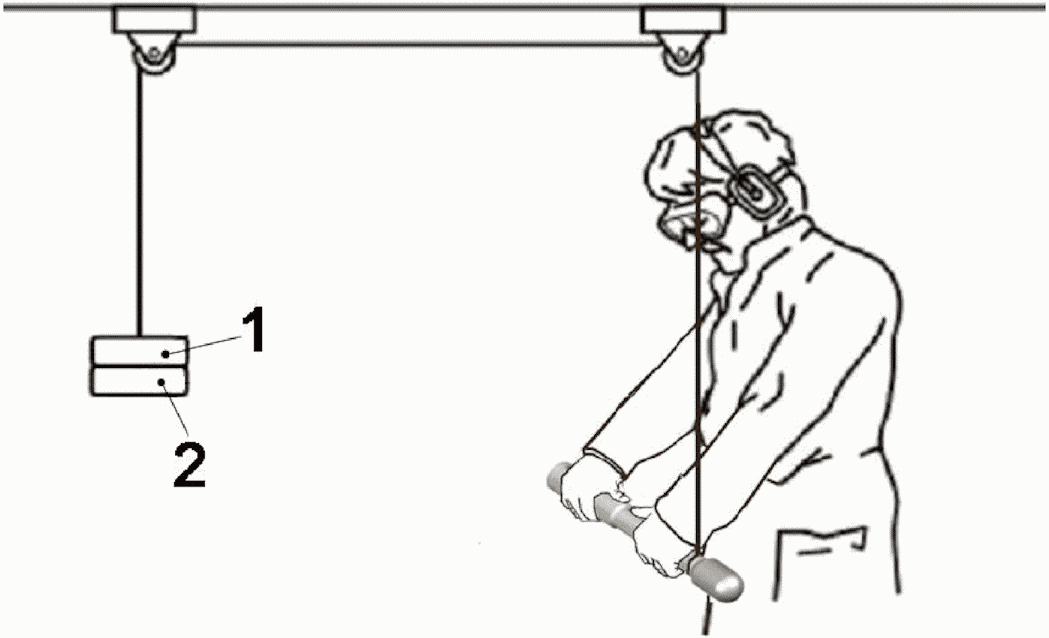
1 - груз для компенсации веса машины;
2 - груз для компенсации силы подачи
уравновешивающей силы
Для машин с антивибрационными рукоятками уравновешивающую силу прилагают через строп к корпусу машины таким образом, чтобы он не ограничивал движение упруго закрепленных рукояток.
Силы и моменты сил, приложенные к рукояткам, влияют на вибрацию машины, поэтому важно, чтобы их распределение вдоль рукояток было аналогичным тому, что имеет место при использовании машины в реальных условиях применения.
Примечание - Любые массы, присоединяемые к машине, такие как приспособления для приложения уравновешивающей силы, будут влиять на инерционные свойства машины и, следовательно, на ее вибрацию.
Испытания проводят с испытательными кругами, указанными в 8.4.1, следующим образом:
- для машин с испытательными кругами типа 1 с участием каждого из операторов (см. 8.5) выполняют серию из пяти последовательных измерений - по одному измерению для каждого положения испытательного круга, устанавливаемого последовательно под углом 0°, 72°, 144°, 216° и 288°;
- для машин с испытательными кругами типа 18, имеющими резьбовое соединение с машиной, с участием каждого из операторов (см. 8.5) выполняют серию из пяти последовательных измерений. Перед каждым из последующих измерений испытательный круг снимают с машины и устанавливая его заново (в отличие от круга типа 1, конструкция данного испытательного круга не допускает изменения его положения относительно шпинделя).
Полная последовательность испытаний показана в рекомендуемой форме протокола испытаний (приложение A).
Каждое измерение должно быть продолжительностью не менее 16 с и начинаться после достижения стабильного режима работы машины.
В испытаниях участвуют три оператора. Поскольку оператор оказывает существенное влияние на вибрацию машины, к испытаниям могут допускаться только те из них, что имеют достаточный опыт работы с данными ручными машинами и способны правильно выполнять рабочие операции с их применением.
9.1 Регистрируемые значения параметров вибрации
Для каждой машины, представленной на испытания, выполняют по пять измерений вибрации с участием каждого из операторов.
Результаты измерений для каждой машины заносят в протокол испытаний, как показано в приложении A (см. также 6.4).
Для данных, полученных с участием каждого из оператора и в каждой точке измерений, рассчитывают стандартное отклонение sn-1, а также коэффициент вариации Cv по формулам:
 , (3)
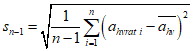 , (4)
где ahvrat i - полное среднеквадратичное значение ускорения, корректированное по формуле (2), в i-м измерении серии из пяти измерений, м/с2;
 - среднее арифметическое значений ahvrat i в серии из пяти измерений, м/с2;
n - число измерений в серии измерений, n = 5.
Если окажется, что Cv превышает 0,15 или sn-1 превышает 0,3 м/с2, то необходимо провести тщательную проверку правильности выполнения процедуры испытаний и в случае выявления ошибок повторить измерения. Если ошибок в проведении испытаний не обнаружено, то результаты измерений считают достоверными.
9.2 Заявляемые и подтверждаемые параметры вибрационной характеристики машины
Полученные в каждой точке измерений для каждого оператора значения  , являющиеся средними арифметическими значений ahvrat в сериях из пяти измерений, усредняют по трем операторам, в результате чего получают значение ah.
Если проводят испытания единичной машины, то в качестве заявляемого значения ahd принимают максимальное из значений ah по всем точкам измерений (двум точкам для машины с двумя рукоятками и одной точке для одноручной машины).
Если проводят испытания партии машин, то число испытуемых машин должно быть не менее трех. Для каждой точки измерений по результатам измерений ah для всех машин вычисляют их среднее арифметическое значение  . В качестве заявляемого значения ahd принимают максимальное из значений
 по всем точкам измерений (двум точкам для машины с двумя рукоятками и одной точке для одноручной машины).
. В качестве заявляемого значения ahd принимают максимальное из значений по всем точкам измерений (двум точкам для машины с двумя рукоятками и одной точке для одноручной машины).Параметры вибрационной характеристики ahd и K должны быть представлены в соответствии с процедурой, установленной ЕН 12096 <1>. Если первой значащей цифрой ahd является единица, то значение ahd должно быть представлено с точностью до двух с половиной значащих цифр (например 1,20 м/с2; 14,5 м/с2). Если первой значащей цифрой ahd является любая цифра, кроме единицы, то значение ahd должно быть представлено с точностью до двух значащих цифр (например 0,93 м/с2; 8,9 м/с2). В представлении K число цифр после десятичной запятой должно быть таким же, как и в представлении ahd.
--------------------------------
<1> Процедура, установленная европейским стандартом, без изменений перенесена в ГОСТ 12.1.012-2004 "Система стандартов безопасности труда. Вибрационная безопасность. Общие требования".
Значение K определяют в соответствии с ЕН 12096 на основе стандартного отклонения воспроизводимости  (см. приложение B).
Для машин, снабженных техническими средствами снижения дисбаланса, заявляемое значение вибрационного параметра оказывается заниженным. Чтобы компенсировать этот эффект, полученное в результате расчетов значение ahd умножают на поправочный множитель 1,3.
В протоколе испытаний указывают следующие данные:
a) стандарт, в соответствии с которым проведены испытания (т.е. дают ссылку на настоящий стандарт);
b) название испытательной лаборатории;
c) дату испытаний и лицо, ответственное за их проведение;
d) сведения о машине (изготовитель, модель, заводской номер и т.п.);
e) заявляемые параметры вибрационной характеристики ahd и K, а также сведения о применявшихся поправках (если они были);
f) присоединяемые или вставные инструменты;
g) параметры системы питания (давление сжатого воздуха, электрическое напряжение и т.п.);
h) средства измерений (датчики, устройство регистрации данных, аппаратное и программное обеспечение);
i) точки и способы установки датчиков, направления измерений и все показания, снимаемые в процессе испытаний;
k) подробные результаты испытаний (см. приложение A).
Если положение датчиков или другие условия измерений были отличны от установленных настоящим стандартом, то эти отличия должны быть приведены в протоколе испытаний вместе с их обоснованием.
(рекомендуемое)
ПРОТОКОЛА ИСПЫТАНИЙ ДЛЯ ОПРЕДЕЛЕНИЯ ВИБРАЦИОННОЙ АКТИВНОСТИ
УГЛОВЫХ И ВЕРТИКАЛЬНЫХ ШЛИФОВАЛЬНЫХ МАШИН
Общие сведения
Испытания проведены в соответствии с ГОСТ ISO 28927-4 "Вибрация. Определение параметров вибрационной характеристики ручных машин. Часть 4. Машины шлифовальные прямые" | |
Ответственные за испытания | |
Испытательная лаборатория: | Испытания провел: Протокол составил: Дата: |
Объект испытаний и заявляемая вибрационная характеристика | |
Испытуемая машина (тип, изготовитель, модель, заводской номер, тип привода): | Заявляемая вибрационная характеристика (ahd, K) и поправки (если применялись): |
Средства измерений | |
Датчики (изготовитель, тип, точки установки, метод крепления) с приложением фотографий; механический фильтр (если использовался): | |
Средства измерений вибрации: | Другое оборудование: |
Условия и результаты испытаний | |
Условия испытаний (испытательный круг, способ и место приложения уравновешивающей силы, поза оператора и положение его рук) с приложением фотографий: | |
Параметры питания (давление сжатого воздуха, расход жидкости, напряжение питания): | |
Сила подачи: | Другие величины: |
Результаты измерений для одной машины
Дата: | Модель машины: | Заводской номер: | Частота вращения: | ||||||||||||||
Основная рукоятка (точка измерений 1) | Поддерживающая рукоятка (точка измерений 2) | ||||||||||||||||
Измерение | Оператор | Испытательный круг <a> | ahw x | ahw y | ahw z | ahvmeas | ahvrat | По операторам | ahw y | ahw z | ahvmeas | ahvrat | По операторам | ||||
 | sn-1 | Cv |  | sn-1 | Cv | ||||||||||||
1 | 1 | 1 | |||||||||||||||
2 | 1 | 2 | |||||||||||||||
3 | 1 | 3 | |||||||||||||||
4 | 1 | 4 | |||||||||||||||
5 | 1 | 5 | |||||||||||||||
6 | 2 | 1 | |||||||||||||||
7 | 2 | 2 | |||||||||||||||
8 | 2 | 3 | |||||||||||||||
9 | 2 | 4 | |||||||||||||||
10 | 2 | 5 | |||||||||||||||
11 | 3 | 1 | |||||||||||||||
12 | 3 | 2 | |||||||||||||||
13 | 3 | 3 | |||||||||||||||
14 | 3 | 4 | |||||||||||||||
15 | 3 | 5 | |||||||||||||||
ah для точки измерений 1: | ah для точки измерений 2: | ||||||||||||||||
sR для точки измерений 1: | sR для точки измерений 2: | ||||||||||||||||
<a> Для испытательных кругов без резьбового соединения позиции от 1 до 5 соответствуют угловым положениям относительно линии начала отсчета на шпинделе: 0°, 72°, 144°, 216°, 288°. Для испытательных кругов с резьбовым соединением позиции от 1 до 5 соответствуют повторным установкам испытательного круга. | |||||||||||||||||
(обязательное)
B.1 Общие положения
Параметр K, выражающийся в м/с2, характеризует неопределенность заявленного параметра ahd, а в случае испытания партии машин - изменения этого параметра внутри партии.
Сумма ahd и K представляет собой предел, ниже которого с большой степенью вероятности находится параметр вибрации единичной машины и вибрационные параметры заданной большой доли машин в партии.
B.2 Испытания единичной машины
В случае испытаний единичной машины параметр K рассчитывают по формуле

где  - стандартное отклонение воспроизводимости. В качестве оценки
 можно принять выборочное значение sR. В результате межлабораторных испытаний шлифовальных машин (см. [3]) было получено, что значение sR можно достаточно точно аппроксимировать формулой 0,2ah.
- стандартное отклонение воспроизводимости. В качестве оценки можно принять выборочное значение sR. В результате межлабораторных испытаний шлифовальных машин (см. [3]) было получено, что значение sR можно достаточно точно аппроксимировать формулой 0,2ah.Заявленный параметр ahd равен значению ah в той точке измерений, где он максимален. Таким образом, приближенно можно принять
K = 0,33ahd.
B.3 Испытания партии машин
В случае испытаний партии машин параметр K рассчитывают по формуле
 ,
где  - параметр, характеризующий разброс значений вибрационного параметра по ансамблю машин, в качестве которого можно принять выборочное значение st, рассчитываемое по выборочным значениям sR и sb по формуле
 .
Выборочное стандартное отклонение sR оценивают через параметр ahd по формуле sR = 0,2ahd, а выборочное стандартное отклонение sb, характеризующее разброс значений вибрационного параметра в партии, рассчитывают по выборочной дисперсии, вычисляемой по формуле
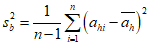 ,
где ahi - измеренное значение ah для i-й машины;
 - среднее арифметическое значений ahi по всем машинам;
n - число испытуемых машин.
(обязательное)
C.1 Общие положения
Испытательный круг изготавливают из алюминиевого сплава марки EN AW 2014 (AlCu4SiMg) <1> по ЕН 755-2 или эквивалентного ему материала плотностью от 2700 до 2800 кг/м3. В испытательном круге высверливают отверстия заданного диаметра для создания необходимого дисбаланса.
--------------------------------
<1> Соответствует сплаву марки АК8 (1380) по ГОСТ 4784-97 "Алюминий и сплавы алюминиевые деформируемые. Марки".
Испытательный круг должен быть изготовлен в соответствии с чертежами, показанными на рисунках C.1 - C.4. Отклонение от заданного значения дисбаланса не должно превышать 5%.
Для упрощения регулировки дисбаланса испытательный круг изготавливают с резьбовыми отверстиями. Испытательный круг уравновешивают в состоянии с ввернутыми в отверстия балансировочными винтами. Тогда значение дисбаланса испытательного круга после удаления винта будет равно произведению массы этого винта на расстояние от центра освободившегося отверстия до центра испытательного круга.
C.2 Основные размеры
C.2.1 Испытательный круг типа 1
Геометрические размеры и допуски для испытательных кругов типа 1 приведены в таблице C.1 и на рисунке C.1.
Таблица C.1
Размеры и допуски для испытательных кругов типа 1
Испытательный круг | Внешний диаметр, мм, | Толщина, мм, | Диаметр отверстия, мм, | Значение дисбаланса, г·мм |
D +/- 0,02 | T +/- 0,05 | H H7 | ||
1:25 | 25 | 10 | 10 | 3,6 |
1:50 | 50 | 10 | 10 | 14,5 |
1:80 | 80 | 10 | 10 | 18 |
1:100 | 100 | 25 | 25 | 29 |
1:125 | 125 | 25 | 25 | 45 |
1:150 | 150 | 25 | 25 | 65 |
1:200 | 200 | 25 | 25 | 115 |
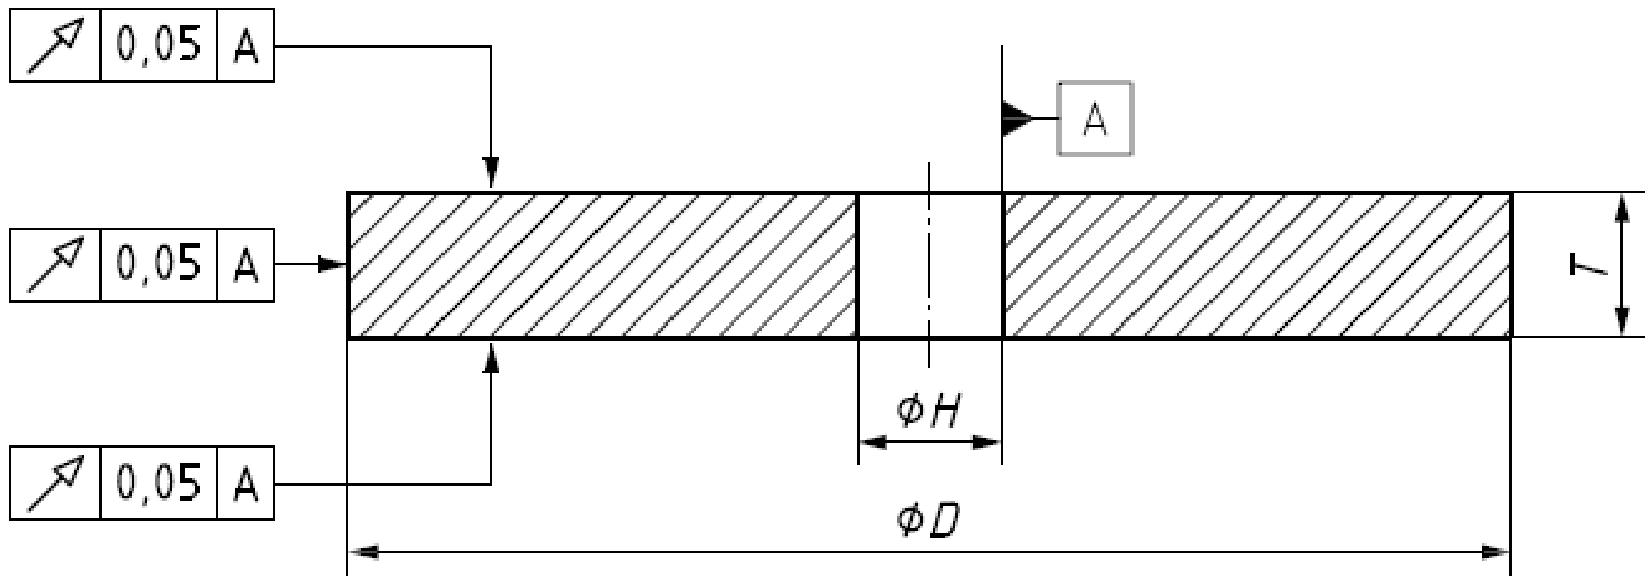
D - внешний диаметр; H - диаметр отверстия; T - толщина
на изготовление для испытательных кругов типа 1
C.2.2 Испытательный круг типа 18
Геометрические размеры и допуски для испытательных кругов типа 18 приведены в таблице C.2 и на рисунке C.2.
Таблица C.2
Размеры и допуски для испытательных кругов типа 18
Испытательный круг | Внешний диаметр, мм, | Резьба | Длина резьбы, мм, | Высота, мм, | Значение дисбаланса, г·мм |
D +/- 0,01 | H | L +/- 0,2 | T +/- 0,1 | ||
18:32 | 32 | M10 | 16 | 40 | 3,6 |
18:50 | 50 | M14 | 20 | 50 | 14,5 |
18:80 | 80 | M16 | 25 | 80 | 18 |
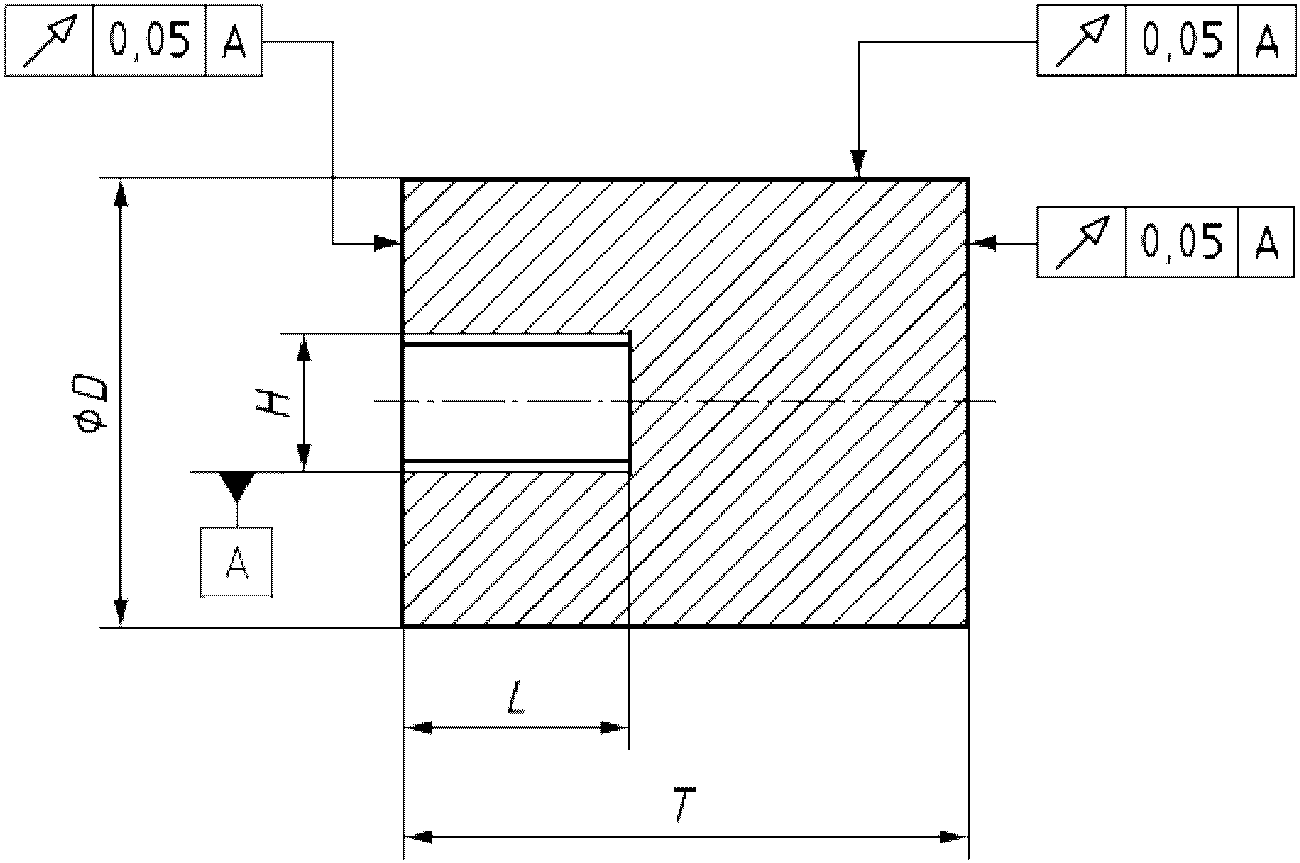
D - внешний диаметр; H - резьба; L - длина резьбы;
T - высота
Примечание - Резьба и длина резьбы - в соответствии с ISO 603-12. Для машин со шпинделями с другой резьбой или другой длины в конструкцию испытательного круга вносят соответствующие изменения.
на изготовление для испытательных кругов типа 18
C.3 Отверстия в испытательном круге
C.3.1 Испытательный круг типа 1
Неуравновешенность испытательного круга создают высверливанием в нем одного или двух отверстий. Вначале высверливают отверстия меньшей длины, чем требуется для получения необходимого значения дисбаланса. Затем постепенно углубляют отверстия до тех пор, пока испытательный круг после вворачивания в отверстия балансировочных винтов не будет полностью уравновешен. Другой способ получения заданного дисбаланса - высверливать дополнительные отверстия.
Значения дисбаланса, диаметров высверливаемого отверстия и расстояний центра отверстия от центра испытательного круга для испытательных кругов типа 1 указаны в таблице C.3 и на рисунке C.3.
Таблица C.3
Размеры и допуски отверстий для испытательных кругов типа 1
Испытательный круг | Внешний диаметр, мм, | Значение дисбаланса, г·мм | Расстояние отверстия до центра круга, мм, | Диаметр отверстия, мм, | Резьба | Длина отверстия, мм, | Длина резьбы, мм, |
D | +/- 5% | rh +/- 0,05 | eh +/- 0,05 | et | dh +/- 0,05 | dt +/- 0,05 | |
1:25 | 25 | 3,6 | 8,4 | 4,3 | M5 | 10 | 5 |
1:50 | 50 | 14,5 | 18 | 5,1 | M6 | 8 | 6 |
9,8 | 5,1 | M6 | 8 | 6 | |||
1:80 | 80 | 18 | 34,5 | 5,1 | M6 | 8 | 6 |
1:100 | 100 | 29 | 33,4 | 5,1 | M6 | 13,8 | 8,8 |
1:125 | 125 | 45 | 26,5 | 6,9 | M8 | 14,8 | 8,8 |
1:150 | 150 | 65 | 38,3 | 6,9 | M8 | 14,8 | 8,8 |
1:200 | 200 | 115 | 67,7 | 6,9 | M8 | 14,8 | 8,8 |
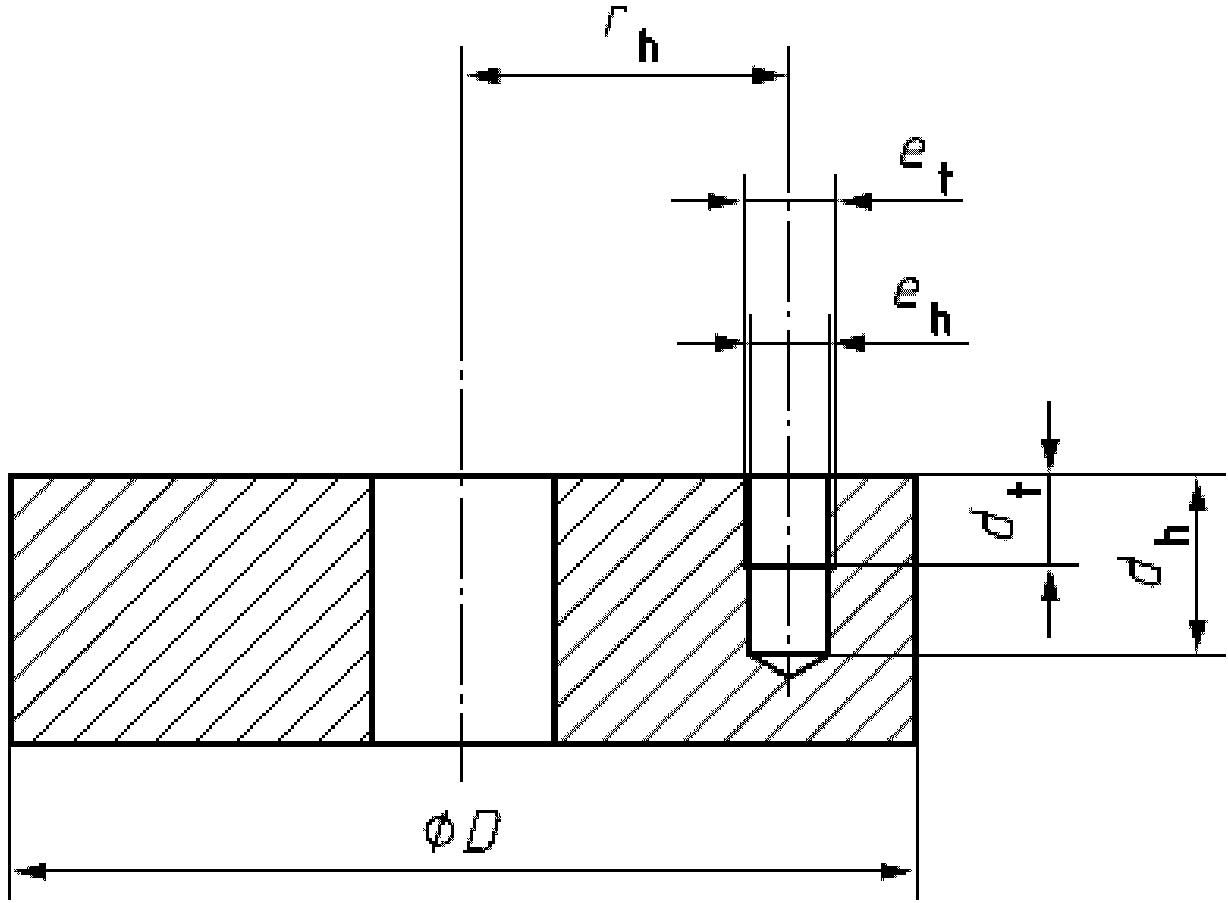
неуравновешенности испытательных кругов типа 1
Примечание 1 - У испытательного круга 1:25 отверстие делают сквозным.
Примечание 2 - Испытательный круг 1:50 имеет два отверстия, расположенные в одной плоскости, но на разных расстояниях от центра круга. При балансировке балансировочные винты вворачивают в оба отверстия.
В качестве балансировочных винтов применяют винты, указанные в таблице C.4. Эти винты изначально имеют слишком большую номинальную массу и нуждаются в доработке, чтобы их масса находилась в пределах заданных допусков.
Таблица C.4
Балансировочные винты для испытательных кругов типа 1
Испытательный круг | Внешний диаметр, мм, | Значение дисбаланса, г·мм | Винт | Стандарт | Масса винта, г |
D | +/- 5% | +/- 0,01 | |||
1:25 | 25 | 3,6 | M5X6 | ISO 4026 | 0,43 |
1:50 | 50 | 14,5 | M6X6 | ISO 4026 | 0,52 |
M6X6 | ISO 4026 | 0,52 | |||
1:80 | 80 | 18 | M6X6 | ISO 4026 | 0,52 |
1:100 | 100 | 29 | M6X8 | ISO 4027 | 0,87 |
1:125 | 125 | 45 | M8X8 | ISO 4027 | 1,70 |
1:150 | 150 | 65 | M8X8 | ISO 4027 | 1,70 |
1:200 | 200 | 115 | M8X8 | ISO 4027 | 1,70 |
C.3.2 Испытательный круг типа 18
Неуравновешенность испытательного круга создают высверливанием в нем отверстия. Вначале высверливают отверстие меньшей длины, чем требуется для получения необходимого значения дисбаланса. Затем постепенно углубляют отверстие до тех пор, пока испытательный круг после вворачивания в отверстие балансировочного винта не будет полностью уравновешен.
Значения дисбаланса, диаметры высверливаемых отверстий и их расстояния до центра испытательного круга для испытательных кругов типа 18 указаны в таблице C.5 и на рисунке C.4.
Таблица C.5
Размеры и допуски отверстий для испытательных кругов типа 18
Испытательный круг | Внешний диаметр, мм, | Значение дисбаланса, г·мм | Расстояние отверстия до центра круга, мм, | Диаметр отверстия, мм, | Резьба | Длина отверстия, мм, | Длина резьбы, мм, |
D | +/- 5% | rh +/- 0,05 | eh +/- 0,05 | et | dh +/- 0,05 | dt +/- 0,1 | |
18:32 | 32 | 3,6 | 13 | 2,5 | M3 | 18,2 | 12 |
18:50 | 50 | 14,5 | 19,5 | 4,2 | M5 | 17 | 13 |
18:80 | 80 | 18 | 24,2 | 4,2 | M5 | 17 | 13 |
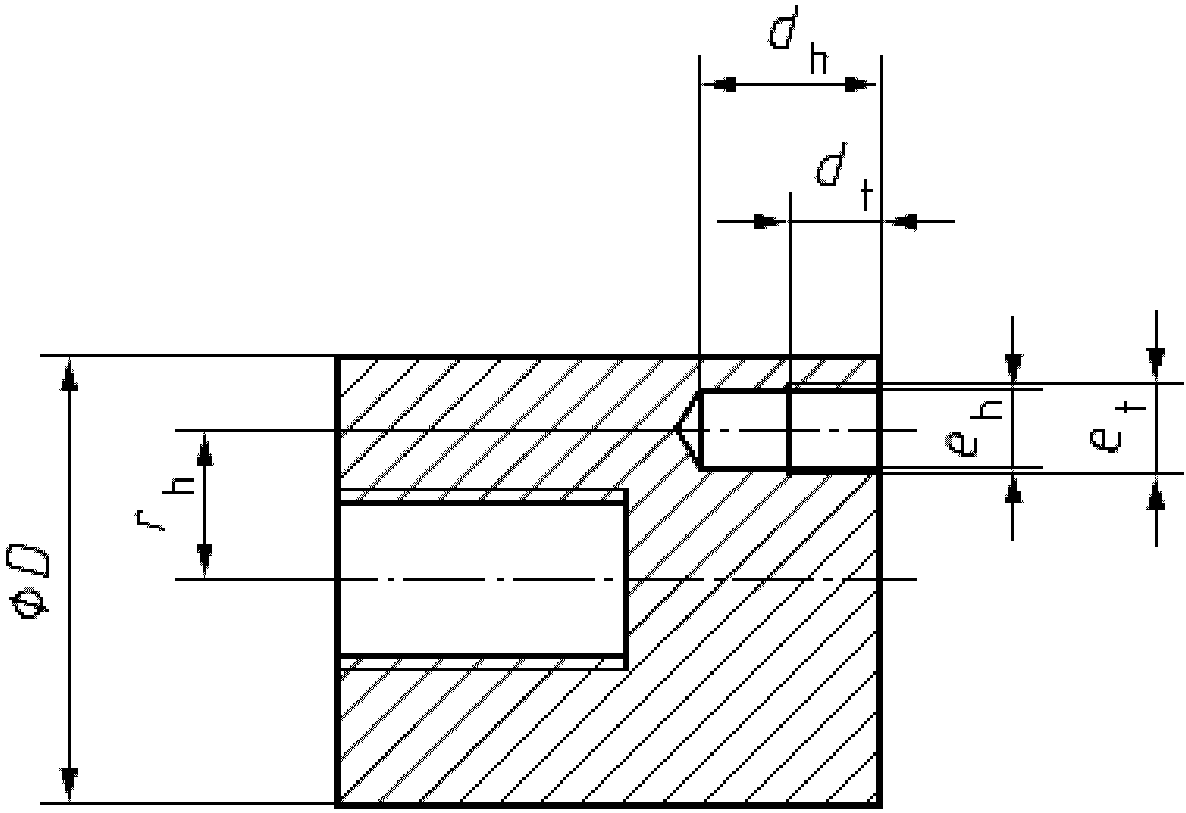
неуравновешенности испытательных кругов типа 18
В качестве балансировочных винтов применяют винты, указанные в таблице C.6. Эти винты изначально имеют слишком большую номинальную массу и нуждаются в доработке, чтобы их масса находилась в пределах заданных допусков.
Таблица C.6
Балансировочные винты для испытательных кругов типа 18
Испытательный круг | Внешний диаметр, мм, | Значение дисбаланса, г·мм | Винт | Стандарт | Масса винта, г |
D | +/- 5% | +/- 0,01 | |||
18:32 | 32 | 3,6 | M3X8 | ISO 4027 | 0,28 |
18:50 | 50 | 14,5 | M5X10 | ISO 4029 | 0,74 |
18:80 | 80 | 18 | M5X10 | ISO 4029 | 0,74 |
C.4 Концентрическая втулка для испытательного круга типа 1
Испытательный круг должен быть установлен с нулевым зазором. Для этой цели используют промежуточную концентрическую втулку, размеры которой указаны в таблице C.7 (см. также рисунок C.5). Для обеспечения наилучшей посадки на шпиндель размер внутреннего диаметра втулки может быть несколько изменен.
ИС NORMPROD: примечание. В официальном тексте документа, видимо, допущена опечатка: таблица имеет номер C.7, а не C.5. |
Таблица C.5
Размеры промежуточной втулки, используемой с испытательными
кругами типа 1
В миллиметрах
Внешний диаметр | Толщина | Диаметр посадочного отверстия |
b g7 | c -0,1 мм -0,2 мм | D JS7 |
10 | 10 | 3,76 |
3,80 | ||
3,84 | ||
3,88 | ||
3,92 | ||
3,96 | ||
4,00 | ||
25 | 26 | 9,525 |
12,7 | ||
15,875 | ||
18,76 | ||
18,80 | ||
18,84 | ||
18,88 | ||
18,92 | ||
18,96 | ||
19,00 |
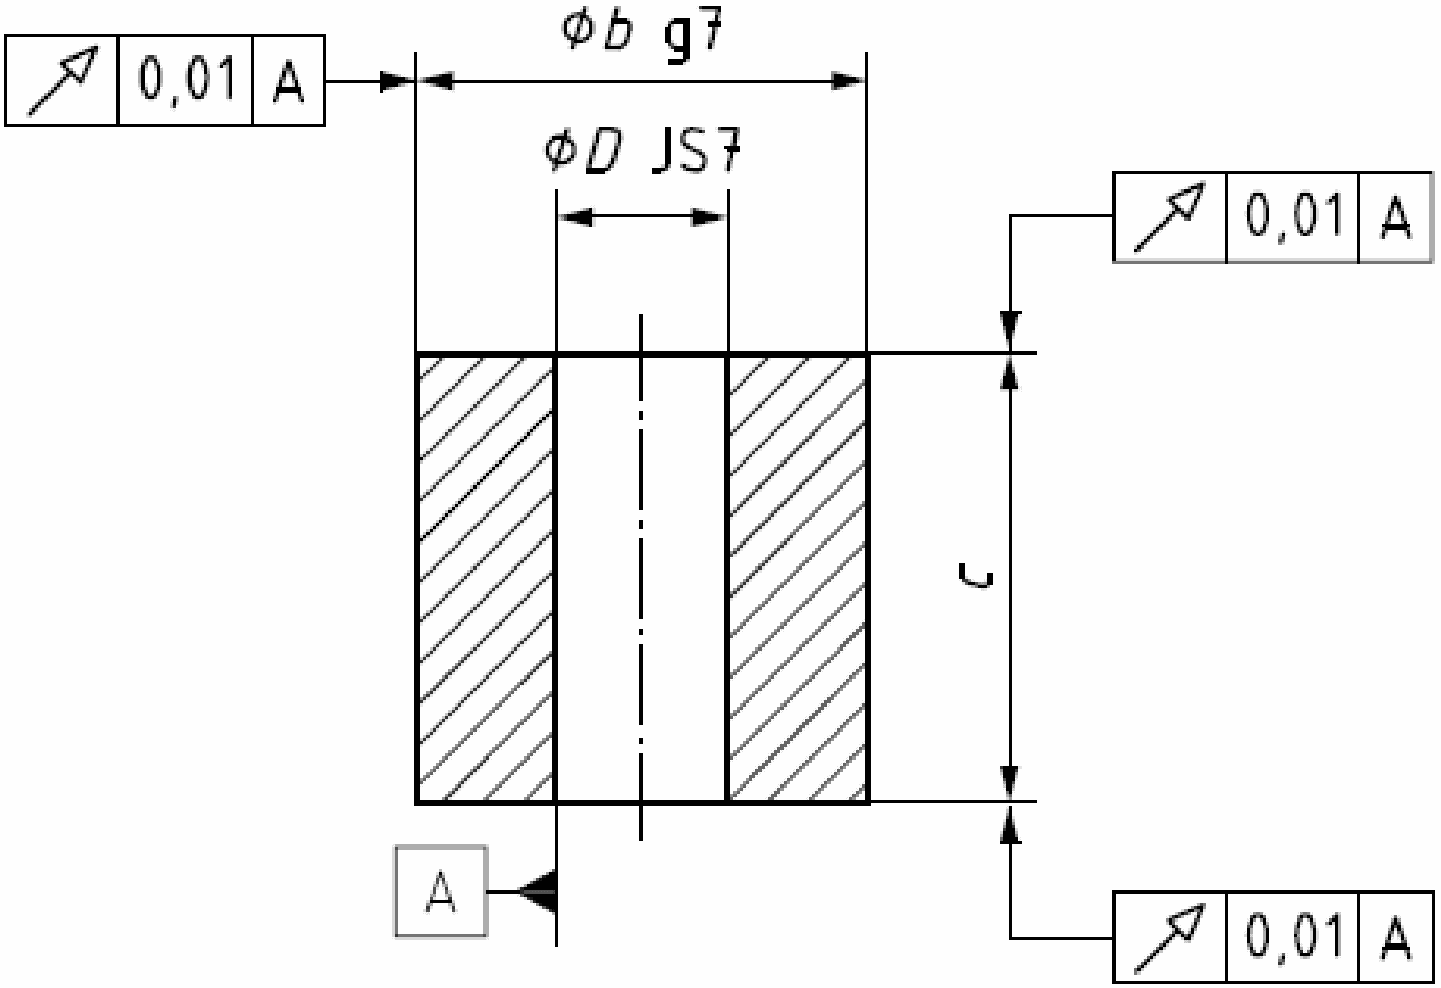
b - внешний диаметр; c - толщина; D - диаметр посадочного
отверстия
на изготовление промежуточной втулки для испытательных
кругов типа 1
(справочное)
О СООТВЕТСТВИИ МЕЖДУНАРОДНЫХ СТАНДАРТОВ, НА КОТОРЫЕ
ДАНЫ ССЫЛКИ, МЕЖГОСУДАРСТВЕННЫМ СТАНДАРТАМ
Таблица Д.А.1
Обозначение и наименование международного стандарта | Степень соответствия | Обозначение и наименование межгосударственного стандарта | ||||
ISO 603-12:1999 Абразивная продукция на связке. Размеры. Часть 12. Круги для снятия заусенцев и зачистки на прямых шлифовальных машинах | MOD | ГОСТ Р 53410-2009 Круги зачистные для ручных шлифовальных машин. Технические условия | ||||
ISO 2787 Машины пневматические вращательного и ударного действия. Эксплуатационные испытания | - | |||||
| ||||||
ISO 4026:2003 Винты установочные с шестигранным углублением и плоским концом | NEQ | ГОСТ 11074-93 Винты установочные с плоским концом и шестигранным углублением под ключ классов точности A и B. Технические условия | ||||
| ||||||
ISO 4027:2003 Винты установочные с шестигранным углублением и коническим концом | NEQ | ГОСТ 8878-93 Винты установочные с коническим концом и шестигранным углублением под ключ классов точности A и B. Технические условия | ||||
ISO 4029:2003 Винты установочные с шестигранным углублением и засверленным концом | NEQ | ГОСТ 28964-91 Винты установочные с шестигранным углублением и засверленным концом. Технические условия | ||||
| ||||||
ISO 5349 Вибрация. Измерения локальной вибрации и оценка ее воздействия на человека | MOD | ГОСТ 31192.1-2004 Вибрация. Измерение локальной вибрации и оценка ее воздействия на человека. Часть 1. Общие требования | ||||
MOD | ГОСТ 31192.2-2004 Вибрация. Измерение локальной вибрации и оценка ее воздействия на человека. Часть 2. Требования к проведению измерений на рабочих местах | |||||
ISO 5391:2003 Пневматические машины и инструмент. Словарь | - | |||||
ISO 17066 Инструмент гидравлический. Словарь | - | |||||
ISO 20643:2005 Вибрация. Машины ручные и с ручным управлением. Принципы определения параметров виброактивности | MOD | ГОСТ 16519-2006 Вибрация. Определение параметров вибрационной характеристики ручных машин и машин с ручным управлением. Общие требования | ||||
EN 12096 Вибрация. Заявление и подтверждение вибрационных характеристик | - | |||||
[1] | ISO 6103, Bonded abrasive products - Permissible unbalances of grinding wheels as delivered - Static testing |
[2] | ISO 12100, Safety of machinery - General principles for design, risk assessment and risk reduction |
ISO/TR 27609, Vibration in hand-held tools - Vibration measurement methods for grinders - Evaluation of round-robin test | |
[4] | IEC 60745 (all parts), Hand-held motor-operated electric tools - Safety |
Вернуться в "Каталог нормативных документов"
Источник информации: https://internet-law.ru/documents/prod/gost_gosudarstvennyj-standart/41/gost_42217.html
На правах рекламы:
|
© Антон Серго, 1998-2026.
|
Разработка сайта |
|