

Полное меню
- Актуальное
законодательство - Интернет
и право- - Рассылка ''Закон есть закон''
- - Форум сайта (архив)
- - Законодательство
- - Судебная практика (необычная)
- - Судебная практика (авторская)
- - Процедура UDRP и и решения WIPO
- - Книги серии ''Интернет и Право''
- - Книги в открытом доступе
- - Учебный курс ''Интернет и Право''
- - Учебный курс ''Доменные споры''
- - Литература по ''Интернет и Право''
- - Литература по интел. собственности
- - Научный уголок (работы гостей)
- - Авторские публикации
- Информационные
материалы - ЮРИДИЧЕСКИЕ
УСЛУГИ- - Перечень юридических услуг
- - Карта юридических услуг
- - Юридическая консультация
- - Доменные споры (RU), авторское право
- - Международный суд по доменам (COM)
- - Защита прав на маркетплейсе (WB, Ozon)
- - Защита прав в соцсетях (Vk, Ok, FB)
- - Купля-продажа домена, сайта, ПО
- - Досудебное урегулирование конфликта
- - Защита чести и деловой репутации
- - Отмена блокировки сайта/домена РКН
- - ФАС: товарные знаки, авторское право
- - Регистрация ПО/сайта (Роспатент)
- - Юридическая проверка домена
- - Нотариальное заверение сайтов
- - Способы и формы оплаты услуг
- - Мы в СМИ
- - О компании, клиенты
- - Наши дела и победы
- - Контакты и реквизиты
- Информация
о сайте -


ОписаниеИсточник публикации М.: Издательство стандартов, 1995 Примечание к документу С 1 июля 2003 года до вступления в силу технических регламентов акты федеральных органов исполнительной власти в сфере технического регулирования носят рекомендательный характер и подлежат обязательному исполнению только в части, соответствующей целям, указанным в пункте 1 статьи 46 Федерального закона от 27.12.2002 N 184-ФЗ. Документ введен в действие с 1 января 1995 года. Взамен ГОСТ 22090-89. Название документа "ГОСТ 22090.2-93 (ИСО 3823/2-86). Межгосударственный стандарт. Инструменты стоматологические вращающиеся. Часть 2. Боры стальные и твердосплавные для окончательной обработки (финиры)" (введен в действие Постановлением Госстандарта России от 02.06.1994 N 160) "ГОСТ 22090.2-93 (ИСО 3823/2-86). Межгосударственный стандарт. Инструменты стоматологические вращающиеся. Часть 2. Боры стальные и твердосплавные для окончательной обработки (финиры)"
|
||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||

Наименование государства | Наименование национального органа стандартизации |
Республика Беларусь | Белстандарт |
Кыргызская Республика | Кыргызстандарт |
Республика Молдова | Госдепартамент Молдовастандарт |
Российская Федерация | Госстандарт России |
Республика Таджикистан | Таджикгосстандарт |
Туркменистан | Туркменглавгосинспекция |
3 Постановлением Комитета Российской Федерации по стандартизации, метрологии и сертификации от 02.06.94 N 160 межгосударственный стандарт ГОСТ 22090.2-93 введен в действие непосредственно в качестве государственного стандарта Российской Федерации с 01.01.95
4 ВЗАМЕН ГОСТ 22090-89
ССЫЛОЧНЫЕ НОРМАТИВНО ТЕХНИЧЕСКИЕ ДОКУМЕНТЫ
Обозначение отечественного НТД, на который дана ссылка | Обозначение соответствующего международного стандарта | Номер пункта, раздела, приложения | ||||
| ||||||
ГОСТ 8.064-79 | 5.7 приложения | |||||
5.1 приложения | ||||||
5.8 приложения | ||||||
1 приложения | ||||||
| ||||||
ГОСТ 26634-91 | ИСО 1797-85 | |||||
ГОСТ Р 50349-92 | ИСО 2157-84 | |||||
| ||||||
ГОСТ Р 50350.1-92 | ИСО 6360-1-85 | Введение; 2 | ||||
| ||||||
ГОСТ Р 50350.2-92 | ИСО 6360-2-85 | Введение; 2 | ||||
ГОСТ Р 50352-92 | ИСО 8325-85 | |||||
Настоящий стандарт входит в серию стандартов на стоматологические вращающиеся инструменты, состоящую из двух частей.
Часть 1. Стальные и твердосплавные боры.
Часть 2. Стальные и твердосплавные боры для окончательной обработки (финиры).
Размеры и другие требования, устанавливаемые для стальных и твердосплавных боров для окончательной обработки, обеспечивают взаимозаменяемость инструментов.
Обозначение для идентификации стоматологических вращающихся инструментов всех типов - по ГОСТ Р 50350.1; ГОСТ Р 50350.2.
Требования настоящего стандарта являются обязательными.
--------------------------------
<*> См. приложение 1.
Настоящий стандарт устанавливает размеры и требования к двенадцати наиболее широко используемым формам стальных и твердосплавных боров для окончательной обработки.
Другие характеристики головок боров, как например спиральные лезвия, поперечное сечение, не рассматриваются в настоящем стандарте.
Дополнительные требования к инструментам, учитывающие специфику народного хозяйства страны, приведены в приложении 1.
Термины, применяемые в настоящем стандарте, и их пояснения приведены в приложении 2.
ИС NORMPROD: примечание. ГОСТ 26634-91 утратил силу на территории Российской Федерации с 01.02.2019 в связи с введением в действие ГОСТ Р ИСО 1797-2018 (Приказ Росстандарта от 15.08.2018 N 502-ст). |
ГОСТ 26634 (ИСО 1797) "Инструменты стоматологические вращающиеся. Хвостовики".
ГОСТ Р 50349 (ИСО 2157) "Стоматологические вращающиеся инструменты. Номинальные размеры и обозначения".
ИС NORMPROD: примечание. Взамен ГОСТ Р 50350.1-92 Приказом Росстандарта от 11.07.2012 N 159-ст с 1 июня 2013 года введен в действие ГОСТ Р ИСО 6360-1-2012. |
ГОСТ Р 50350.1 (ИСО 6360-1) "Стоматологические вращающиеся инструменты. Система цифрового обозначения. Часть 1. Общие характеристики".
ИС NORMPROD: примечание. Взамен ГОСТ Р 50350.2-92 Приказом Росстандарта от 11.07.2012 N 162-ст с 1 июня 2013 года введен в действие ГОСТ Р ИСО 6360-2-2012. |
ГОСТ Р 50350.2 (ИСО 6360-2) "Стоматологические вращающиеся инструменты. Система цифрового обозначения. Часть 2. Форма и виды исполнения".
ИС NORMPROD: примечание. Взамен ГОСТ Р 50352-92 Приказом Росстандарта от 23.11.2010 N 494-ст с 01.03.2012 введен в действие ГОСТ Р ИСО 8325-2010. |
ГОСТ Р 50352 (ИСО 8325) "Инструменты стоматологические вращающиеся. Методы испытаний".
Стоматологические боры в зависимости от материала рабочей части подразделяют на два типа:
1 - стальные боры для окончательной обработки;
2 - твердосплавные боры для окончательной обработки.
d1 - диаметр рабочей части, диаметр головки;
d2 - диаметр шейки;
l1 - длина рабочей части, длина головки;
l2 - общая длина.
--------------------------------
<*> См. приложение 1.
Стержень (хвостовик) должен изготавливаться из стали или другого подходящего материала. Рабочая часть стальных боров для окончательной обработки должна изготавливаться из стали, а у твердосплавных боров - из вольфрамового твердого сплава. Право выбора типа материала и способа его обработки представляется изготовителю.
Размеры даны в миллиметрах.
Размеры, проверяемые по ГОСТ Р 50352, должны соответствовать значениям, указанным на черт. 1 - 10 и в табл. 1 - 10.
ИС NORMPROD: примечание. ГОСТ 26634-91 утратил силу на территории Российской Федерации с 01.02.2019 в связи с введением в действие ГОСТ Р ИСО 1797-2018 (Приказ Росстандарта от 15.08.2018 N 502-ст). |
Хвостовики типов 1, 2 и 3 должны соответствовать ГОСТ 26634.
Общую длину см. разд. 7.
6.1 Головка шаровидная (сферическая)
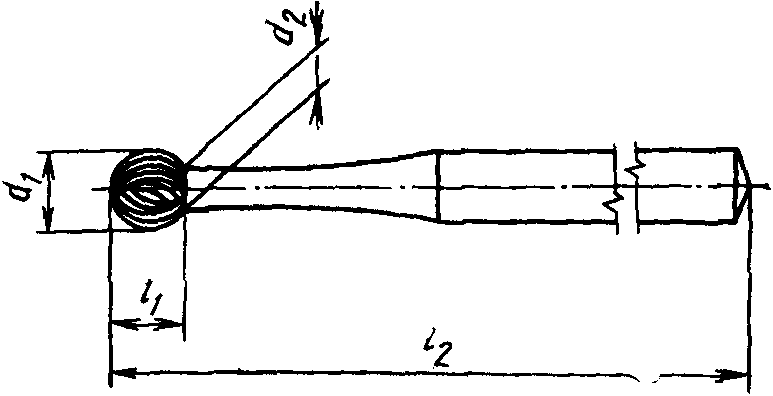
Таблица 1
Обозначение номинального размера | d1 | l1 min | d2 max | Число лезвий min | ||
Тип 1 | Тип 2 | Тип 1 | Тип 2 | |||
008 | 0,8 +/- 0,08 | 0,58 | - | 0,64 | 10 | - |
010 | 1,0 +/- 0,08 | 0,73 | 0,65 | 0,78 | 12 | 12 |
012 | 1,2 +/- 0,08 | 0,90 | 0,79 | 0,88 | 14 | 12 |
014 | 1,4 +/- 0,10 | 1,08 | 0,82 | 0,98 | 16 | 12 |
016 | 1,6 +/- 0,10 | 1,26 | - | 1,04 | 16 | - |
018 | 1,8 +/- 0,10 | 1,46 | 1,26 | 1,12 | 16 | 12 |
021 | 2,1 +/- 0,10 | 1,71 | - | 1,20 | 20 | - |
023 | 2,3 +/- 0,10 | 1,89 | 1,60 | 1,29 | 20 | 12 |
025 | 2,5 +/- 0,10 | 2,05 | - | 1,40 | 20 | - |
027 | 2,7 +/- 0,10 | 2,23 | 1,95 | 1,48 | 22 | 12 |
029 | 2,9 +/- 0,10 | 2,39 | - | 1,60 | 22 | - |
031 | 3,1 +/- 0,10 | 2,53 | 2,44 | 1,68 | 24 | 22 |
033 | 3,3 +/- 0,10 | 2,72 | - | 1,78 | 26 | - |
035 | 3,5 +/- 0,10 | 2,92 | - | 1,82 | 28 | - |
037 | 3,7 +/- 0,10 | 3,09 | - | 1,92 | 30 | - |
040 | 4,0 +/- 0,10 | 3,40 | - | 2,06 | 32 | - |
042 | 4,2 +/- 0,10 | 3,51 | - | 2,16 | 32 | - |
045 | 4,5 +/- 0,10 | 3,80 | - | 2,16 | 32 | - |
047 | 4,7 +/- 0,10 | 3,97 | - | 2,24 | 36 | - |
050 | 4,5 +/- 0,10 | 4,25 | - | 2,32 | 36 | - |
6.2 Головка почковидная
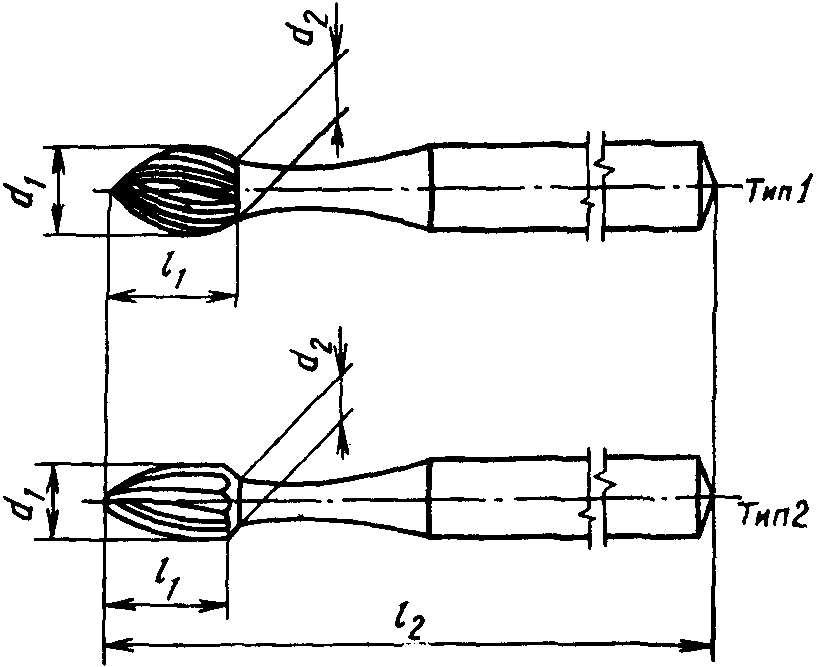
Черт. 2
Таблица 2
Размеры и число лезвий
Обозначение номинального размера | d1 +/- 0,08 | l1 min | d2 max | Число лезвий min | ||
Тип 1 | Тип 2 | Тип 1 | Тип 2 | |||
010 | 1,0 | 1,10 | - | 0,78 | 12 | - |
012 | 1,2 | 1,40 | - | 0,88 | 14 | - |
014 | 1,4 | 1,70 | 3,0 | 0,98 | 14 | 10 |
016 | 1,6 | 2,00 | - | 1,04 | 16 | - |
018 | 1,8 | 2,35 | 3,3 | 1,12 | 16 | 10 |
021 | 2,1 | 2,75 | - | 1,20 | 20 | - |
023 | 2,3 | 3,05 | 3,9 | 1,29 | 20 | 10 |
6.3 Головка цилиндрическая
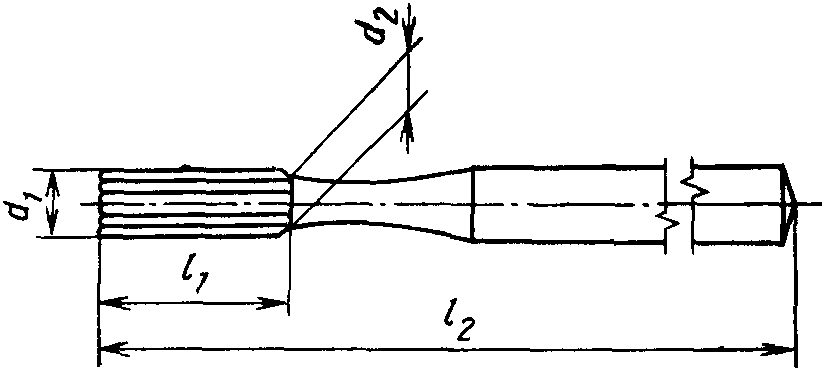
Угол скоса головки < 2°
Черт. 3
Таблица 3
Размеры и число лезвий
Обозначение номинального размера | d1 +/- 0,08 | l1 min | d2 max | Число лезвий min | ||
Тип 1 | Тип 2 | Тип 1 | Тип 2 | |||
008 | 0,8 | 3,3 | - | 0,88 | 10 | - |
010 | 1,0 | 3,8 | 3,7 | 1,08 | 12 | 10 |
012 | 1,2 | 3,8 | 3,7 | 1,28 | 14 | 10 |
014 | 1,4 | 4,3 | 4,1 | 1,35 | 14 | 10 |
016 | 1,6 | 4,3 | - | 1,50 | 16 | - |
018 | 1,8 | 4,8 | - | 1,60 | 16 | - |
021 | 2,1 | 4,8 | - | 1,70 | 20 | - |
023 | 2,3 | 5,3 | 5,0 | 1,80 | 20 | 18 |
6.4 Головка пламевидная
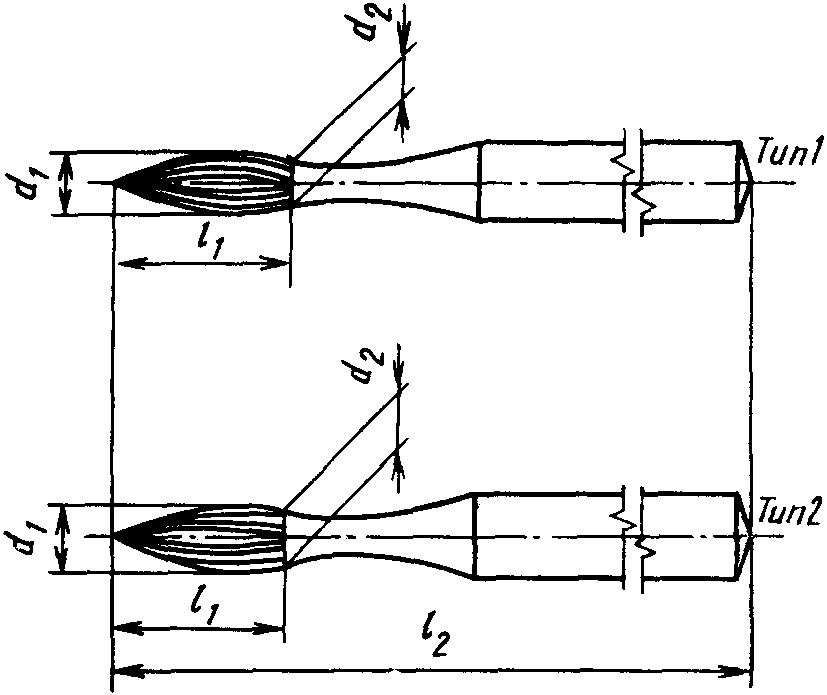
Черт. 4
Таблица 4
Размеры и число лезвий
Обозначение номинального размера | d2 +/- 0,08 | l1 min | d2 max | Число лезвий min | ||
Тип 1 | Тип 2 | Тип 1 | Тип 2 | |||
010 | 1,00 | 3,8 | 3,2 | 0,86 | 12 | 10 |
012 | 1,20 | 3,8 | 3,7 | 0,96 | 14 | 10 |
014 | 1,40 | 4,3 | 3,7 | 1,00 | 14 | 14 |
016 | 1,60 | 4,3 | 4,1 | 1,05 | 16 | 16 |
018 | 1,80 | 4,8 | - | 1,15 | 16 | - |
021 | 2,10 | 4,8 | - | 1,20 | 20 | - |
023 | 2,30 | 5,3 | - | 1,30 | 20 | - |
6.5. Головка конусная с закругленным конусом нормальная
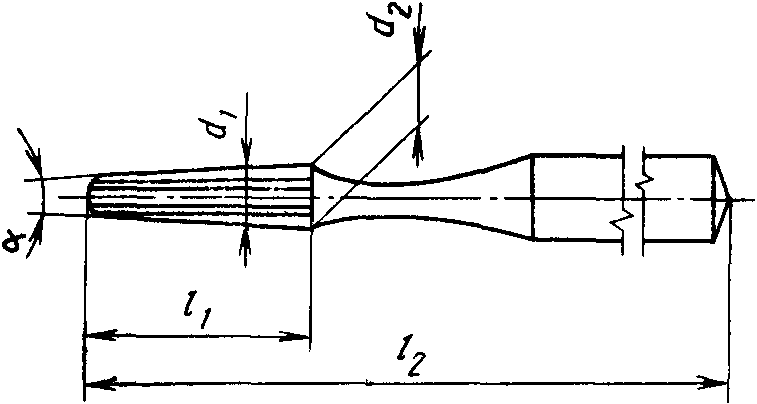

Черт. 5
Таблица 5
Обозначение номинального размера | d1 +/- 0,8 | l1 min Тип 2 | d2 max | Число лезвий min |
010 | 1,00 | 3,7 | 0,86 | 10 |
6.6. Головка яйцевидная
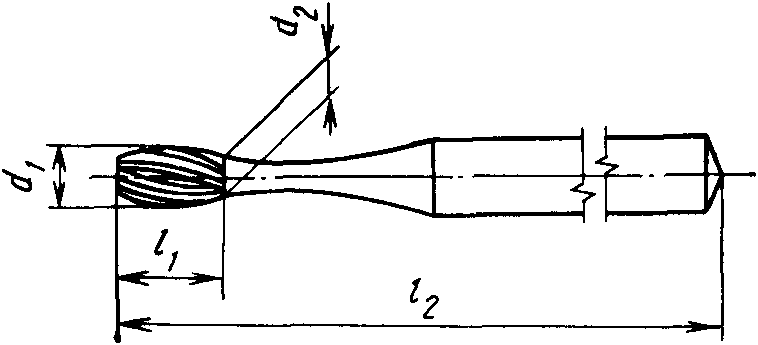
Черт. 6
Таблица 6
Размеры и число лезвий
Обозначение номинального размера | d1 +/- 0,08 | l1 min | d2 max | Число лезвий min | ||
Тип 1 | Тип 2 | Тип 1 | Тип 2 | |||
014 | 1,4 | 2,2 | 2,6 | 1,10 | 16 | 10 |
018 | 1,8 | 2,8 | 3,0 | 1,35 | 16 | 10 |
023 | 2,3 | - | 3,3 | 1,45 | - | 10 |
027 | 2,7 | 3,7 | - | - | 22 | - |
031 | 3,1 | 3,7 | - | - | 24 | - |
6.7. Головка конусная нормальная
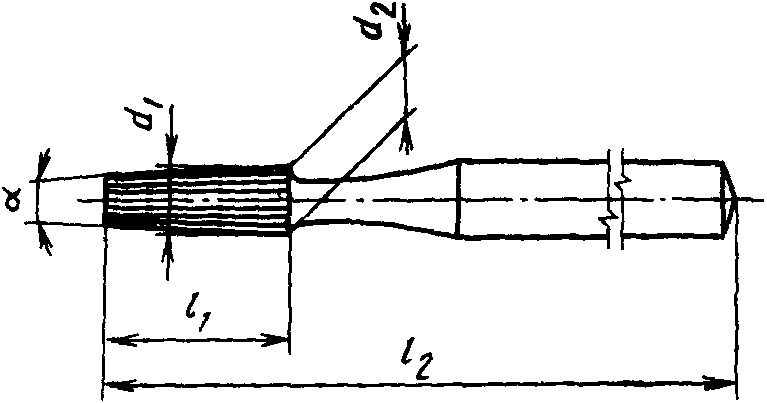

Черт. 7
Таблица 7
Размеры и число лезвий
Обозначение номинального размера | d1 +/- 0,08 | l1 min | d2 max | Число лезвий min | ||
Тип 1 | Тип 2 | Тип 1 | Тип 2 | |||
010 | 1,0 | 3,0 | 2,9 | 1,08 | 8 | 10 |
012 | 1,2 | 3,0 | 2,9 | 1,28 | 10 | 10 |
014 | 1,4 | 3,5 | - | 1,35 | 10 | - |
016 | 1,6 | 3,5 | 3,3 | 1,50 | 12 | 10 |
018 | 1,8 | 3,5 | - | 1,60 | 12 | - |
021 | 2,1 | 4,0 | 1,70 | 14 | - | |
023 | 2,3 | 4,0 | 1,80 | 14 | - | |
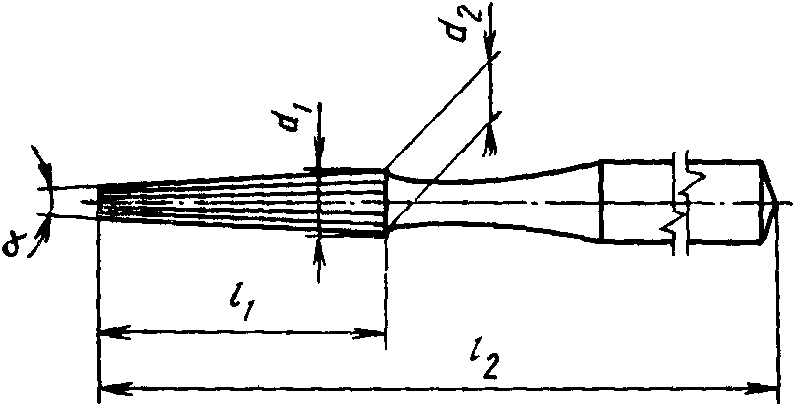

Таблица 8
Размеры и число лезвий
Обозначение номинального размера | d1 +/- 0,08 | l1 min Тип 2 | d2 max | Число лезвий min |
0,14 | 1,4 | 8,5 | 1,35 | 10 |
016 | 1,6 | 8,5 | 1,50 | 10 |
018 | 1,8 | 8,5 | 1,00 | 10 |
Таблица 8а
Общая длина, l2
ИС NORMPROD: примечание. ГОСТ 26634-91 утратил силу на территории Российской Федерации с 01.02.2019 в связи с введением в действие ГОСТ Р ИСО 1797-2018 (Приказ Росстандарта от 15.08.2018 N 502-ст). |
Длина инструмента по ГОСТ 26634 | Тип 1 +/- 0,5 | Для инструментов с хвостовиками | |
Тип 2 | Тип 3 +/- 0,5 | ||
Короткий | 23,5 | - | 21,5 |
Стандартный | 27,0 | 46,0 +/- 0,5 | 24,0 |
Длинный | 31,0 | 64,5 +/- 1 | 26,0 |
Сверхдлинный | 39,0 | 70,0 +/- 1 | 30,0 |
6.9 Головка грушевидная, длинная
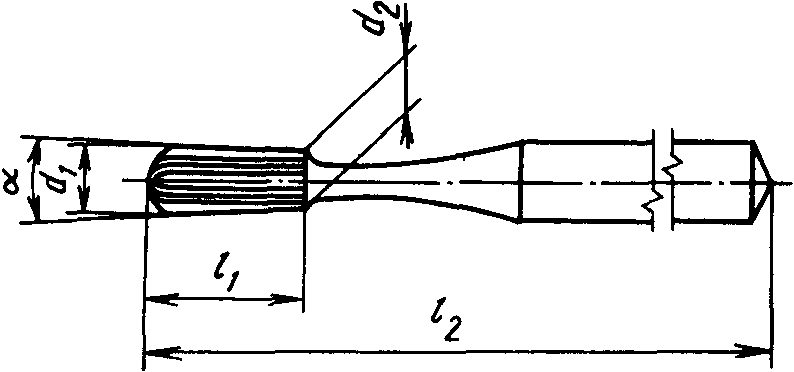

Черт. 9
Таблица 9
Размеры и число лезвий
Обозначение номинального размера | d1 +/- 0,08 | l1 min Тип 2 | d2 max | Число лезвий min |
012 | 1,2 | 3,7 | 0,96 | 10 |
014 | 1,4 | 4,1 | 0,98 | 10 |
016 | 1,6 | 4,1 | 1,04 | 10 |
6.10. Головка интерпроксимальная (гиперболоидная)
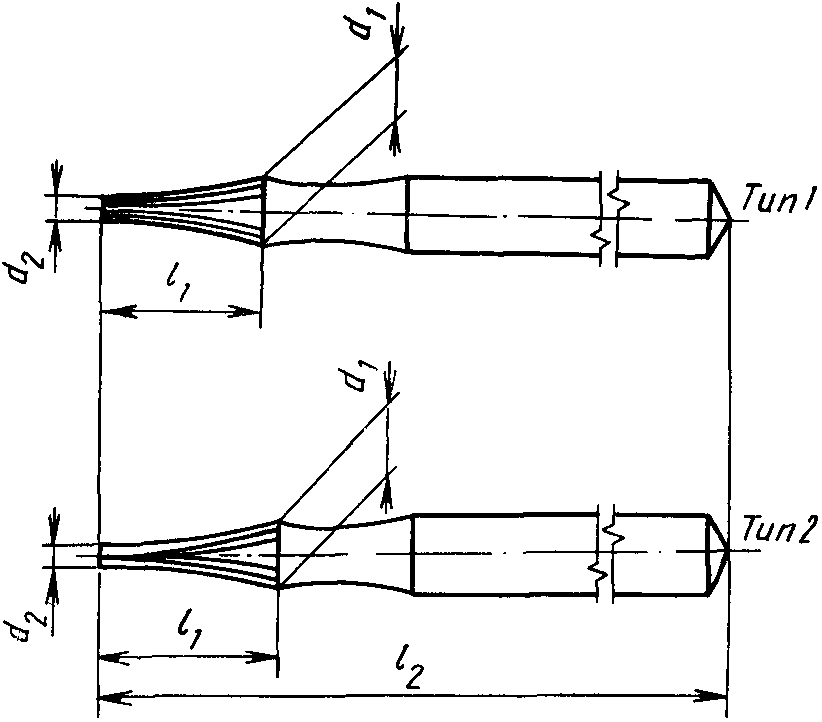
Таблица 10
Обозначение номинального размера | d2 +/- 0,08 | l1 min | d2 max | Число лезвий min | ||
Тип 1 | Тип 2 | Тип 1 | Тип 2 | |||
010 | 1,0 | - | 4,5 | 0,5 | - | 10 |
016 | 1,5 | 5,5 | - | 0,5 | 14 | - |
018 | 1,8 | 5,5 | 5,0 | 0,5 | 16 | 10 |
023 | 2,3 | 5,5 | - | 0,5 | 18 | - |
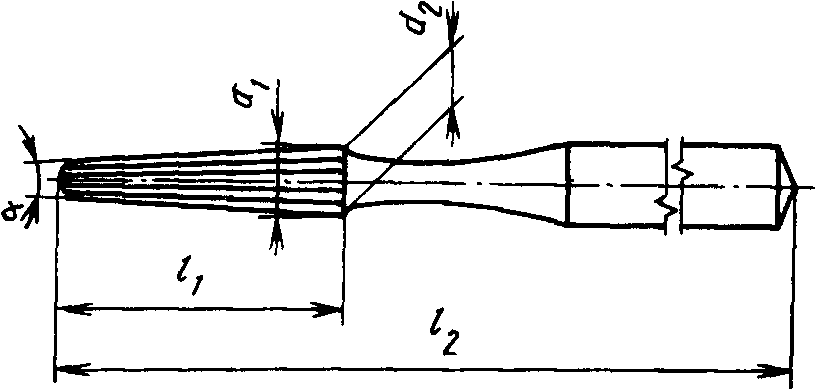

Таблица 11
Размеры и число лезвий
Обозначение номинального размера | d2 +/- 0,08 | l1 min Тип 2 | d2 max | Число лезвий min |
014 | 1,5 | 8,25 | 1,35 | 10 |
021 | 2,0 | 8,25 | 1,70 | 10 |
Таблица 11а
Общая длина, l2
ИС NORMPROD: примечание. ГОСТ 26634-91 утратил силу на территории Российской Федерации с 01.02.2019 в связи с введением в действие ГОСТ Р ИСО 1797-2018 (Приказ Росстандарта от 15.08.2018 N 502-ст). |
Длина инструмента по ГОСТ 26634 | Тип 1 +/- 0,5 | Для инструментов с хвостовиками | |
Тип 2 | Тип 3 +/- 0,5 | ||
Короткий | 22,5 | - | 20,5 |
Стандартный | 26,0 | 46 +/- 0,5 | 23,0 |
Длинный | 30,0 | 64,5 +/- 1 | 25,0 |
Сверхдлинный | 34,0 | 70,0 +/- 1 | 29,0 |
6.12 Головка пулевидная
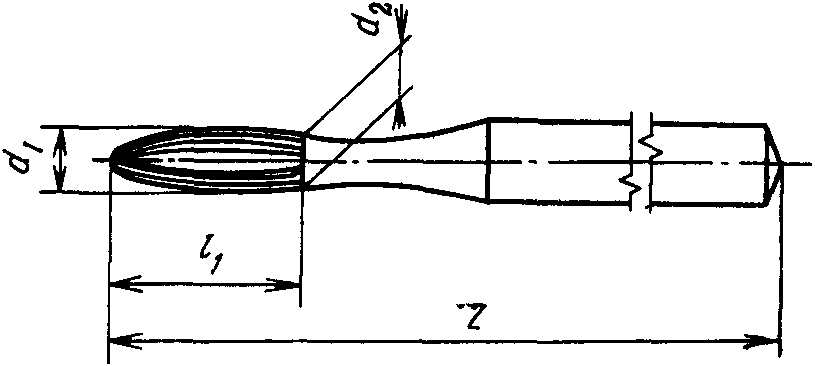
Черт. 12
Таблица 12
Размеры и число лезвий
Обозначение номинального размера | d1 +/- 0,08 | l1 min Тип 2 | d2 max | Число лезвий min |
010 | 1,0 | 2,6 | 0,86 | 10 |
012 | 1,2 | 2,8 | 0,96 | 10 |
ИС NORMPROD: примечание. ГОСТ 26634-91 утратил силу на территории Российской Федерации с 01.02.2019 в связи с введением в действие ГОСТ Р ИСО 1797-2018 (Приказ Росстандарта от 15.08.2018 N 502-ст). |
Общая длина l2, определяемая по ГОСТ Р 50352, должна соответствовать указанной в табл. 13 в зависимости от типа наконечника, для которого инструмент предназначен. Хвостовики типов 1, 2 и 3, приведенные в табл. 13, соответствуют ГОСТ 26634.
Таблица 13
Общая длина l2
Длина инструментов по ГОСТ 26634 | Для инструментов с хвостовиками | ||
Тип 1 +/- 0,5 | Тип 2 | Тип 3 +/- 0,5 | |
Короткий | 18,5 | - | 16,5 |
Стандартный | 22,0 | 44,5 +/- 0,5 | 19,0 |
Длинный | 26,0 | 64,5 +/- 1 | 21,0 |
Сверхдлинный | 34,0 | 70,0 +/- 1 | 25,0 |
Подробные требования приводятся для сверхдлинных инструментов: "конусная, длина головки свыше 8,5 мм" и "конусная с закругленным концом (длина головки свыше 8,25 мм)" в пп. 6.8 и 6.11.
Общее указанное радиальное биение, определяемое согласно ГОСТ Р 50352, не должно превышать:
0,08 мм - для типа 1;
0,05 мм - для типа 2;
Место измерения диаметра расположено непосредственно за рабочей частью; исключением являются боры по пп. 6.8 и 6.11 (черт. 8, 11), когда место измерения находится на расстоянии 2 мм от рабочей части.
При испытании по ГОСТ Р 50352 бор не должен ломаться или иметь остаточную деформацию свыше:
0,08 мм - для типа 1;
0,05 мм - для типа 2.
10.1. Отбор образцов
Из боров каждого типа следует отобрать комплект образцов в 100 - 150 шт, содержащий не менее 20 боров каждого из пяти типоразмеров. Для боров типа 1 следует отбирать два типа хвостовиков, для типа 2 - не менее трех.
Из комплекта выборочно отобрать 20 боров и произвести осмотр на возможные дефекты. Группа образцов считается годной, если из 20 боров изымается не более трех. Если четыре или более боров не отвечают предъявленным требованиям, партию, из которой образцы были взяты, бракуют.
Допустимый уровень качества для боров каждого типа, выраженный как максимально допустимое число дефектов на 100 шт., должен быть 6,5 макс.
Не допускаются дефекты:
а) общее указанное радиальное биение превышает заданные значения;
б) диаметр головки не соответствует указанному;
в) диаметр шейки превышает максимальное указанное значение;
г) любая комбинация поломки шейки, поломки соединения или наличие остаточной деформации шейки под нагрузкой ниже заданной;
д) длина головки ниже минимального указанного значения;
е) общая длина не соответствует заданной.
Обязательное
ОТРАЖАЮЩИЕ СПЕЦИФИКУ НАРОДНОГО ХОЗЯЙСТВА СТРАНЫ
Приведенный в приложении разд. 1 действует совместно с основным текстом стандарта, пп. 5.1 - 5.9 введены в стандарт дополнительно.
Боры должны изготовляться в соответствии с требованиями настоящего стандарта, ГОСТ 19126, технических условий на зубные боры, по рабочим чертежам, утвержденным в установленном порядке.
5. МАТЕРИАЛ
5.1. Стальные боры повышенной стойкости должны иметь гальваническое покрытие - хром по ГОСТ 9.306.
5.2. Стальные особостойкие боры должны иметь композиционное покрытие хром и нитрид титана. Допускается отсутствие покрытия на хвостовике в местах контакта бора с удерживающим приспособлением.
5.3. Стальные упрочненные боры должны иметь композиционное покрытие с ультрадисперсными алмазами.
5.4. Твердосплавные боры необходимо изготовлять:
из твердого сплава - рабочая часть;
из нержавеющей стали - хвостовик.
5.5. Твердосплавные особостойкие боры должны иметь на рабочей части композиционное покрытие нитридом титана.
5.6. Твердосплавные боры с повышенным сроком службы должны иметь рабочую часть из твердого сплава с улучшенными характеристиками.
ИС NORMPROD: примечание. Взамен ГОСТ 8.064-79 Постановлением Госстандарта России от 22.02.1996 N 91 с 1 января 1997 года введен в действие ГОСТ 8.064-94. |
5.7. Твердость стальных боров повышенной стойкости, стальных особостойких и стальных упрочненных боров должна быть 61 - 60 HRCэ по ГОСТ 8.064.
Твердость хвостовика из стали у твердосплавных, особостойких, твердосплавных боров с повышенным сроком службы должна быть 30 - 34 HRCэ.
Твердость хвостовиков в зоне соединения с твердым сплавом должна быть 41,5 - 53 HRCэ.
5.8. Параметры шероховатости по ГОСТ 2789 основных поверхностей боров должны быть:
Ra <= 1,25 мкм - рабочей части и шейки;
Ra <= 0,63 мкм - цилиндрической поверхности хвостовика;
Rz <= 40 мкм - торца хвостовика;
Ra <= 2,5 мкм - остальных поверхностей хвостовика.
5.9. Боры должны быть устойчивыми к циклу обработки, состоящему из дезинфекции, предстерилизационной очистки и стерилизации.
Справочное
Термин | Пояснение |
Бор | Многолезвийный медицинский машинный инструмент в виде стержня, применяемый при помощи стоматологического наконечника |
Рабочая часть бора | Часть бора, предназначенная для непосредственной обработки зуба |
Режущая кромка бора | Остроконечная часть зуба бора, ограниченная передней и задней поверхностями зуба бора |
Хвостовик бора | Часть бора, предназначенная для крепления его в наконечнике |
Шейка бора | Конусообразная часть между рабочей частью и хвостовиком |
Бор-финир | Бор, предназначенный для шлифования стенок полости зуба, краев эмали и поверхностей пломб |
Рифленый бор-полир | Бор, предназначенный для полирования пломб |
Гладкий бор-полир | Бор, предназначенный для полирования пломб |
Стальной бор повышенной стойкости | Бор, изготовленный из стали и имеющий гальваническое покрытие - хром |
Стальной бор особостойкий | Бор, изготовленный из стали и имеющий гальваническое покрытие хромом и нитридом титана |
Стальной упрочненный бор | Бор, изготовленный из стали и имеющий композиционное покрытие с ультрадисперсными алмазами |
Твердосплавный бор | Бор, рабочая часть которого изготовлена из твердого сплава |
Твердосплавный особостойкий бор | Бор, рабочая часть которого изготовлена из твердого сплава и имеет ионоплазменное покрытие - нитрид титана |
Твердосплавный бор с повышенным сроком службы | Бор, рабочая часть которого изготовлена из твердого сплава улучшенного качества |
Вернуться в "Каталог нормативных документов"
Источник информации: https://internet-law.ru/documents/prod/gost_gosudarstvennyj-standart/47/gost_21993.html
На правах рекламы:
|
© Антон Серго, 1998-2026.
|
Разработка сайта |
|