

Полное меню
- Актуальное
законодательство - Интернет
и право- - Рассылка ''Закон есть закон''
- - Форум сайта (архив)
- - Законодательство
- - Судебная практика (необычная)
- - Судебная практика (авторская)
- - Процедура UDRP и и решения WIPO
- - Книги серии ''Интернет и Право''
- - Книги в открытом доступе
- - Учебный курс ''Интернет и Право''
- - Учебный курс ''Доменные споры''
- - Литература по ''Интернет и Право''
- - Литература по интел. собственности
- - Научный уголок (работы гостей)
- - Авторские публикации
- Информационные
материалы - ЮРИДИЧЕСКИЕ
УСЛУГИ- - Перечень юридических услуг
- - Карта юридических услуг
- - Юридическая консультация
- - Доменные споры (RU), авторское право
- - Международный суд по доменам (COM)
- - Защита прав на маркетплейсе (WB, Ozon)
- - Защита прав в соцсетях (Vk, Ok, FB)
- - Купля-продажа домена, сайта, ПО
- - Досудебное урегулирование конфликта
- - Защита чести и деловой репутации
- - Отмена блокировки сайта/домена РКН
- - ФАС: товарные знаки, авторское право
- - Регистрация ПО/сайта (Роспатент)
- - Юридическая проверка домена
- - Нотариальное заверение сайтов
- - Способы и формы оплаты услуг
- - Мы в СМИ
- - О компании, клиенты
- - Наши дела и победы
- - Контакты и реквизиты
- Информация
о сайте -


ОписаниеИсточник публикации М.: Издательство стандартов, 1990 Примечание к документу С 1 июля 2003 года до вступления в силу технических регламентов акты федеральных органов исполнительной власти в сфере технического регулирования носят рекомендательный характер и подлежат обязательному исполнению только в части, соответствующей целям, указанным в пункте 1 статьи 46 Федерального закона от 27.12.2002 N 184-ФЗ. Документ введен в действие с 1 января 1991 года. Название документа "ГОСТ 28530-90 (СТ СЭВ 6697-89). Государственный стандарт Союза ССР. Оборудование для свеклосахарного производства. Теплообменники и подогреватели сока. Типы, основные параметры и размеры" (введен в действие Постановлением Госстандарта СССР от 24.04.1990 N 989) "ГОСТ 28530-90 (СТ СЭВ 6697-89). Государственный стандарт Союза ССР. Оборудование для свеклосахарного производства. Теплообменники и подогреватели сока. Типы, основные параметры и размеры"
|
||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||

Наименование параметра | Значение | ||||||
1. Площадь поверхности теплообмена <*>, м2 | 20 | 40 | 60 | 80 | 125 | 180 | |
2. Техническая производительность <**>, м3/ч | по диффузионному соку | 75 | 150 | 225 | 300 | - | - |
по дефекованному соку | - | 150 | 200 | 300 | 450 | 600 | |
3. Скорость движения сока <*>, м/с | От 2,5 до 3,0 | ||||||
4. Рабочее давление, МПа, не более | в конденсатной камере | 0,589 | |||||
в соковой камере | 0,589 | ||||||
5. Коэффициент автоматизации, не менее | 0,86 | ||||||
6. Габаритные размеры, мм, не более | длина L | 2010 | 2030 | 2400 | 2475 | 2880 | 3425 |
ширина B | 1400 | 1420 | 1750 | 1950 | 2030 | 2420 | |
высота H | 6450 | 6300 | 6700 | 67001 | 7500 | 7900 | |
7. Масса аппарата <***>, кг, не более | 2100 | 2800 | 3800 | 4800 | 5900 | 9100 | |
Примечание. Техническая производительность определяется при нагреве сока с 10 до 20 °C  . | |||||||
Тип 1
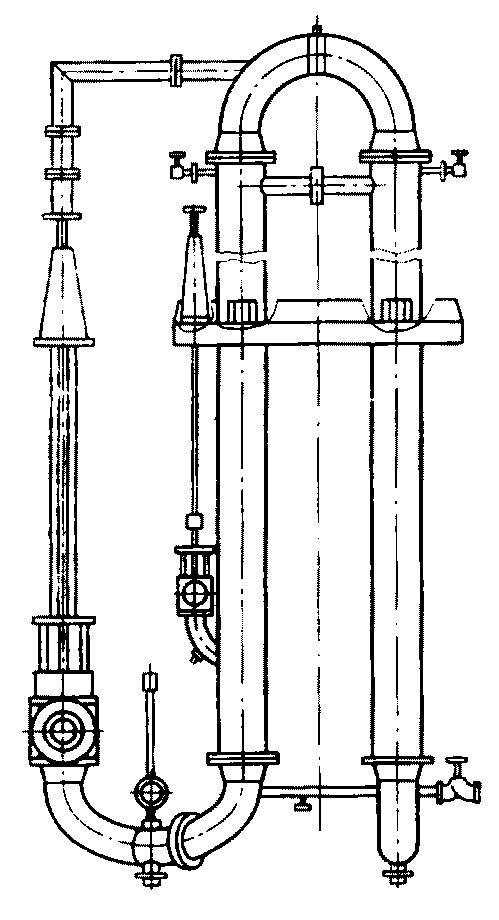
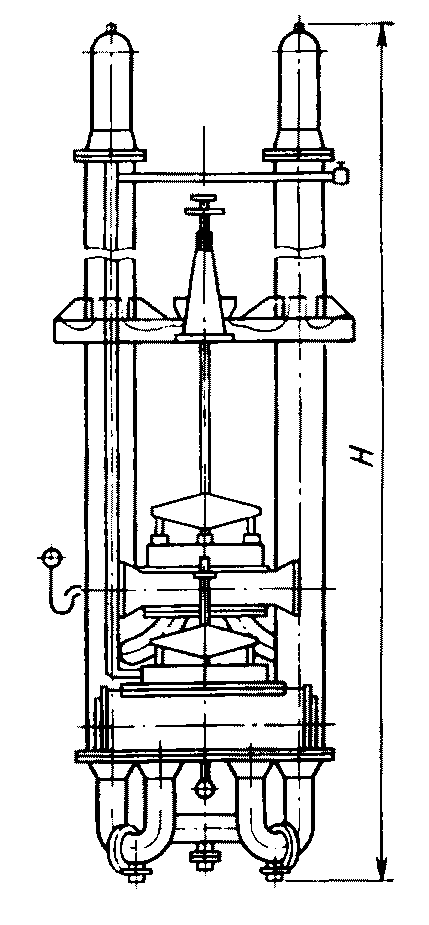
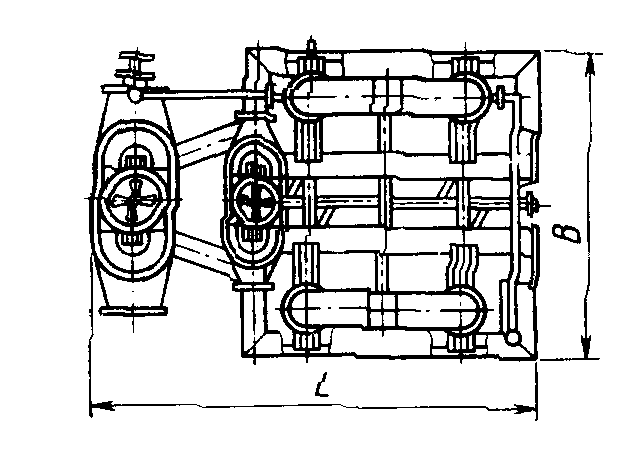
2.2. Основные параметры и размеры подогревателей типа 2 должны соответствовать указанным в табл. 2, 3 и на черт. 2.
Таблица 2
Наименование параметра | Значение для исполнения | |||||||||
1. Площадь поверхности теплообмена <*>, м2 | A | B | ||||||||
30 | 60 | 30 | 40 | 60 | 80 | 125 | 180 | 240 | ||
2. Техническая производительность <**>, м3/ч. | по дефекованному соку | - | - | 90 | 120 | 150 | 200 | 300 | 450 | 600 |
по соку I сатурации и соку перед выпарной установкой | 115 | 250 | 85 | 115 | 170 | 250 | 340 | - | - | |
3. Скорость движения сока <**>, м/с | От 2,0 до 2,3 | |||||||||
4. Рабочее давление, МПа, не более | в паровой камере | 0,343 | ||||||||
в соковой камере | 0,589 | |||||||||
5. Коэффициент автоматизации, не менее | 0,80 | |||||||||
6. Габаритные размеры, мм, не более | длина L | 2000 | 2700 | 2500 | 2500 | 2520 | 3050 | 4200 | 4460 | 4635 |
ширина B | 1700 | 2220 | 1400 | 1400 | 1430 | 1930 | 2220 | 2420 | 2540 | |
высота H | 6700 | 7400 | 6465 | 6450 | 6500 | 6900 | 7500 | 7900 | 8300 | |
7. Масса аппарата <***>, кг, не более | 2500 | 4500 | 3300 | 3500 | 4000 | 5900 | 6600 | 11470 | 13020 | |
Примечание. Техническая производительность определяется при нагреве сока с 10 до 16 °C  . | ||||||||||
Наименование параметра | Значение (исполнение C) | |||||
1. Площадь поверхности теплообмена <*>, м2 | 30 | 45 | 60 | 90 | 125 | |
2. Техническая производительность <**>, м3/ч | по диффузионному соку | 75 | 100 | 150 | 225 | 300 |
по соку II сатурации | 90 | 115 | 170 | 270 | 340 | |
3. Скорость движения сока <**>, м/с | От 2,8 до 3,5 | |||||
4. Рабочее давление, МПа, не более | в паровой камере | 0,343 | ||||
в соковой камере | 0,589 | |||||
5. Коэффициент автоматизации, не менее | 0,80 | |||||
6. Габаритные размеры, мм, не более | длина L | 3050 | 3100 | 3100 | 3500 | 4020 |
ширина B | 1400 | 1400 | 1400 | 1600 | 1790 | |
высота H | 6450 | 6450 | 6450 | 6700 | 6700 | |
7. Масса аппарата <***>, кг, не более | 3700 | 4500 | 4880 | 5960 | 8800 | |
Примечание. Техническая производительность определяется при нагреве сока с 10 до 16 °C  . | ||||||
Тип 2
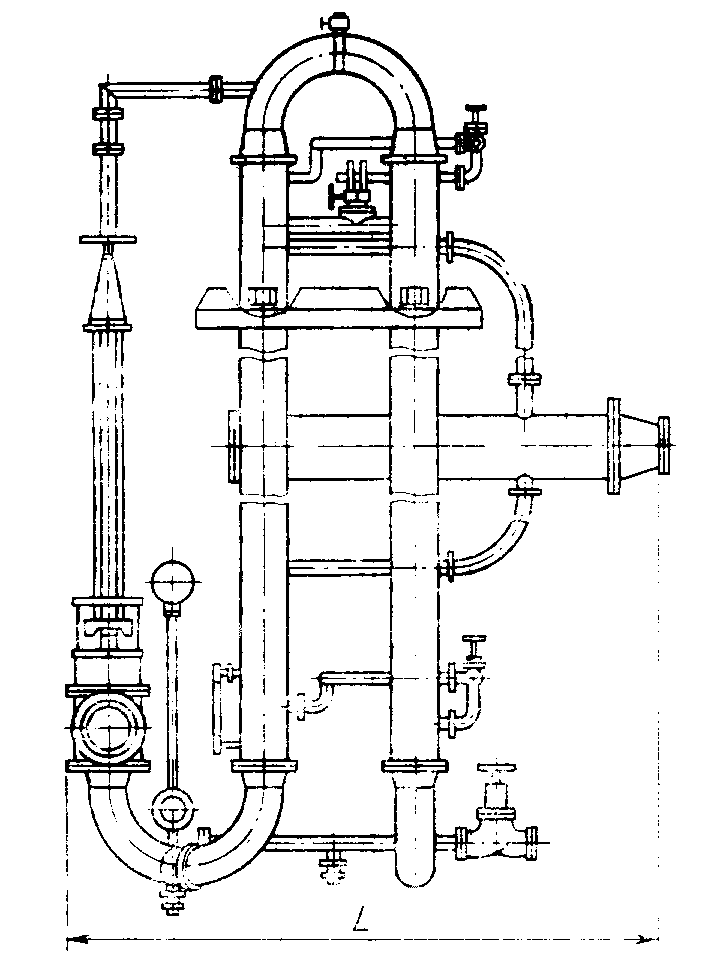
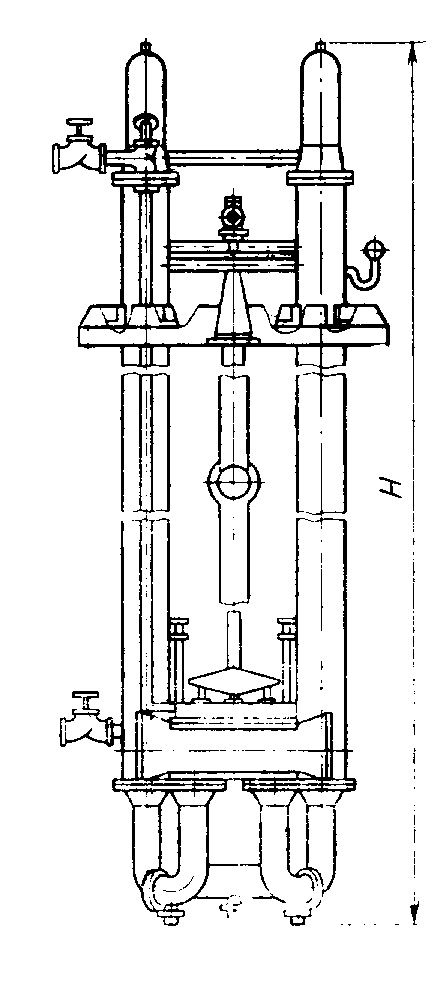
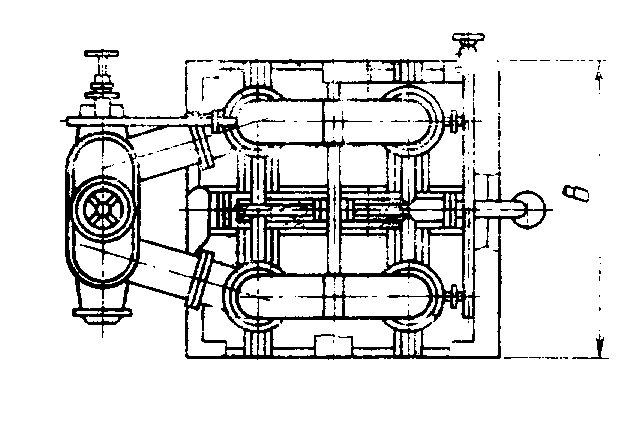
2.3. Основные параметры и размеры теплообменников типа 3 должны соответствовать указанным в табл. 4 и на черт. 3.
Таблица 4
Наименование параметра | Значение | ||||||||
1. Площадь поверхности теплообмена <*>, м2 | 60 | 80 | 100 | 125 | 160 | 200 | 250 | 300 | |
2. Техническая производительность <*>, м3/ч | по диффузионному соку | 60 | 75 | 95 | 110 | 150 | 190 | 240 | 300 |
по дефекованному соку | 70 | 90 | 110 | 135 | 170 | 210 | 275 | 340 | |
3. Скорость движения сока <**>, м/с | От 1,0 до 1,5 | ||||||||
4. Рабочее давление, МПа, не более | в конденсатной камере | 0,343 | |||||||
в соковой камере | 0,589 | ||||||||
5. Коэффициент автоматизации, не менее | 0,80 | ||||||||
6. Внутренний диаметр корпуса, мм, не более | 800 | 1000 | 1000 | 1100 | 1300 | 1400 | 1600 | 1700 | |
7. Высота аппарата H, мм, не более | 4120 | 4120 | 4400 | 4400 | 4660 | 5100 | 5360 | 5360 | |
8. Масса аппарата <***>, кг, не более | 2800 | 3600 | 3900 | 4700 | 5500 | 6800 | 9200 | 10300 | |
Примечание. Техническая производительность определяется при нагреве сока с 10 до 20 °C  . | |||||||||
Типы 3, 4
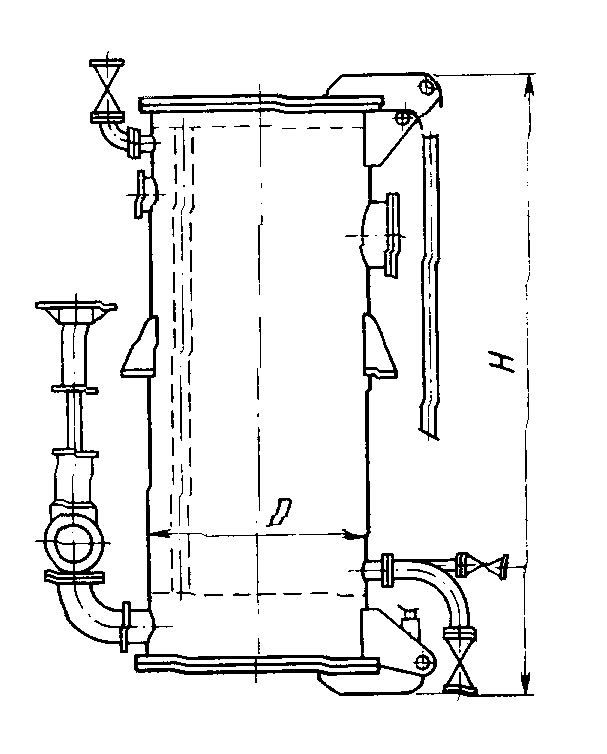
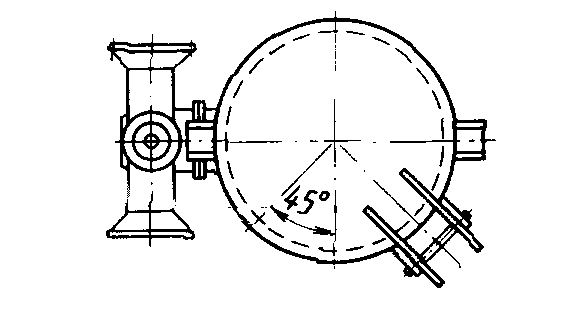
Примечание. Черт. 1 - 3 не определяют конструкцию.
2.4. Основные параметры и размеры подогревателей типа 4 должны соответствовать указанным в табл. 5, 6 и на черт. 3.
Таблица 5
Наименование параметра | Значение для исполнения | ||||||||||||
B | C, D и F | ||||||||||||
1. Площадь поверхности теплообмена <*>, м2 | 125 | 200 | 250 | 40 | 60 | 80 | 100 | 125 | 160 | 200 | 250 | 300 | |
2. Техническая производительность <**>, м3/ч | по диффузионному соку | 135 | 210 | 275 | - | - | 40 | 50 | 55 | 75 | 95 | 120 | 150 |
по сатурационному соку | - | - | - | 40 | 70 | 90 | 110 | 135 | 170 | 210 | 275 | 340 | |
3. Скорость движения сока <**>, м/с | От 1 до 1,5 | ||||||||||||
4. Рабочее давление, МПа, не более | в паровой камере | 0,343 | 0,380 | ||||||||||
в соковой камере | 0,589 | 0,589 | |||||||||||
5. Коэффициент автоматизации, не менее | 0,80 | ||||||||||||
6. Внутренний диаметр корпуса D, мм, не более | 1100 | 1300 | 1400 | 700 | 800 | 1000 | 1000 | 1100 | 1200 | 1300 | 1600 | 1700 | |
7. Высота аппарата H, мм, не более | 4360 | 4670 | 4760 | 4600 | 4600 | 4700 | 4700 | 4700 | 4700 | 4700 | 4800 | 4800 | |
8. Масса аппарата <***>, кг, не более | 4500 | 7100 | 8500 | 2000 | 2400 | 3400 | 3500 | 4300 | 5000 | 6500 | 8400 | 10300 | |
Примечание. Техническая производительность определяется при нагреве сока с 10 до 16 °C  . | |||||||||||||
Наименование параметра | Значение (исполнение E) | ||||||||
1. Площадь поверхности теплообмена <*>, м2 | 40 | 60 | 80 | 100 | 125 | 160 | 200 | 300 | |
2. Техническая производительность <**>, м3/ч | по диффузионному соку | - | - | 40 | 50 | 55 | 75 | 95 | 150 |
по сатурационному соку | 40 | 70 | 90 | 110 | 135 | 170 | 210 | 340 | |
3. Скорость движения сока <**>, м/с | От 1,0 до 1,5 | ||||||||
4. Рабочее давление, МПа, не более | в паровой камере | 0,343 | |||||||
в соковой камере | 0,589 | ||||||||
5. Коэффициент автоматизации, не менее | 0,80 | ||||||||
6. Внутренний диаметр корпуса D, мм, не более | 700 | 1000 | 1100 | 1100 | 1100 | 1300 | 1400 | 1600 | |
7. Высота H, мм, не более | 4300 | 4300 | 4360 | 4360 | 4360 | 4500 | 4670 | 5360 | |
8. Масса аппарата <***>, кг, не более | для диффузионного сока | 2480 | 3700 | 4000 | 4300 | 4600 | 5640 | 6900 | 10500 |
для сатурационного сока | 2300 | 3400 | 3700 | 3900 | 4220 | 5300 | 6400 | 10000 | |
Примечание. Техническая производительность определяется при нагреве сока с 10 до 16 °C  . | |||||||||
Справочное
ОПРЕДЕЛЕНИЕ КОЭФФИЦИЕНТА АВТОМАТИЗАЦИИ
Значение коэффициента автоматизации  определяется по формуле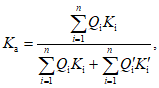
где  - количество одноименных i-тых автоматизированных операций в технологическом процессе;
 - количество одноименных i-тых ручных операций в технологическом процессе;
n - количество отличающихся друг от друга автоматизированных операций в технологическом процессе;
n' - количество отличающихся друг от друга ручных операций в технологическом процессе;
 - значение коэффициента весомости i-й автоматизированной операции;
 - значение коэффициента весомости i-й ручной операции.
Значения коэффициента весомости технологических операций, выполняемых в оцениваемом изделии, определяют, как правило, экспертным путем, с учетом значимости операций.
Сумма значений коэффициентов весомости операций в пределах выполняемого изделия технологического процесса должна равняться единице.
При этом под терминами "технологический процесс" и "технологическая операция" следует понимать:
1) технологический процесс - часть производственного процесса, содержащая целенаправленные действия по изменению и (или) определению состояния предмета труда;
2) технологическая операция - законченная часть технологического процесса, выполняемая на одном рабочем месте.
Вернуться в "Каталог нормативных документов"
Источник информации: https://internet-law.ru/documents/prod/gost_gosudarstvennyj-standart/49/gost_58935.html
На правах рекламы:
|
© Антон Серго, 1998-2026.
|
Разработка сайта |
|