

Полное меню
- Актуальное
законодательство - Интернет
и право- - Рассылка ''Закон есть закон''
- - Форум сайта (архив)
- - Законодательство
- - Судебная практика (необычная)
- - Судебная практика (авторская)
- - Процедура UDRP и и решения WIPO
- - Книги серии ''Интернет и Право''
- - Книги в открытом доступе
- - Учебный курс ''Интернет и Право''
- - Учебный курс ''Доменные споры''
- - Литература по ''Интернет и Право''
- - Литература по интел. собственности
- - Научный уголок (работы гостей)
- - Авторские публикации
- Информационные
материалы - ЮРИДИЧЕСКИЕ
УСЛУГИ- - Перечень юридических услуг
- - Карта юридических услуг
- - Юридическая консультация
- - Доменные споры (RU), авторское право
- - Международный суд по доменам (COM)
- - Защита прав на маркетплейсе (WB, Ozon)
- - Защита прав в соцсетях (Vk, Ok, FB)
- - Купля-продажа домена, сайта, ПО
- - Досудебное урегулирование конфликта
- - Защита чести и деловой репутации
- - Отмена блокировки сайта/домена РКН
- - ФАС: товарные знаки, авторское право
- - Регистрация ПО/сайта (Роспатент)
- - Юридическая проверка домена
- - Нотариальное заверение сайтов
- - Способы и формы оплаты услуг
- - Мы в СМИ
- - О компании, клиенты
- - Наши дела и победы
- - Контакты и реквизиты
- Информация
о сайте -


ОписаниеИсточник публикации М.: ИПК Издательство стандартов, 2002 Примечание к документу Документ включен в Перечень основных нормативных документов РФ и действующих стандартов, распространяющихся на деятельность авиационных предприятий ГА в области сертификации и стандартизации технической эксплуатации гражданской авиационной техники (согласовано УНПЛГ ГВС ФСНСТ 14.08.2006). С 1 июля 2003 года до вступления в силу технических регламентов акты федеральных органов исполнительной власти в сфере технического регулирования носят рекомендательный характер и подлежат обязательному исполнению только в части, соответствующей целям, указанным в пункте 1 статьи 46 Федерального закона от 27.12.2002 N 184-ФЗ. Документ введен в действие с 1 января 1981 года. Взамен ГОСТ 1033-73. Название документа "ГОСТ 1033-79. Межгосударственный стандарт. Смазка солидол жировой. Технические условия" (утв. и введен в действие Постановлением Госстандарта СССР от 23.05.1979 N 1823) (ред. от 01.02.1990) "ГОСТ 1033-79. Межгосударственный стандарт. Смазка солидол жировой. Технические условия"
|
|||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||

Список изменяющих документов (в ред. Изменения N 1, утв. в декабре 1982 г., Изменения N 2, утв. в апреле 1984 г., Изменения N 3, утв. в феврале 1990 г.) |
ОКП 02 5411 0202
Дата введения
1 января 1981 года
1. РАЗРАБОТАН И ВНЕСЕН Министерством нефтеперерабатывающей и нефтехимической промышленности СССР
2. УТВЕРЖДЕН И ВВЕДЕН В ДЕЙСТВИЕ Постановлением Государственного комитета СССР по стандартам от 23.05.79 N 1823
3. ВЗАМЕН ГОСТ 1033-73
4. ССЫЛОЧНЫЕ НОРМАТИВНО-ТЕХНИЧЕСКИЕ ДОКУМЕНТЫ
Обозначение НТД, на который дана ссылка | Номер пункта, раздела | ||||
| |||||
ГОСТ 111-90 | |||||
ГОСТ 5211-85 | |||||
ГОСТ 7143-73 | |||||
ГОСТ 7163-84 | |||||
5. Ограничение срока действия снято по протоколу N 5-94 Межгосударственного Совета по стандартизации, метрологии и сертификации (ИУС 11-12-94)
6. ИЗДАНИЕ с Изменениями N 1, 2, 3, утвержденными в декабре 1982 г., апреле 1984 г., феврале 1990 г. (ИУС 4-83, 8-84, 5-90)
Настоящий стандарт распространяется на водостойкую, гидратированную кальциевую смазку, предназначенную для смазывания узлов трения качения и скольжения различных машин и механизмов, работающих при температурах от минус 25 до плюс 65 °C. В достаточно мощных механизмах (подшипники, шарниры, блоки и т.д.) смазка работоспособна при температурах до минус 50 °C.
Смазка применяется для заправки разбираемых узлов трения, работающих при температурах от минус 50 до плюс 65 °C, и заправки узлов трения при помощи ручных солидолонагнетателей при температуре до минус 20 °C.
Обозначение смазки по ГОСТ 23258:
солидол Ж-СКа 2/6-2;
солидол Ж ЖСКа 2/6-2;
пресс-солидол Ж ЖСКа 3/6-0.
Установленные настоящим стандартом показатели технического уровня предусмотрены для высшей и первой категорий качества.
(Измененная редакция, Изм. N 3).
1.1. (Исключен, Изм. N 3).
1.2. Смазку изготовляют из выщелоченного индустриального масла марки 20В или индустриального масла общего назначения по ГОСТ 20799, марки И-20А, или смеси выщелоченных масел марок 20 и 40, сСт на мм2/с, или смеси индустриальных масел по ГОСТ 20799, марок И-20А и И-40А с кинематической вязкостью при 50 °C 18 - 33 сСт, загущением гидратированными кальциевыми мылами жирных кислот, входящих в состав естественных жиров (хлопкового масла, саломаса и других).
1.3. Смазка жировой солидол должна изготовляться в соответствии с требованиями настоящего стандарта по технологии и рецептуре, которые применялись при изготовлении образцов смазки, прошедших испытания с положительными результатами и допущенных к применению в установленном порядке.
1.4. По физико-химическим показателям смазка должна соответствовать требованиям и нормам, указанным в таблице.
Наименование показателя | Норма | Метод испытания |
1. Внешний вид | Однородная мазь без комков, от светло-желтого до темно-коричневого цвета | По п. 4.2 |
2. Температура каплепадения, °C, не ниже | 78 | По ГОСТ 6793 |
3. Вязкость эффективная при 0 °C и среднем градиенте скорости деформации 10 с-1, Па·с (П), не более | 250(2500) | По ГОСТ 7163 |
230 - 290 | По ГОСТ 5346 | |
5. Предел прочности на сдвиг при 50 °C, Па (гс/см2), не менее | 196(2,0) | По ГОСТ 7143 |
6. (Исключен, Изм. N 3) | ||
7. Массовая доля свободной щелочи в пересчете на NaOH, %, не более | 0,2 | По ГОСТ 6707 |
Отсутствие | По ГОСТ 6707 | |
9. (Исключен, Изм. N 3) | ||
10. Содержание механических примесей, нерастворимых в соляной кислоте | Отсутствие | По ГОСТ 6479 |
11. Массовая доля воды, %, не более | 2,5 | По ГОСТ 2477 |
12. Массовая доля кальциевых мыл жирных кислот, входящих в состав естественных жиров, %, не менее | 11,0 | По ГОСТ 5211 |
Примечания:
1. (Исключено, Изм. N 1).
2. Для солидола, предназначенного для экспорта, устанавливается норма по показателю "массовая доля воды" не более 2,0%.
3. Показатель по п. 4 определяют в смазке, предназначенной для поставки на экспорт.
Пример условного обозначения смазки жировой солидол:
Пресс-солидол Ж ГОСТ 1033-79
(Измененная редакция, Изм. N 1, 2, 3).
2.1. Смазка не токсична.
2.2. Смазка не пожароопасна и взрывоопасна.
2.3. Температура вспышки смазки выше 200 °C. При загорании применимы все средства пожаротушения, кроме воды.
2.4. Предельно допустимая концентрация паров масляной основы смазки в воздухе производственного помещения - 5 мг/м3.
2.5. Производственное помещение, в котором проводят работы со смазкой, должно быть оборудовано приточно-вытяжной вентиляцией.
2.6. При работе со смазкой необходимо применять индивидуальные средства защиты по типовым отраслевым нормам.
3.1. Смазку принимают партиями. Партией считают любое количество смазки, однородной по своим показателям качества и сопровождаемой одним документом о качестве.
3.2. Объем выборок - по ГОСТ 2517.
3.3. Показатель по подпункту 8 таблицы определяют на месте производства смазки.
3.4. При получении неудовлетворительных результатов испытаний хотя бы по одному из показателей по нему проводят повторные испытания вновь отобранной пробы от той же выборки.
Результаты повторных испытаний распространяются на всю партию.
(Измененная редакция, Изм. N 1, 2).
4.1. Отбор проб - по ГОСТ 2517. Масса объединенной пробы - 1 кг смазки.
(Измененная редакция, Изм. N 1).
ИС NORMPROD: примечание. Взамен ГОСТ 111-90 Постановлением Госстроя России от 07.05.2002 N 22 с 1 января 2003 года введен в действие ГОСТ 111-2001. |
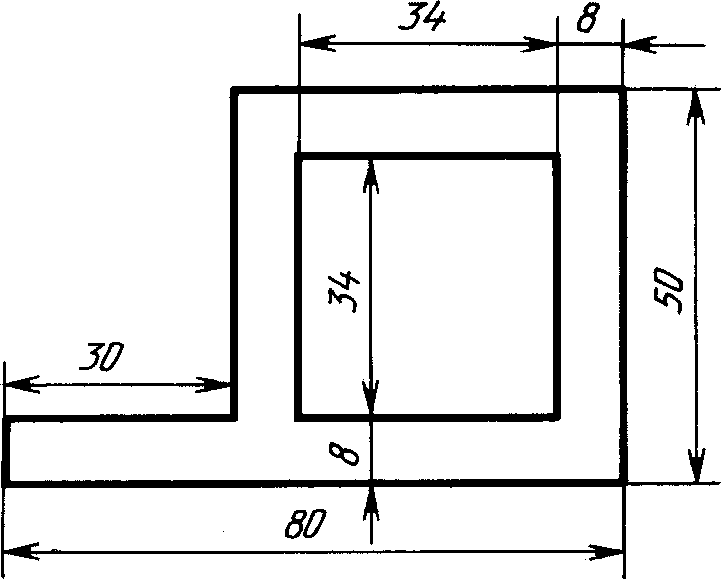
4.2. Для определения внешнего вида смазку наносят на пластинку размерами 50 x 70 x 2 мм из стекла по ГОСТ 111 или другого бесцветного прозрачного стекла с помощью шаблона из металла, не подвергающегося коррозии, толщиной (2,0 +/- 0,1) мм (см. чертеж). Предельные отклонения размеров шаблона +/- 1 мм. Шаблон плотно прикладывают к пластинке, обмазывают с помощью шпателя сначала внутренние края отверстия шаблона, а затем заполняют все отверстия шаблона слоем смазки выше толщины шаблона. Смазку уплотняют шпателем, ребром снимают излишки смазки, осторожно снимают с пластинки шаблон и просматривают ее в проходящем свете невооруженным глазом.
(Измененная редакция, Изм. N 3).
4.3. (Исключен, Изм. N 3).
5.1. Упаковка, маркировка, транспортирование и хранение смазки - по ГОСТ 1510. Смазка должна храниться в таре изготовителя.
6.1. Изготовитель гарантирует соответствие качества смазки требованиям настоящего стандарта при соблюдении условий транспортирования и хранения.
6.2. Гарантийный срок хранения смазки - пять лет со дня изготовления.
(Измененная редакция, Изм. N 1).
Вернуться в "Каталог нормативных документов"
Источник информации: https://internet-law.ru/documents/prod/gost_gosudarstvennyj-standart/49/gost_99606.html
На правах рекламы:
|
© Антон Серго, 1998-2026.
|
Разработка сайта |
|