

Полное меню
- Актуальное
законодательство - Интернет
и право- - Рассылка ''Закон есть закон''
- - Форум сайта (архив)
- - Законодательство
- - Судебная практика (необычная)
- - Судебная практика (авторская)
- - Процедура UDRP и и решения WIPO
- - Книги серии ''Интернет и Право''
- - Книги в открытом доступе
- - Учебный курс ''Интернет и Право''
- - Учебный курс ''Доменные споры''
- - Литература по ''Интернет и Право''
- - Литература по интел. собственности
- - Научный уголок (работы гостей)
- - Авторские публикации
- Информационные
материалы - ЮРИДИЧЕСКИЕ
УСЛУГИ- - Перечень юридических услуг
- - Карта юридических услуг
- - Юридическая консультация
- - Доменные споры (RU), авторское право
- - Международный суд по доменам (COM)
- - Защита прав на маркетплейсе (WB, Ozon)
- - Защита прав в соцсетях (Vk, Ok, FB)
- - Купля-продажа домена, сайта, ПО
- - Досудебное урегулирование конфликта
- - Защита чести и деловой репутации
- - Отмена блокировки сайта/домена РКН
- - ФАС: товарные знаки, авторское право
- - Регистрация ПО/сайта (Роспатент)
- - Юридическая проверка домена
- - Нотариальное заверение сайтов
- - Способы и формы оплаты услуг
- - Мы в СМИ
- - О компании, клиенты
- - Наши дела и победы
- - Контакты и реквизиты
- Информация
о сайте -


ОписаниеИсточник публикации М.: Издательство стандартов, 1983 Примечание к документу С 01.07.2003 до вступления в силу технических регламентов акты федеральных органов исполнительной власти в сфере технического регулирования носят рекомендательный характер и подлежат обязательному исполнению только в части, соответствующей целям, указанным в п. 1 ст. 46 Федерального закона от 27.12.2002 N 184-ФЗ. Ограничение срока действия снято по Протоколу N 4-93 Межгосударственного совета по стандартизации, метрологии и сертификации ("ИУС", N 4, 1994). Документ утрачивает силу с 01.01.1990. Документ введен в действие с 01.01.1971; по проверкам 11, 12 и 14 - с 01.01.1973. Взамен ГОСТ 17-59. Название документа "ГОСТ 17-70*. Государственный стандарт Союза ССР. Станки токарно-револьверные. Нормы точности" (введен в действие Постановлением Госстандарта СССР от 27.05.1970 N 804) (ред. от 01.07.1980) "ГОСТ 17-70*. Государственный стандарт Союза ССР. Станки токарно-револьверные. Нормы точности"
|
||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||

Список изменяющих документов (в ред. Изменения N 1, утв. в июле 1980 г.) |
Взамен ГОСТ 17-59
Постановлением Комитета стандартов, мер и измерительных приборов при Совете Министров СССР от 27 мая 1970 г. N 804 срок введения установлен
с 1 января 1971 года;
по проверкам 11, 12 и 14
с 1 января 1973 года.
Проверен в 1980 г. Срок действия ограничен
до 1 января 1990 года
* Переиздание июнь 1982 г. с Изменением N 1, утвержденным в июле 1980 г. (ИУС 10-1980 г.).
Несоблюдение стандарта преследуется по закону
Настоящий стандарт распространяется на прутковые и патронные токарно-револьверные станки классов точности Н и П с вертикальной, горизонтальной и наклонной осями вращения револьверной головки и устанавливает дополнительные требования к общим условиям испытания станков на точность по ГОСТ 8-77 и жесткость по ГОСТ 7035-75.
(Измененная редакция, Изм. N 1).
Проверка 1
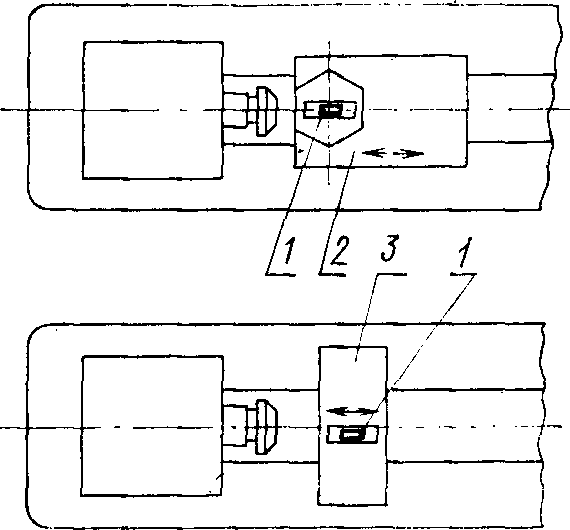
Что проверяется | Метод проверки | Наибольший диаметр, мм | Допуск, мм | ||
прутка, d | изделия, устанавливаемого над станиной, D | Класс точности станка | |||
Н | П | ||||
Прямолинейность продольного перемещения револьверного и поперечного суппортов в вертикальной плоскости. Примечание. Проверке подвергаются поперечные суппорта, имеющие продольное рабочее перемещение. | На суппорте 2(3) (непосредственно или с помощью мостика) параллельно направлению перемещения устанавливают уровень 1. Суппорт перемещают на всю длину рабочего хода. Замеры производят не реже чем через 300 мм и не менее чем в трех положениях по длине хода суппорта. В станках, у которых ползун револьверного суппорта перемещается по промежуточным салазкам, проверку производят путем перемещения ползуна на всю длину рабочего хода не менее чем в трех положениях салазок с закреплением их на станине, с сохранением указанных допусков. Крайние положения ползуна должны соответствовать наименьшему и наибольшему расстоянию от торца шпинделя до плоскости револьверной головки, указанному в паспорте станка. Отклонение определяют как наибольшую алгебраическую разность показаний уровня | До 12 | До 200 | На длине хода суппорта | |
Св. 12 до 32 | Св. 200 до 320 | ||||
0,04 | 0,02 | ||||
Св. 32 до 80 | Св. 320 до 500 | 1000 | 1000 | ||
Св. 80 до 200 | Св. 500 до 800 | ||||
Вогнутость не допускается | |||||
(Измененная редакция, Изм. N 1).
Проверка 2
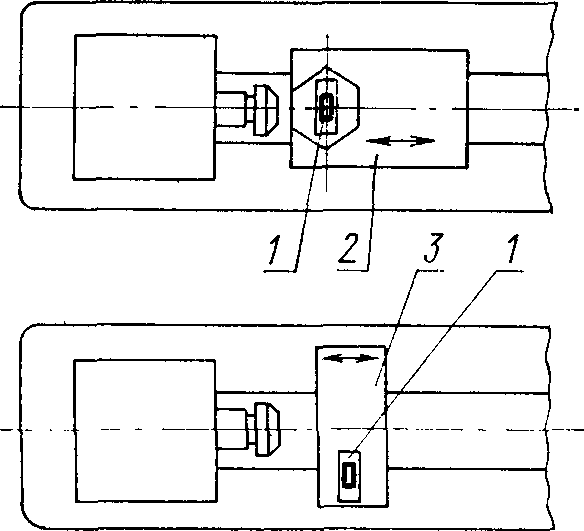
Что проверяется | Метод проверки | Наибольший диаметр, мм | Допуск, мм | ||
прутка, d | изделия, устанавливаемого над станиной, D | Класс точности станка | |||
Н | П | ||||
Постоянство положения плоскости движения (перекос) при продольном перемещении револьверного и поперечного суппортов Примечание. Проверке подвергаются поперечные суппорта, имеющие продольное рабочее перемещение | На суппорте 2(3) (непосредственно или с помощью мостика) перпендикулярно направлению его перемещения устанавливают уровень 1. Суппорт перемещают на всю длину рабочего хода. Замеры производят не реже чем через 300 мм и не менее чем в трех положениях по длине хода суппорта. В станках, у которых ползун револьверного суппорта перемещается по промежуточным салазкам, проверку производят путем перемещения ползуна на всю длину рабочего хода не менее чем в трех положениях салазок с закреплением их на станине, с сохранением указанных допусков. Крайние положения ползуна должны соответствовать наименьшему и наибольшему расстоянию от торца шпинделя до плоскости револьверной головки, указанному в паспорте станка. Отклонение определяют как наибольшую алгебраическую разность показаний уровня | До 12 | До 200 | На длине хода суппорта | |
Св. 12 до 32 | Св. 200 до 320 | 0,02 | |||
1000 | |||||
Св. 32 до 80 | Св. 320 до 500 | 0,04 | 0,02 | ||
1000 | 1000 | ||||
Св. 80 до 200 | Св. 500 до 800 | ||||
(Измененная редакция, Изм. N 1).
Проверка 3
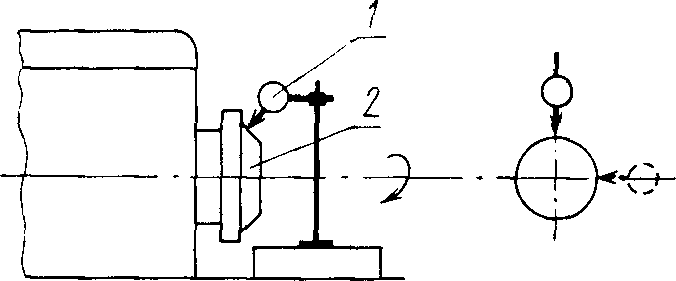
Что проверяется | Метод проверки | Наибольший диаметр, мм | Допуск, мкм | ||
прутка, d | изделия, устанавливаемого над станиной, D | Класс точности станка | |||
Н | П | ||||
Радиальное биение наружной центрирующей поверхности шпинделя | На неподвижной части станка укрепляют индикатор 1 так, чтобы его измерительный наконечник был перпендикулярен центрирующей поверхности шпинделя 2 в точке касания. Шпиндель приводят во вращение. Измерение производят в двух взаимно перпендикулярных плоскостях. Отклонение определяют как наибольшую величину показаний индикатора | До 12 | До 200 | 7 | 4 |
Св. 12 до 32 | Св. 200 до 320 | 10 | 6 | ||
Св. 32 до 80 | Св. 320 до 500 | 12 | 8 | ||
Св. 80 до 200 | Св. 500 до 800 | 16 | 10 | ||
Проверка 4
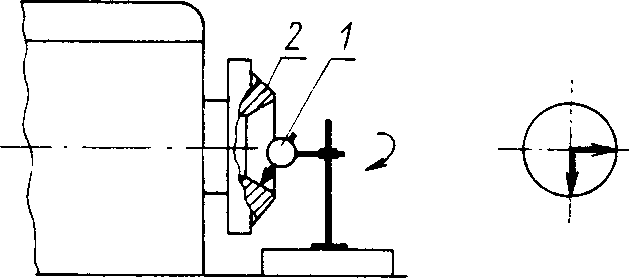
Что проверяется | Метод проверки | Наибольший диаметр, мм | Допуск, мкм | ||
прутка, d | изделия, устанавливаемого над станиной, D | Класс точности станка | |||
Н | П | ||||
Радиальное биение посадочной поверхности под зажимные цанги | На неподвижной части станка укрепляют индикатор 1 так, чтобы его измерительный наконечник был перпендикулярен посадочной поверхности 2 под зажимные цанги в точке касания. Шпиндель приводят во вращение. Измерение производят в двух взаимно перпендикулярных плоскостях. Отклонение определяют как наибольшую величину показаний индикатора | До 12 | До 200 | 7 | 4 |
Св. 12 до 32 | Св. 200 до 320 | 10 | 6 | ||
Св. 32 до 80 | Св. 320 до 500 | 12 | 8 | ||
Св. 80 до 200 | Св. 500 до 800 | 16 | 10 | ||
Проверка 5
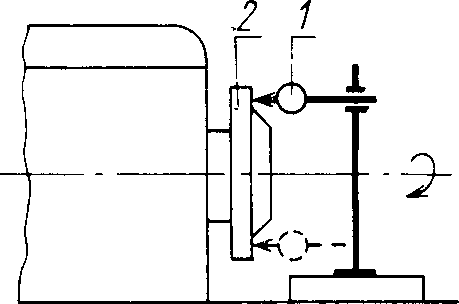
Что проверяется | Метод проверки | Наибольший диаметр, мм | Допуск, мкм | ||
прутка, d | изделия, устанавливаемого над станиной, D | Класс точности станка | |||
Н | П | ||||
Торцовое биение опорной поверхности шпинделя | На неподвижной части станка укрепляют индикатор 1 так, чтобы его измерительный наконечник был перпендикулярен опорной торцовой поверхности шпинделя 2 в точке касания. Шпиндель приводят во вращение. Измерение производят в двух диаметрально противоположных точках. Отклонение определяют как наибольшую величину показаний индикатора | До 12 | До 200 | 10 | 6 |
Св. 12 до 32 | Св. 200 до 320 | 12 | 8 | ||
Св. 32 до 80 | Св. 320 до 500 | 16 | 10 | ||
Св. 80 до 200 | Св. 500 до 200 | 20 | 12 | ||
Проверка 6
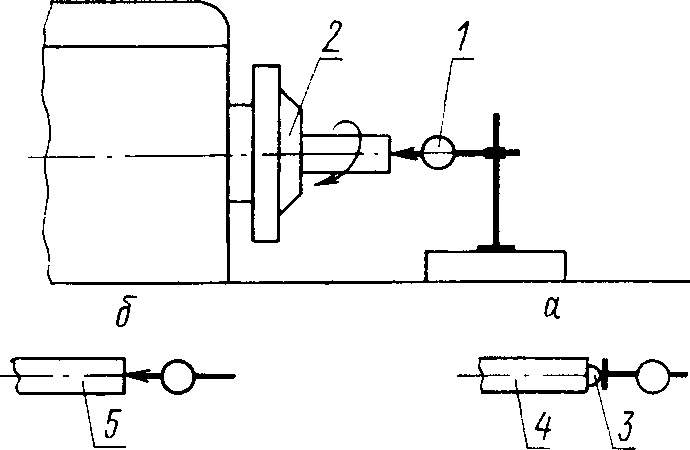
Что проверяется | Метод проверки | Наибольший диаметр, мм | Допуск, мкм | ||
прутка, d | изделия, устанавливаемого над станиной, D | Класс точности станка | |||
Н | П | ||||
Осевое биение шпинделя | На неподвижной части станка укрепляют индикатор 1 так, чтобы его измерительный наконечник касался шарика 3, вставленного в центровое отверстие короткой оправки 4 или торца короткой оправки 5, установленных в калиброванное отверстие шпинделя 2. Шпиндель приводят во вращение. Отклонение определяют как наибольшую величину показаний индикатора | До 12 | До 200 | 7 | 4 |
Св. 12 до 32 | Св. 200 до 320 | 10 | 6 | ||
Св. 32 до 80 | Св. 320 до 500 | 12 | 8 | ||
Св. 80 до 200 | Св. 500 до 800 | 16 | 10 | ||
Проверка 7
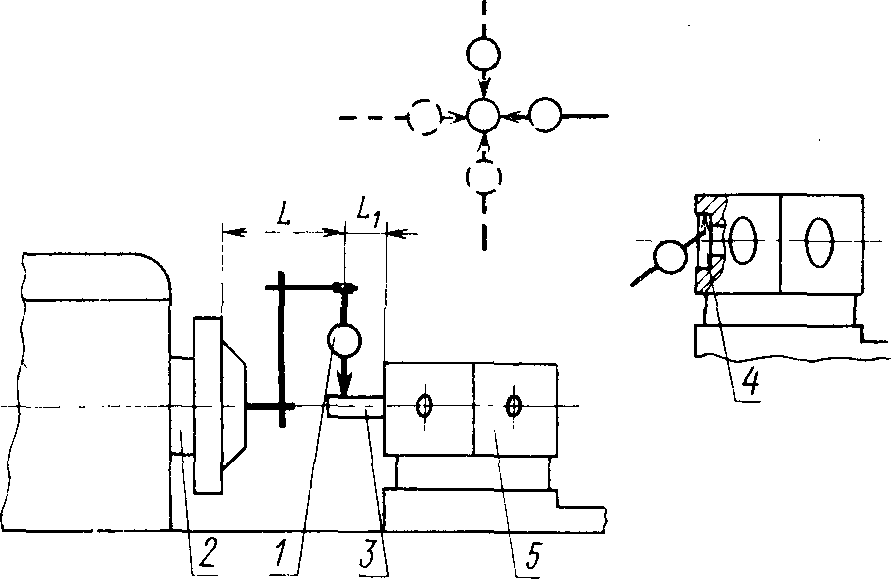
Что проверяется | Метод проверки | Наибольший диаметр, мм | Допуск, мкм | ||
прутка, d | изделия, устанавливаемого над станиной, D | Класс точности станка | |||
Н | П | ||||
Совпадение осей отверстий для инструментов и для резцедержателей в револьверной головке с осью шпинделя в вертикальной и горизонтальной плоскостях | В шпинделе 2 укрепляют индикатор 1 так, чтобы его измерительный наконечник был перпендикулярен в точке касания цилиндрической поверхности оправки 3, вставленной в отверстие для инструмента в револьверной головке 5, или цилиндрической поверхности центрирующего отверстия 4 под резцедержатели в револьверной головке. В каждой плоскости измерения производят по двум диаметрально противоположным образующим (шпиндель поворачивают на 180°). Отклонение определяют половиной алгебраической разности показаний индикатора в данной плоскости. Проверке подвергают все отверстия револьверной головки. Примечание. При наличии поперечного перемещения револьверной головки предварительно выверяют оправку в горизонтальной плоскости относительно оси шпинделя. | До 12 | До 200 | 16 | 10 |
L = 75 мм | L1 = 50 мм | ||||
Св. 12 до 32 | Св. 200 до 320 | 20 | 12 | ||
L = 150 мм | L1 = 50 мм | ||||
Св. 32 до 80 | Св. 320 до 500 | 25 | 16 | ||
L = 250 мм | L1 = 50 мм | ||||
Св. 80 до 200 | Св. 500 до 800 | 30 | 20 | ||
L = 300 мм | L1 = 75 мм | ||||
Проверка 8
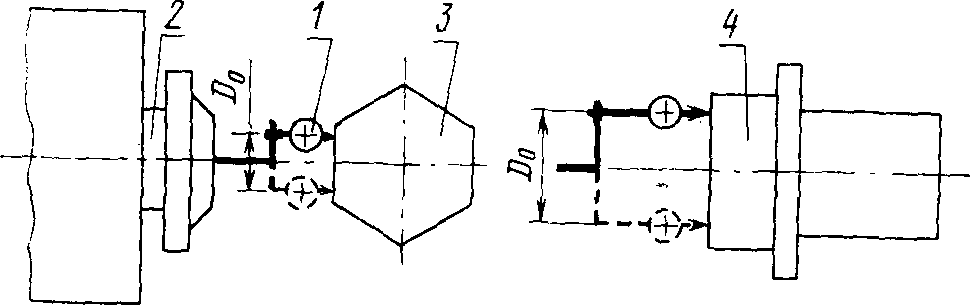
Что проверяется | Метод проверки | Наибольший диаметр, мм | Допуск, мкм | ||
прутка, d | изделия, устанавливаемого над станиной, D | Класс точности станка | |||
Н | П | ||||
Перпендикулярность к оси шпинделя боковых граней револьверной головки с вертикальной осью вращения или торцовой поверхности револьверной головки с горизонтальной осью вращения | Индикатор 1 укрепляют в шпинделе 2 так, чтобы его измерительный наконечник был перпендикулярен в точке касания боковой грани револьверной головки 3 с вертикальной осью вращения (в рабочем положении головки) или торцовой поверхности головки 4 с горизонтальной осью вращения. Шпиндель с индикатором поворачивают на 180°. Отклонение определяют как алгебраическую разность показаний индикатора. В револьверных головках с вертикальной осью вращения проверке подвергают все боковые грани | Для станков с вертикальной осью револьверной головки | |||
До 12 | До 200 | 12 | 8 | ||
D0 = 75 мм | |||||
Св. 12 до 32 | Св. 200 до 320 | 16 | 10 | ||
D0 = 100 мм | |||||
Св. 32 до 80 | Св. 320 до 500 | 20 | 12 | ||
D0 = 150 мм | |||||
Св. 80 до 200 | Св. 500 до 800 | 25 | 16 | ||
D0 = 200 мм | |||||
Для станков с горизонтальной осью револьверной головки | |||||
До 12 | До 200 | 16 | 12 | ||
D0 = 75 мм | |||||
Св. 12 до 32 | Св. 200 до 320 | 20 | 16 | ||
D0 = 100 мм | |||||
Св. 32 до 80 | Св. 320 до 500 | 25 | 20 | ||
D0 = 150 мм | |||||
Св. 80 до 200 | Св. 500 до 800 | 30 | 25 | ||
D0 = 200 мм | |||||
Проверка 9
Что проверяется | Метод проверки | Наибольший диаметр, мм | Допуск, мкм | ||
прутка, d | изделия, устанавливаемого над станиной, D | Класс точности станка | |||
Н | П | ||||
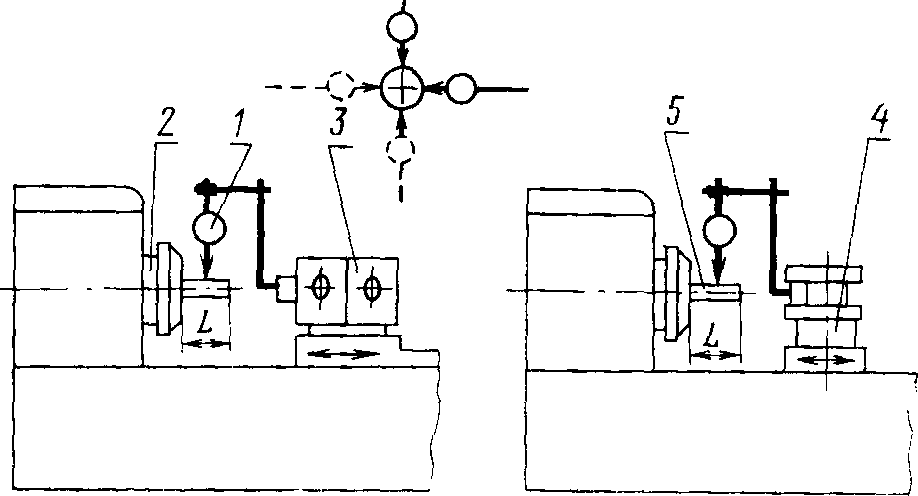
Параллельность оси шпинделя направлению перемещения револьверного и поперечного суппортов в вертикальной и горизонтальной плоскостях | Индикатор 1 укрепляют последовательно на револьверной головке 3 и поперечном суппорте 4, так, чтобы его измерительный наконечник был перпендикулярен в точке касания цилиндрической поверхности оправки 5, закрепленной на шпинделе 2. Револьверный и поперечный суппорты перемещают на длину L или на всю длину рабочего хода, если она меньше L. Проверку производят на указанной длине или на всей длине рабочего хода. В каждой плоскости измерения производят по двум диаметрально противоположным образующим (шпиндель поворачивают на 180°). В станках, имеющих револьверный суппорт с промежуточными салазками, проверку производят путем перемещения ползуна на всю длину рабочего хода не менее чем в трех положениях салазок с закреплением их на станине, с сохранением указанных допусков. Крайние положения салазок должны соответствовать наименьшему и наибольшему расстояниям от торца шпинделя до плоскости револьверной головки, указанным в паспорте станка. Отклонение определяют как среднюю арифметическую результатов измерений в данной плоскости | До 12 | До 200 | 7 | 5 |
L = 75 мм | |||||
Св. 12 до 32 | Св. 200 до 320 | 10 | 7 | ||
L = 150 мм | |||||
Св. 32 до 80 | Св. 320 до 500 | 20 | 12 | ||
L = 300 мм | |||||
Св. 80 до 200 | Св. 500 до 800 | 25 | 16 | ||
L = 300 мм | |||||
В вертикальной плоскости свободный конец оправки может отклоняться только вверх, в горизонтальной - только вперед в сторону инструмента | |||||
Проверка 10
Что проверяется | Метод проверки | Наибольший диаметр, мм | Допуск, мкм | ||
прутка, d | изделия, устанавливаемого над станиной, D | Класс точности станка | |||
Н | П | ||||
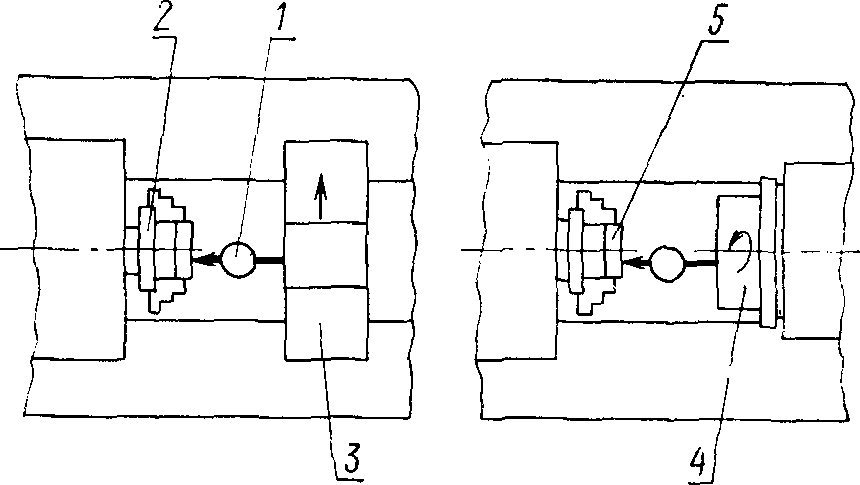
Перпендикулярность к оси шпинделя направления перемещения поперечного и револьверного суппортов и револьверной головки при круговой подаче | Индикатор 1 укрепляют на поперечном суппорте 3 или револьверной головке 4 так, чтобы его измерительный наконечник был перпендикулярен в точке касания торцовой поверхности контрольной линейки или соответственно контрольного диска 5, закрепленного на шпинделе 2. Поперечные салазки поперечного и револьверного суппортов или револьверную головку перемещают от периферии диска или линейки к центру так, чтобы расстояние от точки начала отсчета до центра равнялось L. Отклонение определяют как среднюю арифметическую результатов двух измерений (при втором измерении шпиндель поворачивают на 180°) | До 12 | До 200 | 8 | 5 |
L = 50 мм | |||||
Св. 12 до 32 | Св. 200 до 320 | 10 | 6 | ||
L = 75 мм | |||||
Св. 32 до 80 | Св. 320 до 500 | 12 | 8 | ||
L = 100 мм | |||||
Св. 80 до 200 | Св. 500 до 800 | 16 | 12 | ||
L = 150 мм | |||||
Отклонение допускается только в сторону передней бабки при перемещении индикатора к оси шпинделя | |||||
Проверка 11 (для станков с горизонтальной осью револьверной головки и для станков со сплошной револьверной головкой с вертикальной или наклонной осью)
Что проверяется | Метод проверки | Наибольший диаметр, мм | Допуск, мкм | ||
прутка, d | изделия, устанавливаемого над станиной, D | Класс точности станка | |||
Н | П | ||||
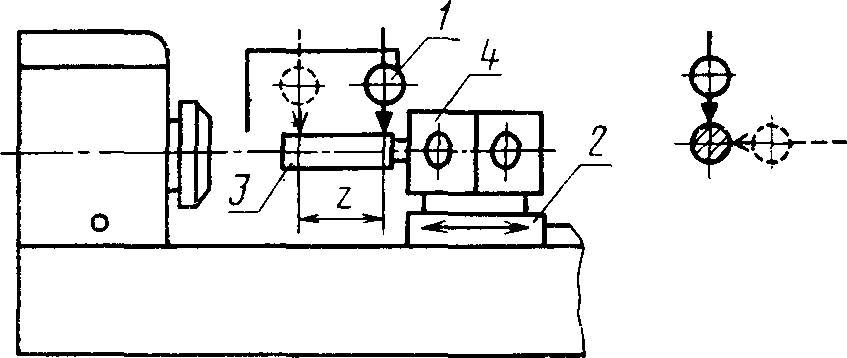
Параллельность осей отверстий для инструмента в револьверной головке направлению ее продольного перемещения в вертикальной и горизонтальной плоскостях | Индикатор 1 укрепляют вне проверяемого узла 2 так, чтобы его измерительный наконечник был перпендикулярен в точке касания цилиндрической поверхности оправки 3, плотно вставленной в отверстие револьверной головки 4. Револьверной головке сообщают продольное перемещение на длину L или на всю длину рабочего хода, если она меньше L. В каждой плоскости отклонение определяют как среднюю арифметическую результатов трех измерений. При последовательных измерениях положение оправки в револьверной головке меняют. Проверке подвергают все отверстия револьверной головки | До 12 | До 200 | 8 | 5 |
L = 75 мм | |||||
Св. 12 до 32 | Св. 200 до 320 | 12 | 8 | ||
L = 150 мм | |||||
Св. 32 до 80 | Св. 320 до 500 | 20 | 12 | ||
L = 300 мм | |||||
Св. 80 до 200 | Св. 500 до 800 | 30 | 20 | ||
L = 500 мм | |||||
(Измененная редакция, Изм. N 1).
Проверка 12
Что проверяется | Метод проверки | Наибольший диаметр, мм | Допуск, мкм | ||
прутка, d | изделия, устанавливаемого над станиной, D | Класс точности станка | |||
Н | П | ||||
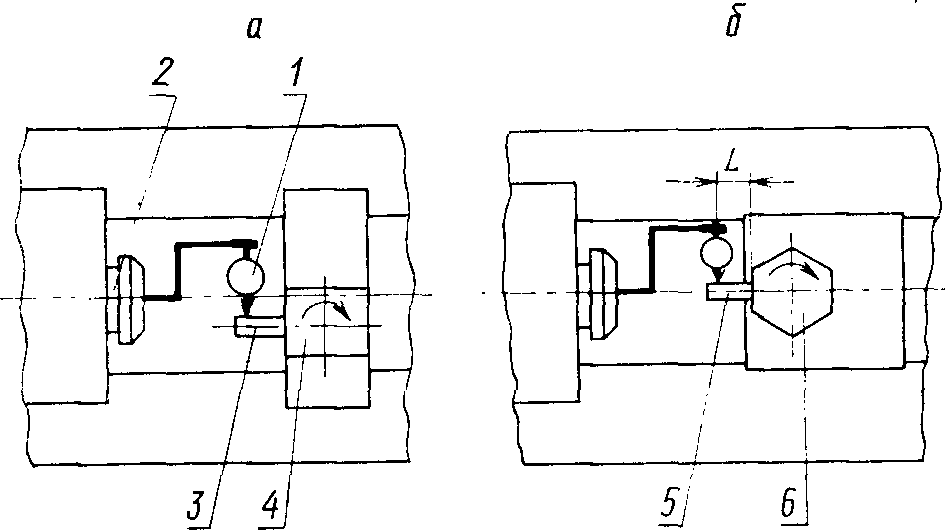
Точность фиксации при повторных поворотах на каждой позиции: а) резцовой головки; б) револьверной головки | Индикатор 1 укрепляют на шпинделе 2 так, чтобы его измерительный наконечник был перпендикулярен в точке касания: а) поверхности оправки прямоугольного сечения 3, закрепленной в резцовой головке 4, и был расположен на расстоянии 150 мм от ее оси; б) цилиндрической поверхности оправки 5, закрепленной в револьверной головке 6, и был расположен на расстоянии L от ее грани или торца, при фиксированном положении головок. Головки поворачивают на 360°. Отклонение определяют разностью показаний индикатора при начальном положении головок и по возвращении их в первоначальное положение после поворота на 360°. Отклонение определяют как наибольшую величину результатов пяти измерений. Проверке подвергают все позиции резцовой и револьверной головок | а | |||
До 200 | До 800 | 32 | 20 | ||
б | |||||
До 32 | До 320 | 12 | 8 | ||
L = 100 мм | |||||
Св. 32 до 80 | Св. 320 до 500 | 20 | 12 | ||
L = 200 мм | |||||
Св. 80 до 200 | Св. 500 до 800 | 32 | 20 | ||
L = 300 мм | |||||
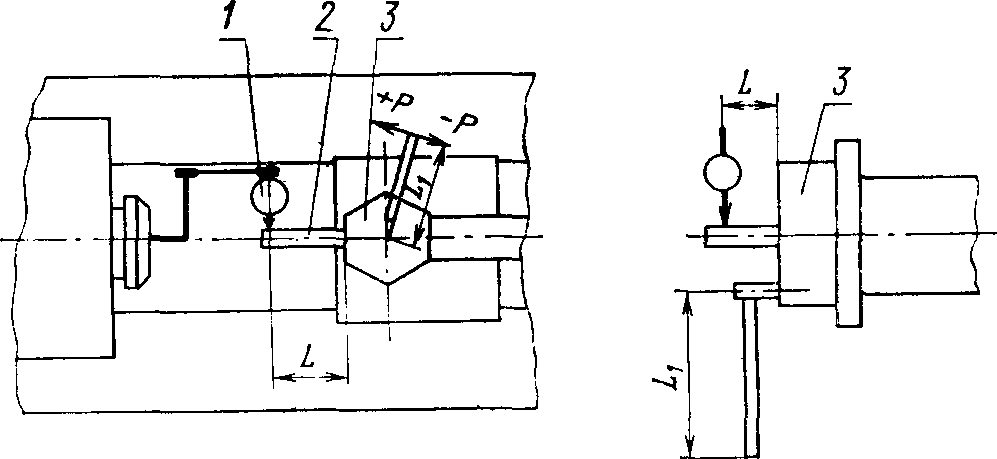
Проверка 13 (для станков, не имеющих механизма зажима револьверной головки)
Что проверяется | Метод проверки | Наибольший диаметр, мм | Допуск, мкм | ||
прутка, d | изделия, устанавливаемого над станиной, D | Класс точности станка | |||
Н | П | ||||
Постоянство положения револьверной головки в подшипнике и фиксирующем устройстве | На неподвижной части станка устанавливают индикатор 1 так, чтобы измерительный наконечник его был перпендикулярен в точке касания цилиндрической поверхности оправки 2, закрепленной в револьверной головке 3, и был расположен на расстоянии L от ее торца или грани. На револьверную головку действуют силой P = 5 кгс, приложенной на плече L1, последовательно в направлении поворота головки и в обратную сторону. Смещение при каждом положении револьверной головки определяют как алгебраическую разность показаний индикатора при нагрузке +P и -P. Проверке подвергают все позиции револьверной головки | До 12 | До 200 | 10 | 8 |
L = 100 мм | L1 = 300 мм | ||||
Св. 12 до 32 | Св. 200 до 320 | 10 | 10 | ||
L = 100 мм | L1 = 300 мм | ||||
Св. 32 до 80 | Св. 320 до 500 | 25 | 16 | ||
L = 200 мм | L1 = 500 мм | ||||
Св. 80 до 200 | Св. 500 до 800 | 40 | 25 | ||
L = 300 мм | L1 = 500 мм | ||||
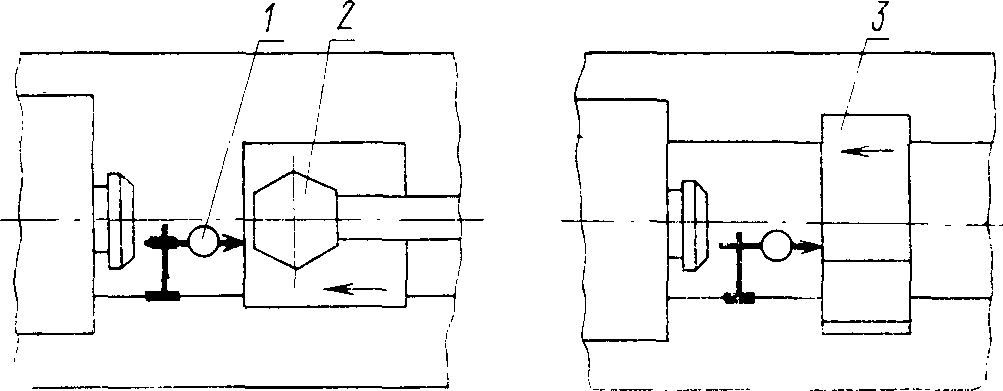
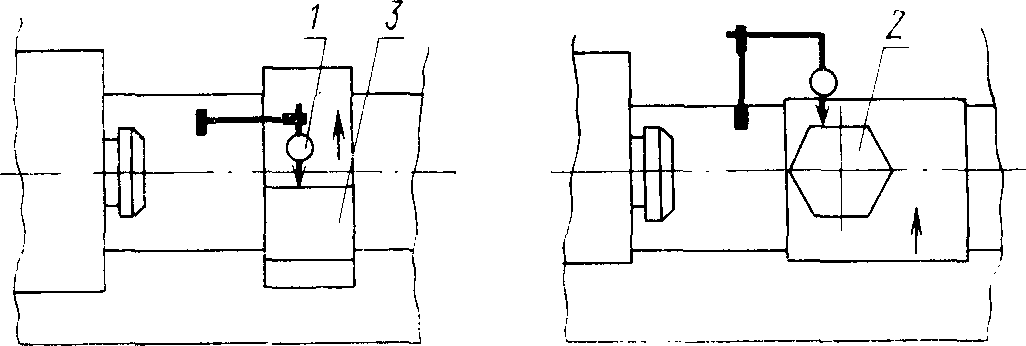
Проверка 14
При автоматической продольной подаче
При автоматической поперечной подаче
Что проверяется | Метод проверки | Наибольший диаметр, мм | Допуск, мкм | ||
прутка, d | изделия, устанавливаемого над станиной, D | Класс точности станка | |||
Н | П | ||||
Точность выключения упорами (при повторных включениях) автоматической продольной подачи револьверного и поперечного суппортов и автоматической поперечной подачи поперечного суппорта и револьверной головки | На неподвижной части станка устанавливают индикатор 1 так, чтобы его измерительный наконечник был перпендикулярен в точке касания грани револьверной головки 2 и грани резцовой головки поперечного суппорта 3, подведенных к упору на автоматической подаче. Затем проверяемые суппорты отводят от упора и снова включают автоматическую подачу до упора. Отклонение определяют как наибольшую разность показаний индикатора при пяти измерениях | До 12 | До 200 | 32 | 20 |
Св. 12 до 32 | Св. 200 до 320 | ||||
Св. 32 до 80 | Св. 320 до 500 | ||||
Св. 80 до 200 | Св. 500 до 800 | 40 | 25 | ||
Проверка 15
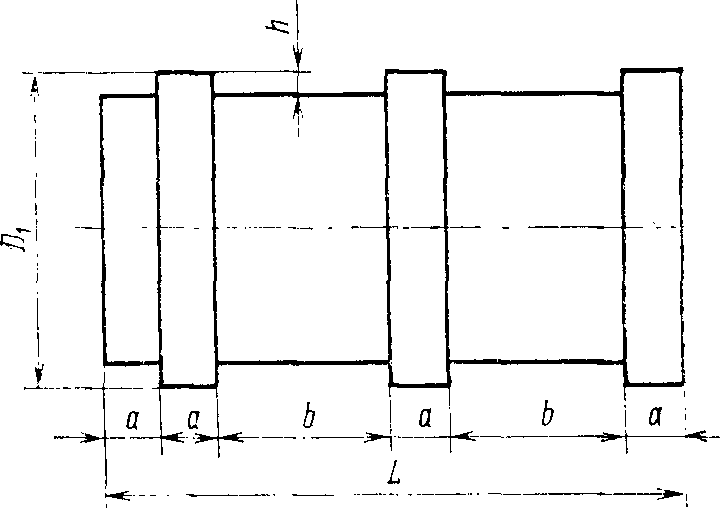 | D1 ~= d, где d - наибольший диаметр прутка; L = 3d, но не более 300 мм; a = 12 - 15 мм; 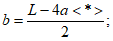 h = 3 - 5 мм. -------------------------------- <*> Для прутка диаметром менее 20 мм допускается цилиндрический образец. |
Что проверяется | Метод проверки | Наибольший диаметр, мм | Допуск, мкм | ||
прутка, d | изделия, устанавливаемого над станиной, D | Класс точности станка | |||
Н | П | ||||
Точность формы наружной цилиндрической поверхности образца после его чистовой обработки на станке: а) постоянство диаметра обработанной поверхности в поперечном сечении; б) постоянство диаметра обработанной поверхности в любом сечении | Стальной (сталь среднеуглеродистая 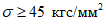 ) ступенчатый валик обрабатывают при закреплении в цанге или патроне (без поддержки задним центром) резцом, закрепленным в револьверной головке и резцовой головке поперечного суппорта (если последний имеет рабочее продольное перемещение). Станки, поставляемые в прутковом исполнении, проверяются на образцах, изготовленных из прутка максимального диаметра и длины для данного станка. После чистовой обработки образец замеряют микрометром или рычажной скобой. Отклонение определяют наибольшей разностью диаметров: а) поперечного сечения; б) нескольких (не менее 3) поперечных сечений в пределах длины образца L. | До 12 | До 200 | а | |
8 | 5 | ||||
Св. 12 до 32 | Св. 200 до 320 | 10 | 6 | ||
Св. 32 до 80 | Св. 320 до 500 | 12 | 8 | ||
Св. 80 до 200 | Св. 500 до 800 | 16 | 10 | ||
До 12 | До 200 | б | |||
12 | 8 | ||||
Св. 12 до 32 | Св. 200 до 320 | 16 | 10 | ||
Св. 32 до 80 | Св. 320 до 500 | 20 | 12 | ||
Св. 80 до 200 | Св. 500 до 800 | 25 | 16 | ||
Проверка 16
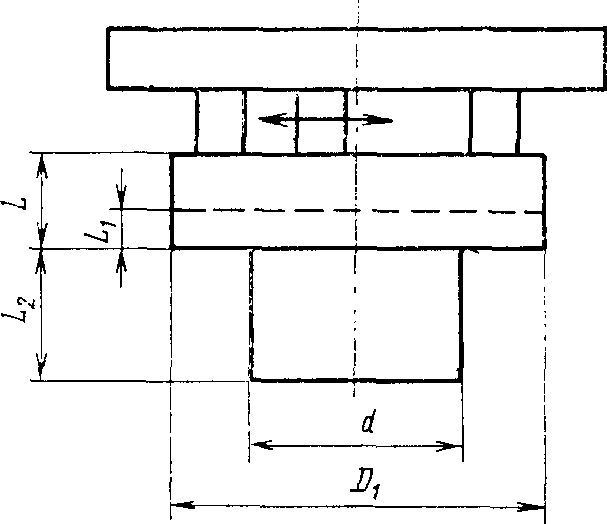 |  , но не более 300 мм, где Dmax наибольший диаметр обрабатываемого изделия над станиной, d = 0,75D. | |||
Диаметр прутка, мм | L | L1 | L2 | |
До 12 | 20 | 10 | 40 | |
Св. 12 до 32 | 30 | 10 | 50 | |
Св. 32 до 80 | 50 | 15 | 60 | |
Св. 80 до 200 | 80 | 15 | 80 | |
Что проверяется | Метод проверки | Наибольший диаметр, мм | Допуск, мкм | ||
прутка, d | изделия, устанавливаемого над станиной, D | Класс точности станка | |||
Н | П | ||||
Прямолинейность торцовой поверхности образца после чистовой обточки резцами, закрепленными в резцовой головке поперечного суппорта и в револьверной головке (при наличии рабочей поперечной подачи) | У стальной (сталь среднеуглеродистая 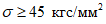 ) планшайбы, закрепленной в патроне, обтачивают торцовую поверхность резцом, закрепленным в резцовой головке поперечного суппорта и в револьверной головке (если она имеет поперечную или круговую подачу). После чистовой обточки проверяют прямолинейность обработанной поверхности: а) при помощи линейки и концевых мер или щупа; б) при помощи индикатора, установленного на поперечном суппорте или в револьверной головке, если она имеет круговую подачу, так, что его измерительный наконечник перемещают по проверяемой поверхности образца от центра до периферии в направлении движения резца при проточке торца. Отклонение определяют половиной разности показаний индикатора | Для станков с вертикальной осью револьверной головки | |||
До 12 | До 200 | 10 | 6 | ||
на диаметре 100 мм | |||||
Св. 12 до 32 | Св. 200 до 320 | 12 | 8 | ||
на диаметре 150 мм | |||||
Св. 32 до 80 | Св. 320 до 500 | 16 | 10 | ||
на диаметре 200 мм | |||||
Св. 80 до 200 | Св. 500 до 800 | 20 | 12 | ||
на диаметре 300 мм | |||||
Допускается только вогнутость | |||||
Для станков с горизонтальной осью револьверной головки | |||||
До 12 | До 200 | 10 | 6 | ||
на диаметре 100 мм | |||||
Св. 12 до 32 | Св. 200 до 320 | 12 | 8 | ||
на диаметре 120 мм | |||||
Св. 32 до 80 | Св. 320 до 500 | 16 | 10 | ||
на диаметре 150 мм | |||||
Св. 80 до 200 | Св. 500 до 800 | 20 | 12 | ||
на диаметре 185 мм | |||||
Допускается только вогнутость | |||||
Проверка 17
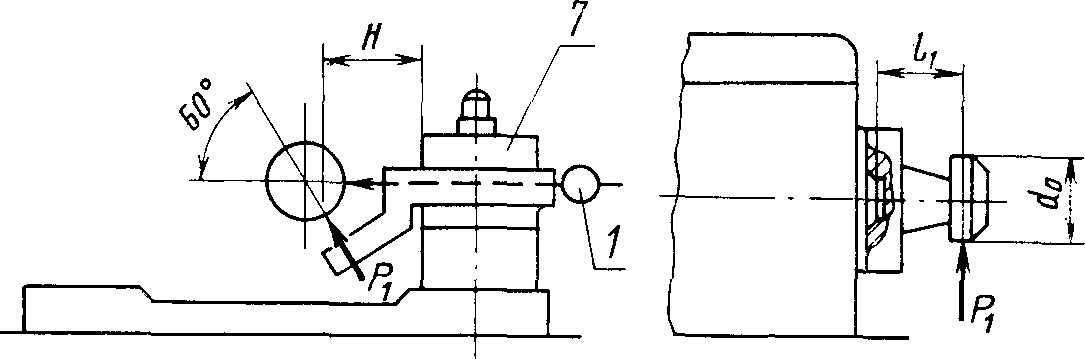
Положение узлов, деталей станка и точки приложения силы, а также направление ее действия должны соответствовать чертежу и определяться величинами, указанными в табл. 1 и 2.
I. Проверка станка с поперечным суппортом
II. Проверка станка с револьверной головкой
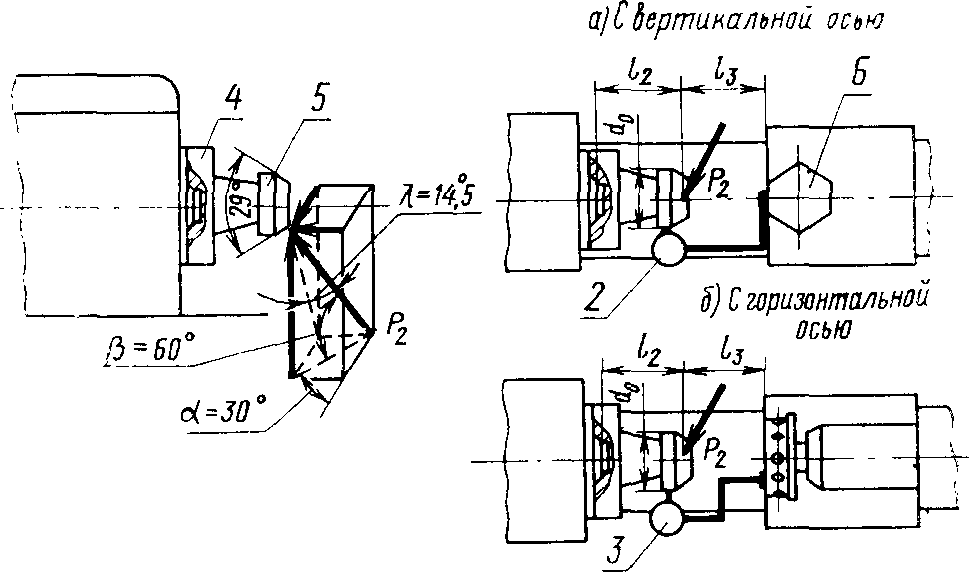
1 - индикатор для измерения относительных перемещений
оправки на шпинделе и поперечного суппорта; 2 - индикатор
для измерения относительных перемещений оправки на шпинделе
и револьверной головки с вертикальной осью; 3 - индикатор
для измерения относительных перемещений оправки на шпинделе
и револьверной головки с горизонтальной осью
мм
Наибольший диаметр обрабатываемого прутка d | при зажимной и подающей трубах | 12 | 18 | 25 | 40 | 65 | 100 | 160 |
при переднем зажиме | - | - | 32 | 50 | 80 | 125 | 200 | |
Расстояние от переднего торца шпинделя до точки приложения силы | Проверка с поперечным суппортом l1 | 30 | 45 | 60 | 100 | 160 | 250 | 400 |
Проверка с револьверной головкой l2 | 40 | 55 | 70 | 110 | 170 | 260 | 410 | |
Диаметр оправки d0 в точке измерения перемещений | 25 | 30 | 35 | 40 | 40 | 45 | 45 | |
Расстояние H от точки приложения силы P1 до резцедержки | - | - | 38 | 50 | 63 | 75 | 90 | |
Расстояние l3 от грани револьверной головки до точки приложения силы P2 | 85 | 106 | 140 | 190 | 280 | 375 | 560 | |
Что проверяется | Метод проверки | Станки с наибольшим диаметром обрабатываемого прутка, мм | Проверка <*> | ||||
с поперечным суппортом | с револьверной головкой | ||||||
при зажимной и подающей трубах | при переднем зажиме | P1, кгс | Наибольшее допустимое перемещение, мкм <**> | P2, кгс | Наибольшее допустимое перемещение, мкм <**> | ||
Перемещение под нагрузкой закрепленной на шпинделе оправки относительно поперечного суппорта и револьверной головки | На шпинделе 4 станка жестко закрепляют оправку 5, основные размеры которой даны в табл. 1. При проверке с поперечным суппортом 7 в левом пазу его резцедержки, а при проверке с револьверной головкой 6 в жесткой стойке, являющейся принадлежностью головки, или в отверстии самой головки (если стойка не предусмотрена конструкцией, например головка с горизонтальной осью вращения) закрепляют устройства для создания нагружающих сил P1 и P2. Для измерения сил используют рабочие динамометры. Перед каждым испытанием соответственно поперечному суппорту или револьверной головке сообщают перемещение с последующей установкой (движением к шпинделю) в заданное положение, а шпинделю - поворот. При проверке с револьверной головкой последнюю закрепляют. Между оправкой, закрепленной на шпинделе, и поперечным суппортом и затем между оправкой и револьверной головкой создаются плавно возрастающие силы P1 и P2, направление которых проходит через ось оправки и составляет в первом случае угол 60° с направлением поперечной подачи и во втором случае - угол  между направлением поперечной подачи и проекцией силы P2 на горизонтальную плоскость и угол  между этой проекцией и самой нагружающей силой. Одновременно с нагружением измеряются перемещения в направлении поперечной подачи оправки, закрепленной на шпинделе, относительно поперечного суппорта и револьверной головки. В первом случае индикаторное устройство закрепляют на поперечном суппорте, а во втором - на револьверной головке. При этом в обоих случаях измерительный наконечник индикатора устанавливают так, чтобы он касался боковой образующей пояска оправки, а его ось была бы горизонтальна и перпендикулярна к оси оправки. За величину относительных перемещений принимают среднее арифметическое результатов двух измерений. Проверку с револьверной головкой производят не менее чем в двух его позициях | 12 | - | - | - | 70 | 60 |
18 | - | - | - | 100 | 70 | ||
25 | 32 | 400 | 220 | 140 | 80 | ||
40 | 50 | 560 | 260 | 200 | 90 | ||
65 | 80 | 800 | 310 | 280 | 110 | ||
100 | 125 | 1120 | 370 | 400 | 130 | ||
160 | 200 | 1600 | 450 | 560 | 160 | ||
--------------------------------
<*> Для станков класса точности П прилагаемая сила уменьшается в 1,25 раза, а наибольшее допустимое перемещение уменьшается в 1,6 раза.
а) уменьшаются на 40% для станков с ручным зажимом и поворотом револьверной головки;
б) увеличиваются на 20% для станков с горизонтальной осью вращения револьверной головки;
в) увеличиваются на 30% для станков, имеющих револьверную головку со станков предыдущего меньшего размера и промежуточные салазки продольного суппорта.
Вернуться в "Каталог нормативных документов"
Источник информации: https://internet-law.ru/documents/prod/gost_gosudarstvennyj-standart/52/gost_96559.html
На правах рекламы:
|
© Антон Серго, 1998-2026.
|
Разработка сайта |
|