

Полное меню
- Актуальное
законодательство - Интернет
и право- - Рассылка ''Закон есть закон''
- - Форум сайта (архив)
- - Законодательство
- - Судебная практика (необычная)
- - Судебная практика (авторская)
- - Процедура UDRP и и решения WIPO
- - Книги серии ''Интернет и Право''
- - Книги в открытом доступе
- - Учебный курс ''Интернет и Право''
- - Учебный курс ''Доменные споры''
- - Литература по ''Интернет и Право''
- - Литература по интел. собственности
- - Научный уголок (работы гостей)
- - Авторские публикации
- Информационные
материалы - ЮРИДИЧЕСКИЕ
УСЛУГИ- - Перечень юридических услуг
- - Карта юридических услуг
- - Юридическая консультация
- - Доменные споры (RU), авторское право
- - Международный суд по доменам (COM)
- - Защита прав на маркетплейсе (WB, Ozon)
- - Защита прав в соцсетях (Vk, Ok, FB)
- - Купля-продажа домена, сайта, ПО
- - Досудебное урегулирование конфликта
- - Защита чести и деловой репутации
- - Отмена блокировки сайта/домена РКН
- - ФАС: товарные знаки, авторское право
- - Регистрация ПО/сайта (Роспатент)
- - Юридическая проверка домена
- - Нотариальное заверение сайтов
- - Способы и формы оплаты услуг
- - Мы в СМИ
- - О компании, клиенты
- - Наши дела и победы
- - Контакты и реквизиты
- Информация
о сайте -


ОписаниеИсточник публикации М.: Издательство стандартов, 1994 Примечание к документу Документ утратил силу с 01.09.2022 в связи с изданием Приказа Росстандарта от 28.10.2021 N 1377-ст. Взамен введен в действие ГОСТ 11645-2021. С 1 июля 2003 года до вступления в силу технических регламентов акты федеральных органов исполнительной власти в сфере технического регулирования носят рекомендательный характер и подлежат обязательному исполнению только в части, соответствующей целям, указанным в пункте 1 статьи 46 Федерального закона от 27.12.2002 N 184-ФЗ. Документ введен в действие с 01.01.1975. Взамен ГОСТ 11645-65. Название документа "ГОСТ 11645-73. Государственный стандарт Союза ССР. Пластмассы. Метод определения показателя текучести расплава термопластов" (утв. и введен в действие Постановлением Госстандарта СССР от 06.04.1973 N 847) (ред. от 01.06.1987) "ГОСТ 11645-73. Государственный стандарт Союза ССР. Пластмассы. Метод определения показателя текучести расплава термопластов"
|
|||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||

Список изменяющих документов (в ред. Изменения N 1, утв. в январе 1980 г., Изменения N 2, утв. в декабре 1984 г., Изменения N 3, утв. в июне 1987 г.) |
ОКСТУ 2209
Дата введения
1 января 1975 года
1. Разработан и внесен Министерством химической промышленности.
Разработчики:
А.М. Лобанов, Е.А. Анисимов, Е.Л. Виноградов, Н.И. Федорова.
2. Утвержден и введен в действие Постановлением Государственного комитета СССР по стандартам от 6 апреля 1973 г. N 847.
3. Периодичность проверки - 5 лет.
4. Взамен ГОСТ 11645-65.
5. Ссылочные нормативно-технические документы:
Обозначение НТД, на который дана ссылка | Номер пункта, подпункта |
ГОСТ 12423-66 | |
ГОСТ 24104-88 |
6. Ограничение срока действия снято по решению Межгосударственного Совета по стандартизации, метрологии и сертификации (ИУС 2-93).
7. Переиздание (июнь 1994 г.) с Изменениями N 1, 2, 3, утвержденными в январе 1980 г., декабре 1984 г., июне 1987 г. (ИУС 4-80, 4-85, 10-87).
Настоящий стандарт распространяется на термопластичные пластмассы и устанавливает метод определения показателя текучести расплава термопластов. Сущность метода состоит в определении массы материала в граммах, экструдированного из прибора в течение 10 мин при заданных условиях температуры и давления.
(Измененная редакция, Изм. N 3).
1.1. Для определения показателя текучести расплава термопластов применяется экструзионный пластомер (черт. 1), измерительный узел которого состоит из экструзионной камеры, поршня, капилляра и дополнительного груза.
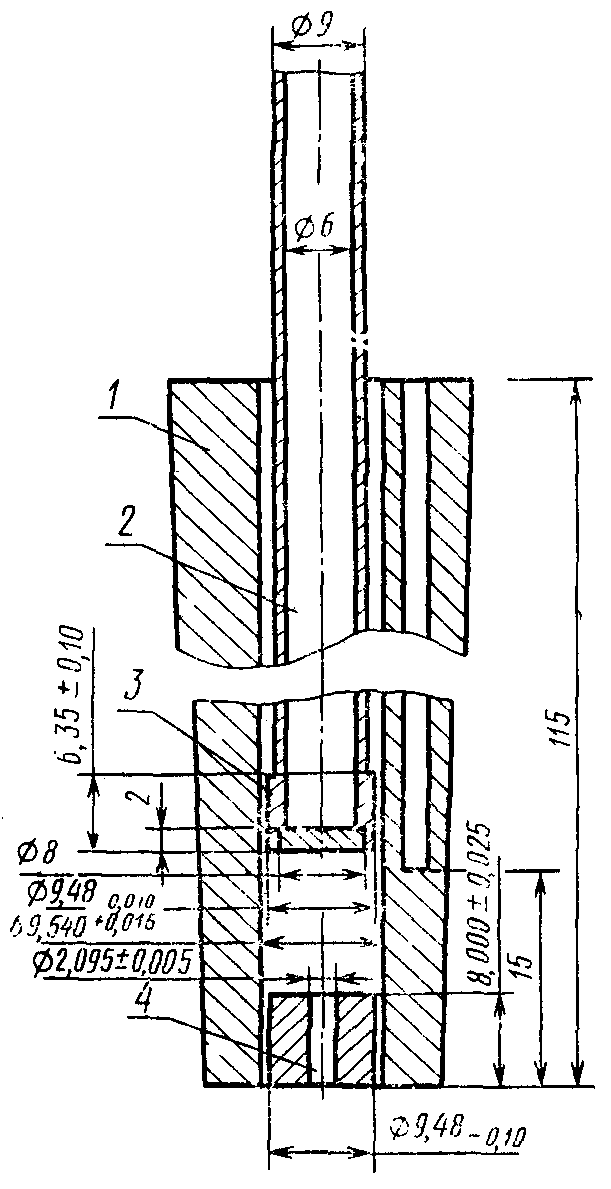
Поверхности прибора, контактирующие с испытуемым материалом, должны быть отполированы и должны иметь параметры шероховатости Ra 0,160 мкм по ГОСТ 2789-73.
1.1.1. Экструзионная камера изготовлена из твердой стали. Высота камеры должна быть 115 - 180 мм.
Внутренние диаметры канала экструзионной камеры должны быть от 9,500 до 10,000 мм по всей высоте экструзионной камеры с допускаемым отклонением не более +0,036 мм.
Экструзионная камера окружена нагревателем, обеспечивающим ее нагрев до 673 K (400 °C). Основание камеры должно иметь теплоизоляцию, выполненную так, чтобы площадь открытой поверхности основания камеры не превышала 4 см2.
(Измененная редакция, Изм. N 2, 3).
1.1.2. Терморегулирующее устройство должно обеспечивать автоматическое поддержание температуры с точностью до +/- 0,5 K (+/- 0,5 °C).
1.1.3. Контрольный термодатчик (ртутный термометр или термопару) помещают в боковой канал вблизи от экструзионной камеры так, чтобы его конец находился на расстоянии 15 мм от основания камеры.
Допускается наклонное расположение бокового канала относительно вертикальной оси экструзионной камеры.
Температуру измеряют с погрешностью не более 0,1 K (0,1 °C).
Пространство между термометром и стенкой экструзионной камеры заполняют теплопроводящим веществом.
1.1.4. Стальной поршень 2 хромирован и должен быть длиной с направляющей головкой не менее длины экструзионной камеры.
Направляющая головка 3 должна быть длиной (6,35 +/- 0,10) мм диаметром  . Нижняя кромка направляющей головки должна быть с радиусом закругления 0,2 - 0,4 мм. Острая верхняя кромка головки должна быть сглажена.
Диаметр штока поршня должен быть 9 мм. В верхней части штока поршня должна быть втулка для укладки дополнительного груза, термически изолированная от штока поршня. На штоке поршня имеются четыре кольцевые метки (см. черт. 2).
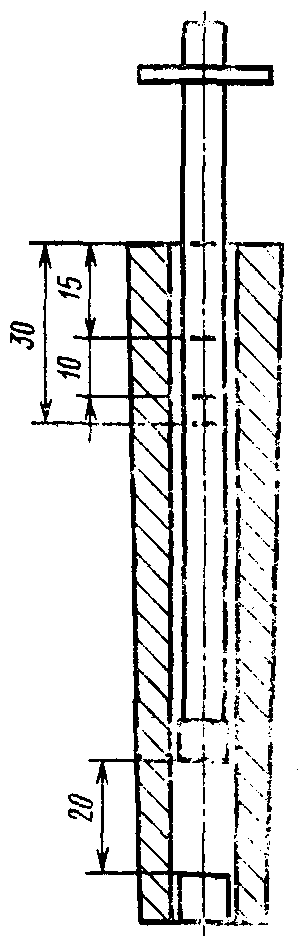
Для обеспечения хорошей работы прибора экструзионная камера и поршень должны быть изготовлены из стали различной твердости. Экструзионную камеру рекомендуется изготовлять из более твердой стали. Поршень может быть полым или литым. При испытаниях с меньшими нагрузками применяют полый поршень, так как в противном случае может оказаться невозможным получить заданную нагрузку. Если испытания проводятся при повышенных нагрузках, применять полый поршень не рекомендуется, так как высокие нагрузки могут вызвать его деформацию.
1.1.3; 1.1.4. (Измененная редакция, Изм. N 3).
1.1.5. Капилляр 4 из закаленной стали должен быть длиной (8,000 +/- 0,025) мм, с внутренним диаметром капилляра (2,095 +/- 0,005) мм или (1,180 +/- 0,005) мм.
Наружный диаметр должен позволять свободную установку его в экструзионной камере. Внутренний диаметр капилляра выбирают в соответствии со стандартами или техническими условиями на каждый вид материала. Капилляр не должен выступать из экструзионной камеры. Камера должна иметь приспособление, удерживающее капилляр и позволяющее легко вынимать его для чистки прибора после каждого испытания.
1.1.6. Масса добавочного груза вместе с собственной массой поршня должны создавать требуемую нагрузку на испытуемый материал с допускаемым отклонением +/- 0,5% от нагрузки в соответствии с Приложением 1.
Нагрузку (P) в Н (кгс) вычисляют по формуле

где K - коэффициент, зависящий от диаметра капилляра и от выбранной нагрузки, определяют по обязательному Приложению 1;
D - диаметр направляющей головки поршня, мм;
d - диаметр капилляра, мм.
приспособление для введения образцов в экструзионную камеру;
инструмент для отсечения отрезков экструдируемого материала;
стержни для чистки капилляра;
ерш для чистки канала экструзионной камеры;
развертку;
уровень;
секундомер по НТД;
весы по ГОСТ 24104-88 с погрешностью измерения не более 0,0002 г;
термометр или другой термодатчик с погрешностью измерения 0,1 K (0,1 °C).
Допускается до 1 января 1989 г. в народном хозяйстве СССР использовать термометры:
с ценой деления не более 0,5 K (0,5 °C) при температуре испытания до 573 K (300 °C);
с ценой деления не более 1 K (1 °C) при температуре испытания свыше 573 K (300 °C) до 623 K (350 °C);
с ценой деления не более 2 K (2 °C) при температуре испытания свыше 623 K (350 °C) или во всех этих случаях другой термодатчик с аналогичной погрешностью измерения.
(Измененная редакция, Изм. N 2, 3).
2.1. Для испытания применяют образцы в виде гранул, порошка, лент, пленки или другой формы, обеспечивающей его введение в отверстие экструзионной камеры. Порошкообразные материалы предварительно прессуют в таблетки, в соответствии со стандартами или техническими условиями на материалы, во избежание образования пузырьков воздуха в экструдируемых отрезках.
2.2. Образцы для испытаний кондиционируют при условиях, указанных в стандартах и технических условиях на материал с учетом требований ГОСТ 12423-66.
2.3. За температуру испытания принимают температуру термопласта в экструзионной камере на расстоянии 10 мм от верхней поверхности капилляра. Контроль температуры в процессе испытания осуществляется с помощью контрольного термодатчика, показания которого отличаются от температуры испытания.
Перед измерениями производят проверку температуры, показываемой контрольным термодатчиком прибора.
Для этого внутрь экструзионной камеры вводят второй термодатчик. Этот термодатчик погружают в термопласт таким образом, чтобы его конец находился на расстоянии 10 мм от верхней поверхности капилляра. Убедившись, что температура испытания достигла заданного уровня, в показания температуры контрольного термодатчика вносят поправку алгебраическим добавлением разницы в показаниях обоих термодатчиков.
Условия испытания должны быть указаны в стандартах или технических условиях на материал. Если таких указаний нет, то применяют условия, указанные в Приложении 2.
(Измененная редакция, Изм. N 2).
3.1. Прибор устанавливают по уровню, нагревают без образца до соответствующей температуры испытаний и выдерживают его при этой температуре в течение не менее 15 мин.
3.2. В капилляр вставляют плотно входящую медную развертку для предотвращения вытекания материала во время прогрева, вынимают поршень, загружают в экструзионную камеру образец материала массой от 4 до 8 г, в зависимости от предполагаемого значения показателя текучести расплава, указанного в табл. 1, и вручную уплотняют его.
Показатель текучести расплава, г/10 мин | Масса образца, г | Интервалы времени между двумя отсечениями экструдируемого материала, с |
До 0,5 | От 4 до 5 | 240 |
От 0,5 до 1,0 | " 4 " 5 | 120 |
Св. 1,0 " 3,5 | " 4 " 5 | 60 |
" 3,5 " 10,0 | " 6 " 8 | 30 |
" 10,0 " 25,0 | " 6 " 8 | От 10 до 15 |
" 25,0 | " 6 " 8 | " 5 " 15 |
Чтобы исключить попадание воздуха в испытуемый материал, время загрузки его не должно превышать 1 мин.
В камеру вставляют поршень и помещают на втулку добавочный груз. После выдержки под давлением в течение времени, указанного в соответствующих стандартах и технических условиях на испытуемый материал, вынимают из капилляра развертку и дают полимеру течь. Время предварительного прогрева материала не должно быть менее 4 мин.
3.3. При низких скоростях течения материала допускается продавливание поршня вручную до тех пор, пока нижняя кольцевая метка штока поршня не будет выше на 5 - 10 мм верхней кромки экструзионной камеры. Время от момента освобождения капилляра до начала измерений не должно превышать 1 мин.
3.4. Как только нижняя кольцевая метка штока поршня опустится до верхней кромки экструзионной камеры, весь экструдированный материал срезают и в расчет его не принимают. Измерение показателя текучести расплава производят до тех пор, пока верхняя метка на поршне не опустится до верхней кромки экструзионной камеры. Когда показатель текучести расплава меньше чем 3 г/10 мин, измерения производят в положении, когда верхняя кромка камеры находится между двумя средними метками.
3.5. Для измерения показателя текучести расплава отбирают отрезки экструдированного материала, последовательно отсекаемые через определенные интервалы времени, соответствующие указанным в табл. 1.
Длина отдельных отрезков может быть 10 - 20 мм.
Отрезки, имеющие пузырьки воздуха, отбрасывают.
3.6. После охлаждения полученные отрезки взвешивают каждый в отдельности с погрешностью не более 0,001 г. Число их должно быть не менее трех. Масса отрезка определяется как среднее арифметическое результатов взвешивания всех отрезков.
3.7. После окончания измерений освобождают капилляр и удаляют из прибора остатки полимера.
3.8. После каждого испытания экструзионную камеру следует прочищать в горячем состоянии ветошью до зеркального блеска.
Поршень вынимают и чистят в горячем состоянии тканью, смоченной в растворителе.
Капилляр прочищают плотно входящим медным стержнем и при необходимости погружают в кипящий растворитель. Допускается пиролитическая очистка в среде инертного газа при 823 K (550 °C).
При удалении остатков полимера или очистке какой-либо детали прибора запрещается применять абразивные или другие подобные им материалы.
4.1. Показатель текучести расплава термопластов  в г/10 мин вычисляют с точностью до двух значащих цифр по формуле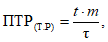
где
T - температура испытания, K (°C);
P - нагрузка, Н (кгс);
t - стандартное время (по Приложению 1), с;
m - средняя масса экструдируемых отрезков, г;
 - интервал времени между двумя последовательными отсечениями отрезков, с.
За результат испытания принимают среднее арифметическое двух определений на трех отрезках материала, допускаемые расхождения по массе между которыми не должны превышать 5%.
(Измененная редакция, Изм. N 2, 3).
5.1. Протокол испытания должен содержать следующие данные:
марку материала и форму его представления;
массу материала, загружаемого в экструзионную камеру;
условия кондиционирования образцов;
диаметр капилляра и полную нагрузку;
диаметр экструзионной камеры;
показатель текучести расплава материала;
температуру испытания;
обозначение настоящего стандарта;
дату испытания;
данные о поведении материала (обесцвечивание, прилипание, искажение формы экструдата, неожиданное изменение скорости течения и т.п.).
(Измененная редакция, Изм. N 2).
Обязательное
ТЕРМОПЛАСТОВ
Условия определения | Внутренний диаметр капилляра, мм | Температура испытания, K (°C) | Коэффициент,  , Н · мм2 (кгс · мм2) | Стандартное время, с | Нагрузка, Н (кгс) |
От 1,160 до 1,200 | 463(190) | 455(46,4) | 600 | 21,19(2,160) | |
" 2,090 " 2,100 | 423(150) | 4547(464) | 600 | 21,19(2,160) | |
" 2,090 " 2,100 | 463(190) | 687(70) | 600 | 3,19(0,325) | |
" 2,090 " 2,100 | 463(190) | 4547(464) | 600 | 21,19(2,160) | |
" 2,090 " 2,100 | 463(190) | 10535(1075) | 150 <*> | 49,05(5,000) | |
" 2,090 " 2,100 | 463(190) | 2,1070(2150) | 600 | 98,10(10,000) | |
" 2,090 " 2,100 | 463(190) | 45472(4640) | 600 | 211,90(21,600) | |
" 2,090 " 2,100 | 473(200) | 10535(1075) | 600 | 49,05(5,000) | |
" 2,090 " 2,100 | 473(200) | 21070(2150) | 600 | 98,10(10,000) | |
" 2,090 " 2,100 | 503(230) | 686(70) | 600 | 3,19(0,325) | |
" 2,090 " 2,100 | 503(230) | 2538(259) | 600 | 11,77(1,200) | |
" 2,090 " 2,100 | 503(230) | 4547(464) | 600 | 21,19(2,160) | |
" 2,090 " 2,100 | 503(230) | 8036(820) | 600 | 37,28(3,800) | |
" 2,090 " 2,100 | 503(230) | 10535(1075) | 120 <*> | 49,05(5,000) | |
" 2,090 " 2,100 | 538(265) | 26460(2700) | 600 | 122,62(12,500) | |
" 2,090 " 2,100 | 548(275) | 686(70) | 600 | 3,19(0,325) | |
" 2,090 " 2,100 | 553(280) | 4547(464) | 600 | 21,19(2,160) | |
" 2,090 " 2,100 | 463(190) | 10535(1075) | 600 | 49,05(5,000) | |
" 2,090 " 2,100 | 533(260) | 10535(1075) | 600 | 49,05(5,000) | |
" 2,090 " 2,100 | 493(220) | 21070(2150) | 600 | 98,10(10,000) | |
" 2,090 " 2,100 | 523(250) | 10535(1075) | 600 | 49,05(5,000) | |
Обязательное
ПЛАСТИЧЕСКИХ МАСС
Материал | Условия определения ПТР по Приложению 1 |
Полиэтилен | |
Поливинилацетат | |
Эфир целлюлозный | |
Полистирол | |
Сополимер акрилонитрилбутадиенстирола | |
Полимеры акриловые | |
Полипропилен | |
Полиамид | |
Поликарбонаты | |
Полихлортрифторэтилен |
Вернуться в "Каталог нормативных документов"
Источник информации: https://internet-law.ru/documents/prod/gost_gosudarstvennyj-standart/57/gost_30091.html
На правах рекламы:
|
© Антон Серго, 1998-2026.
|
Разработка сайта |
|