

Полное меню
- Актуальное
законодательство - Интернет
и право- - Рассылка ''Закон есть закон''
- - Форум сайта (архив)
- - Законодательство
- - Судебная практика (необычная)
- - Судебная практика (авторская)
- - Процедура UDRP и и решения WIPO
- - Книги серии ''Интернет и Право''
- - Книги в открытом доступе
- - Учебный курс ''Интернет и Право''
- - Учебный курс ''Доменные споры''
- - Литература по ''Интернет и Право''
- - Литература по интел. собственности
- - Научный уголок (работы гостей)
- - Авторские публикации
- Информационные
материалы - ЮРИДИЧЕСКИЕ
УСЛУГИ- - Перечень юридических услуг
- - Карта юридических услуг
- - Юридическая консультация
- - Доменные споры (RU), авторское право
- - Международный суд по доменам (COM)
- - Защита прав на маркетплейсе (WB, Ozon)
- - Защита прав в соцсетях (Vk, Ok, FB)
- - Купля-продажа домена, сайта, ПО
- - Досудебное урегулирование конфликта
- - Защита чести и деловой репутации
- - Отмена блокировки сайта/домена РКН
- - ФАС: товарные знаки, авторское право
- - Регистрация ПО/сайта (Роспатент)
- - Юридическая проверка домена
- - Нотариальное заверение сайтов
- - Способы и формы оплаты услуг
- - Мы в СМИ
- - О компании, клиенты
- - Наши дела и победы
- - Контакты и реквизиты
- Информация
о сайте -


ОписаниеИсточник публикации В данном виде документ опубликован не был. Первоначальный текст документа опубликован в издании М.: ИПК Издательство стандартов, 2001. Информацию о публикации документов, создающих данную редакцию, см. в справке к этим документам. Примечание к документу С 1 июля 2003 года до вступления в силу технических регламентов акты федеральных органов исполнительной власти в сфере технического регулирования носят рекомендательный характер и подлежат обязательному исполнению только в части, соответствующей целям, указанным в пункте 1 статьи 46 Федерального закона от 27.12.2002 N 184-ФЗ. Текст документа приведен с учетом поправки, опубликованной в "ИУС", N 5, 2005; поправки, введенной в действие с 05.06.2022, опубликованной в "ИУС", N 7, 2022. Изменение N 8 введено в действие с 01.09.2015 Приказом Росстандарта от 18.02.2015 N 97-ст. Взамен ГОСТ 10705-63. Название документа "ГОСТ 10705-80. Межгосударственный стандарт. Трубы стальные электросварные. Технические условия" (утв. Постановлением Госстандарта СССР от 25.12.1980 N 5970) (ред. от 18.02.2015) "ГОСТ 10705-80. Межгосударственный стандарт. Трубы стальные электросварные. Технические условия"
|
||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||

Список изменяющих документов (в ред. Изменения N 1, утв. в декабре 1986 г., Изменения N 2, утв. в декабре 1987 г., Изменения N 3, утв. в июне 1989 г., Изменения N 4, утв. в июле 1991 г., Изменения N 5, утв. в апреле 1999 г., Изменения N 6, введенного в действие Приказом Ростехрегулирования от 17.06.2010 N 95-ст, Росстандарта от 22.12.2011 N 1577-ст, Росстандарта от 18.02.2015 N 97-ст) |
ОКП 13 7300
Дата введения
1 января 1982 года
1. Разработан и внесен Министерством черной металлургии СССР.
Разработчики: М.М. Бернштейн, Н.Ф. Кузенко.
2. Утвержден и введен в действие Постановлением Государственного комитета СССР по стандартам от 25.12.1980 N 5970.
Изменение N 5 принято Межгосударственным советом по стандартизации, метрологии и сертификации (протокол N 13 от 28.05.1998).
Зарегистрировано Техническим секретариатом МГС N 3166.
За принятие изменения проголосовали:
Наименование государства | Наименование национального органа по стандартизации |
Азербайджанская Республика | Азгосстандарт |
Республика Армения | Армгосстандарт |
Республика Беларусь | Госстандарт Республики Беларусь |
Республика Казахстан | Госстандарт Республики Казахстан |
Кыргызская Республика | Кыргызстандарт |
Республика Молдова | Молдовастандарт |
Российская Федерация | Госстандарт России |
Республика Таджикистан | Таджикгосстандарт |
Туркменистан | Главгосинспекция "Туркменстандартлары" |
Украина | Госстандарт Украины |
3. Взамен ГОСТ 10705-63.
4. Ссылочные нормативные документы
(в ред. Изменения N 6, введенного в действие Приказом Ростехрегулирования от 17.06.2010 N 95-ст)
Обозначение НД, на который дана ссылка | Номер пункта |
(в ред. Изменения N 6, введенного в действие Приказом Ростехрегулирования от 17.06.2010 N 95-ст) | |
ГОСТ 2015-84 | |
ГОСТ 2216-84 | |
(в ред. Изменения N 6, введенного в действие Приказом Ростехрегулирования от 17.06.2010 N 95-ст) | |
(в ред. Изменения N 6, введенного в действие Приказом Ростехрегулирования от 17.06.2010 N 95-ст) | |
(в ред. Изменения N 6, введенного в действие Приказом Ростехрегулирования от 17.06.2010 N 95-ст) | |
ГОСТ 14810-69 | |
ГОСТ 19281-89 (ИСО 4950-2-81, ИСО 4950-3-81, ИСО 4951-79, ИСО 4995-78, ИСО 4996-78, ИСО 5952-83) | |
(ссылка введена Изменением N 6, введенным в действие Приказом Ростехрегулирования от 17.06.2010 N 95-ст) | |
(в ред. Изменения N 6, введенного в действие Приказом Ростехрегулирования от 17.06.2010 N 95-ст)
--------------------------------
<*> На территории Российской Федерации действует ГОСТ Р ИСО 2859-1-2007.
(в ред. Изменения N 7, введенного в действие Приказом Росстандарта от 22.12.2011 N 1577-ст)
5. Ограничение срока действия снято Постановлением Госстандарта от 12.07.1991 N 1247.
6. Издание с Изменениями N 1, 2, 3, 4, 5, утвержденными в декабре 1986 г., декабре 1987 г., июне 1989 г., июле 1991 г., апреле 1999 г. (ИУС 2-87, 3-88, 10-89, 10-91, 7-99).
Настоящий стандарт распространяется на стальные электросварные прямошовные трубы диаметром от 10 до 630 мм из углеродистых и низколегированных марок сталей, применяемые для трубопроводов, конструкций, а также изделий различного назначения.
(в ред. Изменения N 7, введенного в действие Приказом Росстандарта от 22.12.2011 N 1577-ст)
Стандарт не распространяется на стальные трубы, применяемые для изготовления теплоэлектронагревателей.
(Измененная редакция, Изм. N 5).
1.1. Размеры и предельные отклонения труб должны соответствовать ГОСТ 10704.
2.1. Стальные электросварные трубы изготовляют в соответствии с требованиями настоящего стандарта и по техническим регламентам, утвержденным в установленном порядке.
А - с нормированием механических свойств из спокойной, полуспокойной и кипящей стали марок Ст1, Ст2, Ст3, Ст4 по ГОСТ 380; Б - с нормированием химического состава:
- из спокойной, полуспокойной и кипящей стали марок Ст1, Ст2, Ст3, Ст4 по ГОСТ 380;
- из спокойной, полуспокойной и кипящей стали марок 08, 10, 15, 20 по ГОСТ 1050;
- из стали марки 08Ю по ГОСТ 9045;
- из низколегированной стали марки 22ГЮ с химическим составом по таблице 1а (трубы диаметром от 114 до 630 мм включ.);
(в ред. Изменения N 7, введенного в действие Приказом Росстандарта от 22.12.2011 N 1577-ст)
- из низколегированных марок стали по ГОСТ 19281 и другим нормативным документам с нормированным эквивалентом по углероду не более 0,46% (трубы диаметром от 114 до 630 мм включ.);
(в ред. Изменения N 7, введенного в действие Приказом Росстандарта от 22.12.2011 N 1577-ст)
В - с нормированием механических свойств и химического состава:
- из спокойной, полуспокойной и кипящей стали марок Ст1, Ст2, Ст3, Ст4 по ГОСТ 380;
- из спокойной, полуспокойной и кипящей стали марок 08, 10, 15, 20 по ГОСТ 1050;
- из стали марки 08Ю по ГОСТ 9045;
- из низколегированной стали марки 22ГЮ с химическим составом по таблице 1а (трубы диаметром от 114 до 630 мм включ.);
(в ред. Изменения N 7, введенного в действие Приказом Росстандарта от 22.12.2011 N 1577-ст)
- из низколегированных марок стали по ГОСТ 19281 и другим нормативным документам с нормированным эквивалентом по углероду не более 0,46% (трубы диаметром от 114 до 630 мм включ.);
(в ред. Изменения N 7, введенного в действие Приказом Росстандарта от 22.12.2011 N 1577-ст)
Д - с нормированием испытательного гидравлического давления.
Трубы изготовляют из проката по ГОСТ 14637 (категорий 1 - 5), ГОСТ 16523 (категория 4), ГОСТ 9045, ГОСТ 19281 и по другим нормативным документам, утвержденным в установленном порядке.
(п. 2.2 в ред. Изменения N 6, введенного в действие Приказом Ростехрегулирования от 17.06.2010 N 95-ст)
Таблица 1а
(таблиц 1а в ред. Изменения N 6, введенного в действие
Приказом Ростехрегулирования от 17.06.2010 N 95-ст)
Марка стали | Массовая доля элементов, % | |||||||||
Углерод | Кремний | Марганец | Алюминий | Титан | Хром | Азот | Кальций | Сера | Фосфор | |
не более | ||||||||||
22ГЮ | 0,15 - 0,22 | 0,15 - 0,30 | 1,20 - 1,40 | 0,02 - 0,05 | 0,03 | 0,4 | 0,012 | 0,02 | 0,01 | 0,02 |
Примечание. Допускаемые отклонения по массовой доле элементов от норм, приведенных в таблице, должны соответствовать ГОСТ 19281. | ||||||||||
2.3. Трубы из углеродистых марок стали изготовляют термически обработанными (по всему объему трубы или по сварному соединению), горячередуцированными или без термической обработки. Трубы из стали марки Ст1 изготовляют без термической обработки.
Трубы из низколегированных марок стали изготовляют термически обработанными (по всему объему трубы или по сварному соединению) или без термической обработки.
Вид термической обработки выбирает изготовитель. По соглашению изготовителя с заказчиком трубы термически обрабатывают в защитной атмосфере.
(п. 2.3 в ред. Изменения N 6, введенного в действие Приказом Ростехрегулирования от 17.06.2010 N 95-ст, Изменения N 8, введенного в действие Приказом Росстандарта от 18.02.2015 N 97-ст)
2.4. Механические свойства основного металла термически обработанных и горячередуцированных труб групп A и B из углеродистых и низколегированных сталей должны соответствовать нормам, указанным в табл. 1. Механические свойства основного металла термически обработанных труб групп A и B из стали марки 22ГЮ устанавливают по согласованию изготовителя с потребителем.
(в ред. Изменения N 6, введенного в действие Приказом Ростехрегулирования от 17.06.2010 N 95-ст, Изменения N 8, введенного в действие Приказом Росстандарта от 18.02.2015 N 97-ст)
Марка стали | Временное сопротивление разрыву  , Н/мм2 (кгс/мм2) | Предел текучести  , Н/мм2 (кгс/мм2) | Относительное удлинение  , % |
не менее | |||
08Ю | 255 (26) | 174 (18) | 30 |
08кп | 294 (30) | 174 (18) | 27 |
08, 08пс, 10кп | 314 (32) | 196 (20) | 25 |
10, 10пс, 15кп, Ст2сп, Ст2пс, Ст2кп | 333 (34) | 206 (21) | 24 |
15, 15пс, 20кп, Ст3сп, Ст3пс, Ст3кп | 372 (38) | 225 (23) | 22 |
20, 20пс, Ст4сп, Ст4пс, Ст4кп | 412 (42) | 245 (25) | 21 |
20Ф, 20-КСХ, 06ГБ | 470 (48) | 294 (30,0) | 20,0 |
(позиция введена Изменением N 6, введенным в действие Приказом Ростехрегулирования от 17.06.2010 N 95-ст) | |||
09Г2С, 09ГСФ, 13ХФА, 17ГС, 17Г1С, 17Г1С-У, 08ХМФЧА, 22ГФ, 26ХМА | 490 (50) | 343 (35,0) | 20,0 |
(позиция введена Изменением N 6, введенным в действие Приказом Ростехрегулирования от 17.06.2010 N 95-ст) | |||
Примечание. По требованию заказчика трубы с толщиной стенки 4 мм и более из стали марок Ст3сп, 15, 15пс изготовляют с пределом текучести 235 Н/мм2 (24 кгс/мм2), относительным удлинением 23%; из стали марок Ст4сп, 20, 20пс - с пределом текучести 255 Н/мм2 (26 кгс/мм2), относительным удлинением 22%.
(в ред. Изменения N 8, введенного в действие Приказом Росстандарта от 18.02.2015 N 97-ст)
2.5. Механические свойства основного металла труб групп A и B без термической обработки и с термической обработкой сварного соединения диаметром от 10 до 152 мм включительно должны соответствовать нормам, указанным в табл. 2, диаметром свыше 152 до 630 мм включительно - нормам, указанным в табл. 3.
(п. 2.5 в ред. Изменения N 8, введенного в действие Приказом Росстандарта от 18.02.2015 N 97-ст)
Марка стали | Временное сопротивление разрыву  , Н/мм2 (кгс/мм2), при наружном диаметре труб D, мм | Предел текучести  , Н/мм2 (кгс/мм2) | Относительное удлинение  , %, при наружном диаметре труб D, мм | ||||
от 10 до 19 | св. 19 до 60 | св. 60 до 152 | от 10 до 60 при толщине стенки | св. 60 до 152 | |||
более 0,06D | 0,06D и менее | ||||||
не менее | |||||||
08Ю, 08пс, 08кп | 314 (32) | 294 (30) | 264 (27) | 176 (18) | 7 | 16 | 25 |
Ст1пс, Ст1кп | 372 (38) | 314 (32) | 294 (30) | 176 (18) | 6 | 15 | 23 |
08, Ст1сп | 372 (38) | 314 (32) | 294 (30) | 186 (19) | 6 | 15 | 23 |
10кп, Ст2кп | 372 (38) | 333 (34) | 314 (32) | 176 (18) | 6 | 15 | 23 |
10пс, Ст2пс | 372 (38) | 333 (34) | 314 (32) | 186 (19) | 6 | 15 | 23 |
10, Ст2сп | 372 (38) | 333 (34) | 314 (32) | 196 (20) | 6 | 15 | 23 |
15кп | 441 (45) | 372 (38) | 353 (36) | 186 (19) | 5 | 14 | 21 |
15пс, 20кп | 441 (45) | 372 (38) | 353 (36) | 196 (20) | 5 | 14 | 21 |
15, 20пс | 441 (45) | 372 (38) | 353 (36) | 206 (21) | 5 | 14 | 21 |
20 | 441 (45) | 372 (38) | 353 (36) | 216 (22) | 5 | 14 | 21 |
Ст3кп | 441 (45) | 392 (40) | 372 (38) | 196 (20) | 5 | 13 | 20 |
Ст3пс | 441 (45) | 392 (40) | 372 (38) | 206 (21) | 5 | 13 | 20 |
Ст3сп | 441 (45) | 392 (40) | 372 (38) | 216 (22) | 5 | 13 | 20 |
Ст4кп, Ст4пс | 490 (50) | 431 (44) | 412 (42) | 216 (22) | 4 | 11 | 19 |
Ст4сп | 490 (50) | 431 (44) | 412 (42) | 225 (23) | 4 | 11 | 19 |
22ГЮ | - | - | 490 (50) | 344 (35) | - | - | 15 |
20Ф, 20-КСХ, 06ГБ | - | - | 470 (48) | 265 (27) | - | - | 18 |
(позиция введена Изменением N 6, введенным в действие Приказом Ростехрегулирования от 17.06.2010 N 95-ст) | |||||||
09Г2С, 09ГСФ, 13ХФА, 17ГС, 17Г1С, 17Г1С-У, 08ХМФЧА, 22ГФ, 26ХМА | - | - | 490 (50) | 323 (33) | - | - | 18 |
(позиция введена Изменением N 6, введенным в действие Приказом Ростехрегулирования от 17.06.2010 N 95-ст) | |||||||
Примечание. По требованию заказчика для труб всех марок стали диаметром от 10 до 60 мм относительное удлинение увеличивается на 3% по сравнению с нормами, приведенными в табл. 2.
(в ред. Изменения N 8, введенного в действие Приказом Росстандарта от 18.02.2015 N 97-ст)
Марка стали | Толщина стенки, мм | Временное сопротивление разрыву  , Н/мм2 (кгс/мм2) | Предел текучести  , Н/мм2 (кгс/мм2) | Относительное удлинение  , %, при диаметре труб D, мм | ||
св. 152 до 244,5 | св. 244,5 до 377 | св. 377 до 630 | ||||
не менее | ||||||
08, 08пс, 08кп, 10, 10пс, 10кп, Ст2кп | 6 и менее | 314 (32) | 196 (20) | 18 | 20 | 20 |
Более 6 | 15 | 15 | 16 | |||
Ст2сп, Ст2пс | 6 и менее | 333 (34) | 206 (21) | 17 | 18 | 20 |
Более 6 | 14 | 14 | 15 | |||
15, 15пс, 15кп, 20, 20пс, 20кпп | 6 и менее | 353 (36) | 216 (22) | 17 | 18 | 20 |
Более 6 | 14 | 14 | 15 | |||
Ст3сп, Ст3пс, Ст3кп | 6 и менее | 353 (36) | 216 (22) | 17 | 17 | 19 |
Более 6 | 14 | 14 | 14 | |||
Ст4сп, Ст4пс, Ст4кп | 6 и менее | 402 (41) | 225 (23) | 15 | 17 | 18 |
Более 6 | 11 | 12 | 13 | |||
22ГЮ | Все толщины | 490 (50) | 344 (35) | 15 | 15 | 15 |
20Ф, 20-КСХ, 06ГБ | Все толщины | 470 (48) | 265 (27) | 18 | 18 | 18 |
(позиция введена Изменением N 6, введенным в действие Приказом Ростехрегулирования от 17.06.2010 N 95-ст) | ||||||
09Г2С, 09ГСФ, 13ХФА, 13ГС, 17ГС, 17Г1С, 17Г1С-У, 08ХМФЧА, 22ГФ, 26ХМА | Все толщины | 490 (50) | 323 (33) | 18 | 18 | 18 |
(позиция введена Изменением N 6, введенным в действие Приказом Ростехрегулирования от 17.06.2010 N 95-ст) | ||||||
13Г1С-У | Все толщины | 540 (55) | 373 (38) | 18 | 18 | 18 |
(позиция введена Изменением N 6, введенным в действие Приказом Ростехрегулирования от 17.06.2010 N 95-ст) | ||||||
(в ред. Изменения N 7, введенного в действие Приказом Росстандарта от 22.12.2011 N 1577-ст)
2.6. На поверхности труб не допускаются трещины, плены, закаты, рванины и риски.
Рябизна, забоины, вмятины, мелкие риски, слой окалины и следы зачистки допускаются при условии, если они не выводят толщину стенки и диаметр трубы за предельные отклонения. Допускается смещение кромок до 10% от номинальной толщины стенки.
Поверхность труб, термически обработанных в защитной атмосфере, не должна иметь окалины. Допускается наличие окисной пленки.
Непровары швов должны быть заварены, место заварки зачищено. По соглашению с заказчиком на трубах диаметром 159 мм и более в местах ремонта швов сваркой допускается смещение свариваемых кромок не более 20% от номинальной толщины стенки и высота валика усиления не более 2,5 мм.
(в ред. Изменения N 8, введенного в действие Приказом Росстандарта от 18.02.2015 N 97-ст)
Ремонт сваркой основного металла труб не допускается.
В случае ремонта сваркой труб, прошедших термическую обработку, они подвергаются повторной термической обработке (соответственно по всему объему или по сварному соединению).
2.7. На трубах диаметром 57 мм и более допускается один поперечный шов.
По соглашению изготовителя с заказчиком один поперечный шов допускается на трубах диаметром менее 57 мм.
(в ред. Изменения N 8, введенного в действие Приказом Росстандарта от 18.02.2015 N 97-ст)
2.2 - 2.7. (Измененная редакция, Изм. N 5).
2.8. Наружный грат на трубах должен быть удален. В месте снятия грата допускается утонение стенки на 0,1 мм сверх минусового допуска.
По требованию заказчика на трубах внутренним диаметром 33 мм и более внутренний грат должен быть частично удален или сплющен, при этом высота грата или его следов не должна превышать 0,35 мм - при толщине стенки менее 2 мм; 0,4 мм - при толщине стенки от 2 до 3 мм; 0,5 мм - при толщине стенки свыше 3 мм.
(в ред. Изменения N 8, введенного в действие Приказом Росстандарта от 18.02.2015 N 97-ст)
Высоту внутреннего грата или его следов для труб внутренним диаметром менее 33 мм устанавливают по согласованию изготовителя с заказчиком.
(в ред. Изменения N 8, введенного в действие Приказом Росстандарта от 18.02.2015 N 97-ст)
(Измененная редакция, Изм. N 1, 3).
2.9. Концы труб должны быть обрезаны под прямым углом и зачищены от заусенцев. Допускается образование фаски. Косина реза для труб диаметром до 219 мм не должна превышать 1,0 мм, диаметром от 219 до 426 мм включительно - 1,5 мм, диаметром более 426 мм - 2,0 мм. По согласованию изготовителя с заказчиком трубы изготовляют разрезанными в линии стана.
(п. 2.9 в ред. Изменения N 8, введенного в действие Приказом Росстандарта от 18.02.2015 N 97-ст)
2.10. По требованию заказчика на концах труб с толщиной стенки 5 мм и более должна быть снята фаска под углом 25 - 30° к торцу трубы и оставлено торцовое кольцо шириной (1,8 +/- 0,8) мм. По согласованию изготовителя с заказчиком угол скоса и ширина торцового кольца могут быть изменены.
(в ред. Изменения N 8, введенного в действие Приказом Росстандарта от 18.02.2015 N 97-ст)
2.11. Трубы должны выдерживать испытательное гидравлическое давление. В зависимости от величины испытательного давления трубы подразделяют на два вида:
I - трубы диаметром до 102 мм - испытательное давление 6,0 МПа (60 кгс/см2) и трубы диаметром 102 мм и более - испытательное давление 3,0 МПа (30 кгс/см2);
II - трубы группы А и В, поставляемые по требованию заказчика с испытательным гидравлическим давлением, рассчитанным по ГОСТ 3845, при допускаемом напряжении, равном 90% от нормативного предела текучести для труб из данной марки стали, но не превышающее 20 МПа (200 кгс/см2).
(в ред. Изменения N 8, введенного в действие Приказом Росстандарта от 18.02.2015 N 97-ст)
2.12. Трубы, термически обработанные по всему объему, групп A и B, с толщиной стенки не менее 6 мм из сталей марок Ст3сп, Ст3пс (категорий 3 - 5), 10, 15, 20 и низколегированных сталей, должны выдерживать испытания на ударный изгиб основного металла. При этом нормы ударной вязкости должны соответствовать указанным в табл. 4. Испытание на ударный изгиб основного металла термически обработанных труб групп A и B из стали марки 22ГЮ проводят по требованию заказчика, нормы ударной вязкости устанавливают по согласованию изготовителя с заказчиком.
(п. 2.12 в ред. Изменения N 8, введенного в действие Приказом Росстандарта от 18.02.2015 N 97-ст)
Таблица 4
(таблиц 4 в ред. Изменения N 6, введенного в действие
Приказом Ростехрегулирования от 17.06.2010 N 95-ст)
Марка стали | Ударная вязкость KCU, Дж/см2 (кгс·м/см2), при температуре испытания, °С | ||
+20 | -20 | +20 (после механического старения) | |
не менее | |||
Ст3сп, Ст3пс, 10, 15, 20 | 78,4 (8,0) | 39,2 (4,0) | 39,2 (4,0) |
20Ф, 20-КСХ, 06ГБ, 09Г2С, 09ГСФ, 13ХФА, 17ГС, 17Г1С, 17Г1С-У, 08ХМФЧА, 22ГФ, 26ХМА | 78,4 (8,0) | 39,2 (4,0) | - |
2.13. Термически обработанные трубы диаметром до 152 мм включительно, трубы горячередуцированные и без термической обработки диаметром более 20 до 152 мм включительно и толщиной стенки 0,06 и менее, а также трубы с термической обработкой сварного соединения должны выдерживать испытание на сплющивание.
Сплющивание термически обработанных труб должно проводиться до расстояния между сплющивающими плоскостями Н, мм, вычисленного по формуле
 ,
где а - коэффициент для труб из стали марок 08Ю, 08кп, 8пс, 08, 10кп, Ст2кп равен 0,09, а для труб из остальных марок сталей равен 0,08;
s - номинальная толщина стенки, мм;
 - номинальный наружный диаметр трубы, мм.
Сплющивание труб без термической обработки должно проводиться до расстояния, равного 2/3 Dн. Сплющивание труб с термической обработкой сварного соединения и горячередуцированных труб должно проводиться до расстояния, равного 1/2 Dн.
(в ред. Изменения N 8, введенного в действие Приказом Росстандарта от 18.02.2015 N 97-ст)
По требованию заказчика сплющивание термически обработанных труб диаметром свыше 152 до 530 мм должно проводиться до расстояния, равного 2/3 .
.(в ред. Изменения N 8, введенного в действие Приказом Росстандарта от 18.02.2015 N 97-ст)
2.11 - 2.13. (Измененная редакция, Изм. N 5).
2.14. Трубы диаметром до 108 мм должны выдерживать испытание на раздачу.
Трубы диаметром до 108 мм из углеродистых марок стали, указанных в таблице 5, должны выдерживать испытание на раздачу.
(в ред. Изменения N 7, введенного в действие Приказом Росстандарта от 22.12.2011 N 1577-ст)
Увеличение наружного диаметра термически обработанных труб при раздаче должно соответствовать нормам, указанным в табл. 5.
Таблица 5
Марка стали | Увеличение наружного диаметра труб, %, при толщине стенки | |
до 4 мм | 4 мм и более | |
08Ю, 08, 08кп, 08пс | 12 | 8 |
10, 10кп, 10пс, 15, 15кп, 15пс, Ст2 | 10 | 7 |
20, 20кп, 20пс, Ст3, Ст4 | 8 | 6 |
Увеличение наружного диаметра труб без термической обработки при раздаче должно составлять не менее 6%.
По требованию заказчика увеличение наружного диаметра при раздаче термически обработанных труб с толщиной стенки до 4 мм из стали марок 10кп, Ст2кп должно быть не менее 12%.
(в ред. Изменения N 8, введенного в действие Приказом Росстандарта от 18.02.2015 N 97-ст)
(Измененная редакция, Изм. N 1, 3, 4).
2.15. По требованию заказчика трубы должны выдерживать испытания, предусмотренные пп. 2.16 - 2.18.
(в ред. Изменения N 8, введенного в действие Приказом Росстандарта от 18.02.2015 N 97-ст)
2.16. Термически обработанные трубы диаметром до 530 мм включительно должны выдерживать испытание на загиб. Величина радиуса загиба для труб диаметром до 60 мм должна быть не менее 2,5 , для основного металла труб диаметром свыше 60 до 530 мм - по ГОСТ 3728. По согласованию изготовителя с заказчиком величина радиуса загиба может быть уменьшена.
(в ред. Изменения N 8, введенного в действие Приказом Росстандарта от 18.02.2015 N 97-ст)
(Измененная редакция, Изм. N 1).
2.17. Термически обработанные по всему объему из углеродистых сталей трубы диаметром от 30 до 159 мм с толщиной стенки не более 0,08D должны выдерживать испытание на бортование. Величина отбортовки должна быть не менее 24%, при этом ширина отгибаемого борта, измеренная от внутренней поверхности трубы, должна быть не менее 1,5 толщины стенки трубы.
(в ред. Изменения N 6, введенного в действие Приказом Ростехрегулирования от 17.06.2010 N 95-ст, Изменения N 8, введенного в действие Приказом Росстандарта от 18.02.2015 N 97-ст)
Угол отбортовки должен составлять:
90° - для труб из стали марок 08, 10, 15, Ст2;
60° - для труб из стали марок 20, Ст3, Ст4.
2.18. Трубы диаметром 50 мм и более групп А и В должны выдерживать испытание сварного соединения на растяжение.
Временное сопротивление сварного соединения труб диаметром от 219 до 530 мм, прошедших термическую обработку по всему объему трубы или термическую обработку сварного соединения, должно соответствовать нормам, указанным в табл. 1. Временное сопротивление сварного соединения труб диаметром от 50 до 203 мм, прошедших термическую обработку по всему объему трубы или термическую обработку сварного соединения, должно быть не менее 0,9 от норм, указанных в табл. 1.
Временное сопротивление сварного соединения труб без термической обработки диаметром от 50 мм и более должно соответствовать нормам, указанным в табл. 2 и 3.
(Измененная редакция, Изм. N 1, 3).
2.19. Трубы должны быть герметичными.
(Измененная редакция, Изм. N 3).
3.1. Трубы принимают партиями. Партия должна состоять из труб одного размера, одной марки стали, одного вида термообработки и одной группы изготовления, сопровождаемых одним документом о качестве, по ГОСТ 10692 с дополнением - химический состав стали в соответствии с документом о качестве предприятия-изготовителя заготовки.
Количество труб в партии должно быть не более, шт.:
1000 - при диаметре до 30 мм;
600 - при диаметре св. 30 до 76 мм;
400 - при диаметре св. 76 до 152 мм;
200 - при диаметре св. 152 мм.
(Измененная редакция, Изм. N 1).
3.2. При разногласиях в оценке качества химического состава для проверки отбирают не менее одной трубы от партии.
3.3. Контролю размеров и качества поверхности трубы подвергают каждую трубу. Допускается контроль размеров и поверхности проводить выборочно на каждой партии с одноступенчатым нормальным уровнем контроля в соответствии с требованиями ГОСТ 18242 <*>. Планы контроля устанавливаются по согласованию изготовителя с заказчиком.
(в ред. Изменения N 8, введенного в действие Приказом Росстандарта от 18.02.2015 N 97-ст)
(Измененная редакция, Изм. N 3).
--------------------------------
<*> На территории Российской Федерации действует ГОСТ Р 50779.71-99.
3.3а. Сварные швы труб групп А, Б и В должны быть подвергнуты 100%-ному контролю неразрушающими методами.
При контроле качества шва неразрушающими методами проводится дополнительный контроль гидравлическим давлением на 15% труб от партии.
По соглашению изготовителя с заказчиком испытание труб гидравлическим давлением не проводится.
(в ред. Изменения N 8, введенного в действие Приказом Росстандарта от 18.02.2015 N 97-ст)
При проведении неразрушающего контроля по периметру всей трубы гидравлическое испытание труб вида I разрешается не проводить.
Допускается взамен неразрушающего контроля сварных швов труб вида I производить испытание каждой трубы повышенным гидравлическим давлением, рассчитанным в соответствии с требованиями ГОСТ 3845 при допускаемом напряжении, равном 85% от предела текучести для труб диаметром 273 мм и более и 75% от предела текучести для труб диаметром менее 273 мм, но не превышающим 12 МПа (120 кгс/см2).
Трубы группы Д должны быть подвергнуты испытанию гидравлическим давлением или контролю сварного шва неразрушающими методами.
(Измененная редакция, Изм. N 5).
3.4. Для проверки высоты внутреннего грата отбирают 2% труб от партии.
3.5. Для испытаний на сплющивание, раздачу, бортование, загиб, ударную вязкость, склонность основного металла труб к механическому старению, растяжение основного металла и сварного шва отбирают две трубы от партии.
Предел текучести основного металла труб определяют по требованию заказчика.
(в ред. Изменения N 8, введенного в действие Приказом Росстандарта от 18.02.2015 N 97-ст)
Абзац исключен с 1 сентября 2010 года. - Изменение N 6, введенное в действие Приказом Ростехрегулирования от 17.06.2010 N 95-ст.
Трубы, подвергнутые испытанию на сплющивание, испытанию на раздачу не подвергают.
(Измененная редакция, Изм. N 1).
3.6. При получении неудовлетворительных результатов испытаний хотя бы по одному из показателей по нему проводят повторные испытания на удвоенном количестве труб, отобранных от той же партии.
Результаты повторных испытаний распространяются на всю партию.
3.7. Места заварки швов труб групп А, Б, В должны быть проконтролированы неразрушающими методами, а отремонтированные трубы испытаны гидравлическим давлением в соответствии с требованиями п. 3.3а настоящего стандарта.
Места заварки швов труб группы Д должны пройти контроль неразрушающими методами либо трубы после ремонта должны быть испытаны гидравлическим давлением.
(Измененная редакция, Изм. N 5).
4.1. Для контроля качества от каждой отобранной трубы вырезают по одному образцу для каждого вида испытаний, а для испытания на ударную вязкость - по три образца для каждой температуры испытаний.
4.2. Химический состав стали определяют по ГОСТ 22536.0 - ГОСТ 22536.6, ГОСТ 12344 - ГОСТ 12354. Пробы для определения химического состава отбирают по ГОСТ 7565.
Эквивалент по углероду металла  низколегированных марок стали вычисляют по формуле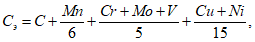
где C, Mn, Cr, Mo, V, Cu, Ni - массовая доля в стали углерода, марганца, хрома, молибдена, ванадия, меди, никеля, %.
(абзац введен Изменением N 6, введенным в действие Приказом Ростехрегулирования от 17.06.2010 N 95-ст)
4.3. Осмотр поверхности труб проводят визуально. Глубину дефектов проверяют надпиловкой или другим способом.
Допускается контроль поверхности и размера труб проводить неразрушающими методами по технической документации.
(Измененная редакция, Изм. N 1).
длину - рулеткой по ГОСТ 7502;
наружный диаметр и овальность - регулируемой измерительной скобой по ГОСТ 2216, или штангенциркулем по ГОСТ 166, или микрометром по ГОСТ 6507;
внутренний диаметр - пробкой по ГОСТ 14810, или калибром по ГОСТ 2015, или путем вычитания от наружного диаметра двух толщин стенок;
кривизну - поверочной линейкой по ГОСТ 8026 и щупом;
толщину стенки, разностенность и высоту внутреннего грата - микрометром по ГОСТ 6507 или стенкомером по ГОСТ 11358;
смещение кромок - шаблоном по технической документации, или микрометром по ГОСТ 6507, или штангенглубиномером по ГОСТ 162;
косину реза - параметр обеспечивается конструкцией оборудования для обработки торцов труб;
угол скоса фаски - угломером по ГОСТ 5378. При разногласиях в оценке качества косину реза проверяют угольником и щупом;
торцевое кольцо на концах труб - линейкой по ГОСТ 427;
глубину поверхностных дефектов - штангенглубиномером по ГОСТ 162. Измерение наружного диаметра трубы проводят на расстоянии не менее 15 мм от торца трубы для труб с отношением наружного диаметра к толщине стенки  , равным 35 и менее; на расстоянии не менее 2/3
 - для труб с отношением
 свыше 35 до 75; на расстоянии не менее
 - для труб с отношением
 свыше 75.
, равным 35 и менее; на расстоянии не менее 2/3 - для труб с отношением свыше 35 до 75; на расстоянии не менее - для труб с отношением свыше 75.(Измененная редакция, Изм. N 1, 3).
4.5. Испытание на ударный изгиб проводят на продольных образцах типа 3 по ГОСТ 9454, вырезанных из участка трубы, расположенного под углом около 90° к сварному шву.
Ударную вязкость определяют как среднее арифметическое значение по результатам испытания трех образцов. На одном из образцов допускается снижение ударной вязкости на  Дж/м2 (1 кгс·м/см2).
Температуру испытания на ударный изгиб указывает заказчик в заказе на поставку труб.
(в ред. Изменения N 6, введенного в действие Приказом Ростехрегулирования от 17.06.2010 N 95-ст, Изменения N 8, введенного в действие Приказом Росстандарта от 18.02.2015 N 97-ст)
(Измененная редакция, Изм. N 1).
4.6. Склонность основного металла труб к механическому старению определяют по ГОСТ 7268. Допускается правка образцов статической нагрузкой.
4.7. Испытание на растяжение проводят по ГОСТ 10006 на продольном пропорциональном коротком образце.
(в ред. Изменения N 7, введенного в действие Приказом Росстандарта от 22.12.2011 N 1577-ст)
При испытании на образцах сегментного сечения последний вырезают из участка, расположенного под углом около 90° к сварному шву, и в расчетной части не выправляют.
Допускается взамен испытания на растяжение проводить контроль временного сопротивления, предела текучести и относительного удлинения труб неразрушающими методами.
При возникновении разногласий испытание труб проводят по ГОСТ 10006.
(Измененная редакция, Изм. N 1).
4.8. Испытание на сплющивание проводят по ГОСТ 8695.
4.9. Испытание на раздачу проводят по ГОСТ 8694 на оправке с конусностью 30°. Допускается использование оправок с конусностью 1:10 и удаление грата на участке раздачи.
(Измененная редакция, Изм. N 3).
4.10. Испытание на загиб проводят по ГОСТ 3728. Трубы диаметром 114 мм испытывают на вырезанных продольных полосах шириной 12 мм.
4.11. Испытание на бортование проводят по ГОСТ 8693. На участке отбортовки допускается удаление грата.
4.12. Определение временного сопротивления сварного соединения труб проводят на кольцевых образцах по технической документации.
(в ред. Изменения N 7, введенного в действие Приказом Росстандарта от 22.12.2011 N 1577-ст)
На трубах диаметром 219 мм и более допускается проводить испытание по ГОСТ 6996 на образцах типа ХII со снятым усилением сварного соединения, вырезанных перпендикулярно к оси трубы, с применением статической нагрузки при правке образцов.
4.13. Гидравлическое испытание труб проводят по ГОСТ 3845 с выдержкой под давлением 5 с.
4.14. Контроль сварного шва проводят неразрушающими методами (ультразвуковым, токовихревым, магнитным или рентгеновским равнозначным им методом) по технической документации.
5.1. Маркировка, упаковка, транспортирование и хранение - по ГОСТ 10692.
Вернуться в "Каталог нормативных документов"
Источник информации: https://internet-law.ru/documents/prod/gost_gosudarstvennyj-standart/6/gost_31199.html
На правах рекламы:
|
© Антон Серго, 1998-2026.
|
Разработка сайта |
|