

Полное меню
- Актуальное
законодательство - Интернет
и право- - Рассылка ''Закон есть закон''
- - Форум сайта (архив)
- - Законодательство
- - Судебная практика (необычная)
- - Судебная практика (авторская)
- - Процедура UDRP и и решения WIPO
- - Книги серии ''Интернет и Право''
- - Книги в открытом доступе
- - Учебный курс ''Интернет и Право''
- - Учебный курс ''Доменные споры''
- - Литература по ''Интернет и Право''
- - Литература по интел. собственности
- - Научный уголок (работы гостей)
- - Авторские публикации
- Информационные
материалы - ЮРИДИЧЕСКИЕ
УСЛУГИ- - Перечень юридических услуг
- - Карта юридических услуг
- - Юридическая консультация
- - Доменные споры (RU), авторское право
- - Международный суд по доменам (COM)
- - Защита прав на маркетплейсе (WB, Ozon)
- - Защита прав в соцсетях (Vk, Ok, FB)
- - Купля-продажа домена, сайта, ПО
- - Досудебное урегулирование конфликта
- - Защита чести и деловой репутации
- - Отмена блокировки сайта/домена РКН
- - ФАС: товарные знаки, авторское право
- - Регистрация ПО/сайта (Роспатент)
- - Юридическая проверка домена
- - Нотариальное заверение сайтов
- - Способы и формы оплаты услуг
- - Мы в СМИ
- - О компании, клиенты
- - Наши дела и победы
- - Контакты и реквизиты
- Информация
о сайте -


ОписаниеИсточник публикации "Средства контроля и измерений линейных и угловых размеров. Методики контроля и поверки. Книга 6. Меры". М., ВНИИизмерения, 1991 Примечание к документу Документ введен в действие с 01.01.1991. Взамен ГОСТ 8.306-78. Название документа "МИ 2079-90. Рекомендация. ГСИ. Меры длины концевые плоскопараллельные образцовые 3 и 4-го разрядов и рабочие классов точности 1 - 5 длиной до 100 мм. Методика поверки" (утв. НПО "ВНИИМ им. Д.И. Менделеева" 30.05.1990) "МИ 2079-90. Рекомендация. ГСИ. Меры длины концевые плоскопараллельные образцовые 3 и 4-го разрядов и рабочие классов точности 1 - 5 длиной до 100 мм. Методика поверки"
|
|||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||

Наименование операции | Номер пункта рекомендации | Средства поверки и их метрологические и основные технические характеристики | Проведение операции при | ||||||
выпуске из производства | выпуске из ремонта | периодической поверке | |||||||
Внешний осмотр | Да | Да | Да | ||||||
Проверка притираемости к вспомогательной пластине; друг к другу (по усилию сдвига) | Нижние плоские стеклянные пластины типа ПИ60, класса точности 2 по ГОСТ 2923-75; | Да | Да | Да | |||||
динамометр по ГОСТ 13837-79 | В | Нет | Нет | ||||||
| |||||||||
| |||||||||
Определение отклонения от плоскостности измерительных поверхностей в свободном (непритертом) состоянии концевых мер классов точности 1 - 5 | Нижние плоские стеклянные пластины типа ПИ60, класса точности 2 по ГОСТ 2923-75; линейка поверочная ЛД-50 класса точности 0 по ГОСТ 8026-75; концевые меры длины класса точности 1 по ГОСТ 9038-89 | Да | Да | Нет | |||||
Определение отклонения длины от номинальной и отклонение от плоскопараллельности образцовых концевых мер 3-го разряда и рабочих класса точности 1 | Образцовые концевые меры 2-го разряда в соответствии с МИ 1604-87; индуктивная двухконтактная установка с математическим обеспечением модели 70701 по ТУ 2-034-223-87 или интерферометр типа ИКПВ и ИКПГ с ценой деления 0,05 мкм; стойка типа С-I, измерительный стол со сферической вставкой и стол с выступающим средним ребром по ГОСТ 10197-70; измерительные наконечники типа НГС14 и НГС20 класса точности 0 по ГОСТ 11007-66 | Да | Да | Да | |||||
Определение срединной длины образцовых концевых мер 3-го разряда | Образцовые концевые меры 2-го разряда в соответствии с МИ 1604-87; индуктивная двухконтактная установка с математическим обеспечением модели 70701 по ТУ 2-034-223-87 или интерферометр типа ИКПВ и ИКПГ с ценой деления 0,05 мкм; стойка типа С-I, измерительный стол со сферической вставкой и стол с выступающим средним ребром по ГОСТ 10197-70; измерительные наконечники типа НГС14 и НГС20 класса точности 0 по ГОСТ 11007-66 | Да <*> | Да <*> | Да | |||||
| |||||||||
Определение отклонения длины от номинальной и отклонение от плоскопараллельности образцовых концевых мер 4-го разряда и рабочих классов точности 2, 3, 4 и 5 | Образцовые концевые меры 3-го разряда в соответствии с МИ 1604-87; индуктивная двухконтактная установка с математическим обеспечением модели 70701 по ТУ 2-034-223-87 или автомат для поверки концевых мер АПМ-100 по ТУ 3-3.2070-88, или контактный интерферометр типа ИКПВ и ИКПГ с ценой деления 0,1 мкм, или оптикатор типа 01П по ГОСТ 10593-74, или пружинные измерительные головки типа 01ИГП по ГОСТ 6933-81; стойка типа С-I, измерительный стол со сферической вставкой и стол с выступающим средним ребром по ГОСТ 10197-70; измерительные наконечники типа НГС14 и НГС20 класса точности 1 по ГОСТ 11007-66 | Да | Да | Да | |||||
Определение срединной длины образцовых концевых мер 4-го разряда | То же | Да <*> | Да <*> | Да | |||||
--------------------------------
<*> Операция - определение срединной длины при выпуске из производства и ремонта проводится в случае выпуска образцовых концевых мер
Примечания:
1. Буква В означает, что данная операция поверки производится по методике предприятия-изготовителя выборочно для отдельных концевых мер, при условии, что технологией производства обеспечивается их идентификация.
2. Допускается применение средств поверки, не указанных в табл. 1, при условии, что они обеспечивают установленную МИ 1604-87 точность измерений.
3. Допускается не проверять притираемость концевых мер 4-го разряда и классов точности 3 - 5 специальных наборов (по ГОСТ 9038-89, приложение 3), находящихся в эксплуатации и не предназначенных для притирания к ним других концевых мер.
4. При поверке концевых мер длины классов точности 4 и 5 допускается применение приборов с дискретностью отсчета 1 мкм (например, вертикальный и горизонтальный оптиметры)
2.1. При проведении поверки необходимо соблюдать условия, указанные в МИ 1604-87.
2.1.1. При измерениях методом сравнения стальных концевых мер с твердосплавными допускаемые отклонения температуры от 20 °C не должны превышать значений, указанных в табл. 2.
Разряд образцовых концевых мер | Допускаемое отклонение температуры от 20 °C при измерениях концевых мер номинальной длины, +/- °C | ||
до 2 мм | св. 2 до 4,5 мм | св. 4,5 до 10 мм | |
3 | 2 | 1 | 0,5 |
4 | 4 | 2 | 0,8 |
2.1.2. В случае несоблюдения указанных температурных условий в полученный результат измерений длины концевой меры должна быть внесена поправка  на разность температурных коэффициентов линейного расширения образцовой и поверяемой концевых мер по формуле
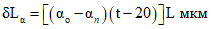 ,
где  и
 - температурные коэффициенты линейного расширения образцовой и поверяемой концевых мер, 10-6 К-1;
и - температурные коэффициенты линейного расширения образцовой и поверяемой концевых мер, 10-6 К-1;t - температура рабочего пространства, в котором проводят поверку, °C;
L - номинальная длина концевой меры, м.
2.2. Средняя скорость изменения температуры помещения не должна превышать 0,3 °C/ч.
2.3. Для определения температуры рабочего пространства применяют термометры с ценой деления 0,1 °C.
2.4. Перед проведением поверки концевых мер должны быть выполнены следующие подготовительные работы.
2.4.1. Концевые меры в упаковке необходимо выдержать в помещении не менее 6 ч, если при транспортировании температура отличалась от нормальной более чем на 10 °C.
2.4.2. После распаковывания концевые меры должны быть промыты растворителем по ГОСТ 443-76 или авиационным бензином по ГОСТ 1012-72 и протерты чистой сухой салфеткой из хлопчатобумажной ткани по ГОСТ 11680-76 или ГОСТ 7259-77.
Плоские стеклянные пластины должны быть промыты этиловым ректификованным спиртом по ГОСТ 18300-87 и протерты салфеткой из хлопчатобумажной ткани по ГОСТ 11680-76.
Подготовительные работы надо проводить в помещении с вытяжной вентиляцией или с вытяжным шкафом.
2.4.3. После промывки перед проведением операции - проверка притираемости - концевые меры и пластины необходимо выдержать на рабочем месте не менее 20 мин.
2.4.4. После проверки притираемости длительность выдержки концевых мер (образцовой и поверяемой) на столе вблизи прибора должна быть не менее: 0,3 ч - для концевых мер номинальной длиной до 4,5 мм включительно; 0,5 ч - для концевых мер свыше 4,5 до 10 мм включительно; 1 ч - для концевых мер свыше 10 до 50 мм включительно; 1,5 ч - для концевых мер свыше 50 до 100 мм.
2.4.5. Индуктивная двухконтактная установка мод. 70701 и автомат АПМ-100 должны быть подключены для прогрева в сеть за 30 мин до начала поверки.
Все подготовительные операции по настройке и вводу программы должны проводиться согласно паспортам, прилагаемым к установкам.
2.4.6. В двухконтактных установках после каждой установки преобразователей необходимо произвести регулировку соосности наконечников верхнего и нижнего преобразователей. На горизонтальных контактных приборах измерительные наконечники также устанавливают соосно.
2.4.7. На интерферометрах типа ИКПВ и ИКПГ необходимо установить цену деления 0,05 или 0,1 мкм. Правильность установки цены деления необходимо контролировать ежедневно перед началом работы.
2.4.8. Установить измерительный стол для вертикальных контактных приборов в зависимости от номинальной длины поверяемых концевых мер: для концевых мер от 0,3 до 10 мм включительно - стол с выступающей измерительной вставкой; для концевых мер свыше 10 до 100 мм - ребристый стол с выступающим средним ребром.
2.4.8.1. Стол с выступающей сферической вставкой устанавливают так, чтобы центры сферических поверхностей вставки и измерительного наконечника были соосны.
2.4.8.2. Стол с выступающим средним ребром устанавливают так, чтобы середина выступающего ребра стола была совмещена с вершиной сферического наконечника.
При проведении внешнего осмотра должно быть установлено соответствие поверяемых концевых мер следующим требованиям.
3.1.1. Упаковка, комплектность и маркировка должны соответствовать требованиям ГОСТ 9038-89.
3.1.2. На измерительных и нерабочих поверхностях концевых мер, находящихся в эксплуатации или выпускаемых из ремонта, допускается наличие незначительных дефектов (царапин, забоин и т.п.), расположенных не в зоне измеряемых точек и не влияющих на притираемость и эксплуатационные свойства.
3.2.1. Концевые меры притирают к плоской стеклянной пластине сначала одной, а затем другой измерительной поверхностью. Наблюдая поверхность концевой меры через пластину, слегка прижимают пластину к концевой мере до появления интерференционных полос, увеличивая нажим на меру и осторожно перемещая ее в поперечном направлении в одну или другую сторону, добиваются постепенного их исчезновения.
3.2.2. При проверке притираемости концевых мер номинальной длиной до 5 мм можно притирать концевую меру сначала нижней измерительной поверхностью к плоской стеклянной пластине и, затем, не снимая ее, притереть другую стеклянную пластину к верхней измерительной поверхности.
3.2.3. При проведении операции, во избежании прогрева стеклянных пластин и поверяемых концевых мер, необходимо пользоваться поочередно несколькими стеклянными пластинами и салфетками из хлопчатобумажной ткани.
3.2.4. Качество притираемости измерительных поверхностей концевых мер оценивается по наличию интерференционных оттенков в белом свете и должно соответствовать требованиям ГОСТ 9038-89 и МИ 1604-87.
3.2.5. Концевые меры, у которых притираемость одной из измерительных поверхностей не удовлетворяет требованиям, указанным в п. 3.2.4, бракуются и дальнейшей поверке не подлежат.
3.2.6. Проверка притираемости концевых мер друг к другу (только при выпуске из производства) определяется по усилию сдвига при помощи динамометра. Для стальных мер усилие сдвига должно быть от 29,4 до 78,5 Н, для концевых мер из твердого сплава - от 29,4 до 98,1 Н.
3.3.1. Определение отклонения от плоскостности измерительных поверхностей концевых мер длины свыше 0,9 до 3 мм в свободном состоянии производят при выпуске из производства и ремонта одновременно с проверкой притираемости. Для этого концевую меру прикладывают к стеклянной пластине и наблюдают интерференционные полосы, располагая их вдоль длинного и затем вдоль короткого ребра. Производят отсчет максимальной стрелы прогиба  интерференционной полосы.
Отклонение от плоскостности подсчитывают по формуле
 ,
где:  - длина волны света, принимаемая равной 0,6 мкм.
3.3.2. Кроме метода приведенного в п. 3.3.1, определение отклонения от плоскостности измерительных поверхностей концевых мер длины в свободном состоянии можно проводить с помощью поверочной линейки ЛД-50 путем наблюдения щели (просвета) между гранью линейки и проверяемой поверхностью.
Острое ребро поверочной линейки ЛД-50 прикладывают вдоль длинного и вдоль короткого ребер измерительных поверхностей концевой меры. Размер щели (просвета) оценивают визуально, сравнивая с "образцом просвета".
Для получения образца просвета к нижней плоской стеклянной пластине притирают три концевые меры, разность номинальных длин которых равна 2 мкм. Две одинаковые меры с большей длиной (например 1,007 мм) притирают по краям, а меру с меньшей длиной (например 1,005 мм) притирают между ними. При наложении ребра поверочной линейки на концевые меры в направлении, параллельном их короткому ребру, получаем "образец просвета" размером 2 мкм.
3.3.3. Отклонение от плоскостности измерительных поверхностей концевых мер в свободном состоянии не должно превышать 2 мкм в соответствии с ГОСТ 9038-89.
3.4. Определение срединной длины, отклонения длины от номинальной и отклонения от плоскопараллельности образцовых концевых мер 3 и 4-го разрядов и рабочих классов точности 1 - 5.
3.4.1. При проведении измерений на индуктивной двухконтактной установке с математическим обеспечением мод. 70701 концевые меры устанавливаются в соответствующие кассеты: образцовую - в гнездо с маркировкой "О", поверяемую - в гнездо с маркировкой "П". Перед измерением, концевые меры, вложенные в кассеты, выдерживаются на подставке, входящей в комплект прибора, в течение времени, указанного в п. 2.4.4. Затем концевые меры устанавливают на измерительный столик, таким образом, чтобы наконечник преобразователя входил в контакт с измерительной поверхностью образцовой концевой меры.
3.4.2. По программе, введенной в МикроЭВМ, столик с манипулятором осуществляет перемещение концевых мер от образцовой к поверяемой и от одной поверяемой точки к другой согласно п. 3.4.7. Управление электромагнитами арретиров осуществляется в соответствии с указаниями п. 3.4.5. Результаты измерений отражаются на цифровом электронном блоке и вводятся в ЭВМ. ЭВМ производит обработку поступающей информации и ее анализ. Результаты обработки выводятся в цифровой форме печатающим устройством и на экран телевизионного индикатора. Управление работой установки осуществляется оператором с клавишного поля микроЭВМ.
Программное обеспечение математической обработки результатов измерений соответствует п. 4.1.
3.4.3. Если поверяемые концевые меры отвечают требованиям МИ 1604-87 и ГОСТ 9038-89 для соответствующего разряда (класса), то установка отпечатает параметры измеренной концевой меры согласно приложению.
Если поверяемая концевая мера не удовлетворяет требованиям заданного разряда (класса), то на экране телевизора появится надпись "БРАК" и значения параметров, превышающих установленные требования.
3.4.4. Поверка концевых мер на автоматизированном приборе АПМ-100 осуществляется методом непосредственной оценки или методом сравнения с образцовой мерой. Управление прибора осуществляется с клавиатуры пульта управления, на котором находится индикация состояния прибора и цифровое табло.
Программное обеспечение предназначено для управления перемещениями пиноли по координате "z" и механизма перемещения концевых мер по координатам "x" и "y" для измерения в пяти точках согласно п. 3.4.7, проведения математической обработки результатов измерения в соответствии с п. 4.1, ведения протокола и распечатки свидетельства.
3.4.5. При проведении поверки концевых мер на вертикальных приборах (типа ИКПБ или оптикаторах) с ребристым столом с выступающей сферической вставкой или с выступающим средним ребром, поверяемую и образцовую концевые меры оператор устанавливает в держателях поперек ребер стола, чтобы поверяемая концевая мера была ближе к оператору.
Осторожно опускают измерительную головку прибора до касания со срединной (центральной) точкой измерительной поверхности образцовой концевой меры. Микрометрической подачей устанавливают показание прибора приблизительно на нуль.
Измерительный наконечник арретируют 3 - 5 раз и, убедившись, что показания прибора изменяются в пределах не более 0,02 мкм при поверке образцовых концевых, мер 3 и 4-го разрядов и рабочих концевых мер классов точности 1 и 2 или в пределах 0,2 мкм при поверке концевых мер классов точности 3, 4 и 5 снимают отсчет с точностью до десятых долей деления шкалы. В протоколе фиксируется наиболее часто повторяющееся показание прибора (или среднее из показаний).
Затем, не меняя установки прибора, приподнимают арретиром измерительный наконечник и, подведя под него поверяемую концевую меру, производят отсчеты в пяти точках в соответствии с указаниями п. 3.4.7. Затем возвращают на измерительную позицию <*> образцовую концевую меру и производят повторный отсчет аналогичным образом.
--------------------------------
<*> Положение концевой меры на приборе между чувствительными элементами (измерительными наконечниками или преобразователями) или между чувствительными элементами и измерительным столом, в котором производится измерение.
3.4.6. При проведении поверки концевых мер свыше 10 до 100 мм включительно на горизонтальных приборах образцовую и поверяемую концевые меры устанавливают на столе рядом, узкими нерабочими поверхностями и закрепляют держателем. Во избежание нагрева концевых мер рекомендуется пользоваться хлопчатобумажной или замшевой салфеткой или перчатками.
Измерительная и пинольная бабки должны быть при этом раздвинуты настолько, чтобы была исключена возможность повреждения измерительных поверхностей концевых мер и измерительных наконечников при перемещении стола.
Перемещая стол прибора, устанавливают образцовую концевую меру срединными точками измерительных поверхностей против измерительных наконечников. Бабку пиноли перемещают до соприкосновения с измерительной поверхностью образцовой концевой меры и закрепляют стопорным винтом пиноли. При этом верхняя плавающая площадка стола прибора должна быть в среднем положении. Измерительную бабку осторожно перемещают до соприкосновения измерительного наконечника с другой измерительной поверхностью образцовой концевой меры. Момент контакта фиксируется началом движения шкалы прибора и измерительная бабка закрепляется стопорным винтом.
Для устранения перекоса концевой меры относительно оси измерения добиваются минимального показания прибора поворотом стола вокруг вертикальной и горизонтальной осей. Микрометрическим винтом пиноли или измерительной бабки устанавливают показания прибора вблизи нуля. Затем арретируют наконечник и снимают отсчет в соответствии с указаниями п.п. 3.4.5 и 3.4.7.
Не меняя установки измерительной и пинольной бабок, отводят арретиром измерительный наконечник, перемещая стол в поперечном направлении, вводят на измерительную позицию поверяемую концевую меру. Затем производят отсчеты во всех подлежащих проверке точках и повторный отсчет по образцовой концевой мере в соответствии с указаниями п. 3.4.7. При этом перед каждым отсчетом следует поворотом и наклоном стола добиваться минимального показания прибора.
При поверке концевых мер номинальной длиной от 0,1 до 0,29 мм включительно операции поверки производят аналогично. При этом образцовая и поверяемая концевые меры не размещаются на столе, а вручную вводятся между измерительными наконечниками и измеряются в подвешенном состоянии. Вместо арретирования концевую меру покачивают рукой. В качестве отсчета принимают наиболее часто повторяющееся минимальное показание.
3.4.7. Для определения срединной длины и отклонений от номинальной длины и от плоскопараллельности при измерениях методом сравнения длины поверяемых концевых мер с образцовыми при помощи контактных средств поверки проводят измерения и отсчеты в следующей последовательности:
на образцовой концевой мере в срединной точке - отсчет Он (ноль начальный);
на поверяемой концевой мере в срединной точке - отсчет С1 и в четырех угловых точках измерительных поверхностей на расстоянии 1 - 2 мм от прилегающих нерабочих поверхностей - отсчеты a, b, d, e и снова в срединной точке - отсчет С2;
на образцовой концевой мере в срединной точке - повторный отсчет Ок (нуль конечный).
Расхождения между отсчетами Он и Ок, С1 и С2 при поверке образцовых концевых мер 3-го разряда и рабочих класса точности 1 не должны превышать классов точности 2 и 3 - 0,1 мкм и рабочих концевых мер классов точности 4 и 5 - 0,4 мкм.
Если расхождения превышают указанные значения, измерения следует повторить.
Все полученные отсчеты заносят в протокол поверки, форма которого приведена в приложении.
4.1. По полученным отсчетам вычисляют отклонения от плоскопараллельности, от номинальной длины, от срединной длины и среднюю длину концевой меры.
ИС NORMPROD: примечание. Здесь и далее нумерация пунктов дана в соответствии с официальным текстом документа. |
4.4.1. Из отсчетов Он, Ок и С1, С2 вычисляют средние значения Оср и Сср.
Для определения отклонения от плоскопараллельности - L вычисляется разность между наибольшими и наименьшими отсчетами из Сср; a; b; d; e. Максимальная по абсолютному значению разность принимается за отклонение от плоскопараллельности концевой меры.
Для определения отклонения от номинальной длины -  вычисляют
 - максимальную разность между одним из отсчетов Сср, a, b, d, e и отсчетом Оср и алгебраически суммируют с
 .
вычисляют - максимальную разность между одним из отсчетов Сср, a, b, d, e и отсчетом Оср и алгебраически суммируют с .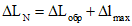
где:  - отклонение срединной длины образцовой концевой меры, мкм.
Для определения отклонения срединной длины от номинального значения -  и срединной длины - Lпов поверяемой меры вычисляют разность срединных длин поверяемой и образцовой концевых мер -
 .
и срединной длины - Lпов поверяемой меры вычисляют разность срединных длин поверяемой и образцовой концевых мер - .
Если Оср равен нулю, то

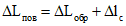
При необходимости учета условий приведенных в п.п. 2.1.1 и 2.1.2.
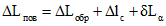
Срединную длину поверяемой концевой меры Lпов вычисляют по формуле
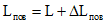
где: L - номинальная длина поверяемой концевой меры, мм;
 - отклонение срединной длины поверяемой меры, мм.
Значения результатов измерений следует округлять согласно указаниям МИ 1604-87 для образцовых концевых мер 3-го разряда и рабочих класса точности 1 - до 0,01 мкм; для образцовых 4-го разряда и рабочих класса точности 1 - до 0,01 мкм; для образцовых 4-го разряда и рабочих классов точности 2, 3, 4, 5 - до 0,1 мкм.
4.4.2. При поверке рабочих концевых мер класса точности 4 и 5 допускается не учитывать отклонение срединной длины от номинальной образцовой концевой меры 4-го разряда при условии, что отклонения длины от номинального значения образцовых мер не превышают допускаемых для классов точности 2 и 3 (соответственно). Отклонение срединной длины образцовых концевых мер от номинальной длины  принимается равным нулю.
При этом отклонение от номинальной длины поверяемой концевой меры  находят из равенства
За отклонение длины концевой меры от номинальной  принимают максимальное значение разности между одним из пяти отсчетов Сср, a, b, d, e и отсчетом Оср или если отсчет Оср равен нулю, то равно наибольшему по абсолютному значению отсчету из указанных пяти.
4.4.3. Отклонения от плоскопараллельности (h) и отклонения длины концевой меры от номинальной  не должны превышать значений, установленных ГОСТ 9038-89 или МИ 1604-87.
5.1. На наборы плоскопараллельных концевых мер длины (или отдельные концевые меры) по результатам поверки оформляются документы в соответствии с указаниями МИ 1604-87.
5.2. Результаты метрологической аттестации оформляются в соответствии с ГОСТ 8.326-89.
5.3. В случае отрицательных результатов поверки концевые меры к выпуску в обращение и применению не допускаются и на них выдают извещение о непригодности.
справочное
поверки набора плоскопараллельных концевых мер длины N ..............
разряда ......... (класса точности) ........, изготовленного
.........................,
принадлежащего ..................., поверенного по набору
N .......................,
разряда ....................., при температуре .................... °C, на
образцовом
средстве измерения .......... N ..................
мкм
L мм |  |  |  | a | b | d | e | h |  |  |  |  | Класс точности | Данные внешнего осмотра |
Поверку проводил оператор
Подпись поверителя
"__" ___________ 19__ г.
Вернуться в "Каталог нормативных документов"
Источник информации: https://internet-law.ru/documents/prod/metodika/7/mi_82836.html
На правах рекламы:
|
© Антон Серго, 1998-2026.
|
Разработка сайта |
|