
Полное меню
- Актуальное
законодательство - Интернет
и право- - Рассылка ''Закон есть закон''
- - Форум сайта (архив)
- - Законодательство
- - Судебная практика (необычная)
- - Судебная практика (авторская)
- - Процедура UDRP и и решения WIPO
- - Книги серии ''Интернет и Право''
- - Книги в открытом доступе
- - Учебный курс ''Интернет и Право''
- - Учебный курс ''Доменные споры''
- - Литература по ''Интернет и Право''
- - Литература по интел. собственности
- - Научный уголок (работы гостей)
- - Авторские публикации
- Информационные
материалы - ЮРИДИЧЕСКИЕ
УСЛУГИ- - Перечень юридических услуг
- - Карта юридических услуг
- - Юридическая консультация
- - Доменные споры (RU), авторское право
- - Международный суд по доменам (COM)
- - Защита прав на маркетплейсе (WB, Ozon)
- - Защита прав в соцсетях (Vk, Ok, FB)
- - Купля-продажа домена, сайта, ПО
- - Досудебное урегулирование конфликта
- - Защита чести и деловой репутации
- - Отмена блокировки сайта/домена РКН
- - ФАС: товарные знаки, авторское право
- - Регистрация ПО/сайта (Роспатент)
- - Юридическая проверка домена
- - Нотариальное заверение сайтов
- - Способы и формы оплаты услуг
- - Мы в СМИ
- - О компании, клиенты
- - Наши дела и победы
- - Контакты и реквизиты
- Информация
о сайте -


ОписаниеИсточник публикации М.: Бюро НДТ, 2016 Примечание к документу Документ утратил силу с 01.07.2021 в связи с изданием Приказа Росстандарта от 23.12.2020 N 2183. Взамен введен в действие ИТС 14-2020. Документ введен в действие с 1 июля 2017 года. Название документа "ИТС 14-2016. Информационно-технический справочник по наилучшим доступным технологиям. Производство драгоценных металлов" (утв. Приказом Росстандарта от 15.12.2016 N 1888) "ИТС 14-2016. Информационно-технический справочник по наилучшим доступным технологиям. Производство драгоценных металлов"
|
|||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||
Вид деятельности | Соответствующий справочник НДТ |
Методы очистки сточных вод, направленные на сокращение сбросов металлов в водные объекты | Информационно-технический справочник по наилучшим доступным технологиям ИТС 8-2015 "Очистка сточных вод при производстве продукции (товаров), выполнении работ и оказании услуг на крупных предприятиях" |
Промышленные системы охлаждения, например, градирни, пластинчатые теплообменники | Информационно-технический справочник по наилучшим доступным технологиям ИТС 20-2016 "Промышленные системы охлаждения" |
Хранение и обработка материалов | Информационно-технический справочник по наилучшим доступным технологиям "Сокращение выбросов загрязняющих веществ, сбросов загрязняющих веществ при хранении и складировании товаров (грузов)" |
Обращение с отходами | Информационно-технический справочник по наилучшим доступным технологиям ИТС 15-2016 "Утилизация и обезвреживание отходов (кроме обезвреживания термическим способом (сжигание отходов)" |
Выработка пара и электроэнергии на тепловых станциях | Информационно-технический справочник по наилучшим доступным технологиям "Сжигание топлива на крупных установках в целях производства энергии" |
Методы добычи драгоценных металлов | Информационно-технический справочник по наилучшим доступным технологиям "Добыча драгоценных металлов" |
Повышение энергетической эффективности | Информационно-технический справочник по наилучшим доступным технологиям "Повышение энергетической эффективности при осуществлении хозяйственной и (или) иной деятельности" |
драгоценных металлов
Драгоценные металлы относятся к уникальным химическим элементам. Они сочетают в себе самые разные свойства: термостойкость и пластичность, коррозионную устойчивость и свариваемость, отражательную и эмиссионную способность, тепло- и электропроводность и высокие магнитные характеристики. Особенными физическими и химическими свойствами обладают не только сами металлы, но и их соединения и материалы: сплавы, катализаторы, порошки, покрытия, оксидные пленки и др. Они играют важную роль в химии, анализе, катализе, биологии, медицине; незаменимы в электронике, радио- и электротехнике, химической и нефтеперерабатывающей отраслях, приборостроении, атомной и ракетной технике. Драгоценные металлы обеспечивают надежную работу вычислительных, измерительных, контролирующих приборов и устройств. Эффект от использования этих металлов, которые окружают нас буквально повсюду, переоценить практически невозможно.
Содержание драгоценных металлов в земной коре (кларк) оценивается, по данным разных авторов, на уровне 10-5 - 10-11%, причем минералы драгоценных металлов не образуют месторождений, перспективных для промышленной переработки. Они преимущественно вкраплены в основные рудообразующие сульфидные и реже - окисленные минералы меди, никеля, железа. Поэтому драгоценные металлы являются редкими и рассеянными элементами.
При переработке полиметаллических руд драгоценные металлы следуют за цветными по всем технологическим переделам, концентрируясь в "черновом" металле, и на заключительном этапе концентрируются в шламах, из которых получают сначала богатые концентраты, а затем - в процессах аффинажа - и сами металлы.
Наряду с первичным сырьем, перерабатываются также различные виды вторичного сырья: отработанные катализаторы, электронный лом, отходы фото- и кинопромышленности, бракованные изделия и т.п., а также техногенное сырье: шлаки, кеки, пыли. Их доля в общем объеме перерабатываемого сырья неуклонно возрастает.
Совокупность драгоценных металлов, полученных из различных источников (см. Федеральный закон "О драгоценных металлах и драгоценных камнях" от 26 марта 1998 г. N 41-ФЗ с поправками от 2 мая 2015 г. N 111-ФЗ), и изделий из них образуют государственный фонд Российской Федерации, который составляет часть ее золотовалютных резервов.
Мировой рынок золота охватывает всю систему обращения этого металла: производство, распределение и потребление. Рынок золота имеет свои особенности:
1) Золото используется фактически всеми государствами в качестве страхового и резервного фонда. Учтенные государственные запасы золота, сосредоточенные в центральных банках и резервах МВФ, составляют сегодня более 31 000 т. Значительная часть этих запасов может быть выставлена на продажу.
2) Еще большие объемы золота имеются у населения (ювелирные украшения, монеты и др.). Часть этого золота также поступает на рынок в виде лома.
По данным Всемирного совета золота по состоянию на май 2016 года ([11]), золотые резервы стран (без учета Ирана, резервы которого могут составлять 900 т) оцениваются в 32 754 т.
Основные страны - потребители золота четко подразделяются на две группы. С одной стороны, это группа технически развитых стран (Япония, США и Германия), которые сравнительно широко используют золото в различных областях техники и промышленных отраслях. Здесь золото выступает как индикатор развития высоких технологий в электронной и электротехнической, космической, приборостроительной и др. отраслях промышленности. Другой группой государств являются те страны, в которых основная доля золота, а иногда и вся его масса потребляется на нужды только ювелирной промышленности. На долю главного производителя ювелирных изделий в Европе - Италии - приходится 15,6% золота, использованного в мировой ювелирной промышленности; на долю основного азиатского производителя золотых украшений - Индию - 15,2% золота. В России на технические нужды золота расходуется 15 - 17 т/год, т.е. 55% - 60% всего количества металла, потребленного в стране, а на изготовление ювелирных изделий - примерно 12 т/год (40% - 45%). Доля России среди стран - потребителей золота составляет около 1,0%. По этому показателю Россия находится в одном ряду с такими странами, как Испания, Мексика, Бразилия, Кувейт.
Состояние рынка по производству и потреблению золота представлено в таблице 1.1 ([12]).
Таблица 1.1
Золото. Предложение и спрос, т ([12])
2015 год | |
Предложение | |
Добыча из недр | 3186,2 |
Скрап (вторичное золото) | 1092,8 |
Нетто хеджирование предложений | -20,8 |
Итого: | 4258,3 |
Спрос | |
Ювелирный | 2396,9 |
Промышленный | 332,9 |
Инвестиционный | 921,5 |
Профицит/дефицит | 2,5 |
Центральные банки и другие учреждения | 566,7 |
Всего физический спрос | 4218 |
Мировые запасы серебра оцениваются в 512 тыс. т, а ежегодная добыча составляет около 25 тыс. т, причем на долю России приходится 6% - 7% от этого количества ([13]).
Таблица 1.2
Серебро. Предложение и спрос, т ([13])
2015 год | |
Предложение | |
Добыча из недр | 27579 |
Скрап (вторичное золото) | 4544 |
Нетто хеджирование предложений | 243 |
Итого: | 32366 |
Спрос | |
Ювелирный | 7045 |
Серебряная посуда | 1956 |
Промышленный | 18310 |
Инвестиционный | 9091 |
Всего физический спрос | 36402 |
Что касается запасов металлов платиновой группы (МПГ), то они преимущественно сосредоточены на территории Южно-Африканской Республики (порядка 90% всех мировых запасов), на втором месте - Россия.
Данные по предложению платиновых металлов в мире включают оценочный объем продаж первичных металлов платиновой группы (МПГ) добывающими компаниями по странам добычи (таблицы 1.3 - 1.7). Следует отметить, что показатели брутто-спроса для каждой области применения - это сумма производственных потребностей в металле и любых изменений объемов непереработанного металла в данном секторе. Увеличение запасов непереработанного металла приводит к созданию дополнительного спроса, а сокращение запасов снижает уровень спроса. Показатели нетто-спроса равны брутто-спросу в каждой области применения за вычетом объемов утилизированного металла в этой отрасли, независимо от того, использовали повторно этот металл или он был продан для других целей.
Для редких платиновых металлов - иридия, рутения - предложение существенно превышает спрос. Суммарный спрос на осмий, который является самым редким и наименее изученным элементом из группы платиновых металлов, оценивается в первые десятки килограммов.
Таблица 1.3
Платина. Предложение и спрос, т ([14])
ИС NORMPROD: примечание. Текст, выделенный зеленым цветом в официальном тексте документа, в электронной версии документа отмечен знаком "#". |
2013 год | 2014 год | 2015 год | |
Предложение | |||
Южная Африка | 130,9 | 110,0 | 142,1 |
#Россия <1> | 22,9 | 21,8 | 20,8# |
Северная Америка | 9,9 | 10,5 | 9,9 |
Зимбабве <2> | 12,8 | 12,5 | 12,5 |
Прочие <3> | 4,4 | 4,1 | 3,6 |
Итого предложение | 180,9 | 158,9 | 188,9 |
Спрос | |||
Автокатализаторы | 96,4 | 100,8 | 106,7 |
Химическая промышленность | 16,4 | 16,2 | 16,5 |
Электротехника | 6,8 | 7,1 | 7,2 |
Стекло | 2,9 | 6,6 | 6,9 |
Инвестиционный спрос | 27,2 | 8,6 | 14,1 |
Ювелирная промышленность | 94,1 | 90,0 | 87,9 |
Медицина и биомедицина | 6,6 | 6,6 | 6,5 |
Нефтепереработка | 4,9 | 5,1 | 4,0 |
Прочие | 13,0 | 13,1 | 13,3 |
Итого брутто-спрос | 268,34 | 254,1 | 263,1 |
Утилизация, в том числе: | |||
Автокатализаторы | -37,5 | -39,9 | -34,8 |
Электротехника | -0,7 | -0,8 | -0,9 |
Ювелирная промышленность | -24,6 | -23,7 | -17,9 |
Итого утилизация | -62,8 | -64,4 | -53,6 |
Итого нетто-спрос | 205,5 | 189,7 | 209,5 |
Изменение запасов | -24,6 | -30,8 | -20,6 |
--------------------------------
<1> Общий объем МПГ, поставляемый во все регионы, включая Россию и страны бывшего СССР. Данные по предложению из России разделены на продажи первичного металла и реализации государственных запасов.
Таблица 1.4
Палладий. Предложение и спрос, т ([14])
2013 год | 2014 год | 2015 год | |
Предложение | |||
Южная Африка | 76,7 | 66,1 | 83,5 |
#Россия: первичное <4> | 81,7 | 80,5 | 75,7 |
Россия: складские запасы | 3,1 | 0,0 | 0,0# |
Северная Америка | 25,8 | 28,4 | 27,0 |
Зимбабве <5> | 10,0 | 10,2 | 10,0 |
Прочие <6> | 4,6 | 4,2 | 3,8 |
Итого предложение | 202,0 | 189,4 | 200,0 |
Спрос | |||
Автокатализаторы | 218,6 | 232,1 | 237,3 |
Химическая промышленность | 15,3 | 15,0 | 18,6 |
Стоматология | 14,1 | 14,6 | 14,8 |
Электротехника | 33,2 | 31,6 | 29,6 |
Инвестиционный спрос | -0,2 | 29,3 | -20,5 |
Ювелирная промышленность | 11,0 | 8,5 | 7,1 |
Прочие | 3,4 | 3,5 | 3,5 |
Итого брутто-спрос | 295,4 | 334,6 | 290,4 |
Утилизация | |||
Автокатализаторы | -59,2 | -68,1 | -60,2 |
Электротехника | -14,4 | -14,8 | -14,8 |
Ювелирная промышленность | -4,9 | -2,7 | -1,4 |
Итого утилизация | -78,5 | -85,6 | 76,4 |
Итого нетто-спрос | 216,9 | 249,0 | 214,0 |
Изменение запасов | -18,1 | -59,6 | -14,0 |
--------------------------------
<4> Общий объем МПГ, поставляемый во все регионы, включая Россию и страны бывшего СССР. Данные по предложению из России разделены на продажи первичного металла и реализации государственных запасов.
Таблица 1.5
Родий. Предложение и спрос, т ([14])
2013 год | 2014 год | 2015 год | |
Предложение | |||
Южная Африка | 17,2 | 14,6 | 19,0 |
#Россия | 2,5 | 2,8 | 2,5# |
Другие | 2 | 2 | 2 |
Итого предложение | 21,7 | 19,1 | 23,5 |
Брутто-спрос | |||
Автокатализаторы | 24,5 | 25,6 | 25,7 |
Химическая промышленность | 2,6 | 2,8 | 3,1 |
Электротехника | 0,1 | 0,1 | 0,1 |
Стекло | 1,4 | 1,7 | 1,3 |
Прочие | 2,5 | 0,9 | 0,6 |
Итого брутто-спрос | 31,1 | 31,1 | 30,8 |
Утилизация | -8,6 | -9,5 | -8,4 |
Итого нетто-спрос | 22,5 | 21,6 | 22,4 |
Изменение запасов | -0,8 | -2,5 | 1,1 |
Таблица 1.6
Иридий. Спрос, т ([14])
2013 год | 2014 год | 2015 год | |
Спрос | |||
Химическая промышленность | 0,6 | 0,6 | 0,6 |
Электротехника | 1,1 | 1,4 | 2,5 |
Электрохимия | 1,6 | 1,7 | 1,8 |
Прочие | 2,5 | 2,8 | 2,9 |
Итого брутто-спрос | 5,8 | 6,5 | 7,8 |
Таблица 1.7
Рутений. Спрос, т ([14])
2013 год | 2014 год | 2015 год | |
Спрос | |||
Химическая промышленность | 9,7 | 7,7 | 6,7 |
Электротехника | 0,5 | 11,2 | 14,2 |
Электрохимия | 4,5 | 4,8 | 4,9 |
Прочие | 3,3 | 3,4 | 3,6 |
Итого брутто-спрос | 28,0 | 27,1 | 29,4 |
На рисунках 1.1 - 1.3 показано распределение запасов драгоценных металлов в Российской Федерации ([15]).
Российская Федерация наряду с ЮАР является мировым лидером по размеру сырьевой базы золота; в ее недрах заключено почти 12% его мировых запасов. Государственным балансом запасов полезных ископаемых Российской Федерации учитывается в недрах более 13,1 тыс. т драгоценного металла; на долю разведанных приходится более 8 тыс. т. По объему добычи металла из недр Россия в 2013 году заняла второе место в мире после Китая.
Запасы серебра в недрах РФ подсчитаны в количестве 121,7 тыс. т. Это одна из крупнейших сырьевых баз серебра, заключающая около 8% его мировых ресурсов. Россия занимает четвертую позицию в мире по объему сырьевой базы серебра, уступая Мексике, Перу и Польше. Качество руд российских месторождений в целом соответствует мировым аналогам. Собственно серебряные месторождения заключают около 21% российских запасов серебра.
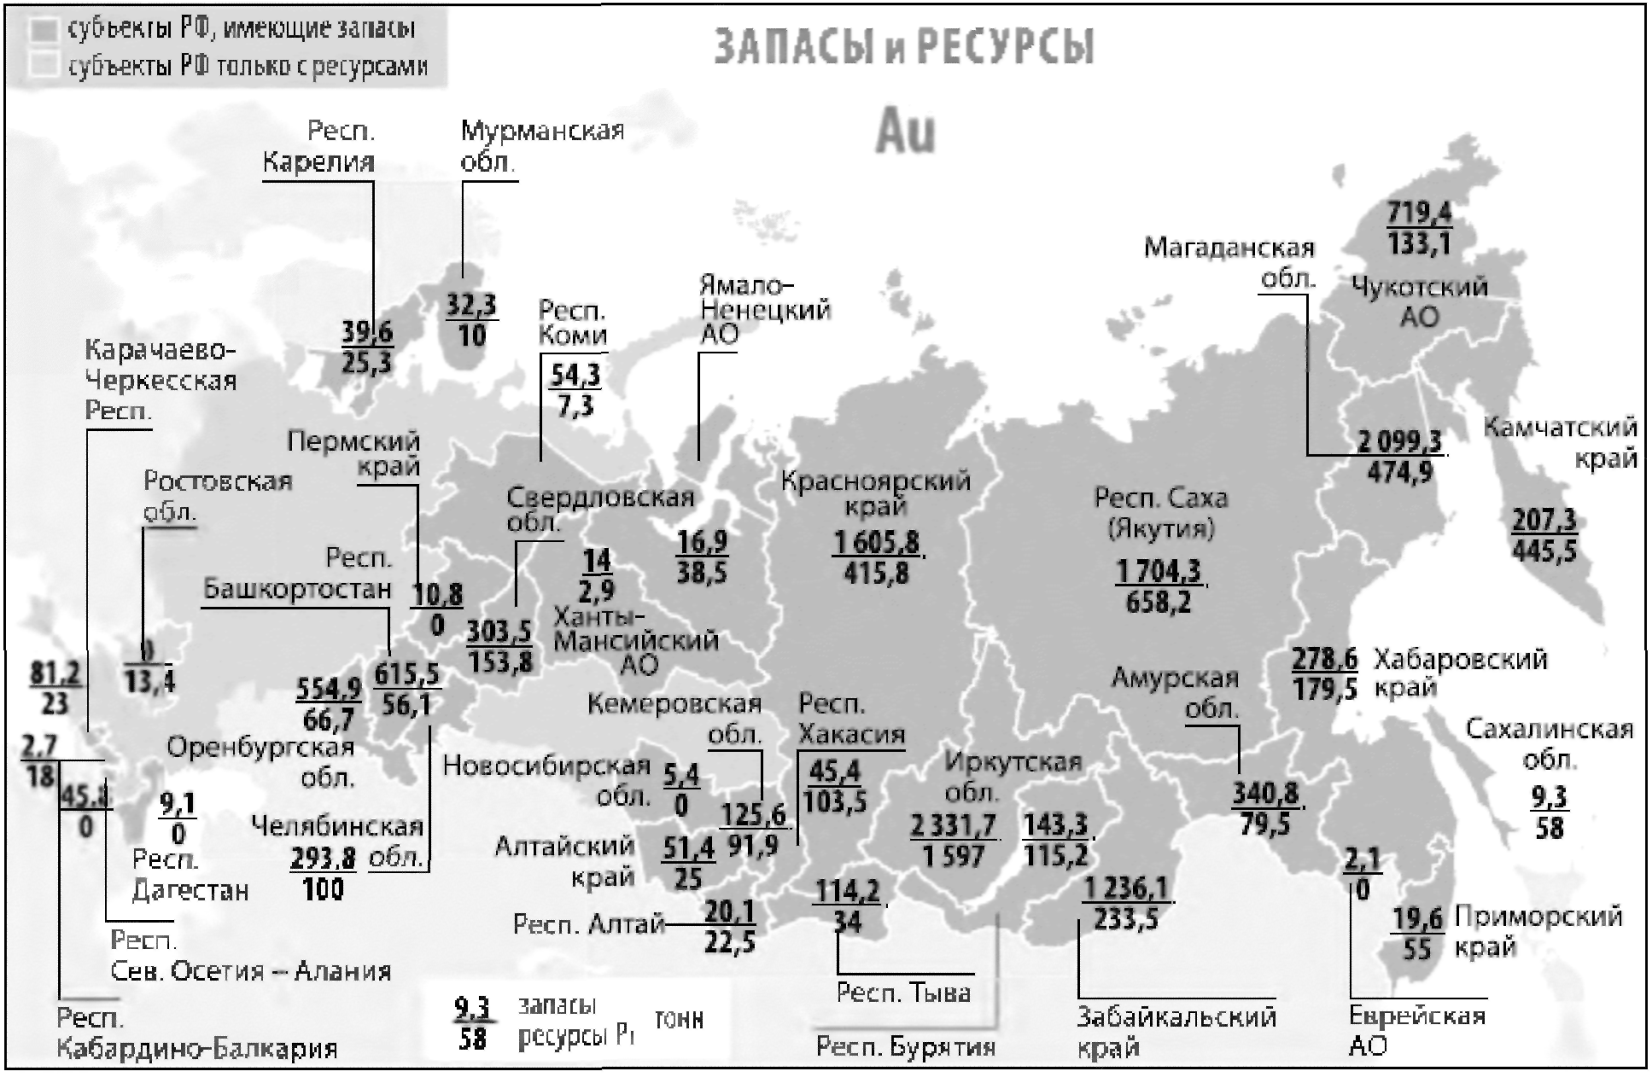
Российской Федерации, т ([15])
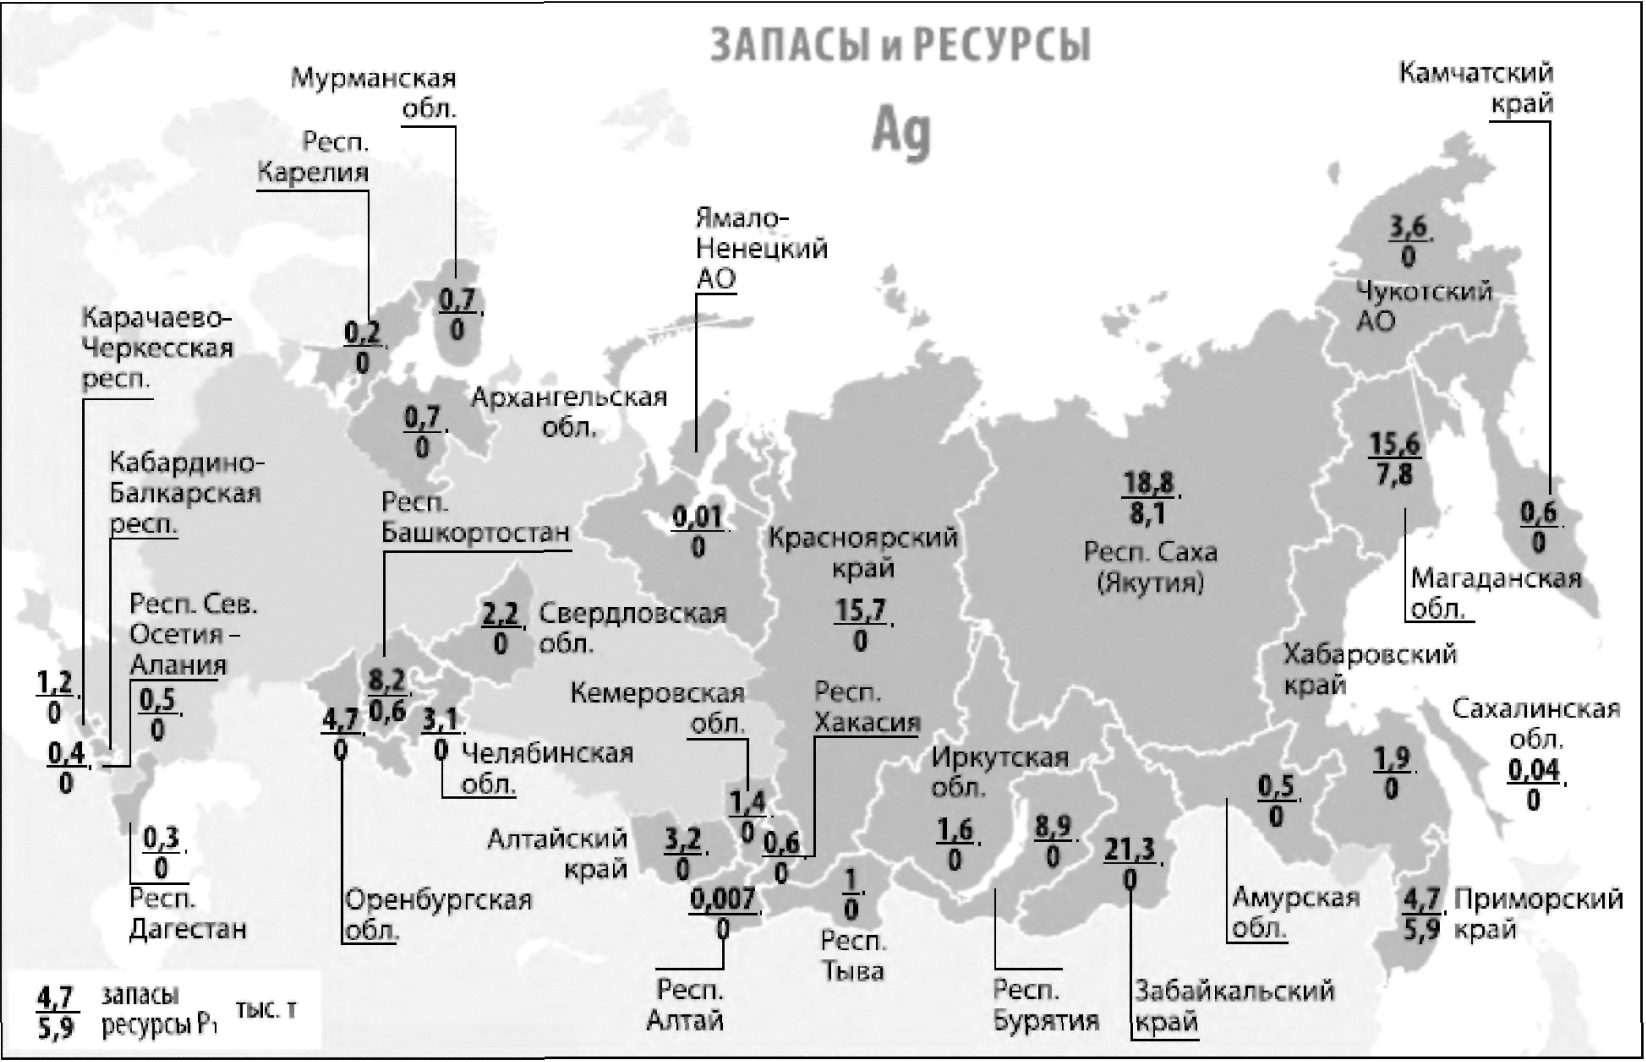
Рисунок 1.2 - Распределение запасов серебра по субъектам
Российской Федерации, тыс. т ([15])
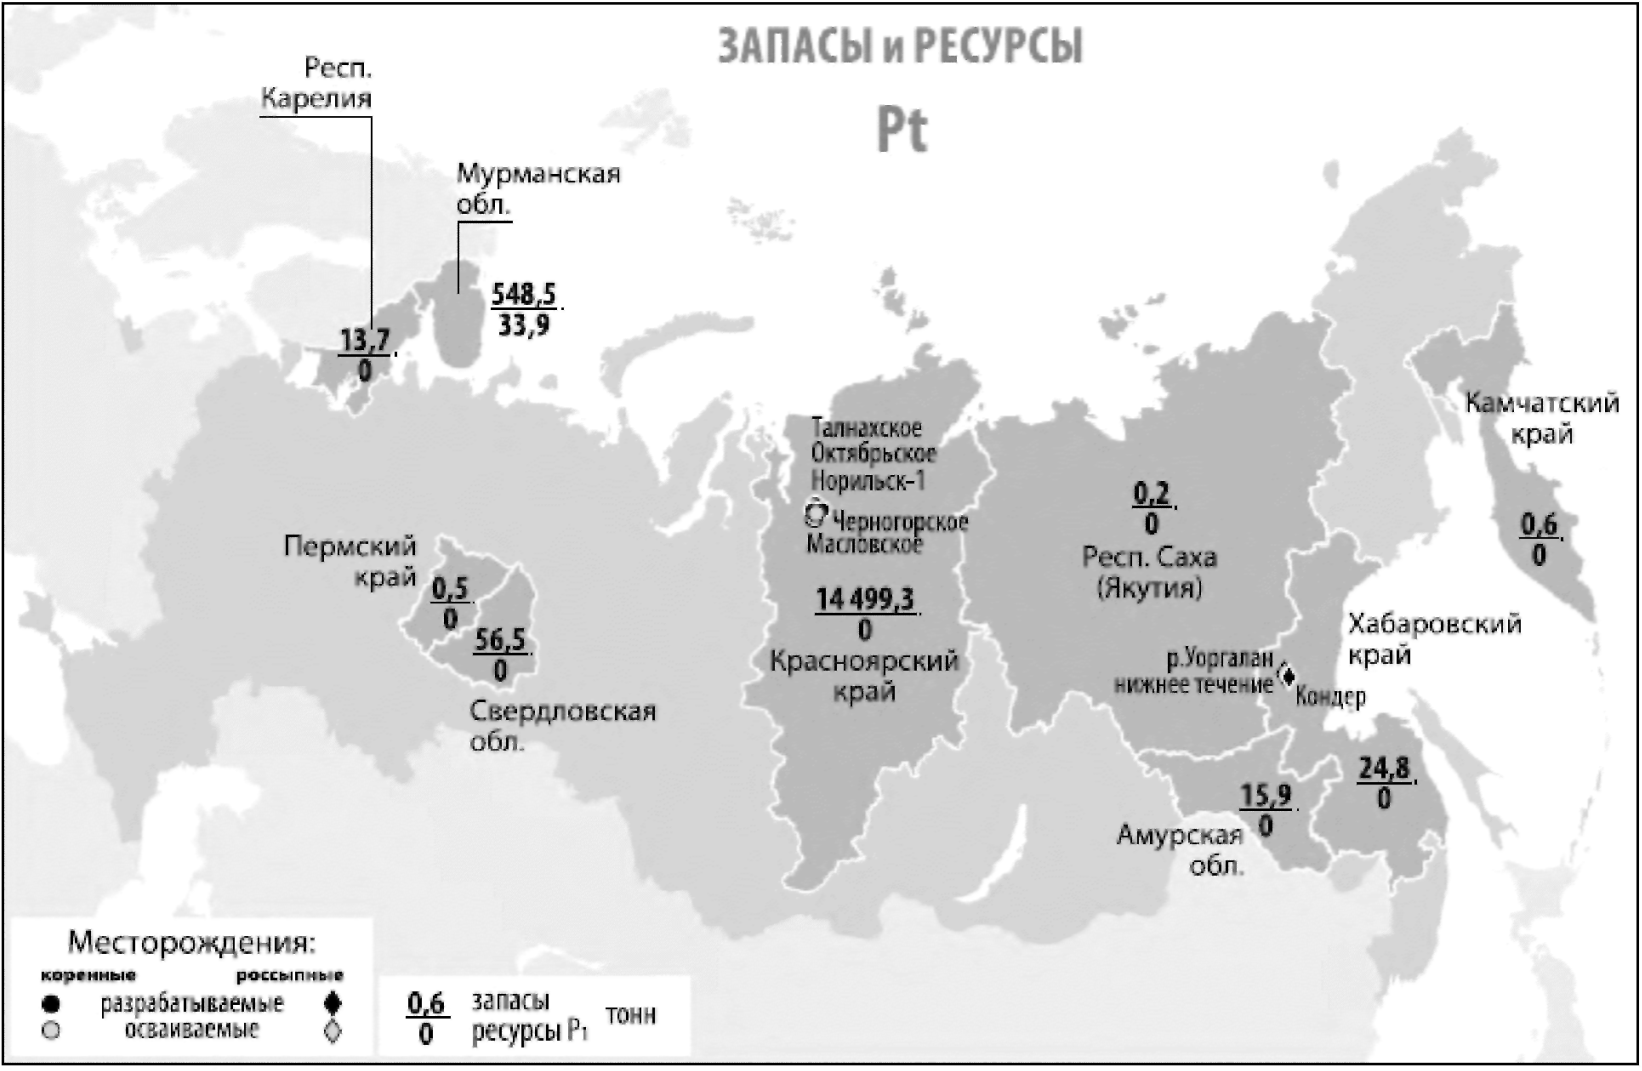
запасов платиновых металлов в Российской Федерации,
т ([16])
Минерально-сырьевая база металлов платиновой группы (МПГ) Российской Федерации значительна и составляет 15 тыс. т. Промышленные запасы эксплуатируемых и осваиваемых месторождений в России достигают 4 тыс. т, то есть составляют примерно пятую часть мировых, поэтому РФ прочно занимает вторую позицию в мире после ЮАР.
Данные по производству золота в Российской Федерации по годам представлены на рисунке 1.4, по 2015 г. - сведены в таблицу 1.8 ([16]).
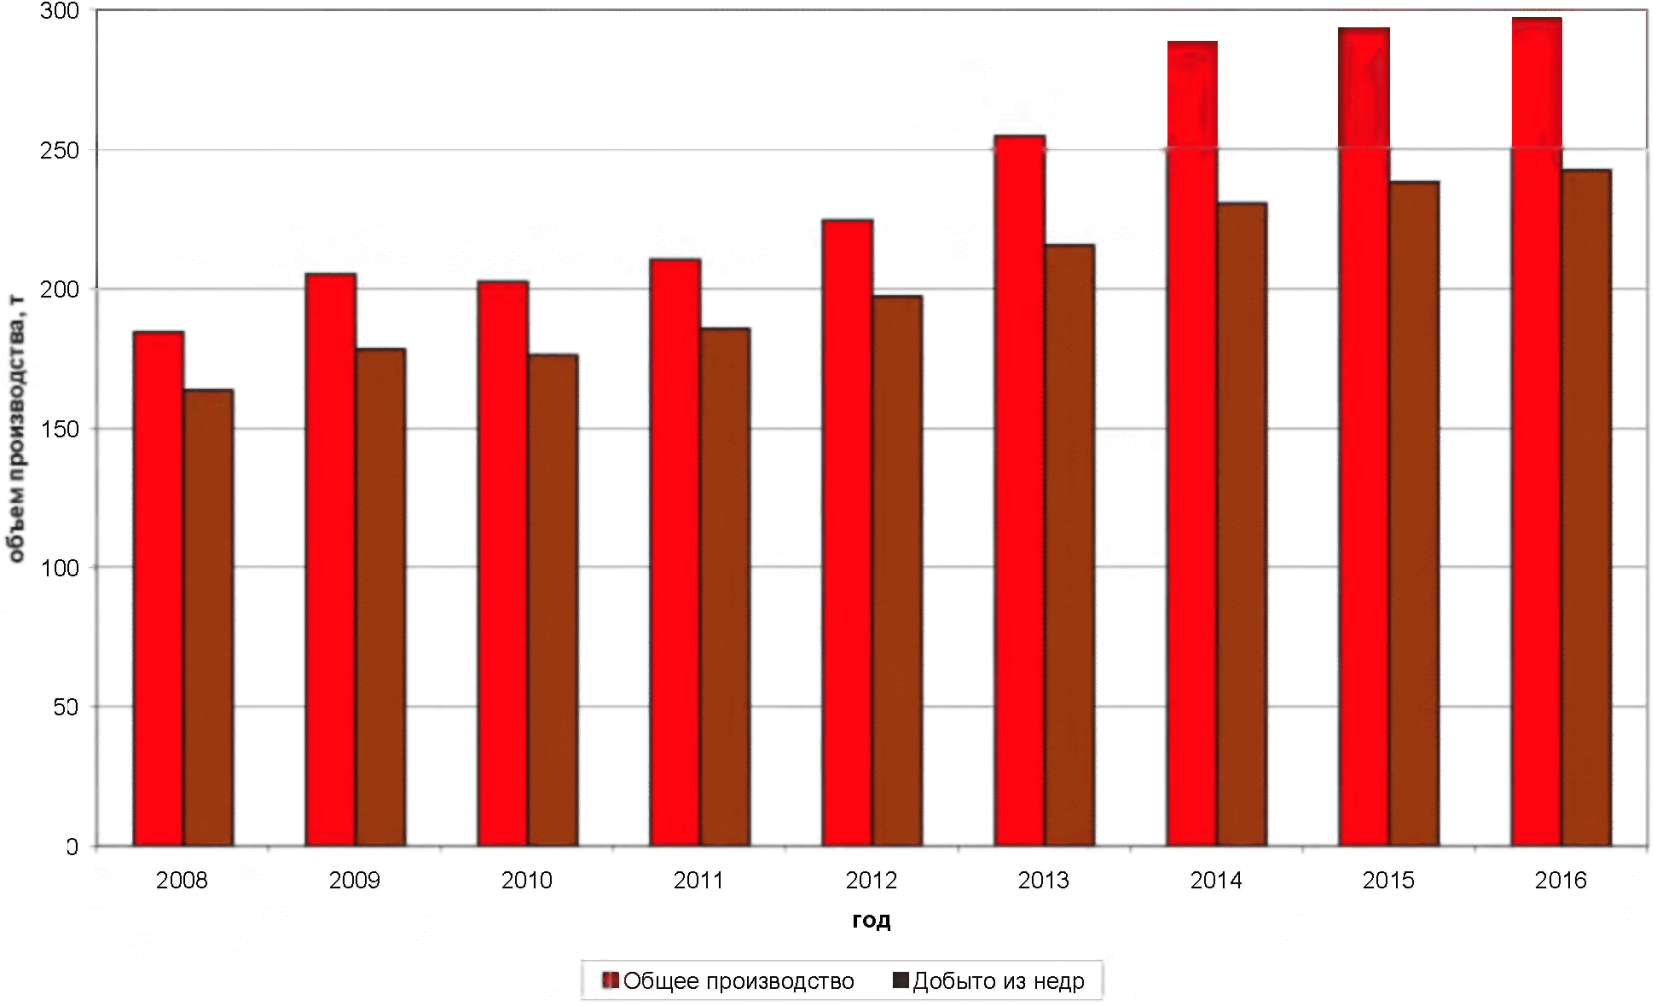
Рисунок 1.4 - Динамика производства золота
в Российской Федерации, т ([16])
Основной вклад в производство золота в Российской Федерации вносит 20 крупнейших золотодобывающих компаний, крупнейшая из которых - "Полюс Золото" (Polyus Gold Int.).
Таблица 1.8
в 2014 году, кг ([16])
Производство золота в слитках | |
Добычное | 230 664 |
Попутное | 16 240 |
Итого из минерального сырья | 246 904 |
Вторичное (скрап) | 35 812 |
Итого: | 282 716 |
Наибольшее количество серебра производится в Магаданской области, крупнейшая компания - Polymetal Int. Данные по производству серебра приведены в таблице 1.9.
Таблица 1.9
Производство серебра в Российской Федерации
в 2014 году, т ([13])
Производство серебра в слитках | |
Добычное | 510 |
Попутное | 288 |
Итого из минерального сырья | 798 |
Вторичное (скрап) | 249 |
Итого: | 1047 |
Данные производству платины и палладия в Российской Федерации в 2014 - 2015 годах обобщены в таблице 1.10.
Таблица 1.10
Производство платины и палладия в Российской Федерации
в 2014 году, кг ([15])
Производство платины | |
Из россыпей | |
ГК "Русская платина" (а/с "Амур") | 3794 |
ГК "Ренова" ЗАО "Корякгеология" | 500 |
Предприятия Свердловской обл. и Пермского края | 220 |
Итого: | 4514 |
Попутное | |
ПАО "ГМК "Норильский никель" (ЗФ и "Кольская ГМК") | 20 443 |
Итого из минерального сырья | 24 947 |
Из вторичного сырья | 9382 |
Всего производство платины | 34 329 |
Производство палладия | |
Попутное | |
ПАО "ГМК "Норильский никель" (ЗФ и "Кольская ГМК") | 82 726 |
Из вторичного сырья | 6133 |
Всего производство палладия | 88 859 |
Особенности сульфидных медно-никелевых руд Норильского промышленного района обусловливают лидирующее положение Российской Федерации в мире по производству палладия (от 40% до 60%, по разным оценкам), поэтому конъюнктура рынка и ценообразование палладия определяются Российской Федерацией.
Территориальное размещение предприятий, которые осуществляют переработку концентратов драгоценных металлов и вторичного сырья, а также аффинаж драгоценных металлов в Российской Федерации показаны на рисунке 1.5.
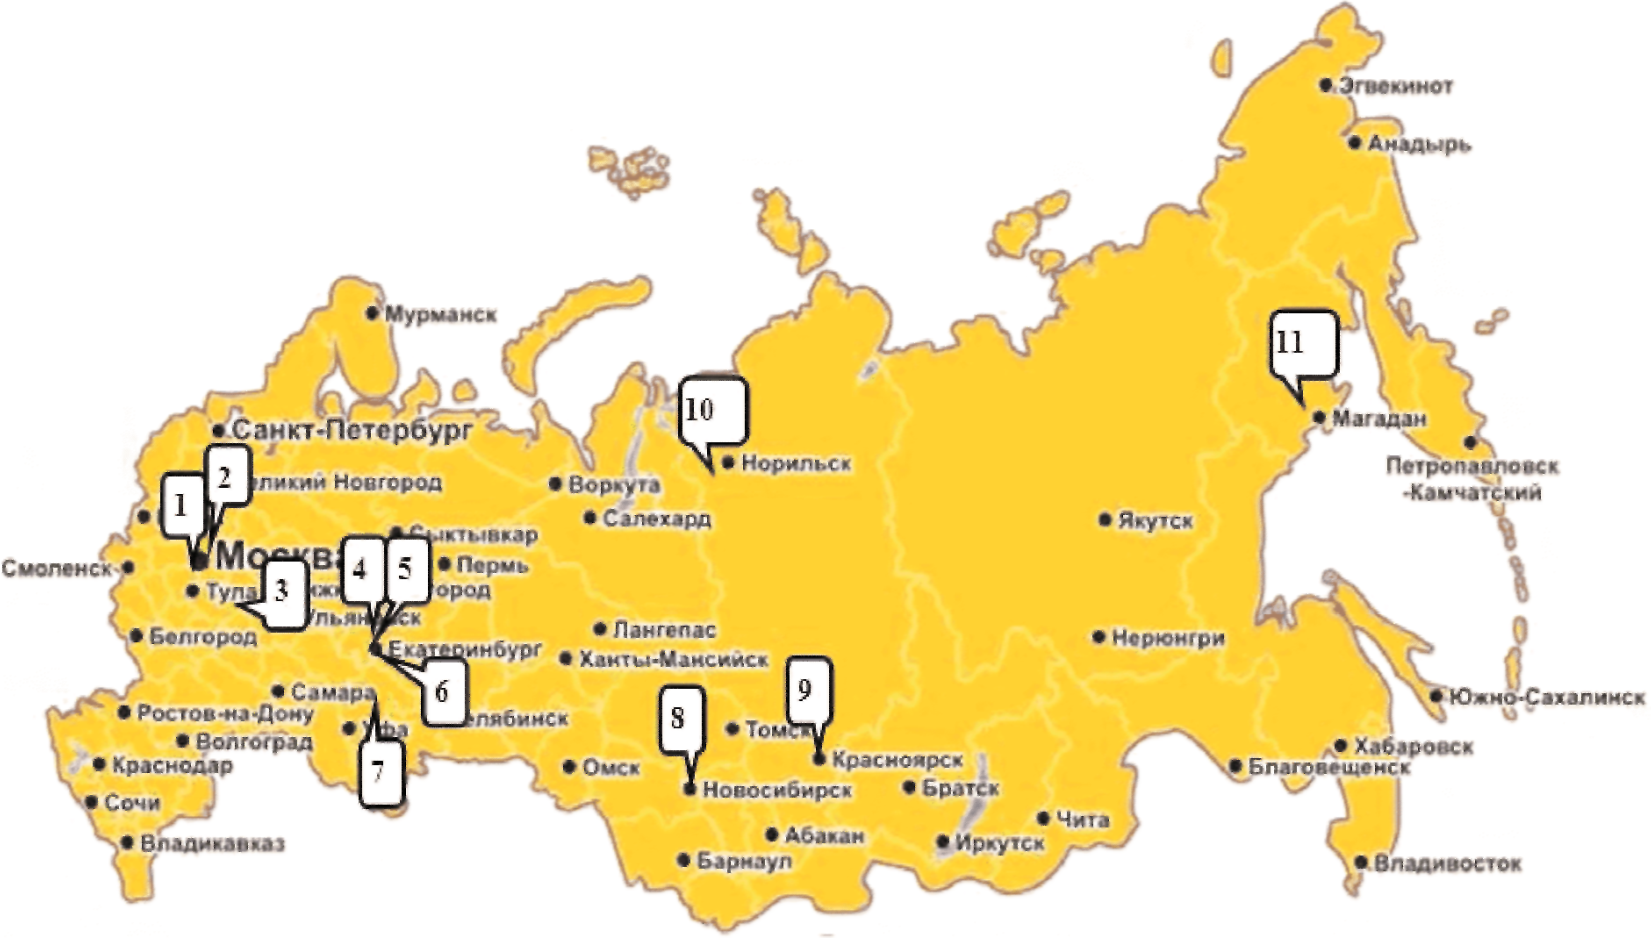
1 - Московский завод по обработке специальных сплавов, г. Москва
2 - Щелковский завод вторичных драгоценных металлов, Московская обл.
3 - Приокский завод цветных металлов, г. Касимов
4 - Екатеринбургский завод по обработке цветных металлов, г. В. Пышма, Свердловская обл.
5 - АО "Уралэлектромедь", г. В. Пышма, Свердловская обл.
6 - АО "Уральские инновационные технологии", г. Екатеринбург
7 - Кыштымский медеэлектролитный завод, г. Кыштым, Челябинская обл.
8 - Новосибирский аффинажный завод, г. Новосибирск
9 - Красноярский завод цветных металлов имени В.Н. Гулидова, г. Красноярск
10 - ПАО "ГМК "Норильский никель", г. Дудинка, Красноярский край <7>
11 - Колымский аффинажный завод, пос. Хасын, Магаданская обл. <8>
по производству драгоценных металлов
--------------------------------
<7> ПАО "ГМК "Норильский никель" в настоящее время выпускает лишь богатые концентраты драгоценных металлов.
<8> Колымский аффинажный завод на данный момент есть в перечне предприятий, имеющих право осуществлять аффинаж драгоценных металлов (согласно постановлению Правительства Российской Федерации от 24 октября 2015 г. N 1136), но в настоящее время производство остановлено.
Из рисунка 1.5 очевидно, что предприятия по производству драгоценных металлов сосредоточены преимущественно в трех районах: в европейской части России, в ее центре, на Урале, где были еще в XIX веке открыты месторождения самородной платины, и в Сибири, где в настоящее время сосредоточены основные источники добычи драгоценных металлов.
Характеристика каждого из выше перечисленных предприятий и производимой ими продукции сведена в таблице 1.11.
Таблица 1.11
производящих драгоценные металлы
N п/п | Предприятие | Дата ввода в эксплуатацию, год | Перечень производимой продукции |
1. | ФГУП "Московский завод по обработке специальных сплавов" | 1946 | Золото и золотые сплавы; серебро и серебряные сплавы; биметаллическая продукция на основе золота и его сплавов, серебра и его сплавов ([17], [18]). Имеет статус Good Delivery (золото) |
2. | АО "Щелковский завод вторичных драгоценных металлов" | 1941 | Золото и серебро в слитках и гранулах; серебросодержащие порошки; соли серебра. Имеет статус Good Delivery (серебро) |
3. | АО "Приокский завод цветных металлов" | 1990 | Золото, серебро, металлы платиновой группы, производство мерных слитков, солей платиновых металлов, ювелирных полуфабрикатов. Имеет статус Good Delivery (золото, серебро, платина, палладий) |
4 | АО "Екатеринбургский завод по обработке цветных металлов" | 1916 | Золото, серебро, металлы платиновой группы, изделия. Имеет статус Good Delivery (золото, серебро, платина, палладий) |
5 | АО "Уралэлектромедь" | 1929 | Золото и серебро в слитках и гранулах, концентрат металлов платиновой группы. Имеет статус Good Delivery (золото, серебро) |
6 | ЗАО "Уральские инновационные технологии | 2008 | Изделия из драгоценных металлов, сплавы, химические соединения платиновых металлов |
7 | ЗАО "Кыштымский медеэлектролитный завод" | 1757 | Золото и серебро в слитках, платина и палладий в порошке |
8 | АО "Новосибирский аффинажный завод" | 1941 | Аффинированные золото и серебро в слитках, гранулах, анодах, пластинах, порошке и прокате. Имеет статус Good Delivery (золото, серебро) |
9 | ОАО "Красноярский завод цветных металлов имени В.Н. Гулидова" | 1943 | Аффинированные драгоценные металлы (все), химические соединения, ювелирные изделия, изделия технического назначения, медицинские материалы. Имеет статус Good Delivery (золото, серебро, платина, палладий) |
10 | ПАО ГМК "Норильский никель" | 1933 | Концентраты платиновых металлов, серебро в гранулах (с 1998 по 2012 год) |
Исходя из выше приведенных данных, можно заключить: несмотря на то, что практически все предприятия, перечисленные в таблице 1.11, производят слитки драгоценных металлов, в том числе мерные слитки, имеет место специализация предприятий в соответствии с историей их создания, становления, квалификации специалистов. Кроме того, помимо слитков, порошков, гранул, АО "ЕЗ ОЦМ", ОАО "Красцветмет", ЗАО "Уралинтех" производят изделия на основе драгоценных металлов различного назначения.
Получение аффинированных платиновых металлов представляет собой крайне сложную технологическую задачу, и обеспечение необходимой потребности в металлах возможно лишь при условии внедрения в производство высокоэффективных технологических процессов их получения. В настоящее время, согласно постановлению Правительства Российской Федерации от 24 октября 2015 г. N 1136, 11 предприятий имеют право осуществлять аффинаж драгоценных металлов, из них 8 имеют статус Good Delivery Лондонской ассоциации участников рынка драгоценных металлов на свою продукцию (золото и серебро). Практически все предприятия Российской Федерации, которым разрешен аффинаж драгоценных металлов, реализуют гидрометаллургические технологии переработки сырья.
Существующая в России технология аффинажа платиновых металлов базируется преимущественно на осадительных методах и приемах. По классической осадительной технологии работает крупнейшее в стране и в мире аффинажное предприятие ОАО "Красноярский завод цветных металлов имени В.Н. Гулидова". Такая технология неизбежно сопровождается образованием промежуточных продуктов и маточных растворов, что делает ее многооперационной и уменьшает сквозное извлечение драгоценных металлов. Поэтому технология, предусматривающая селективное извлечение металлов платиновой группы, независимо от того, какими методами она реализуется (экстракция или сорбция), имеет серьезные перспективы для развития и применения. Следует отметить, что на ряде предприятий Российской Федерации внедрены экстракционные (АО "Приокский завод цветных металлов") и сорбционные (АО "Уралэлектромедь") технологии. Однако в настоящее время экстракционная технология ввиду отсутствия у предприятия сырья практически не реализуется, а сорбционная привязана преимущественно к переработке серебросодержащего сырья с низким содержанием палладия и платины. Она осуществляется через азотнокислые растворы и не имеет сегодня широких перспектив, так как в технологии платиновых металлов образуются хлоридные (солянокислые) растворы.
Таким образом, одной из важнейших проблем отрасли является внедрение технологий, обеспечивающих:
- сокращение числа стадий производственного процесса;
- сокращение времени процесса;
- сокращение объема химических реагентов.
Внедрение прогрессивных технологий аффинажа позволит успешно решать экологические проблемы отрасли.
Аффинаж драгоценных металлов предполагает использование большого количества реагентов, оказывающих негативное воздействие на окружающую среду. Сюда относятся прежде всего такие реагенты, как:
- хлор;
- концентрированная азотная кислота;
- концентрированная соляная кислота;
- органические реагенты и органические растворители (при использовании экстракционных процессов.
Серьезную опасность представляет проблема сбора, хранения и переработки вторичного сырья. Так, отходы электронной промышленности, вторичный электронный лом включает в свой состав органические составляющие (пластик различных видов, материалы на основе поливинилхлорида, фенолформальдегида), а также практически полный набор тяжелых металлов. Такие металлы, как свинец, сурьма, ртуть, кадмий, мышьяк, входящие в состав электронных компонентов, переходят под воздействием внешних условий в органические и растворимые соединения и становятся сильнейшими ядами. Утилизация пластиков, содержащих ароматические углеводороды, органические хлорпроизводные соединения, является насущной экологической проблемой предприятий.
Стоит также отметить выбросы котельных газов, которые приносят существенно больший (в несколько раз) вред по сравнению с производственными выбросами.
применяемых при производстве драгоценных металлов
С каждым годом наблюдается увеличение спроса на драгоценные металлы, что вызывает настоятельную необходимость наряду с поиском новых источников усовершенствования существующих технологий их производства. Указанное обстоятельство предполагает в первую очередь повышение полноты и комплексности использования первичного и вторичного сырья. Возрастающий объем и одновременное снижение качества поступающего на переработку сырья требуют разработки и внедрения высокоэффективных процессов, обеспечивающих получение селективных концентратов драгоценных металлов и самих металлов, сокращение объемов незавершенного производства, снижение энергозатрат, уменьшение потерь драгоценных металлов, возможность автоматизации процессов, улучшение условий труда.
И за рубежом, и в Российской Федерации на большинстве заводов переработка сырья, содержащего драгоценные металлы, осуществляется сегодня с использованием гидрометаллургических процессов. Они характеризуются высокой производительностью и уровнем автоматизации, хорошими экономическими и экологическими показателями ([19]).
2.1.1 Технологии производства золота
Существуют различные варианты технологий получения золота, которые описываются принципиальной схемой, приведенной на рисунке 2.1.
В качестве исходного первичного сырья используют россыпное или рудное золото. В металлургии меди извлекают так называемые попутные золото и серебро. Металлы концентрируют в серебряно-золотом сплаве (сплав Доре), который получают из медеэлектролитных шламов, образующихся в процессе производства катодной меди.
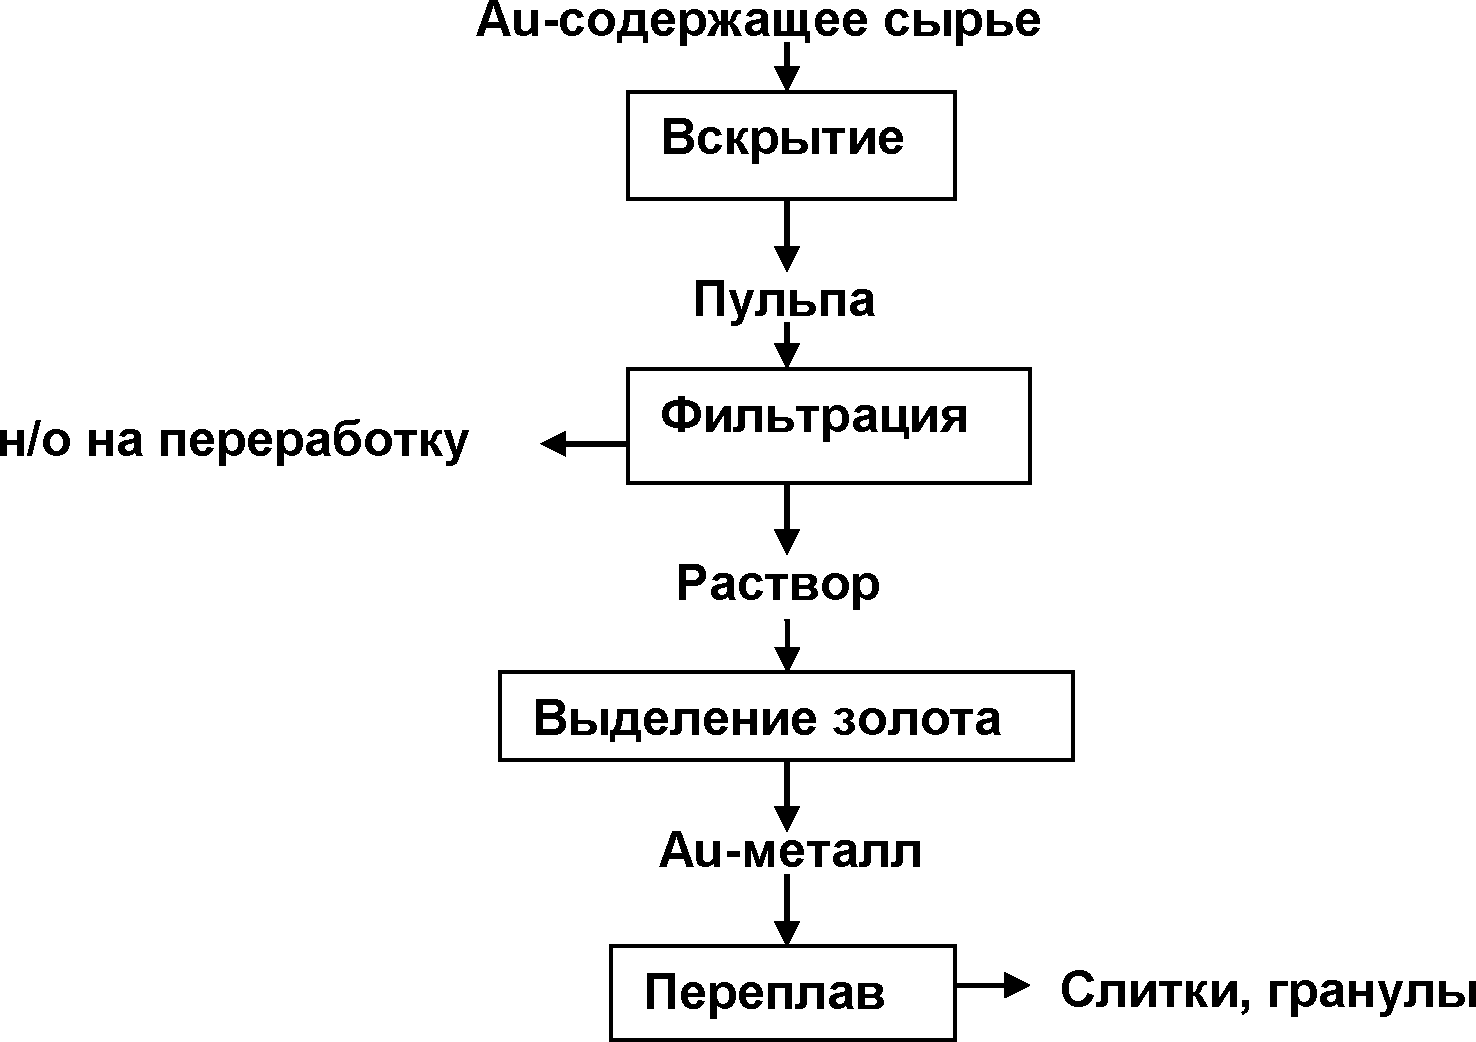
Следует отметить, что данный сплав в зависимости от состава перерабатываемых шламов содержит золото и серебро в разных соотношениях, и это обстоятельство необходимо учитывать при выборе способа дальнейшей переработки сплава Доре, а также оборотных продуктов аффинажного производства.
Исходным сырьем для получения золота может быть также лом ювелирных и технологических изделий. Они отличаются по количественному и фазовому составу. Форма нахождения золота и других драгоценных металлов в исходном сырье обусловливает подход к способам его переработки, которые базируются на химических свойствах драгоценных металлов.
При значительном (более 15% - 20%) содержании серебра в сплаве Доре производится перевод серебра в раствор (как правило, азотнокислый) химическим или электрохимическим способами.
Согласно схеме (рисунок 2.1), богатое по золоту сырье подвергают вскрытию, причем самыми распространенными способами являются растворение золота в "царской водке" либо гидрохлорирование (пропускание хлора через раствор 0,1 - 0,5 М HCl <9>. Независимо от выбранного способа, именно на этой головной стадии происходит более тонкое разделение золота и серебра и образование двух продуктов, перерабатываемых раздельно: золотосодержащего раствора и серебросодержащего твердого осадка.
--------------------------------
<9> В случае растворения в "царской водке" появляется дополнительная операция удаления избытка азотной кислоты из раствора после вскрытия.
Золото выделяют из раствора также, применяя разные приемы. Это может быть:
- восстановление с получением порошка золота под действием таких восстановителей, как сульфит натрия, сульфат железа (II), нитрит натрия, щавелевая кислота, сахар <10>;
- электрохимическое выделение с получением золота на катоде;
- экстракция золота (III).
--------------------------------
<10> Первые два реагента используются наиболее часто.
Получаемый в результате восстановления порошок золота переплавляют на аноды и подвергают электролитическому рафинированию. Именно этот процесс является завершающей операцией получения золота высокой чистоты (99,99%) на подавляющем большинстве предприятий. Рафинирование ведут в электролизерах с растворимыми золотыми анодами, в качестве электролита служат солянокислые растворы золотохлористоводородной кислоты или раствор "царской водки", катоды - титановые пластины, на которые в результате электролиза осаждается золото.
В случае, если реализуется экстракционная технология, то золото выделяют из солянокислого (2 - 5 М HCl) раствора три-н-бутилфосфатом, а реэкстракцию его из органической фазы осуществляют раствором восстановителя, того же сульфита натрия ([20]). Полученный порошок металлического золота по чистоте отвечает золоту высокой пробы.
Заключительная стадия технологической схемы получение слитков различной массы и гранул, отвечающих требованиям государственных стандартов ([17], [18]).
На тех предприятиях, которые перерабатывают упорное золотосодержащее сырье (главным образом рудное золото), практически повсеместно реализуется цианидная технология, которая предполагает цианирование концентратов с переводом золота в раствор в виде прочных цианидных комплексов с последующим выделением золота из растворов двумя известными и хорошо отработанными путями:
- восстановлением цинковой пылью;
- сорбцией на активированном угле.
Оба эти процесса можно рассматривать как процессы предварительного концентрирования золота. Они не являются высокоселективными и предполагают обязательное проведение аффинажных операций по приведенной на рисунке 2.1 схеме. Именно цианидная технология таит в себе основные экологические опасности, связанные с выбросами высокотоксичных веществ в атмосферу и сбросами с отработанными растворами.
До настоящего времени не утратил своего значения для аффинажа золота хлорный метод Миллера, который был предложен еще в конце XIX века. Он получил распространение для аффинажа сплавов Доре, содержащих 88% - 90% золота, 7% - 11% серебра, а также медь, железо, цинк. Его суть заключается в том, что при пропускании газообразного хлора через расплав перерабатываемого исходного сырья все содержащиеся в нем компоненты переходят в форму хлоридов, за исключением золота. Термодинамика этого процесса такова, что золото начинает реагировать с хлором только после того, как прохлорируются примеси, включая серебро. Хлориды в виде шлака собираются на поверхности расплава, затем отделяются от него: из них получают серебро, а золото, полученное по методу Миллера, также дополнительно аффинируют электрохимическим путем до необходимой степени чистоты (рисунок 2.2).
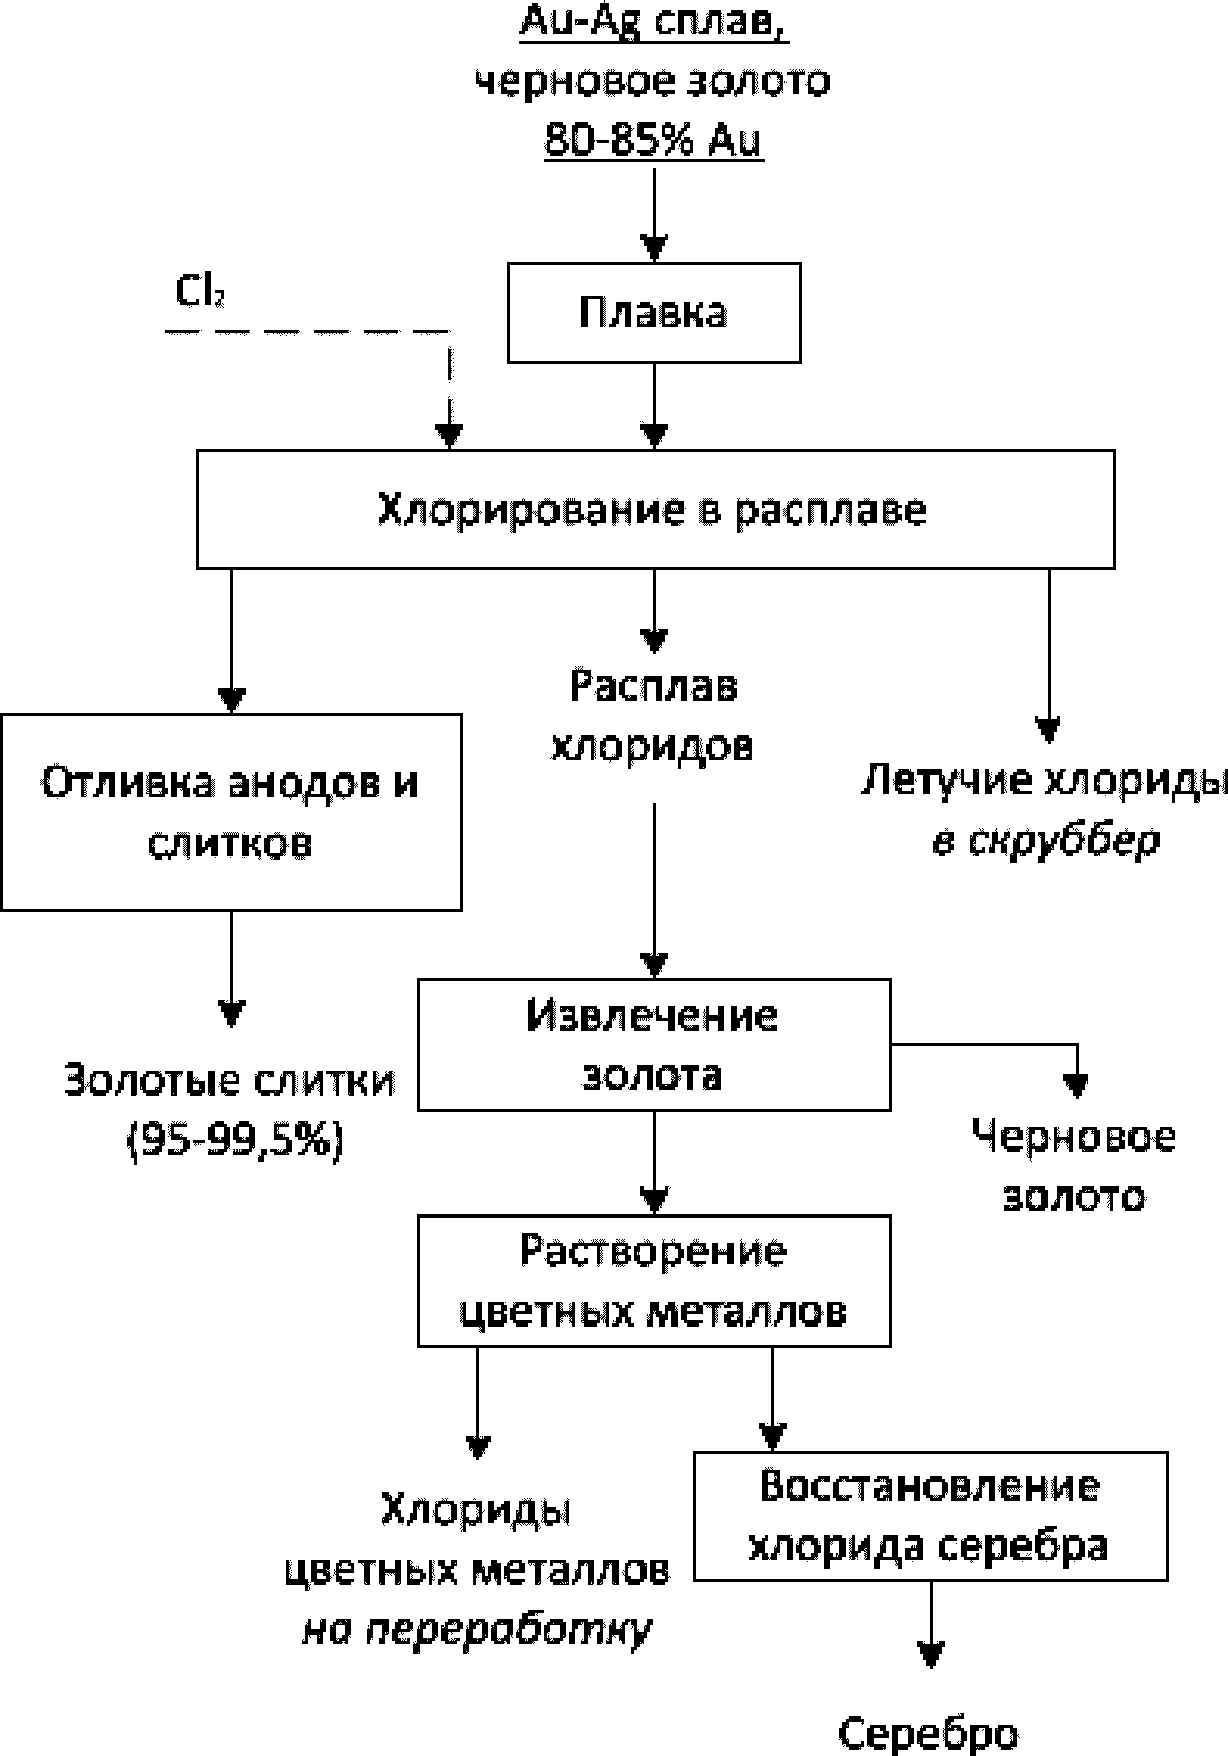
по методу Миллера
Пирометаллургические операции (коллектирующие плавки) применимы и к отдельным видам бедного вторичного сырья, однако только после его классификации и отделения от примесей органических соединений и материалов. Это относится не только к золотосодержащему сырью, но и к материалам, содержащим другие драгоценные металлы (серебро, МПГ).
2.1.2 Технологии производства серебра
В Российской Федерации запасы серебра в основном связаны с месторождениями комплексных полиметаллических руд, поэтому серебро добывается попутно, а получение металлического серебра связано с переработкой различных видов техногенного сырья.
Поскольку серебро по своим химическим свойствам близко золоту, для него применимы приемы избирательного выщелачивания цианидными растворами с последующим осаждением на цинковой пыли (процесс Меррил-Кроу) ([19], [21]). Они используются более 100 лет и являются основными для получения серебра из рудного сырья. Образующийся цинковый цементат подвергается аффинажу.
При переработке свинцово-цинковых руд на стадии рафинирования свинца серебро накапливается в так называемой "цинковой пене" ([22]). Ее перерабатывают электротермическим способом: цинк отгоняют при температуре 1250 °C, а полученный серебросодержащий свинец плавят в купеляционных печах на сплав Доре.
Следует подчеркнуть, что в технологии производства серебра, когда исходное сырье содержит примеси меди, селена, теллура, нередко проводят плавки с добавлением флюсов - соды, буры, которые вводят в количестве 1,5% - 3% от массы загружаемого металла. Плавка является основным источником потерь драгоценных металлов, именно поэтому так велик интерес к гидрометаллургическим технологиям.
Итак, при переработке медеэлектролитных шламов и "цинковой пены" конечной стадией является получение серебряно-золотого сплава.
Таким образом, на аффинажные заводы поступают преимущественно:
- сплав Доре;
- цинковые цементаты;
- хлоридные шлаки или иные продукции, в которых серебро присутствует в виде хлорида.
Кроме того, нельзя не указать на такие виды вторичного сырья, как электронный лом, лом серебряных изделий и т.п.
Основные этапы технологии переработки серебросодержащего сырья показаны на рисунке 2.3.
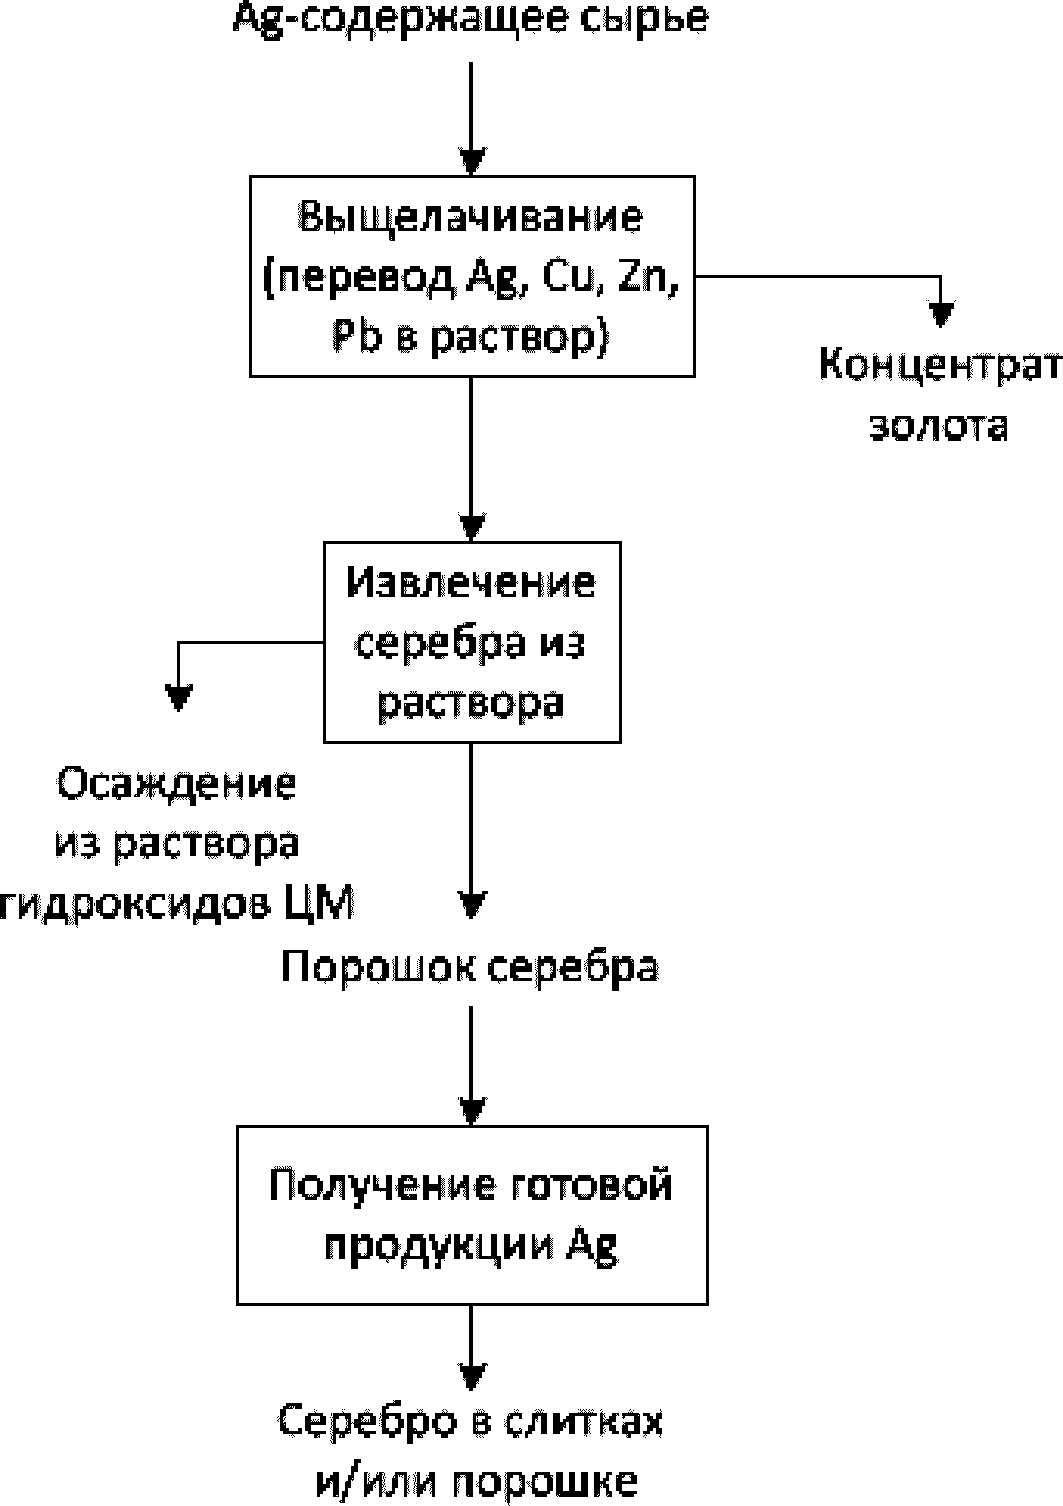
серебросодержащего сырья
В процессах переработки серебряно-золотого сплава возможны различные варианты разделения серебра и золота: в результате растворения в азотной кислоте в раствор переходит серебро, а золото остается в твердом остатке; при растворении сплава в "царской водке" образуется труднорастворимый хлорид серебра, а золото растворяется. Для достижения максимальной степени разделения драгоценных металлов при выщелачивании азотной кислотой рекомендуется, чтобы содержание серебра в сплаве превышало концентрацию золота в 2 - 3 раза ([23]). Как правило, после растворения в азотной кислоте полученный раствор нитрата серебра после соответствующей очистки от примесей направляется на электролиз с получением катодного серебра.
Если сплав содержит около 95% серебра, 3% золота, примеси разных количеств меди, свинца, железа, никеля, селена, он непосредственно подвергается электролитическому рафинированию. Его переплавляют в аноды, а электролитом служит водный раствор нитрата серебра с добавкой свободной азотной кислоты. Содержание примесей, особенно золота и меди, в анодах строго регламентируется.
ИС NORMPROD: примечание. Текст дан в соответствии с официальным текстом документа. |
Целесообразно рассмотреть вариант электроэкстракционной технологии аффинажа серебряно-золотого сплава. Он предусматривает получение катодного серебра, золотого шлама и концентрата платиновых металлов ([6]). Согласно этой технологии, сплав Доре растворяют в азотной кислоте в присутствии ионов аммония под давлением выделяющейся газовой фазы. При взаимодействии оксидов азота и ионов аммония происходит выделение азота и регенерация связанной кислоты. Золото, платина и частично палладий переходят в нерастворимый осадок - золотой шлам. Полученный азотнокислый раствор подвергают сорбционной очистке от платиновых металлов, а также гидролитической очистке от меди, теллура и других примесей. Очищенный раствор подвергают электроэкстракции с получением катодного серебра.
Предложено множество вариантов технологии переработки цинковых цементатов с содержанием серебра не ниже 75% - 80%. Известные в литературе схемы отличаются выщелачивающим агентом на первой стадии, количеством стадий выщелачивания, условиями этой операции, однако они обеспечивают получение богатых серебросодержащих концентратов, пригодных для аффинажа. Так, например, по технологии [7] осадки выщелачивают азотной кислотой с целью перевода в раствор серебра, цинка и прочих кислоторастворимых примесей и разделения серебра и золота, которое остается в осадке (рисунок 2.4). Далее полученную пульпу обрабатывают раствором каустической соды до концентрации NaOH в растворе 100 - 120 г/дм3, при этом в осадок выпадает серебро в виде оксида, а примеси, в частности меди, - в виде гидроксидов. Селен остается в растворе, вероятнее всего, в виде селенита натрия; цинк также переходит в раствор. Таким образом, твердой основой пульпы является преимущественно оксид серебра и золото. Ее отделяют, сушат и плавят на серебряный золотосодержащий сплав с добавками негашеной извести и силикатного стекла. Из сплава отливают аноды (98,8% серебра, 0,31% золота) для электролитического рафинирования.
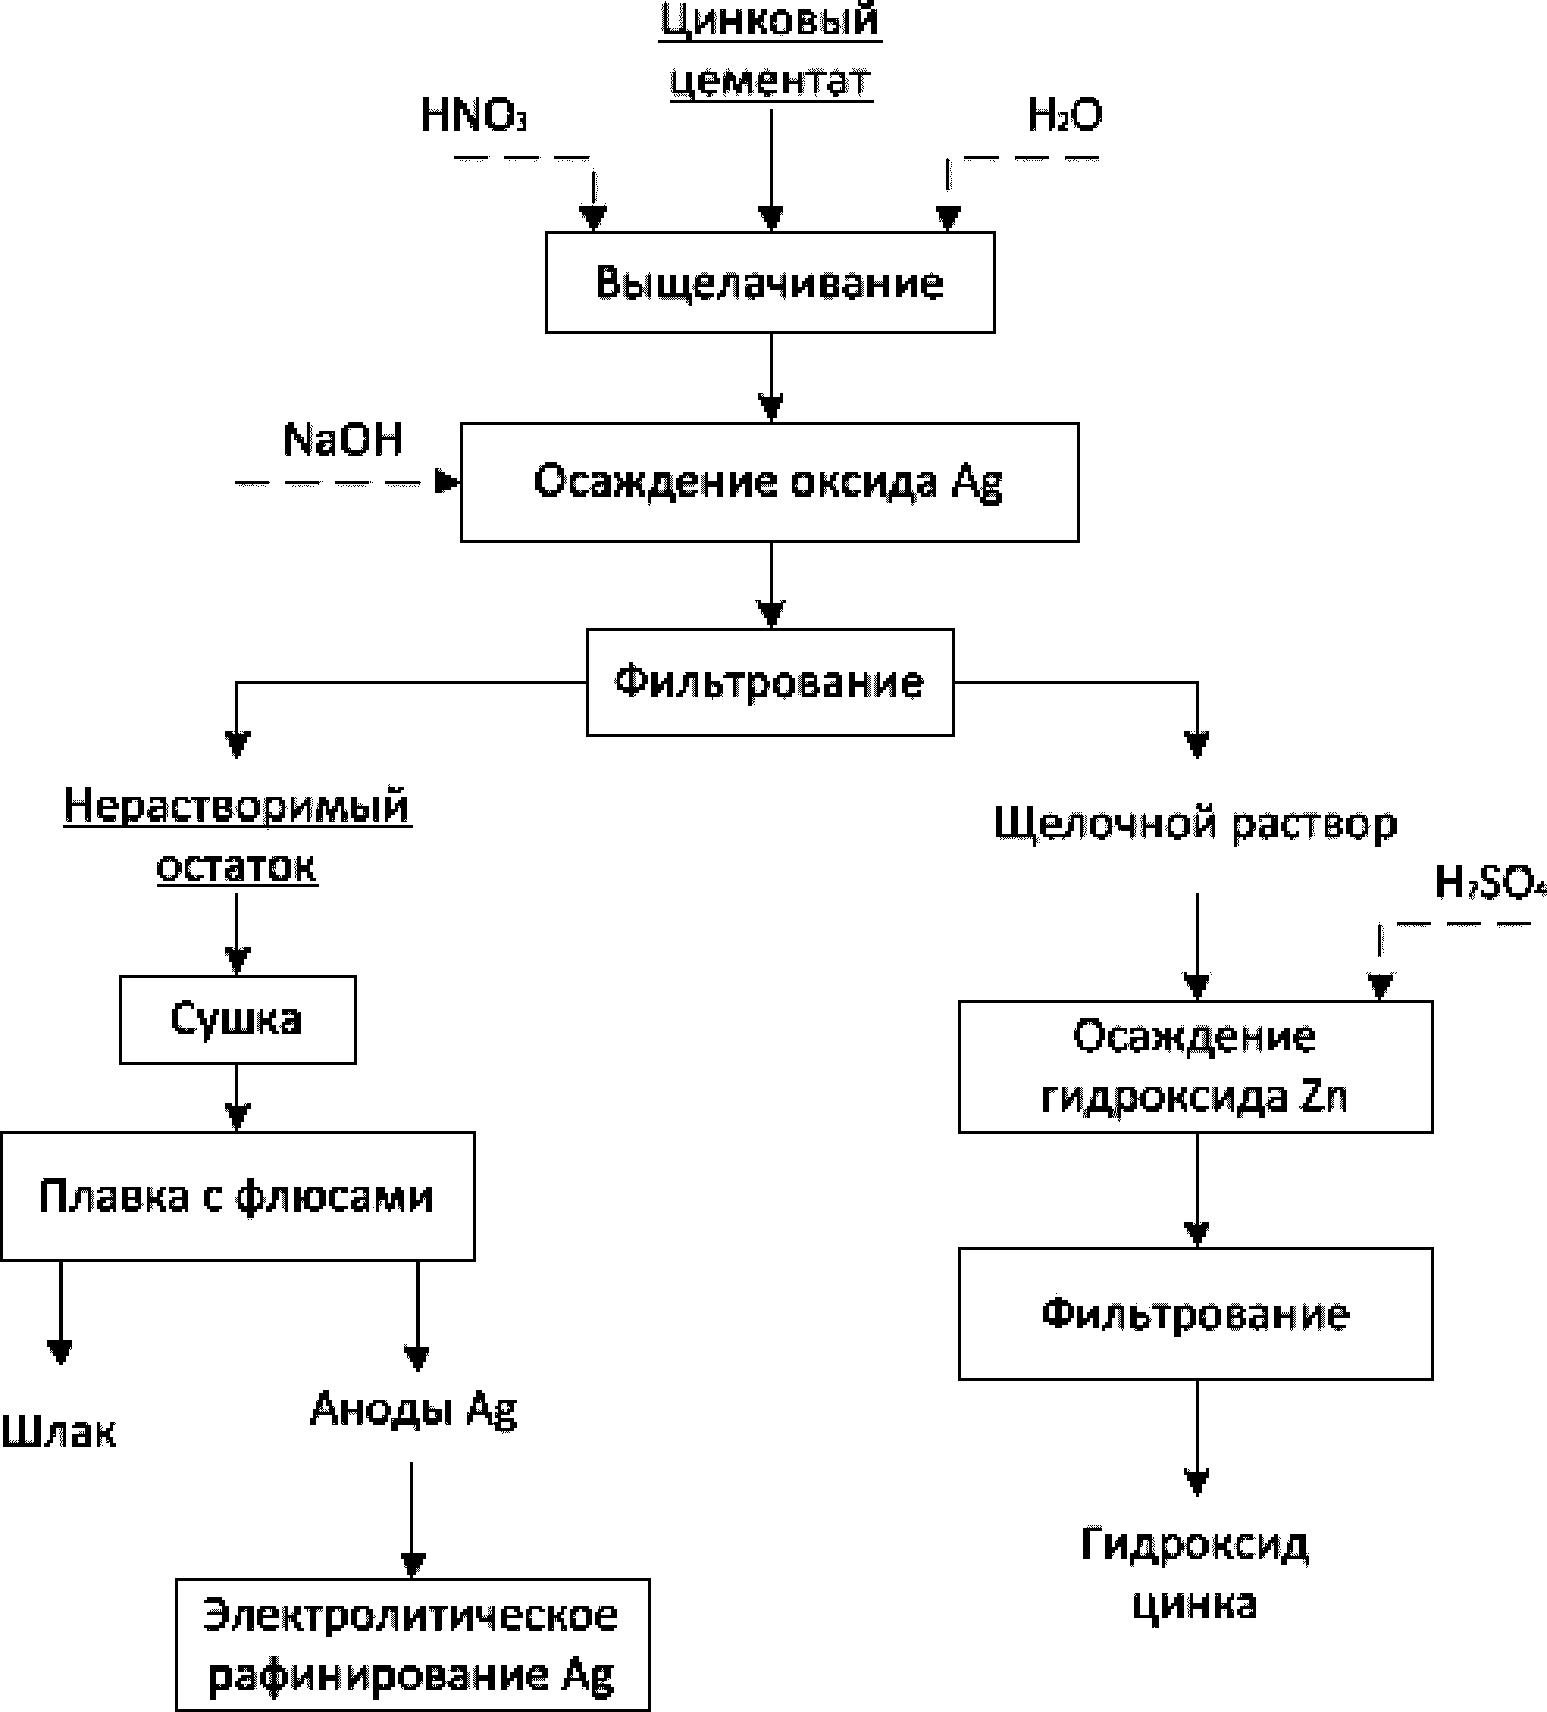
цинковых цементатов
Отдельно необходимо рассмотреть переработку концентрата серебра, образующегося при выделении его в виде хлорида из сульфатных растворов выщелачивания медно-никелевых шламов. Поскольку он содержит сумму хлоридов серебра и цветных металлов, его обрабатывают горячей водой с целью предварительного обогащения с целью удаления хлоридов свинца, меди, избытка хлорида натрия, нерастворимый остаток промывают, сушат и плавят с содой с получением серебросодержащего сплава, который поступает на электрохимическое рафинирование для получения кондиционного металла.
Электролитическое рафинирование - наиболее распространенный способ получения аффинированного серебра чистотой свыше 99,97% в промышленном масштабе, несмотря на высокую энергозатратность и жесткий контроль состава электролита.
2.1.3 Технологии производства металлов платиновой группы
Технология аффинажа металлов платиновой группы относится к наиболее сложным и многооперационным, поскольку эти элементы обладают общностью химических свойств. Попутно с МПГ при переработке платиновых концентратов, получаемых из шламов медно-никелевого производства, товарными продуктами являются золото, серебро, селен, теллур, кобальт, сера). Общая технологическая схема переработки шламов и получения платиновых концентратов приведена на рисунке 2.5.
Помимо платиновых концентратов (ПК), для получения платины используется природный концентрат, так называемая "шлиховая" платина, уникальное сырье с содержанием ~ 75% платины в виде природного сплава платины и железа (минерал ферроплатина).
К другим видам сырья для получения платины стоит отнести:
- отработанные автомобильные катализаторы;
- электронный лом, содержащий платину и другие платиновые металлы;
- катализаторные сетки, выработавшие срок службы;
- отходы стекольной промышленности (например, фильтры для протяжки стекловолокна);
- иные виды катализаторов, в частности, платинорениевые катализаторы, изделия электротехнической промышленности, отходы химической промышленности.
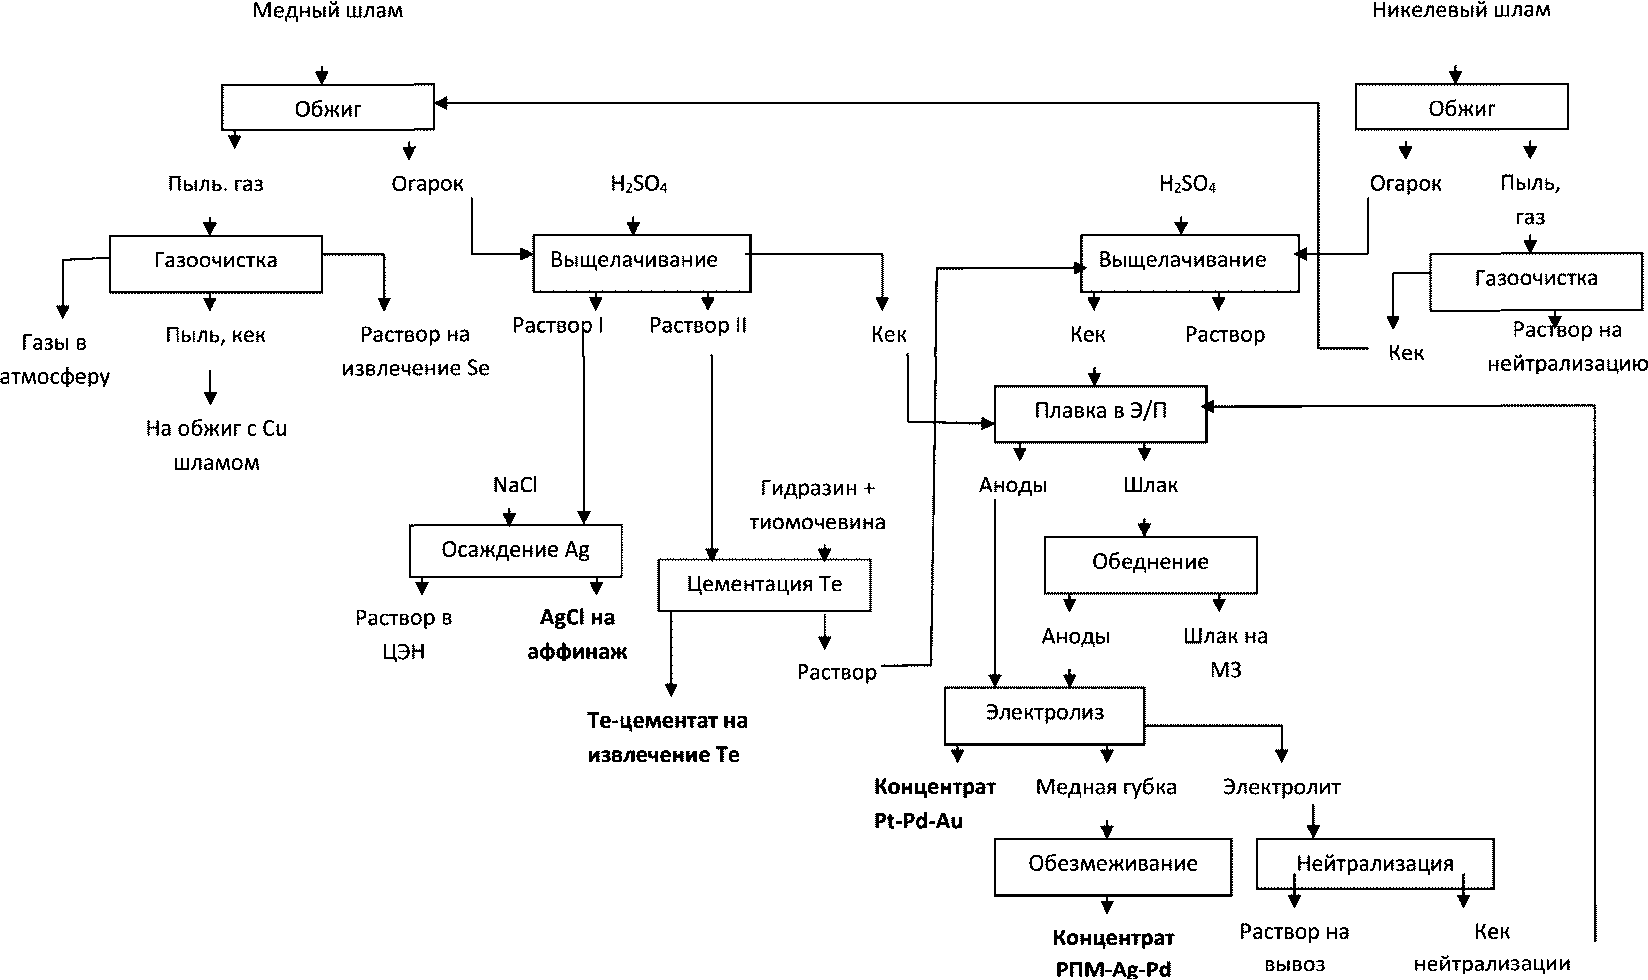
при переработке шламов медно-никелевого производства
В случае палладия наряду с вышеперечисленными источниками в качестве богатого вторичного сырья можно рассматривать также технологический лом - стоматологические сплавы.
Сложность аффинажа МПГ обусловлена и тем обстоятельством, что ПК, являющиеся основным исходным сырьем, характеризуются высоким содержанием примесей. Например, содержание редких платиновых металлов (РПМ) в концентрате КП-2 не превышает 3,5% - 4,5%. Это обусловливает высокие затраты на аффинаж и большие объемы отходов аффинажной переработки.
Существующая технология переработки шламов направлена на извлечение платины, палладия и золота. Общее извлечение драгоценных металлов и извлечение РПМ в селективные концентраты остается низким: так, степень извлечения иридия является в настоящее время самой низкой и в случае концентрата КП-1 составляет 40%.
Важно подчеркнуть, что технология получения МПГ, в первую очередь платины и палладия, чрезвычайно консервативна, в ее основе лежит идея переработки платиновой руды, сформулированная еще в XVIII веке и заключающаяся в растворении концентрата в "царской водке", последующем осаждении из раствора платинохлористо-водородной кислоты гексахлороплатината (IV) аммония и его прокаливании при температуре 1000 °C с получением металлической платины. Из раствора после отделения платины выделяют палладий осаждением его в виде труднорастворимой соли транс-дихлородиамминопалладия (II), которую также прокаливают с целью получения металлического палладия. Безусловно, это только ключевые моменты технологии. Им сопутствует множество переделов, обеспечивающих селективность осаждения труднорастворимых солей платины и палладия. Сюда относится и стадия удаления избытка азотной кислоты (при растворении концентрата в "царской водке"), и операция "доводки" растворов перед осаждением гексахлороплатината (IV) аммония, чтобы обеспечить присутствующих в нем сопутствующих платиновых металлов в определенных степенях окисления (иридия в степени окисления +3, палладия в степени окисления +2). Необходимость последней операции вызвана тем, что разделение близких по свойствам МПГ обеспечивается тонкими различиями в термодинамических и кинетических свойствах их хлоридных комплексов.
Растворение в "царской водке" обеспечивает отделение платины и палладия от суммы редких платиновых металлов (рутений, родий, иридий), которые концентрируются в нерастворимом остатке. Исключением является осмий, который ввиду летучести его тетраоксида отделяют отгонкой в газовую фазу на головной стадии аффинажа любого сырья, содержащего осмий. Обогащенный по осмию ПК в настоящее время пока не производится ввиду незначительной потребности в нем. В процессе обогащения шламов осмий вместе с селеном концентрируется в кеках газоочистки и в таком виде складируется.
Способ растворения исходного сырья в "царской водке" отличается высокой степенью извлечения платины и палладия в раствор, но имеет ряд существенных недостатков:
- высокий расход реагентов (300% - 400% от стехиометрии);
- бурное выделение токсичных оксидов азота;
- наличие в образующихся растворах значительного количества нитрат-ионов, что делает невозможным их дальнейшую переработку без дополнительных операций.
В настоящее время на большинстве предприятий используют вскрытие ПК в растворе соляной кислоты с использованием в качестве окислителя пропускаемого через пульпу газообразного хлора в титановых реакторах при механическом перемешивании и температуре 70 °C - 90 °C. При осуществлении этой операции выделяющиеся при выщелачивании газы используются для регенерации растворителей, а также как самостоятельные вскрывающие реагенты. Кроме того, высокие концентрации газообразного хлора способствуют переходу МПГ в составе комплексных соединений в высшие степени окисления, и они начинают "работать" как сильные окислители, ускоряя процесс растворения.
Однако способ гидрохлорирования характеризуется довольно медленной кинетикой. Так, для растворения 100 кг "сырой" платины в растворе соляной кислоты с концентрацией 300 - 350 г/дм3 при соотношении т:ж = 1:3 необходимо проводить процесс в течение 12 - 16 ч. По сравнению с растворением в смеси соляной и азотной кислот гидрохлорирование обладает меньшим расходом реагентов (100% - 200% от стехиометрии). Отделение платины и палладия от РПМ достигается за счет подбора оптимальной концентрации кислоты, температуры и окислительно-восстановительного потенциала реакционной среды.
Как отмечалось выше, выделение платины из растворов основано на способности платины (IV) образовывать малорастворимое соединение гексахлороплатинат (IV) аммония - (NH4)2[PtCl6]. Необходимо обратить внимание на то, что в растворе большая часть платины должна находиться в степени окисления +4, чтобы обеспечить высокий выход гексахлороплатината (IV) аммония (комплексная соль (NH4)2[PtCl4], подобно (NH4)2[PdCl4], хорошо растворима). При этом палладий и иридий в степени окисления +4 также образуют нерастворимые гексахлорометаллаты, изоструктурные с гексахлороплатинатом (IV) аммония. В процессе осаждения гексахлороплатината (IV) аммония хлорид аммония необходимо вводить с избытком для снижения растворимости осаждаемой соли.
Выделение палладия возможно в форме транс-дихлородиамминопалладия (II) [Pd(NH3)2Cl2]. Для его осаждения в солянокислый раствор постепенно вводят гидрат аммиака. Так как его приливают постепенно, то первоначально часть палладия переходит в катионную форму тетраамминпалладий (II), а другая часть остается в виде тетрахлоропалладат (II) - иона. Выпадает соль Вокелена, которая при дальнейшем добавлении аммиака растворяется с образованием тетраамминпалладий (II) дихлорида. К полученному раствору постепенно прибавляется соляная кислота: при этом выпадает светло-желтый кристаллический осадок транс-дихлородиамминопалладия (II).
Восстановление выше указанных солей до металлического состояния возможно несколькими методами. Наиболее распространен способ прокаливания при температуре 800 °C - 1200 °C.
Рассмотренный метод аффинажа МПГ является осадительным, а осадительные методы наиболее просты для реализации в технологической практике. Методы осаждения являются наиболее простыми и в аппаратурном оформлении.
Таким образом, в течение многих десятилетий в практике аффинажа на отечественных и зарубежных предприятиях использовались и используются до сих пор схемы, которые насчитывают десятки взаимосвязанных операций с многочисленными оборотами растворов и полупродуктов, приводящие к потерям драгоценных металлов. Чрезвычайно трудоемки операции перевода МПГ в раствор с применением "царской водки", спекание с пероксидом бария нерастворимых остатков, концентрирующих сумму РПМ, сплавлением со свинцом и цинком и др.
Гораздо более высокой производительностью характеризуется экстракционная технология аффинажа МПГ (рисунок 2.6) ([26]).
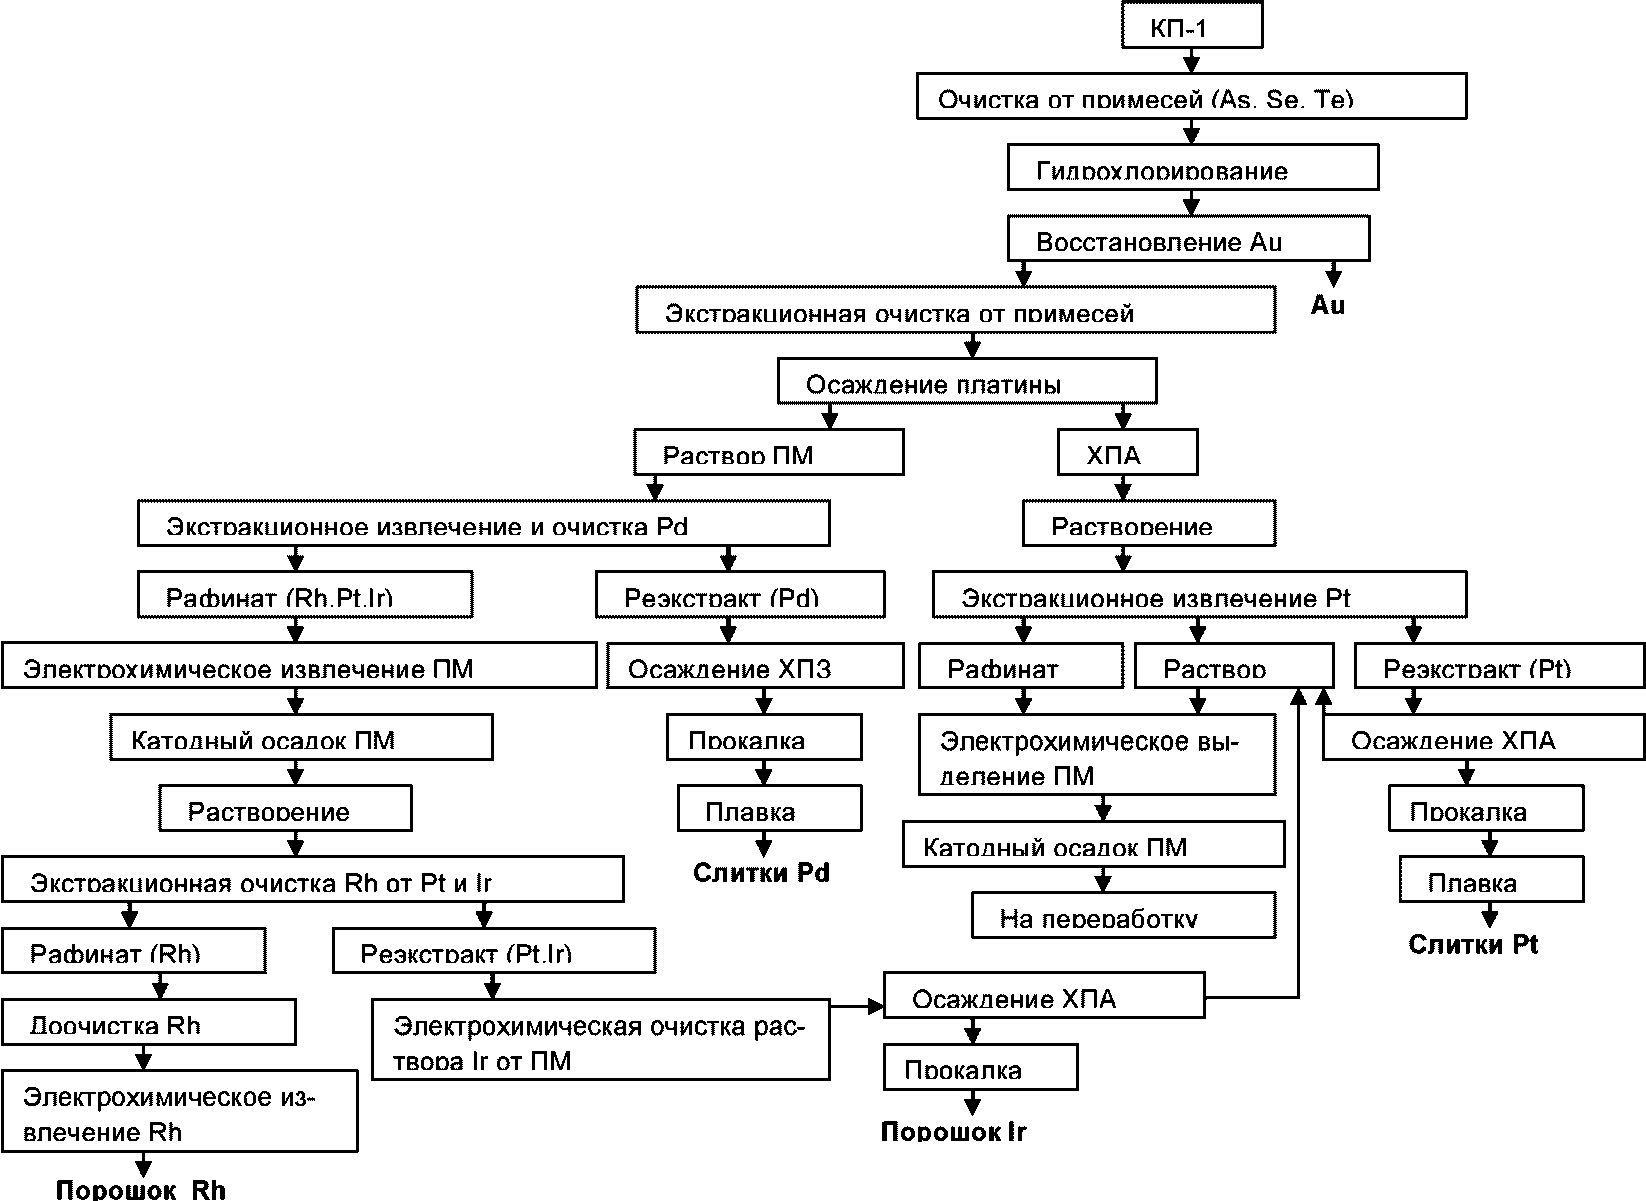
Рисунок 2.6 - Экстракционная технология аффинажа МПГ
Она предусматривает выделение золота из растворов после гидрохлорирования, экстракционную очистку от примесей неблагородных металлов (олова, сурьмы, железа), экстракцию палладия и экстракцию платины (параллельно, но по отдельности). Экстракционное извлечение иона [PtCl6]2- из солянокислых растворов так же, как и примесей цветных металлов, осуществляется экстрагентом ТБФ <11>. Экстракцию иона [PdCl4]2- из солянокислых растворов проводят органическими сульфидами или нефтяными сульфоксидами. Применение метода жидкостной экстракции позволяет в сочетании с электрохимическими процессами позволяет извлекать в готовую продукцию не менее 90% платины и 80% палладия от их содержания в исходном сырье. Далее осуществляют промывку органической фазы и реэкстракцию. На заключительной стадии идет осаждение платины в виде гексахлороплатината (IV) аммония (см. выше) и палладия в виде транс-дихлородиамминопалладия (II) (см. выше).
--------------------------------
Рафинаты, образующиеся при экстракции платины и/или палладия, объединяют и из них электрохимически осаждают на катоде концентрат МПГ.
Чистые порошки родия и иридия получают, проводя последовательно операции электрохимического выделения металлов на катоде, растворения катодного осадка, экстракционной очистки и электрохимического выделения родия, электрохимической очистки иридийсодержащего раствора от примесей других МПГ с последующим осаждением иридия в виде гексахлороиридата (IV) аммония. Экстракционная технология переработки ПК предусматривает разделение родия и иридия также экстракцией три-н-бутилфосфатом. При этом иридий в степени окисления +4 переходит в экстракт, а родий в степени окисления +3 остается в рафинате. Восстановление труднорастворимых солей РПМ в токе водорода приводит к образованию металлических порошков.
Использование экстракционных технологий аффинажа позволяет в 2 - 3 раза сократить объемы маточных растворов, сократить число технологических операций и примерно в 5 раз уменьшить время переработки исходного сырья.
Конечными продуктами аффинажа МПГ, независимо от выбранной технологии, являются мерные слитки (для платины и палладия) и порошки.
2.2.1 Технология производства золота
2.2.1.1 Опробование сырья
Поступающее на аффинаж сырье поступает на стадию опробования. Опробование сырья обычно осуществляется двумя способами:
- проведением приемной плавки;
- головным опробованием.
2.2.1.1.1 Приемная плавка
Цель проведения приемной плавки - получение однородного по химическому составу сплава. При этом в результате шлакообразования происходит максимальное удаление примесей и получается необходимый для аффинажа удобной формы сплав, из которого отбирается представительная проба.
Процесс проведения приемной плавки включает:
- приготовление шихты и плавку;
- отбор огненно-жидкой пробы по окончании плавки;
- розлив металла в слитковые изложницы;
- маркировку слитков;
- взвешивание и затаривание шлаков.
В процессе приемной плавки получают:
- слитки лигатурных сплавов;
- пробные слитки;
- слитки-оплавки;
- третичные шлаки;
- отходящие газы;
- лабораторные и контрольные пробы.
2.2.1.1.2 Головное опробование
Операция головного опробования относится к сыпучим материалам. В результате ее проведения достигается получение однородного по химическому составу сыпучего материала и подготовка представительной пробы. В процессе головного опробования путем измельчения, классификации и сокращения отобранного в требуемом процентном соотношении материала получают:
- опробованный сыпучий материал;
- лабораторные и контрольные пробы.
2.2.1.2 Лигатурная плавка
Лигатурную плавку проводят для получения сплава такого состава и формы, которая пригодна для проведения последующих операций аффинажа золота.
Сырьем для лигатурной плавки служит приемное сырье, сплавляемое с оборотными полупродуктами: шлам электролиза серебра, остатки анодов электролиза золота и серебра, оборотные остатки катодного золота, цементное золото после осаждения из маточных растворов, сплавы от плавки отходов. В зависимости от содержания серебра в исходном сырье и полупродуктах в расплав добавляют серебряный или медный лом либо порошок этих металлов.
Лигатурная плавка включает следующие стадии:
- расплавление металла и оборотных полупродуктов;
- дозировка серебросодержащего сплава, лома или порошка;
- дозировка медного лома или порошка;
- отливка металла (в аноды или гранулы).
Расплавление металла производят в графитовых тиглях, установленных в печь индукционного типа. Перед разливом металла в анодные изложницы вставляют тонкие золотые пластины (ушки) из золота, предназначенные для подвешивания анодов на контактную штангу в электролизной ванне. Отливку расплава в аноды производят на специальных станках с комплектом наборных изложниц.
Розлив лигатурного золота в гранулы производят в специальную емкость, наполненную водой.
2.2.1.3 Растворение лигатурного золота
Растворение золотых лигатурных сплавов для проведения гидрометаллургического рафинирования и получения электролита для электролитического рафинирования выполняется либо электрохимическим способом, либо растворением в "царской водке".
2.2.1.3.1 Электрохимическое растворение
Электрохимический способ основан на анодном растворении золотого лигатурного сплава в растворе соляной кислоты при воздействии электрического тока. Процесс проводят в электролизере с разделенным диафрагмой (ионообменной мембраной) катодным и анодным пространством, в результате чего золото на катоде не осаждается, а образует анолит - раствор золотохлористоводородной кислоты. На катоде в процессе электролиза разряжается водород. Несмотря на применение диафрагм, имеет место частичный перенос анионов золота к катоду, где происходит разряжение с образованием осадка золота (цементное золото).
В процессе растворения золотого сплава в раствор наряду с золотом переходят все растворимые в соляной кислоте примеси. Серебро в виде хлорида выпадает в шламовый осадок.
2.2.1.3.2 Растворение в "царской водке"
Способ основан на растворении лигатурного золота в "царской водке", в результате чего образуется золотохлористоводородная кислота. Помимо растворения в смеси соляной и азотной кислот, возможно растворение методом гидрохлорирования.
Следует отметить, что сырьем для растворения золота и/или приготовления электролита служат:
- лигатурное золото в виде гранул;
- золотой шлам, полученный в процессе аффинажа серебра;
- катодное золото в виде обрезков ушек, лент, дендритов;
- цементное золото, полученное при доосаждении из маточных растворов и отработанных электролитов;
- высокопробное лигатурное золото в виде гранул и остатков анодов.
2.2.1.4 Электролитическое рафинирование
Электролиз золота основан на анодном растворении золотого сплава под действием постоянного электрического тока в растворе золотохлористоводородной кислоты, содержащем свободную соляную кислоту, и осаждении золота на катоде.
Процесс электролиза можно рассматривать в следующей электрохимической системе:
Au+|H[AuCl4], HCl, H2O, примеси|-Au, примеси
Технологический процесс производства включает следующие операции:
- приготовление электролита;
- I стадия основного электролиза;
- II стадия основного электролиза;
- обработка продуктов электролиза;
- доработка маточных и отработанных растворов.
Первая стадия электролиза проводится с целью получения катодного золота.
На первой стадии электролитическому рафинированию подвергают аноды, полученные в процессе лигатурной плавки. Электролитом служит водный раствор золотохлористоводородной кислоты. При электролизе золото может переходить в раствор в виде ионов Au3+, Au+.
На катоде идут процессы:
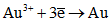 (1)
 (2)
Возможен процесс частичного восстановления золота:
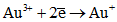 (3)
Au+ в результате реакции диспропорционирования может накапливаться в виде шлама:
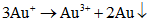 (4)
Выгрузку катодного золота производят периодически и последовательно, по секциям, без выключения ванн.
В процессе электролиза электролит обедняется золотом и обогащается примесями.
В результате электролиза получают следующие продукты:
- катодное золото, которое направляют на плавку в готовую продукцию или, в случае несоответствия готовой продукции химическому составу по ГОСТ 6835-2002, в аноды для II стадии электролиза;
- остатки анодов, которые направляют на легирование в плавку анодов для I или II стадии электролиза;
- хлорид серебра, который направляют на переработку;
- отработанный электролит, который направляют на доизвлечение драгоценных металлов;
- газовую фазу, поступающую на газоочистку.
В случае несоответствия химического состава катодного золота, полученного в результате проведения I стадии электролиза по ГОСТ 6835-2002, а также с целью получения готовой продукции с гарантированной массовой долей основного металла не менее 99,99%, проводится II стадия электролиза катодного металла, полученного в результате I стадии электролиза. Сырьем для приготовления электролита в этом случае служит катодное золото и дендриты I стадии электролиза, обрезки ушков, отбор в виде анодов. Процесс электролиза проводят аналогично технологическим операциям первой стадии электролиза при тех же технологических параметрах и составе электролита.
2.2.1.5 Обработка продуктов электролиза
Катодное золото промывают горячей водой от электролита, подвергают внешнему осмотру, при этом с поверхности механически удаляют хлористое серебро, удаляют дендриты. С целью удаления с поверхности катодного золота оставшихся примесей его обрабатывают соляной кислотой, а затем промывают водой. Промытое катодное золото сушат в сушильных шкафах, затем взвешивают, затаривают и направляют на плавку. Обрезки, дендриты сушат, взвешивают и направляют на легирование в плавку анодов для I или II стадии электролиза. Соляную кислоту после обработки катодного золота используют для приготовления электролита или при обработке полупродуктов.
Отработанный электролит направляют на осаждение золота аналогично маточным растворам гидрометаллургического аффинажа.
Анодный шлам содержит хлорид серебра, хлорид свинца, хлориды других металлов, золото в виде тонкого порошка, дендриты катодного золота, нерастворившиеся части анодов. Шлам промывают водой от электролита, отделяя хлорид серебра от частиц металлического золота. Дендриты катодного золота и нерастворившиеся фрагменты анодов промывают водой, сушат, взвешивают и направляют на легирование на плавку в аноды.
Хлорид серебра восстанавливают железным порошком при перемешивании в растворе соляной кислоты с концентрацией 30 - 40 г/л по реакции:
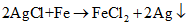 (5)
либо нейтрализуют пульпу гидроксидом натрия и восстанавливают серебро гидразин-гидратом или другим восстановителем. Восстановленное серебро промывают на фильтре водой и сушат, после чего перерабатывают совместно с продуктами аффинажа серебра.
2.2.1.6 Гидрометаллургическое рафинирование
Процесс включает следующие стадии:
- растворение лигатурного золота;
- денитрация;
- фильтрация, разбавление и выдерживание (отстаивание) растворов с целью осаждения серебра с последующей тонкой фильтрацией;
- осаждение порошка золота из растворов пентаоксодисульфатом динатрия (Na2S2O5) или сульфитом натрия (Na2SO3);
- отмывка порошка золота, сушка, плавка;
- переработка маточных растворов, содержащих золото и МПГ.
Денитрация растворов - это удаление нитрат-ионов из раствора, полученного в результате растворения лигатурного золота в "царской водке". Она проводится упариванием до получения влажных солей либо добавлением карбамида (мочевины).
Серебро в растворах, полученных в результате денитрации, а также при электрохимическом растворении золота содержится виде комплекса H[AgCl2], который при низкой кислотности разрушается по реакции:
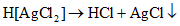 (6)
Осадок хлорида серебра по мере накопления снимают с фильтра и направляют на операцию аффинажа серебра.
2.2.1.6.1 Осаждение золота
Золото из солянокислых растворов селективно выделяют действием сульфита натрия или пентаоксодисульфатом динатрия:
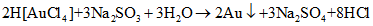 (7)
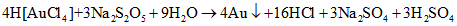 (8)
Восстановление золота проводят в осадительных реакторах. Осадок золота на фильтре промывают и отфильтровывают. Промытый осадок сушат, взвешивают и направляют на плавку готовой продукции.
Продуктами проведения процесса гидрометаллургического рафинирования золота являются:
- отработанный электролит;
- маточный раствор;
- промывные воды;
- газовая фаза.
Отработанный электролит, маточные растворы и промывные воды от осаждения золота поступают на доосаждение золота в осадительный реактор.
Доосажденное золото фильтруют и без отмывки передают на растворение очередных партий золота либо сушат и передают на плавку лигатурного золота. Маточные растворы доосаждения золота направляют на очистку, а газовая фаза поступает на газоочистку.
2.2.1.7 Получение готовой продукции
Катодное золото или золотой порошок плавят и разливают в слитки или в гранулы. Гранулы используют для изготовления мерных слитков или для отгрузки потребителю. Полученная готовая продукция должна соответствовать по химическому составу, форме, массе, маркировке, качеству поверхности требованиям государственных стандартов.
2.2.1.7.1 Плавка слитков
Металл, предназначенный для плавки слитков, загружают в тигель, расплавляют, доводят до стабильного расплава и разливают в графитовые изложницы. Для получения гладкой и чистой поверхности слитков, применяют графито-шамотовые крышки или крышки из диоксида циркония, предварительно разогретые в селитовой печи, с постоянным покрытием поверхности металла пламенем газовой горелки до окончания процесса кристаллизации. При розливе металла в слитки от каждой плавки (садки) отбирают одну огненно-жидкую пробу. Пробу отбирают между первым и вторым розливом, отливая часть расплавленного металла в изложницу специальной формы.
Сплавленные слитки зачищают и производят набивку серии и номера слитка, года выпуска, товарного знака предприятия и надписи "РОССИЯ". После получения анализа на слитки готовой продукции набивают марку, проверяют внешний вид и передают на взвешивание и упаковку.
2.2.1.7.2 Плавка гранул аффинированного золота
При розливе гранул аффинированного золота часть расплавленного металла, поступившего на плавку готовой продукции, разливают в специальную емкость, заполненную проточной водой, направляя струю расплавленного металла на специальный пруток (деревянный, винипластовый, полиэтиленовый). При этом отбирается отдельная огненно-жидкая проба на гранулы, если это была отдельная плавка либо одна огненно-жидкая проба, взятая между розливом стандартных слитков и розливом в гранулы.
По окончании плавки гранулы затаривают в противни и сушат в сушильном шкафу. После получения результатов анализа гранулы, соответствующие требованиям, просеивают, взвешивают, затаривают и передают на взвешивание и упаковку либо на плавку мерных слитков.
2.2.1.7.3 Плавка мерных слитков
Исходным сырьем для отливки мерных слитков служат гранулы аффинированного золота. Для плавки мерных слитков набирают навески нужного номинала, загружают в огнеупорные тигли и устанавливают в селитовые или индукционные печи. Розлив металла ведут в предварительно обработанные и подогретые изложницы. Для получения гладкой и чистой поверхности слитков применяют пламя газовой горелки (пропан-воздух), обеспечивающее медленную и равномерную кристаллизацию.
Для выполнения анализа отбирают среднюю пробу от всех навесок, набранных в день плавки. Пробу плавят в режиме плавки слитков. Полученные слитки нумеруют и зачищают. После получения результатов анализа проверяют внешний вид мерных слитков и передают на взвешивание и упаковку.
2.2.1.7.4 Получение штампованных мерных слитков
Пластины, предназначенные для изготовления штампованных мерных слитков, плавят в режиме плавки мерных слитков номиналом 1000 или 500 г. Для выполнения анализа отбирают среднюю пробу от всех навесок, набранных в день плавки. Пробу плавят в режиме плавки мерных слитков, расплавленный металл выливают в специальную пробницу, зачищают, маркируют и передают для отбора лабораторной и контрольной пробы.
Полученные пластины зачищают от шлака и прокатывают на прокатном стане до толщины, соответствующей необходимому номиналу. После проката пластин из них вырубают заготовки на вырубном прессе. Осматривают внешний вид каждой заготовки, зачищают, взвешивают.
Остатки вырубки, опиловку после завершения работы передают на хранение. Штамповку проводят на гидравлическом прессе, используя штамп на соответствующий номинал. Перед каждым шагом штамповки поверхность пуансона и выталкивателя обезжиривают этиловым спиртом. На каждый изготовленный слиток набивают шифр и номер слитка, используя пневмогидравлический штамповочный пресс. После нумерации слитка проводят контрольное взвешивание и, при необходимости, доводят вес слитка до требуемых номиналов согласно рабочей инструкции по производству мерных слитков.
Слитки, прошедшие проверку внешнего вида, передают на взвешивание и упаковку.
2.2.2 Технология производства серебра
Технологический процесс аффинажа серебра выполняется электролитическим рафинированием с последующей плавкой для получения готовой продукции.
При электролитическом рафинировании серебра в качестве растворимого анода используют рафинируемый серебряный сплав. Электролитом служит водный раствор нитрата серебра в азотной кислоте. Технологический процесс электролитического рафинирования серебра включает несколько стадий:
- получение анодов;
- приготовление электролита;
- электролиз;
- цементация;
- плавка для получения анодов, слитков, гранул, пластин;
- доработка растворов электролиза.
2.2.2.1 Лигатурная плавка
Лигатурная плавка проводится для получения сплава таких состава и формы, которые пригодны для выполнения процесса аффинажа серебра. Сырьем для лигатурной плавки служит приемное сырье, а также оборотные серебросодержащие материалы.
2.2.2.1.1 Плавка лигатурного металла
Плавке подвергают лигатурный металл с различной массовой долей серебра и примесей: слитки приемного и оборотного серебра, промпродукты производств золота и серебра, отливки, полученные в результате плавки отходов производства. В процессе плавки промпродукты легируют на заданный состав по расчету с целью получения анодов, соответствующего по составу требованиям, предъявляемым к сплавам для основного или предварительного электролиза и доработки.
Плавку проводят в индукционных печах без добавления флюсов до состояния стабильного расплава, снимают шлак и производят розлив металла в чугунные изложницы. Анодные изложницы, а также пробную изложницу, перед розливом расплава металла и отбором огненно-жидкой пробы предварительно смазывают антипригарной смазкой.
Анод представляет собой отливку в виде пластины со специальными приливами - ушками. Размеры анодов должны соответствовать форме и размеру электролизной ванны. Розлив расплава металла осуществляют в анодные изложницы с помощью разливочного графитового тигля. Полученные аноды выбивают из изложниц, зачищают от шлака, заусениц, а затем клеймят, набивая номер и серию слитка, взвешивают и направляют на электролиз.
2.2.2.1.2 Плавка восстановленного серебра
Восстановленное серебро, полученное в процессе аффинажа золота, плавят под слоем флюсов (кальцинированной соды с небольшим добавлением буры) и разливают в анодные или слитковые изложницы. В дальнейшем полученные слитки используют для легирования анодов.
2.2.2.2 Электролитическое рафинирование
В качестве электролита при электролизе серебра применяют водный раствор нитрата серебра, содержащий свободную азотную кислоту. Электролит готовят растворением высокопробного серебра в растворе азотной кислоты. Полученный раствор нитрата серебра фильтруют, при необходимости разбавляют водой и используют в качестве рабочего электролита электролиза серебра.
В процессе растворения лигатурного серебра при приготовлении электролита получают:
- электролит;
- шлам золотой;
- газовую фазу и пары, содержащие драгоценные металлы;
- остатки анодов.
Электролиз серебра основан на анодном растворении материала под действием электрического тока в растворе нитрата серебра, содержащем свободную азотную кислоту:
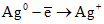 (9)
и осаждении серебра на катоде:
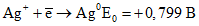 (10)
Процесс электролиза можно рассматривать в следующей электрохимической системе:
Ag+|AgNO3, HNO3, H2O, примеси|-Ag, примеси
Примеси с более электроположительным потенциалом выпадают в шлам.
2.2.2.2.1 Основной электролиз
В ваннах основного электролиза проводится электролитическое рафинирование серебра с целью получения готовой продукции, соответствующей требованиям государственных стандартов.
В ванны завешиваются аноды, электролитом служит раствор азотнокислого серебра. Перемешивание электролита в ванне осуществляется сжатым воздухом. В процессе электролиза контролируются плотность тока, напряжение на ванне, температура электролита, выход по току (катодный). В процессе электролиза электролит обедняется серебром и обогащается примесями, поэтому он постоянно заменяется.
В результате процесса основного электролиза получают:
- кристаллическое серебро, которое отправляют на плавку в готовую продукцию;
- остатки анодов, которые переплавляют в аноды основного электролиза;
- отработанный электролит, направляемый на ванны цементации;
- шлам золотой;
- отработанные диафрагмы;
- газовую фазу.
Полученное кристаллическое серебро счищают с катода и по мере необходимости утрамбовывают на дне электролизной ванны. Выгрузку кристаллического серебра из электролизных ванн основного электролиза производят периодически, по мере накопления кристалла в ванне (кристалл не должен соприкасаться с диафрагмами и катодами).
2.2.2.2.2 Предварительный электролиз
Аноды, из которых нельзя получить готовую продукцию серебра, отвечающего всем необходимым требованиям, направляют на стадию предварительного электролиза.
В процессе предварительного электролиза получают:
- кристаллическое серебро, которое направляют на плавку в аноды основного электролиза;
- остатки анодов, которые плавят в аноды предварительного электролиза;
- золотой шлам;
- отработанные диафрагмы;
- отработанный электролит, который направляют на переработку на ваннах доработки;
- газовую фазу.
Выгрузку кристаллического серебра из ванн предварительного электролиза также производят периодически.
Кристаллическое серебро промывают, сушат и направляют на легирование и плавку в аноды на соответствующую стадию электролиза или в готовую продукцию.
Остатки анодов зачищают щетками от шлама, промывают водой от электролита и шлама, легируют кристаллами, полученными в результате предыдущей стадии электролиза, и плавят в аноды для стадии, в процессе которой остатки были получены.
Анодный шлам, полученный в процессе электролиза от зачистки и замывки водой остатков анодов и диафрагм, по мере накопления направляют на переработку. Переработку анодного шлама производят с целью удаления из шлама серебра и примесей, и обогащения шлама по золоту.
Отработанные растворы, полученные в процессе переработки шламов, направляют на доработку с целью перевода примесей, находящихся в растворах, в нерастворимые соединения и последующего отделения нитрата серебра. Полученный при этом осадок, содержащий оксиды и основные соли МПГ, меди, висмута, свинца, теллуриды и селениды серебра в виде пульпы помещают в реактор и обезмеживают концентрированной азотной кислотой. Обезмеженный осадок фильтруют, промывают, сушат и направляют на получение концентрата МПГ.
2.2.2.3 Изготовление готовой продукции
Кристаллическое и прочее аффинированное серебро (возврат слитков с дефектами внешнего вида, приемный металл, прокат и др.) плавят и разливают в слитки или в гранулы. Гранулы используют для изготовления мерных слитков или отгрузки потребителю.
2.2.2.3.1 Плавка в стандартные слитки
После установления марки в соответствии с ГОСТ 6836-2002 металл загружают в тигель, расплавляют и разливают в изложницы. При розливе металла в слитки от каждой плавки (садки) отбирают одну огненно-жидкую пробу. Пробу отбирают, отливая часть расплавленного металла в изложницу специальной формы. Сплавленные слитки зачищают и производят набивку серии и номера слитка, года выпуска, товарного знака и надписи "РОССИЯ". После получения анализа на слитки готовой продукции набивают марку, проверяют внешний вид и передают на взвешивание и упаковку.
2.2.2.3.2 Плавка гранул аффинированного серебра
Для получения аффинированного серебра в виде гранул расплавленный металл разливают тонкой струей в специальную емкость (гранулятор), заполненную проточной водой, направляя струю расплавленного металла на специальный пруток (деревянный, винипластовый, полиэтиленовый). Полученные гранулы сушат при периодическом перемешивании. После получения результатов анализа гранулы просеивают через сито с размером ячеек 10 мм, взвешивают, затаривают и передают на упаковку либо на плавку мерных слитков. Для изготовления серебряного проката отливку металла производят в специальные вертикальные изложницы.
2.2.2.3.3 Изготовление мерных слитков
Металлом для отливки мерных слитков служат гранулы аффинированного серебра (см. предыдущий раздел). Для плавки мерных слитков набирают навески нужного номинала, загружают в огнеупорные тигли и устанавливают в селитовые или индукционные печи. Розлив металла ведут в предварительно обработанные и подогретые изложницы. Получение гладкой и чистой поверхности слитков обеспечивается за счет пламени газовой горелки (пропан-воздух), обеспечивающей газовке медленную и равномерную кристаллизацию.
Для выполнения анализа отбирают среднюю пробу от всех навесок, набранных в день плавки. Пробу плавят в режиме плавки слитков.
Полученные слитки нумеруют и зачищают. После получения результатов анализа проверяют внешний вид мерных слитков и передают на взвешивание и упаковку.
2.2.2.3.4 Изготовление серебряных анодов и пластин
Изготовление серебряных анодов и другого проката аффинированного серебра осуществляется из специально отлитых серебряных пластин. Химический состав, геометрическая форма, толщина, маркировка и внешний вид серебряных анодов должен соответствовать заданным требованиям.
Серебряный прокат получают путем проката литых серебряных пластин на прокатном стане до необходимой толщины, разметки пластины и вырубки на гильотине (или на вырубном штампе) необходимой геометрической формы.
Сведения о типичном оборудовании аффинажных заводов в котором реализуются основные и вспомогательные процессы производства драгоценных металлов приведены в приложении Е. Там же сведена воедино информация об оборудовании для очистки газов. Следует отметить, что для решения конкретных технологических задач отдельные виды оборудования производятся непосредственно на предприятиях.
В настоящее время все аффинажные предприятия Российской Федерации производят золото и серебро и два (ОАО "Красноярский завод цветных металлов имени В.Н. Гулидова" и АО "Приокский завод цветных металлов") осуществляют также аффинаж МПГ.
В качестве примера на рисунке 2.7 приведена действующая технологическая схема АО "Уралэлектромедь". Очевидно, что основным сырьем здесь служат медные шламы, а конечной продукцией - золото в слитках, серебро в слитках, концентрат МПГ (и теллур). Следует отметить, что на данном предприятии - единственном в отрасли - внедрена сорбционная технология получения концентратом МПГ из растворов после растворения серебра.
Технологии производства золота и серебра сегодня включают все основные стадии, указанные в 2.1 - 2.3, а именно получение лигатурных сплавов после опробования сырья, электролиз и получение готовой продукции, однако отдельные промежуточные стадии могут несколько различаться. Это касается способов вскрытия лигатурных сплавов (электрохимическое растворение, растворение в "царской водке", гидрохлорирование) и выделения золота из растворов (электролиз или химическое восстановление).
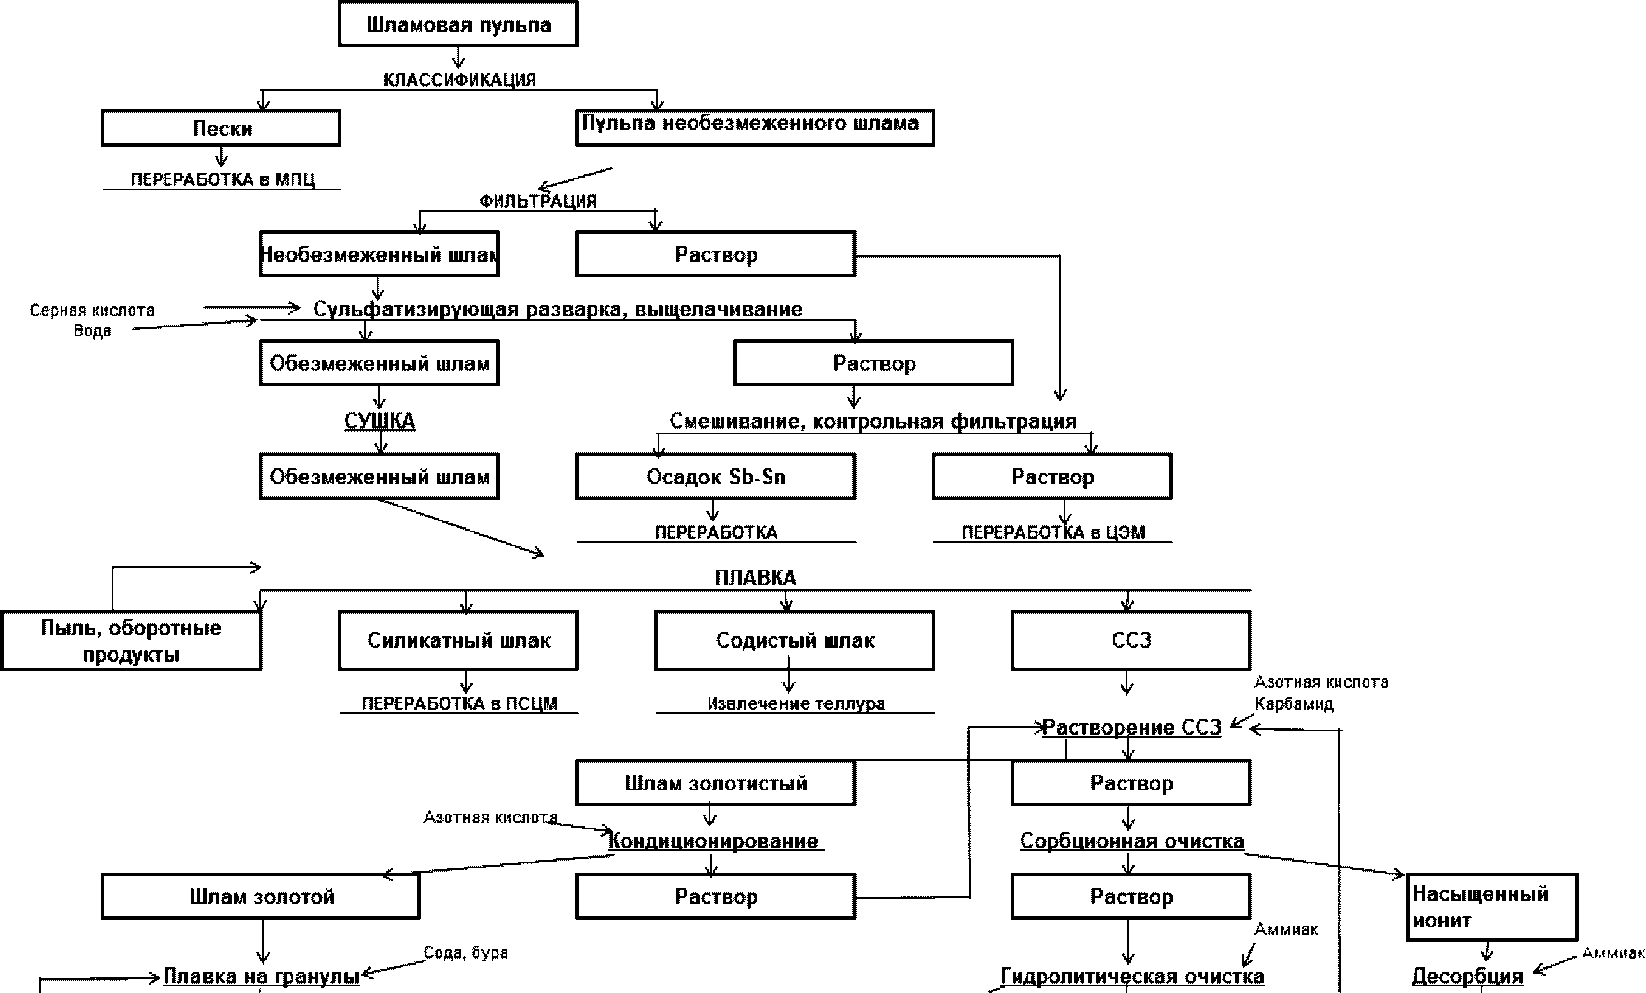
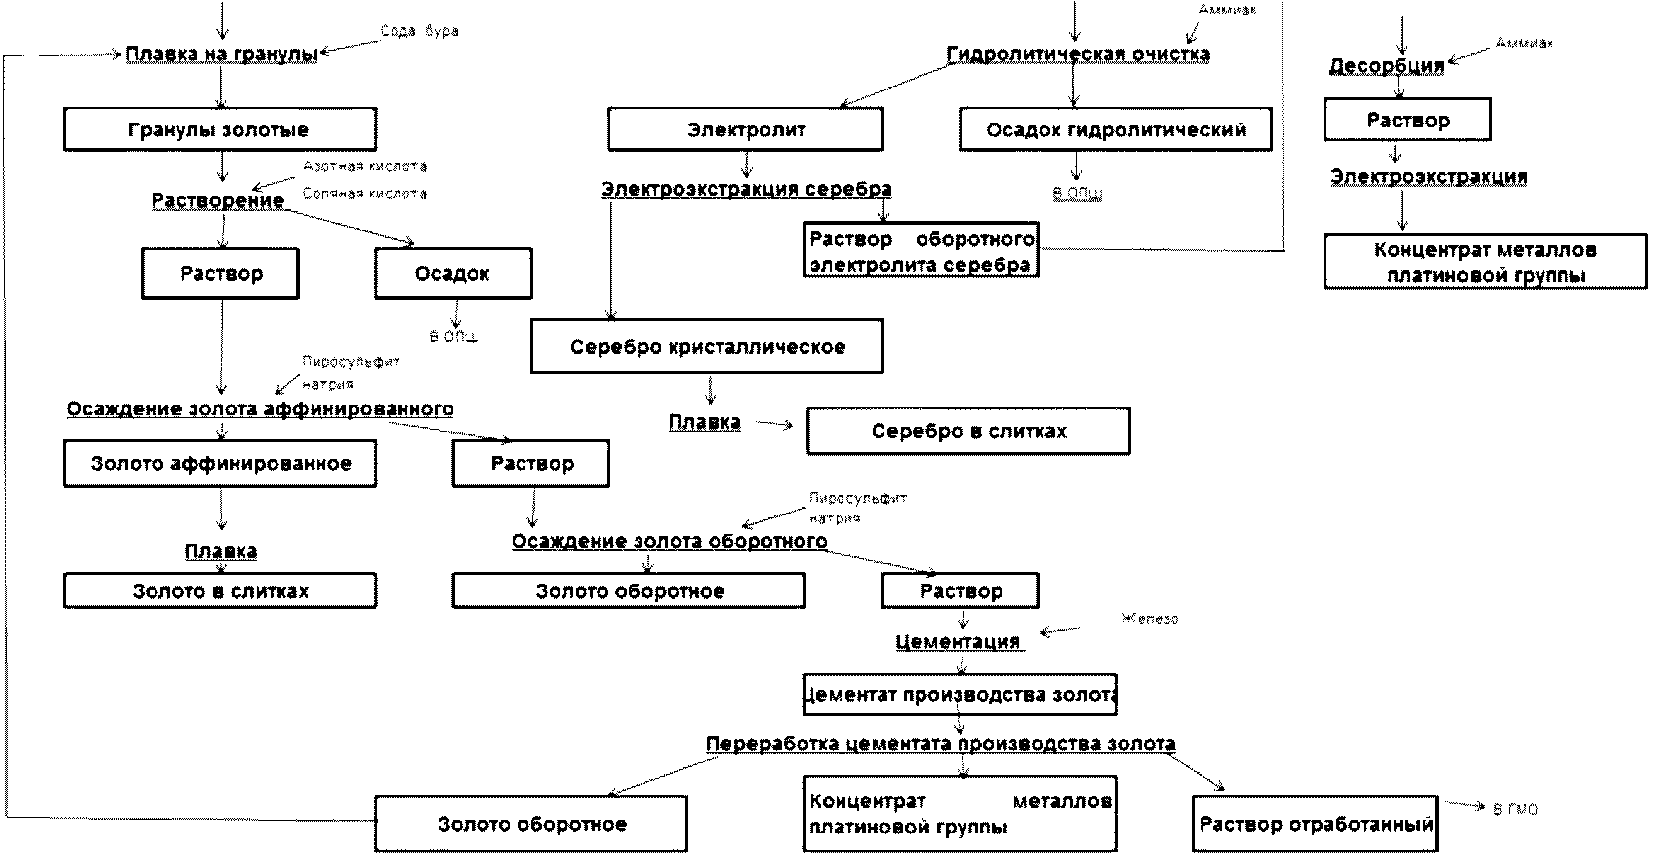
На рисунке 3.1 представлена типовая схема производства драгоценных металлов - золота и серебра. Фактически она включает три основные стадии:
- приемка сырья и его опробование;
- электролитическое рафинирование с получением катодного металла;
- плавка кристаллического золота (серебра) с получением слитков и гранул.
Безусловно, эти три стадии сопровождаются промежуточными операциями, без которых невозможна реализация процесса в полном объеме, как то:
- получение лигатурных сплавов;
- очистка технологических растворов;
- переработка отходов производства (шлаки, пыли, кеки);
- пыле- и газоочистка.
На каждом предприятии есть свои приемы переработки, которые дополняют данную схему. Так, например, переработка золотосодержащего сырья может включать гидрометаллургические стадии растворения лигатурных сплавов в "царской водке" или методом гидрохлорирования; пирометаллургический процесс Миллера, обеспечивающий удаление основной массы серебра и цветных металлов, сопутствующих золоту, плавку бедных серебросодержащих материалов с флюсами и получение сплавов, пригодных для аффинажа методом электролиза.
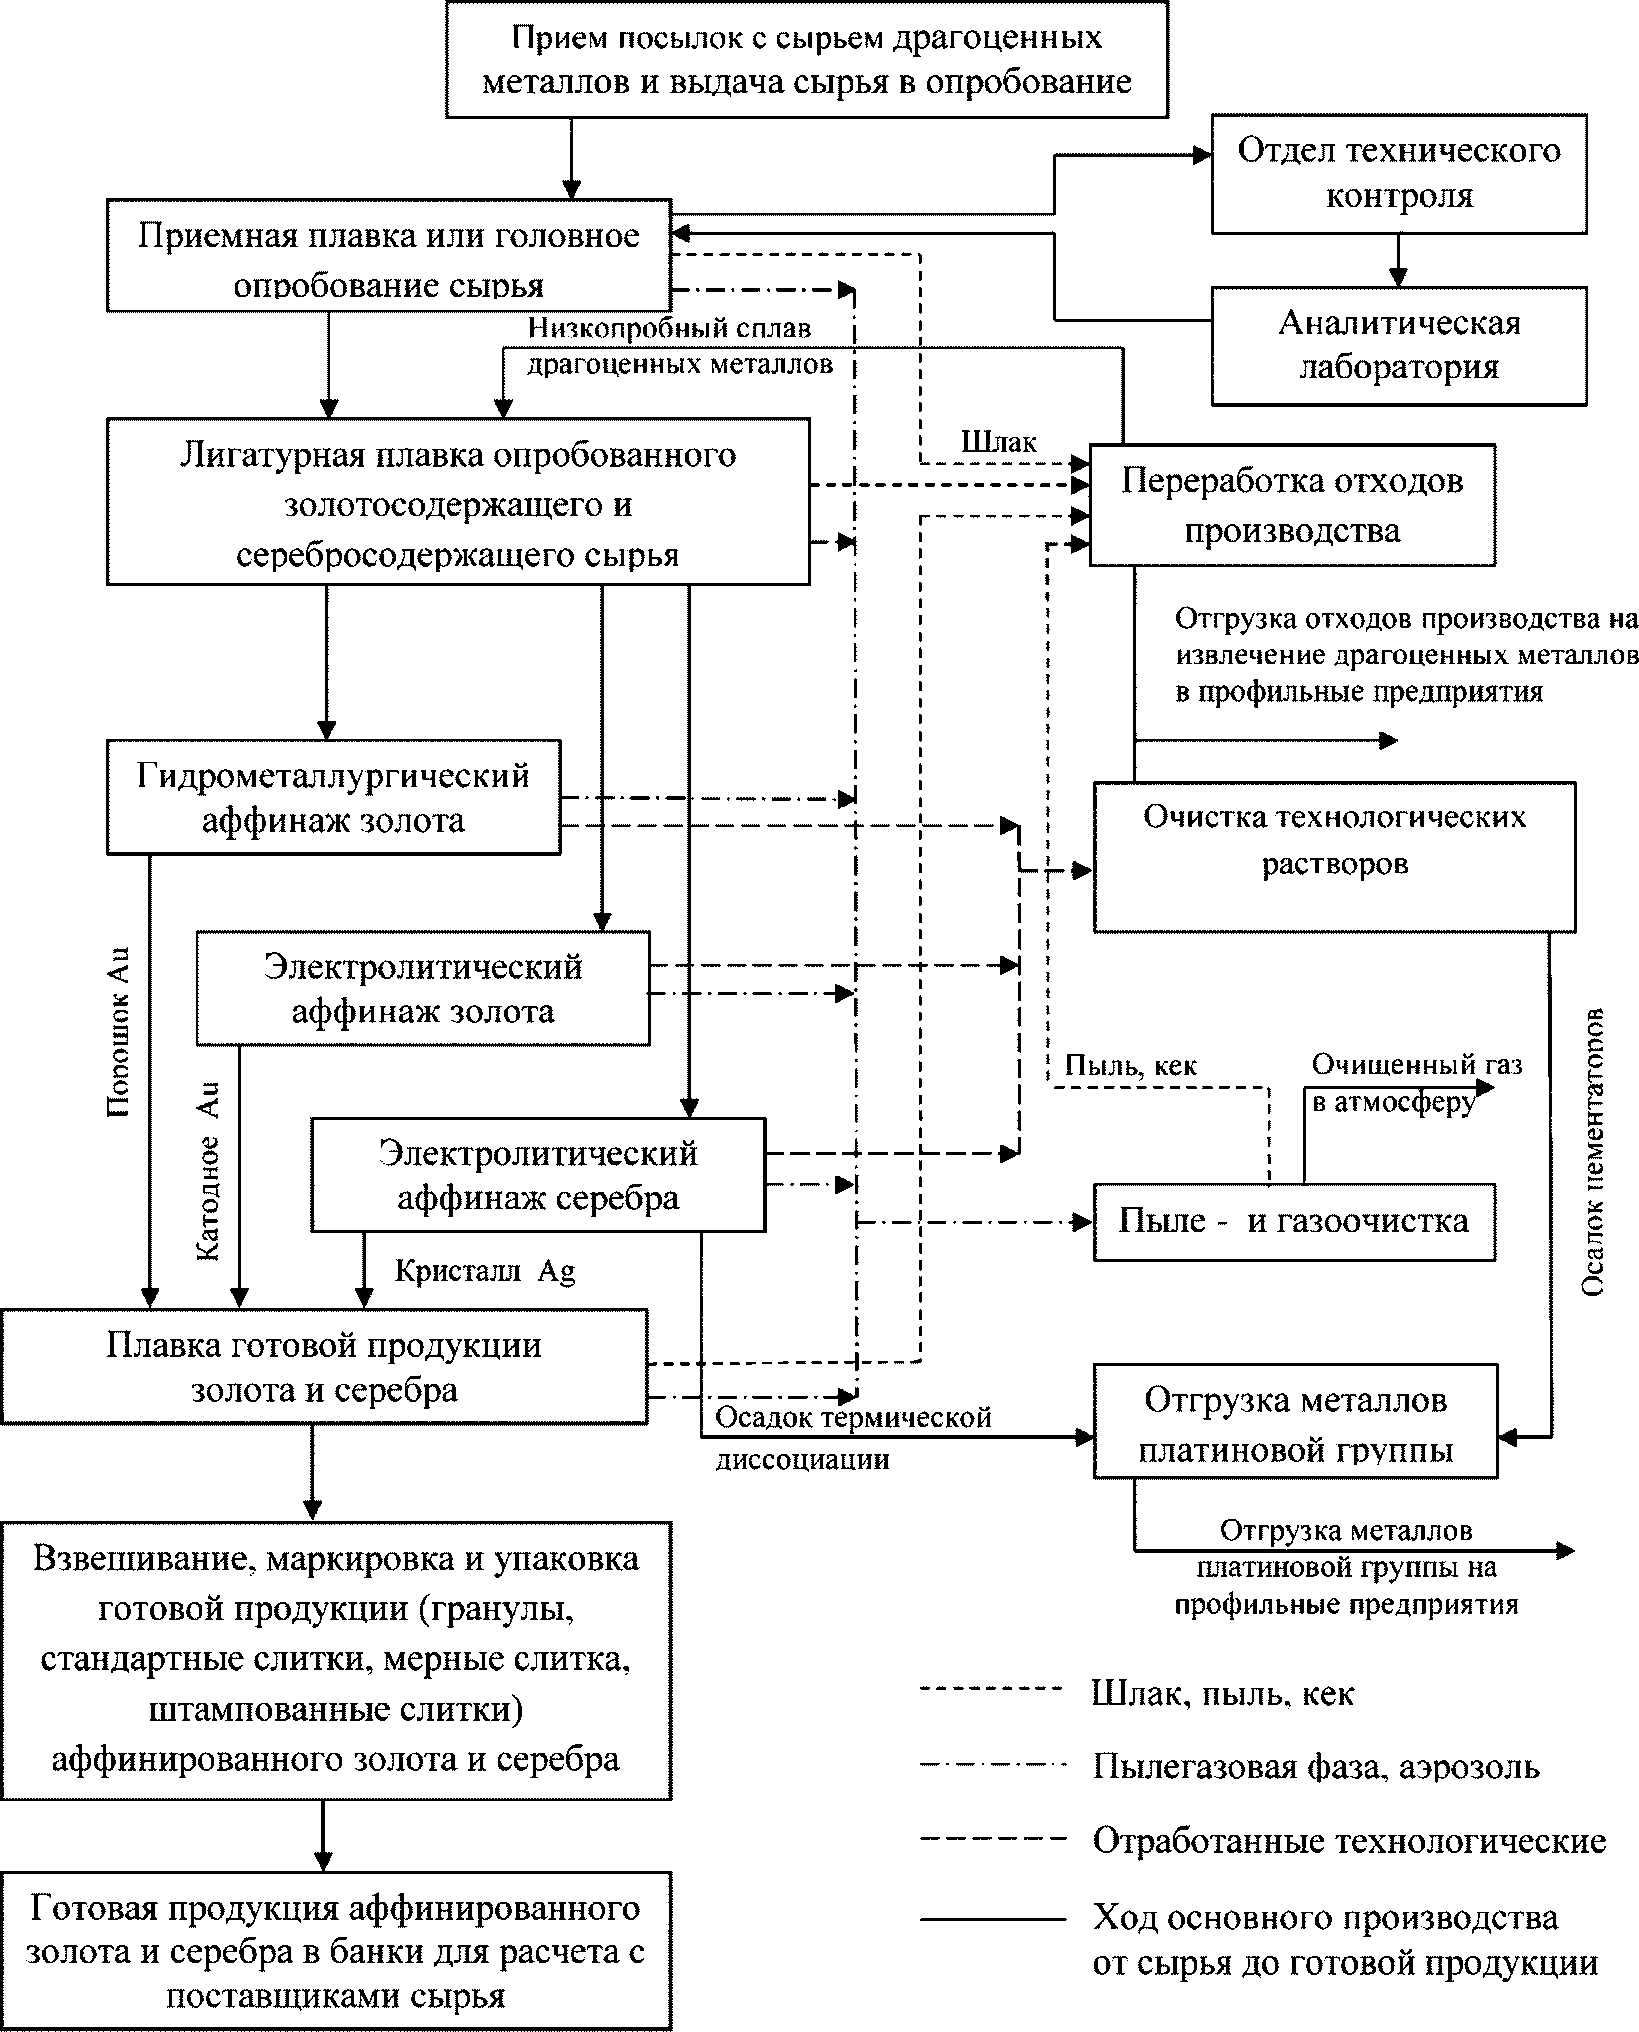
аффинажа драгоценных металлов
Охарактеризуем технологии производства драгоценных металлов с точки зрения эмиссий. В производстве драгоценных металлов используются концентрированные кислоты, щелочи, сжиженные газы и подобные реагенты, и условия их транспортировки, хранения, приготовление рабочих растворов устанавливаются в специальных инструкциях, строгое соблюдение которых является неотъемлемой частью организации общего технологического процесса. Помещения, в которых выполняются работы с драгоценными металлами, являются режимными и оборудованы в соответствии с требованиями режима обеспечения сохранности и конфиденциальности. Все они оборудованы приточно-вытяжной вентиляцией с локальными отсосами от печей, реакторов и других вспомогательного оборудования.
Процесс аффинажа сопровождает служба отдела технического контроля (ОТК), которая контролирует соблюдение технологических и рабочих инструкций, проводит отбор проб и выполняет анализ технологических растворов и промежуточных продуктов аффинажа.
3.2.1 Сырье, поступающее на переработку
Современный завод по производству драгоценных металлов перерабатывает в среднем от 150 до 250 кг сырья в сутки.
Исходным сырьем для получения драгоценных металлов служит:
- содержащее драгоценный металл сырье, добытое из недр, и содержащие драгоценный металл материалы (лигатурное золото в виде слитков, самородное золото), а также промежуточные продукты обогатительно-металлургического производства (шламы, катодные осадки, цинковые осадки);
- содержащее драгоценный металл вторичное сырье - лом и отходы, полученные в результате использования драгоценного металла при производстве из него готовой продукции, в технике и быту (ювелирный лом, лом радиоэлектронной аппаратуры), собираемые (сдаваемые) для последующей переработки и частично переработанные;
- аффинированные драгоценные металлы - золото или серебро в виде стандартных или мерных слитков, анодов с маркировкой, нанесенной аффинажными организациями-производителями, либо в виде гранул в таре, опечатанной пломбами организации-изготовителя, и имеющих соответствующие документы качества.
Перед проведением приемного опробования проверяется радиационный фон поступившего сырья, проводится контроль содержания магнитных компонентов, отбирается проба и выполняется лабораторный анализ на определение массовой доли ртути, мышьяка, сурьмы, свинца.
Материальный баланс процесса производства драгоценных металлов представлен на рисунке 3.2.
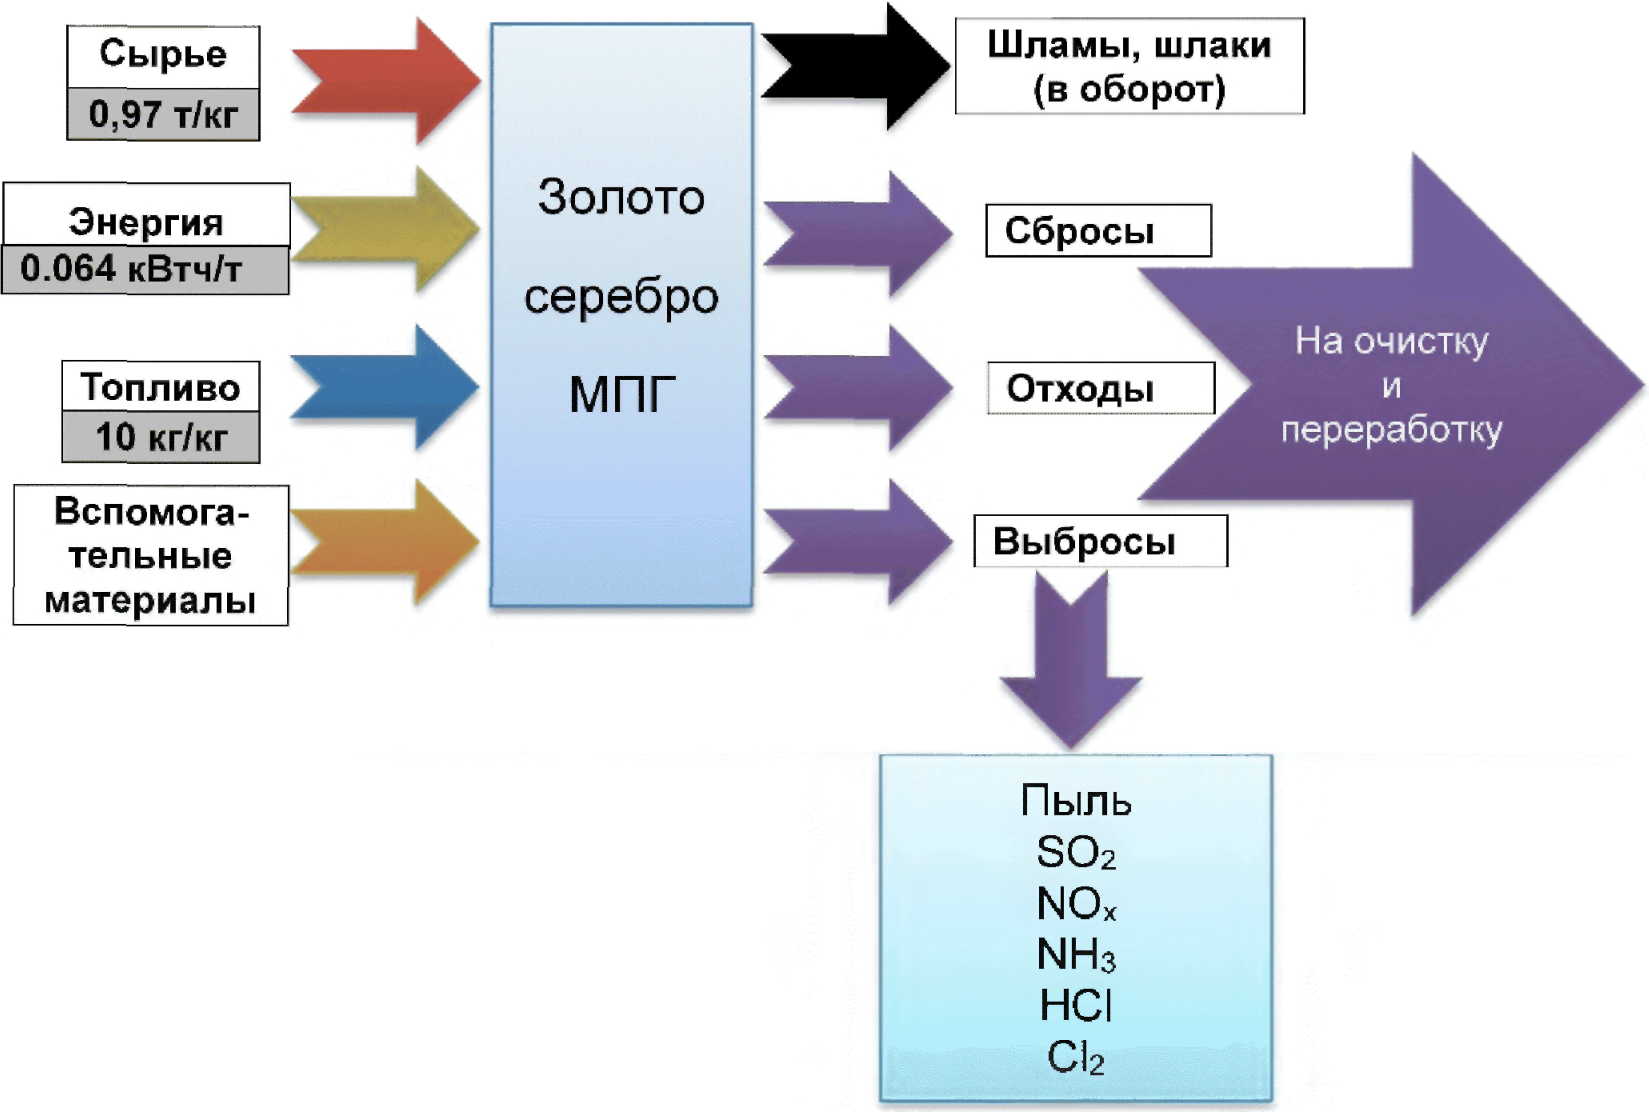
3.2.2 Оборотные продукты
Помимо приемного исходного сырья, которое в зависимости от состава и содержания в них драгоценных металлов подвергается либо приемной, либо лигатурной плавке, в процессе участвуют и оборотные продукты. К ним относятся промпродукты производств золота и серебра (шламы электролиза серебра, остатки анодов электролиза золота и серебра, оборотные остатки катодного золота, цементное золото после осаждения из маточных растворов), отливки, полученные в результате плавки отходов производства. В процессе плавки шихту легируют, добавляя серебряный или медный лом либо порошок этих металлов, на заданный состав по расчету с целью получения анодов, соответствующего по составу требованиям, предъявляемым к сплавам для основного или предварительного электролиза и доработки (рисунок 3.2).
3.2.3 Вспомогательные материалы и реагенты
В производстве драгоценных металлов используются пирометаллургические, гидрометаллургические, электрохимические процессы, без которых их реализация невозможна. К ним относятся: соляная кислота и азотная кислота (растворение, выщелачивание, электролиз), хлор (гидрохлорирование, процесс Миллера, аффинаж МПГ), серная кислота (выщелачивание, электролиз), кальцинированная сода, бура, сажа, кремнезем, медный порошок (плавка приемная и лигатурная), аммиак, хлорид аммония (аффинаж МПГ), пиросульфит натрия, сульфат железа (II) (аффинаж золота и МПГ), гидразин гидрат, мочевина, персульфат аммония (переработка отходов, цементация, железный порошок).
Кроме указанных реагентов, необходимы вспомогательные материалы, без которых невозможно осуществлять производство: фильтры бумажные и тканевые, салфетки, мешки, фильтры, газы в баллонах (кислород, пропан, аргон), изложницы, электроды и подобные материалы.
Удельный расход сырьевых материалов на производство 1 кг драгоценных металлов - 0,97 т (рисунок 3.2).
3.2.4 Потребление энергии
Производство драгоценных металлов не является ресурсо- и энергоемким процессом. Средний удельный расход электроэнергии за 2015 год составил 0,064 кВт·ч/т.
В производстве драгоценных металлов используются такие виды топлива, как природный газ, дизельное топливо, мазут, кокс и др. Удельный расход топлива - 10 кг/кг драгоценных металлов (рисунок 3.2).
В результате реализации технологических процессов получения драгоценных металлов и протекания различных химических реакций образуются газообразные продукты (газовые эмиссии, выбросы), отработанные растворы (сбросы), содержащие следы драгоценных металлов, и отходы производства, которые должны быть переработаны и утилизированы. Кроме того, практически на всех технологических переделах принципиально возможны выбросы пыли, содержащей следы металлов и их летучих соединений и летучих органических веществ.
В результате анкетирования предприятий, имеющих право осуществлять аффинаж драгоценных металлов, были собраны данные по выбросам загрязняющих веществ в атмосферу и выявлены наиболее характерные из них для данной отрасли промышленности (таблица 3.1).
Таблица 3.1
Выбросы в атмосферу загрязняющих веществ аффинажных
предприятий Российской Федерации
Загрязняющее вещество | Предприятие | Технологический показатель в справочнике ЕС, мг/нм3 | |||||||
N 1 | N 2 | N 3 | N 4 | N 5 | N 6 | N 7 | Итого | ||
Диоксид азота | + | + | + | + | + | + | 6 | 70 - 150 | |
Оксид углерода | + | + | + | + | + | + | 6 | ||
Хлористый водород | + | + | + | + | + | 5 | <= 5 - 10 | ||
Неорганическая пыль с содержанием кремния менее 20%, 20% - 70%, а также более 70% | + | + | + | + | + | 5 | 2 - 5 | ||
Диоксид серы | + | + | + | + | 4 | 50 - 100 50 - 480 <1> | |||
Хлор | + | + | + | + | 4 | 0,5 - 2 | |||
Свинец и его соединения, кроме тетраэтилсвинца, в пересчете на свинец | + | + | + | + | 4 | ||||
Оксид азота | + | + | + | + | 4 | 70 - 150 | |||
Аммиак | + | + | 2 | 1 - 3 | |||||
Взвешенные вещества | + | + | 2 | ||||||
Кадмий и его соединения | + | + | 2 | ||||||
Диоксид теллура | + | + | 2 | ||||||
Керосин | + | 1 | |||||||
Ртуть и ее соединения, кроме диэтилртути | + | 1 | |||||||
Серная кислота | + | 1 | |||||||
Мышьяк и его соединения, кроме водорода мышьяковистого | + | 1 | |||||||
3.3.1 Газовые выбросы
3.3.1.1 Выбросы оксидов азота
Основными газообразными соединениями, образующимися при аффинаже драгоценных металлов, являются оксиды азота (NOx). Их можно дифференцировать на NO и NO2, хотя это деление на большинстве заводов не производится. Оксиды азота образуются в гидрометаллургических процессах растворения драгоценных металлов в азотной кислоте (серебро, палладий) и "царской водке" (золото, платина, палладий), в процессе электролитического рафинирования серебра, при упаривании царсководочных растворов. Основным антропогенным источником являются процессы горения при температуре выше 1000 °C, поэтому оксиды азота в производстве могут образовываться при горении топлива. Оксиды азота относятся к кислотным газам, и занимают второе место после диоксида серы по вкладу в кислотность осадков. ПДК составляет от 2 до 5 мг/м3.
Как правило, выбор методов очистки определяется постоянно меняющимися концентрациями NOx.
Оксиды азота улавливают в скрубберах, причем для их поглощения используют растворы щелочи или соды. Целесообразно вводить окислитель кислород или пероксид водорода для окисления малых количеств NO.
3.3.1.2 Выбросы SO2 и H2SO4
Выбросы диоксида серы для собственно аффинажного производства мало характерны. Они образуются при сгорании топлива и в случае, если электролитическое рафинирование серебра осуществляется в сернокислых электролитах. В то же время они являются типичными при переработке шламов в процессах обжига (особенно) и выщелачивания и могут достигать около 900 мг/м3 при ПДК рабочей зоны 10 мг/м3.
Указанные выбросы губительно влияют на здоровье человека, растительный и животный мир, разрушающим образом действуют на оборудование, сооружения, постройки. Свести выбросы к минимуму позволяет контроль исходного сырья и применение мокрых скрубберов.
3.3.1.3 Выбросы хлора и HCl
Хлор используют для растворения металлов методом гидрохлорирования, а также при сухом хлорировании при высоких температурах в процессе аффинажа. Эти газы образуются в процессах упаривания и электролиза. При упаривании растворов образуется азеотропная смесь с концентрацией примерно 20 масс. %. Этот факт учитывается на различных переделах. Хлор широко применяется в процессе Миллера. Хлор утилизируют для повторного использования там, где это возможно, например в герметичных ваннах для электролиза золота и МПГ. Скрубберы служат для удаления остаточных количеств хлора и HCl.
Заметим, что присутствие хлора в сточных водах может привести к образованию органических соединений хлора, если в них присутствуют растворители и подобные вещества.
3.3.1.4 Выбросы аммиака
Аммиак в производстве драгоценных металлов не используют, однако он образуется в технологических процессах аффинажа МПГ, а также на тех переделах, где применяют соли аммония. Подобно углекислому и угарному газу, он относится к малоопасным веществам (IV класс опасности), его ПДК в воздухе рабочей зоны составляет 20 мг/м3. Повышенная концентрация ионов аммония в воде может быть использована в качестве индикаторного показателя, отражающего ухудшение санитарного состояния объекта.
3.3.1.5 Выбросы пыли и металлов
Пыль может возникнуть в результате проведения таких операций, как:
- смешение материала перед плавкой расплавленного и флюсов и т.д. в смесителе для сыпучих материалов до начала плавки;
- очистка драгоценных металлов и других металлосодержащих отливок следов шлака до начала отбора проб или плавки;
- дробление шлака, отработанных тиглей и огнеупорных материалов в дробилке;
- смешение, дробление, просеивание сырья, содержащего драгоценные металлы, в виде порошков;
- измельчение (дробление) и хранение промежуточных продуктов, полученных при сушке и прокаливании.
Пыль и металлы принципиально могут выделяться в любых пирометаллургических процессах, таких как сжигание, обжиг, плавка и купелирование, присутствовать в неорганизованных выбросах.
В состав пыли могут входить некоторые металлы и их летучие соединения. Например, свинец, который использовали в процессе переработки серебра еще со времен Средневековья и используют до настоящего времени. Расплавленный свинец является хорошим растворителем драгоценных металлов, особенно серебра. Свинец, обогащенный драгоценными металлами, окисляется в печах или кислородных конверторах. Кадмий, входящий в состав специальных сплавов, концентрируется в пылях. Ртуть в небольших концентрациях входит, например, в состав зубных амальгам, порошков или шламов, отходов от растений, батарей и специальных полароидных пленок. Для переработки таких материалов целесообразно применять высокотемпературную дистилляцию либо вакуумную дистилляцию. Средняя концентрация ртути в отходах после очистки составляет менее 0,1 масс. % от предельно допустимой концентрации ртути.
Важным фактором предотвращения выбросов пыли является герметизация печей и вторичный сбор из желобов. В некоторых электрических печах как дополнительный фактор уменьшения выбросов имеются полые электроды.
3.3.1.6 Прочие выбросы
Помимо перечисленных выше компонентов, в газовых выбросах не исключено присутствие оксида углерода и летучих органических соединений.
Оксид углерода выделяется в результате неполного сгорания топлива. Летучие органические соединения могут выделяться в процессах экстракции. Однако обычно масштаб процессов экстракции небольшой, что позволяет использовать герметичные или экранированные реакторы и осуществлять сбор и регенерацию растворителей, которые возвращаются в процесс. Кроме того, источником таких веществ является вторичное сырье, содержащее фрагменты органических полимерных соединений. Это обстоятельство необходимо учитывать и осуществлять сортировку сырья.
Для российских аффинажных предприятий указанные выбросы не характерны.
Данные по выбросам вредных веществ в зависимости от применяемых способов производства и технологий на аффинажных предприятиях Российской Федерации приведены в таблицах 3.2 - 3.9.
В таблицах применяются следующие обозначения:
ЗВ - наименование загрязняющего вещества
Г - выброс загрязняющего вещества в год, т
Кср - средняя концентрация загрязняющего вещества, мг/м3
Кмакс - максимальная концентрация загрязняющего вещества, мг/м3
Пыль - неорганическая пыль с содержанием кремния менее 20%, 20% - 70%, а также более 70%
Ni - никельрастворимые соли (в пересчете на никель)
As - мышьяк и его соединения, кроме мышьяковистого водорода
Pb - свинец и его соединения, кроме тетраэтилсвинца, в пересчете на свинец
Cd - кадмий и его соединения
As - мышьяк и его соединения, кроме мышьяковистого водорода
Hg - ртуть и ее соединения, кроме диэтилртути
Таблица 3.2
на аффинажном предприятии N 1
Способ производства | Наименование этапа технологического процесса (продукт/полупродукт) | Применяемая технология | ЗВ <1> | Г, т | Кср, мг/м3 | Кмакс, мг/м3 | Наименование используемого пылегазоочистного оборудования |
1. Золото - гидрохлорирование | 1. Хлорирование (раствор после хлорирования). 2. Восстановление (аффинированное золото). 3. Плавка готовой продукции (золото в слитках) | 1. Вскрытие сырья методом гидрохлорирования с последующей фильтрацией пульпы. 2. Восстановление золота из полученного золотосодержащего раствора. 3. Плавление золота. Получение слитков | NOx | 61,4 | 18,1 | 19,5 | Применяется двухступенчатая пылегазоочистка. Первая ступень включает шесть электрофильтров типа КМ-21, установленных параллельно. После первой газы направляются во вторую ступень очистки, состоящую из десяти пенных аппаратов, расположенных также параллельно. Очищенные газы выбрасываются в атмосферу через вентиляционную трубу высотой 120 м, диаметром устья 4 м |
NH3 | 21,9 | 4,9 | 7 | ||||
SO2 | 10,5 | 1,7 | 3,3 | ||||
CO | 70,4 | 20,1 | 22,3 | ||||
Cl2 | 6,6 | 1,13 | 2,1 | ||||
HCl | 2,4 | 0,8 | 0,1 | ||||
2. Серебро - технология с электроэкстракцией целевого компонента | 1. Плавка (аноды). 2. Электролиз (аффинированное серебро). 3. Плавка готовой продукции (серебро в слитках) | 1. Плавка с флюсами на золото-серебряный сплав, который направляется на аффинаж. 2. Электролитическое рафинирование золото-серебряного сплава с получением катодного серебра. 3. Плавка на слитки (при необходимости) | |||||
Таблица 3.3
Применяемые технологии и уровни эмиссий
на аффинажном предприятии N 2
Способ производства | Наименование этапа технологического процесса (продукт/полупродукт) | Применяемая технология | ЗВ <1> | Г, т | Кср, мг/м3 | Кмакс, мг/м3 | Наименование источника выброса (объем отходящих газов) и используемого пылегазоочистного оборудования |
1. Серебро - Получение серебряного концентрата из медно-никелевых шламов | Этап 1 | Сернокислотное выщелачивание огарков медных шламов после окислительного обжига | Ni | 0,022 | 2,052 | Нет данных | Дефлектор (0,011 млн м3) - Пресс-фильтр |
Пыль | 0,018 | 1,677 | Нет данных | ||||
Этап 2 | Осаждение серебра из сернокислых растворов. Полученный концентрат направляется на аффинаж | ||||||
Этап 3 | Отделение нерастворимого остатка фильтрацией пульпы, его промывка и сушка | ||||||
Таблица 3.4
Применяемые технологии и уровни эмиссий
на аффинажном предприятии N 3
Способ производства | Наименование этапа технологического процесса (продукт/полупродукт) | Применяемая технология | ЗВ | Г, т | Кср, мг/м3 | Кмакс, мг/м3 | Наименование источника выброса (объем отходящих газов) и используемого пылегазоочистного оборудования |
1. Золото - царсководочный аффинаж | 1. Приемная плавка лигатурного золота (слитки или гранулы) | 1. Плавление сырья | Нет данных | Нет данных | |||
2. Плавка золотосодержащих материалов на гранулы (гранулы) | 2. Плавление сырья | Взвеш. в-ва | 0,047 | 19,730 | 25,860 | Индукционная печь - фильтр ФВГ-Т, ЦБА | |
3. Растворение гранул золотых в "царской водке" (золотосодержащий раствор) | 3. Растворение сырья в "царской водке" с последующей фильтрацией полученной пульпы | Нет данных | Нет данных | ||||
4. Разрушение азотной кислоты карбамидом (золотосодержащий раствор) | 4. Упаривание золотосодержащего раствора до полного удаления азотной кислоты | ||||||
5. Осаждение золота аффинированного пиросульфитом натрия (аффинированное золото) | 5. Восстановление золота из полученного золотосодержащего раствора | NO2 | 3,004 | 743,7 | 1225 | Баковая аппаратура - фильтры ФАВ-2000, ФВГ-Т-0,37 | |
HCl | 0,109 | 9,265 | 12,500 | ||||
6. Осаждение золота оборотного пиросульфитом натрия (оборотное золото) | 6. Восстановление золота из полученного золотосодержащего раствора | Нет данных | Нет данных | ||||
7. Цементация драгметаллов из золотосодержащих растворов железом (в виде пластин, трубок) (цементат) | 7. Цементация золота металлическим цинком | Нет данных | Нет данных | ||||
8. Плавка золота в слитки (золото в слитках) | 8. Плавление золота. Получение слитков | NO2 | 0,003 | 0,450 | 0,779 | Индукционная печь - фильтр ФВГ-Т-0,37 | |
NO | 5·10-4 | 0,075 | 0,130 | ||||
Взвеш. в-ва | 0,018 | 6,793 | 12,987 | ||||
SO2 | 8·10-5 | 0,0085 | 0,013 | ||||
CO | 0,348 | 168,338 | 324,675 | ||||
2. Серебро - технология с электроэкстракцией целевого компонента | 1. Растворение серебряно-золотого сплава (золотистый шлам, раствор) | 1. Растворение сырья в азотной кислоте | NO2 | 2,974 | 458,237 | 789,474 | Реактор растворения серебряно-золотого сплава - абсорберы, ЦБА |
2. Сорбционная очистка растворов азотнокислого серебра от металлов платиновой группы (раствор) | 2. Сорбционная очистка полученного раствора нитрата серебра от палладия и платины | NH3 | 0,034 | 4,970 | 8,333 | Ванна электролиза металлов (0,001 млн м3) - фильтр ФВГ-Т-0,37 (выбросы совместно от этапов 2 и 3) | |
3. Гидролитическая очистка растворов азотнокислого серебра (раствор) | 3. Гидролитическая очистка раствора нитрата серебра от примесей меди, теллура и прочих неблагородных примесей | Нет данных | Нет данных | ||||
4. Электроэкстракция серебра из электролита производства серебра (кристаллическое серебро) | 4. Электроэкстракция серебра из очищенного раствора нитрата серебра | ||||||
5. Плавка кристаллического серебра в слитки (серебро в слитках) | 5. Плавление катодного серебра. Получение слитков | Взвеш. в-ва | 0,019 | 18 | 33,300 | Индукционная печь (0,0026 млн м3) - Фильтр ФВГ-Т-0,37 | |
CO | 0,297 | 31,800 | 46,600 | ||||
3. Серебро - Производство серебряно-золотого сплава | 1. Сульфатизирующая разварка необезмеженного шлама в серной кислоте | 1. Перевод содержащихся в необезмеженном шламе нерастворимых соединений меди в воднорастворимые соединения (пульпа, раствор) | H2SO4 | 0,093 | 12,503 | 18,750 | Реактор обезмеживания (0,0035 млн м3) |
SO2 | 7,776 | 919,750 | 1562,500 | ||||
2. Выщелачивание сульфатизированного необезмеженного шлама | 2. Перевод водорастворимых соединений меди в раствор (пульпа, раствор) | H2SO4 | 0,093 | 12,503 | 18,750 | Выщелачиватель (0,0035 млн м3) (совместно с 1 этапом) | |
SO2 | 7,776 | 919,750 | 1562,500 | ||||
3. Фильтрация раствора установки выщелачивания | 3. Получение отфильтрованного обезмеженного шлама (обезмеженный шлам) | Нет данных | Нет данных | ||||
4. Сушка обезмеженного шлама | 4. Снижение влажности обезмеженного шлама (обезмеженный шлам) | ||||||
5. Плавка обезмеженного шлама | 5. Плавка сырья (серебряно-золотой сплав) | ||||||
6. Пылеулавливание и газоочистка | 6. Достижение норм ПДВ (отходящие газы) | NO2 | 4,491 | 7,955 | 13,544 | Плавильные печи, щековая дробилка, шаровая мельница, электрическая печь, возгоночный аппарат, электролизная ванна, вакуум-сушилка, циркуляционный бак (0,06 млн м3) - электрофильтры - 2 шт., скруббер Вентури - 3 шт., скруббер орошения - 2 шт. | |
NO | 0,7285 | 1,375 | 2,201 | ||||
Ni | 0,047 | 0,045 | 0,085 | ||||
As | 0,315 | 0,500 | 0,903 | ||||
Пыль | 14,311 | 25,378 | 30,756 | ||||
Pb | 0,505 | 0,881 | 1,693 | ||||
H2SO4 | 6,307 | 7,434 | 11,287 | ||||
SO2 | 28,067 | 169,202 | 282,167 | ||||
TeO2 | 0,205 | 0,323 | 0,564 | ||||
CO | 15,516 | 34,399 | 56,433 | ||||
Таблица 3.5
Применяемые технологии и уровни эмиссий
на аффинажном предприятии N 4
Способ производства | Наименование этапа технологического процесса (продукт/полупродукт) | Применяемая технология | ЗВ | Г, т | Кср, мг/м3 | Кмакс, мг/м3 | Наименование используемого пылегазоочистного оборудования |
1. Золото - Царсководочный аффинаж | 1. Плавка (гранулы) | 1. Плавка гранул | NO2 | 0,054 | 8,011 | 16,022 | Модульный фильтр с автоматической очисткой кассет |
NO | 0,009 | 1,950 | 3,899 | ||||
Cd | 4·10-6 | 5·10-4 | 0,001 | ||||
Ni | 1,2·10-7 | 3·10-6 | 3·10-5 | ||||
Пыль | 1,2·10-4 | 0,026 | 0,053 | ||||
CO | 0,087 | 19,369 | 38,526 | ||||
2. Аффинаж (губка) | 2. Получение золота | NO2 | 0,002 | 0,064 | 0,128 | Центробежно-барботажный аппарат - 2 ступени | |
NO | 2,8·10-4 | 0,01 | 0,021 | ||||
CO | 0,019 | 0,800 | 1,600 | ||||
Cl2 | 0,003 | 0,121 | 0,242 | ||||
HCl | 0,002 | 0,273 | 0,447 | ||||
3. Плавка (слиток) | 3. Плавка золотой губки | Cd | 10-5 | 0,014 | 0,028 | Стационарный механический фильтр MF-3000 | |
Ni | 10-6 | 5·10-4 | 0,001 | ||||
Пыль | 4·10-4 | 0,314 | 0,628 | ||||
Производство в целом | NO2 | 0,056 | 8,075 | 16,150 | |||
NO | 0,009 | 1,960 | 3,920 | ||||
Cd | 1,4·10-5 | 0,0145 | 0,029 | ||||
Ni | 1,1·10-6 | 0,0005 | 0,001 | ||||
Пыль | 5,2·10-4 | 0,340 | 0,681 | ||||
CO | 0,106 | 20,169 | 40,126 | ||||
Cl2 | 0,003 | 0,121 | 0,242 | ||||
HCl | 0,002 | 0,273 | 0,447 | ||||
2. Серебро - Электролиз | 1. Аффинаж - растворение серебра на электролит, электролиз серебра, промывка катодных осадков, сушка (катодный осадок) | 1. Электролиз серебра | NO2 | 0,537 | 0,064 | 0,128 | 0,004 млн м3 Центробежно-барботажный аппарат |
NO | 2,8·10-4 | 0,010 | 0,021 | ||||
CO | 0,019 | 0,800 | 1,600 | ||||
Cl2 | 0,003 | 0,121 | 0,242 | ||||
HCl | 0,002 | 0,200 | 0,500 | ||||
2. Плавка - плавка серебра (слиток) | 2. Плавка серебра | NO2 | 0,054 | 23,865 | 12 | 0,006 млн м3 Модульный фильтр с автоматической очисткой кассет | |
NO | 0,009 | 3,878 | 1,500 | ||||
Cd | 5·10-6 | 10-4 | 0,004 | ||||
Ni | 10-6 | 10-4 | 0,001 | ||||
Пыль | 6·10-5 | 0,005 | 0,053 | ||||
CO | 0,043 | 19,300 | 38,317 | ||||
Производство в целом | NO2 | 0,591 | 12,064 | 23,993 | |||
NO | 0,001 | 1,500 | 3,900 | ||||
Cd | 5·10-6 | 10-4 | 0,004 | ||||
Ni | 10-6 | 10-4 | 0,001 | ||||
Пыль | 6·10-5 | 0,005 | 0,053 | ||||
CO | 0,062 | 39,917 | 27,300 | ||||
Cl2 | 0,0033 | 0,242 | 0,121 | ||||
HCl | 0,002 | 0,500 | 0,200 | ||||
3. Палладий - Осадительная технология | 1. Аффинаж (губка палладия) | 1. Аффинаж палладия | NO2 | 0,001 | 0,100 | 0,200 | Центробежно-барботажный аппарат |
NO | 10-4 | 0,015 | 0,030 | ||||
CO | 0,001 | 0,120 | 0,250 | ||||
HCl | 0,003 | 0,400 | 0,790 | ||||
2. Плавка (слиток) | 2. Плавка палладия | NO2 | 0,050 | 0,460 | 0,925 | Модульный фильтр с автоматической очисткой кассет | |
NO | 0,005 | 0,750 | 1,500 | ||||
CO | 0,050 | 4,850 | 10,500 | ||||
Cd | 4·10-6 | 0,001 | 0,002 | ||||
Пыль | 10-4 | 0,010 | 0,020 | ||||
Производство в целом | NO2 | 0,051 | 0,560 | 1,125 | |||
NO | 0,005 | 0,765 | 1,530 | ||||
CO | 0,051 | 4,970 | 10,750 | ||||
Cd | 10-6 | 0,001 | 0,002 | ||||
Пыль | 10-4 | 0,010 | 0,020 | ||||
HCl | 0,003 | 0,400 | 0,790 | ||||
4. Платина - Осадительная технология | 1. Аффинаж (губка палладия) | 1. Аффинаж платины | NO2 | 0,001 | 0,100 | 0,200 | Центробежно-барботажный аппарат |
NO | 10-4 | 0,015 | 0,030 | ||||
CO | 0,001 | 0,120 | 0,250 | ||||
HCl | 0,003 | 0,400 | 0,790 | ||||
2. Плавка (слиток) | 2. Плавка гранул | NO2 | 0,050 | 0,460 | 0,925 | Модульный фильтр с автоматической очисткой кассет | |
NO | 0,005 | 0,750 | 1,500 | ||||
CO | 0,050 | 4,850 | 10,500 | ||||
Cd | 4·10-6 | 0,001 | 0,002 | ||||
Пыль | 10-4 | 0,010 | 0,020 | ||||
Производство в целом | NO2 | 0,051 | 0,560 | 1,125 | |||
NO | 0,005 | 0,765 | 1,530 | ||||
CO | 0,051 | 4,970 | 10,750 | ||||
Cd | 4·10-6 | 0,001 | 0,002 | ||||
Пыль | 10-4 | 0,010 | 0,020 | ||||
HCl | 0,003 | 0,400 | 0,790 |
Таблица 3.6
Применяемые технологии и уровни эмиссий
на аффинажном предприятии N 5
Способ производства | Наименование этапа технологического процесса (продукт/полупродукт) | Применяемая технология | ЗВ | Г, т | Кср, мг/м3 | Кмакс, мг/м3 | Наименование используемого пылегазоочистного оборудования (объем отходящих газов) |
1. Золото - хлорирование расплава золотосодержащего сырья + электрохимическое рафинирование золота | 1. Приемное опробование золотосодержащего сырья (приемная плавка, приемное растворение) (слитки, гранулы, раствор, нерастворимые остатки) | 1.1. Плавка сырья с флюсами (сода, бура, селитра, уголь и др.) 1.2. Кислотное выщелачивание золотосодержащего сырья 1.3. Фильтрация растворов 1.4. Сушка нерастворимого остатка | NO2 | 0,001 | 0,387 | 0,550 | Пылевой 2-ступенчатый малогабаритный фильтр ВЭМ-II-б, абсорбер ФАБ-2000, скруббер (155,83 млн м3) |
NO | 2·10-4 | 0,063 | 0,090 | ||||
Взвеш. в-ва | 0,521 | 3,570 | 6,690 | ||||
Hg | 0,001 | 0,0179 | 0,0318 | ||||
Pb | 0,002 | 0,037 | 0,070 | ||||
CO | 0,328 | 6,970 | 10 | ||||
2. Хлорное рафинирование расплава (процесс Миллера) (аноды для электролиза, первичные хлоридные шлаки) | 2.1. Подача газообразного хлора в расплав золота с примесями 2.2. Удаление из расплава (слив) примесей в виде первичных хлоридных шлаков 2.3. Отливка анодов для электролиза из рафинированного золота | NO2 | 0,023 | 1,469 | 2,330 | (120,51 млн м3) рукавный фильтр КФЕ-144А, рукавный фильтр КФЕ-48Б | |
NO | 0,004 | 0,230 | 0,370 | ||||
Взвеш. в-ва | 0,164 | 4,800 | 9,400 | ||||
Pb | 0,001 | 0,034 | 0,064 | ||||
CO | 0,893 | 7,459 | 10 | ||||
Cl2 | 0,004 | 0,373 | 0,690 | ||||
HCl | 0,002 | 0,495 | 0,840 | ||||
3. Приготовление электролита (электролит) | 3.1. Приготовление электролита растворением гранул золота в растворе "царской водки" (смесь азотной и соляной кислот) 3.2. Фильтрация электролита с последующей корретировкой содержания золота и кислот | NO2 | 1,012 | 19,585 | 39,060 | 98,07 млн м3 - волокнистый фильтр, насадочный скруббер, пленочные абсорберы | |
Взвеш. в-ва | 0,035 | 0,690 | 1,180 | ||||
4. Переработка отработанного электролита (восстановленный осадок золота, маточный раствор, содержащий МПГ, аноды, гранулы) | 4.1. Разложение остаточной азотной кислоты карбамидом 4.2. Селективное осаждение золота из раствора восстановителями, передача маточного раствора для последующего извлечения металлов платиновой группы 4.3. Фильтрация, сушка осадка восстановленного золота 4.4. Плавка восстановленного золота в аноды для электролиза или в гранулы для приготовления электролита | Выбросы от оборудования по данному этапу в связи с невозможностью более детального их разделения по этапам учтены в составе выбросов от оборудования указанных в третьем этапе | |||||
5. Электрохимическое рафинирование золота ("царсководочный" электролиз) (катодное золото) | 5.1. Электролиз с растворимыми анодами в "царсководочном" электролите с получением катодного золота требуемой для готовой продукции чистоты 5.2. Промывка, сушка катодного золота 5.3. Электрохимическое рафинирование золота ("царсководочный" электролиз) 5.4. Фильтрация, промывка, сушка катодного золота | Выбросы от оборудования по данному этапу в связи с невозможностью более детального их разделения по этапам учтены в составе выбросов от оборудования, указанных в третьем этапе | |||||
6. Изготовление готовой продукции из катодного (аффинированного) золота готовой продукции (слитки, гранулы) | 6.1. Плавка катодного золота с получением слитков, гранул 6.2. Опробование гранул | Выбросы от оборудования по данному этапу в связи с невозможностью более детального их разделения по этапам учтены в составе выбросов от оборудования, указанных во втором этапе | |||||
7. Переработка первичных хлоридных шлаков (слитки, вторичные хлоридные шлаки) | 7.1. Разделительная плавка шлаков с целью извлечения остаточного количества золота 7.2. Удаление из расплава (слив) серебросодержащих вторичных хлоридных шлаков для последующего извлечения серебра | Выбросы от оборудования по данному этапу в связи с невозможностью более детального их разделения по этапам учтены в составе выбросов от оборудования, указанных во втором этапе | |||||
8. Переработка шламов электролиза (концентрат МПГ) | 8.1. Фильтрация электролита, промывка, сушка концентрата для последующего извлечения МПГ | Выбросы от оборудования по данному этапу в связи с невозможностью более детального их разделения по этапам учтены в составе выбросов от оборудования, указанных во втором этапе | |||||
9. Переработка низкопробного золотосодержащего сырья (гранулы, слитки) | 9.1. Плавка низкопробного сплава в гранулы методом диспергирования расплава 9.2. Азотнокислое выщелачивание, фильтрация нерастворимого остатка, сушка 9.3. Плавка золотосодержащего нерастворимого остатка в слитки 9.4. Хлорное рафинирование расплава (процесс Миллера) | Нет данных | |||||
2. Серебро - переработка серебросодержащего сырья | 1. Приемное опробование серебросодержащего сырья (приемная плавка, приемное растворение) (слитки, гранулы, раствор, нерастворимые остатки) | 1.1. Плавка сырья с флюсами (сода, бура, селитра, уголь и др.) 2.1. Кислотное выщелачивание серебросодержащего сырья 2.3. Фильтрация растворов 2.4. Сушка нерастворимого остатка | NO2 | 1,2·10-4 | 0,011 | 0,087 | 214,086 млн м3 Рукавный фильтр КФЕ-48-Б, циклон-осадитель |
NO | 1,9·10-4 | 0,078 | 0,013 | ||||
Взвеш. в-ва | 0,435 | 2,450 | 4,700 | ||||
Pb | 0,002 | 0,005 | 0,010 | ||||
CO | 0,244 | 5,070 | 10 | ||||
2. Плавка слитков (аноды) | 2.1. Плавка высокопробного сырья и слитков, полученных по 1-му и 8-му этапам с отливкой анодов | NO2 | 0,004 | 0,311 | 0,550 | 108,841 млн м3 Рукавный фильтр КФЕ-48Б | |
NO | 6,3·10-4 | 0,051 | 0,090 | ||||
Взвеш. в-ва | 0,272 | 3,300 | 6,400 | ||||
Pb | 0,002 | 0,020 | 0,040 | ||||
3. Приготовление электролита (электролит) | 3.1. Растворение высокопробного серебра в азотной кислоте 3.2. Фильтрация электролита с последующей корретировкой содержания серебра и кислоты | NO2 | 0,008 | 14,850 | 29,590 | 150,389 млн м3 Орошаемый скруббер, рамные фильтры Д-28 | |
Взвеш. в-ва | 0,015 | 0,320 | 0,440 | ||||
4. Электрохимическое рафинирование (катодное серебро в кристаллах) | 4.1. Электролиз с растворимыми анодами с получением катодного серебра 4.2. Промывка, сушка катодного серебра | NO2 | 1,280 | 22,990 | 42,900 | 116,464 млн м3 Волокнистый фильтр | |
Взвеш. в-ва | 0,012 | 0,200 | 0,200 | ||||
5. Изготовление готовой продукции из катодного (аффинированного) серебра (слитки, гранулы, кристалл, пластины) | 5.1. Плавка катодного серебра с получением слитков, гранул, пластин аффинированного серебра 5.2. Сушка, рассев и опробование катодного серебра с целью получения готовой продукции аффинированного серебра в кристаллах 5.3. Прокат пластин из аффинированного серебра в размер с целью получения готовой продукции из аффинированного серебра в виде анодов | Выбросы от оборудования по данному этапу в связи с невозможностью более детального их разделения по этапам учтены в составе выбросов от оборудования, указанных в первом этапе | |||||
6. Переработка шламов электролиза (золотосодержащий концентрат (слитки)) | 6.1. Азотнокислое выщелачивание, фильтрация нерастворимого остатка, сушка 6.2. Плавка нерастворимого остатка в слитки для последующего извлечения золота 6.3. Осаждение хлорида серебра из фильтрата, фильтрация, промывка, сушка. 6.4. Восстановительная плавка хлорида серебра в слитки для последующего переплава в аноды для электрохимического рафинирования | Выбросы от оборудования по данному этапу в связи с невозможностью более детального их разделения по этапам учтены в составе выбросов от оборудования, указанных в четвертом этапе | |||||
7. Переработка вторичных хлоридных шлаков (слитки, третичные хлоридные шлаки) - третичные хлоридные шлаки отгружаются на перерабатывающие предприятия с целью извлечения ДМ | 7.1. Восстановительная плавка серебра в слитки для последующего переплава в аноды для электрохимического рафинирования 7.2. Измельчение и опробование третичных хлоридных шлаков | Выбросы от оборудования по данному этапу в связи с невозможностью более детального их разделения по этапам учтены в составе выбросов от оборудования, указанных в первом этапе | |||||
8. Переработка низкопробного серебросодержащего сырья (гранулы, слитки, шлаки) - шлаки отгружаются на перерабатывающие предприятия с целью извлечения ДМ | 8.1. Плавка низкопробного сплава в гранулы методом диспергирования расплава 8.2. Азотнокислое выщелачивание, фильтрация нерастворимого остатка, сушка 8.3. Плавка нерастворимого остатка в слитки для последующего извлечения золота 8.4. Осаждение хлорида серебра, фильтрация, промывка, сушка, восстановительная плавка в слитки | Выбросы от оборудования по данному этапу в связи с невозможностью более детального их разделения по этапам учтены в составе выбросов от оборудования, указанных в первом этапе | |||||
9. Сорбционная очистка отработанного электролита (раствор, содержащий МПГ, очищенный электролит) | 9.1. Сорбционная очистка отработанного электролита ионообменной смолой 9.2. Десорбция (регенерация) смолы с целью получения платино-, палладийсодержащего раствора 9.3. Переработка раствора, содержащего МПГ, по действующей технологии осаждения солей МПГ | Нет данных | |||||
3. Платина - Экстракционная технология | 1. Вскрытие платиносодержащего сырья и оборотных промпродуктов с содержанием платины (раствор платиносодержащий, нерастворимый остаток) | 1.1. Гидрохлорирование сырья и промпродуктов в растворе соляной кислоты под действием хлора 1.2. Фильтрация, сушка, прокаливание нерастворимого остатка 1.3. Восстановление золота из платиносодержащего раствора сульфитом натрия 1.4. Восстановление иридия из платиносодержащего раствора сахаром | Cl2 | 0,075 | 2,045 | 4,035 | (148,14 млн м3) пленочный адсорбер, насадочный скруббер, волокнистый фильтр |
HCl | 0,210 | 2,965 | 5,530 | ||||
2. Экстракционная очистка платиносодержащего раствора (реэкстракт платины, рафинат МПГ) | 2.1. Экстракционная очистка платины от вульгарных примесей и МПГ при помощи экстрагента | NH3 | 0,007 | 0,110 | 0,120 | 101,18 млн м3 | |
Взвеш. в-ва | 0,025 | 0,290 | 0,380 | ||||
Cl2 | 0,004 | 0,061 | 0,062 | ||||
HCl | 0,041 | 0,720 | 0,840 | ||||
3. Осаждение хлорплатината аммония (хлорплатинат аммония (ХПА), платиновая губка) | 3.1. Осаждение ХПА хлористым аммонием из реэкстракта платины 3.2. Прокалка ХПА с получением платиновой губки | NH3 | 0,003 | 0,108 | 0,109 | 119,22 млн м3 Насадочный скруббер, волокнистый фильтр | |
Взвеш. в-ва | 7,4·10-4 | 0,385 | 0,570 | ||||
Cl2 | 0,001 | 0,053 | 0,054 | ||||
HCl | 0,006 | 0,495 | 0,840 | ||||
4. Получение готовой продукции в виде платины аффинированной в порошке (ГП в виде платины в порошке) | 4.1. Измельчение платиновой губки 4.2. Опробование порошка на соответствие требованиям ГОСТ | Выбросы от оборудования по данному этапу в связи с невозможностью более детального их разделения по этапам учтены в составе выбросов от оборудования, указанных в первом этапе | |||||
5. Получение готовой продукции в виде платины аффинированной в слитках (ГП в виде платины в слитках) | 5.1. Плавка платиновой губки в среде вакуума под действием инертного газа (аргон) 5.2. Механическая обработка слитков фрезерованием 5.3. Опробование слитков на соответствие требованиям ГОСТ | Взвеш. в-ва | 0,001 | 0,205 | 0,210 | 105,26 млн м3 | |
6. Электрохимическая переработка отработанных растворов (катодный осадок, содержащий ДМ, сбросной раствор для утилизации, соли утилизации) | 6.1. Электролиз отработанных растворов с получением катодного осадка, содержащего ДМ 6.2. Промывка, фильтрация, сушка с последующей передачей на гидрохлорирование для дальнейшего извлечения ДМ 6.3. Утилизация сбросных растворов упариванием с получением отходов производства в виде солей | Нет данных | |||||
4. Палладий - Осадительная технология | 1. Вскрытие палладийсодержащего сырья и оборотных промпродуктов, содержащих палладий | 1.1. Гидрохлорирование сырья и промпродуктов в растворе соляной кислоты под действием хлора 1.2. Фильтрация, сушка, прокаливание нерастворимого остатка 1.3. Восстановление золота из платиносодержащего раствора сульфитом натрия 1.4. Восстановление иридия из платиносодержащего раствора сахаром | Cl2 | 0,037 | 2,045 | 4,035 | 148,14 млн м3 Пленочный адсорбер, насадочный скруббер, волокнистый фильтр |
HCl | 0,052 | 2,965 | 5,530 | ||||
2. Осаждение хлорплатината аммония | 2.1. Осаждение ХПА хлористым аммонием из раствора гидрохлорирования 2.2. Прокалка ХПА с получением черновой платиновой губки для последующего извлечения платины | NH3 | 0,001 | 0,108 | 0,109 | 119,22 млн м3 Насадочный скруббер, волокнистый фильтр | |
Взвеш. в-ва | 3,7·10-4 | 0,385 | 0,570 | ||||
Cl2 | 7·10-4 | 0,053 | 0,054 | ||||
HCl | 0,003 | 0,495 | 0,840 | ||||
3. Осаждение хлорпалладата аммония | 3.1. Осаждение ХПДА хлористым аммонием 3.2. Фильтрация раствора от нерастворимого остатка ХПДА | Выбросы от оборудования по данному этапу в связи с невозможностью более детального их разделения по этапам учтены в составе выбросов от оборудования, указанных во втором этапе | |||||
4. Аммиачное выщелачивание ХПДА | 4.1. Растворение ХПДА в аммиачном растворе 4.2. Фильтрация, сушка, прокаливание нерастворимого остатка | NH3 | 0,003 | 0,110 | 0,120 | 101,18 млн м3 | |
Взвеш. в-ва | 0,013 | 0,290 | 0,380 | ||||
Cl2 | 0,002 | 0,061 | 0,062 | ||||
HCl | 0,021 | 0,720 | 0,840 | ||||
5. Очистка от примесей палладийсодержащего раствора | 5.1. Восстановление золота раствором сульфата железа 5.2. Фильтрация, сушка нерастворимого остатка 5.3. Окисление платины раствором персульфата аммония 5.4. Фильтрация, сушка нерастворимого остатка | Выбросы от оборудования по данному этапу в связи с невозможностью более детального их разделения по этапам учтены в составе выбросов от оборудования, указанных в четвертом этапе | |||||
6. Осаждение хлорпалладазамина (ХПЗ) | 6.1. Осаждение ХПЗ соляной кислотой из раствора после окисления платины 6.2. Фильтрация, сушка ХПЗ | NH3 | 0,001 | 0,108 | 0,109 | 119,22 млн м3 Насадочный скруббер, волокнистый фильтр | |
Взвеш. в-ва | 3,7·10-4 | 0,385 | 0,570 | ||||
Cl2 | 6,3·10-4 | 0,053 | 0,054 | ||||
HCl | 0,003 | 0,495 | 0,840 | ||||
7. Получение готовой продукции в виде палладия аффинированного в порошке | 7.1. Восстановление ХПЗ муравьиной кислотой и гидроксидом натрия 7.2. Фильтрация, промывка порошка водой и азотной кислотой 7.3. Сушка восстановленного порошка палладия 7.4. Прокаливание, восстановление в токе азотно-аммиачной смеси, измельчение и опробование | Выбросы от оборудования по данному этапу в связи с невозможностью более детального их разделения по этапам учтены в составе выбросов от оборудования, указанных в первом этапе | |||||
8. Получение готовой продукции в виде палладия аффинированного в слитках | 8.1. Плавка в среде вакуума под действием инертного газа (аргон) 8.2. Механическая обработка слитков фрезерованием 8.3. Опробование слитков на соответствие требованиям ГОСТ | Нет данных | 105,26 млн м3 | ||||
9. Электрохимическая переработка отработанных растворов | 9.1. Электролиз отработанных растворов с получением катодного осадка, содержащего ДМ 9.2. Промывка, фильтрация, сушка с последующей передачей на гидрохлорирование для дальнейшего извлечения ДМ 9.3. Утилизация сбросных растворов упариванием с получением солей | Нет данных | Нет данных | ||||
Таблица 3.7
Применяемые технологии и уровни эмиссий
на аффинажном предприятии N 6
Способ производства | Наименование этапа технологического процесса (продукт/полупродукт) | Применяемая технология | ЗВ | Г, т | Кср, мг/м3 | Кмакс, мг/м3 | Наименование источника выброса (объем отходящих газов) и используемого пылегазоочистного оборудования |
1. Золото - гидрохлорирование | 1. Растворение золота (раствор) - растворение в соляной кислоте | 1. Экзотермическое растворение золота | HCl | 0,014 | 3 | 3 | 4,65912 млн м3 Промывная башня |
2. Осаждение золота (золотой песок) - осаждение пиросульфитом натрия | 2. Восстановительное осаждение | Пыль | 0,223 | 82,200 | 82,200 | 0,465 912 млн м3 Рукавный фильтр | |
2. Серебро - Переработка шлама, образующегося при рафинировании черновой меди | 1. Растворение меди и никеля (обезмеженный шлам) | 1. Автоклавное выщелачивание | SO2 | 0,129 | 6 | 6 | 21,5975 млн м3 КЦТ-500 |
2. Обжиг шлама (огарок) | 2. Термическая обработка шлама | Пыль | 3,727 | 114 | 114 | 116,30544 млн м3 КЦТ-400 | |
SO2 | 0,058 | 3 | 3 | ||||
3. Получение сплава серебряно-золотого (серебряно-золотой сплав) | 3. Пирометаллургическая плавка | NO2 | 1,616 | 6,670 | 6,670 | 259,0128 млн м3 ФРИ-500-1 | |
NO | 5,706 | 23,550 | 23,550 | ||||
Пыль | 12,449 | 70 | 70 | ||||
Pb | 0,275 | 3 | 3 | ||||
SO2 | 20,111 | 83 | 83 | ||||
CO | 35,981 | 148 | 148 | ||||
4. Электролиз серебра (кристаллическое серебро) | 4. Электролитическое рафинирование | NO2 | 0,784 | 77,930 | 77,930 | 45,58428 млн м3 Промывная башня, каплеуловитель КЦТ-400 | |
NO | 0,894 | 80,990 | 80,990 | ||||
SO2 | 0,006 | 0,500 | 0,500 | ||||
5. Плавление (слитки и гранулы) | 5. Плавка в электропечи | Пыль | 2,011 | 82,200 | 82,200 | 4,193 208 млн м3 Рукавный фильтр |
Таблица 3.8
Применяемые технологии на аффинажном предприятии N 7
Способ производства | Наименование этапа технологического процесса (продукт/полупродукт) | Применяемая технология |
1. Золото - "царсководочный" аффинаж | 1. Прием посылок с сырьем содержащим драгоценные металлы и выдача сырья на приемную плавку или головное опробование сухим методом | |
2. Проведение приемной плавки и/или головного опробования ("сухого" материала) сырья, содержащего драгоценные металлы, в производство | ||
3. Лигатурная плавка минерального и вторичного золотосодержащего сырья | Расплавление принятого на аффинаж золотосодержащего сырья с богатыми оборотными полупродуктами и медным ломом или порошком. Отливка металла в гранулы или аноды | |
4. Электролиз с растворимым анодом в растворах хлороводородной кислоты | Электролиз с растворимым анодом в растворах хлороводородной кислоты | |
5. Растворение сырья в "царской водке" с последующей фильтрацией полученной пульпы | Растворение сырья в "царской водке" с последующей фильтрацией полученной пульпы | |
6. Восстановление золота из полученного золотосодержащего раствора сульфитом натрия | Восстановление золота из полученного золотосодержащего раствора сульфитом натрия | |
7. Доосаждение золота из обедненных маточных растворов | Доосаждение золота из обедненных маточных растворов | |
8. Плавка аффинированного катодного золота и золотого порошка | Плавка аффинированного катодного золота и золотого порошка, в стандартные слитки и гранулы | |
9. Восстановление хлористого серебра с последующей фильтрацией пульпы | Восстановление хлористого серебра | |
10. Очистка отработанных технологических растворов аффинажа золота | ||
2. Серебро - электролиз серебра | Прием посылок с сырьем содержащим драгоценные металлы и выдача сырья на приемную плавку или головное опробование сухим методом | |
Проведение приемной плавки и/или головного опробования ("сухого" материала) сырья, содержащего драгоценные металлы и выдача сырья содержащего драгоценные металлы в производство | ||
Лигатурная плавка серебросодержащего сырья, и оборотных полупродуктов | Лигатурная плавка серебросодержащего сырья, и оборотных полупродуктов | |
Приготовление электролита для проведения электролиза серебра | Приготовление электролита для проведения электролиза серебра | |
Электролиз серебра | Электролиз серебра | |
Доработка растворов электролиза серебра | Осаждение хлорида серебра из отработанных электролитов | |
Восстановление хлористого серебра с последующей фильтрацией пульпы | Восстановление хлористого серебра | |
Очистка отработанных технологических растворов аффинажа серебра | Нейтрализация отработанных технологических растворов | |
Плавка отходов производства на кондиционный шлак | Окислительно-восстановительная плавка | |
Дробление и измельчение отходов производства | Дробление и измельчение отходов производства | |
Плавка аффинированного кристалла серебра | Плавка аффинированного кристалла серебра в стандартные слитки и гранулы |
Таблица 3.9
Наименование этапа технологического процесса (продукт/полупродукт) | Наименование источника выброса (объем отходящих газов) | Выбросы | Годовая масса, т | Средняя концентрация, мг/м3 | Наименование используемого пылегазоочистного оборудования |
Производство в целом | 1. Печь ДС-05 (бортовой отсос) (0,00000211 млн м3) | NO2 | 3,4·10-4 | 0,16 | ФРИГ-144 рукавный фильтр |
Cd | 2,9·10-5 | 0,009 | |||
Pb | 1,3·10-4 | 0,044 | |||
Пыль | 0,019 | 6,950 | |||
SO2 | 0,009 | 2,670 | |||
TeO2 | 2,2·10-5 | 2,2·10-5 | |||
CO | 0,039 | 16,9 | |||
2. Общеобменная вентиляция от печи ДС-05, отсос от изложницы-ванны к печи ДС-05 (0,00000704 млн м3) | Пыль | 0,007 | 0,7 | ФРИГ-288 рукавный фильтр | |
Pb | 7·10-6 | 7·10-4 | |||
3. Дробилка, вибросито, место пересыпки с транспортера, стол разделки проб, мельница ступка, сито, мельница, мешалка (0,00000335 млн м3) | Пыль | 0,007 | 1,780 | ФРИГ-144 рукавный фильтр | |
Pb | 6,5·10-5 | 0,014 | |||
4. Электролиз золота 0,0000018 млн м3 | Cl2 | 0,003 | 0,160 | Ватный фильтр по режимным требованиям, Центробежный барботажный аппарат | |
HCl | 0,002 | 1,080 |
Для обеспечения экологической безопасности и защиты окружающей среды осуществляется:
- входной контроль поступающего сырья на наличие вредных и токсичных веществ;
- контроль работы систем пылегазоулавливания и очистки отходящих газов;
- контроль очистки отработанных технологических растворов;
- контроль радиационной безопасности поступающего и перерабатываемого сырья;
- санитарно-экологический контроль сточной воды, воздуха рабочей зоны и отходящих газов.
3.5.1 Состояние проблемы газовых выбросов на предприятиях Российской Федерации
Согласно представленной на рисунке 3.1 общей схеме производства драгоценных металлов на каждой стадии процесса происходит выделение газов и пыли, которые должны улавливаться и очищаться.
Система газоочистки неразрывно связана с физико-химическими основами протекающих на каждой стадии процессов, т.е. зависит от состава пылегазовой фазы. Поэтому системы газоочистки и применяемое оборудование на каждой стадии разные.
Для очистки технологических газов аффинажного производства на предприятии N 1, например, применяется двухступенчатая пылегазоочистка. Первая ступень включает шесть электрофильтров, установленных параллельно. После первой газы направляются во вторую ступень очистки, состоящую из десяти пенных аппаратов, расположенных также параллельно. Очищенные газы выбрасываются в атмосферу через вентиляционную трубу высотой 120 м, диаметром устья 4 м.
3.5.1.1 Очистка отходящих газов процесса проведения приемной плавки
Пылегазовая фаза, образующаяся в процессе проведения приемной плавки на индукционных печах, удаляется через систему вытяжных газоходов на предварительную очистку в блок стекловолоконных ватных фильтров вытяжных вентиляционных камер плавильных помещений. При ухудшении эффективности очистки стекловолоконные фильтры заменяют. Отработанные фильтры направляют на переработку (плавку). Пылегазовая фаза, прошедшая предварительную очистку по системе газоходов, поступает на электрофильтр, где полностью доочищается. Накопившаяся пыль фильтра дополнительно смывается со стенок труб коронирующих электродов орошающим щелочным раствором каустической соды. Осадок пыли в виде пульпы фильтруют, сушат и проводят дальнейшее опробование и затаривание в мешки.
3.5.1.2 Очистка отходящих газов процесса головного "сухого" опробования сырья
Очистка пылевой фазы в процессе проведения головного опробования сырья производится через систему вытяжных газоходов на рукавные фильтры. Очищенные газы вентилятором выбрасываются в атмосферу.
3.5.1.3 Очистка отходящих газов процесса аффинажа золота
Для очистки отходящих газов процесса аффинажа золота используются:
1) Установка очистки кислых газов отделения аффинажа золота.
Газовая фаза, образующаяся в процессах аффинажа золота, состоит из тонкодисперсных частиц, летучих соединений драгоценных металлов в смеси с парами воды, кислот и др. Принцип действия установки основан на нейтрализации отходящих кислых газов, орошаемых раствором щелочи в пенных скрубберах.
Основные операции очистки включают:
- приготовление раствора щелочи с заданной концентрацией;
- подготовку установки к пуску (проверка наружного состояния аппаратов очистки, насосов, вентиляторов, газоходов, уровня орошающего раствора);
- пуск установки;
- контроль за работой установки в течение рабочей смены (контроль за работой вентиляторов, герметичностью шиберов и газоходов, работой насоса орошения, уровнем орошающего раствора в расходном баке, концентрацией едкого натра в растворе путем ежесменного анализа отобранной пробы);
- остановку работы аппарата.
Газы из отделения аффинажа золота поступают в два центробежных барботера. Орошающий раствор подается насосом на завихритель. Газожидкостная смесь, проходя через завихритель, создает пенное кольцо, в котором происходит очистка газов. За счет центробежных сил жидкость отбрасывается к внутренней стенке аппарата и стекает в расходный бак. Очищенный газ через выходной патрубок попадает в каплеуловитель, где происходит окончательное улавливание капельной влаги, которая стекает в расходный бак. Газы выбрасываются в атмосферу. Отработанный орошающий раствор направляется в отделение очистки технологических растворов.
Для контроля за работой установки на входном и выходном газоходах оборудованы штуцерами для замера аэродинамики и содержания улавливаемых компонентов. Контроль за содержанием в орошающих растворах улавливаемых компонентов, едкого натра осуществляется раз в смену.
2) Электрофильтр - предназначен для очистки от пыли газов бортовых отсосов индукционных печей плавильных помещений и вытяжных зонтов.
Газовая фаза, образующаяся в плавильных отделениях, состоит из продуктов неполного сгорания в виде твердых частиц (сажа), возгонов в виде тумана, паров различных химических веществ, металлов, содержащихся в продуктах плавки, в том числе драгоценных металлов. Пылегазовая фаза, прошедшая предварительную очистку в стекловолоконных ватных фильтрах, поступает на электрофильтр. При работе электрофильтра газ из газоходов поступает на очистку в скруббер, орошаемый водным раствором. Из скруббера газ поступает в газоход, смонтированный между двумя патрубками электрофильтра. Уловленные частицы смываются орошающим щелочным раствором каустической соды и удаляются из электрофильтра через патрубок, находящийся в нижней части электрофильтра. Очищенные газы выбрасываются в атмосферу.
Осадок пыли в виде пульпы фильтруют, сушат и проводят последующее опробование и затаривание.
3.5.1.4 Очистка отходящих газов процесса аффинажа серебра
Согласно схеме аффинажа серебра, необходима прежде всего установка очистки от диоксида и оксида азота, содержащихся в выделяемых газах.
Установка включает:
- абсорбер;
- два бака с орошающим раствором;
- мешалку для приготовления раствора;
- два насоса орошения;
- шламовый уловитель.
Газы от технологического оборудования, используемого на переделе аффинажа серебра, проходят через два стекловолоконных ватных фильтра и очищаются от твердых частиц. При ухудшении эффективности очистки стекловолоконные фильтры заменяют, а отработанные фильтры направляют на переработку (плавку) в плавильное отделение.
Газы собираются в сборный газоход и поступают в насадочный абсорбер, орошаемый раствором соды, где очищаются от оксидов азота. Очищенные газы вентилятором выбрасываются в атмосферу. Раствор с конусной части абсорбера стекает в один из расходных баков. Из бака раствор поступает к насосу через шламовую ловушку. Отработанный раствор и твердые осадки по мере накопления передаются на дальнейшую переработку в помещения очистки технологических растворов и твердых отходов.
3.5.1.5 Очистка отходящих газов помещения очистки технологических растворов
Установка очистки газов предназначена для очистки от хлористого водорода, оксидов азота, газов, поступающих от технологического оборудования помещения очистки технологических растворов.
Установка очистки состоит из:
- системы отсоса газов от технологического оборудования;
- центробежного барботера;
- системы орошения;
- вытяжного вентилятора и выхлопной шахты.
Газы от отсосов технологического оборудования поступают в систему орошения, которая орошается раствором 1,5% - 10%-ным раствором щелочи. Насос орошения обеспечивает орошение аппарата ЦБА. Входной патрубок газов расположен в верхней части аппарата. В верхней части аппарата также смонтирован завихритель, на который подается орошающий раствор через форсунку. Газожидкостная смесь, проходя через завихритель, создает пенное кольцо, в котором происходит очистка газов. За счет центробежных сил жидкость отбрасывается к внутренней стенке аппарата и стекает через патрубок в расходный бак. Очищенные газы вентилятором выбрасываются в атмосферу.
Технологические операции по обслуживанию установки включают:
- подготовку установки к работе (проверка наружного состояния аппарата очистки, насоса, бака, газоходов);
- подготовку орошающего раствора в расходном баке с ежесменной проверкой концентрации щелочи методом отбора пробы и анализом;
- запуск и обслуживание установки (откачка отработанного раствора при высаливании, зачистка расходного бака от шламов, приготовление и заливка свежего раствора);
- остановку аппарата очистки (после окончания технологического процесса).
3.5.1.6 Очистка отходящих газов, образующихся в процессе переработки твердых отходов производства
Пылевая фаза, образующаяся в процессе переработки отходов производства, удаляется через систему вытяжных газоходов на рукавный фильтр, где полностью очищается. Процесс очистки заключается в следующем: под разряжением пылевая фаза попадает в секции рукавов из фильтровальной ткани - иглопробивной тефлон, где полностью оседает на ней. Пылевые осадки по мере накопления периодически встряхивают с рукавов в накопительный бункер. По мере накопления бункеров их разгружают, пыль подвергают дальнейшему опробованию и затариванию.
Рукавные фильтры предназначены для очистки от пыли:
- газов бортовых отсосов дуговой электропечи;
- газов верхней зоны, отсос от разливочной летки;
- воздуха дробильных комплексов сорового отделения и ОТК, разделки сыпучих проб.
При работе рукавных фильтров запыленный газ поступает в камеру грязного газа и на внешнюю поверхность ткани рукавов. Газ проходит через ткань, а осевшая пыль создает фильтрующий слой. По мере накопления пыли на ткани возрастает гидравлическое сопротивление фильтра. При достижении гидравлического сопротивления, установленного на приборах КИПиА, происходит срабатывание системы регенерации ткани. Пыль, после регенерации рукавов, накапливается в бункерах. Пыль разгружают и опробуют контролеры ОТК, затаривают в мешки и направляют на склад. Затем кондиционные отходы направляются на предприятие, проводящее переработку отходов, а некондиционные отходы производства - на плавку в печи или в переработку на технологических переделах.
3.5.2 Сбросы
Предприятия, имеющие право на аффинаж драгоценных металлов, как правило, не имеют водовыпусков и не сбрасывают сточные воды в различные водные объекты, подземные горизонты, поля фильтрации, земледельческие поля орошения, накопители. Они сбрасывают сточные воды в централизованную систему канализации. Контроль состава сточных вод перед сбросом в централизованную систему ведется санитарной экологической лабораторией предприятий, а также контролирующими организациями, в том числе и Горводоканалом.
Солянокислые растворы поступают на очистку с целью извлечения остаточного количества драгоценных металлов.
Технология очистки и утилизации растворов, поступающих из отделений аффинажа золота, серебра, МПГ, отработанных растворов газоочистных систем включает следующие операции:
- цементация драгоценных металлов из солянокислых растворов;
- фильтрация, сушка цементных осадков;
- осаждение цветных металлов и железа из раствора путем нейтрализации щелочью;
- фильтрация осадка на пресс-фильтре, сушка осадка, затаривание;
- слив очищенных растворов в городскую канализацию.
В ходе процесса контролеры ОТК ведут отбор проб растворов из цементаторов для анализа на содержание кислоты, золота, меди и МПГ. Если драгоценные металлы отсутствуют, раствор фильтруют, фильтрат направляют на нейтрализацию щелочным раствором. Цементный осадок сушат и направляют на лигатурную плавку серебросодержащих полупродуктов.
В процессе нейтрализации растворов щелочью в них понижается содержание свободной кислоты, вследствие увеличения pH раствора происходит осаждение гидроксидов цветных металлов и железа. После окончания осаждения пульпу отфильтровывают. Отфильтрованный осадок сушат, подвергают измельчению и опробованию. Полученные осадки направляют на другие профильные предприятия, преимущественно на в пирометаллургические переделы (плавка).
Растворы, прошедшие стадии нейтрализации и фильтрации, собирают в накопительную емкость для слива в канализацию. Из этой емкости отбирают пробу, в которой определяют содержание драгоценных металлов, меди и цинка. Если драгоценные металлы отсутствуют, а содержание меди и цинка не превышает ПДК, растворы сливают. Если в растворе присутствуют драгоценные металлы, раствор направляют на повторную цементацию, если содержание меди или цинка превышает ПДК (меди - 1 мг/л, цинка - 5 мг/л соответственно), раствор направляют на технические нужды участка.
Следует отметить, что на этом переделе также образуются газовые эмиссии. Газовая фаза, образующаяся в процессе обработки отработанных растворов, представляет собой пары соляной и азотной кислот, хлора, диоксида серы и других газов, образующихся при работе технологического оборудования помещения очистки технологических растворов.
Газы от отсосов технологического оборудования поступают на очистку в центробежный барботер.
Следует обратить внимание, что информация по сбросам в производстве драгоценных металлов крайне ограничена. Так, известно, что на отдельных предприятиях (например, предприятие N 5) технологические процессы имеют замкнутый цикл и растворы, образованные в процессе их проведения, в систему канализации не поступают. На предприятии N 4 сброс сточных вод не предполагается, стоки выпариваются до влажных солей.
Чрезвычайно интересная информация приведена в одной из анкет по производству МПГ: имеются данные по составу растворов, концентрации и годовой массе загрязняющих веществ. Они сведены в таблицу 3.10. Именно растворы подобного состава поступают на очистку с целью снижения концентрации загрязняющих веществ до значения ПДК. Безусловно, налицо связанная со спецификой технологии аффинажа МПГ завышенная концентрация в отработанных растворах хлорид-ионов, иона аммония, нитрат- и нитрит-ионов, сульфат-ионов.
Таблица 3.10
Сведения о составе и количестве
(по отдельным компонентам) сбросов
Наименование загрязняющего вещества | Годовая масса сброса, т | Средняя концентрация, мг/л | Максимальная концентрация, мг/л |
Ион аммония | 3,89 | 15,533 | 26,9 |
Железо | 0,0225 | 0,085 | 0,188 |
Кадмий | 0,0021 | 0,009 | 0,0137 |
Медь | 0,0129 | 0,09 | 0,051 |
Мышьяк | 0,0015 | 0,006 | 0,0077 |
Никель | 0,005 | 0,002 | 0,0039 |
Нефтепродукты | 0,0264 | 0,104 | 0,31 |
Нитрат-ион | 1,005 | 3,839 | 5,35 |
Нитрит-ион | 0,4667 | 1,91 | 4,46 |
Свинец | 0,0061 | 0,026 | 0,084 |
Сульфат-ион | 8,005 | 32,425 | 73,6 |
Хлорид-ион | 36,027 | 149,958 | 341 |
Хром (III) | 0,0014 | 0,006 | 0,044 |
Хром (VI) | 0,0003 | 0,002 | 0,018 |
Цинк | 0,0073 | 0,028 | 0,076 |
Взвешенные вещества | 4,374 | 17,667 | 50,8 |
Что касается присутствия прочих загрязняющих веществ, то их наличие, несомненно, обусловлено составом перерабатываемого сырья.
3.5.3 Отходы
Отходы производства обычно представляют собой:
- шлаки после плавки приемного металла, оборотные шлаки, золы мусоросжигательной печи от сжигания сгораемых материалов, стекловата;
- осадки нейтрализации растворов;
- строительные сора;
- бой тиглей, зачищенный от шлаков видимого металла;
- отходы аналитической лаборатории: бой тиглей, химической посуды, остатки капелей, полученных в процессе проведения анализов;
- выломки печных агрегатов - остатки футеровки печей;
- пыль циклонов, газоходов, рукавных и электрофильтров;
- бой керамического и фарфорового оборудования, плитки пола, футеровки емкостей.
Основные операции переработки отходов производства:
- плавка;
- дробление и измельчение;
- просеивание;
- отбор пробы;
- затаривание;
- завешивание.
После проведения операций плавки, дробления, измельчения, просеивания, загрузки отходов, отбора пробы, проведения подготовки проб партии отходов производства либо направляют на предприятие, проводящее переработку отходов, либо некондиционные отходы производства идут в переработку в цехах предприятия.
Подобно предыдущему разделу, информация по отходам еще более скудна: она либо отсутствует, либо приводится наименование отхода без указания количества. В то же время необходимо подчеркнуть, что на предприятии N 1 имеются отходы нейтрализации и известкования сточных вод аффинажного производства, гидроксиды тяжелых металлов в количестве 8100 т в год, которые используются как строительный материал. Здесь же образуются отходы гидроксида алюминия при утилизации отработанных катализаторов на основе оксида алюминия, содержащих платину, серебро, палладий (800 т), применяемый как коагулянт при очистке сточных вод.
На предприятии N 2 в качестве отходов рассматриваются отходы фильтроткани (загрязненный текстиль, отходы тканей лавсан, ТФХЛ, хлорин) в количестве 0,566 т в год, которые идут на переработку в обжиговых и плавильных печах.
В анкете предприятия N 5 подчеркнуто, что промпродукты, содержащие драгоценные металлы и не подлежащие дальнейшей переработке по принятым технологиям, передают сторонним организациям для дальнейшего извлечения драгоценных металлов.
Термин "наилучшие доступные технологии" (НДТ) определен в Федеральном законе "Об охране окружающей среды" N 7-ФЗ ([1]).
Под "технологией" в целом понимают совокупность методов обработки, изготовления, изменения состояния, свойств и формы сырья, материалов или полупродуктов, осуществляемых в процессе производства продукции. Здесь имеют в виду и собственно технологию, и способ, с помощью которого описываемый объект спроектирован, построен, эксплуатируется и выводится из эксплуатации. Это не только технология производства, но и различные технические и нетехнические методы повышения экологической результативности (экологический менеджмент, управленческие решения).
Под "доступной" понимают экономически целесообразную и неуникальную технологию, которая достигла уровня, позволяющего обеспечить ее внедрение в той отрасли цветной металлургии, которая отвечает за производство драгоценных металлов, с учетом экономической и технической обоснованности, затрат и преимуществ; при этом технология должна быть реализована хотя бы на двух предприятиях отрасли.
Под "наилучшей" понимают технологию, обеспечивающую охрану окружающей среды и ресурсосбережения (ресурсы здесь - сырье, вода, энергия) в максимальной мере.
Порядок определения технологии в качестве наилучшей доступной технологии определен постановлением Правительства Российской Федерации от 23 декабря 2014 г. N 1458 "О порядке определения технологии в качестве наилучшей доступной технологии, а также разработки, актуализации и опубликования информационно-технических справочников по наилучшим доступным технологиям" ([7]), на основании которого Министерство промышленности и торговли Российской Федерации разработало "Методические рекомендации по определению технологии в качестве наилучшей доступной технологии".
Согласно перечисленным документам, при отнесении технологических процессов, технических способов и методов, оборудования к НДТ необходимо руководствоваться следующими критериями:
а) наименьший уровень негативного воздействия на окружающую среду в расчете на единицу времени или объем производимой продукции (товара), выполняемой работы, оказываемой услуги либо соответствие другим показателям воздействия на окружающую среду, предусмотренным международными договорами Российской Федерации; приоритетным, оказывающим наименьшие отрицательные воздействия на окружающую среду, рекомендовано считать воздействие от отходов, затем выбросов в воду и загрязнение почвы; воздействие от выбросов в воздух рекомендовано рассматривать как фактор, имеющий наибольший отрицательный эффект;
б) экономическая эффективность внедрения и эксплуатации; анализ экономической эффективности заключается в оценке затрат на внедрение и эксплуатацию технологии и выгоды от ее внедрения методом анализа затрат и выгод; в процессе оценки целесообразно разделять объекты на новые и действующие;
в) применение ресурсо- и энергосберегающих методов;
г) период внедрения;
д) промышленное внедрение технологических процессов, оборудования, технических способов, методов на двух и более объектах в Российской Федерации, оказывающих негативное воздействие на окружающую среду.
В качестве источников информации о применяемых на практике технологиях, относящихся к НДТ, использованы проект европейского справочника НДТ производства драгоценных металлов, сведения, полученные в результате анкетирования предприятий отрасли, результаты научно-исследовательских работ, а также информация, полученная в ходе консультаций с профильными экспертами.
Наилучшие доступные технологии и методы, а также - в необходимых случаях - соответствующие им технологические показатели (значения концентрации выбросов) определены технической рабочей группой применительно к следующим основным процессам производства драгоценных металлов:
1) процессы подготовки сырья и его опробование: сушка, смешение, просеивание, приемная плавка, пробоотбор;
2) процесс плавки сырья и получения лигатурных сплавов в индукционных печах ИСТ;
3) электролитическое рафинирование с получением катодного металла:
а) электролиз с растворимыми анодами с получением кристаллического металла;
б) переработка побочных продуктов и сырья с низким содержанием драгоценных металлов;
в) плавка кристаллического золота и/или серебра с получением слитков и гранул в индукционных и вакуумных (МПГ) печах;
4) гидрометаллургические технологии:
а) растворение сырья и полупродуктов;
б) автоклавное выщелачивание;
в) осаждение труднорастворимых соединений - применительно к технологии производства МПГ;
г) цементация;
д) сорбционная очистка растворов;
е) экстракционная очистка (извлечение).
В соответствии с Федеральным законом от 21 июля 2014 г. N 219-ФЗ "О внесении изменений в Федеральный закон "Об охране окружающей среды" и отдельные законодательные акты Российской Федерации" ([5]) НДТ - это технология производства продукции (товаров), выполнения работ, оказания услуг, определяемая на основе современных достижений науки и техники и наилучшего сочетания критериев достижения целей охраны окружающей среды при условии наличия технической возможности ее применения. При этом к НДТ могут быть отнесены как технологические процессы, оборудование, технические способы, так и другие методы защиты окружающей среды.
Перечень методов, перечисленных ниже в описаниях НДТ, не является предписывающим или исчерпывающим. Могут применяться и иные методы, обеспечивающие по меньшей мере такой же уровень охраны окружающей среды.
Уровни выбросов в атмосферный воздух приведены для стандартных/нормальных условий: сухой газ при температуре 0 °C и давлении 101,3 кПа.
Разработка, внедрение, поддержание в рабочем состоянии и постоянное выполнение определенных требований системы экологического менеджмента (СЭМ), которая включает перечисленные ниже элементы.
Эффективное управление природоохранной деятельностью на предприятии является одним из наиболее значимых инструментов для минимизации негативного воздействия на окружающую среду, наряду с технологическими и техническими мерами.
НДТ предусматривает внедрение эффективной системы экологического менеджмента (СЭМ) на предприятиях, осуществляющих производство драгоценных металлов.
Организация системы охраны окружающей среды на предприятии в настоящее время четко не регламентирована, обязательные нормативные требования в законодательстве отсутствуют.
В законодательстве Российской Федерации и в международных документах имеются рекомендации по организации эффективных систем управления охраной окружающей среды на предприятиях - систем экологического менеджмента (СЭМ) либо систем экологического и социального менеджмента (СЭСМ), в соответствии с:
- схемой EMAS (Eco Management and Audit Scheme) ([28]);
- стандартами деятельности МФК (в частности, стандарт деятельности 1 "Оценка и управление экологическими и социальными рисками и воздействиями") ([29] - [31]).
--------------------------------
<12> В 1998 году Росстандартом был опубликован идентичный ISO 14001 текст на русском языке в качестве национального стандарта ГОСТ Р ИСО 14001-98. ГОСТ пересмотрен в 2015 году, актуальный документ - ГОСТ Р ИСО 14001-2016 ([27]).
Указанные документы устанавливают перечень элементов эффективной системы экологического менеджмента и/или последовательность действий предприятия по организации эффективного управления экологическими и социальными вопросами, а также по организации взаимодействия с общественностью и другими заинтересованными сторонами.
Согласно данному подходу, эффективная система экологического менеджмента имеет следующие взаимосвязанные структурные элементы:
- утвержденная экологическая политика;
- утвержденные цели и задачи по охране окружающей среды;
- процедуры идентификации и оценки экологических аспектов;
- персонал, ответственный за поддержание системы экологического менеджмента (обучение);
- управление операциями;
- документационное обеспечение системы экологического менеджмента;
- оценка результатов деятельности (мониторинг, измерение, анализ и оценка, внутренний аудит, анализ со стороны руководства);
- система учета мнений заинтересованных сторон (общественность, государственные надзорные органы, инвесторы, поставщики, подрядчики и т.д.);
- корректирующие и предупреждающие действия.
Основным принципом оценки эффективности функционирования системы является обеспечение фактического непрерывного улучшения (результативности) природоохранной деятельности и снижения негативного воздействия на окружающую среду, начиная с наиболее значимых экологических аспектов.
Система экологического менеджмента может быть интегрирована в систему менеджмента качества (СМК), с созданием или без интегрированной системы менеджмента (ИСМ).
Организация системы экологического менеджмента в соответствии с вышеуказанными документами добровольна. При этом внедрение СЭМ, организованных по данному принципу, зарекомендовало себя в качестве эффективной системы в России и в мировом сообществе.
В случае необходимости предприятие может сертифицировать СЭМ, обратившись в сертификационный орган. Сертификация системы экологического менеджмента дает предприятию ряд преимуществ на рынке, а иногда и является прямым требованием потребителей и/или поставщиков, инвесторов и кредиторов.
Затраты на внедрение СЭМ, как правило, находятся в рамках текущих расходов предприятия. При этом НДТ может иметь значительный эколого-экономический эффект.
Эффективное использование энергии путем применения комбинации следующих методов:
N | Метод/оборудование | Применимость |
1 | Система энергетического менеджмента (СЭнМ) | Общеприменим |
2 | Регенеративные или рекуперативные горелки | |
3 | Использование избыточного тепла (например, пара, горячей воды или горячего воздуха), образующегося при реализации основных процессов | Применим для пирометаллургических процессов |
4 | Регенеративные дожигающие устройства | Применим, когда требуется очистка выбросов от горючих загрязняющих веществ |
5 | Предварительный разогрев шихты, подаваемого в камеру сгорания воздуха или топлива с помощью горячих газов, образующихся при плавке | Применим при обжиге или плавке сульфидной руды/концентрата и для других пирометаллургических процессов |
6 | Повышение температуры выщелачивающих растворов с использованием пара или горячей воды за счет избыточного тепла | Применим для алюминия или гидрометаллургических процессов |
7 | Предварительный разогрев подаваемого в камеру сгорания воздуха с помощью горячих газов из литейных желобов | Применим только для пирометаллургических процессов |
8 | Подача на горелки воздуха, обогащенного кислородом, или чистого кислорода для уменьшения потребления энергии за счет автогенной плавки или полного сгорания углеродистого материала | Применим для печей, в которых используется сырье, содержащее серу или углерод |
9 | Низкотемпературная сушка концентратов и влажного сырья перед плавкой | Общеприменим |
10 | Использование химической энергии окиси углерода, образующейся в электрической печи, после очистки отходящих газов от пыли в качестве топлива в других производственных процессах, для производства пара/горячей воды или электроэнергии | Применим при содержании CO > 10% от общего объема отходящих газов. На применимость также влияет наличие постоянного потока отходящих газов |
11 | Рециркуляция загрязненных отходящих газов через кислородно-топливную горелку для использования энергии общего органического углерода | Общеприменим |
12 | Теплоизоляция объектов, функционирующих при высоких температурах, например, трубопроводов пара и горячей воды | |
13 | Использование высокоэффективных электродвигателей, оборудованных частотными преобразователями, для таких устройств как, например, вентиляторы | Общеприменим |
14 | Системы контроля, которые автоматически активируют включение местных отсосов пыли или отходящих газов только при возникновении выбросов |
Мониторинг выбросов в атмосферный воздух - это регулярный мониторинг выбросов, проводимый по нормативным документам, определенным в установленном порядке, приведенным ниже показателям и с установленной частотой.
N | Показатель | Минимальная частота мониторинга <1> | Связь с НДТ |
1 | Пыль | Регулярно | |
2 | Металлы, если требуется <2> | Периодически (по крайней мере один раз в год) | |
3 | SO2 | Регулярно | |
4 | NOx (NO2) | Регулярно | |
5 | NH3 | Периодически (по крайней мере, один раз в год) | |
6 | Все газообразные хлориды (HCl) | Периодически (по крайней мере, один раз в год) | |
7 | Cl2 | Периодически (по крайней мере, один раз в год) | |
Мониторинг сбросов сточных вод в водные объекты - это регулярный мониторинг выбросов, проводимый по нормативным документам, определенным в установленном порядке, приведенным ниже показателям и с установленной частотой.
N | Показатель | Минимальная частота мониторинга <1> |
1 | Серебро (Ag) | По крайней мере раз в месяц |
2 | Мышьяк (As) | |
3 | Кадмий (Cd) | |
4 | Медь (Cu) | |
5 | Никель (Ni) | |
6 | Свинец (Pg) | |
7 | Цинк (Zn) | |
8 | Ртуть (Hg) | |
Если предприятие не имеет собственного водовыпуска и не сбрасывает сточные воды в различные водные объекты, подземные горизонты, поля фильтрации, земледельческие поля орошения, накопители, то соответствующий мониторинг не проводят.
При сбросе сточных вод в централизованную систему канализации контроль состава сточных вод перед сбросом в централизованную систему ведется санитарной экологической лабораторией предприятий, а также контролирующими организациями.
5.4.1 Предотвращение неорганизованных эмиссий
Улавливание эмиссий в атмосферный воздух и водные объекты по возможности максимально близко к источнику с последующей их очисткой.
НДТ предназначена для предотвращения или, где это нецелесообразно, сокращения неорганизованных эмиссий в воздух и водные объекты.
Разработка и реализация в качестве составной части системы экологического менеджмента (см. НДТ 1) плана мероприятий по неорганизованным выбросам, предусматривающего, кроме прочего:
а) инвентаризацию наиболее характерных источников неорганизованных выбросов;
б) определение и реализацию соответствующих мероприятий и методов по предотвращению и сокращению неорганизованных выбросов в течение определенного периода времени.
НДТ предназначена для предотвращения или, где это нецелесообразно, сокращения неорганизованных выбросов пыли.
Уменьшение неорганизованных эмиссий, образующихся при хранении сырья, путем применения комбинации следующих методов:
N | Метод/оборудование | Применимость |
1 | Использование закрытых помещений или емкостей/бункеров | Применяется для пылящих материалов |
2 | Сооружение укрытий над площадками хранения | Применяется для всех видов материалов |
3 | Герметичная упаковка | Применяется для хранения пылящих материалов, а также вторичного сырья, содержащего растворимые в воде органические соединения |
4 | Сооружение укрытий над пролетами | Применяется при гранулировании/агломерации материала |
5 | Разбрызгивание воды | Не применяется для процессов, в которых используются сухие материалы или руды/концентраты, содержащие достаточное количество естественной влаги, чтобы предотвратить пылеобразование. Применение также ограничено в регионах с нехваткой воды или с очень низкими зимними температурами |
6 | Размещение устройств для улавливания пыли/газов в точках загрузки и перегрузки | Применяется в местах складирования пылящих материалов |
7 | Использование сертифицированных сосудов под давлением для хранения газообразного хлора или смесей, которые содержат хлор | Общеприменим |
8 | Использование для сооружения емкостей строительных материалов, устойчивых к загружаемым материалам | |
9 | Применение надежных систем обнаружения утечек и индикации уровня заполнения емкостей с подачей сигналов для предотвращения их переполнения | |
10 | Хранение агрессивных материалов в емкостях с двойными стенками или в емкостях, размещенных внутри устойчивого к воздействию агрессивных сред обвалования двойной вместимости | |
11 | Проектирование площадок для хранения таким образом, чтобы любые утечки из емкостей и систем доставки удерживались внутри обвалования, способного вместить объем жидкости, равный, по крайней мере, объему наибольшей емкости, размещенной внутри обвалования. Площадка для хранения должна быть обвалована и иметь покрытие, не подверженное воздействию хранящегося агрессивного материала | |
12 | Сбор и обработка эмиссий, образующихся при хранении, с помощью систем, предназначенных для обращения с химическими веществами, которые подлежат хранению. Вода, использованная для смыва пыли, также должна собираться и очищаться перед сбросом | Общеприменим при хранении газов. При хранении жидкостей любые утечки должны собираться и обрабатываться |
13 | Регулярная уборка и, при необходимости, увлажнение площадки хранения | Общеприменим |
14 | Хранение материалов там, где это возможно, в одной куче вместо нескольких |
Уменьшение неорганизованных эмиссий, образующихся при переработке и транспортировке сырья, путем применения комбинации следующих методов:
Метод/оборудование | Применимость | |
1 | Сооружение закрытых конвейеров или пневматических систем для транспортировки и переработки материалов | Общеприменим |
2 | Установка устройств для сбора пыли в пунктах доставки, вентиляционных отверстиях, пневматических транспортных системах и точках перегрузки на конвейерах передачи, и их подключение к системе фильтрации | Применяется при использовании пылящих материалов |
3 | Использование для обращения с измельченными или водорастворимыми материалами закрытых мешков или бочек | Общеприменим |
4 | Использование специальных контейнеров для обработки уложенных на поддонах материалов | |
5 | Разбрызгивание воды для увлажнения материалов в местах их обработки | |
6 | Использование максимально коротких маршрутов транспортировки | |
7 | Уменьшение высоты падения с конвейерных лент, механических лопат или захватов | |
8 | Регулировка скорости открытых ленточных конвейеров (< 3,5 м/с) | Применяется при использовании открытых ленточных конвейеров |
9 | Проведение плановых кампаний по уборке дорог | Общеприменим |
10 | Разделение несовместимых материалов (например, окислителей и органических материалов) | |
11 | Минимизация материальных потоков между процессами |
Предупреждение или сокращение неорганизованных выбросов путем оптимизации параметров эффективности улавливания и очистки отходящих газов при применении комбинации следующих методов:
N | Метод/оборудование | Применимость |
1 | Использование закрытых печей, оснащенных системами пылеулавливания, или оснащение печей и другого технологического оборудования вытяжными системами | Применение может быть ограничено соображениями безопасности (например, типом/конструкцией печи, наличием угрозы взрыва) |
2 | Оснащение печей и конверторов вторичными системами отведения газов в точках загрузки и выгрузки | |
3 | Сбор пыли и испарений в местах перегрузки пылящих материалов (например, в точках загрузки и выгрузки печей, на литейных лотках) | Общеприменим |
4 | Оптимизация конструкции и технологии эксплуатации вытяжных устройств и газоходов с целью улавливания газов, возникающих при загрузке шихты и отходящих от разогретого металла; выдача и перемещение расплавов сульфидов или шлаков по закрытым желобам | Для существующих заводов применение может быть ограничено имеющимся пространством и сложившейся планировкой размещения объектов в цехах |
5 | Сооружение укрытий печей/реакторов, например, с помощью кессонов, для улавливания выбросов при загрузочных операциях и выдаче расплавов | |
6 | Использование систем, позволяющих подавать сырье небольшими порциями | Применяется только для полузакрытых печей |
5.4.2 Предотвращение неорганизованных выбросов при производстве драгоценных металлов
Сокращение неорганизованных выбросов в атмосферу от процедур предварительной обработки сырья (дробление, просеивание, смешивание), содержащего драгоценные металлы, путем применения одного из следующих методов или их комбинации:
N | Метод/оборудование | Применимость |
1 | Закрытые зоны предварительной обработки и системы транспортировки | Применимо только для пылящих материалов |
2 | Организация системы пылеулавливания на участке предварительной обработки сырья и при проведении погрузочно-разгрузочных работ | Применимо только для пылящих материалов |
3 | Электроблокировка, обеспечивающая невозможность эксплуатации оборудования без системы пылеулавливания | Для любых материалов |
Сокращение неорганизованных выбросов в атмосферу при осуществлении пирометаллургических операций (получение сплава Доре и другие) путем применения следующих методов:
N | Метод/оборудование |
1 | Закрытые помещения и/или зоны плавильных печей |
2 | Проведение процессов под вакуумом |
3 | Организация для плавильных печей системы пылеулавливания |
4 | Электроблокировка, обеспечивающая невозможность эксплуатации оборудования без системы пылеулавливания |
Сокращение неорганизованных выбросов в атмосферу при осуществлении процессов выщелачивания и электролиза золота путем применения одного из следующих методов или их комбинации:
N | Метод/оборудование | Применимость |
1 | Закрытые резервуары/аппараты и изолированные трубопроводы для транспортировки растворов | Для всех указанных процессов |
2 | Вытяжные системы для электролизеров | Применимо для электролиза золота |
3 | Водная завеса <1> | Применимо для производства золота |
<1> Водная "стена" (завеса), которая может использоваться для предотвращения выделения газообразного хлора при выщелачивании анодных шламов соляной кислотой или другими реагентами. | ||
Сокращение неорганизованных выбросов от реализации гидрометаллургических процессов путем применения следующих методов:
N | Метод/оборудование |
1 | Меры по уменьшению уровня выбросов, таких как применение закрытых емкостей и резервуаров, аппаратов и баков с регуляторами уровня, изолированных труб, закрытых дренажных систем, планирование программ обслуживания оборудования |
2 | Реакционные сосуды и резервуары, подключенные к общей системе воздуховодов для утилизации отходящих газов (резервная система автоматически подключается в случае отказа основной) |
Сокращение неорганизованных выбросов в атмосферу от сжигания, прокаливания и сушки путем применения следующих методов:
N | Метод/оборудование |
1 | Подсоединение всех прокалочных и мусоросжигательных печей, сушильных шкафов к общей вытяжной системе |
2 | Применение системы электронного контроля, обеспечивающей в случае отключения электроэнергии запуск резервного генератора, который обеспечивает через автоматизированную систему управления эксплуатацию оборудования, запуск и завершение работы, удаление отработанной кислоты, подачу свежей кислоты в скрубберы |
Сокращение неорганизованных выбросов в атмосферу при плавке готовой продукции путем применения следующих методов:
N | Метод/оборудование |
1 | Изолированные печи, работающие под вакуумом |
2 | Эффективные вытяжные и вентиляционные системы |
5.5.1 Выбросы пыли
Снижение выбросов пыли и металла в атмосферный воздух на всех участках, где возможно их образование, в том числе дробление, просеивание, смешивание, плавка, сжигание, обжиг, сушка и переработка, путем применения одного из следующих методов:
N | Метод/оборудование | Применимость |
1 | Рукавный фильтр | Неприменим для газовых выбросов с высоким содержанием селена |
2 | Мокрый скруббер | Общеприменим |
3 | Мокрый электрофильтр | Общеприменим |
4 | Циклон | Общеприменим |
Технологические показатели для НДТ 16:
Технологический показатель | Единица измерения | Процесс | Диапазон/значение |
Пыль | мг/нм3 | Переработка шлама | 2 - 120 |
Пыль | мг/нм3 | Аффинаж | 2 - 10 |
Мониторинг проводят согласно НДТ 3.
5.5.2 Выбросы NOx
Снижение выбросов NOx в атмосферный воздух в гидрометаллургических процессах, включая растворение/выщелачивание азотной кислотой, путем применения одного из следующих методов или их комбинации:
N | Метод/оборудование |
1 | Щелочной скруббер с каустической содой |
2 | Скруббер с окислителем (кислород, пероксид, аммоний и т.п.) или восстановителем (мочевина и др.) <1> |
<1> Часто применяется в сочетании с щелочным скруббером с каустической содой. | |
Технологические показатели для НДТ 17:
Технологический показатель | Единица измерения | Диапазон/значение |
NOx | мг/нм3 | 70 - 1200 |
Мониторинг проводят согласно НДТ 3.
Предотвращение выбросов NOx от пирометаллургических процессов (получение лигатурных сплавов, сплава Доре) путем применения одного из следующих методов.
Метод/оборудование | Применимость | |
1 | Кислородно-топливные горелки | Общеприменим |
2 | Повторное прохождение отходящих газов через горелки для снижения температуры пламени | Применяется для кислородно-топливных горелок |
5.5.3 Выбросы SO2
Снижение выбросов SO2 в атмосферный воздух в процессах подготовки сырья, выбросов от процессов получения сплава Доре, включая процессы сжигания, обжига и сушки, а также гидрометаллургических процессов путем применения одного из следующих методов или их комбинации:
N | Метод/оборудование | Применимость |
1 | Рукавный фильтр | Общеприменим |
2 | Мокрый скруббер | Применение мокрого скруббера лимитируется в следующих случаях: - очень высокая скорость подачи газа, из-за чего образуется большое количество отходов, в том числе водных отходов; - в засушливых местностях, когда необходимо большое количество воды для переработки отходов, и связанные с этим факторы |
3 | Мокрый электрофильтр | Общеприменим |
Технологические показатели для НДТ 19:
Технологический показатель | Единица измерения | Процесс | Диапазон/значение |
SO2 | мг/нм3 | Переработка шлама | 50 - 1500 |
SO2 | мг/нм3 | Аффинаж | 50 - 100 |
Мониторинг проводят согласно НДТ 3.
5.5.4 Выбросы HCl и Cl2
Снижение выбросов в атмосферный воздух HCl и Cl2, образующихся в результате протекания гидрометаллургических процессов, в том числе и процессов сжигания, обжига и сушки, путем использования щелочного скруббера.
Технологические показатели для НДТ 20:
Технологический показатель | Единица измерения | Диапазон/значение <1> |
HCl | мг/нм3 | <= 5 - 10 |
Cl2 | мг/нм3 | 0,5 - 2,5 |
Мониторинг проводят согласно НДТ 3.
5.5.5 Выбросы NH3
Снижение выбросов в атмосферный воздух NH3, образующихся от реализации гидрометаллургических процессов, в которых используют аммиак или его хлорид, путем использования мокрого скруббера с серной кислотой.
Технологические показатели для НДТ 21:
Технологический показатель | Единица измерения | Диапазон/значение |
NH3 | мг/нм3 | 1 - 5 |
Мониторинг проводят согласно НДТ 3.
5.5.6 Ртуть
Сокращение выбросов ртути от пирометаллургических процессов, в которых применяется сырье, содержащее ртуть, путем применения комбинации следующих методов:
N | Метод/оборудование |
1 | Использование сырья с низким содержанием ртути |
2 | Использование адсорбентов (например, активированного угля, селена) в сочетании с фильтрацией пыли |
НДТ 22.1 предполагается также сотрудничество с поставщиками сырья с целью удаления ртути из сырьевых материалов.
Предовращение образования сточных вод путем применения одного из следующих методов или их комбинации:
N | Метод/оборудование | Применимость |
1 | Измерение объемов используемой и сбрасываемой воды | Общеприменим для предприятий, имеющих сбросы |
2 | Возврат в технологический процесс воды, использованной для промывки (в том числе промывки анодов и катодов), и разлитой воды | |
3 | Повторное использование слабых кислот из стоков, образующихся в мокрых электростатических фильтрах и мокрых скрубберах | Применяется в зависимости от содержания в сточных водах металлов и твердых веществ на предприятиях, имеющих сбросы |
4 | Повторное использование сточных вод от грануляции шлака | |
5 | Использование поверхностных стоков | Общеприменим для предприятий, имеющих сбросы |
6 | Повторное использование воды, проходящей через очистные сооружения | Применяется в зависимости от содержания солей |
Предотвращение загрязнения незагрязненных вод и сокращение сбросов загрязняющих веществ в водные объекты путем отделения незагрязненных стоков от других сточных вод, которые требуют очистки.
Отделение незагрязненных ливневых стоков может быть неприменимо на существующих установках.
Сокращение сбросов загрязняющих веществ со сточными водами путем очистки сточных вод, образующихся при производстве цветных и драгоценных металлов с целью удаления металлов, путем применения следующих методов:
N | Метод/оборудование | Применимость |
1 | Химическое осаждение | Общеприменим |
2 | Фильтрация | |
3 | Фильтрация через активированный уголь |
Значения концентраций загрязняющих веществ в прямых сбросах при производстве драгоценных металлов в принимающие водные объекты:
Показатель | Средний уровень концентраций загрязняющих веществ для данной НДТ, мг/л <1> |
Серебро (Ag) | <= 0,6 |
Мышьяк (As) | <= 0,1 |
Кадмий (Cd) | <= 0,5 |
Медь (Cu) | <= 0,3 |
Ртуть (Hg) | <= 0,05 |
Никель (Ni) | <= 0,5 |
Свинец (Pb) | <= 0,5 |
Цинк (Zn) | <= 0,4 |
Предотвращение образования сточных вод путем применения одного из следующих методов или их комбинации:
N | Метод |
1 | Утилизация отработавших жидкостей из скрубберов и других реагентов, образующихся на гидрометаллургических стадиях выщелачивания или других операциях аффинажа |
2 | Утилизация растворов процессов выщелачивания, экстракции и осаждения |
Предотвращение загрязнения почвы и грунтовых вод путем применения следующих методов:
N | Метод/оборудование |
1 | Использование герметизированной дренажной системы |
2 | Использование двойного ограждения или упорной стены |
3 | Использование кислотостойкого непромокаемого пола |
4 | Автоматический контроль уровня в реакционных аппаратах |
Сокращение количества отходов, отправляемых на захоронение.
НДТ реализуют на месте, чтобы облегчить процесс повторного использования отходов или, если это невозможно, обеспечить утилизацию отходов с помощью одного из следующих методов или их комбинации:
N | Метод/оборудование |
1 | Извлечение металлов из шлаков, пылевых фильтров, систем влажного обеспыливания |
2 | Извлечение селена из систем мокрого обеспыливания, содержащих селен, перешедший в газовую фазу |
3 | Извлечение серебра из отработанных электролитов и растворов промывки шламов |
4 | Извлечение металлов из продуктов очистки электролитов (например, серебряный цементат, осадок основного карбоната меди и т.п.) |
5 | Извлечение золота, золота, серебра и МПГ из электролитов, шламов и растворов после выщелачивания |
6 | Извлечение металлов из остатков анодов |
НДТ по шуму и запаху отсутствуют, так как шум и запах для отрасли, производящей драгоценные металлы, не являются приоритетными.
доступных технологий
В настоящем разделе рассмотрены вопросы, касающиеся оценки затрат промышленных предприятий по производству драгоценных металлов - аффинажных заводов на реализацию отдельных природоохранных мероприятий, в том числе на приобретение, монтаж, наладку и эксплуатацию оборудования, которое обеспечивает сокращение эмиссий загрязняющих веществ в окружающую среду.
Приводимые данные получены из различных источников: от предприятий, поставщиков технологий и оборудования, консультантов. Использованы открытые данные, почерпнутые из сети Интернет, корпоративных докладов и отчетов, научно-технической литературы и др. Однако эта информация не является универсальной и не может быть использована для достоверной оценки необходимых будущих вложений каждого конкретного предприятия в технологии и оборудование, которые позволят сократить выбросы загрязняющих веществ в окружающую среду. Она отражает лишь примерный масштаб необходимых затрат для реализации природоохранных мероприятий.
Зачастую имеющиеся данные не позволяют дифференцировать затраты по отдельным их компонентам, т.е. разделить общую сумму на затраты, относящиеся к природоохранным мероприятиям, и на затраты, связанные с общей модернизацией производства и пусконаладочными работами. Таким образом, оценка фактического объема ресурсов, направленных на охрану окружающей среды, крайне затруднительна, поскольку природоохранные мероприятия, как правило, сопряжены с производственным процессом. Единственными "чистыми" затратами являются затраты и технологии, которые не имеют иных целей, кроме как уменьшение и предотвращение эмиссий загрязняющих веществ в окружающую среду.
Однако само по себе наличие более детальной информации не является однозначной гарантией применимости имеющихся сведений для оценки требуемых предприятиям вложений в технологии и оборудование природоохранного значения. Помимо масштаба предприятия и особенностей технологического процесса производства драгоценных металлов, существенное влияние на потенциальные расходы оказывают и другие факторы:
- логистика и развитость транспортной инфраструктуры, оказывающие непосредственное воздействие на поставку материалов и продукции;
- прямые операционные издержки, связанные, например, с особенностями трудового законодательства и местного рынка труда, климатическими условиями, удаленностью отдельных цехов и участков, наличием и стоимостью энергии и инфраструктуры, специальными требованиями по охране окружающей среды;
- расходы, связанные со сбытом и доступом на рынок, на масштаб которого влияет также развитость транспортной инфраструктуры, климатические условия, структура рынка и ограничения, обусловленные выходом на новые рынки;
- принципиально важна для производства драгоценных металлов конъюнктура рынка: стоимость сырья и используемых в производстве материалов, цена конечной продукции и ее динамика, объем спроса и возможности для расширения производства;
- индивидуальные особенности конкретного инвестиционного проекта: график и протяженность инвестиций во времени, условия поставки и различные сроки эксплуатации оборудования, доступность энергетической и иной инфраструктуры, процентная ставка и доступность кредитных ресурсов, корпоративная структура.
Указанные факторы свидетельствуют о том, что полные и достоверные экономические расчеты возможны только с учетом местных условий и ключевых параметров, влияющих на финансовые показатели предприятий.
В настоящее время в Российской Федерации немаловажную роль в оценке достоверности сведений о затратах аффинажных предприятий оказывает высокая волатильность валютных и финансовых рынков. Поэтому необходима корректировка данных, ибо годовая процентная ставка, расходы на ссудные выплаты, уровень инфляции и валютные курсы в текущий момент времени могут быть несопоставимы с условиями, в которых ранее предприятия осуществляли соответствующие вложения.
Необходимо принимать во внимание и тот факт, что затраты на модернизацию предприятия, с одной стороны, могут содержать значительный валютный вклад, связанный с приобретением, монтажом, наладкой и зачастую эксплуатацией природоохранного и иного оборудования (и технологий), который ввиду существенного изменения курса валют в рублевом эквиваленте значительно увеличивается. С другой стороны, рублевые затраты на строительство, приобретение работ и услуг на местном рынке, административные расходы подвержены инфляции. Все это важно учитывать при оценке будущих затрат на модернизацию предприятия и его экологическую результативность. Нельзя не считаться с тем, что строительство отдельных объектов затягивается на годы с момента выделения средств, инфляция влияет на заработную плату, растут административные расходы и стоимость материалов, следовательно, объем затрат увеличивается по сравнению с первоначально утвержденным.
Подытоживая вышесказанное, важно подчеркнуть, что фактические расходы на внедрение природоохранных мероприятий и технологий в производство драгоценных металлов зависит от общей экономической ситуации, налогового режима, доступности финансовых ресурсов, наличия льгот и субсидий, конкретного предприятия и конкретного оборудования.
Ресурсы, которые предприятие может направить на модернизацию производства и реализацию природоохранных мероприятий, зависят в первую очередь от конъюнктуры рынка драгоценных металлов. На этом рынке отдельные предприятия не имеют возможности влиять на цену конечной продукции, чтобы хотя бы частично компенсировать затраты на внедрение эффективных технологий и реализацию природоохранных мероприятий. Они не могут также переложить часть своих издержек на поставщиков сырья за счет снижения ими цен на сырье. Цены на драгоценные металлы регулируются котировками на Лондонской бирже металлов (исключение - палладий, поскольку Российская Федерация является основным производителем палладия в мире и может влиять на конъюнктуру рынка). Отсюда можно заключить, что затраты предприятий могут быть компенсированы практически единственным способом - за счет увеличения объемов производства.
Затраты на экологические мероприятия различного рода неизбежно приводят к увеличению эксплуатационных расходов, но, как правило, не дают такого повышения эффективности производственного процесса, которое может быть получено в результате внедрения мер, направленных на коренную модернизацию производственного процесса. Вместе с тем такой подход связан со значительными капитальными вложениями, остановкой производства и прочими негативными факторами.
Собственный экономический потенциал природоохранных мероприятий незначителен. Сюда можно отнести и внедрение малоотходных технологий, и производство побочной продукции, и полезное использование отходов, образующихся в основном производстве. К тому же производство побочных продуктов не имеет устойчивого спроса, потенциал выхода на внешние рынки практически бесперспективен с экономической точки зрения. Затраты же на такое производство неизбежны, поскольку существует необходимость поддержания оборудования в рабочем состоянии, выделения средств на материалы и энергию.
Таким образом, с точки зрения возмещения затрат наиболее целесообразны комплексные меры, предусматривающие экологическую модернизацию производства с перенастройкой производственного процесса в целом, оптимизацией отдельных его звеньев и расширением объемов производства.
Ниже приводятся данные о природоохранных мероприятиях, проводимых предприятиями - производителями драгоценных металлов и затратах на них. Следует оговориться, что по большинству заводов, которым разрешен аффинаж драгоценных металлов, какая-либо информация о природоохранных мероприятиях отсутствует. Некоторые предприятия официально подчеркивают важность и социальную ответственность своих коллективов за сохранение окружающей среды и стремление максимально снизить негативное воздействие на природу. Созданы аттестационные лаборатории, основным направлением деятельности которых является контроль содержания вредных веществ в газовых выбросах в атмосферу, в воздухе и почве зоны влияния предприятия. Количество выбросов загрязняющих веществ строго определено нормативами предельно допустимых выбросов и контролируется Роспотребнадзором и его территориальными управлениями.
Деятельность аффинажных предприятий по сбору, использованию, обезвреживанию, транспортировке, размещению опасных отходов лицензирована. По мере образования отходы передаются сторонним организациям, которые, в свою очередь, имеют лицензии на утилизацию, использование или захоронение отходов в зависимости от их вида.
Замкнутый технологический цикл, современная система очистки газов, охватывающая все технологические процессы, систематический контроль соблюдения параметров процесса аффинажа - вот три главных фактора, которые обеспечивают надежную защиту природы.
На предприятиях действует система экологического менеджмента в соответствии с ISO 14000.
В ЗАО "Кыштымский медеэлектролитный завод" решены следующие экологические проблемы:
- введена в строй насосная станция оборотной воды и градирен, что позволило организовать замкнутый цикл водоснабжения предприятия;
- установлены новые фильтр-прессы (производства Италии) для очистки промышленных стоков, ливневых стоков;
- на вытяжных вентиляциях медеплавильного и электролизного цехов поставлены импульсные рукавные фильтры, гальванические волокнистые фильтры, скрубберы, каплеуловители (производства России и Финляндии), что обеспечивает допустимый уровень концентраций пыли, аэрозолей меди, никеля, свинца, серебра, серной кислоты в выбросах в атмосферный воздух;
- котельные используют природный газ вместо мазута, за счет чего снизилось содержание в выбросах угарного зава, оксидов азота, диоксида серы;
- смонтированы камеры дожига газов с целью снижения содержания в газовых выбросах оксида углерода и углеводородов.
К сожалению, конкретные показатели затрат на столь важные природоохранные мероприятия на данном заводе отсутствуют.
Имеются официальные данные по группе компаний "Норильский никель": в целом общие расходы и инвестиции на охрану окружающей среды в 2014 году составили 19,4 млрд руб., что на 6,8% больше, чем в 2013 году. Из них текущие затраты на охрану окружающей среды составили 13,9 млрд руб., в том числе текущие затраты Заполярного филиала - 12,9 млрд руб., Кольской горно-металлургической компании - 0,8 млрд руб. Важнейшей проблемой Заполярного филиала было и остается высокое содержание в атмосферном воздухе диоксида серы.
Затраты на выполнение природоохранных мероприятий в целом по группе увеличились на 42,1% и составили 5,4 млрд руб., в том числе у Заполярного филиала - 4,3 млрд руб., у Кольской горно-металлургической компании - 0,9 млрд руб.
Охрана окружающей среды - один из главных приоритетов ОАО "Красноярский завод цветных металлов" имени В.Н. Гулидова" на всех стадиях производства.
ОАО "Красцветмет" одним из первых металлургических предприятий Российской Федерации внедрило и сертифицировало систему экологического менеджмента, соответствующую международным требованиям и требованиям российского законодательства по охране окружающей среды. Все технологические процессы предприятия разработаны с учетом минимально допустимого ущерба для окружающей среды.
Выбросы вредных веществ в атмосферу образуются из производственных газов, которые подвергаются очистке с применением технических средств, а также с использованием принципа взаимной нейтрализации некоторых вредных ингредиентов выбросов. Для защиты атмосферного воздуха от загрязнения стационарными источниками аффинажного производства работает участок пылеулавливания и газоочистки. На участке реализуется многоступенчатый автоматизированный процесс очистки на электрофильтрах и пенных аппаратах. Выбросы в атмосферу от источников контролируются автоматической системой контроля (газоаналитический комплекс ТЕ-1 М) каждые 6 мин. По своей оперативности и полноте выдаваемой информации система автоматического контроля "Красцветмета" является одной из лучших в России. Мониторинг осуществляется экологическими службами предприятия и технологическим персоналом, который вводит корректировки в технологические процессы для оптимизации газовых выбросов в атмосферу. Помимо этого, постоянно уменьшается количество используемых территорий для снижения влияния деятельности на почвы. Кекохранилище в настоящее время не используется для захоронения производственных отходов. Площадь нарушенных земель уменьшилась на 39% за счет проведенных работ по рекультивации.
В 2015 году в "Красцветмете" образовалось 10 247 м3 отходов, большую часть которых составляют промышленные отходы (гипсосодержащие кеки и гидроксид алюминия), относящиеся к IV классу опасности. Они утилизируются компанией "Экоресурс". За счет реинжиниринга технологии (замена реагентов) с 2017 года планируется сокращение количества образующихся гипсосодержащих кеков в 10 раз. В 2015 году "Красцветмет" получил лицензию на осуществление деятельности по сбору, транспортированию, обработке, утилизации, обезвреживанию, размещению отходов I - IV классов опасности. В таблице 6.1 приведены затраты на экологию ОАО "Красцветмет".
Таблица 6.1
Затраты на экологию ОАО "Красцветмет"
2013 год | 2014 год | 2015 год | |
Текущие затраты на содержание очистных сооружений, млн. руб. | 465 | 516 | 601 |
Инвестиции в экологическую программу, млн. руб. | 42 | 141 | 81 |
Особенно подробная информация о природоохранных мероприятиях и деятельности по улучшению экологической обстановки дана предприятием АО "Уралэлектромедь". Имеющиеся данные сведены в таблицу 6.2.
Таблица 6.2
Данные по природоохранным мероприятиям,
проводимым в АО "Уралэлектромедь" в 2010 - 2015 годах
Год | Сумма средств, выделяемых на природоохранные мероприятия, млн. руб. | Эксплуатационные расходы, млн. руб. <13> | Основные природоохранные мероприятия |
1 | 2 | 3 | 4 |
2010 | 50 | 747,5 | Утверждены постановлением Главного санитарного врача Российской Федерации границы окончательной санитарно-защитной зоны для Верхнепышминской промплощадки. Продолжались работы по организации очистки ливневых стоков. Проведены проектные работы по узлу перехвата промливневых стоков северного коллектора на основной площадке (г. В. Пышма). На филиале ПСЦМ (п. Верх-Нейвинский) пущена в эксплуатацию установка для очистки ливневых и дренажных вод. Для поддержания эффективности работы пылегазоочистного оборудования металлургического цеха филиала ППМ на уровне проектных показателей приобретено и заменено 20 тыс. фильтровальных рукавов |
2011 | 30 | 890,0 | Проведены работы по модернизации пылегазоочистного оборудования химико-металлургического цеха (скруббера Вентури). Продолжалось проектирование системы очистки ливневых и продувочных вод. Приобретено насосное оборудование для станции перехвата стоков северного ливневого коллектора основной промплощадки |
2012 | 126,7 | 899,4 | Начато строительство участка по очистке ливневых и продувочных вод, приобретено оборудование для участка, осуществлялся монтаж и обвязка оборудования. На филиале ППМ начата разработка проекта системы сбора и очистки промливневых стоков промплощадки. Выполнены инженерные изыскания. Продолжены работы по поддержанию эффективности работы пылегазоочистного оборудования металлургического цеха филиала ППМ на уровне проектных показателей (приобретены новые фильтровальные рукава, проведены испытания новых тканей, приобретен и установлен прибор непрерывного действия для контроля уровня запыленности и исправности рукавов) |
2013 | 380 | 983,2 | Завершены работы по организации очистки ливневых и продувочных вод основной площадки, что позволило прекратить сброс неочищенных стоков в оз. Ключи и практически перейти на бессточную систему водопользования. Объект сдан в эксплуатацию. Проведены пусконаладочные работы. На филиале ППМ разработан проект сбора и очистки ливневых стоков, а также проект реконструкции пруда-отстойника станции нейтрализации. Проводятся работы по поддержанию эффективности работы водоочистной установки на филиале ПСЦМ, проведена замена фильтрующих материалов. Постоянно приобретаются новые фильтровальные рукава для газоочистного оборудования медеплавильного цеха основной промплощадки и металлургического цеха филиала ППМ |
2014 | 211 | 1064 | Начато строительство опытно-промышленного участка по обезвреживанию техногенного месторождения "Кировградские пиритные огарки". Проведена реконструкция пылегазоочистного оборудования отделения дробления обогатительной фабрики и участка подготовки проб сырья. Приобретены новые фильтровальные рукава для газоочистного оборудования основной площадки и филиалов. В течение года проведена большая работа по озеленению и обустройству территории, прилегающей к основной промплощадке предприятия, открыт Парк УГМК |
2015 | 139 | 1122 | Проведена модернизация электрофильтра в отделении пылеулавливания и газоочистки химико-металлургического цеха. Завершено строительство опытно-промышленного участка по обезвреживанию техногенного месторождения "Кировградские пиритные огарки". Проведены подготовительные работы по реконструкции пылегазоочистного оборудования участка подготовки проб сырья ОТК филиала ППМ. Постоянно проводится работа по поддержанию высокой эффективности существующих пылегазоочистных и водоочистных сооружений |
--------------------------------
<13> Эксплуатационные затраты на охрану окружающей среды (расходы на содержание пыле-, газо- и водоочистных сооружений, систем оборотного водоснабжения и т.п.).
На протяжении всех лет велась работа по разработке и согласованию в контролирующих органах всей необходимой нормативной природоохранной документации.
На обогатительной фабрике филиал ППМ ежегодно с целью снижения техногенной нагрузки на окружающую среду перерабатываются сотни тысяч тонн металлургических шлаков собственного производства.
Проводится экологический мониторинг объектов окружающей среды в районах размещения промплощадок предприятия. Постоянно приобреталось для лаборатории управления охраны окружающей среды новое оборудование с целью совершенствования экоаналитического контроля.
Ежегодно работники предприятия проходят экологическое обучение, что способствует повышению культуры производства и снижению количества замечаний при проведении проверок.
Основным методом извлечения золота и серебра из руд и концентратов различного состава пока остается цианидное выщелачивание в щелочной среде. Вместе с тем не прекращаются работы по созданию технологий, не использующих этот чрезвычайно токсичный растворитель. Серьезного рассмотрения с точки зрения возможности применения заслуживают исследования, направленные на использование таких реагентов, как тиокарбамид, тиосульфаты, галогены (хлор, бром, иод) в щелочных растворах, некоторые органические соединения (например, гуматы и аминокислоты) ([32]).
Наиболее перспективным вариантом из перечисленных является технология, основанная на тиокарбамидном (тиомочевинном) выщелачивании материалов, содержащих золото и серебро, в кислой среде. Исходное сырье подвергают выщелачиванию тиокарбамидом в кислом (как правило, сернокислом) растворе в присутствии окислителя (чаще всего хлорида или сульфата железа (III)). Затем из полученного раствора извлекают драгоценные металлы в виде смешанных тиокарбамидных и тиоцианатных комплексов смесью экстрагентов: три-н-бутилфосфата и дифенилтиокарбамида в керосине. Реэкстракцию золота и серебра из органической фазы ведут растворами восстановителей (формальдегид, соли гидразина, щавелевая кислота, тетрагидробораты и пр.). Следует подчеркнуть, что введение в раствор на стадии экстракции тиоцианат-ионов обеспечивает полноту извлечения драгоценных металлов в органическую фазу. Образовавшаяся после реэкстракции водная фаза, содержащая тиокарбамид, может быть направлена в оборот на стадию выщелачивания или промывки кека выщелачивания.
Широкое промышленное применение тиокарбамидных растворов взамен цианидных сдерживается, безусловно, более высокой стоимостью данного реагента по сравнению с цианидом натрия.
Тиокарбамидным выщелачиванием можно воспользоваться при переработке свинцово-цинковых кеков, причем эффективность процесса повысится при электровыщелачивании. Золото- и/или серебросодержащий осадок выделяется на катоде, а на аноде происходит выделение газообразного кислорода.
Существующая в России технология аффинажа металлов платиновой группы базируется преимущественно на осадительных методах и приемах. Такая технология неизбежно сопровождается образованием промежуточных продуктов и маточных растворов, что делает ее многооперационной и приводит к уменьшению сквозного извлечения драгоценных металлов.
Экстракционные методы, внедренные на отдельных предприятиях Российской Федерации, также обладают рядом недостатков, к которым следует отнести прежде всего неизбежные потери экстрагентов и растворителей, вследствие их частичной растворимости в воде и испарения; невысокие коэффициенты распределения; медленную кинетику.
Перечисленные недостатки могут быть преодолены при условии закрепления реагента, взаимодействующего с извлекаемым ценным компонентом, на не растворимой в воде матрице с развитой поверхностью.
С учетом неоспоримых преимуществ сорбции по сравнению с экстракцией ее необходимо организовать в сорбционном колоночном варианте. Она даст возможность осуществить разделение близких по свойствам МПГ и их отделение от сопутствующих цветных металлов, железа, свинца, титана, серебра.
Общее число производимых сорбентов измеряется десятками тысяч, причем постоянно появляются новые сорбенты и одновременно развиваются научные исследования по их синтезу и применению для решения тех или иных задач.
Наиболее прогрессивной в настоящее время представляется "технология молекулярного распознавания" (ТМР) (в зарубежной литературе обозначается термином MRR - method of molecular recognition) ([33]).
Технология молекулярного распознавания наиболее перспективна для селективного извлечения МПГ из сложных по составу технологических растворов. ТМР обеспечит такую высокую эффективность разделения МПГ, как ни одна из известных технологий (рисунок 7.1).
Применение ТМР для выделения и разделения МПГ позволит:
- значительно сократить время процесса за счет быстрой кинетики разделения и в цикле насыщения, и в цикле элюирования;
- сократить объем использованных реагентов;
- осуществлять работу в непрерывном режиме;
- существенно увеличить коэффициенты разделения между отдельными металлами платиновой группы и между МПГ и примесями неблагородных металлов;
- фактически в одну стадию получить высокочистый металл.
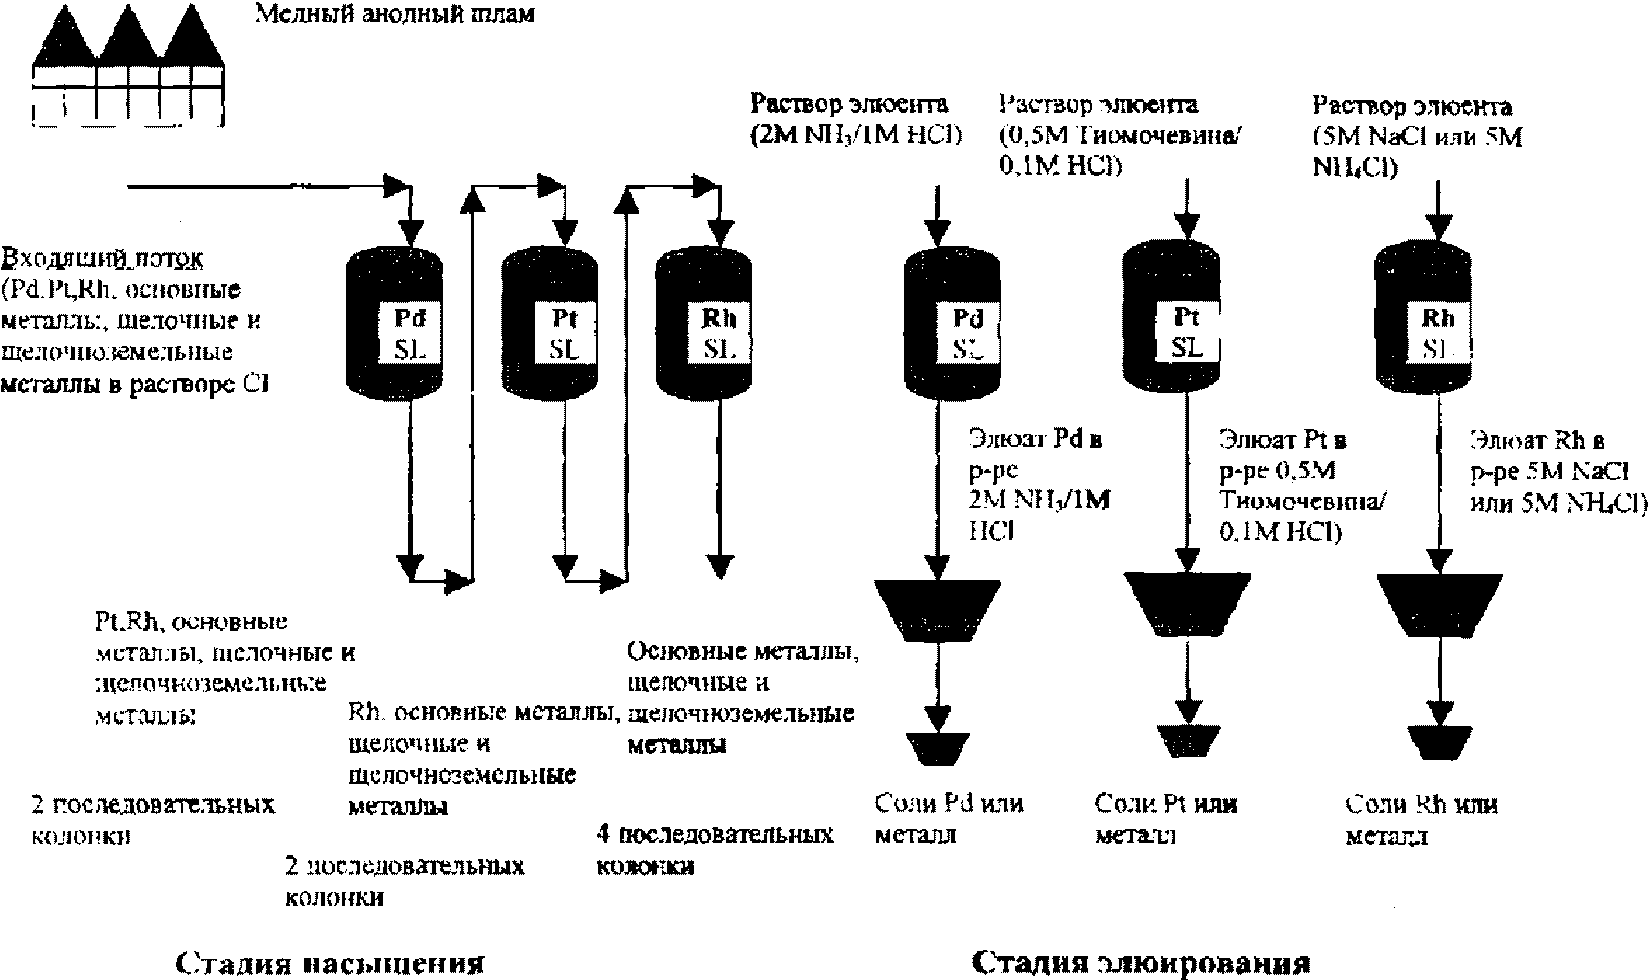
металлов методом "молекулярного распознавания"
Метод, или технология, молекулярного распознавания - это одна из ветвей супрамолекулярной химии, которую определяют как "химию, изучающую структуру и функции ассоциаций двух или более химических частиц, удерживаемых вместе межмолекулярными силами" (Ж.-М. Лен). Для образования комплексов достаточно сравнительно слабых невалентных взаимодействий типа водородных связей и ван-дер-ваальсовых сил. Начало супрамолекулярной химии было положено работами Ч. Педерсена по синтезу гетероциклических соединений класса простых эфиров (краун-эфиров). Вслед за краун-эфирами были получены трехмерные аминоэфиры - криптанды. Далее синтезировали уже соединения нового поколения - сферанды, кавитанды, крцеранды, торанды, которые образуют с извлекаемыми ионами весьма прочные комплексы.
Принимая во внимание необходимость создания высокоэкономичной технологии, здесь следует сделать вывод, что использование дорогостоящих макроциклических соединений для решения проблемы разделения близких по свойствам МПГ нецелесообразно. Развитие технологии молекулярного распознавания пойдет по пути конструирования реагентов, максимально "настроенных" на заданный ион или молекулу за счет тонкого сочетания энергетических и пространственных факторов. Это позволит удовлетворить требования времени по селективности и эффективности выделения драгоценных металлов из технологических растворов и минимизации отходов и выбросов в окружающую среду.
Необходимо обратить внимание на то, что в качестве элюентов в процессе ТМР используются широко распространенные дешевые реагенты (соляная кислота, хлорид аммония, гидрат аммиака, хлорид натрия и т.п.), обеспечивающие выделение МПГ в виде труднорастворимых солей, получение из которых самих металлов детально изучено и трудностей не вызывает. Следует также отметить, что технология применяется и для очистки от меди цианидных растворов, содержащих золото и серебро.
В целях разработки настоящего справочника НДТ приказом Росстандарта от 4 марта 2016 г. N 228 была сформирована техническая рабочая группа N 14 "Производство драгоценных металлов".
В процессе работы над настоящим справочником НДТ состав ТРГ 14 был актуализирован (приказ Росстандарта от 18 июля 2016 г. N 1053). В окончательный состав технической группы, согласно данному приказу, вошли 57 представителей предприятий, научных и некоммерческих организаций, федеральных органов исполнительной власти.
N п/п | Фамилия, имя, отчество | Организация |
1 | Авраамова Елена Арслановна | ОА "Уралэлектромедь" |
2 | Баканова Ирина Газимовна | ПАО "ГМК "Норильский никель" |
3 | Барабошкин Валентин Евгеньевич | АО "Екатеринбургский завод по обработке цветных металлов" |
4 | Бацунов Константин Алексеевич | ПАО "ГМК "Норильский никель" |
5 | Белов Андрей Олегович | ФКУ "Пробирная палата России" |
6 | Булыгин Анатолий Николаевич | ЗАО "Русская медная компания" |
7 | Бутовский Руслан Олегович | ФГБУ "ВНИИ Экология" |
8 | Быстрова Елена Анатольевна | АО "Приокский завод цветных металлов" |
9 | Велюжинец Галина Анатольевна | ПАО "ГМК "Норильский никель" |
10 | Вергизова Татьяна Витальевна | ООО "Институт "Гипроникель" |
11 | Гельман Геннадий Ефимович | АО "Приокский завод цветных металлов" |
12 | Гончар Наталия Валерьевна | ЗАО "Русская медная компания" |
13 | Гордеев Алексей Иванович | ЗАО "Русская медная компания" |
14 | Гришаев Сергей Иванович | Минпромторг России |
15 | Данченко Эдуард Викторович | ПАО "ГМК "Норильский никель" |
16 | Дубровский Вадим Львович | АО "Кольская ГМК" |
17 | Ермаков Александр Владимирович | АО "УРАЛИНТЕХ" |
18 | Ермилов Виктор Ильич | ЗАО "Карабашмедь" |
19 | Ерцева Любовь Николаевна | ООО "Институт "Гипроникель" |
20 | Жарехин Андрей Александрович | ПАО "Полюс" |
21 | Житенко Людмила Петровна | Гохран России |
22 | Заварин Александр Станиславович | ЗАО "Карабашмедь" |
23 | Зайцева Елена Ивановна | ФКУ "Пробирная палата России" |
24 | Зингалева Надежда Вячеславовна | ЗАО "Новгородский металлургический завод" |
25 | Игашова Надежда Викторовна | АО "Приокский завод цветных металлов" |
26 | Икрянников Валентин Олегович | Минпромторг России |
27 | Илюхин Игорь Викторович | ПАО "ГМК "Норильский никель" |
28 | Книсс Владимир Альбертович | ЗАО "Карабашмедь" |
29 | Ковалева Ольга Васильевна | АО "Новосибирский аффинажный завод" |
30 | Кожанов Александр Леонидович | ПАО "ГМК "Норильский никель" |
31 | Король Юрий Александрович | ЗАО "Русская медная компания" |
32 | Кубашов Сергей Николаевич | ПАО "ГМК "Норильский никель" |
33 | Кузас Евгений Александрович | ООО "ЕЗ ОЦМ-ИНЖИНИРИНГ" |
34 | Ласточкина Марина Андреевна | ООО "Институт "Гипроникель" |
35 | Макаров Юрий Александрович | ЗАО "Русская медная компания" |
36 | Макаров Александр Александрович | ЗАО "ЭКАТ" |
37 | Малышев Павел Васильевич | АО "Щелковский завод вторичных драгоценных металлов" |
38 | Миляков Виктор Александрович | АО "НИИ Атмосфера" |
39 | Муралеев Адиль Ринатович | АО "Приокский завод цветных металлов" |
40 | Овчаренко Евгений Васильевич | АО "ВНИИХТ" |
41 | Петренко Юрий Александрович | АО "Кольская ГМК" |
42 | Писарев Алексей Александрович | ПАО "Полюс" |
43 | Попцов Михаил Евгеньевич | АО "УРАЛИНТЕХ" |
44 | Румянцев Денис Владимирович | ООО "Институт Гипроникель" |
45 | Семенов Юрий Алексеевич | ПАО "ГМК "Норильский никель" |
46 | Сидин Евгений Геннадьевич | АО "Приокский завод цветных металлов" |
47 | Сидоренко Александр Юрьевич | ЗАО "Кыштымский медеэлектролитный завод" |
48 | Скрыпников Владимир Александрович | Ростехнадзор |
49 | Стукач Михаил Александрович | АО "Новосибирский аффинажный завод" |
50 | Тимофеев Константин Леонидович | АО "Уралэлектромедь" |
51 | Туркин Владимир Владимирович | ООО "Нетмус" |
52 | Хан Сергей Алексеевич | Минпромторг России |
53 | Хмелев Николай Борисович | ОАО "Красцветмет" |
54 | Шабалин Антон Валерьевич | ЗАО "Кыштымский медеэлектролитный завод" |
55 | Шориков Юрий Семенович | ПАО "ГМК "Норильский никель" |
56 | Шульгин Дмитрий Романович | ООО "ЕЗ ОЦМ-ИНЖИНИРИНГ" |
57 | Юдин Александр Борисович | ЗАО "Новгородский металлургический завод" |
Также над справочником работал профессор Московского технологического университета (МИТХТ), Институт тонких химических технологий, не входящий в состав ТРГ 14 - Буслаева Татьяна Максимовна.
Для определения условий нормирования отечественных предприятий необходима оценка достигнутых отраслью показателей ресурсо- и энергоэффективности и экологической результативности. В целях сбора информации о применяемых на промышленных предприятиях технологических процессах, оборудовании, об источниках загрязнения окружающей среды, технологических, технических и организационных мероприятиях, направленных на снижение загрязнения окружающей среды и повышение энергоэффективности и ресурсосбережения, подготовлена "Анкета для предприятий, содержащая формы для сбора данных, необходимых для разработки проекта отраслевого справочника НДТ", которая была направлена в адреса всех предприятий по производству драгоценных металлов. В качестве основы для формирования анкеты использована унифицированная анкета, утвержденная Бюро НДТ.
В связи с тем, что обмен информацией осуществлялся в чрезвычайно сжатые сроки, по ряду показателей при написании справочника НДТ были использованы также зарубежные материалы - европейский справочник НДТ для предприятий цветной металлургии, статистические сборники, результаты научно-исследовательских и диссертационных работ, иные источники, а также информация, полученная в ходе консультаций с экспертами в области производства драгоценных металлов.
Несмотря на большое количество полученной информации и замечаний, следует отметить некоторые проблемы:
- имеется недостаток информации относительно частоты измерений в случае периодических измерений;
- за небольшим исключением имеется недостаток достоверной информации относительно системы контроля и способов измерения выбросов.
Работа над каждым из разделов настоящего справочника НДТ проходила в несколько этапов:
1) Разработка первой редакции документа.
2) Рассмотрение первой редакции документа членами ТРГ 14.
3) Доработка ответственным исполнителем первой редакции документа в соответствии с поступившими от членов ТРГ 14 замечаниями/предложениями. Оформление окончательной редакции документа.
4) Голосование документа в окончательной редакции в рамках ТРГ 14.
5) Публичное обсуждение, экспертизы, в том числе в ТК 113 "НДТ".
В публичном обсуждении проекта настоящего справочника НДТ (12.08.2016 - 12.09.2016) принимали участие следующие организации:
- АО "Екатеринбургский завод по обработке цветных металлов";
- ПАО "ГМК "Норильский никель" (ООО "Институт Гипроникель", АО "Кольская ГМК", Заполярный филиал ПАО "ГМК "Норильский никель").
Всего в ходе публичного обсуждения было получено более 63 замечания, комментариев и предложений, которые были рассмотрены на заседании ТРГ 14. По каждому из них вынесено решение о принятии или обоснованном отклонении.
6) Доработка ответственным исполнителем окончательной редакции по результатам публичного обсуждения и различных экспертиз.
7) Утверждение справочника НДТ Росстандартом.
Все разделы справочника НДТ согласованы членами ТРГ 14 в соответствии с установленной процедурой. Протоколы голосования имеются в деле настоящего справочника НДТ и хранятся в Бюро НДТ.
Дальнейшая работа к последующему изданию должна продолжаться в следующих направлениях:
- сбор (накопление) данных, чтобы оценить состояние определенных технических решений на заводском уровне, особенно потенциальные НДТ;
- сбор данных по стоимости (инвестиции, эксплуатационные расходы), относящихся ко всем техническим решениям, учитываемым при определении НДТ;
- сбор данных по стоимости и эффективности всех технических решений, снижающих выбросы.
Общее заключение, которое можно сделать в результате подготовки настоящего справочника НДТ, состоит в том, что ведущие отечественные компании активно занимаются внедрением современных технологических процессов и оборудования, разрабатывают программы повышения энергоэффективности и экологической результативности производства драгоценных металлов. Однако цели, задачи и ожидаемые результаты перехода к технологическому нормированию на основе НДТ руководители предприятий понимают и оценивают по-разному. Ожидания промышленников связаны с уменьшением административной нагрузки и упрощением системы государственного регулирования в сфере охраны окружающей среды, опасения - с неопределенным порядком правоприменения и вероятностью установления недостижимых технологических нормативов.
Поэтому важным шагом вперед на пути достижения комплексного предотвращения и контроля загрязнения окружающей среды в промышленности должен стать позитивный обмен информацией.
Для продвижения идеи перехода к НДТ необходимо организовать масштабную информационно-просветительскую кампанию и систему подготовки (повышения квалификации, дополнительного профессионального образования) кадров. Обсуждение сути перемен призвано подготовить к ним предприятия и разъяснить основные мотивы и стимулы экологической модернизации отечественной экономики.
(обязательное)
СФЕРА РАСПРОСТРАНЕНИЯ НАСТОЯЩЕГО СПРАВОЧНИКА НДТ
ОКПД <*> | Наименование продукции по ОКПД | Наименование вида деятельности по ОКВЭД | ОКВЭД <**> |
Металлы основные | Раздел D. Обрабатывающие производства. Подраздел DJ. Металлургическое производство и производство готовых металлических изделий. Металлургическое производство | ||
Металлы основные драгоценные и цветные прочие; топливо ядерное переработанное | Производство цветных металлов | ||
Металлы драгоценные | Производство драгоценных металлов | ||
Серебро необработанное или полуобработанное, или в виде порошка | - | ||
Золото необработанное или полуобработанное, или в виде порошка | - | ||
Платина и металлы платиновой группы необработанные или полуобработанные, или в виде порошка | - | ||
<*> ОК 034-2014 (КПЕС 2008) Общероссийский классификатор продукции по видам экономической деятельности. <**> ОК 029-2014 (КДЕС РЕД. 2) Общероссийский классификатор видов экономической деятельности. | |||
(обязательное)
ПЕРЕЧЕНЬ МАРКЕРНЫХ ВЕЩЕСТВ
N | Для атмосферного воздуха | Для водных объектов <1> |
1 | Пыль | Серебро (Ag) |
2 | Металлы, если требуется <2> | Мышьяк (As) |
3 | Диоксиды серы (SO2) | Кадмий (Cd) |
4 | Оксиды азота (NOx) (NO2) | Медь (Cu) |
5 | Аммиак (NH3) | Ртуть (Hg) |
6 | Газообразные хлориды (HCl) | Никель (Ni) |
7 | Хлор (Cl2) | Свинец (Pb) |
8 | - | Цинк (Zn) |
(обязательное)
ПЕРЕЧЕНЬ НДТ
N | Наименование НДТ | Примечание |
Разработка, внедрение, поддержание в рабочем состоянии и постоянное выполнение определенных требований системы экологического менеджмента (СЭМ) | ||
Эффективное использование энергии | ||
Мониторинг выбросов в атмосферный воздух | ||
Мониторинг сбросов сточных вод в водные объекты | ||
Улавливание эмиссий в атмосферный воздух и водные объекты по возможности максимально близко к источнику с последующей их очисткой | ||
Разработка и реализации в качестве составной части системы экологического менеджмента плана мероприятий по неорганизованным выбросам | ||
Уменьшение неорганизованных эмиссий, образующихся при хранении сырья | ||
Уменьшение неорганизованных эмиссий, образующихся при обработке и транспортировке сырья | ||
Предупреждение или сокращение неорганизованных выбросов путем оптимизации параметров эффективности улавливания и очистки отходящих газов | ||
Сокращение неорганизованных выбросов в атмосферу от процедур предварительной обработки сырья (дробление, просеивание, смешивание) | ||
Сокращение неорганизованных выбросов в атмосферу при осуществлении пирометаллургических операций (получение сплава Доре и другие) | ||
Сокращение неорганизованных выбросов в атмосферу при осуществлении процессов выщелачивания и электролиза золота | ||
Сокращение неорганизованных выбросов от реализации гидрометаллургических процессов | ||
Сокращение неорганизованных выбросов в атмосферу от сжигания, прокаливания и сушки | ||
Сокращение неорганизованных выбросов в атмосферу при плавке готовой продукции | ||
Снижение выбросов пыли и металла в атмосферный воздух на всех участках, где возможно их образование, в том числе, дробление, просеивание, смешивание, плавка, сжигание, обжиг, сушка и переработка | ||
Снижение выбросов NOx в атмосферный воздух в гидрометаллургических процессах, включая растворение/выщелачивание азотной кислотой | ||
Предотвращение выбросов NOx от пирометаллургических процессов | ||
Снижение выбросов SO2 в атмосферный воздух в процессах подготовки сырья, выбросов от процессов получения сплава Доре, включая процессы сжигания, обжига и сушки, а также гидрометаллургических процессов | ||
Снижение выбросов в атмосферный воздух HCl и Cl2, образующихся в результате протекания гидрометаллургических процессов, в том числе и процессов сжигания, обжига и сушки, путем использования щелочного скруббера | ||
Снижение выбросов в воздух NH3, образующиеся от реализации гидрометаллургических процессов, в которых используют аммиак или его хлорид, путем использования мокрого скруббера с серной кислотой | ||
Сокращение выбросов ртути от пирометаллургических процессов, в которых применяется сырье, содержащее ртуть | ||
Сотрудничество с поставщиками сырья с целью удаления ртути из сырьевых материалов | ||
Предотвращение образования сточных вод | ||
Предотвращение загрязнения незагрязненных вод и сокращение сбросов загрязняющих веществ в водные объекты путем отделения незагрязненных стоков от других сточных вод, которые требуют очистки | ||
Сокращение сбросов загрязняющих веществ со сточными водами путем очистки сточных вод, образующихся при производстве цветных металлов, в том числе со стадии промывки в вельц-печах, с целью удаления металлов и сульфатов | ||
Предотвращение образования сточных вод | ||
Предотвращение загрязнения почвы и грунтовых вод | ||
Сокращение количества отходов, отправляемых на захоронение |
(обязательное)
ПЕРЕЧЕНЬ ТЕХНОЛОГИЧЕСКИХ ПОКАЗАТЕЛЕЙ
Технологический показатель | Единица измерения | Диапазон/значение <1> |
Выбросы пыли (неорганическая пыль с содержанием SiO2 % до 20%, код 3B 2909): | мг/нм3 | |
- в результате протекания процессов аффинажа | 2 - 10 | |
- в результате протекания процессов переработки шламов | 2 - 120 | |
Выбросы оксидов азота (NOx) (код 3B 0301, 0304) | мг/нм3 | 70 - 1200 |
Выбросы диоксида серы (SO2) (код 3B 0330): | мг/нм3 | |
- в результате протекания процессов аффинажа | 50 - 100 | |
- в результате протекания процессов переработки шламов | 50 - 1500 | |
Выбросы HCl (код 3B 0316) | мг/нм3 | < 5 - 10 |
Выбросы Cl2 (код 3B 0349) | мг/нм3 | 0,5 - 2 |
Выбросы NH3 (код 3B 0303) | мг/нм3 | 1 - 3 |
(обязательное)
ЭНЕРГОЭФФЕКТИВНОСТЬ
Д.1 Краткая характеристика отрасли с точки зрения ресурсо- и энергопотребления
Уникальность драгоценных металлов, их неоспоримые преимущества по сравнению с другими металлами и материалами, невозможность замены более дешевыми металлами и материалами, наконец, высокая стоимость золота, серебра и МПГ позволяют утверждать, что производство драгоценных металлов не является ресурсо- и энергоемким процессом.
В производстве драгоценных металлов используются такие виды топлива, как природный газ, дизельное топливо, мазут, кокс и др.
Средний удельный расход электроэнергии за 2015 год составляет 0,064 кВт·ч/т.
Сырьевая база для производства золота и серебра представлена сырьем, добытым из недр, лигатурными сплавами, самородным золотом, промежуточными продуктами обогатительно-металлургического производства (шламы, катодные осадки, цинковые цементаты); вторичным сырьем - лом и отходы, полученные в результате использования драгоценного металла при производстве из него готовой продукции, в технике и быту (ювелирный лом, лом радиоэлектронной аппаратуры), собираемые (сдаваемые) для последующей переработки и частично переработанные. Для МПГ сырьевая база представлена платиновыми концентратами, полученными из медно-никелевых шламов (ПК), природным концентратом, так называемой "сырой" платиной, вторичным сырьем (отработанные автомобильные катализаторы, электронный лом, катализаторные сетки, отходы стекольной промышленности, изделия электротехнической промышленности, отходы химической промышленности). Наряду с этим используются химические реагенты для осуществления процессов плавки, растворения, выщелачивания, электролитического рафинирования, восстановления, осаждения, экстракции, вспомогательные материалы и минеральные добавки (см. раздел 2).
Приоритетными задачами отрасли является внедрение технологий, обеспечивающих сокращение числа стадий производственного процесса, сокращение времени процесса, замена энергоемкого электролиза на энергосберегающие процессы (например, восстановление и осаждение), сокращение объема химических реагентов, улучшение экологического состояния за счет вовлечения в оборот вторичных сырьевых ресурсов, использование экологически чистого оборудования и технологий (см. 1.3).
Д.2 Основные технологические процессы, связанные с использованием энергии
Современный завод по производству драгоценных металлов перерабатывает 150 до 250 кг сырья в сутки.
Основные характеристики используемого топлива, технологические процессы, связанные с его использованием, использование отходов в качестве сырья приведены в разделах 2 и 3.
Д.3 Уровни потребления
Установлены следующие уровни потребления:
- удельный расход сырьевых материалов на производство 1 кг драгоценных металлов - 0,97 т (см. раздел 3);
- удельный расход топлива - 10 кг/кг (см. раздел 3);
- удельный расход энергии - 0,064 Вт/кг (см. раздел 3).
Д.4 Наилучшие доступные технологии, направленные на повышение энергоэффективности и оптимизацию и сокращение ресурсопотребления
НДТ 2. Эффективное использование энергии путем применения комбинации следующих методов:
N | Метод/оборудование | Применимость |
1 | Система энергетического менеджмента (СЭнМ) | Общеприменим |
2 | Регенеративные или рекуперативные горелки | |
3 | Использование избыточного тепла (например, пара, горячей воды или горячего воздуха), образующегося при реализации основных процессов | Применим для пирометаллургических процессов |
4 | Регенеративные дожигающие устройства | Применим, когда требуется очистка выбросов от горючих загрязняющих веществ |
5 | Предварительный разогрев шихты, подаваемого в камеру сгорания воздуха или топлива с помощью горячих газов, образующихся при плавке | Применим при обжиге или плавке сульфидной руды/концентрата и для других пирометаллургических процессов |
6 | Повышение температуры выщелачивающих растворов с использованием пара или горячей воды за счет избыточного тепла | Применим для алюминия или гидрометаллургических процессов |
7 | Предварительный разогрев подаваемого в камеру сгорания воздуха с помощью горячих газов из литейных желобов | Применим только для пирометаллургических процессов |
8 | Подача на горелки воздуха, обогащенного кислородом, или чистого кислорода для уменьшения потребления энергии за счет автогенной плавки или полного сгорания углеродистого материала | Применим для печей, в которых используется сырье, содержащее серу или углерод |
9 | Низкотемпературная сушка концентратов и влажного сырья перед плавкой | Общеприменим |
10 | Использование химической энергии окиси углерода, образующейся в электрической или доменной печи, после очистки отходящих газов от пыли в качестве топлива в других производственных процессах, для производства пара/горячей воды или электроэнергии | Применим при содержании CO > 10% от общего объема отходящих газов. На применимость также влияет наличие постоянного потока отходящих газов |
11 | Рециркуляция загрязненных отходящих газов через кислородно-топливную горелку для использования энергии общего органического углерода | Общеприменим |
12 | Теплоизоляция объектов, функционирующих при высоких температурах, например, трубопроводов пара и горячей воды | |
13 | Использование тепла, образующегося при производстве серной кислоты из диоксида серы, для предварительного нагрева газа, используемого на заводе серной кислоты, или для выработки пара и/или горячей воды | Применим для заводов по производству цветных металлов, включающих производство серной кислоты или жидкого SO2 |
14 | Использование высокоэффективных электродвигателей, оборудованных частотными преобразователями, для таких устройств как, например, вентиляторы | Общеприменим |
15 | Системы контроля, которые автоматически активируют включение местных отсосов пыли или отходящих газов только при возникновении выбросов |
НДТ 2а. Разработка, внедрение, поддержание в рабочем состоянии и постоянное выполнение определенных требований системы энергетического менеджмента (СЭнМ).
Д.5 Экономические аспекты реализации НДТ, направленные на повышение энергоэффективности и оптимизацию и сокращение ресурсопотребления
Затраты на электроэнергию и энергетические ресурсы не играют значительную роль в расходах заводов по производству драгоценных металлов.
Принципиально важна для производства драгоценных металлов конъюнктура рынка: стоимость сырья и используемых в производстве материалов, цена конечной продукции и ее динамика, объем спроса и возможности для расширения производства (см. раздел 6).
Основной вклад в повышение энергоэффективности вносит внедрение перспективных технологий, обеспечивающих оптимизацию соотношения количества произведенных драгоценных металлов и энергетических затрат.
Д.6 Перспективные технологии, направленные на повышение энергоэффективности и оптимизацию и сокращение ресурсопотребления
К перспективным технологиям, направленным на повышение энергоэффективности и оптимизацию и сокращение ресурсопотребления, относятся:
- технологии, позволяющие исключить стадии электролиза - для производства золота и серебра;
- технология "молекулярного распознавания" - для производства МПГ.
(справочное)
Е.1 Основное оборудование
Технологическое оборудование и основные этапы производства драгоценных металлов приведены в таблице ниже.
Технологический этап | Наименование оборудования | Технические характеристики |
1 | 2 | 3 |
Приемка сырья, приемная плавка | Индукционная печь <14> | Загрузка - до 200 кг. Мощность - 320 кВт. Напряжение - 380 В. Сила тока - 3800 - 4100 А |
Индукционная печь | Загрузка - до 30 кг. Мощность - 85 кВт. Напряжение - 380 В | |
Индукционная печь | Загрузка - до 300 кг. Мощность - 125 кВт. Напряжение - 380 В. Сила тока - 1100 А | |
Индукционная печь | Загрузка - до 30 кг. Мощность - 100 кВт. Напряжение - 380 В | |
Индукционная печь | Загрузка - до 5 кг. Мощность - 320 кВт. Напряжение - 380 В. Сила тока - 3800 - 4100 А | |
Электродуговая печь | Загрузка по объему - до 0,5 м3. Мощность - 400 кВт. Напряжение - 380 В. Сила тока - 1100 А | |
Валковая дробилка | Мощность - 7,5 кВт. Напряжение - 380 В | |
Дробильно-измельчителыный комплекс | Мощность - 15 кВт. Напряжение - 380 В | |
Щековая дробилка | Мощность - 7,5 кВт. Напряжение - 380 В | |
Гидрометаллургические операции | Реактор с мешалкой | Объем - от 50 до 1000 л |
Нутч-фильтр | Объем - от 50 до 500 л | |
Вакуумный насос | Производительность - 12 м3/ч | |
Фильтр-пресс | Производительность по фильтрату - не менее 0,1 м3/ч | |
Турило (вакуумный сборник) | Объем - от 50 до 500 л | |
Нитрит-реактор | Объем - 0,8 м3 | |
Цементатор | Объем - от 1,5 - 2,0 м2 | |
Электролиз золота и серебра | Электролизная ванна | Объем - 0,04 м3 (для золота), 0,5 м3 (для серебра) |
Выпрямитель | Напряжение - 90 В. Сила тока - 400 А | |
Получение готовой продукции | Разливочный станок | Жаростойкость - не ниже 1500 °C |
Гидравлический пресс | Мощность - 40 т | |
Вырубной пресс |
--------------------------------
Е.2 Вспомогательное оборудование
Назначение оборудования | Наименование оборудования | Технические характеристики |
1 | 2 | 3 |
Сушка, прокаливание тиглей | Электрическое горно | Температура - 500 °C |
Нагрев огнеупорных крышек для равномерной кристаллизации слитков золота | Селитовая печь | Температура - 1200 °C |
Подъем и перемещение грузов | Электротельфер | Грузоподъемность - 1 т |
Сушка продуктов | Сушильный шкаф | Температура - 500 °C |
Взвешивание продуктов | Крановые весы | Грузоподъемность - 1 т |
Перевозка полупродуктов | Трехколесная тележка | Грузоподъемность - 0,5 т |
Е.3 Газоочистное оборудование
Назначение оборудования | Наименование оборудования | Технические характеристики |
1 | 2 | 3 |
Дробильный комплекс | Рукавные фильтры | Скорость потока - 10 000 - 13 000 м3/ч |
Зонты печей | Скорость потока - 26 000 м3/ч | |
Электролиз, растворение, цементация | Ватные фильтры | Скорость потока - 14 000 м3/ч. Размеры - 600 x 1200 |
Гидрометаллургические операции, включая растворение в азотной кислоте | Скорость потока - 40 000 м3/ч. Размеры - 1400 x 1800 | |
Аффинаж МПГ | Скорость потока - 1500 - 1600 м3/ч. Размеры - 500 x 700 | |
Аналитическая лаборатория. Пробирное отделение | Скорость потока - 7000 м3/ч. Размеры - 1000 x 1400 | |
Аналитическая лаборатория. Спектральное отделение | Скорость потока - 3600 м3/ч. Размеры - 600 x 1200 | |
Шламовое отделение | Скорость потока - 12 000 м3/ч. Размеры - 2200 x 1400 | |
Литейный корпус. Зонты печей | Скорость потока - 11 000 м3/ч. Размеры - 1000 x 1400 | |
Литейный корпус. Разливочный станок | 1. Скорость потока - 8700 м3/ч. Размеры - 1000 x 900 2. Скорость потока - 4700 м3/ч. Размеры - 900 x 800 |
1. Федеральный закон от 10.01.2002 года N 7-ФЗ (ред. от 28.11.2015) "Об охране окружающей среды" (с изм. и доп., вступ. в силу с 01.01.2016).
ИС NORMPROD: примечание. В официальном тексте документа, видимо, допущена опечатка: Федеральный закон от 21 июля 2014 г. N 219-ФЗ имеет название "О внесении изменений в Федеральный закон "Об охране окружающей среды" и отдельные законодательные акты Российской Федерации". |
5. Федеральный закон от 21 июля 2014 г. N 219-ФЗ "Об охране окружающей среды".
6. Федеральный закон от 29 июня 2015 г. N 162-ФЗ "О стандартизации в Российской Федерации".
7. Постановление Правительства Российской Федерации от 23 декабря 2014 г. N 1458 "О порядке определения технологии в качестве наилучшей доступной технологии, а также разработки, актуализации и опубликования информационно-технических справочников по наилучшим доступным технологиям".
8. Распоряжение Правительства Российской Федерации от 19 марта 2014 г. N 398-р "Комплекс мер, направленных на отказ от использования устаревших и неэффективных технологий, переход на принципы наилучших доступных технологий и внедрение современных технологий".
9. Best Available Techniques (BAT) Reference Document for the Non-Ferrous Metals Industries. Справочник Европейского союза по наилучшим доступным технологиям для предприятий цветной металлургии.
10. Распоряжение Правительства Российской Федерации от 31 октября 2014 г. N 2178-р "О поэтапном графике создания в 2015 - 2017 годах отраслевых справочников наилучших доступных технологий (с изменениями и дополнениями)".
12. GFMS Gold Survey 2015. Электронный Интернет-ресурс: thomsonreuter-seikon.com/markets/metal-trading/
13. World Silver Survey 2015. Электронный Интернет-ресурс: thomsonreuter-seikon.com/markets/metal-trading/
14. Электронный Интернет-ресурс www.platinum.matthey.com/services/market-research/pgm-market-reports.
15. О состоянии и использовании минерально-сырьевых ресурсов Российской Федерации в 2014 году. Государственный доклад/М.: изд-во ООО "Минерал-Инфо", 2015. - 317 с. /template/go.php?url=https://www.mineral.ru.
17. ГОСТ 6835-2002 Золото и сплавы на его основе.
18. ГОСТ 6836-2002 Серебро и сплавы на его основе.
19. Котляр Ю.А. Металлургия благородных металлов/Ю.А. Котляр, М.А. Меретуков. - М.: АСМИ, 2002. - 466 с.
22. Ламуев В.А., Гуляшинов А.Н. Получение серебра из свинцово-цинковых руд//Фундаментальные исследования. - 2005. - N 9. - С. 36.
23. Масленицкий И.Н. Металлургия благородных металлов. Учебник для вузов/под общ. ред. Л.В. Чугаева. - М.: Металлургия, 1987. - 432 с.
24. Плеханов К.А., Лебедь А.Б., Набойченко С.С., Скопин Д.Ю. Производство аффинированных золота и серебра на АО "Уралэлектромедь"//Цветные металлы. - 1999. - N 5. - С. 27 - 29.
25. Патент Российской Федерации 2351667. Опубл. 20 июля 2011 г.
27. Национальный стандарт РФ ГОСТ Р ИСО 14001-2016. Системы экологического менеджмента. Требования и руководство по применению (вступает в силу с 1 января 2017 г.).
28. Схема экологического международного аудита EMAS (Eco-Management and Audit Scheme). [Электронный ресурс]. Режим доступа: /template/go.php?url=https://ec.europa.eu/environment/emas/index_en.htm.
29. Международная финансовая корпорация. Политика обеспечения экологической и социальной устойчивости. [Электронный ресурс]. Режим доступа: /template/go.php?url=https://www.ifc.org/wps/wcm/connect/88bf36004b8bbcab8dc5cfbbd578891b/SP_Russian_2012.pdf?MOD=AJPERES.
30. Международная финансовая корпорация. Стандарты деятельности по обеспечению экологической и социальной устойчивости. [Электронный ресурс]. Режим доступа: /template/go.php?url=https://www.ifc.org/wps/wcm/connect/cd44c6004b8bbc068dbccfbbd578891b/PS_Russian_2012_Full-Document.pdf?MOD=AJPERES.
31. Международная финансовая корпорация. Руководства Международной финансовой корпорации: Стандарты деятельности по обеспечению экологической и социальной устойчивости. [Электронный ресурс]. Режим доступа: /template/go.php?url=https://www.ifc.org/wps/wcm/connect/550cc3004f08127f9910db3eac88a2f8/GN_Russian_2012_Full-Document.pdf?MOD=AJPERES.
32. Бочаров В.А., Игнаткина В.А., Абрютин Д.В. Технология переработки золотосодержащего сырья. - М.: Изд. Дом МИСиС, 2011, 328 с.
33. Буслаева Т.М., Дробот Д.В. Технология "молекулярного распознавания" в аффинаже платиновых металлов//Цветные металлы. - 2005. - N 10. - С. 77.
Вернуться в "Каталог нормативных документов"
Источник информации: https://internet-law.ru/documents/prod/perechen/11/its_22470.html
На правах рекламы:
|
© Антон Серго, 1998-2026.
|
Разработка сайта |
|