

Полное меню
- Актуальное
законодательство - Интернет
и право- - Рассылка ''Закон есть закон''
- - Форум сайта (архив)
- - Законодательство
- - Судебная практика (необычная)
- - Судебная практика (авторская)
- - Процедура UDRP и и решения WIPO
- - Книги серии ''Интернет и Право''
- - Книги в открытом доступе
- - Учебный курс ''Интернет и Право''
- - Учебный курс ''Доменные споры''
- - Литература по ''Интернет и Право''
- - Литература по интел. собственности
- - Научный уголок (работы гостей)
- - Авторские публикации
- Информационные
материалы - ЮРИДИЧЕСКИЕ
УСЛУГИ- - Перечень юридических услуг
- - Карта юридических услуг
- - Юридическая консультация
- - Доменные споры (RU), авторское право
- - Международный суд по доменам (COM)
- - Защита прав на маркетплейсе (WB, Ozon)
- - Защита прав в соцсетях (Vk, Ok, FB)
- - Купля-продажа домена, сайта, ПО
- - Досудебное урегулирование конфликта
- - Защита чести и деловой репутации
- - Отмена блокировки сайта/домена РКН
- - ФАС: товарные знаки, авторское право
- - Регистрация ПО/сайта (Роспатент)
- - Юридическая проверка домена
- - Нотариальное заверение сайтов
- - Способы и формы оплаты услуг
- - Мы в СМИ
- - О компании, клиенты
- - Наши дела и победы
- - Контакты и реквизиты
- Информация
о сайте -


ОписаниеИсточник публикации М.: Стандартинформ, 2016 Примечание к документу Документ утратил силу с 1 января 2018 года в связи с истечением срока действия, установленного Приказом Росстандарта от 07.10.2016 N 67-пнст. Документ введен в действие с 1 января 2017 года на период по 1 января 2018 года (Приказ Росстандарта от 07.10.2016 N 67-пнст). Название документа "ПНСТ 145-2016. Предварительный национальный стандарт Российской Федерации. Статистические методы. Управление процессами. Часть 4. Оценка показателей пригодности и воспроизводимости процесса" (утв. и введен в действие Приказом Росстандарта от 07.10.2016 N 67-пнст) "ПНСТ 145-2016. Предварительный национальный стандарт Российской Федерации. Статистические методы. Управление процессами. Часть 4. Оценка показателей пригодности и воспроизводимости процесса"
|

ИС NORMPROD: примечание. Взамен ГОСТ 22514-3-2013 Приказом Росстандарта от 18.11.2015 N 1854-ст с 1 июля 2016 года введен в действие ГОСТ 22514-3-2015. |
ГОСТ Р ИСО 22514-3-2013 Статистические методы. Управление процессами. Часть 3. Анализ пригодности машин на основе данных измерений единиц продукции
ГОСТ Р ИСО 22514-6-2014 Статистические методы. Управление процессами. Часть 6. Статистики воспроизводимости процесса для многомерного нормального распределения
ГОСТ Р ИСО 22514-8-2015 Статистические методы. Управление процессами. Часть 8. Пригодность машин для процессов с несколькими состояниями
ГОСТ Р 50779.10-2000 Статистические методы. Вероятность и основы статистики. Термины и определения
ГОСТ Р 50779.11-2000 Статистические методы. Статистическое управление качеством. Термины и определения
Примечание - При пользовании настоящим стандартом целесообразно проверить действие ссылочных стандартов в информационной системе общего пользования - на официальном сайте Федерального агентства по техническому регулированию в сети Интернет или по ежегодному информационному указателю "Национальные стандарты", который опубликован по состоянию на 1 января текущего года, и по выпускам ежемесячного информационного указателя "Национальные стандарты" за текущий год. Если заменен ссылочный стандарт, на который дана недатированная ссылка, то рекомендуется использовать действующую версию этого стандарта с учетом всех внесенных в данную версию изменений. Если заменен ссылочный стандарт, на который дана датированная ссылка, то рекомендуется использовать версию этого стандарта с указанным выше годом утверждения (принятия). Если после утверждения настоящего стандарта в ссылочный стандарт, на который дана датированная ссылка, внесено изменение, затрагивающее положение, на которое дана ссылка, то это положение рекомендуется применять без учета данного изменения. Если ссылочный стандарт отменен без замены, то положение, в котором дана ссылка на него, рекомендуется применять в части, не затрагивающей эту ссылку.
В настоящем стандарте применены термины по ГОСТ Р 50779.10-2000, ГОСТ Р 50779.11-2000, ГОСТ Р ИСО 22514-1.
В настоящем стандарте применены следующие обозначения:
Cp - индекс воспроизводимости процесса;
Cpk - меньший индекс воспроизводимости процесса;
CpkL - нижний индекс воспроизводимости процесса;
CpkU - верхний индекс воспроизводимости процесса;
L - нижняя граница поля допуска;
 - показатель положения процесса; математическое ожидание (среднее) совокупности;
Pp - индекс пригодности процесса;
Ppk - меньший индекс пригодности процесса;
PpkL - нижний индекс пригодности процесса;
PpkU - верхний индекс пригодности процесса;
 - выборочное среднее размахов в подгруппах;
 - истинное стандартное отклонение совокупности;
 - оценка общего стандартного отклонения;
U - верхняя граница поля допуска;
 - квантиль распределения уровня
 %;
 - среднее арифметическое выборочных значений;
Y1, Y2 - значения, полученные по графику.
Общим параметром положения распределений является среднее (математическое ожидание)  . В качестве оценки
 обычно используют выборочную медиану X50%.
. В качестве оценки обычно используют выборочную медиану X50%.Предпочтительным параметром, характеризующим собственную изменчивость процесса, является стандартное отклонение  . В случае, когда процесс стабилен и находится в состоянии статистической управляемости, в качестве оценки
 часто используют размах
 .
. В случае, когда процесс стабилен и находится в состоянии статистической управляемости, в качестве оценки часто используют размах .Необходимо отличать стандартное отклонение, характеризующее только краткосрочную изменчивость процесса, и стандартное отклонение, характеризующее долгосрочную изменчивость процесса. Часто для данных, собранных в течение продолжительного периода времени, оценка стандартного отклонения больше за счет учета обеих составляющих изменчивости процесса.
6.1 Основные положения
Показатель воспроизводимости процесса - мера собственной изменчивости процесса. Изменчивость, присущая процессу, когда он находится в состоянии статистической управляемости, является собственной изменчивостью процесса. Она характеризует изменчивость, остающуюся после устранения всех известных причин. Если при этом контроль процесса осуществляют с использованием контрольной карты, то контрольная карта показывает, что процесс находится в управляемом состоянии.
Воспроизводимость процесса часто оценивают по доле продукции, характеристика которой находится в пределах границ поля допуска. Так как процесс в статистически управляемом состоянии может быть описан прогнозируемым распределением, может быть оценена доля продукции, характеристика которой выходит за границы поля допуска.
Действия по управлению процессом, направленные на уменьшение изменчивости, вызванной случайными причинами, позволяют улучшить соответствие процесса установленным требованиям.
Для анализа воспроизводимости необходимо:
а) определить процесс и условия его эксплуатации. При изменении этих условий необходимо провести новые исследования процесса;
б) определить оценки параметров краткосрочной и долгосрочной изменчивости в виде доли общей изменчивости и минимизировать их;
в) поддерживать стабильность процесса и обеспечивать его статистическую управляемость;
г) определить оценку оставшейся собственной изменчивости процесса;
д) выбрать соответствующий параметр воспроизводимости процесса.
При анализе воспроизводимости процесса необходимо выполнять следующие требования:
- должны быть установлены все требования производственной среды (например, требования по температуре и влажности);
- должны быть установлены требования к неопределенности результатов измерений;
- должна быть обеспечена возможность анализа многофакторных, многоуровневых аспектов процесса;
- должна быть установлена и зарегистрирована продолжительность сбора данных;
- должны быть установлены периодичность отбора выборки, а также дата начала и конца сбора данных;
- при управлении процессом должна быть использована контрольная карта;
- процесс должен находиться в состоянии статистической управляемости.
Необходимо проверить контрольную карту, данные которой были использованы для статистического контроля, и гистограмму данных со всеми установленными границами, нанесенными на нее. Необходимо проверить нормальность распределения с помощью валидированного критерия.
Должны быть найдены объяснения аномалий данных и выполнены соответствующие действия с данными до вычисления исследуемого показателя. Исключение данных, выделяющихся относительно остальных, без их анализа, является неприемлемым. Такие отклонения могут нести информацию о свойствах процесса и должны быть исследованы.
Воспроизводимость процесса является статистической мерой собственной изменчивости процесса для исследуемой характеристики. Обычно метод использует опорный интервал, включающий 99,73% значений характеристики процесса, находящегося в состоянии статистической управляемости, границы которого отсекают 0,135% наблюдений с каждой стороны распределения. Этот интервал применяют, даже если распределение значений наблюдаемой характеристики не является нормальным. Для нормального распределения длина опорного интервала составляет шесть стандартных отклонений (см. рисунок 1).
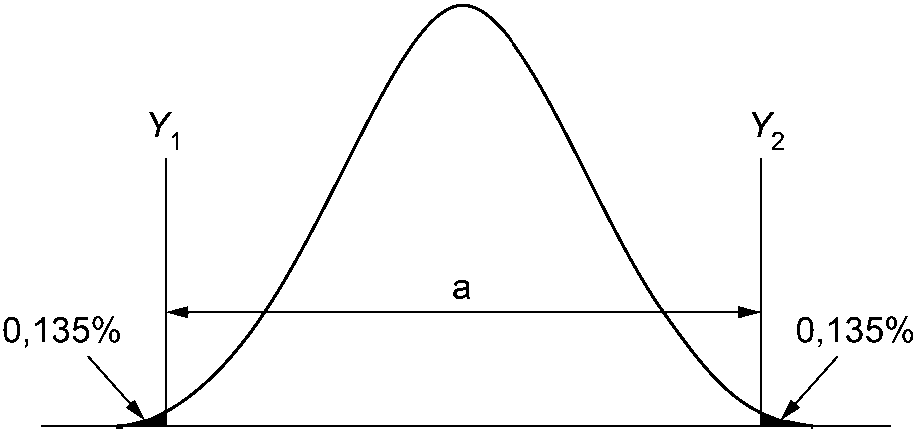
Рисунок 1 - Опорный интервал 99,73%
При исследовании особых источников изменчивости процесса, таких как многопоточный станок (например, формовочный процесс с несколькими одновременно заполняемыми формами), распределение значений характеристики процесса может быть приблизительно нормальным, но с большей изменчивостью. Важно установить, как вычислено стандартное отклонение, а также стратегию отбора выборки, объем выборки и количество продукции, изготовленной между отбором выборок, поскольку все это влияет на достоверность оценки воспроизводимости процесса.
При анализе воспроизводимости обычно используют данные, приведенные на контрольной карте. Особенности контрольной карты должны быть указаны при анализе воспроизводимости процесса.
Даже если процесс можно считать воспроизводимым, но мода распределения процесса смещена относительно границ поля допуска, могут появиться значения (точки) за пределами границ поля допуска. Поэтому кроме интервала изменчивости процесса необходимо определить оценку параметра положения распределения процесса. Более детально методы оценки воспроизводимости приведены в ГОСТ Р ИСО 22514-2. Методы оценки воспроизводимости для многомерных показателей приведены в ГОСТ Р ИСО 22514-6.
6.2 Индексы воспроизводимости процесса
Использование индекса воспроизводимости процесса позволяет охарактеризовать состояние процесса. Существует несколько индексов.
Часто используемый индекс воспроизводимости процесса представляет собой отношение разности границ поля допуска к длине опорного интервала. Его обозначают Cp. Таким образом
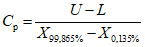 ,
где L - нижняя граница поля допуска;
U - верхняя граница поля допуска.
Существуют другие индексы, характеризующие как положение, так и изменчивость процесса. Наиболее используемый из них индекс Cpk. Если этот индекс менее заданной величины, то считают, что в процессе изготовления слишком большая доля единиц продукции имеет значения характеристики, выходящие за границы поля допуска.
Индекс Cpk равен отношению разности границ поля допуска и параметра положения процесса к разности соответствующей естественной границы значений процесса и параметра положения процесса
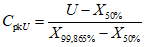 ,
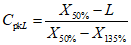 ,
где L - нижняя граница поля допуска;
U - верхняя граница поля допуска;
X50% - квантиль распределения процесса уровня 50%.
Как правило, индекс Cpk имеет меньшее значение, чем CpkU и CpkL.
Эти индексы предоставляют информацию о том, насколько плотно сгруппированы значения характеристики вокруг центральной линии и могут ли быть нарушены требования спецификации. Даже если индекс Cp принимает достаточно высокое значение, низкое значение индекса Cpk показывает, что процесс слабо сконцентрирован вокруг центральной линии и вероятность появления значений характеристики, выходящих за границы установленных требований, высока.
7.1 Основные положения
Пригодность процесса характеризует достигнутое распределение результатов. Важное различие между пригодностью и воспроизводимостью процесса состоит в том, что анализ пригодности процесса выполняют для процессов, состояние статистической управляемости которых не установлено. При анализе пригодности процесса:
- должны быть установлены все технические условия, в том числе требования производственной среды, например, требования по температуре и влажности;
- должны быть установлены требования к неопределенности результатов измерений;
- должна быть обеспечена возможность анализа многофакторных и многоуровневых аспектов процесса;
- данные должны быть собраны в течение установленного периода времени и зарегистрированы;
- частота отбора выборки, а также время начала и конца сбора данных должно соответствовать установленному.
ИС NORMPROD: примечание. Взамен ГОСТ 22514-3-2013 Приказом Росстандарта от 18.11.2015 N 1854-ст с 1 июля 2016 года введен в действие ГОСТ 22514-3-2015. |
Примечание - Процесс может не находиться в состоянии статистической управляемости, в частности, полученные ранее данные могут быть использованы для анализа пригодности процесса. Методы оценки пригодности процессов в более сложных ситуациях приведены в ГОСТ Р ИСО 22514-3-2013 и ГОСТ Р ИСО 22514-8-2015.
7.2 Индексы пригодности процесса
Индексы пригодности процесса обозначают Pp, PpkU и PpkL соответственно.
Если наблюдаемые значения подчиняются нормальному распределению, длина опорного интервала равна  , где
 - общее стандартное отклонение. Поэтому индекс Pp может быть представлен в виде
, где - общее стандартное отклонение. Поэтому индекс Pp может быть представлен в виде .
Для определения оценки индекса Pp необходимо получить оценку  общего стандартного отклонения
 . На практике
 представляет собой оценку стандартного отклонения по всей совокупности данных.
общего стандартного отклонения . На практике представляет собой оценку стандартного отклонения по всей совокупности данных.Если наблюдаемые значения подчиняются нормальному распределению, квантиль X50% равна среднему распределения,  . Каждая разность (X99,865% - X50%) и (X50% - X0,135%) равна
 . Поэтому индекс Ppk является меньшим из двух значений
. Каждая разность (X99,865% - X50%) и (X50% - X0,135%) равна . Поэтому индекс Ppk является меньшим из двух значений ,
 ,
Ppk = min{PpkU, PpkL}.
Оценки Ppk имеют вид
 ,
 ,
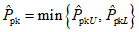 .
Таким образом, чем меньше значение индексов, тем больше доля единиц, не удовлетворяющих требованиям, изготовленной процессом продукции.
Вернуться в "Каталог нормативных документов"
Источник информации: https://internet-law.ru/documents/prod/pnst_predvaritelnyj-nacionalnyj-standart/2/pnst_10531.html
На правах рекламы:
|
© Антон Серго, 1998-2026.
|
Разработка сайта |
|