

Полное меню
- Актуальное
законодательство - Интернет
и право- - Рассылка ''Закон есть закон''
- - Форум сайта (архив)
- - Законодательство
- - Судебная практика (необычная)
- - Судебная практика (авторская)
- - Процедура UDRP и и решения WIPO
- - Книги серии ''Интернет и Право''
- - Книги в открытом доступе
- - Учебный курс ''Интернет и Право''
- - Учебный курс ''Доменные споры''
- - Литература по ''Интернет и Право''
- - Литература по интел. собственности
- - Научный уголок (работы гостей)
- - Авторские публикации
- Информационные
материалы - ЮРИДИЧЕСКИЕ
УСЛУГИ- - Перечень юридических услуг
- - Карта юридических услуг
- - Юридическая консультация
- - Доменные споры (RU), авторское право
- - Международный суд по доменам (COM)
- - Защита прав на маркетплейсе (WB, Ozon)
- - Защита прав в соцсетях (Vk, Ok, FB)
- - Купля-продажа домена, сайта, ПО
- - Досудебное урегулирование конфликта
- - Защита чести и деловой репутации
- - Отмена блокировки сайта/домена РКН
- - ФАС: товарные знаки, авторское право
- - Регистрация ПО/сайта (Роспатент)
- - Юридическая проверка домена
- - Нотариальное заверение сайтов
- - Способы и формы оплаты услуг
- - Мы в СМИ
- - О компании, клиенты
- - Наши дела и победы
- - Контакты и реквизиты
- Информация
о сайте -


ОписаниеИсточник публикации М.: Стандартинформ, 2017 Примечание к документу Документ утратил силу в связи с истечением срока действия, установленного Приказом Росстандарта от 24.10.2017 N 20-пнст. Документ введен в действие с 01.07.2018 на период по 01.07.2020 (Приказ Росстандарта от 24.10.2017 N 20-пнст). Название документа "ПНСТ 219-2017. Предварительный национальный стандарт Российской Федерации. Техника авиационная. Системы гидравлические. Порядок обращения с изделиями, содержащими шланги, и их монтаж в изделиях авиационной техники" (утв. и введен в действие Приказом Росстандарта от 24.10.2017 N 20-пнст) "ПНСТ 219-2017. Предварительный национальный стандарт Российской Федерации. Техника авиационная. Системы гидравлические. Порядок обращения с изделиями, содержащими шланги, и их монтаж в изделиях авиационной техники"
|

ИС NORMPROD: примечание. В официальном тексте документа, видимо, допущена опечатка: имеется в виду пункт 2.2.3.6, а не пункт 3.2.3.6. |
Аналогичны угловым ниппелям, указанным в 3.2.3.6, за исключением того, что они нестандартны и могут иметь более одного изгиба. Основной причиной использования нестандартных фитингов в составе концевого фитинга являются снижение веса и количества соединений в системе, а также снижение перепадов давления.
2.2.3.8 Защита от использования шлангов в других системах
ИС NORMPROD: примечание. В официальном тексте документа, видимо, допущена опечатка: имеется в виду пункт 2.2.3.4, а не пункт 3.2.3.4. |
На этапе проектирования жидкостных систем шланги в сборе должны быть сконструированы таким образом, чтобы подходить только для предназначенных систем во время трассировки или ремонта в составе летательного аппарата. Соединения большего или меньшего размера должны входить в состав фитинга, или, как указано в 3.2.3.4, на концах шланга могут быть использованы соединения различных типоразмеров и форм, чтобы не допустить использования шлангов одной жидкостной системы в другой системе, для которой этот шланг в сборе не предназначен.
2.2.3.9 Другие концевые соединения
В настоящем стандарте перечислены наиболее распространенные типы, однако предпочтение следует отдать наилучшей конфигурации концевой арматуры, которая удовлетворяет всем требованиям.
2.3.1 Внутренняя защита
При определенных условиях необходимо использовать дополнительные средства защиты внутренних поверхностей шланга в сборе с целью сохранения его формы и размера.
2.3.1.1 Внутренняя металлическая спираль
Внутренняя спираль препятствует скручиванию и внутреннему разрушению шланга.
2.3.1.1.1 Защита от вакуума
Когда при эксплуатации возникает постоянный или пульсирующий вакуум, необходимо принимать во внимание разницу между требованиями к рабочим характеристикам и диагностическими параметрами в рамках квалификационных испытаний шланга. Программа квалификационных испытаний включает в себя испытания относительно малой продолжительности; во время испытаний шланг проходит проверку на пригодность для разных областей. Если эксплуатационные требования превышают требования испытаний на вакуум, шланг должен быть оснащен внутренней трубкой со спиралью.
2.3.1.1.2 Внешнее давление
При нестандартных условиях эксплуатации, когда шланг в сборе погружают в топливный бак, в который подается давление, в зависимости от разницы давлений рекомендуется использовать внутреннюю спираль для защиты внутренней трубки при данных условиях эксплуатации.
2.3.1.1.3 Защита от скручивания
Шланг в сборе при установке не следует перегибать на радиус меньший минимально допустимого радиуса сгиба. Для предотвращения серьезного повреждения шланга может потребоваться использование внутренней трубки со спиралью. Для исключения перегибов рекомендуется использовать фторопластовые шланги в сборе с внутренней трубкой со спиралью или гофрированные шланги.
2.3.2 Внешняя защита
Для предотвращения повреждения внешних поверхностей шланга в сборе рекомендовано использовать дополнительные средства защиты.
2.3.2.1 Защита покрытия шланга
Для защиты рукава от разнообразных внешних повреждений может использоваться дополнительное покрытие, в том числе:
- использование хомутов, которые защищают шланг от соприкосновения с другими поверхностями. В тех случаях, когда невозможно использовать хомуты, допускается применение различных дополнительных внешних защитных покрытий, таких как спиральный оплеточный рукав (из тефлона) или усадочный рукав. Используемые материалы - политетрафторэтилен (PTFE), фторированный этилен-пропилен (FEP), нейлон, неопрен, каучук на основе сополимера этилена, пропилена и диенового мономера (EPDM), винил и полиолефины. Материал оплетки должен выбираться с учетом совместимости рабочей жидкости и температуры;
ИС NORMPROD: примечание. В официальном тексте документа, видимо, допущена опечатка: пункт 3.3.2.1.1 отсутствует. |
- внешний трубчатый рукав для защиты шланга от воздействия жидкости. Допускается использовать рукава, указанные в 3.3.2.1.1, при условии, что они установлены так, чтобы предотвратить скопление посторонней жидкости;
- использование изолирующего внешнего рукава при установке шланга в сборе вблизи высокотемпературного агрегата. Рекомендовано использовать типовой огнеупорный рукав или наружную монолитную силиконовою оплетку;
- шланги в сборе с огнеупорным рукавом в соответствии с требованиями противопожарной защиты. Также доступны противопожарные рукава в других исполнениях, которые подходят для установки на месте и для замены поврежденных рукавов.
2.3.2.2 Защита герметизирующей поверхности
Необходимо обеспечить защиту от повреждений и загрязнений при транспортировке и хранении герметизирующих поверхностей на концах шланга в сборе. Для этих целей используют пластиковые или металлические заглушки, которые снимают во время установки шланга. Конструкция таких заглушек должна быть такой, чтобы шланг в сборе было невозможно установить, не сняв заглушку.
2.3.2.3 Ограничительные устройства
Для фторопластовых шлангов в сборе используют специальные защитные устройства. Специальные соединения в сборе обычно имеют ограничительные устройства, которые удерживают соединение в исходной позиции. Такое устройство не следует извлекать во время входного контроля или при проверочных испытаниях, устройство должно оставаться на месте во время установки, однако его следует извлекать после установки.
2.3.2.4 Аварийная защита
Некоторые жидкостно-газовые системы высокого давления предусматривают использование устройств защиты от аварийного выпуска газа, установленные таким образом, чтобы фитинг и шланг имели дополнительное внешнее соединение, которое предотвращает полный срыв фитинга. Такое устройство устанавливается на шланг, препятствуя провисанию шланга и предотвращая угрозу безопасности персонала.
3.1 Упаковка
Требования к упаковке прописаны во многих спецификациях на шланги в сборе. В случае, если не предъявляется специальных требований к упаковке, изготовитель должен использовать свой стандартный метод упаковки.
3.1.1 Специальная транспортировочная упаковка
В случае, если предъявляются специальные требования к погрузочно-разгрузочным работам, транспортировке, хранению или защите окружающей среды, необходимо использовать специальную упаковку.
3.1.2 Меры предосторожности при распаковке
На упаковочной картонной таре для хранения шлангов должно быть указано предупреждение об аккуратной распаковке содержимого. Герметичность специальной упаковки шлангов в сборе, которая предохраняет их от загрязнений, может быть нарушена. Нарушение правил упаковки также применимо к фторопластовым шлангам в сборе.
3.2 Хранение
В большинстве случаев к шлангам в сборе предъявляются особые требования при хранении. Следует принимать во внимание срок хранения, влажность и место хранения.
3.2.1 Срок хранения
Некоторые резиновые шланги в сборе имеют ограниченный срок хранения на складе. Необходимо вести учет, чтобы шланги в сборе, поступившие на склад первыми, использовались в первую очередь.
3.2.2 Температура
Резиновые шланги в сборе чувствительны к воздействию высоких температур, демонстрируют тенденцию к затвердеванию и жесткости из-за повышенного окисления при высоких температурах. Их стоить хранить при более низких температурах.
3.2.3 Влажность
Высокая влажность может привести к коррозии армирующей проволоки из углеродистой стали. Поэтому желательно осуществлять хранение при низкой влажности или уменьшать срок хранения.
3.2.4 Складское помещение
Шланги в сборе следует хранить в сухом темном месте, вдали от ультрафиолетового излучения, с низким содержанием озона. В некоторых случаях необходимо использовать специальную упаковку для защиты шлангов в сборе от воздействия внешней среды.
3.3 Очистка
Шланги в сборе не должны иметь следов загрязнений при установке. По запросу производитель может произвести очистку шлангов в сборе в пределах заданных критериев. В большинстве случаев при сборке шлангов используют смазочные материалы. Смазка или рабочая жидкость, оставшаяся после проведения проверочных испытаний шлангов в сборе, может влиять на срок службы шланга в составе летательного аппарата; в этом случае разработчик должен предоставить специальные инструкции.
3.3.1 Очистка после сборки
Перед началом сборки необходимо очистить шланг и концевую арматуру до заданных критериев чистоты. Изготовитель должен знать требуемые критерии чистоты компонентов до сборки. После очистки шланги в сборе должны быть упакованы с целью предотвращения загрязнения.
3.3.2 Очистка перед установкой
Конечный пользователь несколько раз должен проводить очистку шлангов в сборе перед установкой на летательный аппарат, даже если шланг в сборе уже подвергался очистке. Необходимо обеспечить чистоту поверхностей перед установкой на летательный аппарат.
4.1 При конструировании и разработке технологии важно предусматривать метод монтажа шлангов в сборе наряду с остальными жидкостными системами на борту воздушного судна. Правильное планирование позволит избежать нежелательных последствий при монтаже шлангов. Для продления срока службы шланги в сборе следует устанавливать в соответствии с инструкциями изготовителя, чтобы таким образом избежать перекручивания, перегибов, истирания, скручивания на борту воздушного судна.
4.1.1 Стандартные методики монтажа
4.1.1.1 Следует избегать контакта с острыми или абразивными поверхностями.
4.1.1.2 Следует избегать контакта или монтажа в непосредственной близости от высокотемпературных компонентов без обеспечения надлежащей защиты шланга.
4.1.1.3 Следует использовать шланги в сборе в соответствии с 4.2.1.
4.1.1.4 Следует использовать угловые фитинги, чтобы избежать слишком сильного изгиба шланга. Следует оставлять 25,4 мм (1 дюйм) или расстояние, равное внешнему диаметру, перед гибом шланга в сборе.
4.1.1.5 Следует использовать защитные покрытия, если присутствуют абразивные внешние поверхности.
4.1.1.6 Следует использовать огнеупорные покрытия, если монтаж происходит в пожароопасных зонах.
4.1.1.7 При монтаже шлангов, которые подвергаются воздействию сильного ветра или силам ускорения, следует использовать крепления.
4.1.1.8 Следует избегать монтажа, который приводит к перекручиванию шланга во время работы.
4.1.1.9 В местах, где необходимы крепления, следует использовать хомуты, которые не будут препятствовать расширению шланга под давлением и не будут истирать поверхность шланга.
4.1.1.10 Концевая арматура двух или более шлангов, расположенных в непосредственной близости друг от друга, не должна соприкасаться с поверхностями.
4.1.1.11 Следует использовать надлежащий момент затяжки при монтаже фитингов на 37° с развальцовкой или без развальцовки, для других типов фитингов следует использовать момент затяжки, рекомендованный производителем.
4.1.2 Трассировка неподвижных шлангов в сборе
4.1.2.1 Не следует превышать установленных допусков на шланги в сборе во избежание предварительного натяга при недостаточной длине шланга.
4.1.2.2 Необходимо обеспечить прочное соединение шланга на обоих концах к компонентам системы или агрегатам.
4.1.2.3 Изоляционные крепления не должны ограничивать подвижность шланга после его трассировки.
4.1.2.4 При трассировке необходимо избегать слишком длинных конструкций шлангов в сборе.
4.1.2.5 Необходимо предусмотреть по крайней мере один изгиб шланга для компенсации изменения длины, вызванного давлением или изменениями температуры.
4.1.3 Трассировка подвижных шлангов в сборе
4.1.3.1 При трассировке следует избегать слишком длинных конструкций шлангов в сборе, что может оказать влияние на продольное перемещение компонентов.
4.1.3.2 При монтаже подвижность компонентов не должна приводить к скручиванию шланга.
4.1.3.3 Используемые хомуты в местах крепления не должны препятствовать изгибу шланга при эксплуатации.
4.1.3.4 Необходимо убедиться в наличии свободного пространства, достаточного для продольного перемещения шланга по всей длине во время его работы, а также расстояния между другими шлангами и допустимых отклонений от стандартных размеров.
4.2 Положения шлангов при монтаже
Следует заранее предусматривать все конфигурации шлангов в сборе и их последующий монтаж. Ниже приведены примеры основных положений шлангов при правильной установке.
Шланги при установке на воздушном судне должны быть надлежащей длины с учетом допусков и изменений длины под давлением системы. Изменение длины под действием давления системы не должно превышать 2%, в то время как допуски должны определяться из суммы допусков на концах шланга и по его длине. Установка должна обеспечивать как минимум один изгиб шланга, а при расчете длины шланга следует исходить из максимальных допусков при его изготовлении и допусков в режиме эксплуатации (см. рисунок 1).
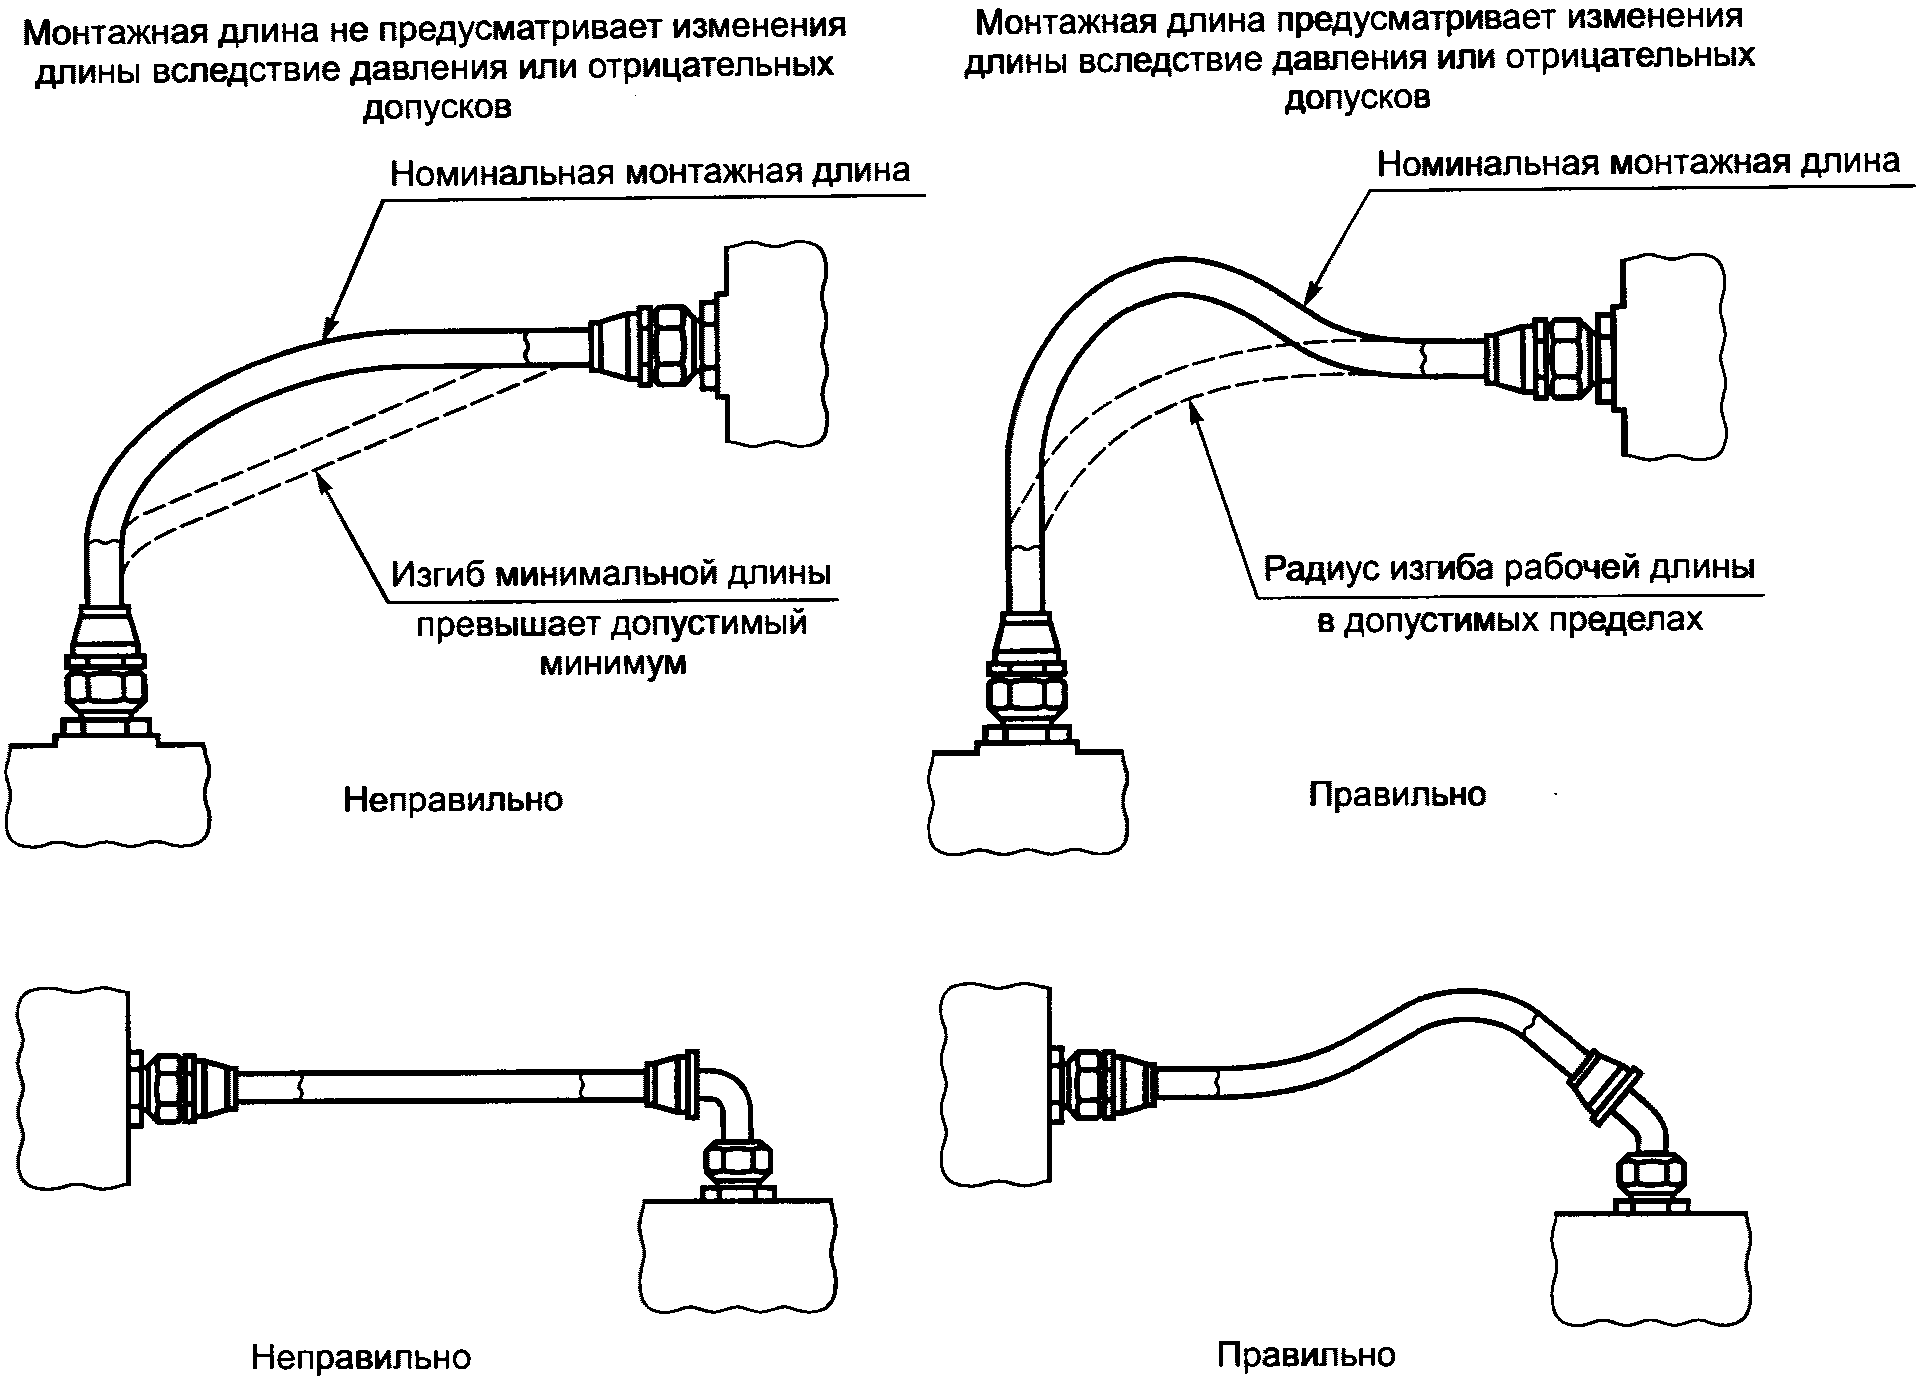
Правильный монтаж предусматривает длину в изгибах
для обеспечения суммирования отклонений и изменений длины
вследствие давления или температуры
Рисунок 1 - Правильный и неправильный монтаж шланга
4.2.2 Правильная установка
Перед затяжкой гаек на концевых фитингах или креплением посредством хомутов следует вручную собрать концевую арматуру и позволить шлангу принять естественное ненагруженное положение. При закручивании концевых фитингов не допускаются скручивание или поворот шланга. Если предусмотрено, следует использовать противодействующий вращающему моменту шестигранный гаечный ключ, гайки следует закручивать до рекомендуемого натяга.
4.2.3 Скручивание при монтаже
Необходимо убедиться, что шланг не скручен. Линия накладки по всей длине шланга или цветная риска служат индикаторами правильного положения шланга. Если наблюдается скручивание, необходимо ослабить гайку, раскрутить шланг и повторно затянуть гайку, одновременно фиксируя соединение с помощью соответствующей оснастки (см. рисунок 2).
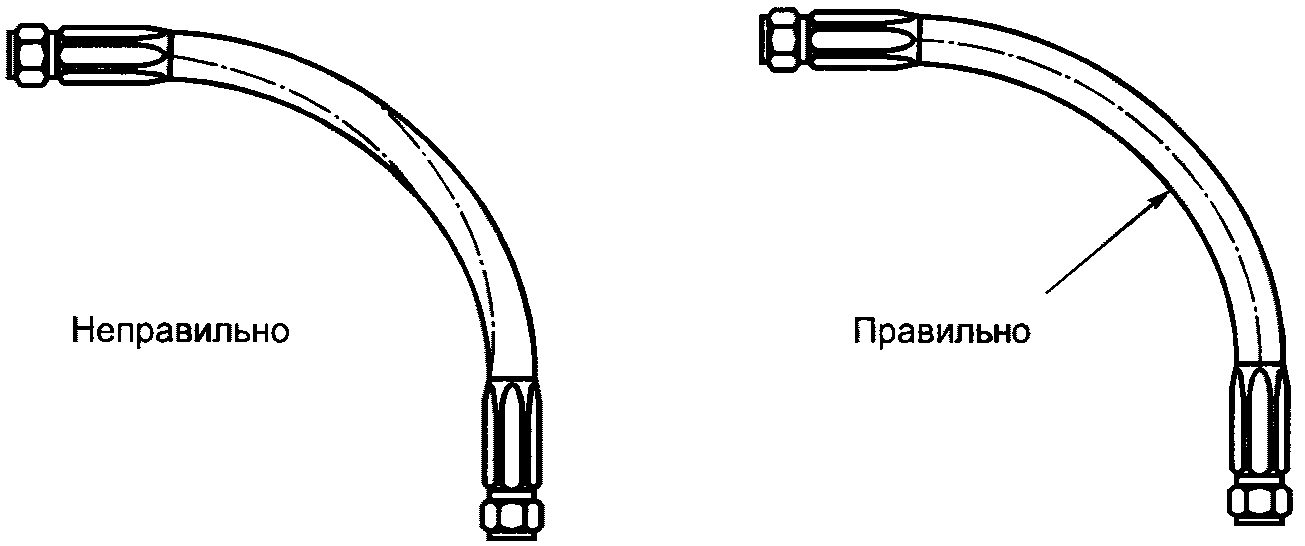
Рисунок 2 - Скручивание при монтаже
4.2.4 Опоры шлангов
Хомуты следует выбирать, исходя из структуры поверхности шланга, а также условий его эксплуатации.
4.2.4.1 Конструкция хомутов должна позволять шлангу расширяться и изгибаться без износа поверхности шланга. Использование хомутов следует свести к минимуму, поскольку они будут сдерживать способность шланга изгибаться. Два типа хомутов, которые широко используются, показаны на рисунке 3.
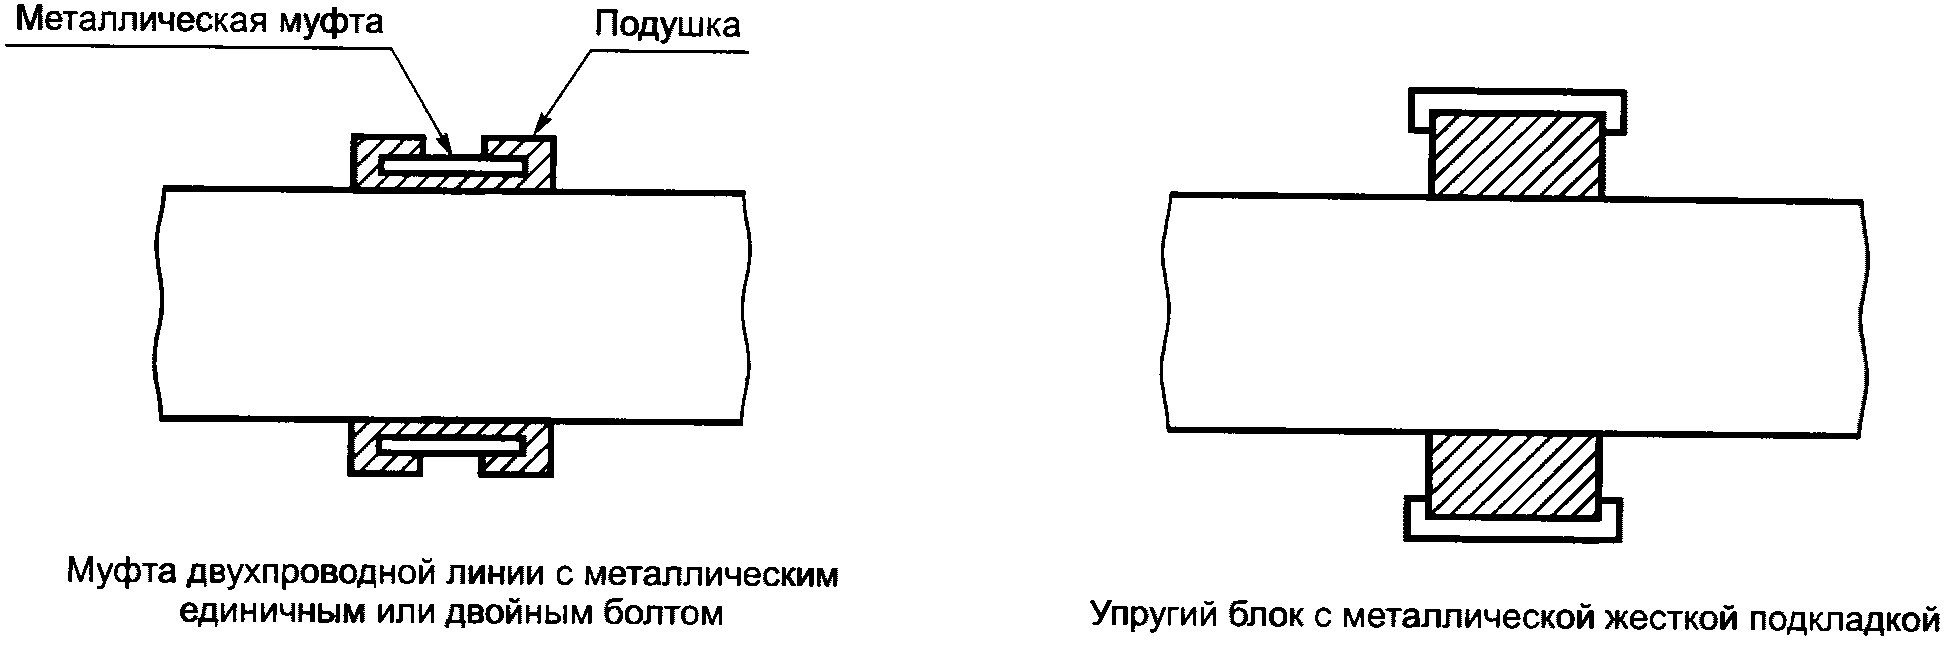
Рисунок 3 - Типовые хомуты
4.2.4.2 Шланги, установленные параллельно, необходимо фиксировать на расстоянии посредством разделительных планок, как показано на рисунке 4. Необходимо оставить зазор между шлангами, чтобы исключить трение.
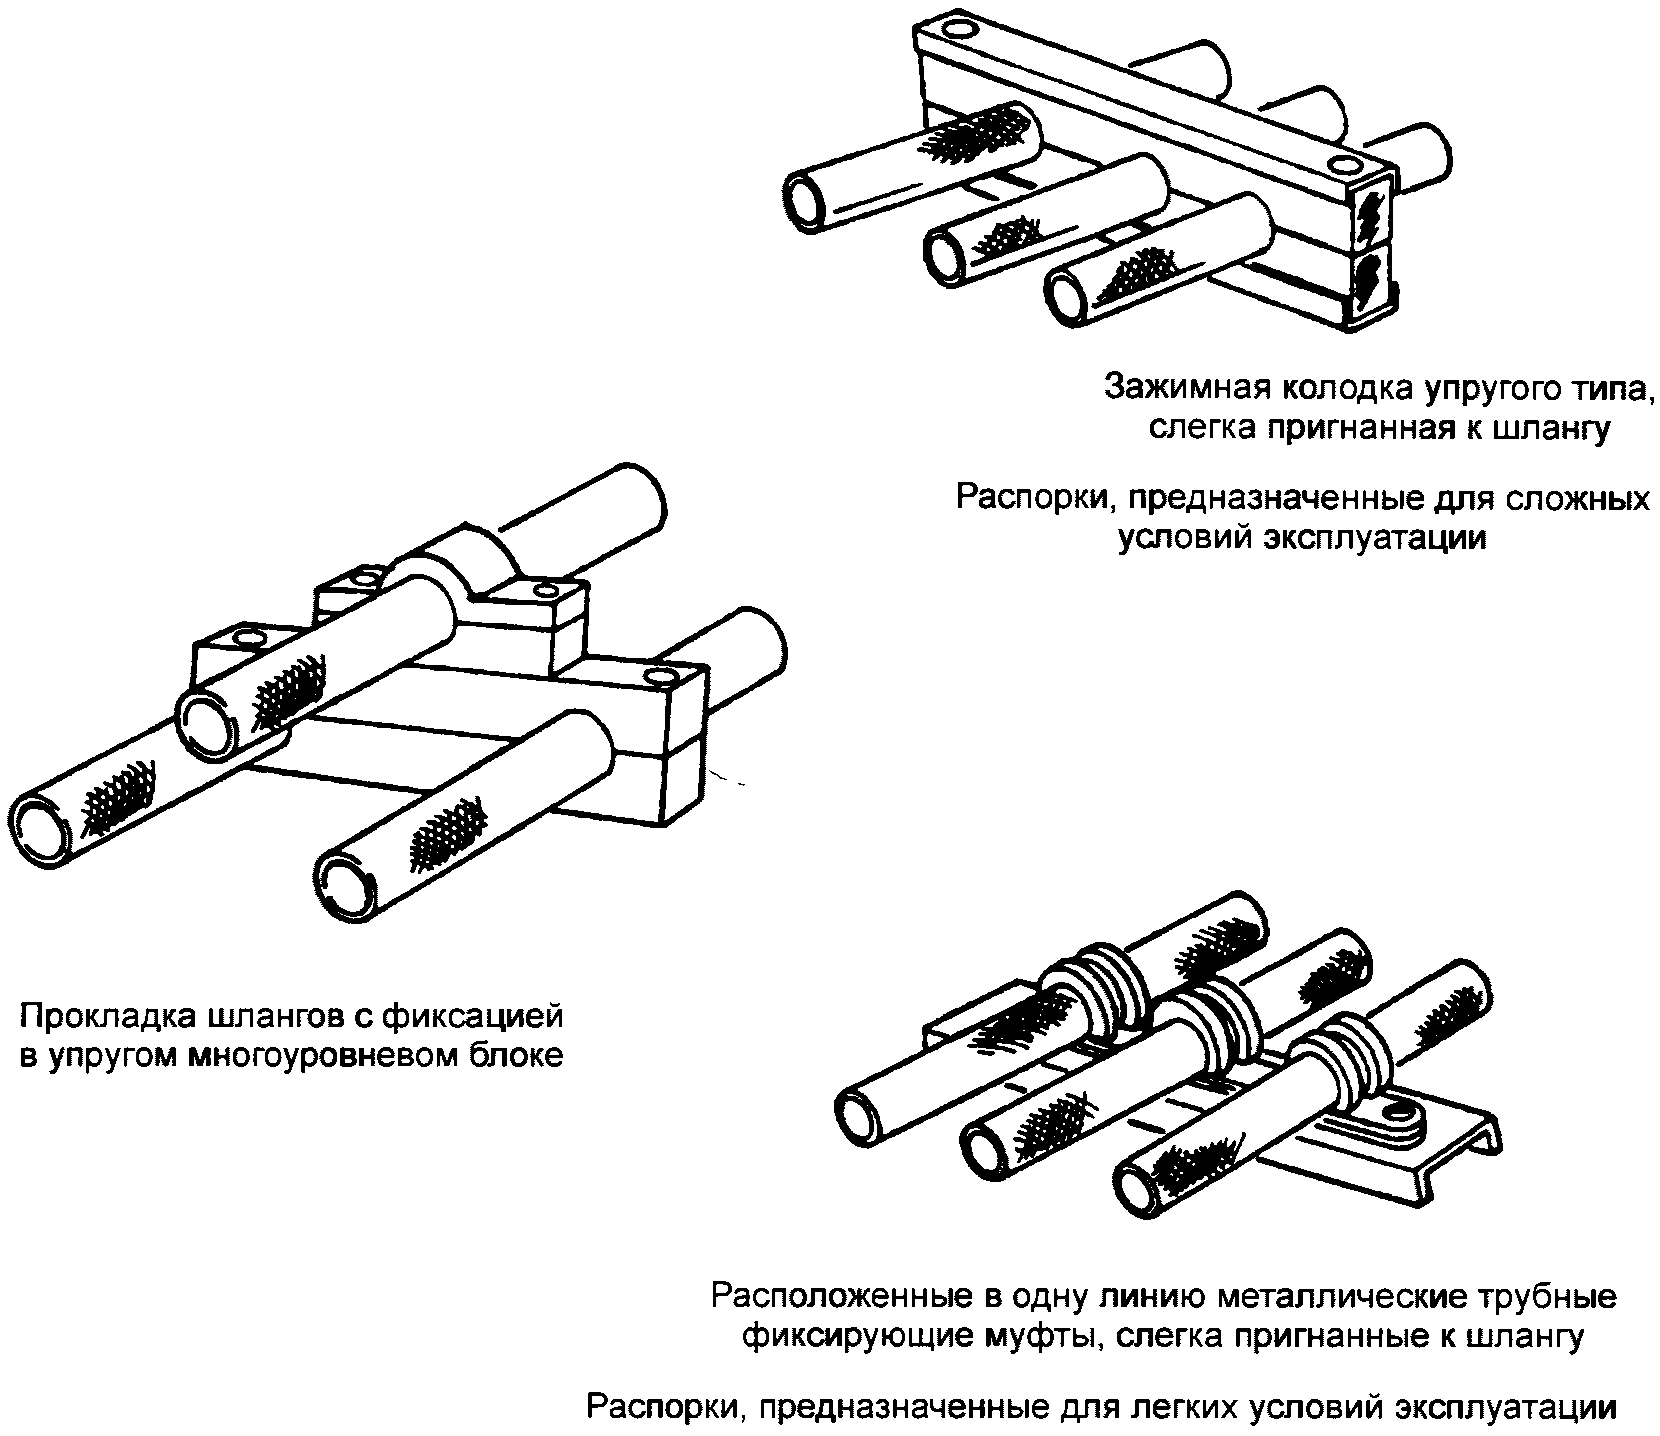
Рисунок 4 - Типовые разделительные планки
4.2.4.3 Трассировка должна быть спроектирована таким образом, чтобы хомуты располагались в местах пересечения трубопроводов, обеспечивая при этом зазор между ними (см. рисунок 5).
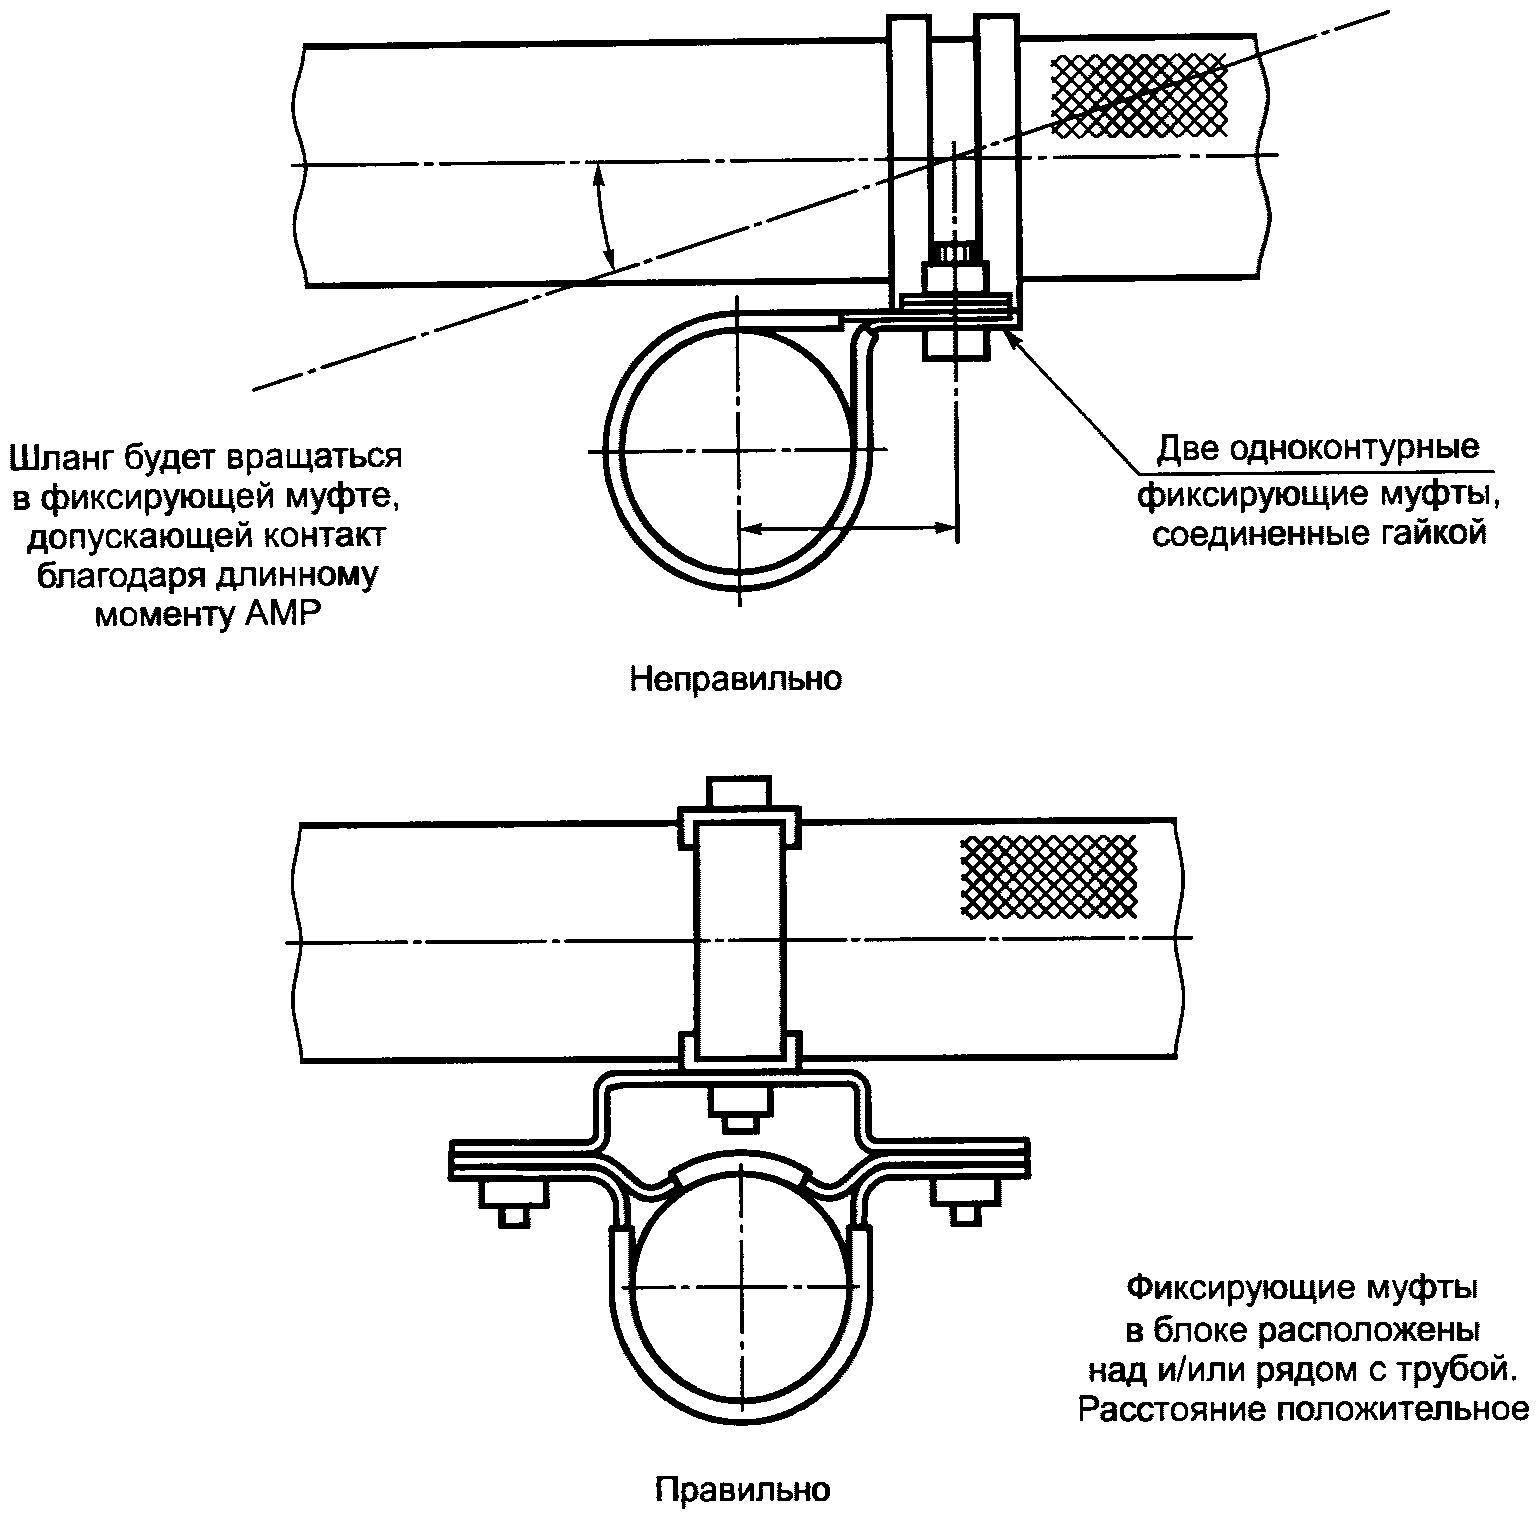
Рисунок 5 - Трассировка
4.2.5 Выбор требуемого фитинга
На обоих концах шланга должны быть прочно установленные фитинги. Два наиболее распространенных типа фитингов - соединительная муфта, прикрученная непосредственно к комплектующей части, и проходной фитинг, который может быть плотно посажен на шланг. Фитинги необходимо выбирать, исходя из их индивидуальных технических требований к установке, принимая во внимание общий вес, легкость монтажа, планируемую трассировку шлангов в сборе.
4.2.5.1 Проходной фитинг
Проходной фитинг может быть плотно установлен на шланг или кронштейн с целью обеспечения надежного крепления одного или обоих концов шланга. Проходной фитинг может представлять собой прямой фитинг, как показано на рисунке 6, или может иметь более сложную форму, что допускает присоединение более чем одного шланга или трубы в одной точке, как показано на рисунке 7.
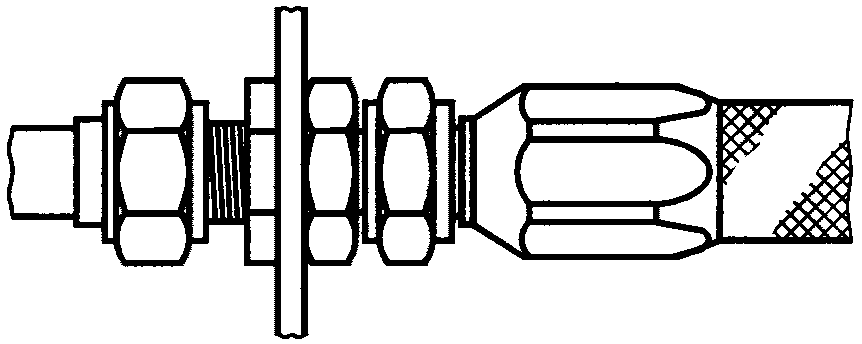
Рисунок 6 - Проходной фитинг,
представляющий собой прямой фитинг
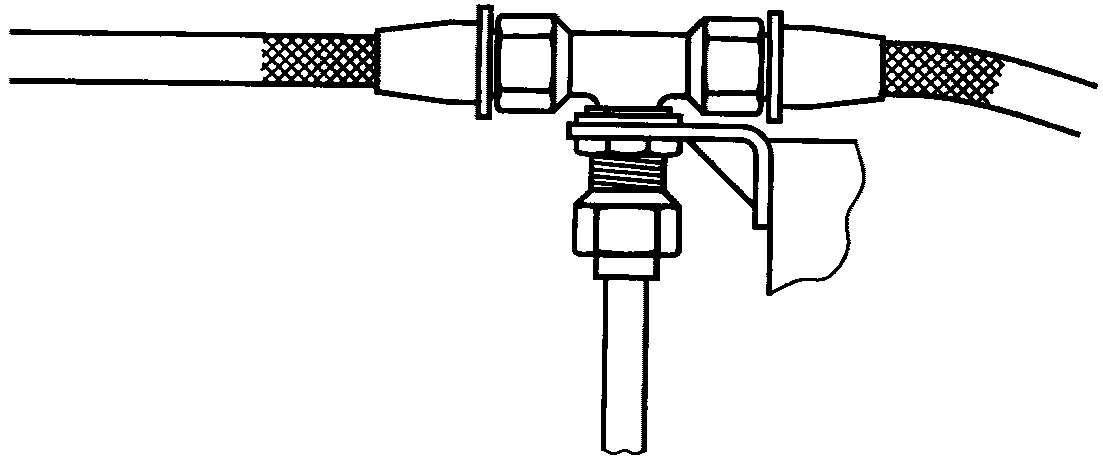
4.2.5.2 Выбор концевого фитинга
Концевые фитинги следует выбирать таким образом, чтобы обеспечить монтаж шланга, максимальный зазор между близлежащими объектами, сохранение четких внешних характеристик.
4.2.6 Шланги для оборудования, которое требует частого извлечения
Шланги для оборудования, которое требует частого извлечения, следует монтировать таким образом, чтобы обеспечить максимальную защиту от повреждения во время данной операции. Форма шланга должна допускать перемещения в нерабочем состоянии, которые происходят при изъятии или монтаже блоков. Допускается установка кронштейна для предотвращения перекручивания шланга при извлечении (см. рисунок 8).
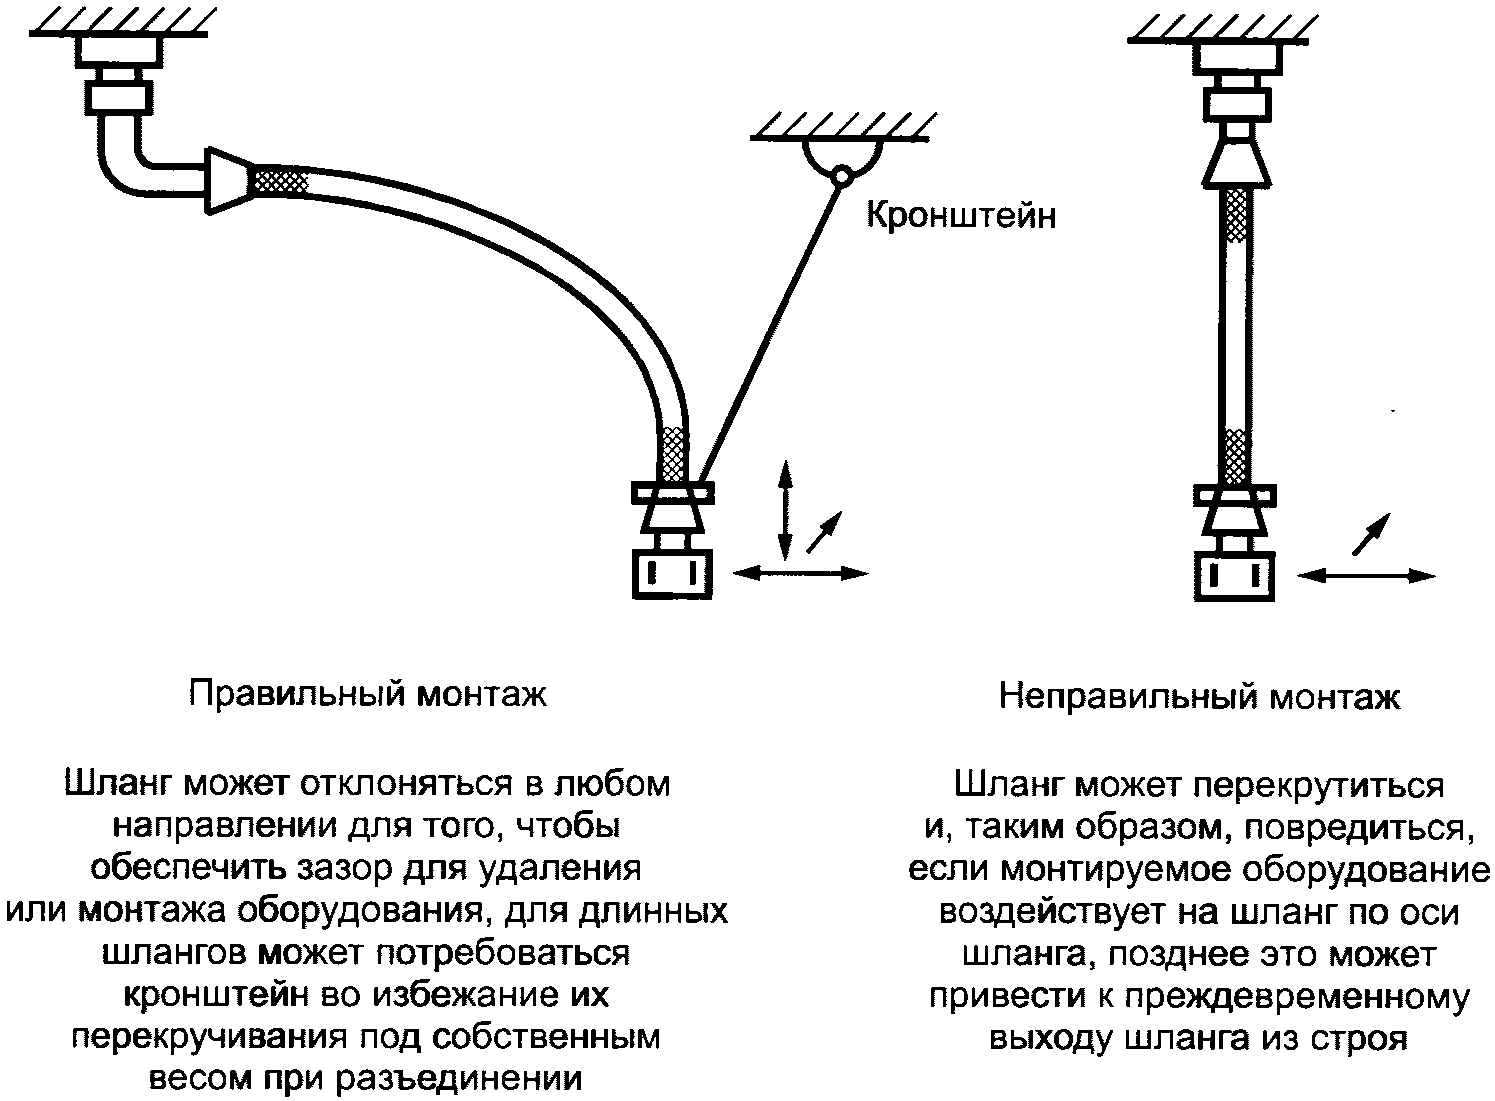
Рисунок 8 - Установка кронштейна
4.2.7 Радиус изгиба
Не следует изгибать шланг на радиус, меньший минимального, при погрузке-разгрузке, транспортировке, хранении или монтаже.
4.2.7.1 Измерение радиуса изгиба
Следует измерять радиус изгиба с внутренней стороны, делать отступ, по крайней мере, на один дюйм от прямого участка фитинга (см. рисунок 9).
Как измерять радиус изгиба
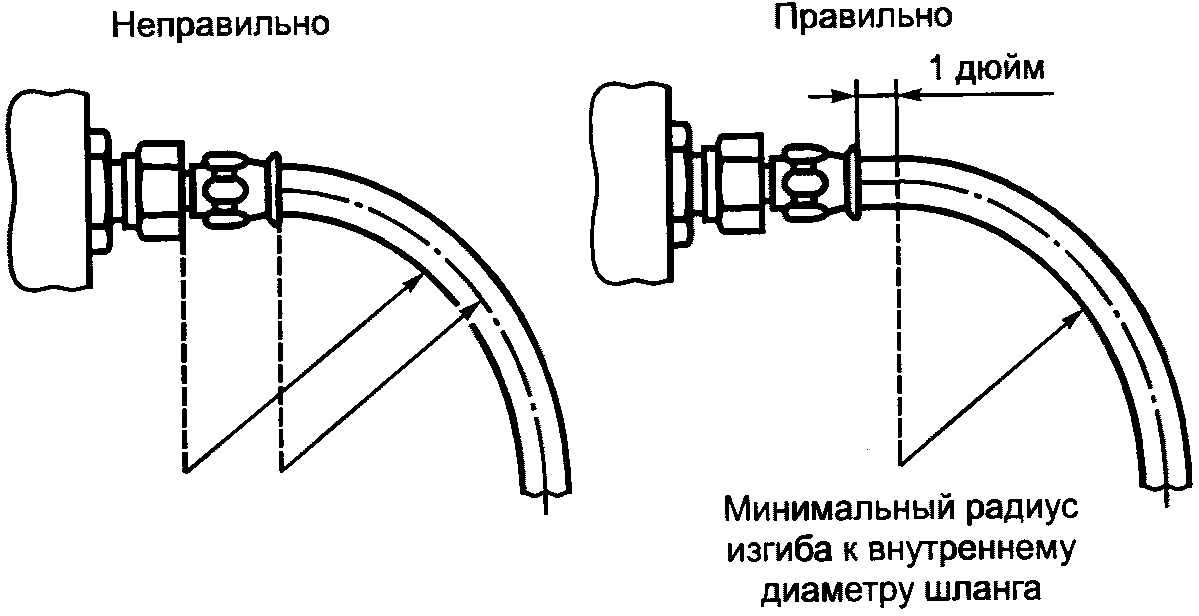
Рисунок 9 - Измерение радиуса изгиба
4.2.8 Правильная трассировка
4.2.8.1 Прямая трассировка
Следует использовать угловые адаптеры на 45° и 90° или угловые фитинги для обеспечения прямой трассировки (см. рисунок 10).
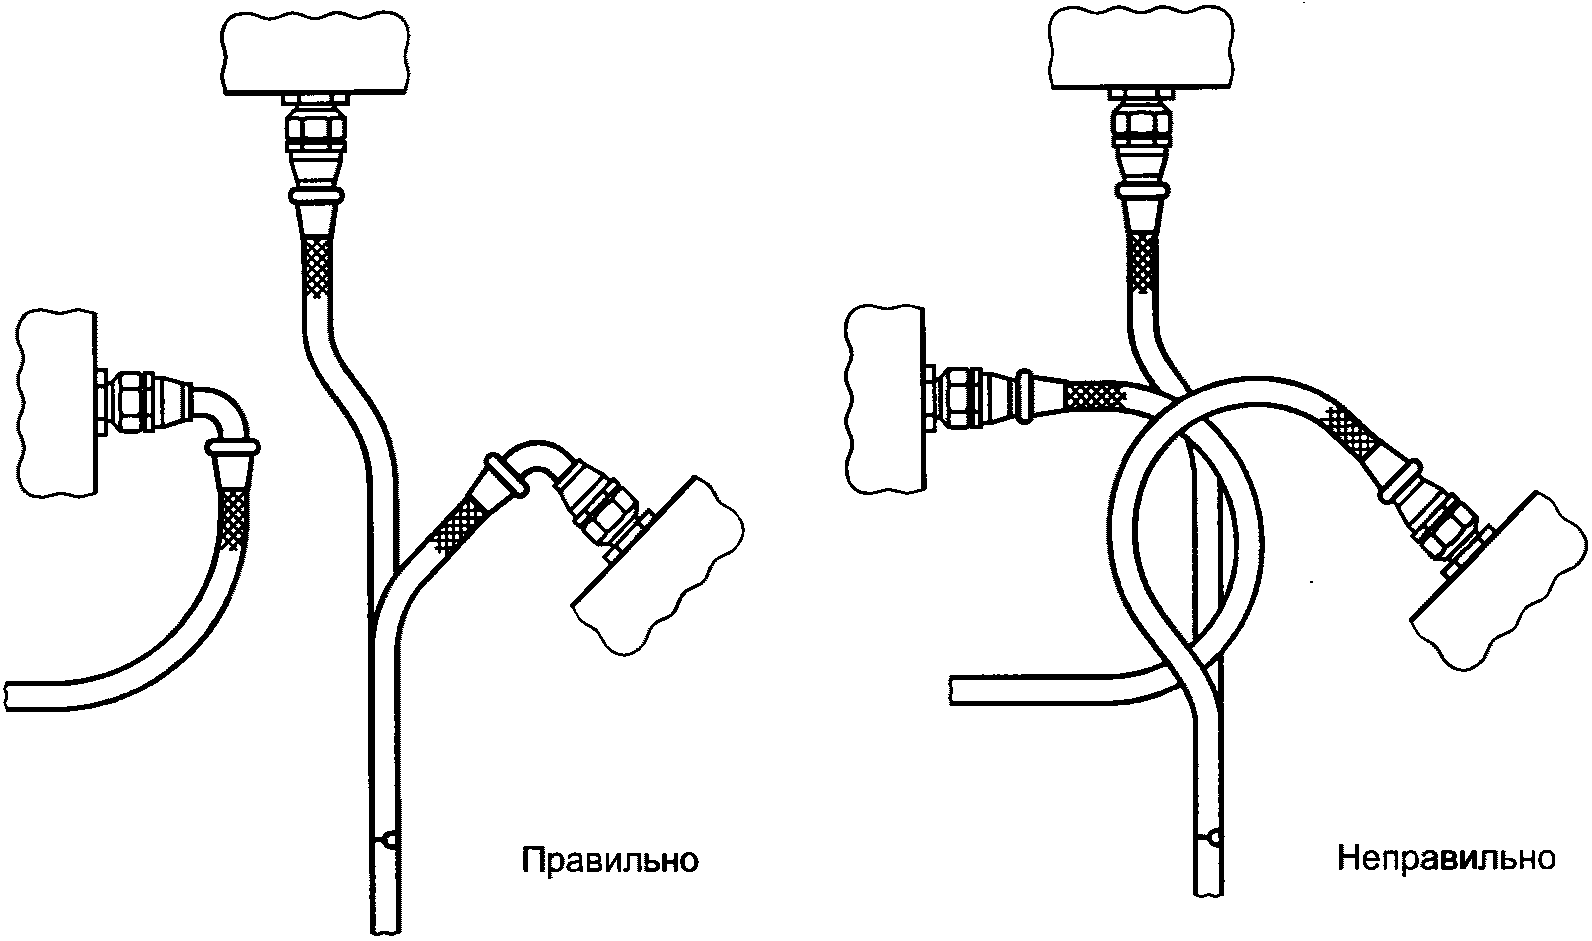
Рисунок 10 - Прямая трассировка
4.2.8.2 Теплозащитный экран
Воздействие чрезмерно высоких температур может существенно сократить срок службы шланга. Трассировку шлангов в сборе следует осуществлять вдали от высокотемпературных напорных трубопроводов или других источников повышенных температур. В случае, если выполнить данное предписание невозможно, следует использовать защитный рукав или сегментную перегородку (см. рисунок 11).
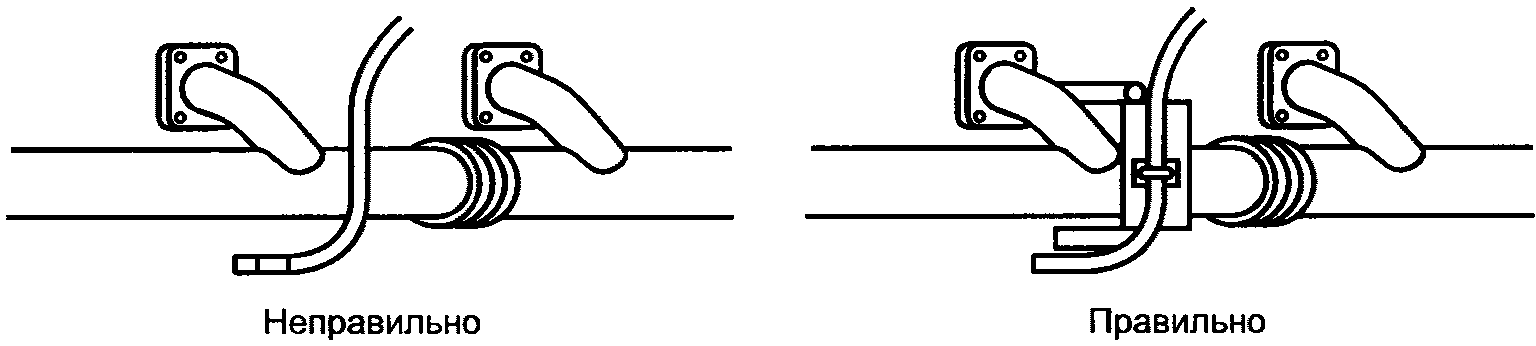
Рисунок 11 - Сегментная перегородка
4.2.8.3 Трение
Трассировку шлангов необходимо осуществлять таким образом, чтобы предотвратить контакт шланга с абразивными поверхностями. Не допускается контакт с острыми поверхностями (см. рисунок 12).
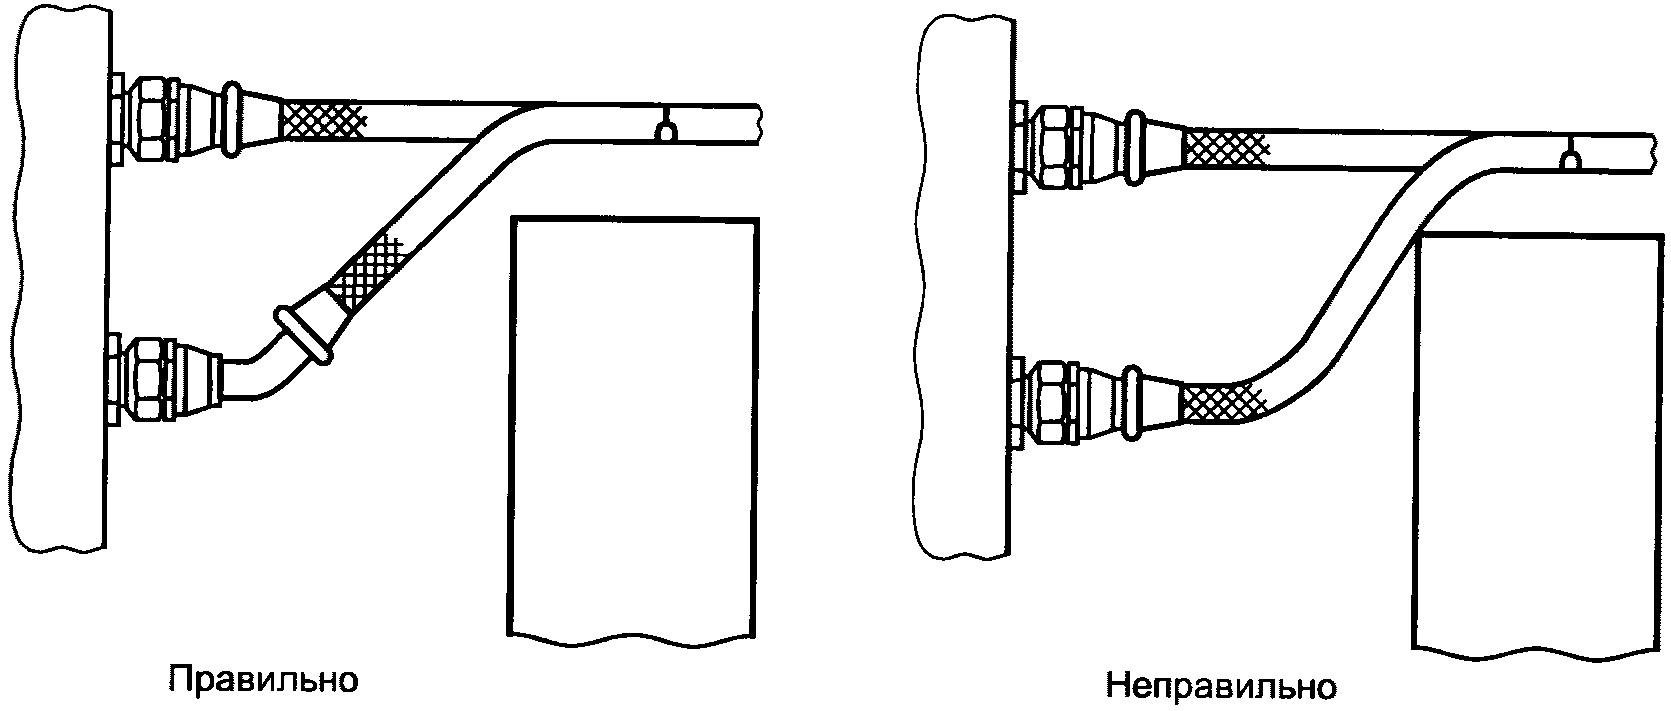
Использование надлежащих фитингов обеспечивает зазор
с расположенными рядом структурами
Рисунок 12 - Контакт фитинга с острыми поверхностями
4.2.8.4 Амортизаторы
Шланги, установленные между элементами конструкции летательного аппарата или оборудованием, должны быть оснащены амортизаторами или виброизоляторами и не должны нагружать амортизаторы или ограничивать движение компонентов в любом направлении (см. рисунок 13).
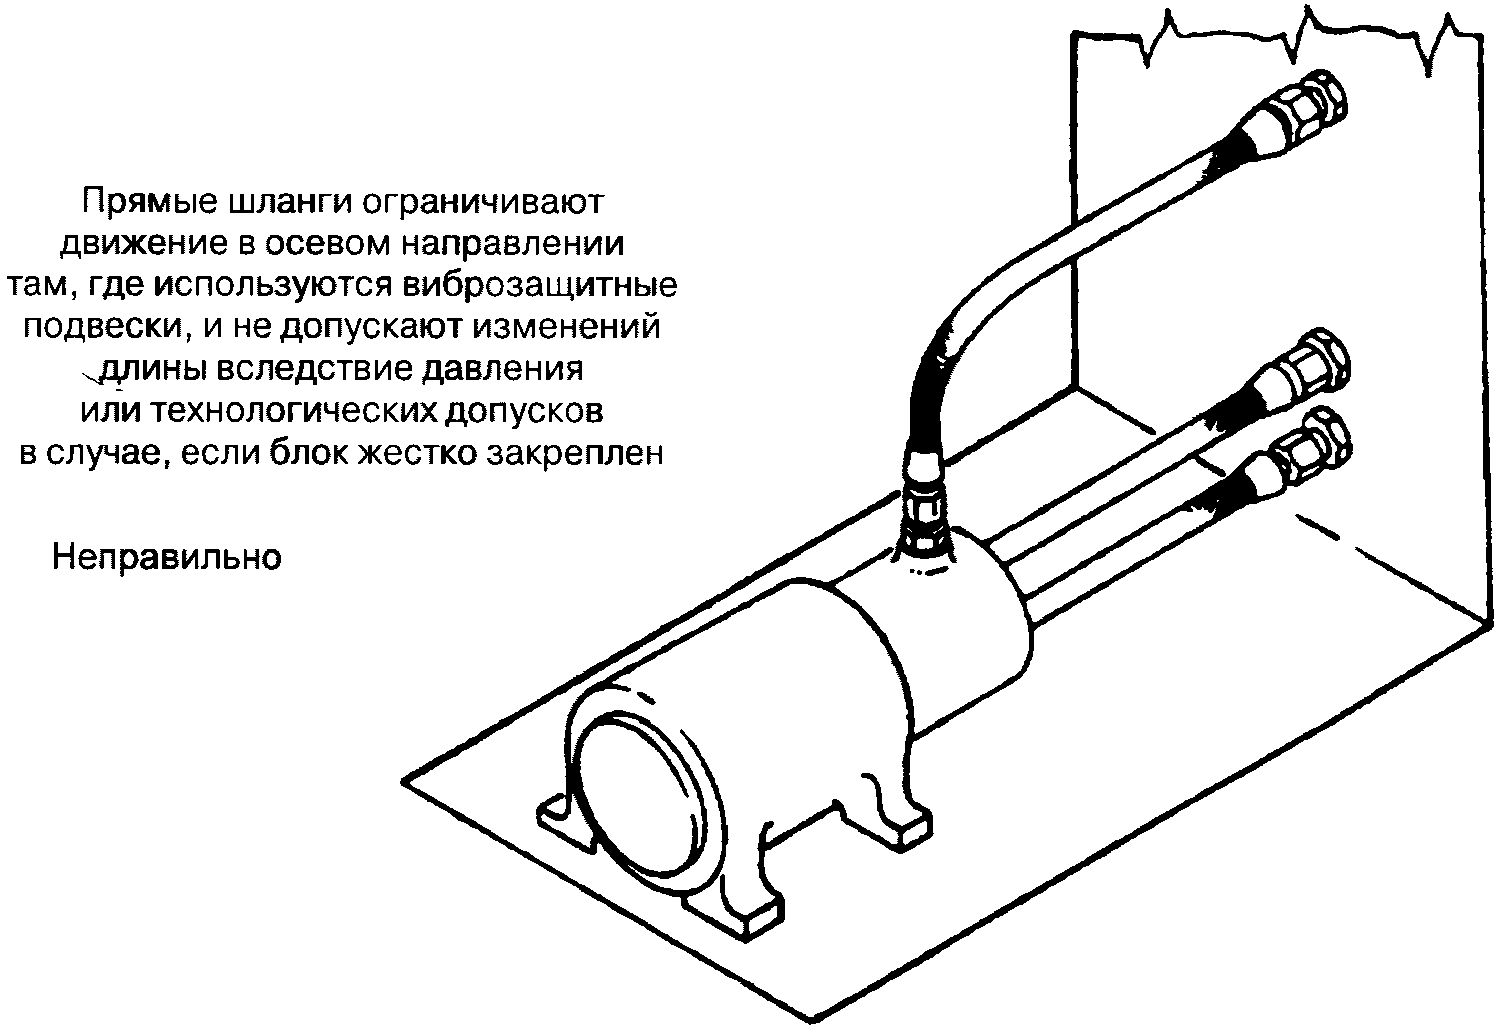
Рисунок 13, лист 1 - Установка шлангов
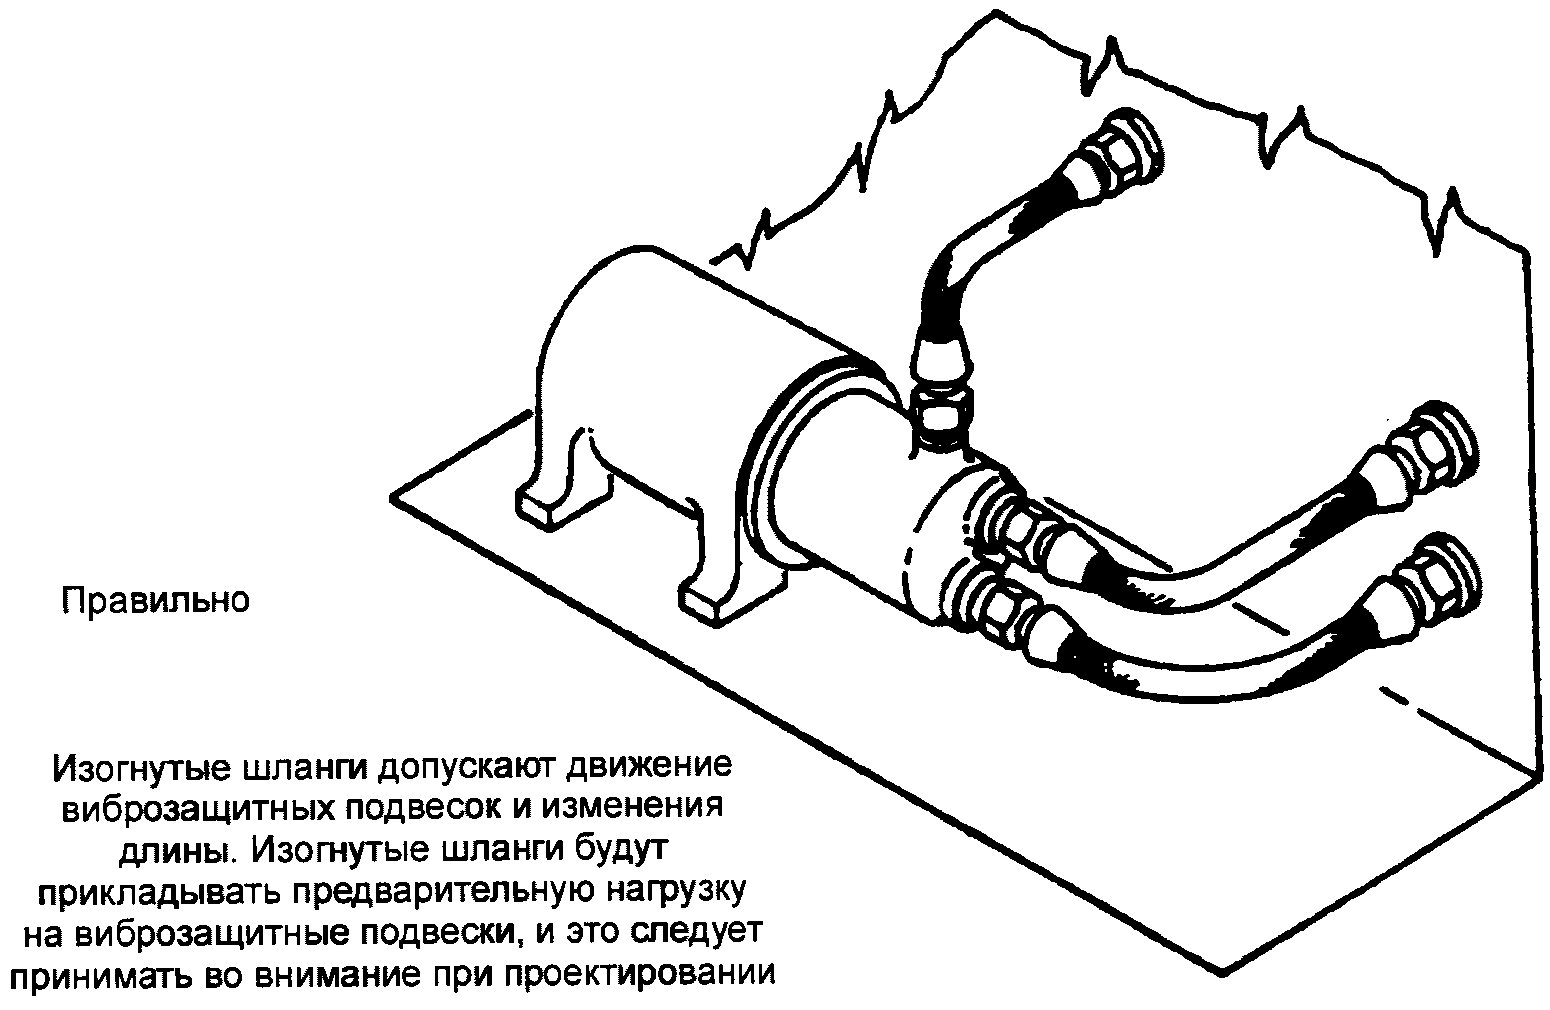
Рисунок 13, лист 2
4.2.9 Методы изгиба
4.2.9.1 Изгиб в одной плоскости
Для предотвращения скручивания шланг должен изгибаться в той же плоскости, в какой происходит движение втулки, с которой он соединен (см. рисунок 14).
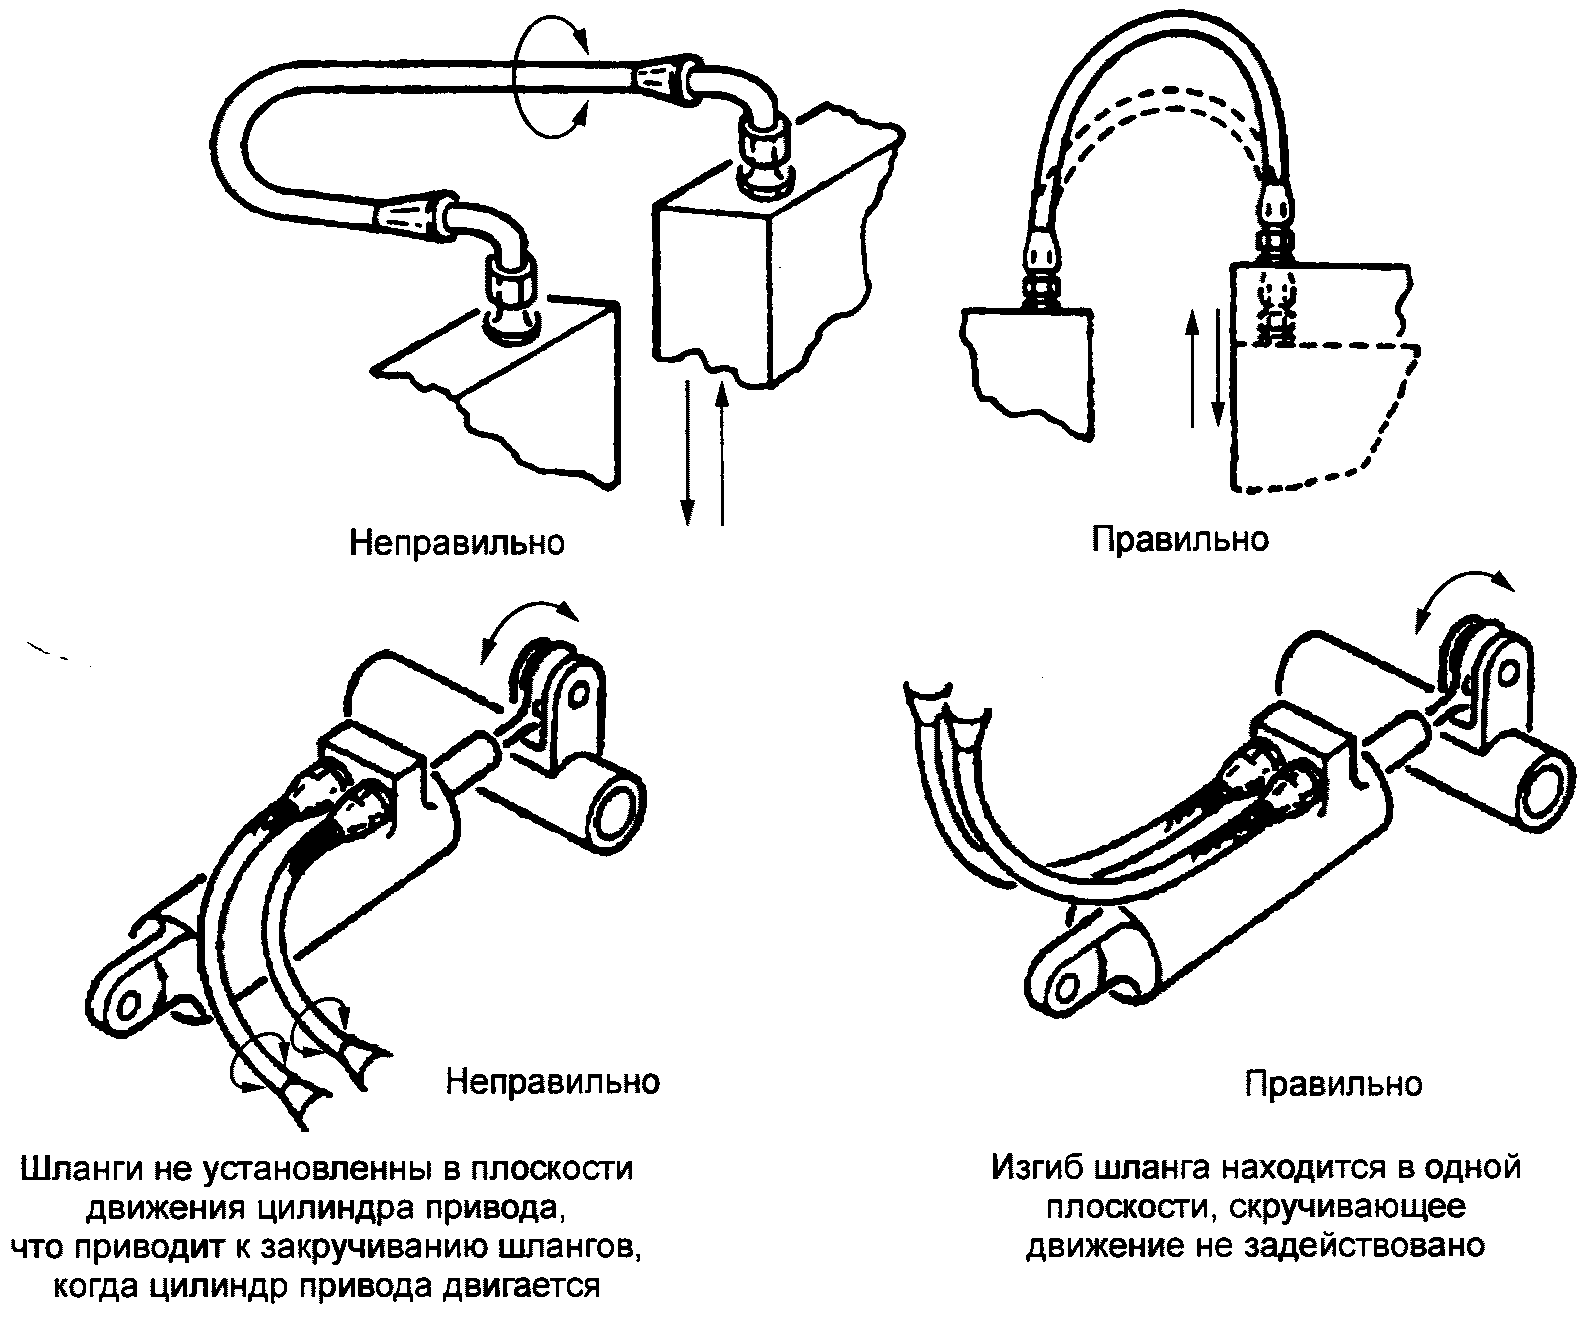
Рисунок 14 - Изгиб в одной плоскости
4.2.9.2 Изгиб в разных плоскостях
Необходимо установить неподвижный конец шланга таким образом, чтобы шланг изгибался в плоскости движения (см. рисунок 15).
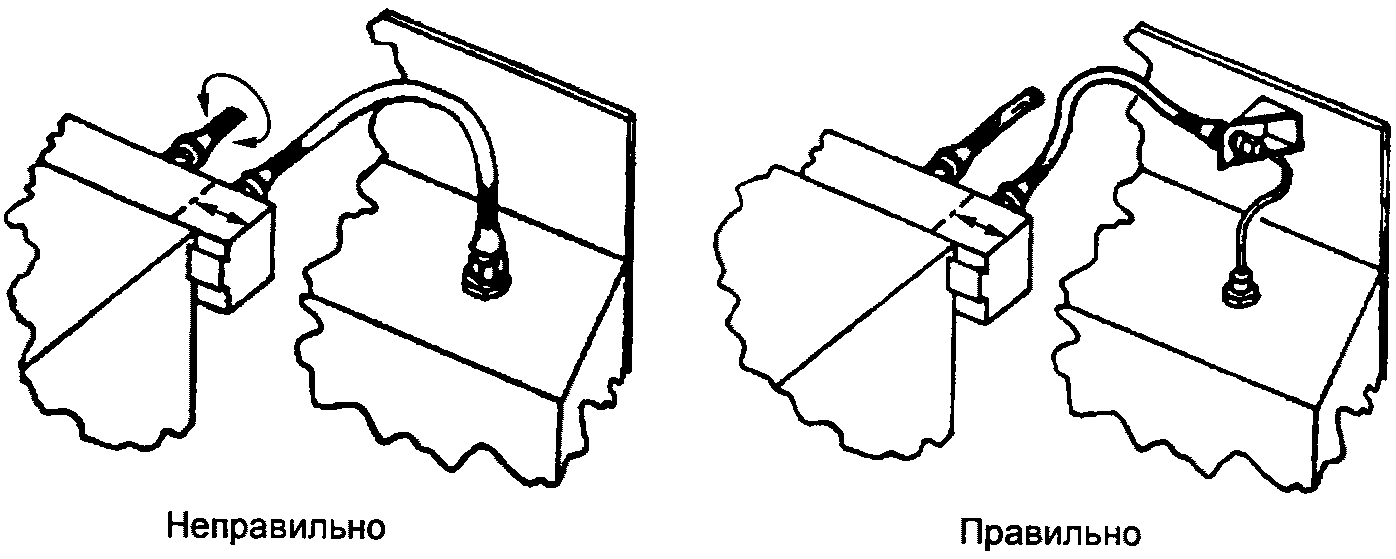
Рисунок 15 - Изгиб в разных плоскостях
4.2.9.3 Изгиб нескольких шлангов на одной разделительной планке
Если два или более шлангов прокладывают к одной подвижной детали, разделительные планки должны находиться на расстоянии друг от друга. В зависимости от длины шлангов или условий внешней среды системы допускается использовать одну или несколько разделительных планок (см. рисунок 16).
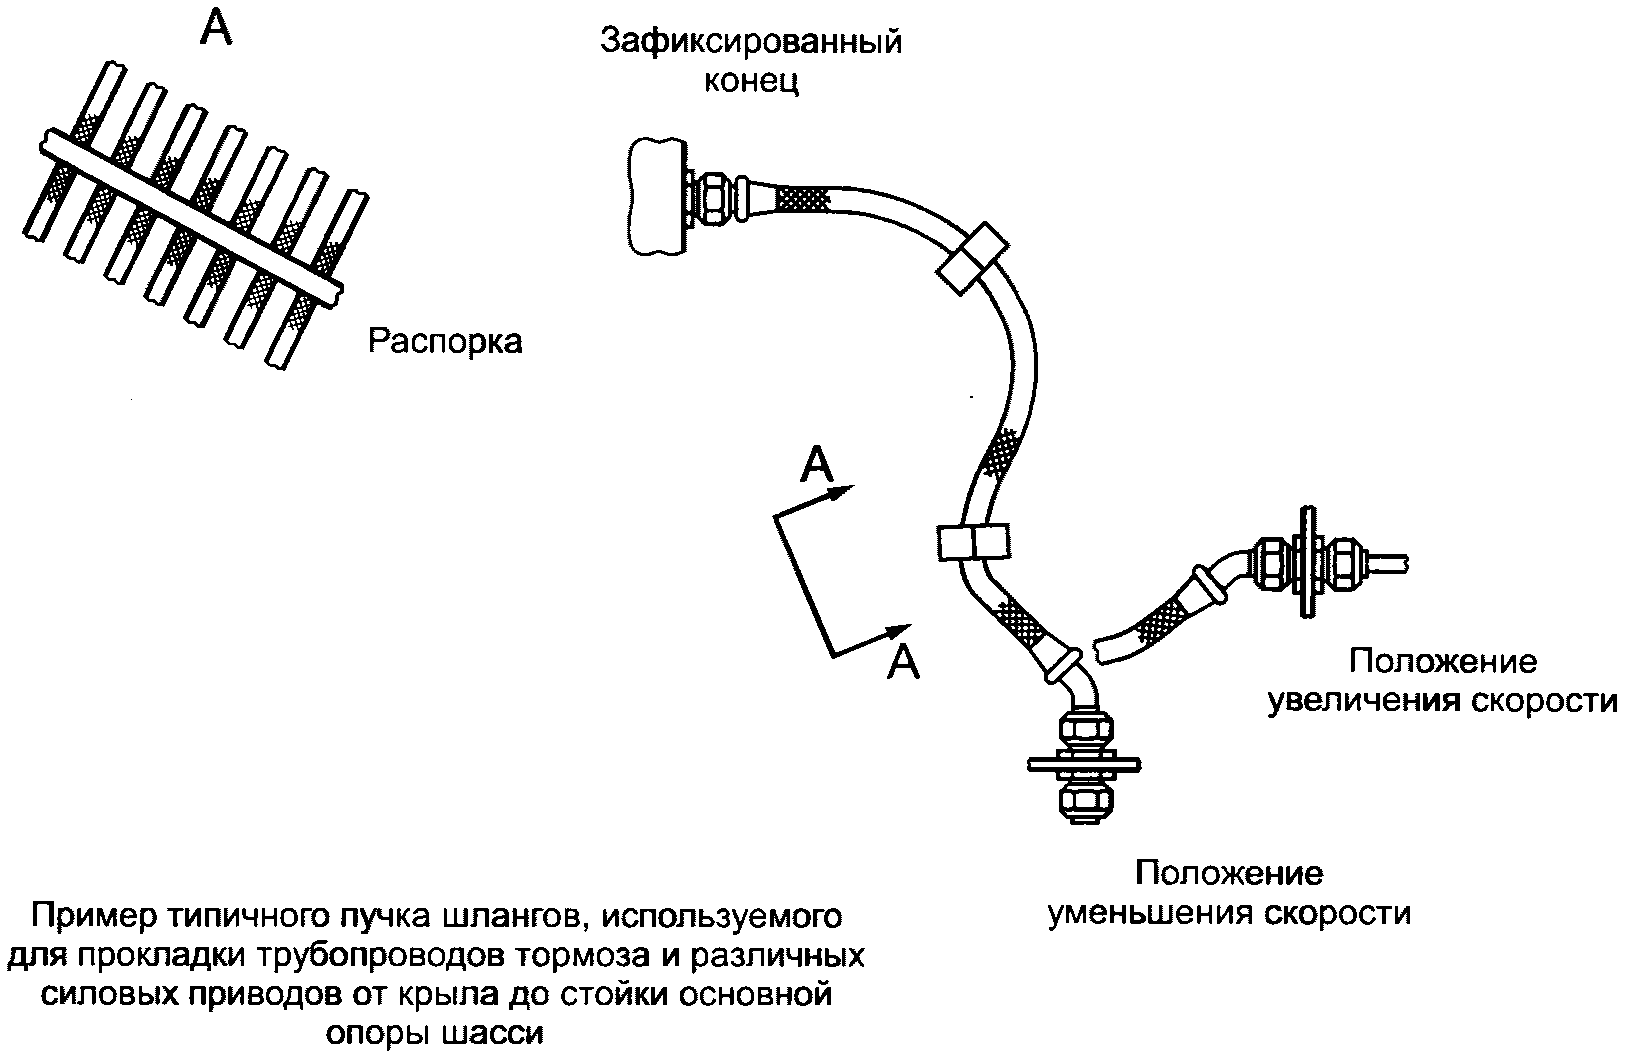
Рисунок 16 - Изгиб нескольких шлангов
на одной разделительной планке
Необходима систематическая проверка шлангов в сборе на воздушном судне во избежание задержки вылета или отказа шланга в сборе во время нахождения воздушного судна в воздухе.
5.1.1 Периодический технический осмотр
Необходима плановая проверка шлангов в сборе с целью профилактики отказов.
5.1.2 Утечка
Утечка определяется наличием жидкости на внешних поверхностях или под фитингами в нижней точке шланга или на компонентах под шлангом.
Необходимо проверять области, прилегающие к шлангу в сборе, включая оплетку из стальной проволоки, на наличие следов истирания структурных компонентов.
5.1.4 Коррозия
Для определения подверженности шланга воздействию коррозии необходимо снять защитный рукав, разъединив с фитингом, для осмотра.
5.1.5 Покрытие
Покрытие резиновых шлангов может в течение некоторого времени проявлять тенденцию к растрескиванию или становиться пористым вследствие окисления, высокой температуры или контакта с несовместимой жидкостью.
5.1.5.1 Защита от износа
Для защиты шланга от износа допускается использовать различные эластомерные покрытия. Фторопластовые покрытия для защиты шланга от износа обладают большим сроком службы, однако их следует постоянно проверять на наличие повреждения и следов абразивного износа и при необходимости заменять.
5.1.5.2 Противопожарный рукав
Если на поверхности рукава возникает повреждение, рукав необходимо заменить.
5.1.6 Повреждение
Следует регулярно проверять шланги с целью выявления повреждений различных частей шланга в сборе.
Шланги следует проверять на наличие перегибов, надрезов, перекручиваний, выхода рукава из заделки вследствие вытягивания и других повреждений, вызванных неправильной эксплуатацией. В дополнение к замене шланга в сборе следует установить причину повреждения и устранить ее.
5.1.7 Обрыв проволоки
Если на внешней поверхности шланга обнаружены многочисленные обрывы проволоки, шланг в сборе подлежит замене.
При наличии вздутия на поверхности резиновый шланг в сборе следует заменить во избежание возникновения утечки.
При проверке шлангов в сборе на борту воздушного судна следует уделять особое внимание шлангам в области хомутов. В случае использования хомутов с резиновой прокладкой необходимо проверять резиновую прокладку и заменять при необходимости.
Если шланги в сборе были сняты с борта воздушного судна, их следует подвергнуть тщательному обследованию и перед повторной установкой провести соответствующий ремонт.
5.2.1 Визуальный осмотр
Дополнительно к проверкам, описанным в 5.1.3 - 5.1.9, шланг следует проверить изнутри согласно 5.2.5. После первоначального визуального осмотра необходимо провести дальнейшие мероприятия.
5.2.2 Очистка
Метод очистки шлангов в сборе должен соответствовать типу шланга. Следует избегать продолжительного контакта жидкостей с эластомерными покрытиями; после очистки шланг в сборе следует тщательно промыть и просушить изнутри.
5.2.3 Приемочное испытание
Шланг в сборе должен пройти установленное разработчиком приемочное испытание, чтобы определить его способность функционировать в системе.
5.2.4 Внешняя проверка
ИС NORMPROD: примечание. В официальном тексте документа, видимо, допущена опечатка: имеются в виду пункты 5.1.3 - 5.1.8, а не пункты 4.1.3 - 4.1.8. |
5.2.4.1 Уплотнительные поверхности
Необходимо проводить тщательный осмотр уплотнительных поверхностей с целью определения их пригодности для дальнейшего использования.
Если в соединении используются прямые фитинги, внутренние поверхности допускается осматривать невооруженным глазом, направив источник света с другого конца шланга. Если на одном конце трубопровода используется прямой фитинг, а на другом - угловой, следует использовать гибкий световод. Если на обоих концах шланга используются угловые фитинги, в ходе проведения проверки потребуются как гибкий световод, так и контрольное зеркало с осветительным устройством для осмотра труднодоступных мест.
5.2.5.1 Ограничения
Шланг следует заменить, если он препятствует проходу жидкости.
5.2.5.2 Образование трещин
Причиной образования трещин на внутренней поверхности является избыток кислорода под воздействием высоких температур, что недопустимо для эластомерной трубки шланга.
5.2.5.3 Разрушение внутренней трубки
Вакуум в системе, превышающий установленные нормы, может привести к разрушению внутренней трубки.
5.2.6 Защита
После проверки шланга в сборе следует повторно защитить уплотнительные поверхности торцов фитингов до повторной установки шланга на борту воздушного судна.
Вернуться в "Каталог нормативных документов"
Источник информации: https://internet-law.ru/documents/prod/pnst_predvaritelnyj-nacionalnyj-standart/2/pnst_38381.html
На правах рекламы:
|
© Антон Серго, 1998-2026.
|
Разработка сайта |
|