

Полное меню
- Актуальное
законодательство - Интернет
и право- - Рассылка ''Закон есть закон''
- - Форум сайта (архив)
- - Законодательство
- - Судебная практика (необычная)
- - Судебная практика (авторская)
- - Процедура UDRP и и решения WIPO
- - Книги серии ''Интернет и Право''
- - Книги в открытом доступе
- - Учебный курс ''Интернет и Право''
- - Учебный курс ''Доменные споры''
- - Литература по ''Интернет и Право''
- - Литература по интел. собственности
- - Научный уголок (работы гостей)
- - Авторские публикации
- Информационные
материалы - ЮРИДИЧЕСКИЕ
УСЛУГИ- - Перечень юридических услуг
- - Карта юридических услуг
- - Юридическая консультация
- - Доменные споры (RU), авторское право
- - Международный суд по доменам (COM)
- - Защита прав на маркетплейсе (WB, Ozon)
- - Защита прав в соцсетях (Vk, Ok, FB)
- - Купля-продажа домена, сайта, ПО
- - Досудебное урегулирование конфликта
- - Защита чести и деловой репутации
- - Отмена блокировки сайта/домена РКН
- - ФАС: товарные знаки, авторское право
- - Регистрация ПО/сайта (Роспатент)
- - Юридическая проверка домена
- - Нотариальное заверение сайтов
- - Способы и формы оплаты услуг
- - Мы в СМИ
- - О компании, клиенты
- - Наши дела и победы
- - Контакты и реквизиты
- Информация
о сайте -


ОписаниеИсточник публикации М.: Стандартинформ, 2017 Примечание к документу Документ утратил силу в связи с истечением срока действия, установленного Приказом Росстандарта от 27.10.2017 N 30-пнст. Документ введен в действие с 01.07.2018 на период по 01.07.2020 (Приказ Росстандарта от 27.10.2017 N 30-пнст). Название документа "ПНСТ 229-2017. Предварительный национальный стандарт Российской Федерации. Техника авиационная. Системы гидравлические. Фитинги, трубы для систем перекачки сред для наружного обжима. Технические условия" (утв. и введен в действие Приказом Росстандарта от 27.10.2017 N 30-пнст) "ПНСТ 229-2017. Предварительный национальный стандарт Российской Федерации. Техника авиационная. Системы гидравлические. Фитинги, трубы для систем перекачки сред для наружного обжима. Технические условия"
|
|||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||

Тип фитинга | Материал | Форма |
Прямой (муфта) | Алюминиевый сплав АД33 <1> | Прутки |
Прямой (муфта) | Технически чистый титан ВТ1-00 <2> | Прутки |
Прямой (муфта) | Нержавеющая сталь 08Х21Н6М2Т | Прутки |
Прямой (муфта) | Нержавеющая сталь 03Х17Н14М3 | Прутки |
Профиль | Алюминиевый сплав АД33 | Заготовки |
Профиль | Технически чистый титан ВТ1-00 | Заготовки |
Профиль | Нержавеющая сталь 08Х21Н6М2Т | Заготовки |
Профиль | Нержавеющая сталь 03Х17Н14М3 | Заготовки |
<1> Алюминиевый сплав АД33 по ГОСТ 4784-97 "Алюминий и сплавы алюминиевые деформируемые. Марки". <2> Технически чистый титан ВТ1-00 по ГОСТ 19807-91 "Титан и сплавы титановые деформируемые. Марки". | ||
2.2.1 Алюминиевый сплав
Предел текучести на растяжение должен быть в диапазоне от 28 000 до 33 000 psi. Испытания до превышения условного предела прочности могут выполняться с фторопластовым покрытием. Кодовым обозначением материала является буква "D".
2.2.2 Технически чистый титан
Предел текучести на растяжение должен быть в диапазоне от 70 000 до 95 000 psi. Материалы для фитингов должны быть отожжены в вакууме с целью удаления излишков водорода. Содержание водорода в готовых деталях не должно превышать 10 ppm (миллионных долей) как в кованых фитингах, так и в прутковых заготовках. Содержание кислорода не должно превышать 0,47 ppm. Поверхности фитингов должны быть чистыми, без присутствия посторонних веществ. Кодовым обозначением материала является буква "E".
2.2.3 Нержавеющая сталь марки 08Х21Н6М2Т
Материал, из которого изготавливаются изделия, должен быть хорошо отожженным, предел текучести на растяжение не должен превышать 65 000 psi. Кодовым обозначением материала является символ "-".
2.2.4 Нержавеющая сталь марки 03Х17Н14М3
Предел текучести на растяжение не должен превышать 45 000 psi. Кодовым обозначением материала является буква "К".
Примечание - Нержавеющая сталь марок 08Х21Н6М2Т и 03Х17Н14М3 по ГОСТ 5632-72 "Стали высоколегированные и сплавы коррозионно-стойкие, жаростойкие и жаропрочные. Марки".
2.2.5 Требования к трубам
Трубопроводы должны соответствовать техническим характеристикам, приведенным в таблице 6.
2.3 Конструкция и размеры
Конструкция и размеры фитингов должны удовлетворять соответствующим требованиям настоящего стандарта и соответствующим чертежам стандартных деталей.
2.4 Изготовление
2.4.1 Каналы отвода жидкости
2.4.1.1 Отводной канал
В чертеже детали должны быть предусмотрены отверстия с каждого торца отводного канала, диаметр отверстий для отвода жидкости не должен превышать 0,381 мм (0,015 дюйма). При этом отверстие с диаметром, меньшим на 0,508 мм (0,020 дюйма), должно проходить по линии пересечения отверстий. Площадь поперечного сечения в местах соединения отверстий на угловых фитингах должна быть не меньше площади поперечного сечения меньшего канала. Надлежащим диаметром прямых фитингов считается тот диаметр, при котором труба с максимальным внешним диаметром проходит через всю деталь.
2.4.2 Чистовая обработка
Все поверхности фитингов из алюминиевого сплава должны быть оксидированы до нанесения эластомерного или фторопластового покрытия.
Фитинги из алюминиевого сплава и технически чистого титана следует покрывать спеченной в монолит фторопластовой пленкой толщиной от 0,0127 мм (0,0005 дюйма) до 0,0381 мм (0,0015 дюйма).
Покрытие необходимо нанести на внешние металлические поверхности, а расточенные или обжатые концы фитинга следует покрывать изнутри.
2.4.2.2 Нержавеющая сталь марки 08Х21Н6М2Т
Фитинги из нержавеющей стали марки 08Х21Н6М2Т следует покрывать спеченной в монолит фторопластовой пленкой толщиной от 0,0127 мм (0,0005 дюйма) до 0,0381 мм (0,0015 дюйма).
Расточенные или обжатые концы фитинга следует покрывать изнутри.
2.4.2.3 Нержавеющая сталь марки 03Х17Н14М3
Фитинги из нержавеющей стали марки 03Х17Н14М3 следует покрывать спеченной в монолит фторопластовой пленкой толщиной от 0,0127 мм (0,0005 дюйма) до 0,0381 мм (0,0015 дюйма).
Фитинг по внешнему диаметру и расточенное отверстие обжатого конца фитинга следует покрывать изнутри.
2.4.2.4 Цвет покрытия
Фторопластовое покрытие следует окрашивать следующим образом:
- алюминиевый сплав: светло-зеленый;
- титан: черный;
- нержавеющая сталь 08Х21Н6М2Т: зеленый, как для алюминиевого сплава;
- нержавеющая сталь марки 03Х17Н14М3: серый.
2.5 Идентификация продукции
Все изделия следует идентифицировать в соответствии с инструкциями, указанными в 2.5.1 - 2.5.3.
2.5.1 Торговая марка изготовителя
Если не указано иное, все фитинги должны иметь идентификатор торговой марки изготовителя. Маркировка заготовки также должна содержать контрольный номер партии сырья и заводской номер заказа.
2.5.2 Маркировка номера партии и размера
Для указания размера следует использовать числовой эквивалент типоразмера. Все фитинги должны иметь маркировку с номером изделия.
Несмываемая маркировка не должна вызывать окисления поверхности или оказывать другое неблагоприятное воздействие.
2.6 Рабочие характеристики
При сборке трубопроводов необходимо использовать оборудование и руководствоваться процедурами в соответствии с требованиями, указанными в 2.6.1 - 2.6.8, при проведении испытаний руководствоваться процедурами, указанными в 3.2.
2.6.1 Условия внешней среды
Неразъемные соединения должны сохранять рабочие характеристики в соответствии с настоящей спецификацией при воздействии естественных или искусственных факторов окружающей среды, приведенных ниже.
2.6.1.1 Температура:
- температура окружающего воздуха: от минус 54 °C до плюс 135 °C (от минус 65 °F до плюс 275 °F);
- температура жидкости: от минус 54 °C до плюс 135 °C (от минус 65 °F до плюс 275 °F).
2.6.1.2 Утечка
Утечка определяется визуально из любой точки фитинга в сборе или на поверхности трубопроводной арматуры. Фитинг и соединение в сборе не должны обнаруживать утечку любой жидкости. Любая утечка жидкости должна свидетельствовать о неудовлетворительных результатах испытания.
2.6.2 Разрушающее давление
Разрушающее давление должно соответствовать данным, приведенным в таблицах 2 - 3. Фитинги должны выдерживать воздействие разрушающего давления без утечки или других отказов при проведении испытаний.
Таблица 2
Размер трубы, дюйм | Размер трубы, мм | Номинальное давление, psi | Номинальное давление, кгс/см2 | Испытательное давление, psi | Испытательное давление, кгс/см2 | Разрушающее давление, psi | Разрушающее давление, кгс/см2 |
0,188 | 4,775 | 1500 | 105 | 3000 | 211 | 6000 | 422 |
0,250 | 6,350 | 1500 | 105 | 3000 | 211 | 6000 | 422 |
0,312 | 7,925 | 1500 | 105 | 3000 | 211 | 6000 | 422 |
0,375 | 9,525 | 1500 | 105 | 3000 | 211 | 6000 | 422 |
0,500 | 12,700 | 1500 | 105 | 3000 | 211 | 6000 | 422 |
0,625 | 15,875 | 1000 | 70 | 2000 | 141 | 4000 | 281 |
0,750 | 19,050 | 900 | 63 | 1800 | 127 | 3600 | 253 |
0,750 | 19,050 | 1000 | 70 | 2000 | 141 | 4000 | 281 |
1,000 | 25,400 | 600 | 42 | 1200 | 84 | 2400 | 169 |
1,000 | 25,400 | 1000 | 70 | 2000 | 141 | 4000 | 281 |
1,250 | 31,750 | 600 | 42 | 1200 | 84 | 2400 | 169 |
1,500 | 38,100 | 600 | 42 | 1200 | 84 | 2400 | 169 |
Таблица 3
Размер трубы, дюйм | Размер трубы, мм | Номинальное давление, psi | Номинальное давление, кгс/см2 | Испытательное давление, psi | Испытательное давление, кгс/см2 | Разрушающее давление, psi | Разрушающее давление, кгс/см2 |
0,188 | 4,775 | 3000 | 211 | 6000 | 422 | 12000 | 844 |
0,250 | 6,350 | 3000 | 211 | 6000 | 422 | 12000 | 844 |
0,312 | 7,925 | 3000 | 211 | 6000 | 422 | 12000 | 844 |
0,375 | 9,525 | 3000 | 211 | 6000 | 422 | 12000 | 844 |
0,500 | 12,700 | 3000 | 211 | 6000 | 422 | 12000 | 844 |
0,625 | 15,875 | 3000 | 211 | 6000 | 422 | 12000 | 844 |
0,750 | 19,050 | 3000 | 211 | 6000 | 422 | 12000 | 844 |
1,000 | 25,400 | 3000 | 211 | 6000 | 422 | 12000 | 844 |
1,250 | 31,750 | 3000 | 211 | 6000 | 422 | 12000 | 844 |
1,500 | 38,100 | 2000 | 141 | 4000 | 281 | 8000 | 562 |
0,250 | 6,350 | 4000 | 281 | 8000 | 562 | 16000 | 1125 |
0,312 | 7,925 | 4000 | 281 | 8000 | 562 | 16000 | 1125 |
0,375 | 9,525 | 4000 | 281 | 8000 | 562 | 16000 | 1125 |
0,500 | 12,700 | 4000 | 281 | 8000 | 562 | 16000 | 1125 |
0,625 | 15,875 | 4000 | 281 | 8000 | 562 | 16000 | 1125 |
0,750 | 19,050 | 4000 | 281 | 8000 | 562 | 16000 | 1125 |
0,875 | 22,225 | 4000 | 281 | 8000 | 562 | 16000 | 1125 |
1,000 | 25,400 | 4000 | 281 | 8000 | 562 | 16000 | 1125 |
1,250 | 31,750 | 4000 | 281 | 8000 | 562 | 16000 | 1125 |
2.6.3 Импульсные испытания
При проведении испытаний в соответствии с 3.2.2.3 фитинги из любого материала должны выдерживать 200 000 циклов ударных импульсов без течей или других отказов.
2.6.4 Прочность на изгиб
Фитинги должны выдерживать 10 000 000 циклов испытаний на изгиб при уровнях нагрузки, определенных в таблице 4, при проведении испытаний согласно 3.2.2.3 без течей или других отказов.
Таблица 4
Размер трубы, дюйм | Размер трубы, мм | Минимальный предел прочности. Напряжение изгиба трубы (кгс/см2). Алюминиевый сплав | Минимальный предел прочности. Напряжение изгиба трубы (кгс/см2). Нержавеющая сталь | Минимальный предел прочности. Напряжение изгиба трубы (кпс/см2). Титан | ||||||
0,188 | 4,775 | 6000 | 422 | 6,6 | 24 000 | 1687 | 1,8 | 20 000 | 1406 | 2,4 |
0,250 | 6,350 | 6000 | 422 | 6,6 | 24 000 | 1687 | 1,8 | 20 000 | 1406 | 2,4 |
0,312 | 7,925 | 6000 | 422 | 6,6 | 24 000 | 1687 | 1,8 | 20 000 | 1406 | 2,4 |
0,375 | 9,525 | 6000 | 422 | 6,6 | 22 000 | 1547 | 2,1 | 19 000 | 1336 | 2,6 |
0,500 | 12,700 | 5500 | 387 | 6,9 | 20 000 | 1406 | 2,4 | 18 000 | 1266 | 2,8 |
0,625 | 15,875 | 5500 | 387 | 6,9 | 18 000 | 1266 | 2,8 | 17 000 | 1195 | 3,0 |
0,750 | 19,050 | 5000 | 352 | 7,2 | 16 000 | 1125 | 3,1 | 16 000 | 1125 | 3,1 |
0,875 | 22,225 | - | - | - | - | - | - | 15 000 | 1055 | 3,4 |
1,000 | 25,400 | 4000 | 281 | 8,0 | 15 000 | 1055 | 3,4 | 15 000 | 1055 | 3,4 |
1,250 | 31,750 | 4000 | 281 | 8,0 | 15 000 | 1055 | 3,4 | 14 000 | 984 | 3,7 |
1,500 | 38,100 | 4000 | 281 | 8,0 | 15 000 | 1055 | 3,4 | 13 000 | 914 | 3,9 |
<1> См. таблицу 7. <2> Пересечение номинальной характеристической кривой S/N и напряжения в точке усталостной прочности (то есть 1·107). <3> См. рисунок 1. | ||||||||||
2.6.5 Утечка газа
Изделия в сборе не должны обнаруживать утечку газообразного азота. По истечении одной минуты под давлением признаков утечки появляться не должно.
2.6.6 Давление в системе
Все изделия в сборе, за исключением сборок для испытаний на прочность крепления, должны проходить испытание на давление в системе, заключающееся в испытании на утечку газа и гидравлическое испытание.
Изделия в сборе должны выдерживать без разъединения нагружение растяжением, как показано в таблице 5.
Таблица 5
Размер трубы, дюйм | Размер трубы, мм | Материал/прочность крепления (Ib). Алюминиевый сплав | Материал/прочность крепления (кг). Алюминиевый сплав | Материал/прочность крепления (Ib). Нержавеющая сталь и титан. Класс 3000 | Материал/прочность крепления (кг). Нержавеющая сталь и титан. Класс 3000 | Материал/прочность крепления (Ib). Нержавеющая сталь и титан. Класс 4000 | Материал/прочность крепления (кг). Нержавеющая сталь и титан. Класс 4000 |
0,188 | 4,775 | 167 | 76 | 333 | 151 | - | - |
0,250 | 6,350 | 295 | 134 | 589 | 267 | 785 | 356 |
0,312 | 7,925 | 459 | 208 | 917 | 416 | 1223 | 555 |
0,375 | 9,525 | 663 | 301 | 1325 | 601 | 1767 | 801 |
0,500 | 12,700 | 1178 | 534 | 2356 | 1069 | 3142 | 1425 |
0,625 | 15,875 | 1227 <2> | 557 | 3682 | 1670 | 4909 | 2227 |
0,750 | 19,050 | 1767 <2> 1590 <4> | 801 <2> 721 <4> | 5301 | 2404 | 7069 | 3206 |
0,875 | 22,225 | - | - | - | - | 9621 | 4364 |
1,000 | 25,400 | 3142 <2> 1885 <3> | 1425 <2> 855 <3> | 9424 | 4275 | 12566 | 5700 |
1,250 | 31,750 | 2945 <3> | 1336 <3> | 14726 | 6680 | - | - |
1,500 | 38,100 | - <1> | - <1> | - <1> | - <1> | - | - |
При проведении испытаний в соответствии с 3.2.2.3 изделия в сборе в течение пяти минут должны выдерживать до двух рабочих давлений без утечки или признаков остаточной деформации.
2.7 Требования к качеству изготовления изделия
2.7.1 Механически обработанные поверхности фитингов не должны иметь шероховатостей, продольных или спиральных следов обработки. Шероховатость определяется как любое локализованное остроконечное отклонение от точно установленного контура детали согласно производственному чертежу, чрезмерное отклонение от которого выходит за пределы диапазона допусков, предписанных в чертеже, и/или любой заостренный выступ меньшего размера, который может отклониться от начального положения во время обычной сборки или работы. За исключением случаев, когда чистовая обработка оговорена в применяемых чертежах, отклонение профиля всех механически обрабатываемых поверхностей не должно превышать 125 Ra. Поверхности, не подвергающиеся механической обработке, не должны иметь вспучиваний, складок, прокатанных продольных выступов, трещин и расслоений. За исключением линий разъема штампов отклонение профиля не должно превышать 250 Ra. Текстура поверхности плоскости разъема должна соответствовать величине 500 Ra. Дефекты поверхности допускается устранить травлением, данные изделия не должны становиться предметом выбраковки.
3.1 Контроль качества
3.1.1 Контроль качества изготовителя
Если иное не оговорено, изготовитель несет ответственность за выполнение всех требований по контролю качества продукции, указанных ниже. Если иное не оговорено, изготовитель фитингов может использовать свои собственные средства или любые другие средства контроля, подходящие для выполнения требований к контролю качества продукции.
Для каждой партии фитингов поставщик должен проводить контроль качества всей партии, выборочный контроль при приемке или статистический контроль производственных процессов.
3.1.1.1 Партия
Партия должна состоять из деталей, каждая из которых имеет один уникальный идентификационный номер, изготовленных из материала с одинаковыми физико-механическими свойствами; или, если детали в сборе, каждый компонент должен быть изготовлен из материала с одинаковыми физико-механическими свойствами и с применением одного технологического процесса приблизительно в одно время в процессе одного цикла непрерывного серийного производства. Разделение одного производственного цикла серийного производства на два параллельных цикла производства, при которых механическая обработка может проводиться в разное время, должно повлечь за собой разделение партии на две различные партии. Каждый компонент в партии необходимо проверить на наличие дефектов, за исключением контровочной проволоки на изделиях в сборе.
3.1.1.2 Ведение записей
Поставщик должен вести записи контроля качества продукции, проводимого для каждой партии.
3.1.1.3 Контроль материалов
Записи анализа химического состава, магнитопорошковой дефектоскопии и испытаний прочностных свойств, подтверждающих соответствие спецификациям по применяемым материалам, должны быть доступны по каждой партии фитингов.
3.1.2 Проверка со стороны покупателя
При приемочном контроле покупатель может проверять поступающие партии на соответствие применяемым стандартам или чертежам поставщиков.
3.2.1 Приемо-сдаточные испытания должны включать испытания в зависимости от конкретного случая, в соответствии с требованиями, приведенными в разделах 3 и 4 настоящего стандарта. Размер опытной партии для выборочного контроля должен соответствовать данным, указанным в таблице 5.
3.2.2 Проверку соответствия качества продукции следует проводить согласно плану выборочного контроля.
3.2.2.1 Следует проводить внешний осмотр фитингов для того, чтобы определить их соответствие установленным требованиям в отношении материалов, размеров, толщины стенок, дефектов поверхностей, чистовой обработки поверхностей, маркировки и качества изготовления.
Примечание - При проведении осмотра фитингов из алюминиевого сплава и технически чистого титана необходимо убедиться, что оксидирование произведено надлежащим образом и наблюдается надлежащее сцепление поверхности с фторопластом в соответствии с 2.4.2.1 настоящего стандарта.
Таблица 6
Размер образца | Проверка продукции | Пневматические испытания | Давление системы | Проверочные испытания | Импульсные испытания | Испытания на изгиб | Испытания на растяжение | Испытания на разрыв |
03 | 17 | 14 | 14 | 14 | 6 | 8 | 3 | 2 |
04 | 17 | 14 | 14 | 14 | 6 | 8 | 3 | 2 |
05 | 17 | 14 | 14 | 14 | 6 | 8 | 3 | 2 |
06 | 17 | 14 | 14 | 14 | 6 | 8 | 3 | 2 |
08 | 17 | 14 | 14 | 14 | 6 | 8 | 3 | 2 |
10 | 17 | 14 | 14 | 14 | 6 | 8 | 3 | 2 |
12 | 17 | 14 | 14 | 14 | 6 | 8 | 3 | 2 |
14 | 17 | 14 | 14 | 14 | 6 | 8 | 3 | 2 |
16 | 17 | 14 | 14 | 14 | 6 | 8 | 3 | 2 |
20 | 17 | 14 | 14 | 14 | 6 | 8 | 3 | 2 |
24 | 17 | 14 | 14 | 14 | 6 | 8 | 3 | 2 |
Итого | 187 | 154 | 154 | 154 | 66 | 88 | 33 | 22 |
3.2.2.2 Проведение испытаний
Подготовка труб
Резку труб следует проводить под прямым углом со скосом в пределах 0,5° с последующей зачисткой кромок от шероховатостей на внешних и внутренних стенках. Сколы или скосы на внешних или внутренних стенках не должны превышать 25% от величины толщины стенки.
Материал трубы
Испытания фитингов следует проводить в составе трубопроводов, согласно таблице 6, с соответствующим рабочим давлением. Совместимость материалов фитингов и комбинаций труб перечислена в таблице 7.
Таблица 7
Материал трубы | Давление в системе, psig | Давление в системе, кгс/см2 | Внешний диаметр трубы, мм | ||||||||||
4,775 | 6,350 | 7,925 | 9,525 | 12,700 | 15,875 | 19,050 | 22,225 | 25,400 | 31,750 | 38,100 | |||
08Х21Н6М2Т <1> | 3000 | 211 | 0,406 | 0,406 | 0,508 | 0,508 | 0,660 | 0,838 | 0,991 | - | 1,321 | 1,778 | - |
08Х21Н6М2Т <1> | 2000 | 141 | - | - | - | - | - | - | - | - | 3 | - | 1,372 |
08Х18Н10 <1> | 3000 | 211 | 0,406 | 0,508 | 0,508 | 0,711 | 0,889 | 1,067 | 1,473 | 1,651 | |||
08Х18Н10 <1> | 1500 | 105 | - | - | - | - | - | - | - | - | - | 1,245 | 1,651 |
08Х18Н10Т <1> | 3000 | 211 | - | 0,711 | 0,711 | 0,889 | 1,245 | 1,473 | 1,651 | - | 2,108 | - | - |
ПТ-3В <2> | 4000 | 281 | - | 0,508 | 0,610 | 0,711 | 0,889 | 1,118 | 1,321 | 1,549 | 1,778 | 2,235 | - |
ПТ-3В <2> | 3000 | 211 | 0,406 | 0,406 | 0,508 | 0,483 | 0,660 | 0,813 | 0,991 | - | 1,295 | 1,600 | - |
ПТ-3В <2> | 2000 | 141 | - | - | - | - | - | - | - | - | - | - | 1,372 |
АД33Т1 <3> | 1500 | 105 | - | 0,889 | 0,889 | 0,889 | 0,889 | - | - | - | - | - | - |
АД33Т1 <3> | 1000 | 70 | 0,508 | 0,508 | 0,711 | 0,711 | 0,889 | 0,889 | 0,889 | - | 1,245 | - | - |
АД33Т1 <3> | 900 | 63 | - | - | - | - | - | - | 0,889 | - | - | 1,245 | 1,245 |
АД33Т1 <3> | 600 | 42 | - | - | - | - | - | - | - | - | 0,889 | 0,889 | 0,889 |
<1> Нержавеющая сталь марок 08Х21Н6М2Т, 03Х17Н14М3, 08Х18Н10, 08Х18Н10Т по ГОСТ 5632-72 "Стали высоколегированные и сплавы коррозионно-стойкие, жаростойкие и жаропрочные. Марки". <2> Титановый деформируемый сплав по ГОСТ 19807-91 "Титан и сплавы титановые деформируемые. Марки". <3> Алюминиевый деформируемый сплав по ГОСТ 4784-97 "Алюминий и сплавы алюминиевые деформируемые. Марки". | |||||||||||||
Таблица 8
Материал фитингов и совместимость материалов трубопровода
Материал фитинга | Материал трубопровода |
Нержавеющая сталь марки 08Х21Н6М2Т | Нержавеющая сталь марки 08Х21Н6М2Т Нержавеющая сталь марки 08Х18Н10 ПТ-3В Титановый сплав Алюминиевый сплав АД33Т1 |
Нержавеющая сталь марки 03Х17Н14М3 | Нержавеющая сталь марки 08Х18Н10 Нержавеющая сталь марки 08Х18Н10Т |
Технически чистый титан | ПТ-3В Титановый сплав |
Алюминиевый сплав АД33Т1 | Алюминиевый сплав АД33Т1 |
Испытательное давление должно вдвое превышать рабочее давление.
Разрушающее давление должно превышать рабочее давление в четыре раза.
Для проведения испытаний следует использовать установленные жидкости. Воду также можно использовать в качестве жидкости для проведения проверок, кроме оговоренных случаев.
3.2.2.3.1 Гидравлическое испытание
Изделие в сборе, проходящее испытание, следует подключить к источнику давления и подавать давление, вдвое превышающее рабочее, поддерживая его в течение пяти минут. Скорость нарастания давления должна составлять (1406 +/- 352) (кгс/см2)/мин [(20 000 +/- 5000 (psi/мин)].
Изделие в сборе, проходящее испытание, следует подвергнуть испытательному давлению и удерживать под этим давлением в течение пяти минут. Затем давление следует постепенно увеличивать до разрушения. Согласно таблицам 2 - 3 при испытании на разрушение не должно возникать разрушения образца, смещения, течей или других отказов.
3.2.2.3.2 Импульсное испытание
Следует проводить испытания трех образцов в сборе с прямыми и угловыми ниппелями. Каждый образец в сборе должен пройти испытание на утечку газа, гидравлические испытания и испытание давлением системы перед проведением импульсных испытаний. Максимальная температура должна составлять плюс 135 °C (плюс 275 °F). Минимальная температура должна составлять минус 54 °C (минус 65 °F). Продолжительность цикла импульсных испытаний должна составлять 70 циклов в минуту +/- 5 циклов в минуту.
В качестве испытательной среды следует использовать гидравлическую жидкость. Образцы должны отработать 200 000 импульсных циклов.
3.2.2.3.3 Испытание на изгиб
До проведения испытания на изгиб все испытательные образцы должны пройти испытание давлением системы в соответствии с требованиями настоящего стандарта. При испытаниях на изгиб могут применяться приспособления в виде двух опор с оправкой или в виде матрицы с V-образным углублением и оправкой. Проводятся динамические испытания на изгиб. Напряжение изгиба следует измерять двумя датчиками деформации, установленными под углом 90° на трубе на расстоянии 4,78 +/- 0,79 мм (0,188 +/- 0,031 дюйма) от сопряжения трубы с фитингом. Испытание следует проводить с увеличением давления на образец до достижения рабочего давления. Скорость циклов испытания на изгиб должна составлять от 30 до 60 циклов в секунду.
Экспериментальную точку, полученную в результате испытания, следует нанести на график на кривую S/N (нагрузка/количество циклов) (см. рисунок 1). Не более двух образцов каждого размера должны отработать 10 000 000 циклов без течей или другого отказа. Образцы должны иметь хорошие рабочие характеристики в пределах или за пределами характеристической кривой S/N, описанной в таблице 3. Образцы, успешно прошедшие испытания в 10 000 000 циклов, должны пройти испытание давлением системы.
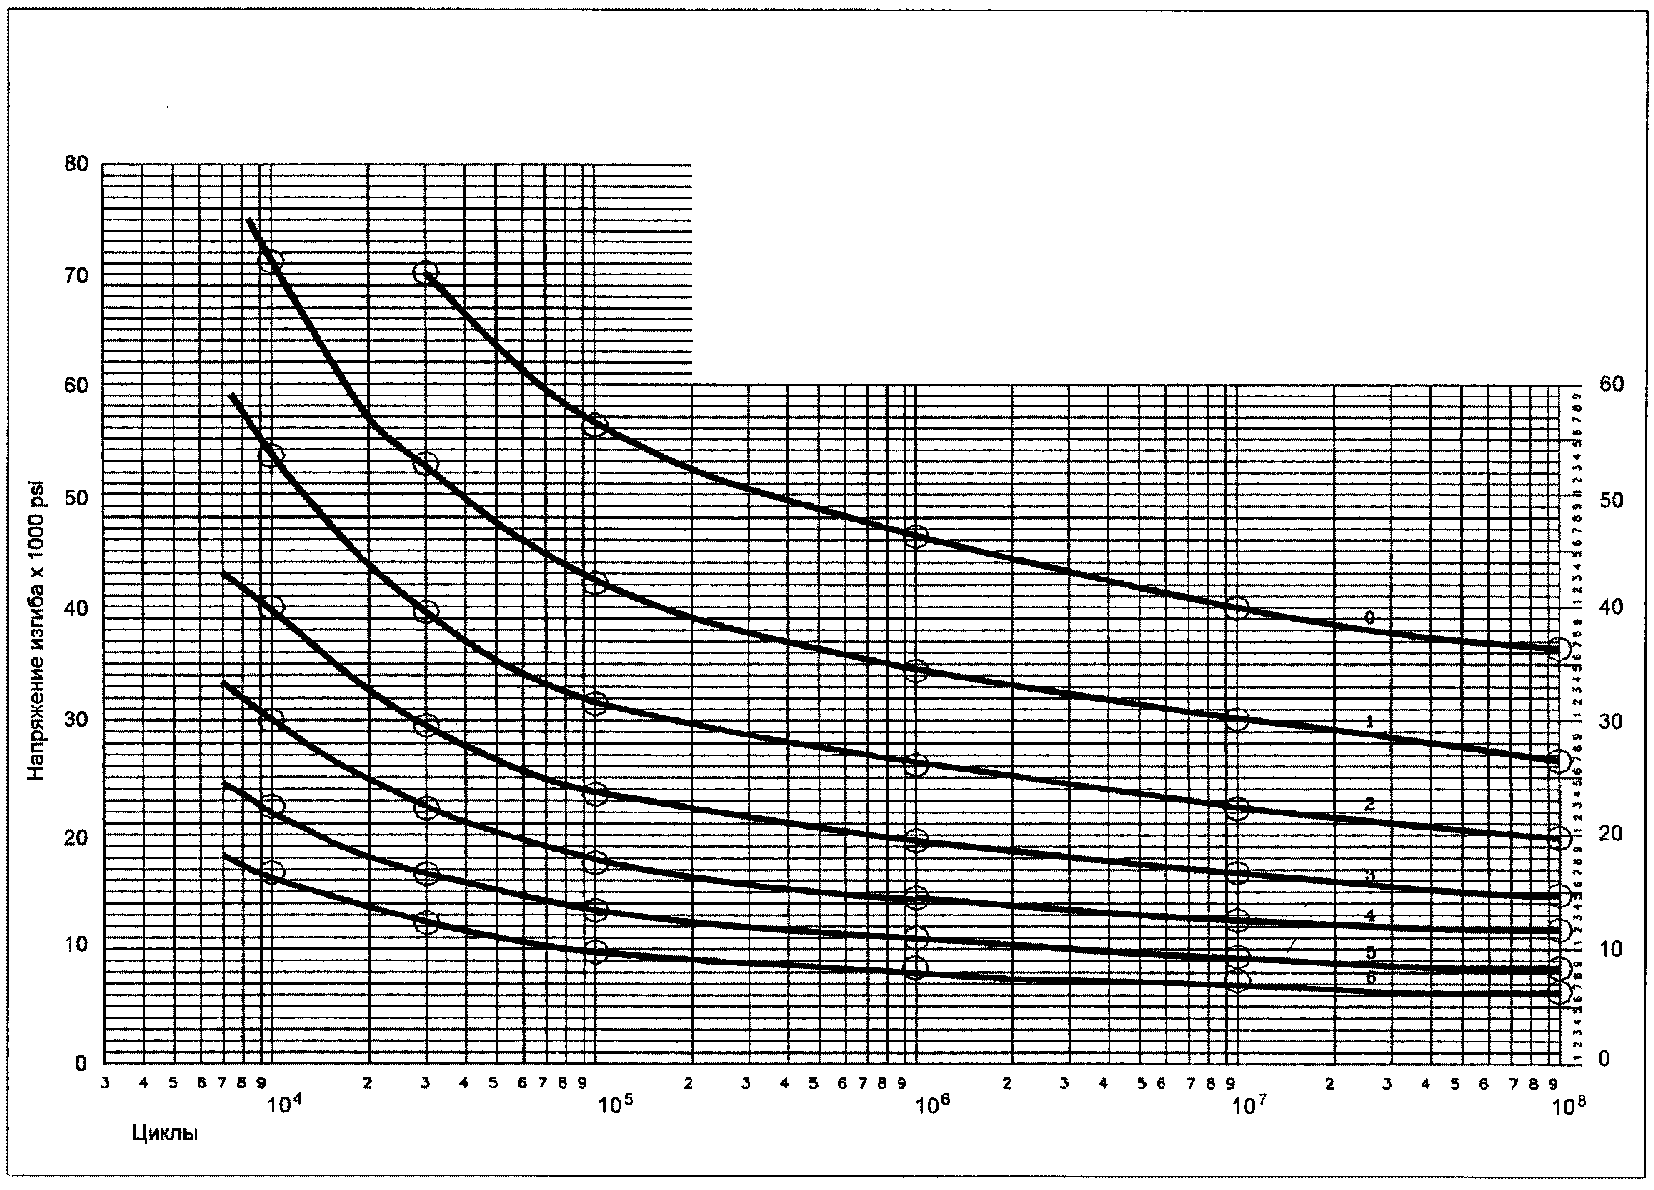
на усталостное разрушение при изгибе
3.2.2.3.4 Рычажный метод испытаний
На рисунке 2 показан метод, при котором нагрузка при изгибе с вращением достигается путем приложения сосредоточенной вращающейся нагрузки на свободный конец трубы в сборе. Длина образца "L" должна соответствовать данным, приведенным в таблице 9.
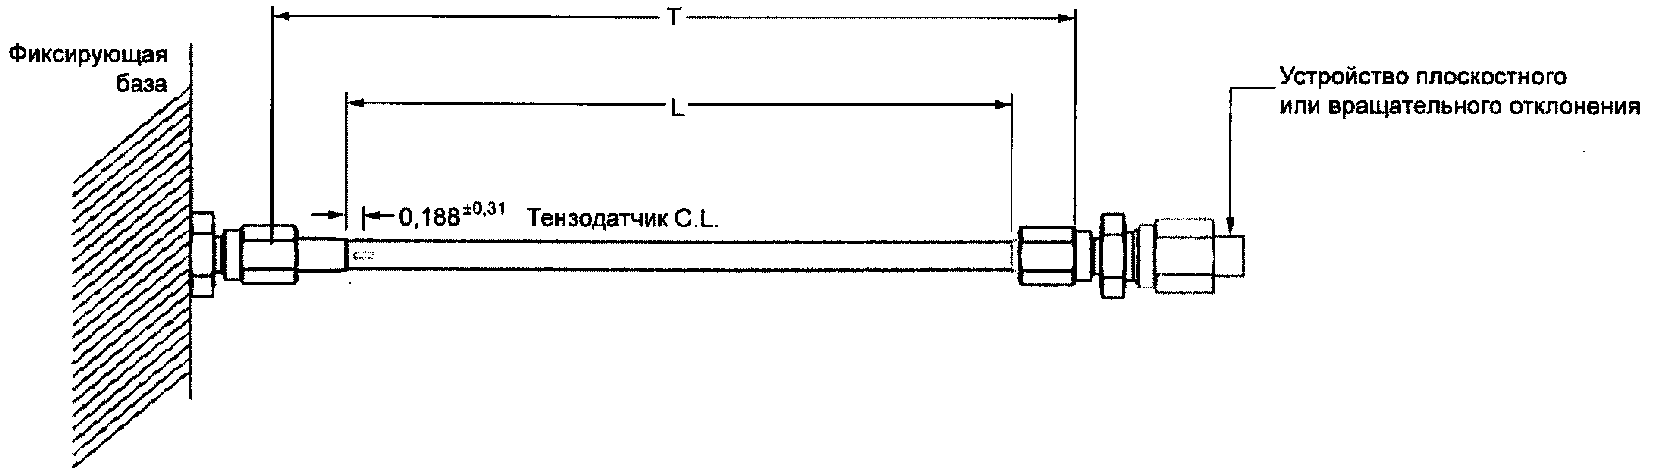
или изгибом в плоскости
Таблица 9
Диаметр трубы, дюйм | Диаметр трубы, мм | Испытательная длина "L", дюйм | Испытательная длина "L", мм | Длина трубы "T", дюйм | Длина трубы "T", мм |
0,188 | 4,775 | 5,00 | 127,00 | 6,35 | 161,29 |
0,250 | 6,350 | 6,00 | 152,40 | 7,35 | 186,69 |
0,312 | 7,925 | 7,00 | 177,80 | 8,48 | 215,39 |
0,375 | 9,525 | 7,50 | 190,50 | 9,05 | 229,87 |
0,500 | 12,700 | 9,00 | 228,60 | 11,14 | 282,96 |
0,625 | 15,875 | 10,00 | 254,00 | 12,25 | 311,15 |
0,750 | 19,050 | 11,50 | 292,10 | 13,72 | 348,49 |
0,875 | 22,225 | 12,00 | 304,80 | 14,96 | 379,98 |
1,000 | 25,400 | 12,50 | 317,50 | 14,98 | 380,49 |
1,250 | 31,750 | 14,00 | 355,60 | 16,62 | 422,15 |
1,500 | 38,100 | 15,00 | 381,00 | 17,71 | 449,83 |
3.2.2.3.5 Маятниковый метод испытаний
Другой метод получения нагрузки при изгибе может быть выполнен с помощью установки консольной разборной трубы, идентичной вращающемуся образцу с закрепленным концом с фитингом и свободным концом, прикрепленным к ползуну, совершающему возвратно-поступательные движения. Напряжение изгиба следует измерять тензодатчиком.
3.2.2.3.6 Испытание на герметичность газом
Испытуемые образцы следует очистить растворителем и просушить на открытом воздухе, а также не следует подвергать воздействию масла до проведения данного испытания. Образцы должны быть подключены к источнику нагнетания газообразного азота и помещены в защищенную камеру, заполненную водой. Затем при комнатной температуре к образцам подается рабочее давление системы или давление в пределах от 126,5 до 140,6 кгс/см2 (от 1800 до 2000 psig), в зависимости от того, какое из значений ниже. Затем испытание повторяется при давлении от 3,5 до 7,0 кгс/см2 (от 50 до 100 psig). Продолжительность испытания для каждого этапа должна составлять пять минут.
3.2.2.3.7 Испытание давлением системы
До проведения данного испытания образцы следует очистить, просушить и освободить от любых гидравлических жидкостей. Затем образцы должны пройти пневматические испытания. Этот процесс следует повторить между фазами низкого и высокого давления в рамках данного испытания.
Изделия в сборе следует испытывать избыточным давлением с гидравлической жидкостью от 3,5 до 7 кгс/см2 (от 50 до 100 psig) в течение 24 часов. Изделия в сборе следует испытывать рабочим давлением системы в течение дополнительных 24 часов. Изделия в сборе следует проверять на наличие течей в начале, во время и после проведения испытания.
3.2.2.3.8 Испытание на прочность крепления
Изделия в сборе необходимо установить на разрывную машину с цепью проведения испытаний на растяжение и проводить испытания с заданной скоростью перемещения зажима (3,81 +/- 1,27) мм/мин [(0,15 +/- 0,05) дюйм/мин]. Требования к прочности должны соответствовать 2.6.7 настоящего стандарта.
3.3 Отбор образцов
Отбор образцов для проверки материалов, размеров и чистовой обработки поверхности должен производиться произвольно. Если не предусмотрено иное, то уровень качества должен составлять 4%.
3.4 Плоскость разъема при штамповке алюминиевых заготовок
Плоскость разъема при штамповке алюминиевых заготовок следует проверять с помощью средств выявления внутренних дефектов до применения анодной обработки или любой другой обработки поверхности, которая может усложнить выявление дефектов. Следует визуально проверить плоскость разъема после анодной обработки.
3.5 Классификация дефектов
3.5.1 Классы несоответствия, характеристики дефектов и приемлемый уровень качества
Классы несоответствий и приемлемый уровень качества, соответствующий классам, приведены в таблице 10.
Таблица 10
Классы несоответствий, характеристики дефектов
и приемлемый уровень качества
Класс | Характеристика | Приемлемый уровень качества |
Значительный | Возможными последствиями могут быть отказ или значительное ухудшение эксплуатационной пригодности единицы продукции по ее целевому назначению | 1,5% |
Незначительный A | Может оказывать незначительное влияние на эксплуатационную пригодность | 4,0% |
Незначительный B | Фактически не оказывает влияния на эксплуатационную пригодность | 6,5% |
3.5.2 Классы и характеристики
3.5.2.1 Классы и характеристики торцов фитингов радиального обжатия приведены в таблице 11.
Таблица 11
Класс и характеристики фитингов радиального обжатия
Класс | Характеристика |
Значительный | Канавки под уплотнительные кольца (проходный калибр - непроходный калибр) Отношение радиуса паза к диаметру сверлений (C-диаметр) "X" ширина канавки "Y" глубина канавки "L" осевое расстояние первой канавки от термически обработанной кромки (жесткость) |
Незначительный A | "G" диаметр "C" диаметр "J" длина "K" длина "B" расстояние от одной грани до противоположной сцепление с фторопластом |
Незначительный B | То, что не оговорено выше |
3.5.2.2 Классы и характеристики форм фитингов (Т-образные, угольники и крестовины), изготавливаемых из заготовок, приведены в таблице 12.
Таблица 12
Класс и характеристики фитингов,
изготавливаемых из заготовок
Класс | Характеристики |
Значительный | Глубина резьбы на конце втулки фланца Отверстия с дефектами обработки или недостающие отверстия Заусенцы, которые могут нарушить линейные размеры изделия или вызвать телесное повреждение |
Незначительный A | Глубина сверления, короткий конец фитинга без развальцовки Глубина сверления, проходной фитинг без развальцовки Глубина сверления, короткий концевой фитинг с развальцовкой Глубина сверления, прямой проходной фитинг Глубина сверления, втулка фланца Нахлест Расстояние между фланцами и прокладкой Угол между патрубками Кромки и удаленные заусенцы Маркировка Чистовая обработка Контровка подвижных соединений |
Незначительный B | Внешний радиус кромок заготовки Скругленные кромки заготовки применительно к внешнему диаметру патрубков при соединении Радиус закругления торцевой кромки переборочного фланца Внешний диаметр втулки фланца Толщина фланца на конце втулки |
3.5.2.3 Классы и характеристики прямых фитингов (муфты, труборасширители, втулки) приведены в таблице 13.
Таблица 13
Класс и характеристики прямых фитингов
Класс | Характеристики |
Значительный | Отверстия с дефектами обработки или недостающие отверстия Заусенцы, которые могут нарушить линейные размеры изделия или вызвать телесное повреждение |
Незначительный A | Общая длина Длина от торца до лицевой стороны шестигранника, проходной фитинг без развальцовки Глубина сверления, короткий конец фитинга без развальцовки Глубина сверления, проходной фитинг без развальцовки Глубина сверления, внутреннее отверстие Зарезь кромки и удаленные заусенцы Маркировка Чистовая обработка |
Незначительный B | Ширина буртика фитинга, проходной фитинг без развальцовки |
3.6 Статистический контроль производственных процессов
Те характеристики, которые не отслеживает статистический контроль производственных процессов, должны быть предметом рассмотрения выборки из партии. План мероприятий по обеспечению качества продукции должен предусматривать метод обеспечения качества для каждой характеристики.
3.7 Отчет о результатах проверки
Отчет о результатах проверки должен составляться по каждой партии. Два экземпляра отчета должны быть подписаны уполномоченным представителем поставщика. В отчет о результатах проверки следует включать следующую информацию:
- утверждение, подобное следующему: "Детали (изделия), содержащиеся в данной партии N (указать номер), изготовлены, прошли проверки и соответствуют требованиям чертежа или спецификации (обозначение) и ТУ (обозначение)";
- полный номер детали;
- наименование заказчика;
- номер заказа на поставку и дату;
- номер партии металла или идентификационный номер каждой детали фитингов в сборе, за исключением контровочной проволоки;
- номер партии, включая идентификационные номера стопорных гаек фитингов в сборе;
- способ нарезания резьбы, механическая нарезка или накатка;
- размер поставляемой партии;
- химический состав, физические свойства и прочность. Сделать ссылку и приложить к отчету копии протоколов проведенных испытаний;
- данные статистического контроля производственных процессов при наличии.
4.1 Очистка
Поверхности фитингов не должны содержать масло, смазочные вещества, загрязнения или другие посторонние материалы. Для титановых фитингов не должны использоваться моющие составы, в основе которых содержится хлор или фтор.
4.2 Упаковка
Все фитинги следует упаковывать таким образом, чтобы предотвратить повреждение, коррозию или физический износ во время хранения или транспортировки.
4.3 Идентификация упаковки
Каждая упаковка должна иметь маркировку со следующей минимальной информацией:
- сведения об изготовителе;
- номер детали, присвоенный изготовителем;
- номер детали (при наличии требований заказчика);
- описание изделия (наименование);
- количество и единица хранения.
УДК 006.354 | ОКС 49.080 |
Ключевые слова: авиационная техника, гидравлические системы, фитинги радиального обжатия для жестких трубопроводов, гидравлическая жидкость | |
Вернуться в "Каталог нормативных документов"
Источник информации: https://internet-law.ru/documents/prod/pnst_predvaritelnyj-nacionalnyj-standart/2/pnst_84165.html
На правах рекламы:
|
© Антон Серго, 1998-2026.
|
Разработка сайта |
|