

Полное меню
- Актуальное
законодательство - Интернет
и право- - Рассылка ''Закон есть закон''
- - Форум сайта (архив)
- - Законодательство
- - Судебная практика (необычная)
- - Судебная практика (авторская)
- - Процедура UDRP и и решения WIPO
- - Книги серии ''Интернет и Право''
- - Книги в открытом доступе
- - Учебный курс ''Интернет и Право''
- - Учебный курс ''Доменные споры''
- - Литература по ''Интернет и Право''
- - Литература по интел. собственности
- - Научный уголок (работы гостей)
- - Авторские публикации
- Информационные
материалы - ЮРИДИЧЕСКИЕ
УСЛУГИ- - Перечень юридических услуг
- - Карта юридических услуг
- - Юридическая консультация
- - Доменные споры (RU), авторское право
- - Международный суд по доменам (COM)
- - Защита прав на маркетплейсе (WB, Ozon)
- - Защита прав в соцсетях (Vk, Ok, FB)
- - Купля-продажа домена, сайта, ПО
- - Досудебное урегулирование конфликта
- - Защита чести и деловой репутации
- - Отмена блокировки сайта/домена РКН
- - ФАС: товарные знаки, авторское право
- - Регистрация ПО/сайта (Роспатент)
- - Юридическая проверка домена
- - Нотариальное заверение сайтов
- - Способы и формы оплаты услуг
- - Мы в СМИ
- - О компании, клиенты
- - Наши дела и победы
- - Контакты и реквизиты
- Информация
о сайте -


ОписаниеИсточник публикации М.: Стандартинформ, 2017 Примечание к документу Документ утратил силу в связи с истечением срока действия, установленного Приказом Росстандарта от 24.10.2017 N 18-пнст. Документ введен в действие с 01.07.2018 на период по 01.07.2020 (Приказ Росстандарта от 24.10.2017 N 18-пнст). Название документа "ПНСТ 217-2017. Предварительный национальный стандарт Российской Федерации. Ограниченно-подвижные соединения трубопроводов топливной системы авиационной техники. Метрическая серия" (утв. и введен в действие Приказом Росстандарта от 24.10.2017 N 18-пнст) "ПНСТ 217-2017. Предварительный национальный стандарт Российской Федерации. Ограниченно-подвижные соединения трубопроводов топливной системы авиационной техники. Метрическая серия"
|
||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||

Количество | Название |
1 | Гайка в сборе |
2 | Уплотнительная прокладка |
2 | Металлический наконечник <1> |
- <2> | Упор |
1 | Корпус |
2 | Уплотнительное О-образное кольцо <3> |
Таблица 1.2
Сборочные единицы <1>
Количество | Название |
1 | Гайка в сборе |
2 | Уплотнительная прокладка |
1 | Металлический наконечник <1> |
1 | Концевой фитинг <2> |
1 | Уплотнительное О-образное кольцо <3> |
--------------------------------
<1> Соединение в сборе и сборочные единицы предоставляются в целях упрощения чертежных обозначений и с целью изготовления и установки трубопровода. Сборочный узел состоит из комплектующих, перечисленных выше, за исключением металлических наконечников и О-образных уплотнительных колец. Наконечники обычно устанавливаются во время изготовления трубопровода. Другие компоненты не требуются до окончательной сборки. Концы трубопровода могут быть использованы в сборе с соединением вместо трубки с резьбовым наконечником.
2.3.2 Резьба
Резьба гайки и корпуса должна быть выполнена в соответствии с установленными требованиями.
2.3.3 Уплотнения
Уплотнительные кольца не являются предметом настоящего стандарта, за исключением требований к проверке соответствия соединения техническим условиям. Размеры уплотнительных колец для соединений приведены в таблице 2.
Таблица 2
Критерии основной системы (Диапазон температуры от -54 °C до -94 °C) | Требования к испытаниям | |||||||||||||||
Система | Типоразмер | Диаметр трубы, дюйм | Диаметр трубы, мм | Размер О-кольца | Эксплуатационное давление <1>, кПа | Максимальное давление <2>, кПа | Статистическое (испытание) <3> | Динамическое (испытание) <3> | ||||||||
кПа | Тест | Отклонение давления, кПа | Скачок давления, кПа | Тест температуры ЧС <4>, °C | ||||||||||||
Отрицательное | Положительное | Давление разрыва, кПа | Температура, °C | |||||||||||||
Отрицательное | Положительное | Мин. | Макс. | Мин. | Макс. | |||||||||||
Подача в двигатель | 12 | 0,50 | 12,70 | 114 | 81 | 414 | 862 | 95 | 1724 | 2586 | -54 | 93 | 414 | От 0 до 862 | -40 | 57 |
16 | 0,62 | 15,75 | 116 | 81 | 414 | 862 | 95 | 1724 | 2586 | -54 | 93 | 414 | От 0 до 862 | -40 | 57 | |
18 | 0,75 | 19,05 | 212 | 81 | 414 | 862 | 95 | 1724 | 2586 | -54 | 93 | 414 | От 0 до 862 | -40 | 57 | |
25 | 1,00 | 25,40 | 216 | 81 | 414 | 862 | 95 | 1724 | 2586 | -54 | 93 | 414 | От 0 до 862 | -40 | 57 | |
32 | 1,25 | 31,75 | 220 | 81 | 414 | 862 | 95 | 1724 | 2586 | -54 | 93 | 414 | От 0 до 862 | -40 | 57 | |
38 | 1,50 | 38,10 | 326 | 81 | 414 | 862 | 95 | 1724 | 2566 | -54 | 93 | 414 | От 0 до 862 | -40 | 57 | |
45 | 1,75 | 44,45 | 328 | 81 | 414 | 862 | 95 | 1724 | 2586 | -54 | 93 | 414 | От 0 до 862 | -40 | 57 | |
50 | 2,00 | 50,80 | 330 | 81 | 414 | 862 | 95 | 1724 | 2586 | -54 | 93 | 414 | От 0 до 862 | -40 | 57 | |
Заправка и слив топлива | 56 | 2,25 | 57,15 | 332 | 34 | 414 | 862 | 40 | 1724 | 2586 | -54 | 93 | 414 | От 0 до 862 | -40 | 57 |
63 | 2,50 | 63,50 | 334 | 34 | 414 | 862 | 40 | 1724 | 2586 | -54 | 93 | 414 | От 0 до 862 | -40 | 57 | |
76 <5> | 3,00 | 76,20 | 338 | 34 | 414 | 862 | 40 | 1724 | 2586 | -54 | 93 | 414 | От 0 до 862 | -40 | 57 | |
88 <5> | 3,50 | 88,90 | 342 | 34 | 414 | 862 | 40 | 1724 | 2586 | -54 | 93 | 414 | От 0 до 862 | -40 | 57 | |
100 | 4,00 | 101,60 | 346 | 34 | 414 | 862 | 40 | 1724 | 2586 | -54 | 93 | 414 | От 0 до 862 | -40 | 57 | |
Дренаж топливного бака | 114 <5> | 4,50 | 114,30 | 426 | 34 | 103 | 207 | 40 | 1724 | 2586 | -54 | 93 | 103 | От 0 до 207 | -40 | 57 |
124 <5> | 5,00 | 127,00 | 430 | 34 | 103 | 207 | 40 | 1724 | 2586 | -54 | 93 | 103 | От 0 до 207 | -40 | 57 | |
140 <5> | 5,50 | 139,70 | 434 | 34 | 103 | 207 | 40 | 1724 | 2586 | -54 | 93 | 103 | От 0 до 207 | -40 | 57 | |
<1> Рабочее давление, показанное здесь, - это давление с диапазоном между нормальным, постоянным давлением насоса и максимальным отрицательным давлением (отсос), которое может произойти. <2> Максимально рабочее давление представляет максимально-резкое изменение условий, резких перепадов давления. <3> Статические испытания имитируют наземную эксплуатацию, динамические испытания имитируют летную эксплуатацию. | ||||||||||||||||
2.3.4 Размеры
Типоразмеры сборочных единиц должны соответствовать значениям, указанным в соответствующем разделе стандарта.
2.3.5 Вес соединения
Вес соединения в сборе и комплектующих не должен превышать максимального веса, указанного в чертеже соответствующего раздела стандарта.
Соединение в сборе должно отвечать следующим эксплуатационным требованиям:
2.4.1.1 Утечка вследствие давления в топливной системе
Изделие в сборе должно выдерживать давление, равное максимальному давлению при испытании (см. таблицу 2), в течение 3 мин. при комнатной температуре без каких-либо видимых утечек, по истечении 1 мин. после подачи давления, или других неисправностей, которые влияют на сборку или разборку при испытании в соответствии с 3.6.2.2.1.
2.4.1.2 Утечка жидкости
Изделие в сборе, проходящее испытания, указанные в данном стандарте, не должно обнаруживать утечку жидкости или появление влаги в виде капель на поверхности соединения в сборе, в том числе в местах соединения трубы с фитингом. Данное соединение определяется по наружному диаметру трубы и габаритам соединения. Габариты определяются по длине соединения от одного конца трубы до другого конца в местах соединения с трубой, втулкой или другим соединением.
Изделие в сборе не должно терять эксплуатационных свойств под воздействием избыточного давления и под воздействием давления выше атмосферного, значения которого указаны в таблице 2. Изделие подлежит выбраковке в случае, если при снижении избыточного давления, превышающего 0,001 кПа, в течение 5 мин. обнаруживается утечка, описанная в 2.4.1, или иной отказ. Методы испытания описаны в 3.6.2.
2.4.3 Топливостойкость
Соединение в сборе не должно обнаруживать утечку жидкости сверх нормы, указанной в 2.4.1, или демонстрировать отказ во время испытаний на топливостойкость при высокой температуре топлива (+93 °C), низкой температуре топлива (-54 °C) и при продувке сухого воздуха (+93 °C). Процедура испытаний и их продолжительность описаны в 3.6.3.
Соединения в сборе под воздействием давления в соответствии с 3.6.4 не должны демонстрировать отказ или нарушение прочности конструкции, а также обнаруживать утечку сверх нормы, указанной в 2.4.1, в соответствии с требованиями к испытательному давлению, указанными в 2.4.2, после воздействия вибрации в соответствии с 3.6.4.
Соединения в сборе не должны обнаруживать утечку сверх нормы, указанной в 2.4.1, под воздействием давления в соответствии с требованиями, указанными в 2.4.2, а также обнаруживать признаки повышенной коррозии, отслаивания, сколов или вспучивания покрытия на обработанной поверхности, обнажение основного металла на поверхности с гальваническим покрытием после испытания соляным туманом. Методы испытания указаны в 3.6.5.
Изделия в сборе не должны терять эксплуатационных свойств под воздействием избыточного испытательного давления и давления выше атмосферного в соответствии с таблицей 2 после циклических испытаний на изгиб интенсивностью 50 000 циклов при комнатной температуре. Изделие подлежит выбраковке в случае, если при снижении избыточного давления, превышающего 1,7 кПа в течение 5 мин., обнаруживается утечка сверх нормы, указанной в 2.4.1, или иной отказ. Утечка при температуре -40 °C регистрируется и не должна являться причиной выбраковки. Угол изгиба должен составлять (3 +/- 0,5)°. Испытания определены в 3.6.6.
2.4.7 Перепады давления
Изделия в сборе должны выдерживать циклические испытания интенсивностью 50 000 циклов, как показано на рисунке 4 и в таблице 2, без отказов и утечек, определенных в 2.4.1. Испытания определены в 3.6.7.
2.4.8 Разрушающее давление
2.4.8.1 Испытания разрушающим давлением при максимальных значениях температуры
Изделия в сборе не должны обнаруживать разрушения или утечки, определенной в 2.4.1 при любом давлении, включая разрушающее, указанное в таблице 2, при двух перепадах температур от -54 °C до +93 °C. Процедура испытаний указана в 3.6.8.1.
2.4.8.2 Разрушающее давление при комнатной температуре
Изделия в сборе должны испытываться под давлением до разрушения при комнатной температуре. Изделия не должны обнаруживать утечки, как указано в 2.4.1, при любом давлении, включая разрушающее, указанное в таблице 2. Давление, при котором происходит разрушение образца, должно быть выше указанного в таблице 2. Процедура испытания определена в 3.6.8.2.
Соединения в сборе и их компоненты должны иметь маркировку для идентификации в соответствии с действующим стандартом или чертежом.
Компоненты соединения в сборе должны быть изготовлены и пройти чистовую обработку в соответствии с технологическими процессами.
На поверхности и на внутренних стенках поставляемого соединения в сборе не должно быть следов масла, жира, грязи или других инородных материалов.
Если иное не указано, поставщик несет ответственность за выполнение всех проверок и требований к испытаниям, приведенным в настоящем стандарте. Поставщик может использовать собственные средства или любую коммерческую лабораторию, удовлетворяющую требованиям заказчика, для выполнения проверки и требований к испытаниям. Заказчик оставляет за собой право проводить какие-либо проверки и испытания, если это является необходимым для обеспечения требуемого уровня качества продукции и услуг.
Экспертиза и испытание изделий в сборе должны классифицироваться следующим образом:
- квалификационный контроль (см. 3.3);
- контроль соответствия качества (см. 3.4).
3.3.1 Квалификационные испытания образцов
Опытные образцы должны соответствовать рисунку 1 и показателям, указанным в таблице 3. Количество образцов указано в 3.3.2. Толщина стенки трубопровода должна соответствовать данным, указанным в таблице 4. Уплотнительные кольца должны использоваться для квалификационных испытаний всех образцов.
Таблица 3
наконечника в миллиметрах
Типоразмер | Диаметр трубы, дюйм | Диаметр трубы, мм | Образцы 1, 2, 5, 6 | Образцы 3 и 4 | Образцы 7 и 8 | |||||||
E1 | L1 | L2 | E2 | E1 | L1 | L2 | E2 | L1 | L2 | |||
12 | 0,50 | 12,70 | - <1> | 305 | 508 | - <1> | - <1> | 203 | 305 | - <1> | 152 | 152 |
25 | 1,00 | 25,40 | 305 | 508 | 279 | 305 | 152 | 152 | ||||
50 | 2,00 | 50,80 | 305 | 508 | 406 | 305 | 152 | 152 | ||||
76 | 3,00 | 76,20 | 305 | 508 | 457 | 305 | 152 | 152 | ||||
100 | 4,00 | 101,60 | 305 | 508 | 584 | 305 | 152 | 152 | ||||
124 | 5,00 | 127,00 | 305 | 508 | 660 | 305 | 152 | 152 | ||||
Таблица 4
Типоразмер трубы и толщина стенки <1>
Типоразмер | Диаметр трубы, дюйм | Диаметр трубы, мм | Толщина стенки трубы <2> (дюйм преобразован в мм), мм | Толщина стенки трубы, дюйм <2> | Толщина стенки трубы, мм <4> | ||||
12 | 0,50 | 12,70 | 0,889 | 0,035 | 0,8 | ||||
16 | 0,62 | 15,75 | 0,889 | 0,035 | 0,8 | ||||
18 | 0,75 | 19,05 | 0,889 | 0,035 | 0,8 | ||||
25 | 1,00 | 25,40 | 0,889 | 0,035 | 0,8 | ||||
32 | 1,25 | 31,75 | 0,889 | 0,035 | 0,8 | ||||
38 | 1,50 | 38,10 | 0,889 | 0,035 | 0,8 | ||||
45 | 1,75 | 44,45 | 0,889 | 0,035 | 0,8 | ||||
50 | 2,00 | 50,80 | 0,889 | 0,035 | 0,8 | ||||
| |||||||||
56 | 2625 | 57,15 | 1,067 | 0,042 | 1,0 | ||||
63 | 2,50 | 63,50 | 1,067 | 0,042 | 1,0 | ||||
76 <3> | 3,00 | 76,20 | 1,067 | 0,042 | 1,0 | ||||
88 <3> | 3,50 | 88,90 | 1,245 | 0,049 | 1,2 | ||||
100 | 4,00 | 101,60 | 1,245 | 0,049 | 1,2 | ||||
114 <3> | 4,50 | 114,30 | 1,651 | 0,065 | 1,6 | ||||
124 <3> | 5,00 | 127,00 | 1,651 | 0,065 | 1,6 | ||||
140 <3> | 5,50 | 139,70 | 1,651 | 0,065 | 1,6 | ||||
Восемь опытных образцов для каждого типоразмера 12, 25, 50, 76, 100 и 124 должны проходить квалификационные испытания в порядке, указанном в таблице 5.
Таблица 5
Номера образцов | 1 | 2 | 3 | 4 | 5 | 6 | 7 | 8 |
Пункт настоящего стандарта | ||||||||
- | - | |||||||
- | - | |||||||
- | - |
3.3.3 Протокол испытаний, испытуемые образцы и результаты испытаний, предоставляемые заказчику
Если испытания не проводятся заказчиком, поставщик должен предоставить следующую информацию:
3.3.3.1 Протокол испытаний
Три копии протокола испытаний, который включает отчет обо всех испытаниях и описывает испытания и условия, которые должны быть предоставлены (см. примечание к 3.3.3.3).
3.3.3.2 Испытуемые образцы
Испытуемые образцы должны быть представлены по просьбе заказчика. Образцы, подвергаемые квалификационным испытаниям, не предоставляются в рамках заказа.
3.3.3.3 Чертежи
Необходимо предоставить три комплекта сборочных чертежей. В сборочном чертеже должно быть представлено изделие в разрезе со всеми компонентами в сборе, а также должны быть указаны шифры изделий и их компонентов.
Примечание - Регистрационный журнал и запротоколированные данные испытаний остаются в материалах испытаний рядом с испытательной установкой и отправляются заказчику только по специальному запросу.
3.3.4 Методы контроля качества продукции
Методы контроля качества продукции включают в себя экспертизу и испытания, указанные в 3.6.
Контроль соответствия качества продукции осуществляется в соответствии с 3.4.1 и 3.4.2. Каждый компонент соединения в сборе должен пройти экспертизу, как указано в 3.6.1. Любое соединение, не прошедшее экспертизу, должно быть забраковано.
3.4.1 Типоразмер образца и поставка
Классы, предельный уровень качества и характеристика дефектов дополнительно определены в таблицах 6 и 7.
Таблица 6
Характеристика дефектов
Класс | Предельный уровень качества | Характеристика |
Значительный | 1,0% | Скорее всего, причина неисправности или снижение эксплуатационной пригодности изделия |
Незначительный A | 4,0% | Может оказать влияние на эксплуатационную пригодность |
Незначительный B | 6,5% | Существенно не влияет на пригодность |
Таблица 7
Изделие | Вид | Характеристика |
Гайка в сборе | Значительный, 1,0% | T - резьба, D - диаметр |
Незначительный A, 4,0% | E - Min, F - Dim, G - Dim | |
Незначительный B, 6,5% | C - диаметр | |
Шайба | Значительный, 1,0% | C - зазор |
Незначительный A, 4,0% | B - толщина | |
Незначительный B, 6,5% | A - толщина | |
Метрический наконечник | Значительный, 1,0% | D - диаметр, K - глубина |
Незначительный A, 4,0% | B - диаметр | |
Незначительный B, 6,5% | Остаток | |
Фиксатор | Значительный, 1,0% | A - Rad, B - Rad |
Незначительный A, 4,0% | G - Dim, H - Dim, N - Dim | |
Незначительный B, 6,5% | Остаток | |
Корпус | Значительный, 1,0% | T - резьба, D - диаметр |
Незначительный A, 4,0% | Нет | |
Незначительный B, 6,5% | Остаток |
3.4.3 Выбраковка и повторные испытания
Если одно или более изделий, выбранных из партии, не соответствует требованиям стандарта, то все изделия в партии должны пройти проверку.
3.4.3.1 Партии продукции, проходящие повторные испытания
Если партия (или часть партии) была отклонена заказчиком, подробный отчет, касающийся причин браковки и мер, принятых для устранения отказов в партии, должен быть представлен на рассмотрение в письменном виде заказчику до повторного прохождения испытаний.
3.5.1 Сборка опытных образцов
Уплотнительные кольца должны быть смазаны техническим вазелином.
Испытательная жидкость должна соответствовать установленным требованиям. Дополнительные испытательные жидкости могут быть одобрены заказчиком.
3.5.3 Измерение давления
Если не указано иное, опытные образцы и жидкость должны иметь допуск на давление +/- 69 кПа. Избыточное давление должно быть равным или больше, чем заданное давление в таблице 2.
3.5.4 Измерение температуры
Если не указано иное, опытные образцы и жидкость должны иметь допуск на температуру в пределах +/- 3 °C. Измерение температуры окружающей среды производится на расстоянии 152 мм от опытного образца.
3.5.5 Условия проведения испытаний
Предпочтительные условия проведения испытаний показаны на рисунках 2 - 4. Отклонения от данных условий должны быть одобрены заказчиком.
Каждое изделие в сборе или компонент должны проходить внешний осмотр и проверку соответствия габаритов изделия с целью определения соответствия требованиям действующего стандарта или чертежа, предъявляемым к материалам, размерам, качеству изготовления и приемлемому уровню качества, указанному в таблице 7. Протокол экспертизы должен быть предоставлен по запросу заказчику.
Опытные образцы, показанные на рисунке 2, должны подвергаться испытаниям избыточным давлением и давлением выше атмосферного, как указано в таблице 2 или как определено в сочетании с другими испытаниями.
Опытные образцы должны быть сухими, на их поверхности не должно быть следов топлива или паров испытательных жидкостей. Испытуемый образец должен быть соединен с вакуумным насосом при помощи шланга диаметром 12 мм или трубы максимального типоразмера и не должен превышать длину в 3 м. Давление должно измеряться на расстоянии 152 мм от опытного образца. Запорный клапан устанавливается рядом с датчиком давления в одной плоскости с насосом. Избыточное испытательное давление, равное или большее значения, указанного в таблице 2, должно сохраняться в течение минимум 15 мин. Запорный клапан должен быть закрыт, и давление контролируется в течение 5 мин. для признаков утечки (падение давления). Опытный образец должен соответствовать требованиям, указанным в 2.4.1 и 2.4.2.
Опытный образец должен пройти испытание на опрессовочное давление при условиях, указанных в таблице 2, в течение не менее 30 с и не более 5 мин. При проведении испытаний можно применять ту же испытательную жидкость, что и для других испытаний, или воду. Опытный образец не должен демонстрировать течей и соответствовать требованиям, указанным в 2.4.1.
Опытный образец в сборе (см. рисунок 1) должен быть помещен в защищенную испытательную камеру и испытан под давлением, равным испытательному давлению в таблице 2, при комнатной температуре в течение минимум 3 мин. В качестве рабочего газа необходимо использовать сухой сжатый воздух или азот. На поверхности опытного образца в сборе во время и перед испытаниями не должно присутствовать следов масла, за исключением смазки на уплотнительном кольце. Перед проведением испытания необходимо обезжирить поверхность изделия после соединения с трубой.
Опытные образцы 1 и 2, как показано на рисунке 1, закрепляют в испытательной установке, как показано на рисунке 2, чтобы трубы, выходящие из фитинга, располагались под углом 3° относительно друг друга для каждого типоразмера. Конец трубы (L2) закрепляется жестко, конец трубы (L1) закрепляется таким образом, чтобы при проведении испытаний она оставалась в фитинге. Расстояние между точками крепления труб должно составлять 508 мм. Само соединение должно находиться посередине между точками крепления.
3.6.3.1 Топливная стойкость при высокой температуре
Соединения в сборе должны проходить испытания на опрессовочное давление в соответствии с 3.6.2.2 и таблицей 2, в которой приведены данные по избыточному испытательному давлению. Если нет признаков утечки или других отказов, давление необходимо понизить до 862 кПа. Температуру окружающего воздуха и температуру жидкости необходимо повысить до 93 °C. После стабилизации температуры, необходимо продолжать испытания не менее 72 ч, поддерживая температуру жидкости и окружающего воздуха в пределах 93 °C. По завершении данного этапа испытаний при температуре 93 °C соединения подвергаются испытанию избыточным испытательным давлением в соответствии с 3.6.2.2. Температура окружающего воздуха и температура жидкости должны быть снижены до комнатной температуры.
Соединения в сборе должны проходить испытания на опрессовочное давление в соответствии с 3.6.2.2 и таблицей 2, в которой приведены данные по избыточному испытательному давлению. Если нет признаков утечки или других отказов, давление необходимо понизить до 862 кПа. Температуру окружающего воздуха и температуру жидкости необходимо понизить и стабилизировать до 54 °C. Испытания необходимо проводить не менее 72 ч, поддерживая температуру жидкости и температуру окружающего воздуха на уровне 54 °C. По завершении данного этапа испытаний при температуре 54 °C соединения подвергаются испытанию избыточным испытательным давлением и проверяются на предмет утечки. Температура окружающего воздуха и температура жидкости повышаются до комнатной температуры. Необходимо слить испытательную жидкость и просушить на воздухе соединения без последующего разбора и демонтажа из испытательной установки с целью проведения дальнейших испытаний.
3.6.3.3 Сушка при высокой температуре
Необходимо производить сушку соединения в сборе в течение 168 ч при температуре 93 °C. По завершении процесса сушки необходимо провести еще один цикл испытаний при низкой температуре, согласно 3.6.3.2 в случае присутствия в соединении испытательной жидкости. После чего соединения без последующего разбора и демонтажа из испытательной установки должны проходить испытания на вибрацию, согласно 3.6.4.
После проведения испытаний на топливную стойкость в соответствии с 3.6.3, опытные образцы 1 и 2 (см. рисунок 1) закрепляют в испытательной установке, как показано на рисунке 2, таким образом, чтобы трубы, выходящие из фитинга, располагались под углом в 3° относительно друг друга для каждого типоразмера. Конец трубы L2 закрепляется жестко, а конец трубы L1 закрепляется таким образом, чтобы при проведении испытаний она оставалась в фитинге. Расстояние между точками крепления труб должно составлять 508 мм, само соединение должно находиться посередине между точками крепления. Испытания проводятся двумя равными по времени этапами: для образцов, испытываемых под давлением до 862 кПа, и для образцов при условиях, приведенных в таблице 2, испытываемых избыточным рабочим давлением. Испытание должно проводиться при комнатной температуре. Данные испытаний включают в себя:
а) нагружение. По всем трем пространственным осям проводится вибрационное нагружение соединения с определенными графиками изменения частот и амплитуды;
б) результат. Определяются характеристики вибрационных нагрузок, при которых возникают снижение производительности или другие характерные изменения функционирования соединения;
в) хронологический журнал. Журнал должен содержать четкое описание выполняемых испытаний и включать всю актуальную информацию, касающуюся проведения испытаний, производительности оборудования, идентификацию и описание любых неисправностей. Любые сбои и/или снижение производительности в ходе вибрационных испытаний должны быть полностью проанализированы и приняты меры по их устранению.
3.6.4.1 Исследование резонанса
Нахождение резонансных частот должно производиться по вертикальной оси синусоидальными колебаниями. Изменение частот колебаний должно производиться медленно в диапазоне от 5 до 2000 Гц при размахе колебаний 0,6096 мм или при ускорении +2g. Точки резонанса должны быть отмечены и зафиксированы, а режим каждого резонанса описан. Резонансные точки определяются по степени резонансного усиления, указанного в 3.6.4.2 б).
3.6.4.2 Испытание на синусоидальную вибрацию
Каждый опытный образец должен испытываться синусоидальной нагрузкой вдоль пространственных осей в диапазоне от 5 до 2000 Гц по крайней мере в четырех резонансных точках в условиях наиболее нагруженных резонансных колебаний, время испытаний указано в таблице 8.
Таблица 8
Время вибрационных испытаний
Количество резонансных частот | 0 | 1 | 2 |
Полное время нахождения на резонансных частотах (минуты) | 0 | 30 | 60 |
Полное время цикла (минуты) | 90 | 60 | 30 |
В случае, если резонансных частот больше двух, следует использовать для проведения испытания на этих частотах только наихудшие с точки зрения нагрузок частоты. Размах колебаний и перегрузки должны быть:
а) от 5 до 18 Гц: размах колебаний 2,54 мм;
в) от 24 до 50 Гц: размах колебаний 0,9144 мм.
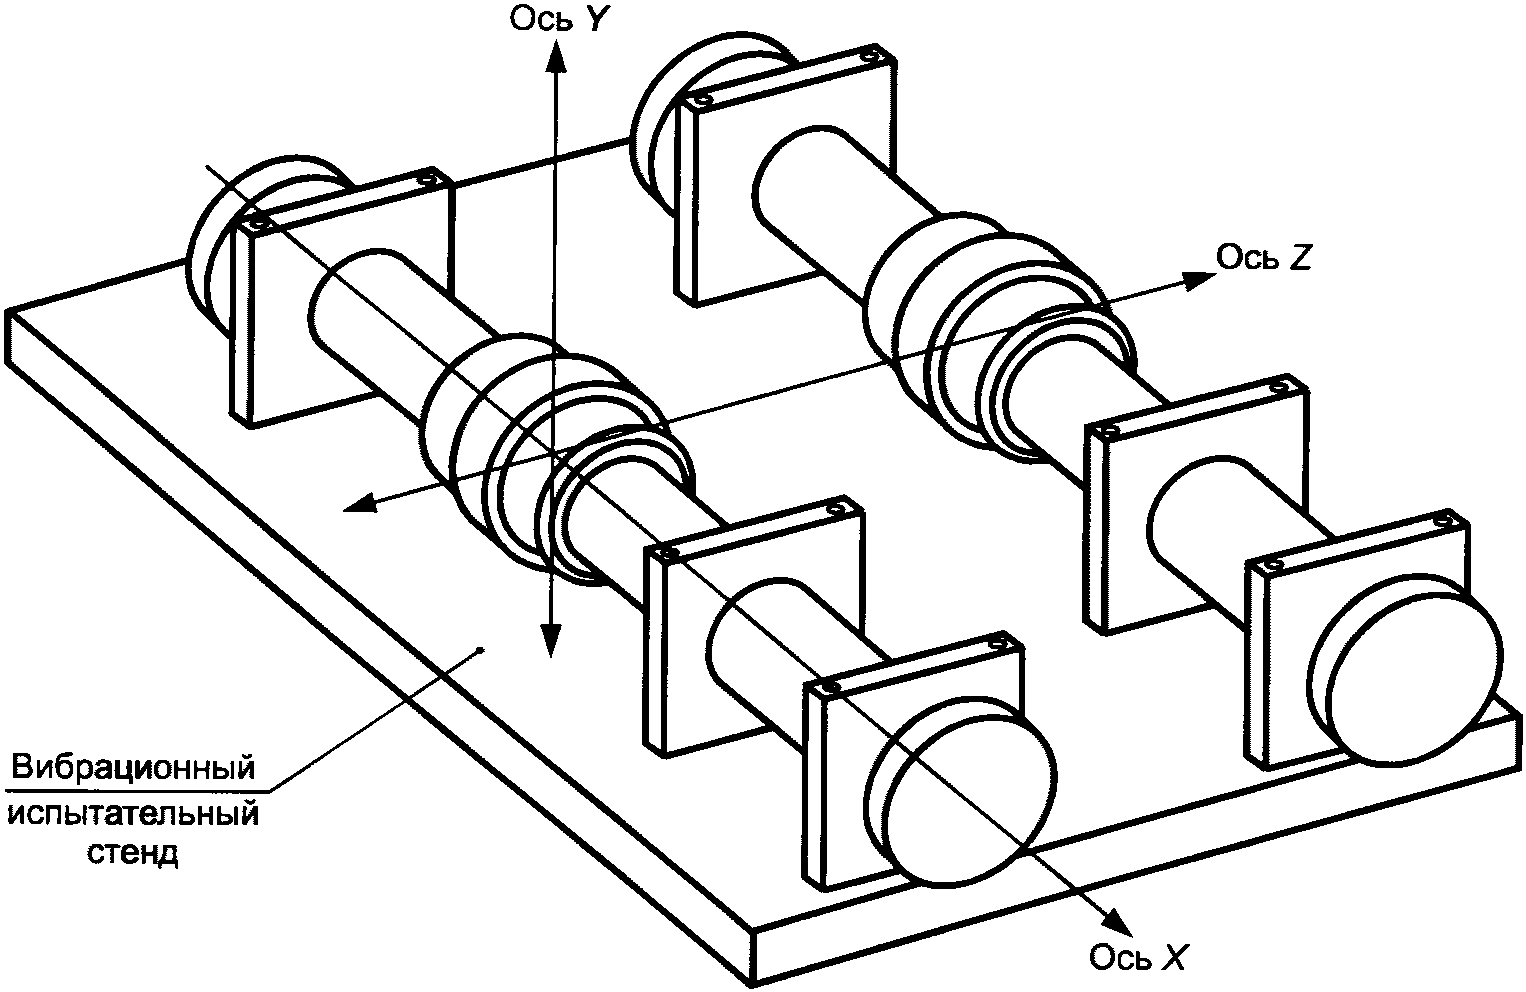
Испытания на резонансные частоты и синусоидальную вибрацию образцов 1 и 2 из таблицы 5 должны проводиться по трем пространственным осям, как показано на рисунке 6. Опытные образцы должны контролироваться на герметичность и отвечать требованиям, изложенным в 2.4.4.
Опытные образцы 5 и 6, как показано на рисунке 1, должны быть установлены в испытательной камере и подвергаться воздействию соляного тумана в течение 168 ч. После 168 ч воздействия соляного тумана опытный образец проходит экспертизу на наличие следов коррозии или других повреждений на обработанной поверхности. Испытания на опрессовочное давление должны проводиться в соответствии с 3.6.2. Во время проведения испытаний опытный образец не должен обнаруживать утечку и должен отвечать требованиям, указанным в 2.4.5.
Опытные образцы 3 и 4, как показано на рисунке 1, фиксируются в испытательной установке, как показано на рисунке 2. Конец трубы L2 должен оставаться неподвижным, а конец трубы L1 должен быть изначально смещен под углом 3° по отношению к осевым линиям трубы. Осевое перемещение конца трубы L1 должно ограничиваться только соединением в сборе. Испытательная установка обеспечивает вращательное или продольное отклонение конца трубы L1 Перемещение трубы при изгибе должно происходить под углом +/- 0.5° в каждую сторону от первоначального отклонения трубы под углом в 3°. Отклонение от начального положения проводится на (60 +/- 5) см/мин. Испытательная жидкость должна соответствовать требованиям, указанным в 3.5.2. Необходимо придерживаться следующей последовательности проведения испытаний соединения в сборе:
ИС NORMPROD: примечание. В официальном тексте документа, видимо, допущена опечатка: имеется в виду пункт 3.6.2.2, а не пункт 5.6.2.2. |
- образец проходит испытания на опрессовочное давление в соответствии с 5.6.2.2 при смещении и при комнатной температуре;
- разбухание опытных образцов при температуре 71 °C в течение не менее 1 ч при смещении и при полном заполнении испытательной жидкостью, но не под давлением;
- испытание образцов на изгиб с интенсивностью в 25 000 циклов (примерно 7 ч) при температуре 71 °C и максимальном рабочем давлении выше атмосферного, согласно таблице 2;
- разбухание опытных образцов при температуре -40 °C в течение не менее 1 ч при смещении и при полном заполнении испытательной жидкостью, но не под давлением;
- испытание образцов на изгиб с интенсивностью в 25 000 циклов при температуре -40 °C и максимальном рабочем давлении выше атмосферного, согласно таблице 2;
- испытания образцов на опрессовочное давление проводятся в соответствии с 3.6.2.1 и 3.6.2.2. Во время проведения испытаний опытный образец не должен обнаруживать утечку и должен отвечать требованиям, указанным в 2.4.6.
Примечание - Испытания на изгиб проводят в соответствии с ГОСТ Р ИСО 7257 в части, не противоречащей положениям настоящего стандарта.
Опытные образцы 5 и 6, как показано на рисунке 1, должны быть зафиксированы, как показано на рисунке 4. Образец должен пройти испытания на опрессовочное давление в соответствии с 3.6.2.2. Циклы перепада давления должны соответствовать значениям, указанным в таблице 2, и применяться из расчета от 20 до 30 см/мин с показателями давления, показанными на рисунке 5. Необходимо придерживаться следующей последовательности проведения испытаний:
- 25 000 циклов перепада давления при комнатной температуре при давлении до 862 кПа (за исключением 207 кПа для трубопроводов дренажной системы), см. таблицу 2;
- 1 ч разбухания при температуре 57 °C при давлении до 862 кПа;
- 25 000 циклов перепада давления при температуре 57 °C при давлении до 862 кПа (за исключением 207 кПа для трубопроводов дренажной системы), см. таблицу 2;
ИС NORMPROD: примечание. В официальном тексте документа, видимо, допущена опечатка: имеется в виду пункт 3.6.2.2, а не пункт 4.6.2.2. |
- испытания на опрессовочное давление при комнатной температуре, согласно 4.6.2.2.
Опытные образцы 7 и 8 устанавливают в защитной камере, собирают, как показано на рисунке 1, и монтируют, как показано на рисунке 2. Образцы должны находиться под давлением до разрушения, указанного в таблице 2, в течение 2 мин.; сначала при температуре -54 °C, затем при температуре +93 °C. Испытательная жидкость должна соответствовать требованиям, указанным в 3.5.2.
Опытные образцы 7 и 8 проходят повторные испытания согласно 3.6.8.1, за исключением случаев, при которых опытные образцы находятся под давлением при комнатной температуре и повышение давления приводит к отказу. Разрушающее давление и режим испытаний записываются. В качестве испытательной жидкости может быть использована вода.
Внутренняя и внешняя тара должна иметь маркировку.
4.1.1 Дата упаковки
Дата упаковки наносится на внутреннюю и внешнюю тару.
Выделяют два уровня сохранности продукции при транспортировке, которые оговариваются в заявке на поставку продукции, - уровень A и C (см. 5.2). Если не указан уровень сохранности продукции при транспортировке, могут применяться другие методы упаковки, отвечающие требованиям.
Компоненты соединения в сборе должны быть упакованы, а изделие в сборе упаковано в контейнеры. Максимальная масса брутто не должна превышать ограничения по весу, указанные в действующей спецификации.
4.2.2 Уровень C
Компоненты соединения в сборе должны быть упакованы таким образом, чтобы предотвратить повреждение или физический износ во время транспортировки.
ИС NORMPROD: примечание. В официальном тексте документа, видимо, допущена опечатка: имеется в виду пункт 5.2, а не пункт 6.2. |
Тип упаковки (A, B или C) указывается в заявке на поставку продукции (см. 6.2). Если тип упаковки не указан, могут применяться другие методы упаковки, отвечающие требованиям.
4.3.1 Уровень A
Упаковка компонентов соединения топливной системы должна соответствовать требованиями, указанным в 4.2.1, компоненты должны перевозиться во внешних грузовых контейнерах. Внешние контейнеры должны быть одинаковой формы и размера, минимального объема и веса и обеспечивать требуемый уровень защиты, а также содержать одинаковое количество изделий. Предельная масса брутто каждой упаковки должна составлять примерно 90,72 кг. Контейнеры должны быть закрыты и иметь скобы. В каждом контейнере должен быть прокладочный материал для ящичной тары, контейнеры должны быть запечатаны. Прокладочный материал для ящичной тары не требуется в случае, если имеется внутренний контейнер, все стыки и швы, в том числе фабричные швы, должны быть герметичными. Контейнеры должны отгружаться с этикетками.
4.3.2 Уровень B
Упаковка компонентов соединения должна соответствовать требованиям, указанным в 4.2.1, компоненты должны перевозиться во внешних контейнерах. Внешние контейнеры должны быть минимального объема и веса и обеспечивать требуемый уровень защиты. Внешние контейнеры должны быть одинаковыми по размеру и форме и иметь одинаковые параметры. Предельная масса брутто каждой упаковки должна составлять примерно 90,72 кг. Контейнеры должны быть закрыты и иметь скобы в соответствии с действующей спецификацией или приложением к ней.
4.3.3 Уровень C
В случае использования дополнительной упаковки по требованию перевозчика внутренний контейнер должен быть упакован во внешний грузовой контейнер, что обеспечит безопасную транспортировку в пункт доставки с минимальными издержками. Контейнеры должны отвечать правилам и нормам единой классификации грузов других общественных перевозчиков, применяемых к разным способам транспортировки.
Соединения в сборе предназначены для соединения труб топливной, дренажной и других систем летательного аппарата с учетом назначенного рабочего давления и рабочих температур в соответствии с требованиями настоящего стандарта. Монтаж, при котором указанные в настоящем разделе ограничения превышены или в случае, если целевое назначение не прописано в настоящем стандарте, подлежит одобрению заказчика.
5.1.1 Огнестойкость
В случае необходимости проведения испытаний на огнестойкость данные испытания должны проводиться в соответствии с установленными процедурами и требованиями.
В документации должна указываться следующая информация:
- название, номер и дата данного документа;
- применимый артикул изделия;
ИС NORMPROD: примечание. В официальном тексте документа, видимо, допущена опечатка: пункт 5.3.2 отсутствует. |
- требования к информации (см. 5.3.2) по запросу;
- требуемый уровень защиты, способ упаковки и упаковка или специальная подготовка к отправке (см. 4.2 и 4.3).
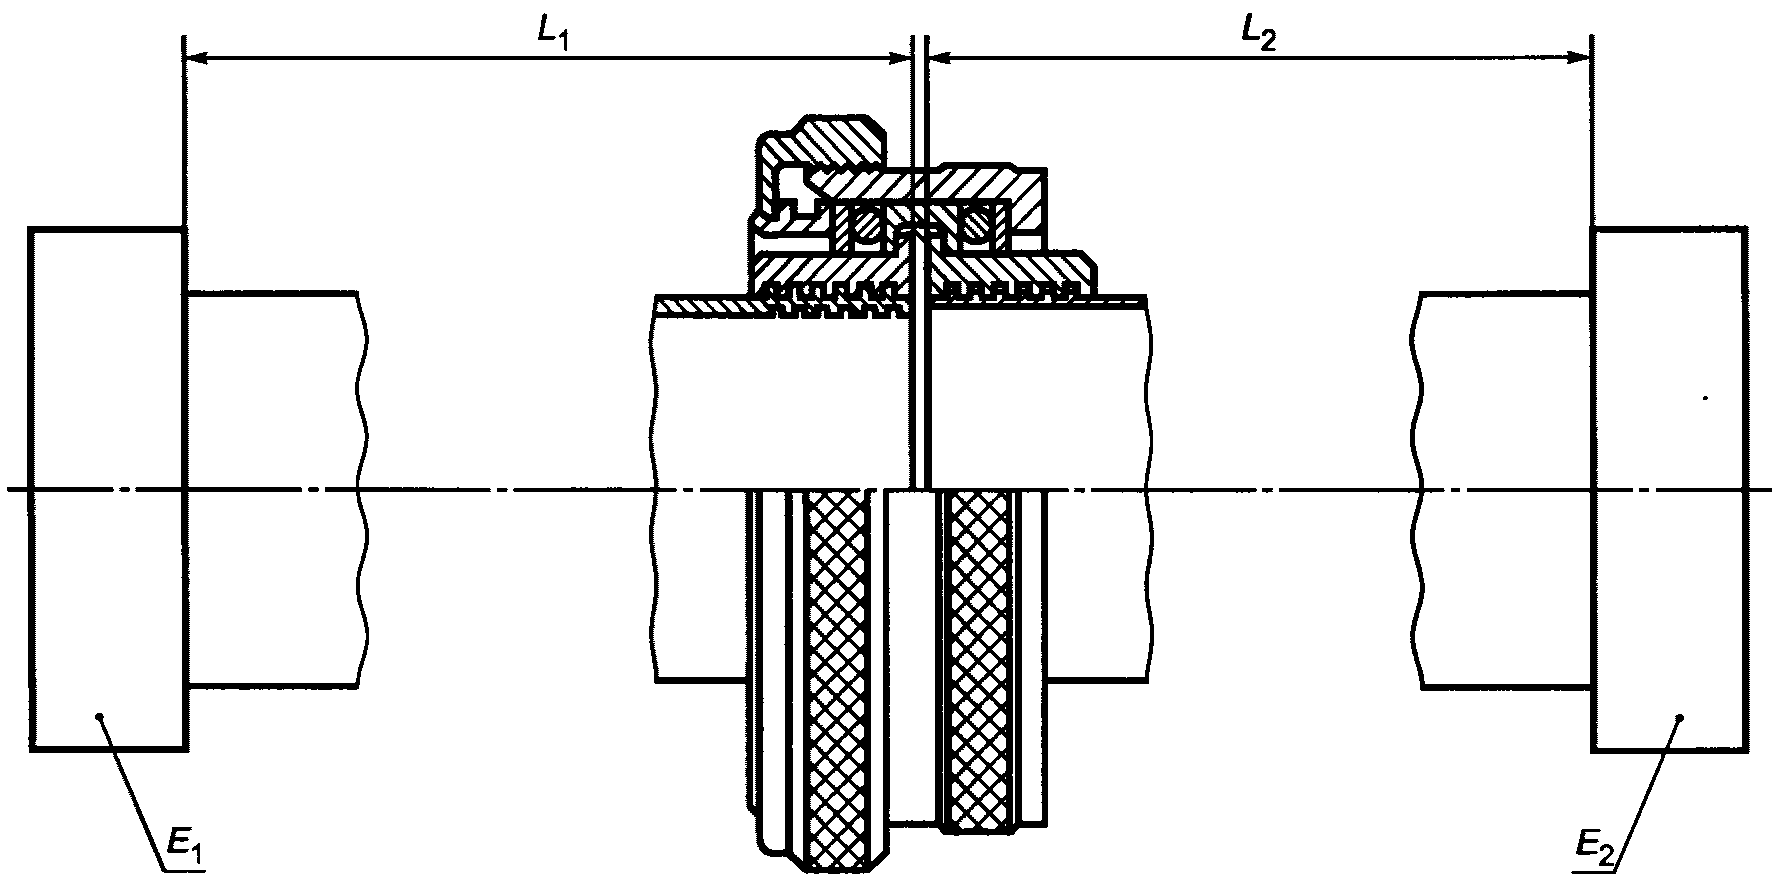
Примечания
1 Для определения размеров см. таблицу 3.
2 Для получения информации по концевой заглушке см. таблицу 3.
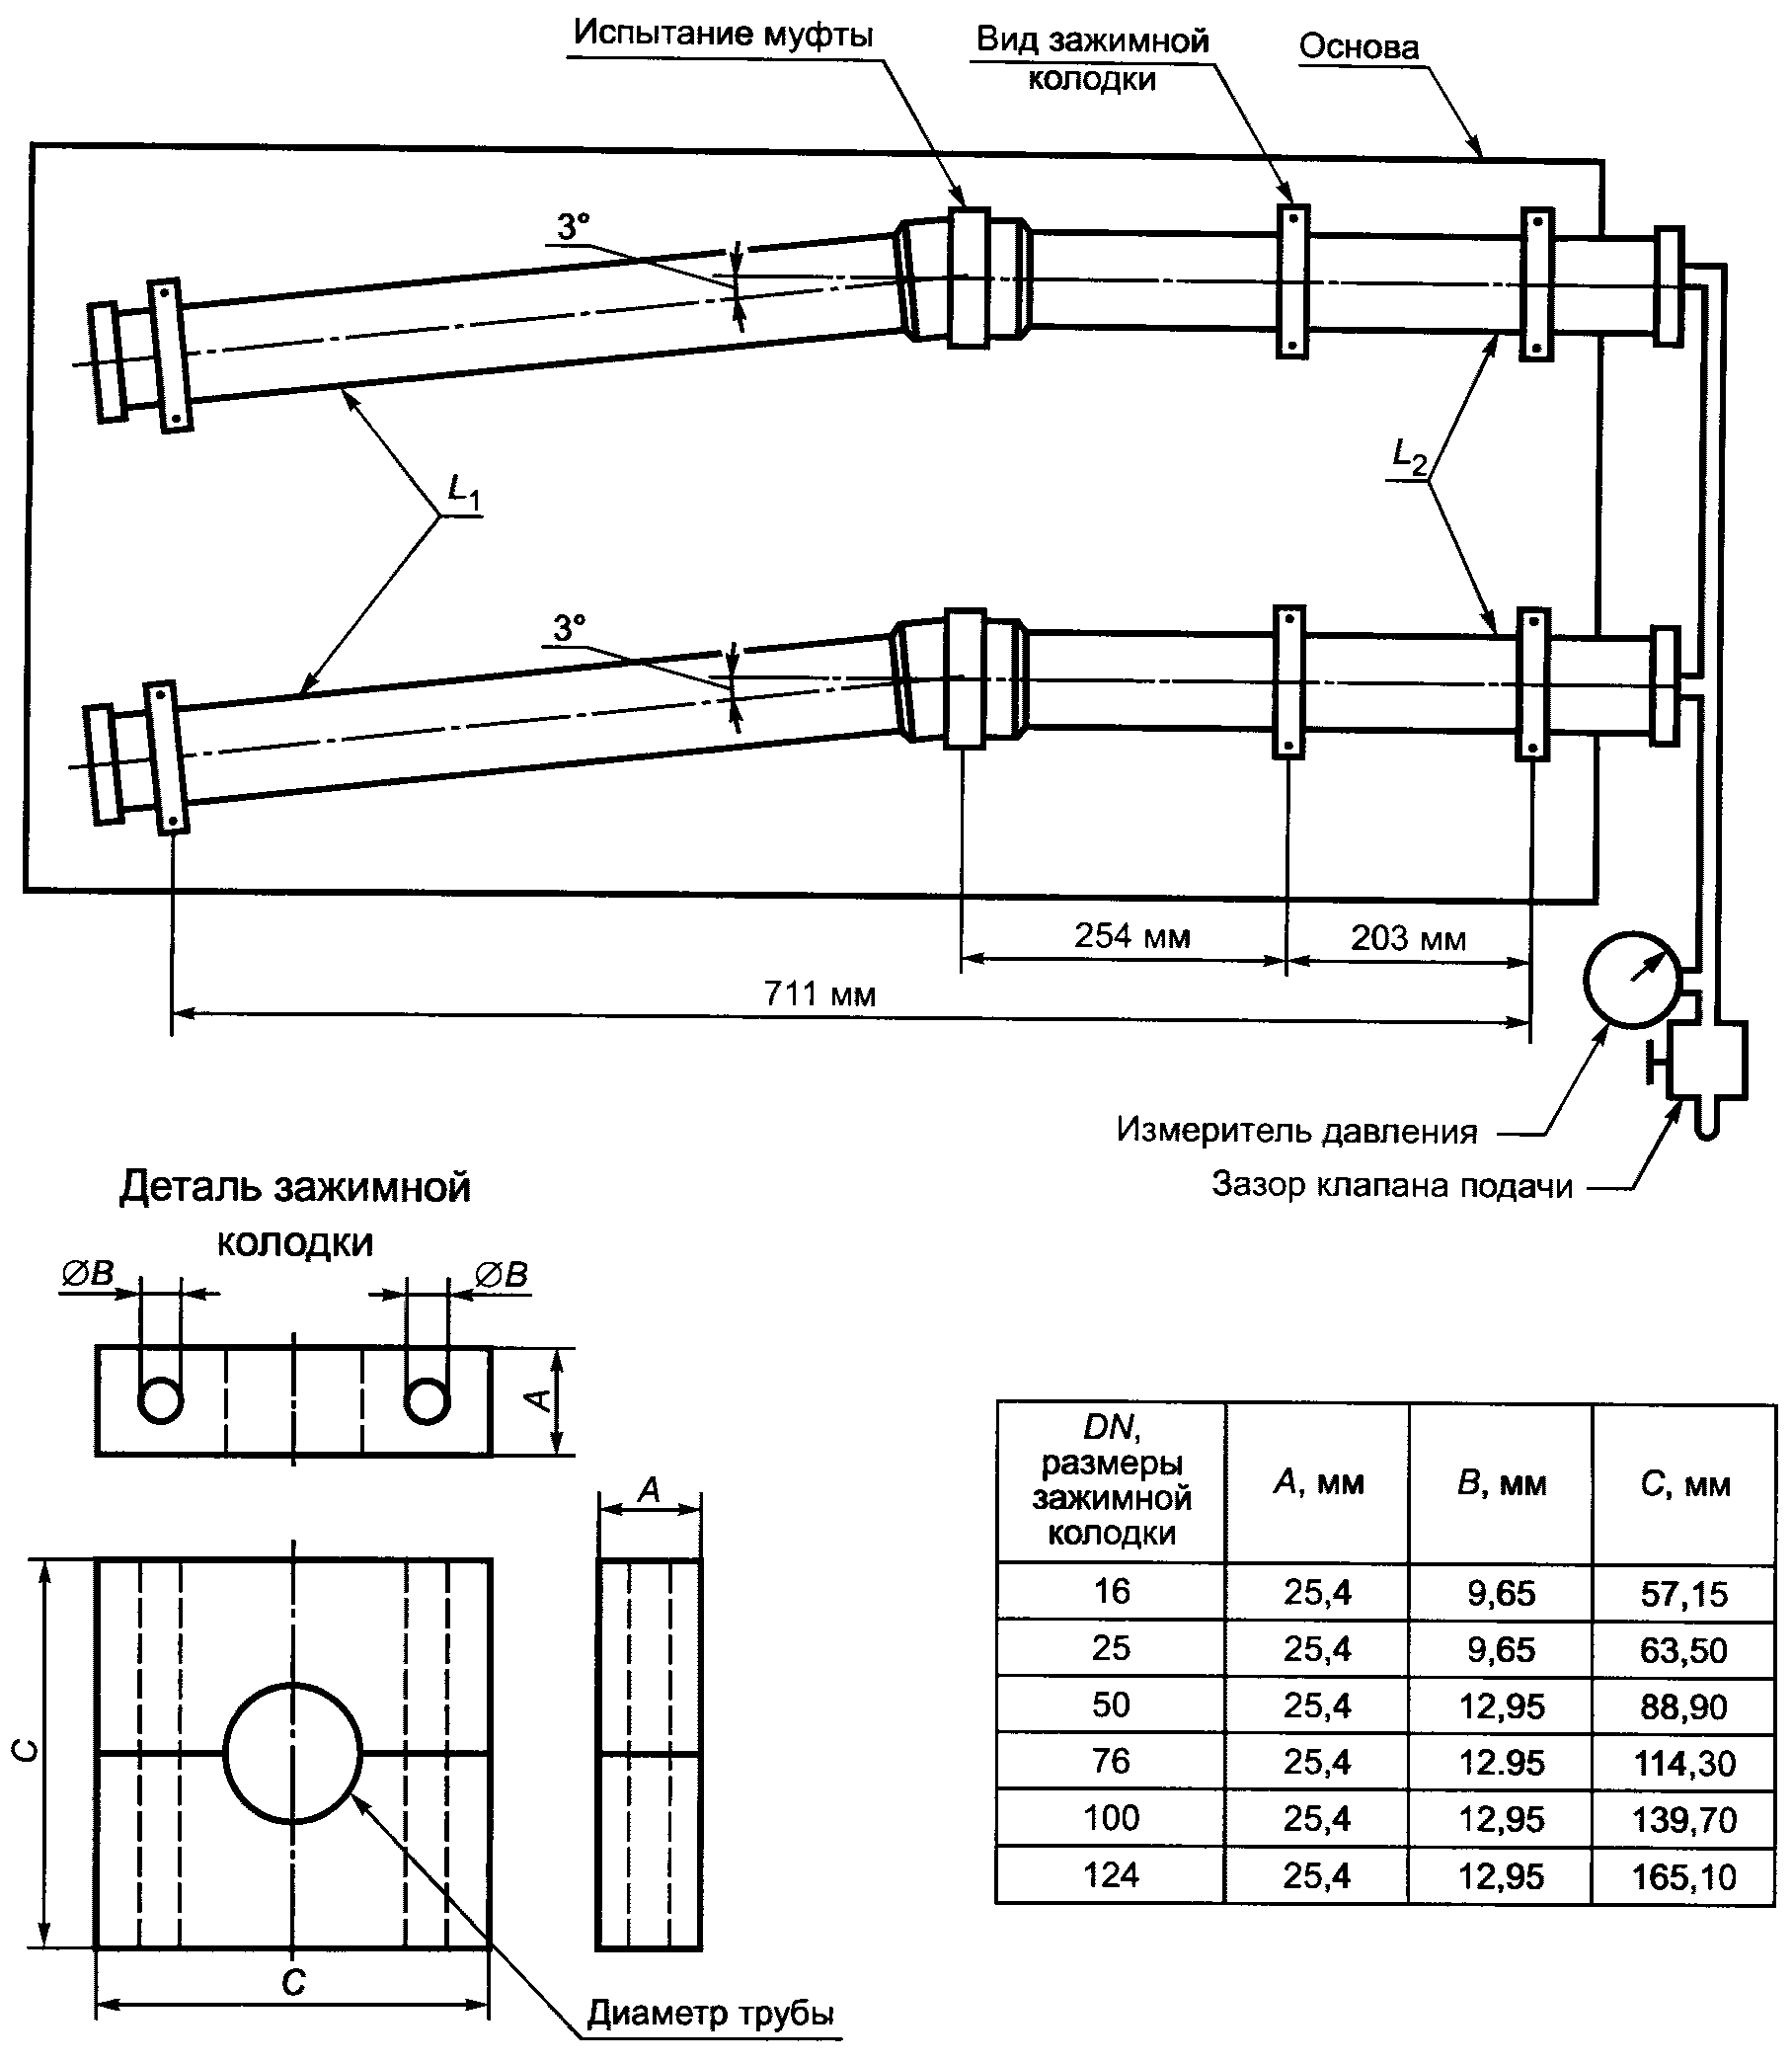
вибрация и испытательная установка для проведения
испытаний разрушающим давлением
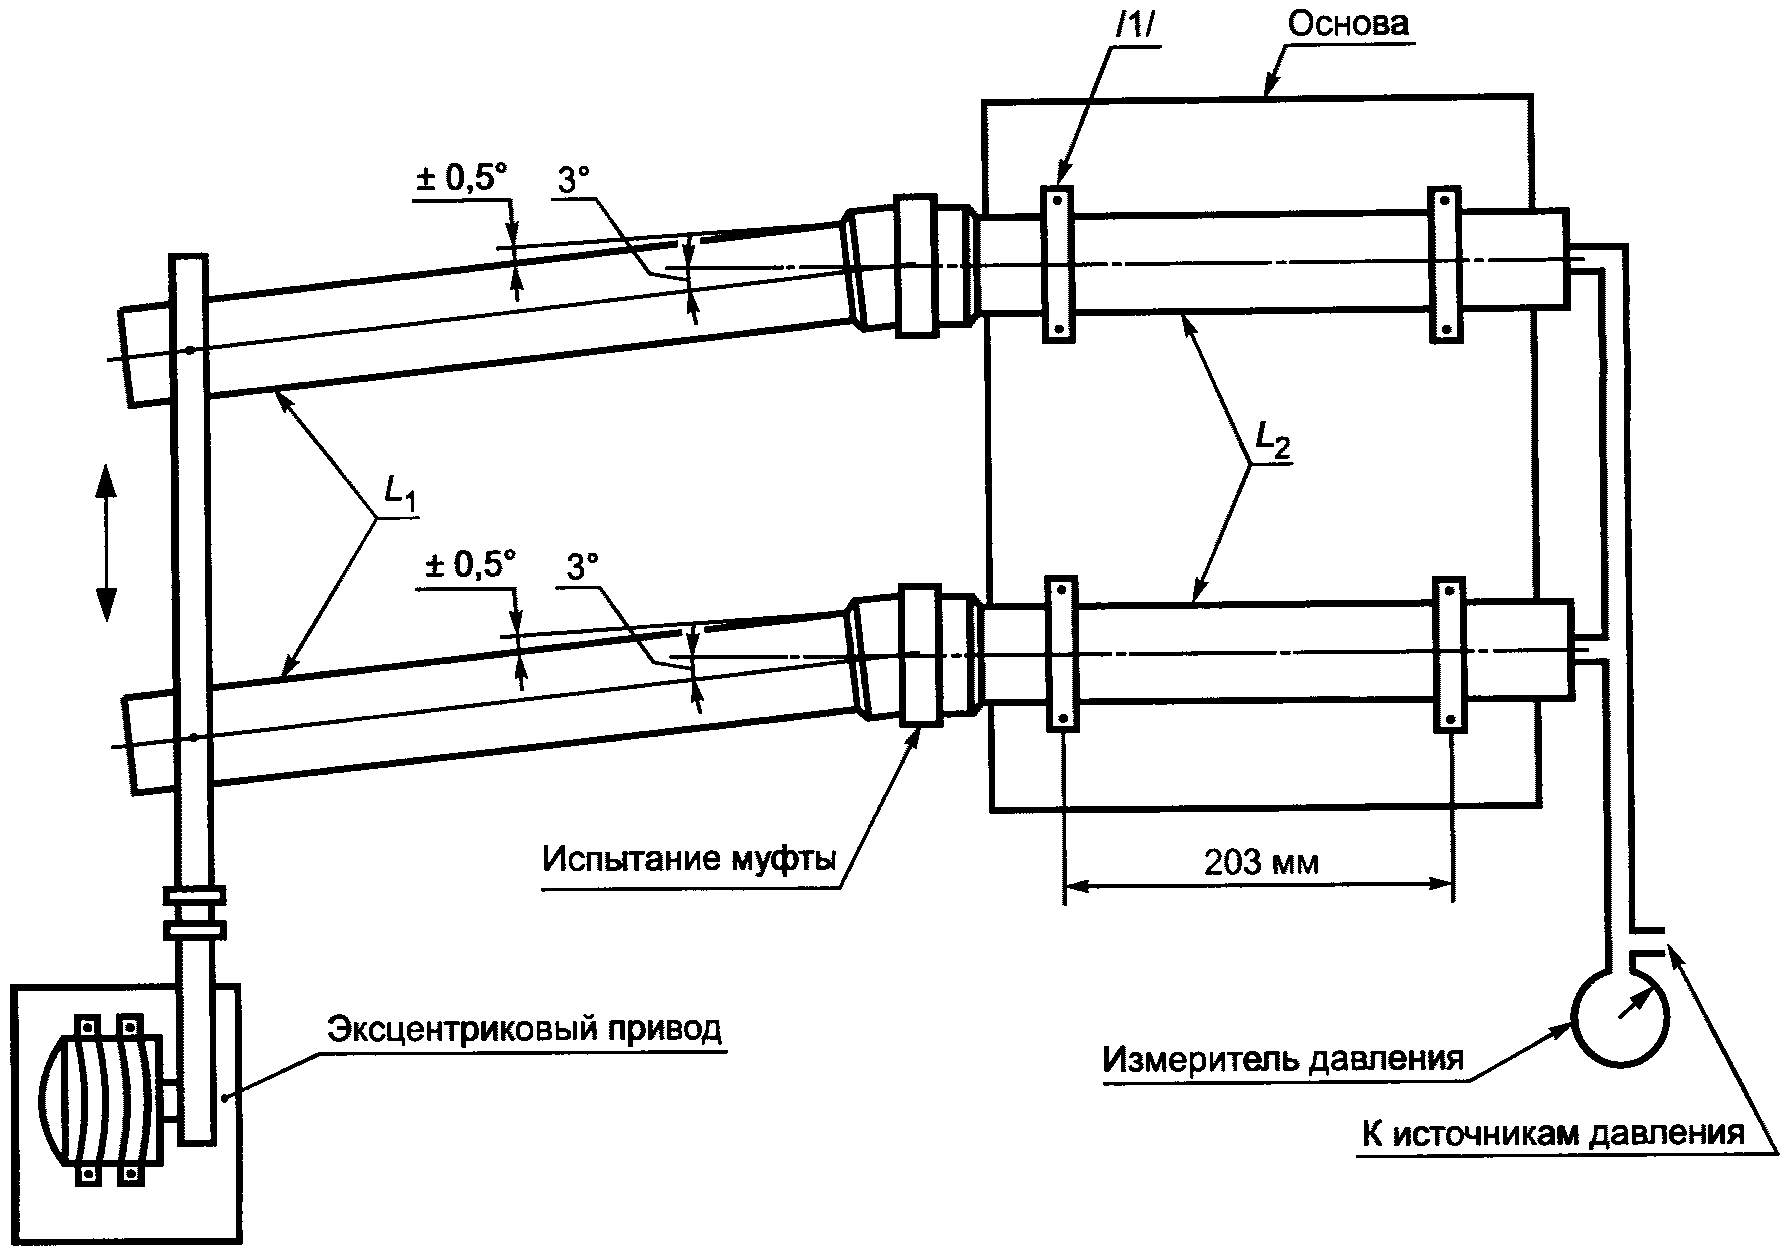
Примечание - См. рисунок 2 для деталей зажимной колодки.
Рисунок 3 - Испытательная установка для
проведения испытаний на изгиб
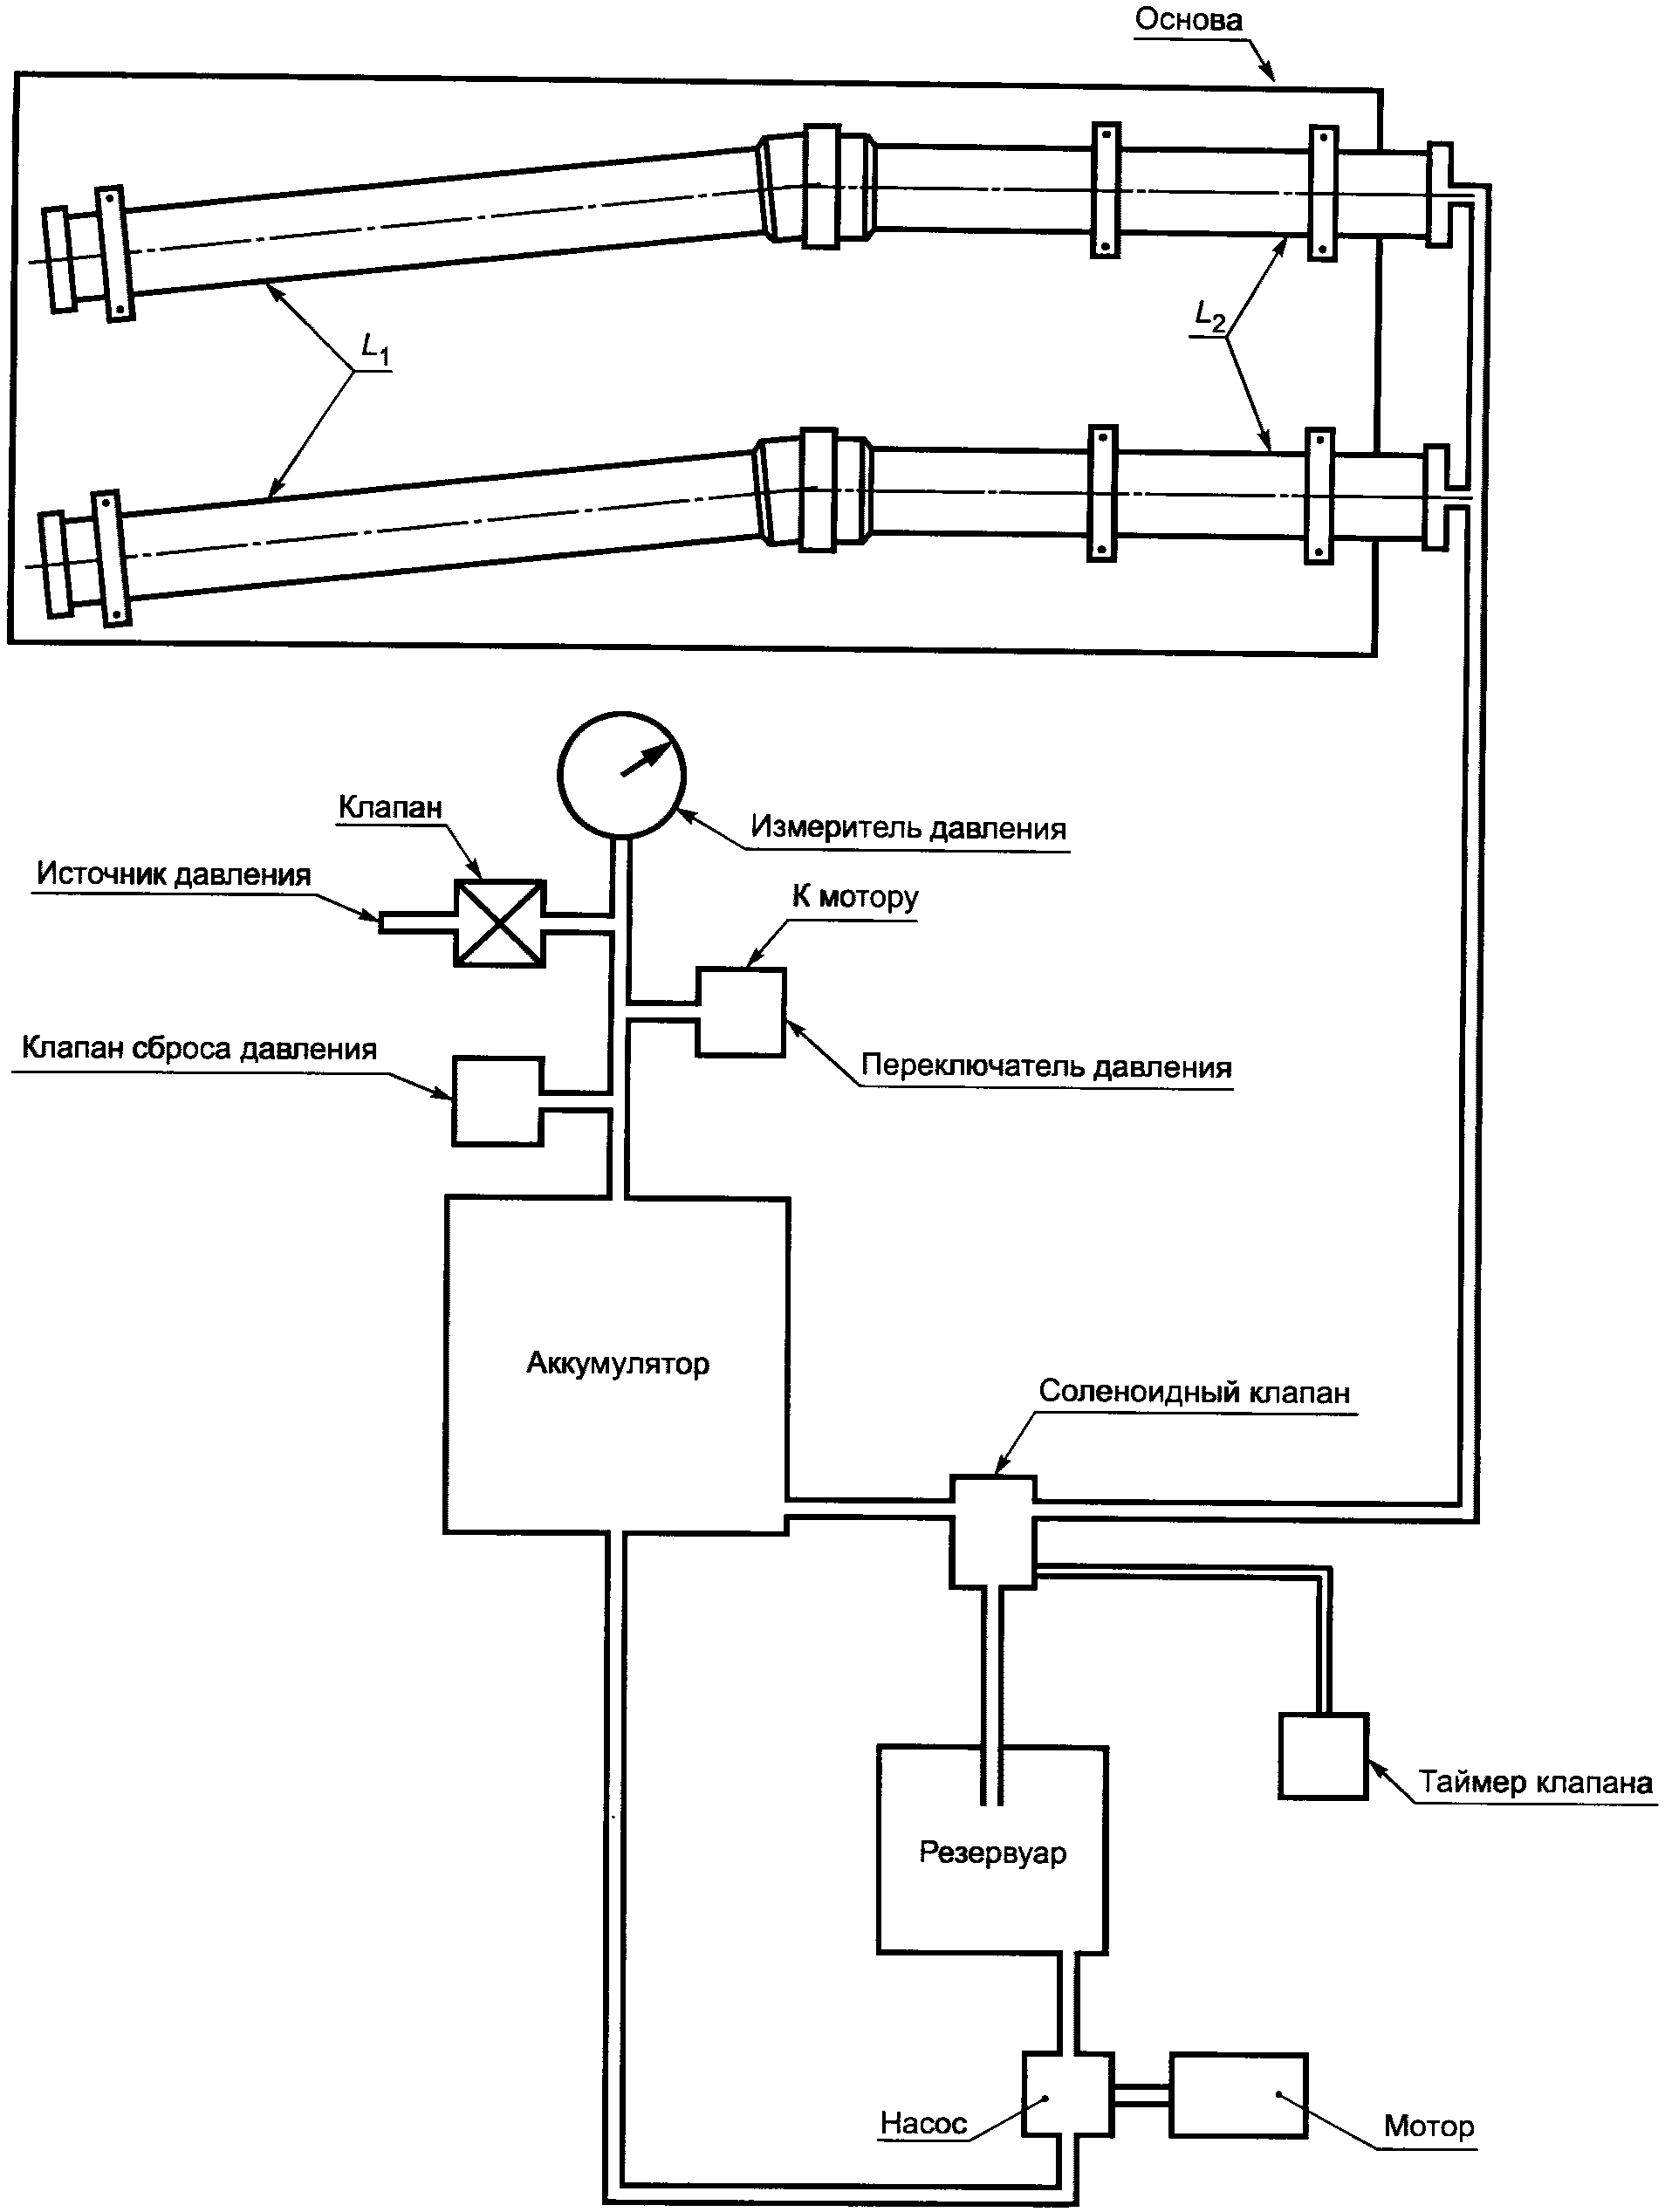
Примечание - См. рисунок 2 для установки изделий в зажимные колодки.
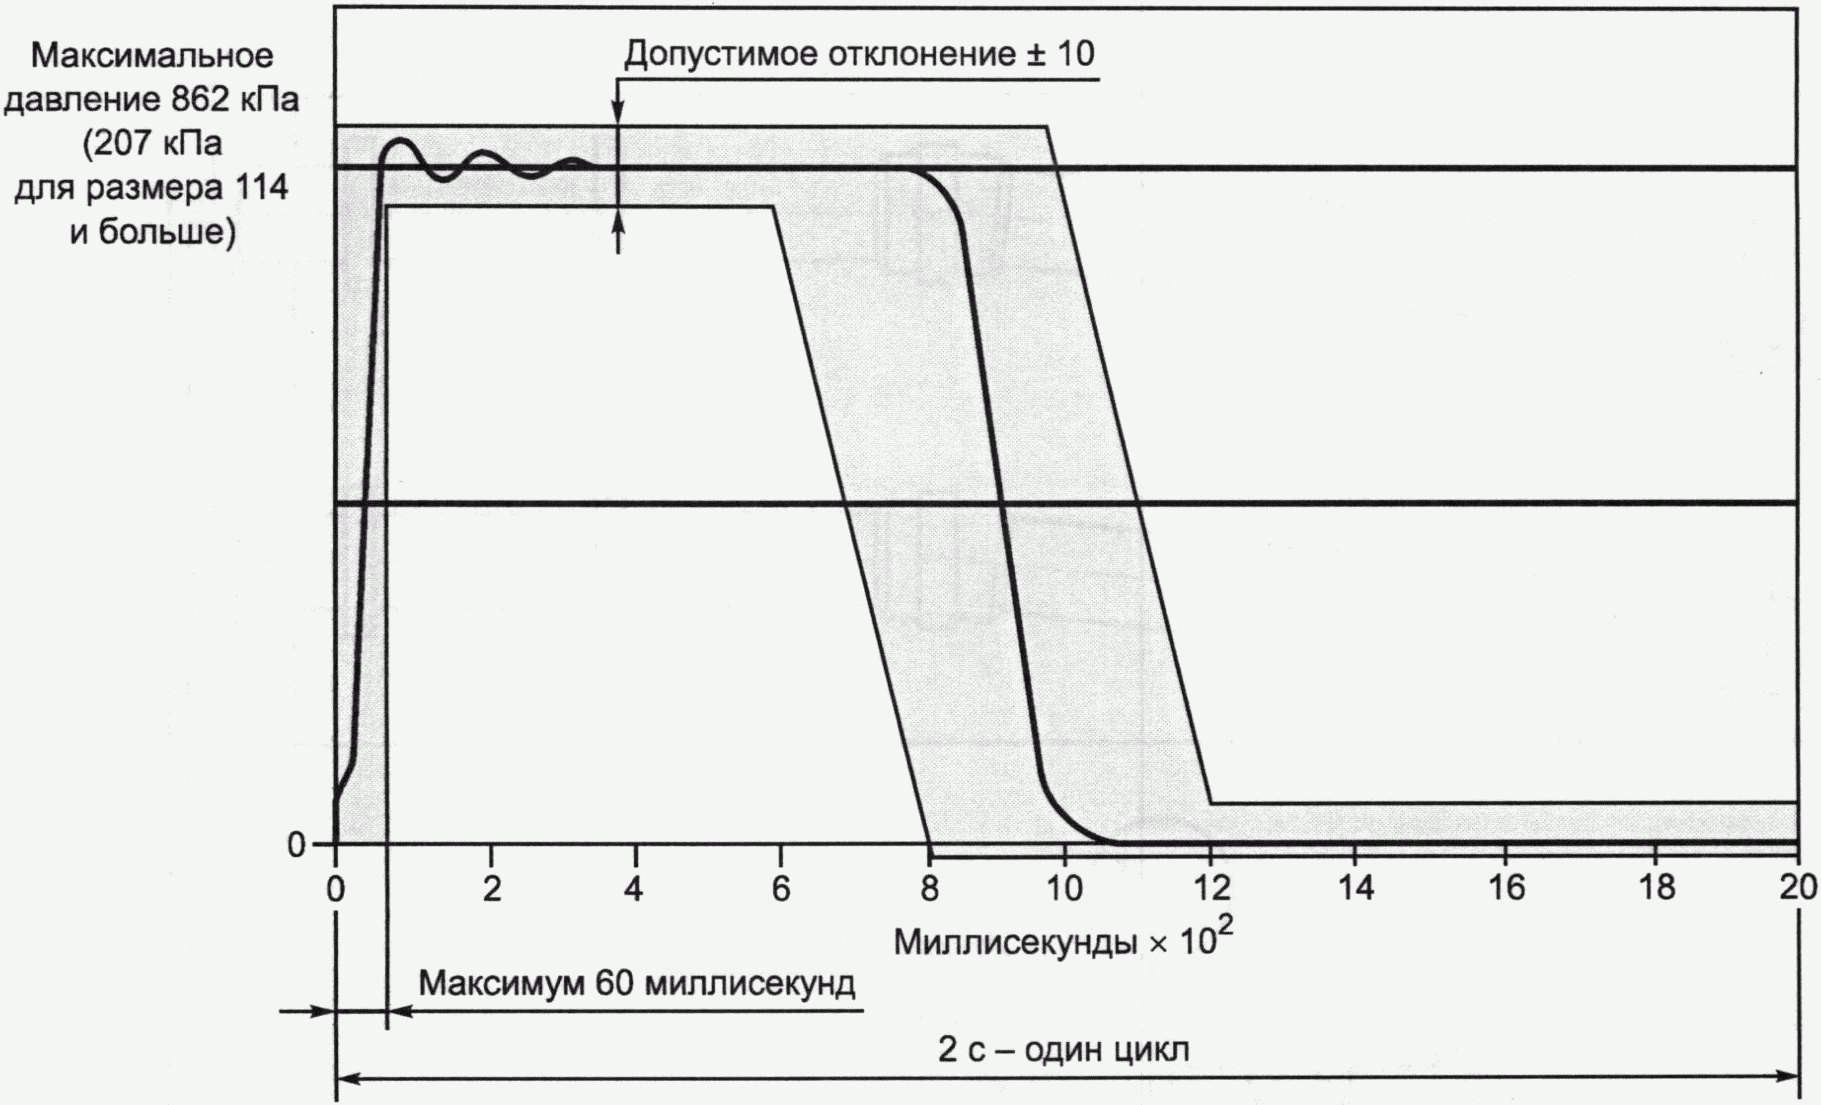
Примечание - Кривая давление - время для испытания скачка давления должна находиться в пределах заштрихованной площади кривой, как показано ниже. Записи давления производятся в начале, середине и конце каждого запуска 50 000 циклов скачков давления.
Вернуться в "Каталог нормативных документов"
Источник информации: https://internet-law.ru/documents/prod/pnst_predvaritelnyj-nacionalnyj-standart/2/pnst_84373.html
На правах рекламы:
|
© Антон Серго, 1998-2026.
|
Разработка сайта |
|