

Полное меню
- Актуальное
законодательство - Интернет
и право- - Рассылка ''Закон есть закон''
- - Форум сайта (архив)
- - Законодательство
- - Судебная практика (необычная)
- - Судебная практика (авторская)
- - Процедура UDRP и и решения WIPO
- - Книги серии ''Интернет и Право''
- - Книги в открытом доступе
- - Учебный курс ''Интернет и Право''
- - Учебный курс ''Доменные споры''
- - Литература по ''Интернет и Право''
- - Литература по интел. собственности
- - Научный уголок (работы гостей)
- - Авторские публикации
- Информационные
материалы - ЮРИДИЧЕСКИЕ
УСЛУГИ- - Перечень юридических услуг
- - Карта юридических услуг
- - Юридическая консультация
- - Доменные споры (RU), авторское право
- - Международный суд по доменам (COM)
- - Защита прав на маркетплейсе (WB, Ozon)
- - Защита прав в соцсетях (Vk, Ok, FB)
- - Купля-продажа домена, сайта, ПО
- - Досудебное урегулирование конфликта
- - Защита чести и деловой репутации
- - Отмена блокировки сайта/домена РКН
- - ФАС: товарные знаки, авторское право
- - Регистрация ПО/сайта (Роспатент)
- - Юридическая проверка домена
- - Нотариальное заверение сайтов
- - Способы и формы оплаты услуг
- - Мы в СМИ
- - О компании, клиенты
- - Наши дела и победы
- - Контакты и реквизиты
- Информация
о сайте -


ОписаниеИсточник публикации М.: НИИЖБ Госстроя СССР, 1984 Примечание к документу Название документа "Рекомендации по технологии автоматизированной заготовки и натяжения высокопрочной стержневой арматуры пустотных настилов" (утв. НИИЖБ Госстроя СССР 01.06.1984) "Рекомендации по технологии автоматизированной заготовки и натяжения высокопрочной стержневой арматуры пустотных настилов"
|
|||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||

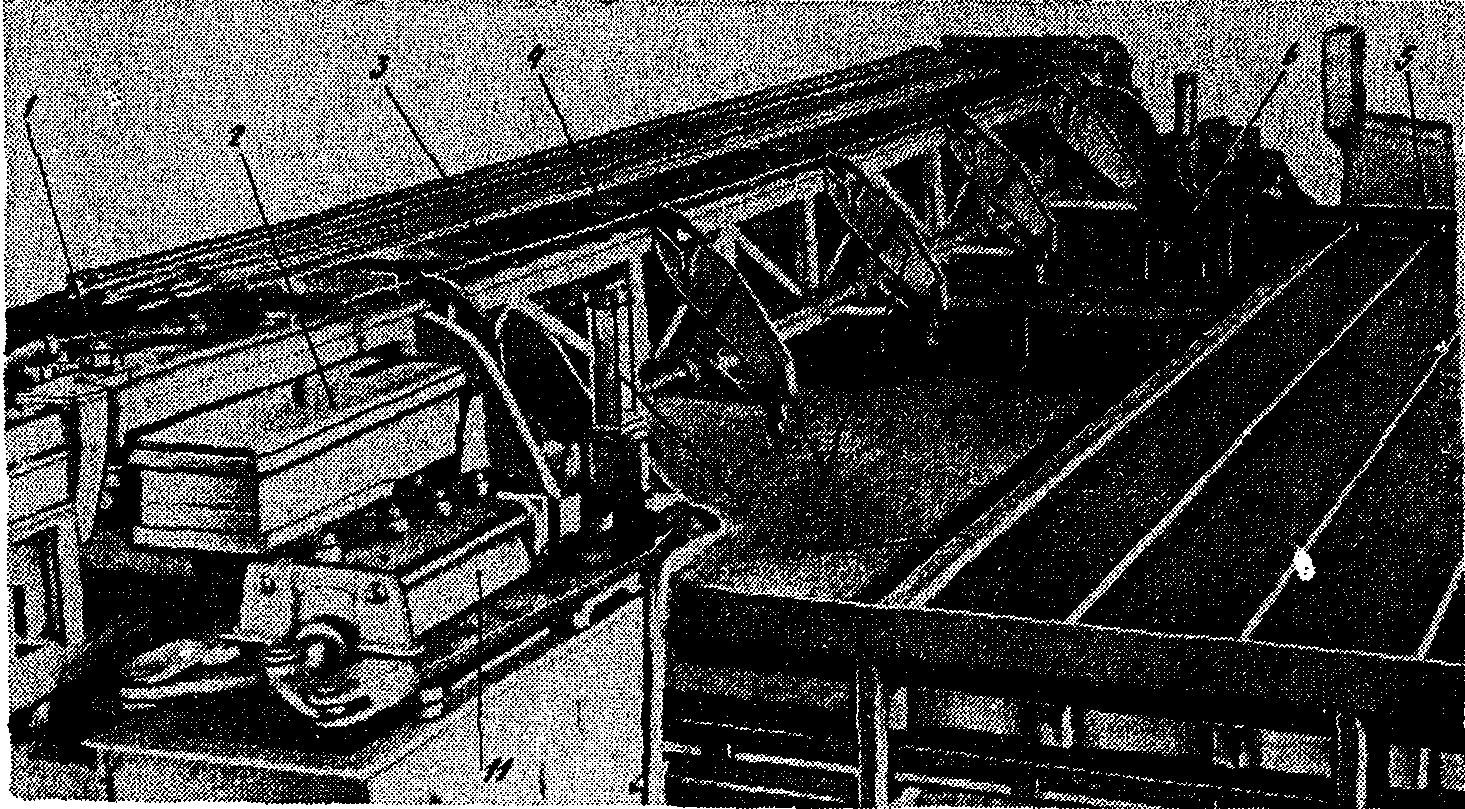
ИС NORMPROD: примечание. Взамен ГОСТ 10884-81 Постановлением Госстандарта России от 13.04.1995 N 214 с 1 января 1996 года введен в действие ГОСТ 10884-94. |
2.2. В качестве напрягаемой арматуры рекомендуется использовать стержни мерной длины диаметром 10 - 14 мм из стали классов Ат-V и Ат-VI марок 20ГС, 20ГС2, 10ГС2, 08Г2С, 22С и 20ХГ2Т по ГОСТ 10884-81 и класса А-V марки 23Х2Г2Т по ГОСТ 5781-82. Стержни из стали класса А-V могут предварительно соединяться контактной стыковой сваркой. Прочность сварных соединений должна соответствовать ГОСТ 10922-75.
2.3. Допускается применение стержней мерной длины диаметром 10 - 14 мм из стали класса А-IV марок 20ХГ2Т и 20ХГ2Ц и класса А-VI по ГОСТ 5781-82, класса Ат-IVС марок 25Г2С и 28С и класса Ат-IVК марки 10ГС2 по ГОСТ 10884-81, а также упрочненной на установках ЭТУ стали классов Ат-V, Ат-VI при соблюдении требований п. 1.15 ГОСТ 5781-82 к кривизне арматурных стержней. Основные характеристики механических свойств напрягаемой стержневой арматуры диаметром 10 - 14 мм приведены в табл. 1.
Класс стали | ГОСТ | Модуль упругости  , МПа | Условный предел текучести  | Временное сопротивление  | Относительное удлинение | Угол изгиба в холодном состоянии вокруг оправки диаметром 5d | |
 |  | ||||||
МПа (кгс/мм2) | % | ||||||
не менее | |||||||
А-IV | 1,9 | 590 (60) | 885 (90) | 6 | 2 | 45° | |
А-IVС | 10884-81 | 1,9 | 590 (60) | 835 (85) | 10 | 2 | 45° |
А-IVК | 10884-81 | 1,9 | 590 (60) | 785 (80) | 10 | 2 | 45° |
А-V | 1,9 | 785 (80) | 1050 (105) | 7 | 2 | 45° | |
Ат-V | 10884-81 | 1,9 | 785 (80) | 980 (100) | 8 | 2 | 45° |
Ат-VI | 10884-81 | 1,9 | 980 (100) | 1230 (125) | 7 | 2 | 45° |
2.4. Приемку арматурной стали следует производить партиями с обязательным контролем механических свойств стали в состоянии поставки и после контактного электронагрева в соответствии с требованиями ГОСТ 10884-81 и ГОСТ 5781-82.
2.5. Вне зависимости от сертификатных данных от каждой партии стали одной плавки и одного диаметра массой не более 65 т необходимо испытать на растяжение в соответствии с требованиями ГОСТ 12004-81 два образца стали в состоянии поставки и после электронагрева с подтяжкой. Образцы берутся от разных стержней и пачек стали.
Механические свойства стали в состоянии поставки должны быть не ниже браковочных значений, указанных в соответствующих ГОСТ (см. пп. 2.2 и 2.3), а механические свойства после электронагрева должны отвечать следующим требованиям:
условный предел текучести  стали должен быть не менее чем на 40 МПа выше браковочных значений для исходной стали и не ниже
 стали данной партии до нагрева;
стали должен быть не менее чем на 40 МПа выше браковочных значений для исходной стали и не ниже стали данной партии до нагрева;временное сопротивление  должно быть не ниже браковочных величин для исходной стали (см. табл. 1) и не ниже чем
 стали данной партии до нагрева.
должно быть не ниже браковочных величин для исходной стали (см. табл. 1) и не ниже чем стали данной партии до нагрева.2.6. В случае если после контактного электронагрева с подтяжкой механические свойства стали не отвечают требованиям п. 2.5, необходимо произвести переналадку устройства для нагрева с целью обеспечения оптимальных режимов нагрева (см. п. 8.5 настоящих Рекомендаций).
2.7. Расчетные и нормативные сопротивления арматурной стали, классов и марок, перечисленных в пп. 2.2 и 2.3, принимаются в зависимости от величины контролируемого предварительного напряжения и вида железобетонного изделия в соответствии с рекомендациями по расчету железобетонных элементов по нормальным сечениям с учетом эффекта преднапряжения арматуры и требованиями главы СНиП II-21-75.
3.1. Формы должны изготавливаться в соответствии с требованиями ГОСТ 18886-73 и пп. 3.1 - 3.25 "Руководства по технологии изготовления предварительно напряженных железобетонных конструкций" (М., 1975). Дополнительные требования, связанные с применением автоматизированной технологии и натяжения, приведены в пп. 3.2 - 3.6 настоящих Рекомендаций.
3.2. Автоматизированные линии типа ДМ-2 предназначены для натяжения арматуры на поддонах или формах, имеющих съемную бортоснастку, которая не используется в период заготовки и натяжения арматуры (рис. 2).
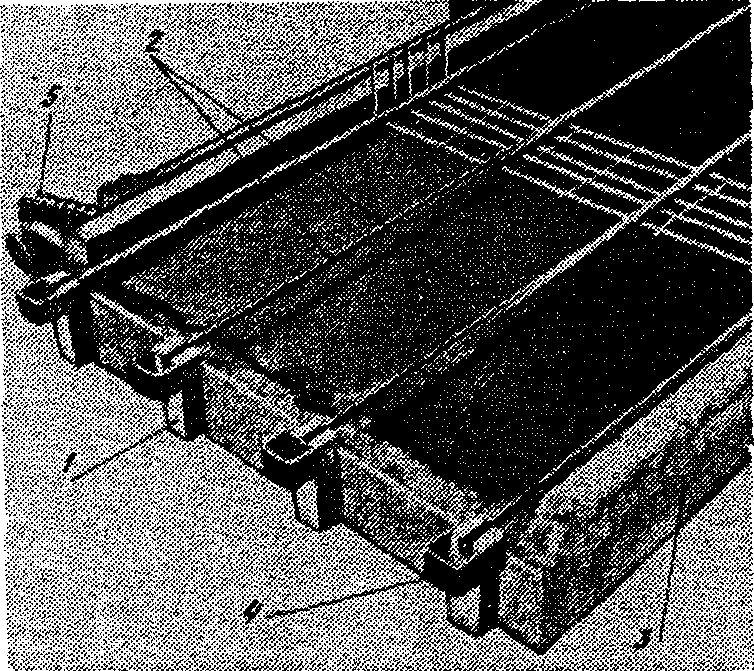
Рис. 2. Фрагмент поддона формы со съемной бортоснасткой
1 - упор; 2 - напряженная арматура; 3 - поддон;
4 - защитный козырек; 5 - цепной конвейер линии ДМ-2
3.3. Допускается применение форм с откидными бортами. В этом случае горизонтальные механизмы фиксации форм и измерения расстояния между упорами (рис. 3) следует заменять вертикальными (рис. 4).
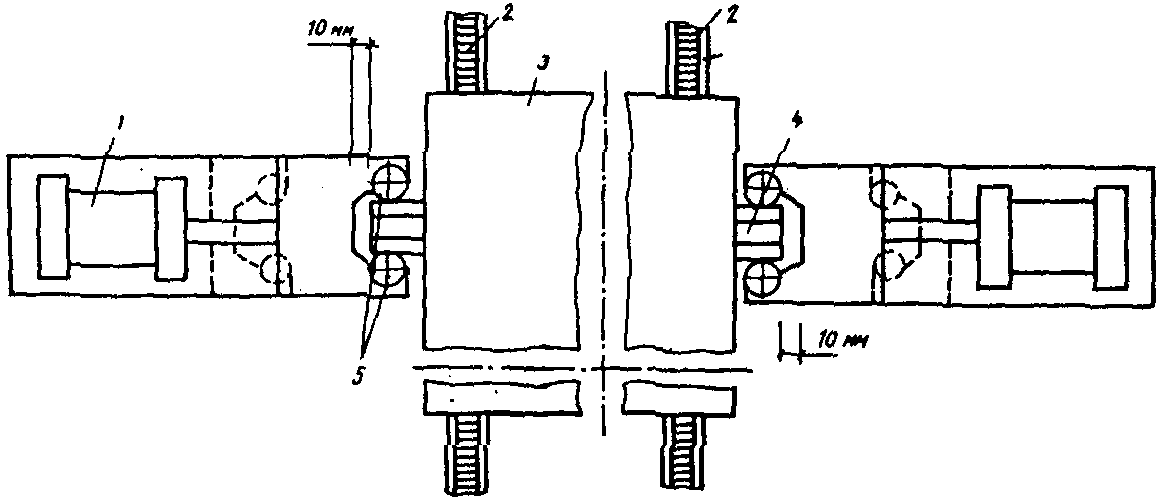
1 - пневмоцилиндр фиксатора; 2 - транспортер;
3 - поддон; 4 - упор поддона; 5 - ролики фиксатора
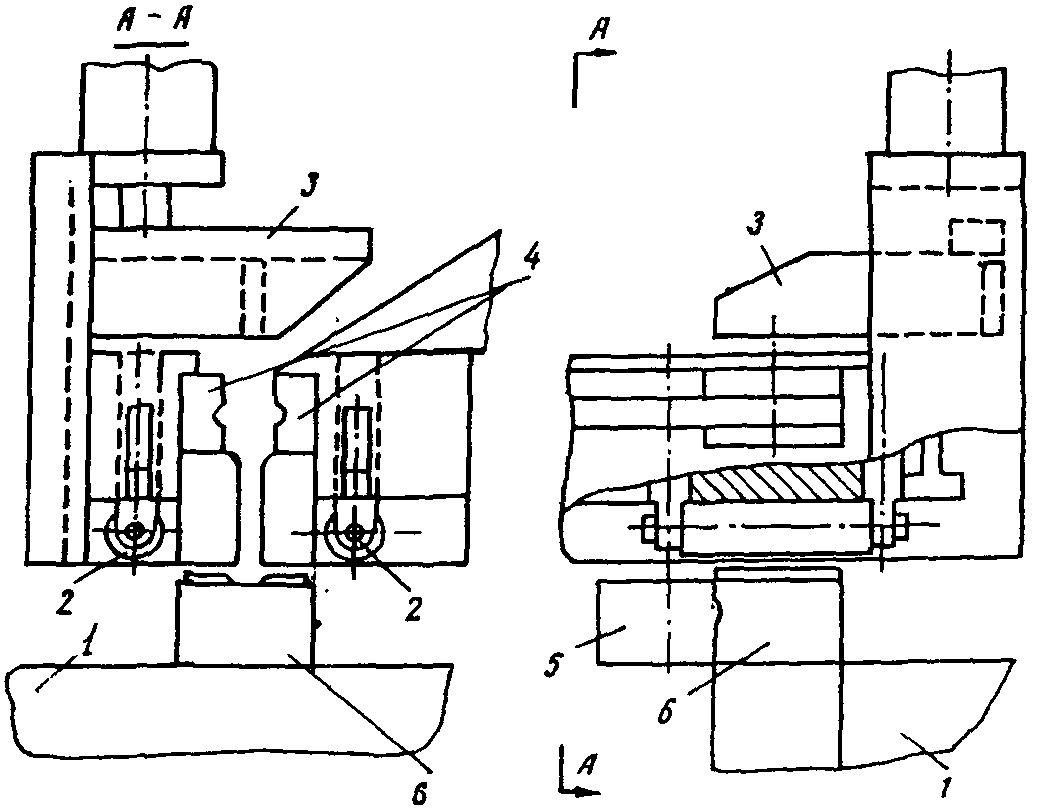
1 - поддон; 2 - фиксирующие ролики; 3 - толкатель
пневмоцилиндра принудительной укладки стержней;
4 - токопроводящие губки; 5 - защитный козырек; 6 - упор
ИС NORMPROD: примечание. Взамен ГОСТ 1050-74 Постановлением Госстандарта СССР от 24.11.1988 N 3811 с 1 января 1991 года введен в действие ГОСТ 1050-88. |
3.4. Упоры на поддонах должны быть вилочного типа (рис. 5) со съемными пластинами из конструкционной стали 45 по ГОСТ 1050-74 с закалкой до твердости HPC = 45 - 50.
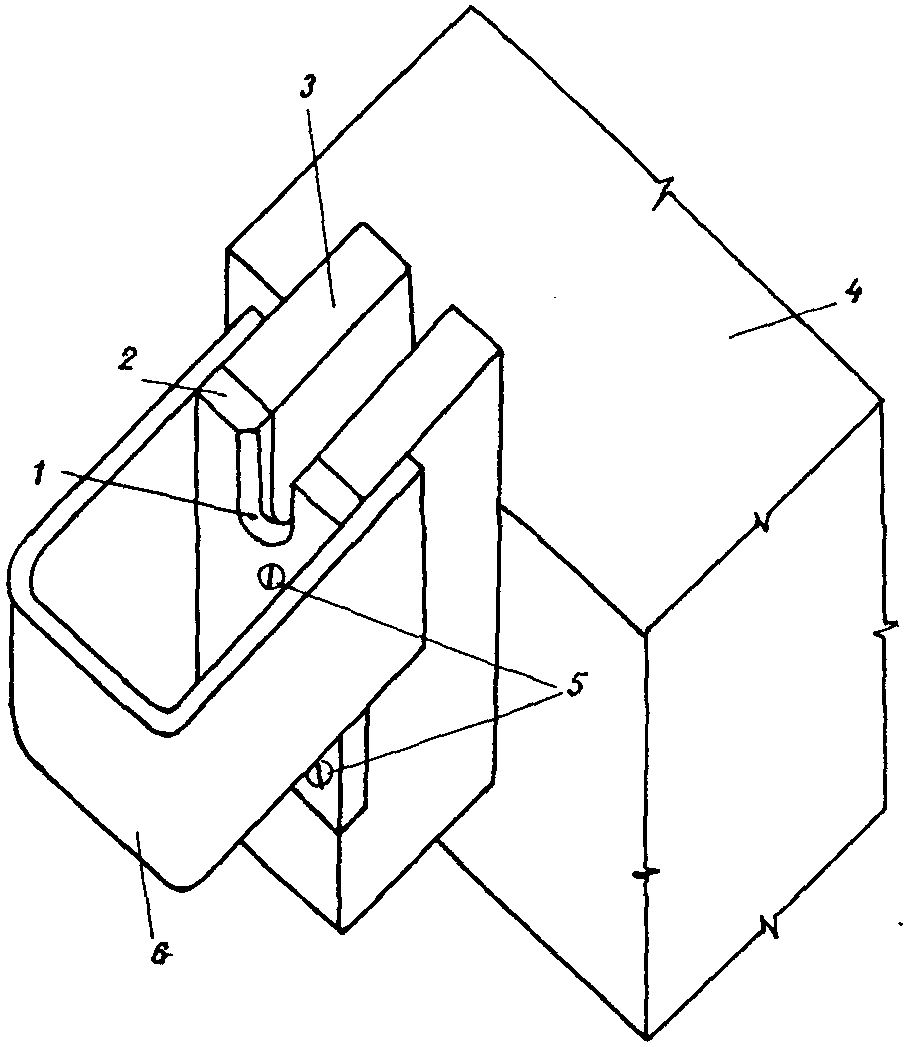
1 - фаска; 2 - опорная пластина; 3 - упор;
4 - поддон; 5 - винт; 6 - защитный козырек
3.5. Опорные пластины следует выполнять для арматурной стали каждого диаметра размерами, указанными в табл. 2 и на рис. 6.
Таблица 2
на упорах форм и губок механизма высадки
 |  , по ГОСТ 5781-75 | Размеры, мм | |||||||||
губка | опорная пластина | анкерная головка | |||||||||
 |  |  |  | B | R |  |  |  |  | ||
10 | 11,9 |  |  | 2 |  | 12 | 2 | 6 | 2 | 2 |  |
12 | 13,8 |  |  | 2 |  | 14 | 2 | 7 | 2 | 2 |  |
14 | 16,5 |  |  | 3 |  | 17 | 3 | 8,9 | 3 | 3 |  |
Примечание. Обозначения - см. рис. 6.
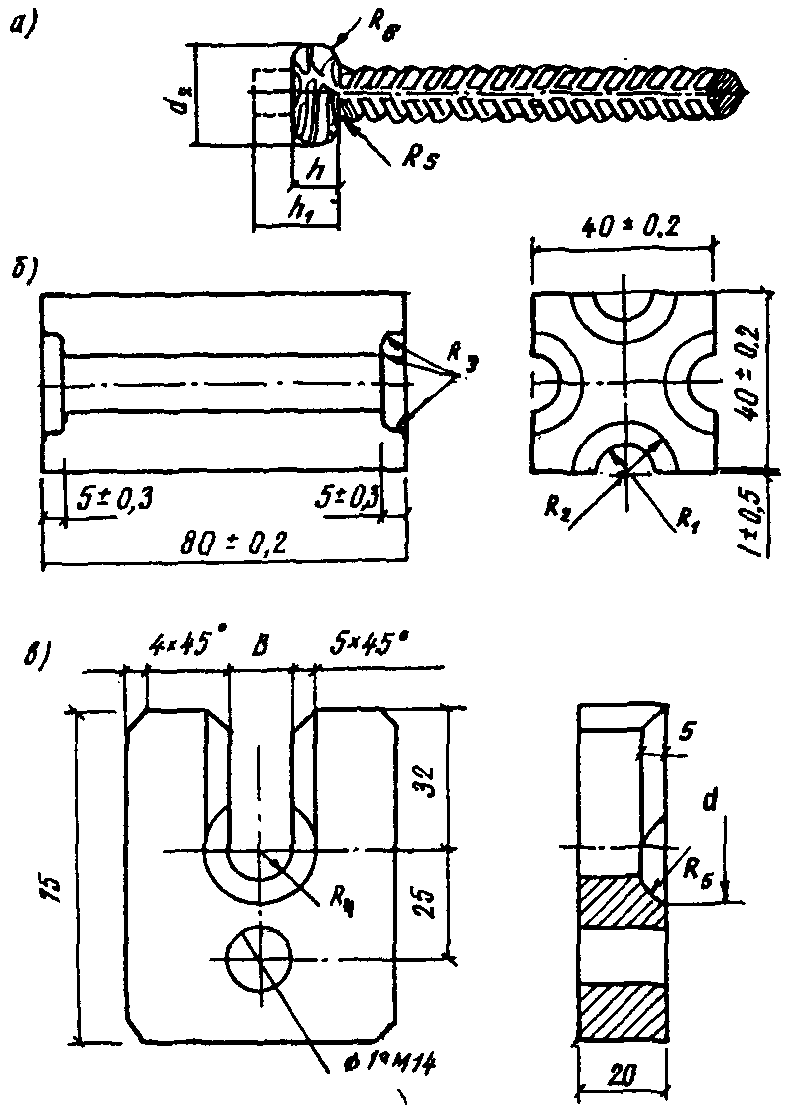
а - анкерная головка; б - губка; в - накладная пластина
3.6. Упоры на поддонах оборудуют защитными козырьками (рис. 5).
4.1. Формы или поддоны подаются на линию заготовки и натяжения арматуры после обрезки напрягаемой арматуры, снятия готовых изделий, чистки и смазки форм.
Примечание. Допускается производить смазку форм в процессе их перемещения на транспортном устройстве линии ДМ-2.
4.2. В качестве транспортных средств линий типа ДМ-2 рекомендуется применять:
при агрегатно-поточной технологии - цепной конвейер, снабженный механизмом ориентации (рис. 7). Длина конвейера устанавливается в зависимости от условий привязки линии к технологическому потоку цеха, но должна быть не менее ширины 4 форм;
при конвейерной и полуконвейерной технологиях - цепной конвейер, снабженный механизмом передачи (рис. 8) и ориентации форм, транспортную тележку или передаточную платформу.
Примечание. При привязке линий типа ДМ-2 к существующим конвейерным линиям рекомендуется перемещение самой линии ДМ-2 в направлении, поперечном относительно положения формы на конвейере.
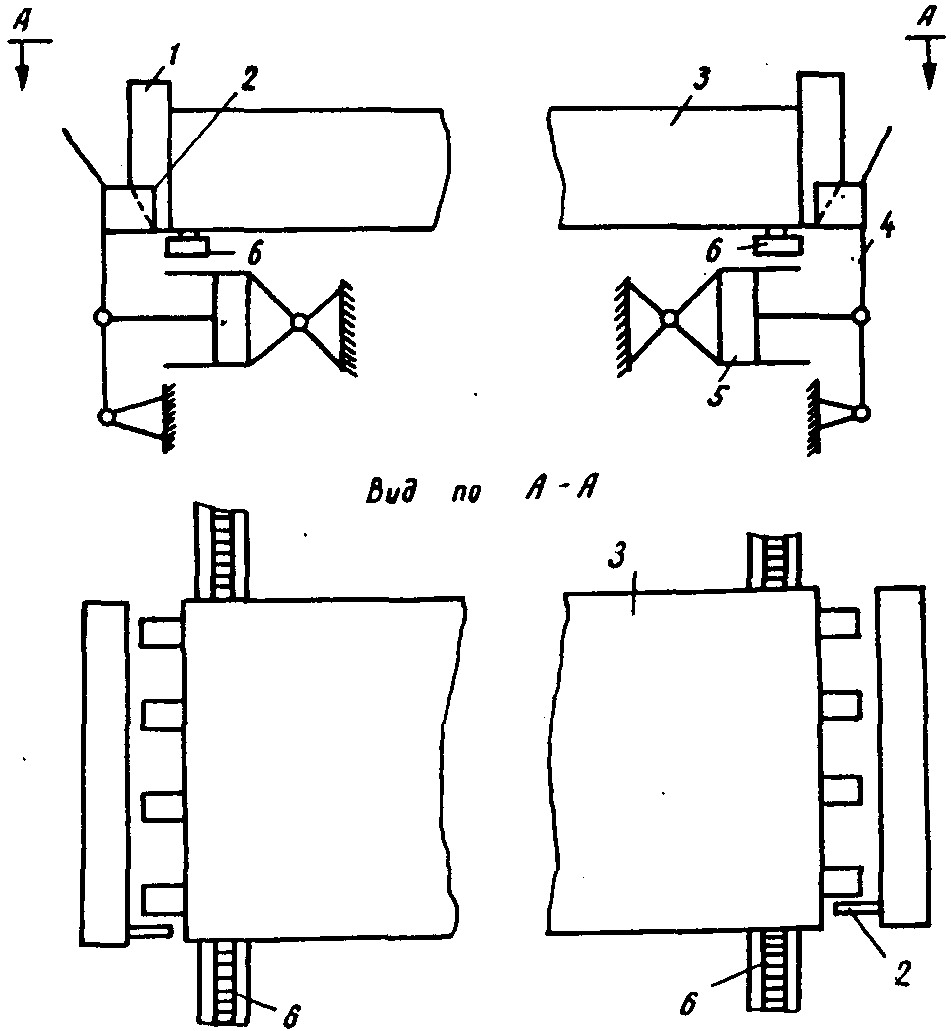
при агрегатно-поточной технологии
1 - упор; 2 - упорная пластина; 3 - поддон;
4 - рычаг; 5 - пневмоцилиндр; 6 - транспортер
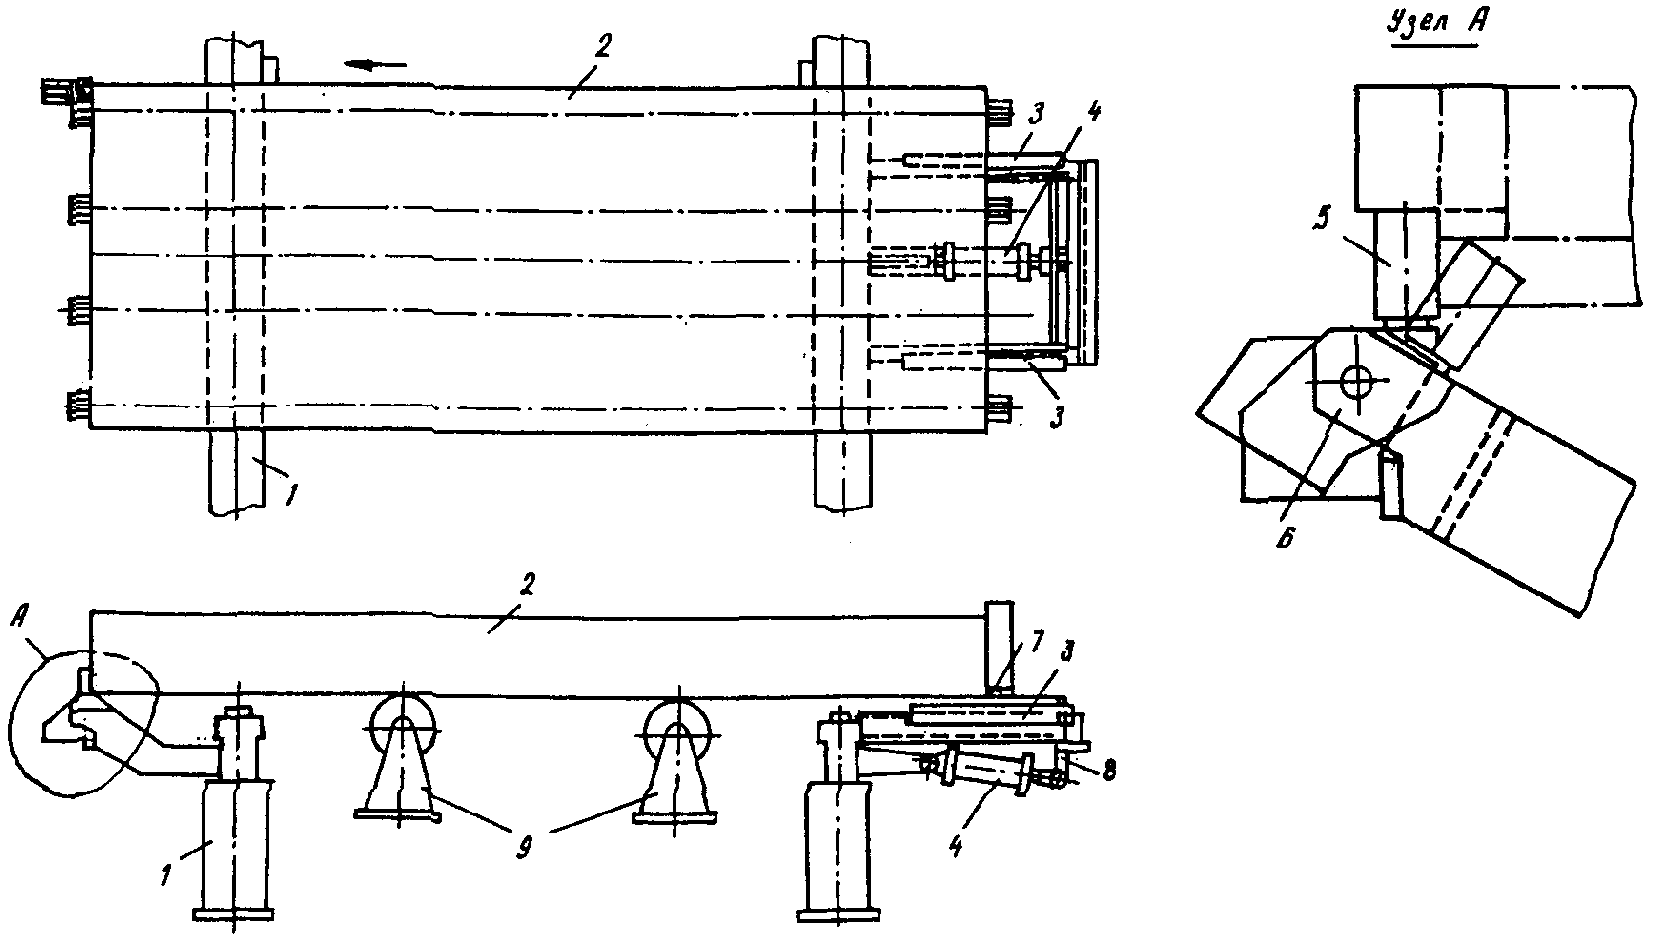
с конвейера чистки и смазки на конвейер линии ДМ-2
1 - цепной конвейер линии ДМ-2; 2 - поддон;
3 - направляющие; 4 - пневмоцилиндр; 5 - упорный
элемент; 6 - шарнир; 7 - удерживающий элемент;
8 - рычаг; 9 - подъемная тележка
4.3. При стационарном расположении линии ДМ-2 и конвейерной или полуконвейерной технологиях передача нагретых стержней в упоры форм с помощью автоматических манипуляторов или роботов допускается при условии:
автоматического измерения расстояния между упорами формы;
продолжительности транспортирования и укладки одного стержня в упоры не более 20 с.
4.4. Предельные отклонения от проектного положения форм на транспортном устройстве в продольном и поперечном направлениях в месте их фиксации не должны превышать +/- 10 мм. Для обеспечения требуемого положения форм на линии ДМ-2 производится их ориентация специальными устройствами.
4.5. Ориентация форм при агрегатно-поточной технологической схеме, с подачей их краном на транспортер линии ДМ-2, производится в следующей последовательности:
поддон опускается краном на транспортер линии ДМ-2 между рамами механизма ориентации (рис. 7);
рамы механизма ориентации поддонов с помощью привода устанавливаются в вертикальное положение (рис. 7);
транспортер линии ДМ-2 включается и форма перемещается в механизме ориентации до остановки поддона правой и левой упорными пластинами рам механизма ориентации (при работающем транспортере);
транспортер линии ДМ-2 останавливается, рамы механизма ориентации возвращаются в исходное положение.
4.6. Ориентацию форм при полуконвейерной технологической схеме, с подачей их на приемный стол транспортера линии ДМ-2 конвейером, рекомендуется осуществлять в следующей последовательности (рис. 8, 9):
приемный стол транспортера линии ДМ-2 с помощью пневмоцилиндров поднимается до уровня конвейера подготовки форм;
форма конвейером подготовки передвигается на приемный стол транспортера линии ДМ-2 до упора в толкатель (рис. 9);
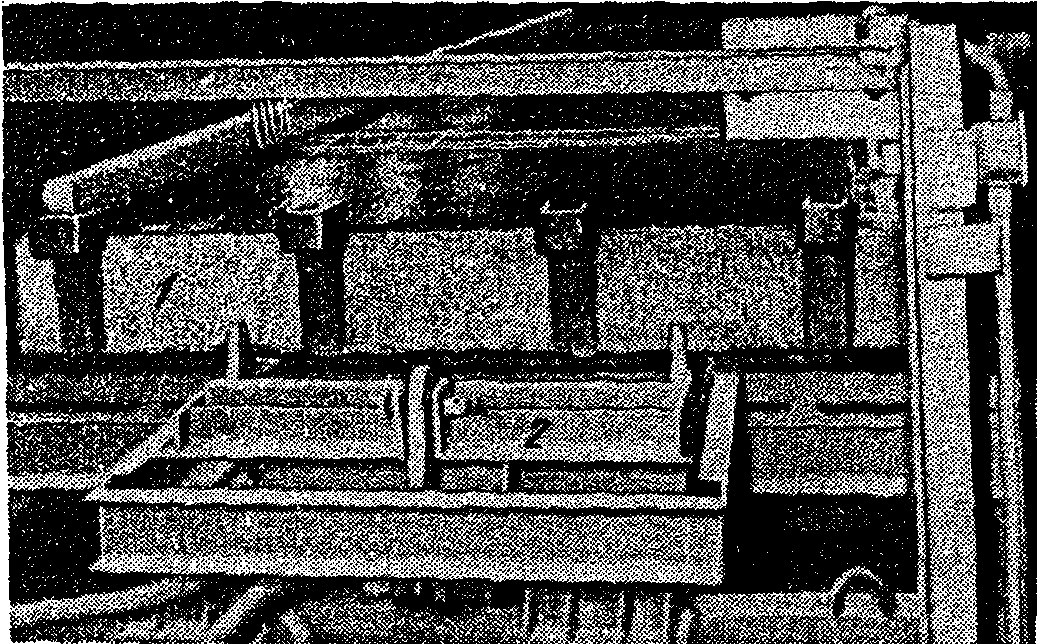
Рис. 9. Толкатель механизма ориентации и передачи поддонов
1 - поддон; 2 - толкатель
форма механизмом толкателя перемещается в обратном направлении до упора в фиксирующий ролик (рис. 10);
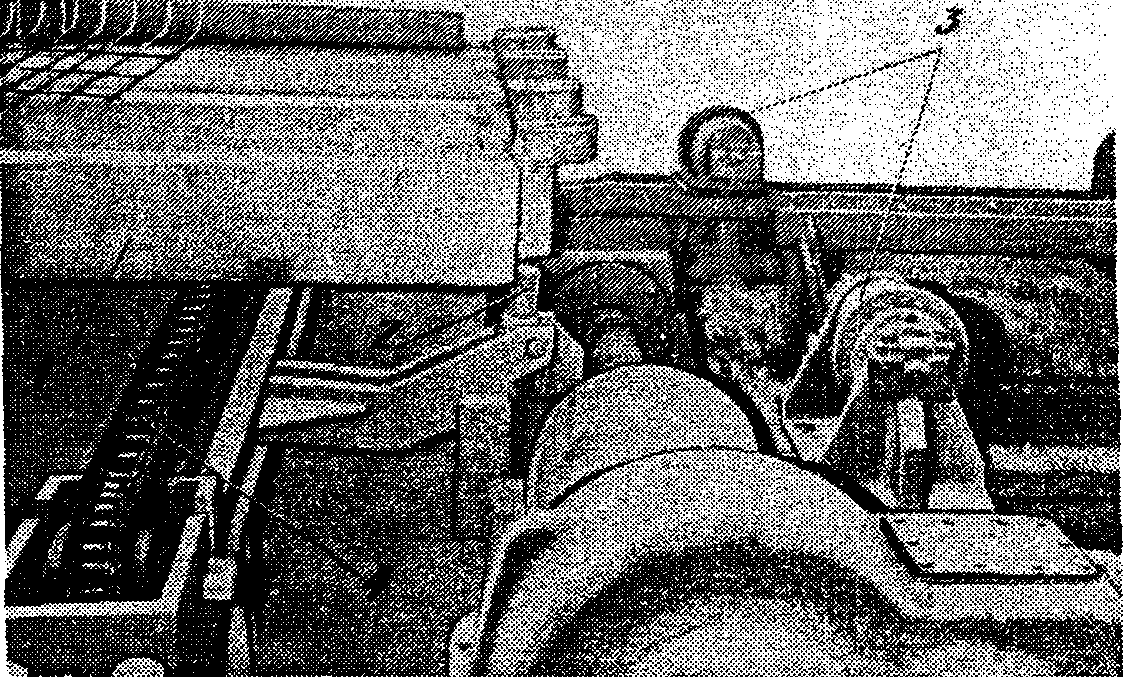
Рис. 10. Ориентация поддона формы
1 - поддон; 2 - поворотный ролик; 3 - рольганг конвейера
подготовки поддонов; 4 - цепной конвейер линии ДМ-2
приемный стол транспортера линии ДМ-2 опускается в исходное положение, устанавливая ориентированную форму на транспортер линии ДМ-2.
5.1. Отбор стержней из пакета рекомендуется производить посредством захвата одного конца стержня с последующим отделением его по всей длине от пакета.
5.2. При применении линии типа ДМ-2 и ее модификаций выполнение операций отбора стержней из пакета в зависимости от конструкции механизма отбора может осуществляться следующими способами (рис. 11, 12, 13, 14):
посредством отбора стержня из пакета арматуры, лежащего на неподвижном приемном бункере, путем перемещения механизма захвата, который своим обратным ходом перемещает конец стержня в зону действия подвижного ролика-отсекателя. Продольным перемещением вдоль питателя ролик-отсекатель отделяет стержень от пакета по всей его длине (питатель типа "механическая рука" с продольным отсекателем) (рис. 11);
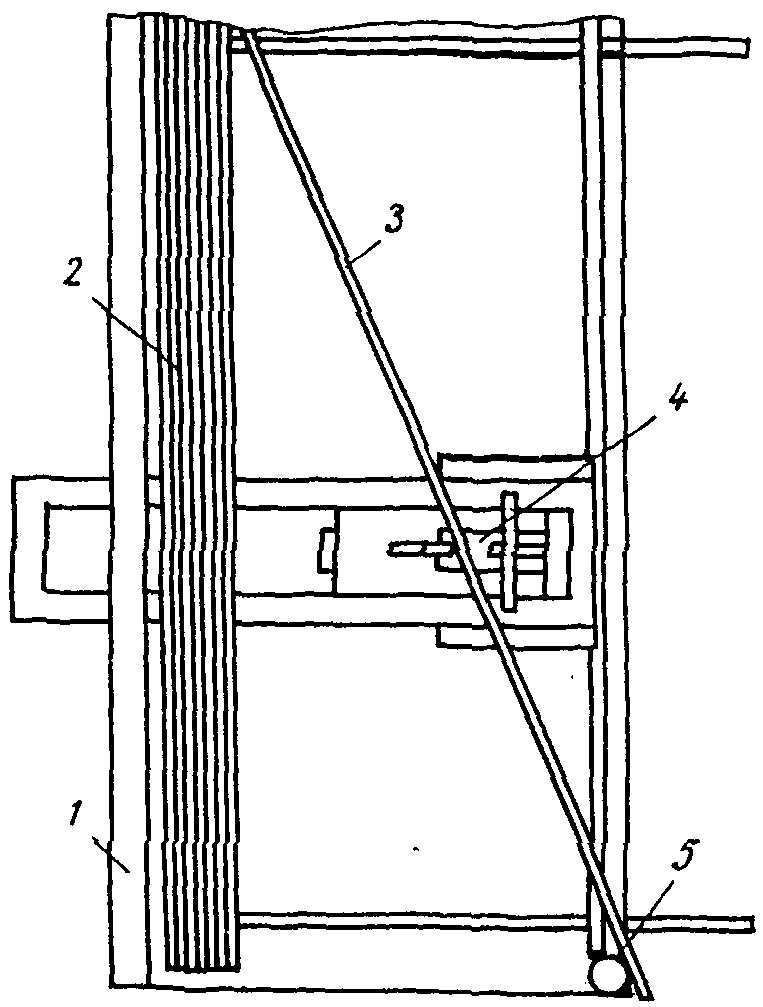
Рис. 11. Отбор стержней из пакета с помощью
подвижного механизма захвата и ролика
1 - неподвижный бункер питателя; 2 - пачка
стержней; 3 - стержень; 4 - подвижный механизм
захвата стержня; 5 - подвижный ролик
отбор стержня из пакета осуществляется так же, как указано выше, а его полное отделение от пакета осуществляется последовательно расположенными поперек питателя толкателями ("механическая рука" с поперечными толкателями) (рис. 12);
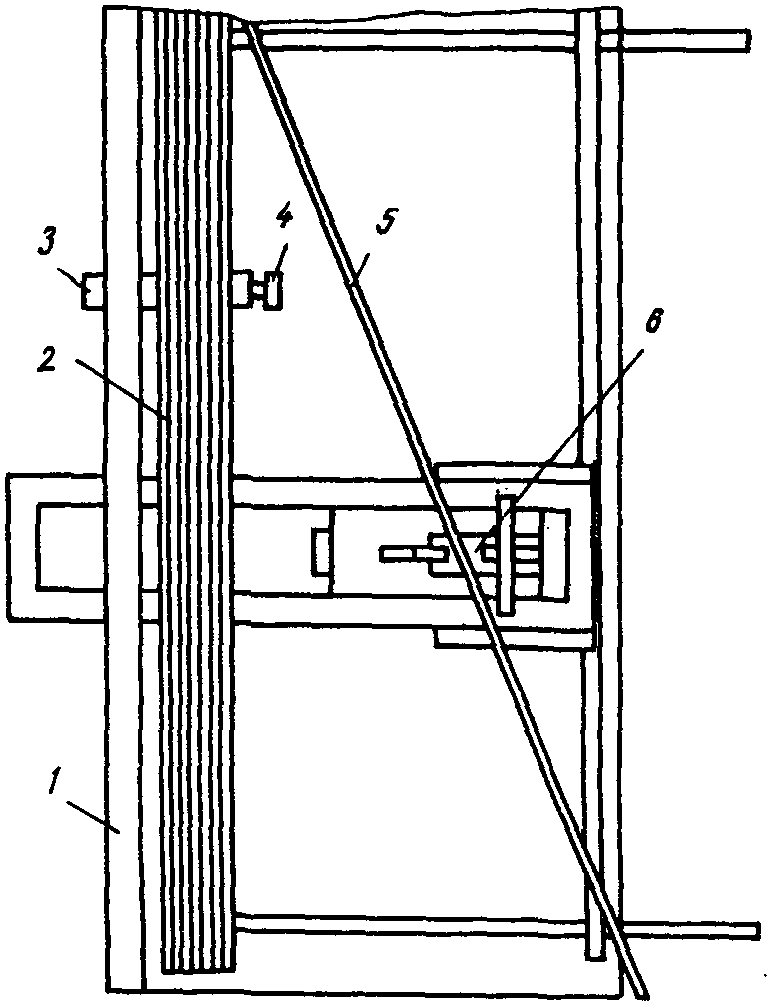
подвижного механизма захвата и толкателей
1 - неподвижный бункер питателя; 2 - пачка стержней;
3 - пневмоцилиндр; 4 - толкатель; 5 - стержень;
6 - подвижный механизм захвата стержня
посредством перемещения подвижного бункера (рис. 13) к неподвижному механизму захвата, зажима конца стержня в механизме захвата, возвращения приемного бункера в исходное положение с последующим отделением стержня подвижным роликом (поворотная платформа с продольным отсекателем).
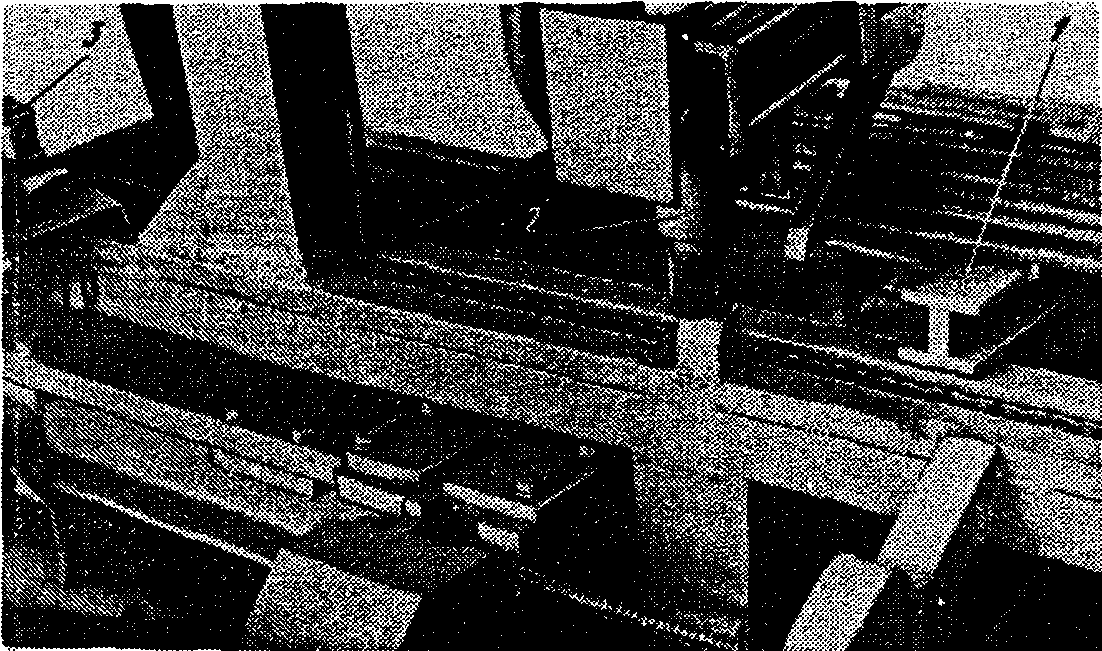
1 - подвижный приемный бункер; 2 - механизм
захвата; 3 - подвижный ролик
5.3. Рекомендуемым типом питателя является "механическая рука" с продольным отсекателем, который при необходимости ускорения технологического цикла следует дополнительно оснащать поперечными толкателями (рис. 14).
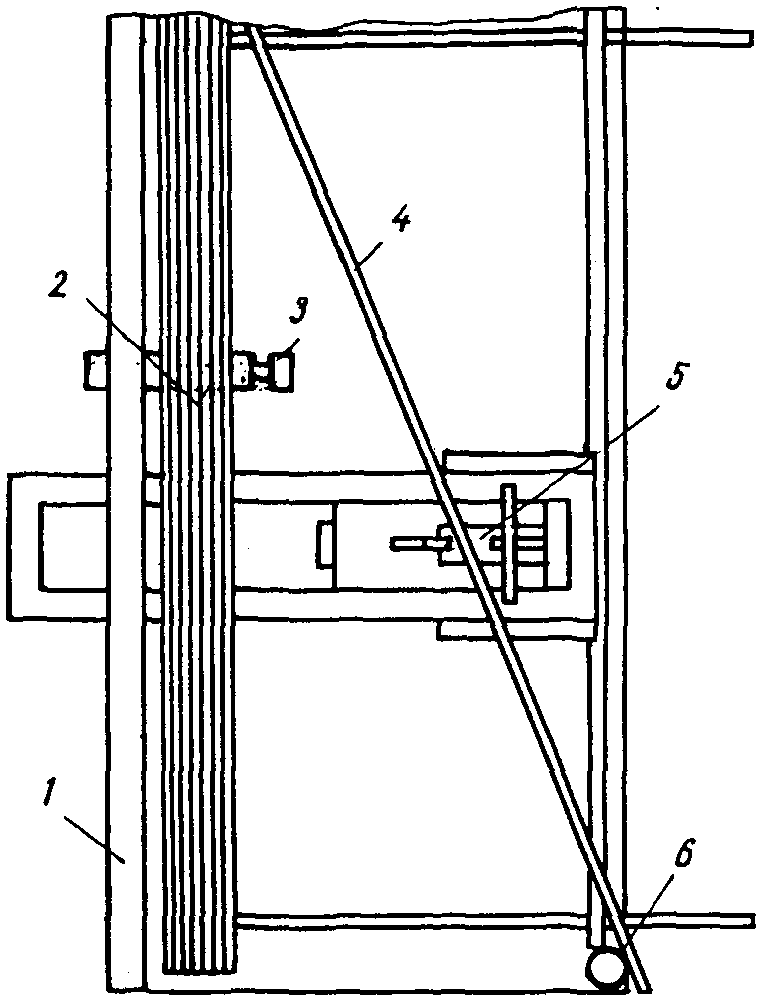
подвижного механизма захвата, ролика и толкателей
1 - неподвижный бункер питателя; 2 - пачка
стержней; 3 - толкатель; 4 - стержень; 5 - подвижный
механизм захвата стержня; 6 - подвижный ролик
5.4. Перед загрузкой стержней в приемный бункер питателя следует проверить соответствие их длины и убрать гнутые прутки или немеры.
5.5. На неподвижный приемный бункер рекомендуется загружать не более 250 стержней, концы которых максимально приближают к торцевому борту бункера.
5.6. При применении питателя типа "поворотная платформа с продольным отсекателем" количество стержней, загружаемых в бункер питателя, не должно превышать 60 шт., а поворотный бункер питателя рекомендуется снабжать двумя прижимными ограничителями в середине и торце бункера.
6.1. Измерение расстояния между опорными поверхностями упоров на поддонах форм производится для обеспечения длины заготовки арматуры под размер каждой пары упоров и соответствующего уменьшения изменчивости величины предварительного напряжения.
6.2. Измерение расстояния между опорными поверхностями каждой пары упоров поддона следует производить в следующей последовательности (рис. 15):
поддон транспортером линии ДМ-2 перемещается к механизму фиксации до срабатывания концевого выключателя транспортера;
пара упоров поддона с помощью фиксатора устанавливается по оси замера;
левый щуп замера (одновременно с перемещением левого фиксатора) толкателем механизма замера, огибая защитный козырек, опускается до положения, ограничиваемого регулировочным приспособлением (рис. 15);
подвижная каретка перемещается и, посредством механической связи с кареткой, правый щуп замера, огибая защитный козырек, опускается до жесткого контакта с опорной частью упора поддона;
при последующем перемещении подвижной каретки производится перемещение поддона по оси замера до жесткого контакта левого щупа замера с упором поддона;
одновременно стержень упорной пластиной подвижной каретки передвигается в механизме резки до заданного размера, соответствующего расстоянию между опорными поверхностями данной пары упоров формы, которое определяется жестким контактом системы: щуп-форма-щуп.
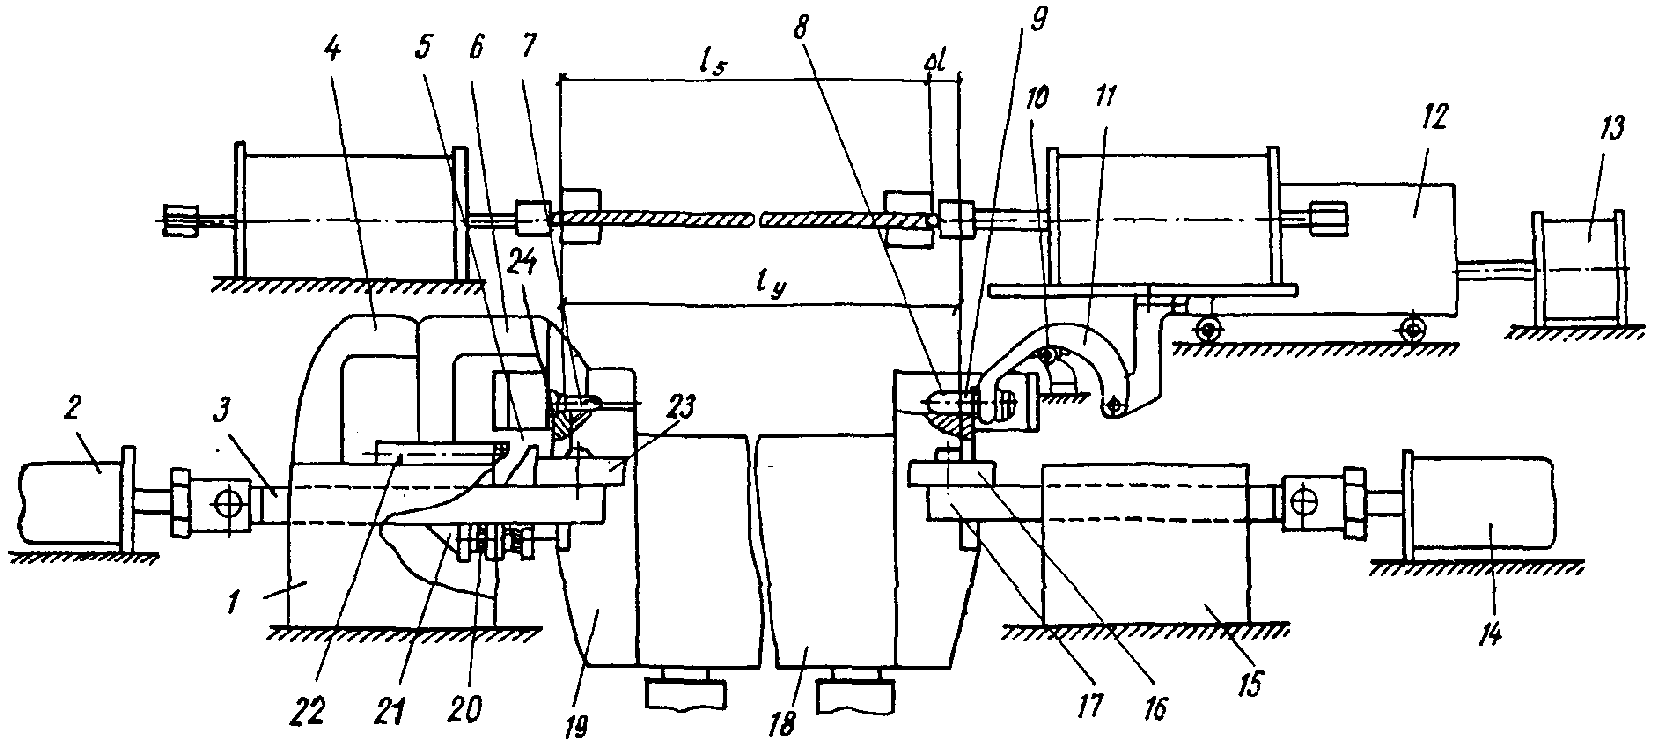
упорами на форме (линия ДМ-2)
1 - неподвижная станина; 2, 13, 14 - пневмоцилиндр;
3, 17 - подвижная пластина; 4 - толкатель; 5 - фиксатор;
6 - левый криволинейный рычаг; 7, 8 - фиксационный штырь;
9, 24 - щуп; 10 - ролик; 11 - правый криволинейный рычаг;
12 - подвижная каретка; 13 - пневмоцилиндр подтяжки;
15 - неподвижная станина; 16, 23 - ролики фиксатора;
18 - поддон; 19 - упор; 20 - регулировочное приспособление;
21 - упор левого рычага; 22 - ползун
6.3. Система измерения расстояния между опорными поверхностями упоров на формах должна обеспечивать допускаемые предельные отклонения не более +/- 1 мм.
6.4. Для обеспечения безотказной работы механизма измерения механизм ориентации поддонов следует отрегулировать так, чтобы левый и правый фиксаторы после захвата упора имели зазор не менее 10 мм между ограничителем фиксатора и упором поддона (см. рис. 3).
7.1. Высадка анкерных головок производится одновременно с обоих концов стержня двухпозиционными, самоцентрирующимися механизмами высадки головок в специальных формообразователях (рис. 16).
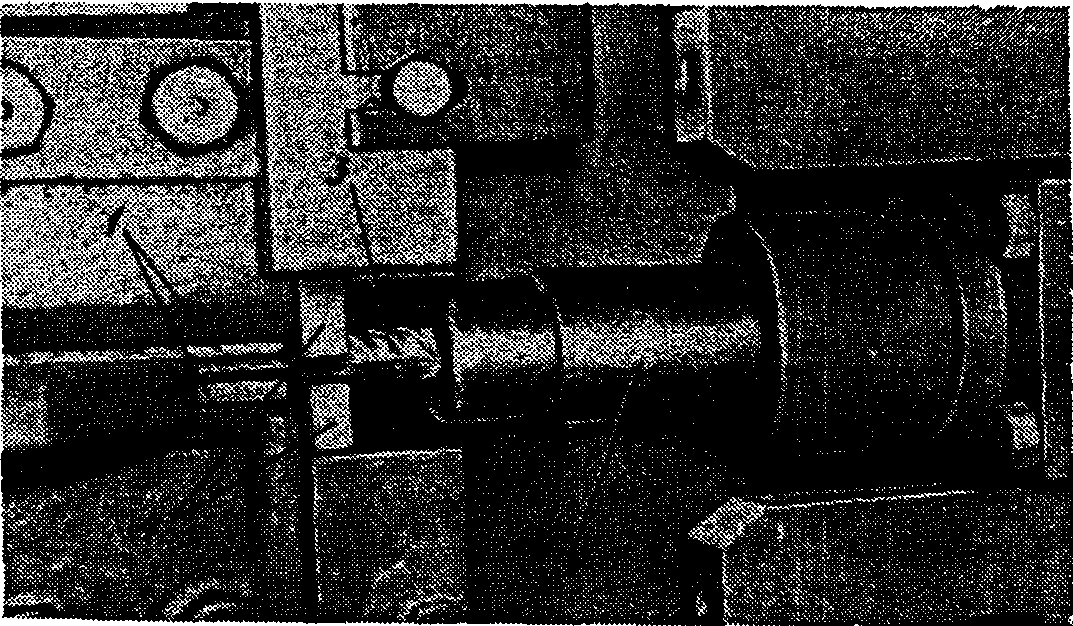
Рис. 16. Высадка анкерных головок
1 - губки; 2 - электрод; 3 - арматурный
стержень; 4 - формообразователь
Допускается использовать в качестве формообразователей торцевые части зажимных губок в случае, если они изготавливаются из жаропрочной нержавеющей стали типа 20Х17Н2 и имеют форму торцов, соответствующую формообразователям головок (см. рис. 6).
7.2. Укладку стержней в зажимные губки механизмов высадки необходимо выполнять так, чтобы их концы выступали за торцы формообразующих матриц или губок на величину  , где
 - номинальный диаметр стержня.
, где - номинальный диаметр стержня.7.3. Во избежание перекосов перед зажатием концы стержней фиксируются относительно пазов губок ловителей (рис. 17).
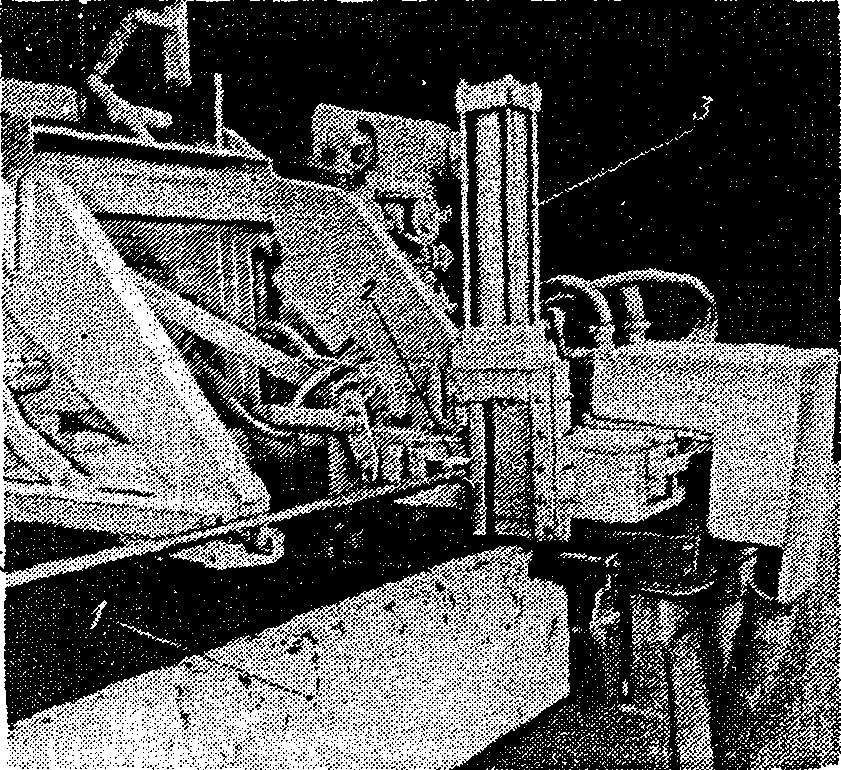
Рис. 17. Центрирование конца стержня ловителем
1 - поддон; 2 - ловитель; 3 - досылатель
7.4. При изготовлении высаженных головок рекомендуется:
высадку головок производить в два этапа. На первом этапе высадочный электрод при включенном токе поджимается к торцу стержня и производится нагрев с оплавлением торца; на втором этапе, собственно при высадке головки, ее горячая штамповка (высадка) производится при выключенном токе или путем импульсного нагрева при максимальном усилии;
высадку головок после оплавления торцов стержней начинать при перемещении электрода на 2 - 4 мм с независимым включением правого и левого пневмоцилиндров высадки;
температуру нагрева концов стержней под высадку принимать в пределах 900 +/- 50 °C, а продолжительность 3 - 6 с для арматуры диаметром 10 - 14 мм и регулировать величиной тока и усилием прижатия торцевого электрода;
усилие прижатия торцевого электрода при нагреве концов стержней диаметром 12 - 14 мм принимать в пределах 15 - 20 кН, а при высадке - 50 - 65 кН;
соотношение между усилием высадки и усилием зажима стержня в зажимных губках с целью исключения проскальзывания концов стержня принимать не более 1/3;
не допускать смещение опорных поверхностей элементов формообразующих матриц или зажимных губок со стороны высадки более чем на 1 мм;
избегать поджогов в контактах, для чего зачищать контактные губки не реже 1 раза в смену металлическими щетками и выполнять ограничительный борт бункера питателя со стороны, противоположной устройству для мерной резки, с насечкой, поверхность которой обеспечивает зачистку торцов стержней при их подаче на механизм резки;
ИС NORMPROD: примечание. В официальном тексте документа, видимо, допущена опечатка: Инструкция имеет номер СН 393-78, а не СН 393-76. |
форму поверхности токоподводящих контактов принимать в соответствии с положениями Инструкции СН 393-76.
7.5. Готовые временные концевые анкера в виде высаженных головок должны отвечать следующим требованиям:
опорная поверхность высаженной головки должна быть симметрична относительно оси стержня;
 , а высота головки
 (см.
7.6. Оптимальные размеры высаженных головок и зажимных губок (см. рис. 6) для арматуры диаметром 10 - 14 мм приведены в табл. 2.
7.7. Прочность высаженных головок должна отвечать требованиям п. 4.29 "Руководства по технологии изготовления предварительно напряженных железобетонных конструкций".
Примечание. В случае если эти требования не выполняются, необходимо провести переналадку устройства высадки с целью обеспечения установленной нормируемой прочности высаженных головок.
8.1. Контактный электронагрев арматуры производится по всей длине стержней с подводкой тока через те же контактные губки, что и при высадке головок с одновременным растяжением арматуры с усилием не менее 4 кН с помощью специального пневмоцилиндра, показанного на рис. 18.
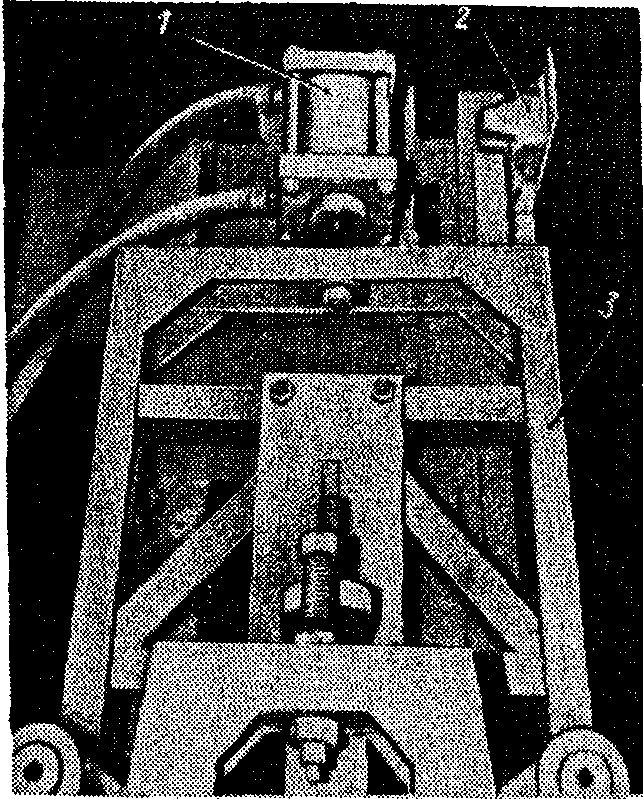
в процессе электронагрева
1 - пневмоцилиндр вытяжки; 2 - концевой выключатель
электронагрева; 3 - подвижная каретка
8.2. Включение трансформатора контактного электронагрева необходимо выполнять в момент окончания нагрева концов стержней для высадки головок.
8.3. Температуру контактного электронагрева арматурной стали марок и плавок, перечисленных в пп. 2.2 и 2.3 настоящих Рекомендаций, следует принимать не более 400 +/- 20 °C.
8.4. Продолжительность нагрева стержней диаметром 10 - 14 мм всех применяемых классов должна быть не более 10 - 15 с.
8.5. Температура контактного электронагрева контролируется по удлинению бесконтактным концевым выключателем и фиксируется перемещением флажка подвижного устройства для высадки головок и электронагрева относительно неподвижной станины правой головки (рис. 18).
8.6. Регулировка температуры электронагрева и соответствующего удлинения производится путем перестановки концевого выключателя (рис. 18) на неподвижной станине.
8.7. Принудительную укладку стержней в упоры форм производят с помощью двух вертикальных досылателей, приводимых в движение пневмоцилиндрами (рис. 19) или иными устройствами (см. п. 4 настоящих Рекомендаций).
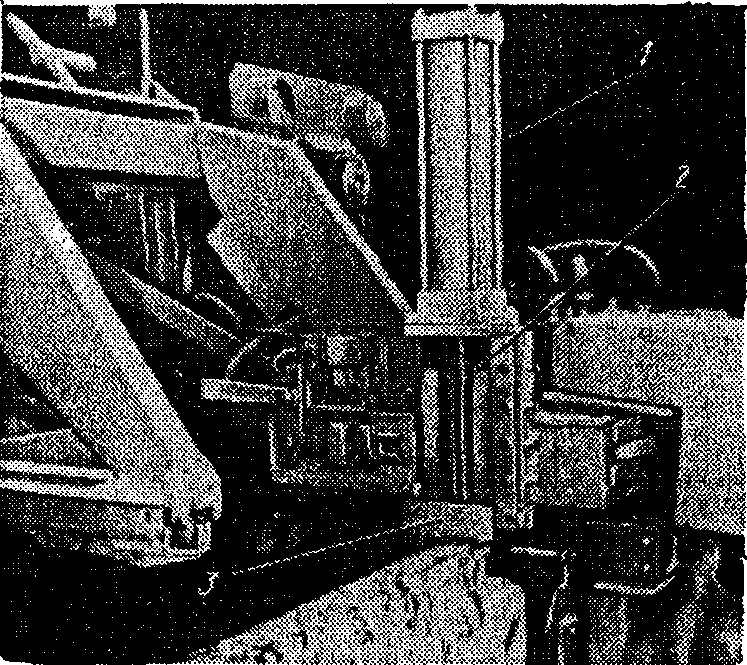
Рис. 19. Механизм принудительной укладки
арматурных стержней в упоры форм
1 - пневмоцилиндр досылателя; 2 - шток
пневмоцилиндра; 3 - толкатель
Рабочий цикл действия устройства для принудительной укладки стержней в упоры форм регулируется так, чтобы начало выполнения этой операции совпало с раскрытием контактных губок, а окончание - с перемещением обоих концов стержней в упоры, а весь цикл длился не более 3 с.
8.8. При монтаже и наладке линии необходимо тщательно установить направляющие механизмов укладки. Зазор между низом направляющих и верхней гранью упоров на форме не должен быть более 20 мм.
И УДЛИНЕНИЯ АРМАТУРЫ ПРИ НАГРЕВЕ И НАТЯЖЕНИИ
9.1. Предварительное напряжение определяется заданным удлинением арматуры по формуле:
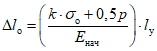
где  - начальный модуль упругости арматурной стали (см. табл. 1), МПа;
 - расстояние (среднее) между опорными поверхностями упоров форм, мм;
k - коэффициент, учитывающий упругопластические свойства арматурной стали и определяемый согласно табл. 3;
p - предельные отклонения предварительного напряжения  в отдельных стержнях от среднего заданного проектом. Значение p соответствует 1,64 среднего квадратического отклонения от средних величин предварительного напряжения в отдельных стержнях, определяется для пустотных настилов по формуле:
ИС NORMPROD: примечание. В официальном тексте документа, видимо, допущена опечатка: не указан номер формулы. Возможно, имеется в виду формула (2). |
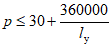
Таблица 3
Контролируемое предварительное напряжение  , МПа | Коэффициенты k для сталей классов | |||||||
А-IV, 80С; Ат-IVК и Ат-IVС | А-IV, 20ХГ2Ц и 20ХГ2Т | А-V и Ат-V | Ат-VI | |||||
400 | 1 | 1,05 | 1 | 1 | ||||
| ||||||||
50 | 1,05 | 1,1 | 1,05 | 1 | ||||
600 | 1,2 | 1,2 | 1,05 | 1,05 | ||||
700 | - | - | 1,1 | 1,05 | ||||
800 | - | - | 1,15 | 1,10 | ||||
Примечания: 1. Значения коэффициентов k определены без учета эффектов стабилизации.
2. Промежуточные значения коэффициентов k вычисляются по линейной интерполяции.
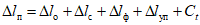
где  - величина смятия и перемещения высаженных головок в упорах форм, мм;
 - продольная деформация форм, мм;
 - упругопластическая деформация растяжения стержня при нагреве с растяжением, определяется по формуле
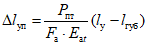
Здесь  - усилие натяжения при электронагреве, Н;
 - площадь поперечного сечения арматурного стержня, мм2;
 - модуль упругопластичности при нагреве арматурного стержня до 360 - 400 °C, равный для рассматриваемых видов стержневой арматуры
 , МПа;
 - длина контактной губки зажима для высадки головок и электронагрева, мм.
Значения  ,
 и
 определяются опытным путем, но могут быть приняты при предварительных расчетах равными:
, и определяются опытным путем, но могут быть приняты при предварительных расчетах равными: ,
 и
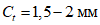 .
9.3. Для обеспечения свободной укладки нагреваемой арматуры в упоры форм величина  должна быть равной или меньшей удлинения арматуры в результате нагрева до заданной температуры
 и растяжения
 , которое определяется по формуле:
должна быть равной или меньшей удлинения арматуры в результате нагрева до заданной температуры и растяжения , которое определяется по формуле: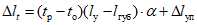
где  - заданная температура нагрева, принимаемая в соответствии с требованиями п. 8.3 настоящих Рекомендаций, °C;
 - температура окружающей среды, °C;
 - коэффициент линейного расширения арматурной стали, принимаемый по табл. 16 "Руководства по технологии изготовления предварительно напряженных железобетонных конструкций". Для наиболее широко применяемой стали классов Ат-V и Ат-VI при нагреве от 20 до 350 - 400 °C
 , °C.
9.4. Требуемая длина отрезанного стержня арматурной стали определяется по формуле:

где  - длина арматурной заготовки, равная расстоянию между опорными поверхностями временных концевых анкеров, мм;
a - длина конца стержня, используемая для образования высаженной головки, равная  , где
 - диаметр стержня, мм.
, где - диаметр стержня, мм.9.5. Длина арматурной заготовки определяется по формуле:
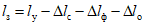
где значения  ,
 и
 - определяются согласно пп. 9.1 и 9.2 "Руководства по технологии изготовления предварительно напряженных железобетонных конструкций".
, и - определяются согласно пп. 9.1 и 9.2 "Руководства по технологии изготовления предварительно напряженных железобетонных конструкций".10.1. Методику контроля предварительного напряжения следует осуществлять в соответствии с положениями раздела 7 "Руководства по технологии изготовления предварительно напряженных железобетонных конструкций".
10.2. Контроль величины предварительного напряжения арматуры, заготовка и натяжение электротермическим способом которой осуществляется автоматизированными линиями типа ДМ-2, выполняется при освоении производства новых изделий и при текущей работе.
10.3. При внедрении линий типа ДМ-2 или освоении производства новых изделий необходимо определять расчетное удлинение арматуры, соответствующее проектной величине предварительного напряжения, с учетом деформаций форм и анкерных головок, а также упругопластических свойств применяемого вида арматурной стали в соответствии с требованиями раздела 9 настоящих Рекомендаций и проверять среднюю величину предварительного напряжения на трех формах. В случае необходимости следует осуществить его корректировку и вновь произвести измерения предварительного напряжения на тех же формах.
Средние величины предварительного напряжения по отдельным формам не должны отличаться от проектной более чем 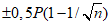 , а по отдельным стержням не более чем на +/- P, МПа, где n - число стержней напрягаемой арматуры в изделии, а величина P определяется по формуле (2) п. 9.1 настоящих Рекомендаций.
10.4. Периодический контроль предварительного напряжения при текущей работе следует осуществлять не реже, чем 1 раз в сутки на всех стержнях одной формы для проверки выполнения требований, указанных в п. 10.2. При этом ежедневно следует производить контроль преднапряжения на разных формах и в случае их износа или образования дефектов - заменять или ремонтировать такие формы.
10.5. Усилия или напряжения в натянутых стержнях следует измерять после остывания до температуры окружающего воздуха приборами типов ПРДУ или ИПН или др. аналогичного класса точности.
11.1. К обслуживанию линий типа ДМ-2, предназначенных для автоматизированной заготовки и натяжения арматуры, допускаются лица, изучившие настоящие Рекомендации, устройство оборудования линии, а также технологию натяжения арматуры и сдавшие экзамен по технике безопасности.
11.2. При изготовлении предварительно напряженных конструкций на линиях необходимо соблюдать "Единые правила техники безопасности и производственной санитарии для предприятий промышленности строительных материалов", часть I (1969) и раздел XII, часть II, требования главы СНиП III-4-80 "Техника безопасности в строительстве", требования по технике безопасности раздела 14 "Руководства по технологии изготовления предварительно напряженных железобетонных конструкций", а также требования по технике безопасности, изложенные в настоящих Рекомендациях.
11.3. Для каждого конкретного предприятия, внедряющего автоматизированную линию типа ДМ-2, инженером по технике безопасности с учетом местных условий должен быть составлен список правил техники безопасности и вывешен в зоне работы линии.
11.4. В зоне действия линии не допускается присутствие посторонних лиц.
11.5. Не допускается работа на линии при отсутствии защитных козырьков на упорах форм (см. рис. 5).
11.6. С целью устранения возможности выброса стержня при отрыве анкерной головки защитные козырьки необходимо приваривать к упорам поддонов с наклоном защитной поверхности козырька в сторону головки на (10 - 12)°.
11.7. Расстояние от верха защитной поверхности козырька до оси головки должно быть не менее 20 мм.
11.8. Проводить техническое обслуживание линии, загружать бункер питателя арматурой и поправлять стержни допускается только при отключенном энергопитании линии.
ПРИМЕР РАСЧЕТА ДЛИНЫ АРМАТУРНОЙ ЗАГОТОВКИ
И УДЛИНЕНИЯ АРМАТУРЫ ПРИ НАГРЕВЕ И НАТЯЖЕНИИ
Требуется: определить длину арматурной заготовки и температуру нагрева при натяжении арматурной стали класса Ат-V диаметром 12 мм. Вид изделия ПТК-60-12. Контролируемое предварительное напряжение 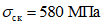 . Среднее расстояние между опорными поверхностями упоров на формах
 . Усилие растяжения при нагреве
 .
. Среднее расстояние между опорными поверхностями упоров на формах . Усилие растяжения при нагреве .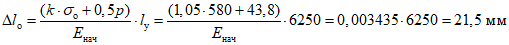 .
2. Задаваясь принятыми в п. 9.2 настоящих Рекомендаций минимальными значениями  ,
 и
 , по формулам (3) и (4) определяем
 при
 и
 .
, и , по формулам (3) и (4) определяем при и .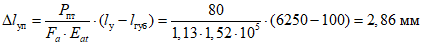 ;
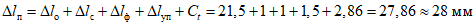 .
3. По формуле (5) определяем необходимую температуру нагрева:
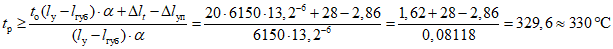 .
Принимаем температуру нагрева 350 °C и определяем  :
: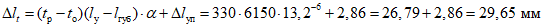 ,
следовательно, условие  выполнено.
4. Длину арматурной заготовки определяем по формуле (7):
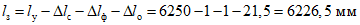 .
Принимаем  .
.Соответственно длина отрезаемого стержня по формуле (6):
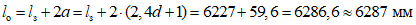 .
Проверка предварительного напряжения  на трех формах показала, что фактические деформации форм составили от 2 до 3 мм, вследствие этого средние величины предварительного напряжения по отдельным формам составили 600, 570 и 620 МПа, что соответствует требованиям п. 10.3 настоящих Рекомендаций. Следовательно, удлинение
 , длина арматурной заготовки и температура нагрева выбраны верно.
на трех формах показала, что фактические деформации форм составили от 2 до 3 мм, вследствие этого средние величины предварительного напряжения по отдельным формам составили 600, 570 и 620 МПа, что соответствует требованиям п. 10.3 настоящих Рекомендаций. Следовательно, удлинение , длина арматурной заготовки и температура нагрева выбраны верно.Благодаря постоянному автоматическому измерению расстояния между упорами и соответствующей мерной резке стержней, износ упоров в пределах толщин накладок не будет существенно сказываться на изменчивости величины преднапряжения. Поэтому в начальный период не следует задаваться средней величиной  большей, чем
 по проекту. Это тем более важно, поскольку чрезмерное увеличение контролируемого преднапряжения снимает надежность анкеровки арматуры и требует увеличения марки бетона (см. п. 1.5 настоящих Рекомендаций).
большей, чем по проекту. Это тем более важно, поскольку чрезмерное увеличение контролируемого преднапряжения снимает надежность анкеровки арматуры и требует увеличения марки бетона (см. п. 1.5 настоящих Рекомендаций).Вернуться в "Каталог нормативных документов"
Источник информации: https://internet-law.ru/documents/prod/rekomendaciya_rekomendacii/3/rekom_83864.html
На правах рекламы:
|
© Антон Серго, 1998-2026.
|
Разработка сайта |
|