

Полное меню
- Актуальное
законодательство - Интернет
и право- - Рассылка ''Закон есть закон''
- - Форум сайта (архив)
- - Законодательство
- - Судебная практика (необычная)
- - Судебная практика (авторская)
- - Процедура UDRP и и решения WIPO
- - Книги серии ''Интернет и Право''
- - Книги в открытом доступе
- - Учебный курс ''Интернет и Право''
- - Учебный курс ''Доменные споры''
- - Литература по ''Интернет и Право''
- - Литература по интел. собственности
- - Научный уголок (работы гостей)
- - Авторские публикации
- Информационные
материалы - ЮРИДИЧЕСКИЕ
УСЛУГИ- - Перечень юридических услуг
- - Карта юридических услуг
- - Юридическая консультация
- - Доменные споры (RU), авторское право
- - Международный суд по доменам (COM)
- - Защита прав на маркетплейсе (WB, Ozon)
- - Защита прав в соцсетях (Vk, Ok, FB)
- - Купля-продажа домена, сайта, ПО
- - Досудебное урегулирование конфликта
- - Защита чести и деловой репутации
- - Отмена блокировки сайта/домена РКН
- - ФАС: товарные знаки, авторское право
- - Регистрация ПО/сайта (Роспатент)
- - Юридическая проверка домена
- - Нотариальное заверение сайтов
- - Способы и формы оплаты услуг
- - Мы в СМИ
- - О компании, клиенты
- - Наши дела и победы
- - Контакты и реквизиты
- Информация
о сайте -


ОписаниеИсточник публикации М.: ЦБНТИ Минмонтажспецстроя СССР, 1978 Примечание к документу Документ введен в действие с 01.07.1977. Название документа "ВСН 375-77. Ведомственные строительные нормы. Инструкция по автоматической дуговой под флюсом и электрошлаковой сварке с порошковым присадочным металлом (ППМ)" (утв. Минмонтажспецстроем СССР 10.02.1977) "ВСН 375-77. Ведомственные строительные нормы. Инструкция по автоматической дуговой под флюсом и электрошлаковой сварке с порошковым присадочным металлом (ППМ)"
|
|||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||

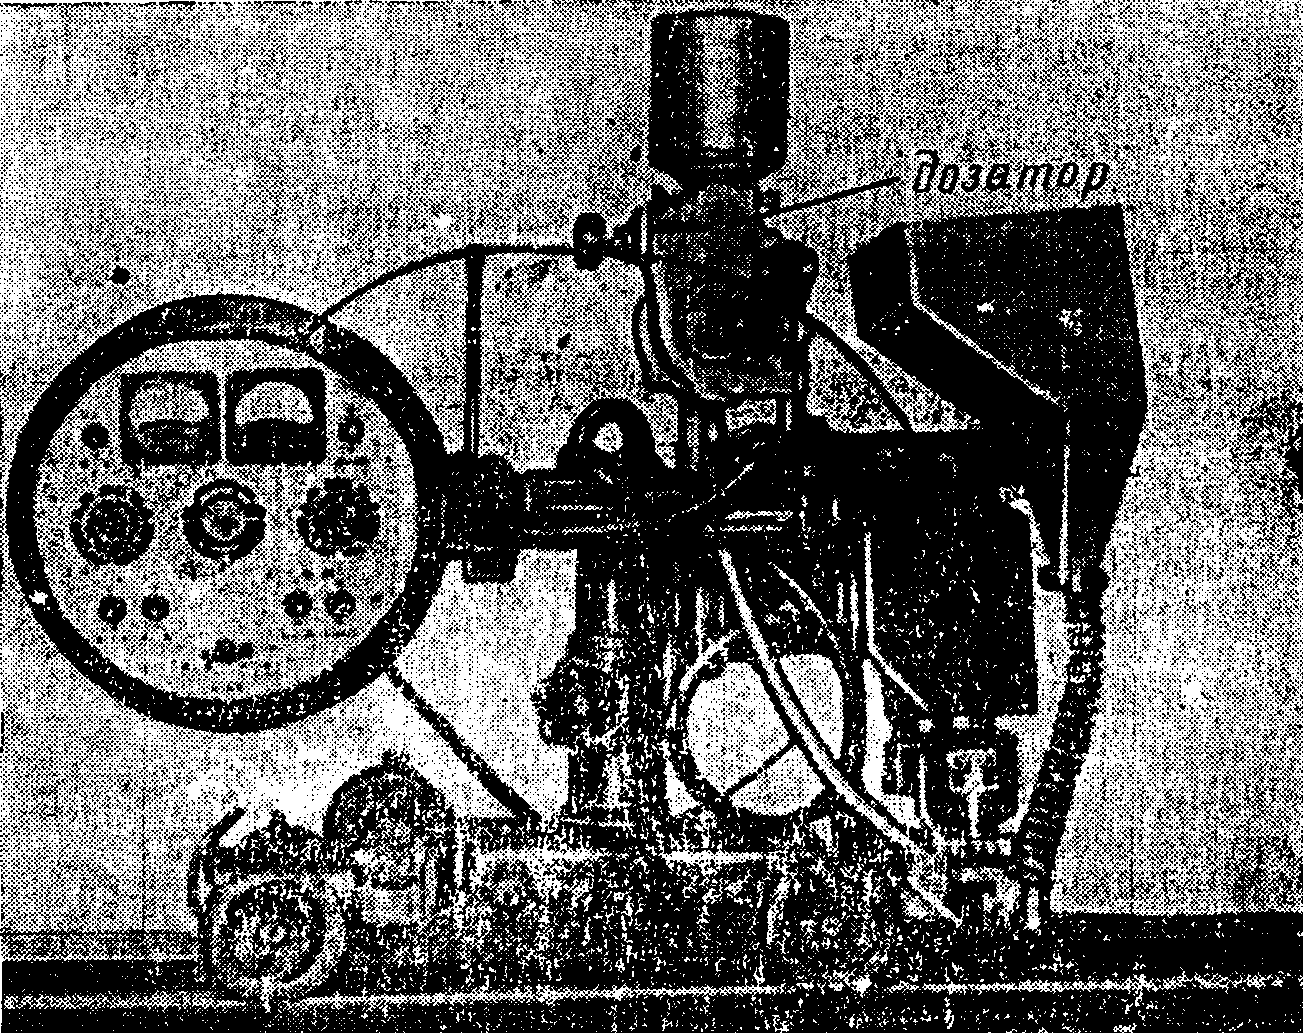
ИС NORMPROD: примечание. Взамен ГОСТ 9087-69 Постановлением Госстандарта СССР от 26.05.1981 N 2605 с 1 января 1982 года введен в действие ГОСТ 9087-81. |
2.4. Для обеспечения требуемых свойств металла шва необходимо применять ППМ и сварочную проволоку определенного химического состава (табл. 1), флюс марки АН-348А по ГОСТ 9087-69.
Таблица 1
Сварочная проволока, используемая для приготовления ППМ
в зависимости от свариваемого металла
и марки электродной проволоки
Основной металл | Электродная проволока | ППМ в виде крупки из проволоки | |
марка | диаметр, мм | ||
Низкоуглеродистые стали | Св-08А | 4 - 5 | Св-08А или Св-08Г2С |
Св-08ГА | 4 - 5 | Св-08А | |
Низколегированные стали: | |||
09Г2С | Св-08ГА | 4 - 5 | Св-08ГА или Св-08Г2С |
Св-10Г2 | 4 - 5 | Св-10Г2 или Св-08Г2С | |
10Г2С1 | Св-08ГА | 4 - 5 | Св-10Г2 или Св-08Г2С |
Св-10Г2 | 4 - 5 | Св-10Г2 или Св-08Г2С | |
14Г2 | Св-08ГА | 4 - 5 | Св-08Г2С или Св-10Г2 |
Св-10Г2 | 4 - 5 | Св-10Г2 или Св-08Г2С | |
16Г2АФ | Св-08НМА или Св-08ХМ | 4 - 5 | Св-08Г2С |
10ХСНД | Св-08ХМ | 4 - 5 | Св-08Г2С или Св-08ГА |
15ХСНД | |||
Примечание. При сварке стали марки 14Х2ГМР необходимо применять электродную проволоку марки Св-08ХН2ГМЮ с ППМ из проволоки Св-08Г2С, флюс АН-17М.
Можно применять также флюсы АН-60 и АН-22 или смесь флюсов АН-348А и АН-60.
2.5. Типы сварных соединений, конструктивные элементы подготовки свариваемых кромок (углы разделки, притупления и т.п.) должны соответствовать данным табл. 2 и 3.
Таблица 2
двухсторонние на стальной подкладке или флюсовой подушке
ИС NORMPROD: примечание. Взамен ГОСТ 8713-70 Постановлением Госстандарта СССР от 26.12.1979 N 5047 с 1 января 1981 года введен в действие ГОСТ 8713-79. |
Тип шва по ГОСТ 8713-70 | Подготовка кромок | Выполненный шов | |||
C2 | 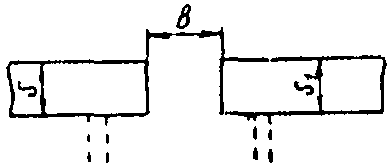 | 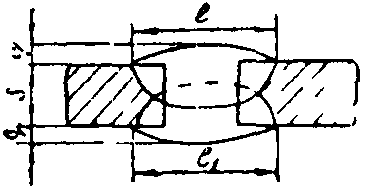 | |||
Параметры, мм: | |||||
S = S1 | 10 | 20 | 30 | 40 | 50 |
b | 4 | 6 | 7 | 8 | 9 |
l = l1 | 20 +/- 4,0 | 22 +/- 4,0 | 35 +/- 5,0 | 34 +/- 5,0 | 35 +/- 5,0 |
q = q1 |  | 2,5 +/- 2,0 |  |  |  |
Таблица 3
двухсторонние и односторонние
Тип шва по ГОСТ 8713-70 | Подготовка кромок | Выполненный шов | ||
T1 и T5 | 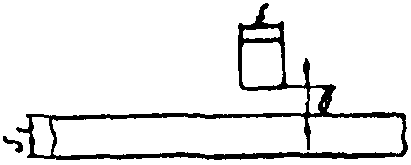 | 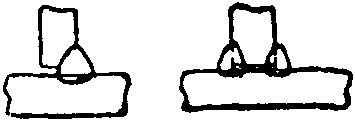 | ||
Параметры, мм: | ||||
S1 >= S | 3 - 5 | 6 - 10 | 12 - 16 | 18 - 40 |
b | 0+1,0 | 0+1,5 | 0+1,5 | 0+1,5 |
2.6. При сборке деталей конструкции под сварку и подготовке поверхности необходимо руководствоваться указаниями СНиП III-18-75 "Металлические конструкции. Правила изготовления, монтажа и приемки" и "Инструкции по изготовлению стальных конструкций из углеродистой и низколегированной сталей" МСН 97-65/ПМСС СССР.
ИС NORMPROD: примечание. Взамен ГОСТ 14792-69 Постановлением Госстандарта СССР от 27.03.1980 N 1390 с 1 июля 1981 года введен в действие ГОСТ 14792-80. |
При подготовке под сварку стыковых соединений качество реза должно удовлетворять требованиям ГОСТ 14792-69. При этом допускается неперпендикулярность кромок реза к поверхности листов на величину h, которая не должна превышать значений, определяемых по формуле:
 ,
где  - минимальная ширина шва по ГОСТ;
b - зазор по табл. 2.
При сборке стыкового соединения листы с неперпендикулярно обработанными кромками необходимо размещать так, чтобы зазор в корне шва соответствовал значениям b согласно табл. 2 (рис. 3).
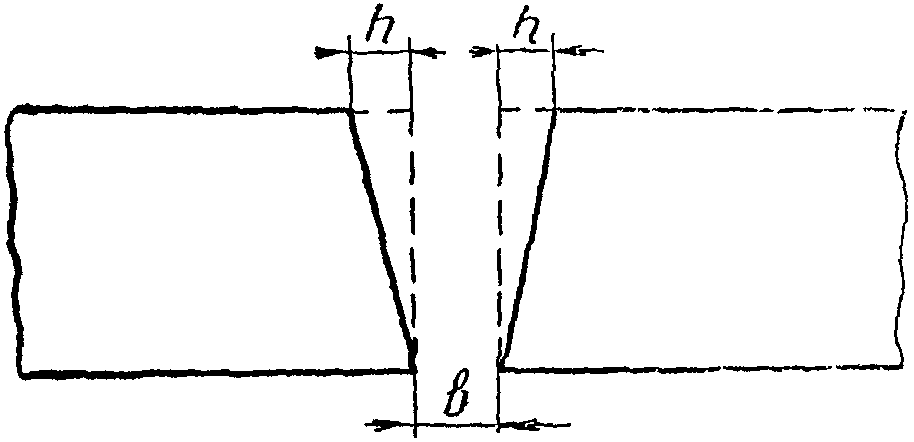
Рис. 3. Сборка стыков
с неперпендикулярно обработанными кромками
2.7. При сборке конструкций прихватки нужно выполнять ручной электродуговой сваркой электродами типа Э-42А с фтористо-кальциевым покрытием (марки УОНИ-13/45, УП-2/45 и др.), типа Э-46Т с рутилово-карбонатным покрытием (марки МР-3, ОЗС-4, АНО-3 и др.) или полуавтоматической сваркой в среде  , а также в смеси газов. Перед сваркой прихватки и свариваемые кромки должны быть тщательно очищены от шлака.
2.8. В тех местах, где зазоры в стыках деталей, собранных под сварку, превышают величины, указанные в табл. 2 - 3, в виде исключения разрешается производить подварку стыков либо наплавку кромок ручной дуговой или полуавтоматической сваркой в среде  .
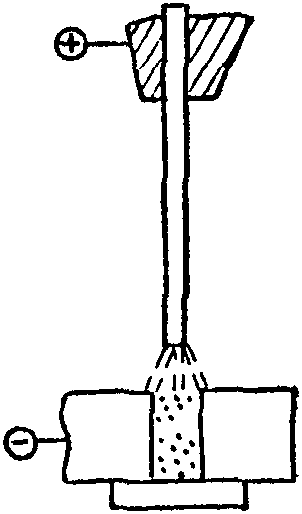
.2.9. Способ сварки с предварительной засыпкой ППМ (см. рис. 1, а) предназначен для двухсторонней сварки стыковых соединений без разделки кромок, а также для выполнения соединений с разделкой кромок и тавровых "в лодочку". Для предотвращения просыпания ППМ сварку первого прохода стыков следует производить на металлическом листе. Для этих целей разрешается применять флюсовую подушку или подушку из ППМ.
При сварке листов толщиной до 36 мм зазор в стыке следует заполнять ППМ заподлицо с поверхностью листов; для толщин 36 - 60 мм зазор заполняют на 2/3 толщины свариваемого металла.
Толщина слоя ППМ при сварке тавровых соединений "в лодочку" должна быть на 2 мм больше величины катета шва.
2.10. Режим автоматической сварки под флюсом с предварительной засыпкой ППМ стыков без разделки и "в лодочку" следует назначать в соответствии с табл. 4 - 5.
Таблица 4
стыковых соединений без скоса кромок под флюсом
с предварительной засыпкой ППМ
Толщина металла, мм | Оптимальный зазор, мм | Диаметр электродной проволоки, мм | Скорость подачи проволоки, м/ч | Сила сварочного тока, А | Напряжение, В | Скорость сварки, м/ч | Расход ППМ, г/см |
20 | 6 | 5 | 103 | 1000 - 1100 | 40 - 44 | 35 | 5,0 |
30 | 7 | 5 | 103 | 1000 - 1100 | 42 - 45 | 19,5 | 8,0 |
40 | 8 | 5 | 128 | 1200 - 1300 | 43 - 48 | 16 | 12,0 |
50 | 9 | 5 | 140 | 1300 - 1400 | 44 - 48 | 12 | 16,0 |
60 | 11 | 5 | 163 | 1350 - 1450 | 45 - 50 | 12 | 18,0 |
20 | 6 | 4 | 154 | 900 - 950 | 42 - 45 | 35 | 5,0 |
30 | 7 | 4 | 163 | 950 - 1000 | 42 - 46 | 19 | 8,0 |
40 | 8 | 4 | 163 | 950 - 1000 | 43 - 48 | 14 | 12,0 |
50 | 9 | 4 | 210 | 1100 - 1200 | 44 - 49 | 14 | 16,0 |
60 | 11 | 4 | 240 | 1300 - 1400 | 45 - 50 | 12 | 18,0 |
Таблица 5
угловых соединений "в лодочку" из низкоуглеродистых сталей
с предварительной засыпкой ППМ
Катет шва, мм | Сторона шаблона для ППМ, мм | Диаметр проволоки, мм | Сварочный ток, А | Напряжение, В | Скорость подачи проволоки, м/ч | Скорость сварки, м/ч | Расход ППМ, г/см | Количество проходов |
8 | 10 | 5 | 750 - 800 | 36 - 38 | 68,5 | 54,5 | 2 | 1 |
10 | 12 | 5 | 800 - 850 | 38 - 40 | 74,5 | 47,0 | 3 | 1 |
12 | 14 | 5 | 850 - 900 | 40 - 42 | 81,0 | 37,5 | 4 | 1 |
14 | 16 | 5 | 900 - 950 | 40 - 42 | 87,5 | 32,0 | 5 | 1 |
Примечание. Режимы сварки при использовании электродной проволоки диаметром 4 мм следует определять по номограмме согласно методике Приложения 3.
При сварке стыковых соединений других толщин, не указанных в табл. 4, скорость сварки следует корректировать в соответствии с разделом "Расчет технологических параметров сварки" (Приложение 2).
На режимах, указанных в табл. 5, сваривают соединения "в лодочку" из низкоуглеродистых сталей. Режимы сварки низколегированных сталей "в лодочку" следует выбирать по методике, изложенной в Приложении 3.
Сварку за один проход угловых соединений "в лодочку" с катетом шва более 14 мм осуществляют на более мощных источниках питания.
При использовании источников сварочного тока ВДМ-1601, ВДМ-3001 и ВСЖ-1600 сварку швов тавровых соединений "в лодочку" до катетов 18 - 20 мм можно производить за один проход.
На режимах, указанных в табл. 4, сваривают стыковые соединения из низкоуглеродистых и низколегированных сталей без предварительного подогрева, кроме сталей 16Г2АФ и 14Х2ГМР толщиной свыше 40 мм, режимы сварки этих сталей следует выбирать по методике Приложения 3.
2.11. Сварку стыковых соединений толщиной до 60 мм следует производить с двух сторон, по одному проходу с каждой стороны. Сварку второго прохода осуществляют в соответствии с табл. 4 на режиме первого, при этом засыпки ППМ не требуется. Сварку следует производить постоянным током обратной полярности.
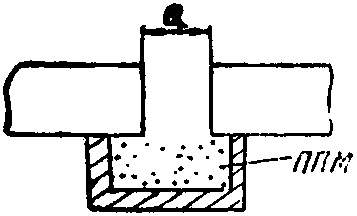
2.12. Дозировка ППМ при сварке "в лодочку" осуществляется с помощью шаблона (рис. 4). Для выполнения сварки "в лодочку" необходимо заменить направляющее колесо трактора другим, более широким, имеющим выточку по окружности такой глубины, чтобы колесо не касалось слоя ППМ, предварительно засыпанного в разделку.
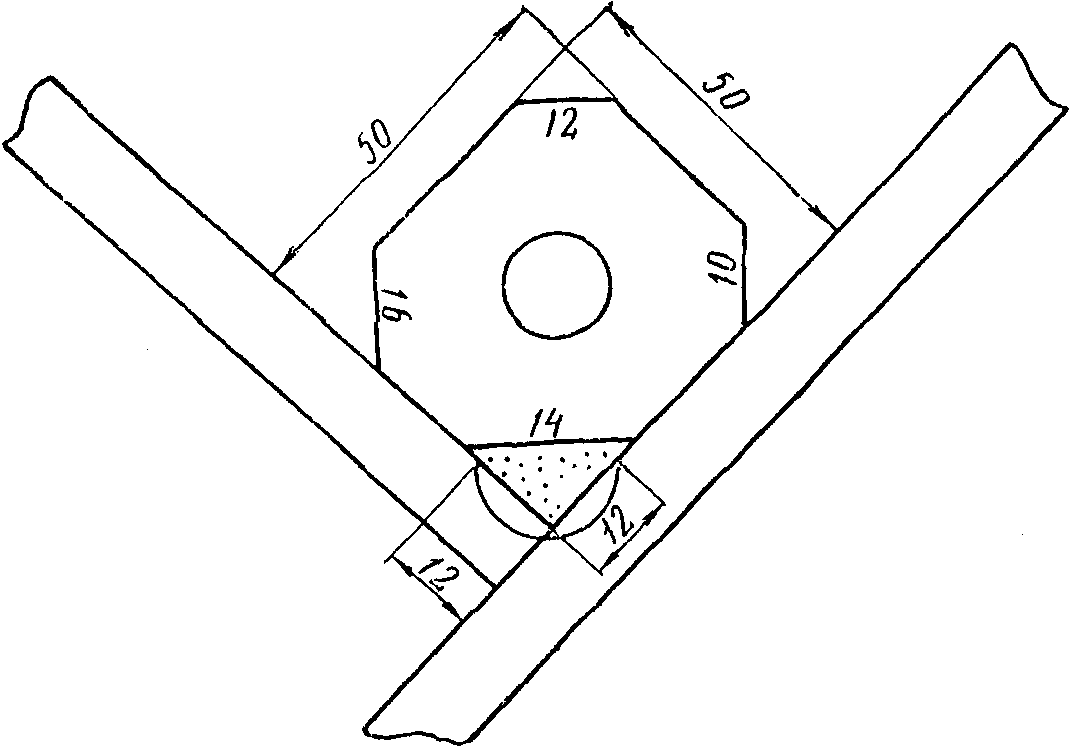
Рис. 4. Принципиальная схема дозирования
ППМ с помощью шаблона при сварке "в лодочку"
2.13. Сварку тавровых соединений с полным проваром стенки при толщине металла 12 - 20 мм для одностенчатых элементов балочных конструкций следует выполнять "в лодочку" при условии наклона стенки под углом 30° к горизонтали с обязательным обеспечением соответствующих зазоров.
Режимы сварки стыков с разделкой кромок с предварительной засыпкой ППМ следует назначать по методике Приложения 3.
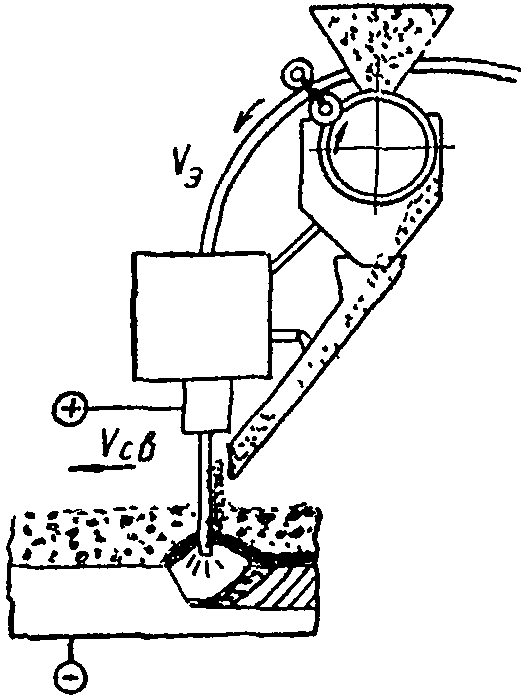
2.14. Автоматическая дуговая сварка под флюсом с подачей ППМ с ферромагнитными свойствами на вылет электрода (см. рис. 1, б) предназначена для выполнения стыковых и тавровых "в лодочку" соединений. Данный способ позволяет применять повышенные режимы сварки.
2.15. Режимы автоматической дуговой сварки под флюсом с подачей ППМ на вылет электрода следует назначать в соответствии с табл. 6, 7, 8, 9 и 10. Сварка производится постоянным током обратной полярности. Количество ППМ выражается соотношением  (
 - масса ППМ,
 - масса электродной проволоки).
( - масса ППМ, - масса электродной проволоки).Таблица 6
с подачей ППМ на вылет электрода стыковых соединений
с разделкой кромок по ручной подварке
Эскиз соединения | Номер слоя | Сварочный ток, А | Напряжение, В | Скорость подачи электродной проволоки диаметром 4 мм, м/ч | Количество ППМ  | Скорость сварки, м/ч |
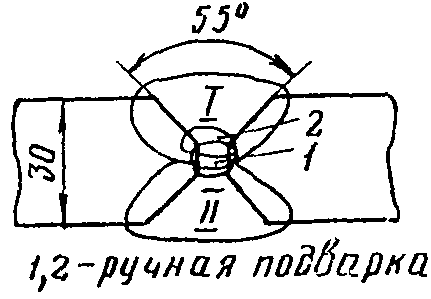 | I | 850 - 900 | 42 - 44 | 120 | 0,9 | 20,5 |
II | 1000 - 1100 | 42 - 45 | 180 | 0,9 | 20,5 | |
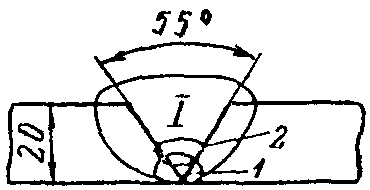 | I | 850 - 900 | 42 - 44 | 120 | 0,9 | 18 |
Таблица 7
под флюсом с подачей ППМ на вылет электрода
стыковых соединений с разделкой кромок
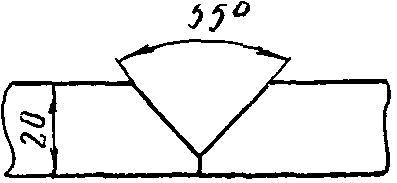
Эскиз соединения | Номер прохода | Сварочный ток, А | Напряжение, В | Скорость подачи электродной проволоки диаметром 5 мм, м/ч | Количество ППМ  | Скорость сварки, м/ч |
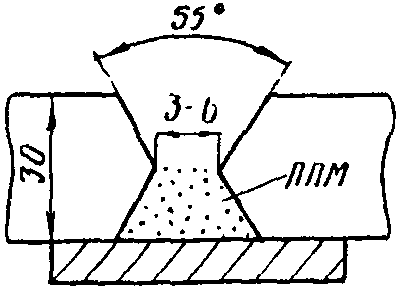 | I | 1100 - 1200 | 43 - 46 | 108 | 1,0 | 18 |
II | 1100 - 1200 | 43 - 46 | 108 | 1,0 | 18 | |
 | I | 850 - 900 | 40 - 42 | 72,0 | 1,0 | 20 |
II | 800 - 850 | 42 - 44 | 72,0 | - | 32 |
Таблица 8
под флюсом с ППМ стыковых соединений
на флюсомедной подкладке
Схема односторонней сварки | Толщина металла, мм | Зазор в стыке, мм | Номер прохода | Сварочный ток, А | Напряжение, В | Скорость подачи электрода диаметром 5 мм, м/ч | Высота засыпки ППМ, мм | Количество ППМ, подаваемое на вылет электрода,  | Скорость сварки, м/ч |
 | 20 | 6-1 | I | 1200 - 1300 | 42 - 45 | 128 | 17 - 19 | - | 25 |
II | 900 - 1000 | 42 - 44 | 80 | - | 1,0 | 36 | |||
30 | 6-1 | I | 1200 - 1300 | 38 - 40 | 128 | 17 - 19 | - | 25 | |
II | 1250 - 1350 | 44 - 46 | 128 | - | 1,2 | 18 | |||
40 | 6-1 | I | 1200 - 1300 | 38 - 40 | 128 | 17 - 19 | 25 | ||
II | 1250 - 1350 | 45 - 50 | 128 | - | 1,2 | 13 | |||
III | 1250 - 1350 | 45 - 50 | 128 | - | 1,2 | 13 |
Таблица 9
с подачей ППМ на вылет электрода тавровых соединений
"в лодочку"
Катет шва, мм | Сварочный ток, А | Напряжение, В | Диаметр электродной проволоки, мм | Скорость подачи электродной проволоки, м/ч | Количество ППМ  | Скорость сварки, м/ч |
8 | 750 - 800 | 34 - 36 | 5 | 64 | 0,8 | 52 |
10 | 800 - 850 | 38 - 40 | 5 | 72 | 0,8 | 40 |
12 | 800 - 850 | 38 - 40 | 5 | 72 | 1,0 | 31,5 |
14 | 900 - 950 | 40 - 42 | 5 | 83 | 1,0 | 24,5 |
16 | 900 - 950 | 40 - 45 | 5 | 83 | 1,0 | 21,5 |
20 | 1000 - 1100 | 44 - 46 | 5 | 93 | 1,0 | 18,0 |
Таблица 10
дуговой сварки под флюсом с подачей ППМ на вылет электрода
стыковых соединений металла толщиной 5 - 16 мм
Эскиз соединения | Толщина металла, мм | Величина зазора, мм | Номер прохода | Сила тока, А | Напряжение, В | Скорость подачи электродной проволоки диаметром 4 мм, м/ч | Количество ППМ, г/мин | Скорость сварки, м/ч |
  | 5 | 0 - 2 | I | 550 - 600 | 37 - 39 | 61 | 120 | 52 |
II | 500 - 520 | 40 - 42 | 61 | - | 52 | |||
6 | 1 - 3 | I | 580 - 620 | 37 - 39 | 72 | 120 | 46 | |
II | 500 - 550 | 40 - 42 | 70 | - | 46 | |||
8 | 2 - 4 | I | 650 - 700 | 39 - 41 | 90 | 145 | 42 | |
II | 600 - 630 | 42 - 44 | 90 | - | 42 | |||
10 | 3 - 5 | I | 750 - 800 | 39 - 41 | 102 | 180 | 36 | |
II | 650 - 700 | 42 - 44 | 102 | - | 36 | |||
12 | 3 - 6 | I | 850 - 900 | 42 - 44 | 116 | 200 | 36 | |
II | 750 - 800 | 43 - 45 | 116 | - | 36 | |||
16 | 4 - 6 | I | 950 - 1000 | 44 - 45 | 134 | 220 | 32 | |
II | 800 - 900 | 44 - 45 | 134 | - | 32 |
2.16. В табл. 6 даны режимы автоматической сварки стыковых соединений с X- и V-образной разделкой кромок по ручной подварке. Такие режимы рекомендуются, например, для конструкций типа шаровых резервуаров, изготовляемых в соответствии с ОСТ 26-291-71, цилиндрических обечаек (обжиговых печей, труб) и др.
На этих режимах автоматическую дуговую сварку под флюсом с подачей ППМ на вылет электрода низколегированных сталей выполняют без предварительного подогрева за два прохода по одному с каждой стороны. Перед наложением первого шва поверхность подварочного шва должна быть зачищена до металлического блеска. Перед началом сварки второго шва необходимо произвести выборку корня шва до чистого металла и зачистку кромок со сглаживанием углов в местах перехода к притуплению.
2.17. В табл. 7 представлены режимы автоматической дуговой сварки под флюсом с подачей ППМ на вылет электрода стыковых соединений со стандартной разделкой, без подварочных швов ручной сваркой.
В этом случае соединение с X-образной разделкой собирают с зазором 3 - 6 мм и укладывают на подушку из ППМ. При необходимости зазор перед сваркой дополнительно заполняют ППМ до верхней кромки притупления.
После наложения первого шва изделие кантуют для выполнения второго шва. Перед наложением второго шва нерасплавившийся ППМ, находящийся в разделке, следует удалить. Сварку второго шва производят без зачистки корня первого шва. В данном случае подготовка кромок может быть выполнена без притупления.
Соединение с V-образной разделкой собирают на прихватках без зазора, а затем производится автоматическая сварка с подачей ППМ на вылет электрода первого слоя на весу (если выполнена точная сборка без зазора) или на подкладке из ППМ (в случае сборки с зазором). Второй шов с обратной стороны выполняют обычной автоматической сваркой под флюсом без ППМ и без зачистки корня шва. На режимах, представленных в табл. 7, выполняют сварку низкоуглеродистых и низколегированных сталей без предварительного подогрева. При сварке листов других толщин, не указанных в таблице, режимы следует определять по методике Приложения 3.
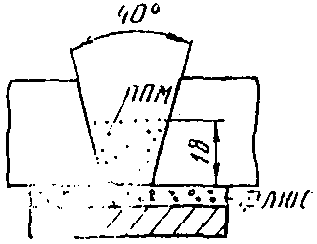
2.18. В табл. 8 представлены режимы односторонней автоматической дуговой сварки под флюсом с ППМ стыковых соединений листов толщиной 20 - 40 мм из низкоуглеродистой стали.
Сварка выполняется на флюсомедной или остающейся стальной подкладке. Медная подкладка, охлаждаемая водой, состоит из секций, выполненных без канавки. Перед укладкой свариваемых листов на медную подкладку засыпают слой флюса толщиной 3 - 4 мм. Размер гранул флюса не должен превышать 1,5 мм. Затем на стенд укладывают свариваемые листы и жестко закрепляют. Поджатие флюсомедной подкладки к изделию осуществляется пневмошлангом с усилием 3 кгс/см2. Разделка кромок V-образная, без притупления. Угол скоса кромок 20°. Листы собирают с зазором в стыке 5 - 6 мм. Сварку производят в несколько проходов: первый проход - с предварительной засыпкой ППМ в разделку для образования обратного валика без подачи ППМ на вылет электрода; последующие проходы - только с подачей ППМ на вылет электрода. При сварке низколегированных сталей для выбора режима следует пользоваться методикой Приложения 3.
2.19. В табл. 9 представлены режимы автоматической дуговой сварки под флюсом с подачей ППМ на вылет электрода диаметром 5 мм тавровых соединений "в лодочку". Сварка выполняется постоянным током обратной полярности. Эти режимы предназначены для сварки низкоуглеродистых сталей. При сварке низколегированных сталей указанные режимы следует проверять, а также определять новые по допустимой скорости охлаждения согласно методике Приложения 3. По этой же методике выбирают параметры режима сварки при использовании электродной проволоки диаметром 4 мм.
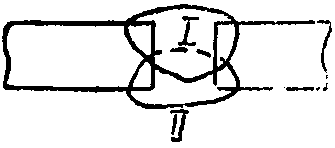
2.20. В табл. 10 приведены режимы двухсторонней автоматической сварки под флюсом с ППМ стыковых соединений листов толщиной 5 - 16 мм.
Сварка первого прохода производится на подушке из ППМ с подачей ППМ на вылет электрода. Шов с другой стороны выполняется на тех же режимах без ППМ.
2.21. Технология выполнения сварки с ППМ аналогична обычной автоматической дуговой сварке под флюсом. Отличие состоит лишь в необходимости дозирования и введения ППМ в зону сварки определенным способом.
2.22. Перед сваркой изделия должны быть сварены контрольные образцы. Пластины для контрольных образцов изготовляют из того же металла, что и основное изделие. Образцы заваривает каждый сварщик, участвующий в сварке изделия, с применением тех же режимов, материала и оборудования, что и при сварке основного изделия. Контрольные образцы подвергают стандартным испытаниям по ГОСТ 6996-66 и ТУ для данных изделий.
причины их появления и способы устранения
2.23. В сварных швах, выполненных автоматической дуговой сваркой под флюсом с применением ППМ, могут появиться дефекты, присущие обычному способу дуговой сварки: поры, непровары, кратеры, наплывы, подрезы, прожоги и др.
Однако применение ППМ существенно уменьшает порообразование, появление шлаковых включений и несплошностей швов.
2.24. Причинами возникновения дефектов при автоматической дуговой сварке с ППМ являются отклонения от заданных режимов сварки, некондиционность электродной проволоки, основного металла, флюса и др.
Смещение электрода от оси стыка, а также подача ППМ больше требуемого количества могут вызвать несплавления.
2.25. Внутренние и наружные дефекты свариваемых швов, превышающие допустимые нормы и подлежащие исправлению, должны быть удалены любым доступным способом с последующей подваркой участков в соответствии с указаниями нормативно-технических документов.
2.26. Исправленные полностью или частично дефектные швы следует вновь проконтролировать.
Источники питания и монтажные приспособления
3.1. Для электрошлаковой сварки с ППМ используют автоматы типа А-820М или другие, снабженные приставкой-дозатором (рис. 5). Приставку крепят на "ноже" автомата со стороны заднего ползуна. Основные узлы приставки: бункер для ППМ, дозирующее устройство, трубка для подачи ППМ в зону сварки (рис. 6). Перемещают аппарат А-820М с помощью фрикционных приводных роликов по направляющему уголку 45 x 45 x 5, который устанавливают параллельно стыку.
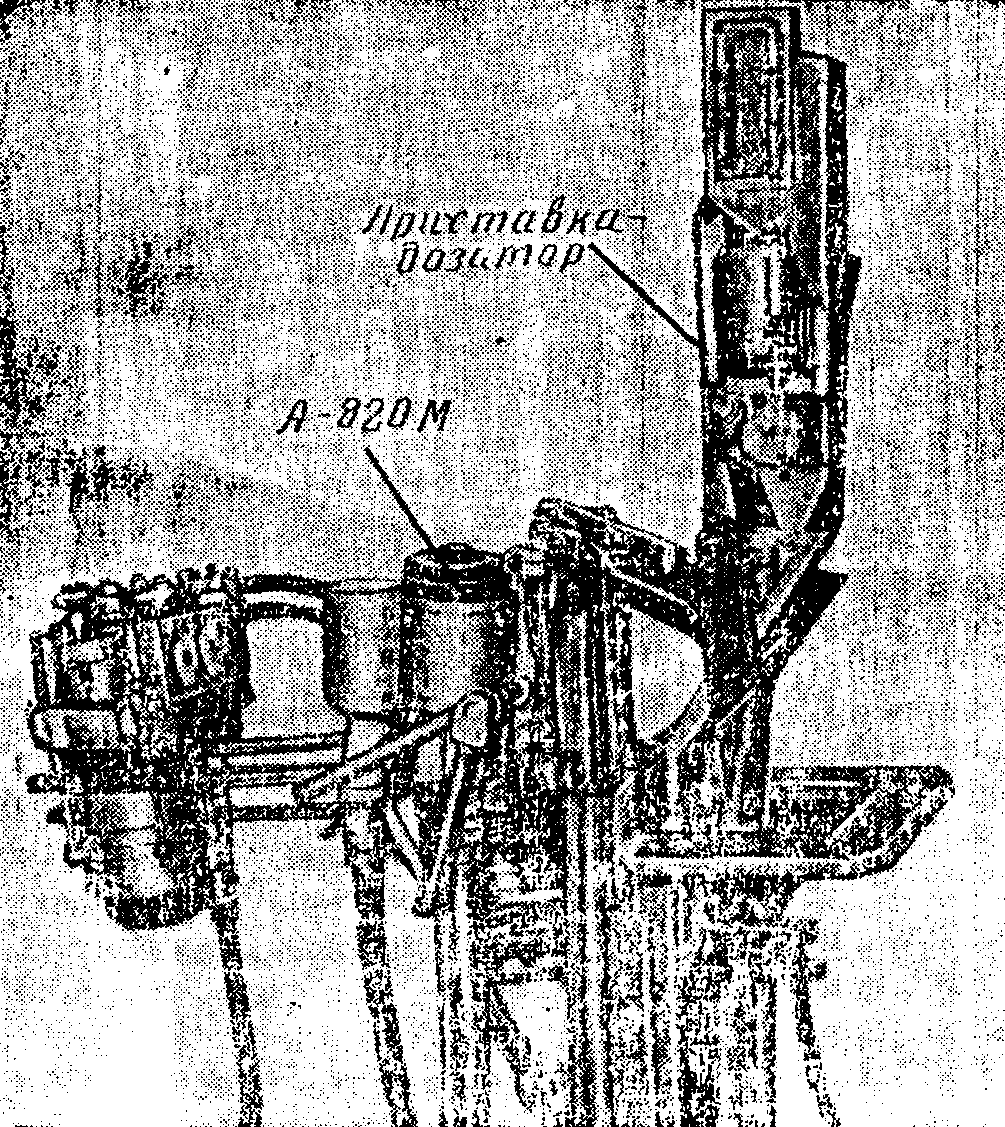
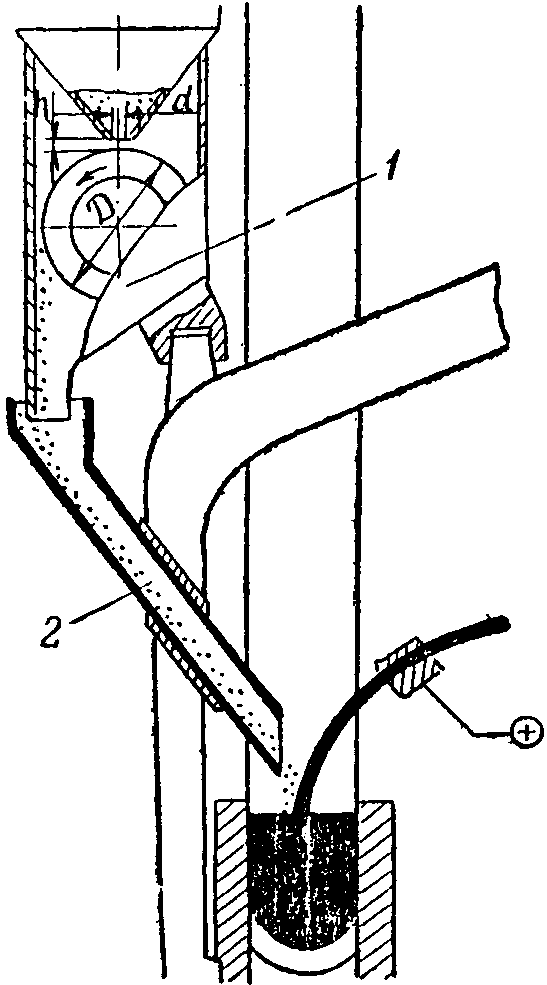
и подключения токопроводов: 1 - приставка-дозатор;
2 - трубка для подачи ППМ к электроду
3.2. Для удержания ванны расплавленного металла и шлака с обеих сторон свариваемого шва используют шарнирные медные формирующие ползуны, охлаждаемые водой. Система охлаждения ползунов может быть замкнутой или открытой. При сварке на монтаже применяют простейшую замкнутую систему охлаждения, состоящую из бака с жидкостью, насоса, магистрали с предохранительным клапаном и двух шлангов: напорного и сливного. Охлаждающая жидкость не должна нагреваться выше 60 - 70°, так как при перегреве образуются паровые пробки и циркуляция воды нарушается.
3.3. В качестве источников питания используют сварочные преобразователи постоянного тока ПС-1000 без балластных реостатов. Сварку ведут током обратной полярности. Сварочная цепь должна быть соединена таким образом, чтобы избежать значительных несимметричных магнитных полей в зоне сварки.
3.4. При электрошлаковой сварке с ППМ на монтаже необходимо оборудовать помещения для установки источника питания, сварочного автомата А-820М, аппаратных ящиков, сушильного шкафа для флюса, металлического шкафа для ППМ, стеллажа для хранения сварочных материалов, инвентаря, инструмента.
3.5. При электрошлаковой сварке с ППМ используются те же сборочно-сварочные приспособления, что и при обычной электрошлаковой сварке. Размеры скоб даны на рис. 7 с учетом того, что внутри монтажной скобы должна проходить приставка. Первые скобы устанавливают на расстоянии 400 - 500 мм от нижнего края листов, все остальные - 800 - 1000 мм друг от друга.
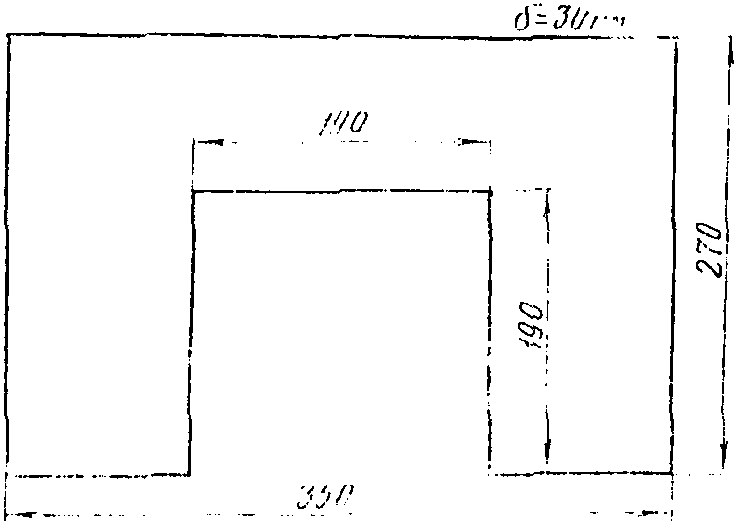
Рис. 7. Размеры скоб,
применяемых при электрошлаковой сварке с ППМ
3.6. После установки автомата на направляющий уголок следует поджать передний и задний ползуны, подсоединить к ним шланги охлаждения, установить мундштук в зазор между кромками и отрегулировать выход и положение электродной проволоки по центру зазора. Затем на ноже устанавливают приставку. Подающую трубку необходимо закрепить так, чтобы ППМ попадал на электрод в центре зазора. Приставку устанавливают таким образом, чтобы она не касалась монтажной скобы, а подающая трубка - кромок свариваемого металла. Установку скорости подачи электродной проволоки, засыпку флюса между ползунами, включение охлаждения ползунов, регулировку напряжения холостого хода производят аналогично обычной электрошлаковой сварке.
3.7. Поставляемые для электрошлаковой сварки с ППМ металл и сварочные материалы должны иметь сертификаты заводов-изготовителей на химический состав и механические свойства и удовлетворять требованиям ГОСТ и ТУ.
ИС NORMPROD: примечание. Взамен ГОСТ 9087-69 Постановлением Госстандарта СССР от 26.05.1981 N 2605 с 1 января 1982 года введен в действие ГОСТ 9087-81. |
3.8. Для обеспечения требуемых свойств металла шва необходимо применять ППМ и сварочную проволоку определенного химического состава (табл. 11), флюс - марки АН-8 по ГОСТ 9087-69.
Таблица 11
Марки материалов для электрошлаковой сварки с ППМ
Сталь | Электродная проволока | Проволока для ППМ |
ВСт3 | Св-08ГА | Св-08Г2С, Св-10Г2, Св-08ГА |
16Г2АФ | Св-10НМА | Св-08Г2С, Св-10НМА |
10Г2С1 | Св-10Г2, Св-10НМА | Св-08Г2С |
09Г2С | Св-10НМА | Св-08Г2С, Св-10НМА |
10ХСНД | Св-10НМА | Св-08Г2С |
3.9. Зазоры при электрошлаковой сварке с ППМ должны соответствовать данным табл. 12.
Таблица 12
Толщина металла, мм | Сварочной зазор, мм | Диаметр электрода, мм | Скорость подачи электрода, м/ч | Сила тока, А | Напряжение, В | Количество ППМ, г/мин | Скорость сварки, м/ч |
30 | 26 - 28 | 4 | 159 | 900 - 1000 | 42 - 46 | 300 | 4,7 |
40 | 26 - 28 | 4 | 159 | 900 - 1000 | 42 - 46 | 300 | 3,8 |
50 | 26 - 28 | 4 | 159 | 900 - 1000 | 44 - 48 | 300 | 3,2 |
60 | 26 - 28 | 4 | 159 | 900 - 1000 | 46 - 50 | 300 | 2,6 |
30 | 26 - 28 | 5 | 99,5 | 1000 - 1100 | 40 - 42 | 290 | 4,6 |
40 | 26 - 28 | 5 | 99,5 | 1000 - 1100 | 40 - 42 | 290 | 3,7 |
50 | 26 - 28 | 5 | 99,5 | 1000 - 1100 | 42 - 44 | 290 | 3,1 |
60 | 26 - 28 | 5 | 99,5 | 1000 - 1100 | 43 - 45 | 290 | 2,5 |
Примечание. Сухой вылет электрода при d = 4 мм равен 60 мм, при d = 5 мм - 80 мм.
Схема сборки стыкового соединения под электрошлаковую сварку с ППМ с размерами выводных планок, зазорами и местом установки направляющего уголка показана на рис. 8.
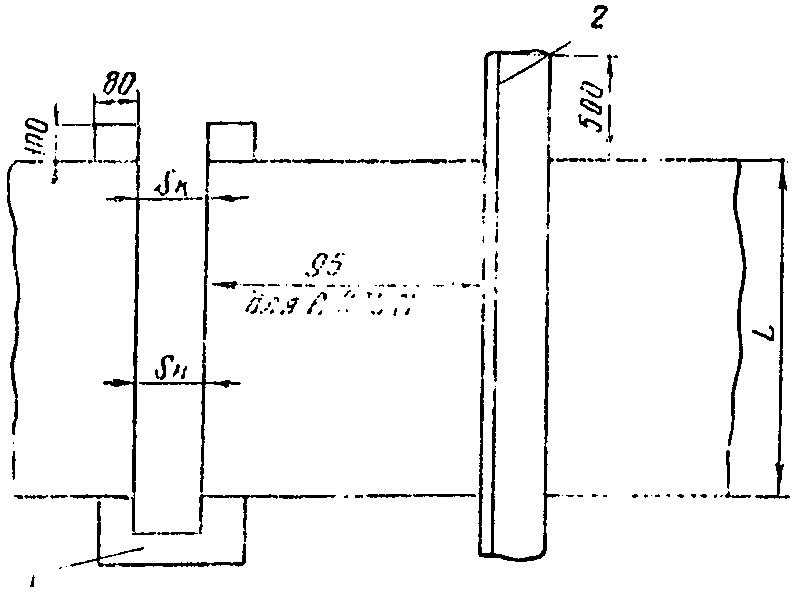
Рис. 8. Схема сборки сварного соединения
при электрошлаковой сварке с ППМ:  - величина зазора
в начале стыка;  - то же, в конце стыка
 ;
- то же, в конце стыка ;1 - начальная планка; 2 - направляющий уголок 45 x 45 x 5
3.10. При сборке сварных соединений прихватки вводных и выводных планок и скоб следует выполнять ручной электродуговой сваркой электродами типа Э-42А с фтористо-кальциевым покрытием (марки УОНИ-13/45) или типа Э-46 с рутилово-карбонатным покрытием (марки МР-3).
3.11. Режимы электрошлаковой сварки с применением ППМ следует назначать в соответствии с табл. 12 и 13.
Таблица 13
для конструкций, работающих при отрицательных температурах
Марка стали | Толщина металла, мм | Диаметр электрода, мм | Сварочный зазор, мм | Сварочный ток, А | Напряжение, В | Скорость подачи электрода, м/ч | Количество ППМ  | Скорость сварки, м/ч | |
09Г2С |  | 30 | 5 | 26 - 28 | 1000 - 1100 | 40 - 42 | 99,5 | 1,5 | 6 |
10Г2С1 | 40 | 5 | 26 - 28 | 1200 - 1250 | 42 - 46 | 126 | 1,5 | 6 | |
16Г2АФ | 50 | 5 | 26 - 28 | 1130 - 1350 | 44 - 48 | 142 | 1,5 | 6 | |
60 | 5 | 26 - 28 | 1350 - 1450 | 46 - 50 | 159 | 1,5 | 6 | ||
Режимы сварки, приведенные в табл. 12, следует применять при выполнении соединений конструкций из низкоуглеродистых и низколегированных сталей, работающих при положительных температурах, а режимы табл. 13 - для низколегированных сталей с обеспечением ударной вязкости сварного соединения (по Менаже) не ниже 3 кгс x м/см2 при температуре испытания -40 °C. Для таких соединений отпадает необходимость в применении последующей высокотемпературной термообработки - нормализации.
3.12. До начала работ следует сварить контрольные образцы. Непосредственно перед сваркой изделий необходимо:
зачистить брызги и неровности на пути движения формирующих ползунов на расстоянии 100 мм от свариваемых кромок;
проверить систему водяного охлаждения;
проверить надежность подачи электродной проволоки и крупки;
проверить точность движения аппарата;
проверить работу источника и шкафа управления.
3.13. Перед сваркой в зазор кармана технологической планки рекомендуется засыпать ППМ для лучшего возбуждения дуги, затем флюс, включить источник питания и нажать кнопку "пуск". Как только установится шлаковый процесс, необходимо включить подачу ППМ и поднять напряжение сварки согласно данным табл. 12 и 13.
3.14. В процессе сварки сварщик обязан следить:
за показаниями приборов;
за уровнем шлаковой ванны и в зависимости от заполнения зазора расплавленным металлом регулировать скорость перемещения аппарата;
за периодическим добавлением флюса в шлаковую ванну;
за положением электродной проволоки относительно кромок и ползунов;
чтобы трубка, по которой подается ППМ, находилась в центре зазора (расстояние между трубкой и электродом должно быть не менее 10 мм);
за поджатием ползунов;
за работой системы водяного охлаждения;
чтобы ППМ стабильно поступал на вылет электрода;
чтобы приставка не касалась монтажных скоб.
3.15. При электрошлаковой сварке с ППМ цилиндрических обечаек (например, при монтаже кожухов доменных печей) разрешается совмещать стыки нижних и верхних поясов и выполнять сварку напроход.
3.16. Контроль качества и приемку сварных швов, выполненных электрошлаковой сваркой с применением ППМ, должны производить в соответствии со СНиП III-18-75, инструкцией МСН 97-65/ГМСС СССР, "Инструкцией по электрошлаковой сварке кожуха доменной печи" и технологическими инструкциями на изделия.
3.17. Технический контроль необходимо осуществлять на всех стадиях производства (заготовка, сборка и сварка), включая:
а) предварительный контроль-проверку квалификации сварщиков, качество исходных материалов, состояние сварочного оборудования:
б) пооперационный контроль в процессе подготовки листов к сварке, сборки их и сварки;
в) контроль качества готовых сварных соединений.
3.18. К выполнению сварки с ППМ допускаются сварщики, прошедшие специальное обучение и сдавшие теоретические экзамены в соответствии с настоящей инструкцией и практические контрольные испытания.
Для сдачи практических испытаний сварщик должен выполнить не менее трех контрольных образцов из металла того же химического состава, что и свариваемое изделие. Подготовка стыков под сварку, режимы и техника сварки должны соответствовать настоящей инструкции. Сварщик допускается к сварке изделия только в случае, если результаты испытаний трех контрольных образцов по ГОСТ 6996-66 соответствуют ТУ для данных изделий.
Результаты испытаний и решения квалификационной комиссии должны быть оформлены протоколом за подписью председателя и членов комиссии.
причины их появления и способы устранения
3.19. У сварных швов, выполненных электрошлаковой сваркой с ППМ, могут появляться дефекты, присущие обычному способу электрошлаковой сварки: поры, шлаковые включения, несплавления, дефекты поверхности шва.
3.20. Причинами возникновения дефектов могут быть отклонения от заданных режимов сварки, несоответствие сварочных материалов и основного металла техническим требованиям.
Смещение электрода от оси зазора может вызвать несплавление по одной из кромок. Несплавление кромок может быть вызвано также при подаче ППМ больше требуемого количества.
Непровар у поверхности листов наблюдается при смещении электрода от оси к одному из медных ползунов.
3.21. Применение ППМ при электрошлаковой сварке, создавая благоприятный тепловой режим, уменьшает склонность швов к горячим и усадочным трещинам. К образованию усадочных дефектов могут привести вынужденные остановки аппарата. В таких случаях до возобновления сварки конец ранее выполненного шва на длину 100 мм обязательно удаляют.
3.22. Внутренние и наружные дефекты свариваемых швов, превышающие допустимые нормы и подлежащие исправлению, должны быть удалены любым допустимым способом с последующей подваркой ремонтируемых участков в соответствии с указаниями нормативно-технических документов.
3.23. Исправленные полностью или частично дефектные швы следует вновь проконтролировать.
ПОД ФЛЮСОМ И ЭЛЕКТРОШЛАКОВОЙ СВАРКЕ С ППМ
4.1. При выполнении сварки с ППМ надлежит руководствоваться общими требованиями раздела "Электросварочные работы" СНиП III-А.11-70.
4.2. Загрязненность воздуха пылью и вредными веществами в местах производства сварочных работ не должна превышать допустимых концентраций, установленных санитарными нормами в соответствии с СН 245-71.
4.3. Станки для намотки и рубки проволоки при изготовлении ППМ должны быть оборудованы защитными устройствами на случай обрыва проволоки, вылета крупки или поломки резцов, а рабочие - снабжены инструкциями по эксплуатации (памятками), правилами техники безопасности.
4.4. Устройства, дозирующие ППМ в разделку шва, должны быть тщательно изолированы от токопроводящих частей применяемого сварочного оборудования.
4.5. Меры безопасности, связанные с электрошлаковой сваркой с ППМ:
сварщики должны работать в очках, защищающих глаза от излучения шлаковой ванны и прорывов электрической дуги, а также от выплесков шлака в начале процесса и отскакивания горячего затвердевшего шлака от шва при его остывании (это требование относится и к дуговой сварке под флюсом);
водяная система охлаждения ползунов должна быть в полной исправности;
во время электрошлаковой сварки с ППМ категорически запрещается находиться под формирующими ползунами, так как при случайном вытекании жидкого металла и шлака можно получить ожоги.
ДИАМЕТРОМ 0,8 - 2,0 ММ НА КРУПКУ
Станок (рис. 1) состоит из монтажного стола 5, на который устанавливаются: асинхронный двигатель 1 мощностью 1 - 2 кВт, с частотой вращения 1500 - 2500 об/мин; узел рубки проволоки 2, механизм подачи проволоки 3, катушка с проволокой 4 и ящик для сбора крупки 6.
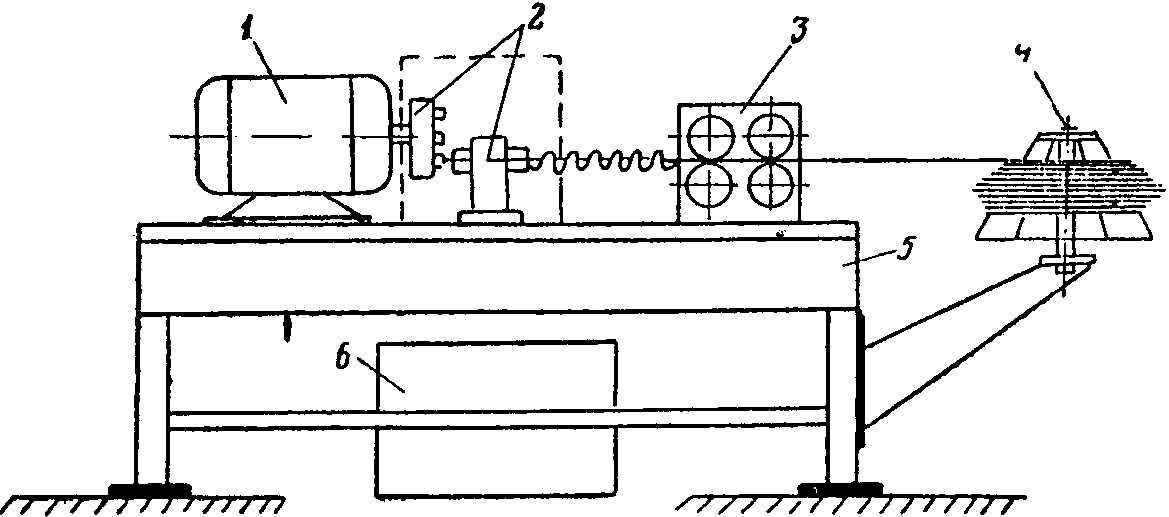
Рис. 1. Принципиальная схема станка
для рубки проволоки на крупку
Станок может быть легко изготовлен в любой организации. В данной инструкции приведены только чертежи деталей узла рубки проволоки (рис. 2), остальные узлы - стандартные.
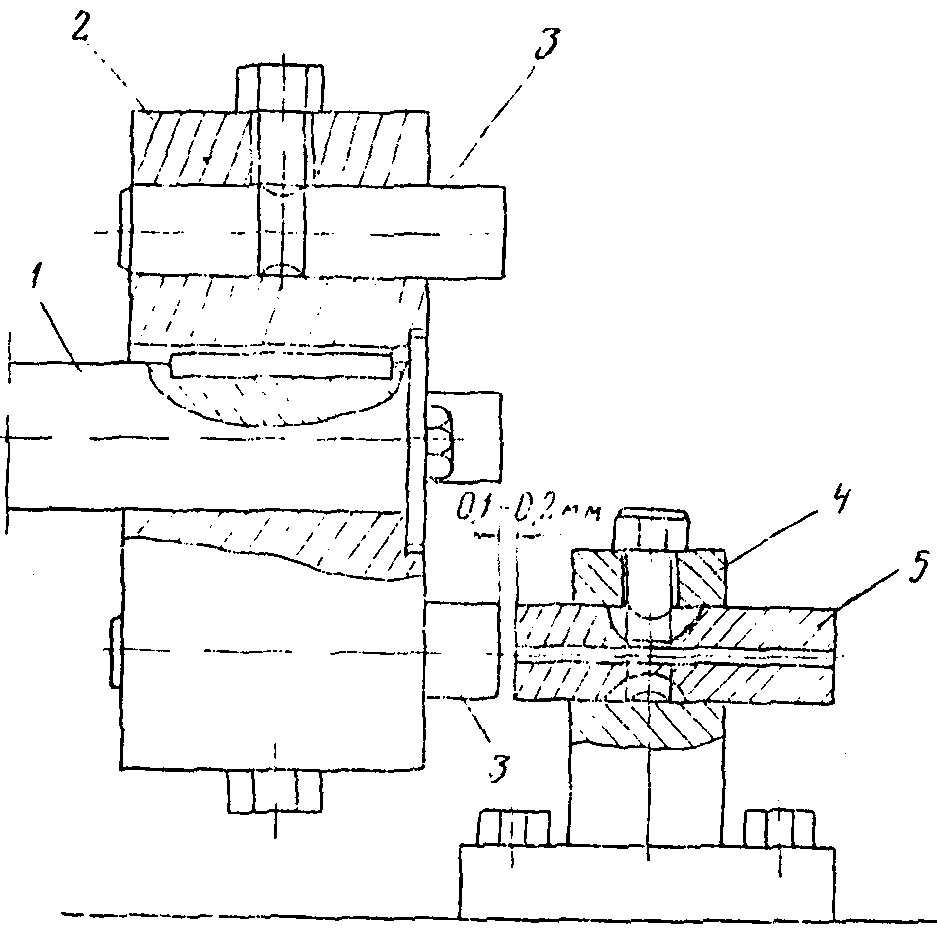
Рис. 2. Узел рубки проволоки
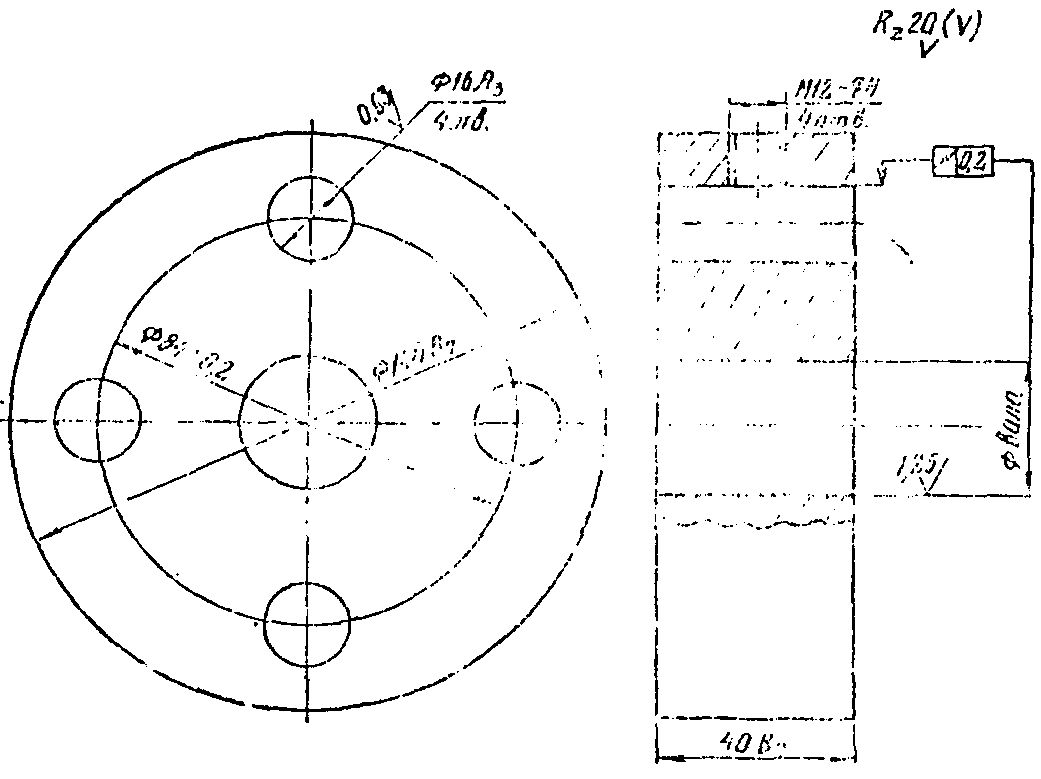
Узел рубки проволоки состоит из маховика 2 (рис. 3), который крепится на валу электродвигателя 1 и служит для установки резцов 3 (рис. 4); стойки 4 (рис. 5) для крепления фильеры 5 (рис. 6) с помощью стопорного винта. Саму стойку крепят к монтажному столу станка. Узел рубки закрывают кожухом, чтобы крупинки не разлетались в стороны. Стойку следует устанавливать так, чтобы плоскости резцов и фильеры были параллельными и находились на расстоянии 0,1 - 0,2 мм. Проволока, выходящая из отверстия фильеры, рубится в результате вращения маховика острыми кромками резцов и отверстия фильеры. При затуплении этих кромок резцы и фильеру следует повернуть вокруг своей оси на угол 10 - 20°. Механизм подачи должен подавать проволоку со скоростью, при которой длина крупинки должна быть равна диаметру проволоки. Это особенно легко достигается механизмом с плавной регулировкой скорости подачи. Диаметр проволоки должен быть на 0,2 мм меньше диаметра отверстия фильеры.
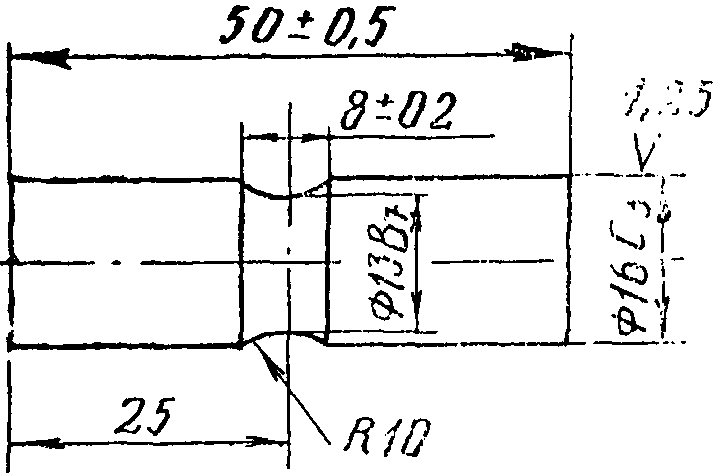
Закалка и шлифовка торцов и поверхности
торцов и поверхности d = 1,4; 1,6; 1,8; 2,2
Производительность станка зависит от числа оборотов двигателя и количества резцов в маховике. Мятая и неровная крупка получается в результате следующих причин: при слишком большом расстоянии между торцами резцов и фильеры; при затуплении кромок резцов и отверстия фильеры; при несоответствии скорости подачи проволоки и числа оборотов маховика с резцами. Для того чтобы крупка попадала в ящик для ее сбора, необходимо в монтажном столе вырезать отверстие между стойкой и электродвигателем напротив фильеры.
ДУГОВОЙ СВАРКИ С ПРЕДВАРИТЕЛЬНОЙ ЗАСЫПКОЙ ППМ
СТЫКОВЫХ СОЕДИНЕНИЙ ЛИСТОВЫХ КОНСТРУКЦИЙ
ТОЛЩИНОЙ ДО 60 ММ БЕЗ СКОСА КРОМОК
Общее количество присадочного металла g (г/см) определяется из расчета заполнения зазора  и образования необходимого усиления
 на единице длины сварного шва:
и образования необходимого усиления на единице длины сварного шва:
 ;
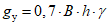 ,
где a - величина зазора, см;
 - толщина металла, см;
B - ширина шва по ГОСТ, см;
 - плотность металла, г/см3;
h - высота усиления шва по ГОСТ, см;
 - коэффициент проплавления первого шва;
H - глубина проплавления, см;
k = 0,7 - при двухсторонней сварке;
k = 1,0 - при односторонней сварке за один проход.
С точки зрения составляющих присадочного металла

где  - масса ППМ, засыпаемого в зазор на единице длины шва, г/см;
 - масса расплавляемой электродной проволоки, приходящейся на единицу длины шва, г/см;

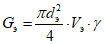 , (4)
где  - масса расплавляемой проволоки в единицу времени, г/с;
 - диаметр электродной проволоки, см;
 - скорость подачи электродной проволоки, см/с.
Подставив уравнение (4) в уравнение (3), получим:
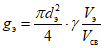
Основным показателем, по которому можно косвенно судить о доле ППМ в металле шва и которым можно задаваться до выполнения сварки, является соотношение между массой подаваемого присадочного металла и электродной проволоки, приходящихся на единицу длины сварного шва:
 , (6)
откуда
 . (7)
Экспериментально установлено, что при сварке электродной проволокой сплошного сечения  оптимальная грануляция порошка колеблется в пределах 0,5 - 2,0 мм.
Подставив уравнения (5) и (7) в уравнение (2), получим
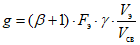 , (8)
где  - площадь поперечного сечения электрода, см2.
Приравняв уравнения (1) и (8), получим выражение скорости сварки
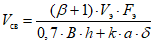 . (9)
При сварке промежуточных толщин, не указанных в табл. 4, корректируют  по формуле (9). В этом случае k = 0,7; h = 0,1 см;
 ;
по формуле (9). В этом случае k = 0,7; h = 0,1 см; ; ;
 ,
где  - площадь поперечного сечения зазора, заполняемого порошковым материалом;
 - плотность порошка;
g - определяется по формуле (1).
И НОМОГРАММЫ ДЛЯ ВЫБОРА ПАРАМЕТРОВ РЕЖИМОВ
АВТОМАТИЧЕСКОЙ ДУГОВОЙ СВАРКИ ПОД ФЛЮСОМ С ПОДАЧЕЙ ППМ
НА ВЫЛЕТ ЭЛЕКТРОДА СТЫКОВЫХ С РАЗДЕЛКОЙ КРОМОК
И УГЛОВЫХ СОЕДИНЕНИЙ НИЗКОУГЛЕРОДИСТЫХ
И НИЗКОЛЕГИРОВАННЫХ СТАЛЕЙ
I. Выбор режимов сварки низколегированных сталей
с подачей ППМ на вылет электрода
1. Исходя из оптимального диапазона скоростей охлаждения  для данной стали (см. таблицу) по номограмме (рис. 1) следует определить величину погонной энергии q/V: для стыковых соединений q/V - по нижней границе, для угловых - по верхней границе
 .
для данной стали (см. таблицу) по номограмме (рис. 1) следует определить величину погонной энергии q/V: для стыковых соединений q/V - по нижней границе, для угловых - по верхней границе . , °C/с | |
16Г2АФ | 3 - 30 |
14Х2ГМР | 3,5 - 13 |
10ХСНД | 1 - 40 |
15ХСНД | |
10Г2С1 |
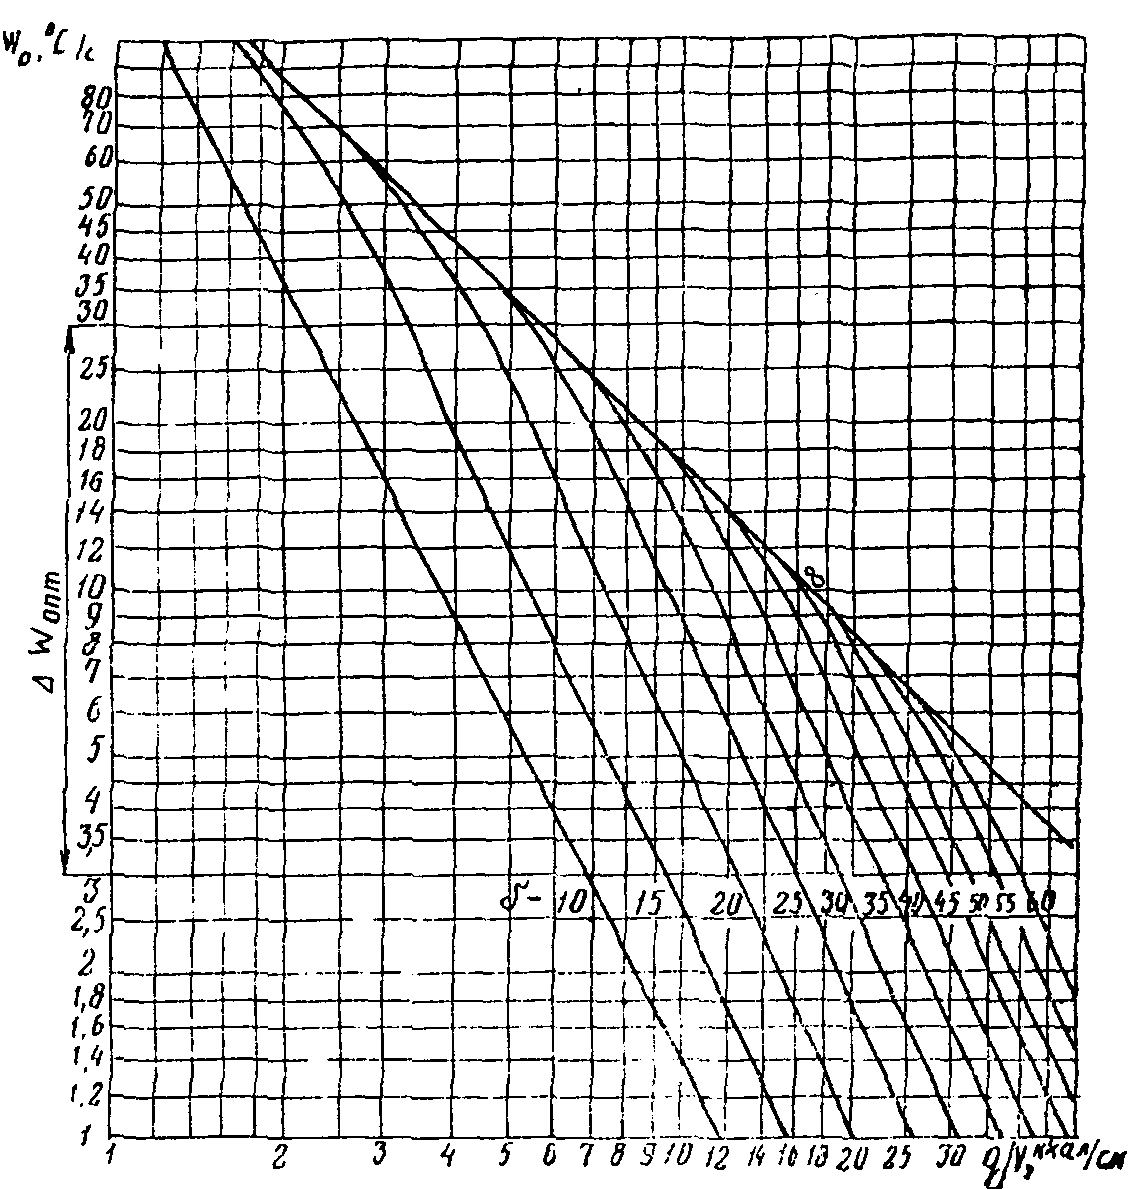
величины погонной энергии
2. Определить расчетное значение  :
:ИС NORMPROD: примечание. Формула дана в соответствии с официальным текстом документа. |

Для стыковых соединений K = 1, для угловых соединений
 ,
где n = 1,1 - коэффициент, учитывающий уменьшение скорости охлаждения при сварке с ППМ на данной погонной энергии;
 ,
 - соответственно толщина стенки, полки.
3. По номограмме (рис. 2) для определенной величины  (наклонные прямые) определить сварочный ток
 и скорость сварки
 . Скорость сварки выбирать по верхней границе оптимального интервала скоростей сварки для определенного типа соединения.
(наклонные прямые) определить сварочный ток и скорость сварки . Скорость сварки выбирать по верхней границе оптимального интервала скоростей сварки для определенного типа соединения.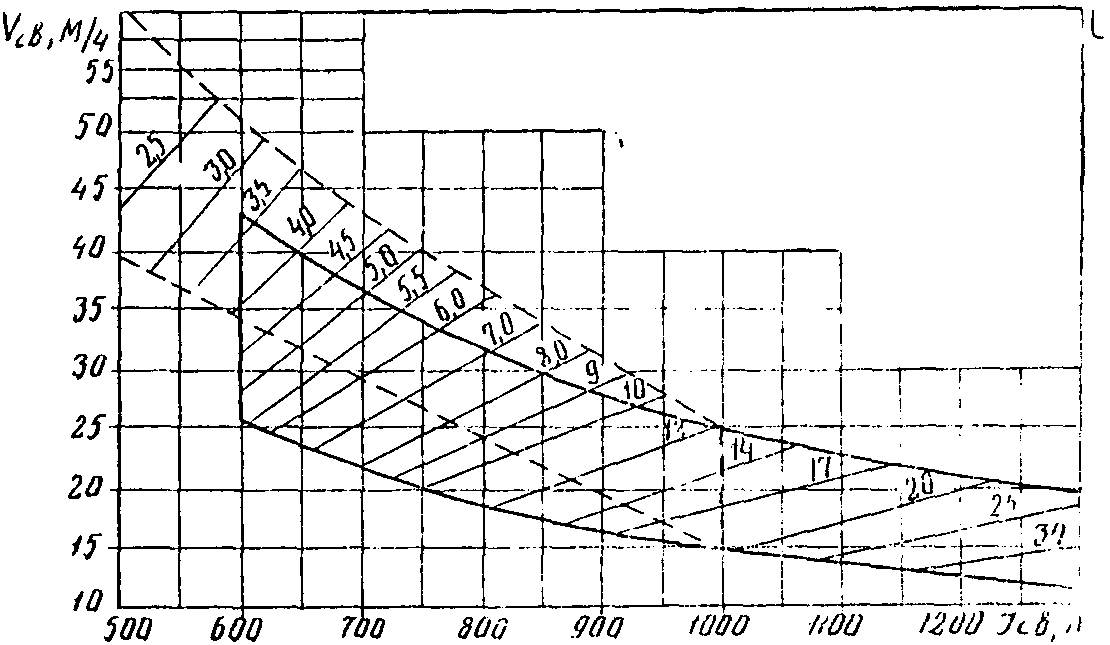
сварочного тока:
- - - - - - область оптимальных режимов для угловых швов;
__________ - то же, для стыковых швов
4. Определить напряжение дуги:

5. По номограмме (рис. 3), пользуясь ключом 1, определить количество ППМ  , скорость подачи электродной проволоки
 и площадь наплавки
 .
, скорость подачи электродной проволоки и площадь наплавки .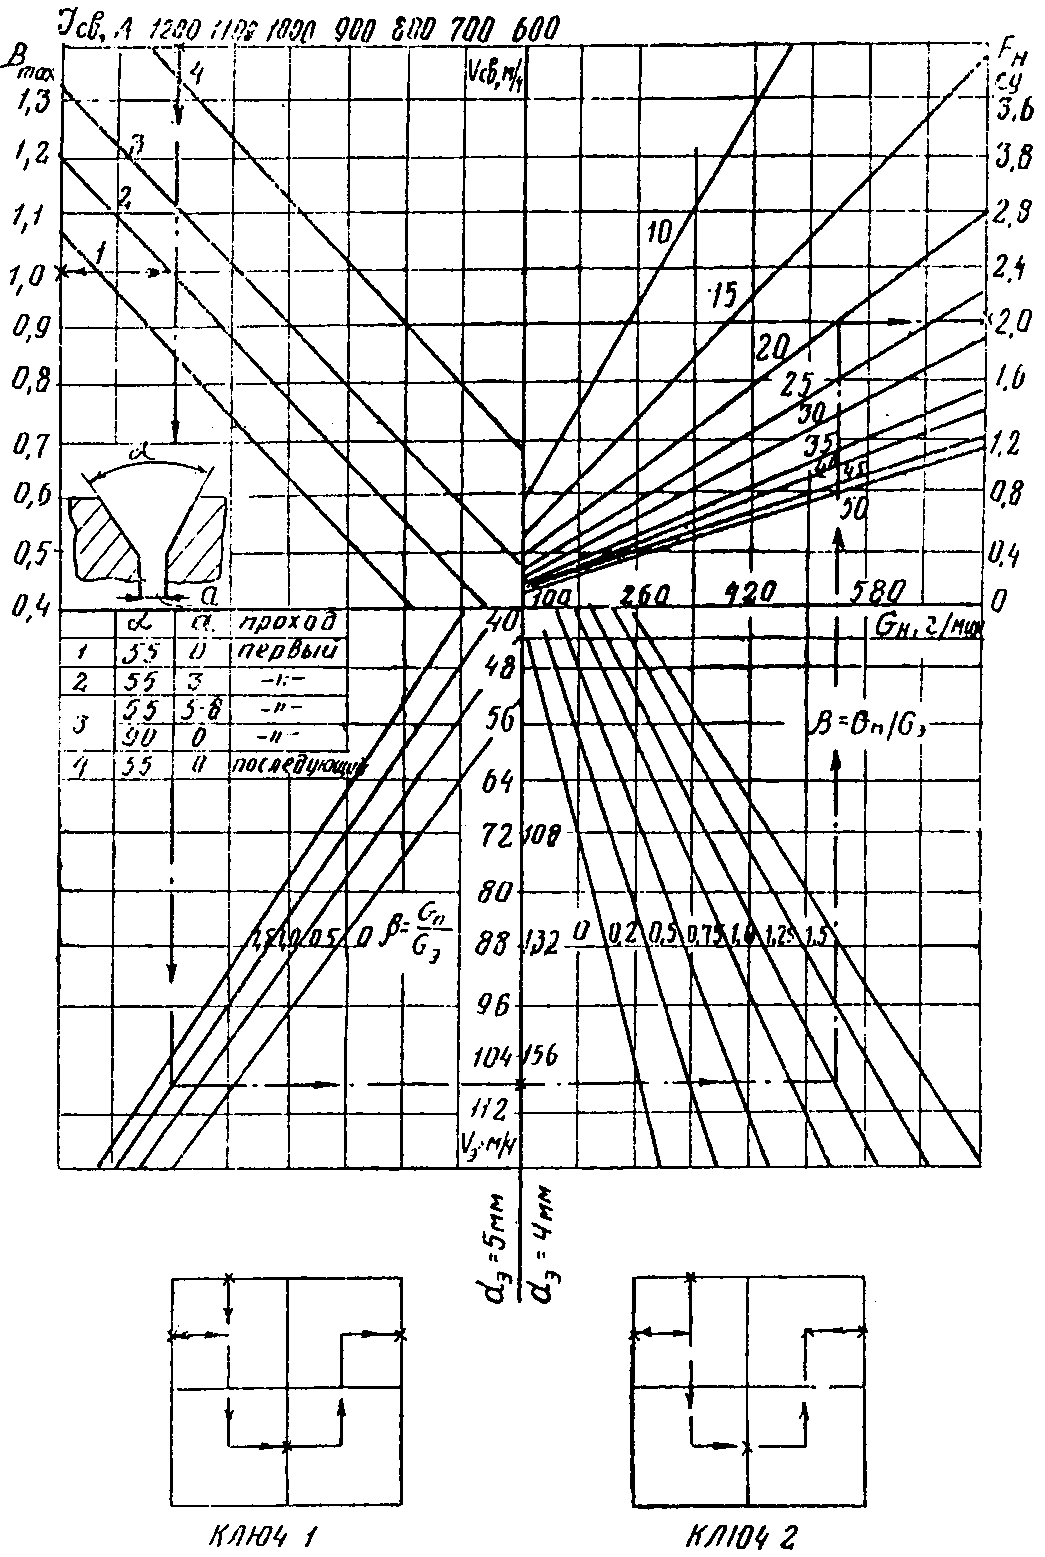
скорости подачи электродной проволоки и площади наплавки
Если  (
 ;
 - площадь разделки;
 - площадь усиления), для угловых соединений уменьшить
 , а для стыковых соединений уменьшить
 или
 с таким расчетом, чтобы соблюдалось условие
 .
(; - площадь разделки; - площадь усиления), для угловых соединений уменьшить , а для стыковых соединений уменьшить или с таким расчетом, чтобы соблюдалось условие .Если  , для угловых соединений увеличить
 , соблюдая равенство
 , для стыковых соединений перейти к сварке в два прохода.
, для угловых соединений увеличить , соблюдая равенство , для стыковых соединений перейти к сварке в два прохода.6. Для многослойных стыковых швов определить количество проходов C:
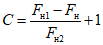
где  - площадь наплавки последующих проходов.
 ;
 :
1) сварку выполняем в два прохода по одному с каждой стороны. По номограмме (см. рис. 1), исходя из критической скорости охлаждения  (см. таблицу), выбираем
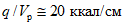 ;
(см. таблицу), выбираем ; ,
 ;
 ;
 ;
 .
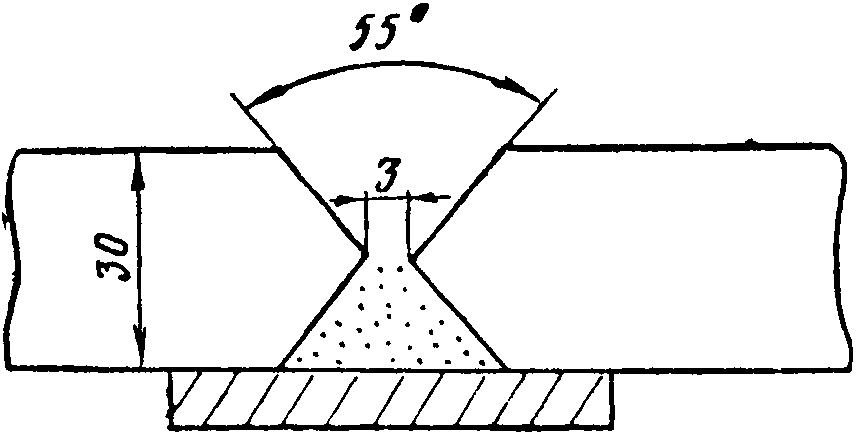
с X-образной разделкой кромок на "подушке" из ППМ
Таким образом, принимаем следующий режим сварки:
 ;
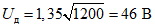 ;
 ;
 ;
 ;
 .
Пример 2. Выбрать режим сварки с ППМ углового соединения "в лодочку" с катетом 12 мм из стали 16Г2АФ, 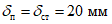 ;
 :
; : (см.
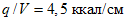 ;
2) по формуле (1) определяем
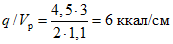 ;
 и
 ;
 ;
 ;
 ;
5) так как  , увеличиваем
 и принимаем
 ;
 .
, увеличиваем и принимаем ; . ;
 ; d = 5 мм;
 .
Окончательно принимаем:
 ;
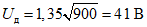 ;
 ;
 ;
 ;
 .
II. Выбор режимов сварки низкоуглеродистых сталей
с подачей ППМ на вылет электрода
1. Исходя из номинальной мощности источника питания, выбрать величину тока.
2. По номограмме (см. рис. 3), исходя из выбранного тока и площади наплавки  , пользуясь ключом 2, определить
 ,
 ,
 .
, пользуясь ключом 2, определить , , . (согласно номограмме
 ; если
 , перейти к сварке в несколько проходов.
3. При многослойной сварке стыковых соединений выбрать величину тока, исходя из мощности источника питания, скорость сварки по нижней границе оптимального интервала скоростей сварки (см. номограмму на рис. 2),  и
 (см. номограмму на рис. 3, ключ 1), напряжение дуги по формуле (2), количество проходов по формуле (3).
и (см. номограмму на рис. 3, ключ 1), напряжение дуги по формуле (2), количество проходов по формуле (3).Пример 1. Выбрать режим сварки с ППМ стыкового соединения из Ст3 (рис. 5) с несимметричной X-образной разделкой по ручной подварке. Источник питания ВКСМ-1000:
1) выбираем параметры режима сварки для первого прохода:  ;
 ;
 ;
 ;
 (номограмма на рис. 3, ключ 1),
 (номограмма на рис. 2);
; ; ; ; (номограмма на рис. 3, ключ 1), (номограмма на рис. 2);2) для последующих проходов:  ;
 ;
 ;
 ;
 ;
 ;
; ; ; ; ; ;3) определяем количество слоев:
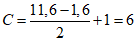 .
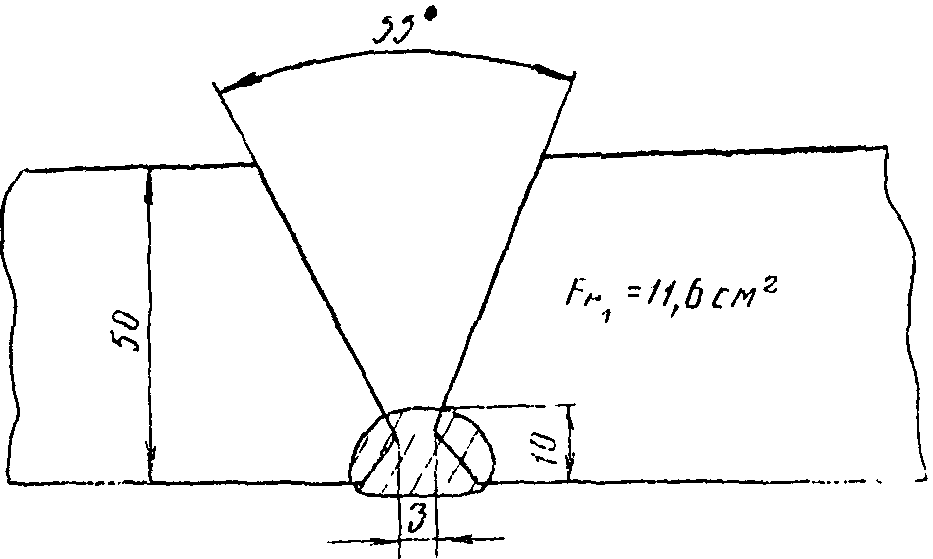
кромок и ручной подваркой корня шва
III. Особенности выбора режимов сварки
с предварительной засыпкой ППМ в разделку
 умножить на коэффициент 1,2
 .
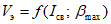 определять по прямой
 (номограмма на
3. 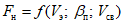 определять в обычном порядке.
Вернуться в "Каталог нормативных документов"
Источник информации: https://internet-law.ru/documents/prod/vsn_vedomstvennye-stroitelnye-normy/0/vsn_17846.html
На правах рекламы:
|
© Антон Серго, 1998-2026.
|
Разработка сайта |
|