

Полное меню
- Актуальное
законодательство - Интернет
и право- - Рассылка ''Закон есть закон''
- - Форум сайта (архив)
- - Законодательство
- - Судебная практика (необычная)
- - Судебная практика (авторская)
- - Процедура UDRP и и решения WIPO
- - Книги серии ''Интернет и Право''
- - Книги в открытом доступе
- - Учебный курс ''Интернет и Право''
- - Учебный курс ''Доменные споры''
- - Литература по ''Интернет и Право''
- - Литература по интел. собственности
- - Научный уголок (работы гостей)
- - Авторские публикации
- Информационные
материалы - ЮРИДИЧЕСКИЕ
УСЛУГИ- - Перечень юридических услуг
- - Карта юридических услуг
- - Юридическая консультация
- - Доменные споры (RU), авторское право
- - Международный суд по доменам (COM)
- - Защита прав на маркетплейсе (WB, Ozon)
- - Защита прав в соцсетях (Vk, Ok, FB)
- - Купля-продажа домена, сайта, ПО
- - Досудебное урегулирование конфликта
- - Защита чести и деловой репутации
- - Отмена блокировки сайта/домена РКН
- - ФАС: товарные знаки, авторское право
- - Регистрация ПО/сайта (Роспатент)
- - Юридическая проверка домена
- - Нотариальное заверение сайтов
- - Способы и формы оплаты услуг
- - Мы в СМИ
- - О компании, клиенты
- - Наши дела и победы
- - Контакты и реквизиты
- Информация
о сайте -


ОписаниеИсточник публикации М.: ФГБУ "Институт стандартизации", 2025 Примечание к документу Документ введен в действие с 01.09.2025 с правом досрочного применения. Название документа "ГОСТ Р 71992-2025. Национальный стандарт Российской Федерации. Трубы стальные бесшовные и сварные для эксплуатации в условиях низких температур. Технические условия" (утв. и введен в действие Приказом Росстандарта от 18.04.2025 N 314-ст) "ГОСТ Р 71992-2025. Национальный стандарт Российской Федерации. Трубы стальные бесшовные и сварные для эксплуатации в условиях низких температур. Технические условия"
|
||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||

 - относительное удлинение после разрыва, %;
 - число Пи, принятое равным 3,14159;
 - предел текучести, Н/мм2;
 - временное сопротивление (предел прочности), Н/мм2;
 - толщина ленты рулетки, мм;
Класс труб | Режим термической обработки |
Классы 1, 6, 10 | Нормализация при температуре не менее 815 °C |
Нормализация при температуре не менее 815 °C и отпуск. Температура отпуска по выбору изготовителя | |
Нормализация с деформационного нагрева при температуре 845 °C - 945 °C | |
Нормализация с деформационного нагрева при температуре 845 °C - 945 °C и отпуск. Температура отпуска по выбору изготовителя | |
Закалка при температуре не менее 815 °C и отпуск <1>. Температура отпуска по выбору изготовителя | |
Классы 3, 4, 7, 9 | Нормализация при температуре не менее 815 °C |
Нормализация при температуре не менее 815 °C и отпуск. Температура отпуска по выбору изготовителя | |
Нормализация с деформационного нагрева при температуре 845 °C - 945 °C | |
Нормализация с деформационного нагрева при температуре 845 °C - 945 °C и отпуск. Температура отпуска по выбору изготовителя | |
Класс 8 | Нормализация при температуре 900 °C +/- 15 °C. Нормализация при температуре 790 +/- 15 °C. Отпуск при температуре 565 °C - 605 °C |
Закалка при температуре 800 °C +/- 15 °C <1>. Отпуск при температуре 565 °C - 605 °C | |
Класс 11 | Нормализация при температуре 760 °C - 870 °C <2> |
6.3.1 Трубы изготавливают из нелегированной и легированной стали с химическим составом в соответствии с требованиями, приведенными в таблице 2.
Таблица 2
Класс труб | Массовая доля химических элементов в стали, % | ||||||||||||
Углерод, не более | Кремний | Марганец | Фосфор, не более | Сера, не более | Ванадий, не более | Ниобий, не более | Медь | Никель | Хром | Молибден, не более | Алюминий | Кобальт, не более | |
Класс 1 | 0,30 | - | 0,40 - 1,06 <1> | 0,025 | 0,025 | - | - | - | - | - | - | - | - |
Класс 3 | 0,19 | 0,18 - 0,37 | 0,31 - 0,64 | 0,025 | 0,025 | - | - | - | 3,18 - 3,82 | - | - | - | - |
Класс 4 | 0,12 | 0,08 - 0,37 | 0,50 - 1,05 | 0,025 | 0,025 | - | - | 0,40 - 0,75 | 0,47 - 0,98 | 0,44 - 1,01 | - | 0,04 - 0,30 | - |
Класс 6 | 0,30 | не менее 0,10 | 0,29 - 1,06 <1> | 0,025 | 0,025 | 0,08 | 0,02 <2> | не более 0,40 | не более 0,40 | не более 0,30 | 0,12 | - | - |
Класс 7 | 0,19 | 0,13 - 0,32 | не более 0,90 | 0,025 | 0,025 | - | - | - | 2,03 - 2,57 | - | - | - | - |
Класс 8 | 0,13 | 0,13 - 0,32 | не более 0,90 | 0,025 | 0,025 | - | - | - | 8,40 - 9,60 | - | - | - | - |
Класс 9 | 0,20 | - | 0,40 - 1,06 | 0,025 | 0,025 | - | - | 0,75 - 1,25 | 1,60 - 2,24 | - | - | - | - |
Класс 10 | 0,20 | 0,10 - 0,35 | 1,15 - 1,50 | 0,035 | 0,015 | 0,12 | 0,05 | не более 0,15 | не более 0,25 | не более 0,15 | 0,05 | не более 0,06 | - |
Класс 11 | 0,10 | не более 0,35 | не более 0,60 | 0,025 | 0,025 | - | - | - | 35,0 - 37,0 | не более 0,50 | 0,50 | - | 0,50 |
<1> На каждые 0,01% снижения массовой доли углерода ниже 0,30% допускается увеличение массовой доли марганца на 0,05%, свыше 1,06% до максимальной массовой доли марганца 1,35%. <2> По согласованию между изготовителем и заказчиком массовая доля ниобия может быть увеличена до 0,05% по анализу плавки и до 0,06% по анализу металла труб. Примечание - Знак "-" означает, что требования не установлены, массовую долю данного химического элемента не определяют; для стали труб классов 1, 6, 10 намеренное введение элемента не допускается, кроме следующих случаев: - добавление элемента требуется для раскисления стали труб классов 1, 6, 10; - допускается микролегирование ванадием и ниобием для обеспечения требований к ударной вязкости труб класса 1. | |||||||||||||
- 0,43% - при толщине стенки менее 25,4 мм;
- 0,45% - при толщине стенки 25,4 мм и более.
6.4.1 Механические свойства бесшовных труб и основного металла сварных труб при испытаниях на растяжение на продольных образцах, по требованию заказчика - на поперечных образцах, должны соответствовать требованиям, приведенным в таблице 3.
Таблица 3
и основного металла сварных труб
Класс труб | Временное сопротивление (предел прочности)  , Н/мм2 | Предел текучести  , Н/мм2 | Относительное удлинение после разрыва  , % | |
на продольных образцах | на поперечных образцах | |||
не менее | ||||
Класс 1 | 380 | 205 | 25 | 23 |
Класс 3 | 450 | 240 | 21 | 18 |
Класс 4 | 415 | 240 | 21 | 15 |
Класс 6 | 415 | 240 | 21 | 15 |
Класс 7 | 450 | 240 | 21 | 15 |
Класс 8 | 690 | 515 | 20 | - |
Класс 9 | 435 | 315 | 15 | - |
Класс 10 | 550 | 450 | 19 | - |
Класс 11 | 450 | 240 | 15 | - |
Примечание - Знак "-" означает, что требования не установлены. | ||||
6.4.2 Механические свойства металла труб, сваренных с применением присадочного металла, определенные при испытаниях сварных соединений на статическое растяжение на поперечных образцах, должны соответствовать механическим свойствам при растяжении, указанным в таблице 3.
6.4.3 Ударная вязкость металла бесшовных труб, основного металла, сварного шва и зоны термического влияния сварных труб толщиной стенки 6 мм и более должна соответствовать требованиям таблицы 4.
Таблица 4
Класс прочности труб | Температура испытания, °C | Ударная вязкость KCV, Дж/см2, не менее |
Класс 1 | -45 | 27 |
Класс 3 | -100 | 27 |
Класс 4 | -100 | 27 |
Класс 6 | -45 | 27 |
Класс 7 | -75 | 27 |
Класс 8 | -196 | 27 |
Класс 9 | -75 | 27 |
Класс 10 | -60 | 27 |
Класс 11 | -196 | 27 |
Испытания на ударный изгиб сварного шва и зоны термического влияния сварных труб проводят для труб наружным диаметром 219 мм и более.
6.4.4 По согласованию между изготовителем и заказчиком могут быть проведены испытания на ударный изгиб при температуре ниже значений, указанных для каждого класса в таблице 4.
6.5.1 Трубы диаметром не более 600 мм и толщиной стенки не более 15% наружного диаметра должны выдерживать испытания на сплющивание.
6.5.2 Трубы, сваренные с применением присадочного металла, должны выдерживать испытания металла сварного шва на направленный загиб.
6.6.1 Отклонения наружного диаметра труб не должны быть более предельных отклонений, указанных в таблице 5.
Таблица 5
В миллиметрах
Наружный диаметр | Предельное отклонение наружного диаметра |
До 40 включ. | +0,4 -0,8 |
Св. 40 до 100 включ. | +/- 0,8 |
Св. 100 до 200 включ. | +1,6 -0,8 |
Св. 200 до 450 включ. | +2,4 -0,8 |
Св. 450 | +3,2 -0,8 |
Для бесшовных горячедеформированных труб по согласованию между изготовителем и заказчиком могут быть установлены предельные отклонения наружного диаметра +/- 1%.
Между изготовителем и заказчиком могут быть согласованы другие предельные отклонения толщины стенки труб.
6.6.3 Овальность не должна быть более:
- 1,0% наружного диаметра - для сварных труб наружным диаметром более 508 мм;
- поля предельных отклонений наружного диаметра - для остальных труб.
6.6.4 При заказе труб мерной длиной 7,3 м и менее отклонения длины не должны превышать +6 мм, если иное не согласовано между изготовителем и заказчиком.
При заказе труб мерной длиной более 7,3 м предельные отклонения длины согласовывают между изготовителем и заказчиком.
а) всей трубы - 0,2% длины трубы;
б) 1,5 мм - любого участка бесшовных холоднодеформированных и сварных труб на 1,0 м длины;
в) любого участка бесшовных горячедеформированных труб на 1,0 м длины:
- 1,5 мм - для труб толщиной стенки до 20,0 мм включительно;
- 2,0 мм - для труб толщиной стенки свыше 20,0 до 30,0 мм включительно;
- 4,0 мм - для труб толщиной стенки свыше 30,0 мм.
По согласованию между изготовителем и заказчиком трубы изготавливают с другими предельными отклонениями от прямолинейности.
6.7.1 На наружной и внутренней поверхностях труб не допускаются:
- плены, трещины, закаты и рванины;
- дефекты глубиной более 12,5% толщины стенки.
На торцах труб не допускаются расслоения.
6.7.2 Допускается удаление дефектов поверхности сплошной шлифовкой, полировкой, расточкой или обточкой при условии, что они не выводят наружный диаметр и толщину стенки труб за минимальные допустимые значения.
Допускается удаление дефектов поверхности местной абразивной зачисткой при условии, что она не выводит толщину стенки за минимальные допустимые значения. Участки зачистки должны плавно переходить в прилежащую поверхность труб.
6.7.3 Между изготовителем и заказчиком могут быть согласованы другие требования к качеству поверхности.
6.7.4 По согласованию между изготовителем и заказчиком допускается дефекты металла сварного шва труб, сваренных с применением присадочного металла, устранять путем их удаления до чистого металла с последующим ремонтом сваркой.
Ремонт сваркой дефектов сварного шва допускается с учетом того, что состав наплавляемого присадочного металла должен соответствовать составу металла, который будет ремонтироваться сваркой, а все отремонтированные трубы, ранее прошедшие термическую обработку, должны быть повторно подвергнуты термической обработке.
Участок ремонта должен плавно переходить в прилежащую поверхность основного металла и должен подвергаться контролю магнитопорошковым методом или методом проникающих веществ.
Каждый ремонтный сварной шов полости, где полость до ремонтной сварки имеет глубину более 9,5 мм или 10,5% толщины стенки, подлежит радиографическому контролю.
6.8.1 Трубы должны быть подвергнуты гидростатическим испытаниям или неразрушающему дефектоскопическому контролю. Если в заказе не указано иное, вид испытаний (контроля) выбирает изготовитель.
6.8.2 При проведении гидростатических испытаний трубы должны выдерживать внутреннее испытательное гидростатическое давление, рассчитанное по ГОСТ 3845, при допускаемом напряжении в стенке трубы, равном 60% минимального нормированного предела текучести для указанного класса труб, но не более:
- 17 МПа - для труб наружным диаметром не более 88,9 мм включительно;
- 19 МПа - для труб наружным диаметром свыше 88,9 мм.
По согласованию между изготовителем и заказчиком трубы могут быть испытаны давлением, превышающим указанное.
6.8.3 При проведении неразрушающего контроля труб выявляют дефекты продольной, по согласованию между изготовителем и заказчиком - поперечной ориентации.
6.9.1 Концы труб должны быть обрезаны под прямым углом и зачищены от заусенцев. Прямой угол при обрезке концов труб обеспечивается технологией. При удалении заусенцев на торцах труб допускается образование внутренней и наружной фасок.
6.9.2 Между изготовителем и заказчиком могут быть согласованы другие требования к отделке концов труб.
6.10.1 Маркировка должна начинаться на расстоянии не менее 300 мм от торца трубы.
6.10.2 Трубы, подвергнутые закалке и отпуску, должны быть замаркированы буквами "QT".
6.10.3 Остальные требования к маркировке - по ГОСТ 10692.
Трубы пожаробезопасны, взрывобезопасны, электробезопасны, нетоксичны, не представляют радиационной опасности и не оказывают вреда окружающей природной среде и здоровью человека при хранении, транспортировании, эксплуатации.
8.1 Трубы принимают партиями.
Партия должна состоять из труб одного вида, одного наружного диаметра, одной толщины стенки, одного класса, одной плавки, одного режима термической обработки.
Количество труб в партии должно быть не более, шт.:
- 400 - наружным диаметром до 50 мм включительно;
- 200 - наружным диаметром свыше 50 мм до 150 мм включительно;
- 100 - наружным диаметром более 150 мм.
8.2 Для подтверждения соответствия труб требованиям настоящего стандарта изготовитель проводит приемочный контроль.
Вид контроля, нормы отбора труб от партии и образцов от каждой отобранной трубы при проведении приемочного контроля указаны в таблице 6.
Таблица 6
Вид контроля | Норма отбора труб от партии (плавки), шт. | Норма отбора образцов от каждой отобранной трубы, шт. |
Контроль химического состава | 2 от плавки <1> | 1 |
Контроль углеродного эквивалента | 2 от плавки <1> | 1 |
Испытание на растяжение металла бесшовных труб | 5%, но не менее 2 | 1 |
Испытание на растяжение основного металла сварных труб: | 1 | |
- с термической обработкой | 5% от партии, но не менее 2 | |
- без термической обработки | 5% от плавки, но не менее 2 | |
Испытание сварного шва на статическое растяжение | 1 | 1 |
Испытание на ударный изгиб металла бесшовных труб | 1 | 3 |
Испытание на ударный изгиб основного металла сварных труб: | 3 | |
- с термической обработкой | 1 от партии | |
- без термической обработки | 1 от плавки | |
Испытание на ударный изгиб сварного шва | 1 | 3 |
Испытание на ударный изгиб зоны термического влияния | 1 | 3 |
Испытание на сплющивание | 5%, но не менее 2 | 1 |
Испытание сварного шва на направленный загиб | 1 | 2 |
Контроль наружного диаметра труб, толщины стенки, длины | 100% | - |
Контроль высоты усиления сварного шва и высоты остатков грата | - | |
Контроль овальности | - | |
Контроль прямолинейности | - | |
Контроль качества поверхности | 100% | - |
Гидростатическое испытание | 100% | - |
Неразрушающий контроль | 100% | - |
Контроль отделки концов | - | |
<1> Допускается приемка по документу о приемочном контроле трубной заготовки и по документу о приемочном контроле листового или рулонного проката, либо другой заготовки, если заказчиком не указано требование по контролю металла труб. <3> Соответствие труб требованиям по овальности в переделах поля отклонений наружного диаметра обеспечивается соответствием наружного диаметра труб установленным требованиям. Примечание - Знак "-" означает, что образцы для контроля не отбирают. | ||
8.3 При получении неудовлетворительных результатов какого-либо из видов выборочного контроля по нему проводят повторный контроль на удвоенной выборке труб, исключая изделия, не выдержавшие первичного контроля. Удовлетворительные результаты повторного выборочного контроля труб распространяются на всю партию, исключая трубы, не выдержавшие первичный контроль.
При получении неудовлетворительных результатов повторного выборочного контроля труб допускается проведение контроля каждой трубы партии, исключая трубы, не выдержавшие повторные испытания. Результаты контроля каждой трубы партии являются окончательными.
При получении неудовлетворительных результатов контроля допускается повторная термическая обработка труб с предъявлением их к приемке как новой партии, но не более двух раз, если с заказчиком не согласовано большее количество циклов повторной термообработки.
8.4 На принятую партию труб оформляют документ о приемочном контроле 3.1 или 3.2 по ГОСТ 31458, включающий, как минимум, следующее:
- наименование изготовителя;
- наименование заказчика;
- номер заказа;
- обозначение настоящего стандарта;
- вид труб (бесшовная горячедеформированная, бесшовная холоднодеформированная, сварная);
- размер труб (наружный диаметр, толщина стенки);
- класс труб;
- номер партии;
- номер плавки;
- вид термической обработки, если применимо;
- количество труб;
- результаты приемочного контроля;
- дата оформления документа о приемочном контроле.
Пробы отбирают и образцы изготавливают для контроля химического состава по ГОСТ 7565, в остальных случаях - по ГОСТ 30432, если в настоящем разделе не указано иное.
9.2.1 Химический состав стали определяют стандартными методами химического анализа, применяемыми соответственно для нелегированной и легированной стали или другими стандартными методами, обеспечивающими требуемую точность измерений.
При возникновении разногласий контроль проводят стандартными методами химического анализа.
Примечание - Химический состав нелегированной стали определяют методами химического анализа по стандартам группы "Сталь углеродистая и чугун нелегированный", легированной стали - по стандартам группы "Стали легированные и высоколегированные".
9.2.2 Углеродный эквивалент определяют по следующей формуле
Cэкв = C + Mn/6 + (Cr + Mo + V)/5 + (Ni + Cu)/15, (1)
где C, Mn, Cr, Mo, V, Ni и Cu - массовые доли соответственно углерода, марганца, хрома, молибдена, ванадия, никеля и меди, в процентах, в химическом составе металла труб.
9.3.1 Испытание на растяжение металла бесшовных труб и основного металла сварных труб проводят по ГОСТ 10006.
9.3.2 Испытание на статическое растяжение сварного соединения сварных труб проводят:
- наружным диаметром 219 мм и более по ГОСТ 6996 на плоских поперечных образцах типа XII или XIII. Сварной шов располагают посередине рабочей части образца;
- наружным диаметром менее 219 мм - на кольцевых образцах по документации изготовителя.
Испытание на ударный изгиб металла бесшовных труб и основного металла сварных труб проводят по ГОСТ 9454 или ГОСТ 22848 на продольных образцах с V-образным надрезом:
- типа 11 - при толщине стенки трубы 12,0 мм и более;
- типа 12 - при толщине стенки трубы от 10,0 включительно до 12,0 мм;
- типа 13 - при толщине стенки трубы менее 10,0 мм.
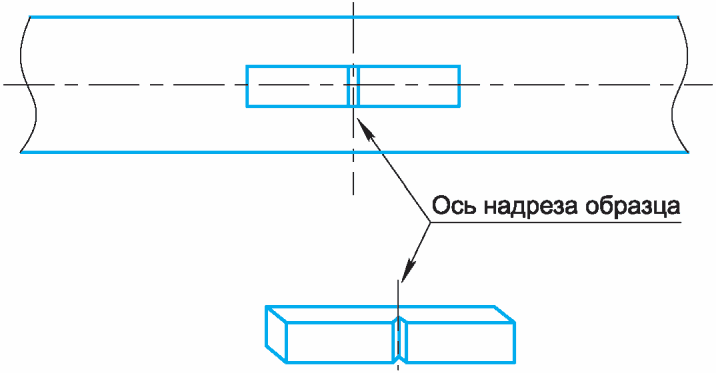
Ось надреза образца выполняют перпендикулярно к поверхности трубы. При толщине стенки 25 мм или менее ось образца совпадает с серединой толщины стенки, как показано на рисунке 1 а; при толщине стенки более 25 мм образцы должны быть отобраны таким образом, чтобы ось образца располагалась на расстоянии 12,5 мм от наружной поверхности трубы.
 | |
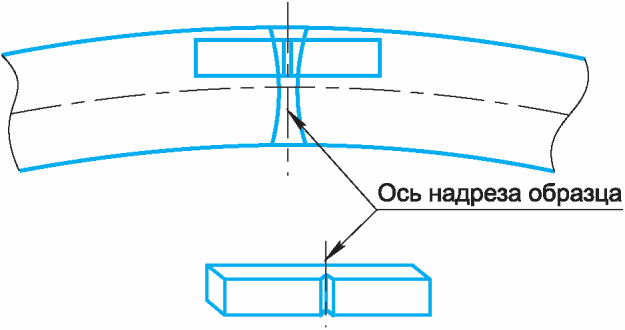 | 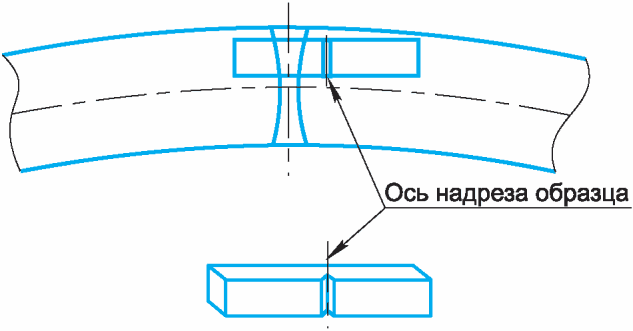 |
Рисунок 1 - Расположение образцов для испытаний
на ударный изгиб труб
Испытания на ударный изгиб сварного шва проводят по ГОСТ 6996 на поперечных образцах:
- типа X - при толщине стенки труб менее 12 мм;
- типа IX - при толщине стенки труб 12 мм и более.
Ось надреза на образцах для испытаний сварного шва должна быть выполнена перпендикулярно к поверхности основного металла, при этом одна плоскость образца должна быть расположена на расстоянии 1,5 мм от поверхности трубы, как показано на рисунке 1 б.
Испытания на ударный изгиб зоны термического влияния проводят на поперечных образцах. Каждый образец перед выполнением надреза должен быть подвергнут травлению для того, чтобы после травления выполнить надрез в зоне термического влияния.
Ось надреза на образцах для испытаний зоны термического влияния должна быть выполнена перпендикулярно к поверхности основного металла таким образом, чтобы включать как можно больше металла зоны термического влияния, как показано на рисунке 1 в.
Ударную вязкость определяют как среднеарифметическое значение по результатам испытаний трех образцов. Допускается снижение от установленной нормы значений ударной вязкости на одном из трех образцов для металла бесшовных труб и основного металла сварных труб - на 9,8 Дж/см2, для сварных соединений - на 5,0 Дж/см2.
Испытания на сплющивание проводят по ГОСТ 8695.
Образец сплющивают до получения между сплющивающими поверхностями расстояния H, мм, рассчитанного по формуле
H = (1 + c) x S/(c + S/D), (2)
где S - толщина стенки, мм;
D - наружный диаметр, мм;
c - коэффициент:
- 0,09 для труб класса 1;
- 0,08 для труб остальных классов.
По согласованию между изготовителем и заказчиком образец сплющивают до соприкосновения сторон.
Наличие трещин и надрывов металла бесшовных труб основного металла или сварного шва сварных труб, видимых без применения увеличительных приспособлений, является основанием для отбраковки.
При испытаниях труб с отношением D/S менее 10 трещин на внутренней поверхности в положениях "шесть и двенадцать часов" не являются браковочным признаком.
Испытание металла сварного шва на направленный загиб проводят по ГОСТ Р 70737 на поперечных образцах с расположением сварного шва по оси образца.
Испытания на направленный загиб считаются пройденными успешно, если после загиба в металле сварного шва или между сварным швом и основным металлом отсутствуют трещины или иные дефекты длиной более 3 мм в любом направлении. Трещины, которые начинаются вдоль краев образца во время испытаний и размеры которых не превышают 6 мм в любом направлении, не учитывают.
Контроль наружного диаметра проводят микрометром по ГОСТ 6507, штангенциркулем - по ГОСТ 166, калибром-скобой - по ГОСТ 18360, ГОСТ 18365, ГОСТ 2216.
Допускается контроль наружного диаметра труб проводить измерением периметра трубы рулеткой с последующим пересчетом по формуле
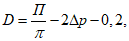
где П - наружный периметр поперечного сечения трубы, мм;
 - число Пи, принятое равным 3,14159;
 - толщина измерительной ленты рулетки, мм;
0,2 - погрешность при измерении периметра трубы за счет перекоса ленты, мм.
При возникновении разногласий контроль наружного диаметра проводят прямым измерением, пересчет по результатам измерения периметра по формуле (3) не допускается.
Толщину стенки контролируют по концам труб микрометром по ГОСТ 6507, индикаторным стенкомером или толщиномером - по ГОСТ 11358. Толщину стенки на участке зачистки дефекта определяют измерением при помощи ультразвукового толщиномера по ГОСТ Р 55614 или как разность между толщиной стенки, измеренной на конце трубы, ближайшем к участку зачистки дефекта, и глубиной зачистки, определенной по документации изготовителя.
Допускается проводить контроль толщины стенки ультразвуковым методом по ГОСТ ISO 10893-12 по всей длине труб, за исключением концов, не охватываемых автоматизированным контролем. При возникновении разногласий контроль проводят механическими средствами измерений.
Длину труб контролируют измерительной рулеткой по ГОСТ 7502.
Высоту усиления сварного шва и высоту остатка грата контролируют шаблонами или микрометром по ГОСТ 6507 или индикатором часового типа по ГОСТ 577.
Овальность сварных труб наружным диаметром более 508 мм определяют как отношение разности наибольшего и наименьшего диаметров, измеренных в одном поперечном сечении, к номинальному значению этого диаметра, при этом не проводят измерение диаметров на участках шириной приблизительно 100 мм по обе стороны от оси шва.
Отклонение от прямолинейности всей трубы определяют при помощи натянутой вдоль боковой поверхности трубы струны или проволоки от одного конца до другого и определяют как частное от деления максимальной величины прогиба на длину трубы. Отклонение от прямолинейности труб на длине 1,0 м определяют с помощью линейки типа ШД по ГОСТ 8026 и набором щупов по документации изготовителя.
Допускается проводить контроль размеров, длины и формы труб другими средствами измерений, метрологические характеристики которых обеспечивают необходимую точность измерений, включая применение автоматизированных систем контроля геометрических параметров.
Контроль качества поверхности проводят визуально без применения увеличительных приспособлений.
Испытания труб гидростатическим давлением проводят по ГОСТ 3845 с выдержкой труб под давлением не менее 5 с.
Неразрушающий контроль металла бесшовных труб и основного металла сварных труб проводят одним из следующих методов по выбору изготовителя:
- ультразвуковым методом - по ГОСТ ISO 10893-10, с уровнем приемки U3;
- вихретоковым методом - по ГОСТ ISO 10893-2, с уровнем приемки E3H.
Между изготовителем и заказчиком могут быть согласованы другие уровни приемки.
Концевые участки труб, не охватываемые автоматизированным контролем, должны быть проконтролированы ручным или полуавтоматическим способом тем же методом с тем же уровнем приемки, что и тело труб, или магнитопорошковым методом по ГОСТ ISO 10893-5, с уровнем приемки M4, или должны быть обрезаны.
Неразрушающий контроль сварных соединений труб проводят одним из методов по выбору изготовителя:
а) ультразвуковым методом - по ГОСТ ISO 10893-10 или по ГОСТ ISO 10893-11, с уровнем приемки U3;
б) радиографическим методом с применением пленки - по ГОСТ ISO 10893-6.
Неразрушающий контроль участка ремонта сварного шва проводят одним из следующих методов по выбору изготовителя:
а) магнитопорошковым методом - по ГОСТ ISO 10893-5, с уровнем приемки M4;
б) методом проникающих веществ - по ГОСТ ISO 10893-4, с уровнем приемки P4.
Радиографический неразрушающий контроль ремонтного сварного шва проводят по ГОСТ ISO 10893-6 или по ГОСТ ISO 10893-7.
Контроль отделки концов труб проводят по документации изготовителя.
Упаковку, транспортирование и хранение труб осуществляют по ГОСТ 10692.
Изготовитель гарантирует соответствие труб требованиям настоящего стандарта при условии соблюдения норм и правил транспортирования, погрузочно-разгрузочных операций, хранения труб и соответствия условий эксплуатации назначению труб.
ASTM A333/А333M | Стандартные спецификации для бесшовных сварных стальных труб, предназначенных для эксплуатации при низких температурах и для других задач с требуемой ударной вязкостью (Standard Specification for Seamless and Welded Steel Pipe for Low-Temperature Service and Other Applications with Required Notch Toughness) |
УДК 621.774.08:006.354 | ОКС 23.040.10 |
Ключевые слова: труба стальная бесшовная, труба стальная сварная, эксплуатация при низкой температуре, химический состав, термическая обработка, механические свойства, сплошность, приемка, испытания, контроль | |
Вернуться в "Каталог нормативных документов"
Источник информации: https://internet-law.ru/documents/prod/gost-r_gosudarstvennyj-standart/0/gost_30962.html
На правах рекламы:
|
© Антон Серго, 1998-2026.
|
Разработка сайта |
|