

Полное меню
- Актуальное
законодательство - Интернет
и право- - Рассылка ''Закон есть закон''
- - Форум сайта (архив)
- - Законодательство
- - Судебная практика (необычная)
- - Судебная практика (авторская)
- - Процедура UDRP и и решения WIPO
- - Книги серии ''Интернет и Право''
- - Книги в открытом доступе
- - Учебный курс ''Интернет и Право''
- - Учебный курс ''Доменные споры''
- - Литература по ''Интернет и Право''
- - Литература по интел. собственности
- - Научный уголок (работы гостей)
- - Авторские публикации
- Информационные
материалы - ЮРИДИЧЕСКИЕ
УСЛУГИ- - Перечень юридических услуг
- - Карта юридических услуг
- - Юридическая консультация
- - Доменные споры (RU), авторское право
- - Международный суд по доменам (COM)
- - Защита прав на маркетплейсе (WB, Ozon)
- - Защита прав в соцсетях (Vk, Ok, FB)
- - Купля-продажа домена, сайта, ПО
- - Досудебное урегулирование конфликта
- - Защита чести и деловой репутации
- - Отмена блокировки сайта/домена РКН
- - ФАС: товарные знаки, авторское право
- - Регистрация ПО/сайта (Роспатент)
- - Юридическая проверка домена
- - Нотариальное заверение сайтов
- - Способы и формы оплаты услуг
- - Мы в СМИ
- - О компании, клиенты
- - Наши дела и победы
- - Контакты и реквизиты
- Информация
о сайте -


ОписаниеИсточник публикации М.: ФГБУ "Институт стандартизации", 2025 Примечание к документу Документ введен в действие с 01.09.2025 с правом досрочного применения. Название документа "ГОСТ Р 71991-2025. Национальный стандарт Российской Федерации. Трубы стальные сварные, полученные методом дуговой сварки под флюсом, для эксплуатации в условиях пониженных температур. Технические условия" (утв. и введен в действие Приказом Росстандарта от 18.04.2025 N 313-ст) "ГОСТ Р 71991-2025. Национальный стандарт Российской Федерации. Трубы стальные сварные, полученные методом дуговой сварки под флюсом, для эксплуатации в условиях пониженных температур. Технические условия"
|
|||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||

непрямой визуальный контроль: Визуальный контроль с прерыванием хода лучей между глазами оператора и контролируемой поверхностью. Непрямой визуальный контроль проводится с применением фото- и видеотехники, автоматизированных и роботизированных систем. [ГОСТ Р ЕН 13018-2014, статья 3.2] |
3.2
прямой визуальный контроль: Визуальный контроль с непрерывным ходом лучей между глазами оператора и контролируемой поверхностью. Этот контроль проводится без применения или с применением вспомогательных средств, например зеркала, линзы, эндоскопа или волоконно-оптических устройств. [ГОСТ Р ЕН 13018-2014, статья 3.1] |
Трубы изготовляют наружным диаметром и толщиной стенки, указанными в таблице 1.
Таблица 1
Наружный диаметр, мм | Масса 1 м труб <1>, кг, при толщине стенки, мм | ||||||||||||||||
4,78 | 5,56 | 6,00 | 6,35 | 7,00 | 7,14 | 7,92 | 8,00 | 8,74 | 9,00 | 9,53 | 10,00 | 10,31 | 11,00 | 11,13 | 11,91 | 12,00 | |
508 | 59,91 | 69,58 | 75,02 | 79,34 | 87,35 | 89,07 | 98,65 | 99,63 | 108,69 | 111,86 | 118,32 | 124,04 | 127,81 | 136,17 | 137,75 | 147,17 | 148,25 |
530 | 62,53 | 72,63 | 78,31 | 82,82 | 91,19 | 92,99 | 102,99 | 104,02 | 113,48 | 116,79 | 123,55 | 129,52 | 133,46 | 142,20 | 143,84 | 153,69 | 154,83 |
559 | 65,99 | 76,65 | 82,65 | 87,41 | 96,24 | 98,14 | 108,71 | 109,79 | 119,79 | 123,30 | 130,43 | 136,75 | 140,91 | 150,15 | 151,88 | 162,30 | 163,50 |
610 | - | 83,71 | 90,27 | 95,48 | 105,14 | 107,21 | 118,77 | 119,96 | 130,89 | 134,73 | 142,54 | 149,45 | 154,00 | 164,12 | 166,02 | 177,43 | 178,74 |
630 | - | - | - | 98,64 | 108,62 | 110,77 | 122,72 | 123,94 | 135,25 | 139,21 | 147,28 | 154,43 | 159,14 | 169,60 | 171,57 | 183,36 | 184,72 |
660 | - | - | - | 103,39 | 113,85 | 116,11 | 128,64 | 129,92 | 141,78 | 145,94 | 154,40 | 161,90 | 166,84 | 177,82 | 179,88 | 192,26 | 193,69 |
711 | - | - | - | 111,45 | 122,75 | 125,18 | 138,70 | 140,08 | 152,88 | 157,37 | 166,51 | 174,61 | 179,94 | 191,79 | 194,02 | 207,39 | 208,93 |
720 | - | - | - | 112,88 | 124,32 | 126,78 | 140,47 | 141,88 | 154,84 | 159,39 | 168,65 | 176,85 | 182,25 | 194,26 | 196,52 | 210,06 | 211,62 |
762 | - | - | - | 119,52 | 131,64 | 134,25 | 148,76 | 150,25 | 163,98 | 168,80 | 178,62 | 187,31 | 193,04 | 205,77 | 208,16 | 222,52 | 224,17 |
813 | - | - | - | 127,59 | 140,53 | 143,32 | 158,82 | 160,41 | 175,08 | 180,24 | 190,72 | 200,01 | 206,13 | 219,74 | 222,30 | 237,65 | 239,42 |
820 | - | - | - | 128,69 | 141,75 | 144,56 | 160,20 | 161,80 | 176,61 | 181,80 | 192,38 | 201,76 | 207,93 | 221,66 | 224,24 | 239,72 | 241,51 |
864 | - | - | - | 135,65 | 149,42 | 152,39 | 168,88 | 170,57 | 186,19 | 191,67 | 202,83 | 212,72 | 219,23 | 233,71 | 236,44 | 252,78 | 254,66 |
914 | - | - | - | 143,56 | 158,14 | 161,28 | 178,74 | 180,53 | 197,07 | 202,88 | 214,70 | 225,17 | 232,07 | 247,41 | 250,30 | 267,61 | 269,61 |
965 | - | - | - | - | - | - | 188,81 | 190,70 | 208,17 | 214,31 | 226,80 | 237,87 | 245,17 | 261,39 | 264,44 | 282,74 | 284,85 |
1016 | - | - | - | - | - | - | 198,87 | 200,86 | 219,28 | 225,74 | 238,91 | 250,58 | 258,26 | 275,36 | 278,58 | 297,87 | 300,09 |
1020 | - | - | - | - | - | - | - | 201,66 | 220,15 | 226,64 | 239,86 | 251,57 | 259,29 | 276,46 | 279,69 | 299,06 | 301,29 |
1067 | - | - | - | - | - | - | - | - | 230,38 | 237,18 | 251,02 | 263,28 | 271,36 | 289,33 | 292,72 | 313,00 | 315,34 |
1118 | - | - | - | - | - | - | - | - | 241,48 | 248,61 | 263,12 | 275,98 | 284,46 | 303,31 | 306,85 | 328,13 | 330,58 |
1168 | - | - | - | - | - | - | - | - | 252,37 | 259,82 | 274,99 | 288,44 | 297,30 | 317,01 | 320,72 | 342,96 | 345,53 |
1219 | - | - | - | - | - | - | - | - | 263,47 | 271,25 | 287,10 | 301,14 | 310,39 | 330,98 | 334,85 | 358,09 | 360,77 |
1220 | - | - | - | - | - | - | - | - | - | - | 287,33 | 301,39 | 310,65 | 331,25 | 335,13 | 358,39 | 361,07 |
1321 | - | - | - | - | - | - | - | - | - | - | 311,31 | 326,55 | 336,59 | 358,93 | 363,13 | 388,35 | 391,26 |
1420 | - | - | - | - | - | - | - | - | - | - | 334,81 | 351,20 | 362,01 | 386,05 | 390,58 | 417,72 | 420,85 |
1422 | - | - | - | - | - | - | - | - | - | - | 335,28 | 351,70 | 362,53 | 386,60 | 391,13 | 418,31 | 421,45 |
Продолжение таблицы 1
Наружный диаметр, мм | Масса 1 м труб <1>, кг, при толщине стенки, мм | |||||||||||||||
12,70 | 13,00 | 14,00 | 14,27 | 15,00 | 15,09 | 15,88 | 16,00 | 17,00 | 17,48 | 18,00 | 19,00 | 19,05 | 20,00 | 20,62 | 21,00 | |
508 | 156,68 | 160,28 | 172,26 | 175,49 | 184,20 | 185,27 | 194,65 | 196,08 | 207,91 | 213,57 | 219,69 | 231,42 | 232,01 | 243,10 | 250,32 | 254,74 |
530 | 163,64 | 167,41 | 179,94 | 183,31 | 192,42 | 193,54 | 203,36 | 204,84 | 217,22 | 223,15 | 229,55 | 241,83 | 242,45 | 254,06 | 261,62 | 266,24 |
559 | 172,81 | 176,80 | 190,05 | 193,62 | 203,25 | 204,44 | 214,83 | 216,40 | 229,50 | 235,77 | 242,56 | 255,56 | 256,21 | 268,51 | 276,51 | 281,41 |
610 | 188,95 | 193,31 | 207,83 | 211,75 | 222,30 | 223,60 | 235,00 | 236,73 | 251,10 | 257,98 | 265,42 | 279,69 | 280,41 | 293,92 | 302,71 | 308,09 |
630 | 195,27 | 199,79 | 214,81 | 218,85 | 229,78 | 231,12 | 242,91 | 244,70 | 259,57 | 266,69 | 274,39 | 289,16 | 289,90 | 303,88 | 312,98 | 318,55 |
660 | 204,76 | 209,50 | 225,27 | 229,52 | 240,99 | 242,40 | 254,78 | 256,65 | 272,27 | 279,75 | 287,84 | 303,36 | 304,13 | 318,82 | 328,39 | 334,24 |
711 | 220,90 | 226,02 | 243,05 | 247,64 | 260,04 | 261,57 | 274,95 | 276,98 | 293,87 | 301,95 | 310,70 | 327,49 | 328,33 | 344,23 | 354,58 | 360,92 |
720 | 223,74 | 228,93 | 246,19 | 250,84 | 263,40 | 264,95 | 278,51 | 280,57 | 297,68 | 305,87 | 314,74 | 331,75 | 332,60 | 348,71 | 359,21 | 365,63 |
762 | 237,03 | 242,53 | 260,84 | 265,77 | 279,10 | 280,74 | 295,12 | 297,30 | 315,46 | 324,16 | 333,57 | 351,63 | 352,53 | 369,64 | 380,78 | 387,60 |
813 | 253,16 | 259,04 | 278,62 | 283,90 | 298,15 | 299,91 | 315,29 | 317,63 | 337,06 | 346,36 | 356,44 | 375,76 | 376,73 | 395,04 | 406,97 | 414,27 |
820 | 255,38 | 261,31 | 281,06 | 286,39 | 300,77 | 302,54 | 318,06 | 320,42 | 340,02 | 349,41 | 359,57 | 379,08 | 380,05 | 398,53 | 410,57 | 417,93 |
864 | 269,29 | 275,56 | 296,41 | 302,03 | 317,20 | 319,07 | 335,47 | 337,95 | 358,65 | 368,57 | 379,30 | 399,90 | 400,93 | 420,45 | 433,16 | 440,95 |
914 | 285,11 | 291,75 | 313,84 | 319,80 | 335,89 | 337,87 | 355,24 | 357,88 | 379,82 | 390,34 | 401,72 | 423,56 | 424,65 | 445,36 | 458,84 | 467,10 |
965 | 301,24 | 308,26 | 331,63 | 337,93 | 354,94 | 357,04 | 375,42 | 378,20 | 401,42 | 412,54 | 424,58 | 447,70 | 448,85 | 470,76 | 485,04 | 493,78 |
1016 | 317,38 | 324,78 | 349,41 | 356,05 | 374,00 | 376,21 | 395,59 | 398,53 | 423,01 | 434,75 | 447,45 | 471,83 | 473,05 | 496,17 | 511,23 | 520,46 |
1020 | 318,64 | 326,07 | 350,81 | 357,48 | 375,49 | 377,71 | 397,17 | 400,12 | 424,71 | 436,49 | 449,24 | 473,73 | 474,95 | 498,16 | 513,29 | 522,55 |
1067 | 333,51 | 341,29 | 367,20 | 374,18 | 393,05 | 395,37 | 415,76 | 418,85 | 444,61 | 456,95 | 470,32 | 495,97 | 497,25 | 521,58 | 537,43 | 547,13 |
1118 | 349,64 | 357,81 | 384,98 | 392,31 | 412,10 | 414,54 | 435,93 | 439,18 | 466,21 | 479,16 | 493,18 | 520,11 | 521,45 | 546,98 | 563,62 | 573,81 |
1168 | 365,46 | 374,00 | 402,42 | 410,08 | 430,79 | 433,34 | 455,71 | 459,11 | 487,38 | 500,93 | 515,60 | 543,77 | 545,18 | 571,89 | 589,30 | 599,96 |
1219 | 381,59 | 390,51 | 420,20 | 428,21 | 449,84 | 452,51 | 475,88 | 479,43 | 508,97 | 523,13 | 538,46 | 567,91 | 569,38 | 597,30 | 615,49 | 626,64 |
1220 | 381,91 | 390,83 | 420,55 | 428,56 | 450,21 | 452,88 | 476,28 | 479,83 | 509,40 | 523,57 | 538,91 | 568,38 | 569,85 | 597,79 | 616,01 | 627,16 |
1321 | 413,86 | 423,54 | 455,77 | 464,46 | 487,95 | 490,84 | 516,23 | 520,08 | 552,16 | 567,54 | 584,19 | 616,18 | 617,77 | 648,11 | 667,88 | 679,99 |
1420 | 445,18 | 455,59 | 490,29 | 499,65 | 524,94 | 528,05 | 555,39 | 559,54 | 594,08 | 610,65 | 628,58 | 663,03 | 664,75 | 697,43 | 718,73 | 731,78 |
1422 | 445,81 | 456,24 | 490,99 | 500,36 | 525,69 | 528,81 | 556,18 | 560,33 | 594,93 | 611,52 | 629,48 | 663,98 | 665,70 | 698,42 | 719,76 | 732,82 |
Продолжение таблицы 1
Наружный диаметр, мм | Масса 1 м труб <1>, кг, при толщине стенки, мм | |||||||||||||||
22,00 | 22,23 | 23,00 | 23,83 | 24,00 | 24,61 | 25,00 | 25,40 | 26,00 | 26,19 | 26,97 | 27,00 | 28,00 | 28,58 | 29,00 | 30,00 | |
508 | 266,32 | 268,97 | 277,85 | 287,38 | 289,33 | 296,31 | 300,77 | 305,32 | 312,15 | 314,31 | 323,14 | 323,48 | 334,77 | 341,29 | 346,00 | 357,18 |
530 | 278,37 | 281,16 | 290,45 | 300,44 | 302,48 | 309,80 | 314,46 | 319,24 | 326,40 | 328,66 | 337,92 | 338,28 | 350,11 | 356,95 | 361,89 | 373,62 |
559 | 294,26 | 297,21 | 307,07 | 317,66 | 319,82 | 327,58 | 332,52 | 337,59 | 345,18 | 347,58 | 357,40 | 357,78 | 370,33 | 377,59 | 382,84 | 395,29 |
610 | 322,21 | 325,45 | 336,28 | 347,93 | 350,31 | 358,84 | 364,28 | 369,86 | 378,20 | 380,84 | 391,66 | 392,08 | 405,90 | 413,90 | 419,68 | 433,40 |
630 | 333,17 | 336,53 | 347,74 | 359,80 | 362,26 | 371,10 | 376,74 | 382,51 | 391,16 | 393,89 | 405,10 | 405,53 | 419,85 | 428,14 | 434,12 | 448,35 |
660 | 349,61 | 353,14 | 364,93 | 377,61 | 380,20 | 389,49 | 395,42 | 401,49 | 410,59 | 413,46 | 425,25 | 425,70 | 440,77 | 449,49 | 455,79 | 470,76 |
711 | 377,56 | 381,38 | 394,15 | 407,88 | 410,69 | 420,75 | 427,17 | 433,76 | 443,61 | 446,73 | 459,51 | 460,00 | 476,34 | 485,80 | 492,63 | 508,87 |
720 | 382,49 | 386,36 | 399,30 | 413,22 | 416,07 | 426,27 | 432,78 | 439,45 | 449,44 | 452,60 | 465,56 | 466,06 | 482,62 | 492,20 | 499,13 | 515,60 |
762 | 405,50 | 409,62 | 423,36 | 438,15 | 441,17 | 452,01 | 458,93 | 466,02 | 476,64 | 480,00 | 493,77 | 494,30 | 511,91 | 522,10 | 529,47 | 546,98 |
813 | 433,45 | 437,86 | 452,58 | 468,42 | 471,66 | 483,27 | 490,69 | 498,29 | 509,67 | 513,27 | 528,03 | 528,60 | 547,48 | 558,41 | 566,31 | 585,09 |
820 | 437,29 | 441,73 | 456,59 | 472,57 | 475,84 | 487,57 | 495,05 | 502,72 | 514,20 | 517,84 | 532,74 | 533,31 | 552,36 | 563,39 | 571,37 | 590,32 |
864 | 461,40 | 466,09 | 481,80 | 498,69 | 502,15 | 514,54 | 522,45 | 530,55 | 542,70 | 546,54 | 562,29 | 562,90 | 583,05 | 594,71 | 603,15 | 623,20 |
914 | 488,80 | 493,78 | 510,44 | 528,37 | 532,04 | 545,19 | 553,58 | 562,19 | 575,08 | 579,16 | 595,88 | 596,52 | 617,92 | 630,31 | 639,27 | 660,56 |
965 | 516,74 | 522,02 | 539,66 | 558,64 | 562,52 | 576,45 | 585,34 | 594,45 | 608,11 | 612,43 | 630,14 | 630,82 | 653,49 | 666,61 | 676,11 | 698,67 |
1016 | 544,69 | 550,26 | 568,88 | 588,91 | 593,01 | 607,71 | 617,10 | 626,72 | 641,13 | 645,70 | 664,40 | 665,12 | 689,06 | 702,92 | 712,94 | 736,78 |
1020 | 546,88 | 552,47 | 571,17 | 591,29 | 595,40 | 610,16 | 619,59 | 629,25 | 643,73 | 648,31 | 667,09 | 667,81 | 691,85 | 705,77 | 715,83 | 739,77 |
1067 | 572,64 | 578,50 | 598,09 | 619,18 | 623,50 | 638,97 | 648,86 | 658,99 | 674,16 | 678,97 | 698,66 | 699,42 | 724,63 | 739,22 | 749,78 | 774,89 |
1118 | 600,58 | 606,74 | 627,31 | 649,46 | 653,99 | 670,24 | 680,61 | 691,25 | 707,19 | 712,24 | 732,92 | 733,72 | 760,20 | 775,53 | 786,62 | 813,00 |
1168 | 627,98 | 634,42 | 655,96 | 679,13 | 683,88 | 700,89 | 711,75 | 722,88 | 739,57 | 744,85 | 766,51 | 767,34 | 795,07 | 811,12 | 822,74 | 850,36 |
1219 | 655,93 | 662,66 | 685,17 | 709,41 | 714,36 | 732,15 | 743,51 | 755,15 | 772,60 | 778,12 | 800,77 | 801,64 | 830,64 | 847,43 | 859,58 | 888,47 |
1220 | 656,48 | 663,21 | 685,75 | 710,00 | 714,96 | 732,76 | 744,13 | 755,78 | 773,25 | 778,77 | 801,44 | 802,32 | 831,33 | 848,14 | 860,30 | 889,22 |
1321 | 711,82 | 719,14 | 743,61 | 769,95 | 775,34 | 794,67 | 807,02 | 819,68 | 838,66 | 844,66 | 869,29 | 870,24 | 901,77 | 920,04 | 933,26 | 964,69 |
1420 | 766,07 | 773,96 | 800,32 | 828,71 | 834,52 | 855,36 | 868,67 | 882,32 | 902,77 | 909,24 | 935,80 | 936,82 | 970,82 | 990,52 | 1004,77 | 1038,67 |
1422 | 767,17 | 775,06 | 801,47 | 829,90 | 835,72 | 856,58 | 869,92 | 883,58 | 904,06 | 910,55 | 937,14 | 938,16 | 972,21 | 991,94 | 1006,21 | 1040,16 |
Продолжение таблицы 1
Наружный диаметр, мм | Масса 1 м труб <1>, кг, при толщине стенки, мм | ||||||||||||||
30,18 | 30,96 | 31,00 | 31,75 | 32,00 | 32,54 | 33,00 | 33,32 | 34,00 | 34,93 | 35,00 | 36,00 | 36,53 | 37,00 | 38,00 | |
508 | 359,19 | 367,87 | 368,32 | 376,63 | 379,40 | 385,37 | 390,43 | 393,96 | 401,42 | 411,59 | 412,35 | 423,24 | 428,99 | 434,07 | 444,86 |
530 | 375,73 | 384,84 | 385,30 | 394,03 | 396,94 | 403,20 | 408,52 | 412,21 | 420,05 | 430,73 | 431,53 | 442,97 | 449,01 | 454,35 | 465,68 |
559 | 397,53 | 407,20 | 407,70 | 416,97 | 420,05 | 426,70 | 432,36 | 436,28 | 444,61 | 455,96 | 456,81 | 468,97 | 475,39 | 481,08 | 493,13 |
610 | 435,87 | 446,53 | 447,08 | 457,30 | 460,70 | 468,04 | 474,28 | 478,61 | 487,80 | 500,33 | 501,28 | 514,70 | 521,80 | 528,08 | 541,40 |
630 | 450,90 | 461,95 | 462,52 | 473,12 | 476,64 | 484,25 | 490,71 | 495,21 | 504,74 | 517,73 | 518,71 | 532,64 | 539,99 | 546,51 | 560,33 |
660 | 473,45 | 485,09 | 485,68 | 496,84 | 500,55 | 508,56 | 515,37 | 520,11 | 530,14 | 543,84 | 544,87 | 559,54 | 567,29 | 574,16 | 588,73 |
711 | 511,79 | 524,42 | 525,06 | 537,17 | 541,20 | 549,90 | 557,29 | 562,43 | 573,33 | 588,21 | 589,33 | 605,27 | 613,70 | 621,16 | 637,00 |
720 | 518,56 | 531,36 | 532,01 | 544,29 | 548,38 | 557,19 | 564,69 | 569,90 | 580,96 | 596,04 | 597,17 | 613,34 | 621,88 | 629,45 | 645,52 |
762 | 550,13 | 563,75 | 564,44 | 577,51 | 581,85 | 591,23 | 599,21 | 604,76 | 616,53 | 632,58 | 633,79 | 651,00 | 660,10 | 668,16 | 685,27 |
813 | 588,47 | 603,07 | 603,82 | 617,84 | 622,50 | 632,57 | 641,13 | 647,09 | 659,72 | 676,95 | 678,25 | 696,73 | 706,50 | 715,16 | 733,54 |
820 | 593,73 | 608,47 | 609,23 | 623,37 | 628,08 | 638,24 | 646,89 | 652,90 | 665,64 | 683,04 | 684,35 | 703,01 | 712,87 | 721,61 | 740,17 |
864 | 626,80 | 642,40 | 643,20 | 658,17 | 663,15 | 673,91 | 683,06 | 689,41 | 702,91 | 721,32 | 722,71 | 742,46 | 752,91 | 762,16 | 781,82 |
914 | 664,39 | 680,96 | 681,81 | 697,71 | 703,01 | 714,43 | 724,15 | 730,91 | 745,25 | 764,83 | 766,30 | 787,30 | 798,40 | 808,24 | 829,14 |
965 | 702,73 | 720,29 | 721,19 | 738,04 | 743,66 | 755,77 | 766,07 | 773,24 | 788,44 | 809,20 | 810,76 | 833,03 | 844,81 | 855,25 | 877,41 |
1016 | 741,07 | 759,62 | 760,57 | 778,38 | 784,31 | 797,10 | 807,99 | 815,56 | 831,63 | 853,57 | 855,22 | 878,76 | 891,21 | 902,25 | 925,69 |
1020 | 744,07 | 762,70 | 763,66 | 781,54 | 787,49 | 800,35 | 811,28 | 818,88 | 835,02 | 857,05 | 858,71 | 882,35 | 894,85 | 905,93 | 929,47 |
1067 | 779,41 | 798,95 | 799,95 | 818,71 | 824,96 | 838,44 | 849,91 | 857,89 | 874,82 | 897,94 | 899,68 | 924,49 | 937,62 | 949,25 | 973,96 |
1118 | 817,74 | 838,28 | 839,33 | 859,04 | 865,61 | 879,78 | 891,84 | 900,22 | 918,01 | 942,31 | 944,14 | 970,22 | 984,02 | 996,25 | 1022,23 |
1168 | 855,33 | 876,83 | 877,94 | 898,58 | 905,46 | 920,30 | 932,93 | 941,71 | 960,36 | 985,82 | 987,73 | 1015,06 | 1029,52 | 1042,33 | 1069,55 |
1219 | 893,67 | 916,16 | 917,32 | 938,92 | 946,11 | 961,64 | 974,85 | 984,04 | 1003,55 | 1030,19 | 1032,19 | 1060,79 | 1075,92 | 1089,33 | 1117,83 |
1220 | 894,42 | 916,93 | 918,09 | 939,71 | 946,91 | 962,45 | 975,68 | 984,87 | 1004,39 | 1031,06 | 1033,06 | 1061,68 | 1076,83 | 1090,25 | 1118,77 |
1321 | 970,34 | 994,82 | 996,08 | 1019,58 | 1027,41 | 1044,31 | 1058,69 | 1068,70 | 1089,93 | 1118,93 | 1121,11 | 1152,25 | 1168,73 | 1183,33 | 1214,37 |
1420 | 1044,77 | 1071,17 | 1072,52 | 1097,87 | 1106,32 | 1124,55 | 1140,07 | 1150,86 | 1173,77 | 1205,07 | 1207,42 | 1241,02 | 1258,81 | 1274,57 | 1308,07 |
1422 | 1046,27 | 1072,71 | 1074,06 | 1099,46 | 1107,91 | 1126,17 | 1141,71 | 1152,52 | 1175,46 | 1206,81 | 1209,16 | 1242,82 | 1260,63 | 1276,42 | 1309,97 |
Продолжение таблицы 1
Наружный диаметр, мм | Масса 1 м труб <1>, кг, при номинальной толщине стенки, мм | ||||||||||||||
38,10 | 38,89 | 39,00 | 39,67 | 40,00 | 41,00 | 41,28 | 42,00 | 43,00 | 44,00 | 44,45 | 45,00 | 46,00 | 46,02 | 47,00 | |
508 | 445,93 | 454,42 | 455,59 | 462,76 | 466,28 | 476,92 | 479,88 | 487,50 | 498,04 | 508,52 | 513,23 | 518,96 | 529,35 | 529,55 | 539,68 |
530 | 466,81 | 475,73 | 476,97 | 484,50 | 488,20 | 499,38 | 502,51 | 510,52 | 521,60 | 532,64 | 537,58 | 543,62 | 554,55 | 554,77 | 565,44 |
559 | 494,33 | 503,82 | 505,14 | 513,15 | 517,09 | 529,00 | 532,32 | 540,85 | 552,66 | 564,42 | 569,69 | 576,12 | 587,78 | 588,01 | 599,39 |
610 | 542,73 | 553,22 | 554,68 | 563,55 | 567,91 | 581,08 | 584,76 | 594,21 | 607,28 | 620,31 | 626,16 | 633,29 | 646,22 | 646,47 | 659,09 |
630 | 561,71 | 572,59 | 574,11 | 583,31 | 587,83 | 601,51 | 605,33 | 615,13 | 628,71 | 642,23 | 648,30 | 655,71 | 669,13 | 669,40 | 682,51 |
660 | 590,18 | 601,65 | 603,25 | 612,95 | 617,72 | 632,14 | 636,17 | 646,52 | 660,84 | 675,11 | 681,52 | 689,33 | 703,50 | 703,79 | 717,63 |
711 | 638,58 | 651,06 | 652,79 | 663,34 | 668,53 | 684,23 | 688,61 | 699,87 | 715,46 | 731,00 | 737,98 | 746,50 | 761,94 | 762,25 | 777,33 |
720 | 647,12 | 659,78 | 661,53 | 672,24 | 677,50 | 693,42 | 697,86 | 709,28 | 725,10 | 740,87 | 747,95 | 756,58 | 772,25 | 772,56 | 787,87 |
762 | 686,98 | 700,46 | 702,33 | 713,74 | 719,35 | 736,31 | 741,05 | 753,22 | 770,08 | 786,90 | 794,45 | 803,66 | 820,37 | 820,71 | 837,04 |
813 | 735,38 | 749,86 | 751,88 | 764,13 | 770,16 | 788,39 | 793,49 | 806,57 | 824,71 | 842,79 | 850,91 | 860,82 | 878,81 | 879,17 | 896,74 |
820 | 742,02 | 756,64 | 758,68 | 771,05 | 777,13 | 795,54 | 800,69 | 813,90 | 832,21 | 850,46 | 858,66 | 868,67 | 886,83 | 887,19 | 904,94 |
864 | 783,78 | 799,26 | 801,42 | 814,52 | 820,97 | 840,47 | 845,93 | 859,93 | 879,33 | 898,68 | 907,38 | 917,99 | 937,24 | 937,63 | 956,45 |
914 | 831,23 | 847,70 | 849,99 | 863,93 | 870,79 | 891,54 | 897,34 | 912,23 | 932,88 | 953,48 | 962,74 | 974,03 | 994,53 | 994,94 | 1014,98 |
965 | 879,63 | 897,10 | 899,53 | 914,32 | 921,60 | 943,62 | 949,78 | 965,59 | 987,51 | 1009,38 | 1019,20 | 1031,20 | 1052,97 | 1053,40 | 1074,69 |
1016 | 928,03 | 946,50 | 949,07 | 964,72 | 972,41 | 995,70 | 1002,21 | 1018,94 | 1042,13 | 1065,27 | 1075,67 | 1088,36 | 1111,40 | 1111,86 | 1134,39 |
1020 | 931,82 | 950,38 | 952,96 | 968,67 | 976,40 | 999,79 | 1006,33 | 1023,13 | 1046,41 | 1069,65 | 1080,10 | 1092,84 | 1115,98 | 1116,45 | 1139,07 |
1067 | 976,43 | 995,91 | 998,62 | 1015,11 | 1023,23 | 1047,78 | 1054,65 | 1072,29 | 1096,75 | 1121,16 | 1132,13 | 1145,52 | 1169,83 | 1170,32 | 1194,10 |
1118 | 1024,82 | 1045,31 | 1048,16 | 1065,50 | 1074,04 | 1099,87 | 1107,09 | 1125,65 | 1151,38 | 1177,06 | 1188,60 | 1202,69 | 1228,27 | 1228,78 | 1253,80 |
1168 | 1072,27 | 1093,74 | 1096,73 | 1114,91 | 1123,85 | 1150,93 | 1158,50 | 1177,95 | 1204,93 | 1231,86 | 1243,96 | 1258,73 | 1285,56 | 1286,09 | 1312,33 |
1219 | 1120,67 | 1143,14 | 1146,27 | 1165,30 | 1174,67 | 1203,01 | 1210,94 | 1231,31 | 1259,55 | 1287,75 | 1300,42 | 1315,90 | 1343,99 | 1344,55 | 1372,04 |
1220 | 1121,62 | 1144,11 | 1147,24 | 1166,29 | 1175,66 | 1204,03 | 1211,97 | 1232,35 | 1260,62 | 1288,85 | 1301,53 | 1317,02 | 1345,14 | 1345,70 | 1373,21 |
1321 | 1217,47 | 1241,95 | 1245,36 | 1266,09 | 1276,29 | 1307,18 | 1315,82 | 1338,01 | 1368,80 | 1399,54 | 1413,35 | 1430,22 | 1460,86 | 1461,47 | 1491,45 |
1420 | 1311,42 | 1337,85 | 1341,53 | 1363,91 | 1374,93 | 1408,28 | 1417,61 | 1441,58 | 1474,83 | 1508,04 | 1522,96 | 1541,19 | 1574,29 | 1574,95 | 1607,35 |
1422 | 1313,32 | 1339,79 | 1343,47 | 1365,89 | 1376,92 | 1410,32 | 1419,67 | 1443,67 | 1476,98 | 1510,23 | 1525,18 | 1543,43 | 1576,58 | 1577,25 | 1609,69 |
Окончание таблицы 1
Наружный диаметр, мм | Масса 1 м труб <1>, кг, при номинальной толщине стенки, мм | |||||||
47,63 | 48,00 | 49,00 | 50,00 | 50,01 | 52,37 | 53,98 | 59,54 | |
508 | 546,17 | 549,97 | 560,21 | 570,40 | 570,50 | 594,34 | 610,45 | 665,08 |
530 | 572,27 | 576,27 | 587,06 | 597,79 | 597,90 | 623,04 | 640,03 | 697,71 |
559 | 606,68 | 610,95 | 622,45 | 633,91 | 634,03 | 660,87 | 679,02 | 740,71 |
610 | 667,18 | 671,92 | 684,70 | 697,43 | 697,55 | 727,39 | 747,59 | 816,35 |
630 | 690,91 | 695,83 | 709,11 | 722,34 | 722,47 | 753,48 | 774,48 | 846,01 |
660 | 726,50 | 731,70 | 745,72 | 759,70 | 759,84 | 792,62 | 814,82 | 890,50 |
711 | 787,00 | 792,68 | 807,97 | 823,21 | 823,37 | 859,14 | 883,39 | 966,13 |
720 | 797,68 | 803,44 | 818,95 | 834,42 | 834,58 | 870,88 | 895,49 | 979,48 |
762 | 847,51 | 853,65 | 870,21 | 886,73 | 886,89 | 925,67 | 951,96 | 1041,77 |
813 | 908,01 | 914,63 | 932,46 | 950,24 | 950,42 | 992,19 | 1020,53 | 1117,40 |
820 | 916,32 | 923,00 | 941,00 | 958,96 | 959,14 | 1001,33 | 1029,94 | 1127,78 |
864 | 968,52 | 975,60 | 994,71 | 1013,76 | 1013,95 | 1058,72 | 1089,10 | 1193,04 |
914 | 1027,84 | 1035,38 | 1055,73 | 1076,03 | 1076,23 | 1123,94 | 1156,33 | 1267,19 |
965 | 1088,34 | 1096,36 | 1117,98 | 1139,55 | 1139,76 | 1190,47 | 1224,90 | 1342,82 |
1016 | 1148,85 | 1157,33 | 1180,22 | 1203,06 | 1203,29 | 1257,00 | 1293,47 | 1418,46 |
1020 | 1153,59 | 1162,11 | 1185,10 | 1208,04 | 1208,27 | 1262,21 | 1298,85 | 1424,39 |
1067 | 1209,35 | 1218,31 | 1242,47 | 1266,58 | 1266,82 | 1323,52 | 1362,05 | 1494,09 |
1118 | 1269,86 | 1279,28 | 1304,71 | 1330,09 | 1330,35 | 1390,05 | 1430,62 | 1569,73 |
1168 | 1329,18 | 1339,06 | 1365,74 | 1392,36 | 1392,63 | 1455,27 | 1497,84 | 1643,88 |
1219 | 1389,68 | 1400,04 | 1427,98 | 1455,88 | 1456,16 | 1521,80 | 1566,42 | 1719,51 |
1220 | 1390,87 | 1401,23 | 1429,20 | 1457,12 | 1457,40 | 1523,10 | 1567,76 | 1721,00 |
1321 | 1510,69 | 1521,99 | 1552,47 | 1582,91 | 1583,21 | 1654,85 | 1703,56 | 1870,78 |
1420 | 1628,14 | 1640,35 | 1673,30 | 1706,21 | 1706,53 | 1783,99 | 1836,67 | 2017,60 |
1422 | 1630,52 | 1642,74 | 1675,74 | 1708,70 | 1709,03 | 1786,60 | 1839,36 | 2020,57 |
Примечания 1 Масса 1 м труб M, кг, при плотности стали 7,85 г/см3, рассчитана по следующей формуле: M = 0,02466·1,01 ·(D - t)·t, где 0,02466 - коэффициент учета плотности стали; 1,01 - коэффициент увеличения массы труб, выполненных автоматической дуговой сваркой под флюсом с одним сварным швом; t - толщина стенки трубы, мм; D - наружный диаметр трубы, мм. | ||||||||
Трубы изготовляют классами и марками стали, приведенными в таблицах 2 и 4.
Примечание - Сопоставимость части марок стали, приведенных в настоящем стандарте, и марок стали, применяемых в национальной трубной промышленности, приведена в приложении А.
Таблица 2
Класс труб | Термическая обработка трубы | Неразрушающий контроль сварного шва | Испытание гидростатическим давлением |
10 | нет | УЗК | нет |
11 | нет | РК | нет |
12 | нет | РК | |
13 | нет | УЗК | |
20 | Отпуск, см. 5.1.2, перечисление а) | УЗК | нет |
21 | Отпуск, см. 5.1.2, перечисление а) | РК | нет |
22 | Отпуск, см. 5.1.2, перечисление а) | РК | |
23 | Отпуск, см. 5.1.2, перечисление а) | УЗК | |
30 | Нормализация, см. 5.1.2, перечисление б) | УЗК | нет |
31 | Нормализация, см. 5.1.2, перечисление б) | РК | нет |
32 | Нормализация, см. 5.1.2, перечисление б) | РК | |
33 | Нормализация, см. 5.1.2, перечисление б) | УЗК | |
40 | Нормализация и отпуск, см. 5.1.2, перечисление в) | УЗК | нет |
41 | Нормализация и отпуск, см. 5.1.2, перечисление в) | РК | нет |
42 | Нормализация и отпуск, см. 5.1.2, перечисление в) | РК | |
43 | Нормализация и отпуск, см. 5.1.2, перечисление в) | УЗК | |
Примечание - УЗК - ультразвуковой контроль; РК - радиографический контроль. | |||
Класс обозначает тип термической обработки, выполненной в процессе производства трубы, вид неразрушающего контроля сварного шва (радиографический или ультразвуковой) и была ли труба испытана гидростатическим давлением (см. таблицу 2).
Примечание - Выбор материалов должен быть выполнен с учетом температуры эксплуатации.
Марка стали обозначает тип применяемого листового проката (см. 5.2, таблица 4).
По согласованию между изготовителем и заказчиком допускается изготовление труб классами и марками стали, не предусмотренными настоящим стандартом.
По длине трубы изготовляют:
- немерной длины - в пределах от 10,5 до 12,5 м;
- мерной длины - в пределах немерной длины.
По согласованию между изготовителем и заказчиком допускается изготовление труб другой длины.
Примеры условных обозначений
1 Труба сварная, наружным диаметром 508 мм, толщиной стенки 10,00 мм, немерной длины, класс трубы 10, марки стали CA 55, изготовленная по ГОСТ Р 71991:
Труба - 508 x 10-10 x CA 55 ГОСТ Р 71991-2025
2 Труба сварная, наружным диаметром 1020 мм, толщиной стенки 21,00 мм, мерной длины 12,0 м, класс трубы 23, марки стали CB 70, изготовленная по ГОСТ Р 71991:
Труба - 1020 x 21 x 12000 - 23 x CB 70 ГОСТ Р 71991-2025
4.5.1 При оформлении заказа на трубы, изготовляемые по настоящему стандарту, заказчик должен предоставить следующие обязательные сведения:
а) обозначение настоящего стандарта;
б) наружный диаметр и толщину стенки (см. 4.1, таблица 1);
в) класс труб (см. 4.2, таблица 2);
г) вид длины и конкретную длину для труб мерной длины (см. 4.3);
д) марку стали (см. 5.2, таблица 4).
4.5.2 При необходимости заказчик может указать в заказе следующие требования:
а) проведение испытания на ударный изгиб на образцах с V-образным надрезом, с указанием температуры испытания (см. 5.3.2).
4.5.3 При необходимости, между изготовителем и заказчиком могут быть согласованы и указаны в заказе следующие требования:
а) изготовление труб с промежуточными толщинами стенок и наружными диаметрами в пределах таблицы 1 (см. 4.1, таблица 1, примечание 2);
б) изготовление труб классами и марками стали, не предусмотренными настоящим стандартом (см. 4.2);
в) изготовление труб длиной, не предусмотренной настоящим стандартом (см. 4.3);
г) режим и температуру термической обработки, не предусмотренные настоящим стандартом (см. 5.1.2);
д) ускоренное охлаждение для повышения ударной вязкости при проведении термической обработки труб при температуре отпуска в пределах (590 - 705) °C [см. 5.1.2, таблица 3, сноска <2>];
е) нормирование твердости (см. 5.3.3);
ж) отклонения мерной длины труб (см. 5.5);
и) высота усиления наружного и внутреннего сварного шва более 3,0 мм (см. 5.8.1);
к) поставка труб с типом отделки по ГОСТ 34094, отличным от указанного в настоящем стандарте (см. 5.9.2);
л) вид образца при испытании на растяжение основного металла труб, отличный от указанного в настоящем стандарте (см. 8.3);
м) метод контроля твердости, отличный от указанного в настоящем стандарте (см. 8.5);
н) замена радиографического контроля сварного шва на ультразвуковой контроль (см. 8.10.3).
5.1.1 Трубы изготовляют из листового проката с одним продольным двухсторонним сварным швом, выполненным автоматической дуговой сваркой под флюсом.
Персонал, выполняющий сварку, должен быть аттестован и иметь действующее удостоверение в соответствии с установленными требованиями законодательства Российской Федерации в отношении регулирования сварочных работ на опасных производственных объектах.
Технология сварки, сварочные материалы и оборудование, применяемые при сварке, должны быть аттестованы и иметь действующий документ в соответствии с требованиями законодательства Российской Федерации в отношении регулирования сварочных работ на опасных производственных объектах.
5.1.2 Трубы, транспортирующие среды, вызывающие коррозионное растрескивание, поставляют термически обработанными в печи, температура которой регулируется до +/- 15 °C и которая оснащена оборудованием для сохранения фактических данных по режиму термической обработки.
Термическую обработку выполняют по процедурам и технологии изготовителя, обеспечивающей требуемые механические свойства, в соответствии с требованиями таблицы 3:
Таблица 3
Температура в градусах Цельсия
Марка стали | Температура отпуска, в пределах | Температура нормализации, не более | Температура отпуска после нормализации, не менее |
CA 55 | 590 - 680 | 925 | - |
CB 60 | 590 - 680 | 950 | - |
CB 65 | 590 - 680 | 950 | - |
CB 70 | 590 - 680 | 950 | - |
CC 60 | 590 - 650 <1> | 925 | 590 <2> |
CC 65 | 590 - 650 <1> | 925 | 590 <2> |
CC 70 | 590 - 650 <1> | 925 | 590 <2> |
CD 70 | 590 - 680 | 925 | - |
CD 80 | 590 - 680 <1> | - | 590 |
CFA 65 | 590 - 635 | 950 | - |
CFB 70 | 590 - 635 | 950 | - |
CFD 65 | 590 - 635 | 950 | - |
CFE 70 | 590 - 635 | 950 | - |
CG 100 | 550 - 580 | 560 - 605 | |
<1> Температура отпуска не должна превышать режимы термической обработки завода - изготовителя листового проката. <2> Температура отпуска в пределах (590 - 705) °C, если по согласованию изготовителя с заказчиком используется ускоренное охлаждение для повышения ударной вязкости. <4> Если формоизменение в горячем состоянии выполняется после нагрева до температуры в диапазоне от 900 до 955 °C, первая нормализация может быть опущена. Примечание - Знак "-" означает, что требование не установлено. | |||
Допускается не проводить термическую обработку на трубах при одновременном выполнении следующих условий:
- с отношением наружного диаметра трубы к толщине стенки более 50;
- толщиной стенки 36 мм и менее - для углеродистых сталей, 30 мм и менее - для других сталей.
Экспандированные трубы могут применяться без последующей термической обработки до температуры 150 °C, если пластическая деформация при экспандировании не превышает 3%. Если пластическая деформация при экспандировании превышает 3%, трубы должны поставляться после термической обработки с нагревом не менее 150 °C.
По согласованию между изготовителем и заказчиком допускается изменение температуры и режима термической обработки.
Химический состав стали должен соответствовать требованиям, приведенным в таблице 4.
Таблица 4
Марка стали | Тип стали | При толщине стенки, мм | Массовая доля химического элемента в стали, не более или в пределах, % | ||||||||
C | Si | Mn | P | S | Cu | Ni | Cr | Mo | |||
CA 55 | Углеродистая сталь обычного качества | Любая | 0,28 | - | 0,90 | 0,025 | 0,025 | - | - | - | - |
CB 60 | Углеродистая сталь обычного качества, спокойная | До 25 включ. | 0,24 <1> | 0,15 - 0,40 | 0,90 <1> | 0,025 | 0,025 | - | - | - | - |
Св. 25 до 50 включ. | 0,27 <1> | ||||||||||
CB 65 | Углеродистая сталь обычного качества, спокойная | До 25 включ. | 0,28 <1> | 0,15 - 0,40 | 0,90 <1> | 0,025 | 0,025 | - | - | - | - |
Св. 25 до 50 включ. | 0,31 <1> | ||||||||||
CB 70 | Углеродистая сталь обычного качества, спокойная | До 25 включ. | 0,31 <1> | 0,15 - 0,40 | 1,20 <1> | 0,025 | 0,025 | - | - | - | - |
Св. 25 до 50 включ. | 0,33 <1> | ||||||||||
CC 60 | Углеродистая сталь обычного качества, спокойная, мелкозернистая | До 12,5 включ. | 0,21 <1> | 0,15 - 0,40 | 0,025 | 0,025 | - | - | - | - | |
Св. 12,5 до 50 включ. | 0,23 <1> | 0,85 - 1,20 <1> | |||||||||
CC 65 | Углеродистая сталь обычного качества, спокойная, мелкозернистая | До 12,5 включ. | 0,24 <1> | 0,15 - 0,40 | 0,85 - 1,20 | 0,025 | 0,025 | - | - | - | - |
Св. 12,5 до 50 включ. | 0,26 <1> | ||||||||||
CC 70 | Углеродистая сталь обычного качества, спокойная, мелкозернистая | До 12,5 включ. | 0,27 <1> | 0,15 - 0,40 | 0,85 - 1,20 | 0,025 | 0,025 | - | - | - | - |
Св. 12,5 до 50 включ. | 0,28 <1> | ||||||||||
CD 70 | Марганцево-кремнистая | До 40 включ. | 0,24 | 0,15 - 0,50 | 0,70 - 1,35 <3> | 0,025 | 0,025 | 0,35 | 0,25 <3> | 0,25 | 0,08 |
Св. 40 | 1,00 - 1,60 <3> | ||||||||||
CD 80 | Марганцево-кремнистая | До 40 включ. | 0,24 | 0,15 - 0,50 | 0,70 - 1,35 <3> | 0,025 | 0,025 | 0,35 | 0,25 <3> | 0,25 | 0,08 |
Св. 40 | 1,00 - 1,60 <3> | ||||||||||
CFA 65 | Сталь с добавлением никеля | До 50 включ. | 0,17 | 0,15 - 0,40 | 0,70 | 0,025 | 0,025 | - | 2,10 - 2,50 | - | - |
CFB 70 | Сталь с добавлением никеля | До 50 включ. | 0,21 | 0,15 - 0,40 | 0,70 | 0,025 | 0,025 | - | 2,10 - 2,50 | - | - |
CFD 65 | Сталь с добавлением никеля | До 50 включ. | 0,17 | 0,15 - 0,40 | 0,70 | 0,025 | 0,025 | - | 3,25 - 3,75 | - | - |
CFE 70 | Сталь с добавлением никеля | До 50 включ. | 0,20 | 0,15 - 0,40 | 0,70 | 0,025 | 0,025 | - | 3,25 - 3,75 | - | - |
CG 100 | Сталь с массовой долей никеля 9% | Любая | 0,13 | 0,15 - 0,40 <4> | 0,90 | 0,015 | 0,015 | - | 8,50 - 9,50 | - | - |
<1> Для каждого уменьшения на 0,01% от указанной максимальной массовой доли C допускается увеличение на 0,06% выше указанной максимальной массовой доли Mn, но не более: - 1,50% - при анализе плавки; - 1,60% - при анализе изделия. <2> Для труб марки стали CC 60 толщиной стенки 12,5 мм и менее допускается массовая доля Mn (0,85 - 1,20)% - при анализе плавки и (0,79 - 1,30)% - при анализе изделия. При этом массовые доли Mn и Ni при анализе изделия не должны превышать массовые доли при анализе плавки более чем на 0,12% и 0,03% соответственно. <4> Указанный минимальный предел не применяется, если общая массовая доля Al составляет 0,030% или более, или при условии, что растворимый в кислоте Al составляет 0,025% или более. Примечание - Знак "-" означает, что легирование данными химическими элементами не предусмотрено. | |||||||||||
5.3.1 Механические свойства основного металла труб при испытаниях на растяжение должны соответствовать требованиям, приведенным в таблице 5.
Таблица 5
Марка стали | Предел текучести, Н/мм2, не менее | Временное сопротивление (предел прочности), Н/мм2 (МПа) | Относительное удлинение, %, не менее, для расчетной длины 50 мм <1> | |
не менее | не более | |||
CA 55 | 205 | 380 | 515 | 27 |
CB 60 | 220 | 415 | 550 | 25 |
CB 65 | 240 | 450 | 585 | 23 |
CB 70 | 260 | 485 | 620 | 21 |
CC 60 | 220 | 415 | 550 | 25 |
CC 65 | 240 | 450 | 585 | 23 |
CC 70 | 260 | 485 | 620 | 21 |
CD 70 | 345 | 485 | 620 | 22 |
CD 80 | 415 | 550 | 690 | 22 |
CFA 65 | 255 | 450 | 585 | 23 |
CFB 70 | 275 | 485 | 620 | 21 |
CFD 65 | 255 | 450 | 585 | 23 |
CFE 70 | 275 | 485 | 620 | 21 |
CG 100 | 515 | 690 | 825 | 20 |
<1> В случае использования образцов с другой расчетной длиной перевод нормативного значения относительного удлинения осуществляют в соответствии с ГОСТ Р ИСО 2566-1. | ||||
Временное сопротивление (предел прочности) сварного соединения при испытаниях на растяжение должно соответствовать минимальным требованиям, указанным в таблице 5 для временного сопротивления (предела прочности) основного металла.
5.3.2 По требованию заказчика трубы толщиной стенки 6,0 мм и более подвергают испытанию на ударный изгиб на образцах с V-образным надрезом, при этом ударная вязкость должна быть не менее 27 Дж/см2, а температура испытания должна быть указана в заказе.
5.3.3 По согласованию между изготовителем и заказчиком могут быть установлены требования к твердости основного металла, металла сварного шва, зоны сплавления или зоны термического влияния.
Трубы должны выдерживать испытание металла сварного шва на направленный загиб.
При толщине стенки свыше 10 мм, но менее 19 мм, допускается взамен испытания на загиб с растяжением внешней и обратной стороны шва проведение испытания на боковой загиб. При толщине стенки 19 мм и более оба образца для испытаний должны подвергаться испытаниям на боковой загиб.
Отклонения наружного диаметра труб не должны быть более +/- 0,5% наружного диаметра (см. таблицу 1).
Овальность труб не должна превышать 1%.
Минимальная толщина стенки в любой точке трубы не должна отличаться от указанной номинальной толщины более чем на 0,3 мм.
Отклонения мерной длины труб должны быть согласованы между изготовителем и заказчиком.
Отклонение от прямолинейности труб не должно превышать:
а) 1,5 мм на любом участке длиной 1,0 м;
б) 0,2% от всей длины трубы.
5.6.1 На наружной и внутренней поверхностях основного металла труб и на торцах труб не допускаются трещины, плены, задиры, закаты, расслоения, открывшиеся пузыри-вздутия, вкатанная окалина, а также дефекты, выводящие толщину стенки за минимально допустимые значения.
5.6.2 Допускается удаление дефектов поверхности сплошной шлифовкой или местной абразивной зачисткой, при условии, что они не выводят наружный диаметр и толщину стенки труб за минимальные допустимые значения.
Участки зачистки должны плавно переходить в прилежащую поверхность труб.
5.6.3 Допускается проводить ремонт сварного шва сваркой.
Участок ремонта должен плавно переходить в прилежащую поверхность основного металла и должен быть подвергнут неразрушающему контролю.
Трубы после ремонта сваркой дефектов сварного шва должны пройти гидростатическое испытание в соответствии с 5.7.1.
5.7.1 Трубы, для которых в таблице 2 указана необходимость проведения гидравлических испытаний, подвергают испытанию гидростатическим давлением, рассчитанным по ГОСТ 3845 при допускаемом напряжении в стенке трубы, равном 60% минимального предела текучести, указанного в таблице 5.
Если расчетное давление превышает 19 МПа, испытательное гидростатическое давление принимают равным 19 МПа. Допускается проводить испытание при расчетном давлении свыше 19 МПа.
При этом полученное значение округляют с точностью 0,5 МПа для давления менее 7 МПа, с точностью 1,0 МПа - для давления 7 МПа и более.
5.7.2 Трубы должны быть подвергнуты неразрушающему контролю.
5.8.1 Высота усиления наружного и внутреннего сварного шва должна быть в пределах 0,5 - 3,0 мм. По согласованию между изготовителем и заказчиком допускается высота усиления более 3,0 мм.
Допускается на концах труб на длине не менее 150 мм снимать усиление наружного и внутреннего швов до высоты не более 0,5 мм, но не ниже поверхности основного металла труб.
Переход от усиления сварного шва к основному металлу труб должен быть плавным, без резких изменений профиля.
5.8.2 В сварном соединении труб относительное смещение продольных кромок проката не должно превышать 10% толщины стенки, но не более 3 мм.
5.8.3 Смещение осей наружного и внутреннего сварных швов на торцах труб не должно быть более:
- 3,0 мм с перекрытием швов не менее 1,0 мм - для труб толщиной стенки до 20,0 мм включительно;
- 4,0 мм с перекрытием швов не менее 1,0 мм - для труб толщиной стенки свыше 20,0 мм.
Перекрытие швов обеспечивается технологией сварки.
5.9.1 Концы труб должны быть обрезаны под прямым углом. Отклонение от перпендикулярности торца трубы относительно образующей не должно быть более 1,6 мм.
5.9.2 Отделка концов труб должна соответствовать ГОСТ 34094 для толщины стенки:
- до 15,0 мм включительно - тип ФП1;
- свыше 15,0 мм - тип ФС2.
По согласованию между изготовителем и заказчиком допускается поставка труб с другим типом отделки концов по ГОСТ 34094.
Маркировку наносят в соответствии с требованиями ГОСТ 10692.
На каждую трубу должна быть нанесена маркировка, содержащая:
- наименование или товарный знак изготовителя;
- обозначение настоящего стандарта;
- класс трубы;
- марку стали;
- размер трубы (наружный диаметр, толщина стенки), мм.
Маркировка должна начинаться на расстоянии не менее 300 мм от одного из концов трубы.
Упаковка труб должна соответствовать требованиям ГОСТ 10692.
Трубы пожаробезопасны, взрывобезопасны, электробезопасны, нетоксичны, не представляют радиационной опасности и не оказывают вреда окружающей природной среде и здоровью человека при испытании, хранении, транспортировании, эксплуатации и утилизации.
Специальные меры безопасности при транспортировании и хранении труб не требуются.
7.1 Трубы принимают партиями.
Партия должна состоять из труб одного размера, одного класса и марки стали, из листового проката одного состояния поставки.
Количество труб в партии должно быть не более 100 шт.
7.2 Для подтверждения соответствия труб требованиям настоящего стандарта изготовитель проводит приемочный контроль.
Виды контроля, нормы отбора труб от партии и образцов от каждой отобранной трубы при проведении приемочного контроля указаны в таблице 6.
Таблица 6
Вид контроля | Норма отбора труб от партии (плавки) <1>, шт. | Норма отбора образцов от каждой отобранной трубы, шт. |
Контроль химического состава стали | 1 от плавки <2> | - |
Испытание на растяжение основного металла трубы | 1 | 1 |
Испытание на растяжение сварного соединения | 1 | 1 |
Испытание на ударный изгиб основного металла трубы | 1 | 3 |
Испытание на ударный изгиб сварного соединения | 1 | 3 с надрезом по центру сварного шва 3 с надрезом по зоне термического влияния |
Контроль твердости | 1 | 1 |
Испытание металла сварного шва на направленный загиб | 1 | 2 (по 1 образцу наружной и внутренней поверхности шва или 2 боковых загиба) |
Контроль наружного диаметра, овальности, толщины стенки и длины | 100% | - |
Контроль прямолинейности | - | |
Визуальный контроль качества поверхности | 100% | - |
Гидростатические испытания | 100% | - |
Неразрушающий контроль | 100% <4> | - |
Контроль параметров сварного соединения | - | |
Контроль отделки концов | - | |
<4> Неразрушающий контроль основного металла труб принимают по сертификату качества изготовителя листового проката. Примечание - Знак "-" означает, что образцы для контроля не отбирают. | ||
7.3 При получении неудовлетворительных результатов какого-либо из видов выборочного контроля по нему проводят повторный контроль на удвоенной выборке труб от партии/плавки, исключая изделия, не выдержавшие первичного контроля. Удовлетворительные результаты повторного выборочного контроля труб распространяются на всю партию/плавку, исключая трубы, не выдержавшие первичный контроль.
При получении неудовлетворительных результатов повторного выборочного контроля допускается проведение контроля каждой трубы партии/плавки, исключая трубы, не выдержавшие повторные испытания. Результаты контроля каждой трубы партии/плавки являются окончательными.
При получении неудовлетворительных результатов контроля допускается повторная термическая обработка труб с предъявлением их к приемке как новой партии/плавки, но не более двух раз, если с заказчиком не согласовано большее количество циклов повторной термической обработки.
7.4 На принятую партию труб оформляют документ о приемочном контроле 3.1 или 3.2 по ГОСТ 31458, включающий, как минимум, следующее:
- наименование или товарный знак изготовителя;
- наименование заказчика;
- обозначение настоящего стандарта;
- размер труб;
- класс и марку стали;
- количество труб;
- результаты приемочного контроля, с указанием контролируемого показателя, ориентации образцов, вида концентратора, температуры испытаний, если применимо;
- расчетная величина испытательного гидростатического давления;
- отметка о результатах неразрушающего контроля труб;
- дата оформления документа о приемочном контроле.
Пробы отбирают и образцы изготовляют для контроля химического состава - по ГОСТ 7565, ГОСТ Р ИСО 14284, в остальных случаях - по ГОСТ 30432, если в настоящем разделе не указано иное.
Химический состав стали определяют стандартными методами химического анализа, применяемыми соответственно для нелегированной и легированной стали.
Примечание - Химический состав нелегированной стали определяют методами химического анализа по стандартам группы "Сталь углеродистая и чугун нелегированный", легированной стали - по стандартам группы "Стали легированные и высоколегированные".
Допускается проводить определение химического состава стали другими стандартными методами.
Испытания на растяжение основного металла труб проводят с применением экстензометра по ГОСТ 1497 на плоских поперечных полнотолщинных образцах типа I или II. По согласованию изготовителя с заказчиком допускается проведение испытания на образцах другого вида.
Испытание на растяжение сварного соединения проводят на плоских поперечных образцах по ГОСТ 6996, тип XII или XIII (сварной шов располагают по середине рабочей части образца).
Испытание на ударный изгиб основного металла труб проводят по ГОСТ 9454 на поперечных образцах:
- типа 11 - при толщине стенки труб 12,0 мм и более;
- типа 12 - при толщине стенки труб от 10,0 мм включительно до 12,0 мм;
- типа 13 - при толщине стенки труб менее 10,0 мм.
Испытание на ударный изгиб сварного соединения проводят по ГОСТ 6996 на поперечных образцах:
- типа X - при толщине стенки труб менее 12,0 мм;
- типа IX - при толщине стенки труб 12,0 мм и более.
Ударную вязкость определяют как среднеарифметическое значение по результатам испытаний трех образцов, при этом на одном образце допускается снижение ударной вязкости от установленного значения для основного металла труб - на 9,8 Дж/см2, для сварных соединений - на 5,0 Дж/см2.
Ось надреза на образцах для испытаний сварного соединения должна быть расположена по оси усиления наружного сварного шва или как можно ближе к этой оси, как показано на рисунке 1 а. Образец отбирают от участка, расположенного как можно ближе к наружной поверхности трубы.
Ось надреза на образцах для испытания зоны термического влияния должна быть расположена как можно ближе к краю усиления наружного сварного шва, как показано на рисунке 1 б. Образец отбирают от участка, расположенного как можно ближе к линии сплавления.
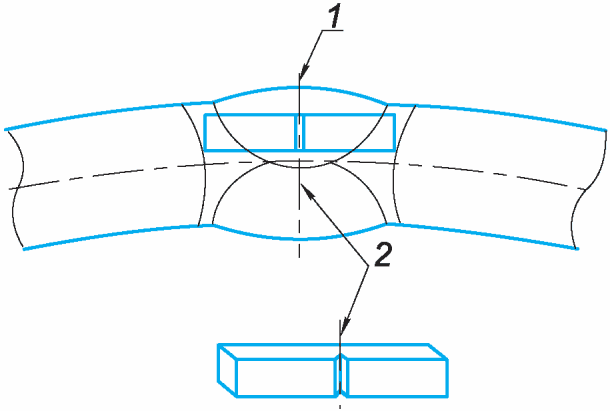 | 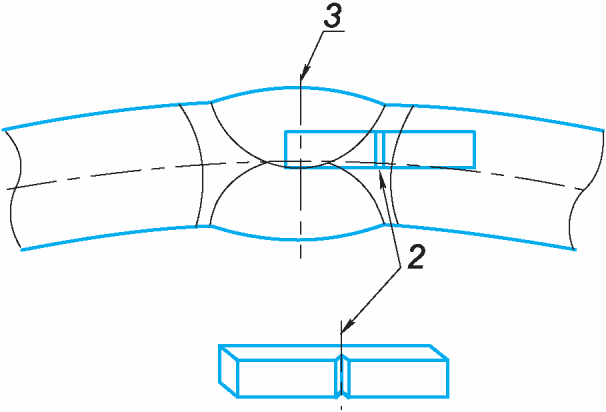 |
1 - проба с надрезом в сварном шве, как можно ближе к оси
усиления наружного сварного шва или на ней; 2 - центральная
линия надреза образца; 3 - проба с надрезом в зоне
термического влияния сварного шва, вблизи линии сплавления
Рисунок 1 - Расположение образцов для испытаний
на ударный изгиб сварного соединения
Контроль твердости основного металла проводят по ГОСТ 2999 на поперечных образцах, сварного соединения - по ГОСТ 6996, если иной метод контроля твердости не согласован между изготовителем и заказчиком.
Допускается проведение контроля твердости на образцах, предназначенных для испытания на растяжение или ударный изгиб.
Испытание металла сварного шва на направленный загиб проводят по ГОСТ Р 70737 на поперечных образцах с расположением сварного шва по оси образца.
Испытания на направленный загиб считаются пройденными успешно, если после загиба в металле сварного шва отсутствуют трещины или иные дефекты длиной более 3 мм в любом направлении или между сварным швом и основным металлом. Трещины, которые начинаются вдоль краев образца во время испытаний и измерения которых не превышают 6 мм в любом направлении, не учитывают.
Контроль наружного диаметра проводят штангенциркулем по ГОСТ 166, калибром-скобой по ГОСТ 2216, или диаметр вычисляют по формуле при измерении периметра рулеткой по ГОСТ 7502
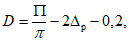 (1)
где  - периметр трубы в поперечном сечении, мм;
 - число Пи, принятое равным 3,1416;
 - толщина ленты измерительной рулетки, мм;
0,2 - погрешность при измерении периметра трубы за счет перекоса ленты, мм.
Овальность труб должна быть определена как отношение разности наибольшего и наименьшего диаметров, измеренных в одном поперечном сечении, к номинальному значению этого диаметра, при этом не проводят измерение диаметров на участках шириной менее 100 мм по обе стороны от оси шва.
Толщину стенки контролируют по концам труб микрометром по ГОСТ 6507, индикаторным стенкомером или толщиномером по ГОСТ 11358, или специальным механическим средством измерений с контактным наконечником.
Допускается проводить контроль толщины стенки поверенным ультразвуковым толщиномером. При возникновении разногласий контроль проводят механическими средствами измерений.
Длину труб контролируют измерительной рулеткой по ГОСТ 7502.
Отклонение от прямолинейности труб по всей длине контролируют по ГОСТ 26877. Отклонение от прямолинейности труб на участке длиной 1 м контролируют поверочной линейкой типа ШД по ГОСТ 8026 и набором щупов по документации изготовителя.
Допускается проводить контроль размеров, длины и формы труб другими средствами измерений, метрологические характеристики которых обеспечивают необходимую точность измерений, включая применение автоматизированных систем контроля геометрических параметров.
Качество поверхности трубы контролируют визуально, прямым и/или непрямым методами.
Контроль размеров выявленных поверхностных дефектов проводят по документации изготовителя.
Испытания труб гидростатическим давлением проводят по ГОСТ 3845 с выдержкой под давлением не менее 5 с.
8.10.1 Для классов труб, для которых в таблице 2 указана необходимость проведения ультразвукового контроля, проводят неразрушающий контроль сварного шва ультразвуковым методом по ГОСТ ISO 10893-11 с уровнем приемки U3.
8.10.2 Для классов труб, для которых в таблице 2 указана необходимость проведения радиографического контроля, проводят неразрушающий контроль сварного шва радиографическим методом по ГОСТ ISO 10893-6 или по ГОСТ ISO 10893-7.
8.10.3 Допускается по согласованию между изготовителем и заказчиком заменять радиографический контроль сварного шва на ультразвуковой контроль.
8.10.4 Неразрушающий контроль основного металла труб на наличие расслоений проводят на предприятии - изготовителе листового проката ультразвуковым методом по ГОСТ ISO 10893-9 с уровнем приемки U3.
8.10.5 Неразрушающий контроль участков ремонта сваркой проводят одним из следующих методов:
- радиографическим - по ГОСТ ISO 10893-6 или по ГОСТ ISO 10893-7, класс качества изображения выбирает изготовитель;
- магнитопорошковым - по ГОСТ ISO 10893-5 с уровнем приемки M3;
- методом проникающих веществ - по ГОСТ ISO 10893-4 с уровнем приемки P3;
- ультразвуковым - по ГОСТ ISO 10893-11 с уровнем приемки U3.
Высоту усиления сварного шва контролируют шаблонами, набором щупов или микрометром по ГОСТ 6507 или индикатором часового типа по ГОСТ 577.
Относительное смещение продольных кромок контролируют по методике завода-изготовителя.
Смещение осей сварных швов труб контролируют штангенциркулем по ГОСТ 166 на макрошлифе или на торце, допускается контролировать смещение осей сварных швов на микрошлифе с использованием измерительного микроскопа.
Допускается для контроля параметров сварного соединения применять другие средства измерений и контроля, в том числе средства автоматизированного контроля, метрологические характеристики которых обеспечивают необходимую точность измерений.
Контроль отделки концов труб проводят по документации изготовителя.
Транспортирование и хранение труб осуществляют в соответствии с требованиями ГОСТ 10692.
Изготовитель гарантирует соответствие труб требованиям настоящего стандарта при условии соблюдения норм и правил транспортирования и хранения труб и соответствия условий эксплуатации назначению труб.
(справочное)
Таблица А.1
Сопоставимость части марок стали, приведенных в настоящем
стандарте и соответствующих [1], и марок стали, применяемых
в национальной трубной промышленности
Марка стали | Ближайший аналог стали |
CB 60, CB 65 | 20к |
CB 70 | 20к, 14Г2 |
CC 60, CC 65 | 09Г2С |
CC 70 | 14Г2 |
ASTM 671/A671M-20 | Стандартная спецификация на стальные трубы, полученные электросваркой оплавлением, предназначенные для эксплуатации в условиях окружающей среды и пониженных температур (Standard Specification for Electric-Fusion-Welded Steel Pipe for Atmospheric and Lower Temperatures) |
УДК 621.774.2.08:006.354 | ОКС 23.040.10 |
Ключевые слова: трубы стальные сварные, химический состав, механические свойства, микроструктура, сплошность металла, отделка концов труб, маркировка, приемка, испытания, контроль | |
Вернуться в "Каталог нормативных документов"
Источник информации: https://internet-law.ru/documents/prod/gost-r_gosudarstvennyj-standart/0/gost_46164.html
На правах рекламы:
|
© Антон Серго, 1998-2026.
|
Разработка сайта |
|