

Полное меню
- Актуальное
законодательство - Интернет
и право- - Рассылка ''Закон есть закон''
- - Форум сайта (архив)
- - Законодательство
- - Судебная практика (необычная)
- - Судебная практика (авторская)
- - Процедура UDRP и и решения WIPO
- - Книги серии ''Интернет и Право''
- - Книги в открытом доступе
- - Учебный курс ''Интернет и Право''
- - Учебный курс ''Доменные споры''
- - Литература по ''Интернет и Право''
- - Литература по интел. собственности
- - Научный уголок (работы гостей)
- - Авторские публикации
- Информационные
материалы - ЮРИДИЧЕСКИЕ
УСЛУГИ- - Перечень юридических услуг
- - Карта юридических услуг
- - Юридическая консультация
- - Доменные споры (RU), авторское право
- - Международный суд по доменам (COM)
- - Защита прав на маркетплейсе (WB, Ozon)
- - Защита прав в соцсетях (Vk, Ok, FB)
- - Купля-продажа домена, сайта, ПО
- - Досудебное урегулирование конфликта
- - Защита чести и деловой репутации
- - Отмена блокировки сайта/домена РКН
- - ФАС: товарные знаки, авторское право
- - Регистрация ПО/сайта (Роспатент)
- - Юридическая проверка домена
- - Нотариальное заверение сайтов
- - Способы и формы оплаты услуг
- - Мы в СМИ
- - О компании, клиенты
- - Наши дела и победы
- - Контакты и реквизиты
- Информация
о сайте -


ОписаниеИсточник публикации М.: ФГБУ "Институт стандартизации", 2025 Примечание к документу Документ введен в действие с 01.05.2025. Название документа "ГОСТ Р 71930-2025. Национальный стандарт Российской Федерации. Трубы стальные, футерованные внутри полиэтиленовой оболочкой. Технические условия" (утв. и введен в действие Приказом Росстандарта от 13.02.2025 N 64-ст) "ГОСТ Р 71930-2025. Национальный стандарт Российской Федерации. Трубы стальные, футерованные внутри полиэтиленовой оболочкой. Технические условия"
|
||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||

ИС NORMPROD: примечание. В официальном тексте документа, видимо, допущена опечатка: ГОСТ 12.1.004 имеет название "Система стандартов безопасности труда. Пожарная безопасность. Общие требования". |
ГОСТ 12.1.004 Система стандартов безопасности труда. Пожарная безопасность. Общие требования разгрузочные. Общие требования безопасности
ГОСТ 12.3.009 Система стандартов безопасности труда. Работы погрузочно-разгрузочные. Общие требования безопасности
ГОСТ 12.3.030 Система стандартов безопасности труда. Переработка пластических масс. Требования безопасности
ГОСТ 166 (ИСО 3599-76) Штангенциркули. Технические условия
ГОСТ 427 Линейки измерительные металлические. Технические условия
ГОСТ 4233 Реактивы. Натрий хлористый. Технические условия
ГОСТ 5378 Угломеры с нониусом. Технические условия
ГОСТ 5632 Нержавеющие стали и сплавы коррозионно-стойкие, жаростойкие и жаропрочные. Марки
ГОСТ 6032 (ISO 3651-1:1998, ISO 3651-2:1998) Стали и сплавы коррозионно-стойкие. Методы испытаний на стойкость против межкристаллитной коррозии
ГОСТ 6507 Микрометры. Технические условия
ГОСТ 7502 Рулетки измерительные металлические. Технические условия
ГОСТ 7512 Контроль неразрушающий. Соединения сварные. Радиографический метод
ГОСТ 8050 Двуокись углерода газообразная и жидкая. Технические условия
ГОСТ 8694 (ISO 8493:1998) Трубы металлические. Метод испытания на раздачу
ГОСТ 8731 Трубы стальные бесшовные горячедеформированные. Технические требования
ГОСТ 8732 Трубы стальные бесшовные горячедеформированные. Сортамент
ГОСТ 8733 Трубы стальные бесшовные холоднодеформированные и теплодеформированные. Технические требования
ГОСТ 8734 Трубы стальные бесшовные холоднодеформированные. Сортамент
ГОСТ 9293 (ИСО 2435-73) Азот газообразный и жидкий. Технические условия
ГОСТ 10692 Трубы стальные, чугунные и соединительные детали к ним. Приемка, маркировка, упаковка, транспортирование и хранение
ГОСТ 10704 Трубы стальные электросварные прямошовные. Сортамент
ГОСТ 10705 Трубы стальные электросварные. Технические условия
ГОСТ 10706 Трубы стальные электросварные прямошовные. Технические требования
ГОСТ 11262 (ISO 527-2:2012) Пластмассы. Метод испытания на растяжение
ГОСТ 12423 (ISO 291:2008) Пластмассы. Условия кондиционирования и испытания образцов (проб)
ГОСТ 15139 Пластмассы. Методы определения плотности (объемной массы)
ГОСТ 27078 (ISO 2505:2005) Трубы из термопластов. Изменение длины. Метод определения и параметры
ГОСТ 28548 Трубы стальные. Термины и определения
ГОСТ 31458 (ISO 10474:2013) Трубы стальные, чугунные и соединительные детали к ним. Документы о приемочном контроле
ГОСТ 32528 Трубы стальные бесшовные горячедеформированные. Технические условия
ГОСТ 32678 Трубы стальные бесшовные и сварные холоднодеформированные общего назначения. Технические условия
ГОСТ 33228 Трубы стальные сварные общего назначения. Технические условия
ГОСТ Р 8.905 Государственная система обеспечения единства измерений. Манометры показывающие. Рабочие средства измерений. Метрологические требования и методы испытаний
ГОСТ Р 55724 Контроль неразрушающий. Соединения сварные. Методы ультразвуковые
ГОСТ Р 58144 Вода дистиллированная. Технические условия
ГОСТ Р 58577 Правила установления нормативов допустимых выбросов загрязняющих веществ проектируемыми и действующими хозяйствующими субъектами и методы определения этих нормативов
ГОСТ Р ИСО 6520-1 Сварка и родственные процессы. Классификация дефектов геометрии и сплошности в металлических материалах. Часть 1. Сварка плавлением
Примечание - При пользовании настоящим стандартом целесообразно проверить действие ссылочных стандартов в информационной системе общего пользования - на официальном сайте Федерального агентства по техническому регулированию и метрологии в сети Интернет или по ежегодному информационному указателю "Национальные стандарты", который опубликован по состоянию на 1 января текущего года, и по выпускам ежемесячного информационного указателя "Национальные стандарты" за текущий год. Если заменен ссылочный стандарт, на который дана недатированная ссылка, то рекомендуется использовать действующую версию этого стандарта с учетом всех внесенных в данную версию изменений. Если заменен ссылочный стандарт, на который дана датированная ссылка, то рекомендуется использовать версию этого стандарта с указанным выше годом утверждения (принятия). Если после утверждения настоящего стандарта в ссылочный стандарт, на который дана датированная ссылка, внесено изменение, затрагивающее положение, на которое дана ссылка, то это положение рекомендуется применять без учета данного изменения. Если ссылочный стандарт отменен без замены, то положение, в котором дана ссылка на него, рекомендуется принять в части, не затрагивающей эту ссылку.
В настоящем стандарте применены термины по ГОСТ 28548, а также следующие термины с соответствующими определениями:
3.1 завод-изготовитель: Предприятие, изготавливающее продукцию и имеющее соответствующие допуски, права и разрешения на производство.
3.2 полиэтиленовая оболочка: Полиэтиленовая труба, предназначенная и используемая для футерования и защиты внутренней поверхности стальной трубы от воздействия транспортируемой среды.
3.3 наконечник: Стальное изделие, изготовленное из листового проката или трубной заготовки и предназначенное для защемления и крепления полиэтиленовой оболочки в стальной трубе.
3.4 вкладыш: Конструктивный стальной элемент, расположенный между наконечником и стальной трубой, используемый для компенсации толщины полиэтиленовой оболочки.
3.5 проточки наконечника: Технологические углубления на наружной поверхности наконечника, повышающие надежность защемления полиэтиленовой оболочки.
4.1 Футерованная труба представляет собой комбинированную трубу, у которой в качестве основы (наружной оболочки) выступает стальная труба по НТД завода - изготовителя трубы, выполняющая функцию обеспечения прочности (несущей способности), а в качестве внутренней оболочки, выполняющей защитную функцию от контакта с транспортируемой средой, используется полиэтиленовая оболочка, закрепленная наконечником из высоколегированной коррозионно-стойкой стали.
4.2 Принципиальные схемы футерованной трубы представлены на рисунке 1.
4.3 Конструкция наконечника и вкладыша должна обеспечивать надежное защемление полиэтиленовой оболочки, исключающее выход оболочки из-под наконечника в процессе эксплуатации и повреждение оболочки в процессе защемления.
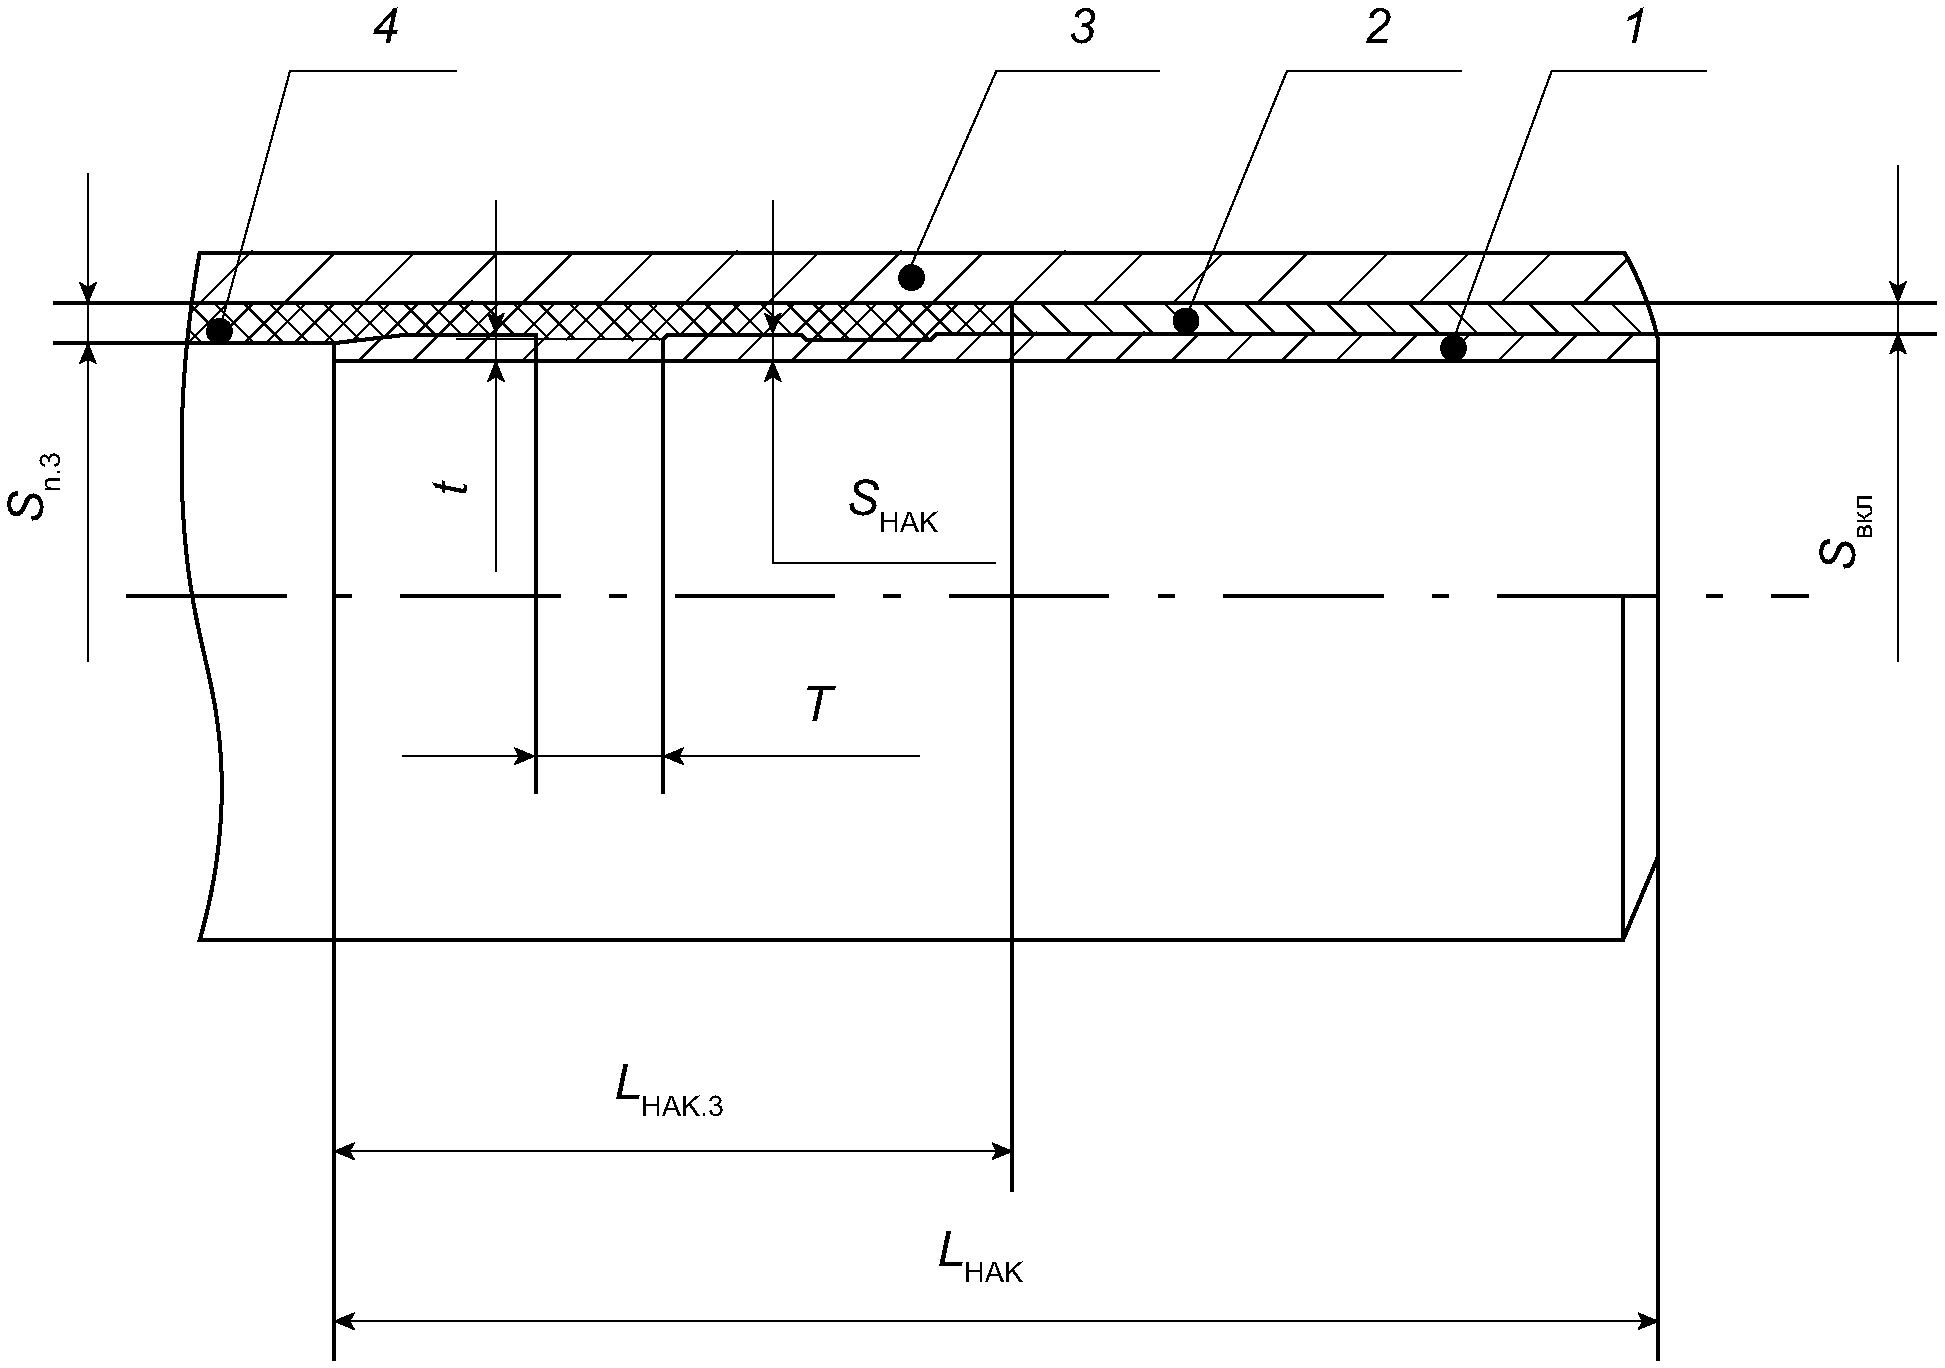
а) С использованием вкладыша
1 - наконечник; 2 - вкладыш, 3 - стальная труба;
4 - полиэтиленовая оболочка; Sвкл - толщина стенки вкладыша
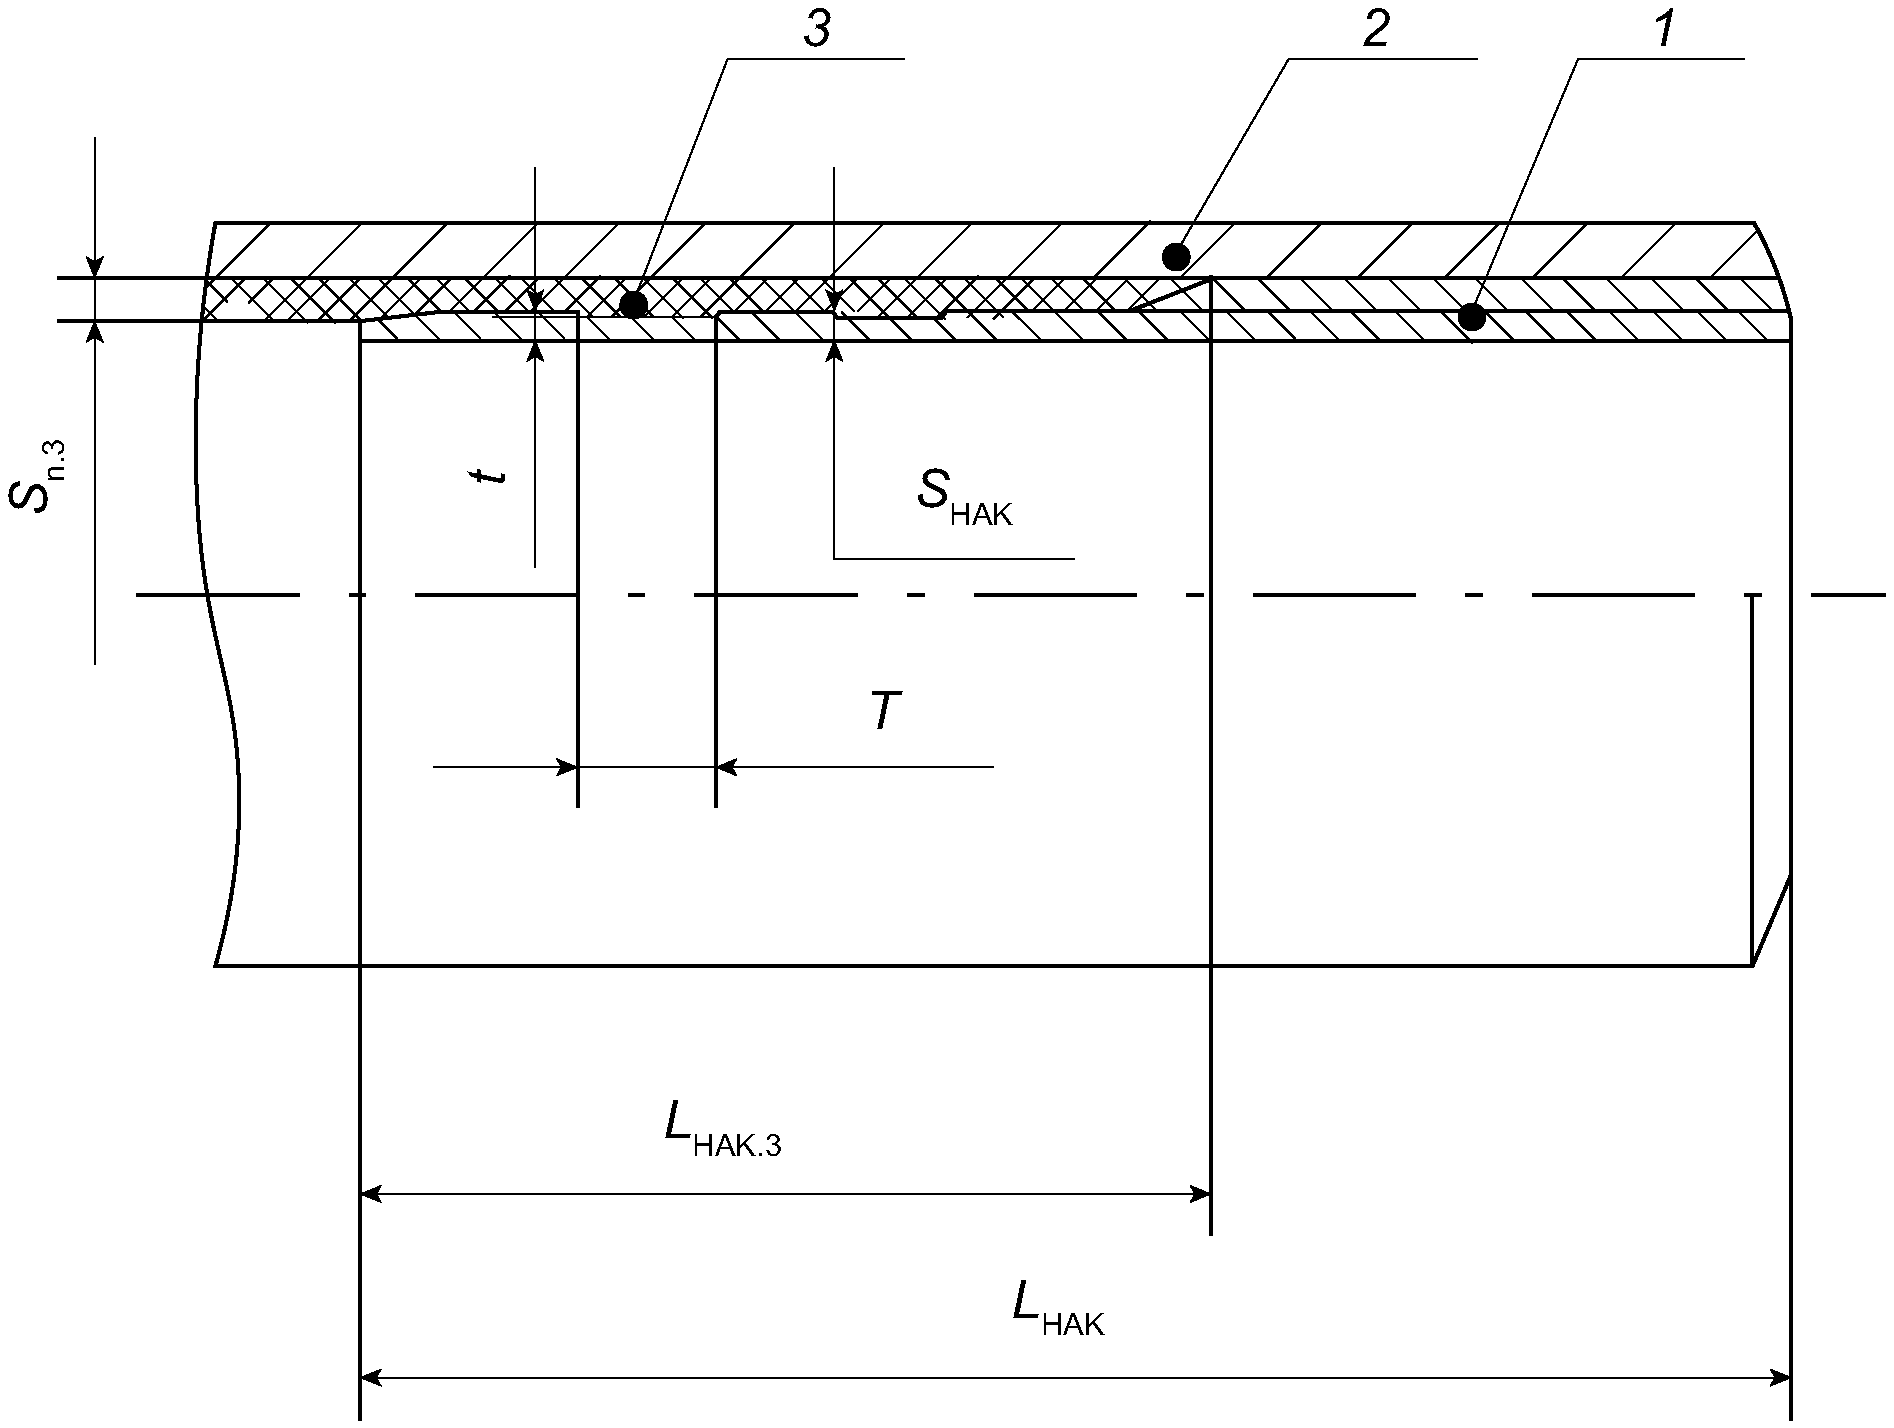
б) Без вкладыша
1 - наконечник; 2 - стальная труба; 3 - полиэтиленовая
оболочка; Lнак - длина наконечника; Sнак - толщина стенки
наконечника; t - глубина проточки наконечника; T - ширина
проточки наконечника; Lнак.з - длина наконечника в зоне
защемления полиэтиленовой оболочки; Sп.э - толщина стенки
полиэтиленовой оболочки
5.1.1 Для футеровки применяют стальные трубы наружным диаметром от 76 до 426 мм с толщиной стенки от 4 до 28 мм.
5.1.2 Стальные трубы должны соответствовать требованиям ГОСТ 8731, ГОСТ 8732, ГОСТ 8733, ГОСТ 8734, ГОСТ 10704, ГОСТ 10705, ГОСТ 10706, ГОСТ 32528, ГОСТ 32678, ГОСТ 33228.
5.1.3 По согласованию с заказчиком допускается использование стальных труб, изготовленных по другой НТД, со следующими дополнительными требованиями:
- на поверхности стальных труб не допускаются трещины, плены, расслоения, рванины, закаты;
- допускаются отдельные незначительные забоины, вмятины, риски, тонкий слой окалины, следы зачистки дефектов, не выводящие толщину стенки стальной трубы за допустимые значения;
- высота внутреннего грата сварных прямошовных труб должна быть не более 0,5 мм.
5.2.1 В качестве полиэтиленовой оболочки должны быть использованы полиэтиленовые трубы, соответствующие положениям настоящего стандарта.
Примечание - Применение полиэтиленовых оболочек, изготовленных из вторичного сырья (полиэтилена), не допускается.
5.2.2 Полиэтиленовые оболочки должны быть однородного цвета, иметь ровную наружную и внутреннюю поверхности. На наружной, внутренней и торцевой поверхностях труб не допускаются пузыри, трещины, посторонние инородные включения.
5.2.3 На наружной поверхности полиэтиленовых оболочек допускаются продольные полосы, волнистость, углубления, а также углубления от маркирующего устройства, неровности, обусловленные вкраплением непроплавленных частиц полиэтилена, не выводящие толщину стенки полиэтиленовой трубы более чем на 12% от минимально допустимой толщины.
5.2.4 Толщина стенки полиэтиленовых оболочек в зависимости от наружного диаметра стальной трубы должна соответствовать характеристикам, указанным в таблице 1.
Таблица 1
Толщина стенки полиэтиленовых оболочек в зависимости
от наружного диаметра стальной трубы
Наружный диаметр стальной трубы, мм | Толщина стенки полиэтиленовой оболочки, мм, не менее |
От 76 до 152 включ. | 4,0 |
Св. 152 до 203 включ. | 5,0 |
Св. 203 до 299 включ. | 6,0 |
Св. 299 до 406 включ. | 7,0 |
Св. 406 до 426 включ. | 8,0 |
5.2.5 Наружный диаметр полиэтиленовой оболочки Dн.п.о, мм, должен быть не менее значения, определенного по формуле
Dн.п.о = (Dн - (2·Sн)) + 0,5, (1)
где Sн - номинальная толщина стенки стальной трубы, мм;
Dн - номинальный наружный диаметр стальной трубы, мм.
Таблица 2
Показатели полиэтиленовых оболочек
Наименование показателя | Норма |
Относительное удлинение при разрыве, %, не менее | 350 |
Предел прочности при растяжении, МПа, не менее | 23 |
Предел текучести при растяжении, МПа, не менее | 21 |
Изменение длины труб после прогрева <1>, %, не более | 3 |
Плотность при температуре 23 °C, кг/м3, не менее | 945 |
<1> Температуру прогрева выбирают в соответствии с ГОСТ 27078. | |
5.2.7 Соответствие полиэтиленовой оболочки требованиям настоящего стандарта, по которому она изготовлена, должно быть подтверждено документом о приемочном контроле завода - изготовителя полиэтиленовой трубы.
5.3.1 Наконечник должен быть изготовлен из коррозионно-стойких высоколегированных марок сталей аустенитного или аустенитно-ферритного класса с химическим составом по ГОСТ 5632.
Допускается применение наконечников из коррозионно-стойких высоколегированных марок сталей, изготовленных по другим стандартам.
5.3.2 Материал и конструктивное исполнение наконечника и вкладыша должны выбираться с учетом технических требований заказчика. Допускается применение вкладыша из углеродистых сталей.
5.3.3 Длина и толщина стенки наконечников должны быть не менее приведенных в таблице 3. Остальные геометрические параметры конструкции наконечников и вкладышей должны соответствовать конструкторской документации (КД) завода-изготовителя.
Таблица 3
Геометрические параметры наконечников и вкладышей
Наружный диаметр стальной трубы, мм | Длина наконечника <1> Lнак, мм | Длина наконечника в зоне защемления полиэтиленовой оболочки Lнак.з, мм | Толщина стенки наконечника <2> Sнак, мм | Длина вкладыша <3> Lвкл, мм | Толщина стенки вкладыша <3> Sвкл, мм |
76 | 300 | 100 | 3,0 | 198 | 3,0 |
Св. 76 до 89 включ. | 300 | 100 | 3,0 | 198 | 3,5 |
Св. 89 до 114 включ. | 300 | 100 | 4,0 | 198 | 3,5 |
Св. 114 до 168 включ. | 300 | 100 | 4,0 | 198 | 4,0 |
Св. 168 до 219 включ. | 330 | 100 | 5,0 | 198 | 4,5 |
Св. 219 до 273 включ. | 390 | 100 | 5,0 | 198 | 4,5 |
Св. 273 до 325 включ. | 390 | 100 | 6,0 | 198 | 5,5 |
Св. 325 до 377 включ. | 390 | 100 | 6,0 | 198 | 6,5 |
Св. 377 до 426 включ. | 390 | 100 | 6,0 | 198 | 7,0 |
<3> Длина и толщина стенки вкладыша могут быть изменены при условии выполнения положений 5.4.5. | |||||
5.3.4 Наконечник должен иметь не менее двух проточек по всему периметру наконечника глубиной не менее 1 °C и шириной не менее 20 мм.
5.3.6 На поверхности наконечников не допускаются трещины, плены, закаты, расслоения, инородные включения. Допускаются отдельные незначительные забоины, вмятины, риски, следы зачистки дефектов, если они не выводят толщину стенки наконечника за допустимые значения.
5.3.7 Сварной шов наконечника из листового проката должен выдерживать испытание на раздачу до значения 12%.
5.3.8 В сварном шве наконечника не допускается наличие дефектов, классифицируемых по ГОСТ Р ИСО 6520-1 как трещины, полости, твердые включения, несплавления и непровары.
5.3.9 Основной металл и металл сварного шва наконечника должны быть стойкими к межкристаллитной коррозии.
5.3.10 Стойкость наконечника к межкристаллитной коррозии подтверждается документом о приемочном контроле завода - изготовителя наконечника либо проведением испытаний, выполненных производителем футерованных труб, в объемах и сроках согласно настоящему стандарту.
5.4.1 Не допускается наличия разрывов, замятий, провисаний и иных дефектов, нарушающих сплошность и целостность полиэтиленовых оболочек футерованной трубы.
5.4.2 Не допускаются выступ закрепленного наконечника за торец футерованной трубы и уход наконечника внутрь футерованной трубы.
5.4.3 Концы футерованной трубы, подлежащей сварке, должны иметь угол фаски (30 +/- 3) мм, при этом ширина притупления под сварку должна составлять (1,8 +/- 0,8) мм. Концы труб должны быть зачищены от заусенцев.
Примечание - По согласованию с заказчиком допускается иная подготовка концов футерованных труб.
5.4.4 Между наконечником и стальной трубой допускается локальный зазор (не более 20% от всего периметра), обусловленный геометрией труб, шириной не более 0,5 мм для труб диаметром до 159 мм включительно и не более 1,0 мм для труб диаметром более 159 мм, глубиной не более 2 мм. Сплошной зазор по всему периметру контакта между наконечником и стальной трубой не допускается.
5.4.5 Технология сборки футерованной трубы должна обеспечивать герметичность всей конструкции и надежное защемление полиэтиленовой оболочки.
5.4.6 Полиэтиленовая оболочка должна быть стойкой к условиям эксплуатации и транспортируемым средам.
Применение футерованных труб для транспортирования жидкости, отличной от воды, должно быть согласовано между изготовителем и потребителем. Информация по стойкости полиэтиленовых оболочек к химическим веществам, а также допустимой температуры эксплуатации приведена в [1] (приложение 1) и [2]. В других случаях следует проводить испытания полиэтиленовой оболочки на химическую стойкость в соответствии с приложением А.
5.4.7 Технология производства футерованной трубы должна исключать изменение исходных свойств полиэтиленовой оболочки. Физико-механические свойства (относительное удлинение при разрыве, предел прочности и предел текучести при растяжении, плотность) полиэтиленовой оболочки после процесса футерования трубы должны соответствовать положениям настоящего стандарта.
6.1 Маркировка футерованных труб должна быть осуществлена в соответствии с ГОСТ 10692 с дополнением имеющейся маркировки стальной трубы следующей информацией:
- товарный знак и/или наименование изготовителя;
- месяц и год изготовления;
- идентификационный номер трубы и партии.
В маркировку дополнительно допускается включать другую информацию.
6.2 Маркировка должна быть нанесена на наружную поверхность футерованной трубы на расстоянии не менее 180 мм от торца трубы водостойкой контрастной краской с помощью трафарета вручную или штампом, несмываемым маркером или другим способом, обеспечивающим сохранность маркировки в процессе ее хранения и транспортирования и не влияющим на качество трубы.
Наложение маркировок, наносимых на футерованные трубы, в том числе с маркировками, нанесенными ранее при производстве, не допускается.
7.1 Упаковку футерованных труб следует осуществлять в соответствии с ГОСТ 10692.
7.2 На торцы футерованной трубы должны быть установлены пластиковые заглушки или по согласованию с заказчиком другие защитные элементы, исключающие повреждения торцевой части футерованной трубы при ее транспортировании и хранении.
7.3 На торцевые поверхности футерованных труб перед транспортированием и хранением должна быть нанесена защита по ГОСТ 9.014, обеспечивающая противокоррозионную защиту при транспортировании и хранении.
Обозначение варианта временной противокоррозионной защиты должно быть указано в заказе.
Расконсервацию и переконсервацию футерованных труб следует проводить в соответствии с требованиями ГОСТ 9.014.
8.1 На каждую партию футерованных труб должен быть оформлен и приложен документ о приемочном контроле по ГОСТ 31458, удостоверяющий соответствие качества футерованных труб положениям настоящего стандарта. Кроме того, данный документ должен содержать следующие сведения:
- НТД, по которой изготовлена стальная труба;
- номинальные размеры стальной трубы (наружный диаметр, толщина стенки);
- марка стали наконечника;
- исполнение футерованной трубы (с вкладышем или без него);
- марка стали вкладыша (при наличии);
- марка полиэтиленовой оболочки;
- номинальные размеры полиэтиленовой оболочки (наружный диаметр, толщина стенки);
- данные о приемочном контроле исходной стальной трубы;
- данные о приемочном контроле полиэтиленовой оболочки;
- данные о приемочном контроле наконечника.
8.2 Футерованные трубы должны быть укомплектованы инструкцией по строительству, эксплуатации, очистке и ремонту трубопроводов из стальных труб, футерованных внутри полиэтиленовой оболочкой.
9.1 Защита окружающей среды при изготовлении футерованной трубы должна быть обеспечена герметизацией технологического оборудования, устройством вентиляционных систем, организацией контроля исправности оборудования, предупреждения аварийной ситуации.
9.2 Контроль за соблюдением предельно допустимых выбросов в атмосферу должен быть осуществлен согласно ГОСТ Р 58577.
9.3 Основные требования безопасности технологических процессов, хранения и транспортирования химических веществ должны соответствовать требованиям ГОСТ 12.3.030.
9.4 Образующиеся при производстве труб твердые отходы нетоксичны, обезвреживания не требуют, подлежат утилизации в соответствии с санитарно-эпидемиологическими нормами, предусматривающими порядок накопления, транспортирования и обезвреживания промышленных отходов.
9.5 Специальных мероприятий для предупреждения вреда окружающей среде, здоровью и генетическому фонду человека при испытании, хранении, транспортировании и эксплуатации футерованных труб не требуется.
10.1 Стальные трубы, полиэтиленовые оболочки, наконечники, вкладыши, предназначенные для изготовления футерованной трубы, должны проходить контроль качества путем проверки данных, приведенных в сопроводительной документации, удостоверяющей качество продукции и проведения испытаний по показателям качества, предусмотренных в таблице 4.
Соответствие составляющих элементов конструкции футерованной трубы требованиям НТД должно быть подтверждено документом о приемочном контроле завода - изготовителя этих элементов.
Таблица 4
футерованной трубы
Наименование показателя | Структурный элемент | Норма отбора от партии | |
Требования | Методы испытаний | ||
1 Показатели стальных труб | |||
1.1 Геометрические параметры | 5% | ||
1.2 Качество поверхностей | 100% | ||
1.3 Высота внутреннего грата <1> | |||
2 Показатели полиэтиленовой оболочки | |||
2.1 Качество поверхности | 100% | ||
2.2 Толщина стенки | |||
2.3 Наружный диаметр | |||
2.3 Относительное удлинение при разрыве <2> | 1 шт. | ||
2.4 Предел прочности при растяжении <2> | |||
2.5 Предел текучести при растяжении <2> | |||
2.6 Изменение длины труб после прогрева <2> | |||
2.7 Плотность <2> | |||
3 Показатели наконечника | |||
3.1 Геометрические параметры | 25% | ||
3.2 Высота усиления сварного шва <3> | 100% | ||
3.3 Качество поверхностей | |||
1 шт. | |||
3.5 Неразрушающий контроль сварного шва радиографическим или ультразвуковым методом <3> | 2% | ||
3.6 Испытание на стойкость основного металла наконечника к межкристаллитной коррозии <2> | 1 шт. | ||
3.7 Испытание на стойкость сварного шва наконечника к межкристаллитной коррозии <2> | 1 шт. | ||
4 Показатели вкладыша | |||
4.1 Геометрические параметры | 25% | ||
<2> Подтверждается документом о приемочном контроле завода - изготовителя полиэтиленовой оболочки и/или наконечника либо проведением испытаний, выполненных производителем футерованных труб, в объемах согласно настоящему стандарту при контроле качества составляющих элементов конструкции, предназначенных для производства футерованных труб. | |||
10.2 Стальные трубы, полиэтиленовые оболочки, наконечники, не прошедшие контроль качества и не соответствующие положениям настоящего стандарта, к производству футерованной трубы не допускают.
10.3 При получении неудовлетворительных результатов по испытаниям, подразумевающим норму отбора от партии 100%, изделия, не соответствующие положениям настоящего стандарта, направляют на производство для устранения несоответствий. При повторном получении неудовлетворительных результатов или невозможности исправить несоответствие изделия изымают и направляют в брак.
10.4 При получении неудовлетворительных результатов испытаний минимум по одному из показателей испытаний, подразумевающих выборочную норму отбора, по нему проводят повторные испытания на удвоенном количестве труб, отобранных от той же партии, исключая трубы, не выдержавшие испытания. Результаты удовлетворительных повторных испытаний распространены на всю партию изделий.
При получении неудовлетворительных результатов повторного испытания минимум одного образца все изделия партии бракуют, продукцию считают не соответствующей положениям настоящего стандарта и к производству не допускают.
11.1 Продукцию предъявляют к приемке партиями. Партия должна состоять из футерованных труб одного сортамента (одного размера по диаметру и толщине стенки стальной трубы и одного размера по диаметру и толщине полиэтиленовой оболочки), изготовленных из конструктивных составляющих (стальная труба, полиэтиленовая оболочка, наконечник, вкладыш) в одинаковом исполнении [одной марки стали стальной трубы, наконечника, вкладыша (при наличии) и композиции полиэтилена]. Количество изделий в партии должно быть не более 100 шт.
11.2 Для определения соответствия качества футерованных труб положениям настоящего стандарта проводят следующие приемо-сдаточные, периодические и типовые испытания:
- типовые испытания - при освоении технологии футерования, а также при изменении марки стали или производителя наконечника и композиции полиэтилена или производителя полиэтиленовой оболочки, в том числе при изменении основных параметров технологического процесса;
- приемо-сдаточные испытания - при приемо-сдаточном контроле с целью подтверждения качества футерованной трубы;
- периодические испытания - периодически с целью подтверждения качества производимой продукции, корректности работы оборудования и стабильности технологического процесса, в объемах и с периодичностью, установленных НТД завода-изготовителя, но не реже одного раза в год.
Типовые и периодические испытания рекомендуется проводить в независимой лаборатории, имеющей аттестат аккредитации национального органа.
11.3 Футерованные трубы подвергают испытаниям согласно приведенным в таблице 5.
Таблица 5
Перечень и объем контроля испытаний футерованной трубы
Наименование показателя | Структурный элемент | Объем выборки от партии при испытаниях | |||||||
Требования | Методы испытаний | приемо-сдаточных, % | периодических | типовых | |||||
Целостность полиэтиленовой оболочки после футеровки | 100 | - | 1 шт. <1> | ||||||
Выступ закрепленного наконечника за торец трубы и уход внутрь | 25 | ||||||||
Угол фаски и ширина притупления под сварку | |||||||||
Зазор между стальной трубой и наконечником | |||||||||
Надежность защемления полиэтиленовой трубы наконечником | 1 шт. <1> | ||||||||
Герметичность футерованной трубы | |||||||||
| |||||||||
Испытание на стойкость основного металла и сварного шва наконечника к межкристаллитной коррозии | - | - | |||||||
Химическая стойкость полиэтиленовой оболочки | 1 шт. <1> | ||||||||
| |||||||||
Относительное удлинение полиэтиленовой оболочки при разрыве | |||||||||
Предел прочности полиэтиленовой оболочки при растяжении | |||||||||
Предел текучести полиэтиленовой оболочки при растяжении | |||||||||
| |||||||||
Плотность полиэтиленовой оболочки | |||||||||
Примечание - Знак "-" означает, что испытания не проводят. | |||||||||
11.4 При неудовлетворительных результатах испытаний минимум по одному из приемо-сдаточных показателей по нему проводят повторные испытания на удвоенном количестве футерованных труб, взятых из той же партии. После неудовлетворительных результатов повторных испытаний осуществляют анализ выявленных несоответствий, формируют действия в отношении рисков и несоответствий и предпринимают корректирующие действия для их устранения.
11.5 При получении неудовлетворительных результатов типовых и периодических испытаний проводят повторные испытания по показателю несоответствия на удвоенном количестве образцов, отобранных от той же партии футерованных труб.
11.6 При неудовлетворительных результатах повторных типовых и периодических испытаний по показателю несоответствия продукцию считают не соответствующей положениям настоящего стандарта, выпуск футерованных труб приостанавливают до устранения дефектов, после чего повторно подвергают футерованные трубы испытаниям по всем показателям.
- длину рулеткой по ГОСТ 7502;
- диаметр;
Допускается применять другие средства измерений, обеспечивающие требуемую точность измерений.
12.2 Контроль качества поверхностей проводят визуально без применения увеличительных приборов при дополнительном освещении, обеспечивающем просматриваемость всей поверхности изделия.
12.3 Глубину дефектов на наружной поверхности полиэтиленовых оболочек контролируют штангенциркулем по ГОСТ 166 или микрометром по ГОСТ 6507. Допускается применять другие средства измерений, обеспечивающие требуемую точность измерений.
12.4 Предел прочности, предел текучести, относительное удлинение при растяжении материала полиэтиленовой оболочки определяют по ГОСТ 11262 на пяти образцах-лопатках, при этом толщина образца должна быть равна толщине стенки трубы. Образцы должны иметь гладкую, ровную поверхность, без вздутий, сколов, трещин, раковин и других видимых дефектов.
12.5 Изменение размеров полиэтиленовых труб после прогрева определяют в соответствии с требованиями ГОСТ 27078.
12.6 Плотность полиэтиленовой оболочки определяют по ГОСТ 15139.
12.7 Химическую стойкость полиэтиленовой оболочки определяют в соответствии с приложением А.
Модельные среды для испытаний полиэтиленовой оболочки на химическую стойкость подбирают в соответствии с предполагаемыми условиями эксплуатации, а именно:
- модельная среда N 1, 2 - для пластовой, подтоварной, сточной и пресной вод с учетом термостойкости полиэтилена, указанного в НТД завода - изготовителя полиэтиленовой оболочки;
- модельная среда N 3 - для агрессивных сред химической, нефтехимической, нефтеперерабатывающей отраслей промышленности, не приведенных в [1] (приложение 1) и [2].
Примечание - При наличии соответствующей информации относительно химической стойкости полиэтилена в [1] и [2] испытания не проводят.
12.8 Испытание сварного шва наконечника на раздачу проводят по ГОСТ 8694.
12.9 Контроль сварного шва наконечника проводят радиографическим методом по ГОСТ 7512 и ультразвуковым методом в соответствии с требованиями ГОСТ Р 55724.
12.10 Испытание на стойкость к межкристаллитной коррозии материала наконечника проводят по ГОСТ 6032.
12.11 Целостность полиэтиленовой оболочки после футеровки проводят при помощи видеоэндоскопа, оснащенного подсветкой, обеспечивающего просматриваемость внутренней поверхности изделия. Допускается проверка внутренней поверхности футерованных труб с помощью других специальных средств или приборов, гарантирующих просматриваемость внутренней поверхности изделия.
12.12 Выступ закрепленного наконечника за торец трубы или уход наконечника внутрь проводят при помощи линейки по ГОСТ 427.
Допускается применять другие средства измерений, обеспечивающие требуемую точность измерений.
12.13 Угол фаски и ширину притупления под сварку контролируют при помощи угломера по ГОСТ 5378 и штангенциркуля по ГОСТ 166.
Допускается применять другие средства измерений, обеспечивающие требуемую точность измерений.
12.14 Контроль зазора между стальной трубой и наконечником проводят мерными пластинами (щупами). Допускается применять другие средства измерений, обеспечивающие требуемую точность измерений.
12.15 Испытания на надежность защемления полиэтиленовой трубы наконечником проводят в соответствии с приложением Б.
12.16 Испытание на герметичность футерованных труб проводят гидростатическими испытаниями в соответствии с приложением В.
Транспортирование футерованных труб должно быть осуществлено согласно положениям ГОСТ 10692.
13.2.1 Хранение футерованных труб следует осуществлять в соответствии с требованиями ГОСТ 10692.
13.2.2 Площадки для хранения должны соответствовать требованиям ГОСТ 12.3.009, ГОСТ 12.1.004 и иметь ровную горизонтальную поверхность с твердым (бетонным, асфальтовым) или земляным (тщательно утрамбованным) основанием. Открытые площадки должны иметь уклоны не более 3° с учетом стока поверхностных вод, а зимой должны быть очищены от снега и льда. Кроме того, должен быть предусмотрен водоотвод поверхностных вод.
13.2.3 При складировании футерованных труб независимо от типа склада необходимо соблюдать следующие требования:
- между рядами труб при необходимости размещают прокладки из эластичного материала (резиновый жгут, резиновую или резинотканевую ленту);
- при складировании прямошовных труб шов должен быть ориентирован в зазор между трубами без контакта с прокладками;
- штабели труб следует располагать в поперечном направлении к проезжей части склада;
- торцы футерованных труб должны быть снабжены защитной заглушкой, исключающей попадание в полость трубы посторонних предметов;
- нижний ряд труб в штабеле должен быть зафиксирован от бокового смещения упорами;
- укладку труб в штабели или на стеллажи следует выполнять в шахматном порядке, высотой не более 2 м, при этом нижний край труб должен находиться на расстоянии не менее 200 мм от поверхности площадки;
- между смежными рядами штабелей или стеллажей с футерованными трубами должны быть оставлены проходы шириной не менее 1 м. Расстояние между стеллажами в одном ряду должно быть от 0,5 до 1,0 м. Следует предусмотреть проезды для автомобильного транспорта и подъемных сооружений.
13.2.4 При складировании футерованных труб вблизи земляных выемок (траншеи, котлованы) расстояние от бровки выемки до места складирования должно составлять не менее 1 м.
13.2.5 Допускается хранение футерованных труб на площадках открытого хранения при температуре не выше 25 °C.
13.2.6 Хранение футерованных труб при отрицательных температурах (от 0 °C и ниже) допускается не более одного зимнего сезона (октябрь - апрель).
14.1 Изготовитель гарантирует соответствие футерованных труб требованиям настоящего стандарта при условии соблюдения норм и правил транспортирования и хранения футерованных труб, а также соответствия условий эксплуатации назначению труб.
14.2 Гарантийный срок службы - не менее 18 мес с момента ввода в эксплуатацию либо 36 мес с даты выпуска продукции, в зависимости от события, которое наступит ранее.
(обязательное)
А.1 Общие положения
А.1.1 Данная методика описывает последовательность работ для определения стойкости полиэтиленовых оболочек к деструкции при воздействии агрессивных модельных сред, моделирующих воздействия транспортируемых сред при эксплуатации. Данный метод заключается в выдержке образцов полиэтиленовых оболочек в испытательных модельных жидких средах в ненапряженном состоянии.
А.1.2 Степень влияния испытательных сред на материал полиэтиленовой оболочки контролируют визуально (наличие набухания, растрескивания и других дефектов) и по изменению механических свойств, полученных при испытаниях на растяжение.
А.2 Сущность метода
А.2.1 Образцы для испытания полностью погружают в испытательную жидкость на заданное время и при заданных температуре и давлении.
А.2.2 Свойства образцов определяют перед погружением и после извлечения из испытательной жидкости.
А.2.3 По степени изменения свойств оценивают химическую стойкость полиэтиленовой оболочки.
А.3 Требования к образцам
А.3.1 Образцы для испытаний изготавливают из фрагмента полнотолщинной полиэтиленовой оболочки с минимальным габаритным размером, необходимым для изготовления из этого фрагмента пяти образцов - лопаток по ГОСТ 11262.
А.3.2 Фрагменты полиэтиленовой оболочки для испытаний вырезают механическим способом.
А.3.3 Фрагменты полиэтиленовой оболочки должны иметь гладкую, ровную поверхность, без вздутий, сколов, трещин, раковин и других видимых дефектов.
А.3.4 Образцы кондиционируют по ГОСТ 12423.
Примечание - Допускается кондиционировать образцы не менее 24 ч по ГОСТ 12423 при температуре (23 +/- 2) °C и относительной влажности (50 +/- 5)%, если в нормативном документе или технической документации на материал отсутствуют другие указания.
А.4 Оборудование для испытаний
А.4.1 Используемое оборудование:
- автоклав, имеющий измерительные и регулирующие устройства для поддержания и контроля заданных температуры и давления и систему сброса давления;
- устройство разрывное испытательное механическое, пневматическое, гидравлическое или ручное, обеспечивающее скорость перемещения захвата разрывного устройства от 1 до 100 мм/мин.
А.4.2 Детали автоклава должны быть выполнены из коррозионно-стойкой стали. Автоклав должен быть оборудован устройствами автоматического поддержания заданных давления и температуры в диапазонах от 0,1 до 10 МПа и от 25 °C до 100 °C, соответственно, и системой сброса давления. Устройство нагрева испытательной среды должно поддерживать температуру с точностью +/- 2 °C в течение всего времени проведения испытаний. Испытательный сосуд должен быть изготовлен из инертного материала, способного вмещать испытательную жидкость и образцы для испытаний, должен быть стойким к воздействию испытательной температуры и модельным растворам.
А.5 Испытательные среды и условия испытаний
А.5.1 Выбор испытательной среды проводят в соответствии с предполагаемыми условиями эксплуатации футерованной трубы (температура, давление, транспортируемая среда, агрессивные компоненты).
А.5.2 Испытательными средами служат модельные среды:
- модельная среда N 1: 5%-ный раствор хлорида натрия в дистиллированной воде, насыщенной диоксидом углерода необходимой концентрации [парциальное (равновесное) давление диоксида углерода 1 МПа];
- модельная среда N 2: 5%-ный раствор хлорида натрия в дистиллированной воде, насыщенной сероводородом необходимой концентрации [парциальное (равновесное) давление сероводорода 1 МПа];
- модельная среда N 3: выбирают по согласованию с заказчиком в соответствии с условиями эксплуатации для случаев, не перечисленных в [1] (приложение 1) и [2].
А.5.3 Для приготовления модельных сред N 1, 2 используют следующие реактивы и материалы:
- натрий хлористый х. ч. по ГОСТ 4233;
- вода дистиллированная по ГОСТ Р 58144;
- диоксид углерода по ГОСТ 8050;
- азот по ГОСТ 9293;
- сероводород с массовой долей основного вещества не менее 99,5%.
Допускается использование реактивов, изготовленных по другой НТД, в том числе импортных, с характеристиками не хуже указанных выше.
А.5.4 Для приготовления модельной среды N 3 используют реактивы и материалы в зависимости от моделируемых условий эксплуатации.
А.5.5 Температуру испытаний выбирают:
- для модельной среды N 1 - с учетом термостойкости полиэтилена, указанного в НТД завода - изготовителя полиэтиленовой оболочки;
- модельной среды N 2 - с учетом термостойкости полиэтилена, указанного в НТД завода - изготовителя полиэтиленовой оболочки;
- модельной среды N 3 - в соответствии с условиями эксплуатации.
А.5.6 Давление испытаний выбирают:
- для модельной среды N 1 - в соответствии с условиями эксплуатации;
- модельной среды N 2 - в соответствии с условиями эксплуатации;
- модельной среды N 3 - атмосферное.
А.5.7 Заданные температуру испытательной среды и давление следует контролировать на всем протяжении испытания.
А.5.8 Длительность выдержки в модельной среде составляет 1000 ч.
А.6 Требования и порядок проведения испытания
А.6.1 Образцы помещают в испытательный сосуд лабораторного автоклава. Условия испытаний выбирают в соответствии с предполагаемыми условиями эксплуатации.
Примечание - Образцы полиэтиленовой оболочки должны быть полностью погружены в испытательную жидкость, при этом исключен контакт образцов между собой. Модельная среда должна занимать приблизительно 3/4 объема автоклава.
А.6.3 Испытания в модельных средах N 1, 2
А.6.3.1 После выполнения действий по А.6.1, А.6.2 автоклав герметично закрывают и производят продувку азотом в следующей последовательности:
- подают азот до достижения давления 0,5 МПа;
- выдерживают в течение 1 мин;
- производят сброс давления;
- ожидают установления атмосферного давления.
Данный цикл повторяют не менее трех раз.
А.6.3.2 Затем в автоклав подают диоксид углерода или сероводород до достижения заданного давления при температуре (20 +/- 5) °C.
А.6.3.3 Испытательную среду в автоклаве выдерживают до наступления равновесного состояния, но не менее 1 ч. При необходимости в автоклав подают диоксид углерода или сероводород до достижения заданного давления.
А.6.3.4 Испытательную среду нагревают до заданной температуры.
А.6.3.5 Затем в автоклав подают азот до достижения заданного общего давления.
А.6.3.6 Фиксируют время начала испытаний и проводят выдержку образцов при заданных условиях в течение заданного времени.
А.6.4 Испытания в модельной среде N 3
А.6.4.2 Фиксируют время начала испытаний и проводят выдержку образцов при заданных условиях в течение заданного времени.
А.6.5 По завершении испытания емкость с испытуемыми образцами следует охладить до комнатной температуры. Для модельных сред N 1, 2 производят плавный сброс давления до атмосферного со скоростью не выше 1 МПа/мин.
А.6.6 Проводят выемку образцов и их промывку под проточной водой с последующей промывкой дистиллированной водой, масса которой не менее чем в 100 раз превышает массу образца при выполнении испытания.
Для прохождения дальнейших испытаний образцы подвергают кондиционированию на воздухе при нормальных давлении и температуре в течение не менее 24 ч.
А.6.7 По завершении автоклавных испытаний проводят визуальную оценку внешнего вида образцов полиэтиленовых оболочек без применения увеличительных приборов, в ходе которой фиксируют изменение цвета, наличие или отсутствие набухания, вздутий, растрескивания и других дефектов. Также определяют изменение физико-механических характеристик по ГОСТ 11262.
А.6.8 Образцы полиэтиленовых оболочек после испытаний сравнивают с контрольными образцами в исходном состоянии.
А.7 Обработка результатов испытания
Результаты испытаний считают удовлетворительными:
- при отсутствии вздутия, растрескивания и иных дефектов, нарушающих сплошность образца полиэтиленовой оболочки. Допускается изменение цвета;
- если снижение механических свойств после выдержки в модельной среде по сравнению с исходными свойствами составляет не более 15% для предела прочности и относительного удлинения.
(обязательное)
Б.1 Сущность метода
Сущность данного метода заключается в проверке надежности защемления полиэтиленовой трубы наконечником при воздействиях продольных осевых нагрузок.
Б.2 Требования к образцам
Испытания проводят на специально подготовленном образце, представляющем собой два соединенных идентичных патрубка стальной трубы длиной по (500 +/- 25) мм каждый футерованной сплошной по всей длине полиэтиленовой оболочкой, защемленной наконечником с каждого края согласно рисунку Б.1.
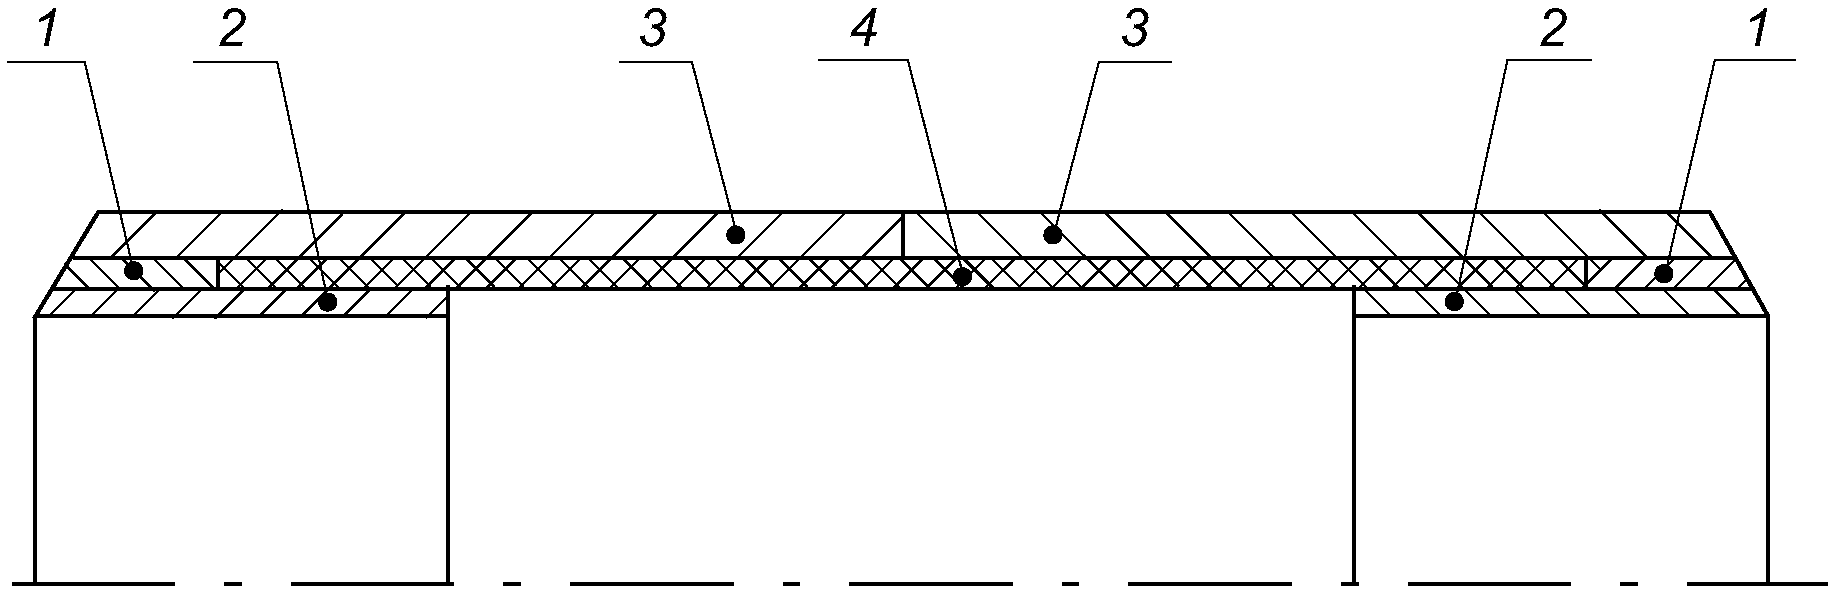
а) Образец с наконечником из листового проката
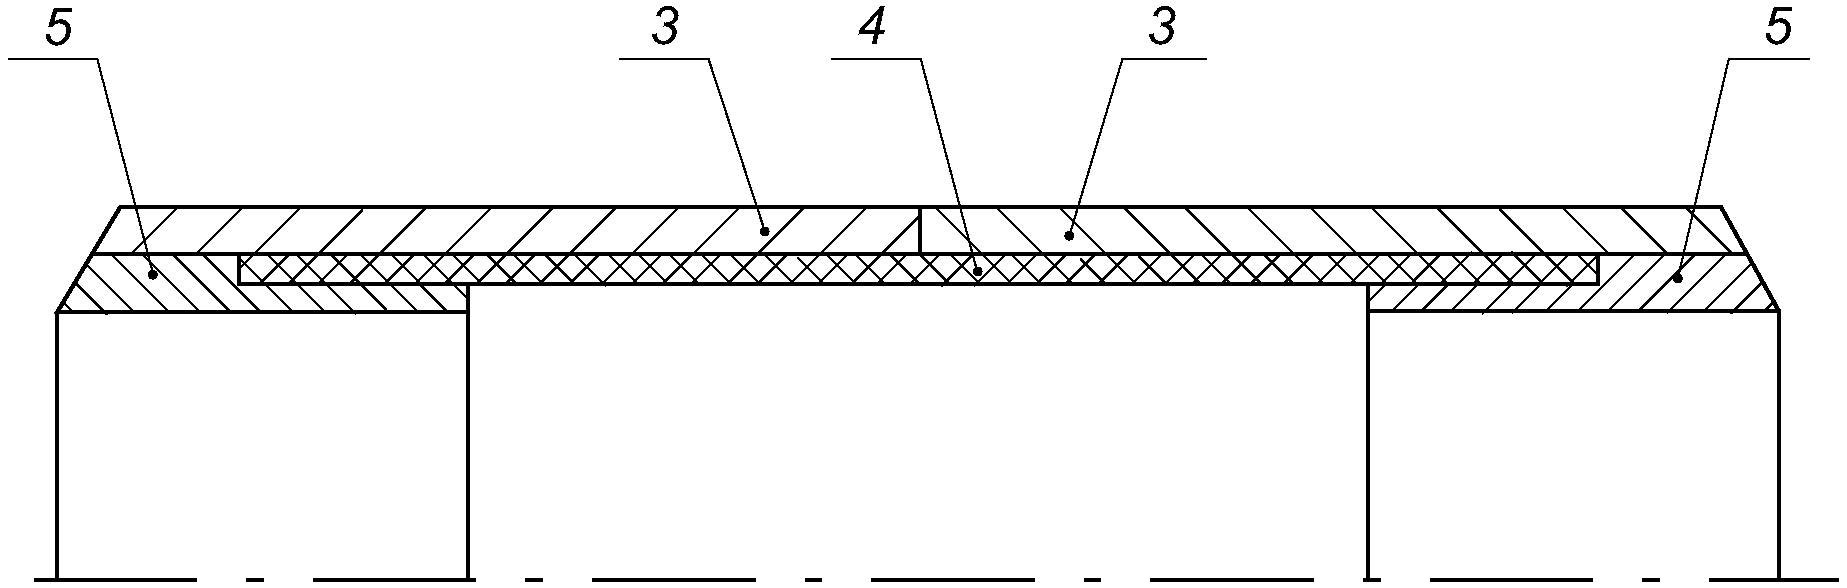
б) Образец с наконечником из трубной заготовки
1 - вкладыш; 2, 5 - наконечник; 3 - стальной патрубок;
4 - полиэтиленовая труба
Рисунок Б.1 - Образец для испытаний
Б.3 Оборудование
Для проведения испытания используют специальный стенд или иное оборудование, позволяющее создавать необходимые осевые растягивающие нагрузки со скоростью перемещения траверсы не более 100 мм/мин.
Б.4 Методика проведения испытания
Б.4.1 Специально подготовленные образцы устанавливают в зажимы испытательного оборудования.
Б.4.2 Зажимы должны исключать проскальзывание и деформацию образца в процессе испытаний.
Б.4.3 Проводят плавное нагружение/растяжение за один патрубок образца на расстояние не менее 300 мм от другого патрубка, со скоростью нагружения не более 100 мм/мин при температуре (20 +/- 2) °C (см. рисунок Б.2).
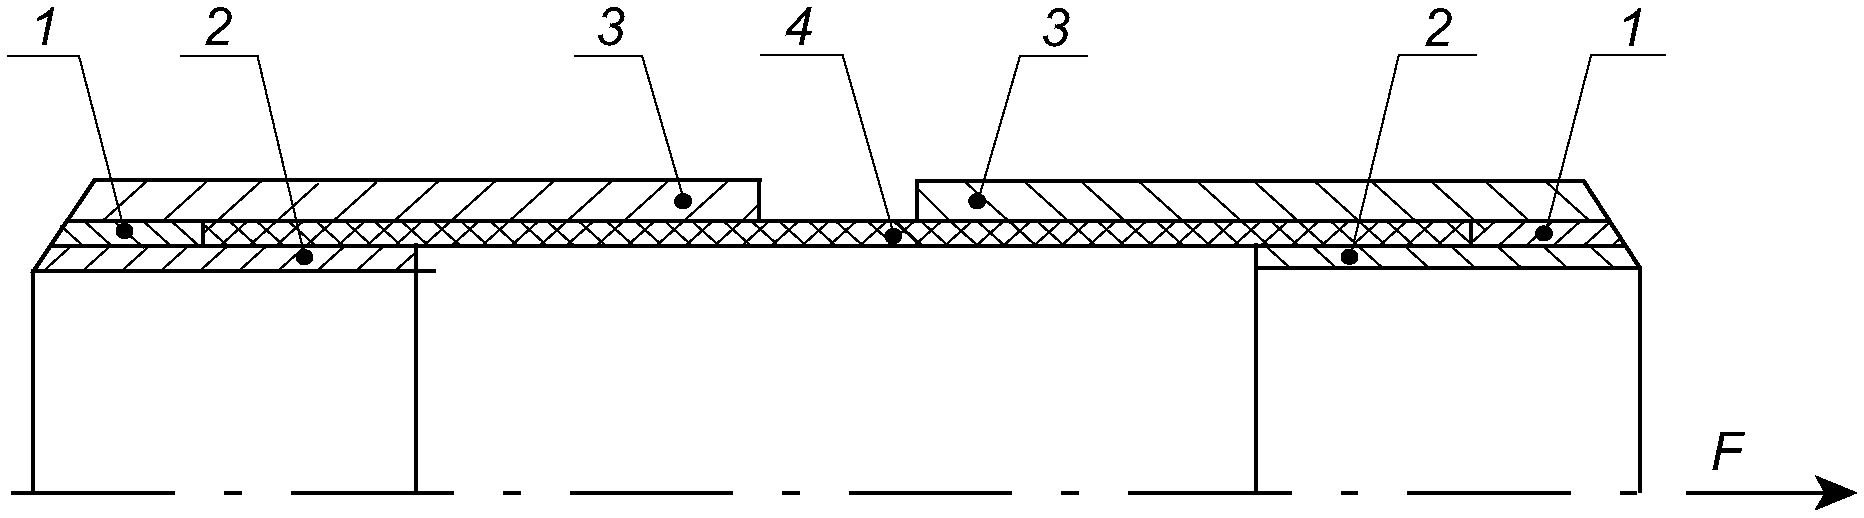
а) Образец с наконечником из листового проката
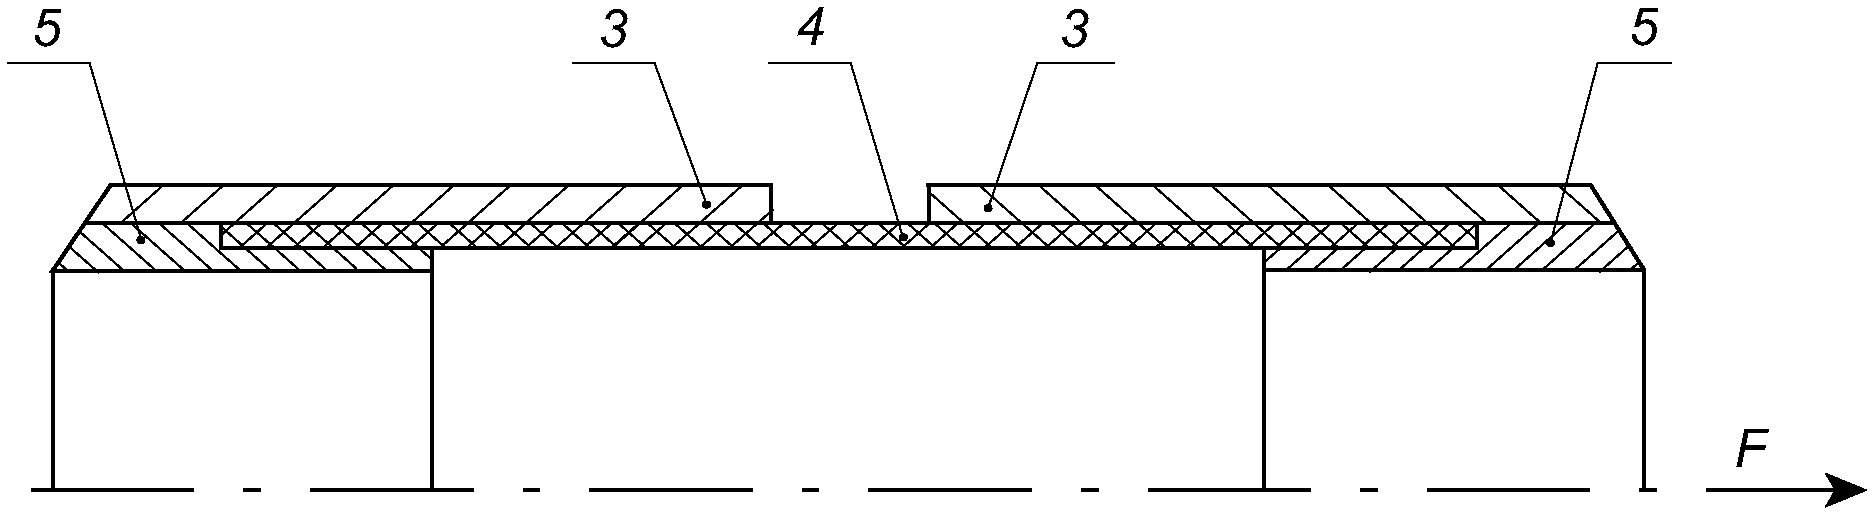
б) Образец из трубного наконечника
1 - вкладыш; 2, 5 - наконечник; 3 - стальные патрубки;
4 - полиэтиленовая труба; F - направление нагрузки
Рисунок Б.2 - Схема проведения испытаний
Б.4.4 Испытания проводят до заданной длины, или до обрыва полиэтиленовой оболочки, или до выхода полиэтиленовой оболочки из-под наконечника.
Б.5 Обработка результатов испытания
Результат испытания считают положительным, если после приложенной в продольном осевом направлении относительно образца нагрузки при перемещении на расстояние не менее 300 мм смещение/выход полиэтиленовой оболочки из-под наконечника, а также нарушение целостности полиэтиленовой оболочки в области защемления отсутствуют.
Примечание - При обрыве полиэтиленовой трубы по телу результат считают положительным.
(обязательное)
В.1 Сущность метода
Сущность данного метода заключается в проверке герметичности футерованной трубы при воздействии на трубу неподвижной испытательной среды, находящейся под внутренним гидростатическим давлением.
В.2 Требования к образцам
В.2.1 Испытания проводят на специально подготовленном образце футерованной трубы длиной не менее 1000 мм, представляющего собой патрубок стальной трубы, футерованной внутри полиэтиленовой оболочкой, защемленной с двух торцов стальными наконечниками.
В.2.2 Для контроля герметичности в стальной наружной трубе должны быть просверлены сквозные отверстия диаметром не менее 5 мм, расположенные в зоне зазора между полиэтиленовой оболочкой и вкладышем наконечника, согласно рисункам В.1 и В.2.
В.2.3 При засверловке отверстия для контроля герметичности конструкции футерованной трубы должен быть исключен контакт сверла с наконечником и полиэтиленовой оболочкой.
В.2.4 Образец должен быть оснащен специальными заглушками для герметизации и подачи/сброса в испытуемый образец жидкости и для создания необходимого гидростатического давления.
В.3 Оборудование
При проведении испытаний применяют:
а) оборудование испытательное, способное создавать необходимое внутреннее гидростатическое давление;
б) манометр или другие средства измерений испытательного давления, имеющие класс точности по ГОСТ Р 8.905 не ниже:
1) класса 1 - для испытаний труб наружным диаметром до 102 мм включительно,
2) класса 2,5 - для испытаний остальных труб;
в) секундомер или другие средства измерений для контроля времени выдержки образцов при испытательном давлении.
В.4 Требования, параметры и порядок проведения испытания
В.4.1 При проведении испытаний необходимо соблюдать следующие требования:
- температура окружающей и испытательной среды должна быть (23 +/- 5) °C;
- испытательное гидравлическое давление составляет 4 МПа;
- продолжительность выдержки при заданном расчетном испытательном давлении - не менее 30 мин;
- испытательная среда - техническая вода;
- в течение выдержки труб под испытательным давлением отклонение давления от установленного значения не должно быть более указанного в документации на испытательное оборудование;
- для герметизации труб следует применять уплотнительные элементы, соответствующие размеру, форме и типу отделки концов труб;
- подъем давления и сброс давления при испытании следует производить плавно, исключая гидравлические удары и декомпрессию.
В.4.2 Испытания выполняют в следующей последовательности:
- проводят герметизацию трубы;
- заполняют трубу испытательной средой, обеспечивая при этом вытеснение воздуха из трубы;
- поднимают давление испытательной среды трубы до установленного испытательного давления, выдерживают трубу при этом давлении в течение указанного времени выдержки и контролируют герметичность футерованной трубы путем осмотра контрольных отверстий на наличие утечки жидкости;
- после завершения гидростатических испытаний выполняют сброс давления до атмосферного и слив испытательной среды из внутреннего объема трубы;
- фиксируют результаты испытаний.
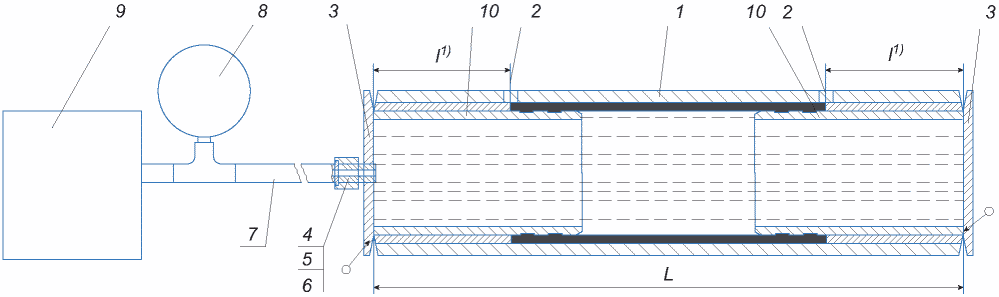
--------------------------------
<1> При использовании в конструкции футерованной трубы наконечника с вкладышем.
1 - образец футерованной трубы; 2 - контрольные отверстия;
3 - заглушка; 4 - ниппель; 5 - гайка; 6 - штуцер;
7 - соединительная трубка; 8 - манометр; 9 - гидравлический
стенд, насос, опрессовщик; 10 - наконечник;
L - длина образца; l - длина от торца до середины
контрольного отверстия
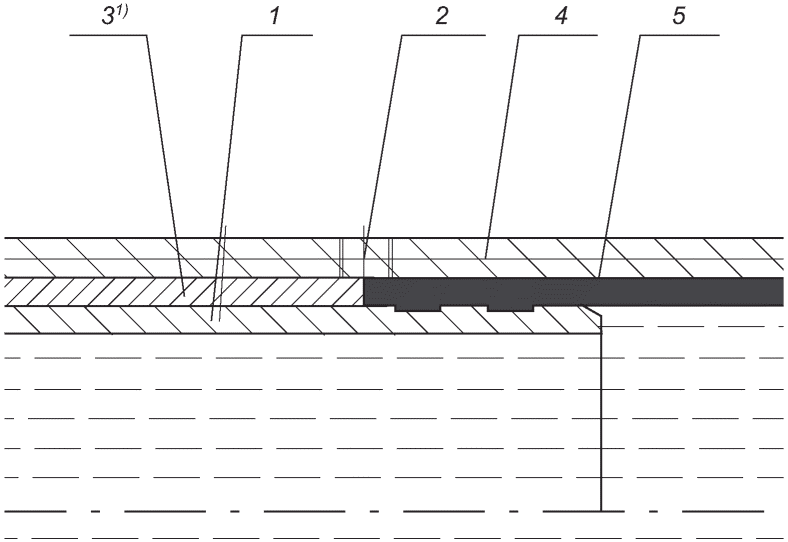
--------------------------------
<1> Выбирается в зависимости от типоразмера и конструкции трубы в соответствии с КД завода-изготовителя и требованиями к конструкции настоящего стандарта.
1 - наконечник; 2 - контрольное отверстие; 3 - вкладыш;
4 - стальная несущая труба; 5 - полиэтиленовая оболочка
при проведении гидростатических испытаний
В.5 Обработка результатов испытания
Результаты гидростатических испытаний считают удовлетворительными, а футерованную трубу, выдержавшей испытания, если по истечении установленного времени выдержки при указанном испытательном внутреннем гидростатическом давлении при осмотре без применения увеличительных приспособлений не наблюдается утечки испытательной среды через контрольные отверстия.
Строительные нормы | Инструкция по проектированию технологических трубопроводов из пластмассовых труб | |
ISO/TR 10358 | Трубы и фитинги пластмассовые. Сводная таблица классификации по химической стойкости |
УДК 622.23.05:006:354 | ОКС 75.180.10 |
Ключевые слова: стальные трубы, футеровка, полиэтиленовая оболочка, наконечник, контроль качества, правила приемки, гарантии изготовителя | |
Вернуться в "Каталог нормативных документов"
Источник информации: https://internet-law.ru/documents/prod/gost-r_gosudarstvennyj-standart/0/gost_61382.html
На правах рекламы:
|
© Антон Серго, 1998-2026.
|
Разработка сайта |
|