

Полное меню
- Актуальное
законодательство - Интернет
и право- - Рассылка ''Закон есть закон''
- - Форум сайта (архив)
- - Законодательство
- - Судебная практика (необычная)
- - Судебная практика (авторская)
- - Процедура UDRP и и решения WIPO
- - Книги серии ''Интернет и Право''
- - Книги в открытом доступе
- - Учебный курс ''Интернет и Право''
- - Учебный курс ''Доменные споры''
- - Литература по ''Интернет и Право''
- - Литература по интел. собственности
- - Научный уголок (работы гостей)
- - Авторские публикации
- Информационные
материалы - ЮРИДИЧЕСКИЕ
УСЛУГИ- - Перечень юридических услуг
- - Карта юридических услуг
- - Юридическая консультация
- - Доменные споры (RU), авторское право
- - Международный суд по доменам (COM)
- - Защита прав на маркетплейсе (WB, Ozon)
- - Защита прав в соцсетях (Vk, Ok, FB)
- - Купля-продажа домена, сайта, ПО
- - Досудебное урегулирование конфликта
- - Защита чести и деловой репутации
- - Отмена блокировки сайта/домена РКН
- - ФАС: товарные знаки, авторское право
- - Регистрация ПО/сайта (Роспатент)
- - Юридическая проверка домена
- - Нотариальное заверение сайтов
- - Способы и формы оплаты услуг
- - Мы в СМИ
- - О компании, клиенты
- - Наши дела и победы
- - Контакты и реквизиты
- Информация
о сайте -


ОписаниеИсточник публикации М.: ФГБУ "Институт стандартизации", 2024 Примечание к документу Документ введен в действие с 01.03.2025. Название документа "ГОСТ Р 71797-2024. Национальный стандарт Российской Федерации. Сосуды и аппараты. Заглушки поворотные стальные. Общие технические условия" (утв. и введен в действие Приказом Росстандарта от 02.12.2024 N 1826-ст) "ГОСТ Р 71797-2024. Национальный стандарт Российской Федерации. Сосуды и аппараты. Заглушки поворотные стальные. Общие технические условия"
|
|||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||

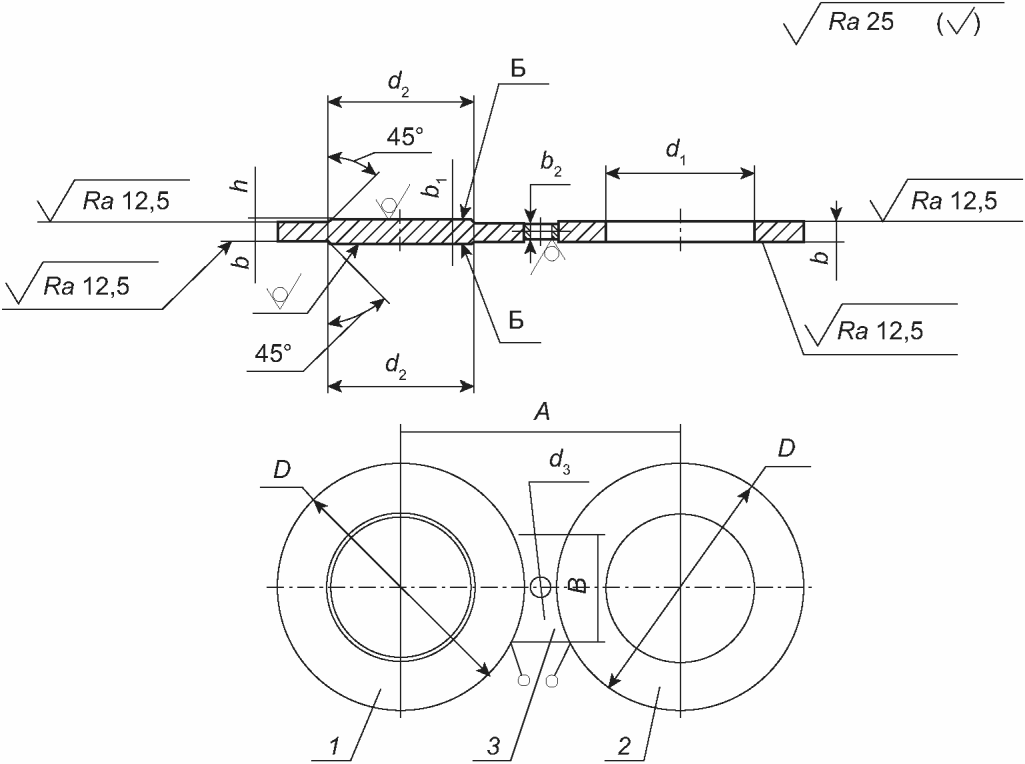
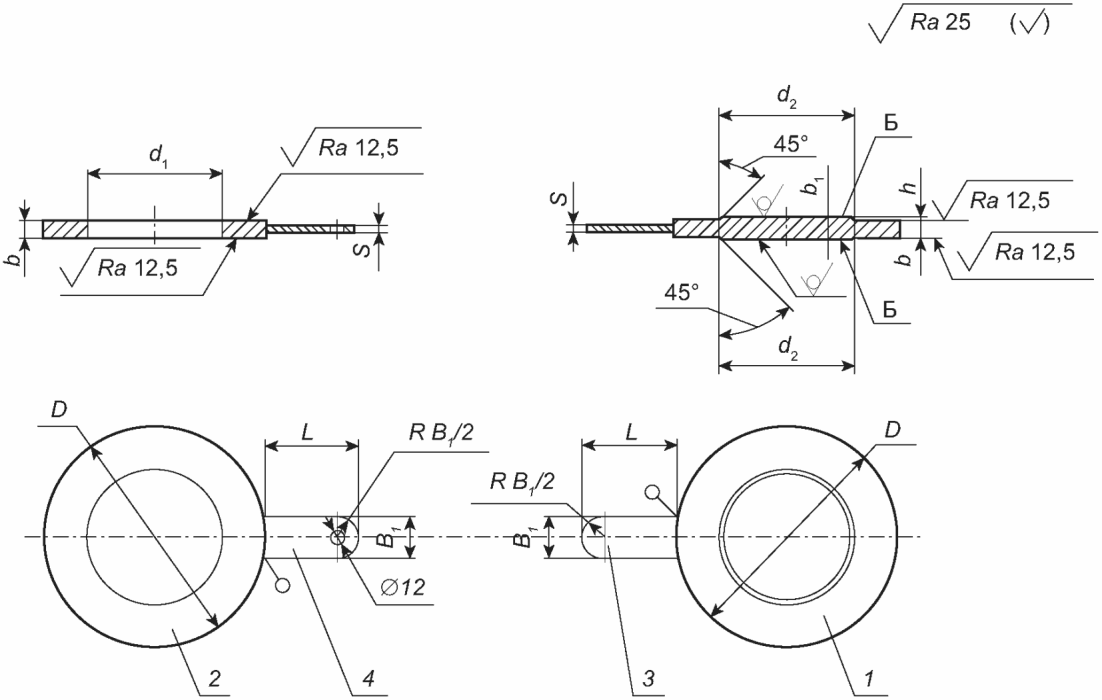
DN | PN, кгс/см2 | A | D | d1 | d2 | d3 | B | B1 | b | b1 | b2 | h | S | L |
15 | 16 | 65 | 47 | 12 | 10 | 14 | 30 | 20 | 10 | 14 | 8 | 2 | 5 | 50 |
25 | ||||||||||||||
40 | ||||||||||||||
20 | 16 | 75 | 58 | 18 | 16 | 14 | 30 | 20 | 10 | 14 | 8 | 2 | 5 | 50 |
25 | ||||||||||||||
40 | ||||||||||||||
25 | 16 | 85 | 68 | 25 | 22 | 14 | 40 | 30 | 10 | 14 | 10 | 2 | 5 | 90 |
25 | ||||||||||||||
40 | ||||||||||||||
32 | 16 | 100 | 78 | 31 | 28 | 18 | 40 | 30 | 10 | 14 | 10 | 2 | 5 | 90 |
25 | ||||||||||||||
40 | ||||||||||||||
40 | 16 | 110 | 88 | 38 | 36 | 18 | 50 | 30 | 12 | 16 | 10 | 2 | 5 | 90 |
25 | ||||||||||||||
40 | ||||||||||||||
50 | 16 | 125 | 102 | 49 | 46 | 18 | 50 | 35 | 14 | 18 | 10 | 2 | 5 | 100 |
25 | ||||||||||||||
40 | 48 | |||||||||||||
65 | 16 | 145 | 122 | 66 | 60 | 18 | 60 | 35 | 14 | 18 | 10 | 2 | 5 | 100 |
25 | ||||||||||||||
40 | ||||||||||||||
80 | 16 | 160 | 133 | 78 | 76 | 18 | 60 | 35 | 14 | 18 | 10 | 2 | 5 | 100 |
25 | ||||||||||||||
40 | ||||||||||||||
100 | 16 | 180 | 158 | 96 | 94 | 18 | 70 | 35 | 15 | 19 | 10 | 2 | 5 | 105 |
25 | 190 | 22 | 17 | 21 | ||||||||||
40 | ||||||||||||||
125 | 16 | 210 | 184 | 121 | 118 | 18 | 70 | 35 | 18 | 22 | 10 | 2 | 5 | 105 |
25 | 220 | 26 | 20 | 24 | ||||||||||
40 | ||||||||||||||
150 | 16 | 240 | 212 | 146 | 142 | 22 | 90 | 35 | 19 | 23 | 10 | 2 | 10 | 110 |
25 | 250 | 26 | 22 | 26 | ||||||||||
40 | 145 | |||||||||||||
200 | 16 | 295 | 268 | 202 | 196 | 22 | 100 | 40 | 22 | 26 | 10 | 2 | 10 | 115 |
25 | 310 | 278 | 26 | 26 | 30 | |||||||||
40 | 320 | 285 | 200 | 29 | 16 | |||||||||
250 | 16 | 355 | 320 | 254 | 244 | 26 | 120 | 40 | 25 | 29 | 10 | 2 | 10 | 120 |
25 | 370 | 335 | 29 | 30 | 34 | |||||||||
40 | 385 | 345 | 252 | 32 | 16 | |||||||||
300 | 16 | 410 | 370 | 303 | 294 | 26 | 120 | 40 | 28 | 34 | 10 | 3 | 10 | 120 |
25 | 430 | 390 | 29 | 34 | 40 | 16 | ||||||||
40 | 450 | 410 | 301 | 32 | ||||||||||
350 | 16 | 470 | 430 | 351 | 344 | 26 | 140 | 50 | 32 | 38 | 16 | 3 | 10 | 125 |
25 | 490 | 450 | 32 | 38 | 44 | |||||||||
40 | 510 | 465 | ||||||||||||
400 | 16 | 525 | 482 | 398 | 390 | 29 | 150 | 50 | 34 | 40 | 16 | 3 | 10 | 130 |
25 | 550 | 505 | 32 | 40 | 46 | |||||||||
40 | 585 | 535 | 38 | |||||||||||
500 | 16 | 650 | 585 | 501 | 490 | 32 | 150 | 50 | 34 | 40 | 16 | 3 | 20 | 135 |
25 | 660 | 615 | 500 | 38 | 42 | 48 | ||||||||
40 | 670 | 495 | 44 | 46 | 52 | 20 | ||||||||
600 | 16 | 770 | 685 | 602 | 590 | 29 | 180 | 50 | 38 | 46 | 20 | 4 | 20 | 145 |
25 | 720 | 600 | 38 | 46 | 54 | |||||||||
40 | 795 | 735 | 595 | 585 | 38 |
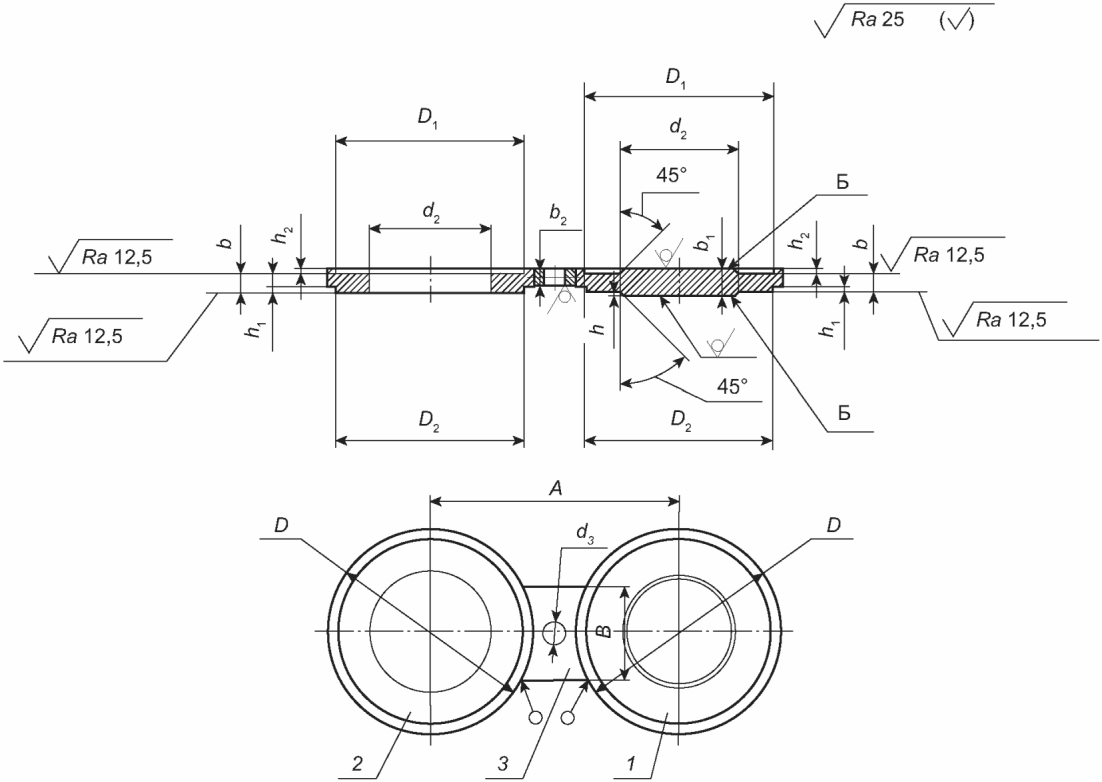
1 - заглушка; 2 - кольцо; 3 - перемычка
Рисунок 3 - Конструкция поворотной заглушки типа 2
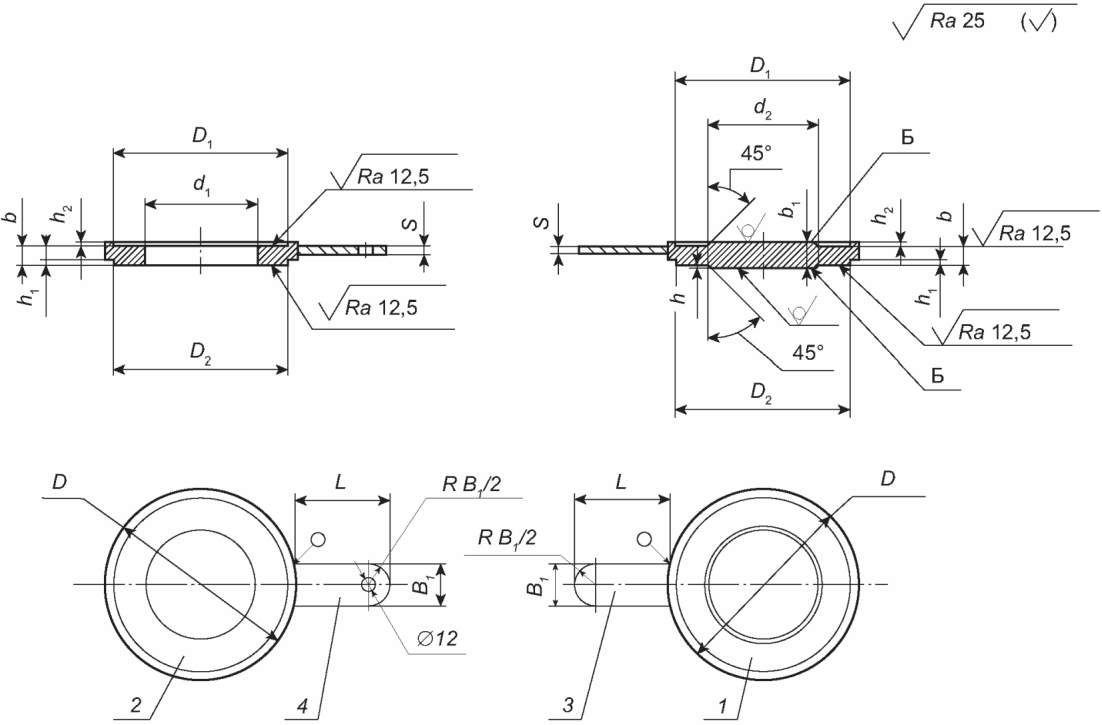
1 - заглушка; 2 - кольцо; 3 - хвостовик без отверстия;
4 - хвостовик с отверстием
Рисунок 4 - Конструкции заглушки с хвостовиком и кольца
с хвостовиком типа 2
Таблица 2
Размеры изделий типа 2
Размеры в миллиметрах
DN | PN, кгс/см2 | A | D | D1 | D2 | d1 | d2 | d3 | B | B1 | b | b1 | b2 | h | h1 | h2 | S | L | ||||
15 | 16 | 65 | 47 | 40 | 39 | 12 | 10 | 14 | 30 | 20 | 10 | 15 | 8 | 2 | 4 | 3 | 5 | 50 | ||||
25 | ||||||||||||||||||||||
40 | 11 | 16 | ||||||||||||||||||||
63 | 75 | |||||||||||||||||||||
100 | 12 | 17 | ||||||||||||||||||||
20 | 16 | 75 | 58 | 51 | 50 | 18 | 16 | 14 | 30 | 20 | 10 | 15 | 8 | 2 | 4 | 3 | 5 | 50 | ||||
25 | ||||||||||||||||||||||
40 | ||||||||||||||||||||||
63 | 90 | 18 | 11 | 16 | ||||||||||||||||||
100 | 12 | 17 | ||||||||||||||||||||
| ||||||||||||||||||||||
25 | с | 85 | 68 | 58 | 57 | 25 | 22 | 14 | 40 | 30 | 10 | 15 | 10 | 2 | 4 | 3 | 5 | 90 | ||||
25 | ||||||||||||||||||||||
40 | ||||||||||||||||||||||
63 | 100 | 18 | 11 | 16 | ||||||||||||||||||
100 | 12 | 17 | ||||||||||||||||||||
32 | 16 | 100 | 78 | 66 | 65 | 31 | 28 | 18 | 40 | 30 | 10 | 15 | 10 | 2 | 4 | 3 | 5 | 90 | ||||
25 | ||||||||||||||||||||||
40 | 12 | 17 | ||||||||||||||||||||
63 | 110 | 22 | ||||||||||||||||||||
100 | 13 | 18 | ||||||||||||||||||||
40 | 16 | 110 | 88 | 76 | 75 | 38 | 36 | 18 | 50 | 35 | 12 | 17 | 10 | 2 | 4 | 3 | 5 | 90 | ||||
25 | ||||||||||||||||||||||
40 | ||||||||||||||||||||||
63 | 125 | 37 | 22 | 13 | 18 | |||||||||||||||||
100 | 14 | 19 | ||||||||||||||||||||
50 | 16 | 125 | 102 | 88 | 87 | 49 | 46 | 18 | 50 | 35 | 12 | 17 | 10 | 2 | 4 | 3 | 5 | 100 | ||||
25 | 13 | 18 | ||||||||||||||||||||
40 | 48 | |||||||||||||||||||||
63 | 135 | 47 | 22 | 15 | 20 | |||||||||||||||||
100 | 145 | 45 | 26 | 17 | 22 | |||||||||||||||||
65 | 16 | 145 | 122 | 110 | 109 | 66 | 60 | 18 | 60 | 35 | 13 | 18 | 10 | 2 | 4 | 3 | 5 | 100 | ||||
25 | 15 | 20 | ||||||||||||||||||||
40 | 16 | 21 | ||||||||||||||||||||
63 | 160 | 64 | 18 | 23 | ||||||||||||||||||
100 | 170 | 62 | 26 | 20 | 25 | |||||||||||||||||
80 | 16 | 160 | 133 | 121 | 120 | 78 | 76 | 18 | 60 | 35 | 14 | 19 | 10 | 2 | 4 | 3 | 5 | 100 | ||||
25 | 16 | 21 | ||||||||||||||||||||
40 | 17 | 22 | ||||||||||||||||||||
63 | 170 | 77 | 19 | 24 | ||||||||||||||||||
100 | 180 | 75 | 26 | 22 | 27 | |||||||||||||||||
100 | 16 | 180 | 158 | 150 | 149 | 96 | 94 | 18 | 70 | 35 | 15 | 20 | 10 | 2 | 4 | 3 | 5 | 105 | ||||
25 | 190 | 22 | 17 | 22 | ||||||||||||||||||
40 | 18 | 23 | ||||||||||||||||||||
63 | 200 | 94 | 26 | 21 | 26 | |||||||||||||||||
100 | 210 | 92 | 29 | 25 | 30 | |||||||||||||||||
125 | 16 | 210 | 184 | 176 | 175 | 121 | 118 | 18 | 80 | 35 | 18 | 23 | 10 | 2 | 4 | 3 | 5 | 105 | ||||
25 | 220 | 26 | 20 | 25 | ||||||||||||||||||
40 | 120 | 22 | 27 | |||||||||||||||||||
63 | 240 | 118 | 29 | 26 | 31 | |||||||||||||||||
100 | 250 | 112 | 32 | 30 | 35 | |||||||||||||||||
150 | 16 | 240 | 212 | 204 | 203 | 146 | 142 | 22 | 90 | 35 | 19 | 24 | 10 | 2 | 4 | 3 | 10 | 110 | ||||
25 | 250 | 26 | 22 | 27 | ||||||||||||||||||
40 | 145 | 25 | 30 | |||||||||||||||||||
63 | 280 | 142 | 32 | 30 | 35 | |||||||||||||||||
100 | 136 | 132 | 34 | 39 | ||||||||||||||||||
200 | 16 | 295 | 268 | 260 | 259 | 202 | 196 | 22 | 120 | 35 | 22 | 27 | 10 | 2 | 4 | 3 | 10 | 115 | ||||
25 | 310 | 278 | 26 | 26 | 31 | |||||||||||||||||
40 | 320 | 285 | 200 | 29 | 30 | 35 | 16 | |||||||||||||||
63 | 345 | 198 | 32 | 36 | 41 | |||||||||||||||||
100 | 360 | 190 | 184 | 38 | 40 | 45 | ||||||||||||||||
250 | 16 | 355 | 320 | 313 | 312 | 254 | 244 | 26 | 120 | 50 | 25 | 30 | 10 | 2 | 4 | 3 | 10 | 120 | ||||
25 | 370 | 335 | 29 | 30 | 35 | |||||||||||||||||
40 | 385 | 345 | 252 | 32 | 34 | 39 | 16 | |||||||||||||||
63 | 400 | 246 | 38 | 40 | 45 | |||||||||||||||||
100 | 430 | 236 | 232 | 48 | 53 | |||||||||||||||||
300 | 16 | 410 | 370 | 364 | 363 | 303 | 294 | 26 | 120 | 50 | 28 | 35 | 10 | 3 | 5 | 4 | 10 | 120 | ||||
25 | 430 | 390 | 29 | 34 | 41 | 16 | ||||||||||||||||
40 | 450 | 410 | 301 | 32 | 38 | 45 | ||||||||||||||||
63 | 460 | 294 | 290 | 38 | 45 | 52 | ||||||||||||||||
100 | 500 | 284 | 280 | 44 | 53 | 60 | ||||||||||||||||
350 | 16 | 470 | 430 | 422 | 421 | 351 | 344 | 26 | 140 | 50 | 32 | 39 | 16 | 3 | 5 | 4 | 10 | 125 | ||||
25 | 490 | 450 | 32 | 38 | 45 | |||||||||||||||||
40 | 510 | 465 | 32 | 42 | 49 | |||||||||||||||||
63 | 525 | 342 | 340 | 38 | 50 | 57 | ||||||||||||||||
100 | 560 | 332 | 330 | 50 | 60 | 67 | ||||||||||||||||
400 | 16 | 525 | 482 | 474 | 473 | 398 | 390 | 29 | 150 | 50 | 34 | 41 | 16 | 3 | 5 | 4 | 10 | 130 | ||||
25 | 550 | 505 | 32 | 40 | 47 | |||||||||||||||||
40 | 585 | 535 | 38 | 48 | 55 | |||||||||||||||||
63 | 386 | 380 | 44 | 56 | 63 | |||||||||||||||||
100 | 610 | 376 | 370 | 50 | 66 | 73 | ||||||||||||||||
500 | 16 | 650 | 585 | 576 | 575 | 501 | 490 | 32 | 150 | 50 | 34 | 41 | 16 | 3 | 5 | 4 | 20 | 135 | ||||
25 | 660 | 615 | 38 | 42 | 49 | |||||||||||||||||
40 | 670 | 495 | 44 | 52 | 59 | 20 | ||||||||||||||||
63 | 705 | 485 | 480 | 50 | 65 | 72 | ||||||||||||||||
100 | - | - | - | - | - | - | - | - | - | - | - | - | - | - | - | - | - | |||||
600 | 16 | 770 | 685 | 678 | 677 | 602 | 590 | 38 | 180 | 50 | 38 | 47 | 20 | 4 | 6 | 5 | 20 | 145 | ||||
25 | 720 | 600 | 46 | 55 | ||||||||||||||||||
40 | 795 | 735 | 595 | 50 | 63 | 72 | ||||||||||||||||
63 | 820 | 585 | 580 | 54 | 75 | 84 | ||||||||||||||||
100 | - | - | - | - | - | - | - | - | - | - | - | - | - | - | - | - | - | |||||
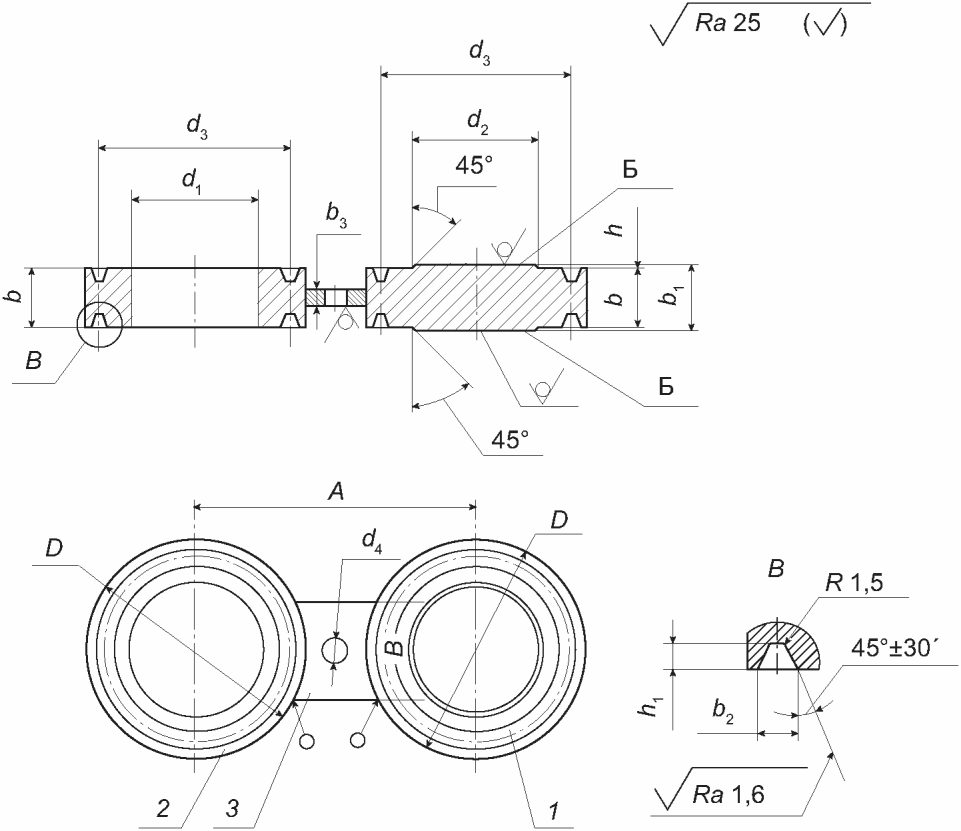
1 - заглушка; 2 - кольцо; 3 - перемычка
Рисунок 5 - Конструкция поворотной заглушки типа 3
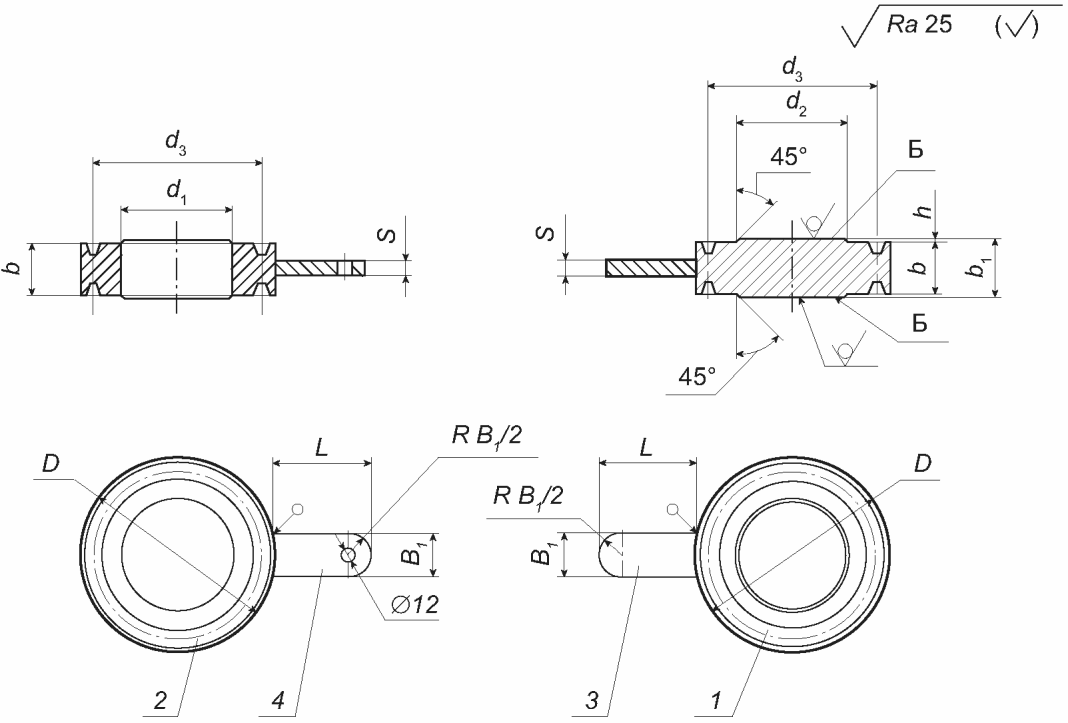
1 - заглушка; 2 - кольцо; 3 - хвостовик без отверстия;
4 - хвостовик с отверстием
Рисунок 6 - Конструкции заглушки с хвостовиком и кольца
с хвостовиком типа 3
Таблица 3
Размеры поворотных заглушек, заглушек с хвостовиками
и колец с хвостовиками типа 3
Размеры в миллиметрах
DN | PN, кгс/см2 | A | D | d1 | d2 | d3 | d4 | B | B1 | b | b1 | b2 | b3 | h | h1 | S | L |
15 | 63 | 75 | 55 | 12 | 10 | 35 | 14 | 30 | 20 | 24 | 28 | 9 | 10 | 2 | 6,3 | 5 | 50 |
100 | |||||||||||||||||
160 | |||||||||||||||||
20 | 63 | 90 | 58 | 18 | 16 | 45 | 18 | 30 | 20 | 24 | 28 | 9 | 10 | 2 | 6,5 | 5 | 50 |
100 | |||||||||||||||||
160 | |||||||||||||||||
25 | 63 | 100 | 68 | 25 | 22 | 50 | 18 | 40 | 30 | 26 | 30 | 9 | 10 | 2 | 6,5 | 5 | 90 |
100 | |||||||||||||||||
160 | |||||||||||||||||
32 | 63 | 110 | 78 | 31 | 28 | 65 | 22 | 40 | 30 | 26 | 30 | 9 | 10 | 2 | 6,5 | 5 | 90 |
100 | |||||||||||||||||
160 | 30 | 34 | |||||||||||||||
40 | 63 | 125 | 88 | 37 | 36 | 75 | 22 | 50 | 35 | 26 | 30 | 9 | 10 | 2 | 6,5 | 5 | 90 |
100 | |||||||||||||||||
160 | 36 | 40 | |||||||||||||||
50 | 63 | 135 | 102 | 47 | 46 | 85 | 22 | 50 | 35 | 32 | 36 | 12 | 10 | 2 | 8 | 5 | 100 |
100 | 145 | 45 | 45 | 26 | 36 | 40 | |||||||||||
160 | 115 | 95 | 41 | 45 | |||||||||||||
65 | 63 | 160 | 132 | 64 | 60 | 110 | 18 | 60 | 35 | 32 | 36 | 12 | 10 | 2 | 8 | 5 | 100 |
100 | 170 | 140 | 62 | 26 | 36 | 40 | |||||||||||
160 | 46 | 50 | |||||||||||||||
80 | 63 | 170 | 133 | 77 | 76 | 115 | 18 | 60 | 35 | 36 | 40 | 12 | 10 | 2 | 8 | 5 | 100 |
100 | 180 | 150 | 75 | 75 | 130 | 26 | |||||||||||
160 | 46 | 50 | |||||||||||||||
100 | 63 | 200 | 170 | 94 | 94 | 145 | 26 | 70 | 35 | 36 | 40 | 12 | 10 | 2 | 8 | 5 | 105 |
100 | 210 | 175 | 92 | 92 | 29 | 41 | 45 | ||||||||||
160 | 46 | 50 | 16 | ||||||||||||||
125 | 63 | 240 | 205 | 118 | 118 | 175 | 29 | 70 | 35 | 41 | 45 | 12 | 16 | 2 | 8 | 5 | 105 |
100 | 250 | 210 | 112 | 32 | 46 | 50 | |||||||||||
160 | 190 | 56 | 60 | ||||||||||||||
150 | 63 | 280 | 240 | 142 | 142 | 205 | 32 | 90 | 35 | 41 | 45 | 12 | 16 | 2 | 8 | 10 | 110 |
100 | 290 | 250 | 136 | 136 | 46 | 50 | 10 | ||||||||||
160 | 56 | 60 | 14 | ||||||||||||||
200 | 63 | 345 | 285 | 198 | 196 | 265 | 32 | 120 | 35 | 45 | 50 | 12 | 16 | 2 | 8 | 10 | 115 |
100 | 360 | 315 | 190 | 190 | 38 | 56 | 60 | ||||||||||
160 | 275 | 66 | 70 | 17 | 11 | ||||||||||||
250 | 63 | 400 | 345 | 246 | 244 | 320 | 38 | 120 | 50 | 51 | 55 | 12 | 16 | 2 | 8 | 10 | 120 |
100 | 430 | 236 | 236 | 61 | 65 | ||||||||||||
160 | 380 | 330 | 76 | 80 | 17 | 20 | 11 | ||||||||||
300 | 63 | 460 | 410 | 294 | 294 | 375 | 38 | 120 | 50 | 54 | 60 | 12 | 16 | 3 | 8 | 10 | 120 |
100 | 500 | 284 | 284 | 44 | 69 | 75 | 20 | ||||||||||
160 | 380 | 84 | 90 | 23 | 14 | ||||||||||||
350 | 63 | 525 | 465 | 342 | 342 | 420 | 38 | 140 | 50 | 54 | 60 | 12 | 20 | 3 | 8 | 10 | 125 |
100 | 560 | 332 | 332 | 50 | 69 | 75 | 17 | 11 | |||||||||
160 | - | - | - | - | - | - | - | - | - | - | - | - | - | - | - | - | |
400 | 63 | 585 | 535 | 386 | 386 | 480 | 44 | 150 | 50 | 59 | 65 | 12 | 20 | 3 | 8 | 10 | 130 |
100 | 620 | 376 | 376 | 50 | 74 | 80 | 17 | 11 | |||||||||
160 | 660 | 595 | 356 | 356 | 94 | 100 | 23 | 14 |
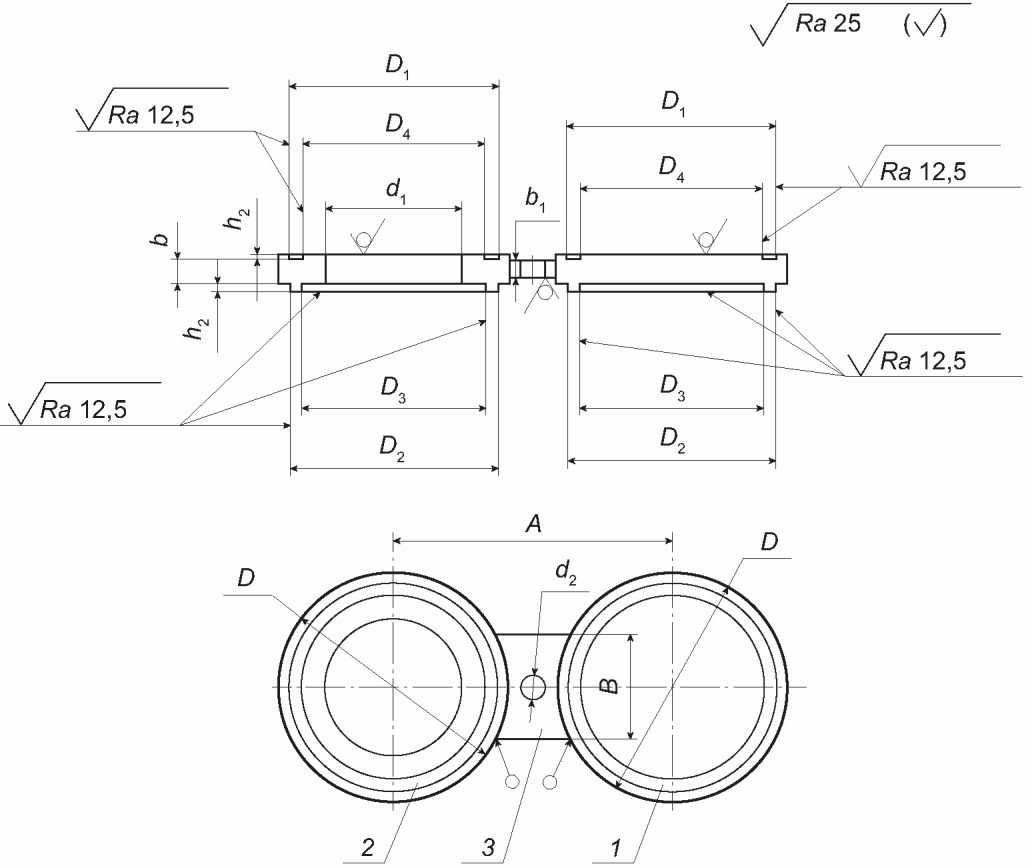
1 - заглушка; 2 - кольцо; 3 - перемычка
Рисунок 7 - Конструкция поворотной заглушки типа 4
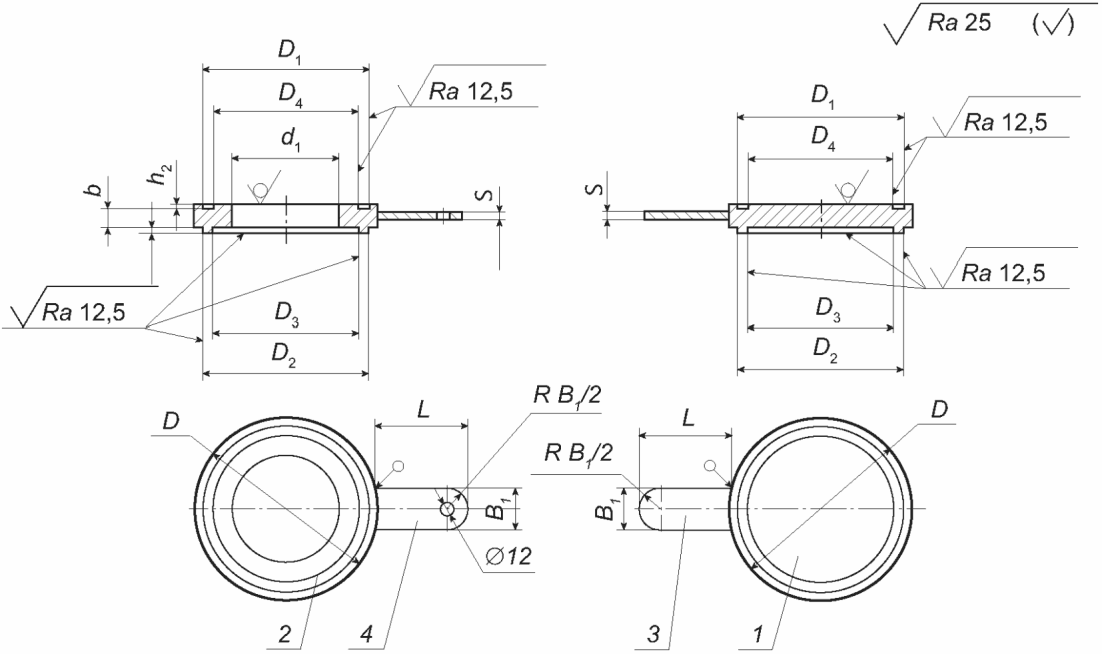
1 - заглушка; 2 - кольцо; 3 - хвостовик без отверстия;
4 - хвостовик с отверстием
с хвостовиком типа 4
Таблица 4
и колец с хвостовиками типа 4
Размеры в миллиметрах
DN | PN, кгс/см2 | A | D | D1 | D2 | D3 | D4 | d1 | d2 | B | B1 | b | b1 | h1 | h2 | S | L |
15 | 16 | 65 | 47 | 40 | 39 | 29 | 28 | 12 | 14 | 30 | 20 | 10 | 10 | 4 | 3 | 5 | 50 |
25 | |||||||||||||||||
40 | 11 | ||||||||||||||||
63 | 75 | ||||||||||||||||
100 | 12 | ||||||||||||||||
20 | 16 | 75 | 58 | 51 | 50 | 36 | 35 | 18 | 14 | 30 | 20 | 10 | 10 | 4 | 3 | 5 | 50 |
25 | |||||||||||||||||
40 | |||||||||||||||||
63 | 90 | 18 | 11 | ||||||||||||||
100 | 12 | ||||||||||||||||
25 | 16 | 85 | 68 | 58 | 57 | 43 | 42 | 25 | 14 | 40 | 30 | 8 | 10 | 4 | 3 | 5 | 90 |
25 | 9 | ||||||||||||||||
40 | 10 | ||||||||||||||||
63 | 100 | 18 | 11 | ||||||||||||||
100 | 12 | ||||||||||||||||
32 | 16 | 100 | 78 | 66 | 65 | 51 | 50 | 31 | 18 | 40 | 30 | 10 | 10 | 4 | 3 | 5 | 90 |
25 | |||||||||||||||||
40 | 12 | ||||||||||||||||
63 | 110 | 22 | |||||||||||||||
100 | 13 | ||||||||||||||||
40 | 16 | 110 | 88 | 76 | 75 | 61 | 60 | 38 | 18 | 50 | 35 | 12 | 10 | 4 | 3 | 5 | 90 |
25 | |||||||||||||||||
40 | |||||||||||||||||
63 | 125 | 37 | 22 | 13 | |||||||||||||
100 | 14 | ||||||||||||||||
50 | 16 | 125 | 102 | 88 | 87 | 73 | 72 | 49 | 18 | 50 | 35 | 12 | 10 | 4 | 3 | 5 | 100 |
25 | 13 | ||||||||||||||||
40 | 48 | ||||||||||||||||
63 | 135 | 47 | 22 | 15 | |||||||||||||
100 | 145 | 45 | 26 | 17 | |||||||||||||
65 | 16 | 145 | 122 | 110 | 109 | 95 | 94 | 66 | 18 | 60 | 35 | 13 | 10 | 4 | 3 | 5 | 100 |
25 | 15 | ||||||||||||||||
40 | 16 | ||||||||||||||||
63 | 160 | 64 | 18 | ||||||||||||||
100 | 170 | 62 | 26 | 20 | |||||||||||||
80 | 16 | 160 | 133 | 121 | 120 | 106 | 105 | 78 | 18 | 60 | 35 | 14 | 10 | 4 | 3 | 5 | 100 |
25 | 16 | ||||||||||||||||
40 | 17 | ||||||||||||||||
63 | 170 | 77 | 19 | ||||||||||||||
100 | 180 | 75 | 26 | 22 | |||||||||||||
100 | 16 | 180 | 158 | 150 | 149 | 129 | 128 | 96 | 18 | 70 | 35 | 15 | 10 | 4 | 3 | 5 | 105 |
25 | 190 | 22 | 17 | ||||||||||||||
40 | 18 | ||||||||||||||||
63 | 200 | 94 | 26 | 21 | |||||||||||||
100 | 210 | 92 | 29 | 25 | |||||||||||||
125 | 16 | 210 | 184 | 176 | 175 | 155 | 154 | 121 | 18 | 70 | 35 | 18 | 10 | 4 | 3 | 5 | 105 |
25 | 220 | 26 | 20 | ||||||||||||||
40 | 120 | 22 | |||||||||||||||
63 | 240 | 118 | 29 | 26 | |||||||||||||
100 | 250 | 112 | 32 | 30 | |||||||||||||
150 | 16 | 240 | 212 | 204 | 203 | 183 | 182 | 146 | 22 | 90 | 35 | 19 | 10 | 4 | 3 | 10 | 110 |
25 | 250 | 26 | 22 | ||||||||||||||
40 | 145 | 25 | |||||||||||||||
63 | 280 | 142 | 30 | 30 | |||||||||||||
100 | 290 | 136 | 34 | ||||||||||||||
200 | 16 | 295 | 268 | 260 | 259 | 239 | 238 | 202 | 22 | 120 | 35 | 22 | 10 | 4 | 3 | 10 | 115 |
25 | 310 | 278 | 26 | 26 | |||||||||||||
40 | 320 | 285 | 200 | 29 | 30 | 16 | |||||||||||
63 | 345 | 198 | 32 | 36 | |||||||||||||
100 | 360 | 190 | 38 | 40 | |||||||||||||
250 | 16 | 350 | 320 | 313 | 312 | 292 | 291 | 254 | 26 | 120 | 50 | 25 | 10 | 4 | 3 | 10 | 120 |
25 | 370 | 335 | 29 | 30 | |||||||||||||
40 | 385 | 345 | 252 | 32 | 34 | 16 | |||||||||||
63 | 400 | 246 | 38 | 40 | |||||||||||||
100 | 430 | 236 | 48 | ||||||||||||||
300 | 16 | 410 | 370 | 364 | 363 | 343 | 342 | 303 | 26 | 120 | 40 | 28 | 10 | 5 | 4 | 10 | 120 |
25 | 430 | 390 | 29 | 34 | 16 | ||||||||||||
40 | 450 | 410 | 301 | 32 | 38 | ||||||||||||
63 | 460 | 294 | 38 | 45 | |||||||||||||
100 | 250 | 284 | 44 | 53 | |||||||||||||
350 | 16 | 470 | 430 | 422 | 421 | 395 | 394 | 351 | 26 | 140 | 50 | 32 | 16 | 5 | 4 | 10 | 125 |
25 | 490 | 450 | 32 | 38 | |||||||||||||
40 | 510 | 465 | 42 | ||||||||||||||
63 | 525 | 342 | 38 | 50 | |||||||||||||
100 | 560 | 332 | 50 | 60 | |||||||||||||
400 | 16 | 525 | 482 | 474 | 473 | 447 | 446 | 398 | 29 | 150 | 50 | 34 | 16 | 5 | 4 | 10 | 130 |
25 | 550 | 505 | 32 | 40 | |||||||||||||
40 | 585 | 535 | 38 | 48 | |||||||||||||
63 | 386 | 44 | 56 | ||||||||||||||
100 | 620 | 376 | 50 | 66 | |||||||||||||
500 | 16 | 650 | 585 | 576 | 575 | 549 | 548 | 501 | 32 | 150 | 50 | 33 | 16 | 5 | 4 | 20 | 135 |
25 | 660 | 615 | 500 | 38 | 42 | ||||||||||||
40 | 670 | 495 | 44 | 52 | 20 | ||||||||||||
63 | 705 | 485 | 50 | 65 | |||||||||||||
100 | - | - | - | - | - | - | - | - | - | - | - | - | - | - | - | - | |
600 | 16 | 770 | 685 | 678 | 677 | 651 | 650 | 602 | 38 | 180 | 50 | 35 | 20 | 6 | 5 | 20 | 145 |
25 | 720 | 600 | 46 | ||||||||||||||
40 | 795 | 735 | 595 | 50 | 63 | ||||||||||||
63 | 820 | 585 | 54 | 75 | |||||||||||||
100 | - | - | - | - | - | - | - | - | - | - | - | - | - | - | - | - |
4.3 Расчетные массы изделий приведены в таблице 5 с учетом плотности стали 7850 кг/м3.
Таблица 5
DN | PN, кгс/см2 | Масса, кг, не более | |||||||||||
Тип 1 | Тип 2 | Тип 2 | Тип 4 | ||||||||||
1 | 2 | 3 | 1 | 2 | 3 | 1 | 2 | 3 | 1 | 2 | 3 | ||
15 | 16 | 0,30 | 0,17 | 0,18 | 0,28 | 0,16 | 0,17 | - | - | - | 0,41 | 0,21 | 0,22 |
25 | - | - | - | ||||||||||
40 | 0,31 | 0,17 | 0,18 | - | - | - | 0,44 | 0,23 | 0,24 | ||||
63 | - | - | - | 0,79 | 0,39 | 0,42 | 0,45 | ||||||
100 | - | - | - | 0,35 | 0,19 | 0,20 | 0,48 | 0,24 | 0,25 | ||||
160 | - | - | - | - | - | - | - | - | - | ||||
20 | 16 | 0,47 | 0,24 | 0,25 | 0,45 | 0,22 | 0,25 | - | - | - | 0,60 | 0,29 | 0,33 |
25 | - | - | - | ||||||||||
40 | - | - | - | ||||||||||
63 | - | - | - | 0,50 | 0,24 | 0,27 | 0,87 | 0,40 | 0,45 | 0,66 | 0,31 | 0,34 | |
100 | - | - | - | 0,54 | 0,26 | 0,29 | 0,73 | 0,33 | 0,40 | ||||
160 | - | - | - | - | - | - | - | - | - | ||||
25 | 16 | 0,52 | 0,30 | 0,34 | 0,60 | 0,35 | 0,40 | - | - | - | 0,82 | 0,43 | 0,49 |
25 | - | - | - | ||||||||||
40 | - | - | - | ||||||||||
63 | - | - | - | 0,65 | 0,37 | 0,43 | 1,36 | 1,00 | 1,10 | 0,83 | 0,45 | 0,50 | |
100 | - | - | - | 0,70 | 0,40 | 0,45 | |||||||
160 | - | - | - | - | - | - | - | - | - | ||||
32 | 16 | 0,84 | 0,43 | 0,51 | 0,74 | 0,41 | 0,49 | - | - | - | 1,08 | 0,53 | 0,61 |
25 | - | - | - | ||||||||||
40 | 0,88 | 0,48 | 0,47 | - | - | - | 1,18 | 0,59 | 0,68 | ||||
63 | - | - | - | 0,89 | 0,48 | 0,47 | 1,71 | 1,11 | 1,30 | 1,19 | |||
100 | - | - | - | 0,96 | 0,51 | 0,60 | 1,28 | 0,63 | 0,72 | ||||
160 | - | - | - | - | - | - | 2,08 | 1,30 | 1,50 | - | - | - | |
40 | 16 | 1,23 | 0,58 | 0,72 | 1,15 | 0,56 | 0,70 | - | - | - | 1,48 | 0,70 | 0,84 |
25 | - | - | - | ||||||||||
40 | - | - | - | ||||||||||
63 | - | - | - | 1,30 | 0,60 | 0,75 | 2,17 | 0,98 | 1,24 | 1,58 | 0,75 | 0,88 | |
100 | - | - | - | 1,39 | 0,65 | 0,80 | 1,67 | 0,79 | 0,93 | ||||
160 | - | - | - | - | - | - | 3,04 | 1,38 | 1,71 | - | - | - | |
50 | 16 | 1,52 | 0,70 | 1,02 | 1,52 | 0,71 | 0,95 | - | - | - | 1,86 | 0,89 | 1,11 |
25 | 1,63 | 0,76 | 1,01 | - | - | - | 1,98 | 0,94 | 1,18 | ||||
40 | - | - | - | 1,99 | 1,95 | ||||||||
63 | - | - | - | 1,88 | 0,88 | 1,14 | 3,10 | 1,47 | 1,81 | 2,22 | 1,06 | 1,30 | |
100 | - | - | - | 2,13 | 1,00 | 1,27 | 4,10 | 1,74 | 2,54 | 2,47 | 1,18 | 1,43 | |
160 | - | - | - | - | - | - | 6,10 | 2,66 | 3,62 | - | - | - | |
65 | 16 | 2,42 | 1,05 | 1,52 | 2,27 | 0,96 | 1,41 | - | - | - | 2,74 | 1,16 | 1,61 |
25 | 2,58 | 1,09 | 1,60 | - | - | - | 3,03 | 1,29 | 1,77 | ||||
40 | 2,74 | 1,16 | 1,69 | - | - | - | 3,18 | 1,35 | 1,86 | ||||
63 | - | - | - | 3,11 | 1,32 | 1,87 | 5,90 | 2,52 | 3,42 | 3,54 | 1,53 | 2,05 | |
100 | - | - | - | 3,47 | 1,48 | 2,06 | 7,70 | 3,41 | 4,33 | 3,91 | 1,69 | 2,23 | |
160 | - | - | - | - | - | - | 9,87 | 4,37 | 5,54 | - | - | - | |
80 | 16 | 2,85 | 1,10 | 1,80 | 2,82 | 1,12 | 1,81 | - | - | - | 3,27 | 1,37 | 2,01 |
25 | 3,18 | 1,26 | 2,03 | - | - | - | 3,10 | 1,27 | 2,24 | ||||
40 | 3,36 | 1,33 | 2,14 | - | - | - | 3,80 | 1,58 | 2,33 | ||||
63 | - | - | - | 3,75 | 1,49 | 2,36 | 6,16 | 3,08 | 3,20 | 4,20 | 1,75 | 2,55 | |
100 | - | - | - | 4,34 | 1,75 | 2,68 | 9,75 | 4,42 | 5,31 | 4,80 | 2,01 | 2,88 | |
160 | - | - | - | - | - | - | 11,64 | 4,98 | 6,66 | - | - | - | |
100 | 16 | 4,20 | 1,60 | 2,70 | 4,20 | 1,57 | 2,69 | - | - | - | 4,79 | 1,91 | 2,94 |
25 | 4,73 | 1,80 | 3,00 | 4,74 | 1,77 | 2,99 | - | - | - | 5,31 | 2,11 | 3,25 | |
40 | 4,99 | 1,87 | 3,14 | - | - | - | 5,56 | 2,21 | 3,40 | ||||
63 | - | - | - | 5,76 | 2,21 | 3,61 | 11,40 | 4,69 | 6,80 | 6,40 | 2,55 | 3,86 | |
100 | - | - | - | 6,84 | 2,66 | 4,23 | 12,70 | 5,44 | 7,69 | 7,50 | 3,02 | 4,48 | |
160 | - | - | - | - | - | - | 15,90 | 6,42 | 9,27 | - | - | - | |
125 | 16 | 6,50 | 2,27 | 4,26 | 6,51 | 2,25 | 4,29 | - | - | - | 7,19 | 2,66 | 4,56 |
25 | 7,16 | 2,51 | 4,68 | 7,17 | 2,45 | 4,71 | - | - | - | 7,86 | 2,90 | 4,97 | |
40 | 7,87 | 2,76 | 5,14 | - | - | - | 8,55 | 3,17 | 5,39 | ||||
63 | - | - | - | 9,29 | 3,31 | 5,97 | 17,78 | 6,90 | 10,76 | 9,99 | 3,74 | 6,24 | |
100 | - | - | - | 10,88 | 4,06 | 6,80 | 21,48 | 8,74 | 12,64 | 11,62 | 4,54 | 7,06 | |
160 | - | - | - | - | - | - | 26,11 | 10,67 | 15,34 | - | - | - | |
150 | 16 | 8,87 | 2,80 | 6,05 | 8,93 | 3,04 | 6,14 | - | - | - | 9,72 | 3,54 | 6,43 |
25 | 10,15 | 3,51 | 6,88 | 10,21 | 3,58 | 6,97 | - | - | - | 11,04 | 3,98 | 7,30 | |
40 | 11,52 | 3,96 | 7,80 | - | - | - | 12,33 | 4,47 | 8,10 | ||||
63 | - | - | - | 13,85 | 4,86 | 9,19 | 23,71 | 8,75 | 15,20 | 14,67 | 5,38 | 9,49 | |
100 | - | - | - | 15,92 | 5,82 | 10,30 | 29,80 | 17,77 | 18,83 | 16,76 | 6,37 | 10,59 | |
160 | - | - | - | - | - | - | 38,22 | 15,79 | 22,66 | - | - | - | |
200 | 16 | 15,74 | 4,53 | 10,99 | 10,73 | 2,90 | 8,33 | - | - | - | 16,41 | 5,15 | 11,44 |
25 | 19,65 | 6,18 | 13,84 | 19,10 | 6,10 | 13,80 | - | - | - | 18,92 | 6,89 | 12,19 | |
40 | 21,45 | 6,94 | 14,27 | 24,50 | 7,85 | 16,41 | - | - | - | 25,58 | 8,76 | 16,90 | |
63 | - | - | - | 29,32 | 9,56 | 19,42 | 34,42 | 12,81 | 22,83 | 30,36 | 10,48 | 19,91 | |
100 | - | - | - | 33,17 | 11,36 | 21,42 | 43,42 | 16,89 | 26,78 | 34,30 | 12,34 | 21,91 | |
160 | - | - | - | - | - | - | 63,92 | 27,42 | 36,72 | - | - | - | |
250 | 16 | 23,67 | 6,31 | 17,70 | 23,95 | 6,13 | 17,88 | - | - | - | 24,94 | 6,93 | 18,07 |
25 | 31,63 | 9,30 | 22,67 | 31,80 | 9,06 | 22,80 | - | - | - | 33,27 | 10,10 | 23,23 | |
40 | 34,79 | 10,75 | 23,93 | 38,82 | 11,83 | 26,95 | - | - | - | 40,66 | 13,06 | 27,56 | |
63 | - | - | - | 56,08 | 24,63 | 31,36 | 57,38 | 19,47 | 38,31 | 47,96 | 15,91 | 31,96 | |
100 | - | - | - | 56,40 | 18,94 | 37,23 | 70,24 | 25,09 | 45,56 | 58,33 | 20,31 | 37,84 | |
160 | - | - | - | - | - | - | 119,44 | 42,43 | 67,41 | - | - | - | |
300 | 16 | 35,72 | 8,26 | 27,24 | 36,15 | 8,07 | 27,58 | - | - | - | 37,20 | 9,29 | 27,41 |
25 | 48,92 | 13,12 | 35,49 | 49,21 | 12,84 | 35,77 | - | - | - | 51,16 | 14,52 | 36,04 | |
40 | 56,06 | 16,73 | 38,84 | 62,22 | 18,26 | 43,18 | - | - | - | 65,19 | 20,47 | 43,94 | |
63 | - | - | - | 74,01 | 22,76 | 50,44 | 87,04 | 28,60 | 58,38 | 77,09 | 25,07 | 51,21 | |
100 | - | - | - | 88,40 | 28,68 | 58,74 | 112,71 | 38,93 | 73,72 | 91,58 | 31,14 | 59,50 | |
160 | - | - | - | - | - | - | 130,63 | 44,35 | 86,22 | - | - | - | |
350 | 16 | 54,32 | 12,67 | 41,27 | 54,95 | 12,63 | 41,93 | - | - | - | 56,33 | 14,29 | 41,65 |
25 | 71,86 | 19,08 | 52,23 | 72,26 | 18,91 | 52,80 | - | - | - | 74,57 | 21,13 | 53,06 | |
40 | 78,21 | 22,30 | 55,51 | 85,74 | 24,34 | 61,27 | - | - | - | 89,32 | 26,98 | 61,95 | |
63 | - | - | - | 103,33 | 30,85 | 71,94 | 111,35 | 34,72 | 75,40 | 106,72 | 33,65 | 72,62 | |
100 | - | - | - | 125,39 | 39,47 | 85,28 | 140,96 | 45,88 | 93,85 | 128,96 | 42,44 | 85,97 | |
160 | - | - | - | - | - | - | - | - | - | - | - | - | |
400 | 16 | 71,70 | 16,02 | 54,81 | 72,43 | 15,94 | 55,62 | - | - | - | 73,89 | 17,94 | 55,08 |
25 | 94,57 | 24,36 | 69,02 | 95,01 | 24,14 | 69,68 | - | - | - | 97,88 | 26,84 | 69,85 | |
40 | 109,84 | 32,06 | 76,73 | 130,33 | 37,96 | 91,32 | - | - | - | 135,12 | 41,62 | 92,45 | |
63 | - | - | - | 154,01 | 47,51 | 105,45 | 160,72 | 52,19 | 108,55 | 159,04 | 51,42 | 106,57 | |
100 | - | - | - | 166,73 | 53,73 | 111,86 | 200,59 | 67,36 | 133,25 | 188,55 | 63,17 | 124,24 | |
160 | - | - | - | - | - | - | 337,36 | 132,35 | 205,03 | - | - | - | |
500 | 16 | 102,36 | 20,20 | 81,66 | 103,59 | 20,14 | 83,01 | - | - | - | 101,84 | 22,05 | 79,35 |
25 | 142,53 | 34,29 | 107,90 | 143,03 | 33,75 | 109,01 | - | - | - | 146,46 | 37,62 | 148,57 | |
40 | 155,81 | 38,87 | 117,23 | 175,50 | 43,51 | 132,35 | - | - | - | 178,80 | 47,25 | 131,91 | |
63 | - | - | - | 221,10 | 58,13 | 162,69 | - | - | - | 224,17 | 62,11 | 162,25 | |
100 | - | - | - | - | - | - | - | - | - | - | - | - | |
600 | 16 | 158,71 | 26,19 | 128,16 | 157,02 | 26,01 | 130,81 | - | - | - | 144,92 | 27,64 | 117,08 |
25 | 214,03 | 46,10 | 165,29 | 211,87 | 45,32 | 166,53 | - | - | - | 215,54 | 51,12 | 164,40 | |
40 | 246,20 | 58,58 | 184,54 | 302,65 | 72,97 | 229,62 | - | - | - | 307,38 | 79,39 | 227,93 | |
63 | - | - | - | 361,39 | 92,22 | 268,97 | - | - | - | 367,14 | 99,01 | 267,93 | |
100 | - | - | - | - | - | - | - | - | - | - | - | - | |
Примечание - В заголовке таблицы цифрами обозначено: "1" - поворотная заглушка, "2" - заглушка с хвостовиком, "3" - кольцо с хвостовиком. | |||||||||||||
4.4 Размеры уплотнительных поверхностей изделий должны соответствовать размерам уплотнительных поверхностей фланцев по ГОСТ 33259.
4.5 Условные обозначения изделий следует формировать в соответствии со схемой, представленной на рисунке 9.
Наименование изделия X- X- X- X ГОСТ Р 71797-2024
?Обозначение настоящего стандарта
? ? ? ? ???????????????????????????????????
? ? ? ?Материальное исполнение
? ? ? ????????????????????????????????????????
? ? ?Номинальное давление PN
? ? ????????????????????????????????????????????
? ?Номинальный диаметр DN
? ????????????????????????????????????????????????
?Тип
????????????????????????????????????????????????????
Примеры условных обозначений
1 Поворотная заглушка типа 1, номинальным диаметром DN 100, рассчитанная на номинальное давление 1,6 МПа (PN 16), из стали марки 09Г2С категории 6 по настоящему стандарту:
Заглушка поворотная 1-100-16-09Г2С-6 ГОСТ Р 71797-2024
2 Заглушка с хвостовиком типа 2, номинальным диаметром DN 100, рассчитанная на номинальное давление 4,0 МПа (PN 40), из стали марки 09Г2С категории 6 по настоящему стандарту:
Заглушка с хвостовиком 2-100-40-09Г2С-6 ГОСТ Р 71797-2024
3 Кольцо с хвостовиком типа 3, номинальным диаметром DN 100, рассчитанное на номинальное давление 6,3 МПа (PN 63), из стали марки 09Г2С категории 6 по настоящему стандарту:
Кольцо с хвостовиком 3-100-63-09Г2С-6 ГОСТ Р 71797-2024
5.1 Общие требования
5.1.1 Изделия должны соответствовать требованиям настоящего стандарта, комплекту конструкторской документации и требованиям, указанным заказчиком при заказе.
5.1.2 Изделия должны обеспечивать работоспособность, прочность и герметичность фланцевых соединений всех типов и размеров при использовании всех видов уплотнительных прокладок с учетом конкретных условий их эксплуатации (в том числе внешних нагрузок, коррозионного воздействия рабочей и окружающей среды и др.).
5.2 Требования к конструкции
5.2.1 Уплотнительные поверхности изделий, применяемых в соединениях с уплотнительными прокладками, должны соответствовать требованиям к уплотнительным поверхностям прокладок и фланцев.
5.2.2 Перемычка должна выдерживать вес соответственно заглушки и/или кольца во всех положениях без ее деформации.
5.2.3 Для изделий массой более 20 кг должны быть предусмотрены приспособления для строповки и установки.
5.2.4 Отклонения размеров изделий не должны превышать предельных отклонений, приведенных в таблице 6.
Таблица 6
Размер | Предельные отклонения изделий | |
A, B |  по ГОСТ 25347 | |
D | По классу допуска h16 по ГОСТ 25347 | |
D1, D3 | По классу допуска H12 по ГОСТ 25347 | |
D2, D4 | По классу допуска h12 по ГОСТ 25347 | |
b | До 18 мм включ. | +2 мм |
Св. 18 до 50 мм включ. | +3 мм | |
Св. 50 мм | +4 мм | |
b1 | Для листового проката | По соответствующим стандартам на металлопродукцию |
Для поковок |  по ГОСТ 25347 | |
Для штамповок | По классу T1 по ГОСТ 7505 | |
b2 | +/- 0,20 мм | |
d1 | До 30 мм включ. | По классу допуска H16 по ГОСТ 25347 |
Св. 30 до 80 мм включ. | По классу допуска H15 по ГОСТ 25347 | |
Св. 80 мм | По классу допуска H14 по ГОСТ 25347 | |
d3 | +/- 0,15 мм | |
h | -1 мм | |
h1, h2 | +0,5 мм | |
h3 | +0,4 мм | |
Угол 45° | +/- 5° | |
5.2.5 Отклонения размеров других механически обработанных поверхностей изделий, не ограниченных допусками, не должны превышать предельных отклонений, установленных классами допусков h14 и H14 по ГОСТ 25347.
5.2.6 При изготовлении из поковок шероховатость поверхностей Б (см. рисунки 1 - 8) должна быть не более 100 мкм.
5.2.7 Отклонение от плоскостности уплотнительных поверхностей поворотных заглушек, заглушек с хвостовиками или колец с хвостовиками должно быть не более 0,4 мм.
5.3 Требования к изготовлению
5.3.1 Изделия изготавливают путем механической обработки из листового проката.
Допускается изготовление поворотных заглушек, заглушек с хвостовиками или колец с хвостовиками из поковок (штамповок). Условный предел текучести поковок (штамповок) при температуре 20 °C должен быть не менее 215 Н/мм2.
5.3.2 Крепление перемычек, хвостовиков выполняют с помощью сварки. Вид сварки, тип сварного соединения и его размеры должны соответствовать ГОСТ 5264, ГОСТ 14771.
5.3.3 В сварных швах не допускаются дефекты согласно ГОСТ 34347-2017 (пункты 5.10.2, 5.10.3).
5.3.4 На поверхности изделий не допускается наличия рисок, забоин, раковин, трещин, плен, заусенцев и других дефектов, снижающих их прочность. На уплотнительных поверхностях не допускаются вмятины, задиры, трещины, раковины, механические повреждения.
5.3.5 Визуальный и измерительный контроль качества сварных соединений проводят в доступных местах по всей протяженности сварных швов после очистки их и прилегающих к ним поверхностей основного металла от шлака, брызг и других загрязнений.
5.4 Требования к материалам
5.4.1 Материалы для изготовления изделий выбирают в зависимости от условий эксплуатации (расчетного и рабочего давления, расчетной и рабочей температуры, характеристик рабочей и окружающей среды, их коррозионных свойств) и материалов фланцевых соединений, для которых они предназначены.
5.4.2 Общие требования к материалам - в соответствии с ГОСТ 34347. Рекомендуемые материалы для изготовления изделий и пределы их применения по температуре приведены в таблице 7.
Таблица 7
Материал | Химический состав | Вид металлопродукции | Сортамент и технические требования | Температура применения, °C |
20 | По ГОСТ 1050 | Листовой прокат | По ГОСТ 1577 | От минус 20 до плюс 425 включ. |
Поковка | По ГОСТ 8479 (КП 215) | |||
09Г2С | По ГОСТ 5520 | Листовой прокат | По ГОСТ 19281 | От минус 70 до плюс 475 включ. |
По ГОСТ 19281 | Поковка | По ГОСТ 8479 (КП 245) | ||
20Юч <*> | Листовой прокат | От минус 40 до плюс 475 включ. | ||
Поковка | ||||
12ХМ | По ГОСТ 5520 | Листовой прокат | По ГОСТ 5520 | От 0 до 560 включ. |
15ХМ | По ГОСТ 4543 | Поковка | По ГОСТ 8479 (КП 275) | |
12Х1МФ | По ГОСТ 5520 | Листовой прокат | По ГОСТ 5520 | От 0 до 570 включ. |
Поковка | По ГОСТ 8479 (КП 265) | |||
15Х5М | По ГОСТ 20072 | Листовой прокат | По ГОСТ 7350 | От 0 до 650 включ. |
Поковка | По ГОСТ 8479 (КП 215) | |||
12Х18Н10Т | По ГОСТ 5632 | Листовой прокат | По ГОСТ 7350 | От минус 610 до плюс 700 включ. |
Поковка | По ГОСТ 25054 | |||
10Х17Н13М2Т | По ГОСТ 5632 | Листовой прокат | По ГОСТ 7350 | От минус 350 до плюс 700 включ. |
Поковка | По ГОСТ 25054 | От минус 253 до плюс 700 включ. | ||
5.4.3 Применяемые материалы должны быть в термически обработанном состоянии. Режим термической обработки применяемой металлопродукции должен соответствовать требованиям конструкторской документации или заказа.
5.4.4 Материал перемычки или хвостовика должен быть того же структурного класса, что и материал заглушки и/или кольца соответственно.
5.4.5 Сварочные материалы должны соответствовать документам, в соответствии с которыми их изготавливают и поставляют, и обеспечивать требуемые согласно конструкторской документации или заказу свойства сварных соединений. Сварочные материалы перед применением должны быть подготовлены в соответствии с рекомендациями по применению.
5.4.6 Качество и характеристики материалов должны быть подтверждены их изготовителями в документах о качестве (сертификатах качества, паспортах).
5.4.7 Материалы должны иметь маркировку, обеспечивающую возможность их идентификации с данными документов о качестве.
5.4.8 Изготовитель поворотных заглушек, заглушек с хвостовиками или колец с хвостовиками должен проводить входной контроль материалов до запуска их в производство.
5.5 Комплектность и документация
5.5.1 В комплект поставки должны входить:
- изделия в количестве согласно заказу;
- сопроводительная документация.
5.5.2 Сопроводительная документация должна включать:
- паспорт;
- сборочный чертеж;
- инструкцию по монтажу;
- комплектовочную ведомость;
- упаковочные листы на каждое грузовое место.
5.5.3 В комплект поставки должен входить один экземпляр документов. По требованию заказчика может быть поставлено другое количество экземпляров документов.
5.5.4 На изделия, поставляемые совместно с сосудом, аппаратом или технологическим трубопроводом (в сборе с фланцевыми соединениями), документацию оформляют в соответствии с требованиями к документации на сосуд, аппарат или технологический трубопровод.
5.5.5 Форму паспорта устанавливает изготовитель. Рекомендуемая форма паспорта приведена в приложении А.
5.5.6 К паспорту должны быть приложены копии сертификатов качества на примененные основные и сварочные материалы, копии документов о проведенной сварке, термической обработке, документы (протоколы, акты), содержащие результаты контроля и испытаний, в том числе контроля качества сварных соединений, а также в паспорт может быть включена дополнительная информация.
5.6 Маркировка
5.6.1 На каждом изделии должна быть нанесена идентификационная маркировка.
5.6.2 Идентификационную маркировку выполняют на наружной цилиндрической поверхности изделия клеймением (ручным или машинным).
5.6.3 Маркировка изделия должна содержать:
- наименование изготовителя и его товарный знак (при наличии);
- условное обозначение без указания наименования изделия;
- заводской номер изделия;
- дату изготовления.
5.6.4 При поставке изделий партиями дополнительно маркировку выполняют на ярлыке, прикрепляемом к упаковке, при этом маркировка должна содержать:
- наименование изготовителя и его товарный знак (при наличии);
- условное обозначение изделия;
- номер партии, заводские номера изделий в партии;
- дату изготовления;
- массу нетто (масса партии изделий), кг;
- массу брутто (масса упаковки с партией изделий), кг.
5.6.5 На наружной цилиндрической поверхности каждого изделия, прошедшего контроль качества, должно быть нанесено клеймо, удостоверяющее качество, а также в паспорте и на ярлыке упаковки - штамп, удостоверяющий качество.
5.6.6 Знаки маркировки должны быть четкими и различимыми без применения увеличительных вспомогательных средств.
5.6.7 Количество и состав грузовых мест, вид транспортной тары при их поставке определяет изготовитель. Маркировку транспортной тары осуществляют по ГОСТ 14192.
5.6.8 Маркировку упаковки (ящики, коробки, пакеты и пр.) следует наносить на ярлык, прикрепляемый к ней.
5.6.9 При необходимости по согласованию между изготовителем и заказчиком допускается устанавливать в заказе дополнительные требования к маркировке.
5.7 Окрашивание, консервация и упаковка
5.7.1 Перед упаковкой изделия, прошедшие контроль качества, подлежат окрашиванию (при наличии требований в заказе), консервации (временной противокоррозионной защите), обеспечивающей защиту поверхности на период транспортирования и хранения.
5.7.2 Подготовку металлических поверхностей перед окрашиванием необходимо проводить в соответствии с ГОСТ Р ИСО 8501-1, при этом степень очистки поверхности - Sa 2, St 2.
5.7.3 Окрашивание необходимо проводить по технологической инструкции изготовителя. Способ нанесения лакокрасочного покрытия и применяемые для этого материалы выбирает изготовитель с учетом требований в заказе.
5.7.4 Консервацию металлических неокрашенных поверхностей изделий необходимо проводить по технологической инструкции изготовителя в соответствии с ГОСТ 9.014 и с учетом условий транспортирования и хранения.
5.7.5 Уплотнительные поверхности изделий, находящиеся в нерабочем положении, необходимо подвергать консервации по варианту ВЗ-4 по ГОСТ 9.014. Расконсервация указанных поверхностей происходит при повороте в рабочее положение.
5.7.6 Способ консервации и применяемые для этого материалы, выбранные изготовителем, должны обеспечивать сохранность изделий в течение двух лет без переконсервации.
5.7.7 Данные о проведенной консервации должны быть указаны в паспорте.
5.7.8 Упаковку изделий необходимо проводить по технологической инструкции изготовителя в соответствии с ГОСТ 23170 с учетом объема и массы партии, условий транспортирования и хранения.
5.7.9 Виды, способы упаковки и применяемые для этого материалы, выбранные изготовителем, должны обеспечивать сохранность изделий, защиту уплотнительных поверхностей от любых повреждений при транспортировании и хранении.
5.7.10 Изделия, упакованные в деревянные ящики или металлическую тару, должны быть закреплены для предотвращения перемещения.
5.7.11 При поставке изделий несколькими грузовыми местами каждое грузовое место должно иметь свой упаковочный лист.
5.7.12 Сопроводительная документация, прилагаемая к изделиям, должна быть герметично упакована и вложена в транспортную тару.
5.7.13 По согласованию между изготовителем и заказчиком допускается устанавливать в заказе дополнительные требования к окрашиванию, консервации, упаковке.
5.8 Требования, указываемые в заказе
5.8.1 При заказе изделий заказчик должен указать следующую информацию:
- наименование и тип изделия с учетом типа уплотнительной поверхности фланцевого соединения;
- номинальный диаметр DN;
- номинальное давление PN;
- марку стали;
- размер партии - количество, шт.
5.8.2 По согласованию с изготовителем дополнительно заказчик может указать другие требования, в том числе к применяемым материалам, контролю сварных швов, маркировке, окрашиванию, консервации, упаковке.
6.1 Изделия пожаробезопасны, взрывобезопасны, электробезопасны, нетоксичны, не представляют радиационной опасности и не оказывают вреда окружающей природной среде и здоровью человека при испытании, хранении, транспортировании, эксплуатации и утилизации.
6.2 Погрузочно-разгрузочные работы с изделиями следует выполнять в соответствии с ГОСТ 12.3.009 и документацией организации, выполняющей данные работы.
7.1 Изделия принимают партиями или поштучно.
7.2 Партией считают изделия одного наименования и типа, одного номинального диаметра, рассчитанные на одно номинальное давление, изготовленные по одной технологии из металлопродукции одной марки.
7.3 Каждое изделие изготовитель подвергает приемо-сдаточным испытаниям в целях оценки основных параметров и характеристик и подтверждения соответствия требованиям настоящего стандарта.
7.4 Приемо-сдаточные испытания должны включать контроль:
- маркировки;
- соответствия примененных материалов указанным в конструкторской документации материалам;
- качества поверхности, в том числе уплотнительных поверхностей;
- размеров;
- качества сварных соединений;
- качества покрытия;
- качества консервации;
- массы;
- комплектности изделия и сопроводительной документации;
- качества упаковки.
7.5 Партию изделий или изделие принимают, если полностью подтверждено соответствие требованиям настоящего стандарта и комплекту конструкторской документации.
7.6 Если в ходе приемо-сдаточных испытаний выявлены несоответствия изделий требованиям настоящего стандарта хотя бы по одному пункту, то изделия должны быть возвращены в производство для устранения несоответствий. После устранения несоответствий изделия повторно подвергают приемо-сдаточным испытаниям в полном объеме. При положительных результатах повторных испытаний изделия принимают.
7.7 Результаты приемо-сдаточных испытаний должны быть оформлены документально.
8.1 Контроль маркировки изделий проводят визуально без увеличительных вспомогательных средств, проверяют наличие маркировки, ее соответствие конструкторской документации, полноту указанных данных.
8.2 Контроль соответствия материалов, примененных при изготовлении изделия, материалам, указанным в конструкторской документации, проводят путем сопоставления маркировки изделия с данными, указанными в паспорте изделия, в заказе, в конструкторской документации и в документах о качестве на примененные материалы.
8.3 Контроль качества поверхности изделий, в том числе уплотнительных поверхностей, проводят визуально без увеличительных вспомогательных средств. Контроль шероховатости поверхности изделий проводят путем визуального сопоставления с образцами шероховатости или с применением профилометров.
8.4 Контроль размеров изделий проводят по технологической инструкции изготовителя с помощью универсальных средств измерений. Средства измерений должны быть поверены, допущены к применению и должны обеспечивать требуемую точность измерений.
8.5 Контроль качества сварных соединений (при их наличии у изделий) проводят по представленным отчетным документам о контроле визуальным и измерительным методами, проведенном в процессе изготовления.
8.6 Контроль качества покрытия изделий проводят визуально.
8.7 Контроль качества консервации изделий проводят визуально, проверяют полноту данных в паспорте.
8.8 Контроль массы изделия проводят путем взвешивания на весах для статического взвешивания обычного класса точности.
8.9 Контроль комплектности изделий и сопроводительной документации проводят визуально, проверяют соответствие заказу, количество изделий и наличие комплекта документов в упаковке.
8.10 Контроль качества упаковки изделий проводят визуально, проверяют закрепление в упаковке, наличие ярлыка на упаковке, полноту данных на нем.
9.1 Изделия допускается транспортировать любым видом транспорта в соответствии с действующими правилами перевозки грузов.
9.2 При транспортировании и хранении изделий должны быть созданы условия, обеспечивающие их сохранность, защиту от механических повреждений, деформаций, попадания атмосферных осадков, загрязнений.
9.3 Категорию и условия транспортирования и хранения изделий назначает изготовитель в части воздействия климатических факторов внешней среды по ГОСТ 15150, в части воздействия механических факторов - по ГОСТ 23170.
9.4 Сопроводительную документацию, в том числе второй экземпляр упаковочного листа, отправляют в грузовом месте N 1 или почтой в течение 1 мес с момента поставки изделий.
10.1 Изготовитель должен гарантировать соответствие изделий требованиям настоящего стандарта при соблюдении условий транспортирования, хранения, монтажа и эксплуатации.
10.2 Гарантийный срок эксплуатации изделий должен составлять не менее 18 мес с момента ввода их в эксплуатацию, но не более 24 мес с момента отгрузки изготовителем. Другой гарантийный срок эксплуатации изделий может быть установлен в паспорте по согласованию между заказчиком и изготовителем.
10.3 Гарантия не распространяется на изделия, подвергшиеся переделке, неправильной эксплуатации.
11.1 Монтаж изделий к сосуду, аппарату, технологическому трубопроводу или трубопроводной арматуре осуществляют в соответствии с инструкцией по монтажу и согласно монтажной маркировке.
11.2 Перед монтажом изделий необходимо провести визуальный контроль, удалить имеющуюся временную противокоррозионную защиту.
11.3 Поворотную заглушку устанавливают между двумя фланцами, используя две уплотнительные прокладки, в соответствии с указаниями на сборочном чертеже и с направлением поворота, закрепляют с помощью крепежных изделий (шпилек и гаек). Одна из шпилек фланцевого соединения служит поворотной осью для поворотной заглушки. Для отсечения потока среды поворотную заглушку необходимо повернуть, для чего во фланцевом соединении одна шпилька является осью поворота, другая диаметрально расположенная шпилька должна быть ослаблена на зазор, позволяющий осуществить поворот, остальные две шпильки должны быть извлечены. После правильной установки поворотной заглушки фланцевое соединение повторно закрепляют шпильками и гайками. Длину шпилек подбирают с учетом толщины поворотной заглушки. Заглушку с хвостовиком или кольцо с хвостовиком аналогично устанавливают во фланцевом соединении.
11.4 Изделия применяют во фланцевых соединениях, уплотняемых следующими прокладками:
- плоскими эластичными по ГОСТ 15180;
- спирально-навитыми термостойкими по ГОСТ Р 52376;
- овального сечения по ГОСТ 34655;
- другими прокладками (например, на основе терморасширенного графита).
11.5 Прокладка должна обеспечивать герметичность соединения в эксплуатационных условиях с учетом параметров рабочей и окружающей среды.
11.6 Материалы изделий должны быть того же структурного класса, что и материалы фланцев.
11.7 Материалы крепежных изделий следует выбирать с коэффициентом линейного расширения, близким по значению коэффициенту линейного расширения материала заглушки и фланца, при разнице в значениях коэффициентов линейного расширения материалов не более 10%.
11.8 Для фланцевых соединений номинальными диаметрами DN 300 и более и (или) при массе поворотной заглушки более 20 кг рекомендуется применять заглушку с хвостовиком и кольцо с хвостовиком.
11.9 Во фланцевых соединениях сосудов и трубопроводов, предназначенных для эксплуатации вредных веществ 1, 2, 3 классов опасности по ГОСТ 12.1.007 и пожаровзрывоопасных веществ по ГОСТ 12.1.044, для уплотнения поворотных заглушек типа 1 следует применять спирально-навитые термостойкие прокладки по ГОСТ Р 52376 с двумя ограничительными кольцами или волновые прокладки на основе терморасширенного графита с центрирующим металлическим выступом.
11.10 Эксплуатация изделий с параметрами рабочей среды, превышающими значения, указанные в паспорте, не допускается.
11.11 Фланцевые соединения с установленными изделиями должны быть герметичными и прочными. Испытания на прочность и герметичность фланцевых соединений проводят при проведении гидравлических испытаний сосуда, аппарата или технологического трубопровода.
11.12 В случае обнаружения деформации или разрушения изделий, их сварных швов при эксплуатации они должны быть заменены на новые или отремонтированы в объеме, необходимом для восстановления работоспособности.
11.13 Изделия, вышедшие из строя или отработавшие свой срок службы, подлежат утилизации и вторичной переработке как металлический лом.
(рекомендуемое)
ПАСПОРТ
наименование изделия
______________________________
обозначение паспорта
1 Сведения об изготовителе
Наименование изготовителя, товарный знак (при наличии) | |
Юридический и фактический адрес изготовителя | |
Сведения о разрешительных документах (при наличии) и срок действия |
2 Сведения об изделии
Наименование изделия | |
Условное обозначение изделия | |
Заводской номер изделия или номер партии, заводские номера изделий в партии, количество шт. в партии | |
Дата изготовления | |
Масса изделия или партии нетто, кг | |
Масса изделия или партии брутто, кг |
3 Основные параметры и характеристики изделия
Тип | |
DN | |
PN | |
Наименование и (или) марка материала | |
Допустимые параметры эксплуатации: | |
- температура, °C | |
- давление, МПа |
4 Сведения о примененных материалах
Наименование и (или) марка материала | |
Наименование изготовителя | |
Сертификат качества (номер и дата) | |
Номер партии/номер плавки | |
Режим термической обработки (при наличии) | |
Сварочные материалы |
Механические свойства материала | ||||
Временное сопротивление  , Н/мм2 | Предел текучести условный  , Н/мм2 | Относительное удлинение при разрыве  , % | Ударная вязкость KCV, Дж/см2 | Твердость HB |
Примечание - Прочерк означает отсутствие значений свойств. | ||||
5 Сведения о консервации
Дата консервации | |
Обозначение варианта временной защиты по ГОСТ 9.014 | |
Наименование и обозначение средства временной защиты | |
Условия хранения | |
Срок защиты без переконсервации в годах | |
Способы расконсервации | |
Должность, фамилия и инициалы, подпись лица, выполнившего консервацию |
6 Комплектность
В комплект поставки входят:
- изделия в количестве ____ шт.;
- паспорт - 1 экз. на партию, поставляемую по одному заказу в один
адрес;
- инструкция по монтажу и эксплуатации - 1 шт.
7 Гарантии изготовителя
Изготовитель гарантирует работоспособность и соответствие изделий
требованиям ГОСТ Р 71797-2024 при условии соблюдения потребителем условий
транспортирования, хранения, монтажа и эксплуатации.
Гарантийный срок эксплуатации изделий составляет ___ мес с момента
ввода в эксплуатацию, но не более ____ мес с момента отгрузки
изготовителем.
8 Свидетельство о приемке
___________________________________________________________________________
условное обозначение изделия
изготовлены, приняты и соответствуют требованиям ГОСТ Р 71797-2024,
комплекту конструкторской документации, признаны годными для эксплуатации
при параметрах, указанных в настоящем паспорте.
Должность ___________ ___________________ _____________
подпись расшифровка подписи число, месяц,
год
Штамп, удостоверяющий качество
Руководитель организации ___________ ___________________ _____________
подпись расшифровка подписи число, месяц,
год
М.П.
УДК 621.643.412:006.354 | ОКС 71.120.01 |
Ключевые слова: заглушка поворотная, заглушка с хвостовиком, кольцо с хвостовиком, конструкция, размеры, допуски, материалы, изготовление, приемка, контроль | |
Вернуться в "Каталог нормативных документов"
Источник информации: https://internet-law.ru/documents/prod/gost-r_gosudarstvennyj-standart/0/gost_68630.html
На правах рекламы:
|
© Антон Серго, 1998-2026.
|
Разработка сайта |
|