

Полное меню
- Актуальное
законодательство - Интернет
и право- - Рассылка ''Закон есть закон''
- - Форум сайта (архив)
- - Законодательство
- - Судебная практика (необычная)
- - Судебная практика (авторская)
- - Процедура UDRP и и решения WIPO
- - Книги серии ''Интернет и Право''
- - Книги в открытом доступе
- - Учебный курс ''Интернет и Право''
- - Учебный курс ''Доменные споры''
- - Литература по ''Интернет и Право''
- - Литература по интел. собственности
- - Научный уголок (работы гостей)
- - Авторские публикации
- Информационные
материалы - ЮРИДИЧЕСКИЕ
УСЛУГИ- - Перечень юридических услуг
- - Карта юридических услуг
- - Юридическая консультация
- - Доменные споры (RU), авторское право
- - Международный суд по доменам (COM)
- - Защита прав на маркетплейсе (WB, Ozon)
- - Защита прав в соцсетях (Vk, Ok, FB)
- - Купля-продажа домена, сайта, ПО
- - Досудебное урегулирование конфликта
- - Защита чести и деловой репутации
- - Отмена блокировки сайта/домена РКН
- - ФАС: товарные знаки, авторское право
- - Регистрация ПО/сайта (Роспатент)
- - Юридическая проверка домена
- - Нотариальное заверение сайтов
- - Способы и формы оплаты услуг
- - Мы в СМИ
- - О компании, клиенты
- - Наши дела и победы
- - Контакты и реквизиты
- Информация
о сайте -


ОписаниеИсточник публикации М.: Стандартинформ, 2010 Примечание к документу С 1 июля 2003 года до вступления в силу технических регламентов акты федеральных органов исполнительной власти в сфере технического регулирования носят рекомендательный характер и подлежат обязательному исполнению только в части, соответствующей целям, указанным в пункте 1 статьи 46 Федерального закона от 27.12.2002 N 184-ФЗ. Документ введен в действие с 01.01.1976. Взамен ГОСТ 10500-63 в части теплоустойчивой стали и ГОСТ 5632-72 в части марок 15Х5, 15Х5М, 15Х5ВФ, 12Х8ВФ. Название документа "ГОСТ 20072-74. Межгосударственный стандарт. Сталь теплоустойчивая. Технические условия" (введен Постановлением Госстандарта СССР от 13.08.1974 N 1966) (ред. от 01.12.1985) "ГОСТ 20072-74. Межгосударственный стандарт. Сталь теплоустойчивая. Технические условия"
|
|||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||

Список изменяющих документов (в ред. Изменения N 1, утв. в октябре 1980 г., Изменения N 2, утв. в декабре 1985 г.) |
МКС 77.080.20
ОКП 09 6001
Взамен ГОСТ 10500-63
в части теплоустойчивой
стали и ГОСТ 5632-72
в части марок 15Х5,
15Х5М, 15Х5ВФ, 12Х8ВФ
Постановлением Государственного комитета стандартов Совета Министров СССР от 13 августа 1974 г. N 1966 дата введения установлена
1 января 1976 года
Ограничение срока действия снято по протоколу N 2-92 Межгосударственного совета по стандартизации, метрологии и сертификации (ИУС 2-93)
Издание с Изменениями N 1, 2, утвержденными в октябре 1980 г., декабре 1985 г. (ИУС 12-80, 3-86).
Настоящий стандарт распространяется на легированную теплоустойчивую сталь перлитного и мартенситного классов горячекатаную и кованую диаметром или толщиной до 200 мм, калиброванную, изготовляемую в прутках, полосах и мотках.
Сталь предназначается для изготовления деталей, работающих в нагруженном состоянии при температуре до 600 °С в течение длительного времени.
В части норм химического состава стандарт распространяется на слитки, все виды проката, поковки и штамповки.
Показатели технического уровня, установленные настоящим стандартом, предусмотрены для высшей и первой категорий качества.
(Измененная редакция, Изм. N 2).
1.1. По видам обработки сталь подразделяют на:
горячекатаную;
кованую;
калиброванную;
калиброванную шлифованную.
1.2. По состоянию материала сталь подразделяют:
без термической обработки;
термически обработанную - Т;
нагартованную - Н (для калиброванной стали).
1.3. В зависимости от назначения горячекатаная и кованая сталь подразделяются на подгруппы:
а - для горячей обработки давлением;
б - для холодной механической обработки (обточки, строжки, фрезерования и другой обработки по всей поверхности);
в - для холодного волочения (подкат).
Назначение стали (подгруппа) должно быть указано в заказе.
2.1а. Сортамент стали должен соответствовать требованиям:
ГОСТ 2590-88 - для горячекатаной круглой;
ГОСТ 2591-88 - для горячекатаной квадратной;
ГОСТ 1133-71 - для кованой круглой и квадратной;
ГОСТ 103-76 и ГОСТ 4405-75 - для горячекатаной полосовой;
ГОСТ 7417-75 - для калиброванной круглой;
ГОСТ 14955-77 - для калиброванной круглой со специальной отделкой поверхности;
ГОСТ 8559-75 - для калиброванной квадратной;
ГОСТ 8560-78 - для калиброванной шестигранной.
Примечания. 1. Допускается изготовлять горячекатаную квадратную сталь со стороной квадрата до 100 мм по ГОСТ 2591-88 с углами, закругленными радиусом, не превышающим 0,15 стороны квадрата.
2. Допускается поставлять круглую калиброванную шлифованную сталь длиной не менее 2 м.
Примеры условных обозначений
Сталь горячекатаная квадратная, со сторонами квадрата 30 мм, обычной точности проката В по ГОСТ 2591-88 марки 20Х3МВФ, для горячей обработки, без термической обработки:
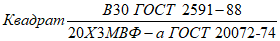
Сталь горячекатаная полосовая, толщиной 36 мм, шириной 90 мм, по ГОСТ 103-76 марки 20Х1М1Ф1БР-Ш, для холодной механической обработки, термически обработанная:
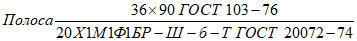
Сталь калиброванная круглая диаметром 25 мм, класса точности 4, ГОСТ 7417-75, марки 12Х1МФ, качество поверхности группы В, нагартованная:
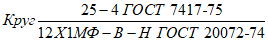
Разд. 2а. (Введен дополнительно, Изм. N 2).
2.1. Легированную теплоустойчивую сталь изготовляют в соответствии с требованиями настоящего стандарта по технологическому регламенту, утвержденному в установленном порядке.
2.2. Марки и химический состав стали должны соответствовать указанным в табл. 1.
Марка стали | Массовая доля элементов, % | ||||||||||||||
Новое обозначение | Старое обозначение | Углерод | Кремний | Марганец | Хром | Никель | Титан | Вольфрам | Молибден | Ниобий | Ванадий | Сера | Фосфор | Бор | Церий |
Не более | |||||||||||||||
1. Стали перлитного класса | |||||||||||||||
12МХ | - | 0,09 - 0,16 | 0,17 - 0,37 | 0,4 - 0,7 | 0,4 - 0,7 | Не более 0,30 | - | - | 0,4 - 0,6 | - | - | 0,025 | 0,030 | - | - |
12Х1МФ | 12ХМФ | 0,10 - 0,15 | 0,17 - 0,37 | 0,4 - 0,7 | 0,9 - 1,2 | Не более 0,30 | - | - | 0,25 - 0,35 | - | 0,15 - 0,30 | 0,025 | 0,030 | - | - |
20Х1М1Ф1ТР | ЭП182 | 0,17 - 0,24 | Не более 0,37 | Не более 0,5 | 0,9 - 1,4 | Не более 0,30 | 0,05 - 0,12 | - | 0,8 - 1,1 | - | 0,7 - 1,0 | 0,030 | 0,030 | Расчетное 0,005 | - |
20Х1М1Ф1БР | 20ХМФБ ЭП44 | 0,18 - 0,25 | Не более 0,37 | 0,5 - 0,8 | 1,0 - 1,5 | Не более 0,30 | Расчетное 0,06 | - | 0,8 - 1,1 | 0,05 - 0,15 | 0,7 - 1,0 | 0,030 | 0,030 | Расчетное 0,005 | Расчетное 0,05 - 0,10 |
25Х1МФ | ЭИ10 | 0,22 - 0,29 | 0,17 - 0,37 | 0,4 - 0,7 | 1,5 - 1,8 | Не более 0,30 | - | - | 0,25 - 0,35 | - | 0,15 - 0,30 | 0,025 | 0,030 | - | - |
18Х3МВ | ЭИ578 | 0,15 - 0,20 | 0,17 - 0,37 | 0,25 - 0,50 | 2,5 - 3,0 | Не более 0,30 | - | 0,5 - 0,8 | 0,5 - 0,7 | - | 0,05 - 0,15 | 0,025 | 0,030 | - | - |
20Х3МВФ | ЭИ415, ЭИ579 | 0,15 - 0,23 | 0,17 - 0,37 | 0,25 - 0,50 | 2,8 - 3,3 | Не более 0,30 | - | 0,3 - 0,5 | 0,35 - 0,55 | - | 0,60 - 0,85 | 0,025 | 0,030 | - | - |
2. Стали мартенситного класса | |||||||||||||||
15Х5 | Х5 | Не более 0,15 | Не более 0,5 | Не более 0,5 | 4,5 - 6,0 | Не более 0,6 | - | - | - | - | - | 0,025 | 0,030 | - | - |
15Х5М | Х5М | Не более 0,15 | Не более 0,5 | Не более 0,5 | 4,5 - 6,0 | Не более 0,6 | - | - | 0,45 - 0,60 | - | - | 0,025 | 0,030 | - | - |
15Х5ВФ | Х5ВФ | Не более 0,15 | 0,3 - 0,6 | Не более 0,5 | 4,5 - 6,0 | Не более 0,6 | - | 0,4 - 0,7 | - | - | 0,4 - 0,6 | 0,025 | 0,030 | - | - |
12Х8ВФ | 1Х8ВФ | 0,08 - 0,15 | Не более 0,6 | Не более 0,5 | 7,0 - 8,5 | Не более 0,6 | - | 0,6 - 1,0 | - | - | 0,3 - 0,5 | 0,025 | 0,030 | - | - |
Примечания. 1. Химические элементы в марках стали обозначены следующими буквами: Б - ниобий, В - вольфрам, М - молибден, Н - никель, Р - бор, Т - титан, Ф - ванадий, Х - хром.
Наименование марок сталей состоит из обозначения элементов и следующих за ними цифр. Цифры, стоящие после букв, указывают среднюю массовую долю легирующего элемента в целых единицах, кроме элементов, присутствующих в стали в малых количествах. Цифры перед буквенным обозначением указывают среднюю или максимальную (при отсутствии нижнего предела) массовую долю углерода в стали в сотых долях процента.
Сталь, полученную методом электрошлакового переплава, дополнительно обозначают через тире в конце наименования марки буквой - Ш.
2. Указанное в таблице количество бора и церия химическим анализом не определяется.
3. Примесь меди не должна превышать 0,20%, а в стали, изготовленной скрап-процессом, не более 0,30%.
4. Сталь марки 25Х1МФ может изготовляться с массовой долей молибдена в пределах 0,6 - 0,8%, в этом случае она обозначается маркой 25Х1М1Ф (Р2).
5. Допускается наличие вольфрама до 0,2%, ванадия до 0,05%, титана до 0,03% (за исключением стали марки 20Х1М1Ф1БР) в сталях перлитного класса, не легированных этими элементами, если иное количество этих элементов не оговорено в документации, утвержденной в установленном порядке. В стали марки 20Х1М1Ф1БР титан химическим анализом не определяется.
6. Допускается наличие вольфрама до 0,3%, ванадия до 0,05%, молибдена до 0,2% и титана до 0,03% в сталях мартенситного класса, не легированных этими элементами, если иное количество этих элементов не оговорено в документации, утвержденной в установленном порядке.
7. Массовая доля серы в стали, выплавленной методом электрошлакового переплава, должно быть не более 0,015%.
Массовая доля серы и фосфора в стали высшей категории качества должна быть на 0,005% меньше значений, приведенных в табл. 1.
2.1; 2.2. (Измененная редакция, Изм. N 2).
2.3. В готовом прокате и изделиях при соблюдении норм механических свойств и других требований настоящего стандарта допускаются отклонения по химическому составу, не превышающие норм, указанных в табл. 2.
Таблица 2
Наименование элементов | Верхняя предельная массовая доля элементов, % | Допускаемое отклонение, % |
Углерод | По табл. 1 | +/- 0,01 |
Кремний | То же | +/- 0,02 |
Марганец | " | +/- 0,02 |
Хром | Менее 1,0 1,0 - 5,0 Более 5,0 | +/- 0,02 +/- 0,05 +/- 0,1 |
Молибден | Менее 1,0 1,0 и более | +/- 0,02 +/- 0,05 |
Вольфрам | Менее 1,0 1,0 | +/- 0,05 +/- 0,1 |
Ванадий | По табл. 1 | +/- 0,02 |
Титан | То же | +/- 0,02 |
Ниобий | " | +/- 0,02 |
Сера | " | +/- 0,005 |
Фосфор | " | +/- 0,005 |
2.4. Горячекатаную и кованую сталь перлитного класса изготовляют термически обработанной (отожженной, отпущенной или нормализованной с высоким отпуском) или без термической обработки.
По соглашению между потребителем и изготовителем сталь перлитного класса может изготовляться после закалки с высоким отпуском.
Горячекатаную и кованую сталь мартенситного класса изготовляют термически обработанной (отожженной, отпущенной или нормализованной с высоким отпуском).
Калиброванную сталь в соответствии с заказом изготовляют термически обработанной или нагартованной (за исключением стали марки 20Х3МВФ).
2.5. Твердость горячекатаной и кованой отожженной, отпущенной или нормализованной с высоким отпуском стали, должна соответствовать нормам, указанным в табл. 3.
Таблица 3
Марка стали | Диаметр отпечатка, мм, не менее | Число твердости, НВ, не более | |
Новое обозначение | Старое обозначение | ||
12Х1МФ | 12ХМФ | 4,1 | 217 |
20Х1М1Ф1ТР | ЭП182 | 4,0 | 229 |
20Х1М1Ф1БР | 20ХМФБР, ЭП44 | 4,0 | 229 |
25Х1МФ | ЭИ10 | 4,0 | 229 |
20Х3МВФ | ЭИ415, ЭИ579 | 3,7 | 269 |
15Х5 | Х5 | 4,1 | 217 |
12Х8ВФ | 1Х8ВФ | 4,1 | 217 |
12МХ | - | 4,1 | 217 |
15Х5М | Х5М | 4,1 | 217 |
Нормы твердости горячекатаной и кованой термически обработанной стали марки 18Х3МВ, а также калиброванной и калиброванной шлифованной термически обработанной или нагартованной стали устанавливаются по согласованию между потребителем и изготовителем.
Твердость калиброванной термически обработанной стали марки 25Х1МФ должна быть не более 255 НВ (диаметр отпечатка не менее 3,8 мм).
2.6. На поверхности горячекатаных и кованых прутков, предназначенных для горячей обработки давлением и холодного волочения (подгруппы а и в), местные дефекты должны быть удалены пологой вырубкой или зачисткой, ширина которой должна быть не менее пятикратной глубины.
Глубина зачистки дефектов не должна превышать следующих величин:
8% размера (диаметра или толщины) - для размеров св. 140 до 200 мм;
5% размера (диаметра или толщины) - для размеров св. 40 до 140 мм;
суммы предельных отклонений - для размеров 40 мм и менее.
Глубина зачистки дефектов считается от фактического размера.
На поверхности прутков допускаются без зачистки отдельные риски, отпечатки и рябизна в пределах половины суммы предельных отклонений, а также волосовины глубиной, не превышающей 1/4 суммы предельных отклонений.
По соглашению между потребителем и изготовителем круглые прутки изготовляют с обточенной или ободранной поверхностью.
2.7. На поверхности горячекатаных и кованых прутков, предназначенных для холодной механической обработки (подгруппы б), местные дефекты не допускаются, если их глубина превышает:
3/4 суммы предельных отклонений - для размеров до 80 мм;
4% размера (диаметра или толщины) - для размеров св. 80 до 150 мм;
5% размера (диаметра или толщины) - для размеров св. 150 мм.
Глубина залегания дефектов считается от номинального размера.
2.4 - 2.7. (Измененная редакция, Изм. N 2).
2.8. Качество поверхности калиброванной стали должно соответствовать требованиям ГОСТ 1051-73 для группы В, калиброванной шлифованной - для групп Б и В.
2.9. Прутки и полосы должны быть ровно обрезаны. При резке на прессах, ножницах и под молотами допускаются смятые концы и заусенцы.
По требованию потребителя заусенцы должны быть зачищены.
2.10. Горячекатаная, кованая и калиброванная сталь, предназначенная для осадки, горячей высадки и штамповки, должна быть испытана на осадку в горячем состоянии.
На осаженных образцах не должно быть надрывов и трещин.
2.11. Механические свойства стали должны соответствовать требованиям, указанным в табл. 4.
Марка стали | Рекомендуемые режимы термической обработки | Механическое свойство | ||||||||
Новое обозначение | Старое обозначение | Предел текучести  , Н/мм2 (кгс/мм2) | Временное сопротивление  , Н/мм2 (кгс/мм2) | Относительное удлинение  , % | Относительное сужение поперечного сечения  , % | Ударная вязкость KCU, Дж/см2 (кгс·м/см2) | ||||
Закалка, нормализация, отжиг | Отпуск или старение | |||||||||
Температура нагрева, °С | Среда охлаждения | Температура нагрева, °С | Среда охлаждения | |||||||
не менее | ||||||||||
12МХ | - | Нормализация 910 - 930 | Воздух | 670 - 690 | Воздух | 235 (24) | 410 (42) | 21 | 45 | 59 (6) |
12Х1МФ | 12ХМФ | Нормализация 960 - 980 | Воздух | 700 - 750 | Воздух | 255 (26) | 470 (48) | 21 | 55 | 98 (10) |
20Х1М1Ф1ТР | ЭП182 | Закалка 970 - 990 | Масло | 680 - 720 | Воздух | 665 (68) | 780 (80) | 15 | 50 | 59 (6) |
20Х1М1Ф1БР | 20ХМФБР ЭП44 | Вариант 1 Закалка 970 - 990 Вариант 2 Нормализация 1030 - 105Р | Масло Воздух | 680 - 720 Выдержка 6 ч Ступенчатый отпуск 600/3 ч 700 - 720/6 ч | Воздух Воздух | 665 (68) 665 (68) | 780 (80) 780 (80) | 14 14 | 50 50 | 59 (6) 59 (6) |
25Х1МФ | ЭИ10 | Закалка I вариант 880 - 900 II вариант 930 - 950 | Масло Масло | 640 - 660 620 - 660 | Воздух Воздух | 735 (75) 665 (68) | 880 (90) 780 (80) | 14 16 | 50 50 | 59 (6) 59 (6) |
18Х3МВ | ЭИ578 | Закалка 950 - 970 | Масло | 660 - 680 | Воздух | 440 (45) | 640 (65) | 18 | - | 118 (12) |
20Х3МВФ | ЭИ415 ЭИ579 | Закалка 1030 - 1060 | Масло | 660 - 700 | Воздух | 735 (75) | 880 (90) | 12 | 40 | 59 (6) |
15Х5 | Х5 | Отжиг 840 - 860 | С печью | - | - | 165 (17) | 390 (40) | 24 | 50 | 98 (10) |
15Х5М | Х5М | То же | То же | - | - | 215 (22) | 390 (40) | 22 | 50 | 118 (12) |
15Х5ВФ | Х5ВФ | " | " | - | - | 215 (22) | 390 (40) | 22 | 50 | 118 (12) |
12Х8ВФ | 1Х8ВФ | " | " | - | - | 165 (17) | 390 (40) | 22 | 50 | 98 (10) |
Примечания. 1. Нормы механических свойств относятся к образцам, отобранным от прутков диаметром или толщиной до 90 мм включ. При испытании прутков диаметром или толщиной свыше 90 до 150 мм допускается понижение относительного удлинения на 2 абс. %, относительного сужения на 5 абс. %, и ударной вязкости на 10 отн. % по сравнению с нормами, указанными в табл. 4. Для прутков диаметром или толщиной 151 мм и выше допускается понижение относительного удлинения на 3 абс. %, относительного сужения на 10 абс. % и ударной вязкости на 15 отн. %. Нормы механических свойств прутков диаметром или толщиной свыше 90 мм, перекатанных или перекованных на круг или квадрат размером 90 мм, должны соответствовать требованиям табл. 4.
2. Вариант термической обработки и механических свойств (1 или 2) стали марки 25Х1МФ оговаривается в заказе.
3. Ударная вязкость определяется по требованию потребителя.
4. Сталь марки 20Х1М1Ф1БР (ЭП44) обрабатывается по режиму термообработки, вариант 1.
В случае получения неудовлетворительных свойств металла по варианту термообработки 1 допускалось до 1 января 1987 г. принимать металл по режиму термообработки варианта 2.
В стали высшей категории качества ограничивается временное сопротивление разрыву: минимальное допустимое значение должно соответствовать значениям, указанным в табл. 4, а максимальное не должно быть больше минимального на 196 Н/мм2 (20 кгс/мм2).
Для стали марки 12Х1МФ высшей категории качества временное сопротивление разрыву установить в пределах 470 - 640 Н/мм2 (48 - 65 кгс/мм2), а предел текучести не менее 275 Н/мм2 (28 кгс/мм2).
(Измененная редакция, Изм. N 2).
2.12. Макроструктура стали должна соответствовать требованиям, указанным в табл. 5.
Таблица 5
Способ выплавки стали | Макроструктура в баллах, не более | |||
Центральная пористость | Точечная неоднородность | Ликвационный квадрат | Общая пятнистая ликвация | |
Открытая выплавка | 2 | 2 | 2 | 2 |
Метод электрошлакового переплава | 1 | 1 | 1 | 1 |
Примечания. 1. В стали, полученной методом электрошлакового переплава, допускается послойная кристаллизация и светлый контур не более балла 3 по ГОСТ 10243-75.
2. (Исключено, Изм. N 1).
Макроструктура не должна иметь усадочной раковины, подусадочной ликвации, рыхлоты, газовых раковин, трещин, флокенов, шлаковых включений, заворота корочки, видимых без увеличительных приборов.
(Измененная редакция, Изм. N 1).
2.13. По требованию потребителя сталь изготовляют:
б) с суженными пределами по содержанию углерода против указанных в табл. 1;
в) с нормированной чистотой стали, предназначенной для изготовления крепежных деталей, по волосовинам, выявляемым на поверхности деталей у потребителя магнитным методом, в соответствии с требованиями табл. 6.
Таблица 6
Общая площадь контролируемой обработанной поверхности детали, см2 | Количество волосовин, шт, не более | Максимальная длина волосовин, мм, не более | Суммарная протяженность волосовин, мм, не более | ||
Металл открытой выплавки | Металл электрошлакового переплава | Металл открытой выплавки | Металл электрошлакового переплава | ||
До 50 | 2 | 1 | 3 | 5 | 3 |
Св. 50 до 100 | 3 | 2 | 3 | 8 | 5 |
" 100 " 200 | 4 | 2 | 4 | 10 | 6 |
" 200 " 300 | 8 | 4 | 5 | 20 | 10 |
" 300 " 400 | 8 | 4 | 5 | 20 | 10 |
" 400 " 600 | 10 | 5 | 6 | 40 | 24 |
" 600 " 800 | 10 | 5 | 6 | 40 | 24 |
" 800 " 1000 | 12 | 6 | 7 | 50 | 30 |
Примечания. 1. На каждые последующие 200 см2 контролируемой поверхности готовых деталей, площадь которых превышает 1000 см2, допускается дополнительно не более одной волосовины протяженностью не более указанной для площади 1000 см2, с соответствующим увеличением суммарной протяженности волосовин.
2. (Исключено, Изм. N 1).
г) с нормированной характеристикой длительной прочности  не менее 343 Н/мм2 (35 кгс/см2) при температуре 550 °С для стали марки 20Х3МВФ;
д) с нормированной величиной зерна, которая должна быть не крупнее номера 5 по ГОСТ 5639-82;
е) с контролем на загрязненность неметаллическими включениями для стали, предназначенной для изготовления крепежных деталей;
ж) с контролем на внутренние дефекты металла методом ультразвукового контроля (УЗК);
з) с контролем механических свойств, определяемых на образцах, отобранных от термически обработанных заготовок указанного в заказе размера, но не более 100 мм.
Примечание. Требования по подпункту а, нормы при испытании стали по подпунктам е, ж, и з, а также методы контроля чистоты стали на загрязненность волосовинами и УЗК (подгруппы в и ж) устанавливаются соответствующей документацией, утвержденной в установленном порядке или по соглашению между потребителем и изготовителем.
(Измененная редакция, Изм. N 2).
2.14. Рекомендации по применению, ориентировочные рабочие температуры и продолжительность работы, а также справочные характеристики ползучести и длительной жаропрочности стали приведены в рекомендуемом Приложении 1 и Приложении 2.
3.1. Повторные правила приемки - по ГОСТ 7566-94.
3.2. Прутки, полосы и мотки изготовляются партиями, состоящими из стали одной плавки, одного размера и одного режима термической обработки (при поставке в термически обработанном состоянии) и оформляются одним документом о качестве по ГОСТ 7566-94.
Примечание. По соглашению между потребителем и изготовителем устанавливается минимальная масса прутков, полос и мотков одной партии.
3.3. Для проверки качества стали от партии отбирают:
а) для проверки качества поверхности - все прутки, полосы или мотки;
б) для проверки твердости - не более 5%, но не менее пяти прутков, полос или мотков;
в) для испытания на осадку - по три прутка, полосы или мотка;
г) для испытания на растяжение, ударную вязкость, длительную прочность - по два прутка, полосы или мотка;
д) для определения величины зерна - одну пробу от плавки-ковша;
е) для контроля макроструктуры - по два прутка, полосы, мотка;
ж) для определения неметаллических включений по шесть прутков, полос или мотков;
и) для химического анализа - пробы по ГОСТ 7565-81.
3.1 - 3.3. (Измененная редакция, Изм. N 2).
4.1. От каждого контрольного прутка, полосы или мотка отбирают по одному образцу для испытания на твердость, осадку, растяжение, ударную вязкость, для определения величины зерна, длительной прочности, макроструктуры и неметаллических включений.
(Измененная редакция, Изм. N 2).
4.2. Химический анализ проводят по ГОСТ 28473-90, ГОСТ 12344-2003, ГОСТ 12345-2001, ГОСТ 12346-78, ГОСТ 12347-77, ГОСТ 12348-78, ГОСТ 12349-83, ГОСТ 12350-78, ГОСТ 12351-2003, ГОСТ 12352-81, ГОСТ 12354-81, ГОСТ 12355-78, ГОСТ 12356-81, ГОСТ 12361-2002 или другими методами, обеспечивающими необходимую точность.
(Измененная редакция, Изм. N 1).
4.3. Твердость по Бринеллю определяют по ГОСТ 9012-59.
4.4. Качество поверхности проверяют без применения увеличительных приборов.
В случае необходимости проводят светление или травление поверхности.
4.5. Отбор проб для испытания на осадку прутков размером менее 80 мм проводят по ГОСТ 7564-97.
4.6. Испытание на осадку проводят по ГОСТ 8817-82.
Образцы нагревают до температуры ковки и осаживают до 1/3 первоначальной высоты.
4.7. Отбор проб для определения механических свойств и длительной прочности проводят по ГОСТ 7564-97 (1 вариант).
Для профилей размером (диаметром или толщиной) более 25 мм размер сечения заготовки, подвергаемой термической обработке, должен быть 20 - 25 мм, для профилей размером 25 мм и менее - в поставляемом профиле.
Примечание. Для прутков и полос размером (диаметром или толщиной) более 90 мм образцы для механических испытаний (в том числе и на длительную прочность) допускается вырезать из перекованных или перекатанных круглых или квадратных заготовок размером 90 мм.
Отбор проб для испытаний механических свойств п. 2.13 "з" - по ГОСТ 7564-97 (2 вариант).
4.8. Испытание механических свойств и длительной прочности при высоких температурах проводят на продольных образцах, вырезанных из заготовок, термически обработанных по режиму, указанному в табл. 4.
4.9. Испытание на растяжение проводят по ГОСТ 1497-84 при температуре ( ) °С на образцах пятикратной длины диаметром 5 или 10 мм. Допускается применять неразрушающие методы контроля по согласованной методике.
Испытание на ударную вязкость проводят по ГОСТ 9454-78 на образцах типа 1.
4.10. Испытание на длительную прочность при высоких температурах проводят по ГОСТ 10145-81.
4.11. Контроль макроструктуры проводят на протравленных поперечных темплетах по ГОСТ 10243-75.
Допускается применять УЗК по методике предприятия-изготовителя и другие неразрушающие методы контроля.
4.12. Определение величины зерна проводят по ГОСТ 5639-82 методом окисления или цементации.
4.13. Определение неметаллических включений проводят по ГОСТ 1778-70 (методом Ш1 или Ш4).
4.14. Сталь одной плавки, прошедшую испытание макроструктуры и механических свойств (в том числе и длительной прочности) на крупных профилях проката, при поставке в более мелких профилях перечисленным испытаниям допускается не подвергать.
5.1. Маркировка, упаковка, транспортирование и хранение - по ГОСТ 7566-94.
Упаковка калиброванной стали - по ГОСТ 1051-73.
5.2. Металлопродукция транспортируется железнодорожным транспортом на платформах и в полувагонах. Вид отправки - повагонная и мелкая.
Разд. 5. (Измененная редакция, Изм. N 2).
Рекомендуемое
Марка стали | Назначение | Рекомендуемая температура применения | Срок работы | Температура накала интенсивного окалинообразования, °С | |
Новое обозначение | Старое обозначение | ||||
12МХ | - | Трубы пароперегревателей, трубопроводов и коллекторных установок высокого давления, поковки для паровых котлов и паропроводов, детали цилиндров газовых турбин | 510 | Весьма длительный | 570 |
12Х1МФ | 12ХМФ | То же | 570 - 585 | То же | 600 |
20Х1М1Ф1ТР | ЭИ182 | Крепежные детали турбин и фланцевых соединений паропроводов и аппаратуры | 500 - 580 | - | |
20Х1М1Ф1БР | 20ХМФБР, ЭП44 | То же | 500 - 580 | - | - |
25Х1МФ | ЭИ10 | Болты, плоские пружины, шпильки и другие крепежные детали | 510 | Весьма длительный | 600 |
18Х3МВ | ЭИ578 | Трубы для гидрогенизационных установок | 450 - 500 | Длительный | 600 |
20Х3МВФ | ЭИ415, ЭИ579 | Роторы, диски, поковки, болты. Трубы высокого давления для химической аппаратуры и гидрогенизационных установок | 500 - 560 | Длительный | 600 |
15Х5 | Х5 | Трубы, детали насосов, лопатки турбомашин, подвески котлов | 600 | - | 650 |
15Х5М, 15Х5ВФ | Х5М, Х5ВФ | Для корпусов и внутренних элементов аппаратуры нефтеперерабатывающих заводов и крегинговых труб, детали насосов, задвижки, крепеж | 600 | Весьма длительный | 650 |
12Х8ВФ | 1Х8ВФ | Трубы печей, аппаратов и коммуникаций нефтезаводов | 500 | Длительный | 650 |
Примечание. Под длительным сроком работы условно понимают время службы детали от 1000 до 10000 ч. (в отдельных случаях до 20000 ч.), под весьма длительным сроком работы - время значительно более 10000 ч. (обычно от 50000 до 100000 ч.).
Справочное
ЛЕГИРОВАННОЙ И ВЫСОКОЛЕГИРОВАННОЙ СТАЛИ, ПРИМЕНЯЕМОЙ
ДЛЯ ДЛИТЕЛЬНЫХ СРОКОВ СЛУЖБЫ ПОД НАПРЯЖЕНИЕМ
Марка стали | Рекомендуемый режим термической обработки | Температура испытания, °С | Предел длительной прочности (неразрушающее напряжение), Н/мм2 (кгс/мм2), за время, ч | Предел ползучести, соответствующий 1% общей деформации, Н/мм2 (кгс/мм2), за время, ч | ||||||
Новое обозначение | Старое обозначение | |||||||||
Закалка (нормализация) | Отпуск (старение) | |||||||||
10000 | 100000 | 10000 | 100000 | |||||||
Температура нагрева, °С | Среда охлаждения | Температура нагрева, °С | Среда охлаждения | |||||||
Не менее | ||||||||||
12МХ | - | 920 | Воздух | 680 - 690 | Воздух | 480 510 540 | 245 (25,0) 157 (16,0) 108 (11,0) | 196 (20,0) 118 (12,0) 69 (7,0) | 216 (22,0) - - | 147 (15,0) 69 (7,0) 34 (3,5) |
12Х1МФ | 12ХМФ | 960 - 980 | Воздух | 740 - 760 | Воздух | 520 560 580 | 196 (20,0) 137 (14,0) 118 (12,0) | 157 (16,0) 106 (10,8) 88 - 98 | 177 (18,0) 116 (11,8) 88 (9,0) | 127 (13,0) 82 (8,4) 61 (6,2) |
25Х1МФ | ЭИ10 | 880 - 900 | Масло | 640 - 660 | Вода | 500 550 | 255 - 284 (26,0 - 29,0) 98 - 147 (10,0 - 15,0) | (9,0 - 10,0) - - | - 88 (9,0) | 78 (8,0) 29 (3,0) |
20Х1М1Ф1ТР | ЭП182 | 970 - 990 | Масло | 680 - 720 | Воздух | 450 500 540 | 471 (48) 382 (39) 324 (33) | 441 (45) 324 (33) 275 (28) | - - - | - - - |
20Х1М1Ф1ТР | ЭП182 | 970 - 990 | Масло | 680 - 720 | Воздух | 565 580 | 284 (29) 265 (27) | 245 (25) 196 (20) | - - | - - |
20Х1М1Ф1БР | ЭП44 | 970 - 990 | Масло | 680 - 720 выдержка 6 ч | Воздух | 450 500 525 | 481 (49) 343 (35) 304 (31) | 392 (40) 294 (30) 260 (26,5) | - - - | - - - |
20Х1М1Ф1БР | ЭП44 | 970 - 990 | Масло | 680 - 720 выдержка 6 ч | Воздух | 550 565 580 | 270 (27,5) 255 (26) 235 (24) | 230 (23,5) 216 (22) 196 (20) | - - - | - - - |
18Х3МВ | ЭИ578 | 890 - 910 | Масло | 660 - 680 | Воздух | 450 500 550 | - - - | - - - | 226 (23,0) 118 (12,0) 74 (7,5) | 157 (16,0) - - |
20Х3МВФ | ЭИ415 ЭИ579 | 1030 - 1080 | Масло | 660 - 700 | Воздух | 500 550 580 | 333 (34,0) 196 (20,0) 137 (14,0) | 294 (30,0) 157 (16,0) 98 (10,0) | 177 (18,0) 127 (13,0) - | 147 (15,0) 98 (10,0) 49 (5,0) |
15Х5М | Х5М | 950 - 980 | Воздух | 840 - 880 | Воздух | 480 540 | 177 (18,0) 98 (10,0) | 147 (15,0) 74 (7,5) | 103 (10,5) 65 (6,5) | 69 (7,0) 39 (4,0) |
15Х5ВФ | Х5ВФ | - | - | Отжиг 850 - 870 | С печью до 700 °С | 500 550 600 | 118 (12,0) 87 (8,9) 64 (6,5) | 90 (9,2) 69 (7,0) 51 (5,2) | 83 (8,5) 49 (5,0) 37 (3,8) | 59 (6,0) 37 (3,8) 27 (2,8) |
Примечание. Знак "-" в графах означает отсутствие статистических данных.
ПРИЛОЖЕНИЕ 2. (Измененная редакция, Изм. N 2).
Вернуться в "Каталог нормативных документов"
Источник информации: https://internet-law.ru/documents/prod/gost_gosudarstvennyj-standart/17/gost_89059.html
На правах рекламы:
|
© Антон Серго, 1998-2026.
|
Разработка сайта |
|