

Полное меню
- Актуальное
законодательство - Интернет
и право- - Рассылка ''Закон есть закон''
- - Форум сайта (архив)
- - Законодательство
- - Судебная практика (необычная)
- - Судебная практика (авторская)
- - Процедура UDRP и и решения WIPO
- - Книги серии ''Интернет и Право''
- - Книги в открытом доступе
- - Учебный курс ''Интернет и Право''
- - Учебный курс ''Доменные споры''
- - Литература по ''Интернет и Право''
- - Литература по интел. собственности
- - Научный уголок (работы гостей)
- - Авторские публикации
- Информационные
материалы - ЮРИДИЧЕСКИЕ
УСЛУГИ- - Перечень юридических услуг
- - Карта юридических услуг
- - Юридическая консультация
- - Доменные споры (RU), авторское право
- - Международный суд по доменам (COM)
- - Защита прав на маркетплейсе (WB, Ozon)
- - Защита прав в соцсетях (Vk, Ok, FB)
- - Купля-продажа домена, сайта, ПО
- - Досудебное урегулирование конфликта
- - Защита чести и деловой репутации
- - Отмена блокировки сайта/домена РКН
- - ФАС: товарные знаки, авторское право
- - Регистрация ПО/сайта (Роспатент)
- - Юридическая проверка домена
- - Нотариальное заверение сайтов
- - Способы и формы оплаты услуг
- - Мы в СМИ
- - О компании, клиенты
- - Наши дела и победы
- - Контакты и реквизиты
- Информация
о сайте -


ОписаниеИсточник публикации М.: ФГБУ "Институт стандартизации", 2025 Примечание к документу Документ введен в действие с 01.09.2025. Название документа "ГОСТ Р 71988-2025. Национальный стандарт Российской Федерации. Сосуды и аппараты. Металлографические исследования сварных соединений" (утв. и введен в действие Приказом Росстандарта от 02.04.2025 N 247-ст) "ГОСТ Р 71988-2025. Национальный стандарт Российской Федерации. Сосуды и аппараты. Металлографические исследования сварных соединений"
|
|||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||

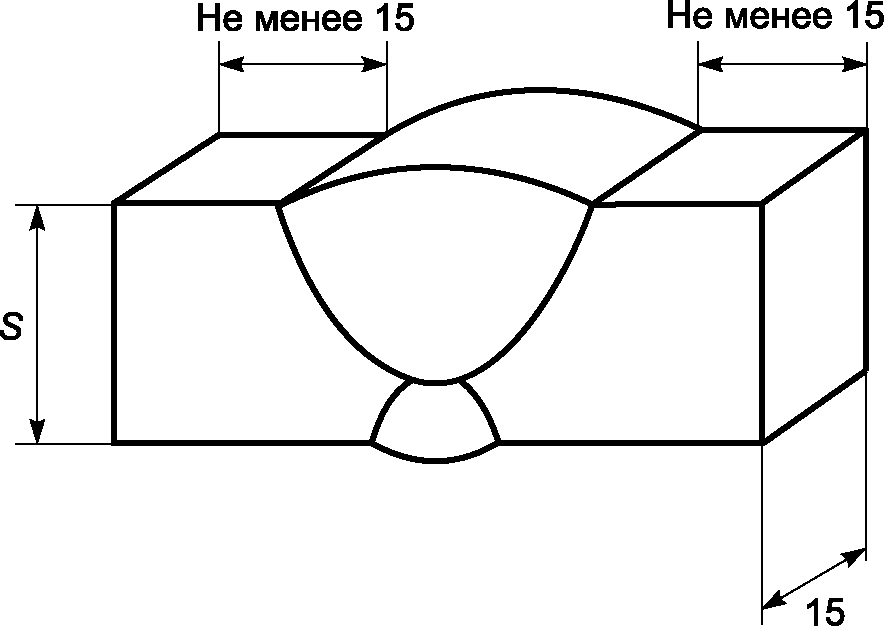 | 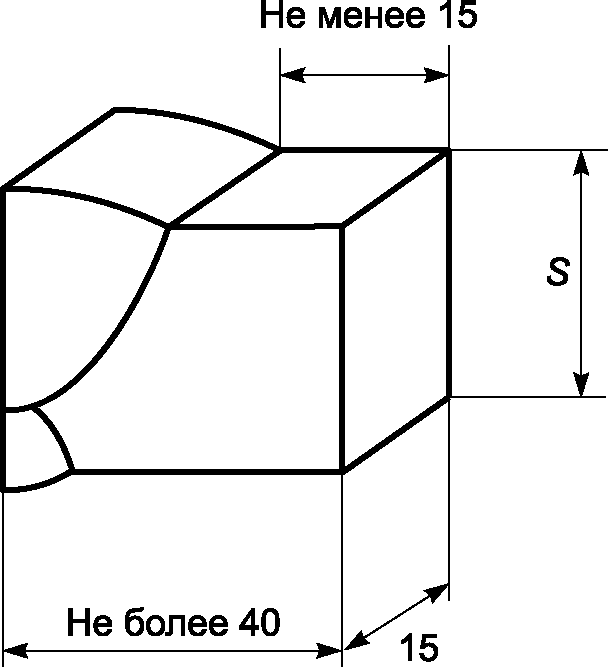 |
а - при толщине металла S до 30 мм | б - при толщине металла S свыше 30 мм |
исследований макроструктуры сварных соединений
5.1.9 Образцы для исследований микроструктуры сварных соединений изготавливают из частей образцов для исследований макроструктуры. Площадь поверхности образца должна быть в пределах от 100 до 1600 мм2. При толщине металла менее 8 мм допускается изготовление образца с площадью поверхности менее 100 мм2. Рекомендуемая высота образца не более 15 мм.
5.1.10 Для изготовления образцов значительно меньшего размера, например имеющих толщину металла менее 6 мм, образцов сложной конфигурации или имеющих низкую прочность, применяют различные приспособления: держатели, зажимы, оправки с последующей заливкой легкоплавким веществом, пластмассой или запрессовкой в нее.
5.1.11 Каждый образец должен иметь четкую маркировку, которая обеспечивает их идентификацию и прослеживаемость. Как правило, ведут журнал учета образцов. Способ нанесения маркировки выбирает изготовитель образцов. Если маркировку невозможно сохранить в процессе изготовления шлифа, то ее следует перенести до удаления.
5.2 Подготовка образцов
5.2.1 Подготовка образцов для металлографических исследований включает шлифование, полирование и травление.
5.2.2 Подготовку образцов исследований микроструктуры допускается проводить по нижеприведенной технологии или в соответствии с ГОСТ 5640-2020 (приложение А).
5.3 Шлифование
5.3.1 Шлифование поверхности образцов для металлографических исследований после удаления припуска на механическую обработку проводят на плоскошлифовальном станке шлифовальными кругами с зернистостью от 160 до 200 мкм с обязательным охлаждением эмульсией, после чего на шлифовальных шкурках с зернистостью 50 мкм и меньше на шлифовальных станках со скоростью вращения диска до 1400 мин-1 или вручную с обязательным охлаждением водой.
5.3.2 После такого шлифования шероховатость поверхности образца для исследований макроструктуры (макрошлифа) должна быть Ra не более 20 мкм.
5.3.3 Для шлифования поверхности образцов для исследований микроструктуры (микрошлифов) используют шлифовальные материалы с зернистостью от М50 до М7 или от Р280 до Р2000, потом алмазные пасты с зернистостью АСМ 14/10 НОМ, АСМ 7/5 НОМ, АСМ 5/3 НОМ, АСМ 3/2 НОМ, которые наносят на бумагу или сукно.
5.3.4 Шлифование образцов проводят ручным или автоматизированным способом.
5.3.5 При шлифовании необходимо проводить охлаждение образца, чтобы не допустить прижога поверхности.
5.3.6 При ручном способе работы проводят на шлифовальных станках или шлифовальных шкурках.
5.3.7 При автоматизированном способе используют шлифовально-полировальные станки с автоматическими головками для фиксации образцов, регулируемой скоростью вращения, регулируемым направлением движения шлифовального круга и/или держателя образцов, с прижимным держателем образцов, с автоматической подачей охлаждающей жидкости. Скорость вращения диска шлифовального станка должна быть до 1400 мин-1.
5.3.8 Образцы для автоматизированного способа шлифования, как правило, запрессовывают в пробы "горячим" или "холодным" способом с помощью специальных смол.
5.3.9 Операции шлифования при любом способе подготовки шлифов повторяют неоднократно, используя шлифовальные материалы с последовательным уменьшением зернистости, при этом каждый раз изменяя направление шлифования на угол 90° для того, чтобы полностью удалить риски на поверхности шлифа после предыдущей операции шлифования. При каждой смене шлифовального материала для удаления остатков абразива с поверхности шлифа его промывают водой или протирают ватным тампоном, пропитанным спиртом.
5.3.10 Не допускается сразу после крупнозернистого шлифовального материала использование самого мелкозернистого шлифовального материала, так как грубые риски забиваются мелкими абразивными частицами и металлической пылью, что дает ложный эффект качественного шлифования.
5.3.11 После окончания шлифования поверхность шлифа промывают водой для удаления остатков абразива и загрязнений, протирают ватным тампоном, пропитанным спиртом, просушивают фильтровальной бумагой и под струей сухого теплого воздуха.
5.3.12 Для промежуточной промывки образцов после применения алмазных паст используют керосин.
5.3.13 Шлифовальные материалы разной зернистости необходимо хранить в отдельных упаковках, так как попадание крупных абразивных частиц на мелкозернистые материалы приводит к появлению грубых рисок на поверхности шлифов.
5.4 Полирование
5.4.1 Полирование микрошлифа проводят механическим (ручным или автоматическим) и/или электролитическим способом для устранения имеющихся после шлифования рисок и неровностей поверхности без деформирования металла. Полирование следует проводить в течение непродолжительного времени (от 3 до 5 мин) в связи с различной твердостью, следовательно, неодинаковой способностью к полированию структурных составляющих металла для исключения образования на поверхности шлифа микрорельефа, глубина которого влияет на качество изображения при проведении исследований микроструктуры, особенно при больших увеличениях.
5.4.2 Полирование поверхности микрошлифа механическим способом проводят на мягкой плотной ткани типа сукна или фетра, туго натянутой на металлический диск полировального станка и пропитанной полирующей жидкостью. Рекомендуемая частота вращения диска полировального станка - до 1000 мин-1.
5.4.3 Перед полированием и в ходе полирования ткань необходимо тщательно промывать чистой горячей водой.
5.4.4 В ходе полирования необходимо постоянно смачивать ткань полирующей жидкостью - готовой к применению алмазной суспензией или приготовленной суспензией на основе частиц оксида хрома (Cr2O) или оксида алюминия (Al2O3). Для приготовления такой суспензии в 1 л дистиллированной воды растворяют порошок оксида хрома (Cr2O) или оксида алюминия (Al2O3) в количестве от 10 до 20 г, дают отстояться не менее 1 ч. Рекомендуемое время отстаивания такой суспензии составляет 6 ч и более, в этом случае она имеет наиболее равномерную зернистость.
5.4.5 В ходе полирования ручным механическим способом образец необходимо держать в таком положении, при котором направление движения полировального диска перпендикулярно к направлению рисок от последней операции шлифования, кроме шлифов из плакированного проката (двухслойной стали). Шлиф к полировальному диску нужно прижимать с небольшим усилием, чтобы не допустить прижога поверхности.
Для автоматического механического полирования используют полировальные станки с насадкой с центральным и/или индивидуальным прижимом образцов в держателях, возможностью регулировать нагрузку на образцы, системой подвода и отвода воды, автоматической подачи суспензии, оснащенные сменными дисками с сукном или полировальной тканью.
5.4.6 Полирование заканчивают после получения зеркальной поверхности шлифа без рисок, видимых при увеличении 100x.
5.4.7 После окончания полирования механическим способом поверхность микрошлифа промывают водой для удаления остатков полирующей жидкости и загрязнений, протирают без нажима ватным тампоном, пропитанным спиртом, просушивают фильтровальной бумагой и под струей сухого теплого воздуха.
5.4.8 Электролитическое полирование представляет собой процесс анодного растворения обрабатываемой поверхности микрошлифа, во время которого происходит быстрое растворение выступов микрорельефа, во впадинах происходит растворение в замедленном режиме. Шероховатая поверхность микрошлифа становится гладкой из-за несбалансированной скорости растворения, при этом полностью устраняется слой наклепанного металла.
5.4.9 Электролитическое полирование используют, если механическое полирование не дает удовлетворительных результатов или остается наклепанный поверхностный слой после шлифования.
5.4.10 Универсальным электролитом является реактив N 20 согласно приложению А. Допускается использовать другие электролиты. Для сталей разных структурных классов можно использовать электролит одного состава при разных режимах полирования.
5.5 Применяемые материалы
5.5.1 Для шлифования и полирования применяют следующие материалы:
- бумажные шлифовальные шкурки по ГОСТ 6456;
- водостойкие шлифовальные шкурки по ГОСТ 10054, ГОСТ Р 52381;
- алмазные пасты по ГОСТ 25593;
- вату по ГОСТ 5556;
- фильтровальную бумагу по ГОСТ 12026.
5.5.2 Допускается применение материалов аналогичного назначения со схожими характеристиками.
5.6 Травление
5.6.1 Травление макрошлифов проводят химическим способом в соответствующем реактиве до четкого выявления макроструктуры металла шва и линии сплавления.
5.6.2 Реактив для травления макрошлифа необходимо выбирать в зависимости от материала сварного соединения. При глубоком травлении раствором кислоты высокой концентрации происходит растравливание дефектов, нарушающих сплошность металла - они становятся видимыми невооруженным глазом. Рекомендуемые составы реактивов, режимы травления и область их применения приведены в приложении А. Допускается применение других реактивов.
5.6.3 Макрошлиф погружают в реактив для травления или протирают его поверхность ватным тампоном, пропитанным реактивом. Для нейтрализации и удаления остатков реактива макрошлиф тщательно промывают 10%-ным водным раствором кальцинированной соды, затем водой, протирают ватным тампоном, пропитанным спиртом, просушивают фильтровальной бумагой и под струей сухого теплого воздуха.
5.6.4 Травление микрошлифов проводят химическим или электролитическим способом в соответствующем реактиве до четкого выявления микроструктуры металла шва, зоны термического влияния и основного металла.
5.6.5 Реактив для травления микрошлифа следует выбирать в зависимости от материала сварного соединения и поставленной задачи металлографического исследования. Рекомендуемые составы реактивов, режимы травления и область их применения приведены в приложении А. Допускается применение других реактивов.
5.6.6 При выявлении микроструктуры химическим способом микрошлиф погружают в реактив для травления либо протирают его поверхность ватным тампоном, пропитанным реактивом, либо наносят реактив на поверхность шлифа из капельницы или пипетки.
5.6.7 При кратковременном травлении микрошлиф погружают в емкость с реактивом полированной поверхностью вниз, не касаясь дна емкости, и выдерживают в течение необходимого времени, при этом следует обратить внимание, чтобы не осталось пузырьков воздуха на погруженной поверхности.
5.6.8 При длительном травлении микрошлиф погружают в емкость с реактивом полированной поверхностью вверх так, чтобы полированная поверхность была полностью покрыта реактивом во избежание окисления воздухом, при этом толщина слоя раствора над полированной поверхностью микрошлифа должна быть не менее 5 мм. В процессе травления рекомендуется слегка покачивать емкость с реактивом для удаления продуктов травления с поверхности микрошлифа. Потравленный микрошлиф вынимают щипцами из емкости, промывают водой, просушивают фильтровальной бумагой, промывают спиртом или протирают без нажима ватным тампоном, обильно пропитанным спиртом, просушивают фильтровальной бумагой и под струей сухого теплого воздуха.
5.6.9 Травление микрошлифа с помощью ватного тампона, пропитанного реактивом, применяют, если при травлении на полированной поверхности образуются пленки, препятствующие дальнейшему выявлению структуры. В этом случае полированную поверхность микрошлифа протирают с небольшим нажимом ватным тампоном, обильно пропитанным реактивом. Механическое воздействие способствует удалению образующихся пленок. Продолжительность травления составляет несколько секунд. После чего потравленный микрошлиф промывают водой, просушивают фильтровальной бумагой, промывают спиртом или протирают без нажима ватным тампоном, обильно пропитанным спиртом, просушивают фильтровальной бумагой и под струей сухого теплого воздуха.
5.6.10 Травление микрошлифа путем нанесения на его поверхность реактива из капельницы или пипетки применяют:
- если при травлении погружением очень быстро выявляется структура;
- если травление погружением невозможно из-за больших размеров микрошлифа;
- если микрошлиф выполнен на поверхности изделия.
5.6.11 В этом случае на полированную поверхность микрошлифа наносят реактив каплями так, чтобы была покрыта вся необходимая поверхность. Продолжительность травления составляет несколько секунд. После чего потравленный микрошлиф промывают водой, просушивают фильтровальной бумагой, промывают спиртом или протирают без нажима ватным тампоном, обильно пропитанным спиртом, просушивают фильтровальной бумагой и под струей сухого теплого воздуха.
5.6.12 Травление микрошлифа электролитическим способом, как правило, применяют для высоколегированных сталей. Катодом служит металлическая пластинка из нержавеющей стали, меди, свинца и других материалов.
5.6.13 Травление микрошлифов сварных соединений из плакированного проката (двухслойной стали) или металла разнородных сварных соединений необходимо проводить последовательно: сначала проводят травление с полированием основного слоя или металла из нелегированной (углеродистой), легированной марганцевокремнистой (низколегированной) стали до получения четкой структуры, затем проводят травление электролитическим способом плакирующего слоя или металла из нержавеющей (высоколегированной) стали и металла шва. После чего потравленный микрошлиф промывают водой, просушивают фильтровальной бумагой, промывают спиртом или протирают без нажима ватным тампоном, обильно пропитанным спиртом, просушивают фильтровальной бумагой и под струей сухого теплого воздуха.
5.6.14 Для получения четкой структуры рекомендуется проводить травление 2 - 4 раза с проведением полирования перед каждым травлением.
5.6.15 Выявление структуры при травлении следует контролировать с помощью микроскопа, причем контроль выявляемой структуры необходимо проводить при том же увеличении, при котором будет проведено металлографическое исследование.
5.7 Хранение шлифов
5.7.1 Шлифы следует хранить при температуре от 15 °C до 25 °C и относительной влажности не более 50%.
5.7.2 Если после изготовления и травления шлифов металлографические исследования проводят не сразу, то подготовленную поверхность необходимо предохранять от возможного окисления.
5.7.3 Шлифы после подготовки и тщательной просушки помещают в эксикатор, представляющий собой прозрачный стеклянный сосуд, плотно закрывающийся крышкой, в нижнюю часть которого помещают гигроскопическое вещество, хорошо поглощающее влагу, которое необходимо предварительно прокаливать для полного удаления влаги.
5.7.4 Допускается хранить шлифы в стеклянных бюксах или других плотно закрывающихся емкостях, укладывая подготовленной поверхностью на вату, помещенную на дно емкости.
5.7.5 При необходимости длительного хранения шлифы обрабатывают 10%-ным спиртовым раствором нашатырного спирта или промывают спиртом, покрывают бесцветным лаком или тонким слоем раствора кедрового масла (от 0,1 до 0,2 см3) в серном эфире (100 см3). Образующаяся пленка прозрачна и не препятствует проведению исследований микрошлифа.
6.1 Исследование макроструктуры проводят на подготовленных макрошлифах визуально без применения увеличительных вспомогательных средств и/или с помощью лупы по ГОСТ 25706 с увеличением до 30x, стереоскопического микроскопа с увеличением от 16x. Макроструктуру оценивают с учетом положений ГОСТ 10243, ГОСТ 22838, ГОСТ Р 57180.
6.2 Размеры зоны металла шва и зоны термического влияния сварного соединения на макрошлифе измеряют с помощью измерительной металлической линейки по ГОСТ 427, штангенглубиномера по ГОСТ 162, штангенциркуля по ГОСТ 166, измерительных микроскопов или систем анализа изображения. Допускается применение других средств измерений, обеспечивающих требуемую точность.
6.3 Характер и дисперсность первичной структуры сварного шва (размер и морфология кристаллитов, угол их наклона относительно оси шва) зависят от режимов сварки, теплофизических условий кристаллизации и оказывают существенное влияние на механические свойства сварного шва. При отработке технологии сварки тип макроструктуры сварного шва можно определить путем сравнительной оценки с типами структур, представленными в ГОСТ Р 57180-2016 (приложение В).
6.4 Исследование микроструктуры проводят на подготовленных микрошлифах в два этапа с помощью оптических и/или электронных микроскопов. Качественную и количественную оценку фазовых и структурных составляющих микроструктуры проводят путем сравнения с эталонными шкалами или с помощью программных средств обработки и анализа изображений. При выявлении дефектов применяют небольшие увеличения, позволяющие получить общее представление об их расположении и размерах, и большие увеличения, позволяющие детально изучить их морфологию.
6.5 На первом этапе проводят исследование нетравленых микрошлифов при увеличениях, как правило, от 50x до 200x, при этом выявляют наличие микродефектов (микротрещин, микропор и др.), оценивают природу и загрязненность неметаллическими включениями по ГОСТ 1778, ГОСТ Р ИСО 4967 (если требуется).
6.6 На втором этапе проводят исследование травленых микрошлифов при увеличениях, как правило, от 100x до 2000x для выявления микродефектов, оценки структурных составляющих, их размеров, распределения и количественного соотношения, глубины обезуглероженного слоя, выявления межкристаллитной коррозии, других параметров и дефектов по ГОСТ 8233, ГОСТ 5639, ГОСТ 1763, ГОСТ 6032, ГОСТ Р ИСО 14250, ГОСТ Р ИСО 643.
6.7 Результаты металлографических исследований сварных соединений должны быть оформлены документально. Рекомендуемая форма протокола металлографических исследований сварных соединений приведена в приложении Б.
6.8 К протоколу металлографических исследований сварных соединений могут быть приложены цифровые изображения (фотографии) макроструктуры, микроструктуры сварного соединения, подтверждающие выявленные дефекты, обнаруженные структуры, а также при необходимости или по требованию заказчика копии свидетельства об аккредитации испытательной лаборатории, документов о квалификации специалистов, проводивших металлографические исследования, свидетельств о поверке средств измерений, паспорта или руководства по эксплуатации микроскопа.
7.1 В целях обеспечения безопасности и предупреждения нанесения вреда окружающей среде и здоровью человека проведение металлографических исследований необходимо осуществлять с учетом положений настоящего стандарта и в соответствии с руководствами по эксплуатации оборудования (станков, микроскопов), технологической и документацией организации, проводящей исследования.
7.2 При подготовке и проведении металлографических исследований необходимо соблюдать требования настоящего стандарта, пожарной безопасности, электробезопасности, охраны труда, установленные в инструкции по проведению металлографических исследований организацией, проводящей исследования.
7.3 При механическом способе шлифования и полирования шлиф необходимо слегка прижимать к вращающемуся диску во избежание вырывания шлифа, при этом он должен быть расположен так, чтобы вращение диска по шлифу шло от человека.
7.4 При механическом способе шлифования и полирования шлифов не допускается работать одновременно двумя руками на одном станке, шлифовать и полировать несколько образцов одновременно без использования струбцин или зажимов.
7.5 При шлифовании, полировании, травлении должна работать вытяжная вентиляция.
7.6 Обезжиривание поверхности шлифов необходимо проводить керосином или растворителем (спиртом, ацетоном и др.) вдали от открытого пламени и электронагревательных приборов.
7.7 Использование химической посуды или стеклотары для пищи и питья не допускается.
7.8 Все химические реактивы должны иметь четкую идентификационную маркировку - этикетки с наименованиями, предписывающие знаки или надписи.
7.9 Все химические реактивы необходимо хранить в закрытых стеклянных сосудах с герметично закрывающимися пробками или крышками в специальном шкафу.
7.10 Кислоты необходимо хранить в вытяжном шкафу в закрытых сосудах с герметично закрывающимися пробками в поддонах. Плавиковую кислоту необходимо хранить в полиэтиленовом сосуде.
7.11 Количество кислоты (азотной, серной, соляной и др.), хранимой в лаборатории, не должно превышать десятидневной потребности или 1 л.
7.12 При работе с едкими щелочами и концентрированными кислотами необходимо использовать средства индивидуальной защиты такие, как очки, халат, резиновые перчатки, резиновые сапоги.
7.13 При разбавлении кислот, особенно серной кислоты, необходимо подливать кислоту в воду или спирт небольшими порциями по стеклянной палочке, постоянно помешивая.
7.14 Кислоту, растворы щелочи и цианистых солей необходимо набирать в пипетку только с помощью резиновой груши. Всасывать ртом в пипетку не допускается. При переливании кислоты необходимо использовать сифон с грушей.
7.15 Щелочь в твердом виде необходимо брать только щипцами. Раствор щелочи следует готовить в фарфоровом стакане.
7.16 На рабочем месте, где хранят, готовят и используют реактивы для травления, должны находиться нейтрализующие растворы: 2%-ный раствор питьевой соды, 1%-ный (по объему) раствор соляной кислоты, 2%-ный раствор марганцовокислого калия, насыщенный раствор борной кислоты.
7.17 При травлении макрошлифов в подогретых растворах уровень раствора в ванне должен быть не выше 2/3 ее высоты в целях предупреждения возможности переливания раствора через край при вскипании.
7.18 Погружать и извлекать из раствора шлифы необходимо только с помощью щипцов.
7.19 В случае проливания кислот или их растворов необходимо засыпать песком данный участок, собрать образовавшуюся массу металлическим совком в эмалированное ведро, облитый участок вымыть раствором соды и водой.
7.20 При попадании кислоты или щелочи на поверхность тела пораженное место необходимо тщательно промыть водой, затем, в случае попадания кислоты нейтрализовать 2%-ным раствором питьевой соды, щелочи - 1%-ным раствором соляной кислоты.
7.21 В случае появления после ожога красноты промыть пораженное место 2%-ным раствором марганцовокислого калия.
7.22 В случае попадания кислоты в глаза или полость рта промыть (прополоскать) насыщенным раствором борной кислоты.
7.23 После оказания первой помощи следует обратиться за медицинской помощью.
7.24 Легколетучие, воспламеняющиеся и взрывоопасные вещества (бензин, бензол, спирт, ацетон, масло, уксусную кислоту и др.) можно нагревать только на водяной бане на плитах с закрытой спиралью в вытяжном шкафу.
7.25 По окончании работ с кислотами и щелочами рабочее место необходимо привести в порядок, а руки тщательно вымыть.
7.26 При работе с электроприборами необходимо строго следить за исправностью изоляции проводов и состоянием розеток, вилок и рубильников.
7.27 Корпуса выпрямителей установок электролитического полирования и травления, станки и микроскопы должны быть заземлены.
7.28 При работе на установках электролитического полирования и травления необходимо обращать внимание на исправность контактов в рукоятках зажимных пинцетов. Неисправности должны быть устранены немедленно.
7.29 По окончании электролитического полирования и травления выпрямитель должен быть выключен.
7.30 При работе на установках электролитического полирования и травления необходимо пользоваться резиновыми ковриками. Прикасаться руками к токоведущим частям приспособления при включенной установке не допускается.
7.31 При работе на микроскопах необходимо соблюдать меры предосторожности, предусмотренные при работе с электроосветительными приборами, следить за исправностью розеток, вилок и токоведущей проводки.
7.32 По окончании работ в лаборатории следует отключить от сети станки, вентиляторы вытяжных шкафов, электроприборы.
7.33 К проведению металлографических исследований допускается персонал, имеющий документ о соответствующей квалификации и прошедший инструктаж по работе с оборудованием испытательной лаборатории.
(рекомендуемое)
Характеристики компонентов реактивов и рекомендуемые составы реактивов, режимы травления и область их применения приведены в таблицах А.1 - А.3.
Таблица А.1
Наименование и обозначение компонента | Плотность, г/см3 | Концентрация, % | Гидрат соли x-водный |
Соляная кислота HCl | 1,15 - 1,19 | 35 - 38 | - |
Азотная кислота HNO3 | 1,40 | 65 | - |
Серная кислота H2SO4 | 1,84 | 98 | - |
Плавиковая кислота HF | 1,13 | 40 | - |
Пероксид водорода H2O2 | - | 6 (объемные) | - |
Ортофосфорная кислота H3PO4 | 1,70 | 85 | - |
Уксусная кислота CH3COOH ("ледяная") | 1,05 | 99,1 | - |
Хлорная кислота HClO4 | 1,62 - 1,65 | 70 | - |
Щавелевая кислота C2H2O4 | - | - | 2 |
Хлорид железа (III) FeCl3 | - | - | 6 |
Хлорид меди (II) CuCl2 | - | - | 2 |
Хлорид магния MgCl2 | - | - | 6 |
Нитрат железа (III) Fe(NO3)3 | - | - | 9 |
Пероксодисульфат аммония (NH4)2S2O8 | 1,982 | - | - |
Бихромат калия K2Cr2O7 | 2,676 | - | - |
Пикриновая кислота (C6H2(NO2)3OH | 1,813 | - | - |
Хромовый ангидрид CrO3 | 2,8 | 1 | - |
Медный купорос CuSO4 | 2,5 | - | - |
Едкий натр NaOH | 2,13 | - | - |
Красная кровяная соль K3(FeCN6) | 1,845 | - | - |
Таблица А.2
Реактивы и режимы травления для выявления макроструктуры
Номер реактива | Состав реактива | Режим травления | Область применения |
1 | 100 мл соляной кислоты (HCl), 100 мл воды (H2O) | Травить в подогретом до 70 °C реактиве до четкого выявления структуры с последующим осветлением в 5%-ном спиртовом растворе азотной кислоты | Для нелегированной (углеродистой) и легированной (низколегированной, среднелегированной) стали |
2 | 10%-ный водный раствор пероксодисульфата аммония (NH4)2S2O8 | Травить, протирая поверхность шлифа ватным тампоном, пропитанным подогретым от 40 °C до 70 °C свежеприготовленным реактивом, до четкого выявления структуры с последующим осветлением в 30%-ном водном растворе азотной кислоты | Для легированной (низколегированной) стали |
3 | 100 мл соляной кислоты (HCl), 10 мл азотной кислоты (HNO3), 25 г бихромата калия (K2Cr2O7), 100 мл воды (H2O) | Травить, протирая поверхность шлифа ватным тампоном, пропитанным реактивом, до четкого выявления структуры | Для легированной (низколегированной) стали |
4 | 200 г хлорида железа (III) (FeCl3), 300 мл азотной кислоты (HNO3), 100 мл воды (H2O) | Травить в подогретом от 60 °C до 70 °C реактиве до четкого выявления структуры с последующим осветлением в 30%-ном водном растворе азотной кислоты | Для легированной (низколегированной, среднелегированной) стали |
5 | 100 мл азотной кислоты (HNO3), 300 мл соляной кислоты (HCl) | Травить в подогретом от 60 °C до 70 °C реактиве или протирать поверхность шлифа ватным тампоном, пропитанным реактивом, до четкого выявления структуры | Для нержавеющей (высоколегированной) стали |
6 | 50 мл соляной кислоты (HCl), 70 мл серной кислоты (H2SO4), 180 мл воды (H2O) | Травить в кипящем реактиве до четкого выявления структуры | Для нержавеющей (высоколегированной) стали |
Таблица А.3
Номер реактива | Состав реактива | Режим травления | Область применения |
1 | 2 - 4%-ный раствор азотной кислоты (HNO3) в этиловом спирте (C2H5OH) | Травить, погружая шлиф в реактив. Продолжительность травления от нескольких секунд до одной минуты | Для выявления границ зерен нелегированной (углеродистой) и легированной (низколегированной, среднелегированной) стали |
2 | 4%-ный раствор пикриновой кислоты (C6H2(NO2)3OH) в этиловом спирте (C2H5OH) | Травить, погружая шлиф в реактив или протирая ватным тампоном, пропитанным реактивом | Для выявления границ зерен нелегированной (углеродистой) и легированной (низколегированной, среднелегированной) стали |
3 | 1 - 25 г хлорида железа (III) (FeCl3), 50 мл соляной кислоты (HCl), 120 мл воды (H2O) | Травить, погружая шлиф в реактив или протирая ватным тампоном, пропитанным реактивом | Для выявления границ зерен, ликвации и карбидов, сегрегаций фосфора и других деталей структуры хромистой, хромоникелевой и другой нержавеющей (высоколегированной) стали аустенитного или ферритного класса |
4 | 10%-ный водный раствор щавелевой кислоты (C2H2O4) | Электролитическое травление: напряжение от 3 до 6 В; плотность тока от 0,4 до 0,8 А/см2; продолжительность травления от 5 до 30 с | Для нержавеющей (высоколегированной) стали аустенитного или аустенитно-ферритного класса |
5 | 10 - 15%-ный водный раствор хромового ангидрида (CrO3) | Электролитическое травление: напряжение от 1,5 до 2,0 В; плотность тока от 1,0 до 1,5 А/см2; продолжительность травления от 5 до 30 с | Для нержавеющей (высоколегированной) стали аустенитного класса |
6 | 4 г медного купороса (CuSO4), 20 мл соляной кислоты (HCl), 20 мл воды (H2O) | Травить, погружая шлиф в реактив. Продолжительность травления от 10 до 15 с | Для выявления мартенсита в аустенитных сварных швах |
7 | 10%-ный водный раствор едкого натра (NaOH) | Электролитическое травление: напряжение от 1,5 до 2,0 В; плотность тока от 1,0 до 1,5 А/см2; продолжительность травления от 20 до 30 с | Для выявления  в металле шва, зоне термического влияния и основном металле нержавеющей (высоколегированной) стали аустенитного или аустенитно-ферритного класса |
8 | 5%-ный раствор соляной кислоты (HCl) в этиловом спирте (C2H5OH) | Электролитическое травление: напряжение от 1,5 до 2,0 В; плотность тока от 1,0 до 1,5 А/см2; продолжительность травления от 20 до 30 с | |
9 | 10 г красной кровяной соли (K3(FeCN6), 100 г едкого натра (NaOH), 100 мл воды (H2O) | Травить, погружая шлиф в кипящий реактив. Продолжительность травления от 2,0 до 2,5 мин | Для выявления  в металле шва, зоне термического влияния и основном металле нержавеющей (высоколегированной) стали аустенитного или аустенитно-ферритного класса |
10 | Азотная кислота (HNO3) | Электролитическое травление: напряжение 3 В; продолжительность травления 10 с | |
11 | 0,5%-ный водный раствор плавиковой кислоты (HF) | Травить, погружая шлиф в реактив или протирая ватным тампоном, пропитанным реактивом. Продолжительность травления от 10 до 20 с | |
12 | 0,5 мл азотной кислоты (HNO3), 30 мл соляной кислоты (HCl), 70 мл уксусной кислоты (CH3COOH) | Травить, погружая шлиф в реактив. Продолжительность травления от 10 до 15 с | Для никеля и сплавов на никелевой основе |
13 | 10 мл азотной кислоты (HNO3), 100 мл соляной кислоты (HCl), 100 мл воды (H2O) | Травить, погружая шлиф в кипящий реактив. Для получения лучшего результата необходимо двух-, трехкратное полирование | Для никеля |
14 | 2 мл азотной кислоты (HNO3), 15 мл соляной кислоты (HCl), 100 мл этилового спирта (C2H5OH) | Электролитическое травление: напряжение от 1,5 до 2,0 В; продолжительность травления от 5 до 30 с | Для никеля и сплавов на никелевой основе |
15 | 10 г медного купороса (CuSO4), 50 мл соляной кислоты (HCl), 50 мл воды (H2O) | Травить, погружая шлиф в реактив. Продолжительность травления от 10 до 15 с | Для никеля и сплавов на никелевой основе |
16 | 1 г пикриновой кислоты (C6H2(NO2)3OH), 5 мл соляной кислоты (HCl), 100 мл этилового спирта (C2H5OH) | Травить, погружая шлиф в реактив или протирая ватным тампоном, пропитанным реактивом | Для хромоникелевой нержавеющей (высоколегированной) стали |
17 | 3 мл азотной кислоты (HNO3), 10 мл соляной кислоты (HCl), 90 мл этилового спирта (C2H5OH) | Электролитическое травление: плотность тока от 15 А/см2; продолжительность травления 7 с | Для сварных соединений из плакированного проката (двухслойной стали) |
18 | 1,6 мл азотной кислоты (HNO3), 2 мл соляной кислоты (HCl), 100 мл этилового спирта | Электролитическое травление: напряжение 10 В; продолжительность травления от 5 до 10 с; материал катода - медь | Для выявления мартенсита |
19 | 3 мл азотной кислоты (HNO3), 5 мл серной кислоты (H2SO4), 92 мл соляной кислоты (HCl) | Травить, погружая шлиф в подогретый реактив | Для выявления дефектов после испытаний на стойкость против межкристаллитной коррозии |
20 | 900 мл уксусной кислоты (CH3COOH), 100 мл хлорной кислоты (HClO4) | Электролитическое травление: плотность тока от 1 до 5 А/см2; продолжительность травления 2 с | Универсальный электролит. Для нержавеющей (высоколегированной) стали аустенитного класса |
(рекомендуемое)
Протокол металлографических исследований сварных соединений
N _______ от "____" ___________20__ г.
Обозначение сварного соединения, тип, стандарт | |
Свариваемые материалы, марка, плавка, партия | |
Документ о качестве на свариваемые материалы (номер и дата) | |
Вид сварочного процесса | |
Сварочные материалы, вид, тип, марка, плавка, партия | |
Документ о качестве на сварочные материалы (номер и дата) | |
Послесварочная термическая обработка (номер документа и дата проведения, режим) | |
Реактивы | |
Испытательное оборудование |
1 Металлографическое исследование макроструктуры сварного соединения
??????????????????????????????????
? ?
? ?
? ?
??????????????????????????????????
Рисунок 1 - Изображение макроструктуры сварного соединения
(тип соединения), (увеличение)
Заключение: ____________________________________________________
2 Металлографическое исследование микроструктуры сварного соединения
????????????????????????????????????????????????????????????????????
? ? ? ?
????????????????????????????????????????????????????????????????????
а - металл шва б - зона термического влияния в - основной металл
Рисунок 2 - Изображения микроструктуры сварного соединения
(тип соединения), (увеличение)
Заключение: ________________________________________________________
Исполнитель: ________________ ___________ ________________________
(Должность) (Подпись) (Фамилия и инициалы)
Документ о квалификации
Руководитель: _______________ ___________ ________________________
(Должность) (Подпись) (Фамилия и инициалы)
Документ о квалификации
УДК 669.01.539.215.2:006.354 | ОКС 71.120.01 |
Ключевые слова: металлографические исследования, сосуд, аппарат, сварное соединение | |
Вернуться в "Каталог нормативных документов"
Источник информации: https://internet-law.ru/documents/prod/gost-r_gosudarstvennyj-standart/0/gost_90752.html
На правах рекламы:
|
© Антон Серго, 1998-2026.
|
Разработка сайта |
|