

Полное меню
- Актуальное
законодательство - Интернет
и право- - Рассылка ''Закон есть закон''
- - Форум сайта (архив)
- - Законодательство
- - Судебная практика (необычная)
- - Судебная практика (авторская)
- - Процедура UDRP и и решения WIPO
- - Книги серии ''Интернет и Право''
- - Книги в открытом доступе
- - Учебный курс ''Интернет и Право''
- - Учебный курс ''Доменные споры''
- - Литература по ''Интернет и Право''
- - Литература по интел. собственности
- - Научный уголок (работы гостей)
- - Авторские публикации
- Информационные
материалы - ЮРИДИЧЕСКИЕ
УСЛУГИ- - Перечень юридических услуг
- - Карта юридических услуг
- - Юридическая консультация
- - Доменные споры (RU), авторское право
- - Международный суд по доменам (COM)
- - Защита прав на маркетплейсе (WB, Ozon)
- - Защита прав в соцсетях (Vk, Ok, FB)
- - Купля-продажа домена, сайта, ПО
- - Досудебное урегулирование конфликта
- - Защита чести и деловой репутации
- - Отмена блокировки сайта/домена РКН
- - ФАС: товарные знаки, авторское право
- - Регистрация ПО/сайта (Роспатент)
- - Юридическая проверка домена
- - Нотариальное заверение сайтов
- - Способы и формы оплаты услуг
- - Мы в СМИ
- - О компании, клиенты
- - Наши дела и победы
- - Контакты и реквизиты
- Информация
о сайте -


ОписаниеИсточник публикации М.: Стандартинформ, 2021 Примечание к документу Документ утратил силу с 01.06.2025 в связи с изданием Приказа Росстандарта от 26.05.2025 N 478-ст. Взамен введен в действие ГОСТ ISO 12176-1-2025. Документ введен в действие с 01.09.2021. Взамен ГОСТ Р ИСО 12176-1-2011. Название документа "ГОСТ Р ИСО 12176-1-2021. Национальный стандарт Российской Федерации. Трубы и фитинги пластмассовые. Оборудование для сварки полиэтиленовых систем. Часть 1. Сварка нагретым инструментом встык" (утв. и введен в действие Приказом Росстандарта от 11.06.2021 N 551-ст) "ГОСТ Р ИСО 12176-1-2021. Национальный стандарт Российской Федерации. Трубы и фитинги пластмассовые. Оборудование для сварки полиэтиленовых систем. Часть 1. Сварка нагретым инструментом встык"
|
|||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||

Номинальная толщина стенки en, мм | Максимальное время tmax, с |
en <= 4,5 | <= 5 |
4,5 < en <= 7 | <= 6 |
7 < en <= 12 | <= 8 |
12 < en <= 19 | <= 10 |
19 < en <= 26 | <= 12 |
26 < en <= 37 | <= 16 |
37 < en <= 50 | <= 20 |
50 < en <= 70 | <= 25 |
70 < en <= 90 | <= 30 |
90 < en <= 130 | <= 35 |
Система регулирования зажимов должна обеспечивать сопротивление трению, выдерживающее усилие для соединения при экстремальных температурах.
5.2.2 Жесткость при приложении давления
Оборудование для сварки встык должно обеспечивать жесткость и прочность, которые должны оцениваться после определения зазора между концами труб, находящимися в контакте. При измерении в соответствии с 10.3.4 зазор, определяемый как разница размеров Sp1 и Sp2 (см. рисунок 5), должен соответствовать таблице 2.
Таблица 2
Номинальный наружный диаметр dn, мм | Максимальный зазор между концами труб, мм |
dn <= 315 | 0,25 |
315 < dn <= 630 | 0,50 |
630 < dn <= 800 | 0,65 |
800 < dn <= 1000 | 0,80 |
1000 < dn <= 1200 | 0,95 |
1200 < dn <= 1600 | 1,30 |
1600 < dn | 0,2% от dn |
Опора зажимов и несущая конструкция должны быть достаточно жесткими, чтобы сохранять осевое выравнивание с точностью до 0,2 мм по всей длине хода при испытании в соответствии с 10.1.2.1.
Угловое смещение зажатых труб не должно превышать 0,5 мм при определении в соответствии с 10.1.2.2.
У оборудования для ПЭ труб диаметром 315 мм и менее при удалении опорных роликов труб (см. рисунок 1) дополнительное смещение при изгибе рамы и зажимов оборудования не должно приводить к отклонению, превышающему значения, приведенные в таблице 3.
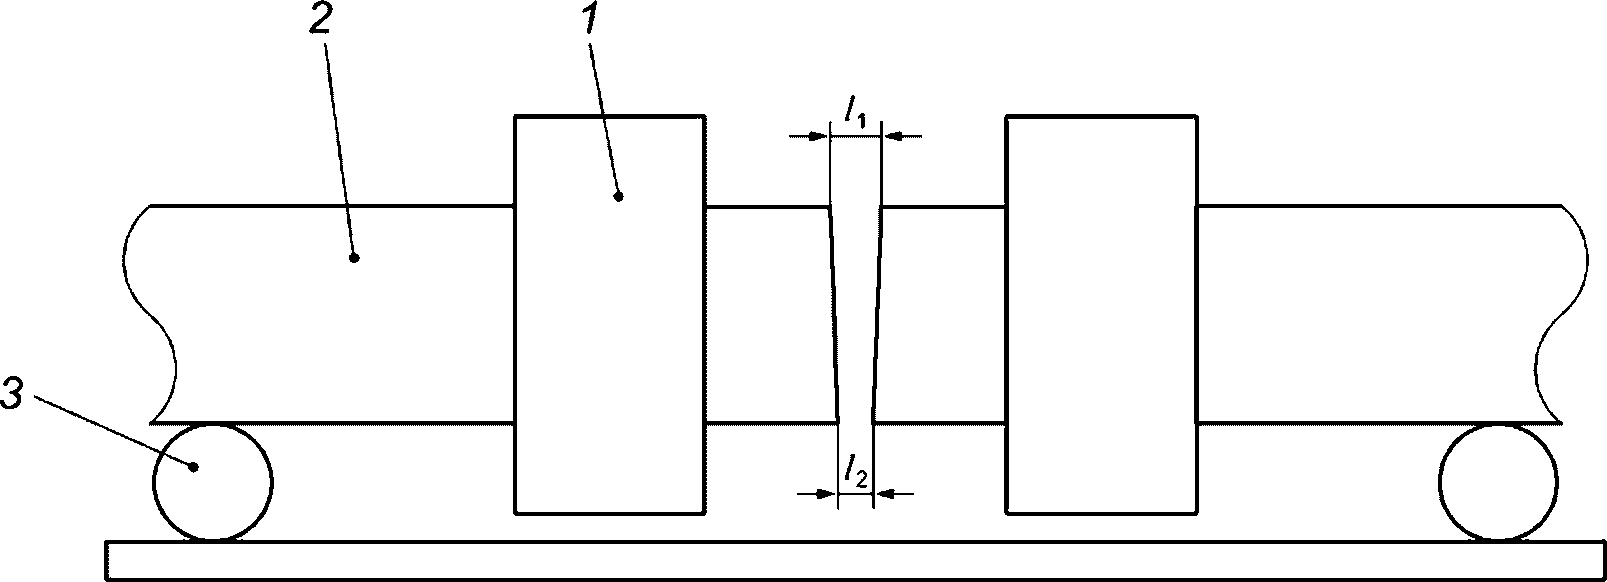
a) Имеются опорные ролики |l1 - l2| <= 0,5 мм
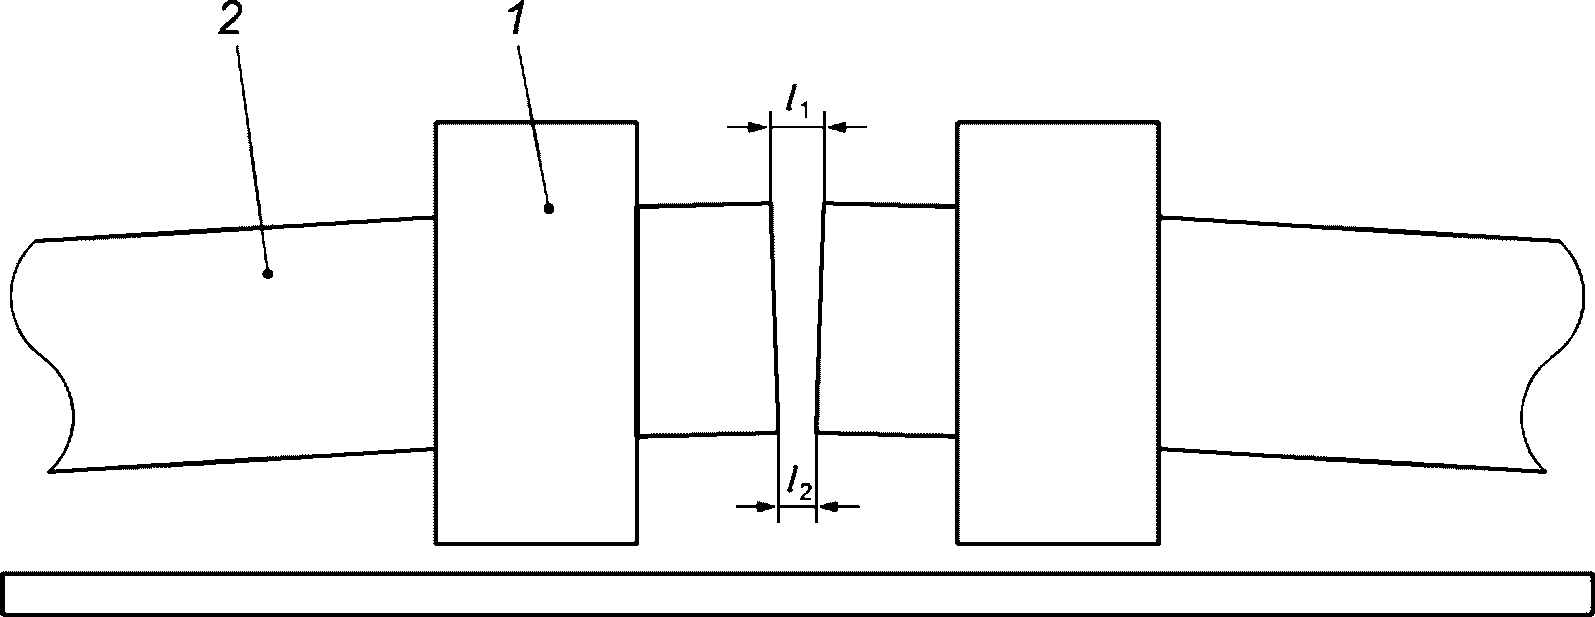
b) Опорные ролики сняты |l1 - l2| <= fmax + 0,5 мм
1 - зажим; 2 - труба; 3 - опорные ролики; l1 - зазор
в верхней точке измерения; l2 - зазор в нижней точке
измерения; fmax - максимальное дополнительное угловое
смещение (см. таблицу 3)
Таблица 3
(определяют для труб с SDR 17,6 или SDR 17)
Номинальный наружный диаметр dn, мм | Максимальное дополнительное угловое смещение fmax, мм |
<= 225 | 0,50 |
250 | 1 |
315 | 2 |
5.2.4 Восстановление круглой формы трубы
Система зажимов для выравнивания должна обеспечивать возможность восстановления круглой формы трубы таким образом, чтобы овальность на конце трубы была не более 5% от толщины стенки трубы, а смещение концов труб - не более 10% от толщины стенки при проведении испытания на овальность в соответствии с 10.1.1.
Применяют все типы приводов (например, ручной, гидравлический, пневматический, электрический) при условии, что они соответствуют настоящему стандарту.
Усилия, действующие на стыки труб, создаваемые в течение цикла формирования соединения, измеряют непосредственно или должны быть предусмотрены средства для определения усилий путем косвенного измерения соответствующих рабочих параметров оборудования, которые учитывают эффективность передачи усилия и сопротивление трению оборудования.
Для оборудования с гидравлическим приводом усилие может указываться в единицах приложенного давления в гидроцилиндре.
Для такого оборудования должна быть предоставлена специальная калибровочная таблица, которая показывает соотношение между реальным усилием и давлением, указанным манометром. Манометр должен быть откалиброван. Манометр должен соответствовать классу точности 1,0.
Оборудование с механическим ручным приводом должно иметь:
- подвижный зажим с возможностью непрерывного и равномерного перемещения;
- систему контроля усилий, приложенных во время цикла сварки;
- систему для поддержания сварочного давления (для оборудования для сварки труб dn < 63 мм такая система не требуется).
Оборудование для сварки встык должно поддерживать требуемое усилие в плоскости сварки на каждом этапе цикла сварки. В тех случаях, когда гидравлическое давление создается насосом с ручным управлением, насос должен управляться одним человеком для обеспечения всех требований к усилию и времени цикла сварки в диапазоне размеров труб, для которых предназначено оборудование для сварки встык.
Дисплей индикатора давления должен быть четким и легко читаемым с нормального рабочего расстояния.
Гидравлическая система должна быть защищена от избыточного давления.
Для производства сосудов, работающих под давлением, применяют национальные стандарты.
Оборудование для сварки встык должно поддерживать требуемое усилие в плоскости сварки на каждом этапе цикла сварки.
Дисплей индикатора усилия должен быть четким и легко читаемым с нормального рабочего расстояния.
Для производства и обеспечения безопасности электрических систем применяют национальные стандарты.
Для компенсации сопротивления оборудование для сварки встык должно иметь возможность не менее 30%-ного превышения усилия сварки, указанного для максимального диаметра трубы и толщины стенки и цикла сварки, для которого предназначено оборудование.
Допустимое изменение сопротивления трению оборудования для сварки встык с подвижным зажимом в любом положении должно составлять менее 10%.
Торцеватель должен иметь двустороннюю поверхность торцевания с ручным, электрическим, гидравлическим или пневматическим приводом и должен формировать чистые, плоские, параллельные сопрягаемые поверхности трубы и концов фитинга, перпендикулярные осевой линии трубы, подготовленные к нагреву.
Конструкция торцевателя должна обеспечивать удаление стружки от обрабатываемой поверхности торцевателя и отверстия трубы или фитинга. Полученная стружка должна быть видна оператору для определения окончания торцевания.
Торцеватели должны быть взаимозаменяемыми для любого оборудования для сварки встык того размера и типа, для которого оно предназначено. Они должны быть пригодными для торцевания всего диапазона размеров труб и материалов, для которых предназначено оборудование для сварки встык.
Режущие ножи должны быть съемными.
Должно быть предусмотрено предотвращение торцевания конца трубы/фитинга более, чем необходимо для получения качественного сварного соединения.
Торцеватель должен обрабатывать торцы труб с обеих сторон и обеспечивать гладкий срез каждой поверхности плавления таким образом, чтобы максимальный зазор между поверхностями плавления, измеренный в соответствии с 10.2, не превышал допустимого по таблице 2.
Нагреватель должен обеспечивать удовлетворительное оплавление концов труб и/или фитингов при подготовке к сварке. Нагреватель должен быть оснащен системой контроля температуры.
Нагреватели должны быть взаимозаменяемыми для любого оборудования для сварки встык того размера и типа, для которого оно предназначено.
Если нагреватель не может быть легко снят во время работы одним человеком из-за веса нагревателя или других факторов, то должны применяться гидравлические, пневматические или другие механические устройства, являющиеся частью оборудования для сварки встык.
Для оборудования с ручным управлением для сварки встык общая теплоемкость нагревателя должна быть такой, чтобы в случае отключения электропитания нагревателя при рабочей температуре он мог завершить получение удовлетворительного соединения. Если нагреватель не обеспечивает это требование, то на оборудовании для сварки встык должна быть предусмотрена аварийная сигнализация, извещающая о случайном отключении.
Система нагрева должна быть спроектирована таким образом, чтобы при нормальных условиях окружающей среды концы трубы и/или фитинга нагревались до рабочей температуры и поддерживались стабильные параметры сварки.
Нагреватель должен иметь оптимальный размер, чтобы обеспечить требуемую теплопередачу к свариваемым концам.
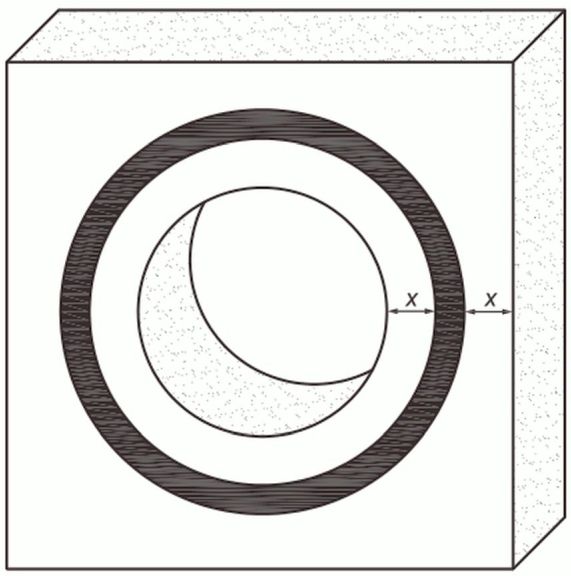
Таблица 4
Номинальный наружный диаметр dn, мм | Ширина нагревателя x (см. рисунок 2), мм |
dn <= 250 | >= 10 |
250 < dn <= 630 | >= 15 |
630 < dn <= 1600 | >= 20 |
Отклонения от плоскости на обеих сторонах поверхности нагревателя должны составлять +/- 0,1 мм/100 мм.
Отклонение толщины нагревателя должно быть не более 0,2 мм для труб диаметром dn до 250 мм и не более 0,5 мм для труб диаметром dn свыше 250 мм, и нагреватель не должен иметь отверстий или винтов на поверхности, соприкасающейся с трубой.
Нагреватель изготавливают из материалов, обладающих хорошей теплопроводностью и стойких к износу при нормальных условиях на месте проведения работ.
Поверхности, соприкасающиеся с трубой или фитингами, должны быть такими, чтобы к ним не прилипал расплавленный материал, их чистка проходила без повреждения поверхности и они могли бы противостоять износу при эксплуатации. Это достигается, например, путем нанесения на поверхность окрашенного политетрафторэтилена (ПТФЭ) или другой обработкой поверхности. Цвет покрытия ПТФЭ должен быть таким, чтобы после использования инструмента для сварки присутствие любых остатков ПЭ на поверхности было четко видно, независимо от снижения качества ПЭ или покрытия ПТФЭ. Применение любого типа спрея, например ПТФЭ, во время цикла сварки не допускается. Такое напыленное покрытие может попасть на оплавляемые поверхности в процессе получения соединения.
Нагреватель допускается изготавливать из хромированной или коррозионно-стойкой стали.
Нагреватель должен иметь электрический подогрев.
Для систем нагрева с электронагревательными элементами нагреватель должен быть оснащен устройством для индикации температуры, которое четко и наглядно показывает достижение рабочей температуры. Этот температурный индикатор должен быть независимым от контроля любой другой температуры или системы контроля. Он должен быть защищен от механических, электрических или термических повреждений и должен быть заменяемым.
Нагреватель должен обеспечивать непрерывную работу в вертикальном положении при рабочей температуре в течение не менее 4 ч. По истечении этого периода температура рукоятки, измеренная при температуре окружающей среды и без воздействия солнечного излучения, не должна превышать 50 °C.
Должен быть установлен индикатор, показывающий, что нагреватель находится под электрическим напряжением и нагревается. Индикатор должен показывать рабочую температуру в пределах +/- 5 °C от температуры нагревателя, измеренную в предварительно определенной контрольной точке.
Должны быть приняты меры, чтобы избежать случайного изменения заданной температуры.
8.5.1 Шероховатость поверхности Ra, согласно ИСО 4287, хромированного нагревателя или изготовленного из коррозионно-стойкой стали должна быть менее 0,63 мкм при измерении в соответствии с 10.3.1; такой тип нагревателя не должен иметь антиадгезионного покрытия.
Если поверхность нагревателя имеет покрытие из ПТФЭ или какого-либо другого антиадгезионного материала, то при измерении в соответствии с 10.3.1 контактные поверхности должны иметь максимальную шероховатость Ra 2,5.
8.5.2 Покрытие должно выдерживать температуру 270 °C в течение не менее 1 ч. После охлаждения до температуры окружающей среды и повторного нагрева до рабочей температуры материал покрытия должен соответствовать всем предъявляемым к нему требованиям.
Система контроля температуры должна быть такой, чтобы температура контактной поверхности регулировалась с точностью до +/- 7 °C от заданной температуры в диапазоне от 170 °C до 260 °C, при температуре окружающей среды в диапазоне от минус 10 °C до плюс 40 °C.
Система контроля температуры должна соответствовать этим критериям до и после 50 испытательных циклов нагрева и охлаждения в диапазоне от температуры окружающей среды до рабочей температуры в соответствии с 10.3.2.
8.5.3 Мощность и коэффициент теплопередачи должны быть такими, чтобы температура поверхности трубы максимального диаметра и толщины могла подняться от минус 5 °C до плюс 180 °C менее чем за 20 с при условии, что нагреватель находится при рабочей температуре и приложено заданное давление для формирования валика. Температура нагреваемой поверхности трубы должна измеряться при температуре трубы минус (5 +/- 2) °C. Испытания должны проводиться в соответствии с 10.3.3.
В случае если температура нагреваемой поверхности трубы не может быть измерена при температуре минус (5 +/- 2) °C, то начальную температуру нагреваемой поверхности следует выбирать в диапазоне от минус (5 +/- 2) °C до (23 +/- 2) °C, и она должна быть определена производителем.
Оборудование для сварки встык должно обеспечивать удовлетворительную работу от внутреннего источника питания или генератора.
Оборудование, предназначенное для работы с переносными генераторами, должно учитывать гармонические искажения, уровни индуктивного и реактивного сопротивления генератора, которые могут повлиять на его максимальную доступную выходную мощность.
Отклонение входного напряжения должно составлять +/- 15% от номинального значения.
Производитель оборудования для сварки встык должен установить допустимые пределы частоты тока, вырабатываемого генератором.
10.1.1 Эффективность восстановления круглой формы трубы (см. рисунок 3)
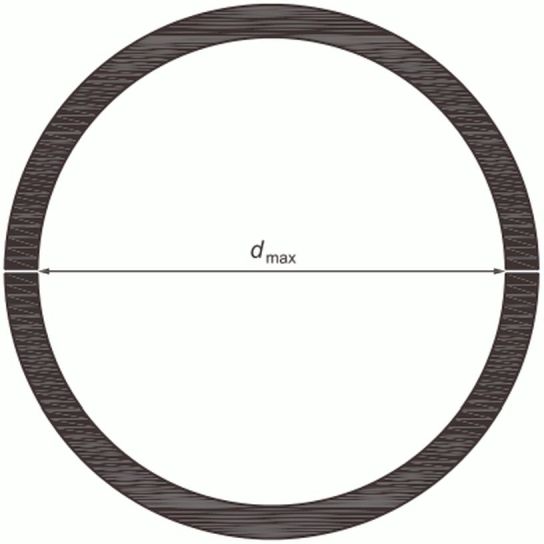
dmax - максимальный диаметр трубы
Следует отрезать два образца от трубы с SDR 11 максимального диаметра для испытуемого оборудования и длиной, не менее чем в два раза превышающей диаметр трубы. Далее следует сжать каждый образец в тисках или на прессе до диаметра, равного 80% от номинального наружного диаметра. Если длина образца не позволяет сжать его по всей длине, образец располагают таким образом, чтобы его концы выступали за пределы губок тисков или стола пресса не более чем на 25 мм. Выдерживают образцы в сжатом состоянии в течение 15 мин, затем устанавливают трубу в оборудование для сварки встык в положение для сварки, чтобы больший размер был перпендикулярен оси поворота и/или плоскости смыкания зажимов. Устанавливают и затягивают зажимы с удерживаемыми концами труб в типовой позиции для сварки в соответствии с инструкцией производителя оборудования.
С помощью штангенциркуля или другого инструмента измеряют максимальный и минимальный диаметры посередине между концом трубы и боковой поверхностью зажима.
Овальность рассчитывают как разницу между максимальным и минимальным диаметрами.
10.1.2 Соосность зажимов
10.1.2.1 Соосность зажимов проверяют с помощью двух жестких металлических цилиндров. Они должны быть механически обработаны до того наружного диаметра, что и номинальный диаметр трубы, для которого было разработано оборудование для сварки встык, и иметь овальность менее 0,1% от dn. Торцы каждого цилиндра должны быть плоскими и перпендикулярными его оси. Зазоры между торцами цилиндров, зажатых в положении сварки, не должны превышать значений, указанных в 5.2.3.
10.1.2.2 Определение жесткости и соосности зажимов проводят на оборудовании для сварки встык, установленном таким образом, чтобы нижняя точка трубы максимального диаметра, измеренная в зажиме, находилась не менее чем на 200 мм над уровнем земли (см. рисунок 4). До установки трубы зажимы сводят и регулируют до плотного прилегания. Затем в оборудовании для сварки встык зажимают две трубы максимального диаметра длиной 6 м. Замеряют расстояние между лицевыми поверхностями зажима сверху и снизу, а также с обеих сторон трубы в положении со сведенными торцами труб, а затем с полностью разведенными зажимами. В каждом положении зажима несоосность или изгиб каркаса оценивается как разница расстояний, измеренных между поверхностями зажимов. Испытание проводят с трубами, поддерживаемыми горизонтальными опорными роликами на расстоянии 1 и 4 м от оборудования для сварки встык, и повторяют его с убранными опорами, если это применимо. В обоих случаях результаты измерений должны соответствовать указанным в 5.2.3.
Примечание - Если по какой-либо причине невозможно установить трубы на высоте не менее чем на 200 мм над уровнем земли, иное расстояние может быть выбрано и указано производителем в руководстве по эксплуатации оборудования.
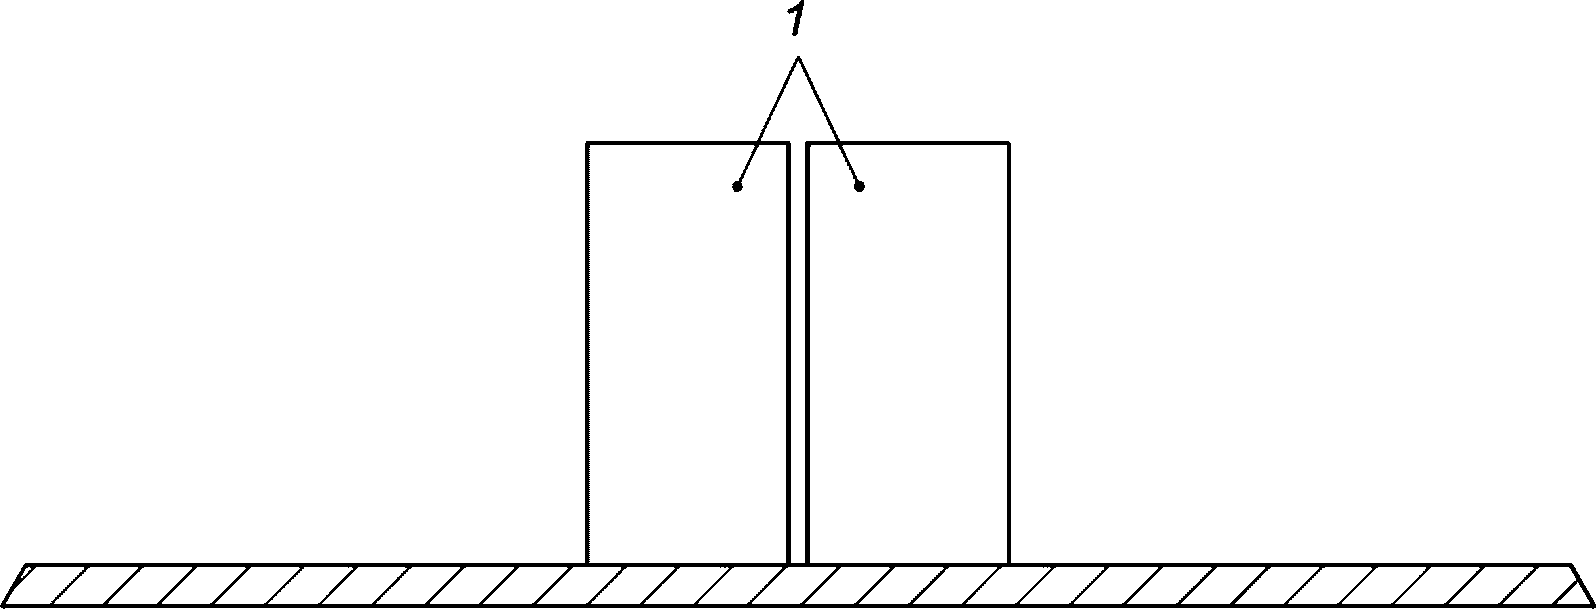
a) Начальная настройка
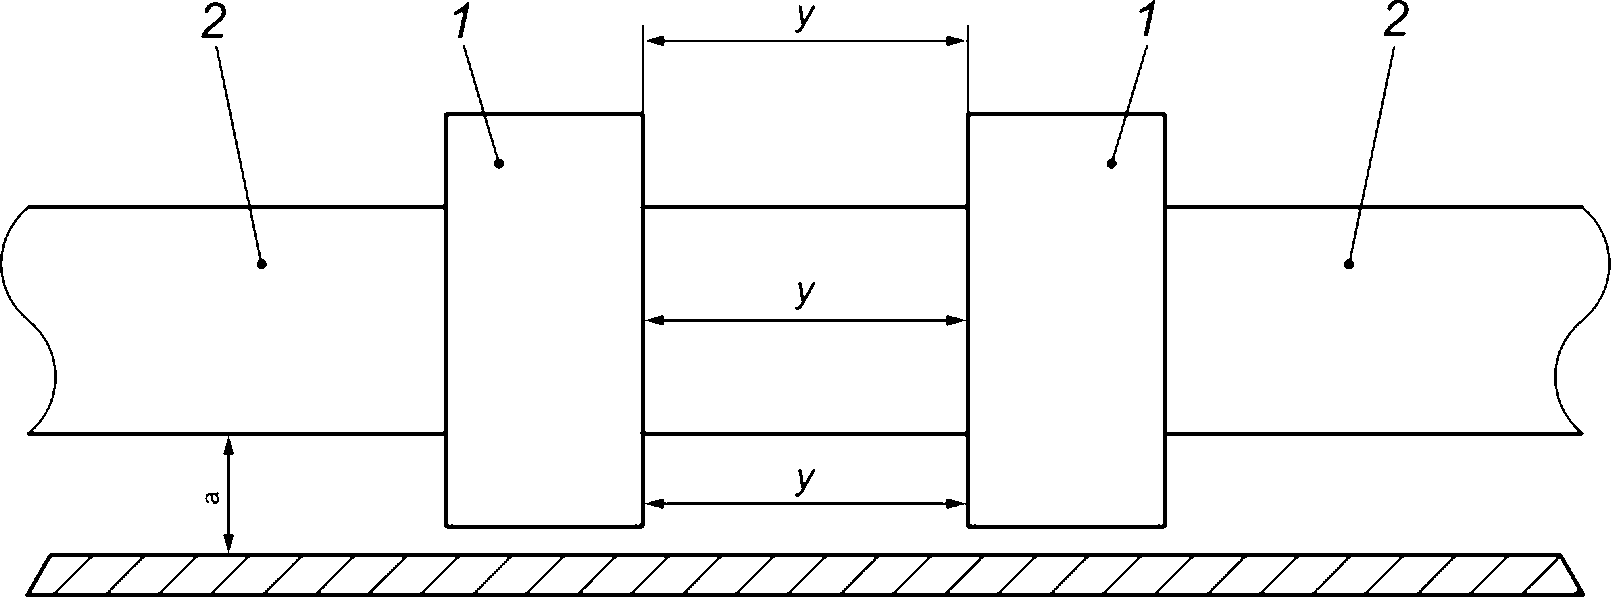
b) Трубы сведены
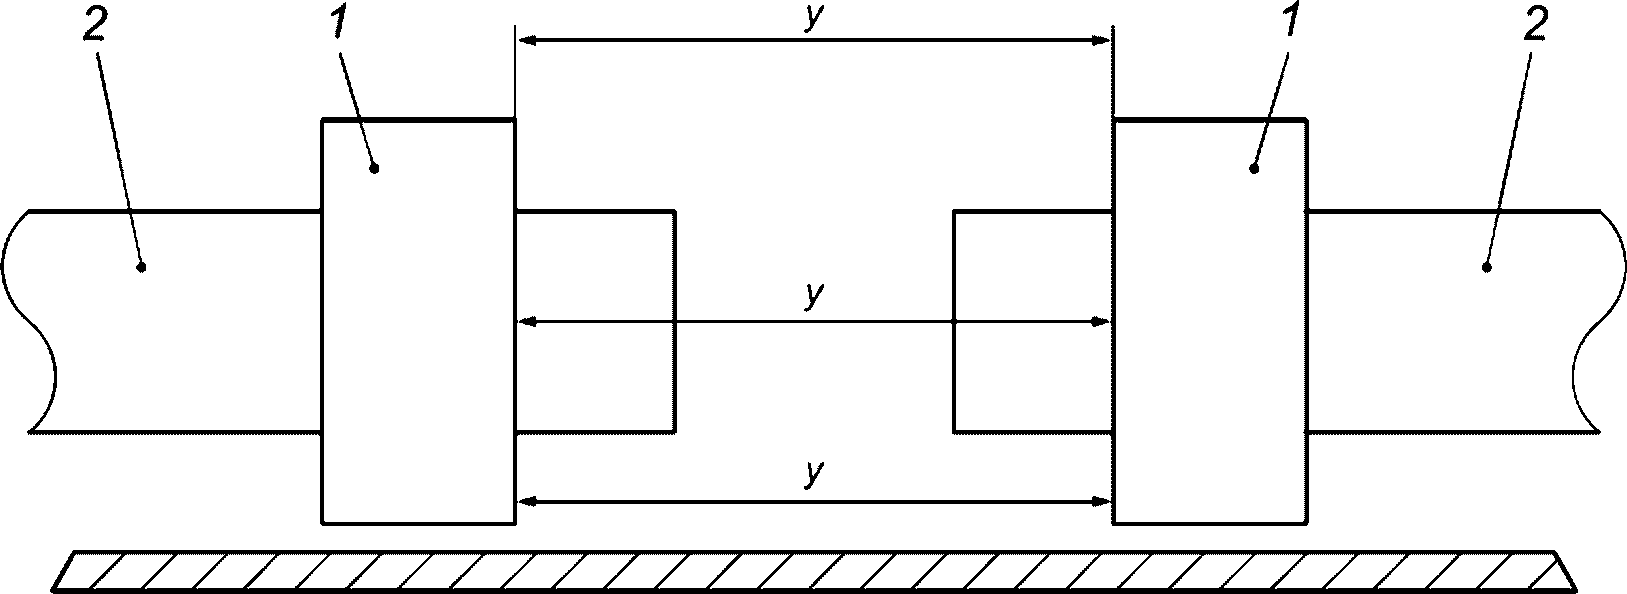
c) Зажимы разведены
1 - зажим; 2 - труба; y - измерение
--------------------------------
<a> Не менее 200 мм в самой нижней точке.
Торцевание обеих труб максимального диаметра выполняют для каждого типоразмера оборудования для сварки встык. В конце операции торцевания приложенное усилие на концах трубы должно быть равно нулю.
После извлечения торцевателя торцы труб сводят вместе с усилием, достаточным для преодоления сопротивления трению. Максимальный зазор между соприкасающимися торцами труб не должен превышать значения, указанного в таблице 2.
Шероховатость каждой стороны нагревателя измеряют следующим образом:
зажимают трубу максимального диаметра, для которой предназначено оборудование для сварки встык, и устанавливают нагреватель между торцами труб. Обводят внешнюю окружность трубы на нагревателе;
повторяют то же самое со всеми трубами с диаметрами, для которых предназначено оборудование для сварки встык;
проводят две диагональные линии под углом 45° к горизонтальной оси;
шероховатость поверхности нагревателя измеряют в точках пересечения каждой из окружностей трубы с диагоналями.
Шероховатость поверхности Ra должна быть в пределах, указанных в 8.5.1.
Проверку системы контроля температуры проводят с нагревателем в вертикальном положении при неподвижном воздухе при температуре (23 +/- 2) °C.
Измерения температуры проводят с помощью точной калиброванной термопары, пригодной для измерения температуры поверхности, или любого другого соответствующего устройства.
Нагреватель проверяют на соответствие требованиям, указанным в 8.5.2.
Нагреватель нагревают от температуры окружающей среды до рабочей температуры и охлаждают, выполнив 50 полных циклов.
Измеряют температуру на каждой стороне нагревателя в тех же точках, что и для проверки шероховатости поверхности.
Температура должна быть в пределах, указанных в 8.5.2.
Испытание на теплопередачу к поверхности трубы проводят во время обычных операций сварки плавлением. Трубу и оборудование кондиционируют при температуре минус (5 +/- 2) °C в течение не менее 4 ч. Термопара должна быть установлена на торцевой поверхности трубы. Кондиционирование выполняют после операции торцевания. Применяют небольшие самоклеящиеся термопары.
Допускается закрепление небольшой термопары или ее аналога на поверхности трубы с использованием паяльника. Толстые проводные термопары или паяные сборки не применяют для исключения влияния теплопроводности проволоки.
Для облегчения измерения времени нарастания температуры используют записывающие устройства. Требуемые пределы указаны в 8.5.3.
Испытание проводят, установив наибольшую доступную трубу в зажимы оборудования для сварки встык и на опорные ролики, затем выравнивают концы трубы. Трубы выравнивают и проводят торцевание таким образом, чтобы не осталось зазора между торцами труб. Затем зажимы разводят и размещают между концами труб два калиброванных блока, смещенные на 90° относительно направляющих элементов. Сводят концы труб под давлением 0,15 Н/мм2, пока они не соприкоснутся с калиброванными блоками. Разница между размерами Sp1 и Sp2 (см. рисунки 5 и 6) не должна превышать значений, указанных в таблице 2.
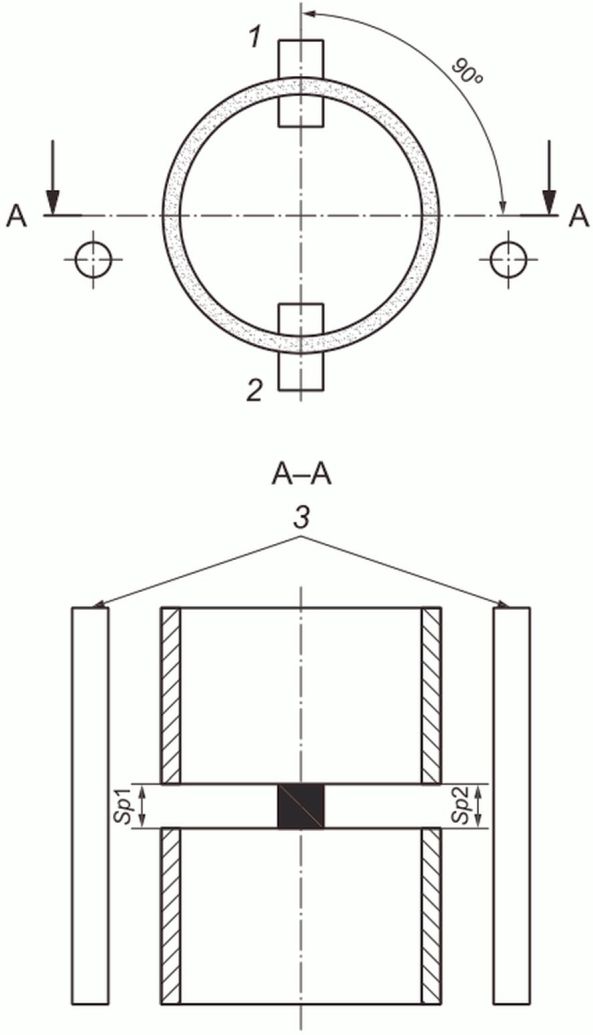
1, 2 - калиброванные блоки на осевой линии труб
(со смещением на 90° относительно направляющих элементов,
например трубы, расположенной горизонтально с расположенными
ниже направляющими элементами); 3 - направляющие элементы;
Sp1 - размер в верхней точке; Sp2 - размер в нижней точке
приспособлений. Измерение размера зазора
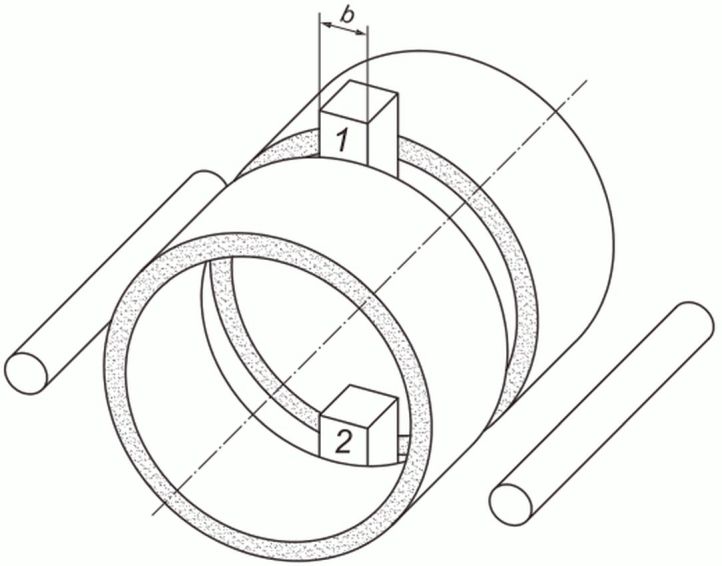
1, 2 - калиброванные блоки на осевой линии труб
(со смещением на 90° относительно направляющих элементов,
например трубы, расположенной горизонтально с расположенными
ниже направляющими элементами); b - ширина калиброванных
блоков 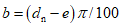 (не менее 10 мм), где dn - номинальный
наружный диаметр трубы; e - толщина стенки трубы
приспособлений. Общий вид
Для проверки зазора, как показано на рисунке 5, предпочтительно использовать измерительный клин. Общий вид приведен на рисунке 6.
Каждая единица оборудования для сварки встык должна иметь следующие элементы:
- элементы, защищающие и удерживающие нагреватель. Следует обеспечить теплоизоляцию и защиту, содержать поверхности в чистоте, предотвратить риск получения ожогов персоналом или перегрева оборудования. Ограждение должно обеспечивать надежное удержание изоляционного материала и устойчивое размещение, а также иметь четко видимый предупреждающий знак о горячей поверхности;
- держатель для торцевателя или другие подходящие приспособления, используемые для удержания торцевателя после его извлечения из оборудования для сварки встык.
Руководство по эксплуатации, соответствующие требования безопасности и графики технического обслуживания должны поставляться с каждой единицей оборудования для сварки встык.
Для поддержания работоспособности рекомендуется проверять, обслуживать и настраивать оборудование не реже одного раза в год. Это должно выполняться производителем оборудования или уполномоченным представителем производителя. После проведения технического обслуживания все компоненты оборудования (центратор, нагреватель, торцеватель и т.д.) должны быть замаркированы сервисной наклейкой.
Должны быть приняты во внимание национальные правила, инструкции производителя и/или требования заказчика.
Оборудование для сварки встык и его компоненты должны иметь несмываемую маркировку на соответствующих частях со следующей информацией:
a) идентификационный знак производителя;
b) модель оборудования, определенная производителем;
c) используемый источник питания (входное напряжение и потребляемая мощность);
d) серийный номер;
e) максимальный диаметр, для которого предназначено оборудование.
В техническом паспорте или в руководстве по эксплуатации оборудования должны быть указаны следующие данные:
a) рабочая площадь для оборудования (если применимо);
b) диапазон диаметров труб, для которых предназначено оборудование;
c) SDR для каждого диаметра труб;
d) процедура(ы) сварки плавлением, для которой предназначено оборудование;
e) тип оборудования.
Может быть использована схема классификации типов оборудования для сварки встык, приведенная в приложении B.
(обязательное)
ДЛЯ СВАРКИ ВСТЫК С АВТОМАТИЧЕСКИМ УПРАВЛЕНИЕМ
A.1 Автоматизированные системы оборудования для сварки встык должны иметь стабильные, надежные и воспроизводимые характеристики в соответствии с ИСО 11414.
A.2 Система должна контролировать, отображать и записывать основные параметры и последовательность операций, которые следует соблюдать при получении соединения.
Параметры сварки должны включать время цикла оплавления и давления, давление при оплавлении, температуру нагревателя, время паузы между снятием нагревателя и сведением концов труб, время сжатия и величину осадки.
Система должна прервать процесс, когда он выходит за установленные пределы параметров сварки, и указать причину.
A.3 Система должна обеспечивать ввод и вывод идентификационных данных, таких как дата, время, вид работы, оператор, диаметр и толщина стенки трубы или SDR и порядковые номера соединений.
A.4 Должны быть предусмотрены условия для независимого мониторинга системы контроля температуры и автоматического отключения питания нагревателя в случае рассогласования между цепями управления и контроля. Отключение электропитания должно быть предусмотрено в случае отказа одного элемента в многоэлементной системе.
(справочное)
B.1 Принципы
Оборудование для сварки встык следует классифицировать с учетом следующих характеристик:
a) тип системы, используемой для создания давления;
b) степень автоматизации;
c) тип системы извлечения нагревателя;
d) тип системы регистрации данных;
e) максимальный диаметр трубы, для которого предназначено оборудование.
Эти характеристики должны быть обозначены четырехзначными кодовыми номерами/кодовыми буквами, как определено в таблицах B.1 - B.4, за которыми следует обозначение максимального диаметра, для которого предназначено оборудование. Примеры приведены в B.7.
B.2 Система для создания давления
Кодовый номер, указывающий тип системы, используемой для создания давления, должен быть таким, как определено в таблице B.1.
Таблица B.1
для создания давления
Тип системы, используемой для создания давления | Кодовый номер |
Механическая связь (ручная) | 1 |
Ручной гидравлический насос (ручная) | 2 |
Генератор гидравлического давления, приводимый в действие электродвигателем (электрогидравлический) или двигателем внутреннего сгорания | 3 |
Электродвигатель | 4 |
B.3 Степень автоматизации
Кодовая буква, обозначающая степень автоматизации, должна соответствовать таблице B.2.
Таблица B.2
Степень автоматизации | Кодовая буква |
Ручная | M |
Ручная предварительная настройка давления и времени Ручное управление процессом сварки Ручной контроль процесса сварки | P |
Ручная предварительная настройка давления и времени Ручное управление процессом сварки Автоматический контроль процесса сварки | S |
Автоматическая предварительная настройка параметров сварки, основанная на размерах и материале трубы, а также процедуре сварки Автоматическое управление процессом сварки Автоматический контроль процесса сварки | A |
B.4 Извлечение нагревателя
Кодовая буква, указывающая тип системы извлечения нагревателя во время паузы, должна соответствовать таблице B.3.
Таблица B.3
Система извлечения нагревателя | Кодовая буква |
Ручное извлечение | M |
Автоматическое извлечение | A |
B.5 Регистрация данных
Кодовая буква, обозначающая тип системы регистрации данных, должна соответствовать таблице B.4.
Таблица B.4
Система регистрации данных | Кодовая буква |
Отсутствует | N |
Регистрация параметров сварки | D |
Регистрация параметров сварки и данных трассируемости, соответствующих ИСО 12176-4 [6] | T |
B.6 Максимальный диаметр трубы, для которого предназначено оборудование
Максимальный диаметр трубы, для которого предназначено оборудование для сварки встык, указывается в миллиметрах или дюймах, включая единицу измерения (например, мм, дюйм DIPS, дюйм IPS, дюйм CTS).
Оборудование для сварки встык может иметь различные системы единиц измерения с использованием соответствующих сокращений.
2-M-M-N-8"DIPS | - | для оборудования для сварки встык с ручным насосом без записи данных для максимального диаметра трубы 8 дюймов DIPS; |
3-P-A-N-1200 мм | - | для оборудования для сварки встык с электрогидравлическим приводом с автоматическим извлечением нагревателя для максимального диаметра трубы 1200 мм; |
3-S-M-D-250 мм | - | для оборудования для сварки встык с электрогидравлическим приводом с контролем процесса и регистрацией параметров сварки для максимального диаметра трубы 250 мм; |
3-A-M-T-315 мм | - | для автоматического оборудования для сварки встык с ручным извлечением нагревателя и с регистрацией параметров сварки (включая данные трассируемости) для максимального диаметра трубы 315 мм; |
3-A-A-T-315 мм | - | для полностью автоматического оборудования для сварки встык для максимального диаметра трубы 315 мм. |
(справочное)
НАЦИОНАЛЬНЫМ СТАНДАРТАМ
Таблица ДА.1
Обозначение ссылочного международного стандарта | Степень соответствия | Обозначение и наименование соответствующего национального стандарта |
ISO 4287 | IDT | ГОСТ Р ИСО 4287-2014 "Геометрические характеристики изделий (GPS). Структура поверхности. Профильный метод. Термины, определения и параметры структуры поверхности" |
ISO 11414 | IDT | ГОСТ Р ИСО 11414-2014 "Трубы и фитинги пластмассовые. Подготовка контрольного образца соединения труба/труба или труба/фитинг из полиэтилена (ПЭ), выполненного сваркой встык" |
Примечание - В настоящей таблице использовано следующее условное обозначение степени соответствия стандартов: - IDT - идентичные стандарты. | ||
ISO 4437-2, Plastics piping systems for the supply of gaseous fuels - Polyethylene (PE) - Part 2: Pipes [Системы пластмассовых трубопроводов для транспортирования газообразного топлива. Полиэтилен (PE). Часть 2. Трубы] | |
ISO 4437-3, Plastics piping systems for the supply of gaseous fuels - Polyethylene (PE) - Part 3: Fittings [Системы пластмассовых трубопроводов для транспортирования газообразного топлива. Полиэтилен (PE). Часть 3. Фитинги] | |
ISO 4427-2, Plastics piping systems - Polyethylene (PE) pipes and fittings for water supply - Part 2: Pipes [Системы напорных пластмассовых трубопроводов для водоснабжения. Полиэтилен (PE). Часть 2. Трубы] | |
ISO 4427-3, Plastics piping systems - Polyethylene (PE) pipes and fittings for water supply - Part 3: Fittings [Системы напорных пластмассовых трубопроводов для водоснабжения. Полиэтилен (PE). Часть 3. Фитинги] | |
Directive 2006/42/EC of the European Parliament and of the Council of 17 May 2006 on machinery, and amending Directive 95/16/EC (recast) (Text with EEA relevance) | |
ISO 12176-4, Plastics pipes and fittings - Equipment for fusion jointing polyethylene systems - Part 4: Traceability coding (Трубы и фитинги пластмассовые. Оборудование для сварки полиэтиленовых систем. Часть 4. Кодирование трассируемости) |
УДК 621.791:006.354 | ОКС 25.160.30 |
Ключевые слова: оборудование для сварки встык, полиэтиленовые трубопроводы, трубы и фитинги пластмассовые, полиэтиленовые системы, сварка нагретым инструментом встык, сварка пластмасс, сварка термопластов | |
Вернуться в "Каталог нормативных документов"
Источник информации: https://internet-law.ru/documents/prod/gost-r_gosudarstvennyj-standart/11/gost_96541.html
На правах рекламы:
|
© Антон Серго, 1998-2026.
|
Разработка сайта |
|