

Полное меню
- Актуальное
законодательство - Интернет
и право- - Рассылка ''Закон есть закон''
- - Форум сайта (архив)
- - Законодательство
- - Судебная практика (необычная)
- - Судебная практика (авторская)
- - Процедура UDRP и и решения WIPO
- - Книги серии ''Интернет и Право''
- - Книги в открытом доступе
- - Учебный курс ''Интернет и Право''
- - Учебный курс ''Доменные споры''
- - Литература по ''Интернет и Право''
- - Литература по интел. собственности
- - Научный уголок (работы гостей)
- - Авторские публикации
- Информационные
материалы - ЮРИДИЧЕСКИЕ
УСЛУГИ- - Перечень юридических услуг
- - Карта юридических услуг
- - Юридическая консультация
- - Доменные споры (RU), авторское право
- - Международный суд по доменам (COM)
- - Защита прав на маркетплейсе (WB, Ozon)
- - Защита прав в соцсетях (Vk, Ok, FB)
- - Купля-продажа домена, сайта, ПО
- - Досудебное урегулирование конфликта
- - Защита чести и деловой репутации
- - Отмена блокировки сайта/домена РКН
- - ФАС: товарные знаки, авторское право
- - Регистрация ПО/сайта (Роспатент)
- - Юридическая проверка домена
- - Нотариальное заверение сайтов
- - Способы и формы оплаты услуг
- - Мы в СМИ
- - О компании, клиенты
- - Наши дела и победы
- - Контакты и реквизиты
- Информация
о сайте -


ОписаниеИсточник публикации М.: ФГБУ "Институт стандартизации", 2024 Примечание к документу Документ введен в действие с 01.11.2024. Название документа "ГОСТ Р 71372-2024. Национальный стандарт Российской Федерации. Изделия авиационной техники. Выход резьбы. Сбеги, недорезы, недокаты, проточки и фаски" (утв. и введен в действие Приказом Росстандарта от 16.10.2024 N 1464-ст) "ГОСТ Р 71372-2024. Национальный стандарт Российской Федерации. Изделия авиационной техники. Выход резьбы. Сбеги, недорезы, недокаты, проточки и фаски"
|
||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||

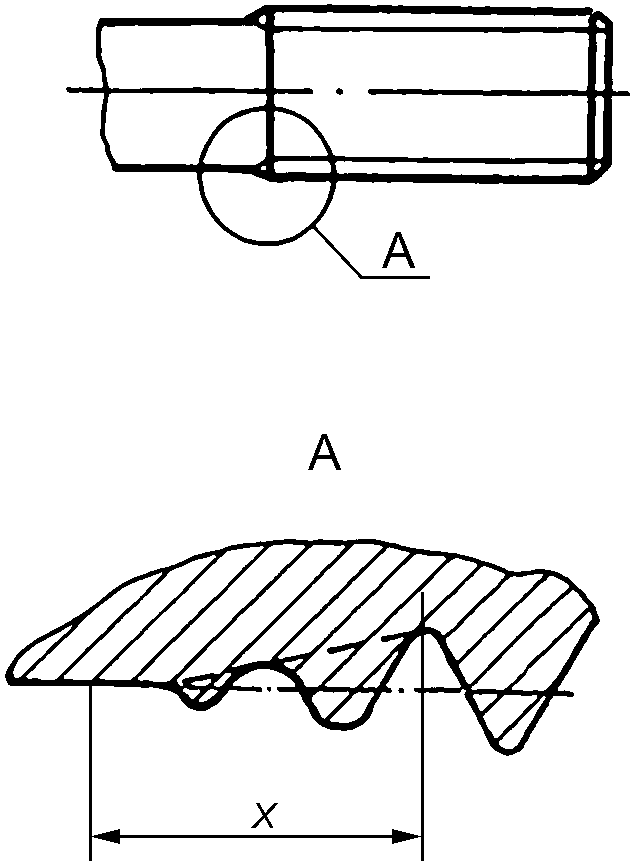
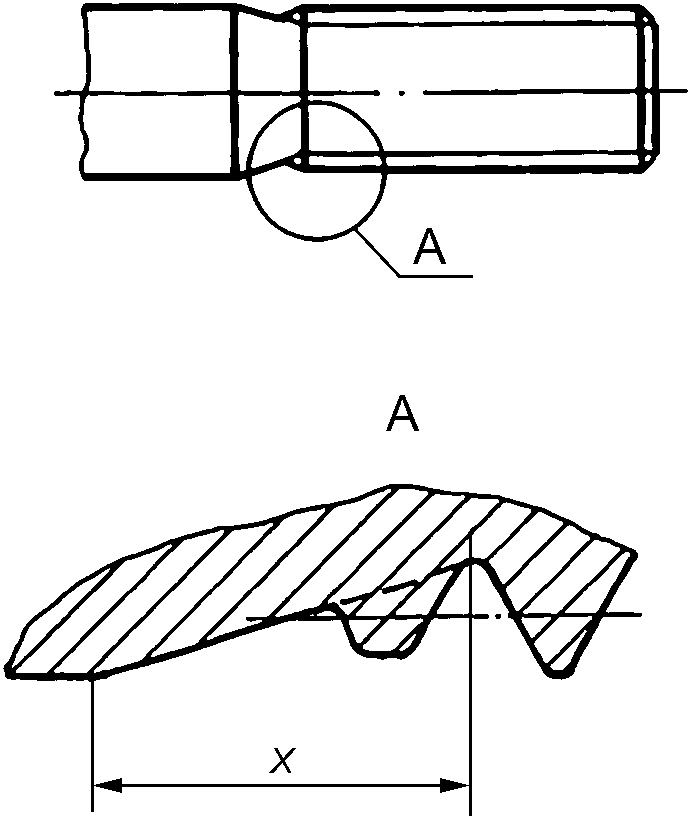
Шаг резьбы P | Сбег X, не более | Недокат (недорез) X1, не более | Сбег на конце стержня X2, не более ~= 2P | Фаска Z, не более | |||
нормальный ~= 2P | короткий ~= 1,25P | уменьшенный ~= 0,7P | нормальный ~= 3P | короткий ~= 2P | |||
0,25 | 0,50 | 0,30 | 0,20 | 0,80 | 0,50 | 0,50 | 0,20 |
0,30 | 0,60 | 0,40 | 0,90 | 0,60 | 0,60 | ||
0,35 | 0,70 | 0,45 | 0,30 | 1,00 | 0,70 | 0,70 | 0,30 |
0,40 | 0,80 | 0,50 | 1,10 | 0,80 | 0,80 | ||
0,45 | 0,90 | 0,60 | 1,20 | 0,90 | 0,90 | ||
0,50 | 1,00 | 0,70 | 0,40 | 1,30 | 1,00 | 1,00 | 0,50 |
0,60 | 1,20 | 0,75 | 1,50 | 1,20 | 1,20 | ||
0,70 | 1,40 | 0,90 | 0,50 | 1,90 | 1,40 | 1,40 | |
0,75 | 1,50 | 1,00 | 2,00 | 1,50 | 1,50 | ||
0,80 | 1,60 | 1,00 | 0,60 | 2,30 | 1,60 | 1,60 | 0,70 |
1,00 | 2,00 | 1,25 | 0,70 | 2,70 | 2,00 | 2,00 | |
1,25 | 2,50 | 1,60 | 0,90 | 3,40 | 2,50 | 2,50 | 1,00 |
1,50 | 3,00 | 1,90 | 1,00 | 3,90 | 3,00 | 3,00 | |
1,75 | 3,50 | 2,20 | 1,20 | 4,60 | 3,50 | 3,50 | 1,50 |
2,00 | 4,00 | 2,50 | 1,40 | 5,20 | 4,00 | 4,00 | |
3.1.2 При выполнении резьбы нарезанием размеры сбегов у гладкой части стержня крепежных элементов для наружной резьбы - в соответствии с указанными на рисунке 3 и в таблице 1.
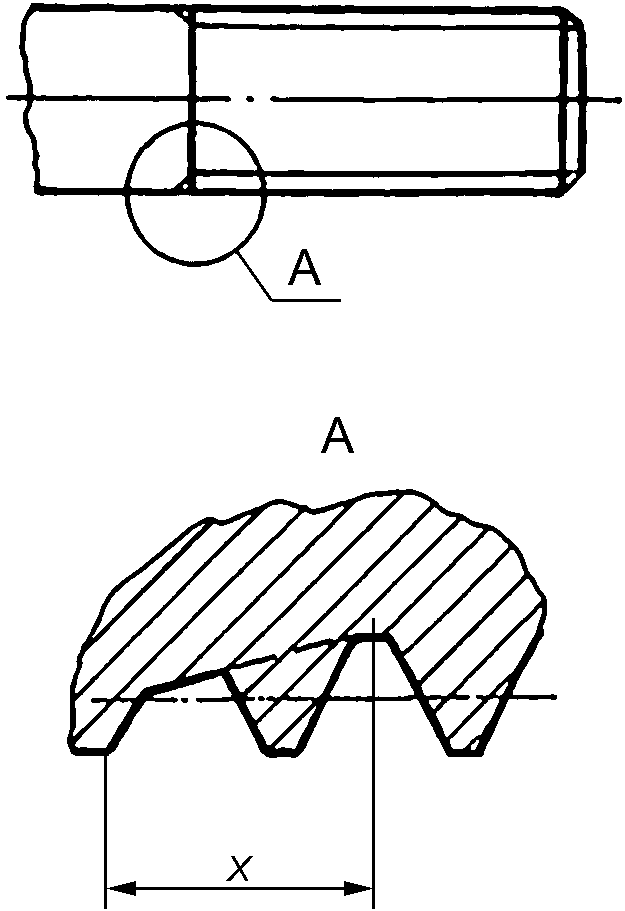
3.2 Наружная резьба в упор (недокаты и недорезы)
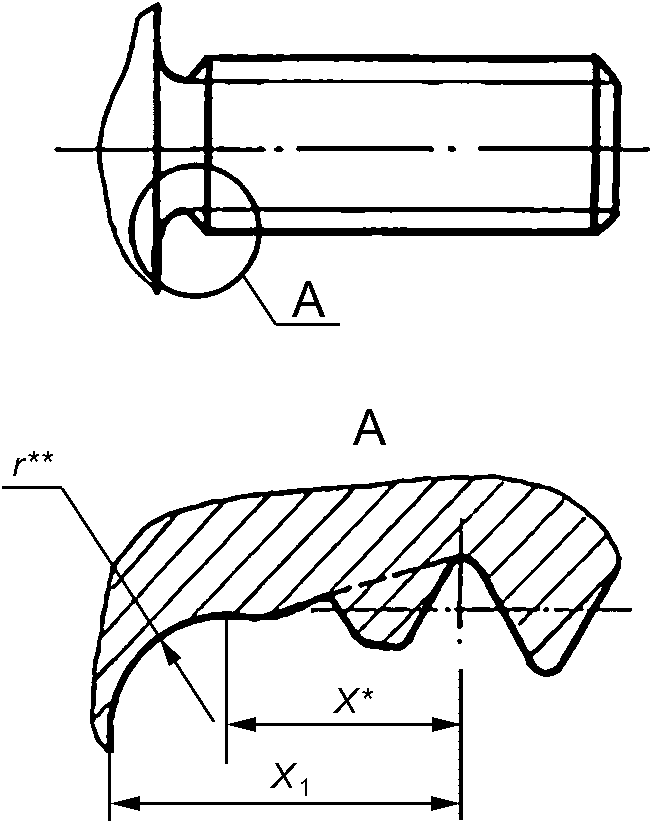
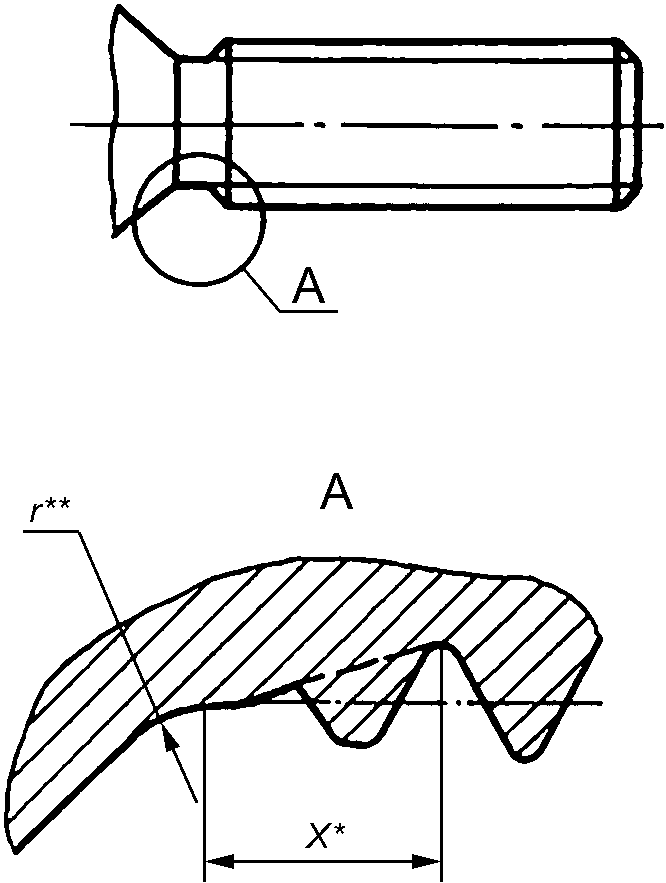
3.2.1 При выполнении наружной резьбы в упор накатыванием размеры недокатов и сбегов должны соответствовать указанным на рисунках 4 и 5 и в таблице 1.
--------------------------------
<*> Сбег резьбы не должен заходить на радиус r.
<**> Радиус r настоящим стандартом не регламентирован.
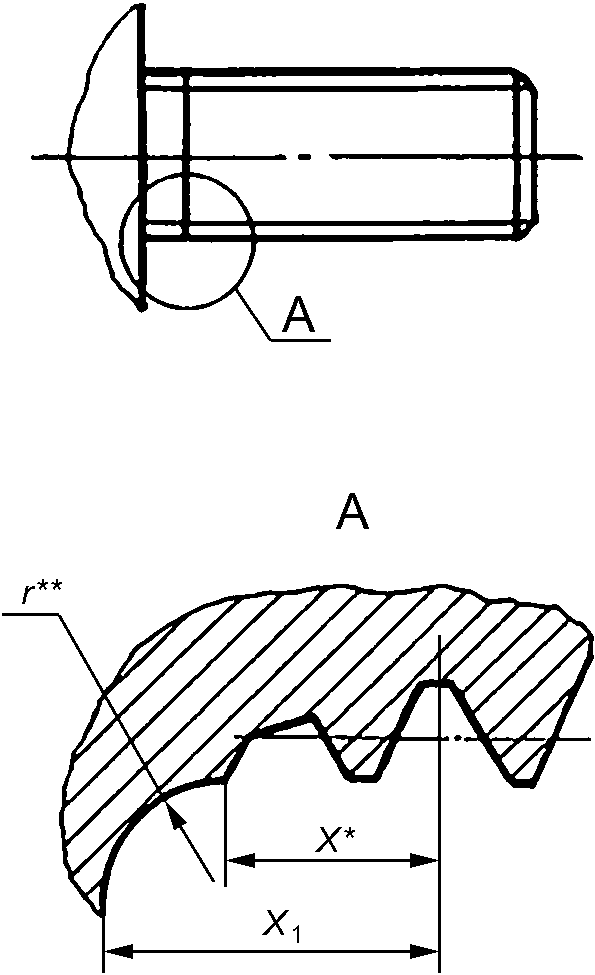
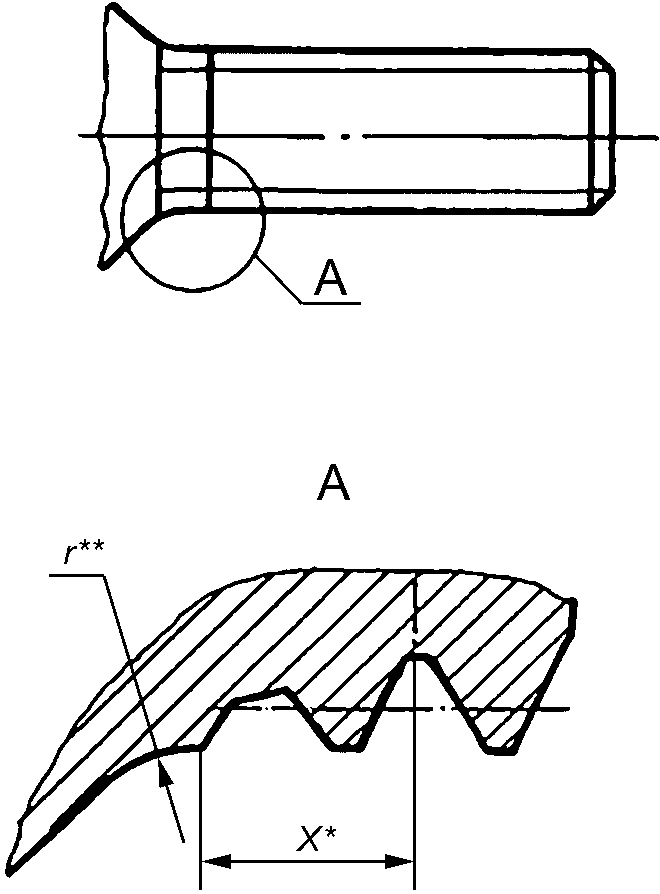
3.2.2 При выполнении наружной резьбы в упор нарезанием размеры недорезов и сбегов - в соответствии с указанными на рисунках 6 и 7 и в таблице 1.
--------------------------------
<*> Сбег резьбы не должен заходить на радиус r.
<**> Радиус r настоящим стандартом не регламентирован.
3.3 Наружная резьба (сбеги и фаски на конце крепежного элемента)
3.3.1 При выполнении резьбы накатыванием размеры сбегов на конце крепежных элементов для наружной резьбы должны соответствовать указанным на рисунках 8 и 9 и в таблице 1.
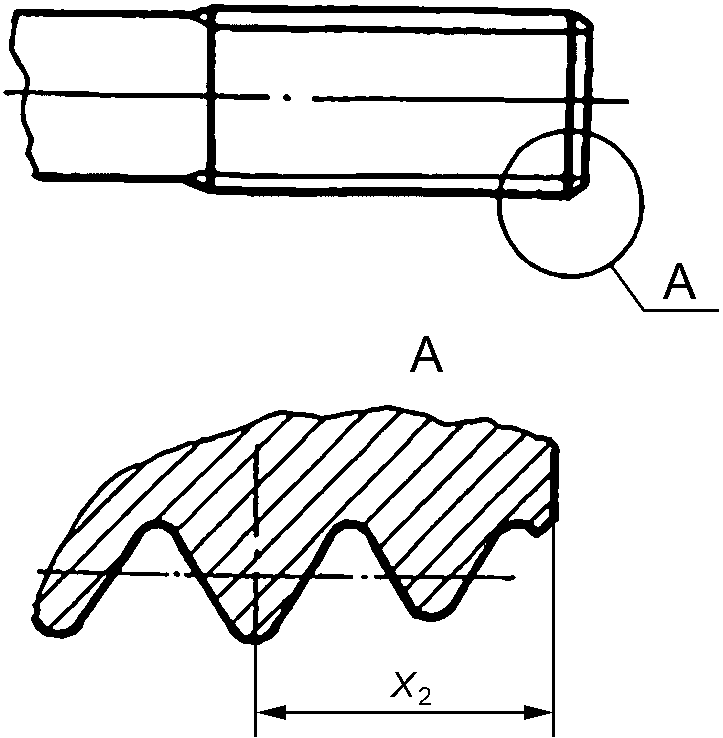
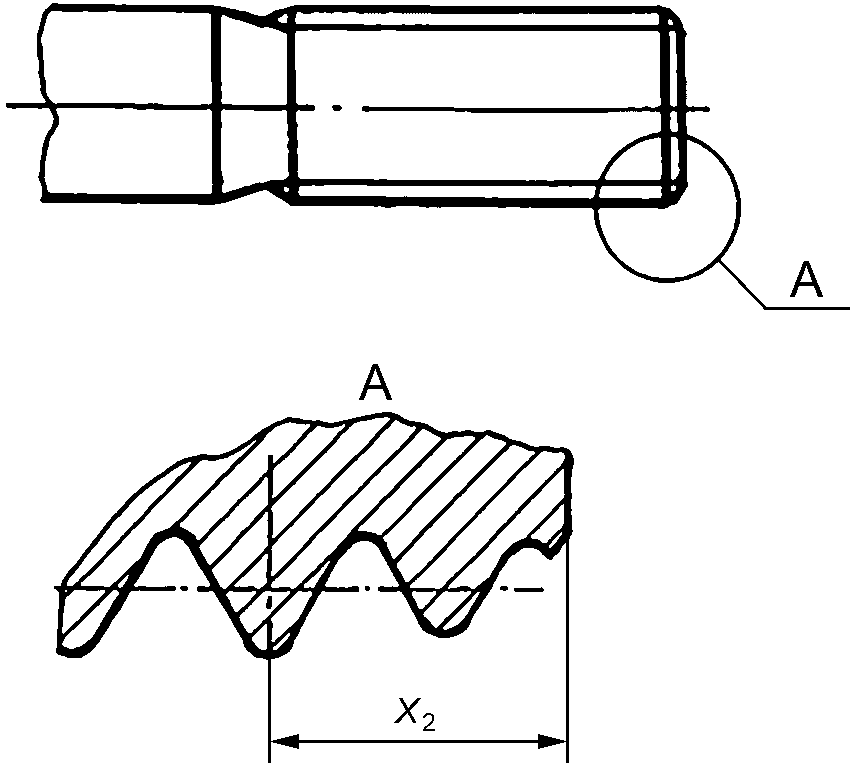
3.3.2 При выполнении резьбы нарезанием размеры фасок на конце крепежных элементов для наружной резьбы - в соответствии с указанными на рисунке 10 и в таблице 1.
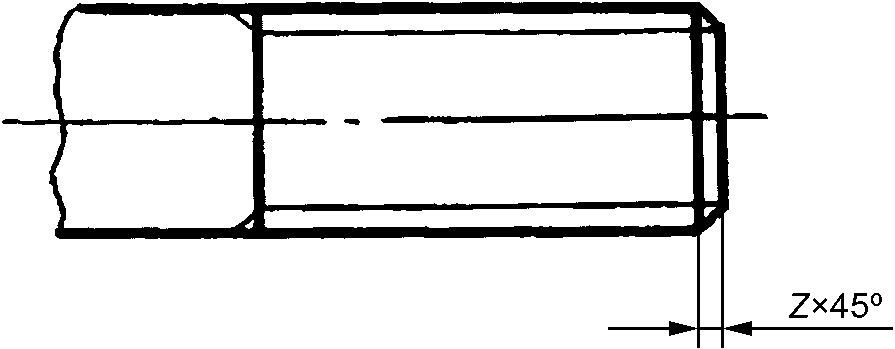
3.4 Наружная резьба (проточки)
При выполнении наружной резьбы независимо от метода ее выполнения форма и размеры проточки должны соответствовать указанным на рисунке 11 и в таблице 2.
Примечание - Для обеспечения нормальной работы резьбового соединения длину резьбы целесообразно делать равной не менее шести шагов. В технически обоснованных случаях допускается длина резьбы, равная не менее трех шагов (при этом резьбу выполняют с уменьшенным сбегом и проточкой по типу 1).
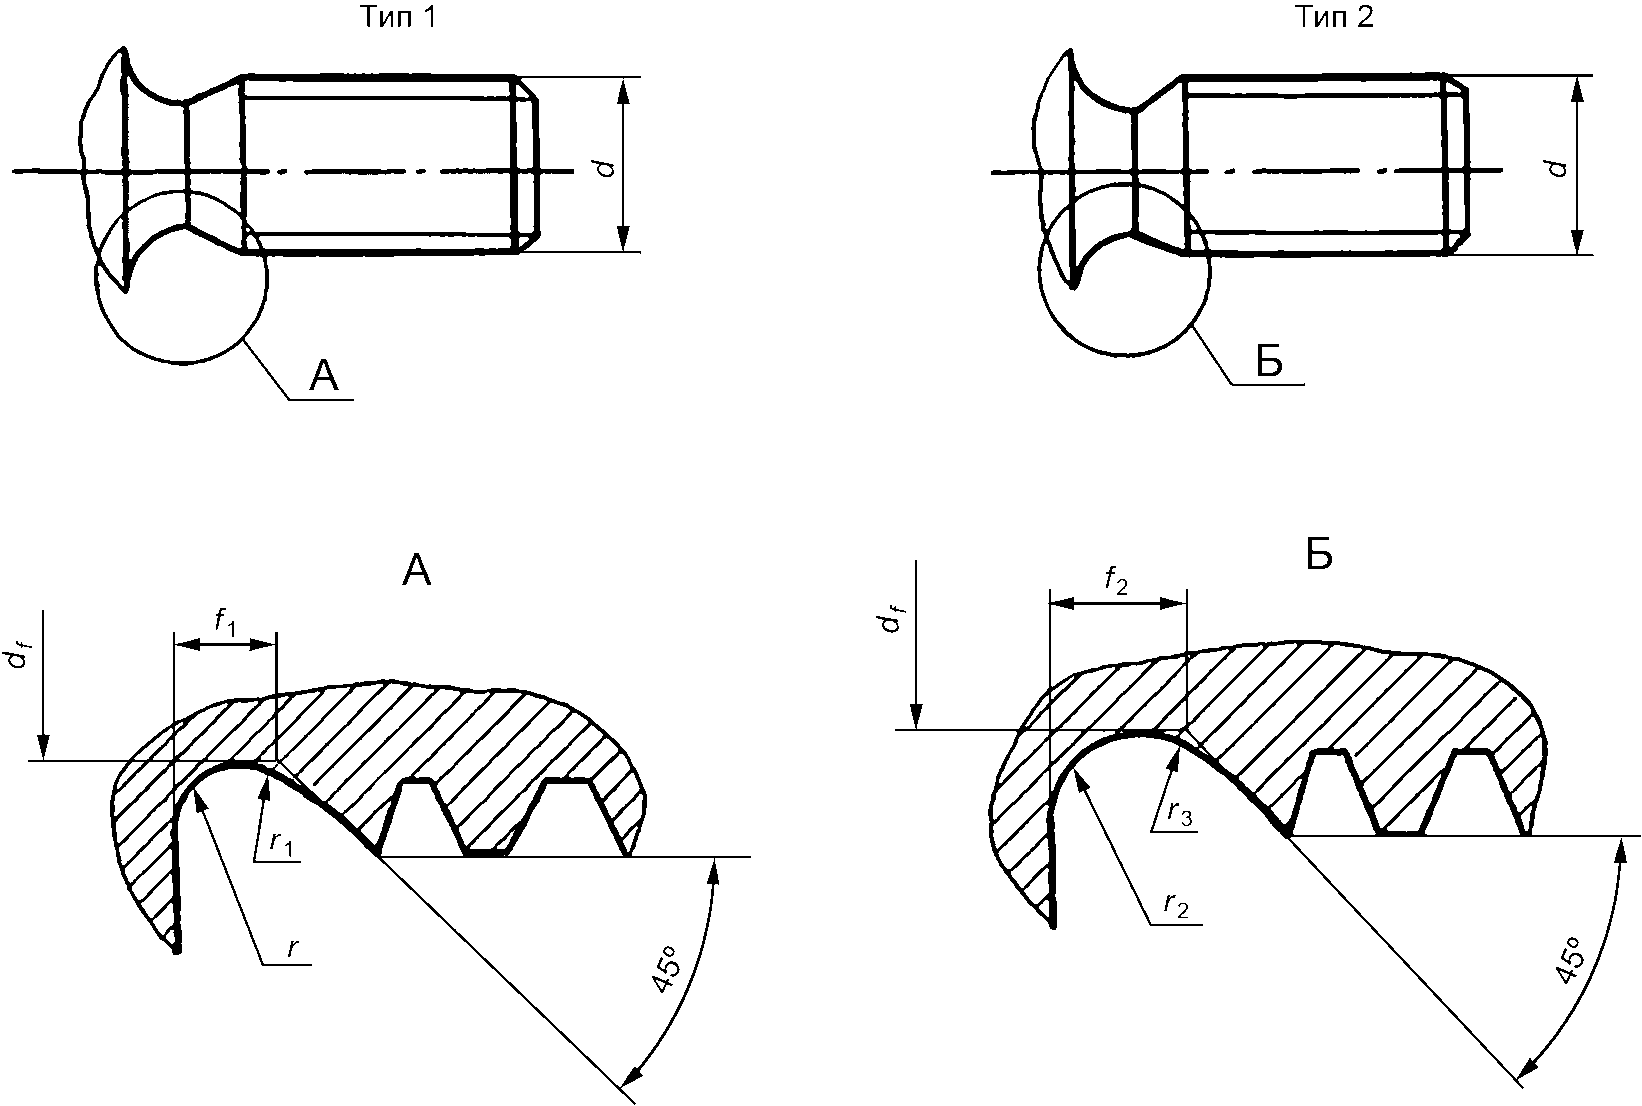
В миллиметрах
Шаг резьбы P | Проточка | ||||||
Тип 1 | Тип 2 <*> | ||||||
f1 | r | r1 | df | f2 | r2 | r3 | |
0,35 | 1,0 | 0,3 | d - 0,5 | - | - | - | |
0,40 | d - 0,6 | ||||||
0,45 | d - 0,7 | ||||||
0,50 | d - 0,8 | ||||||
0,60 | d - 0,9 | ||||||
0,70 | 1,6 | 0,5 | d - 1,0 | - | - | - | |
0,75 | d - 1,2 | ||||||
0,80 | |||||||
1,00 | 2,0 | d - 1,5 | 2,8 | 1,00 | 2,0 | ||
1,25 | d - 1,8 | 3,3 | 1,15 | 2,5 | |||
1,50 | 3,0 | 1,0 | 0,5 | d - 2,2 | 3,5 | 1,36 | |
1,75 | 3,5 | d - 2,5 | 3,8 | 1,50 | 3,0 | ||
2,00 | 4,0 | d - 3,0 | 4,1 | 1,75 | |||
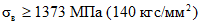 , титановых сплавов или из материала, имеющего повышенную чувствительность к концентрации напряжений.
3.5 Внутренняя резьба (сбеги, недорезы, проточки и фаски)
3.5.1 При выполнении резьбы нарезанием размеры сбегов, недорезов, проточек и фасок для внутренней резьбы - в соответствии с указанными на рисунках 12 и 13 и в таблицах 3 и 4.
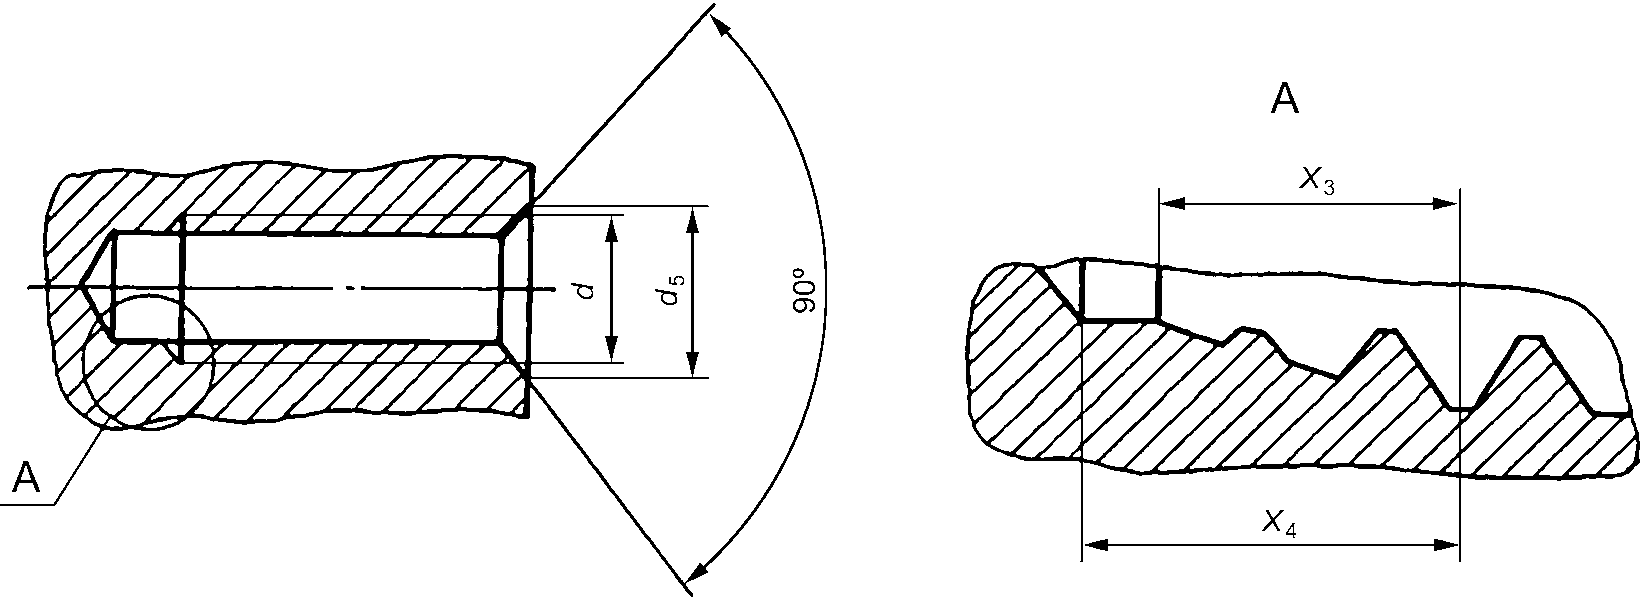
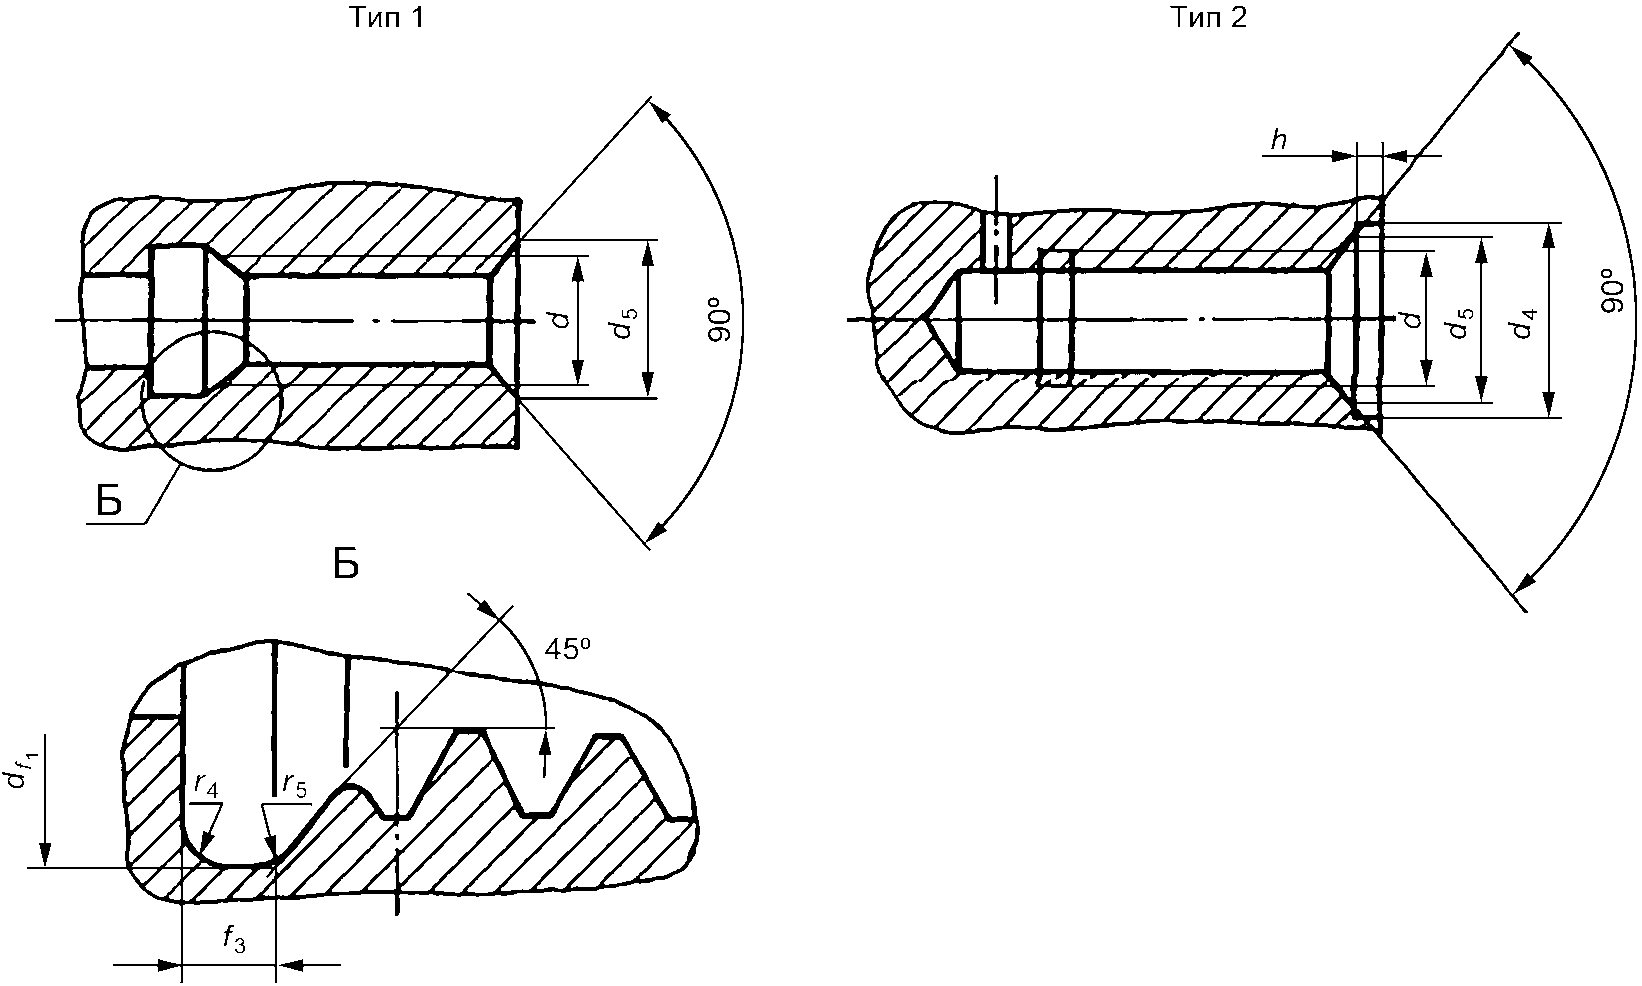
В миллиметрах
Шаг резьбы P | Сбег X3, не более | Недорез X4, не более | Фаска d5 | |||
нормальный | увеличенный <*> | нормальный | увеличенный <*> | минимальный | максимальный | |
0,25 | 1,0 | - | 1,5 | - | d | d + 0,05 |
0,30 | d + 0,07 | |||||
0,35 | d + 0,08 | |||||
0,40 | 1,8 | d + 0,10 | ||||
0,45 | d + 0,11 | |||||
0,50 | 1,5 | 2,0 | 2,5 | d + 0,15 | ||
0,60 | 1,20 | 1,8 | 2,2 | 2,8 | d + 0,18 | |
0,70 | 1,40 | 2,1 | 2,9 | 3,6 | d + 0,20 | |
0,75 | 1,50 | 2,3 | 3,0 | 3,8 | d + 0,23 | |
0,80 | 1,60 | 2,4 | 3,6 | 4,4 | d + 0,25 | |
1,00 | 2,00 | 3,0 | 4,0 | 5,0 | d + 0,30 | |
1,25 | 2,50 | 3,8 | 5,5 | 6,8 | d + 0,40 | |
1,50 | 3,00 | 4,5 | 6,0 | 7,5 | d + 0,50 | |
1,75 | 3,50 | 5,3 | 7,5 | 9,3 | d + 0,60 | |
2,00 | 4,00 | 6,0 | 8,0 | 10,0 | d + 0,70 | |
В миллиметрах
Шаг резьбы P | Проточка | |||||
Тип 1 <*> | Тип 2 <**> | |||||
f3 | r4 | r5 | df1 | d4 | h | |
0,25 | - | - | - | - | - | - |
0,30 | ||||||
0,35 | ||||||
0,40 | ||||||
0,45 | ||||||
0,50 | 1,0 | 0,3 | 0,3 | d + 0,2 | d + 1 | 0,5 |
0,60 | - | - | - | - | ||
0,70 | ||||||
0,75 | 1,6 | 0,5 | 0,3 | d + 0,2 | ||
0,80 | - | - | - | - | ||
1,00 | 2,0 | 0,5 | 0,5 | d + 0,2 | ||
1,25 | 3,0 | 1,0 | 1,0 | |||
1,50 | d + 0,3 | |||||
1,75 | 4,0 | |||||
2,00 | 5,0 | d + 0,4 | ||||
3.5.2 При изготовлении внутренних резьб допускается применять фаски под углом 60° между образующей и осью конуса.
3.6 Технические требования
3.6.1 Размеры сбегов, проточек и фасок обеспечиваются инструментом.
3.6.2 Для деталей из материала с временным напряжением (механическим) 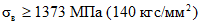 , титановых сплавов или из материала, имеющего повышенную чувствительность к концентрации напряжений, профиль впадины наружной резьбы на участке сбега должен быть закруглен радиусом не менее 0,05 мм с постепенным переходом в размер радиуса впадины полного профиля; радиус закругления профиля впадины резьбы на участке сбега обеспечивается инструментом.
При накатывании резьба не должна заходить на гладкую конусовидную часть между концом сбега и безрезьбовой частью стержня.
3.6.3 Неуказанные предельные отклонения размеров, допуски формы и расположения поверхностей - по ГОСТ Р 71373.
3.6.4 Допускается не указывать на изображении размеры элементов выхода резьбы, а делать запись в технических требованиях.
В случаях применения нормального сбега, нормального недоката (недореза) вид сбега или недоката (недореза) не указывают.
Примеры
1 Сбег и фаска резьбы - по ГОСТ Р 71372-2024.
2 Недокат и фаска резьбы - по ГОСТ Р 71372-2024.
3 Недорез и фаска резьбы - по ГОСТ Р 71372-2024.
4 Сбег, недокат и фаска резьбы - по ГОСТ Р 71372-2024.
5 Сбег, недорез и фаска резьбы - по ГОСТ Р 71372-2024.
В остальных случаях указывают вид сбега, недоката (недореза) и тип проточки.
Примеры
1 Сбег (указывается вид сбега) и фаска резьбы - по ГОСТ Р 71372-2024.
2 Недокат (указывается вид недоката) и фаска резьбы - по ГОСТ Р 71372-2024.
3 Недорез (указывается вид недореза) и фаска резьбы - по ГОСТ Р 71372-2024.
4 Проточка (указывается тип проточки), фаска и сбег резьбы - по ГОСТ Р 71372-2024.
5 Сбег (указывается вид сбега), недорез (указывается вид недореза) и фаска резьбы - по ГОСТ Р 71372-2024.
6 Сбег (указывается вид сбега), недокат (указывается вид недоката) и фаска резьбы - по ГОСТ Р 71372-2024.
УДК 621.88.082:621.99:006.354 | ОКС 21.060.01 |
Ключевые слова: резьба, выход резьбы, сбег резьбы, недорез резьбы, недокат резьбы, проточка, фаска | |
Вернуться в "Каталог нормативных документов"
Источник информации: https://internet-law.ru/documents/prod/gost-r_gosudarstvennyj-standart/17/gost_20399.html
На правах рекламы:
|
© Антон Серго, 1998-2026.
|
Разработка сайта |
|