

Полное меню
- Актуальное
законодательство - Интернет
и право- - Рассылка ''Закон есть закон''
- - Форум сайта (архив)
- - Законодательство
- - Судебная практика (необычная)
- - Судебная практика (авторская)
- - Процедура UDRP и и решения WIPO
- - Книги серии ''Интернет и Право''
- - Книги в открытом доступе
- - Учебный курс ''Интернет и Право''
- - Учебный курс ''Доменные споры''
- - Литература по ''Интернет и Право''
- - Литература по интел. собственности
- - Научный уголок (работы гостей)
- - Авторские публикации
- Информационные
материалы - ЮРИДИЧЕСКИЕ
УСЛУГИ- - Перечень юридических услуг
- - Карта юридических услуг
- - Юридическая консультация
- - Доменные споры (RU), авторское право
- - Международный суд по доменам (COM)
- - Защита прав на маркетплейсе (WB, Ozon)
- - Защита прав в соцсетях (Vk, Ok, FB)
- - Купля-продажа домена, сайта, ПО
- - Досудебное урегулирование конфликта
- - Защита чести и деловой репутации
- - Отмена блокировки сайта/домена РКН
- - ФАС: товарные знаки, авторское право
- - Регистрация ПО/сайта (Роспатент)
- - Юридическая проверка домена
- - Нотариальное заверение сайтов
- - Способы и формы оплаты услуг
- - Мы в СМИ
- - О компании, клиенты
- - Наши дела и победы
- - Контакты и реквизиты
- Информация
о сайте -


ОписаниеИсточник публикации М.: Стандартинформ, 2019 Примечание к документу Документ введен в действие с 01.01.2019. Название документа "ГОСТ Р ИСО 10360-2-2017. Национальный стандарт Российской Федерации. Характеристики изделий геометрические. Приемочные и перепроверочные испытания координатно-измерительных машин. Координатно-измерительные машины, применяемые для измерения линейных размеров" (утв. и введен в действие Приказом Росстандарта от 23.11.2017 N 1805-ст) "ГОСТ Р ИСО 10360-2-2017. Национальный стандарт Российской Федерации. Характеристики изделий геометрические. Приемочные и перепроверочные испытания координатно-измерительных машин. Координатно-измерительные машины, применяемые для измерения линейных размеров"
|
||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||

 : Коэффициент линейного теплового расширения материала при температуре 20 °C.
Номер позиции | Ориентация в зоне измерений | Обязательно или по умолчанию |
1 | Вдоль диагонали между точками (1, 0, 0) и (0, 1, 1) | Обязательно |
2 | Вдоль диагонали между точками (1, 1, 0) и (0, 0, 1) | Обязательно |
3 | Вдоль диагонали между точками (0, 1, 0) и (1, 0, 1) | Обязательно |
4 | Вдоль диагонали между точками (0, 0, 0) и (1, 1, 1) | Обязательно |
Вдоль оси X между точками (0, 1/2, 1/2) и (1, 1/2, 1/2) | По умолчанию | |
6 | Вдоль оси Y между точками (1/2, 0, 1/2) и (1/2, 1, 1/2) | По умолчанию |
Вдоль оси Z между точками (1/2, 1/2, 0) и (1/2, 1/2, 1) | По умолчанию | |
Примечание - В таблице подразумевается, что противолежащие углы зоны измерений имеют координаты (0, 0, 0) и (1, 1, 1) в системе координат XYZ. | ||
Производитель может нормировать погрешность измерения длины при нулевом смещении наконечника щупа относительно оси пиноли отдельно для каждой оси КИМ, т.е. для позиций 5 - 7.
В этом случае используют следующие обозначения: E0X и E0X, MPE, E0Y и E0Y, MPE, E0Z и E0Z, MPE.
Для КИМ с большим отношением длин осей рекомендуется, чтобы с согласия производителя и пользователя были добавлены две дополнительные позиции измерения. КИМ считают имеющей большое отношение длины осей, если длина наиболее протяженной оси более чем в три раза превышает длину средней оси. В эти позиции устанавливают пять мер длины, каждую из которых измеряют три раза, ориентированных вдоль диагоналей плоскости, перпендикулярной к наиболее протяженной оси, т.е. если наиболее протяженной осью является ось X, то эти две диагонали принадлежат плоскости, параллельной плоскости YZ и расположенной приблизительно в середине оси X.
6.3.3.2 Выполнение измерений
Устанавливают зондирующую систему и выполняют ее калибровку в соответствии со стандартными процедурами производителя (см. пункт 5.2). Калибровку зондирующей системы следует выполнять с применением только поставляемой производителем образцовой сферы (или другого средства, поставляемого производителем для калибровки зондирующей системы при стандартном применении КИМ), применение поверочных или каких-либо других средств недопустимо. При измерении меры длины смещение наконечника щупа относительно оси пиноли должно быть нулевым (или минимально возможным).
Для каждой из пяти мер длины получают три результата измерения. Детали, касающиеся процедуры измерения конкретных типов мер длины, приведены в приложении B. Повторяя измерения для каждой из семи измерительных позиций, получают всего 105 результатов измерений.
Для выравнивания контрольно-измерительного средства могут потребоваться дополнительные измерения. Рекомендуется, чтобы применяемый метод выравнивания был согласован с процедурами, используемыми для аттестации контрольно-измерительного средства.
Производитель должен однозначно указать в документации систему щупов, которая будет применяться при определении E0, например: "при проверке следует использовать прямой щуп длиной 20 мм". Если производитель не специфицировал систему щупов, то пользователь свободен выбрать ее из любых поставляемых с КИМ деталей системы щупов.
Примечание - Изменение системы щупов может значительно изменить результаты определения E0.
В случае, если спецификация производителя для E0, MPE требует отличающегося от нормального КТР (менее 2·10-6 К-1), то выполняют дополнительное измерение на мере длины с нормальным КТР. Длина этой дополнительной меры с нормальным КТР должна быть больше 0,5 м или 50% (что меньше) наибольшего осевого хода КИМ. Измерение должно производиться в центре зоны измерений КИМ и параллельно одной из осей КИМ. Измерение должно быть повторено три раза. Производитель может аттестовать КТР этой меры длины.
Примечание 1 - Так как при использовании в качестве мер длины лазерного интерферометра (см. приложение B) его рассматривают как контрольно-измерительное средство с низким КТР, то необходимы также измерения мер длины с нормальным КТР.
Примечание 2 - При применении лазерного интерферометра хорошей практикой является измерение на КИМ меры длины с нормальным КТР, расположенной вдоль линии измерения, длина которой была предварительно измерена посредством интерферометра. Согласованность погрешностей показаний КИМ и интерферометра служит быстрой проверкой корректности выполнения компенсации КТР детали КИМ и корректности значения коэффициента преломления интерферометра.
Для каждого из 105 измерений и (если требуется) для каждого из трех дополнительных измерений (см. пункт 6.3.3.3) вычисляют погрешность измерения длины E0 как разность показания КИМ и аттестованного значения соответствующей меры длины (т.е. аттестованное значение условно принимают за истинное значение длины). Индицируемое значение одиночного измерения меры длины может быть скорректировано КИМ с учетом систематических или обусловленных теплом (включая тепловое расширение) погрешностей, если КИМ оборудована предназначенными для этого устройствами. Если внешние условия удовлетворяют изложенным в пункте 5.1 ограничениям, то ручная коррекция полученных с выхода компьютера результатов с целью внесения температурной или других поправок недопустима.
Примечание - Для некоторых КИМ система коррекции требует от пользователя ввода значений КТР и температуры средства испытаний, что описано в эксплуатационной документации КИМ и является частью системы автоматической температурной компенсации. Это допустимо, если программное обеспечение КИМ выполняет температурную компенсацию. Внесение температурной коррекции вручную недопустимо.
Все вычисленные значения погрешности измерения длины (значения E0) наносят в виде точек на соответствующий форме представления E0, MPE график (см. рисунки 12 - 14 в ИСО 10360-1).
Для каждого набора из трех повторных измерений по пункту 6.3 вычисляют диапазон повторяемости R0 как диапазон (разность наибольшего и наименьшего значений) этих трех измерений.
Все вычисленные значения диапазона повторяемости (значения R0) наносят в виде точек на соответствующий форме представления R0, MPE график (см. рисунки 12 - 14 в ИСО 10360-1).
6.5 Погрешность измерения длины при смещении наконечника щупа относительно оси пиноли, равном 150 мм
6.5.1 Средства измерений
Длина наибольшей меры длины для каждой измерительной позиции должна составлять не менее 66% от наибольшей длины хода КИМ вдоль линии измерения меры.
Каждая мера должна существенно отличаться от других по длине. Их длины должны быть гармонично распределены в пределах линии измерения. В общем случае длины пяти мер для разных измерительных позиций различны, например из-за различий предельных длин хода КИМ вдоль соответствующих линий измерения.
Пример 1 - При длине линии измерения, равной 1 метру, длины мер, равные 100, 200, 400, 600 и 800 мм, являются примером гармоничного распределения.
Если производителем не указано другое, то материал меры длины по умолчанию считают материалом с нормальным КТР. Производитель устанавливает верхний (обязательно) и нижний (опционально) пределы КТР меры длины. Производитель может аттестовывать КТР меры. Производитель должен указать максимальную допустимую длину доверительного интервала (k = 2) для КТР меры.
Если материал меры длины не является материалом с нормальным КТР, то соответствующее значение E150, MPE указывают со сноской (*), а в примечании приводят описание КТР меры.
Пример 2 - E0, MPE*
* Для средства проверки из суперинвара с КТР не более 0,5·10-6 К-1 доверительный интервал КТР (k = 2) не более 0,3·10-6 К-1.
Примеры мер длины приведены в приложении B.
6.5.2 Проведение испытаний
Устанавливают зондирующую систему и выполняют ее калибровку в соответствии со стандартными процедурами производителя (см. пункт 5.2). Калибровку зондирующей системы следует выполнять с применением поставляемой производителем образцовой сферы (или другого поставляемого производителем средства для калибровки зондирующей системы при обычной эксплуатации КИМ), применение каких-либо других средств, в том числе поверочных, недопустимо.
Значение смещения наконечника щупа относительно оси пиноли по умолчанию составляет (150 +/- 15) мм.
Направление смещения должно быть ориентировано перпендикулярно определяемой мерой длины линии измерения и в направлении какой-либо оси КИМ.
Для каждого измерения пользователь может задавать направление смещения наконечника щупа относительно оси пиноли так, чтобы оно совпадало с положительным или отрицательным направлением оси, т.е. с направлением +X или -X для измерительных позиций 1A или 1B (см. пункт 6.5.2.2) и с направлением +Y или -Y для измерительных позиций 2A или 2B (см. рисунок 2). Таким образом, из восьми возможных комбинаций расположения меры длины и ориентации датчика для проведения испытаний пользователь может выбрать любые две.
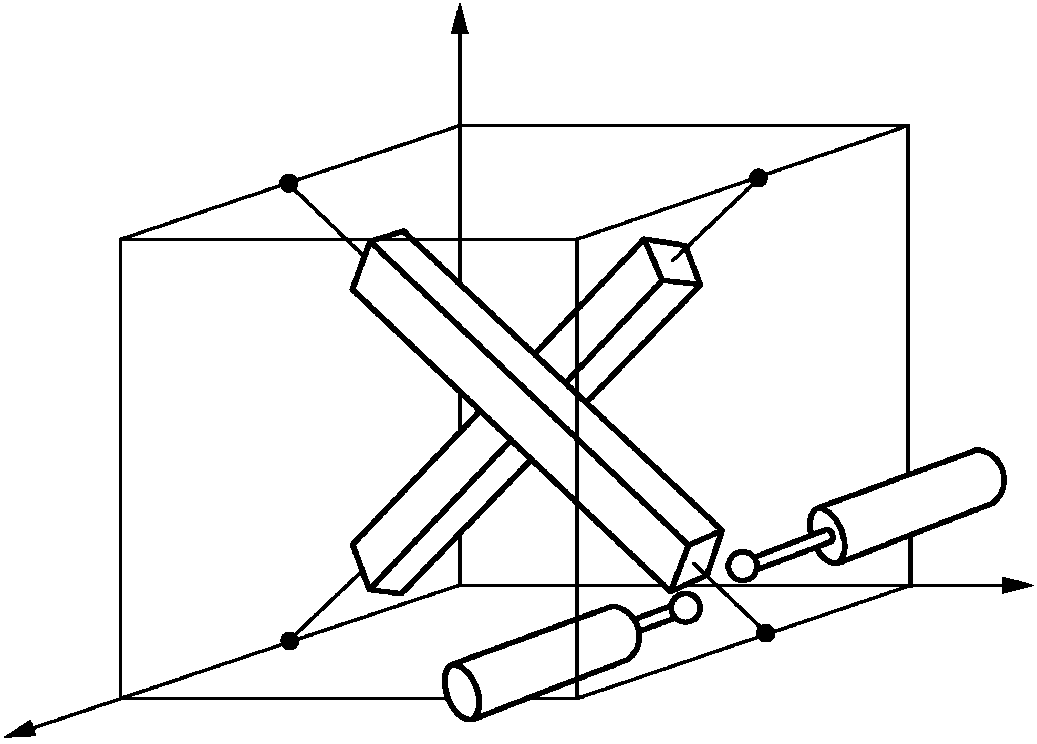
меры длины и двух (из четырех возможных) ориентации датчика
при определении E150
Если не указано другое (см. примечание 3 к пункту 6.5.2.3), то для проведения испытаний используют только две комбинации из восьми возможных комбинаций расположения меры длины и ориентации датчика.
Пользователь может выбрать любые одну или две из указанных в таблице 2 четырех измерительных позиций для меры длины.
Таблица 2
Номер позиции | Ориентация в зоне измерений |
1A | Вдоль диагонали плоскости YZ между точками (1/2, 0, 0) и (1/2, 1, 1) |
1B | Вдоль диагонали плоскости YZ между точками (1/2, 0, 1) и (1/2, 1, 0) |
2A | Вдоль диагонали плоскости XZ между точками (0, 1/2, 0) и (1, 1/2, 1) |
2B | Вдоль диагонали плоскости XZ между точками (0, 1/2, 1) и (1, 1/2, 0) |
Примечание - В таблице подразумевается, что противолежащие углы зоны измерений имеют координаты (0, 0, 0) и (1, 1, 1) в системе координат XYZ. | |
Пользователь может выбрать любые одну или две из описанных в пункте 6.5.2.1 ориентации датчика.
ИС NORMPROD: примечание. В официальном тексте документа, видимо, допущена опечатка: пункт 6.5.3.3 отсутствует. Возможно, имеется в виду примечание 4 к пункту 6.5.2.3. |
Если выбрана только одна позиция для меры длины, то ориентации датчика должны быть противоположными (см. пункт 6.5.2.1 и примечание 4 к пункту 6.5.3.3).
Если ось пиноли КИМ имеет отличное от Z обозначение, то это должно быть соответствующим образом учтено при пользовании таблицей 2.
Примечание - Для очень малых КИМ с целью обеспечения достаточного для выполнения измерений зазора может оказаться необходимым изменение положения меры длины с сохранением ее ориентации вдоль диагонали плоскости XZ или YZ, тогда, например, позиция 1A может располагаться между точками (1, 0, 0) и (1, 1, 1).
6.5.2.3 Выполнение измерений
В каждой комбинации позиции меры и ориентации датчика должна быть трижды измерена каждая из пяти различных мер длины. Таким образом, для двух выбранных комбинаций общее число измерений составляет 30. Детали, касающиеся измерительных процедур для конкретных типов мер длины, изложены в приложении A. Для выравнивания контрольно-измерительного средства могут потребоваться дополнительные измерения. Рекомендуется, чтобы применяемый метод выравнивания был согласован с процедурами, используемыми для аттестации контрольно-измерительного средства (см. приложение C).
Примечание 1 - Производители (особенно для больших КИМ, где часто применяют большие смещения) могут специфицировать значения EL, MPE для других значений смещения наконечника щупа относительно оси пиноли (L). Пользователь со специфическими измерительными потребностями может по согласованию с производителем добавить спецификации EL, MPE для конкретных значений L.
Примечание 2 - Принимаемое по умолчанию значение смещения наконечника щупа относительно оси пиноли равно (150 +/- 15) мм, однако в качестве доказательства соответствия спецификации производитель может по своему усмотрению использовать подходящий для этого более длинный щуп.
Примечание 3 - Несмотря на то что испытания выполняют только для двух из восьми возможных комбинаций позиции меры с ориентацией датчика, по взаимному согласию производителя и потребителя могут проводиться дополнительные испытания.
Примечание 4 - Часто бывает полезным выбрать одну позицию меры и выполнить определение E150 при двух (противоположных) ориентациях датчика. Разность между этими двумя (определенными при различной ориентации датчика) погрешностями показаний является оценкой эффекта углового вращения, обусловленного применением в этой позиции датчика со значением смещения наконечника щупа относительно оси пиноли, равным 150 мм.
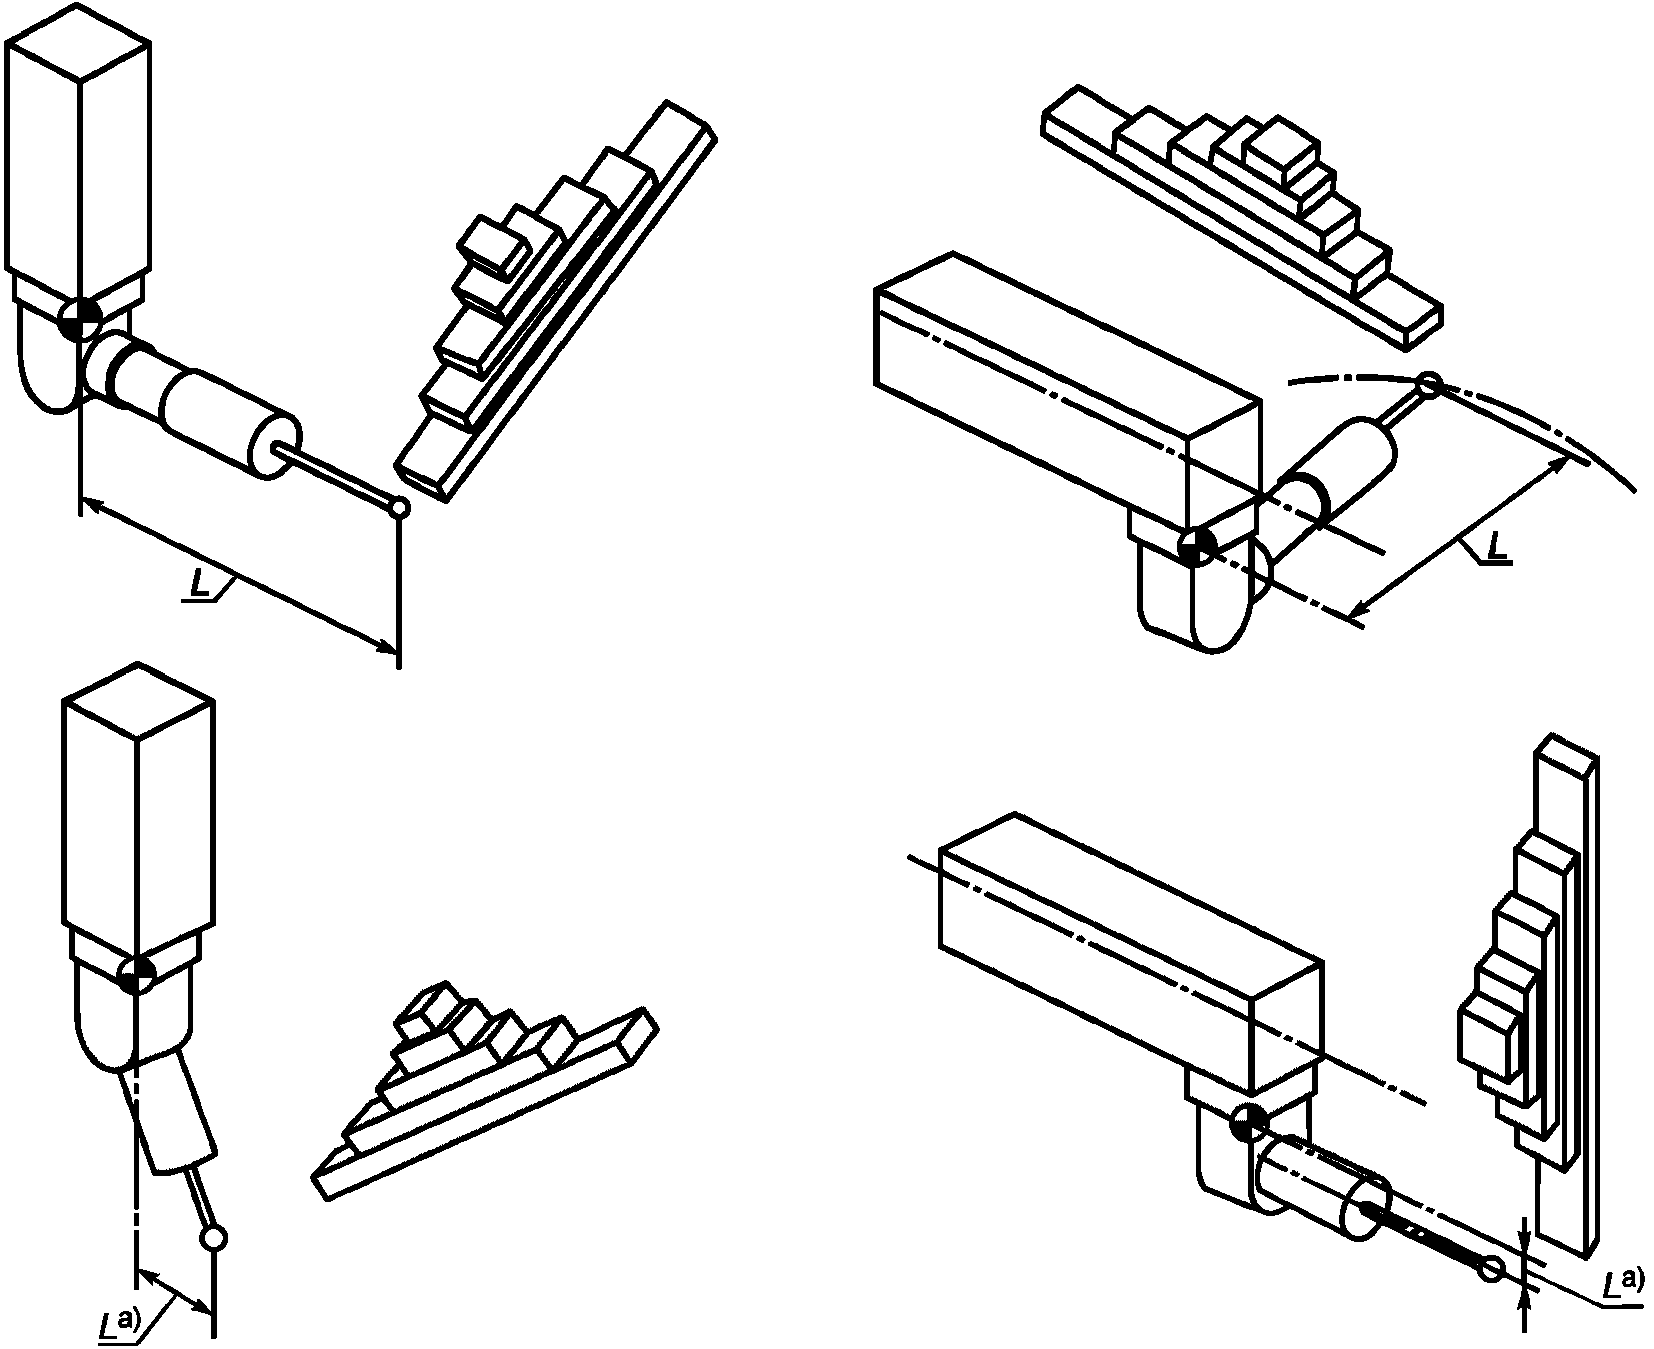
Расположение наконечника щупа в параллельном оси пиноли направлении должно существенно отличаться от его расположения при определении E0. Если позволяет длина хода КИМ, то это различие предпочтительно должно быть таким же, как смещение наконечника щупа относительно оси пиноли, и может иметь любое из двух (положительное или отрицательное) направление вдоль оси пиноли. Разные смещения наконечника щупа относительно оси пиноли приводят к различным расположениям наконечника щупа вдоль оси пиноли (см. пункт 3.1 и рисунок 1).
Для каждого из 30 измерений вычисляют погрешность измерения длины E150 как разность показания КИМ и аттестованного значения соответствующей меры длины (т.е. аттестованное значение условно принимают за истинное значение длины). Индицируемое значение длины меры может быть скорректировано КИМ с учетом систематических или обусловленных теплом (включая тепловое расширение) погрешностей, если КИМ оборудована предназначенными для этого устройствами. Если внешние условия удовлетворяют изложенным в пункте 5.1 ограничениям, то ручная коррекция полученных с выхода компьютера результатов с целью внесения температурной или других поправок недопустима.
Примечание - Для некоторых КИМ система тепловой коррекции требует от пользователя ввода значений КТР и температуры средств испытаний, что описано в эксплуатационной документации КИМ и является частью системы автоматической тепловой компенсации. Это допустимо, если программное обеспечение КИМ выполняет тепловую компенсацию. Выполнение температурной компенсации пользователем вручную недопустимо.
Все вычисленные значения погрешности измерения длины (значения E150) наносят в виде точек на соответствующий форме представления E150, MPE график (см. рисунки 12 - 14 в ИСО 10360-1).
6.6.1 Симплексный режим функционирования
Характеристики машин с обособленными пинолями должны быть специфицированы для симплексного режима функционирования. Испытания таких КИМ проводят аналогично изложенному в пунктах 6.3, 6.4 и 6.5 для КИМ с одной пинолью. Зону измерений каждой используемой в симплексном режиме пиноли определяют как зону, доступную каждой пиноли при использовании минимальных удлинителей датчика и щупа.
6.6.2 Дуплексный режим функционирования
6.6.2.1 Используемая в дуплексном режиме функционирования КИМ должна быть подвергнута операциям, описанным в пунктах 6.3, 6.4 и 6.5, со следующими изменениями.
6.6.2.2 Перед началом испытаний рекомендуется установить поверочную сферу в середину зоны измерений и измерить положение центра сферы каждой пинолью. Расстояние между двумя измеренными положениями центра сферы не должно превышать значения E0, MPE для нулевой измеряемой длины. Этот способ позволяет быстро убедиться в правильной калибровке зондирующих систем обеих пинолей.
Разные концы каждой меры длины при измерениях должны зондироваться посредством разных пинолей.
Середину каждой меры длины рекомендуется располагать вдали от средней плоскости пинолей.
6.6.2.3 В случае симметричных расстояний от пинолей до средней плоскости некоторые погрешности отдельных пинолей почти равны. Если концы меры длины расположены на одинаковых расстояниях от средней плоскости, то при измерениях длин в дуплексном режиме возможна взаимная компенсация погрешностей. Смещение середины меры длины относительно средней плоскости уменьшает вероятность взаимного уничтожения погрешностей. Например, при применении лазерного интерферометра это может быть легко выполнено путем установки обеих пинолей приблизительно в центре зоны измерений и последующего отвода одной и другой пиноли соответственно на треть и на половину длины хода каждой пиноли с целью обеспечения расстояния в 66% от наибольшей длины хода, необходимого для требуемых пяти мер длины.
Если при бесконтактном зондировании и для получения мер длины применяют лазерный интерферометр (аналогично изложенному в пункте B.3.3.4), то ретроотражатель должен быть закреплен на одной пиноли, а интерферометр - на другой, при этом луч лазера определяет линию измерения. Каждая пиноль должна перемещаться к соответствующему концу каждой из пяти требуемых мер длины вдоль этой линии измерения. Для удовлетворения требований раздела B.3 и проверки метрологической связи между пинолями посредством каждой пиноли для каждой линии измерения следует трижды измерить одну точку на конце короткой меры.
Лазерный интерферометр рассматривают как меру длины с низким КТР материала (см. приложение B), поэтому к нему относятся требования пункта 6.3.3.3.
С целью избежания неопределенности спецификации MPE и MPL значений двухпинольных КИМ должны содержать одно из следующих указаний: "симплексный режим функционирования" или "дуплексный режим функционирования".
7.1.1 Критерий приемки
Характеристики КИМ, применяемой для измерения линейных размеров, считают подтвержденными, если одновременно выполняются следующие условия:
- все значения погрешности измерения длины при нулевом смещении наконечника щупа относительно оси пиноли (значения E0), нанесенные на соответствующий форме представления максимальной допустимой погрешности E0, MPE график (см. рисунки 12 - 14 в ИСО 10360-1), не выходят, с учетом определенных согласно ИСО 14253-1 и ISO/TS 23165 доверительных интервалов, за границы зоны приемки, соответствующей установленной производителем E0, MPE;
- все значения диапазона повторяемости погрешности измерения длины (значения R0), нанесенные на соответствующий форме представления максимального допустимого предела диапазона повторяемости R0, MPL график (см. рисунки 12 - 14 в ИСО 10360-1), не выходят, с учетом определенных согласно ИСО 14253-1 и ISO/TS 23165 доверительных интервалов, за границы зоны приемки, соответствующей установленной производителем R0, MPL;
- все значения погрешности измерения длины при равном 150 мм смещении наконечника щупа относительно оси пиноли (значения E150), нанесенные на соответствующий форме представления максимальной допустимой погрешности E150, MPE график (см. рисунки 12 - 14 в ИСО 10360-1), не выходят, с учетом определенных согласно ИСО 14253-1 и ISO/TS 23165 доверительных интервалов, за границы зоны приемки, соответствующей установленной производителем E150, MPE.
Для КИМ, не предназначенных для применения со смещенным относительно оси пиноли наконечником щупа или не используемых при наличии такого смещения, проверка погрешности измерения длины EL не требуется.
7.1.2 Отбрасывание данных и повторные измерения
7.1.2.1 Погрешность измерения длины при нулевом смещении наконечника щупа относительно оси пиноли (E0)
Не более пяти из 35 наборов (или из 36 наборов, если применен пункт 6.3.3.3) по три измерения в каждом, выполненных согласно пункту 6.3, могут содержать не более чем по одному измерению, соответствующему значению погрешности измерения длины, выходящему за границы зоны приемки.
Каждое такое измерение (согласно ИСО 14253-1) должно быть выполнено заново в соответствующей измерительной позиции три раза.
Если все три соответствующих значения погрешности измерения меры длины при нулевом смещении наконечника щупа относительно оси пиноли находятся внутри зоны приемки (см. ИСО 14253-1), то эту характеристику КИМ в соответствующей позиции считают удовлетворяющей спецификации.
7.1.2.2 Диапазон повторяемости погрешности измерения длины (R0)
Если для какой-либо позиции выполнены повторные измерения меры длины согласно пункту 7.1.2.1, то для определения R0 в этой позиции должен быть использован диапазон трех повторных измерений, а результаты старых измерений отброшены.
Дополнительных повторных измерений (кроме описанных в пункте 7.1.2.1) не выполняют.
7.1.2.3 Погрешность измерения длины при смещении наконечника щупа относительно оси пиноли, равном 150 мм (E150)
Не более двух из 10 наборов по три измерения в каждом, выполненных согласно пункту 6.5, могут содержать не более чем по одному измерению, соответствующему значению погрешности измерения длины, выходящему за границы зоны приемки.
Каждое такое измерение (согласно ИСО 14253-1) должно быть выполнено заново в соответствующей измерительной позиции три раза.
Если все три соответствующих значения погрешности измерения меры длины при смещении наконечника щупа относительно оси пиноли, равном 150 мм, находятся внутри зоны приемки (см. ИСО 14253-1), то эту характеристику КИМ в соответствующей позиции считают удовлетворяющей спецификации.
7.2 Перепроверочные испытания
Характеристики КИМ, применяемой для измерения линейных размеров, считают подтвержденными, если E0, R0 и E150, найденные при выполнении пунктов 6.3, 6.4 и 6.5, не превышают, согласно определенному в пункте 7.1, максимальных допустимых погрешностей E0, MPE, E150, MPE и максимальной допустимой границы R0, MPL.
8.1 Приемочные испытания
При наличии договорных отношений между производителем и пользователем, зафиксированных в:
- договоре на поставку,
- договоре на обслуживание,
- договоре на ремонт,
- договоре на восстановление или
- договоре на модернизацию,
приемочные испытания, выполненные согласно настоящему стандарту, могут проводиться с целью проверки соответствия спецификации следующих согласованных производителем и потребителем характеристик применяемой для измерения линейных размеров КИМ: максимальных допустимых погрешностей E0, MPE, EL, MPE и максимальной допустимой границы R0, MPE.
Производитель вправе указывать детальные ограничения, применяемые к E0, MPE, R0, MPE и E150, MPE. Если такие указания отсутствуют, то E0, MPE, R0, MPE и E150, MPE применимы для любых месторасположения и ориентации в зоне измерений КИМ.
8.2 Перепроверочные испытания
Проверка характеристик, выполняемая внутренней службой обеспечения качества предприятия в соответствии с настоящим стандартом, может использоваться для периодического тестирования характеристик применяемой для измерения линейных размеров КИМ на соответствие заданным пользователем спецификациям для максимальных допустимых погрешностей E0, MPE, E150, MPE и максимальной допустимой границы R0, MPL. Пользователь вправе устанавливать значения и указывать детальные ограничения, применяемые к E0, MPE, R0, MPL и E150, MPE.
Примечание 1 - Испытатель определяет доверительные интервалы согласно ИСО 14253-1, соответственно, при перепроверочных испытаниях (которые обычно выполняет пользователь) зона приемки может отличаться от зоны приемки при приемочных испытаниях.
Примечание 2 - При приемочных испытаниях зону приемки определяют по спецификации производителя. При перепроверочных испытаниях приемочные границы могут быть определены на основе метрологических потребностей пользователя.
8.3 Промежуточная проверка
Сокращенная проверка характеристик, выполняемая внутренней службой обеспечения качества предприятия, может периодически использоваться для демонстрации соответствия КИМ заданным требованиям к максимальным допустимым погрешностям E0, MPE, E150, MPE и максимальной допустимой границе R0, MPL. Описанный в настоящем стандарте объем испытаний может быть сокращен до нескольких измерений и позиций (см. приложение A).
Примечание - Настоящий стандарт в основном относится к приемочным и перепроверочным испытаниям. Промежуточные проверки часто связаны с обеспечением качества продукции. Дальнейшее обсуждение роли достоверности выполняемых на КИМ измерений содержится в [6].
Обозначения, приведенные в разделе 6, неудобны для использования в документации на КИМ (технические характеристики, руководства, рисунки и т.п.). Таблица 3 содержит соответствующие альтернативные обозначения, применение которых также допустимо.
Таблица 3
Обозначение в настоящем стандарте | Альтернативное обозначение |
EL | EL |
R0 | R0 |
EL, MPE | MPE (EL) |
R0, MPL | MPL (R0) |
(справочное)
A.1 Промежуточная проверка КИМ
Настоятельно рекомендуется регулярно проверять КИМ в течение периодов между перепроверочными испытаниями. Интервал между проверками должен быть определен в зависимости от условий эксплуатации и метрологических требований. КИМ должна быть проверена сразу после любого существенного происшествия, способного повлиять на характеристики КИМ.
При промежуточной проверке, кроме описанных в приложении B мер длины, могут применяться другие контрольно-измерительные средства. Измерения должны быть выполнены сразу после проверки работоспособности, позиции и ориентации контрольно-измерительных средств должны быть отмечены и в дальнейшем повторяться.
В зависимости от измерительных задач, для которых применяется КИМ, должны быть выбраны наиболее подходящие из обычно используемых контрольно-измерительных средств. Примерами таких средств являются:
- специально изготовленная деталь, элементы которой представляют собой типовые геометрические формы, характеризуемая стабильностью размеров, механической прочностью и не оказывающей существенного влияния на достоверность измерения обработкой поверхности;
- плита с шарами;
- плита с отверстиями;
- стержень с шарами;
- брусок с отверстиями;
- телескопический датчик, кинематически связывающий неподвижную образцовую сферу со сферой наконечника щупа;
- деталь круглой формы (например, калибр-кольцо).
Настоятельно рекомендуется, чтобы КТР материалов контрольно-измерительного средства и обычно измеряемых на КИМ деталей были близки.
При промежуточной проверке может быть использован изложенный в приложении D способ, содержащий математическую адаптацию к низкому КТР контрольно-измерительного средства, однако решающее значение имеет то, что в этом случае требуется измерение температуры этого средства независимым термометром, который не является частью КИМ.
A.2 Промежуточная проверка и сопоставление со спецификациями
A.2.1 Общие положения
В некоторых случаях желательно, чтобы результаты выполненной промежуточной проверки можно было сравнивать со спецификациями производителя для E0, MPE, R0, MPL и EL, MPE. В таком случае должны быть применены меры длины, описанные в приложении B, и процедуры, описанные в настоящем стандарте.
С целью минимизации времени выполнения промежуточной проверки следует выполнять такие сокращенные испытательные процедуры, которые наилучшим образом проявляют неполадки КИМ. Например, измерения одной длинной меры длины, располагаемой по каждой диагонали основания, обычно позволяют обнаружить погрешности КИМ быстрее, чем измерения пяти мер длины, расположенных вдоль осей КИМ.
Каждая из определенных при промежуточной проверке погрешностей показаний должна быть меньше соответствующей спецификации, например E0, MPE, при условии проведения испытаний в соответствии с процедурами настоящего стандарта в установленных производителем внешних условиях.
A.2.2 Промежуточная проверка с применением контрольно-измерительных средств, измеряемых односторонним способом
Следующая процедура полезна в случае применения для промежуточной проверки измеряемых односторонним способом контрольно-измерительных средств, когда важно минимизировать время испытаний и желательно сравнение со спецификацией производителя. Измерения короткой концевой меры, обычно используемой для образования измеряемой односторонним способом меры длины, заменяют комбинацией измерений формы одиночного щупа (PFTU) и соответствующей погрешности показаний размера сферы (PSTU) так, как описано в ИСО 10360-5. Значения PFTU и PSTU должны быть измерены в ходе промежуточной проверки.
Для L = 0 мм или L = 150 мм справедливо следующее:
- если погрешность при одностороннем зондировании больше или равна нулю, то EL приблизительно равна сумме этой погрешности и значения выражения PFTU + |PSTU|;
- если погрешность при одностороннем зондировании меньше нуля, то EL приблизительно равна разности этой погрешности и значения выражения PFTU + |PSTU|.
Этот способ определения погрешности показаний является приближенным по отношению к способу, описанному в разделе 6, и может завышать погрешность. Если погрешность показаний при промежуточной проверке превышает соответствующую максимальную допустимую погрешность, то погрешность показаний должна быть повторно определена с применением описанных в разделе 6 процедур.
Этот способ не рекомендуется для случая лазерной интерферометрии при бесконтактном зондировании односторонним способом (см. пункт B.3.3.4), т.к. для определения диапазона повторяемости недостаточно информации (см. ниже). Используемые значения PFTU и PSTU должны быть применимы к щупу, используемому для одностороннего измерения длины.
При применении этого способа вычисление значений R0, пригодных для сравнения с приводимым в спецификациях производителей значением R0, MPE, выполняют следующим образом.
Для измеренной односторонним способом ступенчатой меры (см. пункт B.3.3.1) диапазон повторяемости R0 вычисляют как диапазон трех повторных односторонних измерений длины, умноженный на 1,73. Если поверхность меры является плоскостью, то это также справедливо для лазерной интерферометрии с контактным зондированием односторонним способом (см. пункт B.3.3.3).
Примечание 1 - Множитель 1,73 служит для компенсации усреднения трех измеренных с каждой стороны точек при измерении длины и отсутствия измерения короткой концевой меры.
Для измеренной односторонним способом плиты с шарами или рейки с шарами (см. пункт B.3.3.2) диапазон повторяемости R0 вычисляют как диапазон трех повторных односторонних измерений длины, умноженный на 1,41. Это также справедливо для лазерной интерферометрии с контактным зондированием односторонним способом (см. пункт B.3.3.3), если поверхность калибра является измеряемой по пяти точкам сферой.
Примечание 2 - Множитель 1,41 служит для компенсации того, что центр каждой сферы определяют только по пяти заданным точкам и отсутствуют измерения короткой концевой меры.
(обязательное)
В КАЧЕСТВЕ МЕРЫ ДЛИНЫ
B.1 Общие положения
Настоящий стандарт допускает применение по экономическим и практическим соображениям при испытаниях КИМ различных типов контрольно-измерительных средств при условии их настройки в соответствии с настоящим приложением для образования той же, что и мера длины, измеряемой величины.
Мера длины, измеряемая в соответствии с процедурами настоящего стандарта, предназначена для выявления трех категорий погрешностей КИМ:
1) геометрические и температурные погрешности КИМ, проявляющиеся между двумя конечными точками меры длины;
2) погрешности, обусловленные погрешностью размера наконечника щупа;
3) погрешности, вызванные проблемами повторяемости при зондировании по одной точке на каждом конце меры длины.
Разделы B.2 и B.3 описывают общеизвестные контрольно-измерительные средства, пригодные для использования в качестве меры длины.
В некоторых случаях эти контрольно-измерительные средства могут быть недоступны или достаточно длинны, особенно при испытаниях очень больших КИМ. В этом случае заинтересованные стороны могут согласиться на использование других способов реализации меры длины. Они могут включать состыкованные (с перекрытием) между собой эталоны длины или основываться на применении лазера, например, посредством мультилатерации. В последнем случае должны приниматься во внимание проблемы, связанные с отсутствием контактного зондирования (см. раздел B.3). Во всех этих случаях выполняемая процедура должна быть документирована, а связанные с применяемыми технологиями неопределенности тщательно обоснованы.
Лазерный интерферометр, использующий уточненный коэффициент преломления воздуха, имеет нулевой КТР. Поэтому при применении для создания меры длины лазерный интерферометр считают средством измерения, изготовленным из материала с низким КТР и являющимся объектом требований пункта 6.3.3.3. Дополнительно, если лазер имеет датчик температуры материала детали, то КТР детали в программном обеспечении лазера должен быть установлен нулевым. Если лазер применяют на КИМ, имеющей систему температурной компенсации, то КТР детали в программном обеспечении КИМ должен быть установлен нулевым.
При применении лазерного интерферометра для генерации меры длины КИМ должна быть установлена в характеризуемую заданными координатами точку без зондирования какой-либо поверхности. Однако некоторые КИМ не могут достигать заданной точки точно. Это не влияет на результирующую погрешность показаний, если такая КИМ индицирует действительное расположение. Следовательно, для каждой проверяемой длины пространственное расстояние между индицируемыми КИМ координатами точек A и B должно быть вычислено и сравниваться с индицируемым лазерным интерферометром расстоянием. Следует убедиться, что используемые для вычисления погрешности координаты КИМ содержат все компенсации, которые должны быть учтены в процессе зондирования.
Некоторые контрольно-измерительные средства, такие как ступенчатые меры, соединяющие несколько шаров стержни, плиты с шарами и лазерные интерферометры, могут создавать множество длин относительно "опорного нуля". Например, ступенчатый калибр позволяет измерять длины от "A" до "B", от "A" до "C" и т.д., а интерферометр может измерять перемещение от некоторого начального положения до ряда последовательных положений (каждое различной длины). Для того чтобы обеспечить эквивалентность концевой мере, положение "опорного нуля" должно измеряться всякий раз заново при реализации каждой меры длины. Это означает, что для каждой из длин от "A" до "B" и от "A" до "C" положение "A" должно измеряться заново. Аналогично при интерферометрии начальное положение должно быть повторно измерено для каждого используемого в качестве меры длины перемещения.
B.2.1 Общие положения
Мера длины может быть представлена двусторонними измерениями аттестованного размера. Двусторонние измерения предполагают зондирование по одной точке на каждом конце размера при подходе к каждой из этих точек с противоположных направлений (см. рисунок B.1). Различают двусторонние измерения внутренних и наружных размеров. Ниже описаны некоторые методы двусторонних измерений.
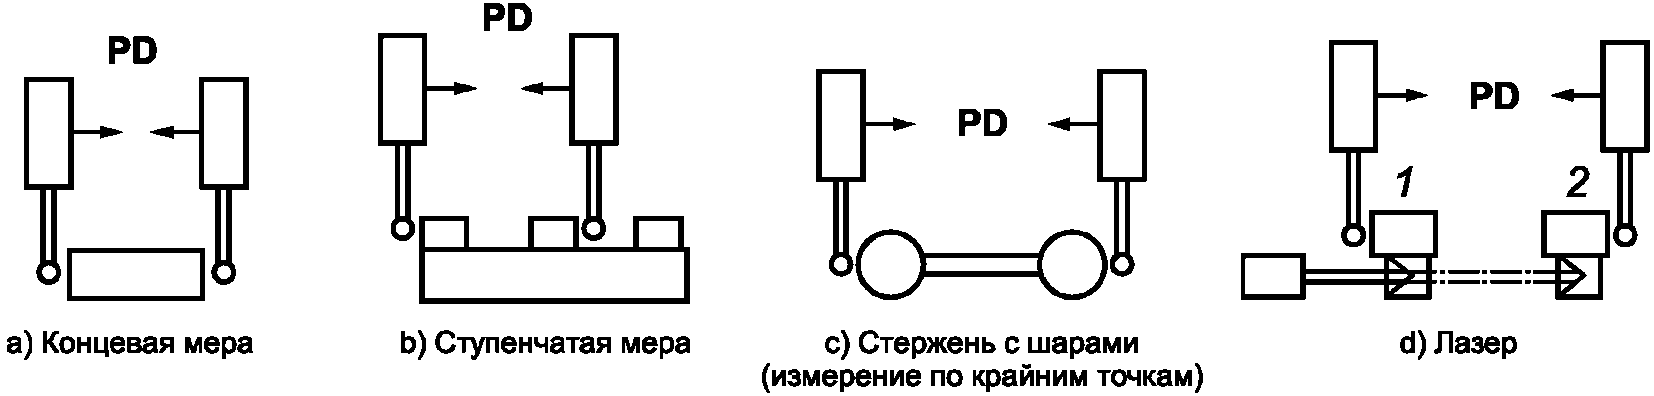
PD - направление зондирования; 1 - первое положение;
2 - второе положение
Мера длины может быть реализована посредством аттестованной плоскопараллельной концевой меры длины, измеряемой двухточечным методом [см. рисунок B.1 a)]. При этом желательно, чтобы расположение точек зондирования совпадало с точками аттестации меры. Процедуры выравнивания описаны в приложении C.
B.2.3 Ступенчатые меры, измеряемые двусторонним способом
Мера длины может быть реализована посредством аттестованной ступенчатой меры, измеряемой двухточечным методом двусторонним способом [см. рисунок B.1 b)]. Процедуры выравнивания описаны в приложении C.
B.2.4 Стержень или плита с шарами
Мера длины может быть реализована посредством стержня с шарами [см. рисунок B.1 c)] или плиты с шарами. При этом длина меры равна сумме аттестованного расстояния между центрами сфер и половин аттестованных значений диаметра каждой сферы. Измерение выполняют двухточечным методом двусторонним способом (аналогично измерению концевой меры). Процедуры выравнивания описаны в приложении C.
B.2.5 Лазерная интерферометрия с контактным зондированием двусторонним способом
Мера длины может быть реализована посредством лазерного интерферометра и концевой меры. При этом реализуемая длина равна сумме аттестованной длины концевой меры и зарегистрированного интерферометром перемещения. Концевую меру измеряют в одной точке в исходном положении. Затем противоположный торец концевой меры измеряют в одной точке во втором положении [см. рисунок B.1 d)].
B.3.1 Общие положения
В настоящем стандарте принято, что односторонними измерениями считаются любые измерения, не являющиеся двусторонними. К таким измерениям относят измерение ступенчатых мер односторонним способом, измерение межцентровых расстояний плиты или стержней с шарами и некоторые методы лазерной интерферометрии (см. рисунок B.2).
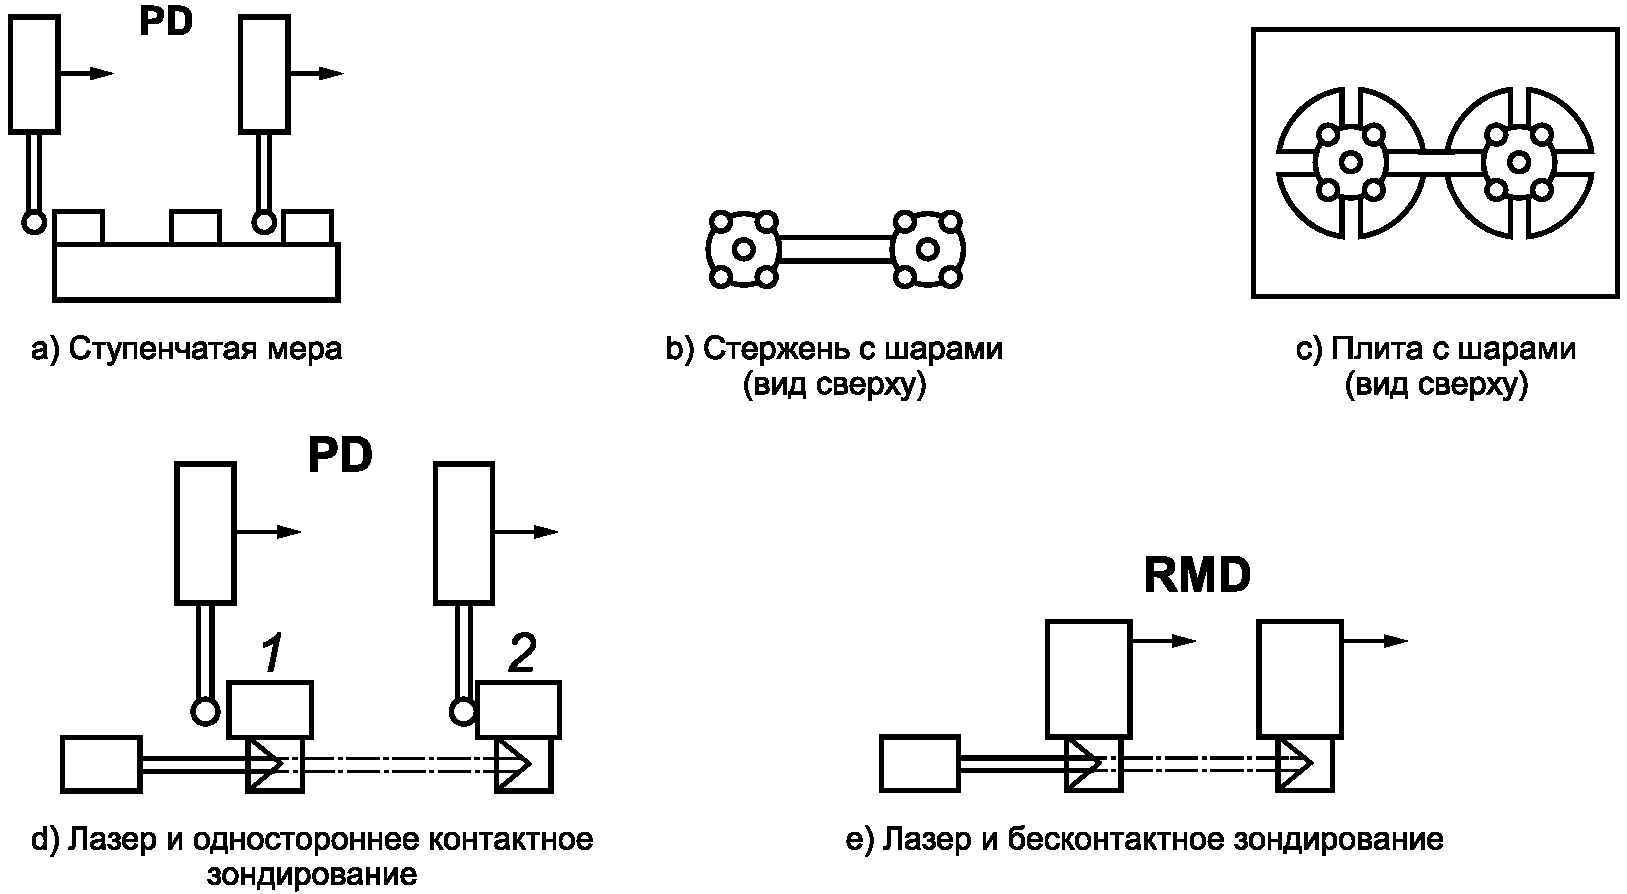
PD - направление зондирования; RMD - направление перемещения
пиноли; 1 - первое положение; 2 - второе положение
Для реализации мер длины при проведении испытаний в соответствии с настоящим стандартом односторонние измерения должны комбинироваться с двусторонними.
Мера длины может быть реализована с использованием арифметического суммирования аттестованной односторонней длины и аттестованной двусторонней длины (по умолчанию - короткая концевая мера) с двусторонней длиной, измеренной по двум точкам.
B.3.2 Мера длины, реализуемая посредством одностороннего измерения и измерения короткой концевой меры
Для каждой линии измерения при испытаниях (имеется семь линий для определения E0 и не более двух из возможных четырех линий для определения E150) измеряют короткую (по умолчанию длиной 25 мм) аттестованную концевую меру двусторонним способом так, как это описано в пункте B.2.2.
Концевая мера должна быть ориентирована параллельно линии измерения, т.е. ось меры должна быть расположена приблизительно в том же направлении, что и требуемое при проведении испытаний направление линии измерения. Расположение оси концевой меры должно быть, насколько это возможно, близко к линии измерения, однако с целью упрощения крепления мера может располагаться вблизи поверхности стола КИМ.
Например, если при проведении испытаний линия измерения представляет собой главную диагональ, то концевая мера должна быть ориентирована параллельно направлению главной диагонали, но может располагаться ниже этой диагонали и закрепляться у поверхности стола.
Концевая мера должна быть измерена три раза и соответствующие погрешности показаний записаны в хронологическом порядке. Если в особом случае при определении E150 измерения вдоль одной и той же линии измерения выполняют посредством двух противоположно ориентированных щупов, то концевая мера должна быть поочередно измерена трижды при каждой ориентации щупа.
Для каждой из пяти длин (для каждой линии измерения) аттестованную однонаправленную длину измеряют три раза и записывают соответствующие погрешности показаний в хронологическом порядке. Детали, касающиеся специфических типов односторонних длин, описаны в пункте B.3.3.
Для вычисления погрешностей показаний при измерении меры длины каждую из трех полученных при одностороннем измерении погрешностей показаний суммируют (обычно по абсолютной величине) с хронологически ей соответствующей погрешностью показаний, полученной при двустороннем измерении. Повторение процедуры для всех пяти длин приводит к 15 однонаправленным и трем двунаправленным измерениям короткой концевой меры для каждой линии измерения.
Примечание - Результаты испытаний зависят от расположения короткой концевой меры, например расположение концевой меры вблизи стола КИМ может изменить проверяемую характеристику вследствие особенностей поведения КИМ при полностью выдвинутой пиноли. При оценке характеристик КИМ предпочтительным является расположение короткой концевой меры в середине линии измерения. Однако это может являться причиной проблем с закреплением меры. Это вынуждает испытателя выбирать лучшее компромиссное решение.
Альтернативой короткой концевой мере является измерение двусторонним способом небольшой сферы с аттестованным диаметром (по умолчанию - 25 мм) следующим образом.
Две измеряемые точки должны быть расположены на противоположных концах диаметра сферы, ориентированного параллельно требуемой линии измерения. Две другие измеряемые точки сферы должны отстоять друг от друга на 90° и располагаться в плоскости, проходящей через центр сферы и перпендикулярной линии измерения. Измеренный этим способом диаметр сферы является эквивалентом длины концевой меры при ее двустороннем измерении.
Описанный метод может быть применен только при наличии согласия между пользователем и производителем, в противном случае требуется применение короткой концевой меры.
Однонаправленное измерение ступенчатой меры должно содержать трехкратное (с одной и той же целевой контактной точкой) измерение каждой поверхности меры с усреднением полученных координат.
Длину определяют по усредненным координатам. Измерение выполняют односторонним способом [см. рисунок B.2 a)]. Процедуры выравнивания описаны в приложении C.
Усреднение по трем точкам на каждой поверхности меры при одностороннем измерении необходимо для того, чтобы при комбинировании с погрешностями короткой концевой меры результаты испытаний были эквивалентны результатам, полученным в случае двустороннего измерения от "точки к точке".
Одностороннее измерение любого контрольно-измерительного средства с калиброванными сферическими поверхностями, такого как плоскость или стержень с шарами, содержит измерение каждой сферы по пяти зондируемым точкам и определения (методом наименьших квадратов) межцентрового расстояния.
Стратегия взятия точек показана на рисунке B.2.
Одностороннее измерение может быть выполнено с применением аттестованного лазерного интерферометра и плоской или сферической поверхности меры.
Измерение содержит интерферометрическое измерение перемещения зондируемой (контактно) КИМ поверхности. Меру обычно перемещают посредством каретки с прикрепленным к ней лазерным ретроотражателем.
В случае сферической поверхности меры положение центра сферы должно быть измерено по пяти точкам так, как это описано в пункте B.3.3.2. В случае плоской поверхности ее зондируют в трех точках в каждом положении и усредняют результаты так, как это описано в пункте B.3.3.1, при этом ориентация щупа в начальном и конечном положении должна быть одной и той же [см. рисунок B.2 d)].
В некоторых случаях (особенно для больших КИМ) могут быть удобны замена зондирующей системы ретроотражателем и измерение перемещений КИМ посредством лазерной интерферометрии.
Каждое выполненное таким способом измерение считают односторонним [см. рисунок B.2 e)].
Для некоторых КИМ испытания с применением лазерной интерферометрии при отсутствии контактного зондирования могут быть несовместимы с компенсацией КИМ геометрических погрешностей. Следовательно, это будет порождать погрешность показаний, намного превышающую погрешность при контактном зондировании. В таких случаях проблему может смягчить применение вызывающей контактное зондирование меры длины и какого-либо внешнего пускового устройства, активирующего компенсацию погрешности.
(справочное)
C.1 Общие положения
Для сравнения измеренной посредством КИМ длины с аттестованным значением длины меры необходимо, чтобы мера длины была правильно выровнена. Если сертификат о калибровке меры содержит указания по выравниванию, то они должны быть выполнены перед измерениями длины. При отсутствии в сертификате о калибровке инструкции по выравниванию процедура выравнивания может быть определена производителем.
C.2 Плоскопараллельные меры
Для плоскопараллельных концевых мер длины может применяться следующая процедура выравнивания.
Ощупывают много точек на одной рабочей поверхности меры и устанавливают (по методу наименьших квадратов) базовую плоскость. Направление, перпендикулярное этой плоскости, является базовым направлением (осью меры). Измеряют по одной точке на каждой рабочей поверхности меры, располагая их как можно ближе к точкам аттестации меры. Строят по этим точкам отрезок прямой и проецируют его на базовое направление (ось меры). Длину этой проекции в дальнейшем сравнивают с аттестованным значением длины меры.
Для концевых мер, длина которых значительно (более чем в 10 раз) превышает размер их рабочих поверхностей, базовое направление может быть задано по точкам, расположенным на нерабочих поверхностях меры. Например, точки, измеренные на двух длинных боковых гранях концевой меры длины, могут быть использованы для установления базового направления (оси меры). Если в сертификате о калибровке процедура выравнивания не указана, то такая технология выравнивания может применяться к ступенчатым мерам.
Измеренные одиночные точки на каждой рабочей поверхности меры затем используют для построения отрезка, который проецируют на это базовое направление. Длину этой проекции в дальнейшем сравнивают с аттестованным значением длины меры.
C.3 Стержень или плита с шарами
Один из методов выравнивания стержня или плиты с шарами при их двустороннем измерении заключается в обеспечении подвода щупа в направлении оси меры, т.е. прямой, проходящей через центры сфер. Ось меры определяют как межцентровую ось двух сфер. Благодаря такому методу выравнивания этот тип мер длины может быть применен только на таких КИМ, где перемещением щупа при подводе управляет компьютер.
Другой метод выравнивания стержня или плиты с шарами при их двустороннем измерении заключается в измерении каждой сферы в четырех точках, при этом одна точка является точкой пересечения сферы и оси меры (т.е. крайней точкой), а три другие расположены через 90° на окружности, являющейся пересечением сферы и проходящей через ее центр перпендикулярно оси меры плоскости (т.е. являются точками на экваторе). Эти три точки служат для выравнивания стержня или плиты с шарами (см. рисунок C.1).
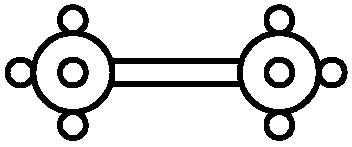
при двустороннем измерении стержня с шарами
В обоих случаях значение меры длины определяют как сумму аттестованного межцентрового расстояния и половины аттестованного диаметра каждой сферы.
Стержни или плиты с шарами, измеряемые односторонним (от центра к центру сферы) способом, имеют геометрически однозначное расположение центра каждой сферы и поэтому обычно не требуют специальных методов выравнивания.
При применении стержней или плит с шарами необходимо обеспечить, чтобы конфигурация зондирования при испытаниях была возможно ближе к конфигурации зондирования, документированной в сертификате меры, и подобна конфигурациям, показанным на рисунках B.2 b) и c). Если это не может быть выполнено, то должна применяться показанная на рисунках B.2 b) конфигурация и приняты во внимание дополнительные погрешности, обусловленные неопределенностью при испытаниях.
Для двустороннего измерения стержня с шарами должна применяться только КИМ с компьютерным управлением. После выполнения процедуры выравнивания меры перед проведением двустороннего измерения обычно посредством измерения двух сфер определяют ось меры.
В случае применения нескольких соединенных стержнями шаров невозможно определить общую измерительную ось. В таких случаях аттестованными являются только расстояния между центрами каждых двух смежных шаров. Базовое значение для длин между двумя несмежными шарами определяют как сумму пространственных расстояний, поэтому необходимо принимать во внимание дополнительную неопределенность, обусловленную геометрическим расположением промежуточных сфер (см. рисунок C.2).
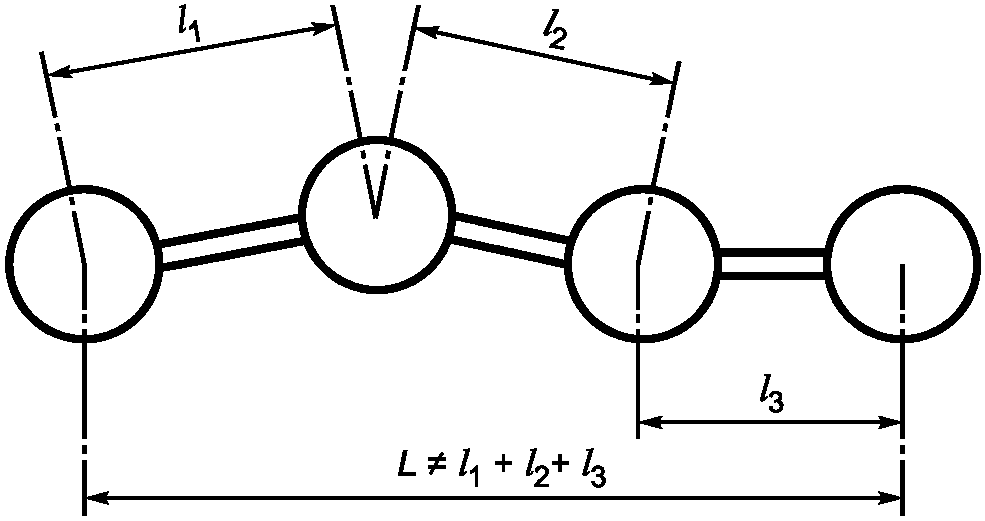
соединенных стержнями шаров
(обязательное)
СРЕДСТВАМ С НИЗКИМ КТР
D.1 Общие положения
В некоторых ситуациях математическая адаптация для учета теплового расширения является предпочтительной для облегчения испытаний КИМ.
Рассматривают большие изготовленные из стали КИМ, предназначенные для измерения стальных изделий без учета их теплового расширения. Такие КИМ требуют протяженных мер длины, поэтому для контрольно-измерительных средств с нормальным КТР важно их тепловое равновесие. Для уменьшения эффекта, вызванного отсутствием теплового равновесия, могут применяться меры длины с малым КТР.
Однако применение меры длины с низким КТР приведет к большой неучтенной разности тепловых расширений меры и КИМ, имеющей нормальный КТР. Поэтому при испытании будут получены завышенные погрешности измерения длины, например значения E0, не характеризующие погрешности при измерении стальных деталей. Следовательно, может быть полезно выполнение математической адаптации изготовленных из стали КИМ к низкому КТР применяемого контрольно-измерительного средства.
Для осуществления адаптации требуется, чтобы температура меры с низким КТР измерялась посредством аттестованного термометра перед началом каждого испытания (при определении E0 и E150). Эту температуру используют для вычисления так называемой "синтетической длины", т.е. эквивалентной длины стальной меры с точно известным КТР, равным 11,5·10-6 К-1. Смысл адаптации заключается в изменении длины меры с низким КТР так, чтобы она при измеренной температуре соответствовала синтетической длине меры с КТР, равным 11,5·10-6 К-1. В приведенном выше примере, преимущество этой процедуры заключается в том, что стальная КИМ будет измерять "синтетическую стальную" меру и, следовательно, не будет вносить неучтенной температурной погрешности.
Примечание - Испытатель выполняет математическую адаптацию к низкому КТР меры длины в соответствии с приведенными в D.2 требованиями. Такая адаптация эквивалентна переаттестации контрольно-измерительного средства и не нарушает запрета на корректировку получаемых от КИМ результатов измерений, указанного в пунктах 6.3.4 и 6.5.3.
При применении процедуры математической адаптации в приемочных или периодических испытаниях должны быть учтены следующие требования:
- математическая адаптация допускается только для таких КИМ, у которых отсутствует возможность компенсации теплового расширения детали;
- математическую адаптацию допускают только контрольно-измерительные средства с КТР, не превышающим 2·10-6 К-1;
- действительное значение КТР контрольно-измерительного средства должно быть определено по его сертификату о калибровке до выполнения каких-либо измерений на КИМ;
- математическую адаптацию применяют только для КТР, равного точно 11,5·10-6 К-1, и ее применение для каких-либо других искусственных значений КТР не допускается;
- математическую адаптацию разрешается выполнять только один раз для определения E0 и только один раз для определения E150 (с новым измерением температуры). В любом случае измерение температуры следует производить перед началом каждого испытания;
- температура меры длины с низким КТР должна измеряться посредством аттестованного термометра без применения каких-либо входящих в комплект поставки КИМ систем измерения температуры;
- на математическую адаптацию распространяются требования, включая необходимость применения дополнительной меры длины, к контрольно-измерительным средствам с низким КТР, изложенные в пункте 6.3.3.3;
- используемые при адаптации результаты измерения температуры должны быть получены при измерении температуры находящихся в тепловом равновесии с окружающим воздухом стальной концевой меры, описанной в пункте 6.3.3.3, или эквивалентного ей в тепловом отношении стального образца;
- при применении процедуры математической адаптации результаты испытаний должны сопровождаться указанием как действительного, так и искусственного значения КТР меры длины, например: "КТР меры длины 0,5·10-6 К-1 математически адаптирован к значению 11,5·10-6 К-1".
Примечание - При применении контрольно-измерительных средств с низким КТР эффекты, связанные с температурными градиентами внутри меры длины, в значительной степени подавляются, а при применении средств с нормальным КТР (например, стальных) могут проявляться как погрешности измерения длины.
(справочное)
Содержащееся в ИСО 10360-2:2001 описание испытаний при зондировании одним щупом исключено из текста настоящего стандарта. Оно должно быть размещено в новой редакции ИСО 10360-5, которая заменит ИСО 10360-5:2000.
До опубликования новой редакции ИСО 10360-5 для обеспечения доступа к описанию испытаний при зондировании одним щупом необходима соответствующая переработка [8].
(справочное)
СВЯЗЬ С МАТРИЧНОЙ МОДЕЛЬЮ GPS
F.1 Общие положения
Более подробно о матричной модели GPS см. [5].
F.2 Информация о стандарте и его применении
Настоящий стандарт специфицирует приемочные испытания, проводимые для проверки соответствия характеристик КИМ, применяемой для измерения линейных размеров, характеристикам, установленным производителем. Он также специфицирует перепроверочные испытания, которые дают возможность пользователю периодически перепроверять характеристики КИМ, применяемой для измерения линейных размеров.
F.3 Положение в матричной модели GPS
Настоящий стандарт является общим стандартом GPS; его положения следует учитывать в пятом связующем звене цепочки стандартов на размеры, расстояния, радиусы, углы, форму, ориентацию, месторасположение, биение и базы в общей матрице GPS, как это показано на рисунке F.1.
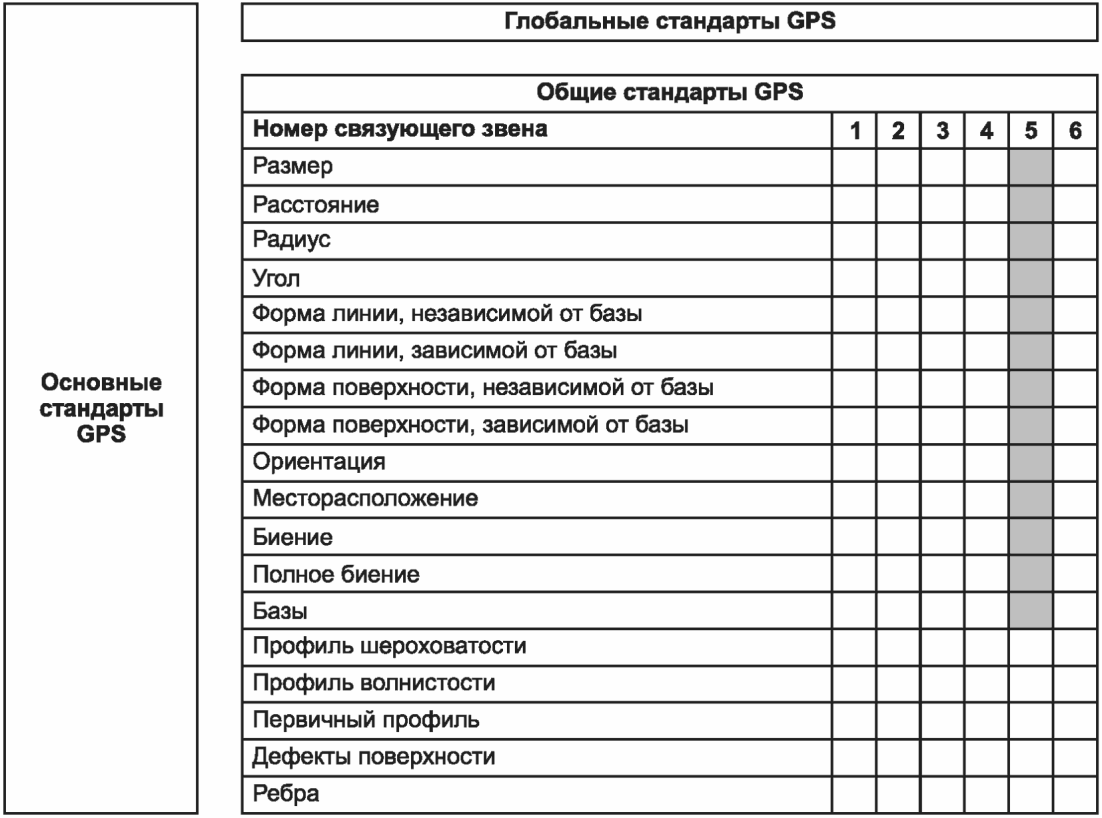
F.4 Связанные стандарты
Связанные стандарты являются стандартами цепочек стандартов, выделенных на рисунке F.1.
(справочное)
И ДОКУМЕНТОВ НАЦИОНАЛЬНЫМ И МЕЖГОСУДАРСТВЕННЫМ СТАНДАРТАМ
Таблица ДА.1
Обозначение ссылочного международного стандарта, документа | Степень соответствия | Обозначение и наименование соответствующего межгосударственного, национального стандарта |
ISO 10360-1:2000 | IDT | ГОСТ Р ИСО 10360-1-2017 "Характеристики изделий геометрические. Приемочные и перепроверочные испытания координатно-измерительных машин. Словарь" |
ISO 14253-1:1998 | - | |
ISO 14660-1:1999 | MOD | ГОСТ 31254-2004 (ИСО 14660-1:1999, ИСО 14660-2:1999) "Основные нормы взаимозаменяемости. Геометрические элементы. Общие термины и определения" |
ISO/TS 23165:2006 | - | |
ISO/IEC Guide 99 | - | |
<*> Соответствующий межгосударственный, национальный стандарт отсутствует. До его принятия рекомендуется использовать перевод на русский язык данного международного стандарта. Примечание - В настоящей таблице использованы следующие условные обозначения степени соответствия стандартов: - IDT - идентичные стандарты; - MOD - модифицированный стандарт. | ||
[1] | ISO 3650 | Geometrical Product Specifications (GPS) - Length standards - Gauge blocks |
[2] | ISO 10360-3 | Geometrical product specifications (GPS) - Acceptance and reverification test for coordinate measuring machines (CMM) - Part 3: CMMs with the axis of a rotary table as the fourth axis |
[3] | ISO 10360-4 | Geometrical product specifications (GPS) - Acceptance and reverification test for coordinate measuring machines (CMM) - Part 4: CMMs used in scanning measuring mode |
[4] | ISO 10360-5:2000 | Geometrical product specifications (GPS) - Acceptance and reverification test for coordinate measuring machines (CMM) - Part 5: CMMs using multiple-stylus probing systems |
ISO/TR 14638:1995 | Geometrical product specifications (GPS) - Masterplan | |
ISO/TS 15530 (all parts) | Geometrical product specifications (GPS) - Coordinate measuring machines (CMM): Technique for determining the uncertainty of measurement | |
[7] | ISO/TR 16015 | Geometrical product specifications (GPS) - Systematic errors and contributions to measurement uncertainty of length measurement due to thermal influences |
ISO/PAS 12868 | Geometrical product specifications (GPS) - Coordinate measuring machines (CMM): Testing the performance of CMMs using single-stylus contacting probing systems |
УДК 006.86:006.354 | ОКС 17.040.30 |
Ключевые слова: КИМ, испытания, погрешность | |
Вернуться в "Каталог нормативных документов"
Источник информации: https://internet-law.ru/documents/prod/gost-r_gosudarstvennyj-standart/29/gost_73204.html
На правах рекламы:
|
© Антон Серго, 1998-2026.
|
Разработка сайта |
|