

Полное меню
- Актуальное
законодательство - Интернет
и право- - Рассылка ''Закон есть закон''
- - Форум сайта (архив)
- - Законодательство
- - Судебная практика (необычная)
- - Судебная практика (авторская)
- - Процедура UDRP и и решения WIPO
- - Книги серии ''Интернет и Право''
- - Книги в открытом доступе
- - Учебный курс ''Интернет и Право''
- - Учебный курс ''Доменные споры''
- - Литература по ''Интернет и Право''
- - Литература по интел. собственности
- - Научный уголок (работы гостей)
- - Авторские публикации
- Информационные
материалы - ЮРИДИЧЕСКИЕ
УСЛУГИ- - Перечень юридических услуг
- - Карта юридических услуг
- - Юридическая консультация
- - Доменные споры (RU), авторское право
- - Международный суд по доменам (COM)
- - Защита прав на маркетплейсе (WB, Ozon)
- - Защита прав в соцсетях (Vk, Ok, FB)
- - Купля-продажа домена, сайта, ПО
- - Досудебное урегулирование конфликта
- - Защита чести и деловой репутации
- - Отмена блокировки сайта/домена РКН
- - ФАС: товарные знаки, авторское право
- - Регистрация ПО/сайта (Роспатент)
- - Юридическая проверка домена
- - Нотариальное заверение сайтов
- - Способы и формы оплаты услуг
- - Мы в СМИ
- - О компании, клиенты
- - Наши дела и победы
- - Контакты и реквизиты
- Информация
о сайте -


ОписаниеИсточник публикации М.: ФГБУ "РСТ", 2021 Примечание к документу Документ введен в действие с 01.01.2022. Название документа "ГОСТ Р 59707-2021. Национальный стандарт Российской Федерации. Пластикаты поливинилхлоридные пониженной пожарной опасности для кабельных изделий. Общие технические условия" (утв. и введен в действие Приказом Росстандарта от 24.09.2021 N 1014-ст) "ГОСТ Р 59707-2021. Национальный стандарт Российской Федерации. Пластикаты поливинилхлоридные пониженной пожарной опасности для кабельных изделий. Общие технические условия"
|
||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||

Наименование показателя | Тип ПВХ-пластиката | ||||
И-10 | И-11 | И-12 | И-13 | И-14 | |
- без индекса, не менее | 32 | 32 | 30 | 28 | 32 |
- с индексом "1", не менее | - | 30 | - | - | - |
2 Категория стойкости к горению, не ниже | ПВ-0 | ПВ-0 | ПВ-0 | ПВ-1 | ПВ-0 |
- при горении, не более | 130 | 150 | 180 | 150 | 150 |
- при тлении, не более | 130 | 150 | 150 | 150 | 150 |
100 | 120 | 120 | 120 | 120 | |
5 Относительное удлинение при низкой температуре, %, не менее | 30 | 30 | 30 | 30 | 30 |
Температура испытания, °C | Минус (15 +/- 2) | Минус (20 +/- 2) | Минус (15 +/- 2) | Минус (35 +/- 2) | Минус (20 +/- 2) |
Минус 30 | Минус 35 | Минус 30 | Минус 50 | Минус 35 | |
2·1013 | 5·1013 | 5·1013 | 1·1013 | 2·1014 | |
5·1010 | 1·1011 | 1·1011 | 1·1010 | 5·1011 | |
10,5 | 10,5 | 10,5 | 12,5 | 10,5 | |
10 Относительное удлинение при разрыве, %, не менее | 180 | 180 | 180 | 200 | 180 |
11 Старение при (110 +/- 2) °C <1> в течение 7 сут: | |||||
- прочность при разрыве после старения, МПа, не менее | 10,5 | 10,5 | 10,5 | 12,5 | 10,5 |
- отклонение прочности при разрыве от фактического значения в исходном состоянии, %, не более | +/- 25 | +/- 25 | +/- 25 | +/- 25 | +/- 25 |
- относительное удлинение при разрыве после старения, %, не менее | 180 | 180 | 180 | 200 | 180 |
- отклонение относительного удлинения при разрыве от фактического значения в исходном состоянии, %, не более | +/- 25 | +/- 25 | +/- 25 | +/- 25 | +/- 25 |
12 Потери массы после старения в течение 7 сут при (110 +/- 2) °C, мг/см2, не более | 2,0 | 2,0 | 2,0 | 2,5 | 2,0 |
13 Водопоглощение при (70 +/- 2) °C в течение 10 сут, мг/см2, не более | 8,0 | 8,0 | 4,0 | 8,0 | 4,0 |
1,73 | 1,65 | 1,65 | 1,65 | 1,65 | |
- до 0,5 включ., не более | 27 | 27 | 27 | 27 | 27 |
- св. 0,5, не более | Отсутствуют | Отсутствуют | Отсутствуют | Отсутствуют | Отсутствуют |
16 Технологические свойства: | Должен соответствовать контрольному образцу | ||||
- внешний вид жгута - поверхность среза жгута - термостабильность при переработке | Пластикат не должен подгорать при остановке шнека экструдера до 20 мин | ||||
80 | 80 | 80 | 80 | 80 | |
50 | 50 | 50 | 50 | 50 | |
120 | 50 | 50 | 50 | 50 | |
- | - | 2 | - | - | |
21 Время достижения предельного состояния для эквивалентной температуры 50 °C, лет, не менее | 30 | 30 | 30 | 30 | 30 |
5.2.3 Характеристики ПВХ-пластикатов для наружной оболочки кабелей должны соответствовать требованиям, указанным в таблице 2.
Таблица 2
Наименование показателя | Тип ПВХ-пластиката | ||||
НО-20 | НО-21 | НО-22 | НО-23 | НО-24 | |
35 | 35 | 35 | 32 | 40 | |
2 Категория стойкости к горению, не ниже | ПВ-0 | ПВ-0 | ПВ-0 | ПВ-0 | ПВ-0 |
- при горении, не более | 120 | 120 | 150 | 180 | 180 |
- при тлении, не более | 120 | 150 | 150 | 200 | 180 |
80 | 100 | 100 | 100 | 120 | |
5 Относительное удлинение при низкой температуре, %, не менее | 30 | 30 | 30 | 30 | 30 |
Температура испытания, °C | Минус (15 +/- 2) | Минус (20 +/- 2) | Минус (15 +/- 2) | Минус (35 +/- 2) | Минус (15 +/- 2) |
Минус 30 | Минус 35 | Минус 30 | Минус 50 | Минус 30 | |
1·1011 | 1·1011 | 1·1011 | 1·1010 | 1·1011 | |
10,5 | 10,5 | 10,5 | 12,5 | 10,5 | |
9 Относительное удлинение при разрыве, %, не менее | 180 | 180 | 180 | 200 | 180 |
10 Старение при (110 +/- 2) °C <1> в течение 7 сут: | |||||
- прочность при разрыве после старения, МПа, не менее | 10,5 | 10,5 | 10,5 | 12,5 | 10,5 |
- отклонение прочности при разрыве от фактического значения в исходном состоянии, %, не более | +/- 25 | +/- 25 | +/- 25 | +/- 25 | +/- 25 |
- относительное удлинение при разрыве после старения, %, не менее | 180 | 180 | 180 | 200 | 180 |
- отклонение относительного удлинения при разрыве от фактического значения в исходном состоянии, %, не более | +/- 25 | +/- 25 | +/- 25 | +/- 25 | +/- 25 |
11 Потери массы после старения при (110 +/- 2) °C <1> в течение 7 сут, мг/см2, не более | 2,0 | 2,0 | 2,0 | 2,0 | 2,5 |
12 Водопоглощение при (70 +/- 2) °C в течение 10 сут, мг/см2, не более | 8,0 | 8,0 | 4,0 | 8,0 | 4,0 |
1,75 | 1,75 | 1,75 | 1,70 | 1,70 | |
14 Технологические свойства: | Должен соответствовать контрольному образцу | ||||
- внешний вид жгута - поверхность среза жгута - термостабильность при переработке | Пластикат не должен подгорать при остановке шнека экструдера на время до 20 мин включительно | ||||
15 Светостойкость при температуре 70 °C <2>, ч, не менее | 2000 | 2000 | 2000 | 2000 | 1500 |
16 Термостабильность, мин, при (200 +/- 0,5) °C, не менее | 80 | 80 | 80 | 80 | 80 |
17 Время достижения предельного состояния при длительном старении, лет, не менее | |||||
- для эквивалентной температуры 50 °C | 30 | 30 | 30 | 30 | - |
- для эквивалентной температуры 60 °C | - | - | - | - | 30 |
18 Стойкость к продавливанию при температуре (80 +/- 2) °C <2> в течение 6 ч, глубина продавливания, %, не более | 50 | 50 | 50 | 50 | 50 |
120 | 70 | 70 | 70 | 70 | |
- | - | 2 | - | - | |
21 Количество посторонних включений <3>, шт., размером, мм: | |||||
- до 0,5 включ., не более | 27 | 27 | 27 | 27 | 27 |
- св. 0,5, не более | Отсутствуют | Отсутствуют | Отсутствуют | Отсутствуют | Отсутствуют |
5.2.4 Характеристики ПВХ-пластикатов для внутренней оболочки кабелей должны соответствовать требованиям, указанным в таблице 3.
Таблица 3
для внутренней оболочки кабелей
Наименование показателя | Тип ПВХ-пластиката | ||||
ВО-30 | ВО-31 | ВО-32 | ВО-33 | ВО-34 | |
35 | 35 | 28 | 28 | 38 | |
2 Категория стойкости к горению, не ниже | ПВ-0 | ПВ-0 | ПВ-0 | ПВ-0 | ПВ-0 |
- при горении, не более | 100 | 100 | 100 | 120 | 90 |
- при тлении, не более | 120 | 120 | 100 | 140 | 90 |
50 | 50 | 50 | 50 | 50 | |
5 Прочность при разрыве <1>, МПа, не менее | 4,0 | 4,0 | 4,0 | 4,0 | 4,5 |
6 Относительное удлинение при разрыве, %, не менее | 50 | 50 | 50 | 150 | 100 |
1,93 | 1,90 | 1,90 | 1,90 | 1,90 | |
8 Термостабильность при переработке | Пластикат не должен подгорать при остановке шнека экструдера на время до 20 мин включительно | ||||
80 | 80 | 80 | 80 | 80 | |
120 | 70 | 70 | 70 | 70 | |
- | - | 2 | - | - | |
12 Холодостойкость <2>, °C, не выше | Минус 20 | Минус 20 | Минус 20 | Минус 30 | Минус 20 |
5.2.5 Показатели пожарной опасности ПВХ-пластикатов (удельная теплота сгорания, максимальное значение скорости тепловыделения, суммарное тепловыделение, суммарное дымовыделение), определяемые методом конкалориметрии, приведены в приложении А.
Маркировка пластиката должна соответствовать требованиям данного подраздела.
Транспортную маркировку выполняют по ГОСТ 14192 с указанием манипуляционных знаков "Беречь от влаги" и "Беречь от солнечных лучей", а также в соответствии с правилами перевозки грузов, действующими на соответствующем виде транспорта.
При поставке пластиката тропического исполнения дополнительно наносят маркировку "тропическая упаковка" по ГОСТ 14192.
Допускается на полиэтиленовые мешки, получаемые на специальной упаковочной установке, вместо манипуляционных знаков наносить соответствующие надписи.
Маркировка, характеризующая упакованную продукцию, должна соответствовать требованиям страны-изготовителя и содержать:
- указание о стране-изготовителе;
- наименование предприятия-изготовителя и его товарный знак;
- юридический адрес и почтовый адрес предприятия-изготовителя;
- марку, цвет;
- номер партии и количество упаковочных единиц в партии;
- массу нетто, кг;
- дату изготовления (год, месяц, день);
- гарантийный срок хранения;
- обозначение настоящего стандарта и технических условий, по которым произведен пластикат.
При упаковывании ПВХ-пластикатов в мягкие контейнеры транспортную маркировку наносят на боковую поверхность контейнера или вкладывают сопроводительные документы в специальный карман, расположенный на внутренней поверхности контейнера, при этом на боковой поверхности контейнера должна быть нанесена надпись "ПВХ".
Пластикат упаковывают в полиэтиленовые мешки по ГОСТ 17811, полипропиленовые мешки или полипропиленовые мешки с полиэтиленовым вкладышем, изготовленные по документации, утвержденной в установленном порядке. По согласованию с потребителем допускается упаковывать ПВХ-пластикат в мягкие контейнеры для сыпучих продуктов, а также в металлические контейнеры с полимерным флекси-вкладышем по документации, утвержденной в установленном порядке. У упаковочных мешков должен быть равномерный хорошо сваренный шов без трещин и прожженных мест и не должно быть слипания внутренних поверхностей. Мешки должны быть без механических повреждений, прочность сварного шва - не менее 60% прочности при разрыве пленки.
Горловины вкладыша и полиэтиленовых мешков заваривают или прошивают машинным способом. Клапаны должны быть заправлены внутрь.
Мешки с ПВХ-пластикатом могут быть сформированы в транспортные пакеты, скрепленные термоусадочной пленкой по ГОСТ 25951 или стрейч-пленкой.
Допускается упаковывать ПВХ-пластикат иными способами и с использованием других материалов, обеспечивающих соответствие технических характеристик продукции, указанным в 5.2, при соблюдении условий транспортирования и хранения.
Предел допускаемых отрицательных отклонений содержимого нетто от номинального количества ПВХ-пластиката в упаковках любого вида должен соответствовать ГОСТ 8.579.
ПВХ-пластикат при допустимых температурах нагрева при эксплуатации и хранении не выделяет вредных продуктов в концентрациях, опасных для организма человека, и не является взрывоопасным продуктом.
Температура воспламенения пластиката - (280 - 320) °C. Температура самовоспламенения - (350 - 400) °C. Значения являются справочными.
При производстве пластиката необходимо соблюдать меры предосторожности. Работающие с вредными веществами должны быть в спецодежде, фартуке, защитных очках и респираторе. Руки следует предохранить защитными перчатками. В соответствии с правилами защиты от статического электричества оборудование необходимо заземлить, относительная влажность в рабочих помещениях - не ниже 50%. На рабочих местах должны быть резиновые коврики.
При воспламенении пластиката во время его изготовления, переработки и хранения пожар следует тушить любыми имеющимися средствами пожаротушения (кошма, песок, огнетушитель).
Производственные помещения в соответствии с СП 56.13330 должны соответствовать категории В, класс помещений - по П-II [2].
Пластикат следует изготовлять в помещениях, оборудованных приточно-вытяжной вентиляцией, обеспечивающей необходимую чистоту воздуха, в соответствии с СП 60.13330.
Предельно допустимые концентрации (ПДК) в воздухе рабочей зоны по ГОСТ 12.1.005 приведены в таблице 4.
Таблица 4
опасных веществ в воздухе рабочей зоны
Вещество | ПДКр.з., мг/м3 | Класс опасности по ГОСТ 12.1.007 |
Хлористый водород | 5 | 2 |
Винилхлорид | 5/1 | 1 |
Пары пластификатора диизононилфталат | 3 | 2 |
Дифенилолпропан | 5 | 3 |
Переработку ПВХ-пластиката следует проводить в производственных помещениях, оборудованных местной вытяжной и общеобменной вентиляцией, при строгом соблюдении технологического режима.
ПВХ-пластикаты не обладают способностью образовывать токсичные соединения в воздушной среде и сточных водах при температуре окружающей среды. С целью охраны атмосферного воздуха от загрязнений выбросами вредных веществ производства пластикатов должен быть организован контроль за соблюдением нормативов выбросов загрязняющих веществ в атмосферный воздух.
Правила установления допустимых выбросов в атмосферу и контроль за их соблюдением - по ГОСТ Р 58577.
Образующиеся твердые отходы нетоксичны, обезвреживания не требуют, подлежат переработке. Накопление в целях дальнейшего размещения отходов, образующихся в процессе производства, при очистке оборудования и транспортных средств, осуществляют в порядке, установленном нормативно-правовыми актами в области обращения с отходами производства.
ПВХ-пластикаты принимают партиями. Партией считают количество ПВХ-пластиката одной марки и цвета, изготовленное по одной рецептуре на одном оборудовании массой не менее 500 кг, сопровождаемое одним документом о качестве.
На каждую партию, предъявляемую к приемке, составляется документ о качестве, который содержит:
- указание о стране-изготовителе;
- наименование предприятия-изготовителя и его товарный знак;
- юридический адрес и почтовый адрес предприятия-изготовителя;
- марку, цвет;
- номер партии и количество упаковочных единиц в партии;
- массу нетто, кг;
- дату изготовления (год, месяц, день);
- гарантийный срок хранения;
- результаты проведенных испытаний и подтверждение о соответствии пластиката требованиям настоящего стандарта и технических условий предприятия-изготовителя;
- обозначение настоящего стандарта и технических условий предприятия-изготовителя.
На документе о качестве должен быть проставлен штамп лаборатории или отдела технического контроля. Допускается вносить в документ о качестве дополнительную информацию.
Для проверки качества ПВХ-пластиката число отбираемых точечных проб X вычисляют по формуле
 (1)
где M - масса партии ПВХ-пластиката, кг;
2 - коэффициент, учитывающий уменьшение количества проб с увеличением массы партии ПВХ-пластиката;
m - масса упаковочной единицы продукции, кг.
Пробы отбирают от 5% упаковочных единиц, но не менее трех.
Для подтверждения качества ПВХ-пластиката проводят приемо-сдаточные и периодические испытания на соответствие требованиям, установленным в данном стандарте.
Для проверки соответствия пластиката требованиям настоящего стандарта устанавливают следующие категории контрольных испытаний в соответствии с ГОСТ 15.309:
- приемо-сдаточные;
- периодические;
- типовые.
Время выдержки ПВХ-пластиката после изготовления в нормальных климатических условиях по ГОСТ 12423 до предъявления к приемке должно быть не менее 16 ч.
Перечень испытаний, проводимых при приемке материала, приведен в таблице 5.
Таблица 5
Наименование показателя | Тип ПВХ-пластиката | Методы контроля | ||
И-10 - И-14 | НО-20 - НО-24 | ВО-30 - ВО-34 | ||
1 Холодостойкость | - | + | - | По 9.8 |
2 Прочность при разрыве | + | + | + | По 9.10 |
3 Относительное удлинение при разрыве | + | + | + | По 9.10 |
4 Число посторонних включений | + | + <1> | - | По 9.15 |
5 Плотность | + | + | + | По 9.14 |
6 Технологические свойства | + | + | + | По 9.16 |
Знаком "+" обозначены обязательные для определения показатели при приемо-сдаточных испытаниях, знаком "-" - показатели, не обязательные для определения при проведении приемо-сдаточных испытаний. | ||||
При получении неудовлетворительных результатов испытаний хотя бы по одному из показателей, проверяемых для каждой партии, по данному показателю проводят повторные испытания удвоенной выборки от той же партии. Результаты повторных испытаний распространяют на всю партию.
Перечень периодических испытаний и их периодичность представлены в таблице 6.
Таблица 6
Наименование показателя | Тип ПВХ-пластиката | Периодичность, мес | Методы контроля | ||
И-10 - И-13 | НО-20 - НО-24 | ВО-30 - ВО-34 | |||
1 Потери массы после старения при (110 +/- 2) °C в течение 7 сут | + | + | - | 3 | По 9.12 |
2 Водопоглощение при (70 +/- 2) °C в течение 10 сут | + | + | - | 12 | По 9.13 |
3 Термостабильность при (200 +/- 0,5) °C | + | + | + | 6 | По 9.18 |
4 Категория стойкости к горению | + | + | + | 6 | По 9.5 |
5 Количество выделяемых газов галогенных кислот | + | + | + | 12 | По 9.7 |
6 Максимальная оптическая плотность дыма | + | + | + | 3 | По 9.6 |
7 Удельное объемное электрическое сопротивление: | |||||
- при (20 +/- 2) °C | + | + | - | 12 | По 9.9.1, |
- при (70 +/- 2) °C | + | - | - | 12 | |
8 Старение при (110 +/- 2) °C в течение 7 сут | + | + | - | 3 | По 9.11 |
9 Относительное удлинение при низкой температуре | + | + | - | 6 | По 9.21 |
10 Кислородный индекс | + | + | + | 1 | По 9.4 |
11 Токсичность | + | + | + | 36 | По 9.22 |
Знаком "+" обозначены обязательные для определения показатели при периодических испытаниях, знаком "-" - показатели, не обязательные для определения при проведении периодических испытаний. | |||||
При получении неудовлетворительных результатов испытаний хотя бы по одному из показателей, проверяемых периодически, проводят по нему повторные испытания удвоенной выборки от той же партии. При получении неудовлетворительных результатов поставка ПВХ-пластиката потребителю должна быть прекращена до выяснения и устранения причин несоответствия требованиям настоящего стандарта и получения удовлетворительных результатов испытаний новых партий.
Типовые испытания на соответствие требованиям настоящего стандарта проводят при изменении состава рецептур, режима и/или технологии изготовления по программе, утвержденной в установленном порядке. По результатам испытаний принимают решение о возможности и целесообразности внесения изменений в технологическую документацию.
Испытания, не включенные в приемо-сдаточные и периодические, проводят в составе типовых.
Испытания должны быть проведены по методам и в условиях, указанных в данном разделе, с дополнениями, приведенными в технических условиях предприятия - изготовителя пластиката.
Точечные пробы отбирают щупом, щелевидным пробоотборником, совком или аналогичным средством, обеспечивающим сохранность гранулометрического состава при отборе, в равных количествах от каждой отобранной в выборку упаковочной единицы. Средство отбора должно обеспечивать отбор пробы не менее чем из трех точек по всей высоте упаковочной единицы. Из контейнеров или цистерны пробы отбирают щупом по всей высоте не менее чем с трех точек от каждой упаковочной единицы. Из мешков пробы отбирают при горизонтальном положении мешка, погружая щуп на 3/4 длины по диагонали мешка. Допускается отбирать пробы из технологического потока после гомогенизации гранул при помощи специально установленного пробоотборника.
Минимальная масса точечной пробы - 100 г, минимальное количество точечных проб определяют по 8.1.
Отобранные точечные пробы соединяют в объединенную пробу, тщательно перемешивают не менее 5 мин и сокращают методом квартования по ГОСТ 8735. Масса объединенной пробы должна быть не менее (1500 +/- 50) г.
Допускается объединенную пробу получать непрерывным отбором из потока ПВХ-пластиката, поступающего на формирование партии.
Объединенную пробу помещают в плотно закрытую сухую тару. На тару наклеивают или вкладывают в нее этикетку с условным обозначением продукта, номера и массы партии, даты отбора проб.
9.2.1 Оборудование, средства измерений:
- весы лабораторные с наибольшим пределом взвешивания 500 г класса 2;
- сито лабораторное диаметром 200 мм с прямоугольными отверстиями 2/20 мм;
- сито лабораторное диаметром 200 мм с круглыми отверстиями диаметром 7 мм;
- прибор лабораторный для встряхивания любого типа с количеством колебаний не менее 100 в минуту;
- секундомер по [3] или [4], скачок секундной стрелки - 0,1 с. Допускается использование секундомеров других типов, обеспечивающих точность измерения 0,1 с.
9.2.2 Проведение испытания
Предварительно очищенные сита собирают в набор в следующем порядке: верхнее сито - N 7, нижнее сито - N 2/20. Нижнее сито соединяют с поддоном.
Навеску гранул средней пробы массой (200 +/- 1) г взвешивают и помещают на верхнее сито. Сито накрывают крышкой, и весь набор сит закрепляют в приборе для встряхивания, включают прибор и проводят рассев в течение не менее 2 мин. Допускается ручной способ встряхивания.
При рассеве ручным способом набор сит берут обеими руками и совершают возвратно-поступательные движения в горизонтальной плоскости. Периодически, после 20 движений, проводят встряхивание. Продолжительность рассеивания - не менее 2 мин.
По окончании рассева сита разъединяют и взвешивают гранулы, оставшиеся на каждом сите, вместе с гранулами, застрявшими в отверстиях сит.
9.2.3 Обработка результатов
Массовую долю гранул, оставшихся после просева на каждом сите X, в процентах вычисляют по формуле
 (2)
где m1 - масса гранул, оставшихся на сите, г;
m - масса навески пробы, взятой для просева, г.
За результат испытания принимают среднее арифметическое двух параллельных определений, допускаемое расхождение между которыми не должно превышать 1%.
Вычисление проводят с точностью до первого десятичного знака и округляют до целого числа.
Образцы для испытаний по пункту 15 таблицы 1 и пункту 21 таблицы 2 вырезают режущим инструментом из листового пластиката, изготовленного вальцовым методом.
Образцы для испытаний по пунктам 1 - 3, 7, 8, 19, 20 таблицы 1, пунктам 1 - 3, 7, 19, 20 таблицы 2 и пунктам 1 - 3, 10, 11 таблицы 3 вырезают вырубным ножом или другим режущим инструментом из листового пластиката, изготовленного вальцово-прессовым методом, вдоль направления вальцевания.
Образцы для испытаний по пунктам 4 - 6, 9 - 14, 17, 18 таблицы 1, пунктам 4 - 6, 8 - 13, 15 - 18 таблицы 2 и пунктам 4 - 7, 9, 12 таблицы 3 вырезают вырубным ножом или другим режущим инструментом из экструдированных лент.
Поверхность образцов, изготовленных любым из методов, должна быть гладкой, без пузырей, трещин, раковин и других дефектов. Перед проведением испытаний образцы кондиционируют согласно 8.3.
Методом вальцевания изготавливают листы толщиной (0,5 +/- 0,05), (1,2 +/- 0,1) и (2,2 +/- 0,2) мм.
Среднюю пробу гранул тщательно перемешивают и вальцуют на вальцах с равномерным нагревом валков. Листы вальцуют в течение 5 - 15 мин при температуре нагрева рабочего валка (170 +/- 10) °C для пластикатов типов И и НО и при температуре (160 +/- 10) °C для типа ВО. Температура нагрева холостого валка должна быть на (5 +/- 1) °C ниже температуры нагрева рабочего валка. Для листов толщиной (0,5 +/- 0,05) мм и (1,2 +/- 0,1) мм время вальцевания 5 - 10 мин и для листов толщиной (2,2 +/- 0,2) мм время вальцевания 8 - 15 мин с момента образования сплошного полотна.
Каждую пробу вальцуют 2 - 4 мин, при зазоре между валками 0,4 - 0,5 мм, затем корректируют зазор между валками в соответствии с требуемой толщиной и продолжают вальцевание. В процессе вальцевания лист периодически подрезают не менее двух раз в минуту, последнюю минуту вальцуют без подрезов.
Допускается корректировка режима вальцевания пластиката по согласованию с производителем пластиката.
9.3.2 Методика изготовления листов вальцово-прессовым методом
Для изготовления листов вальцово-прессовым методом первоначально вальцуют листы толщиной (1,2 +/- 0,1), (2,2 +/- 0,2) мм по 9.3.1, а затем прессуют их до толщины (1,0 +/- 0,1), (3,0 +/- 0,2) и (6,0 +/- 0,5) мм в съемных пресс-формах по ГОСТ 12019 при температуре на (5 +/- 1) °C выше температуры вальцевания.
Перед прессованием листы маркируют и указывают стрелкой направление вальцевания. Для получения листов толщиной (3,0 +/- 0,2) и (6,0 +/- 0,5) мм прессуют пакеты, собранные соответственно из двух и/или трех вальцованных листов. Пакеты укладывают в пресс-форму строго по направлению вальцевания. Подготовленную пресс-форму устанавливают в пресс, нагретый до заданной температуры. Плиты пресса сближают, и образцы выдерживают без давления при сомкнутых плитах в течение 3 мин для толщины 1,0 и 3,0 мм и в течение 7 мин для толщины 6 мм. После этого создают давление 7 - 12 МПа и выдерживают под давлением в течение 2 мин для листов толщиной 1,0 и 3,0 мм и в течение 3 мин для листов толщиной 6 мм. Не снимая давления, производят охлаждение со скоростью (15 - 20) °C/мин до температуры (35 +/- 5) °C.
Затем давление снимают, вынимают образцы и стрелкой указывают направление вальцевания.
9.3.3 Методика изготовления экструдированных лент
Для изготовления экструдированных лент объединенную пробу загружают в бункер экструдера и производят выдавливание ленты заданной толщины (в зависимости от требований испытаний) в течение 3 мин, после чего отбирают пробу для вырубания образцов. Скорость движения транспортера, принимающего ленту, должна соответствовать линейной скорости экструдирования. Экструдирование проводят при скорости вращения шнека 30 - 60 об/мин.
Параметры шнекового экструдера:
- диаметр шнека (d) - от 18 до 90 мм;
- длина рабочей части шнека - (23 +/- 7)d;
- шаг нарезки - 1,0d - 1,5d.
Рекомендуемые температурные режимы шнекового экструдера указаны в таблице 7, если иные не указаны в технических условиях на ПВХ-пластикаты конкретных марок предприятия-изготовителя.
Таблица 7
режимы для экструдирования лент
Тип пластиката | Температура по зонам, °C | ||||
1 | 2 | 3 | Головка | Температура расплава | |
И-10 - И-14 | 160 +/- 10 | 165 +/- 10 | 170 +/- 10 | 175 +/- 10 | 175 +/- 10 |
НО-20 - НО-24 | 150 +/- 10 | 155 +/- 10 | 160 +/- 10 | 165 +/- 10 | 165 +/- 10 |
ВО-30 - ВО-34 | 145 +/- 10 | 150 +/- 10 | 155 +/- 10 | 160 +/- 10 | 160 +/- 10 |
Аппаратура и реактивы для определения кислородного индекса (КИ) ПВХ-пластиката должны соответствовать требованиям ГОСТ 12.1.044 или ГОСТ 21793.
Определение КИ проводят на 10 образцах, которые должны иметь форму бруска длиной (130 +/- 0,5) мм, шириной (6,5 +/- 0,5) мм и толщиной (3,00 +/- 0,25) мм. Поверхности образцов не должны иметь трещин, сколов, раковин, заусенцев и других дефектов, видимых при внешнем осмотре.
Кондиционирование образцов осуществляют в течение не менее 48 ч при температуре (23 +/- 2) °C. Испытание проводят при температуре (23 +/- 2) °C.
Образец закрепляют за основание в вертикальном положении в колонке так, чтобы верхний край образца находился на расстоянии не менее 100 мм от верхнего открытого края колонки.
Горелка для поджигания образца должна иметь выходное отверстие диаметром (2,0 +/- 1,0) мм. Подачу топлива - горючего газа регулируют таким образом, чтобы длина пламени была 12 - 20 мм при вертикальном положении горелки.
Применяемая аппаратура должна обеспечивать скорость потока смеси газов (смесь кислорода с азотом) в пределах (4 +/- 1) см/с. Перед поджиганием систему продувают газовой смесью в течение не менее 30 с.
Поджигание образца осуществляют следующим образом.
Медленно подводят самую нижнюю часть пламени горелки к верхней горизонтальной поверхности образца (торцу), при этом пламя должно покрывать всю поверхность образца и не касаться вертикальных поверхностей или граней образца. Каждое поджигание образца проводят в течение (5 +/- 1) с.
Образец считают воспламененным, если после отвода горелки вся его верхняя горизонтальная часть (торец) загорелась. После воспламенения образца включают секундомер и наблюдают за распространением пламени.
Если вся поверхность образца (торца) не загорелась, то поджигание проводят повторно, до воспламенения образца, с короткими перерывами на 4 - 5 с. При этом общее время поджигания, включая время перерывов между поджогами, должно быть не более 30 с.
За критерии окончания испытаний принимают минимальную концентрацию кислорода в азотно-кислородной смеси, при которой поддерживается горение образца в течение (180 +/- 3) с или когда за время менее (180 +/- 3) с величина сгоревшей части образца составляет не менее 50 мм. Перед испытанием следующего образца колбу охлаждают до (23 +/- 2) °C или монтируют другую.
За результат испытаний принимают среднее арифметическое не менее трех определений минимальной концентрации кислорода. Полученное значение округляют до 0,5%.
Примечание - Допускается проводить испытание на образцах, полученных экструзионным методом.
Определение категории стойкости к горению проводят по ГОСТ 28157 (метод Б) на образцах толщиной (1,5 +/- 0,1) мм.
Примечание - Допускается проводить испытание на образцах, полученных экструзионным методом.
Определение максимальной оптической плотности дыма при горении и тлении пластиката проводят в соответствии с ГОСТ 24632.
Испытание проводят не менее чем на трех образцах ПВХ-пластиката размером 75 x 75 мм толщиной (1,0 +/- 0,1) мм в каждом режиме испытания (тления и горения). Образцы испытывают не ранее чем через 24 ч после изготовления. Продолжительность кондиционирования может быть включена в это время.
Испытание проводят при тепловом потоке, равном 2,5 Вт/см2.
Если в процессе проведения испытания в режиме тления в одном из параллельных испытаний происходит воспламенение образца, то серия испытаний считается недействительной. В таком случае проводят вторую серию испытаний. В случае повторения результатов считается, что ПВХ-пластикат не выдержал испытание.
За результат испытания принимают среднее арифметическое результатов всех определений. Значения параллельных измерений не должны отличаться от среднего арифметического значения более чем на +/- 10%. При отклонении значения более чем на 10% от среднего значения проводят удвоенное количество испытаний и берут среднее арифметическое значение по всем образцам.
Определение количества выделяемых пластикатом газов галогенных кислот в пересчете на HCl проводят в соответствии с ГОСТ IEC 60754-1.
Определение холодостойкости пластиката проводят по методике.
Испытание проводят на трех образцах длиной (100 +/- 0,5) мм, шириной (5 +/- 0,5) мм и толщиной (1,00 +/- 0,1) мм. Образцы пластиката закрепляют в устройство для навивания и помещают в ванну криостата, заполненную техническим спиртом и доведенную до заданной температуры. Затем образцы выдерживают при заданной температуре в течение 10 мин, после чего проводят навивание вокруг стержня. Навивают три витка со скоростью один виток в секунду.
Применяемые приборы и реактивы:
- криостат с погрешностью измерения температуры +/- 2 °C;
- устройство для навивания образцов с диаметром навивки (5,0 +/- 0,1) мм с зажимом для закрепления образцов (приложение Б);
- спирт этиловый по ГОСТ 17299 или ГОСТ Р 55878;
- термометр с ценой деления 0,5 °C, диапазон измерения от минус 80 °C до плюс 30 °C;
- секундомер с диапазоном измерения от 0 до 60 мин.
Устройство для навивания должно позволять проводить навивание образцов без необходимости открывания криостата.
После навивки образцы выдерживают в нормальных климатических условиях не менее 1 ч, затем проводят внешний осмотр без применения увеличительных приборов. Образцы не должны иметь трещин, видимых без использования увеличительных приборов, в навитой на стержень части.
9.9.1 Удельное объемное электрическое сопротивление пластиката при (20 +/- 2) °C определяют на трех образцах в виде диска диаметром (150 +/- 1) мм или квадрата со стороной (150 +/- 1) мм и толщиной (1,0 +/- 0,1) мм по ГОСТ 6433.2. Допускается проведение испытаний на образцах меньшего диаметра, но не менее (100 +/- 5) мм.
Перед испытанием образцы выдерживают в течение 24 ч при температуре (20 +/- 2) °C в дистиллированной воде. Затем фильтровальной бумагой по ГОСТ 12026 или хлопчатобумажной тканью по нормативным документам с образцов удаляют воду так, чтобы не осталось ворса, образцы протирают этиловым спиртом по ГОСТ 17299 или ГОСТ Р 55878.
Испытание проводят не позднее чем через 5 мин после извлечения образцов из воды. Измерение проводят при температуре (20 +/- 2) °C при испытательном напряжении 500 или 1000 В, с применением металлических электродов с диаметром измерительного электрода (75,0 +/- 0,2) мм при нагрузке на образец (10,0 +/- 0,2) кПа.
Допускается определение удельного объемного электрического сопротивления пластиката после выдержки пластиката в дистиллированной воде в течение 2 ч.
При разногласиях испытания проводят после выдержки в течение 24 ч в дистиллированной воде при напряжении 1000 В.
9.9.2 Определение удельного объемного электрического сопротивления пластиката при температуре (70 +/- 2) °C проводят после выдержки образцов в дистиллированной воде в течение 24 ч следующим образом: в термостат, нагретый вместе с электродами до температуры (70 +/- 2) °C, помещают образец и выдерживают при заданной температуре в течение не менее 1 ч. Затем, не вынимая образец из термостата, измеряют объемное электрическое сопротивление.
После выдержки образцов в дистиллированной воде допускается хранение образцов в эксикаторе над водой не более 24 ч при температуре (20 +/- 2) °C.
9.9.3 За результат испытаний принимают среднее арифметическое трех определений удельного объемного электрического сопротивления, произведенных при одной температуре. Вычисление удельного объемного электрического сопротивления проводят до десятых долей, конечный результат должен быть представлен целым числом, умноженным на 10 в соответствующей степени.
Определение прочности и относительного удлинения при разрыве проводят в соответствии с ГОСТ IEC 60811-501.
Образцы для определения прочности при разрыве и относительного удлинения при разрыве вырезают вырубным ножом из экструдированных лент толщиной (1,0 +/- 0,2) мм в количестве 5 шт. в виде двусторонних лопаток длиной 75 мм в соответствии с ГОСТ IEC 60811-501.
Перед испытанием образцы кондиционируют в течение не менее 3 ч при температуре (23 +/- 2) °C и относительной влажности (50 +/- 5)%.
Вычисление прочности при разрыве проводят с точностью до десятых долей. Вычисление относительного удлинения при разрыве проводят с точностью до целого числа.
Старение ПВХ-пластикатов проводят по ГОСТ IEC 60811-401. Изготовление образцов, определение прочности и относительного удлинения при разрыве до и после старения проводят в соответствии с 9.10. Количество образцов - 10 шт.
Начало испытания отсчитывают с момента стабилизации температуры. Не допускается способ закладки образцов, приводящий к времени стабилизации более чем 30 мин.
Тепловое старение проводят в непрерывном режиме. При заданной температуре старения в термостате должно произойти 8 - 10 полных смен объема воздуха за час.
Вторую группу образцов подвешивают и оставляют в помещении при температуре (23 +/- 2) °C.
По окончании старения первую группу образцов вынимают из термостата, помещают для охлаждения в эксикатор с твердым осушителем до достижения комнатной температуры не более (25 +/- 2) °C, затем кондиционируют и определяют прочность при разрыве и относительное удлинение при разрыве после старения. Одновременно определяют значения относительного удлинения при разрыве и прочности при разрыве в исходном состоянии на образцах второй группы.
За результат измерения принимают медианное значение результатов не менее пяти параллельных определений. Вычисление изменения прочности при разрыве и относительного удлинения при разрыве проводят до десятичных долей, медианное значение результата округляют до целого числа.
Примечание - Для ПВХ пластикатов типов И-10 - И-12, И-14, НО-20 - НО-22 допускается проводить испытания при температуре (100 +/- 2) и 14 - 16 полных смен объема воздуха в термостате за час. В случае разногласий арбитражным считается испытание, проведенное при температуре (100 +/- 2) и 8 - 10 полных смен объема воздуха в термостате за час.
Потерю массы пластиката после старения определяют в соответствии с ГОСТ IEC 60811-409.
Образцы изготавливают в соответствии с 9.10.
Старение образцов проводят в соответствии с 9.11.
Проверку потери массы проводят после выдержки образцов при температуре (110 +/- 2) °C в течение 7 сут.
Медианное значение, полученное по трем образцам, выраженное в миллиграммах на квадратный сантиметр, принимают за значение потери массы испытуемого пластиката. В спорных случаях измерение потери массы ведут на пяти образцах.
Водопоглощение пластиката определяют гравиметрическим методом по ГОСТ IEC 60811-402.
Испытание проводят на двух образцах в виде полосок длиной от 80 до 100 мм, шириной 4 - 5 мм, толщиной (0,5 +/- 0,1) мм, вырубленных из экструдированных лент.
Сушку образцов осуществляют при температуре (70 +/- 2) °C в течение 24 ч в термошкафу.
Время выдержки образцов в дистиллированной воде при температуре (70 +/- 2) °C - 10 сут.
Плотность пластиката определяют по ГОСТ IEC 60811-606 методом кажущейся массы при температуре (23 +/- 5) °C.
За результат испытания принимают среднее арифметическое трех измерений, допускаемые расхождения между которыми не должны быть более 0,01 г/см3. Вычисление плотности проводят до тысячных долей, среднее значение округляют до сотых долей.
Число посторонних включений пластиката определяют по ГОСТ 5960.
Определение проводят на листе размером (300 x 200 x 0,5) мм.
Примечание - Допускается проводить испытание на экструдированной ленте площадью 600 см2 толщиной (0,5 +/- 0,1) мм.
Технологические свойства пластиката определяют в соответствии с ГОСТ 5960. Рекомендуемый температурный режим шнекового экструдера устанавливают в соответствии со значениями, указанными в таблице 7, если иное не указано в технических условиях на ПВХ-пластикаты конкретных марок завода-изготовителя.
В головку шнекового экструдера устанавливают глухой дорн и матрицу следующего диаметра:
- 2 мм - для пластиката типов И-10 - И-14;
- 5 мм - для пластиката типов НО-20 - НО-24, ВО-30 - ВО-34.
Светостойкость пластиката определяют методом 2 по ГОСТ 9.708 на двух образцах размером 75 x 25 мм, толщиной (0,50 +/- 0,05) мм, вырезанных из экструдированных лент.
Испытание проводят в климатической камере, снабженной источником(ами) излучения. Интегральная поверхностная плотность потока излучения при этом должна соответствовать 1120 Вт/м2 (в том числе поверхностная плотность потока излучения в ультрафиолетовой части спектра - 68 Вт/м2 при допускаемом отклонении не более +/- 25%).
Закрепление образцов в испытательной камере должно осуществляться по документации производителя оборудования.
Испытания проводят при температуре (70 +/- 2) °C, влажность воздуха не контролируется. При этом во время проведения испытания должна быть обеспечена ротация образцов внутри камеры, согласно документации производителя камеры.
После испытания на поверхности образцов не должно быть выпотевания пластификатора, а также трещин или изломов при изгибе на 180° при (23 +/- 2) °C, видимых при внешнем осмотре без использования увеличительных приборов.
Определение термостабильности пластиката при температуре (200,0 +/- 0,5) °C и оценку результатов испытаний проводят по ГОСТ IEC 60811-405.
За термостабильность принимают среднее арифметическое значение трех определений.
Методика определения ВДПС при длительном старении основана на математических моделях и принципах, приведенных в [5]. Критерием достижения предельного состояния образцов при длительном термостарении принято считать снижение начального относительного удлинения на 50%.
Оборудование для проведения испытания должно соответствовать требованиям ГОСТ IEC 60811-401, 9.10 и 9.11 настоящего стандарта.
Объем термостата подбирают таким образом, чтобы загруженные в него образцы занимали не более 0,5% объема камеры термостата. Размещение образцов, испытываемых на одной температуре, в разных шкафах не допускается.
Держатели образцов должны быть съемными и обеспечивать возможность размещения на них образцов вне камеры термостата.
9.19.1 Подготовка образцов
Образцы для определения прочности при разрыве и относительного удлинения при разрыве вырубают штанцевым ножом из экструдированных лент в количестве не менее 160 шт. в виде двусторонних лопаток длиной 75 мм в соответствии с ГОСТ IEC 60811-501, нумеруют и взвешивают.
Отобранные образцы перемешивают и методом случайной выборки отбирают 10 лопаток. На отобранных лопатках определяют значение относительного удлинения при разрыве до старения в соответствии с 9.10.
Оставшиеся образцы перемешивают и подразделяют на три группы не менее чем по 50 образцов в каждой, размещают на держателях вне объема термостата при нормальных климатических условиях. Образцы закрепляют вертикально, чтобы расстояние между образцами было не менее 20 мм.
9.19.2 Проведение испытаний
Держатели с образцами помещают в термостаты, нагретые до заданных температур. Расстояние между образцами и стенками камеры должно быть не менее 50 мм. Старение проводят непрерывно при трех температурах: 100 °C, 110 °C, 120 °C. После размещения образцов в термостате фиксируют время начала испытания. Стабилизация температуры в термостате не должна превышать 60 мин.
Кратность воздухообмена в термостатах при проведении испытаний на всем их протяжении должна соответствовать 9.10.
Для выравнивания воздействия температурного градиента и потоков воздуха на образцы при испытании допускается вращение рамки с образцами вокруг вертикальной оси полезного объема камеры термостата со скоростью не более 0,2 об/мин.
Для каждой температуры старения предусматривается 7 - 10 выемок образцов, при этом из них не менее трех после достижения предельного состояния. Образцы вынимают по 5 шт. одновременно, снимая их по одному из разных мест на держателе.
Извлеченные из термостата образцы помещают для охлаждения до достижения комнатной температуры [не более (25 +/- 2) °C] в эксикатор с твердым осушителем. Затем их взвешивают, после чего кондиционируют и определяют относительное удлинение при разрыве согласно 9.10 и потерю массы согласно 9.12. За результаты испытаний принимают среднее арифметическое определений всех образцов выемки, независимо от расхождения результатов испытаний, округленное до целого числа.
9.19.3 Оценка корректности условий проведения испытаний
Проверку стабильности условий испытания ведут путем построения графиков потери массы от времени выдержки для каждой температуры испытаний. Критерием оценки стабильности условий испытаний выступает линейная зависимость потери массы от времени выдержки. При несоблюдении данного условия испытание необходимо повторить.
9.19.4 Обработка результатов
По полученным результатам строят графики зависимости относительного удлинения при разрыве ( , %) от времени выдержки при каждой температуре испытания (t, °C) (см. рисунок 1).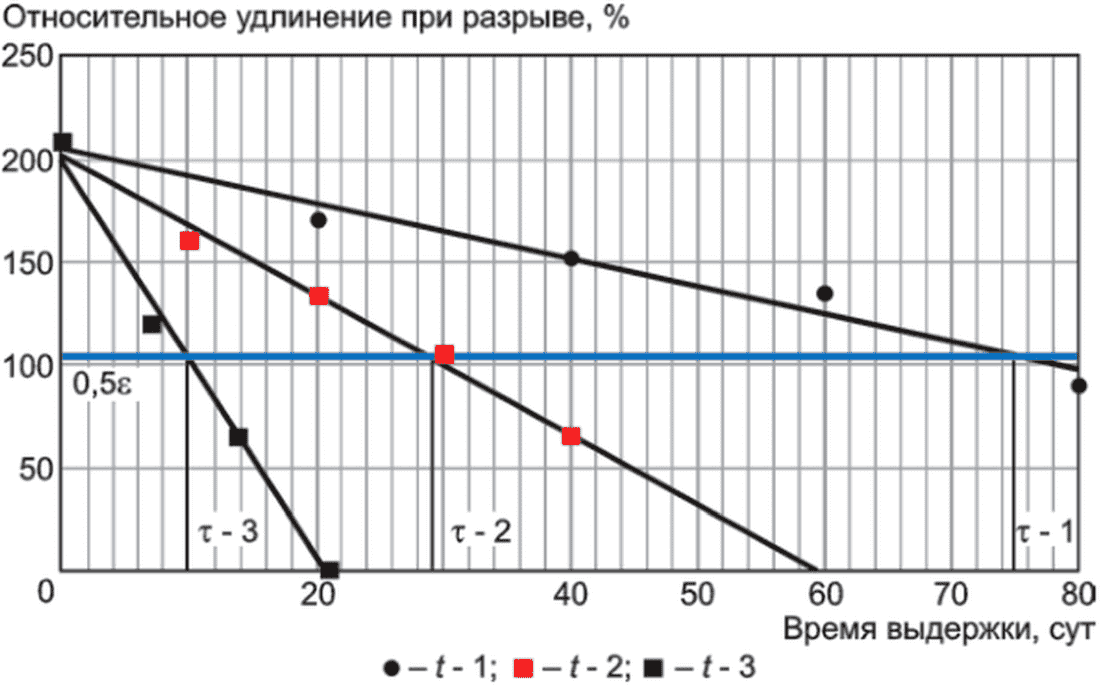
относительного удлинения при разрыве при установленных
температурах испытаний от продолжительности старения
Для определения времени до достижения образцами предельного состояния ( , сут) на графике опускают перпендикуляр на ось абсцисс из точки пересечения графиков старения
 с линией, соответствующей предельному состоянию, равному
 . Точки пересечения определяют путем построения функции каждого графика старения. Функцию рассчитывают минимум по четырем точкам.
, сут) на графике опускают перпендикуляр на ось абсцисс из точки пересечения графиков старения с линией, соответствующей предельному состоянию, равному . Точки пересечения определяют путем построения функции каждого графика старения. Функцию рассчитывают минимум по четырем точкам.Полученные значения ВДПС для каждой температуры вносят в таблицу 8.
Таблица 8
Температура старения t, °C | ВДПС, сут | xi, К-1 | yi |
t - 1 |  | x1 | y1 |
t - 2 |  | x2 | y2 |
t - 3 |  | x3 | y3 |
Переменные xi и yi, приведенные в таблице 8, рассчитывают по следующим формулам:
 (3)
 (4)
Полученные данные обрабатывают с помощью уравнения регрессии:
y = kx + b. (5)
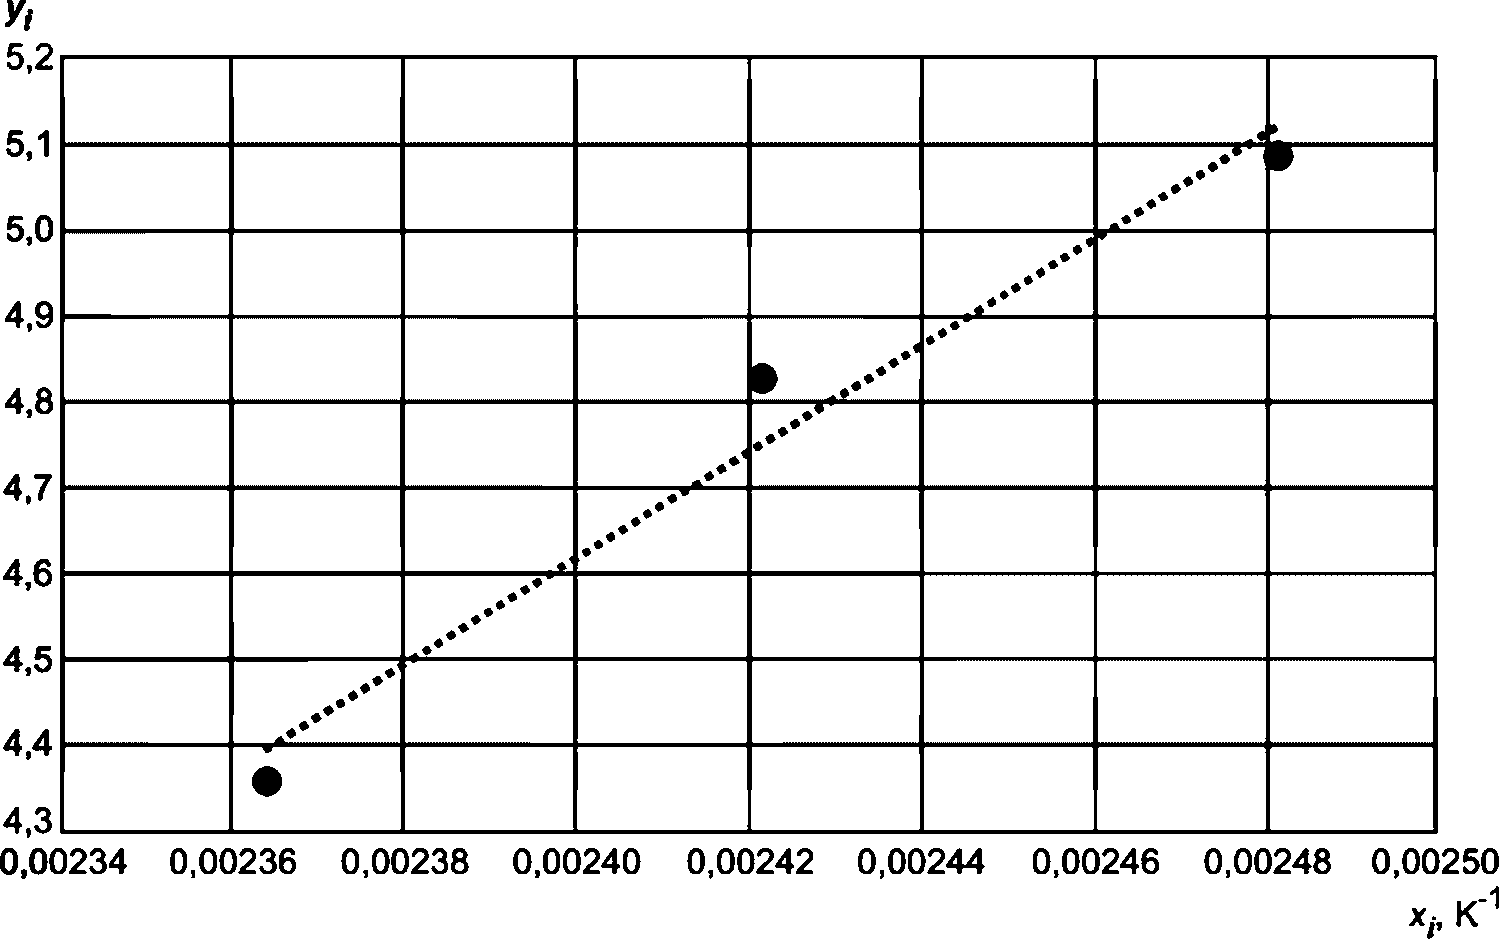
Коэффициенты k и b рассчитывают по графику зависимости xi от yi (рисунок 2) и используют для расчета среднего значения времени достижения предельного состояния. Среднее время достижения предельного состояния пластиката  , ч, вычисляют по формуле
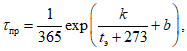 (6)
где tэ - эквивалентная температура эксплуатации изделия, °C.
ВДПС определяют для эквивалентной температуры эксплуатации, равной 50 °C, кроме ПВХ-пластиката типа НО-24, для которого t3 равно 70 °C.
Полученный результат в годах округляют до целого числа.
Определение стойкости пластикатов к продавливанию проводят по ГОСТ IEC 60811-508 на экструдированных образцах толщиной (0,50 +/- 0,05) мм для изоляции и (1,0 +/- 0,1) мм для наружных оболочек, уложенных и закрепленных на цилиндрической металлической оправке диаметром (10,0 +/- 0,5) мм для изоляционных марок и (20 +/- 1) мм для оболочек. Способ закрепления образца на оправке должен обеспечивать плотное прилегание образца к оправке по всей площади образца, также должна обеспечиваться неподвижность образца относительно оправки на протяжении всего испытания.
Испытание проводят при температуре (80 +/- 2) °C в течение 6 ч при коэффициенте нагрузки k = 0,7.
Определение относительного удлинения при низкой температуре проводят по ГОСТ IEC 60811-505.
Образцы для испытания вырезают вырубным ножом из экструдированных лент в количестве 5 шт. в виде двусторонних лопаток длиной 75 мм в соответствии с ГОСТ IEC 60811-501.
Определение токсичности продуктов горения пластиката проводят по ГОСТ 12.1.044 (метод экспериментального определения показателя токсичности продуктов горения полимерных материалов) на образцах толщиной (3,0 +/- 0,2) мм при времени экспозиции - 30 мин.
Определение стойкости ПВХ-пластикатов к воздействию плесневых грибов проводят по ГОСТ 9.048 на плоских квадратных образцах со стороной (100 +/- 2) мм и толщиной (1,0 +/- 0,1) мм.
10.1 Транспортирование
ПВХ-пластикат транспортируют всеми видами крытого транспорта в соответствии с правилами перевозки грузов, действующими на данном транспортном средстве.
При перевозке железнодорожным транспортом пластикат, упакованный по 5.4, транспортируют в крытых вагонах и универсальных/морских контейнерах. На боковой поверхности контейнера, вагона для гранулированных полимеров, специальных цистерн грузоотправителя и автоцистерны несмываемой краской должна быть нанесена надпись "ПВХ". Упаковывание в один контейнер или одну цистерну насыпью двух и более партий не допускается. Транспортирование автомобильным транспортом проводят в соответствии с правилами перевозок грузов автомобильным транспортом [6].
ПВХ-пластикаты, упакованные в мешки, транспортируют в крытых транспортных средствах с количеством рядов по высоте не более 15, обеспечивающих защиту от атмосферных осадков, воздействия солнечных лучей и загрязнений, а также потерь. Тара и транспорт для перевозки должны быть сухими, чистыми, без запаха.
ПВХ-пластикаты должны храниться в сухих закрытых складских помещениях, исключающих попадание прямых солнечных лучей, на расстоянии не менее 1 м от нагревательных приборов при диапазоне температур от минус 5 °C до плюс 35 °C и относительной влажности 40% - 80%. Перед вскрытием мешки с пластикатом должны быть выдержаны в упакованном состоянии в производственном помещении при положительной температуре воздуха не менее 12 ч.
Допускаются более длительные сроки хранения, если условия хранения оговорены в технических условиях завода-изготовителя на ПВХ-пластикаты конкретных марок.
Изготовитель гарантирует соответствие свойств ПВХ-пластикатов требованиям настоящего стандарта при соблюдении условий транспортирования и хранения, установленных стандартом.
Гарантийный срок хранения пластикатов при соблюдении условий по 10.2 - не менее 12 мес с даты изготовления.
(справочное)
Таблица А.1
Показатели пожарной опасности | Тип материала | ||
И-10 - И-14 | НО-20 - НО-24 | ВО-30 - ВО-34 | |
1 Общее (суммарное) тепло, выделенное образцом, МДж/м2, не более | 58 | 49 | 39 |
2 Максимальное значение скорости тепловыделения с единицы площади, кВт/м2, не более | 170 | 170 | 170 |
3 Удельная теплота сгорания, приведенная к массе образца <1>, МДж/кг, не более | 12,0 | 10,0 | 7,0 |
4 Средняя скорость тепловыделения за 180 с от начала горения, кВт/м2, не более | 130 | 130 | 125 |
5 Суммарное дымовыделение, м2/м2, не более | 1300 | 950 | 450 |
Испытания по определению показателей пожарной опасности проводят по ГОСТ Р ИСО 5660-1 на трех образцах в виде пластин размером (100 x 100 x 3) мм при тепловом потоке 35 кВт/м2.
(справочное)
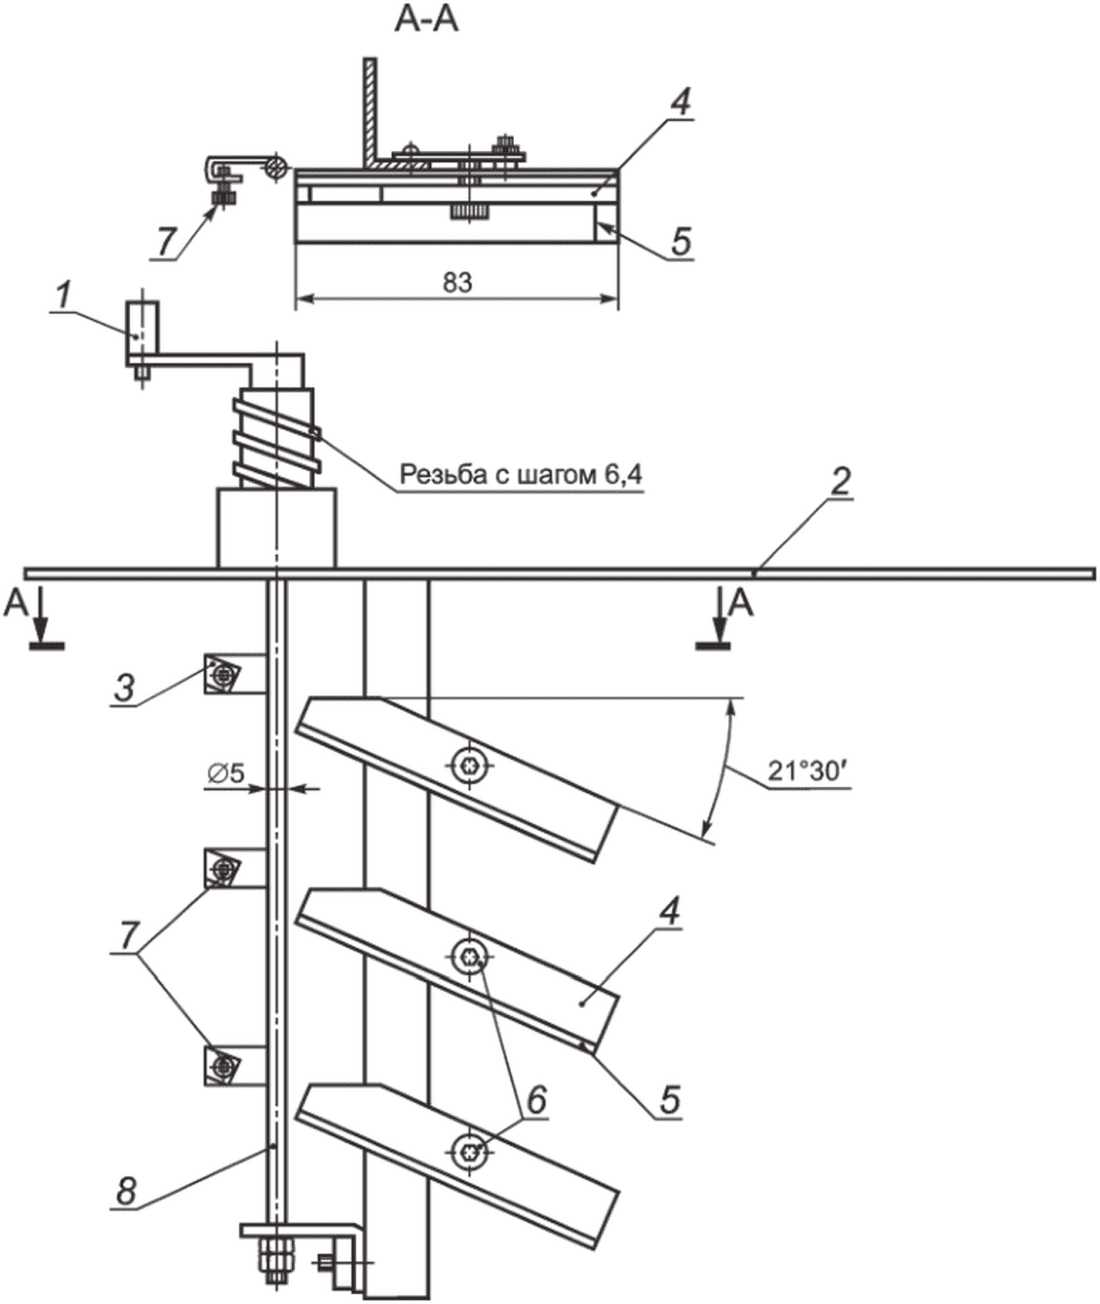
1 - ручка; 2 - крышка; 3 - зажим; 4 - прижимная пластина;
5 - направляющие; 6 - прижимной винт N 1; 7 - прижимной
винт N 2; 8 - стержень для навивки образцов
Рисунок Б.1
Технический регламент Евразийского экономического союза ТР ЕАЭС 037/2016 | Об ограничении применения опасных веществ в изделиях электротехники и радиоэлектроники | |
ПУЭ Правила устройства электроустановок. 7-е издание | ||
ТУ 25-1819.0021-90 | Секундомеры механические Слава СДСпр-1-2-000, СДСпр-4б-2-000, СОСпр-6а-1-000. Технические условия | |
ТУ 25-1894.003-90 | Секундомеры механические. Технические условия | |
МЭК 60216-1:2013 | Материалы электроизоляционные. Характеристики теплостойкости. Часть 1. Процедуры испытаний на старение и оценка результатов | |
Постановление Правительства Российской Федерации от 21 декабря 2020 г. N 2200 "Об утверждении правил перевозок грузов автомобильным транспортом" | ||
УДК 621.315.616.9:006.354 | ОКС 29.035.20 |
Ключевые слова: ПВХ-пластикат, кабели, изоляция, внутренняя оболочка, заполнение, наружная оболочка, упаковка, маркировка, методы испытаний, хранение | |
Вернуться в "Каталог нормативных документов"
Источник информации: https://internet-law.ru/documents/prod/gost-r_gosudarstvennyj-standart/3/gost_10934.html
На правах рекламы:
|
© Антон Серго, 1998-2026.
|
Разработка сайта |
|