

Полное меню
- Актуальное
законодательство - Интернет
и право- - Рассылка ''Закон есть закон''
- - Форум сайта (архив)
- - Законодательство
- - Судебная практика (необычная)
- - Судебная практика (авторская)
- - Процедура UDRP и и решения WIPO
- - Книги серии ''Интернет и Право''
- - Книги в открытом доступе
- - Учебный курс ''Интернет и Право''
- - Учебный курс ''Доменные споры''
- - Литература по ''Интернет и Право''
- - Литература по интел. собственности
- - Научный уголок (работы гостей)
- - Авторские публикации
- Информационные
материалы - ЮРИДИЧЕСКИЕ
УСЛУГИ- - Перечень юридических услуг
- - Карта юридических услуг
- - Юридическая консультация
- - Доменные споры (RU), авторское право
- - Международный суд по доменам (COM)
- - Защита прав на маркетплейсе (WB, Ozon)
- - Защита прав в соцсетях (Vk, Ok, FB)
- - Купля-продажа домена, сайта, ПО
- - Досудебное урегулирование конфликта
- - Защита чести и деловой репутации
- - Отмена блокировки сайта/домена РКН
- - ФАС: товарные знаки, авторское право
- - Регистрация ПО/сайта (Роспатент)
- - Юридическая проверка домена
- - Нотариальное заверение сайтов
- - Способы и формы оплаты услуг
- - Мы в СМИ
- - О компании, клиенты
- - Наши дела и победы
- - Контакты и реквизиты
- Информация
о сайте -


ОписаниеИсточник публикации М.: Стандартинформ, 2021 Примечание к документу Документ введен в действие с 01.02.2022. Название документа "ГОСТ Р 59500-2021. Национальный стандарт Российской Федерации. Кляммеры для фальцевой кровли. Технические условия" (утв. и введен в действие Приказом Росстандарта от 18.05.2021 N 383-ст) "ГОСТ Р 59500-2021. Национальный стандарт Российской Федерации. Кляммеры для фальцевой кровли. Технические условия"
|
|||||||||||||||||||||||||||||||||||||||||||||

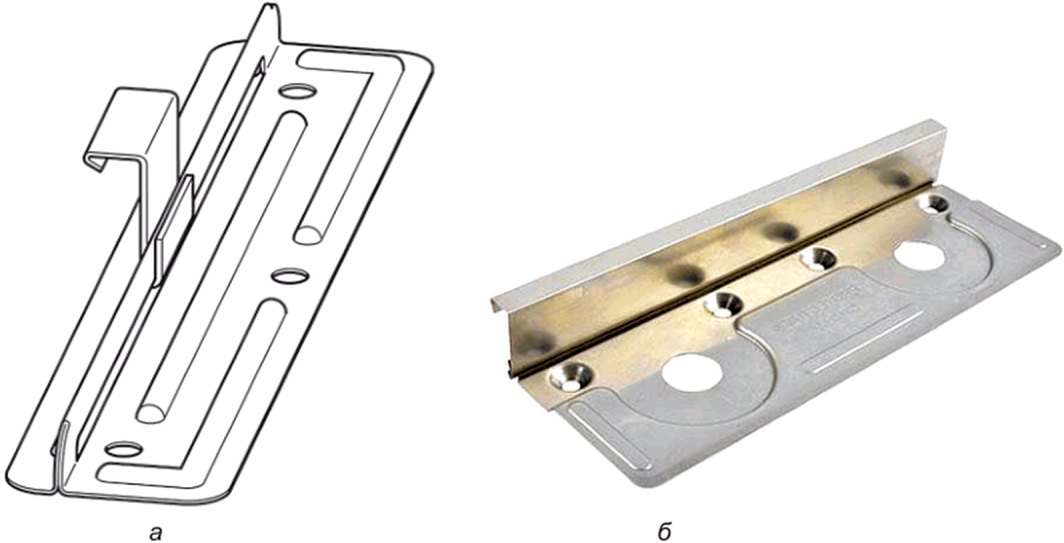
фальцевая технология: Технология соединения рулонного, листового проката, применяемая для образования покрытия кровли и/или фасада. [ГОСТ Р 58953-2020, статья 3.9] |
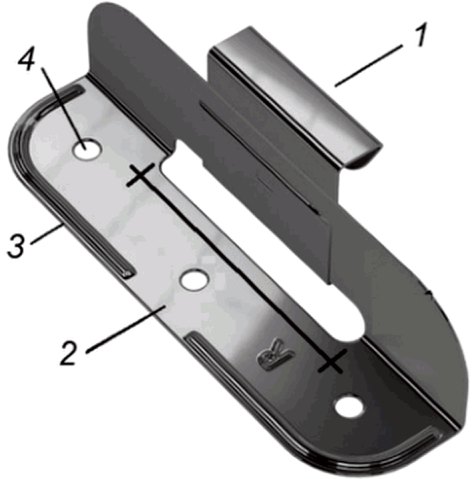
3.4 неподвижный кляммер: Крепежное изделие, предназначенное для скрытого крепления картин по технологии двойного фальца на кровле и фасаде (рисунок 3).
Примечание - В технической литературе используются синонимы "фиксирующий кляммер" и "жесткий кляммер".
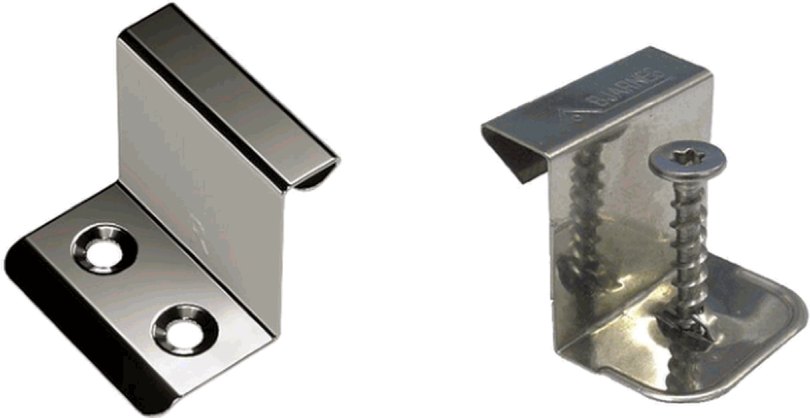
3.5 кляммер для лежачего фальца: Крепежное изделие, предназначенное для скрытого крепления фальцевых картин в поперечном направлении, штучных кровельных элементов, профилей и планок (рисунки 4, 5).
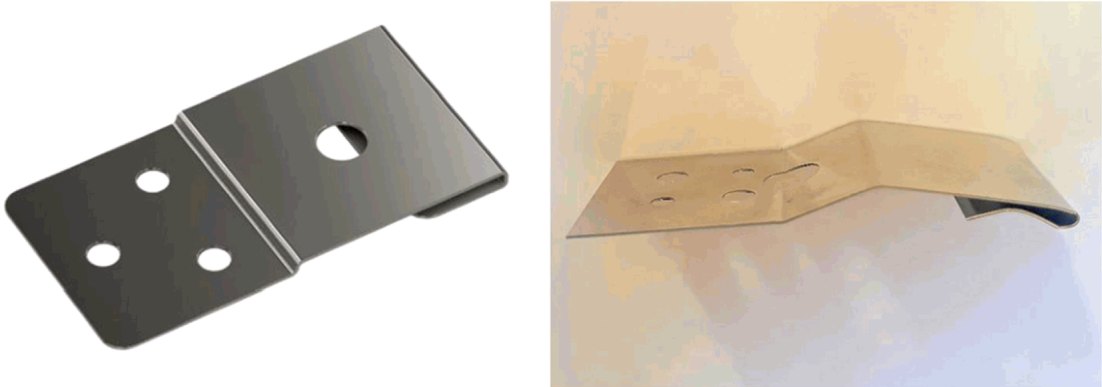
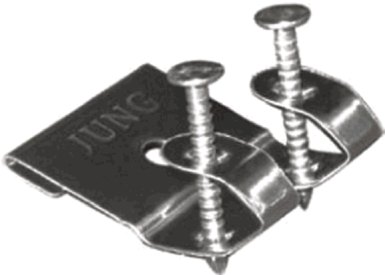
4.1 Для изготовления кляммеров для фальцевых кровель применяют листовой прокат из нержавеющей стали.
4.2 Высота кляммера определяется высотой фальца и используемого материала разделительного слоя согласно таблице 1.
Таблица 1
и углового стоячего фальца
Тип кляммера | Высота изделия, мм |
Подвижный | 25, 28, 32, 38, 50 |
Неподвижный | 25, 28, 32, 38, 50 |
Для лежачего фальца | Не определяется |
Примечание - Для установки по структурному разделительному слою из объемно-диффузионной мембраны применяют кляммеры высотой на 7 мм более стандартной. Пример кляммера по структурному разделительному слою из объемно-диффузионной мембраны показан на рисунке 6. | |
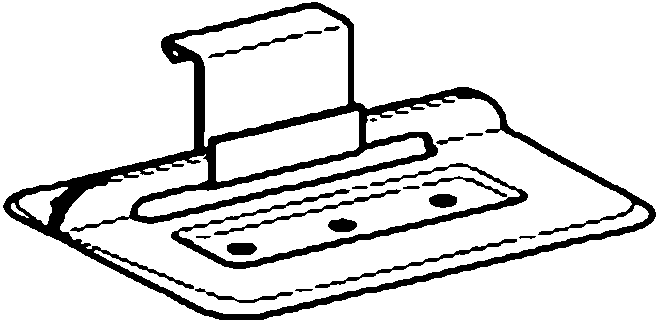
разделительному слою из объемно-диффузионной мембраны
4.3 Изделия должны соответствовать требованиям настоящего стандарта.
4.4 Изделия следует изготовлять по конструкторской документации, разработанной с учетом требований настоящего стандарта.
4.5 Конструкция изделий должна обеспечивать их надежное крепление в течение всего срока службы.
4.6 Основание кляммера должно иметь скругленные углы и бортовую выкатку по периметру основания (см. рисунок 1). Для лежачего фальца допустимо отсутствие объемных бортиков.
4.7 Конструкция изделия должна предусматривать наличие технологических отверстий для крепления кляммера согласно таблице 2 - углубленные для крепления саморезами либо ровные для крепления гвоздями с широкой плоской шляпкой.
Таблица 2
Тип кляммера | Количество технологических отверстий |
Неподвижный | 2 |
Подвижный | 3 |
Для лежачего фальца |
5.1 Технические требования к исходной заготовке
5.1.1 Изделия изготавливают из листа нержавеющей стали, марку которой определяют согласно таблице 3.
Примечание - Нержавеющая сталь совместима со всеми металлами, применяемыми для изготовления кровли, не образуя с ними гальванической пары. Совместимость металлических материалов определяют согласно таблице И.1 СП 17.13330.2017.
Таблица 3
Марка по ГОСТ 5632 | Марка по [1] | Марка по системе AISI <1> |
04Х18Н10 | 1.4301 | 304/304L |
- | 1.4401/1.4404 | 316/316L <2> |
5.1.2 Прокат не должен иметь видимых дефектов (полос, пузырей, пятен и т.п.). Внешний вид, цвет и текстура поверхности должны быть однородными. Поверхность должна быть гладкой, без пузырей, царапин, глубоких следов, за исключением следов проката. Неравномерность поверхности не должна препятствовать обычной механической обработке.
5.1.3 Марка металла, свойства, толщина проката должны быть удостоверены документом о качестве, представленным предприятием - изготовителем заготовки.
5.1.4 Толщина металла основания - не менее 0,4 мм и не более 0,6 мм.
Толщина металла язычка подвижного кляммера - 0,4 мм.
5.1.5 Предельные отклонения по толщине проката должны соответствовать предельным отклонениям по толщине заготовки высокой точности прокатки (+/- 0,04 мм) по ГОСТ 19904.
Предельные отклонения не распространяются на отклонения по толщине в местах изгиба.
5.2 Видимые дефекты
5.2.1 Внешний вид изделий должен соответствовать образцам-эталонам.
5.2.2 Поверхность изделий должна быть глянцевая, без вздутий и пузырей, расслоений, вкатанных металлических частиц, ряби и перетрава. Допускается незначительная разница оттенков.
5.2.3 На поверхности изделий допускаются технологические царапины, вмятины, отпечатки, риски, раскатанные отпечатки.
5.3 Размеры, предельные отклонения
5.3.1 Размеры изделия и предельные отклонения от них указывают в рабочих чертежах изготовителя, утвержденных в установленном порядке.
5.3.2 Допустимые отклонения при штамповке указаны в таблице 4.
Таблица 4
Толщина металла, мм | Отклонение, не более, мм |
0,4 | +/- 0,04 |
0,5 | +/- 0,05 |
0,6 | +/- 0,06 |
5.4 Требования к геометрической точности
Изделия должны иметь необходимую точность геометрических размеров согласно 5.3.2.
5.5 Требования к прочности
Изделие, закрепленное двумя ершеными гвоздями (либо шурупами) длиной 20 мм, должно выдержать воздействие динамической нагрузки на вырыв 400 Н.
6.1 Контроль исходной заготовки
Перед использованием материалы должны пройти визуальный входной контроль качества металла в соответствии с порядком, установленным на предприятии-изготовителе, исходя из требований ГОСТ 24297, а также документарный контроль на соответствие техническим требованиям документа о качестве.
6.2 Видимые дефекты
Видимые дефекты поверхности изделий определяют визуально (без применения увеличительных приборов) сравнением с контрольным образцом, утвержденным производителем, на расстоянии не менее 0,5 м при равномерном освещении.
6.3 Контроль размеров
6.3.1 Размеры изделий определяют при температуре 23 +/- 5 °C на каждом образце, отобранном согласно 7.2.
6.3.2 Геометрические размеры изделий определяют с использованием методов, установленных в ГОСТ Р 58939 и ГОСТ Р 58941 металлической линейкой по ГОСТ 427.
7.1 Требования к качеству продукции подтверждают:
- визуальным входным контролем материалов;
- приемочным контролем готовых изделий;
- контрольными приемо-сдаточными испытаниями партии изделий, проводимыми службой качества предприятия-изготовителя.
7.2 Отбор образцов проводят методом случайной выборки. Допускается формировать объем выборки равномерно в течение всего производственного процесса.
7.3 В случае отрицательного результата испытаний хотя бы по одному показателю проводят повторную проверку качества изделий на удвоенном числе образцов по показателю, имевшему отрицательный результат испытаний.
При повторном обнаружении несоответствия показателя установленным требованиям контролируемую и последующую партии изделий подвергают сплошному контролю.
При положительном результате сплошного контроля возвращаются к установленному порядку контроля.
При получении неудовлетворительных результатов повторных испытаний партию бракуют. Проводят уточнение технологического процесса производства, затем проводят испытания каждой партии по показателю несоответствия до получения положительных результатов испытаний двух последовательных партий.
Результаты входного, производственного и приемочного контроля, проводимого службой качества предприятия-изготовителя, следует фиксировать в листе переработки металла.
Документ о качестве должен содержать следующую информацию:
- наименование материала или его товарный знак;
- наименование и адрес производителя;
- назначение материала;
- результаты испытаний;
- информация для потребителя (например, ограничения, касающиеся применения и хранения материала, техники безопасности при его укладке и эксплуатации);
- иная информация по решению производителя.
9.1 Маркировку наносят на этикетку, прикрепляемую к упаковке. Маркировка должна содержать:
- наименование и адрес изготовителя, товарный знак (при его наличии);
- наименование изделия;
- тип изделия;
- высота фальца;
- количество изделий в упаковке;
- вес нетто, кг;
- обозначение настоящего стандарта.
9.2 Маркировка должна быть расположена на видном месте.
9.3 Изделия упаковывают в картонные коробки либо в иную тару, обеспечивающую сохранность изделий при транспортировании и хранении.
Количество изделий в единице упаковки определяют ее габаритами.
10.1 Транспортирование и хранение материалов проводят в условиях, обеспечивающих сохранность от повреждений, а также исключающих возможность подмены.
10.2 Погрузку и выгрузку изделий в упаковке следует осуществлять способом, исключающим механические повреждения продукции.
ДИН ЕН 10088-4:2010 | Стали нержавеющие. Часть 4. Технические условия на поставку листов/пластин и полос из коррозионно-стойких сталей конструкционного назначения |
УДК 692.415.001.4:006.354 | ОКС 91.100.99 |
Ключевые слова: металлы, сталь, алюминий, медь, цинк-титан, металлические кровли, металлические фасады, строительство | |
Вернуться в "Каталог нормативных документов"
Источник информации: https://internet-law.ru/documents/prod/gost-r_gosudarstvennyj-standart/4/gost_15140.html
На правах рекламы:
|
© Антон Серго, 1998-2026.
|
Разработка сайта |
|