

Полное меню
- Актуальное
законодательство - Интернет
и право- - Рассылка ''Закон есть закон''
- - Форум сайта (архив)
- - Законодательство
- - Судебная практика (необычная)
- - Судебная практика (авторская)
- - Процедура UDRP и и решения WIPO
- - Книги серии ''Интернет и Право''
- - Книги в открытом доступе
- - Учебный курс ''Интернет и Право''
- - Учебный курс ''Доменные споры''
- - Литература по ''Интернет и Право''
- - Литература по интел. собственности
- - Научный уголок (работы гостей)
- - Авторские публикации
- Информационные
материалы - ЮРИДИЧЕСКИЕ
УСЛУГИ- - Перечень юридических услуг
- - Карта юридических услуг
- - Юридическая консультация
- - Доменные споры (RU), авторское право
- - Международный суд по доменам (COM)
- - Защита прав на маркетплейсе (WB, Ozon)
- - Защита прав в соцсетях (Vk, Ok, FB)
- - Купля-продажа домена, сайта, ПО
- - Досудебное урегулирование конфликта
- - Защита чести и деловой репутации
- - Отмена блокировки сайта/домена РКН
- - ФАС: товарные знаки, авторское право
- - Регистрация ПО/сайта (Роспатент)
- - Юридическая проверка домена
- - Нотариальное заверение сайтов
- - Способы и формы оплаты услуг
- - Мы в СМИ
- - О компании, клиенты
- - Наши дела и победы
- - Контакты и реквизиты
- Информация
о сайте -


ОписаниеИсточник публикации М.: Стандартинформ, 2020 Примечание к документу Документ введен в действие с 01.04.2020. Название документа "ГОСТ Р 58721-2019. Национальный стандарт Российской Федерации. Соединения сварные из сталей марок 10ГН2МФА, 15Х2НМФА деталей оборудования и трубопроводов атомных энергетических установок. Требования к сварке, наплавке и термической обработке" (утв. и введен в действие Приказом Росстандарта от 05.12.2019 N 1342-ст) "ГОСТ Р 58721-2019. Национальный стандарт Российской Федерации. Соединения сварные из сталей марок 10ГН2МФА, 15Х2НМФА деталей оборудования и трубопроводов атомных энергетических установок. Требования к сварке, наплавке и термической обработке"
|
|||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||

атомная станция: Сооружения и комплексы с ядерными реакторами, необходимыми системами, устройствами и оборудованием для производства энергии в заданных режимах и условиях применения, располагающиеся в пределах определенной проектом АС территории с необходимыми работниками (персоналом) и документацией; в состав АС могут также входить хранилища ядерного топлива и РАО. |
3.2
атомная энергетическая установка: Блок АС с водо-водяным реактором, либо с реактором канального типа, либо с реактором на быстрых нейтронах с жидкометаллическим натриевым теплоносителем или установка с исследовательским реактором указанных типов. [[2], приложение 1] |
3.3
ИС NORMPROD: примечание. В официальном тексте документа, видимо, допущена опечатка: имеется в виду приложение 1 [2], а не [1]. |
головная материаловедческая организация: Организация, признанная органом управления использованием атомной энергии компетентной оказывать услуги организациям в сфере ее специализации по выбору и обоснованию применения основных и сварочных материалов, технологий выплавки и разливки металла, термической резки, обработки давлением, сварки, наплавки, термической обработки при конструировании, изготовлении, монтаже и эксплуатации оборудования и трубопроводов АЭУ. [[1], приложение 1] |
Примечание - На момент утверждения настоящего стандарта приказом Государственной корпорации по атомной энергии "Росатом" от 29 мая 2017 г. N 1/468-П в качестве ГМО (по согласованию) определены: АО "ВНИИАЭС", АО "ГНЦ НИИАР", АО "НИКИМТ-Атомстрой", АО "НИКИЭТ", НИЦ "Курчатовский институт", ЦНИИ КМ "Прометей", АО "НПО "ЦНИИТМАШ".
3.4
изготовитель: Юридическое лицо (индивидуальный предприниматель), осуществляющее производство продукции и реализующее эту продукцию под своим собственным наименованием или своей собственной торговой маркой. [ГОСТ Р 50.02.01, статья 48] |
3.5
конструкторская документация: Совокупность конструкторских документов, содержащих данные, необходимые для проектирования (разработки), изготовления, контроля, приемки, поставки, эксплуатации, ремонта, модернизации, утилизации изделия. [ГОСТ 2.001-2013, пункт 3.1.5] |
3.6 контрольное сварное соединение: Сварное соединение, выполняемое при аттестационных испытаниях с целью проверки обеспечения аттестуемой технологией сварки требуемых характеристик металла сварного соединения или при аттестации сварщика.
3.7 образцы-свидетели: Образцы для контроля свойств металла корпуса реактора, изготавливаемые из основного металла, металла сварного шва и металла зоны термического влияния.
3.8 производственное контрольное сварное соединение: Сварное соединение, выполняемое с целью проверки соответствия характеристик металла производственных сварных соединений установленным требованиям.
3.9 термический отдых: Вид термообработки, при котором сварное соединение нагревают от 150 °C до 250 °C и затем выдерживают не менее 12 ч.
3.10 технологическая документация: Документация (технологические инструкции, карты технологического процесса и др.), разрабатываемая для изготовления, монтажа и ремонта оборудования.
3.11 усиление сварного шва: Выпуклость шва, определяемая расстоянием между основным металлом и поверхностью сварного шва, измеренным в месте наибольшей выпуклости.
4.1 В настоящем стандарте применены следующие обозначения:
Tк0 - критическая температура хрупкости материала в исходном состоянии, °C;
E - энергия нейтрона, МэВ;
P - содержание фосфора в металле, %;
Cu - содержание меди в металле, %;
As - содержание мышьяка в металле, %;
S - номинальная толщина свариваемых деталей, мм;
Sb - содержание сурьмы в металле, %;
Sn - содержание олова в металле, %;
Ni - содержание никеля в металле, %.
4.2 В настоящем стандарте применены следующие сокращения:
АС - атомная станция;
АЭУ - атомная энергетическая установка;
ГМО - головная материаловедческая организация;
КД - конструкторская документация;
СУЗ - система управления и защиты;
ФНП - федеральные нормы и правила.
5.1 Если требования настоящего стандарта противоречат требованиям ссылочных стандартов, то в этом случае следует руководствоваться требованиями настоящего стандарта.
5.2 При сварке, наплавке и термической обработке сварных соединений и наплавленных поверхностей деталей оборудования и трубопроводов, предназначенных для атомных энергетических установок и выполненных из сталей марок 10ГН2МФА, 15Х2НМФА, 15Х2НМФА-А и 15Х2НМФА класса 1, следует руководствоваться требованиями настоящего стандарта, если иное не установлено в [4].
5.3 Контроль качества сварных соединений и наплавленных поверхностей деталей оборудования и трубопроводов следует осуществлять в соответствии с требованиями настоящего стандарта, если иное не установлено в [4].
5.4 На основе требований настоящего стандарта, КД на изделия, если иное не установлено в [4], изготовитель (монтажная организация) должен разработать технологическую документацию и документацию по контролю в виде карт технологических процессов на сварку, наплавку и термическую обработку сварных соединений и наплавленных поверхностей деталей изготавливаемых изделий, технологических инструкций или других документов по форме, установленной изготовителем.
5.5 Технологическая документация на сварку, наплавку, термическую обработку металла оборудования или трубопроводов АЭУ групп A и B должна быть согласована с ГМО.
5.6 Изготовление оборудования в части подготовки и сборки под сварку, сварки, наплавки, а также термической обработки сварных соединений и наплавленных поверхностей деталей следует выполнять в соответствии с требованиями федеральных норм и правил, стандартов, КД и технологической документации.
5.7 При выполнении шва приварки обечайки патрубковой зоны к опорной обечайке из стали марки 15Х2НМФА-А следует использовать сварочные материалы, предназначенные для выполнения сварных соединений корпуса реактора, расположенных напротив активной зоны.
5.8 В случае расположения сварных соединений деталей из стали марки 15Х2НМФА класса 1 за пределами активной зоны допускается распространять на них требования, установленные для сварных соединений деталей из стали марки 15Х2НМФА.
6.1 Для выполнения прихваток при сборке сборочных единиц следует применять сварочные материалы в соответствии с таблицей 1.
Таблица 1
Марка стали сборочных единиц | Марка покрытых электродов | Марка проволоки для ручной аргонодуговой сварки |
10ГН2МФА с 10ГН2МФА, 15Х2НМФА | ЦУ-7, ЦУ-7А, УОНИИ-13/45, УОНИИ-13/45А, УОНИИ-13/55 | Св-08ГС, Св-08Г2С |
15Х2НМФА с 15Х2НМФА, 15Х2НМФА-А или 15Х2НМФА класса 1 | ||
15Х2НМФА-А, 15Х2НМФА класса 1 с 15Х2НМФА-А, 15Х2НМФА класса 1 | ЦУ-7А, УОНИИ-13/45АА, УОНИИ-13/55АА | - |
6.2 Для приварки временных технологических креплений при сборке деталей следует применять:
а) покрытые электроды, указанные в таблице 1, - для приварки креплений из углеродистых сталей к поверхностям, не имеющим антикоррозионного покрытия, при этом приварка временных технологических креплений должна выполняться с подогревом в соответствии с требованиями раздела 7;
б) покрытые электроды марок ЗИО-8 (с содержанием ферритной фазы в наплавленном металле от 4% до 8%), ЭА-395/9, ЦТ-10 и ЦЛ-25/1 - для приварки креплений из углеродистых сталей к поверхностям изделий, не имеющим антикоррозионного покрытия, без подогрева основного металла;
в) покрытые электроды марок ЦТ-15К, ЭА-898/21Б - для приварки креплений из сталей аустенитного класса или углеродистых сталей к поверхности антикоррозионного покрытия, при этом на подлежащих приварке торцах временных технологических креплений из углеродистых сталей должна быть в обязательном порядке выполнена предварительная двухслойная наплавка суммарной толщиной не менее 7 мм с соблюдением следующих требований:
1) первый слой наплавки толщиной  следует выполнять электродами марок ЗИО-8 (с содержанием ферритной фазы в наплавленном металле от 4% до 8%) или ЦЛ-25/1;
2) второй и последующие слои наплавки следует выполнять электродами марок ЦТ-15К, ЭА-898/21Б.
Примечание - Содержание ферритной фазы в металле, наплавленном электродами ЗИО-8, оговаривается при заказе и обеспечивается при изготовлении электродов путем корректировки электродного покрытия.
6.3 Для выполнения сварных соединений деталей оборудования и трубопроводов из сталей марок 10ГН2МФА и 15Х2НМФА следует применять сварочные материалы в соответствии с указаниями таблицы 2.
Таблица 2
Сварочные материалы для выполнения сварных соединений
Марка стали свариваемых деталей | Марка допускаемых сварочных материалов | |||||
Автоматическая сварка под флюсом | Ручная дуговая сварка | Аргонодуговая сварка | Электрошлаковая сварка | |||
Проволока | Флюс | Покрытые электроды | Проволока | Проволока | Флюс | |
10ГН2МФА или 10ГН2МФА-А с 10ГН2МФА, 10ГН2МФА-А, 15Х2НМФА, 15Х2НМФА-А | Св-10ГНМА, Св-10ГН1МА, Св-10ГН1МА-ВИ | ФЦ-16, ФЦ-16А | ПТ-30, ЦЛ-59 | Св-10Г1СН1МА, Св-10ГН1МА, Св-10ГН1МА-ВИ | Св-10ГН2МФА | ОФ-6, ФЦ-21 |
15Х2НМФА с 15Х2НМФА, 15Х2НМФА-А или 15Х2НМФА класса 1 | Св-12Х2Н2МА | ФЦ-16, ФЦ-16А | РТ-45А, РТ-45АА, РТ-45Б | Св-12Х2Н2МА, Св-12Х2Н2МАА, Св-12Х2Н2МАА-ВД, Св-12Х2Н2МАА-ВИ, Св-09ХГНМТА, Св-09ХГНМТАА-ВИ | Св-16Х2НМФТА | ОФ-6, ФЦ-21 |
Св-12Х2Н2МАА, Св-12Х2Н2МАА-ВД, Св-12Х2Н2МАА-ВИ | ФЦ-16А | |||||
Св-09ХГНМТА | НФ-18М | |||||
Св-09ХГНМТАА-ВИ | НФ-18М, ФЦ-16А | |||||
15Х2НМФА класса 1, 15Х2НМФА-А с 15Х2НМФА класса 1, 15Х2НМФА-А | Св-12Х2Н2МАА, Св-12Х2Н2МАА-ВД Св-12Х2Н2МАА-ВИ | ФЦ-16А | РТ-45АА, РТ-45Б | Св-12Х2Н2МАА, Св-12Х2Н2МАА-ВД, Св-12Х2Н2МАА-ВИ, Св-09ХГНМТАА-ВИ | - | - |
Св-09ХГНМТАА-ВИ | НФ-18М, ФЦ-16А | |||||
Примечания 1 Для выполнения сварных соединений сборочных единиц из сталей марок 10ГН2МФА или/и 10ГН2МФА-А, подлежащих нормализации или закалке с последующим отпуском, следует применять электроды марки ЦЛ-59 при ручной дуговой сварке покрытыми электродами и проволоку марки Св-10ГН1МА в сочетании с флюсом марки ФЦ-16 или ФЦ-16А. 2 Для ручной аргонодуговой сварки следует использовать проволоку марки Св-10Г1СН1МА или проволоки марки Св-10ГН1МА и Св-10ГН1МА-ВИ с содержанием кремния не менее 0,22%. | ||||||
6.4 Для заварки корневой части сварных соединений следует применять сварочные материалы согласно таблице 3.
Таблица 3
Марка стали свариваемых деталей | Автоматическая сварка под флюсом | Ручная дуговая сварка | Аргонодуговая сварка | |
Проволока | Флюс | Покрытые электроды | Проволока | |
10ГН2МФА с 10ГН2МФА, 15Х2НМФА, 15Х2НМФА-А | Св-08ГА | ФЦ-16, ФЦ16А | ЦУ-7, ЦУ-7А, УОНИИ-13/45, УОНИИ-13/45А, УОНИИ-13/55 | Св-08ГС, Св-08Г2С |
Св-08А, Св-08АА | АН-42, АН-42М, ФЦ-16, ФЦ-16А | |||
15Х2НМФА с 15Х2НМФА, 15Х2НМФА-А, 15Х2НМФА класса 1 | Св-08АА, Св-08А | |||
15Х2НМФА класса 1, 15Х2НМФА-А с 15Х2НМФА класса 1, 15Х2НМФА-А | Св-08АА | ФЦ-16А, АН-42М | ЦУ-7А, УОНИИ-13/45АА | - |
6.5 Для выполнения сварных соединений деталей из сталей марок 10ГН2МФА и 15Х2НМФА с деталями из стали марки 22К следует применять сварочные материалы согласно таблице 4.
Таблица 4
Сварочные материалы для выполнения сварных соединений
деталей из сталей марок 10ГН2МФА и 15Х2НМФА
с деталями из стали марки 22К
Марка стали свариваемых деталей | Автоматическая сварка под флюсом | Ручная дуговая сварка | Аргонодуговая сварка | |
Проволока | Флюс | Покрытые электроды | Проволока | |
10ГН2МФА, 15Х2НМФА, 15Х2НМФА-А 15Х2НМФА класса 1 с 22К, 22К-Ш, 22К-ВД | Св-08ГС | ФЦ-16, ФЦ-16А | ЦУ-7, ЦУ-7А, УОНИИ-13/45, УОНИИ-13/45А, УОНИИ-13/55 | Св-08ГС, Св-08Г2С |
10ГН2МФА с 22К, 22К-Ш, 22К-ВД | Св-10ГНМА | |||
6.6 Для выполнения наплавки низкоуглеродистыми перлитными сварочными (наплавочными) материалами на кромках и поверхностях деталей из сталей марок 10ГН2МФА и 15Х2НМФА следует применять:
- при автоматической наплавке под флюсом - сварочную проволоку марок Св-08АА, Св-08А или Св-08ГА в сочетании с флюсами марок ФЦ-16А, ФЦ-16, АН-42М или АН-42, сварочную проволоку марки Св-06А в сочетании с флюсами марок АН-42М или АН-42, сварочную проволоку марки Св-08ГС в сочетании с флюсами марок ФЦ-16А или ФЦ-16;
- при ручной дуговой наплавке - покрытые электроды марок ЦУ-7, ЦУ-7А, УОНИИ-13/45, УОНИИ-13/45А, УОНИИ-13/55;
- при аргонодуговой наплавке - сварочную проволоку марки Св-08ГС, Св-08Г2С, Св-08Г2С-О.
6.7 Для выполнения предварительной наплавки аустенитными присадочными материалами на кромках деталей из сталей марок 10ГН2МФА и 15Х2НМФА следует применять сварочные (наплавочные) материалы по [4].
6.8 При выполнении сварных соединений деталей из стали марки 15Х2НМФА с деталями из стали марки 08Х18Н10Т, а также сварных соединений деталей из сталей марок 10ГН2МФА с деталями из стали марки 08Х18Н10Т первый слой предварительной наплавки на кромках сталей марок 10ГН2МФА и 15Х2НМФА следует выполнять покрытыми электродами марки ЦЛ-25Л. Второй слой предварительной наплавки выполняется электродами марок ЭА-400/10Т или ЭА-400/10У.
Для выполнения второго и последующего слоев предварительной наплавки автоматической наплавкой под флюсом следует применять сварочную проволоку марки Св-04Х19Н11М3 в сочетании с флюсами марок ОФ-6, ОФ-40, ФЦ-17, ФЦК-17 или СФМ-301.
6.9 Для наплавки антикоррозионного покрытия на поверхности деталей из сталей марок 10ГН2МФА и 15Х2НМФА следует применять сварочные (наплавочные) материалы по [4]: наплавочную ленту марки Св-07Х25Н13 в сочетании с флюсами марок ОФ-10, ОФ-40 или ФЦ-18 или ленту марки Св-07Х25Н13А под флюсами марок ОФ-10 или ОФ-40, а также ленты марок Св-03Х22Н11Г2Б, Св-03Х24Н13Г2Б в сочетании с флюсом марки ФЦ-18 для наплавки первого слоя и наплавочную ленту марок Св-04Х20Н10Г2Б или Св-08Х19Н10Г2Б в сочетании с флюсами марок ОФ-10 или ФЦ-18, ленту марки Св-04Х20Н10Г2Б в сочетании с флюсом марки ОФ-40, а также ленты марок Св-08Х19Н10Г2БА и Св-04Х20Н10Г2БА под флюсами марок ОФ-10 или ОФ-40 для наплавки второго и последующих слоев.
Для ручной дуговой наплавки покрытыми электродами первого слоя антикоррозионного покрытия следует применять электроды марок ЗИО-8 (с содержанием ферритной фазы в наплавленном металле в пределах от 4% до 8%) и ЦЛ-25/1.
Для ручной дуговой наплавки покрытыми электродами второго слоя антикоррозионного покрытия следует применять электроды марок ЭА-898/21Б или ЦТ-15К.
6.10 Для наплавки антикоррозионного покрытия на поверхности деталей корпуса реактора из стали марки 15Х2НМФА класса 1, расположенных напротив активной зоны, следует использовать сварочные (наплавочные) материалы, обеспечивающие содержание кобальта в наплавленном металле не более 0,03% в соответствии с приложением А.
6.11 Для автоматической электрошлаковой наплавки однородного однослойного антикоррозионного покрытия под флюсом на оборудование, изготавливаемое из стали марки 10ГН2МФА, следует применять ленту марки Св-02Х21Н11Г2Б в сочетании с флюсом марки ФЦК-18. На оборудование АС, изготавливаемое из стали марки 15Х2НМФА класса 1 (15Х2НМФА-А) и не работающее в условиях нейтронного облучения при флюенсе нейтронов F >= 1022 нейтр/м2 (E >= 0,5 МэВ), следует применять ленту марки Св-02Х21Н11Г2Б в сочетании с флюсом марки ФЦК-18.
6.12 Наплавку уплотнительных поверхностей разъемных соединений оборудования следует выполнять по наплавленному, в соответствии с указаниями 6.9, антикоррозионному покрытию или по наплавленному аустенитному покрытию, предназначенному для последующего выполнения наплавки уплотнительных поверхностей. Для выполнения наплавки уплотнительных поверхностей следует применять:
- электроды марки ЦТ-24 при ручной дуговой наплавке;
- сварочную проволоку марки Св-08Х14Н8С3Б в сочетании с флюсами марок ОФ-6 или ФЦ-17 при автоматической наплавке под флюсом;
- сварочную проволоку марки Св-08Х14Н8С3Б при аргонодуговой наплавке.
6.13 Для выполнения наплавленного аустенитного покрытия по 6.12 следует применять сварочную (наплавочную) ленту марки Св-07Х25Н13 в сочетании с флюсами марок ОФ-10, ОФ-40 или ФЦ-18 или марки Св-07Х25Н13А в сочетании с флюсами марок ОФ-10, ОФ-40 (при автоматической наплавке под флюсом) или электроды марок ЗИО-8, ЦЛ-25/1, ЦЛ-25/2 (при ручной наплавке). При этом для выполнения первого слоя аустенитного наплавленного покрытия следует применять электроды марок ЗИО-8 (с содержанием ферритной фазы в наплавленном металле от 4% до 8%) или ЦЛ-25/1, а второго и последующих слоев - электроды марок ЗИО-8 (с содержанием ферритной фазы в наплавленном металле от 2% до 5%) или ЦЛ-25/2.
Толщина наплавленного аустенитного покрытия по 6.12, а также толщина оставшегося слоя аустенитного металла под дном канавки (при выполнении наплавки уплотнительных поверхностей в канавки, вытачиваемые в наплавленном антикоррозионном покрытии) должна быть не менее:
- 2 мм при выполнении наплавки уплотнительных поверхностей покрытыми электродами или сварочной (наплавочной) проволокой (лентой) в случаях, когда наплавленная деталь подлежит последующей термической обработке после выполнения наплавки уплотнительных поверхностей;
6.14 В случае невозможности проведения термической обработки при выполнении сварных соединений деталей из сталей марок 22К или 08Х18Н10Т с деталями из сталей марок 10ГН2МФА и 15Х2НМФА следует применять:
- для ручной дуговой сварки - электроды марок ЦТ-48, ЦТ-48У без последующей термической обработки;
- для ручной аргонодуговой сварки - проволоку марок Св-06Х15Н60М15, Св-03Х19Н60М15 (ЭК 185) без последующей термической обработки.
6.15 При контроле сварочных материалов химический состав наплавленного металла (металла шва) при автоматической сварке (наплавке) под флюсом, аргонодуговой сварке (наплавке), ручной дуговой сварке (наплавке), химический состав металла шва при электрошлаковой сварке и механические свойства металла шва (наплавленного металла) должны удовлетворять нормам в соответствии с приложениями А и Б. Номенклатура контролируемых показателей устанавливается КД на изделие и технологической документацией с учетом требований [3].
6.16 Применяемые стандарты и технические условия на сварочные (наплавочные) материалы приведены в приложении В.
6.17 При применении сварочных (наплавочных) материалов следует применять нижеприведенные взаимозаменяемые марки для:
а) сварочной проволоки:
1) Св-08Г2С-О вместо Св-08Г2С;
2) Св-12Х2Н2МАА вместо Св-12Х2Н2МА;
3) Св-09ХГНМТАА-ВИ вместо Св-09ХГНМТА;
б) флюса:
1) ФЦ-16А вместо ФЦ-16;
2) АН-42М вместо АН-42;
в) электродов:
1) УОНИИ-13/45А вместо УОНИИ-13/45;
2) УОНИИ-13/45АА вместо УОНИИ-13/45, УОНИИ-13/45А;
3) УОНИИ-13/55АА вместо УОНИИ-13/55;
4) РТ-45АА вместо РТ-45А.
7.1 Выполнение прихваток и приварку временных технологических креплений при сборке деталей под сварку следует выполнять с предварительным и сопутствующим подогревом металла в зоне сварки по режиму, установленному для сварного соединения собираемых деталей.
7.2 В случае приварки временных технологических креплений и при указаний на это в КД подогрев не выполняют.
7.3 После окончания выполнения прихваток или приварки временных технологических креплений с подогревом детали охлаждают до температуры, устанавливаемой КД, но не ниже 5 °C.
7.4 Автоматическую сварку (наплавку) под флюсом и ручную дуговую сварку (наплавку) деталей из сталей марок 10ГН2МФА и 15Х2НМФА перлитными сварочными (наплавочными) материалами (в том числе при исправлении дефектов), а также выполнение первого слоя предварительной наплавки на кромках деталей из сталей указанных марок аустенитными сварочными (наплавочными) материалами, следует выполнять с предварительным и сопутствующим подогревом согласно таблице 5.
Таблица 5
Температура предварительного и сопутствующего подогрева
Марка стали свариваемых (наплавляемых) деталей | Номинальная толщина свариваемых (наплавляемых) деталей, мм | Минимальная температура предварительного и сопутствующего подогрева, °C |
10ГН2МФА | До 50 включ. | 50 |
Св. 50 | 120 | |
15Х2НМФА | Независимо | 150 |
Примечание - Максимальная температура подогрева не должна превышать установленную минимальную температуру подогрева более чем на 150 °C. | ||
7.5 При сварке деталей различных марок минимальную температуру подогрева устанавливают по стали, для которой предусмотрена более высокая температура подогрева.
7.6 При наплавке аустенитными сварочными (наплавочными) материалами кромок деталей из стали марки 10ГН2МФА номинальной толщиной до 50 мм включительно подогрев не выполняют.
7.7 При дуговой сварке и наплавке замеры температуры подогрева следует выполнять на поверхности основного металла со стороны сварки (наплавки) в зоне, удаленной от свариваемых (наплавляемых) кромок или от краев наплавляемого участка на расстояние от 100 до 150 мм при номинальной толщине основного металла до 50 мм включительно и на расстояние от 150 до 200 мм при его номинальной толщине (в месте сварки) свыше 50 мм. При невозможности соблюдения этих требований замеры температуры подогрева выполняют на других расстояниях, устанавливаемых технологической документацией в зависимости от размеров и конструкции свариваемых (наплавляемых) деталей, но при этом должен гарантироваться требуемый по 7.4 - 7.5 подогрев металла в зоне сварки.
7.8 При сварке деталей из стали 22К номинальной толщиной до 50 мм включительно с деталями из стали марки 10ГН2МФА номинальной толщиной свыше 50 мм низкоуглеродистыми сварочными материалами минимальную температуру подогрева уменьшают до 50 °C. При этом сварные швы, нагруженные давлением рабочей среды, должны быть выполнены не менее чем в два слоя.
7.9 Необходимость и температуру предварительного и сопутствующего подогрева при наплавке первого слоя антикоррозионного покрытия, а также первого слоя аустенитных наплавок по 6.13, 8.2.8 (в том числе при исправлении дефектов указанных слоев наплавок), устанавливают в соответствии с указаниями таблицы 6.
Таблица 6
антикоррозионного покрытия и аустенитной наплавки
Марка стали наплавляемой детали | Вид применяемого присадочного материала | Номинальная толщина наплавляемой детали, мм | Температура предварительного и сопутствующего подогрева, °C |
10ГН2МФА | Лента | До 100 включ. | - |
Св. 100 | От 50 до 200 | ||
Покрытые электроды | До 50 включ. | - | |
Св. 50 | От 50 до 200 | ||
15Х2НМФА | Лента | До 100 включ. | - |
Св. 100 | От 50 до 200 | ||
Покрытые электроды | До 100 включ. | От 50 до 200 | |
Св. 100 | От 100 до 250 |
7.10 Исправление дефектов первого слоя антикоррозионного покрытия и/или аустенитной наплавки на деталях из стали марки 10ГН2МФА толщиной свыше 50 мм, если площадь единичной выборки не превышает 80 см2, а суммарная площадь выборок на 1 м2 наплавленной поверхности не превышает 200 см2, проводят с заваркой выборок ручной дуговой сваркой покрытыми электродами без подогрева.
7.11 При ленточной наплавке антикоррозионного покрытия на днищах или их заготовках из сталей марок 15Х2НМФА, 15Х2НМФА-А и 15Х2НМФА класса 1 толщиной свыше 100 мм с наплавкой центрального участка покрытыми электродами наплавку первого слоя указанного участка при его площади не более 0,25 м2 следует выполнять с подогревом до температуры, установленной для ленточной наплавки. При этом наплавка покрытыми электродами должна выполняться сразу же после окончания ленточной наплавки (без охлаждения наплавленных заготовок).
ИС NORMPROD: примечание. В официальном тексте документа, видимо, допущена опечатка: перечисления а) и б) в пункте 6.13 отсутствуют. Возможно, имеются в виду первое и второе перечисления пункта 6.13. |
7.12 Наплавку второго и последующих слоев антикоррозионного покрытия и аустенитной наплавки следует выполнять по 6.13 [перечисления а) и б)], 8.2.7, 8.2.8, а также выполнение уплотнительной наплавки по 6.12 следует выполнять без подогрева.
7.13 Восстановление наплавкой удаленного антикоррозионного плакирующего (в том числе наплавленного аустенитного) покрытия на деталях из стали марки 10ГН2МФА, а также наплавку поверхностей отверстий и расточек деталей из стали указанной марки выполняют без подогрева.
7.14 Электрошлаковую сварку деталей из сталей марок 10ГН2МФА и 15Х2НМФА следует выполнять с предварительным подогревом до температуры не ниже 150 °C. При электрошлаковой сварке деталей из стали марки 10ГН2МФА толщиной до 150 мм включительно подогрев не является обязательным.
7.15 При электрошлаковой наплавке однородного однослойного антикоррозионного покрытия температура предыдущего валика при наложении последующего валика не должна превышать 70 °C.
7.16 Температуру подогрева контролируют приварными термоэлектрическими термометрами (термопарами).
7.17 Термоэлектрические термометры (термопары) на свариваемых деталях закрепляют без приварки при условии, что применяемый метод крепления обеспечивает надежный контакт горячего спая термопары с поверхностью детали.
7.18 Контроль температуры подогрева выполняют контактными термоэлектрическими термометрами (термощупами), термокарандашами и термокрасками, а также бесконтактными средствами измерения (радиационными пирометрами и др.).
8.1 Общие требования
8.1.1 Сборку сварных соединений необходимо выполнять в соответствии с указаниями КД и технологической документации.
8.1.2 Нижняя обечайка, обечайка активной зоны и опорная обечайка корпуса реактора (нижний полукорпус реактора) должны поступать на сборку после проведения контрольного химического анализа металла на содержание никеля, меди, фосфора, мышьяка, сурьмы и олова с каждого конца (торца) указанных обечаек. При сборке обечаек должны обеспечиваться условия совмещения с обечайкой активной зоны торцов нижней и опорной обечаек, металл которых имеет меньшее суммарно-эквивалентное содержание меди и фосфора  , определяемое по формуле
 (1)
В случае равенства этого показателя, сборку обечаек следует выполнять торцами, для которых суммарное содержание мышьяка, сурьмы и олова (As + Sb + Sn) является меньшим.
В случае равенства суммарного содержания мышьяка, сурьмы и олова, сборку указанных обечаек следует выполнять торцами, для которых содержание Ni является меньшим.
8.1.3 Сварные швы активной зоны корпуса реактора и производственное контрольное сварное соединение для образцов-свидетелей должны быть выполнены одними и теми же сварочными материалами (сочетанием сварочных материалов) по марке, партии и плавке. При выполнении сварных соединений с заваркой корневой части шва сварочными материалами согласно таблице 3 указанное требование следует соблюдать отдельно по сварочным материалам для заварки корня шва и по сварочным материалам для заварки остальной части шва.
8.1.4 Для выполнения антикоррозионного покрытия следует применять автоматическую наплавку сварочной (наплавочной) лентой под флюсом с использованием одной или двух лент толщиной от 0,5 до 0,7 мм.
8.1.5 При выполнении наплавок лентой, в случае допустимого несовпадения уровней расположения поверхностей двух соседних валиков, глубина западания между ними измеряется от уровня поверхности валика, расположенного ниже.
8.1.6 Кольцевые сварные соединения, на поверхности которых после промежуточного отпуска наплавляется антикоррозионное покрытие, подлежат радиографическому контролю после указанного отпуска до наплавки антикоррозионного покрытия.
8.2 Требования к сварным соединениям и наплавкам, конструкция которых не предусмотрена требованиями федеральных норм и правил в области использования атомной энергии
8.2.1 Настоящий подраздел определяет требования к технологии выполнения сварных соединений и наплавленных поверхностей деталей из сталей марок 10ГН2МФА и 15Х2НМФА, а также сварных соединений деталей из перечисленных сталей с деталями из сталей марок 22К, 08Х18Н10Т и 06Х12Н3Д (06Х12Н3ДЛ), конструкция которых не предусмотрена требованиями ФНП в области использования атомной энергии.
8.2.2 При технической невозможности осуществления подогрева в процессе выполнения внутренней части сварных швов (обращенной к теплоносителю) для выполнения кольцевых сварных соединений деталей из стали марки 10ГН2МФА применяется следующая технология:
а) выполнение наплавки на внутренней части кромок сварочными материалами по 6.6 с подогревом согласно 7.4 - 7.5. При этом высота наплавленной части кромок (без учета проплавления) должна быть:
1) не более 25% номинальной толщины S, в миллиметрах, свариваемых деталей, но не более 15 мм при значениях S до 100 мм;
2) не более 20 мм при значениях S свыше 100 и до 150 мм;
3) не более 25 мм при значениях S свыше 150 мм;
б) отпуск или термический отдых зоны наплавки кромок в соответствии с требованиями раздела 9 с последующей механической обработкой наплавленных кромок (толщина наплавки после механической обработки, без учета проплавления, должна составлять не менее 7 мм);
в) заварка внутренней части разделки кромок (изнутри изделия) сварочными материалами по 6.4 (см. таблицу 3) без подогрева. При этом на внутренней поверхности сварного соединения ширина низкоуглеродистой наплавки между краем усиления шва и основным металлом должна быть не менее 5 мм;
г) выполнение зачистки и контроль выполненной части шва в соответствии с требованиями КД и технологической документации;
д) заварка основной части разделки выполняется со стороны изделия, обращенной к окружающей среде, в соответствии с требованиями настоящего стандарта, последующий отпуск сварного соединения - согласно требованиям раздела 9.
8.2.3 Приварка не нагруженных давлением деталей из стали марки 22К толщиной до 25 мм к деталям из сталей марок 10ГН2МФА и 15Х2НМФА выполняется без подогрева и последующей термической обработки при условии предварительного выполнения наплавки сварочными материалами по 6.6 в местах приварки деталей (толщина наплавки после механической обработки должна быть не менее 7 мм) и термической обработки изделия с наплавленными поверхностями в соответствии с указаниями раздела 9.
8.2.4 Приварку плоских деталей из стали марки 22К номинальной толщиной до 15 мм к изделиям из стали марки 10ГН2МФА электродами марок УОНИИ-13/45А или ЦУ-7 следует выполнять без подогрева и предварительной наплавки. При этом сварные соединения подлежат обязательной термической обработке.
8.2.5 Приварку штуцеров или рубашек из стали марки 08Х18Н10Т к деталям из сталей марок 10ГН2МФА и 15Х2НМФА (в том числе с плакирующим слоем) следует выполнять по следующей технологии:
- выполнение на деталях разделок под приварку штуцеров или рубашек (с удалением плакирующего слоя на деталях из двухслойных сталей);
- наплавка поверхности разделок электродами марок ЦЛ-25/1, ЦЛ-25/2, ЗИО-8 без подогрева. При этом первый слой наплавки следует выполнять электродами марок ЦЛ-25/1, ЗИО-8 (содержание ферритной фазы в металле, наплавленном электродами марки ЗИО-8, в пределах от 4% до 8%), а второй и последующие слои - электродами марок ЦЛ-25/2, ЗИО-8. Суммарная толщина наплавки должна составлять (9 +/- 2) мм после механической обработки;
- отпуск деталей с наплавленными разделками под сварку и последующая механическая обработка разделок в соответствии с указаниями раздела 9. В случае, если детали из стали марки 10ГН2МФА после приварки штуцеров или рубашек подвергаются термической обработке, отпуск деталей с наплавленными разделками перед приваркой штуцеров не является обязательным;
- приварка штуцеров (рубашек) к деталям электродами марок ЦЛ-25/1, ЗИО-8 (содержание ферритной фазы в металле, наплавленном электродами марки ЗИО-8, не менее 4%) без подогрева и последующей термической обработки.
8.2.6 Приварку рубашек или штуцеров из стали марки 08Х18Н10Т к поверхности антикоррозионного покрытия (плакирующего слоя) выполняют электродами марок ЦЛ-25/1, ЦЛ-25/2, ЗИО-8 без подогрева и последующей термической обработки при условии, что расчетная высота углового шва не превышает 8 мм.
Примечание - Требования 8.2.5 и 8.2.6 распространяются на выполнение сварного соединения рубашки с верхней частью трубы патрубка крышки реактора.
8.2.7 При приварке патрубков СУЗ из стали 20 к крышке корпуса реактора из стали марки 15Х2НМФА с наплавленным антикоррозионным покрытием следует применять следующую технологию:
а) выполнение на торце каждого патрубка предварительной аустенитной наплавки при наличии технологии выполнения предварительной наплавки на кромках деталей из углеродистых сталей по [4];
б) общая толщина наплавки должна составлять (9 +/- 2) мм, при толщине первого слоя наплавки (3 +/- 1) мм. Приварку рубашки патрубка к предварительной аустенитной наплавке следует выполнять электродами марок ЭА-400/10Т, ЭА-400/10У, ЦТ-26, ЦТ-26М (при ручной дуговой сварке) или проволокой марки Св-04Х19Н11М3 или Св-03Х16Н9М2 (при ручной аргонодуговой сварке). Наплавку следует выполнять следующими сварочными материалами:
1) первый слой - электродами марок ЭА-395/9, ЦТ-10; второй и последующие слои - электродами марок ЭА-400/10Т, ЭА-400/10У, ЦТ-26, ЦТ-26М
или
2) первый слой - электродами марок ЗИО-8, ЦЛ-25/1, ЦЛ-25Л; второй и последующие слои - ЭА-898/21Б, ЦТ-15К;
в) выполнение разделок под приварку патрубков на крышке без удаления плакирующего слоя вокруг краев разделок;
г) выполнение электродами марок ЦЛ-25/1, ЦЛ-25/2, ЗИО-8 (с учетом требований 8.2.5) на поверхности каждой разделки предварительной аустенитной наплавки толщиной не менее 7 мм после механической обработки (наплавка выполняется без подогрева). Максимальная толщина указанной наплавки устанавливается требованиями КД, но в любом случае не должна превышать 15 мм;
д) отпуск крышки с наплавленными разделками в соответствии с указаниями раздела 6 и затем последующая механическая обработка разделок;
е) приварку патрубков к крышке следует выполнять электродами марок ЦЛ-25/1, ЗИО-8 (для электродов марки ЗИО-8 содержание ферритной фазы в наплавленном металле в пределах от 4% до 8%) в соответствии с рисунком 1, без подогрева и последующей термической обработки.
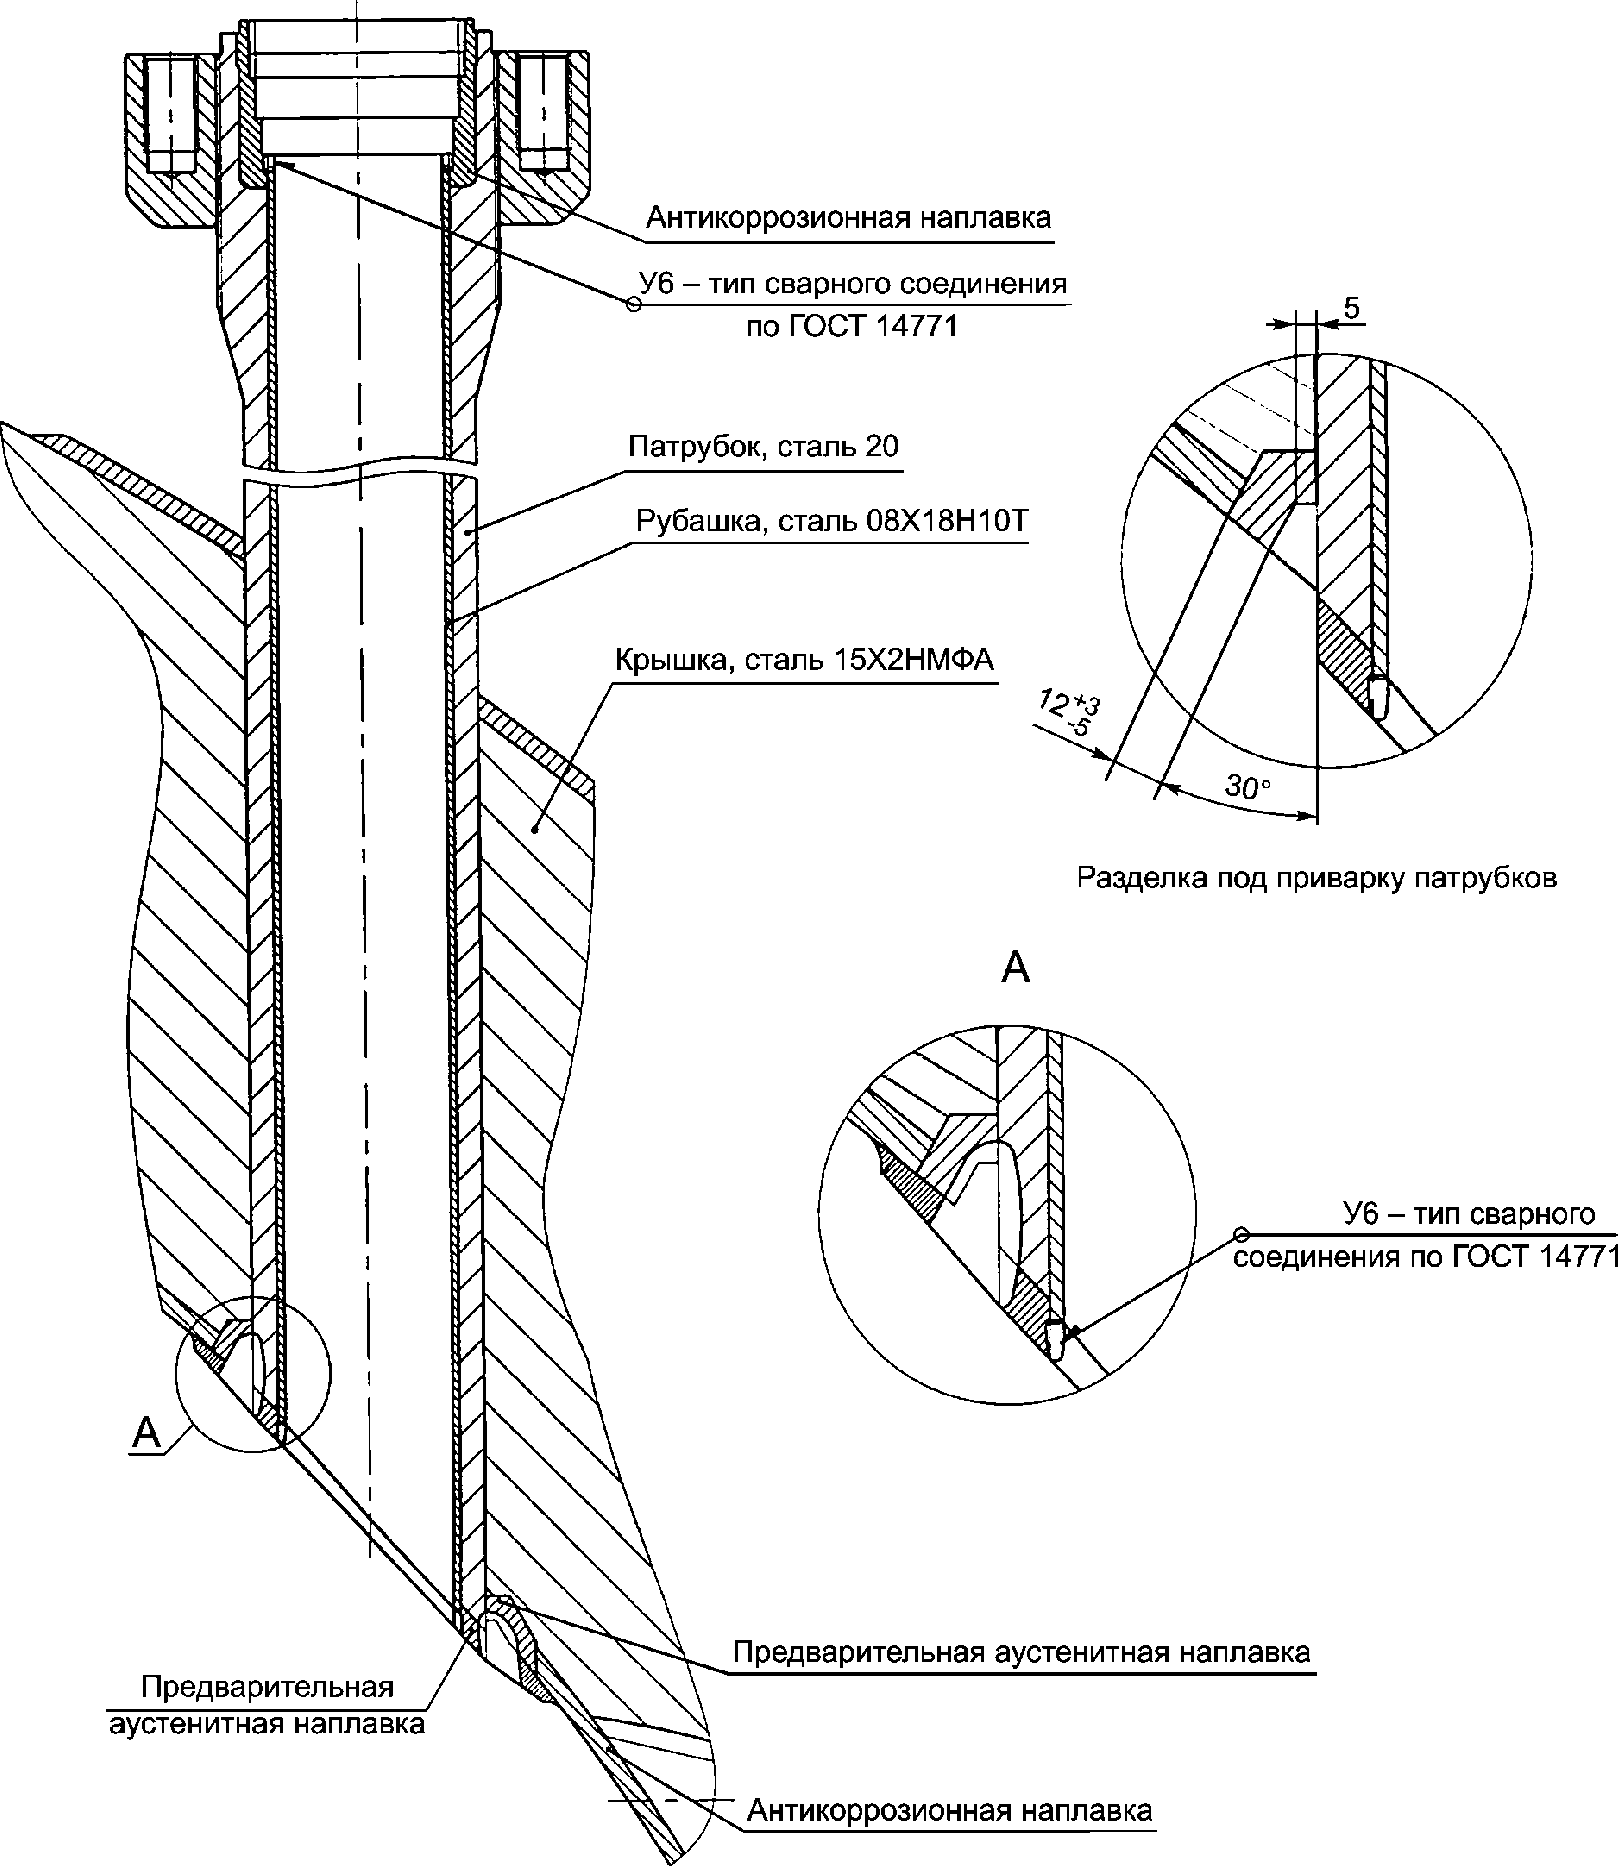
в районе приварки патрубка
Корень шва данного сварного соединения (до трех валиков) при указаниях в КД выполняют ручной аргонодуговой сваркой с применением присадочной проволоки марки Св-10Х16Н25АМ6.
Одновременно с приваркой патрубка теми же сварочными материалами следует восстановить антикоррозионную наплавку, непосредственно прилегающую к сварному шву. При выполнении сварных швов и наплавок следует проводить послойный визуальный контроль и контроль параметров режима сварки с занесением результатов контроля в отчетную документацию и последующим капиллярным контролем выполненного сварного шва и наплавки.
8.2.8 На подлежащих термической обработке в соответствии с указаниями раздела 9 фланцах корпусов аустенитные наплавки, предназначенных для приварки на монтаже сильфонов из углеродистых и кремнемарганцовистых сталей, выполняют без подогрева и термической обработки (см. рисунок 2).
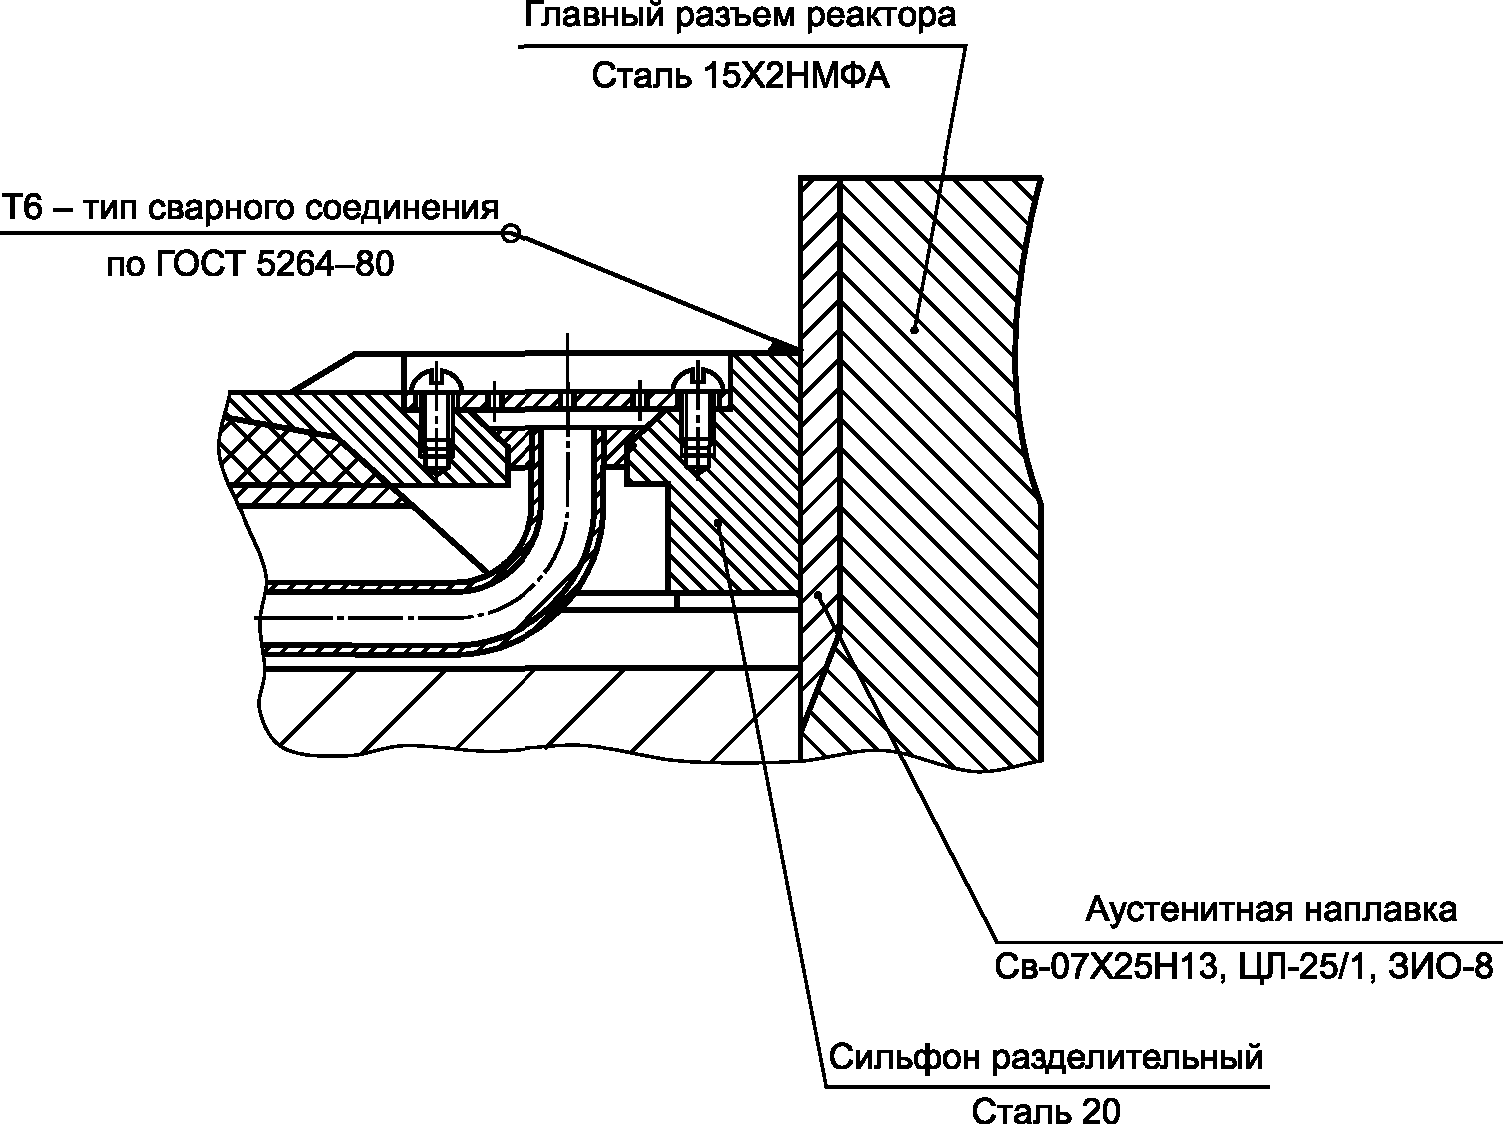
Указанные наплавки следует выполнять наплавочной лентой марки Св-07Х25Н13 в сочетании с флюсами марок ОФ-10, ОФ-40 или ФЦ-18, лентой марки Св-07Х25Н13А в сочетании с флюсами марок ОФ-10, ОФ-40 или электродами марок ЦЛ-25/1, ЗИО-8 (содержание ферритной фазы в металле, наплавленном электродами марки ЗИО-8, в пределах от 4% до 8%) с подогревом при наплавке первого слоя согласно таблице 6. Толщина аустенитных наплавок после механической обработки должна составлять не менее 7 мм.
Определение угла загиба при разрушающем контроле при производственной аттестации технологии данных наплавок не проводят.
8.2.9 Приварка к поверхности антикоррозионного покрытия, выполненного лентой марок Св-04Х20Н10Г2Б, Св-08Х19Н10Г2Б под флюсами марок ОФ-10, ФЦ-18 или лентой марки Св-04Х20Н10Г2Б под флюсом марки ОФ-40, или лентами марок Св-04Х20Н10Г2БА, Св-08Х19Н10Г2БА под флюсами марок ОФ-10, ОФ-40, или автоматической электрошлаковой наплавкой лентой марки Св-02Х21Н11Г2Б под флюсом марки ФЦК-18 или электродами марок ЭА-898/21Б, ЦТ-15К внутри корпуса и/или крышки реактора, изготовленных из стали марки 15Х2НМФА, деталей типа кронштейнов, рубашек, ложементов из стали марки 08Х18Н10Т при указании в КД выполняется без последующей термической обработки. При этом приварку следует выполнять электродами марок ЭА-400/10Т, ЭА-400/10У, ЦТ-26, ЦТ-26М - при ручной дуговой сварке или сварочной проволокой марки Св-04Х19Н11М3 или Св-03Х16Н9М2 - при аргонодуговой сварке.
8.2.10 На монтаже приварка к наружным поверхностям корпуса реактора из стали марки 15Х2НМФА трубок термоконтроля из стали марки 08Х18Н10Т выполняется ручной аргонодуговой сваркой с использованием сварочной проволоки марок Св-04Х20Н10Г2Б или Св-08Х19Н10Г2Б при условии предварительного (до термической обработки корпуса) выполнения наплавки электродами марок ЗИО-8 (содержание ферритной фазы в наплавленном металле в пределах от 4% до 8%), ЦЛ-25/1 слоя толщиной не менее 6 мм. Определение угла загиба при разрушающем контроле при производственной аттестации технологии данной наплавки не проводится.
8.2.11 Возможность выполнения сварных соединений деталей из сталей марки 22К и/или марки 08Х18Н10Т с деталями из сталей марок 10ГН2МФА и 15Х2НМФА без последующей термической обработки указывается в КД и технологической документации. При этом сварка выполняется с использованием электродов марки ЦТ-48 (при ручной дуговой сварке) и/или присадочной проволоки марки Св-06Х15Н60М15 (при аргонодуговой сварке), а при наличии контакта с пароводяной средой - с использованием электродов марки ЦТ-48У и/или проволоки марки Св-03Х19Н60М15 (ЭК 185).
8.2.12 При сварке не подвергаемых нейтронному облучению при флюенсе нейтронов F >= 1022 нейтр/м2 (E >= 0,5 МэВ) сварных соединений деталей из стали марки 15Х2НМФА-А с деталями из стали марки 08Х18Н10Т, а также сварных соединений деталей из сталей марок 10ГН2МФА с деталями из стали марки 08Х18Н10Т первый слой предварительной наплавки на кромках легированных и углеродистой сталей следует выполнять покрытыми электродами марки ЦЛ-25Л. Второй слой предварительной наплавки выполняется электродами марок ЭА-400/10Т или ЭА-400/10У. Толщина первого слоя и суммарная толщина предварительной наплавки должна соответствовать (при наличии) требованиям ФНП в области использования атомной энергии, устанавливающих требования к сварке и наплавке оборудования и трубопроводов АЭУ.
При необходимости исправления дефектов первого слоя предварительной наплавки, выполненного электродами марки ЦЛ-25Л, при заварке выборки, заходящей в основной металл, следует применять аргонодуговую наплавку с присадочной проволокой марки Св-02Х24Н13.
Режимы подогрева, сварки и термической обработки должны соответствовать (при наличии) требованиям [4].
8.2.13 Для ручной и автоматической многопроходной аргонодуговой сварки деталей из стали марки 10ГН2МФА следует использовать сварочную проволоку марки Св-10Г1СН1МА, содержащую кремний в пределах от 0,45% до 0,70%.
8.2.14 Сварка деталей из стали марки 10ГН2МФА с деталями из стали марки 06Х12Н3Д (06Х12Н3ДЛ) должна соответствовать (при наличии) требованиям [4].
8.2.15 При сварке в монтажных условиях деталей из стали марки 10ГН2МФА с деталями из стали марки 06Х12Н3Д (06Х12Н3ДЛ) на кромках деталей из стали перлитного класса должна быть выполнена предварительная наплавка покрытыми электродами марки ЦЛ-51. Указанная наплавка должна выполняться не менее чем в три слоя и иметь общую толщину после механической обработки не менее 7 мм.
8.2.16 Предварительная наплавка кромок деталей из стали марки 10ГН2МФА высокохромистыми присадочными материалами (электродами марки ЦЛ-51) должна выполняться с предварительным и сопутствующим подогревом при любой толщине свариваемых деталей в месте сварки. Температура подогрева устанавливается равной от 100 °C до 250 °C. После выполнения наплавки должен быть выполнен термический отдых по 9.11 с последующим охлаждением наплавленной детали до температуры окружающего воздуха, но не ниже чем 5 °C. Наплавленная деталь должна быть проконтролирована в соответствии с указаниями КД (в соответствии с требованиями к выполняемому разнородному сварному соединению) и подвергнута отпуску с температурой выдержки от 610 °C до 630 °C.
8.2.17 Сварка в монтажных условиях деталей из стали марки 10ГН2МФА с деталями из стали марки 06Х12Н3Д (06Х12Н3ДЛ), кромки которых предварительно наплавлены электродами марки ЦЛ-51, выполняется с подогревом от 100 °C до 250 °C. Сварка должна выполняться узкими валиками, шириной не более трех диаметров электрода.
После выполнения сварки должен быть выполнен термический отдых по 9.11 с последующим охлаждением сваренных деталей до температуры окружающего воздуха, но не ниже чем 5 °C.
8.2.18 Сварные соединения деталей из стали марки 10ГН2МФА с деталями из стали марки 06Х12Н3Д (06Х12Н3ДЛ) должны подвергаться отпуску по режиму промежуточного и окончательного отпуска по 9.12.
9.1 Обязательной термической обработке подлежат:
а) все сварные соединения деталей из стали марки 15Х2НМФА (в том числе соединения с деталями из стали марки 22К) за исключением сварных соединений, выполненных по 8.2.3, 8.2.7, 8.2.15;
б) все сварные соединения деталей из стали марки 10ГН2МФА (в том числе соединения с деталями из стали марки 22К) при номинальной толщине сваренных деталей свыше 10 мм за исключением сварных соединений, выполненных по 8.2.3, 8.2.11;
в) все детали из сталей марок 10ГН2МФА и 15Х2НМФА после выполнения первого слоя предварительной наплавки кромок аустенитными присадочными материалами (за исключением деталей из сталей марок 10ГН2МФА номинальной толщиной до 10 мм включительно), а также после выполнения наплавок по 8.2.2, 8.2.3, 8.2.4, 8.2.5, 8.2.7.
При отсутствии контакта предварительной наплавки с рабочей водяной, пароводяной или паровой средой следует проводить термическую обработку после выполнения всей предварительной наплавки полностью (т.е. первого и второго слоя).
9.2 Детали из сталей марок 10ГН2МФА и 15Х2НМФА с наплавленным антикоррозионным покрытием, а также с наплавленными уплотнительными поверхностями разъемных соединений по 6.12 (в том числе с аустенитными наплавками по 6.13) подлежат отпуску.
Условия пребывания указанных наплавленных изделий в интервале времени между окончанием наплавки и началом отпуска устанавливаются технологической документацией с учетом (при наличии) требований ФНП, устанавливающих требования к сварке и наплавке оборудования и трубопроводов АЭУ.
Отпуск указанных наплавок при указании в КД совмещается с отпуском сварных соединений.
9.3 Сварные соединения в соответствии с перечислением а) 9.1, выполненные дуговой сваркой, а также детали с наплавленным антикоррозионным покрытием в соответствии с перечислением в) 9.1 из стали марки 15Х2НМФА после окончания сварки (наплавки), следует подвергать отпуску без охлаждения металла в зоне сварных соединений и наплавок ниже 150 °C. После окончания наплавки указанных деталей проводится термический отдых при температуре от 150 °C до 250 °C продолжительностью не менее 12 ч с последующим охлаждением деталей до температуры не ниже 5 °C до проведения отпуска.
9.4 Сварные соединения в соответствии с перечислением б) 9.1, выполненные дуговой сваркой, а также детали с наплавленной поверхностью в соответствии с перечислением в) 9.1 из стали марки 10ГН2МФА следует подвергать отпуску с учетом указаний по условиям пребывания металла в интервале времени между окончанием сварки (наплавки) и началом термической обработки по 9.4.1 - 9.4.3.
9.4.1 В случае невозможности немедленного проведения отпуска стыковых сварных соединений деталей номинальной толщиной свыше 50 мм и угловых сварных соединений приварки патрубков, штуцеров, труб с номинальным внутренним диаметром свыше 100 мм и при толщине привариваемых деталей свыше 50 мм следует поддержать температуру металла в зоне выполненных сварных соединений не ниже 70 °C до начала отпуска или проводить термический отдых при температуре от 150 °C до 250 °C продолжительностью не менее:
- 8 ч для стыковых сварных соединений деталей номинальной толщиной свыше 50 и до 110 мм включительно, а также угловых сварных соединений приварки патрубков с номинальным внутренним диаметром от 100 до 750 мм включительно;
- 18 ч для стыковых сварных соединений деталей номинальной толщиной свыше 110 мм, а также угловых сварных соединений приварки патрубков с номинальным внутренним диаметром свыше 750 мм.
После выполнения термического отдыха температура металла в зоне сварных соединений не должна быть ниже 5 °C до проведения отпуска.
9.4.2 После выполнения сварных соединений, не указанных в 9.4.1, а также после окончания наплавки деталей в соответствии с перечислением в) 9.1 (из стали марки 10ГН2МФА), условия пребывания сварных соединений и наплавленных деталей в интервале времени между окончанием сварки или наплавки и началом отпуска (допустимость охлаждения с предварительным "термическим отдыхом" или без него и т.д.) определяются требованиями и указаниями технологической документации. При этом после охлаждения сварных соединений или деталей с наплавленной поверхностью температура металла не должна быть ниже 5 °C до проведения отпуска.
9.4.3 После исправления сваркой дефектов (повреждений) отдельных угловых сварных соединений приварки штуцеров, патрубков с номинальным наружным диаметром до 32 мм включительно (в т.ч. после повторной приварки) и/или после исправления с помощью сварки участков наплавок на кромках деталей в соответствии с перечислением а) 8.2.2 при максимальной протяженности исправленного участка (суммарной протяженности исправленных участков) не более 10% среднего периметра кромки, но не более 150 мм, допускается охлаждение металла в зоне сварных соединений (наплавок) до температуры ниже 5 °C при условии проведения магнитопорошковой или капиллярной дефектоскопии угловых сварных соединений перед началом последующего отпуска, а исправленных участков наплавленных кромок - перед началом сварки деталей.
9.5 При изготовлении оборудования и трубопроводов из сталей марок 10ГН2МФА и 15Х2НМФА температура выдержки отпусков сварных соединений, выполненных дуговой сваркой, и деталей с наплавленной поверхностью во всех случаях должна составлять (620 +/- 10) °C при промежуточном отпуске и (650 +/- 10) °C при окончательном отпуске.
Температура печи при загрузке, скорость нагрева, температура и продолжительность выдержки, скорость или условия охлаждения, контроль параметров термообработки, а также другие требования к проведению отпуска должны соответствовать требованиям настоящего стандарта, указываться в технологической документации и соответствовать (при наличии) требованиям ФНП в области использования атомной энергии, устанавливающих требования к сварке и наплавке оборудования и трубопроводов АЭУ.
Температура печи при загрузке деталей (узлов) на термическую обработку должна отличаться от температуры металла, подлежащего термической обработке изделия, не более чем на 300 °C.
При термической обработке сварных соединений деталей из стали марки 10ГН2МФА со сталью марки 06Х12Н3Д (06Х12Н3ДЛ) следует руководствоваться требованиями 9.12.
Технология термической обработки, включая условия пребывания сварных соединений между окончанием сварки и до начала термической обработки, последовательность выполнения операций, необходимость проведения "термического отдыха", требования к режимам термических операций при использовании местного нагрева, устанавливается технологической документацией. Контроль параметров термообработки, а также другие конкретные требования к проведению отпуска должны соответствовать требованиям настоящего стандарта, указываться в технологической документации и соответствовать (при наличии) требованиям ФНП в области использования атомной энергии, устанавливающих требования к сварке и наплавке оборудования и трубопроводов АЭУ.
Допустимость выполнения отпусков сварных соединений и деталей с наплавленной поверхностью путем местной термической обработки должна оговариваться в КД на изделие и технологической документации. При местной термической обработке сварных соединений и деталей с наплавленной поверхностью из сталей марок 10ГН2МФА и 15Х2НМФА увеличение минусовых предельных отклонений от указанных номинальных температур отпусков не должно превышать 30 °C.
9.6 Все выполненные электрошлаковой сваркой соединения деталей из сталей марок 10ГН2МФА и 15Х2НМФА должны быть подвергнуты термической обработке не позднее чем через 2 ч после окончания сварки. При невозможности соблюдения указанного требования следует поддерживать температуру металла в зоне выполненных сварных соединений в пределах установленной температуры подогрева при сварке по 7.14 до начала термической обработки. Изделия со сварными соединениями, выполненными без подогрева по 7.14, после окончания сварки могут быть охлаждены до температуры не ниже 5 °C. При электрошлаковой сварке деталей из стали марки 10ГН2МФА с применением специальных подвижных устройств, обеспечивающих замедленное охлаждение металла выполненной части сварного соединения в интервале температур от 700 °C до 600 °C не менее чем за 1 ч, при охлаждении температура сварного соединения изделия не должна быть ниже 5 °C. При этом методика контроля температуры в зоне нагрева должна быть указана в технологической документации.
9.7 Все выполненные электрошлаковой сваркой сварные соединения следует подвергать полной термической обработке (нормализации и/или закалке с последующим отпуском) по режимам, установленным для основного металла и указанным в технологической документации.
Сварные соединения, выполненные электрошлаковой сваркой с подогревом, следует подвергать предварительному отпуску (перед проведением полной термической обработки). Разрыв во времени между окончанием предварительного отпуска и началом нормализации или закалки не ограничивается.
9.8 Штамповку деталей со сварными соединениями, выполненными электрошлаковой сваркой, следует выполнять после термической обработки (предварительного отпуска, отжига или нормализации с отпуском), режимы которой устанавливаются технологической документацией. После штамповки указанных деталей обязательно проведение полной термической обработки по 9.7.
Если в процессе выполнения сварного соединения применялись нагреватели, обеспечивающие замедленное охлаждение зоны сварного соединения согласно 9.6, то термическая обработка сварного изделия перед штамповкой не является обязательной.
9.9 Допустимое количество отпусков сварных соединений и наплавок устанавливается технологической документацией. При этом суммарная продолжительность всех отпусков (с учетом возможного окончательного отпуска после исправления дефектов) не должна превышать 45 ч при условии, что суммарная продолжительность окончательных отпусков сварных соединений и наплавок:
- для деталей из стали марки 15Х2НМФА составляет не более 20 ч;
- для деталей из стали марки 10ГН2МФА - не более 30 ч.
Для сварных соединений деталей из стали марки 10ГН2МФА в условиях эксплуатации допускается увеличение суммарной продолжительности всех отпусков (с учетом возможного окончательного отпуска после исправления дефектов) до 75 ч при условии, что суммарная продолжительность окончательных отпусков указанных соединений составляет не более 60 ч.
В суммарную продолжительность засчитывается только продолжительность отпусков, выполненных после последней полной термической обработки (нормализации или закалки с последующим отпуском).
9.10 При термической обработке производственных контрольных сварных соединений (так же, как и при термической обработке контрольных сварных соединений при аттестации технологии сварки) все технологические нагревы до температуры 450 °C (в том числе термический отдых), выполняемые при изготовлении производственных сварных соединений изделий до начала термической обработки, а также все отпуски (включая предварительный), выполняемые до проведения последней нормализации или закалки, допускается не воспроизводить.
9.11 Термический отдых деталей из сталей марок 10ГН2МФА и 06Х12Н3Д (06Х12Н3ДЛ) определяется согласно указаниям ФНП в области использования атомной энергии, устанавливающих требования к сварке и наплавке оборудования и трубопроводов АЭУ. При использовании местного нагрева скорость охлаждения после термического отдыха не регламентируется, изделие охлаждается под слоем теплоизоляции до температуры 40 °C.
9.12 Отпуск сварных соединений деталей из сталей марок 10ГН2МФА и 06Х12Н3Д (06Х12Н3ДЛ) определяется согласно указаниям ФНП в области использования атомной энергии, устанавливающих требования к сварке и наплавке оборудования и трубопроводов АЭУ как для сварных соединений деталей из стали марки 06Х12Н3Д (06Х12Н3ДЛ). Температура выдержки промежуточного отпуска должна составлять от 610 °C до 630 °C, а температура выдержки окончательного отпуска от 625 °C до 650 °C (суммарная продолжительность окончательного отпуска составляет 16 ч).
10.1 Исправление дефектов в сварных соединениях и наплавленном металле следует выполнять в соответствии с указаниями ФНП в области использования атомной энергии, устанавливающих требования к сварке и наплавке оборудования и трубопроводов АЭУ.
10.2 Дефекты с заваркой выборок в сварных соединениях, подлежащих термической обработке, следует исправлять до проведения окончательного отпуска.
10.3 При удалении дефектных участков сварного соединения воздушно-дуговой строжкой следует осуществлять предварительный и сопутствующий подогрев металла в зоне строжки до той же температуры, что и подогрев при сварке.
10.4 При исправлении дефектов сварных соединений размеры подлежащих заварке выборок (в том числе и заходящих в основной металл) не ограничиваются.
10.5 После удаления дефектов заварку выборок следует проводить одним из способов сварки (наплавки), предусмотренных настоящим стандартом для выполнения исправляемого сварного соединения (наплавки), или комбинацией указанных способов.
10.6 При заварке выборок должны быть выполнены все указания настоящего стандарта по применению сварочных материалов, подогреву и термической обработке (для соответствующих сварных соединений или наплавок). При этом в качестве номинальной толщины свариваемых деталей следует принимать максимальную глубину выборки.
10.7 Указания настоящего раздела распространяются на исправление выявленных в процессе изготовления, монтажа или эксплуатации изделий дефектов основного металла (в том числе на кромках под сварку и поверхностях под наплавку).
10.8 Для сварных соединений деталей из стали марки 10ГН2МФА, выполненных электрошлаковой сваркой, следует выполнять заварку выборок ручной дуговой сваркой электродами марки ЦЛ-59 после предварительного отпуска (как до, так и после обработки давлением) до нормализации (закалки).
10.9 В случае невозможности проведения термической обработки отремонтированных сваркой (наплавкой) выборок дефектных участков сварных соединений сталей марок 10ГН2МФА и 15Х2НМФА, а также деталей из сталей указанных марок с деталями из стали марки 22К из-за исчерпания допустимой продолжительности отпусков или конструкционных особенностей ремонт сваркой выборок следует выполнять ручной дуговой сваркой электродами марок ЦТ-36, ЦТ-48, ЦТ-48У или ручной аргонодуговой сваркой с присадочной проволокой марок Св-08Н60Г8М7Т, Св-06Х15Н60М15, Св-03Х19Н60М15 (ЭК 185) без последующей термической обработки.
10.10 Режимы ручной дуговой сварки покрытыми электродами устанавливаются технологической документацией.
11.1 Контроль качества сварочных (наплавочных) материалов, применяемых для выполнения сварных соединений оборудования и трубопроводов классов безопасности 1 и 2 из сталей марок 10ГН2МФА и 15Х2НМФА, необходимо проводить перед их применением на основе испытаний, предусмотренных КД.
11.2 При контроле качества партий, плавок (сочетания партий, плавок) сварочных материалов, подлежащих использованию для выполнения сварных соединений деталей из сталей марок 15Х2НМФА-А или 15Х2НМФА класса 1 (или их сочетаний) или для выполнения соответствующих производственных контрольных сварных соединений, содержание никеля (Ni), серы (S), фосфора (P), меди (Cu), мышьяка (As), олова (Sn), сурьмы (Sb) и кобальта (Co) в наплавленном металле (металле шва) должно соответствовать требованиям в соответствии с приложением А.
11.2.1 При контроле качества сварочных и наплавочных материалов аустенитного класса содержание Co в наплавленном металле (металле шва) не должно превышать 0,05%:
- для сварочных материалов, подлежащих использованию для наплавки второго и последующих слоев двойного антикоррозионного покрытия на корпусе реактора (кроме активной зоны), на крышке реактора, коллектора теплоносителя парогенератора, на крышке и корпусе компенсатора давления (и в металле сварных швов, расположенных в этих зонах);
- для сварочных материалов, применяемых для выполнения швов приварки кронштейнов - виброгасителей и направляющих к наплавке корпуса;
- для сварочных материалов, применяемых для сварки внутрикорпусных устройств реактора и компенсатора давления.
11.2.2 При контроле качества сварочных материалов, подлежащих использованию для наплавки двойного антикоррозионного покрытия на обечайках активной зоны:
- ленты марок Св-07Х25Н13 или Св-07Х25Н13А для первого слоя - содержание ферритной фазы в наплавленном металле должно находиться в пределах от 2% до 8%;
- ленты для второго и последующих слоев - содержание ферритной фазы в наплавленном металле должно находиться в пределах от 2% до 8%.
Контроль содержания ферритной фазы в наплавленном металле осуществляют по ГОСТ 2246.
Примечание - содержание Co в наплавленном металле не должно превышать 0,03%.
11.3 При контроле сварочных материалов, предназначенных для выполнения производственных сварных соединений, в том числе и указанных в настоящем стандарте, допускается:
- засчитывать результаты испытаний металла шва (наплавленного металла) покрытых электродов собственного производства, полученные при приемо-сдаточных испытаниях, при наличии условий выполнения испытаний в соответствии с требованиями [3] и соответствии результатов испытаний требованиям вышеуказанных ФНП (при наличии) и требованиям настоящего стандарта;
- при использовании электродов собственного производства повторную прокалку (перед использованием) не производить, если хранение осуществлялось в сушильных шкафах либо в кладовых при температуре не ниже 15 °C и относительной влажности воздуха не более 50% при продолжительности хранения не более пяти суток;
- результаты подтверждения Tк0 для более низких температур засчитывать как подтверждение Tк0 для более высоких температур.
11.4 При контроле качества сварочных (наплавочных) материалов (контроль химического состава наплавленного металла или металла шва) должны определяться элементы, содержание которых оговорено настоящим стандартом и (при наличии) нормами [3].
11.5 Применяемые для выполнения предварительной наплавки на кромках сварочные (наплавочные) материалы аустенитного класса всех марок должны обладать стойкостью против образования горячих трещин.
11.6 Контроль наплавленного металла на отсутствие склонности к образованию горячих трещин следует проводить в соответствии с технологической документацией.
11.7 Механические свойства металла шва (наплавленного металла) при ручной дуговой сварке (наплавке) покрытыми электродами марок УОНИИ-13/45, УОНИИ-13/45А, УОНИИ-13/45АА, УОНИИ-13/55, ЦУ-7, ЦУ-7А в исходном состоянии после сварки (наплавки) принимаются по стандартам или техническим условиям на электроды соответствующих марок и в соответствии с таблицей Б.11 (приложение Б).
11.8 При испытаниях на статическое растяжение сварных соединений деталей из сталей различных марок (в т.ч. из сталей различных структурных классов) показатели предела прочности не должны быть ниже норм, установленных для входящего в состав сварного соединения металла с наименьшим допустимым значением прочности (из двух сталей сваренных деталей и металла шва).
При испытаниях на статический изгиб сварных соединений деталей из сталей различных марок одного структурного класса угол загиба должен быть не менее (при наличии) рекомендуемого ФНП, устанавливающими правила контроля основного металла и наплавленных поверхностей при изготовлении и монтаже оборудования, трубопроводов и других элементов АЭУ для сварного соединения деталей из сталей, входящих в состав сварного соединения, с наименьшим допустимым значением угла загиба.
При испытаниях на статический изгиб сварных соединений деталей из стали марки 10ГН2МФА с деталями из стали марки 08Х18Н10Т угол загиба должен быть не менее 40° при толщине сварного соединения до 20 мм включительно и не менее 30° при толщине сварного соединения свыше 20 мм.
При испытаниях на статический изгиб [схема испытаний по [5] (рисунок П2.12)] наплавленного антикоррозионного покрытия на образцах A1 и A2 по [5] (рисунки П2.9 и П2.10) угол загиба должен быть не менее 30°; при испытаниях на статический изгиб наплавленного антикоррозионного покрытия на образцах B1 и B2 по [5] (рисунки П2.9 и П2.10) угол загиба должен быть не менее 20°.
11.9 Выполненные контрольные сварные соединения подлежат сплошному визуальному, измерительному и радиографическому или сплошному визуальному, измерительному и ультразвуковому контролю.
11.10 На поверхности под антикоррозионную наплавку при визуальном, магнитопорошковом или капиллярном контроле не допускаются любые трещины, протяженные несплошности (несплошность считается протяженной, если ее длина превышает ширину в три раза) и закаты.
11.11 Дополнительные требования устанавливаются КД или технологической документацией.
(обязательное)
ХИМИЧЕСКОГО СОСТАВА НАПЛАВЛЕННОГО МЕТАЛЛА И МЕТАЛЛА ШВА
А.1 Химический состав металла шва (наплавленного металла) при автоматической сварке (наплавке) сварочной проволокой под флюсом приведен в таблице А.1.
Таблица А.1
Химический состав металла шва (наплавленного
металла) при автоматической сварке (наплавке)
сварочной проволокой под флюсом
Марка применяемого сварочного материала | Содержание элементов, % | |||||
Проволока | Флюс | Углерод | Кремний | Марганец | Хром | Никель |
Св-06А | АН-42, АН-42М | 0,04 - 0,11 | 0,20 - 0,60 | 0,60 - 1,20 | <= 0,15 | <= 0,25 |
Св-08А | ФЦ-16А, ФЦ-16 | <= 0,11 | 0,15 - 0,40 | 0,45 - 0,85 | <= 0,15 | <= 0,25 |
Св-08АА | ФЦ-16А, ФЦ-16 | <= 0,11 | 0,15 - 0,40 | 0,45 - 0,85 | <= 0,15 | <= 0,25 |
Св-08АА <4> | АН-42М | <= 0,11 | 0,15 - 0,55 | 0,60 - 1,20 | <= 0,15 | <= 0,25 |
Св-08АА <4> | ФЦ-16А | <= 0,11 | 0,15 - 0,40 | 0,45 - 0,85 | <= 0,15 | <= 0,25 |
Св-08ГА | ФЦ-16, ФЦ-16А | 0,04 - 0,11 | 0,15 - 0,45 | 0,70 - 1,40 | <= 0,20 | <= 0,30 |
Св-08ГС | ФЦ-16, ФЦ-16А | 0,05 - 0,11 | 0,60 - 0,90 | 1,30 - 1,70 | <= 0,20 | <= 0,30 |
Св-10ГНМА | ФЦ-16, ФЦ-16А | 0,05 - 0,11 | 0,15 - 0,45 | 0,70 - 1,30 | <= 0,30 | 1,40 - 1,80 |
Св-10ГН1МА, Св-10ГН1МА-ВИ | ФЦ-16, ФЦ-16А | 0,05 - 0,11 | 0,20 - 0,50 | 0,90 - 1,50 | <= 0,30 | 1,40 - 1,80 |
Св-12Х2Н2МА | ФЦ-16, ФЦ-16А | 0,04 - 0,12 | 0,15 - 0,45 | 0,45 - 1,10 | 1,40 - 2,10 | 1,00 - 1,30 |
Св-12Х2Н2МАА, Св-12Х2Н2МАА-ВД, Св-12Х2Н2МАА-ВИ | ФЦ-16А | 0,04 - 0,12 | 0,15 - 0,45 | 0,45 - 1,10 | 1,40 - 2,10 | 1,00 - 1,30 |
Св-09ХГНМТА | НФ-18М | 0,04 - 0,10 | 0,15 - 0,45 | 0,45 - 1,10 | 1,20 - 2,00 | 0,90 - 1,30 |
Св-09ХГНМТАА-ВИ | НФ-18М | 0,04 - 0,10 | 0,15 - 0,45 | 0,45 - 1,10 | 1,10 - 1,80 | 0,90 - 1,30 |
Св-09ХГНМТАА-ВИ | ФЦ-16А | 0,04 - 0,10 | 0,15 - 0,45 | 0,45 - 1,10 | 1,20 - 2,00 | 0,90 - 1,30 |
Св-08Х14Н8С3Б | ОФ-6, ФЦ-17 | <= 0,10 | 2,00 - 3,50 | 1,20 - 2,50 | 13,00 - 15,50 | 7,50 - 9,00 |
Св-04Х19Н11М3 | ОФ-6, ОФ-40, ФЦ-17, ФЦ-18, ФЦК-17, СФМ-301 | <= 0,08 | 0,30 - 1,20 | 0,80 - 2,00 | 16,00 - 20,00 | 9,00 - 12,00 |
Св-08Х19Н10Г2Б | ОФ-6, ОФ-40, ФЦ-17, ФЦ-18 | <= 0,10 | <= 1,00 | 1,30 - 2,20 | 17,50 - 20,50 | 8,00 - 11,00 |
Св-04Х20Н10Г2Б | ОФ-6, ОФ-40, ФЦ-17 | <= 0,05 | <= 1,00 | 1,30 - 2,20 | 17,50 - 20,50 | 8,00 - 11,00 |
ФЦ-18 | <= 0,05 | <= 1,30 | 0,90 - 2,20 | 17,50 - 20,50 | 8,00 - 11,00 | |
Св-07Х25Н13 | ОФ-6, ОФ-40 | <= 0,09 | 0,40 - 1,50 | 0,80 - 2,00 | 22,00 - 26,00 | 11,00 - 14,00 |
ФЦ-17 | <= 0,09 | 0,30 - 1,40 | 0,80 - 2,00 | 21,00 - 26,50 | 11,00 - 14,00 | |
ФЦ-18 | <= 0,09 | 0,50 - 1,40 | 0,80 - 1,70 | 22,00 - 26,00 | 11,00 - 14,00 | |
Св-10Х16Н25АМ6 | ОФ-6, ОФ-40 | 0,05 - 0,12 | <= 1,00 | 0,80 - 2,00 | 14,00 - 17,00 | 23,00 - 27,00 |
Продолжение таблицы А.1
Марка применяемого сварочного материала | Содержание элементов, % | |||||||
Проволока | Флюс | Молибден | Титан | Ниобий | Сера | Фосфор | Медь | Кобальт |
Не более | ||||||||
Св-06А | АН-42, АН-42М | - | - | - | 0,025 | 0,025 | 0,25 | - |
Св-08А | ФЦ-16А, ФЦ-16 | - | - | - | 0,035 | 0,035 | 0,25 | - |
Св-08АА | ФЦ-16А, ФЦ-16 | - | - | - | 0,025 | 0,025 | 0,25 | - |
Св-08АА <4> | АН-42М | - | - | - | 0,015 | 0,012 | 0,08 | 0,02 |
Св-08АА <4> | ФЦ-16А | - | - | - | 0,015 | 0,012 | 0,08 | 0,02 |
Св-08ГА | ФЦ-16, ФЦ-16А | - | - | - | 0,030 | 0,035 | 0,25 | - |
Св-08ГС | ФЦ-16, ФЦ-16А | - | - | - | 0,030 | 0,035 | 0,25 | - |
Св-10ГНМА | ФЦ-16, ФЦ-16А | 0,40 - 0,70 | - | - | 0,030 | 0,030 | 0,25 | - |
Св-10ГН1МА, Св-10ГН1МА-ВИ | ФЦ-16, ФЦ-16А | 0,45 - 0,75 | <= 0,03 | - | 0,030 | 0,030 | 0,25 | - |
Св-12Х2Н2МА | ФЦ-16, ФЦ-16А | 0,40 - 0,75 | - | - | 0,020 | 0,025 | 0,15 | 0,03 |
Св-12Х2Н2МАА <3> Св-12Х2Н2МАА-ВД <3> Св-12Х2Н2МАА-ВИ <3> | ФЦ-16А | 0,40 - 0,75 | - | - | 0,015 | 0,012 | 0,08 | 0,02 |
0,012 <2> | 0,008 (+0,002) <2> | 0,06 <2> | 0,02 | |||||
Св-09ХГНМТА | НФ-18М | 0,40 - 0,70 | 0,01 - 0,06 | - | 0,020 | 0,025 | 0,15 | 0,03 |
Св-09ХГНМТАА-ВИ <3> | НФ-18М | 0,40 - 0,70 | 0,01 - 0,06 | - | 0,015 | 0,012 | 0,10 | 0,02 |
0,010 <2> | 0,008 <2> | 0,07 <2> | ||||||
Св-09ХГНМТАА-ВИ <3> | ФЦ-16А | 0,40 - 0,75 | 0,01 - 0,06 | - | 0,012 <2> | 0,008 (+0,002) <2> | 0,06 <2> | 0,02 |
Св-08Х14Н8С3Б | ОФ-6, ФЦ-17 | - | - | 0,60 - 1,10 | 0,020 | 0,030 | 0,25 | - |
Св-04Х19Н11М3 | ОФ-6, ОФ-40, ФЦ-17, ФЦ-18, ФЦК-17, СФМ-301 | 1,50 - 3,00 | - | - | 0,020 | 0,030 | 0,25 | 0,05 <1> |
Св-08Х19Н10Г2Б | ОФ-6, ОФ-40, ФЦ-17, ФЦ-18 | - | - | 0,70 - 1,20 | 0,020 | 0,030 | 0,25 | 0,05 <1> |
Св-04Х20Н10Г2Б | ОФ-6, ОФ-40, ФЦ-17 | - | - | 0,70 - 1,20 | 0,020 | 0,030 | 0,25 | 0,05 <1> |
ФЦ-18 | - | - | 0,60 - 1,20 | 0,020 | 0,030 | 0,25 | 0,05 <1> | |
Св-07Х25Н13 | ОФ-6, ОФ-40 | - | - | - | 0,020 | 0,030 | 0,25 | 0,05 <1> |
ФЦ-17 | - | - | - | 0,020 | 0,030 | 0,25 | 0,05 <1> | |
ФЦ-18 | - | - | - | 0,020 | 0,030 | 0,25 | 0,05 <1> | |
Св-10Х16Н25АМ6 | ОФ-6, ОФ-40 | 5,00 - 7,00 | - | - | 0,020 | 0,030 | 0,25 | - |
Окончание таблицы А.1
Марка применяемого сварочного материала | Содержание элементов, % | ||||
Проволока | Флюс | Сурьма | Олово | Мышьяк | Азот |
Не более | |||||
Св-12Х2Н2МАА, Св-12Х2Н2МАА-ВД, Св-12Х2Н2МАА-ВИ | ФЦ-16А | 0,008 | 0,005 | 0,010 | Определяется <3> |
Св-09ХГНМТАА-ВИ | НФ-18М, ФЦ-16А | 0,008 | 0,001 | 0,010 | |
А.2 Химический состав наплавленного металла при автоматической наплавке лентой под флюсом приведен в таблице А.2.
Таблица А.2
Химический состав наплавленного металла
при автоматической наплавке лентой под флюсом
Марка применяемого сварочного материала | Содержание элементов, % | |||||
Лента | Флюс | Углерод | Кремний | Марганец | Хром | Никель |
Св-04Х19Н11М3 | ФЦ-18 | <= 0,08 | 0,30 - 1,20 | 0,80 - 2,00 | 16,00 - 20,00 | 9,00 - 12,00 |
Св-04Х19Н11М3 | ОФ-10 | <= 0,08 | 0,30 - 1,20 | 0,80 - 2,00 | 16,00 - 20,00 | 9,00 - 12,00 |
Св-04Х19Н11М3 | ОФ-40 | <= 0,08 | 0,30 - 1,20 | 0,80 - 2,00 | 16,00 - 20,00 | 9,00 - 12,00 |
Св-08Х19Н10Г2Б | ФЦ-18 | <= 0,10 | <= 1,00 | 1,30 - 2,20 | 17,50 - 20,50 | 8,00 - 11,00 |
Св-08Х19Н10Г2Б | ОФ-10, ОФ-40 | <= 0,10 | <= 1,00 | 1,30 - 2,20 | 17,50 - 20,50 | 8,00 - 11,00 |
Св-08Х19Н10Г2БА | ОФ-10, ОФ-40 | <= 0,10 | <= 1,00 | 1,30 - 2,20 | 17,50 - 20,50 | 8,00 - 11,00 |
Св-04Х20Н10Г2Б | ФЦ-18 | <= 0,05 | <= 1,30 | 0,90 - 1,80 | 17,50 - 20,00 | 8,00 - 10,50 |
Св-04Х20Н10Г2Б | ОФ-10 | <= 0,05 | <= 1,00 | 1,30 - 2,20 | 17,50 - 20,50 | 8,00 - 11,00 |
Св-04Х20Н10Г2БА | ОФ-10 | <= 0,05 | <= 1,00 | 1,30 - 2,20 | 17,50 - 19,50 | 8,00 - 11,00 |
Св-04Х20Н10Г2Б | ОФ-40 | <= 0,05 | <= 1,00 | 1,30 - 2,20 | 17,50 - 20,50 | 8,00 - 11,00 |
Св-04Х20Н10Г2БА | ОФ-40 | <= 0,05 | <= 1,00 | 1,30 - 2,20 | 17,50 - 19,50 | 8,00 - 11,00 |
Св-03Х22Н11Г2Б | ФЦ-18 | <= 0,04 | <= 1,30 | 0,90 - 1,80 | 19,50 - 23,00 | 9,50 - 11,50 |
Св-03Х24Н13Г2Б | ФЦ-18 | <= 0,04 | <= 1,30 | 0,90 - 1,80 | 21,50 - 25,00 | 11,00 - 14,00 |
Св-07Х25Н13 | ФЦ-18 | <= 0,09 | 0,50 - 1,40 | 0,80 - 1,70 | 22,00 - 26,00 | 11,00 - 14,00 |
Св-07Х25Н13 | ОФ-10 | <= 0,09 | 0,30 - 1,20 | 0,80 - 2,00 | 22,00 - 26,50 | 11,00 - 14,00 |
Св-07Х25Н13А | ОФ-10 | <= 0,09 | 0,30 - 1,20 | 0,80 - 2,00 | 22,00 - 26,00 | 12,00 - 14,00 |
Св-07Х25Н13 | ОФ-40 | <= 0,09 | 0,30 - 1,20 | 0,80 - 2,00 | 22,00 - 26,50 | 11,00 - 14,00 |
Св-07Х25Н13А | ОФ-40 | <= 0,09 | 0,30 - 1,20 | 0,80 - 2,00 | 22,00 - 26,00 | 12,00 - 14,00 |
Св-10Х16Н25АМ6 | ОФ-10 | 0,05 - 0,12 | <= 1,00 | 0,80 - 2,00 | 14,00 - 17,00 | 23,00 - 27,00 |
Св-10Х16Н25АМ6 | ОФ-40 | 0,05 - 0,12 | <= 1,00 | 0,80 - 2,00 | 14,00 - 17,00 | 23,00 - 27,00 |
Окончание таблицы А.2
Марка применяемого сварочного материала | Содержание элементов, % | |||||||
Лента | Флюс | Молибден | Титан | Ниобий | Сера | Фосфор | Медь | Кобальт <1> |
Не более | ||||||||
Св-04Х19Н11М3 | ФЦ-18 | 1,50 - 3,00 | - | - | 0,020 | 0,030 | 0,25 | 0,05 |
Св-04Х19Н11М3 | ОФ-10 | 1,50 - 3,00 | - | - | 0,020 | 0,030 | - | - |
Св-04Х19Н11М3 | ОФ-40 | 1,50 - 3,00 | - | - | 0,020 | 0,030 | - | 0,05 <2> |
Св-08Х19Н10Г2Б | ФЦ-18 | - | - | 0,70 - 1,20 | 0,020 | 0,030 | 0,25 | 0,05 |
Св-08Х19Н10Г2Б | ОФ-10, ОФ-40 | - | - | 0,70 - 1,20 | 0,020 | 0,030 | - | - |
Св-08Х19Н10Г2БА | ОФ-10, ОФ-40 | - | - | 0,70 - 1,20 | 0,015 | 0,020 | 0,12 | 0,05 |
Св-04Х20Н10Г2Б | ФЦ-18 | <= 0,25 | - | 0,60 - 1,20 | 0,018 | 0,030 | 0,25 | 0,05 |
Св-04Х20Н10Г2Б | ОФ-10 | - | - | 0,70 - 1,20 | 0,020 | 0,030 | - | - |
Св-04Х20Н10Г2БА | ОФ-10 | - | - | 0,70 - 1,20 | 0,015 | 0,020 | 0,12 | 0,05 |
Св-04Х20Н10Г2Б | ОФ-40 | - | - | 0,70 - 1,20 | 0,020 | 0,030 | 0,25 | 0,05 <2> |
Св-04Х20Н10Г2БА | ОФ-40 | - | - | 0,70 - 1,20 | 0,015 | 0,020 | 0,12 | 0,05 |
Св-03Х22Н11ГБ2 | ФЦ-18 | <= 0,25 | - | 0,70 - 1,20 | 0,015 | 0,022 | 0,25 | 0,05 |
Св-03Х24Н13Г2Б | ФЦ-18 | <= 0,25 | - | 0,70 - 1,20 | 0,015 | 0,022 | 0,25 | 0,05 |
Св-07Х25Н13 | ФЦ-18 | - | - | - | 0,020 | 0,030 | 0,25 | 0,05 |
Св-07Х25Н13 | ОФ-10 | - | - | - | 0,020 | 0,030 | - | - |
Св-07Х25Н13А | ОФ-10 | - | - | - | 0,015 | 0,020 | 0,12 | 0,05 |
Св-07Х25Н13 | ОФ-40 | - | - | - | 0,020 | 0,030 | 0,25 | 0,05 <2> |
Св-07Х25Н13А | ОФ-40 | - | - | - | 0,015 | 0,020 | 0,12 | 0,05 <2> |
Св-10Х16Н25АМ6 | ОФ-10 | 5,00 - 7,00 | - | - | 0,020 | 0,030 | - | - |
Св-10Х16Н25АМ6 | ОФ-40 | 5,00 - 7,00 | - | - | 0,020 | 0,030 | 0,25 | 0,05 <2> |
А.3 Химический состав металла шва при электрошлаковой сварке приведен в таблице А.3.
Таблица А.3
Химический состав металла шва при электрошлаковой сварке
Марка применяемого сварочного материала | Содержание элементов, % | |||||
Проволока | Флюс | Углерод | Кремний | Марганец | Хром | Никель |
Св-10ГН2МФА | ОФ-6, ФЦ-21 | 0,07 - 0,12 | 0,15 - 0,45 | 0,50 - 1,10 | <= 0,30 | 1,90 - 2,80 |
Св-08ГСМТ | АН-8 | <= 0,14 | 0,15 - 0,45 | 0,40 - 1,20 | <= 0,30 | <= 0,35 |
Св-16Х2НМФТА | ОФ-6, ФЦ-21 | 0,12 - 0,18 | 0,15 - 0,45 | 0,40 - 1,00 | 1,60 - 2,30 | 1,00 - 1,50 |
Окончание таблицы А.3
Марка применяемого сварочного материала | Содержание элементов, % | ||||||
Проволока | Флюс | Молибден | Титан | Ванадий | Сера | Фосфор | Медь |
Не более | |||||||
Св-10ГН2МФА | ОФ-6, ФЦ-21 | 0,40 - 0,70 | - | 0,02 - 0,08 | 0,020 | 0,025 | 0,30 |
Св-08ГСМТ | АН-8 | 0,15 - 0,40 | <= 0,06 | - | 0,025 | 0,035 | - |
Св-16Х2НМФТА | ОФ-6, ФЦ-21 | 0,40 - 0,70 | 0,02 - 0,10 | 0,03 - 0,12 | 0,020 | 0,020 | 0,25 |
А.4 Химический состав наплавленного металла однородного антикоррозионного покрытия, выполненного автоматической электрошлаковой наплавкой лентой под флюсом, приведен в таблице А.4.
Таблица А.4
Химический состав наплавленного металла однородного
однослойного антикоррозионного покрытия, выполненного
автоматической электрошлаковой наплавкой лентой под флюсом
Марка применяемого сварочного материала | Содержание элементов, % | |||||||||||
Лента | Флюс | Углерод | Кремний | Марганец | Хром | Никель | Ниобий | Молибден | Сера | Фосфор | Медь | Кобальт |
Не более | ||||||||||||
Св-02Х21Н11Г2Б | ФЦК-18 | <= 0,04 | <= 1,00 | 1,00 - 2,20 | 17,50 - 21,00 | 8,50 - 11,50 | 0,50 - 0,80 | 0,25 | 0,015 | 0,022 | 0,25 | 0,03 |
Примечания 1 Отношение содержания ниобия к углероду (Nb/C) в наплавленном металле однородного антикоррозионного покрытия должно быть не менее 12. 2 Содержание ферритной фазы в наплавленном металле однородного антикоррозионного покрытия должно быть в пределах от 2% до 8%. 3 В соответствии с требованиями КД допускается увеличение содержания кобальта в наплавленном металле до значений, не превышающих 0,05%. | ||||||||||||
А.5 Химический состав металла шва (наплавленного металла) при аргонодуговой сварке (наплавке) приведен в таблице А.5.
Таблица А.5
Химический состав металла шва (наплавленного металла)
при аргонодуговой сварке (наплавке)
Марка применяемой сварочной проволоки | Содержание элементов, % | |||||
Углерод | Кремний | Марганец | Хром | Никель | Молибден | |
Св-08ГСМТ | 0,04 - 0,12 | 0,25 - 0,70 | 0,80 - 1,30 | <= 0,30 | <= 0,30 | 0,15 - 0,40 |
Св-08ГС | <= 0,10 | 0,40 - 0,80 | 1,10 - 1,70 | - | - | - |
Св-08Г2С, Св-08Г2С-О | 0,04 - 0,11 | 0,60 - 0,95 | 1,70 - 2,10 | - | - | - |
Св-08Г2С, Св-08Г2С-О (Ar + до 25% CO2) | 0,04 - 0,11 | 0,40 - 0,85 | 1,00 - 1,80 | <= 0,20 | <= 0,25 | - |
Св-10ГН1МА, Св-10ГН1МА-ВИ | 0,05 - 0,12 | 0,10 - 0,40 | 0,90 - 1,50 | <= 0,30 | 1,40 - 1,80 | 0,50 - 0,75 |
Св-10Г1СН1МА | 0,08 - 0,12 | 0,45 - 0,70 | 1,35 - 1,65 | <= 0,30 | 1,50 - 1,80 | 0,50 - 0,70 |
Св-09ХГНМТА | 0,05 - 0,12 | 0,10 - 0,40 | 0,50 - 1,00 | 1,40 - 2,00 | 1,00 - 1,50 | 0,45 - 0,70 |
Св-09ХГНМТАА-ВИ | 0,05 - 0,12 | 0,10 - 0,40 | 0,50 - 1,00 | 1,40 - 2,10 | 1,00 - 1,30 | 0,45 - 0,70 |
Св-12Х2Н2МА | 0,06 - 0,14 | <= 0,30 | 0,60 - 1,20 | 1,40 - 2,10 | 1,00 - 1,30 | 0,40 - 0,70 |
Св-12Х2Н2МАА, Св-12Х2Н2МАА-ВИ, Св-12Х2Н2МАА-ВД | 0,06 - 0,13 | <= 0,30 | 0,60 - 1,20 | 1,40 - 2,10 | 1,00 - 1,30 | 0,40 - 0,70 |
Св-04Х19Н11М3 | <= 0,06 | <= 0,60 | 0,90 - 2,00 | 17,80 - 20,00 | 9,80 - 12,00 | 1,80 - 3,00 |
Св-03Х16Н9М2 | <= 0,03 | 0,15 - 0,35 | 1,00 - 2,00 | 16,00 - 17,50 | 8,00 - 10,00 | 1,50 - 2,50 |
Св-08Х19Н10Г2Б | <= 0,10 | <= 0,60 | 1,50 - 2,20 | 18,00 - 20,50 | 9,00 - 10,50 | - |
Св-04Х20Н10Г2Б | <= 0,05 | <= 0,60 | 1,50 - 2,20 | 18,00 - 20,50 | 9,00 - 10,50 | - |
Св-07Х25Н13 | <= 0,09 | 0,14 - 1,00 | 0,90 - 2,00 | 22,80 - 26,00 | 11,80 - 14,00 | - |
Св-10Х16Н25АМ6 | 0,06 - 0,12 | <= 0,60 | 0,90 - 2,00 | 14,80 - 17,00 | 24,80 - 27,00 | 5,20 - 7,00 |
Св-08Х14Н8С3Б | <= 0,10 | 2,30 - 3,50 | 1,20 - 2,00 | 13,00 - 15,50 | 7,80 - 9,00 | - |
Св-03Х15Н35Г7М6Б | <= 0,03 | <= 0,30 | 6,00 - 7,50 | 14,00 - 16,00 | 34,00 - 35,00 | 6,00 - 7,50 |
Св-08Н60Г8М7Т | <= 0,10 | <= 0,40 | 6,50 - 10,00 | - | 57,0 - 60,0 | 5,50 - 7,50 |
Св-06Х15Н60М15 | <= 0,08 | <= 0,50 | 0,80 - 2,00 | 13,50 - 16,00 | 57,0 - 61,0 | 13,00 - 16,00 |
Св-03Х19Н60М15 <1> (ЭК 185) | <= 0,03 | <= 0,50 | 1,00 - 2,00 | 18,00 - 20,00 | основа | 14,00 - 16,00 |
Св-02Х24Н13 | <= 0,04 | 0,25 - 0,70 | 0,75 - 2,00 | 22,00 - 25,00 | 11,00 - 14,00 | <= 0,25 |
Окончание таблицы А.5
Марка применяемой сварочной проволоки | Содержание элементов, % | ||||||||
Ниобий | Титан | Сера | Фосфор | Медь | Кобальт | Сурьма | Олово | Азот | |
Не более | |||||||||
Св-08ГСМТ | - | < 0,12 | 0,025 | 0,030 | 0,25 | - | - | - | - |
Св-08ГС | - | - | 0,025 | 0,030 | 0,25 | - | - | - | - |
Св-08Г2С, Св-08Г2С-О | - | - | 0,025 | 0,030 | 0,25 | - | - | - | |
Св-08Г2С, Св-08Г2С-О (Ar + до 25% CO2) | - | - | 0,025 | 0,030 | 0,25 | - | - | - | |
Св-10ГН1МА, Св-10ГН1МА-ВИ | - | - | 0,020 | 0,020 | 0,25 | - | - | - | - |
Св-10Г1СН1МА | - | - | 0,020 | 0,020 | - | - | Алюминий 0,050 | Ванадий 0,010 | - |
Св-09ХГНМТА | - | 0,01 - 0,06 | 0,012 | 0,012 | 0,10 | 0,03 | - | - | - |
Св-09ХГНМТАА-ВИ | - | 0,01 - 0,06 | 0,006 | 0,006 | 0,06 | 0,02 | - | - | - |
Св-12Х2Н2МА | - | - | 0,015 | 0,012 | 0,10 | - | - | - | - |
Св-12Х2Н2МАА, Св-12Х2Н2МАА-ВИ, Св-12Х2Н2МАА-ВД | - | - | 0,012 | 0,010 | 0,08 | - | - | - | - |
Св-04Х19Н11М3 | - | - | 0,018 | 0,025 | 0,25 | 0,05 <2> | - | - | - |
Св-03Х16Н9М2 | - | - | 0,015 | 0,015 | - | - | - | - | - |
Св-08Х19Н10Г2Б | 0,70 - 1,30 | - | 0,020 | 0,030 | 0,25 | 0,05 <2> | - | - | - |
Св-04Х20Н10Г2Б | 0,70 - 1,30 | - | 0,020 | 0,030 | 0,25 | 0,05 <2> | - | - | - |
Св-07Х25Н13 | - | - | 0,018 | 0,025 | 0,25 | 0,05 <2> | - | - | - |
Св-10Х16Н25АМ6 | - | - | 0,018 | 0,025 | 0,25 | 0,05 <2> | - | - | - |
Св-08Х14Н8С3Б | 0,70 - 1,10 | - | 0,018 | 0,025 | 0,25 | 0,05 <2> | - | - | - |
Св-03Х15Н35Г7М6Б | 1,20 - 1,80 | - | 0,020 | 0,030 | - | - | - | - | - |
Св-08Н60Г8М7Т | - | 0,20 - 0,60 | 0,020 | 0,025 | - | - | - | - | - |
Св-06Х15Н60М15 | - | - | 0,015 | 0,015 | - | - | - | - | - |
Св-03Х19Н60М15 (ЭК 185) | - | - | 0,015 | 0,015 | - | - | - | - | - |
Св-02Х24Н13 | - | - | 0,015 | 0,018 | 0,25 | 0,05 <2> | - | - | - |
А.6 Химический состав металла шва при сварке деталей из сталей марок 10ГН2МФА, 10ГН2МФА-А дуговой сваркой в двуокиси углерода приведен в таблице А.6.
Таблица А.6
из сталей марок 10ГН2МФА, 10ГН2МФА-А
дуговой сваркой в двуокиси углерода
Марка применяемой сварочной проволоки | Содержание элементов, % | |||||||
Углерод | Кремний | Марганец | Хром | Никель | Сера | Фосфор | Медь | |
Св-08Г2С, Св-08Г2С-О | 0,04 - 0,12 | 0,30 - 0,70 | 0,85 - 1,65 | <= 0,20 | <= 0,25 | <= 0,025 | <= 0,03 | <= 0,25 |
А.7 Химический состав металла шва (наплавленного металла) при ручной дуговой сварке (наплавке) покрытыми электродами должен удовлетворять требованиям нормативной документации на электроды соответствующих марок. Химический состав наплавленного металла для отдельных марок электродов приведен в таблице А.7.
Таблица А.7
Химический состав металла шва (наплавленного металла)
при ручной дуговой сварке (наплавке) покрытыми электродами
Марка электродов | Содержание элементов, % | ||||||
Углерод | Кремний | Марганец | Хром | Никель | Молибден | Ниобий | |
УОНИИ-13/45 | <= 0,12 | 0,18 - 0,35 | 0,35 - 0,75 | - | - | - | - |
УОНИИ-13/45А | <= 0,11 | 0,18 - 0,35 | 0,35 - 0,65 | - | - | - | - |
УОНИИ-13/45АА | <= 0,11 | 0,18 - 0,50 | 0,35 - 0,80 | - | - | - | - |
УОНИИ-13/55 | <= 0,11 | 0,18 - 0,50 | 0,65 - 1,20 | - | - | - | - |
УОНИИ-13/55АА | <= 0,11 | 0,18 - 0,50 | 0,65 - 1,20 | - | - | - | - |
ЦУ-7 | 0,05 - 0,12 | 0,17 - 0,40 | 0,90 - 1,40 | - | - | - | - |
ЦУ-7А | 0,05 - 0,12 | 0,17 - 0,40 | 0,90 - 1,40 | - | - | - | - |
ПТ-30 | 0,06 - 0,12 | 0,17 - 0,37 | 0,70 - 1,30 | - | 1,30 - 1,80 | 0,45 - 0,75 | - |
ЭА-395/9 | <= 0,12 | 0,35 - 0,70 | 1,20 - 2,80 | 13,50 - 17,00 | 20,0 - 27,00 | 4,50 - 7,00 | - |
<= 0,10 | <= 0,60 | 1,10 - 3,10 | 16,80 - 19,00 | 9,00 - 12,00 | 2,00 - 3,50 | - | |
ЦТ-26 | <= 0,08 | 0,30 - 0,75 | 1,20 - 2,30 | 16,50 - 18,50 | 7,50 - 10,00 | 1,50 - 2,30 | - |
ЦТ-26М | <= 0,05 | 0,30 - 0,75 | 1,20 - 2,30 | 16,50 - 18,50 | 7,50 - 10,00 | 1,50 - 2,30 | - |
ЭА-855/51 | <= 0,04 | <= 0,70 | >= 3,00 | 14,00 - 18,00 | 34,0 - 36,00 | 6,00 - 7,50 | 1,60 - 2,20 |
ЭА-898/21Б <2> | <= 0,10 | <= 0,70 | 1,60 - 2,80 | 17,5 - 20,5 | 9,00 - 10,50 | <= 0,30 | 0,80 - 1,20 |
ЦТ-15К | <= 0,06 | 0,20 - 0,80 | 1,50 - 2,20 | 17,5 - 20,5 | 8,50 - 10,50 | - | 0,80 - 1,10 |
ЗИО-8 <2> | <= 0,12 | <= 1,00 | 1,00 - 2,70 | 23,00 - 27,00 | 11,50 - 14,00 | - | - |
ЦЛ-25/1, ЦЛ-25/2 | <= 0,12 | <= 1,00 | 1,00 - 2,50 | 23,00 - 27,00 | 11,50 - 14,00 | - | - |
ЦТ-24 | 0,06 - 0,12 | 2,20 - 3,30 | 1,00 - 1,80 | 14,00 - 17,50 | 7,80 - 9,00 | - | 0,60 - 1,10 |
РТ-45А | 0,04 - 0,13 | 0,15 - 0,45 | 0,45 - 1,10 | 1,40 - 2,10 | 1,00 - 1,30 | 0,40 - 0,75 | - |
РТ-45АА | 0,04 - 0,13 | 0,15 - 0,45 | 0,45 - 1,10 | 1,40 - 2,10 | 1,00 - 1,30 | 0,40 - 0,75 | - |
РТ-45Б | <= 0,11 | 0,15 - 0,42 | 0,50 - 1,10 | 1,30 - 2,00 | 0,90 - 1,30 | 0,40 - 0,75 | - |
ЦТ-36 | <= 0,10 | <= 0,30 | 6,50 - 8,00 | - | 58,00 - 62,00 | 5,80 - 7,50 | - |
ЦТ-48 | <= 0,10 | <= 0,50 | 1,00 - 3,00 | 13,00 - 20,00 | Основа | 13,50 - 16,00 | - |
ЦЛ-51 | <= 0,035 | <= 0,35 | 0,15 - 0,60 | 12,00 - 15,00 | 1,80 - 2,50 | - | - |
ЦЛ-59 | 0,06 - 0,12 | 0,20 - 0,45 | 0,70 - 1,50 | - | 1,50 - 2,50 | 0,45 - 0,75 | - |
ЦТ-10 | 0,08 - 0,14 | 0,30 - 0,70 | 1,50 - 2,30 | 13,50 - 17,00 | 23,00 - 27,00 | 5,00 - 7,00 | - |
ЦЛ-25Л | <= 0,030 | 0,65 - 1,20 | 0,80 - 1,40 | 22,00 - 26,00 | 11,50 - 14,00 | - | - |
ЦЛ-25ЛБ | <= 0,025 | 0,60 - 1,00 | 0,80 - 1,40 | 22,00 - 26,00 | 11,50 - 14,00 | - | 0,45 - 0,65 |
ЦТ-48У | <= 0,04 | <= 0,50 | 1,00 - 3,00 | 17,00 - 20,00 | Основа | 13,50 - 16,00 | - |
ЦН-6Л | 0,05 - 0,12 | 5,20 - 6,00 | 1,00 - 2,00 | 15,50 - 17,50 | 7,00 - 9,00 | - | - |
Продолжение таблицы А.7
Марка электродов | Содержание элементов, % | ||||||||
Ванадий | Азот | Медь | Кобальт | Олово | Сурьма | Мышьяк | Сера | Фосфор | |
УОНИИ-13/45 | - | - | - | - | - | - | - | <= 0,030 | <= 0,030 |
УОНИИ-13/45А | - | - | - | - | - | - | - | <= 0,030 | <= 0,030 |
УОНИИ-13/45АА | - | - | <= 0,08 | <= 0,02 | <= 0,001 | <= 0,008 | <= 0,01 | <= 0,012 | <= 0,010 |
УОНИИ-13/55 | - | - | - | - | - | - | - | <= 0,030 | <= 0,030 |
УОНИИ-13/55АА | - | - | <= 0,08 | <= 0,02 | <= 0,001 | <= 0,008 | <= 0,01 | <= 0,012 | <= 0,010 |
ЦУ-7 | - | - | - | - | - | - | - | <= 0,030 | <= 0,035 |
ЦУ-7А | - | - | <= 0,08 | - | - | - | - | <= 0,015 | <= 0,012 |
ПТ-30 | - | - | - | - | - | - | - | <= 0,020 | <= 0,025 |
ЭА-395/9 | - | 0,08 - 0,20 | - | - | - | - | - | <= 0,018 | <= 0,030 |
0,30 - 0,75 | - | - | <= 0,05 <1> | - | - | - | <= 0,025 | <= 0,030 | |
ЦТ-26 | - | - | - | - | - | - | - | <= 0,020 | <= 0,025 |
ЦТ-26М | - | - | - | - | - | - | - | <= 0,020 | <= 0,025 |
ЭА-855/51 | - | - | - | - | - | - | - | <= 0,020 | <= 0,020 |
ЭА-898/21Б <2> | - | - | - | <= 0,05 <1> | - | - | - | <= 0,025 | <= 0,025 |
ЦТ-15К | - | - | - | <= 0,05 <1> | - | - | - | <= 0,020 | <= 0,030 |
ЗИО-8 <2> | - | - | - | <= 0,05 <1> | - | - | - | <= 0,020 | <= 0,030 |
ЦЛ-25/1, ЦЛ-25/2 | - | - | - | <= 0,05 <1> | - | - | - | <= 0,020 | <= 0,030 |
ЦТ-24 | - | - | - | - | - | - | - | <= 0,020 | <= 0,030 |
РТ-45А | - | - | <= 0,15 | <= 0,03 | - | - | - | <= 0,020 | <= 0,025 |
РТ-45АА | - | - | <= 0,08 | <= 0,02 | - | - | - | <= 0,015 | <= 0,012 |
<= 0,06 <1> | <= 0,02 | - | - | - | <= 0,012 <1> | <= 0,008 (+0,002) <1> | |||
РТ-45Б | - | - | <= 0,08 | <= 0,02 | <= 0,001 | <= 0,008 | <= 0,01 | <= 0,012 | <= 0,010 |
ЦТ-36 | Титан 0,02 - 0,09 | - | - | - | - | - | - | <= 0,020 | <= 0,025 |
ЦТ-48 | Железо <= 0,5 | - | - | - | - | - | - | <= 0,018 | <= 0,020 |
ЦЛ-51 | - | - | - | - | - | - | - | <= 0,025 | <= 0,030 |
ЦЛ-59 | - | - | - | - | - | - | - | <= 0,025 | <= 0,025 |
ЦТ-10 | - | <= 0,20 | - | - | - | - | - | <= 0,020 | <= 0,030 |
ЦЛ-25Л | - | - | - | <= 0,05 | - | - | - | <= 0,020 | <= 0,030 |
ЦЛ-25ЛБ | - | - | - | <= 0,05 | - | - | - | <= 0,020 | <= 0,030 |
ЦТ-48У | Железо <= 1,00 | - | - | - | - | - | - | <= 0,018 | <= 0,020 |
ЦН-6Л | - | - | - | - | - | - | - | <= 0,025 | <= 0,030 |
<2> Допускаются отклонения от норм таблицы А.6 в соответствии с нормативной документацией на марки электродов. | |||||||||
(обязательное)
МЕХАНИЧЕСКИХ СВОЙСТВ НАПЛАВЛЕННОГО МЕТАЛЛА,
МЕТАЛЛА ШВА И СВАРНЫХ СОЕДИНЕНИЙ
Б.1 Механические свойства металла шва и/или наплавленного металла приведены в таблицах Б.1 - Б.12.
Таблица Б.1
Механические свойства металла шва (наплавленного металла)
при автоматической сварке (наплавке) под флюсом после
окончательного отпуска (многократных промежуточных
и окончательных отпусков) в соответствии
с указаниями настоящего стандарта
Марка сварочного материала | Минимальные показатели механических свойств при температуре | Критическая температура хрупкости Tк0, °C, не выше | ||||||||
20 °C | 350 °C | |||||||||
Проволока | Флюс | Предел прочности Rm, МПа | Предел текучести Rp0,2, МПа | Относительное удлинение A, % | Относительное сужение Z, % | Предел прочности Rm, МПа | Предел текучести Rp0,2, МПа | Относительное удлинение A, % | Относительное сужение Z, % | |
Св-06А | АН-42, АН-42М | 392 | 235 | 18 | 55 | 353 | 216 | 13 | 50 | 0 |
Св-08А, Св-08АА | ФЦ-16А, ФЦ-16, АН-42, АН-42М | 353 | 196 | 20 | 55 | 314 | 176 | 13 | 50 | 0 |
Св-08ГА | ФЦ-16, ФЦ-16А | 353 | 216 | 20 | 55 | 314 | 176 | 14 | 50 | 0 |
Св-08ГС | ФЦ-16, ФЦ-16А | 431 | 245 | 18 | 55 | 353 | 216 | 13 | 50 | 0/(+15) <1> |
Св-10ГНМА, Св-10ГН1МА, Св-10ГН1МА-ВИ | ФЦ-16, ФЦ-16А | 539 | 343 | 16 | 55 | 490 | 294 | 14 | 50 | (-10)/(+15) <1> |
Св-12Х2Н2МА | ФЦ-16, ФЦ-16А | 539 | 422 | 15 | 55 | 490 | 392 | 14 | 50 | 0 (-10) <2> (0)/(-15) <3> |
Св-12Х2Н2МАА, Св-12Х2Н2МАА-ВД Св-12Х2Н2МАА-ВИ | ФЦ-16А | |||||||||
Св-09ХГНМТАА-ВИ | НФ-18М, ФЦ-16А | |||||||||
Св-09ХГНМТА | НФ-18М | 539 | 422 | 15 | 55 | 490 | 392 | 14 | 50 | 0 |
Св-04Х19Н11М3 | ОФ-6, ФЦ-17, ОФ-40 | 392 | 245 | 20 | 25 | 343 | 196 | 15 | 25 | - |
Св-04Х19Н11М3 | ФЦ-18, ФЦК-17, СФМ-301 | 392 | 245 | 20 | 25 | 343 | 167 | - | - | - |
Св-08Х19Н10Г2Б | ОФ-6, ФЦ-17, ОФ-40 | 539 | 343 | 16 | 30 | 372 | 225 | 12 | 25 | - |
Св-08Х19Н10Г2Б | ФЦ-18 | 490 | 314 | 20 | 30 | 353 | 196 | - | - | - |
Св-04Х20Н10Г2Б | ОФ-6, ФЦ-17, ОФ-40 | 539 | 343 | 20 | 35 | 372 | 225 | 15 | 30 | - |
Св-04Х20Н10Г2Б | ФЦ-18 | 490 | 265 | 20 | 35 | 353 | 176 | - | - | - |
Св-07Х25Н13 | ОФ-6 ОФ-40 | 441 | 245 | 16 | 25 | 392 | 176 | 12 | 20 | - |
Св-07Х25Н13 | ФЦ-17 ФЦ-18 | 422 | 245 | 13 | 15 | 353 | 157 | - | - | - |
Св-10Х16Н25АМ6 | ОФ-6 | 539 | 392 | 13 | 15 | 392 | 245 | 12 | 15 | - |
Св-08Х14Н8С3Б | ОФ-6, ФЦ-17 | 539 | 275 | 16 | 22 | 441 | 245 | 10 | 20 | - |
<1> Конкретное значение величины критической температуры хрупкости, а также необходимость ее определения или подтверждения указывается в конструкторской документации. | ||||||||||
Таблица Б.2
Механические свойства наплавленного металла
при автоматической наплавке под флюсом после окончательного
отпуска (многократных промежуточных и окончательных
отпусков) в соответствии с указаниями настоящего стандарта
Марка сварочного материала | Минимальные показатели механических свойств при температуре | Критическая температура хрупкости Tк0, °C, не выше | ||||||||
20 °C | 350 °C | |||||||||
Лента | Флюс | Предел прочности Rm, МПа | Предел текучести Rp0,2, МПа | Относительное удлинение A, % | Относительное сужение Z, % | Предел прочности Rm, МПа | Предел текучести Rp0,2, МПа | Относительное удлинение A, % | Относительное сужение Z, % | |
Св-04Х19Н11М3 | ОФ-10, ФЦ-18, ОФ-40 | 392 | 245 | 20 | 25 | 343 | 167 | 15 | 25 | - |
Св-08Х19Н10Г2Б | ОФ-10, ФЦ-18, ОФ-40 | 490 | 314 | 20 | 30 | 353 | 196 | 12 | 20 | - |
Св-08Х19Н10Г2БА | ОФ-10, ОФ-40 | 490 | 314 | 24 | 40 | 353 | 196 | 18 | 30 | - |
Св-04Х20Н10Г2Б | ОФ-10, ФЦ-18, ОФ-40 | 490 | 265 | 20 | 35 | 353 | 176 | 14 | 25 | - |
Св-04Х20Н10Г2БА | ОФ-10, ОФ-40 | 490 | 265 | 24 | 40 | 353 | 176 | 18 | 30 | - |
Св-03Х22Н11Г2Б, Св-03Х24Н13Г2Б | ФЦ-18 | 490 | 314 | 20 | 30 | 353 | 196 | 12 | 25 | - |
Св-07Х25Н13 | ОФ-10, ФЦ-18, ОФ-40 | 422 | 245 | 13 | 15 | 353 | 157 | 10 | 15 | - |
Св-07Х25Н13А | ОФ-10, ОФ-40 | 422 | 245 | 13 | 15 | 353 | 157 | 10 | 15 | - |
Св-10Х16Н25АМ6 | ОФ-10, ОФ-40 | 539 | 392 | 13 | 15 | 372 | 245 | 12 | 15 | - |
Таблица Б.3
Механические свойства металла шва при электрошлаковой сварке
после термической обработки в соответствии с указаниями
настоящего стандарта (нормализации или закалки
с последующим отпуском)
Марка сварочного материала | Минимальные показатели механических свойств при температуре | Критическая температура хрупкости Tк0, °C, не выше | ||||||||
20 °C | 350 °C | |||||||||
Проволока | Флюс | Предел прочности Rm, МПа | Предел текучести Rp0,2, МПа | Относительное удлинение A, % | Относительное сужение Z, % | Предел прочности Rm, МПа | Предел текучести Rp0,2, МПа | Относительное удлинение A, % | Относительное сужение Z, % | |
Св-10ГН2МФА | ФЦ-21, ОФ-6 | 539 | 343 | 16 | 55 | 490 | 294 | 14 | 50 | (-10)/(+15) <1> |
Св-08ГСМТ | АН-8 | 441 | 245 | 18 | 55 | 353 | 216 | 13 | 50 | - |
Св-16Х2НМФТА (КП-50) | ФЦ-21, ОФ-6 | 608 | 490 | 15 | 55 | 539 | 441 | 14 | 50 | 0 |
Св-16Х2НМФТА (КП-45) | ФЦ-21, ОФ-6 | 549 | 441 | 15 | 55 | 490 | 392 | 12 | 45 | 0 |
Таблица Б.4
Механические свойства наплавленного металла однородного
антикоррозионного покрытия, полученного при автоматической
электрошлаковой наплавке под флюсом, после окончательного
отпуска (многократных промежуточных и окончательных
отпусков) в соответствии с указаниями настоящего стандарта
Марка сварочного материала | Минимальные показатели механических свойств при температуре | ||||||||
20 °C | 350 °C | ||||||||
Лента | Флюс | Предел прочности Rm, МПа | Предел текучести Rp0,2, МПа | Относительное удлинение A, % | Относительное сужение Z, % | Предел прочности Rm, МПа | Предел текучести Rp0,2, МПа | Относительное удлинение A, % | Относительное сужение Z, % |
Св-02Х21Н11Г2Б | ФЦК-18 | 490 | 265 | 16 | 25 | 353 | 176 | 10 | 25 |
Таблица Б.5
Механические свойства металла шва (наплавленного металла)
при ручной дуговой сварке (наплавке) покрытыми электродами
после окончательного отпуска (многократных промежуточных
и окончательных отпусков) в соответствии
с указаниями настоящего стандарта
Марка применяемых электродов | Минимальные показатели механических свойств при температуре | Критическая температура хрупкости Tк0, °C, не выше | |||||||
20 °C | 350 °C | ||||||||
Предел прочности Rm, МПа | Предел текучести Rp0,2, МПа | Относительное удлинение A, % | Относительное сужение Z, % | Предел прочности Rm, МПа | Предел текучести Rp0,2, МПа | Относительное удлинение A, % | Относительное сужение Z, % | ||
УОНИИ-13/45 | 353 | 216 | 22 | 55 | 314 | 176 | 20 | 55 | 0 |
УОНИИ-13/45А | 353 | 216 | 22 | 60 | 314 | 176 | 22 | 55 | -10 |
УОНИИ-13/55 | 431 | 255 | 20 | 50 | 372 | 216 | 18 | 50 | 0 |
УОНИИ-13/45АА | 353 | 216 | 22 | 60 | 314 | 176 | 22 | 55 | -10 |
УОНИИ-13/55АА | 431 | 255 | 20 | 50 | 372 | 216 | 18 | 55 | -10 |
ЦУ-7, ЦУ-7А | 431 | 255 | 20 | 55 | 372 | 216 | 20 | 55 | -10 |
ПТ-30 | 539 | 343 | 16 | 55 | 490 | 294 | 14 | 50 | (-10)/(+15) <1> (-20) <1> |
ЦЛ-59 | 539 | 343 | 16 | 55 | 490 | 294 | 14 | 50 | (-10)/(+15) <1> |
ЦТ-24 <2> | 539 | 275 | 16 | 22 | 441 | 245 | 10 | 20 | - |
ЦТ-26, ЦТ-26М | 490 | 265 | 25 | 35 | 431 | 245 | 18 | 30 | - |
ЭА-855/51 | 539 | 343 | 15 | 15 | 490 | 294 | - | - | - |
ЭА-400/10У ЭА-400/10Т | 539 | 343 | 18 | 30 | 431 | 294 | 15 | 25 | - |
ЭА-898/21Б, ЦТ-15К | 539 | 343 | 16 | 30 | 441 | 245 | 10 | 20 | - |
ЗИО-8 | 539 | 294 | 13 | 15 | 392 | 196 | 10 | 13 | - |
ЭА-395/9 | 588 | 363 | 13 | 15 | 490 | 294 | 10 | 13 | - |
РТ-45А, РТ-45АА | 539 | 422 | 15 | 55 | 510 | 392 | 14 | 50 | 0 |
РТ-45Б | 539 | 422 | 15 | 60 | 510 | 392 | 14 | 50 | -10 |
ЦТ-10 | 588 | 363 | 13 | 15 | 490 | 294 | 10 | 13 | - |
ЦЛ-25/1, ЦЛ-25/2, ЦЛ-25Л, ЦЛ-25ЛБ | 539 | 294 | 13 | 15 | 392 | 196 | 10 | 13 | - |
ЦЛ-51 | 637 | 490 | 12 | 35 | 510 | 442 | 10 | 40 | 20 |
Таблица Б.6
Механические свойства металла шва (наплавленного металла)
при аргонодуговой сварке (наплавке) после окончательного
отпуска (многократных промежуточных и окончательных
отпусков) в соответствии с указаниями настоящего стандарта
Марка присадочной проволоки | Минимальные показатели механических свойств при температуре | Критическая температура хрупкости Tк0, °C, не выше | |||||||
20 °C | 350 °C | ||||||||
Предел прочности Rm, МПа | Предел текучести Rp0,2, МПа | Относительное удлинение A, % | Относительное сужение Z, % | Предел прочности Rm, МПа | Предел текучести Rp0,2, МПа | Относительное удлинение A, % | Относительное сужение Z, % | ||
Св-08ГС | 431 | 245 | 18 | 55 | 392 | 225 | 13 | 50 | 0 |
Св-08Г2С Св-08ГСМТ | 432 | 255 | 18 | 50 | 372 | 226 | 16 | 50 | 0 |
Св-08Г2С, Св-08Г2С-О (Ar + до 25% CO2) | 432 | 255 | 18 | 50 | 372 | 226 | 16 | 50 | 0 |
Св-10ГН1МА, Св-10ГН1МА-ВИ | 539 | 343 | 16 | 55 | 490 | 294 | 14 | 50 | (-10)/(+15) |
Св-10Г1СН1МА | 539 | 343 | 16 | 55 | 490 | 294 | 14 | 50 | (-10)/(+15) |
Св-04Х19Н11М3 | 539 | 294 | 30 | 45 | 392 | 216 | 12 | 22 | - |
Св-02Х17Н10М2-ВИ Св-04Х17Н10М2 | 539 | 294 | 30 | 45 | 530 °C | ||||
343 | 196 | 20 | 45 | - | |||||
Св-08Х14Н8С3Б <1> | 588 | 294 | 20 | 28 | 490 | 275 | 14 | 23 | - |
Св-03Х15Н35Г7М6Б | 539 | 343 | 15 | 15 | 490 | 245 | - | - | - |
Св-08Х19Н10Г2Б | 539 | 343 | 16 | 30 | 372 | 225 | 10 | 20 | - |
Св-04Х20Н10Г2Б | 539 | 343 | 20 | 35 | 372 | 225 | 10 | 25 | - |
Св-07Х25Н13 | 442 | 245 | 12 | 15 | 392 | 176 | 10 | 15 | - |
Св-10Х16Н25АМ6 | 539 | 363 | 13 | 18 | 392 | 245 | 10 | 13 | - |
Таблица Б.7
Механические свойства металла шва (наплавленного металла)
при сварке (наплавке) в двуокиси углерода после
окончательного отпуска (многократных промежуточных
и окончательных отпусков) в соответствии
с указаниями настоящего стандарта
Марка присадочной проволоки | Минимальные показатели механических свойств при температуре | Критическая температура хрупкости Tк0, °C, не выше | |||||||
20 °C | 350 °C | ||||||||
Предел прочности Rm, МПа | Предел текучести Rp0,2, МПа | Относительное удлинение A, % | Относительное сужение Z, % | Предел прочности Rm, МПа | Предел текучести Rp0,2, МПа | Относительное удлинение A, % | Относительное сужение Z, % | ||
Св-08Г2С, Св-08Г2С-О | 432 | 255 | 18 | 50 | 372 | 226 | 16 | 50 | 0 |
Таблица Б.8
Механические свойства металла шва (наплавленного металла)
при автоматической сварке (наплавке) под флюсом
в исходном состоянии после сварки (наплавки)
Марка сварочного материала | Минимальные показатели механических свойств при температуре | Критическая температура хрупкости Tк0, °C, не выше | ||||||||
20 °C | 350 °C | |||||||||
Проволока | Флюс | Предел прочности Rm, МПа | Предел текучести Rp0,2, МПа | Относительное удлинение A, % | Относительное сужение Z, % | Предел прочности Rm, МПа | Предел текучести Rp0,2, МПа | Относительное удлинение A, % | Относительное сужение Z, % | |
Св-08А, Св-08АА | ФЦ-16, ФЦ-16А, АН-42, АН-42М | 412 | 226 | 18 | 50 | 363 | 196 | 16 | 50 | 0 |
Св-08ГС | ФЦ-16, ФЦ-16А | 452 | 255 | 18 | 50 | 432 | 245 | 18 | 50 | 0 |
Св-08Х14Н8С3Б | ОФ-6, ФЦ-17 | 539 | 294 | 20 | 25 | 490 | 275 | 14 | 23 | - |
СВ-04Х19Н11М3 | ОФ-6, ФЦ-17, ОФ-40, ФЦК-17, СФМ-301 | 491 | 245 | 25 | 35 | 392 | 245 | 18 | 30 | - |
ФЦ-18 | 441 | 245 | 22 | 30 | 353 | 196 | 16 | 25 | - | |
Св-08Х19Н10Г2Б | ОФ-6, ФЦ-17, ОФ-40 | 539 | 343 | 20 | 25 | 392 | 216 | 14 | 25 | - |
ФЦ-18 | 490 | 294 | 25 | 35 | 353 | 196 | 14 | 22 | - | |
Св-04Х20Н10Г2Б | ОФ-6, ФЦ-17, ОФ-40 | 539 | 343 | 24 | 35 | 392 | 216 | 18 | 30 | - |
ФЦ-18 | 490 | 294 | 25 | 35 | 353 | 196 | 16 | 25 | - | |
Св-07Х25Н13 | ОФ-6, ОФ-40 | 539 | 294 | 22 | 30 | 441 | 245 | 16 | 28 | - |
ФЦ-17, ФЦ-18 | 441 | 274 | 22 | 30 | 353 | 196 | 16 | 25 | ||
Св-10Х16Н25АМ6 | ОФ-6 | 588 | 392 | 22 | 35 | 490 | 294 | 16 | 30 | - |
Таблица Б.9
Механические свойства наплавленного металла
при автоматической наплавке под флюсом
в исходном состоянии после наплавки
Марка сварочного материала | Минимальные показатели механических свойств при температуре | Критическая температура хрупкости Tк0, °C, не выше | ||||||||
20 °C | 350 °C | |||||||||
Лента | Флюс | Предел прочности Rm, МПа | Предел текучести Rp0,2, МПа | Относительное удлинение A, % | Относительное сужение Z, % | Предел прочности Rm, МПа | Предел текучести Rp0,2, МПа | Относительное удлинение A, % | Относительное сужение Z, % | |
Св-04Х19Н11М3 | ОФ-10, ФЦ-18, ОФ-40 | 392 | 245 | 15 | 25 | 353 | 196 | 16 | 25 | - |
Св-08Х19Н10Г2Б | ОФ-10, ФЦ-18 | 490 | 294 | 25 | 35 | 353 | 196 | 14 | 22 | - |
Св-08Х19Н10Г2БА | ОФ-10, ОФ-40 | 490 | 294 | 25 | 35 | 353 | 196 | 14 | 22 | |
Св-04Х20Н10Г2Б | ОФ-10, ФЦ-18, ОФ-40 | 490 | 294 | 25 | 35 | 353 | 196 | 16 | 25 | - |
Св-04Х20Н10Г2БА | ОФ-10 ОФ-40 | 490 | 294 | 25 | 35 | 353 | 196 | 16 | 25 | - |
Св-03Х22Н11Г2Б, Св-03Х24Н13Г2Б | ФЦ-18 | 490 | 314 | 23 | 32 | 353 | 196 | 14 | 22 | - |
Св-07Х25Н13 | ОФ-10, ФЦ-18, ОФ-40 | 441 | 274 | 22 | 30 | 353 | 196 | 16 | 25 | - |
Св-07Х25Н13А | ОФ-10, ОФ-40 | 441 | 274 | 22 | 30 | 353 | 196 | 16 | 25 | - |
Таблица Б.10
Механические свойства металла шва (наплавленного металла)
при ручной дуговой сварке и наплавке покрытыми электродами
в состоянии после сварки (наплавки) изделия
Марка применяемых электродов | Минимальные показатели механических свойств при температуре | Критическая температура хрупкости Tк0, °C, не выше | |||||||
20 °C | 350 °C | ||||||||
Предел прочности Rm, МПа | Предел текучести Rp0,2, МПа | Относительное удлинение A, % | Относительное сужение Z, % | Предел прочности Rm, МПа | Предел текучести Rp0,2, МПа | Относительное удлинение A, % | Относительное сужение Z, % | ||
УОНИИ-13/45 | 412 | 255 | 22 | 50 | 363 | 216 | 20 | 55 | -20 |
УОНИИ-13/45А | 412 | 255 | 26 | 60 | 363 | 216 | 22 | 56 | -20 |
УОНИИ-13/55 | 490 | 294 | 20 | 50 | 432 | 255 | 18 | 50 | -20 |
ЦУ-7, ЦУ-7А | 490 | 294 | 20 | 55 | 432 | 255 | 20 | 52 | -10 |
ЭА-400/10У ЭА-400/10Т | 539 | 343 | 25 | 35 | 441 | 275 | 18 | 32 | - |
ЦТ-26, ЦТ-26М | 539 | 294 | 30 | 40 | 441 | 245 | 20 | 35 | - |
ЦТ-24 | 588 | 294 | 20 | 25 | 490 | 275 | 14 | 23 | - |
ЭА-898/21Б | 588 | 343 | 24 | 35 | 441 | 294 | 16 | 30 | - |
ЦТ-15К | 539 | 294 | 23 | 40 | 392 | 245 | 16 | 30 | - |
ЦЛ-25/1, ЦЛ-25Л, ЗИО-8 | 539 | 294 | 23 | 40 | 392 | 245 | 16 | 25 | - |
ЦЛ-25/2 | 539 | 294 | 23 | 40 | 392 | 245 | 18 | 32 | - |
ЦЛ-25ЛБ | 539 | 294 | 23 | 40 | 392 | 245 | 16 | 20 | - |
ЭА-395/9, ЦТ-10 | 588 | 363 | 30 | 40 | 490 | 294 | 20 | 35 | - |
ЦТ-36 | 441 | 310 | 15 | 20 | 441 | 250 | 25 | 30 | - |
ЦТ-48 | 580 | 400 | 15 | 20 | 530 | 360 | 15 | 20 | - |
ЦТ-48У | 539 | 431 | 15 | 20 | 530 | 360 | 15 | 20 | - |
Таблица Б.11
при аргонодуговой сварке и наплавке
в состоянии после сварки (наплавки)
Марка присадочной проволоки | Минимальные показатели механических свойств при температуре | Критическая температура хрупкости Tк0, °C, не выше | |||||||
20 °C | 350 °C | ||||||||
Предел прочности Rm, МПа | Предел текучести Rp0,2, МПа | Относительное удлинение A, % | Относительное сужение Z, % | Предел прочности Rm, МПа | Предел текучести Rp0,2, МПа | Относительное удлинение A, % | Относительное сужение Z, % | ||
Св-08ГС | 452 | 245 | 18 | 50 | 353 | 216 | 13 | 45 | 0 |
Св-08Г2С, Св-08Г2С-О, Св-08ГСМТ | 490 | 294 | 18 | 50 | 432 | 255 | 16 | 50 | 0 |
Св-08Г2С, Св-08Г2С-О (Ar + до 25% CO2) | 490 | 294 | 18 | 50 | 432 | 255 | 16 | 50 | 0 |
Св-10Г1СН1МА | 539 | 343 | 16 | 55 | 490 | 294 | 14 | 50 | (-10)/(+15) <1> |
Св-04Х19Н11М3 | 490 | 294 | 25 | 35 | 441 | 245 | 18 | 30 | - |
Св-03Х16Н9М2 | 520 | 200 | 28 | 35 | 400 | 180 | 25 | 40 | - |
Св-08Х14Н8С3Б | 588 | 294 | 20 | 28 | 490 | 275 | 14 | 23 | - |
Св-08Х19Н10Г2Б | 539 | 343 | 22 | 35 | 392 | 216 | 16 | 28 | - |
Св-04Х20Н10Г2Б | 539 | 343 | 24 | 35 | 392 | 216 | 18 | 30 | - |
Св-07Х25Н13 | 490 | 294 | 22 | 35 | 392 | 196 | 15 | 30 | - |
Св-10Х16Н25АМ6 | 539 | 294 | 23 | 28 | 392 | 245 | 15 | 25 | - |
Св-08Н60Г8М7Т | 441 | 196 | 20 | 22 | 412 | 196 | 20 | 22 | - |
Св-06Х15Н60М15 | 580 | 400 | 15 | 20 | 530 | 360 | 15 | 22 | - |
Св-03Х19Н60М15 (ЭК 185) | 580 | 400 | 15 | 20 | 530 | 360 | 15 | 22 | - |
Св-03Х15Н35Г7М6Б | 539 | 294 | 25 | 35 | 392 | 196 | - | - | - |
Св-02Х24Н13 | 490 | 294 | 22 | 35 | 392 | 196 | 15 | 30 | - |
Таблица Б.12
при сварке (наплавке) в двуокиси углерода
в состоянии после сварки (наплавки)
Марка присадочной проволоки | Минимальные показатели механических свойств при температуре | Критическая температура хрупкости Tк0, °C, не выше | |||||||
20 °C | 350 °C | ||||||||
Предел прочности Rm, МПа | Предел текучести Rp0,2, МПа | Относительное удлинение A, % | Относительное сужение Z, % | Предел прочности Rm, МПа | Предел текучести Rp0,2, МПа | Относительное удлинение A, % | Относительное сужение Z, % | ||
Св-08Г2С, Св-08Г2С-О | 490 | 294 | 18 | 50 | 432 | 255 | 16 | 50 | 0 |
(справочное)
НА СВАРОЧНЫЕ (НАПЛАВОЧНЫЕ) МАТЕРИАЛЫ
Таблица В.1
Сварочный (наплавочный) материал | Вид и номер документа | |
Наименование | Марка | |
Сварочная проволока | Св-06А | |
Св-08А, Св-08АА, Св-08ГС | ||
Св-08АА, Св-08ГС | ||
Св-08ГС | ||
Св-08ГА | ||
Св-08Г2С | ||
Св-08Г2С-О | ||
Св-08ГСМТ | ||
Св-08АА | ||
Св-10ГНМА | ||
Св-10ГН1МА | ||
Св-10ГН1МА Св-10ГН1МА-ВИ | ||
Св-10ГН2МФА | ||
Св-12Х2Н2МА, Св-12Х2Н2МАА | ||
Св-12Х2Н2МАА | ||
Св-12Х2Н2МАА Св-12Х2Н2МАА-ВИ | ||
Св-12Х2Н2МАА-ВД | ||
Св-09ХГНМТА, Св-09ХГНМТАА-ВИ | ||
Св-16Х2НМФТА | ||
Св-08Х19Н10Г2Б | ||
Св-10Х16Н25АМ6 | ||
Св-08Х14Н8С3Б | ||
Св-03Х16Н9М2 | ||
Св-04Х17Н10М2 | ||
Св-03Х15Н35Г7М6Б | ||
Св-04Х19Н11М3 | ||
Св-04Х20Н10Г2Б | ||
Св-03Х24Н13Г2Б | ||
Св-02Х24Н13 | ||
Св-07Х25Н13 | ||
Св-06Х15Н60М15 | ||
Св-03Х19Н60М15 (ЭК185) | ||
Св-08Н60Г8М7Т | ||
Св-10Г1СН1МА | ||
Сварочная (наплавочная) лента | Св-04Х19Н11М3 | |
Св-07Х25Н13 | ||
Св-08Х19Н10Г2Б | ||
Св-04Х20Н10Г2Б | ||
Св-08Х19Н10Г2БА, Св-04Х20Н10Г2БА, Св-07Х25Н13А | ||
Св-02Х21Н11Г2Б, Св-03Х22Н11Г2Б, Св-03Х24Н13Г2Б | ||
Св-02Х24Н13ГБ | ||
Покрытые электроды | УОНИИ-13/45, УОНИИ-13/45А, УОНИИ-13/55 | |
УОНИИ-13/45АА, УОНИИ-13/55АА | ||
Покрытые электроды | РТ-45Б | |
ЭА-395/9 | ||
ЭА-400/10Т, ЭА-400/10У, ЗИО-8, ЭА-898/21Б | ||
ЭА-855/51 | ||
ЦУ-7, ЦУ-7А, ПТ-30, РТ-45А, РТ-45АА, ЦТ-10, ЦТ-15К, ЦТ-24, ЦЛ-25/1, ЦЛ-25/2, ЦН-6Л, ЦТ-26, ЦТ-26М, ЦТ-36, ЦТ-48, ЦЛ-51, ЦЛ-59 | ||
ЦЛ-25Л | ||
ЦЛ-25ЛБ | ||
ЦТ-48У | ||
Флюсы | АН-8 | |
АН-42М, АН-42 | ||
НФ-18М | ||
ОФ-6, ОФ-10 | ||
ОФ-40 | ||
ФЦ-16, ФЦ-16А, ФЦ-17, ФЦ-18, ФЦ-21 | ГОСТ Р 52222 | |
ФЦК-17 | ||
ФЦК-18 | ||
ФЦК-19 | ||
СФМ-301 | ||
Защитный газ | Аргон газообразный | |
Двуокись углерода | ||
Неплавящийся электрод | Прутки из вольфрама ЭВЛ, ЭВИ-1, ЭВИ-2, ЭВ-3, ЭВТ-15 | |
Прутки из вольфрама иттрированного СВИ-1 | ||
Прутки из вольфрама лантанированного ВЛ | ||
Примечание - Порядок применения сварочных материалов по другим (не указанным в настоящем приложении) стандартам и техническим условиям определяется ФНП, устанавливающими требования к сварке и наплавке оборудования и трубопроводов АЭУ. | ||
Федеральные нормы и правила в области использования атомной энергии НП-001-15 | Общие положения обеспечения безопасности атомных станций | |
Федеральные нормы и правила в области использования атомной энергии НП-089-15 | Правила устройства и безопасной эксплуатации оборудования и трубопроводов атомных энергетических установок | |
Федеральные нормы и правила в области использования атомной энергии НП-105-18 | Правила контроля металла оборудования и трубопроводов атомных энергетических установок при изготовлении и монтаже | |
Федеральные нормы и правила в области использования атомной энергии НП-104-18 | Сварка и наплавка оборудования и трубопроводов атомных энергетических установок | |
Правила и нормы в атомной энергетике ПНАЭ Г-7-002-86 | Нормы расчета на прочность оборудования и трубопроводов атомных энергетических установок | |
ТУ 14-1-1569-2016 | Проволока сварочная из стали марок Св-06А и Св-06АА. Технические условия | |
ТУ 27.30.09.020-2008 | Проволока стальная сварочная марок Св-08АА, Св-08ГС, Св-12Х2Н2МАА, Св-10ГН1МА. Технические условия | |
ТУ 27.30.09.042-2012 | Проволока стальная сварочная марок Св-08АА, Св-08ГС, Св-10Х9НМФА, Св-10Х9НМФА-ВИ, Св-10Х9СНМФ, Св-10Х9СНМФ-ВИ, Св-12Х2Н2МАА, Св-12Х2Н2МАА-ВИ, Св-10ГН1МА, Св-10ГН1МА-ВИ. Технические условия | |
ТУ 27.30.09.045-2013 | Проволока стальная сварочная марок Св-08АА, Св-08ГС, Св-12Х2Н2МАА, Св-12Х2Н2МАА-ВИ, Св-10ГН1МА, Св-10ГН1МА-ВИ. Технические условия | |
ТУ 27.30.09.33-2012 | Проволока стальная сварочная из низкоуглеродистых и легированных марок стали Св-08ГС, Св-10Х9НМФА, Св-10Х9НМФА-ВИ, Св-10Х9СНМФ, Св-10Х9СНМФ-ВИ, Св-12Х2Н2МАА, Св-12Х2Н2МАА-ВИ, Св-12Х2Н2МАА-ВД, Св-10ГН1МА, Св-10ГН1МА-ВИ. Технические условия | |
ТУ 14-1-3633-83 | Проволока стальная сварочная марки Св-06Х2НМФТА. Технические условия | |
ТУ 1227-002-46979325-2007 | Проволока стальная сварочная марки Св-08Г2С (Св-08Г2С-О). Технические условия | |
ТУ 1227-058-27286438-2007 | Проволока сварочная омедненная. Технические условия | |
ТУ 14-1-4355-2015 | Проволока сварочная из стали марок Св-08АА, Св-08ХМА, Св-08ХМАА, Св-08ХМФА, Св-08ХМФАА, Св-08ГТАА, Св-10Х2ГМФТАА. Технические условия | |
ТУ 14-1-2860-79 | Проволока стальная сварочная марок Св-10ГНМА и Св-10ГН2МФА. Технические условия | |
ТУ 14-1-1549-2015 | Проволока сварочная из стали марки Св-10ГН1МА. Технические условия | |
ТУ 14-1-2502-78 | Проволока стальная сварочная из стали марок Св-12Х2Н2МА и Св-12Х2Н2МАА. Технические условия | |
ТУ 14-1-3675-2001 | Проволока сварочная из стали марок Св-09ХГНМТА и Св-09ХГНМТАА-ВИ. Технические условия | |
ТУ 27.30.09.021-2008 | Проволока стальная сварочная марок Св-01Х12Н2-ВИ, Св-08Х19Н10Г2Б, Св-04Х19Н11М3, Св-07Х25Н13, Св-10Х16Н25АМ6, Св-04Х20Н10Г2Б, Св-03Х24Н13Г2Б. Технические условия | |
ТУ 27.30.09.32-2012 | Проволока сварочная из высоколегированных марок стали Св-01Х12Н2-ВИ, Св-08Х14Н8С3Б, Св-03Х14Н8С3БУ, Св-08Х19Н10Г2Б, Св-04Х19Н11М3, Св-02Х24Н13, Св-02Х24Н13Б, Св-07Х25Н13, Св-10Х16Н25АМ6, Св-04Х20Н10Г2Б, Св-03Х24Н13Г2Б, Св-03Х19Н60М15, Св-06Х24Н6ТАФМ, Св-02Х27Н6ТАМ3, Св-04Х19Н9С2, Св-07Х19Н10Б, Св-15Х18Н12С4ТЮ, Св-10Х18Н11С4. Технические условия | |
ТУ 27.30.09.41-2012 | Проволока стальная сварочная марок Св-01Х12Н2-ВИ, Св-08Х14Н8С3Б, Св-03Х14Н8С3БУ, Св-08Х19Н10Г2Б, Св-04Х19Н11М3, Св-02Х24Н13, Св-02Х24Н13Б, Св-07Х25Н13, Св-10Х16Н25АМ6, Св-04Х20Н10Г2Б, Св-03Х24Н13Г2Б, Св-03Х19Н60М15, Св-06Х24Н6ТАФМ, Св-02Х27Н6ТАМ3, Св-04Х19Н9С2, Св-07Х19Н10Б, Св-15Х18Н12С4ТЮ, Св-10Х18Н11С4. Технические условия | |
ТУ 27.30.09.44-2013 | Проволока стальная сварочная марок Св-01Х12Н2-ВИ, Св-08Х19Н10Г2Б, Св-04Х19Н11М3, Св-07Х25Н13, Св-10Х16Н25АМ6, Св-04Х20Н10Г2Б, Св-03Х24Н13Г2Б, Св-03Х19Н60М15. Технические условия | |
ТУ 14-1-1890-76 | Проволока сварочная из стали марки Св-08Х14Н8С3Б (ЭП305). Технические условия | |
ТУ 14-1-2208-77 | Проволока сварочная из стали Св-03Х16Н9М2 (ЭП954). Опытная партия. Технические условия | |
ТУ 14-1-1959-77 | Проволока стальная сварочная марки Св-04Х17Н10М2. Технические условия | |
ТУ 14-1-2143-77 | Проволока стальная сварочная марки Св-03Х15Н35Г7М6Б (ЭП855). Технические условия | |
ТУ 14-1-4591-89 | Проволока стальная сварочная марки Св-04Х20Н10Г2Б (ЭП762). Технические условия | |
ТУ-14-131-1035-2007 | Проволока стальная сварочная марки Св-03Х19Н60М15 (ЭК185). Технические условия | |
ТУ 14-1-1836-76 | Проволока сварочная из сплава марки Св-08Н60Г8М7Т (ЭП705). Технические условия | |
ТУ 14-131-1135-2014 | Проволока стальная сварочная марки Св-10Г1СН1МА. Технические условия | |
ТУ 14-1-3146-81 | Лента стальная сварочная из коррозионностойкой стали марок Св-08Х19Н10Г2Б, Св-10Х16Н25АМ6 (ЭИ395), Св-04Х19Н11М3, Св-07Х25Н13. Технические условия | |
ТУ 27.30.09.019-2008 | Лента холоднокатаная стальная наплавочная марок Св-08Х19Н10Г2Б, Св-04Х20Н10Г2Б, Св-02Х21Н11Г2Б, Св-03Х22Н11Г2Б, Св-03Х24Н13Г2Б, Св-07Х25Н13. Технические условия | |
ТУ 2730.09.034-2012 | Лента холоднокатаная стальная марок Св-07Х25Н13, Св-04Х20Н10Г2Б (ЭП762), Св-02Х21Н11Г2Б, Св-02Х24Н13Г2Б, Св-03Х22Н11Г2Б, Св-03Х24Н13Г2Б. Технические условия | |
ТУ 14-1-2270-2013 | Лента холоднокатаная сварочная из стали марки Св-04Х20Н10Г2Б (ЭП762). Технические условия | |
ТУ-14-1-5363-2008 | Лента стальная сварочная марок Св-07Х25Н13А, Св-04Х20Н10Г2БА, Св-08Х19Н10Г2БА, Св-02Х23Н15, Св-02Х18Н10Б. Технические условия | |
ОСТ 5.9224-87 | Электроды покрытые металлические специального назначения для ручной дуговой сварки и наплавки. Общие технические условия | |
ОСТ 5Р.9369-2015 | Электроды покрытые металлические специального назначения для ручной дуговой сварки стали перлитного класса. Технические условия | |
ОСТ В5Р.9374-81 | Электроды покрытые металлические марок ЭА-112/15, ЭА-395/9, ЭА-606/11, ЭА-981/15 и ЭА-48М/22 для ручной дуговой сварки. Технические требования | |
ОСТ 5Р.9370-2011 | Стандарт судостроения. Электроды покрытые металлические специального назначения для ручной дуговой сварки стали аустенитного класса. Технические условия | |
ТУ 5.965-11187-81 | Электроды марок ЭА-855/51 и ЭА-582/23. Технические условия | |
ОСТ 24.948.01-90 | Электроды покрытые металлические для ручной дуговой сварки и наплавки оборудования атомных электростанций. Марки (с Изменениями N 1 - 15) | |
ТУ 127300 5-046-00212179-2010 | Электроды покрытые металлические для ручной дуговой сварки марки ЦЛ-25Л. Технические условия | |
ТУ 127300 5-048-00212179-2010 | Электроды покрытые металлические для ручной дуговой сварки марки ЦЛ-25ЛБ. Технические условия | |
ТУ 27.30.09.026-2010 | Электроды покрытые металлические для ручной дуговой сварки марки ЦТ-48У. Технические условия | |
ОСТ В5Р.9449-85 | Флюс АН-42 | |
ОСТ 24.948.02-99 | Флюсы сварочные плавленые для энергомашиностроения (с Изменениями N 01-2001, N 02-2003, N 03-2013) | |
ТУ 5.965-11175-2002 | Флюс марки 48НФ-18М (НФ-18М). Технические условия | |
ОСТ 5Р.9206-75 | Плавленый флюс 48-ОФ-6 | |
ТУ 5.965-11364-2002 | Плавленый флюс ОФ-40. Технические условия | |
ТУ 27.50.09.039-2012 | Флюс керамический марки ФЦК-17. Технические условия | |
ТУ 27.50.09.030-2012 | Флюс керамический марки ФЦК-18. Технические условия | |
ТУ 27.50.09.037-2012 | Флюс керамический марки ФЦК-19. Технические условия | |
ТУ 17 1800 4-07-14253733-08 | Керамический легирующий флюс марки СФМ-301. Технические условия | |
ТУ 48-19-221-83 | Прутки из иттрированного вольфрама марки СВИ-1. Технические условия | |
ТУ 48-19-27-88 | Вольфрам лантанированный в виде прутков. Технические условия |
УДК 621.039:621.791:621.791.92:669 | ОКС 27.120.10 |
Ключевые слова: стали, сварка, наплавка, термическая обработка, контроль, устранение дефектов | |
Вернуться в "Каталог нормативных документов"
Источник информации: https://internet-law.ru/documents/prod/gost-r_gosudarstvennyj-standart/5/gost_11203.html
На правах рекламы:
|
© Антон Серго, 1998-2026.
|
Разработка сайта |
|