

Полное меню
- Актуальное
законодательство - Интернет
и право- - Рассылка ''Закон есть закон''
- - Форум сайта (архив)
- - Законодательство
- - Судебная практика (необычная)
- - Судебная практика (авторская)
- - Процедура UDRP и и решения WIPO
- - Книги серии ''Интернет и Право''
- - Книги в открытом доступе
- - Учебный курс ''Интернет и Право''
- - Учебный курс ''Доменные споры''
- - Литература по ''Интернет и Право''
- - Литература по интел. собственности
- - Научный уголок (работы гостей)
- - Авторские публикации
- Информационные
материалы - ЮРИДИЧЕСКИЕ
УСЛУГИ- - Перечень юридических услуг
- - Карта юридических услуг
- - Юридическая консультация
- - Доменные споры (RU), авторское право
- - Международный суд по доменам (COM)
- - Защита прав на маркетплейсе (WB, Ozon)
- - Защита прав в соцсетях (Vk, Ok, FB)
- - Купля-продажа домена, сайта, ПО
- - Досудебное урегулирование конфликта
- - Защита чести и деловой репутации
- - Отмена блокировки сайта/домена РКН
- - ФАС: товарные знаки, авторское право
- - Регистрация ПО/сайта (Роспатент)
- - Юридическая проверка домена
- - Нотариальное заверение сайтов
- - Способы и формы оплаты услуг
- - Мы в СМИ
- - О компании, клиенты
- - Наши дела и победы
- - Контакты и реквизиты
- Информация
о сайте -


ОписаниеИсточник публикации М.: Стандартинформ, 2016 Примечание к документу Документ введен в действие с 1 июня 2016 года. Взамен ГОСТ Р 53630-2009. Название документа "ГОСТ Р 53630-2015. Национальный стандарт Российской Федерации. Трубы напорные многослойные для систем водоснабжения и отопления. Общие технические условия" (утв. и введен в действие Приказом Росстандарта от 19.11.2015 N 1890-ст) "ГОСТ Р 53630-2015. Национальный стандарт Российской Федерации. Трубы напорные многослойные для систем водоснабжения и отопления. Общие технические условия"
|
||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||


 , округленное в большую сторону до 0,1 мм.
Класс эксплуатации | Tраб <1>, °C | Время при Tраб, лет | Tмакс <2>, °C | Время при Tмакс, лет | Tавар <3>, °C | Время при Tавар, ч | Типичная область применения |
1 | 60 | 49 | 80 | 1 | 95 | 100 | Горячее водоснабжение (60 °C) |
2 | 70 | 49 | 80 | 1 | 95 | 100 | Горячее водоснабжение (70 °C) |
4 | 20 | 2,5 | 70 | 2,5 | 100 | 100 | Высокотемпературное напольное отопление. Низкотемпературное отопление отопительными приборами |
40 | 20 | ||||||
60 | 25 | ||||||
5 | 20 | 14 | 90 | 1 | 100 | 100 | Высокотемпературное отопление отопительными приборами |
60 | 25 | ||||||
80 | 10 | ||||||
ХВ | 20 | 50 | - | - | - | - | Холодное водоснабжение |
4.2.2 Для класса эксплуатации может быть установлена более чем одна рабочая температура, при этом время для различных значений рабочей температуры должно быть суммировано (например, для класса эксплуатации 5 температурный режим на 50 лет: 20 °C в течение 14 лет, 60 °C в течение 25 лет, 80 °C в течение 10 лет, 90 °C в течение 1 года и 100 °C в течение 100 ч).
Примечание - Могут быть установлены другие классы эксплуатации, но настоящий стандарт не применяют при значениях температур Tраб, Tмакс, Tавар выше указанных в таблице 1.
4.2.3 Рабочее давление pD для класса эксплуатации выбирают из ряда 0,4; 0,6; 0,8 и 1,0 МПа по приложению А.
4.2.4 Трубы, рассчитанные для классов эксплуатации 1, 2, 4 и/или 5, являются пригодными для транспортирования холодной воды в течение 50 лет при рабочей температуре 20 °C и рабочем давлении 1,0 МПа.
4.3 Длительная прочность многослойных труб должна быть определена по ГОСТ Р 54867-2011 (подраздел 6.1) расчетным методом (метод I) или по ГОСТ Р 54867-2011 (подраздел 6.2) методом испытаний давлением (метод II).
Метод I допускается использовать для многослойных P-труб, у которых материалы слоев, рассчитанных на нагрузку, прошли испытания на длительную прочность по ГОСТ Р 54866 и соответствуют требованиям ГОСТ 32415-2013 (приложение В).
4.4 Трубы, применяемые в системах хозяйственно-питьевого водоснабжения, должны соответствовать установленным санитарно-эпидемиологическим и гигиеническим требованиям.
4.5 Условное обозначение трубы включает в себя:
- слово "труба";
- сокращенное обозначение материалов слоев, начиная с внутреннего слоя (с указанием типа сшивки полиэтилена для PE-X);
- номинальный наружный диаметр и номинальную толщину стенки трубы в миллиметрах;
- класс эксплуатации и соответствующее рабочее давление pD в мегапаскалях или барах.
Примечание - Аббревиатура сокращенных обозначений полимерных материалов труб - согласно ГОСТ 32415.
Примеры условных обозначений
Многослойная M-труба номинальным наружным диаметром 16 мм и номинальной толщиной стенки 2,2 мм с внутренним и наружным слоем из силанольносшитого полиэтилена PE-Xb и скрытым алюминиевым слоем AL:
Труба PE-Xb/AL/PE-Xb 16 x 2,2 класс 2/1,0 МПа класс 5/1,0 МПа.
Многослойная P-труба номинальным наружным диаметром 20 мм и номинальной толщиной стенки 2,8 мм с внутренним слоем из полиэтилена повышенной термостойкости PE-RT тип II и скрытым слоем этиленвинилового спирта EVOH:
Труба PE-RT тип II/EVOH/PE-RT тип II 20 x 2,8 класс 2/1,0 МПа класс 5/0,8 МПа.
5.1 Характеристики
5.1.1 Трубы должны иметь ровные, гладкие и чистые внутреннюю и наружную поверхности без пузырей, трещин, раковин, царапин, посторонних включений и других дефектов поверхности. На торцах труб не должно быть расслоений.
Цвет труб (слоев труб) указывают в технической документации или стандарте изготовителя.
Для многослойных M-труб и P-труб значения испытательного давления для времени испытаний до 1000 ч должны быть установлены в технической документации или стандарте изготовителя на основе результатов испытаний или данных о длительной прочности многослойной трубы однотипной конструкции и размера.
Примечания
1 Для испытаний на стойкость к внутреннему давлению контрольное время испытаний составляет 22, 165 и 1000 ч в зависимости от цели испытаний.
2 Прочность сварного шва металлического слоя M-труб обеспечивается требованиями стойкости труб к внутреннему давлению.
5.1.3 Многослойная M-труба (металлополимерная труба) должна быть стойкой к расслоению при радиальном расширении конусом внутреннего диаметра трубы на 10%.
5.1.4 При оценке стойкости к расслоению внутреннего полимерного и скрытого металлического слоя M-трубы растягивающая нагрузка Fр должна быть не менее 20 Н/см.
5.1.5 Многослойные M-трубы и P-трубы не должны иметь расслоений после испытаний на стойкость к циклическому изменению температуры.
5.1.6 Изменение длины после прогрева P-труб должно быть не более 3%. Слои труб не должны разделяться.
5.1.7 Разность показателя текучести расплава (ПТР) каждого полимерного слоя труб и ПТР их исходного материала должна быть не более 0,3 г/10 мин.
5.1.8 Степень сшивки слоев из сшитого полиэтилена PE-X в зависимости от типа сшивки должна быть не менее:
- PE-Xa - 70%;
- PE-Xb - 65%;
- PE-Xc - 60%.
ИС NORMPROD: примечание. Текст дан в соответствии с официальным текстом документа. |
5.1.9 Для многослойных труб, которые заявлены как трубы с кислородным барьером, кислородопроницаемость при температуре 40 °C должна быть не более 0,32 мг/(м2·сут), а при температуре и 80 °C - не более 3,6 мг/(м2·сут).
Примечание - Трубы с замкнутым продольно сваренным алюминиевым слоем толщиной не менее 100 мк рассматривают как трубы с кислородным барьером. Дополнительного испытания на кислородопроницаемость для такого типа труб не требуется.
5.2 Требования к сырью и материалам
5.2.1 Для изготовления полимерных слоев, рассчитанных на нагрузку, применяют материалы по 5.2.1.1 - 5.2.1.5, длительная гидростатическая прочность которых должна быть не менее установленной эталонными графиками и уравнениями в соответствии с ГОСТ 32415-2013 (приложение В).
5.2.1.1 Сшитый полиэтилен PE-X минимальной длительной прочностью MRS не менее 8,0 МПа следующих типов сшивки:
PE-Xa - пероксидный;
PE-Xb - силанольный;
PE-Xc - электронный.
5.2.1.2 Полиэтилен повышенной термостойкости PE-RT типов PE-RT тип I и PE-RT тип II минимальной длительной прочностью MRS не менее 8,0 МПа.
5.2.1.3 Полипропилен рандомсополимер PP-R минимальной длительной прочностью MRS не менее 8,0 МПа.
5.2.1.4 Полипропилен рандомсополимер повышенной термостойкости с модифицированной кристалличностью PP-RCT минимальной длительной прочностью MRS не менее 11,2 МПа.
5.2.1.6 Коэффициенты запаса прочности указаны в таблице 2.
Таблица 2
Материал | Коэффициент запаса прочности C при температуре | |||
Tраб | Tмакс | Tавар | 20 °C/50 лет | |
PP-R, PP-RCT | 1,5 | 1,3 | 1,0 | 1,4 |
PE-X | 1,5 | 1,3 | 1,0 | 1,25 |
PB | 1,5 | 1,3 | 1,0 | 1,25 |
PE-RT | 1,5 | 1,3 | 1,0 | 1,25 |
Для многослойных M-труб принимают коэффициент запаса прочности в зависимости от материала внутреннего слоя.
Для многослойных P-труб коэффициент запаса прочности C определяют в общем случае по формуле
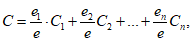 (1)
где e1, e2, ..., en - толщина каждого слоя, рассчитанного на нагрузку;
e - суммарная толщина слоев, рассчитанных на нагрузку;
C1, C2, ..., Cn - коэффициент запаса прочности каждого слоя, рассчитанного на нагрузку.
5.2.2 Термостойкость материалов
5.2.2.1 Термостойкость материала слоя P-труб, рассчитанного на нагрузку, проверяют испытаниями на термическую стабильность при действии внутреннего давления при температуре 110 °C в течение 8760 ч и кольцевом (гидростатическом) напряжении, указанном в ГОСТ 32415-2013 (таблица 14). Испытания проводят на образцах в форме трубы с толщиной стенки, соответствующей минимальной толщине стенки в выпускаемом диапазоне диаметров.
5.2.2.2 Термостойкость материала внутреннего слоя M-труб проверяют испытаниями на термическую стабильность при действии внутреннего давления при температуре 110 °C в течение 8760 ч и кольцевом (гидростатическом) напряжении, составляющем не менее 50% значения, указанного в ГОСТ 32415-2013 (таблица 14).
Испытания проводят на образцах в форме трубы, толщина стенки которой должна быть не более двукратной наименьшей толщины внутреннего слоя в выпускаемом диапазоне диаметров.
5.2.2.3 Полимерный материал наружного слоя M-труб, не указанный в 5.2.1, должен быть проверен на термостойкость (приложение Б).
5.2.3 Для обеспечения адгезии слоев трубы используют термопластичные клеевые композиции, марки которых должны быть установлены в технической документации или стандарте изготовителя. Температура плавления клеевой композиции в полностью прореагировавшем состоянии должна быть не менее 120 °C при определении методом дифференциальной сканирующей калориметрии по ГОСТ Р 55134.
5.2.4 В качестве металлического слоя используют, как правило, алюминиевую фольгу в виде ленты, требования к которой, в том числе предел прочности и относительное удлинение после разрыва, должны быть установлены в технической документации или стандарте изготовителя.
5.2.5 Массовая доля летучих веществ должна быть не более 0,035% по массе для каждого используемого в трубе полимерного материала.
5.3 Комплектность
В комплект поставки должны входить трубы, а также документ, удостоверяющий их качество в соответствии с 7.3.
5.4 Маркировка
5.4.1 Трубы должны иметь маркировку по всей длине с интервалом не более 1 м, которая должна содержать, как минимум:
- наименование или товарный знак изготовителя;
- сокращенное обозначение материала слоев, начиная с внутреннего слоя;
- номинальный наружный диаметр и номинальную толщину стенки трубы;
- дату изготовления;
- обозначение настоящего стандарта и/или стандарта (технических условий) изготовителя на трубу данной конструкции.
5.4.2 Маркировку труб выполняют, как правило, способом струйной печати.
Маркировку труб следует проводить способом, обеспечивающим ее сохранность в процессе транспортирования, хранения, монтажа и эксплуатации и не ухудшающим качество изделия.
Примечание - Изготовитель не несет ответственности за маркировку, ставшую неразборчивой в результате следующих действий при транспортировании, хранении, монтаже и эксплуатации: окрашивание, зачистка поверхности, применение моющих средств и других действий, за исключением согласованных или установленных изготовителем.
При нанесении маркировки методом печати цвет символов маркировки должен отличаться от цвета поверхности труб. Размер шрифта и качество нанесения символов маркировки должны обеспечивать ее разборчивость без применения увеличительных приборов.
5.4.3 Транспортная маркировка - по ГОСТ 14192.
Каждую упаковочную единицу продукции снабжают ярлыком, содержащим следующую информацию:
- наименование и адрес предприятия-изготовителя;
- условное обозначение трубы;
- номер партии и дата изготовления;
- длина трубы в упаковке.
5.5 Упаковка
5.5.1 Способ упаковки труб в зависимости от формы поставки (в бухтах или в отрезках) должен соответствовать указанному в технической документации или стандарте изготовителя для обеспечения сохранности труб при хранении и транспортировании и безопасности погрузо-разгрузочных работ.
5.5.2 Номинальная длина труб (в отрезках или бухтах) и ее предельное отклонение должны быть указаны в технической документации или стандарте изготовителя.
Плоскость отреза трубы должна быть перпендикулярна ее оси.
Концы труб рекомендуется закрывать заглушками.
5.5.3 Трубы могут быть сформированы в транспортные пакеты с использованием средств крепления, обеспечивающих надежность крепления и не ухудшающих качество поверхности труб.
6.1 При производстве труб следует соблюдать требования безопасности, установленные ГОСТ 12.3.002, ГОСТ 12.3.030 и технологической документацией изготовителя.
6.2 При нагревании полимеров и полимерных материалов в процессе производства многослойных труб в воздух выделяются летучие продукты термоокислительной деструкции. Предельно допустимые концентрации (ПДК) этих веществ в воздухе рабочей зоны производственных помещений, а также их классы опасности по [1] указаны в таблице 3.
Таблица 3
Предельно допустимые концентрации веществ
в воздухе рабочей зоны
Наименование вещества | ПДК вещества в воздухе рабочей зоны по [1], мг/м3 | Класс опасности по [1] |
Формальдегид (метаналь) | 0,5 | 2 |
Ацетальдегид (этаналь) | 5,0 | 3 |
Оксид углерода | 20,0 | 4 |
Уксусная (этановая) кислота | 5,0 | 3 |
Аэрозоль полипропилена | 10,0 | 3 |
Аэрозоль полиэтилена | 10,0 | 4 |
Аэрозоль полибутена | 10,3 | 3 |
Оксид этилена (оксид этена) | 1,0 | 3 |
Примечание - Согласно [1] при одновременном содержании в воздухе рабочей зоны нескольких вредных веществ однонаправленного действия сумма отношений фактических концентраций каждого из них (K1, K2, ..., Kn) в воздухе к их ПДК (ПДК1, ПДК2, ..., ПДКn) не должна превышать единицы: 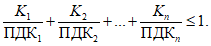 | ||
6.3 Трубы в условиях хранения, транспортирования, монтажа и эксплуатации не выделяют в окружающую среду токсических веществ и не оказывают при непосредственном контакте вредного влияния на организм человека.
6.4 При производстве труб из полимерных материалов следует соблюдать требования пожарной безопасности в соответствии с ГОСТ 12.1.004. В случае пожара тушение труб из полимерных материалов проводят огнетушащими составами, двуокисью углерода, огнетушащими порошками, распыленной водой со смачивателями, кошмой. Для защиты от токсичных продуктов горения применяют изолирующие противогазы или фильтрующие противогазы марки М или БКФ.
6.5 Образующиеся при производстве труб из полимерных материалов отходы не токсичны и в основном подлежат вторичной переработке. Непригодные для вторичной переработки отходы подлежат уничтожению в соответствии с санитарными правилами, предусматривающими порядок накопления, транспортирования и захоронения промышленных отходов.
Применительно к использованию, транспортированию и хранению труб из полимерных материалов специальные требования к охране окружающей среды не предъявляются.
7.1 Для проверки соответствия труб требованиям настоящего стандарта проводят испытания следующих видов:
- приемо-сдаточные - при приемке партий труб службой качества предприятия-изготовителя;
- периодические - для контроля стабильности качества продукции и возможности продолжения ее выпуска;
- приемочные - при приемке изделий, изготовленных впервые;
- типовые - при переходе на новые марки материала, смене поставщика материала, а также при изменениях в рецептуре, при расширении сортамента (диапазона выпускаемых диаметров) и при изменении конструкции;
- инспекционные - испытания, проводимые в выборочном порядке в целях контроля стабильности качества продукции специально уполномоченными организациями.
7.2 Приемку труб службой качества изготовителя осуществляют партиями.
Партией считают количество труб одинаковой конструкции, одного типоразмера (одного номинального наружного диаметра и толщины стенки), изготовленных из материалов одной марки на одном технологическом оборудовании, сдаваемых одновременно и сопровождаемых одним документом о качестве.
- наименование и местонахождение изготовителя;
- условное обозначение трубы;
- номер партии и дату изготовления;
- размер партии в метрах;
- результаты испытаний или подтверждение соответствия труб требованиям настоящего стандарта и/или стандарта (технических условий) изготовителя.
7.4 Отбор образцов труб для приемо-сдаточных испытаний осуществляют от каждой партии изделий.
Отбор образцов для испытаний проводят методом случайной выборки. Допускается у изготовителя формировать объем выборки равномерно в процессе производства.
Частота контроля, объем выборки и процедура отбора образцов для приемо-сдаточных и периодических испытаний должны быть установлены в технической документации или стандарте изготовителя.
Для периодических, типовых и инспекционных испытаний образцы труб отбирают от партий, прошедших приемо-сдаточные испытания, группируя изделия по следующим признакам:
- по номинальному наружному диаметру согласно таблице 4;
- по рабочему давлению согласно таблице 5.
Таблица 4
Группа размеров | Диапазон значений номинального наружного диаметра dn, мм |
1 | dn <= 26 |
2 | 26 < dn <= 63 |
3 | dn > 63 |
Группа давлений | Рабочее давление, МПа |
1 | 0,4; 0,6 |
2 | 0,8; 1,0 |
Трубы отбирают в виде проб - отрезков труб длиной, достаточной для получения образцов, в количестве, установленном методом испытания.
7.5 Номенклатура показателей, установленных настоящим стандартом для приемо-сдаточных и периодических испытаний труб, указана в таблице 6.
Таблица 6
Приемо-сдаточные и периодические испытания
Наименование показателя | Номер пункта настоящего стандарта | Частота контроля | Объем выборки проб/образцов, шт. | |
Технические требования | Методы контроля | |||
Внешний вид, маркировка | Каждая партия | Не менее 3 | ||
Размеры | Каждая партия | Не менее 3 | ||
Стойкость к внутреннему давлению: 95 °C/22 ч или 165 ч | Каждая партия | 1 | ||
95 °C/1000 ч | Один раз в 12 мес | 1 от каждого типоразмера | ||
Стойкость к расслоению при расширении конусом | Один раз в 12 мес | 3 | ||
Стойкость к расслоению | Каждая партия | 1 | ||
Изменение длины после прогрева | Один раз в 12 мес | 3 от каждой группы размеров | ||
ПТР | Один раз в 12 мес | 2 от каждой группы размеров | ||
Степень сшивки | Каждая партия | 2 | ||
7.6 Номенклатура показателей, установленных настоящим стандартом для приемочных и типовых испытаний труб, указана в таблице 7.
Таблица 7
Приемочные и типовые испытания
Наименование показателя | Вид испытаний | Номер пункта настоящего стандарта | Объем выборки | ||||
Технических требований | Методов контроля | ||||||
Внешний вид, маркировка | + | + | + | + | Для каждого типоразмера | ||
Размеры | + | + | + | + | Для каждого типоразмера | ||
Длительная прочность многослойных труб | + | + | - | + | Для каждой однотипной конструкции и группы размеров | ||
Стойкость к расслоению после циклического изменения температуры | + | + | + <а> | - | Для каждой однотипной конструкции | ||
Изменение длины после прогрева | + | + | + | - | Для каждой однотипной конструкции | ||
ПТР | + | + | + | - | Для каждой однотипной конструкции | ||
Степень сшивки | + | + | + | - | Для каждой однотипной конструкции | ||
Кислородопроницаемость | + | - | + <б> | - | Для каждой однотипной конструкции | ||
<а> При изменении клеевой композиции или ее номинальной толщины (количества) по документации изготовителя. <б> При изменении материала барьерного слоя или его номинальной толщины по документации изготовителя. Примечание - Символ "+" означает проведение испытаний, "-" означает, что испытания не проводят. | |||||||
7.7 Если при приемо-сдаточных испытаниях хотя бы один образец труб по какому-либо показателю не будет соответствовать требованиям настоящего стандарта, то проводят повторные испытания по этому показателю на удвоенном количестве образцов, отобранных из той же партии. В случае неудовлетворительных результатов повторных испытаний партия изделий приемке не подлежит.
При получении неудовлетворительных результатов периодических и типовых испытаний проводят повторные испытания по несоответствующему показателю на удвоенном количестве образцов. В случае неудовлетворительных результатов повторных испытаний должны быть выявлены и устранены причины, приведшие к несоответствию.
7.8 Номенклатура показателей, установленных настоящим стандартом для инспекционных испытаний труб, указана в таблице 8. Периодичность инспекционных испытаний составляет, как правило, один раз в год.
Примечание - Для инспекционных испытаний рекомендуется отбирать трубы типоразмера, который выпускается в наибольших объемах в пределах данной группы размеров или не проходил ранее инспекционные испытания.
Таблица 8
Наименование показателя | Номер пункта настоящего стандарта | Объем выборки проб/образцов, шт. | |
Технические требования | Методы контроля | ||
Внешний вид, маркировка | 3 от каждой группы размеров | ||
Размеры | 3 от каждой группы размеров | ||
Стойкость к внутреннему давлению 95 °C/1000 ч | 3 от каждой группы размеров | ||
Стойкость к расслоению | 1 от каждой группы размеров | ||
Степень сшивки | 2 от каждой группы размеров | ||
8.1 Испытания труб проводят не ранее чем через 15 ч после их изготовления.
Внешний вид поверхности труб может быть проверен сравнением контролируемого образца с образцом-эталоном, утвержденным в установленном порядке.
8.3 Соответствие сырья и материалов проверяют по паспортам качества и сертификатам поставщика.
8.4 Массовую долю летучих веществ материала определяют по ГОСТ 26359 при температуре сушки (105 +/- 2) °C в течение (65 +/- 5) мин.
8.5.1 Размеры труб определяют по ГОСТ Р ИСО 3126.
8.5.2 Перед испытаниями образцы выдерживают при температуре (23 +/- 2) °C не менее 2 ч.
8.5.3 Средний наружный диаметр трубы определяют в сечении на расстоянии не менее 25 мм от торца.
8.5.4 Овальность трубы определяют как разность между максимальным и минимальным значениями наружного диаметра в одном сечении трубы.
8.5.5 Толщину стенки труб (минимальную и среднюю) определяют в сечении на расстоянии не менее 25 мм от торца. Для определения средней толщины стенки измерения проводят не менее чем в шести равномерно расположенных по окружности точках.
8.5.6 Толщину отдельных слоев определяют на поперечном разрезе трубы с помощью измерительного микроскопа или другим способом не менее чем в шести равномерно расположенных по окружности точках.
8.6 Стойкость труб к внутреннему давлению определяют по ГОСТ ISO 1167-1. Среда испытаний - "вода в воде", концевые заглушки - типа А.
Результат испытаний считают положительным, если в течение контрольного времени испытаний не произошло разрушения образцов труб.
8.7 Стойкость к расслоению при расширении конусом проверяют с помощью калибра, показанного на рисунке 1.
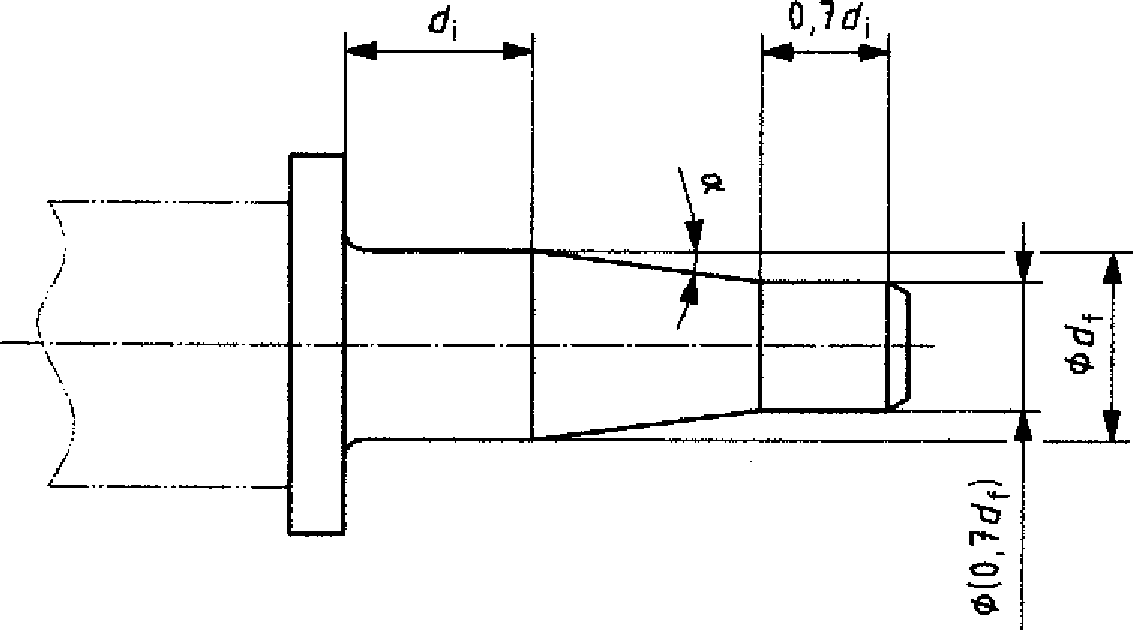
Рисунок 1 - Калибр для проверки стойкости к расслоению
Диаметр калибра df = 1,1di, где di - внутренний диаметр трубы, установленный в документации изготовителя.
Образцом является отрезок трубы свободной длиной 4dn, но не менее 50 мм. Испытывают три образца.
Испытания проводят при температуре (23 +/- 2) °C.
Калибр вставляют в трубу до предела и извлекают из трубы.
При испытаниях допускается использовать зажимные приспособления для центровки образца трубы и калибра, а также устройство для создания нагрузки сжатия, необходимой для захода калибра в трубу с постоянной скоростью.
Наличие повреждений в зоне расширения проверяют визуально через 15 мин после извлечения калибра из трубы. Не допускаются разделение слоев (расслоение) и разрушение сварного шва.
8.8 Стойкость к расслоению внутреннего полимерного и скрытого металлического слоя M-трубы определяют на разрывной машине с использованием приспособления для растяжения (рисунок 2).
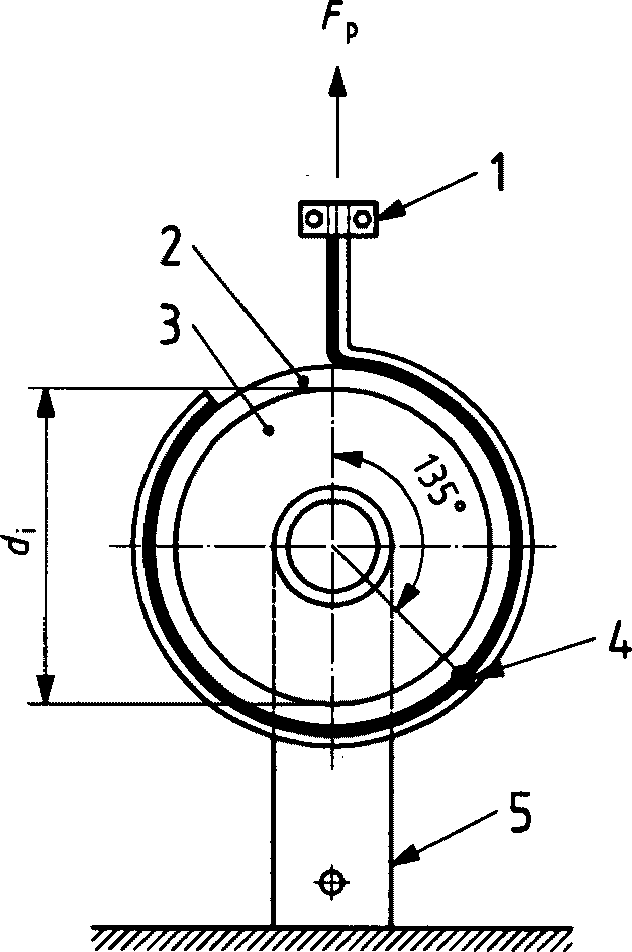
1 - наружный и металлический слои трубы
в зажиме разрывной машины; 2 - внутренний слой трубы;
3 - валик на роликовом подшипнике; 4 - шов металлического
слоя; 5 - держатель образца; di - внутренний диаметр трубы
От одного отрезка многослойной M-трубы длиной 1 м нарезают перпендикулярно продольной оси трубы десять кольцевых образцов равной длины.
Металлический слой кольцевого образца разрезают по образующей вдоль оси трубы, отделяют и отгибают от внутреннего слоя на участке длиной lс, обеспечивающей фиксацию в подвижном зажиме разрывной машины. Длина lс должна быть не более 12 мм и постоянна в пределах +/- 0,1 мм для всех образцов.
Для пяти из десяти образцов угол  положения шва металлического слоя должен составлять 135° +/- 5° (как показано на рисунке 2), а для оставшихся пяти образцов
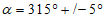 .
положения шва металлического слоя должен составлять 135° +/- 5° (как показано на рисунке 2), а для оставшихся пяти образцов .Образец устанавливают на цилиндрическом валике, держатель которого закреплен в неподвижном зажиме разрывной машины. Валик должен иметь возможность свободно проворачиваться в процессе испытаний. Валик имеет наружный диаметр 0,95di, где di - внутренний диаметр образца трубы, и длину (12 +/- 1) мм.
Отогнутые слои закрепляют в подвижном зажиме разрывной машины.
Испытания проводят при температуре (23 +/- 2) °C.
К образцу прикладывают растягивающую нагрузку, необходимую для отслаивания металлического слоя при скорости перемещения подвижного зажима (50 +/- 5) мм/мин.
Регистрируют минимальное значение растягивающей нагрузки Fр в диапазоне вращения образца от 30° до 255°.
Для каждого из десяти образцов значение нагрузки должно быть не менее установленного в 5.1.4.
8.9 Стойкость к расслоению проверяют после испытаний на стойкость к циклическому изменению температуры на испытательном стенде, используя схему сборки образцов, в соответствии с ГОСТ 32415-2013 (пункт 8.22).
Для труб номинальным наружным диаметром dn <= 63 мм требуется выполнение 5000 циклов продолжительностью (30 + 2) мин, включающих в себя (15 + 1) мин циркуляции холодной воды температурой (20 +/- 5) °C и (15 + 1) мин циркуляции горячей воды температурой (95 +/- 2) °C.
Для труб номинальным наружным диаметром dn > 63 мм требуется выполнение 2500 циклов продолжительностью (60 + 2) мин, включающих в себя (30 + 1) мин циркуляции холодной воды температурой (20 +/- 5) °C и (30 + 1) мин циркуляции горячей воды температурой (95 +/- 2) °C.
Испытательное внутреннее давление должно соответствовать рабочему давлению многослойной трубы по 4.2.3.
Осевую растягивающую нагрузку F, Н, для предварительно напряженного участка сборного образца определяют по формуле
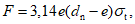 (2)
где dn - номинальный наружный диаметр трубы, мм;
e - толщина стенки, мм;
 - осевое напряжение, указанное в ГОСТ 32415-2013 (пункт 8.22).
Для многослойных M-труб при расчете по формуле (2) используют значения минимальной толщины стенки внутреннего слоя и осевого напряжения для материала внутреннего слоя.
На многослойных M-трубах или P-трубах в процессе испытаний на стойкость к циклическому изменению температуры и после выполнения требуемого количества циклов при визуальном осмотре не должно быть расслоений. Для M-труб после выполнения требуемого количества циклов минимальное значение растягивающей нагрузки Fр, определенное по 8.8, должно соответствовать 5.1.4.
8.10 Определение изменения длины после прогрева P-труб проводят по ГОСТ 27078 в воздушной среде. Эффект расслоения проверяют визуально на торцах образца труб.
8.11 Показатель текучести расплава (ПТР) определяют по ГОСТ 11645.
Определение ПТР гранул исходного материала и ПТР полимерного слоя трубы проводят при одинаковых условиях:
190 °C/5 кг - для PE-RT, PB;
230 °C/2,16 кг - для PP-R, PP-RCT.
Изменение показателя текучести расплава  определяют по формуле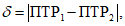
где ПТР1 - показатель текучести расплава исходного сырья, г/10 мин;
ПТР2 - показатель текучести расплава полимерного слоя трубы, г/10 мин.
8.12 Для определения степени сшивки с поперечного сечения слоя из сшитого полиэтилена PE-X снимают стружку толщиной (0,2 +/- 0,02) мм. Ширина стружки должна соответствовать толщине слоя PE-X, минимальная длина - длине окружности по внутреннему диаметру слоя PE-X. Не допускаются включения в образец слоев из других материалов. Масса образца - не менее 0,2 г.
Стружку помещают в контейнер из сетки (нержавеющая сталь или алюминий) с размером ячейки (125 +/- 25) мкм.
Определяют массу контейнера со стружкой с погрешностью не более 0,001 г.
Стружку в контейнере помещают в колбу с кипящим ксилолом с добавкой антиоксиданта в количестве 1% объема ксилола. Соотношение массы растворителя и массы образца должно быть не менее 200:1.
Образцы выдерживают в кипящем ксилоле в течение 8 ч +/- 30 мин, после чего контейнер извлекают из кипящего ксилола и высушивают в термошкафу с принудительной циркуляцией воздуха в течение не менее 3 ч при температуре (140 +/- 2) °C. После охлаждения до комнатной температуры определяют массу контейнера со стружкой после кипячения (масса m3) или массу нерастворенного остатка от стружки (масса m4) с погрешностью не более 0,001 г.
Степень сшивки G, %, вычисляют по формуле (3) или (4)
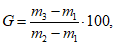 (4)
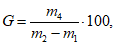 (5)
где m1 - масса контейнера, г;
m2 - масса контейнера со стружкой до кипячения, г;
m3 - масса контейнера со стружкой после кипячения, г;
m4 - масса нерастворенного остатка от стружки, г.
Результат округляют до целого числа.
За результат испытаний принимают среднее арифметическое значение, полученное при испытании двух образцов.
9.1 Трубы транспортируют любым видом транспорта в соответствии с правилами перевозки грузов и техническими условиями погрузки и крепления грузов, действующими на данном виде транспорта.
9.2 Трубы при транспортировании следует оберегать от ударов и механических повреждений, а поверхность труб - от нанесения царапин. Трубы в отрезках необходимо укладывать всей длиной на ровную поверхность платформы транспортных средств.
9.3 Трубы хранят в условиях, исключающих вероятность их механических повреждений, в неотапливаемых или отапливаемых (не ближе 1 м от отопительных приборов) складских помещениях или под навесами.
Трубы при хранении следует защищать от воздействия прямых солнечных лучей.
Условия хранения труб по ГОСТ 15150-69 (раздел 10) - условия 1 (Л), 2 (С) или 5 (ОЖ4).
Проектирование, монтаж и эксплуатацию трубопроводов систем холодного, горячего водоснабжения и отопления следует осуществлять в соответствии с документацией изготовителя с учетом требований СП 30.13330, СП 60.13330, [2], [3].
11.1 Изготовитель гарантирует соответствие труб требованиям настоящего стандарта при соблюдении правил транспортирования и хранения, установленных настоящим стандартом.
11.2 Гарантийный срок - три года со дня изготовления труб.
11.3 Гарантийный срок эксплуатации труб должен быть указан в документации изготовителя.
(обязательное)
ДЛЯ МНОГОСЛОЙНЫХ M-ТРУБ
А.1 Результатом определения длительной прочности многослойных труб по ГОСТ Р 54867 является математическое описание линейных графиков pLPL, как показано на рисунке А.1, с помощью уравнения, которое имеет три или четыре коэффициента.
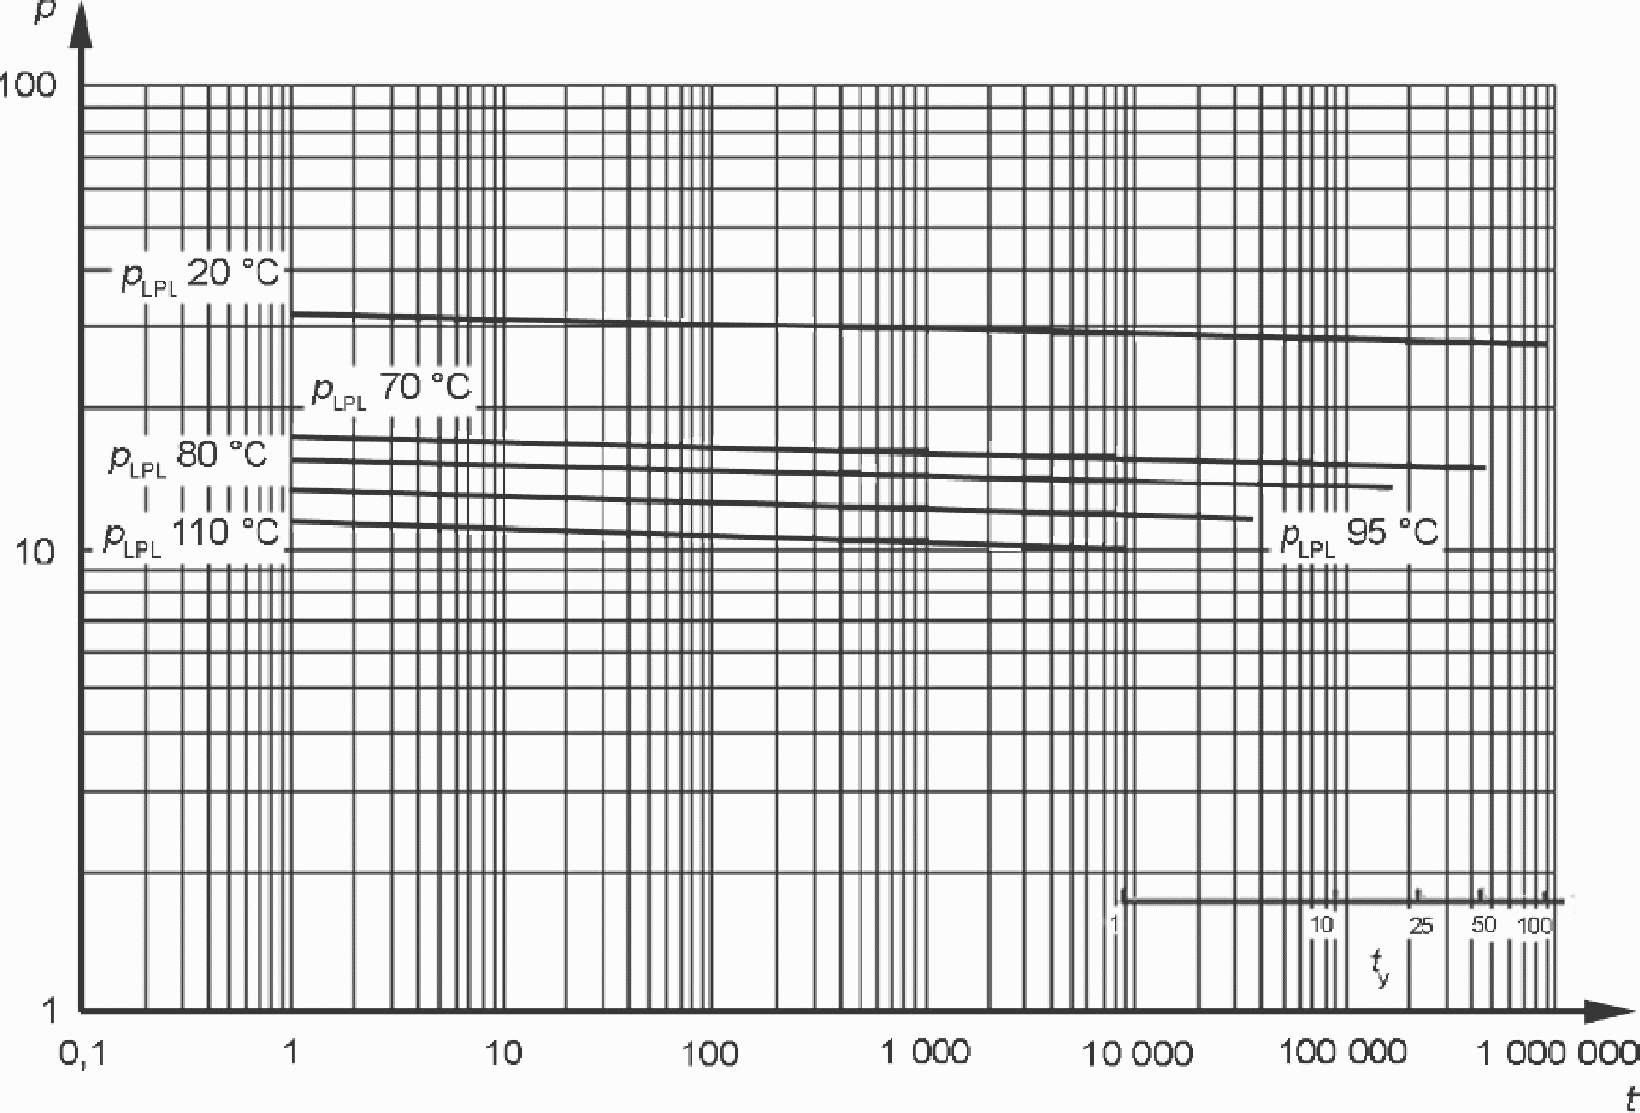
t - время, ч; ty - время, лет; p - давление, бар;
pLPL - нижний доверительный предел прогнозируемого
гидростатического давления, бар
(Труба PE-Xb/AL/PE-Xb 32 x 3 мм)
Примечание - Рисунок А.1 является примером. Для каждой однотипной конструкции трубы необходимо индивидуальное определение по ГОСТ Р 54867 по крайней мере на одном диаметре от каждой группы размеров. В данном примере коэффициенты C1 = -106,645, C2 = 72575,027, C3 = -29,692, C4 = -18743,294.
А.2 Общим уравнением, описывающим длительную прочность многослойных труб, является уравнение вида
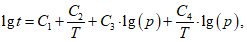 (А.1)
где t - время до разрушения, ч;
T - температура, К (например, 20 °C = 273,15 К + 20 = 293,15 К);
p - давление, бар;
C1, C2, C3, C4 - коэффициенты.
Из уравнения А.1 получают
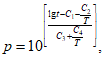 (А.2)
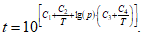
Примечание - Результатом стандартного метода экстраполяции в соответствии с ГОСТ Р 54866 являются коэффициенты для  . Чтобы получить коэффициенты для
 , требуется перерасчет, основанный на значениях нижнего доверительного предела, который выполняют следующим образом. По результатам
 для температур 20 °C, 60 °C или 80 °C, 95 °C и 110 °C при времени 100 ч, 1000 ч, 2000 ч, 3000 ч, 4380 ч (0,5 года), 5256 ч (0,6 года) и 6132 ч (0,7 года) выполняют перерасчет и получают новые значения C1, C2, C3, C4, описывающие
 многослойной M-трубы.
. Чтобы получить коэффициенты для , требуется перерасчет, основанный на значениях нижнего доверительного предела, который выполняют следующим образом. По результатам для температур 20 °C, 60 °C или 80 °C, 95 °C и 110 °C при времени 100 ч, 1000 ч, 2000 ч, 3000 ч, 4380 ч (0,5 года), 5256 ч (0,6 года) и 6132 ч (0,7 года) выполняют перерасчет и получают новые значения C1, C2, C3, C4, описывающие многослойной M-трубы.А.3 Пример выбора рабочего давление pD
Для температурного режима транспортируемой воды, соответствующего классу эксплуатации 2, указанному в таблице 1, выполняют проверку соответствия однотипной конструкции многослойной трубы PE-X/AL/PE-X рабочему давлению pD = 1,0 МПа (10 бар).
Для класса эксплуатации 2 установлен следующий температурный режим в течение срока службы 50 лет:
Tраб = 70 °C в течение 49 лет;
Tмакс = 80 °C в течение 1 года;
Tавар = 95 °C в течение 100 ч.
Для многослойной M-трубы с внутренним слоем из сшитого полиэтилена (PE-X) установлены следующие коэффициенты запаса прочности: при рабочей температуре C = 1,5; при максимальной температуре C = 1,3; при аварийной температуре C = 1,0.
Суммарное годовое повреждение TYD определяют по правилу Майнера
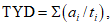 (А.4)
где ai - доля времени действия температуры i в течение года, %;
ti - время непрерывного действия температуры i, которое труба может выдержать без разрушения, выраженное в часах или годах.
Срок службы трубы tx является величиной обратной TYD и составляет
tx = 100/TYD. (А.5)
Пример использования правила Майнера приведен в таблице А.1.
Таблица А.1
Температура | Доля времени, ч | Доля времени a, % | Коэффициент запаса прочности C | Расчетное давление pCD <a>, бар | Время t <b>, ч |  |
Tраб = 70 °C | 429240 | 0,9798 | 1,5 | 15 | 489749,81 | 2,000613·10-4 |
Tмакс = 80 °C | 8760 | 0,02 | 1,3 | 13 | 4625515,46 | 4,323842·10-7 |
Tавар = 95 °C | 100 | 0,0002283 | 1,0 | 10 | 7675479168,00 | 2,974407·10-12 |
<b> Время t рассчитывают по формуле (А.3). В данном примере использованы коэффициенты C1, C2, C3, C4, указанные в примечании к А.1. | ||||||
Результат расчета представлен в таблице А.2.
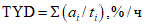 | tx = 100/TYD, ч | tx, лет |
2,004937·10-4 | 498768,79 | 56,94 |
Согласно результатам, представленным в таблице А.2, данная многослойная труба может быть применена для класса эксплуатации 2 (срок службы - не менее 50 лет) при рабочем давлении 1,0 МПа.
(рекомендуемое)
МНОГОСЛОЙНЫХ M-ТРУБ
Термостойкость наружного слоя многослойных M-труб проверяют на трубе с наименьшей толщиной наружного слоя с помощью установки изгиба (рисунок Б.1).
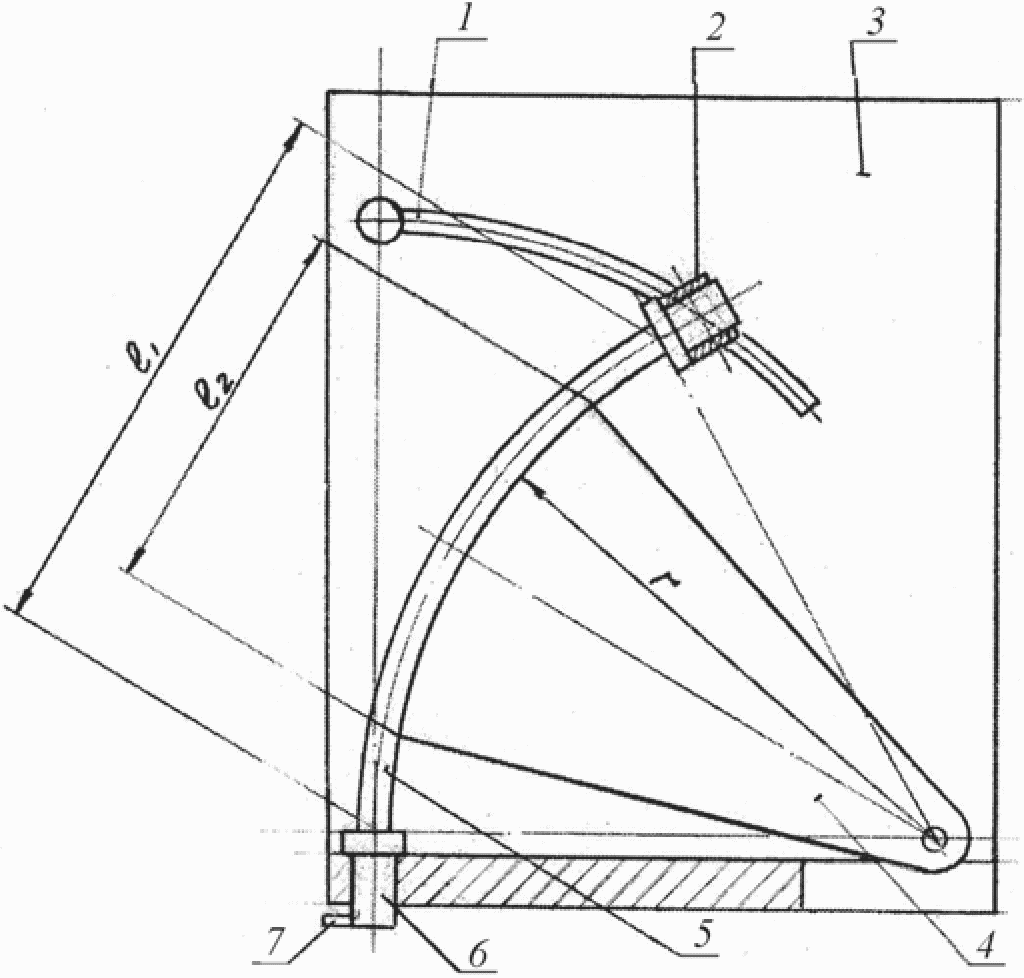
1 - направляющая; 2 - фиксатор; 3 - щит; 4 - шаблон
для задания радиуса изгиба; 5 - труба; 6 - фитинг;
7 - соединительный ниппель; l1 - свободная длина
образца трубы; l2 - длина опоры изгиба;
r - радиус изгиба
термостойкости наружного слоя M-труб по сопротивлению
к растрескиванию после выдержки в сушильном шкафу
Испытуемый образец M-трубы изгибают на установке при температуре (23 +/- 1) °C не ранее чем через 24 ч после изготовления. Параметры изгиба приведены в таблице Б.1.
Таблица Б.1
Материал трубы | Свободная длина трубы l1 | Длина опоры изгиба l2 | Радиус изгиба r | Время изгиба, с |
Полиолефины | 10dn | 7,5dn | 16dn | 3 - 10 |
Примечание - Радиус изгиба выбран в целях создания изгибающей деформации 3%. dn - номинальный наружный диаметр трубы. | ||||
Пример - Для трубы номинальным наружным диаметром 32 мм радиус изгиба r = 16dn = 512 мм. Изгибающая деформация  наружного слоя по отношению к ненапряженному слою трубы
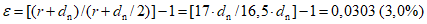 .
наружного слоя по отношению к ненапряженному слою трубы .Помещают установку изгиба с образцом в сушильный шкаф и выдерживают при температуре 110 °C в течение 8760 ч. После этого наружный слой исследуют визуально - на нем не должно быть трещин.
Гигиенические нормативы ГН 2.2.5.1313-03 | Предельно допустимые концентрации (ПДК) вредных веществ в воздухе рабочей зоны | |
Свод правил по проектированию и строительству СП 40-103-98 | Проектирование и монтаж трубопроводов систем холодного и горячего внутреннего водоснабжения с использованием металлополимерных труб | |
Свод правил по проектированию и строительству СП 41-102-98 | Проектирование и монтаж трубопроводов систем отопления с использованием металлополимерных труб |
Вернуться в "Каталог нормативных документов"
Источник информации: https://internet-law.ru/documents/prod/gost-r_gosudarstvennyj-standart/7/gost_74302.html
На правах рекламы:
|
© Антон Серго, 1998-2026.
|
Разработка сайта |
|