

Полное меню
- Актуальное
законодательство - Интернет
и право- - Рассылка ''Закон есть закон''
- - Форум сайта (архив)
- - Законодательство
- - Судебная практика (необычная)
- - Судебная практика (авторская)
- - Процедура UDRP и и решения WIPO
- - Книги серии ''Интернет и Право''
- - Книги в открытом доступе
- - Учебный курс ''Интернет и Право''
- - Учебный курс ''Доменные споры''
- - Литература по ''Интернет и Право''
- - Литература по интел. собственности
- - Научный уголок (работы гостей)
- - Авторские публикации
- Информационные
материалы - ЮРИДИЧЕСКИЕ
УСЛУГИ- - Перечень юридических услуг
- - Карта юридических услуг
- - Юридическая консультация
- - Доменные споры (RU), авторское право
- - Международный суд по доменам (COM)
- - Защита прав на маркетплейсе (WB, Ozon)
- - Защита прав в соцсетях (Vk, Ok, FB)
- - Купля-продажа домена, сайта, ПО
- - Досудебное урегулирование конфликта
- - Защита чести и деловой репутации
- - Отмена блокировки сайта/домена РКН
- - ФАС: товарные знаки, авторское право
- - Регистрация ПО/сайта (Роспатент)
- - Юридическая проверка домена
- - Нотариальное заверение сайтов
- - Способы и формы оплаты услуг
- - Мы в СМИ
- - О компании, клиенты
- - Наши дела и победы
- - Контакты и реквизиты
- Информация
о сайте -


ОписаниеИсточник публикации М.: Стандартинформ, 2015 Примечание к документу Документ введен в действие с 1 января 2016 года. Название документа "ГОСТ Р 56143-2014 (ИСО 17642-3:2005). Национальный стандарт Российской Федерации. Испытания разрушающие сварных швов металлических материалов. Испытания на сопротивляемость образованию холодных трещин в сварных соединениях. Процессы дуговой сварки. Часть 3. Испытания с приложением внешней нагрузки" (утв. и введен в действие Приказом Росстандарта от 30.09.2014 N 1242-ст) "ГОСТ Р 56143-2014 (ИСО 17642-3:2005). Национальный стандарт Российской Федерации. Испытания разрушающие сварных швов металлических материалов. Испытания на сопротивляемость образованию холодных трещин в сварных соединениях. Процессы дуговой сварки. Часть 3. Испытания с приложением внешней нагрузки"
|
||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||

Обозначение | Показатель | Единица измерения |
Имплант-испытание | ||
L | Длина испытываемого сварного шва | мм |
d | Диаметр импланта | мм |
D | Диаметр отверстий | мм |
Целью испытаний с приложением внешней нагрузки является установление сопротивляемости образованию холодных трещин в сварных соединениях. Согласно таблице 2 ГОСТ Р ИСО 17642-1 применяется одна процедура испытаний. При ее использовании трещины в испытываемых образцах возникают после сварки.
Испытания позволяют получить количественную информацию об условиях, при которых отсутствуют трещины, и качественную информацию (нет трещин/есть трещины).
6.1. Общие положения
6.1.1. Испытание на сопротивляемость образованию холодных трещин с приложением внешней нагрузки предназначено для оценки основных материалов, применяемых при дуговой сварке.
Эта процедура испытаний применяется для дуговой сварки покрытыми электродами, полностью и частично механизированной дуговой сварки плавящимся электродом в защитном газе сплошной и порошковой проволокой и дуговой сварки под флюсом.
Испытание предусматривает качественную оценку (есть трещины или нет трещин, единичное испытание) и определение условий, при которых отсутствуют трещины: наименьшей температуры предварительного нагрева, наименьшей погонной энергии, наибольшего содержания диффузионного водорода или наибольшего напряжения (определение границы между наличием и отсутствием трещин).
6.1.2. Единичное испытание
При заданных условиях сварки и определенном основном материале оценивают только одно испытание.
6.1.3. Определение границы между наличием и отсутствием трещин
Если предусмотрена серия испытаний для выявления границы условий, приводящих к наличию/отсутствию трещин, испытание, соответствующее условиям, при которых не образуются трещины, должно быть повторено. Если при повторном испытании трещины также будут отсутствовать, проведение дальнейших испытаний не требуется. Если при повторном испытании наблюдаются трещины, испытания продолжают до установления границы.
Примечание 1. Если переменной величиной является погонная энергия, предпочтительно определять границу в интервале +/- 0,5 кДж/мм и проводить повторные испытания через +/- 0,1 кДж/мм.
Примечание 2. Если переменной величиной является предварительный нагрев, предпочтительно определять границу в интервале +/- 12,5 °C.
6.2. Имплант-испытание
6.2.1. Испытываемые материалы
Имплант и плиту изготавливают из одинакового материала или материалов, сходных по химическому составу и структуре.
6.2.2. Размеры образцов для испытаний
Допускается использовать другие размеры с указанием об этом в протоколе испытаний.
Размеры в мм
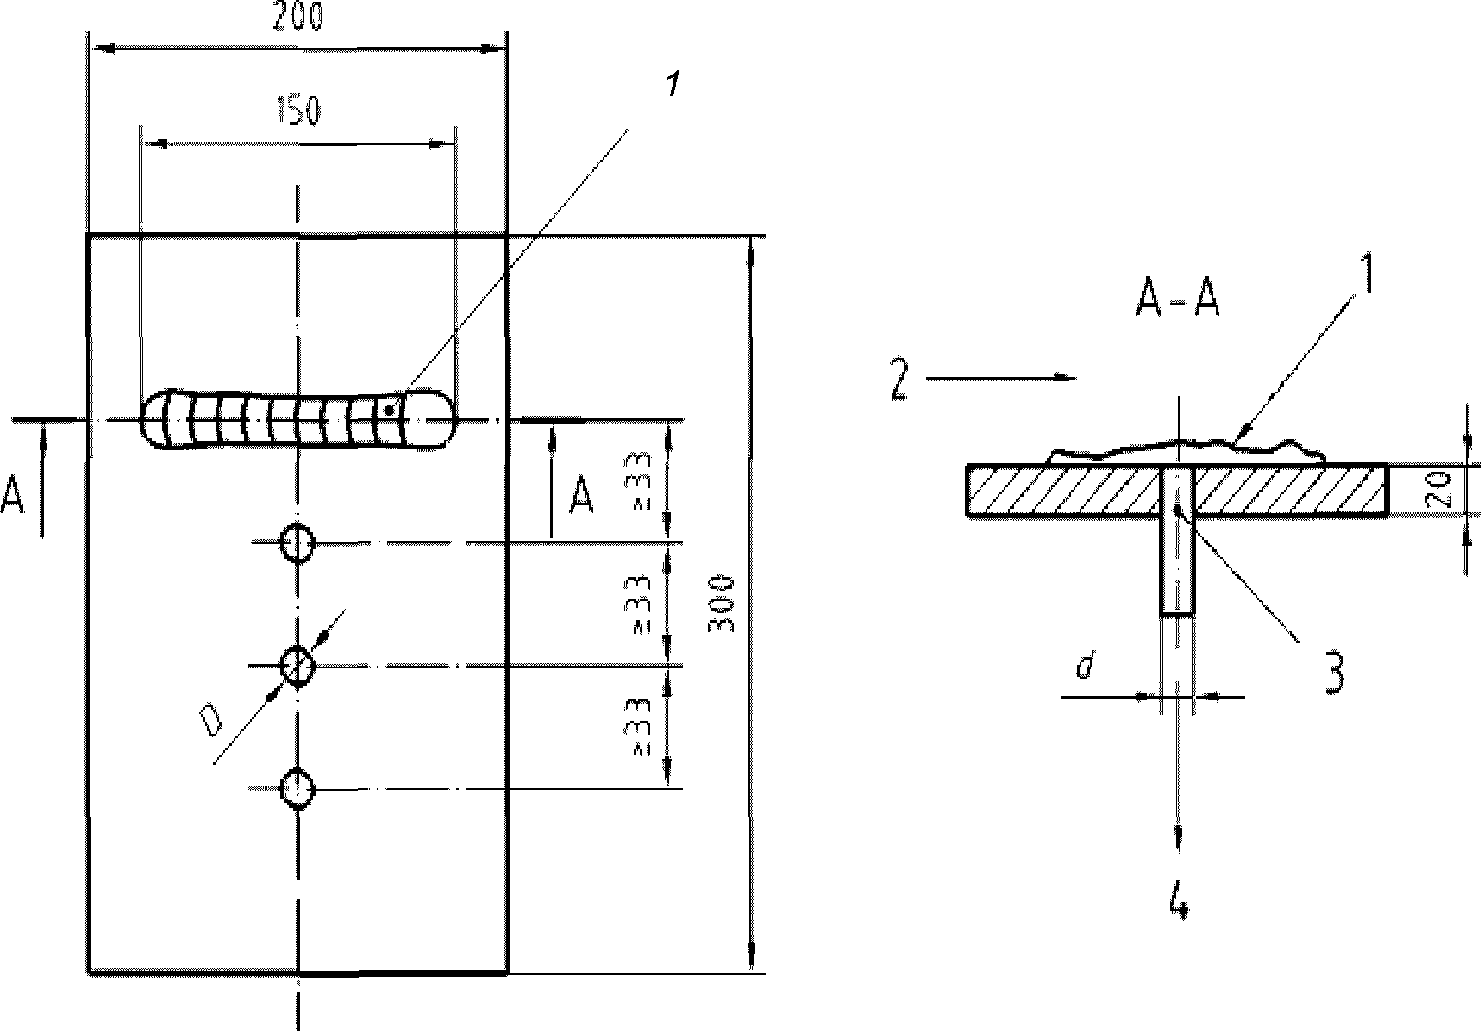
1 - место замера температуры; 2 - направление сварки;
3 - имплант; 4 - испытательная нагрузка F
Примечание 1. Длина испытываемого сварного шва должна быть не менее 150 мм.
Примечание 2. Расстояние между первым испытываемым швом и краем листа должно быть не менее 100 мм.
Размеры в мм
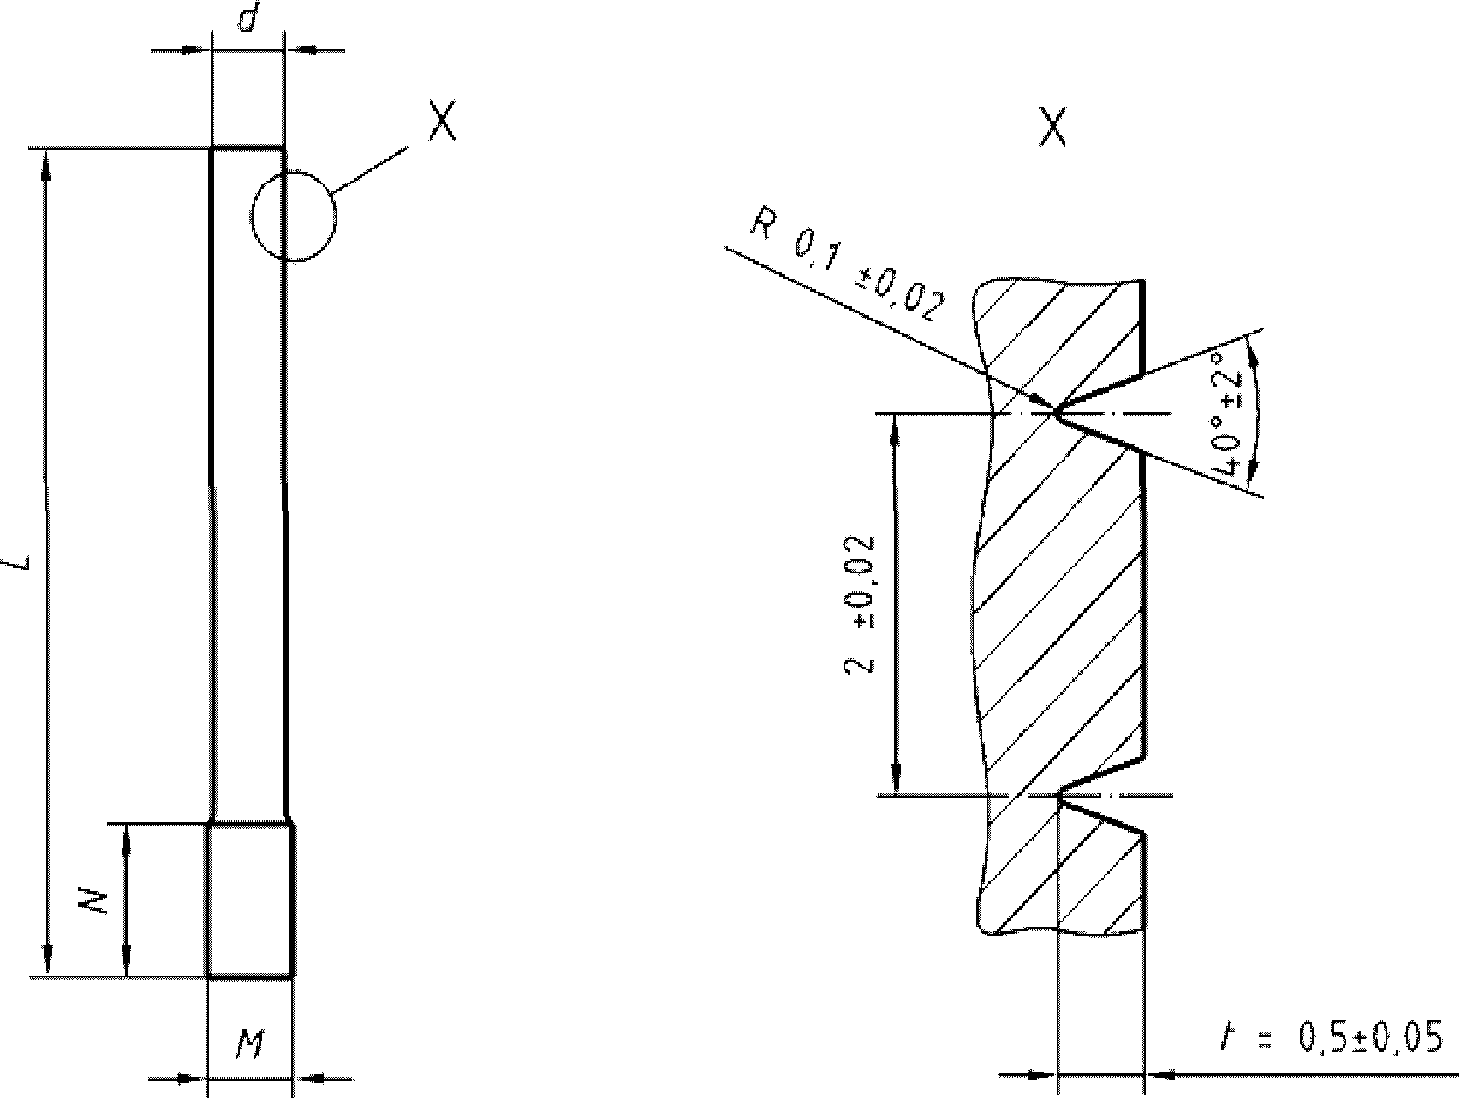
Примечание. Размеры M и N зависят от испытательного оборудования.
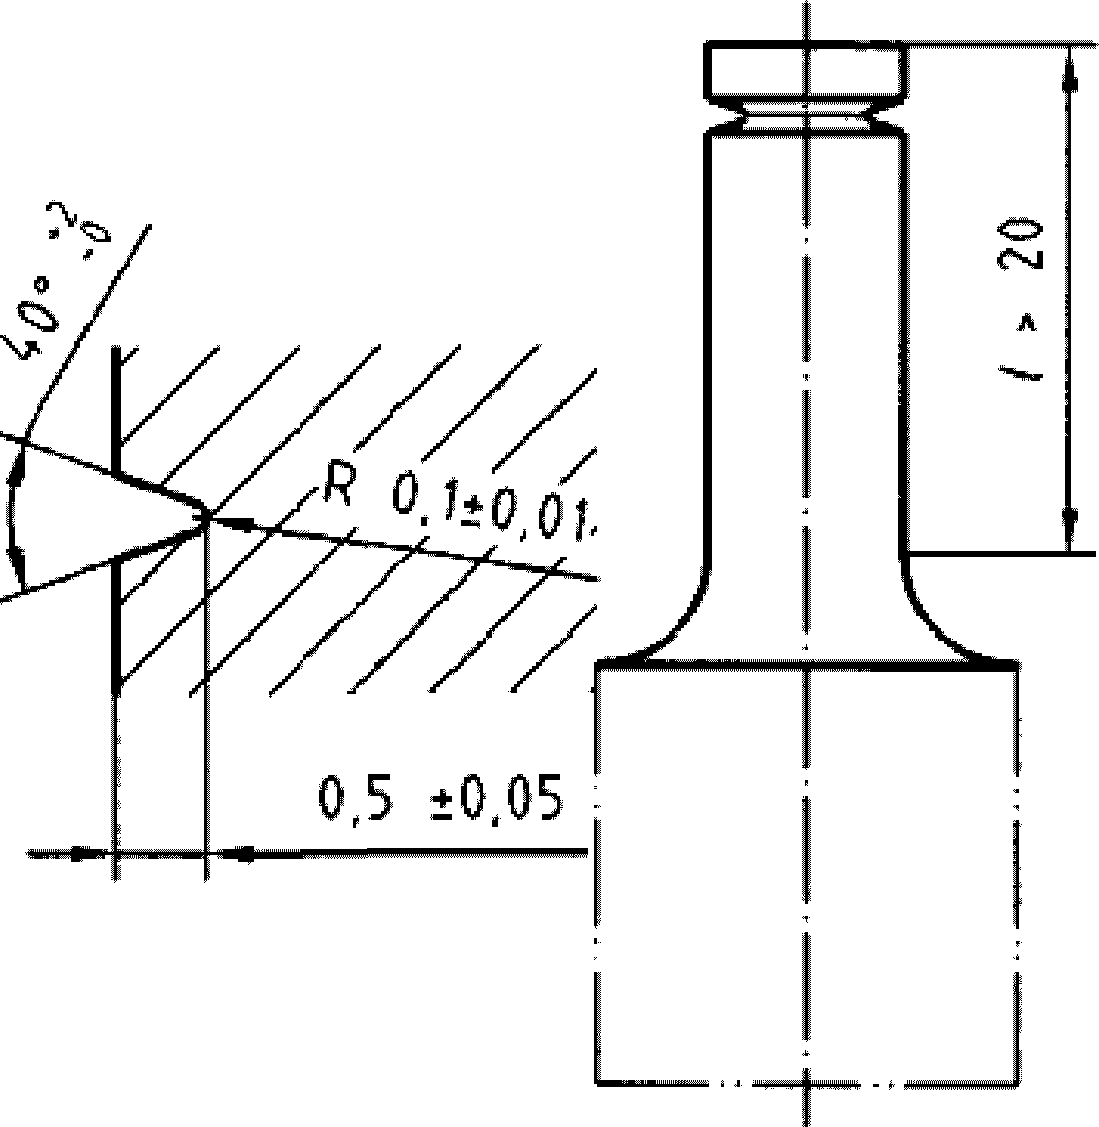
6.2.3. Подготовка образцов для испытаний
Имплант изготавливают токарной обработкой, отверстия в плите сверлят. Следует соблюдать осторожность, чтобы при обработке минимизировать нагрев и деформацию. Размер плиты должен соответствовать таблице 2. Взаимное положение плиты и имплантов должно соответствовать рисунку 1 и таблице 2, допускаемые отклонения - таблице 2.
Таблица 2
Плита | |
Толщина | 20 мм |
Ширина | 200 мм |
Длина | 300 мм |
Диаметр отверстия D | D - d = (0,05 - 0,15) мм |
Материал | C-Mn сталь или сталь, подобная стали импланта |
Расстояние a | >= 33 мм |
Число отверстий | >= 4 (см. рисунок 1) |
Импланты | |
Длина | Зависит от оборудования |
Диаметр d | 6-0,05 8-0,05 |
Тип надреза | Винтовой, кольцевой V-образный надрез |
Угол надреза  | (40 +/- 2) °C |
Глубина надреза t | (0,5 +/- 0,05) мм |
Радиус надреза R | (0,1 +/- 0,01) мм |
Шаг | (1 +/- 0,02) мм |
Имплант должен быть полностью покрыт испытываемым швом. Обычно используют имплант диаметром 8 мм. При выполнении небольших швов допускается использовать имплант диаметром 6 мм.
Отверстие и имплант следует обработать таким образом, чтобы зазор между ним и плитой составлял от 0,05 мм до 0,15 мм (скользящая посадка).
6.2.4. Сварка испытываемых швов
6.2.4.1. Предварительный нагрев
Если испытание требует предварительного нагрева, плиту и имплант следует предварительно нагреть любым подходящим методом. До сварки проверяют температуру основной плиты и импланта, используя калиброванную термопару. Если испытание требует определенной температуры предварительного нагрева, сварка не должна начинаться до достижения этой температуры. Температуры плиты и импланта в области проведения испытания не должны различаться более чем на 5 °C.
6.2.4.2. Сварка
Каждый сварной шов следует выполнять в нижнем положении, в одном направлении и за один проход. Процесс сварки должен быть полностью или частично механизированным. Не допускается сварка, при которой затруднен контроль и наблюдение за процессом.
Провар должен быть таким, чтобы надрез оказался в крупнозернистой зоне термического влияния. См. рисунок 4.
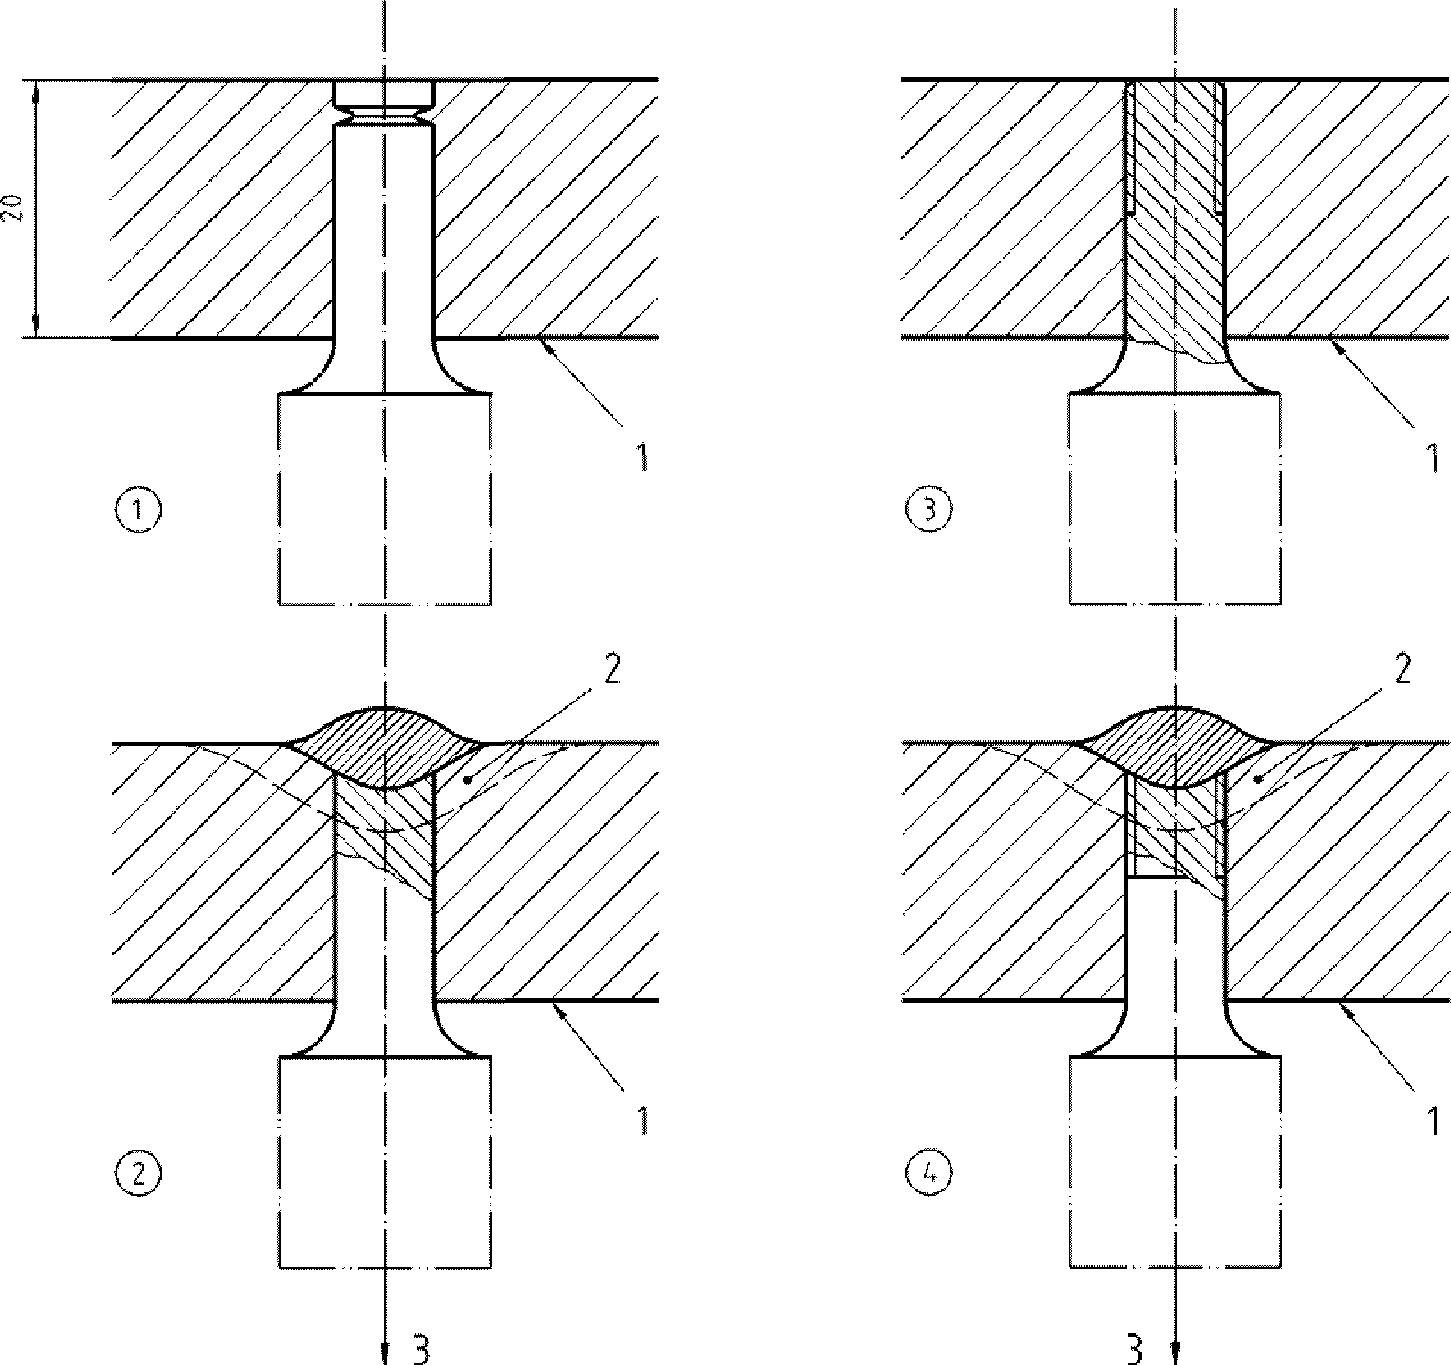
1 - плита; 2 - зона термического влияния; 3 - нагрузка
Вычисляют значение погонной энергии (в кДж/мм).
Примечание. Если для выполнения испытываемых сварных швов при имплант-испытании применяют покрытые электроды для ручной дуговой сварки, они должны быть подготовлены в соответствии с рекомендациями изготовителя для установления определенного содержания водорода, если только не предусмотрены испытания при его разных содержаниях.
6.2.4.3. Нагружение импланта
Имплант нагружают растягивающей статической нагрузкой. Нагрузку F прикладывают после окончания сварки при температуре TL, зависящей от температуры предварительного нагрева TV.
TV <= 100 °C | 100 °C < TL < 150 °C |
TV > 100 °C | TL = TV + 50 °C |
Заданная нагрузка должна быть достигнута в течение времени от 20 до 60 с раньше, чем температура достигнет 100 °C или в момент достижения ее заданного значения.
Образец может быть подвергнут отпуску не менее чем через 16 ч после нагружения.
Нагрузку F относят к ортогональному сечению цилиндра, проходящему через основание надреза.
ИС NORMPROD: примечание. Формула дана в соответствии с официальным текстом документа. |
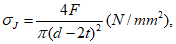 (1)
где  - напряжение, относимое к поперечному сечению в месте надреза;
F - нагрузка;
d - диаметр импланта.
Во многих случаях  выбирают равным условному пределу текучести Rp0,2 материала импланта.
Нагружающие устройства должны удовлетворять следующим условиям:
- выбранная нагрузка должна устанавливаться с точностью +/- 1% и поддерживаться постоянной в течение всего испытания;
- образец не должен подвергаться изгибу, кручению или удару.
6.2.4.4. Время охлаждения в интервалах температур t8/5/t3/1
Если в имплант-испытании не применяют нагрев после сварки, термический цикл должен быть охарактеризован с помощью измерения и записи времени охлаждения в интервале температур от 800 °C до 500 °C (t8/5) и времени охлаждения в интервале температур от 300 °C до 100 °C (t3/1).
Если после сварки применяют нагрев выше 100 °C, измеряют время охлаждения в интервале температур t8/5, а время охлаждения в интервале температур t3/1 не измеряют.
Время охлаждения определяют одним из следующих способов:
- помещением термопары в зону термического влияния импланта так, чтобы записанная наибольшая температура была не ниже 1100 °C;
- помещением термопары в металл выполняемого сварного шва.
Должна быть установлена корреляция между измерениями в зоне термического влияния импланта и в металле шва. Корреляция должна периодически проверяться.
6.2.4.5. Определение содержания водорода
Содержание в сварочном материале диффузионного водорода (в мл/100 г наплавленного металла) определяют в соответствии с ГОСТ 23338 и стандартом на сварочный материал.
Следует убедиться, что атмосферные условия при определении содержания водорода в сварочном материале репрезентативны атмосферным условиям во время проведения испытания.
6.2.5. Результаты испытания
6.2.5.1. Разрушение
Имплант может разрушиться во время нагружения. В этом случае нагрузку и время нагружения до разрушения следует записать.
6.2.5.2. Металлографическое исследование на наличие трещин
Если разрушение не происходит, трещины, которые могут образоваться около надреза под действием приложенной нагрузки, могут быть обнаружены путем проведения металлографических исследований при увеличении от 400 до 600 раз в трех продольных сечениях, расположенных в направлении сварного шва соответственно рисунку 5.
Размеры в мм
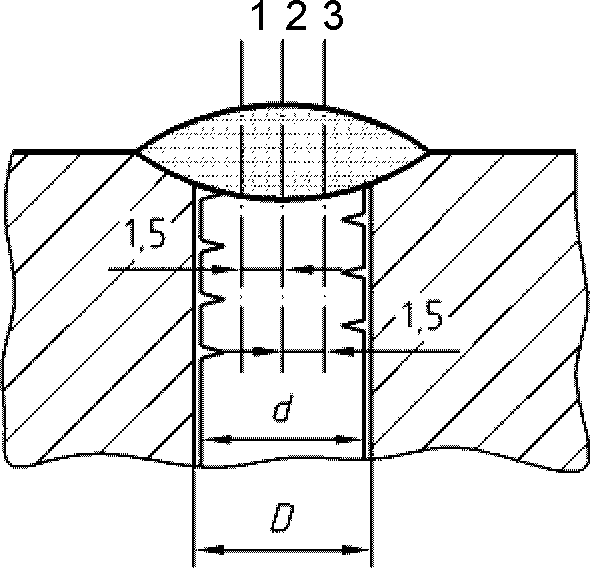
Рисунок 5. Расположение продольных сечений 1, 2 и 3
для металлографического исследования и измерения твердости
6.2.5.3. Исследование после окисления трещины
Трещина, которая могла образоваться около надреза под действием приложенной нагрузки, не выявленная при металлографическом исследовании, может быть обнаружена с использованием метода окисления.
Окисление индуцированной водородом трещины (1 ч при температурах от 250 °C до 300 °C) и усталость испытываемого образца под действием вплоть до разрушения приложенной к импланту продольной нагрузки происходят без отделения импланта от плиты, пока образец не разрушится под действием усталости. Исследование внешнего вида поверхности разрушения позволяет отличить холодную окисленную трещину от последующего распространения усталостного разрушения.
6.2.5.4. Измерение твердости
Твердость по Виккерсу (HV) зоны термического влияния определяют по ГОСТ 2999 при нагрузке 98,07 Н (10 кгс).
Протокол испытания должен содержать следующую информацию:
a) ссылку на настоящий стандарт;
b) идентификацию плиты/импланта;
c) материал плиты и импланта (химический состав и механические свойства);
d) диаметр импланта;
e) тип надреза (винтовой, кольцевой);
f) условия сварки и испытания (процесс сварки, сварочный материал, содержание диффузионного водорода, параметры сварки, температуру предварительного нагрева, напряжение);
g) количество, длину трещин и методы их обнаружения;
h) время и нагрузку до разрушения или время выдержки;
i) результат испытания: трещинообразование или разрушение;
j) t8/5/t3/1;
k) значения твердости.
Пример типового протокола приведен в Приложении А.
(справочное)
ПРОТОКОЛ ИМПЛАНТ-ИСПЫТАНИЯ
Изготовитель:
Цель проверки:
Описание исследования | Дата | ||||||||||
Испытание N | |||||||||||
Плавка N | Толщина материала, мм: | ||||||||||
Другие детали | Указано направление прокатки: Да/Нет | ||||||||||
Химический состав | C % | Si % | Mn % | P % | S % | ||||||
Cr % | Mo % | Ni % | V % | Cu % | |||||||
Nb % | Ca % | B % | Ti % | Al % | |||||||
Описание сварки | Процесс | ||||||||||
Параметры | Испытываемый шов | Сварочный материал | Испытываемый шов | ||||||||
Диаметр электрода/ проволоки | Технические условия | ||||||||||
Сила тока | Обозначение | ||||||||||
Напряжение | Защитный газ/флюс | ||||||||||
Полярность | Тепловая обработка | ||||||||||
Скорость сварки | Температура предварительного нагрева | ||||||||||
Тип газа | Температура между проходами (наиб.) | ||||||||||
Расход газа, л/мин | Температура нагрева после сварки | ||||||||||
Погонная энергия | Метод измерения | ||||||||||
Определение содержания водорода | Дата | ||||||||||
Метод | Результат | ||||||||||
Металлургическое исследование/измерение твердости | |||||||||||
Сечение и поверхность | Металлургическое исследование | Твердость, HV | |||||||||
Результат (Т или НТ) | ЗТВ | наплавленного металла | основного металла | ||||||||
Т - есть трещины НТ - нет трещин Н - образец не учитывался | 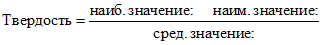 | ||||||||||
Заключение: Есть трещины/Нет трещин | Подпись | ||||||||||
Вернуться в "Каталог нормативных документов"
Источник информации: https://internet-law.ru/documents/prod/gost-r_gosudarstvennyj-standart/8/gost_55554.html
На правах рекламы:
|
© Антон Серго, 1998-2026.
|
Разработка сайта |
|