

Полное меню
- Актуальное
законодательство - Интернет
и право- - Рассылка ''Закон есть закон''
- - Форум сайта (архив)
- - Законодательство
- - Судебная практика (необычная)
- - Судебная практика (авторская)
- - Процедура UDRP и и решения WIPO
- - Книги серии ''Интернет и Право''
- - Книги в открытом доступе
- - Учебный курс ''Интернет и Право''
- - Учебный курс ''Доменные споры''
- - Литература по ''Интернет и Право''
- - Литература по интел. собственности
- - Научный уголок (работы гостей)
- - Авторские публикации
- Информационные
материалы - ЮРИДИЧЕСКИЕ
УСЛУГИ- - Перечень юридических услуг
- - Карта юридических услуг
- - Юридическая консультация
- - Доменные споры (RU), авторское право
- - Международный суд по доменам (COM)
- - Защита прав на маркетплейсе (WB, Ozon)
- - Защита прав в соцсетях (Vk, Ok, FB)
- - Купля-продажа домена, сайта, ПО
- - Досудебное урегулирование конфликта
- - Защита чести и деловой репутации
- - Отмена блокировки сайта/домена РКН
- - ФАС: товарные знаки, авторское право
- - Регистрация ПО/сайта (Роспатент)
- - Юридическая проверка домена
- - Нотариальное заверение сайтов
- - Способы и формы оплаты услуг
- - Мы в СМИ
- - О компании, клиенты
- - Наши дела и победы
- - Контакты и реквизиты
- Информация
о сайте -


ОписаниеИсточник публикации М.: Стандартинформ, 2016 Примечание к документу Документ введен в действие с 1 января 2015 года. Название документа "ГОСТ Р 55806-2013. Национальный стандарт Российской Федерации. Контроль неразрушающий. Акустический метод контроля прочности сцепления слоев биметалла. Общие требования" (утв. и введен в действие Приказом Росстандарта от 22.11.2013 N 1672-ст) "ГОСТ Р 55806-2013. Национальный стандарт Российской Федерации. Контроль неразрушающий. Акустический метод контроля прочности сцепления слоев биметалла. Общие требования"
|

- Pс прочность сцепления слоев биметалла, полученная испытанием образца из биметалла на отрыв или срез, МПа; |
- hо толщина основного слоя, мм; |
- hп толщина плакирующего слоя, мм; |
- Vо скорость распространения продольных упругих волн в материале основного слоя, м/с; |
- Vп скорость распространения продольных упругих волн в материале плакирующего слоя, м/с; |
- fэ эффективная частота импульса упругих волн, МГц; |
- fд частота дискретизации сигнала, МГц; |
-  длительность развертки, мкс; |
- ui,j уровень сигнала в i-й точке осциллограммы при j-м повторном измерении, бит, j = 1 ... N; |
- N число повторных акустических измерений; |
-  результат однократного измерения энергии упругого импульса, отраженного от границы раздела слоев биметалла, бит2; |
- Eс среднее значение энергии упругого импульса, отраженного от границы раздела слоев биметалла, бит2; |
-  результат однократного измерения энергии упругого импульса, отраженного от донной поверхности биметалла, бит2; |
- Eд среднее значение энергии упругого импульса, отраженного от донной поверхности биметалла, бит2; |
-  результат однократного измерения относительной энергии упругих импульсов, бит2; |
- Eсд среднее значение относительной энергии упругих импульсов, бит2. |
3.2 В настоящем стандарте далее применены следующие сокращения.
ПССБ - | прочность сцепления слоев биметалла; |
ОК - | объект контроля; |
ПЭП - | пьезоэлектрический преобразователь; |
УИ - | упругий импульс; |
СИ - | средство измерений. |
4.1 Метод основан на использовании связи между энергией упругого импульса, отраженного от границы слоев биметалла, и степенью несплошности границы, определяющей прочность сцепления слоев [1, 3, 4].
4.2 Метод реализуется с помощью ручного способа ультразвукового контактного прозвучивания с применением прямых совмещенных или раздельно-совмещенных ПЭП по ГОСТ 26266.
4.3 Оптимальный вид излучаемого сигнала - "радиоимпульс" с высокочастотным (ультразвуковым) заполнением, плавной огибающей и эффективной длительностью (на уровне 0,6 максимальной амплитуды), равной 2 - 4 периодам основной частоты.
4.4 Определение ПССБ проводится по полученной в ходе тарировочных экспериментов регрессионной зависимости величины Pс от энергетических параметров УИ, распространяющегося в биметалле.
4.5 Определяемая ПССБ является усредненной по пути распространения УИ.
5.1 К выполнению измерений допускают операторов, обладающих навыками эксплуатации оборудования ультразвукового контроля, умеющих пользоваться национальными и отраслевыми нормативными и техническими документами по акустическим методам контроля, прошедших обучение работе с применяемыми СИ и аттестованных на знание правил безопасности в соответствующей отрасли промышленности.
5.2 При определении ПССБ оператор должен руководствоваться ГОСТ 12.1.001, ГОСТ 12.2.003, ГОСТ 12.3.002 и правилами безопасности при эксплуатации электроустановок по ГОСТ 12.1.019 и ГОСТ 12.1.038.
5.3 Измерения проводят в соответствии с требованиями безопасности, указанными в инструкции по эксплуатации аппаратуры, входящей в состав используемых СИ.
5.5 При организации работ по определению ПССБ должны быть соблюдены требования пожарной безопасности по ГОСТ 12.1.004.
6.1 В качестве СИ используют установки, собранные из серийной аппаратуры, или специализированные ультразвуковые приборы, сертифицированные и поверяемые в установленном порядке.
6.2 СИ должны обеспечивать проведение измерений эхо-методом с использованием УИ с плавной огибающей.
6.3 СИ должны обеспечивать дискретизацию ультразвукового сигнала с частотой fд, превосходящей не менее чем в kд раз эффективную частоту fэ используемого ПЭП.
6.3 СИ должны содержать аналого-цифровые преобразователи с разрядностью не менее kц.
Примечание - kд и kц обычно имеют значения 10 и 12 соответственно, однако могут быть уточнены в ходе предварительных тарировочных экспериментальных исследований по установлению вида регрессионной зависимости между величинами Eсд и Pс
6.4 Программное обеспечение СИ должно обеспечивать расчет энергии сигнала на любом временном интервале в пределах максимально наблюдаемых задержек УИ.
6.5 Первичная акустическая информация для каждого испытания должна постоянно храниться на внешних носителях, защищенных от несанкционированного доступа.
6.6 Документация СИ должна содержать методику выполнения измерений, а также документы, устанавливающие:
- назначение и область применения СИ;
- состав и основные характеристики средств аппаратного и программного обеспечения, включающие погрешность измерения параметров УИ;
- методы и средства достижения совместимости СИ, в том числе информационной, электрической, энергетической, программной, конструкторской, эксплуатационной;
- правила агрегатирования средств аппаратного и программного обеспечения и организации их взаимодействия.
6.7 Описание функциональных возможностей СИ в эксплуатационных, конструкторских и программных документах должно отражать характеристики аппаратного и программного обеспечения.
6.8 Эксплуатационные характеристики СИ должны соответствовать требованиям технических условий и настоящего стандарта.
6.9 Вспомогательные устройства и материалы
6.9.1 Для подготовки поверхности ОК используют шлифовальный инструмент, обеспечивающий шероховатость поверхности в соответствии с 7.2.
6.9.2 Для обезжиривания поверхности применяют спирт по ГОСТ 17299 или ацетон по ГОСТ 2768.
6.9.3 В качестве контактной применяют достаточно густые текучие, хорошо проводящие ультразвук жидкости (например, глицерин по ГОСТ 6259; автолы 6, 10, 18; компрессорное и другие аналогичные им масла по ГОСТ 32, - обладающие смачивающими свойствами по отношению к поверхности ОК и контактной поверхности ПЭП).
7.1 Исследуемый биметалл не должен иметь расслоения, обнаруживаемые методами дефектоскопии аналогичным рекомендуемым ГОСТ Р ИСО 4386-1 и [2].
7.2 Шероховатость поверхности Rа биметалла в точках контроля - не более 2,5 мкм по ГОСТ 2789.
Примечание - Метод не гарантирует требуемую точность определения ПССБ, если шероховатость поверхности ОК превышает 2,5 мкм.
7.3 Толщина слоев биметалла в точках контроля должна быть не менее 2 мм.
7.4 Температура поверхности биметалла в точках контроля должна быть в пределах от 5 °C до 40 °C.
7.5 Перед установкой ПЭП поверхность ОК очищают от грязи, окалины, ржавчины и обезжиривают.
8.1 На основании технической документации на ОК определяют значения hо и hп в точках контроля.
8.2 На основании справочных данных или экспериментально определяют величины Vо и Vп.
8.3 Выбирают ПЭП, эффективная частота импульса которого в зависимости от hп имеет следующие значения:
- при hп от 2 до 3 мм fэ = 10 МГц;
- при hп от 3 до 10 мм fэ = 5 МГц;
- при hп более 10 мм fэ = 2,5 МГц.
8.4 Определяют расположение точек контроля ПССБ.
8.5 Наносят слой контактной жидкости на подготовленную поверхность ОК.
8.6 Включают СИ, проверяют его работоспособность, выводя на экран видеоконтрольного устройства временную развертку принимаемых сигналов.
Длительность развертки в мкс должна обеспечивать выполнение неравенства
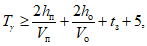 (2)
где tз - задержка зондирующего импульса, мкс, определяемая техническими характеристиками используемого СИ.
8.7 Проверяют отсутствие на временной развертке импульсов, вызванных наличием в точке контроля дополнительных отражающих границ (расслоений, трещин, пор и др.), находящихся внутри слоев биметалла, не обнаруженных при дефектоскопическом контроле.
9.1 Для выбранной точки контроля получают осциллограмму отраженных импульсов, вид которой схематически приведен на рисунке 1.
9.2 Средствами ПО используемого СИ выбирают временные границы первого УИ, отраженного от границы слоев биметалла (импульс 1 на рисунке 1),  и
 и первого донного УИ (импульс 2 на рисунке 1)
 и
 (вертикальные линии на рисунке 1) таким образом, чтобы внутри выбранных границ уровень сигнала превышал среднее значение уровня шума не менее чем на 6 дБ.
и и первого донного УИ (импульс 2 на рисунке 1) и (вертикальные линии на рисунке 1) таким образом, чтобы внутри выбранных границ уровень сигнала превышал среднее значение уровня шума не менее чем на 6 дБ.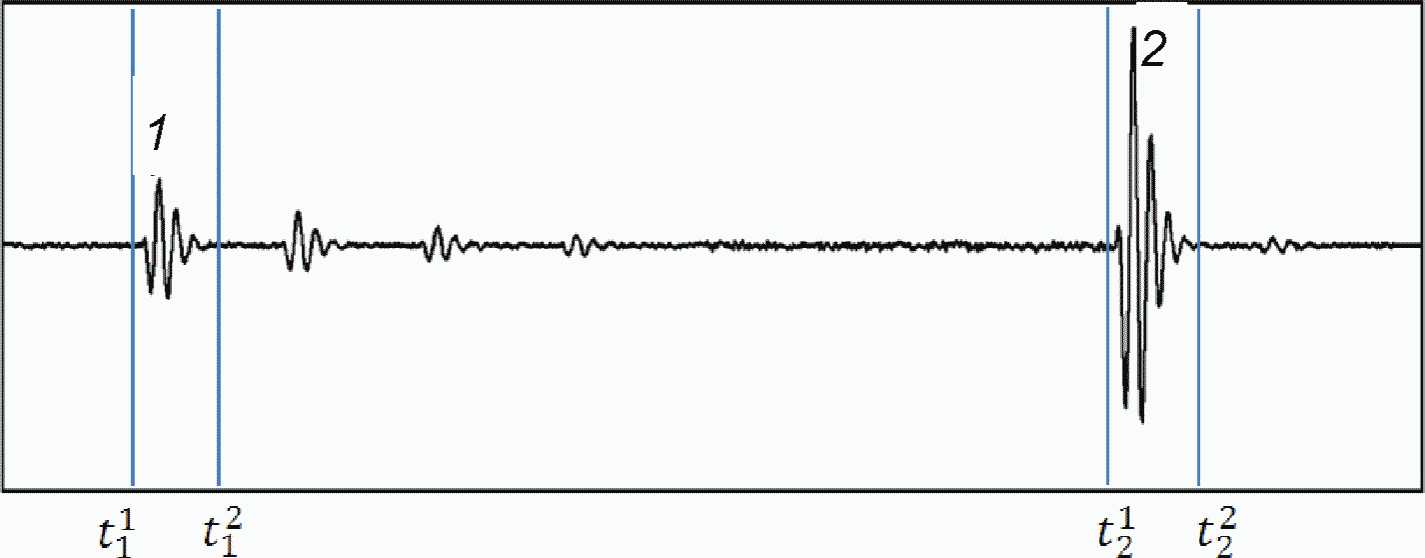
а) контроль со стороны плакирующего слоя;
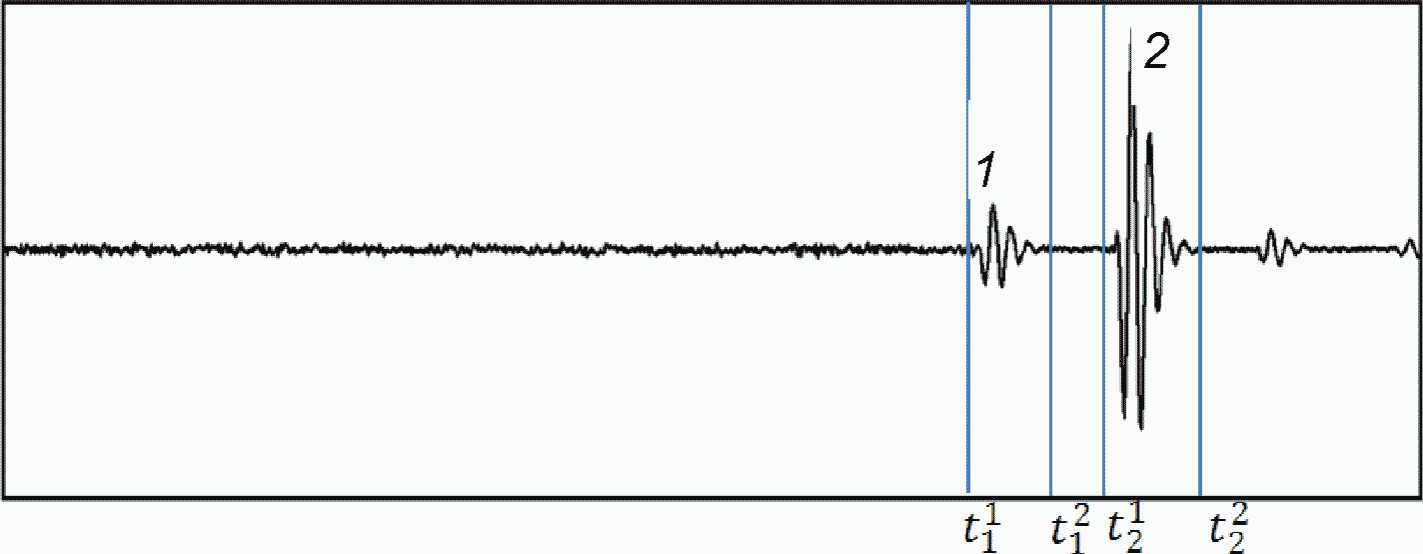
б) контроль со стороны основного слоя
1 - первый УИ, отраженный от границы слоев
биметалла; 2 - первый донный УИ
9.3 Вычисляют энергии УИ, отраженного от границы раздела слоев биметалла и донного УИ по формулам:
 (3)
 (4)
где  ,
 ,
 ,
 . Значок "[]" означает операцию округления.
, , , . Значок "[]" означает операцию округления.9.4 Действия по 9.1 - 9.3 повторяют не менее 10 раз.
9.5 Вычисляют массив значений относительных энергий УИ по формуле
 (5)
9.6 Массив значений  проверяют на наличие выбросов в соответствии с ГОСТ Р ИСО 5725-2.
9.7 Определяют средние значения относительной энергии УИ по формуле
 (6)
 (7)
где  - среднеквадратичное отклонение, вычисляемое по формуле
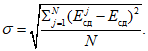 (8)
9.9 Сравнивают значение  с предельно допустимым значением
 , полученным в ходе тарировочных экспериментов, обеспечивающим требуемую точность определения ПССБ.
с предельно допустимым значением , полученным в ходе тарировочных экспериментов, обеспечивающим требуемую точность определения ПССБ.Если выполняется соотношение

то в качестве расчетного значения относительной энергии УИ выбирают полученное значение Eсд, в противном случае число измерений N увеличивают и измерения по 9.1 - 9.8 повторяют до тех пор, пока величина коэффициента вариации не достигнет значения  .
.Процедура проведения тарировочных экспериментов по установлению вида уравнения регрессии (1) и обработки их результатов - по ГОСТ Р ИСО 5725-2.
9.10 При невозможности обеспечить величину коэффициента вариации  не более
 принимают решение об определении ПССБ с пониженной точностью или о невозможности измерений.
не более принимают решение об определении ПССБ с пониженной точностью или о невозможности измерений.9.11 При соблюдении условия (9) рассчитывают значение ПССБ на основании экспериментально полученного уравнения регрессии (1).
10.1 Результаты измерений фиксируют в протоколе, форма которого приведена в приложении А.
10.2 Если определение ПССБ акустическим методом является частью научно-исследовательских работ, то результаты измерений оформляют в соответствии с требованиями ГОСТ 7.32.
(рекомендуемое)
"УТВЕРЖДАЮ"
Руководитель
________________________
наименование организации
______________ _________________
личная подпись инициалы, фамилия
"___" _____________________ 20__
ПРОТОКОЛ
определения прочности сцепления слоев биметалла
___________________________________________________________________________
(технический объект, контролируемый участок технического объекта)
1 Дата измерения
___________________________________________________________________________
2 Организация, проводящая измерения
___________________________________________________________________________
3 Владелец объекта
___________________________________________________________________________
4 Данные об объекте:
назначение ______________________________________________________________
завод-изготовитель, технология изготовления объекта
_________________________________________________________________________
толщина основного слоя в точках контроля
_________________________________________________________________________
толщина плакирующего слоя в точках контроля
_________________________________________________________________________
шероховатость поверхности
_________________________________________________________________________
дополнительные сведения об объекте
_________________________________________________________________________
5 Эскиз объекта с указанием местоположения точек контроля и их нумерации
(приводится в приложении к протоколу)______________________________________
6 Сведения о материалах объекта
страна-изготовитель
_________________________________________________________________________
марка материалов (с указанием национального или иного стандарта) ________
технология изготовления
_________________________________________________________________________
7 Эффективная частота импульса упругих волн  , МГц
, МГц___________________________________________________________________________
8 Температура поверхности объекта, °C _____________________________________
9 Наибольшее значение коэффициента вариации  относительной энергии
импульсов _________________________________________________________________
Таблица 1
Результаты измерений в точках контроля
N точки контроля | 1 | 2 | 3 | . . . | . . . |
Относительная энергия импульсов Eсд, бит2 | |||||
Прочность сцепления слоев биметалла Pс, МПа |
Измерения выполнил оператор ________________ ___________________
личная подпись инициалы, фамилия
Руководитель лаборатории
неразрушающего контроля ________________ ___________________
личная подпись инициалы, фамилия
[2] РД 2728.05.013-2006 Методика эксплуатационного ультразвукового контроля баббита подшипников турбин типа К-220, К-500, К-1000. ЦНИИТМАШ
ИС NORMPROD: примечание. Нумерация пунктов дана в соответствии с официальным текстом документа. |
[2] А.В. Иляхинский, В.М. Родюшкин. Ультразвуковая методика контроля прочности соединения слоев биметаллических вкладышей//Дефектоскопия. 2010. N 3. С. 63 - 66
[3] Углов А.Л., Ерофеев В.И., Смирнов А.Н. Акустический контроль оборудования при изготовлении и эксплуатации. М.: Наука, 2009. 280 с.
ИС NORMPROD: примечание. В официальном тексте документа, видимо, допущена опечатка: строительные нормы и правила "Общественные здания и сооружения. Нормы проектирования" имеют номер СНиП II-Л.2-72, а не СНиП 11-М.2-72. |
[5] СН 245-71 Санитарные нормы проектирования промышленных предприятий
Вернуться в "Каталог нормативных документов"
Источник информации: https://internet-law.ru/documents/prod/gost-r_gosudarstvennyj-standart/8/gost_60953.html
На правах рекламы:
|
© Антон Серго, 1998-2026.
|
Разработка сайта |
|