

Полное меню
- Актуальное
законодательство - Интернет
и право- - Рассылка ''Закон есть закон''
- - Форум сайта (архив)
- - Законодательство
- - Судебная практика (необычная)
- - Судебная практика (авторская)
- - Процедура UDRP и и решения WIPO
- - Книги серии ''Интернет и Право''
- - Книги в открытом доступе
- - Учебный курс ''Интернет и Право''
- - Учебный курс ''Доменные споры''
- - Литература по ''Интернет и Право''
- - Литература по интел. собственности
- - Научный уголок (работы гостей)
- - Авторские публикации
- Информационные
материалы - ЮРИДИЧЕСКИЕ
УСЛУГИ- - Перечень юридических услуг
- - Карта юридических услуг
- - Юридическая консультация
- - Доменные споры (RU), авторское право
- - Международный суд по доменам (COM)
- - Защита прав на маркетплейсе (WB, Ozon)
- - Защита прав в соцсетях (Vk, Ok, FB)
- - Купля-продажа домена, сайта, ПО
- - Досудебное урегулирование конфликта
- - Защита чести и деловой репутации
- - Отмена блокировки сайта/домена РКН
- - ФАС: товарные знаки, авторское право
- - Регистрация ПО/сайта (Роспатент)
- - Юридическая проверка домена
- - Нотариальное заверение сайтов
- - Способы и формы оплаты услуг
- - Мы в СМИ
- - О компании, клиенты
- - Наши дела и победы
- - Контакты и реквизиты
- Информация
о сайте -


ОписаниеИсточник публикации М.: Стандартинформ, 2010 Примечание к документу Документ введен в действие с 01.01.2011. Название документа "ГОСТ Р 53411-2009 (ИСО 2336-1:1996, ИСО 2336-2:2006). Национальный стандарт Российской Федерации. Полотна ножовочные для металла. Технические условия" (утв. Приказом Ростехрегулирования от 15.10.2009 N 453-ст) "ГОСТ Р 53411-2009 (ИСО 2336-1:1996, ИСО 2336-2:2006). Национальный стандарт Российской Федерации. Полотна ножовочные для металла. Технические условия"
|
||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||

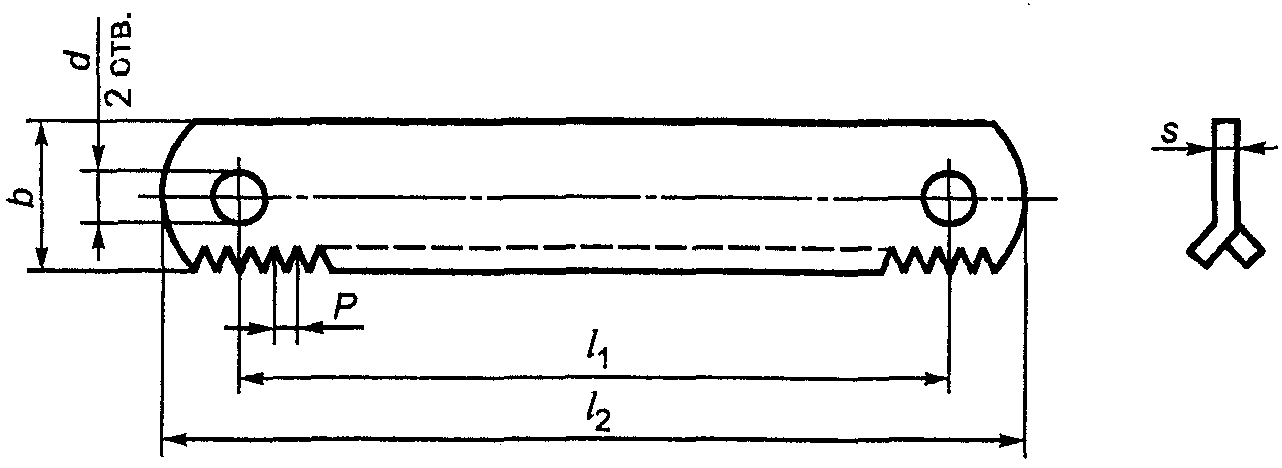
l1 +/- 2 | l2, не более | b | s | P | Число зубьев на 25 мм | d H14 |
250 | 265 | 12,5 | 0,63 | 0,80 | 32 | 4,0 |
1,00 | 24 | |||||
1,25 | 20 | |||||
300 | 315 | 0,80 | 32 | |||
1,00 | 24 | |||||
1,25 | 20 | |||||
1,40 | 18 | |||||
1,60 | 16 |
Таблица 2
Размеры в миллиметрах
l1 +/- 2 | l2, не более | b -1 | s | P | Число зубьев на 25 мм | d H14 |
300 | 330 | 25 | 1,25 | 1,8 | 14 | 8,4 |
2,5 | 10 | |||||
1,50 | 1,8 | 14 | ||||
2,5 | 10 | |||||
4,0 | 6 | |||||
350 | 380 | 1,25 | 1,8 | 14 | ||
2,5 | 10 | |||||
1,50 | 1,8 | 14 | ||||
2,5 | 10 | |||||
4,0 | 6 | |||||
30 | 1,8 | 14 | ||||
2,5 | 10 | |||||
4,0 | 6 | |||||
2,00 | 1,8 | 14 | ||||
2,5 | 10 | |||||
4,0 | 6 | |||||
400 | 430 | 25 | 1,50 | 1,8 | 14 | |
2,5 | 10 | |||||
4,0 | 6 | |||||
30 | 1,8 | 14 | ||||
2,5 | 10 | |||||
4,0 | 6 | |||||
2,00 | 2,5 | 10 | ||||
4,0 | 6 | |||||
6,3 | 4 | |||||
440 | 40 | 4,0 | 6 | 10,4 | ||
6,3 | 4 | |||||
450 | 490 | 30 | 1,50 | 2,5 | 10 | 8,4 |
4,0 | 6 | |||||
40 | 2,00 | 2,5 | 10 | 8,4; 10,4 | ||
4,0 | 6 | |||||
6,3 | 4 | |||||
500 | 540 | 2,5 | 10 | 10,4 | ||
4,0 | 6 | |||||
6,3 | 4 | |||||
575 | 615 | 50 | 2,50 | 4,0 | 6 | |
6,3 | 4 | |||||
8,5 | 3 | |||||
600 | 640 | 4,0 | 6 | 10,4; 12,9 | ||
6,3 | 4 | |||||
700 | 745 | 4,0 | 6 | |||
6,3 | 4 | |||||
8,5 | 3 |
Пример условного обозначения ножовочного полотна длиной l1 = 300 мм, шириной b = 25 мм, толщиной s = 1,25 мм, с шагом зубьев P = 2,5 мм:
Полотно ножовочное 300 - 25 - 1,25 - 2,5 ГОСТ Р 53411-2009
3.1.3. По заказу потребителя полотна типа 1 изготовляют с расположением зубьев с двух сторон в соответствии с Приложением A.
3.2.1. Ножовочные полотна следует изготовлять:
- типа 1 - из стальной ленты по ГОСТ 23522, быстрорежущей стали по ГОСТ 19265, стали марок Х6ВФ или В2Ф по ГОСТ 5950;
- типа 2 - из быстрорежущей стали по ГОСТ 19265. Допускается изготовление из других марок быстрорежущей стали, обеспечивающих стойкость полотен в соответствии с требованиями настоящего стандарта.
3.2.2. Полотна должны быть термически обработаны в соответствии с указаниями на рисунке 2 и в таблице 3.
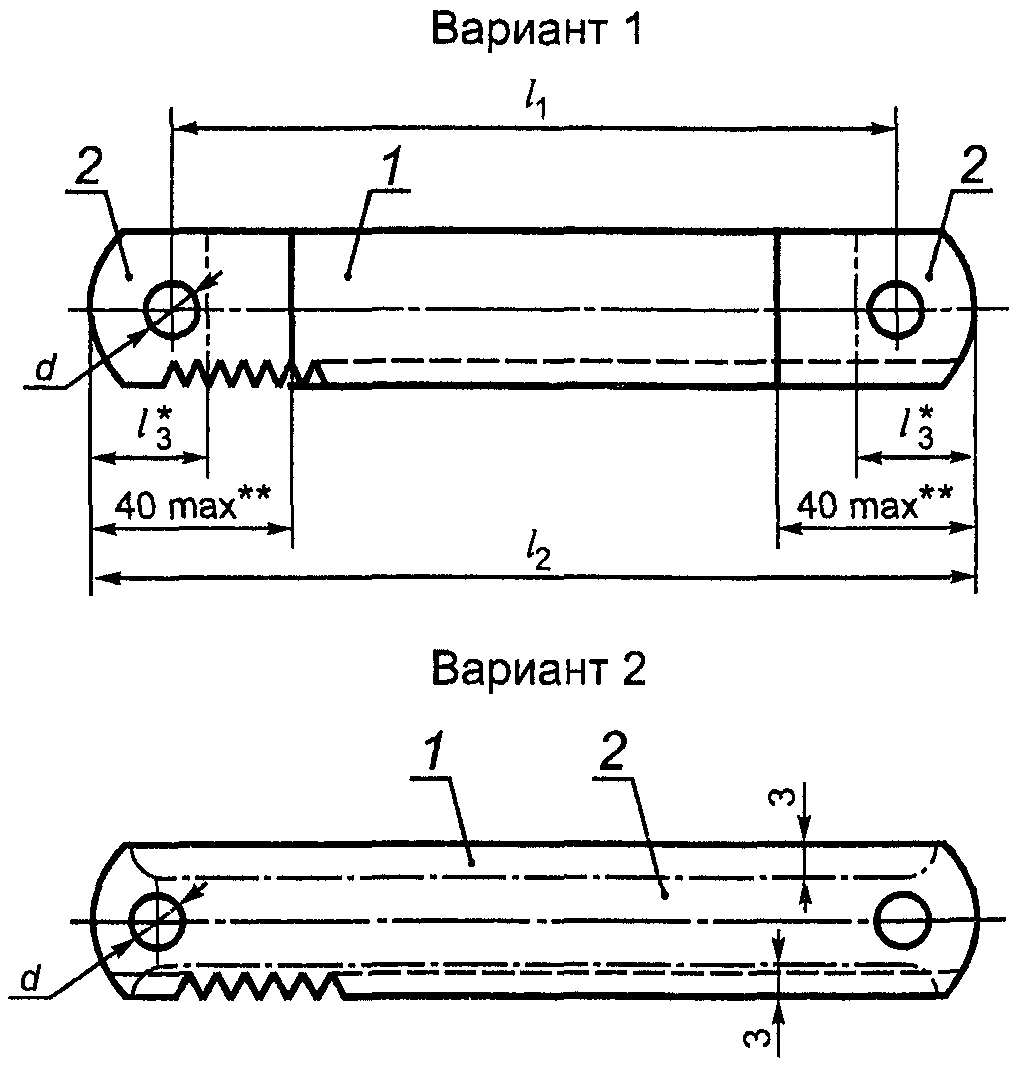
1 - зона повышенной твердости;
2 - зона пониженной твердости
--------------------------------
<*> 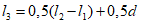 .
.<**> Допускается 60 мм для полотен с разводкой по всей длине полотна.
Зона термообработки | Тип полотна | Твердость | Марка стали | |
HRC | HRA | |||
1 - повышенной твердости | 1 | - | 82 - 84 | Быстрорежущая, Х6ВФ, В2Ф |
2 | 62 - 65 | - | Быстрорежущая | |
2 - пониженной твердости | 1 | - | <= 73 | |
<= 78,5 | Х6ВФ, В2Ф | |||
2 | <= 46 | - | Быстрорежущая | |
3.2.3. На поверхности полотен не должно быть трещин, плен, окалины и коррозии. Допускаются дефекты, глубина или высота которых не превышает норм, установленных для ленты или листа в состоянии поставки.
3.2.4. Ножовочные полотна должны иметь одно из следующих покрытий: эмаль НЦ-25 по ГОСТ 5406, НЦ-132 по ГОСТ 6631, Хим.Окс.прм. и другие покрытия, обеспечивающие сохранность и внешний вид поверхности.
3.2.5. Полотна должны иметь разводку зубьев:
для типа 1:
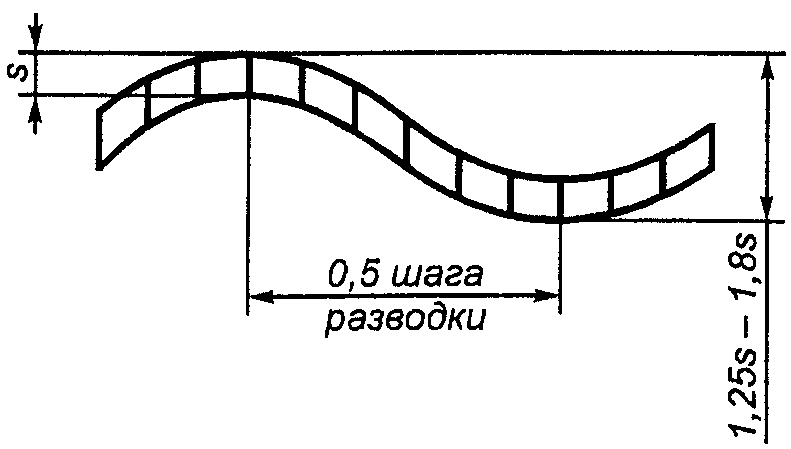
- по полотну в соответствии с рисунком 3,
- по каждому зубу или через зуб,
- по двум смежным зубьям через один неразведенный в соответствии с рисунком 4;
для типа 2:
- по каждому зубу или через зуб,
- по двум смежным зубьям через один неразведенный в соответствии с рисунком 4.
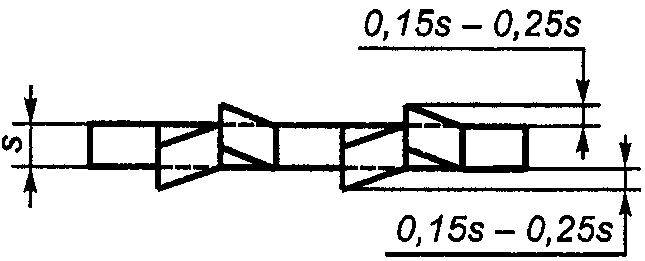
3.2.6. Разводка полотна должна быть на всей длине полотна или заканчиваться на расстоянии от торца:
- 30 мм - для полотен типа 1;
- (35 +/- 5) мм - для полотен типа 2.
Величина разводки зубьев должна быть:
- (1,25 - 1,8)s - для полотен с разводкой по полотну;
- (0,15 - 0,25)s на сторону - для полотен с разводкой по зубу.
Шаг разводки для полотен с разводкой по полотну должен быть равен 8P, но не более 8 мм.
3.2.7. Предельные отклонения шага зубьев должны быть, мм, не более:
+/- 0,45P на 10 мм длины - для полотен типа 1;
+/- 0,2 - для полотен типа 2.
3.2.8. Допуск симметричности осей отверстий относительно оси симметрии ширины полотна должен быть, мм, не более:
- 1,0 - для полотен типа 1;
- 1,4 - для полотен типа 2.
3.2.9. Допуск прямолинейности боковых сторон полотна в свободном состоянии в продольном направлении на 100 мм длины должен быть, мм, не более:
- 0,5 - для полотен типа 1;
- 0,3 - для полотен типа 2.
3.2.10. Допуск прямолинейности боковых сторон полотна в поперечном направлении по всей ширине неразведенной части должен быть, мм, не более:
- половины разности величины разводки и толщины полотна, измеренной на неразведенной части, - для полотен типа 1 с разводкой по полотну;
- величины разводки зуба на сторону - для полотен типа 1 с разводкой по зубу;
- 0,8 величины разводки зуба на сторону - для полотен типа 2.
3.2.11. Разность высоты вершин смежных зубьев полотна должна быть, мм, не более:
- 0,10 - для полотен с шагом зубьев до 1,4 мм включ.;
- 0,15 - для полотен с шагом зубьев св. 1,4 мм.
Допускается по согласованию с потребителем для полотен типа 1 с шагом зубьев свыше 1 мм разность высоты смежных зубьев 0,15 мм.
3.2.12. Допуск прямолинейности линии вершин зубьев полотна должен быть, мм, не более:
- 1,4 - для полотен типа 1;
- 1,0 - для полотен типа 2 при l до 350 мм включ.;
1
- 1,5 " " " " " " св. 350 до 600 мм " ;
- 2,5 " " " " " " " 600 мм.
3.2.13. Верхнее предельное отклонение толщины полотна должно соответствовать верхнему предельному отклонению толщины исходного материала. Нижнее предельное отклонение толщины полотна не должно превышать предельного отклонения исходного материала:
- на 0,05 мм - для полотен типа 1;
- на 0,10 мм - для полотен типа 2.
3.2.14. Средний  и установленный
 периоды стойкости полотен при условиях испытаний, приведенных в разделе 5, должны быть, мин, не менее:
и установленный периоды стойкости полотен при условиях испытаний, приведенных в разделе 5, должны быть, мин, не менее:для полотен типа 1:
- из быстрорежущей стали - 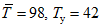 ;
;- из инструментальной легированной стали - 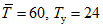 ;
;для полотен типа 2: 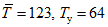 .
.Примечание - Для полотен, изготовленных из марок быстрорежущей стали с содержанием легирующих элементов меньше, чем в стали марки Р6М5, поправочный коэффициент на средний и установленный периоды стойкости - 0,8.
3.2.15. Критерием затупления полотен является потеря производительности, выраженная временем разрезки заготовки с сечениями, указанными в таблице 4, которое должно быть не более, мин:
для полотен типа 1:
из быстрорежущей стали:
- с шагом зубьев 0,8 - 1,4 мм - 1,40,
- с шагом зубьев 1,6 мм - 4,00;
из инструментальной легированной стали:
- с шагом зубьев 0,8 - 1,4 мм - 1,60,
- с шагом зубьев 1,6 мм - 5,00;
для полотен типа 2 - 5,25.
Шаг зубьев P, мм | Число двойных ходов при длине хода 150 мм | Усилие полотна на разрезаемый образец, H (кгс) | Сечение образца, мм |
0,8 - 1,4 | 60 | 60 - 100 (6 - 10) | 10 x 10 <*> |
1,6 | 20 x 20 | ||
1,8 и выше | 110 | 800 (80) | 80 x 80 |
<*> Допускается проводить испытания на образцах сечением 12 x 12 мм. В этом случае испытания на работоспособность проводят при семи резах. Время седьмого реза равно произведению поправочного коэффициента 1,65 на время десятого реза при испытании образца сечением 10 x 10 мм. Поправочный коэффициент на критерий затупления равен 1,65. | |||
Примечание - При обратном ходе усилие на полотно не снимается. | |||
ИС NORMPROD: примечание. Нумерация пунктов дана в соответствии с официальным текстом документа. |
3.2.15. Маркировка
На каждом полотне должны быть четко нанесены:
- товарный знак предприятия-изготовителя;
- ширина полотна;
- шаг зуба полотна;
- марка стали (марку стали 11Р3АМ3Ф2 не маркируют).
3.2.16. Транспортная маркировка и маркировка потребительской тары - по ГОСТ 18088.
3.2.17. Упаковка - по ГОСТ 18088.
4.1. Приемка полотен - по ГОСТ 23726.
4.2. Периодические испытания полотен на средний период стойкости проводят один раз в три года, на установленный период стойкости - один раз в год.
Испытания проводят не менее чем на пяти полотнах любого типоразмера каждого типа полотен.
4.3. Допускается проводить испытания у потребителя.
5.1. Внешний вид полотен контролируют визуально с помощью лупы ЛП-1 - 4х по ГОСТ 25706.
5.2. Твердость полотен контролируют по ГОСТ 9013.
5.3. При контроле размерных параметров полотен применяют методы и средства измерения, погрешность которых должна быть не более:
- значений, указанных в ГОСТ 8.051, - при измерении линейных размеров;
- 35% допуска на проверяемый угол " " угловых ";
- 25% допуска на проверяемый параметр - при контроле формы и расположения поверхностей.
5.4. Размеры полотен и разность высоты вершин смежных зубьев полотна измеряют до разводки зубьев.
5.5. Полотна типа 1 перед испытаниями на стойкость проверяют на остроту зубьев и упругость.
Острота зубьев полотен должна обеспечивать сцепляемость с контрольной пластиной твердостью 56 HRC.
Упругость полотен испытывают изгибанием полотен в обе стороны вокруг цилиндра диаметром 250 мм. После испытания полотна не должны иметь трещин и остаточных деформаций, превышающих значения, указанные в 3.2.8.
5.6. Испытания полотен на работоспособность, средний и установленный периоды стойкости следует проводить на ножовочных станках, соответствующих установленным для них нормам точности и жесткости, на образцах из стали марки 45 по ГОСТ 1050, твердостью 180 - 190 HB.
5.7. Испытания полотен следует проводить на режимах, указанных в таблице 4.
5.8. При испытаниях полотен типа 2 в качестве смазочно-охлаждающей жидкости следует применять 5%-ный (по массе) раствор эмульсола в воде с расходом 6 - 8 л/мин.
5.9. Испытания полотен на работоспособность следует проводить при десяти резах, при этом время последнего реза должно быть, мин, не более:
- для полотен типа 1 из быстрорежущей стали:
0,7 - с шагом зубьев 0,8 - 1,4 мм,
2,0 - с шагом зубьев 1,6 мм;
из инструментальной легированной стали:
0,8 - с шагом зубьев 0,8 - 1,4 мм,
2,5 - с шагом зубьев 1,6 мм;
- для полотен типа 2 - 3,5.
Примечание - Для полотен, изготовленных из быстрорежущей стали с содержанием легирующих элементов меньше, чем в стали марки Р6М5, поправочный коэффициент на время десятого реза равен 1,15.
5.10. После испытаний полотен на работоспособность на них не должно быть изломов, и они должны быть пригодны к дальнейшей работе.
5.11. Приемочные значения среднего  и установленного
 периодов стойкости должны быть, мин, не менее:
и установленного периодов стойкости должны быть, мин, не менее:- для полотен типа 1:
из быстрорежущей стали - 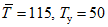 ;
;из инструментальной легированной стали - 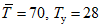 ;
;- для полотен типа 2: 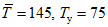 .
.Примечание - При увеличении ширины разводки до 1,8s поправочный коэффициент на время 10-го реза и критерий затупления равен 1,15; на средний и установленный периоды стойкости - 1,1.
6.1. Транспортирование и хранение - по ГОСТ 18088.
(рекомендуемое)
С РАСПОЛОЖЕНИЕМ ЗУБЬЕВ С ДВУХ СТОРОН
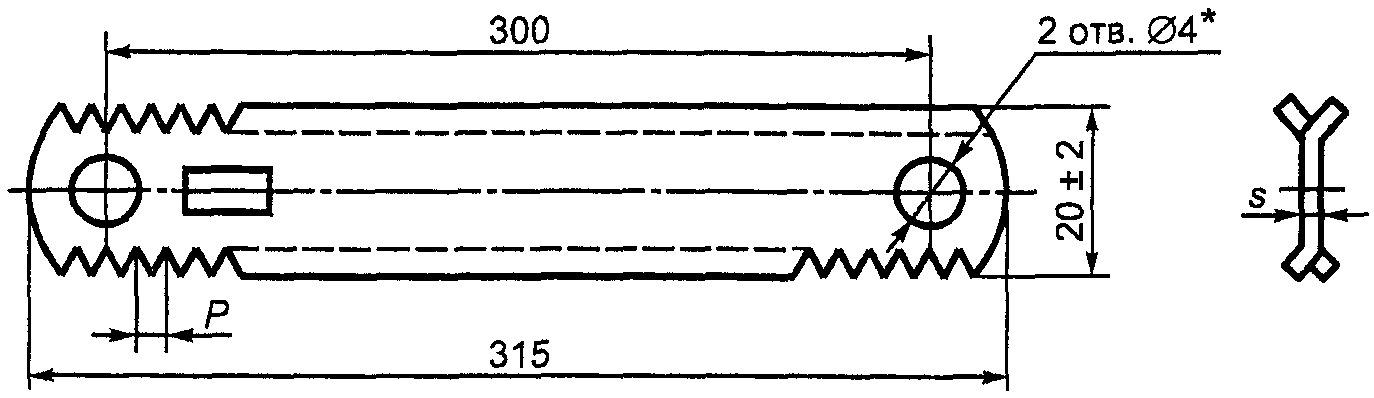
A.1. Основные размеры полотен с расположением зубьев с двух сторон должны соответствовать указанным на рисунке A.1 и в таблице A.1.
--------------------------------
<*> Допускается изготовлять полотна с посадочными отверстиями диаметром 6 мм и шириной 25 мм.
Рисунок A.1
В миллиметрах
s | P |
0,63 | 0,80 |
1,00 | |
1,40 | |
0,80 | 1,40 |
(обязательное)
СТАНДАРТОВ ССЫЛОЧНЫМ МЕЖДУНАРОДНЫМ СТАНДАРТАМ
Таблица B.1
Обозначение ссылочного национального стандарта | Обозначение и наименование ссылочного международного стандарта и условное обозначение степени его соответствия ссылочному национальному стандарту |
ИСО 6508:1986 "Материалы металлические. Испытание на твердость. Определение твердости по Роквеллу (шкалы A-B-C-D-E-F-G-H-K)" (MOD) |
Вернуться в "Каталог нормативных документов"
Источник информации: https://internet-law.ru/documents/prod/gost-r_gosudarstvennyj-standart/9/gost_19930.html
На правах рекламы:
|
© Антон Серго, 1998-2026.
|
Разработка сайта |
|