

Полное меню
- Актуальное
законодательство - Интернет
и право- - Рассылка ''Закон есть закон''
- - Форум сайта (архив)
- - Законодательство
- - Судебная практика (необычная)
- - Судебная практика (авторская)
- - Процедура UDRP и и решения WIPO
- - Книги серии ''Интернет и Право''
- - Книги в открытом доступе
- - Учебный курс ''Интернет и Право''
- - Учебный курс ''Доменные споры''
- - Литература по ''Интернет и Право''
- - Литература по интел. собственности
- - Научный уголок (работы гостей)
- - Авторские публикации
- Информационные
материалы - ЮРИДИЧЕСКИЕ
УСЛУГИ- - Перечень юридических услуг
- - Карта юридических услуг
- - Юридическая консультация
- - Доменные споры (RU), авторское право
- - Международный суд по доменам (COM)
- - Защита прав на маркетплейсе (WB, Ozon)
- - Защита прав в соцсетях (Vk, Ok, FB)
- - Купля-продажа домена, сайта, ПО
- - Досудебное урегулирование конфликта
- - Защита чести и деловой репутации
- - Отмена блокировки сайта/домена РКН
- - ФАС: товарные знаки, авторское право
- - Регистрация ПО/сайта (Роспатент)
- - Юридическая проверка домена
- - Нотариальное заверение сайтов
- - Способы и формы оплаты услуг
- - Мы в СМИ
- - О компании, клиенты
- - Наши дела и победы
- - Контакты и реквизиты
- Информация
о сайте -


ОписаниеИсточник публикации М.: Стандартинформ, 2005 Примечание к документу С 1 июля 2003 года до вступления в силу технических регламентов акты федеральных органов исполнительной власти в сфере технического регулирования носят рекомендательный характер и подлежат обязательному исполнению только в части, соответствующей целям, указанным в пункте 1 статьи 46 Федерального закона от 27.12.2002 N 184-ФЗ. Документ введен в действие с 01.07.1991. Название документа "ГОСТ 28648-90. Межгосударственный стандарт. Колеса крановые. Технические условия" (утв. и введен в действие Постановлением Госстандарта СССР от 20.08.1990 N 2428) (ред. от 01.09.1991) "ГОСТ 28648-90. Межгосударственный стандарт. Колеса крановые. Технические условия"
|

Список изменяющих документов (в ред. Изменения N 1, утв. в сентябре 1991 г.) |
МКС 53.020.20
ОКП 31 7829
Дата введения
1 июля 1991 года
1. РАЗРАБОТАН И ВНЕСЕН Министерством тяжелого машиностроения СССР
2. УТВЕРЖДЕН И ВВЕДЕН В ДЕЙСТВИЕ Постановлением Государственного комитета СССР по управлению качеством продукции и стандартам от 20.08.1990 N 2428
3. ВВЕДЕН ВПЕРВЫЕ
4. ССЫЛОЧНЫЕ НОРМАТИВНО-ТЕХНИЧЕСКИЕ ДОКУМЕНТЫ
Обозначение НТД, на который дана ссылка | Номер пункта |
5. ИЗДАНИЕ (сентябрь 2005 г.) с Изменением N 1, утвержденным в сентябре 1991 г. (ИУС 12-91)
Настоящий стандарт распространяется на колеса с цилиндрической поверхностью катания из поковок, применяемых в грузоподъемных кранах и механизмах.
Требования стандарта являются обязательными, кроме п. 1.5.
1.1. Колеса должны изготовляться двух типов:
K2P - двухребордные;
K1P - одноребордные.
1.2. Основные размеры и масса колес типа K2P должны соответствовать указанным на черт. 1 и в табл. 1.
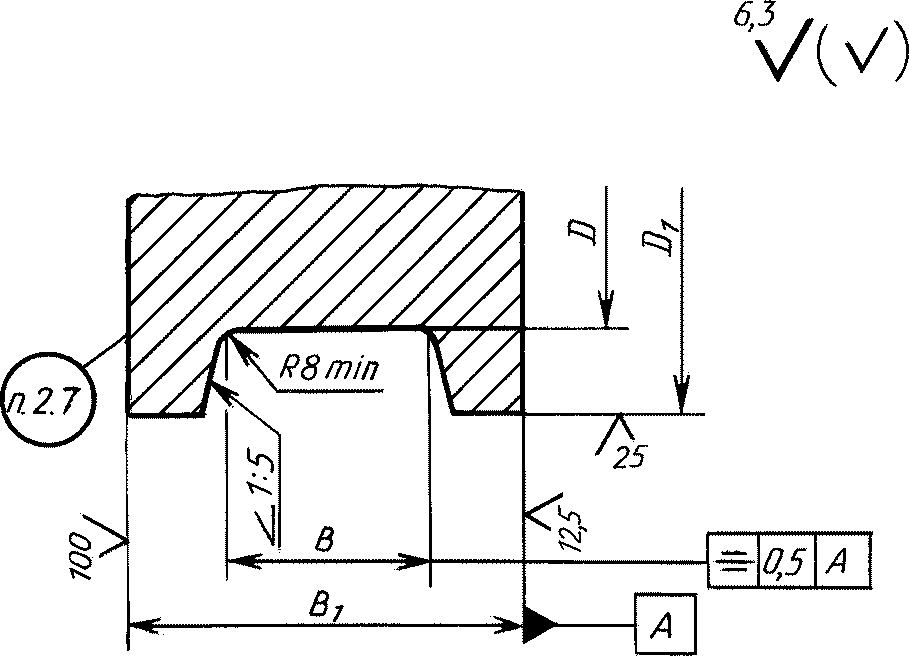
Черт. 1
Размеры, мм
D (пред. откл. по h11) | D1 (пред. откл. по h16) | B (пред. откл. по H16) | B1 (пред. откл. по h16) | Масса, кг, не более |
200 | 230 | 60 | 90 | 15 |
250 | 290 | 70 | 110 | 30 |
320 | 360 | 70 | 110 | 45 |
80 | 120 | 50 | ||
400 | 450 | 80 | 130 | 80 |
90 | 140 | 80 | ||
100 | 150 | 90 | ||
500 | 550 | 90 | 150 | 145 |
100 | 150 | 145 | ||
560 | 600 | 90 | 130 | 200 |
100 | 150 | 210 | ||
630 | 680 | 90 | 140 | 220 |
100 | 150 | 250 | ||
710 | 770 | 100 | 150 | 300 |
130 | 180 | 380 | ||
150 | 200 | 410 | ||
800 | 880 | 110 | 170 | 330 |
130 | 190 | 360 | ||
150 | 210 | 410 | ||
170 | 250 | 640 | ||
900 | 980 | 130 | 190 | 460 |
150 | 210 | 530 | ||
170 | 250 | 630 | ||
1000 | 1080 | 170 | 250 | 890 |
Пример условного обозначения кранового двухребордного колеса диаметром D = 400 мм и шириной поверхности катания B = 100 мм:
Колесо K2P-400 x 100 ГОСТ 28648-90
1.3. Основные размеры и масса колес типа K1P должны соответствовать указанным на черт. 2 и в табл. 2.
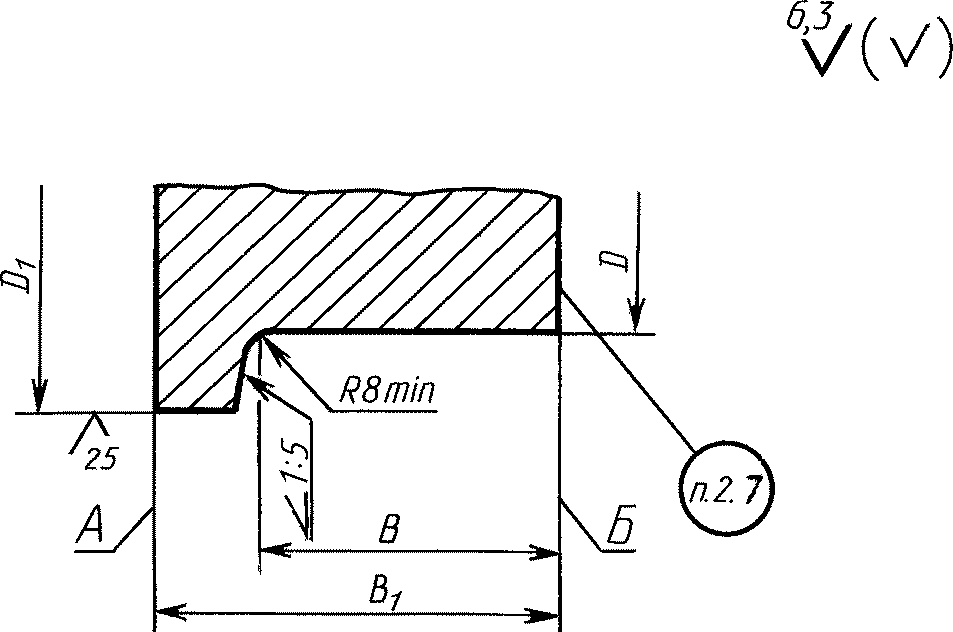
Черт. 2
Размеры, мм
D (пред. откл. по h11) | D1 (пред. откл. по h16) | B (пред. откл. по H16) | B1 (пред. откл. по h16) | Масса, кг, не более |
200 | 230 | 60 | 75 | 11 |
250 | 290 | 70 | 90 | 20 |
320 | 360 | 80 | 100 | 31 |
400 | 450 | 106 | 130 | 61 |
500 | 550 | 125 | 150 | 113 |
Пример условного обозначения кранового одноребордного колеса D = 400 мм:
Колесо K1P-400 ГОСТ 28648-90
1.4. Допускается увеличение размеров B, B1 и массы колес по сравнению с указанными в табл. 1 и 2 для кранов, эксплуатируемых на одних подкрановых путях с кранами большей грузоподъемности. При этом увеличение размера B1 должно быть не менее увеличения размера B.
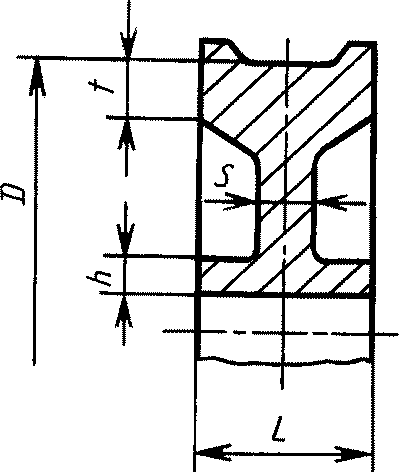
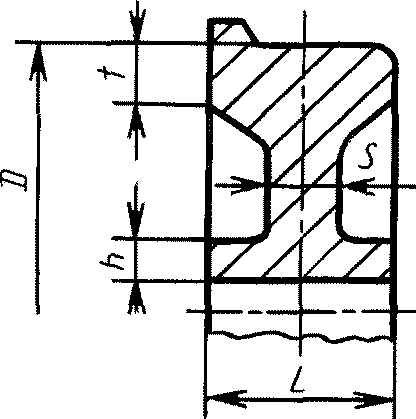
1.5. Конструкцию колес устанавливают в рабочих чертежах изготовителей. Наименьшие размеры ступицы, диска и обода колеса указаны в Приложении.
2.1. Колеса должны изготовляться в соответствии с требованиями настоящего стандарта по рабочим чертежам, утвержденным в установленном порядке.
2.2. Колеса должны изготовляться из стали марки 75 или 65Г по ГОСТ 14959. Допускается изготовление колес из стали марки 2 по ГОСТ 10791, а применяемых в механизмах групп режима работы 1М - 3М по ГОСТ 25835, из других марок сталей с механическими характеристиками не ниже чем стали марки 45 по ГОСТ 1050.
2.3. Допуски, припуски и кузнечные напуски для штампованных колес по ГОСТ 7505, припуски и допуски на кованые колеса - по II группе ГОСТ 7062.
2.4. Твердость поверхности катания и реборд, изготовленных из сталей марок 75 и 65Г, должна быть от 320 до 390 HB.
По согласованию с потребителем допускается изготовление колес из других марок сталей, указанных в п. 2.2, с твердостью поверхностей катания и реборд не менее 280 HB для механизмов режимных групп 1М и 2М по ГОСТ 25835 и не менее 300 HB для механизмов режимных групп 3М и 4М по ГОСТ 25835 при условии безопасной эксплуатации изделий.
Глубина закаленного слоя должна быть не менее значений, указанных в табл. 3.
Таблица 3
Размеры, мм
200 - 250 | 320 | 400 - 560 | 630 - 710 | 800 - 900 | 1000 | |
Глубина закаленного слоя | 10 | 15 | 20 | 25 | 30 | 40 |
(Измененная редакция, Изм. N 1).
2.5. Для одноребордного колеса шероховатость одной из поверхностей обода А или Б должна быть Ra 12,5 мкм, шероховатость другой Ra 100 мкм.
2.6. Торцовое биение поверхности обода с шероховатостью 12,5 мкм не должно быть более 0,15 мм на 500 мм диаметра.
Радиальное биение поверхности катания не должно быть более 0,2 мм на 100 мм диаметра.
(Измененная редакция, Изм. N 1).
2.7. На каждом колесе, поставляемом как запасная часть, на поверхности обода с шероховатостью Ra 100 мкм должны быть нанесены ударным способом размеры D x B и клеймо ОТК.
На колесах, поставляемых в составе крана или тележки, допускается нанесение только клейма ОТК.
2.8. Консервация - по ГОСТ 9.014.
3.1. Для контроля соответствия крановых колес требованиям настоящего стандарта изготовитель проводит приемо-сдаточные и периодические испытания.
3.2. При приемо-сдаточных испытаниях у каждого колеса проверяют размеры (пп. 1.2; 1.3), точность изготовления (пп. 2.3; 2.6), шероховатость (п. 2.5) и твердость поверхностей (п. 2.4).
3.3. При периодических испытаниях проверяют глубину термообработки колес (п. 2.4). Испытаниям подвергают колеса из числа прошедших приемо-сдаточные испытания.
Периодичность проверки глубины термообработки должна быть: при годовом выпуске колес от 40 до 200 шт. - не реже одного раза в 5 лет и при годовом выпуске свыше 200 шт. - не реже одного раза в 3 года, но не менее 1-го колеса из каждой 1000 изготовленных.
При выпуске менее 40 колес в год периодичность проверки устанавливается в технических условиях на изготовление кранов и механизмов в зависимости от конкретных особенностей производства, но не реже одного раза в 5 лет.
При неудовлетворительных результатах проверки глубины термообработки следует проводить повторные испытания на другом колесе той же партии. Результаты повторных испытаний являются окончательными.
4.1. Размеры, точность изготовления и шероховатость поверхностей колес (пп. 1.2; 1.3; 2.3; 2.5 и 2.6) следует проверять мерительным инструментом и приборами, специальными шаблонами и приспособлениями.
4.3. Контроль глубины закалки (п. 2.4) следует проводить на поперечном темплете колеса по ГОСТ 9012 или ГОСТ 9013.
5.1. Транспортирование колес по группе ОЖ ГОСТ 15150 транспортом любого вида.
5.2. Хранение колес по группе условий хранения Ж ГОСТ 15150.
6.1. При установке колес на краны и механизмы должны быть обеспечены точность и взаимное расположение в соответствии с техническими условиями на изготовление кранов и механизмов.
6.2. Эксплуатация колес допускается при износе их реборд не более 50% первоначальной толщины и (или) поверхности катания не более 1,15% первоначального диаметра D.
Периодичность проверки износа колес устанавливают в эксплуатационных документах на краны и механизмы.
7.1. Изготовитель гарантирует соответствие колес требованиям настоящего стандарта при соблюдении потребителем условий эксплуатации, транспортирования и хранения.
7.2. Гарантийный срок эксплуатации колес равен гарантийному сроку эксплуатации кранов и механизмов, на которых они применяются.
Рекомендуемое
Таблица 4
Размеры, мм
Тип колеса | D | h | S | t | L |
K2P | 200 | 15 | 18 | 12,5 | 90 |
 | 250 | 15 | 18 | 15 | 110 |
320 | 25 | 20 | 22,5 | 110 | |
400 | 27,5 | 20 | 22,5 | 120 | |
500 | 30 | 30 | 22,5 | 135 | |
560 | 30 | 30 | 25 | 130 | |
630 | 32,5 | 30 | 30 | 140 | |
710 | 32,5 | 30 | 30 | 150 | |
800 | 37,5 | 35 | 35 | 150 | |
900 | 45 | 40 | 35 | 170 | |
1000 | 60 | 60 | 55 | 230 | |
K1P | 200 | 12,5 | 18 | 12,5 | 75 |
 | 250 | 12,5 | 18 | 15 | 90 |
320 | 15 | 18 | 17,5 | 100 | |
400 | 22,5 | 20 | 20 | 130 | |
500 | 25 | 28 | 22,5 | 150 |
Вернуться в "Каталог нормативных документов"
Источник информации: https://internet-law.ru/documents/prod/gost_gosudarstvennyj-standart/12/gost_75500.html
На правах рекламы:
|
© Антон Серго, 1998-2026.
|
Разработка сайта |
|