

Полное меню
- Актуальное
законодательство - Интернет
и право- - Рассылка ''Закон есть закон''
- - Форум сайта (архив)
- - Законодательство
- - Судебная практика (необычная)
- - Судебная практика (авторская)
- - Процедура UDRP и и решения WIPO
- - Книги серии ''Интернет и Право''
- - Книги в открытом доступе
- - Учебный курс ''Интернет и Право''
- - Учебный курс ''Доменные споры''
- - Литература по ''Интернет и Право''
- - Литература по интел. собственности
- - Научный уголок (работы гостей)
- - Авторские публикации
- Информационные
материалы - ЮРИДИЧЕСКИЕ
УСЛУГИ- - Перечень юридических услуг
- - Карта юридических услуг
- - Юридическая консультация
- - Доменные споры (RU), авторское право
- - Международный суд по доменам (COM)
- - Защита прав на маркетплейсе (WB, Ozon)
- - Защита прав в соцсетях (Vk, Ok, FB)
- - Купля-продажа домена, сайта, ПО
- - Досудебное урегулирование конфликта
- - Защита чести и деловой репутации
- - Отмена блокировки сайта/домена РКН
- - ФАС: товарные знаки, авторское право
- - Регистрация ПО/сайта (Роспатент)
- - Юридическая проверка домена
- - Нотариальное заверение сайтов
- - Способы и формы оплаты услуг
- - Мы в СМИ
- - О компании, клиенты
- - Наши дела и победы
- - Контакты и реквизиты
- Информация
о сайте -


ОписаниеИсточник публикации М.: ИПК Издательство стандартов, 2001 Примечание к документу С 1 июля 2003 года до вступления в силу технических регламентов акты федеральных органов исполнительной власти в сфере технического регулирования носят рекомендательный характер и подлежат обязательному исполнению только в части, соответствующей целям, указанным в пункте 1 статьи 46 Федерального закона от 27.12.2002 N 184-ФЗ. Документ введен в действие с 1 января 1983 года. Взамен ГОСТ 3.1109-73. Название документа "ГОСТ 3.1109-82*. Межгосударственный стандарт. Единая система технологической документации. Термины и определения основных понятий" (введен в действие Постановлением Госстандарта СССР от 30.07.1982 N 2988) (ред. от 01.05.1984) "ГОСТ 3.1109-82*. Межгосударственный стандарт. Единая система технологической документации. Термины и определения основных понятий"
|
||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||

Список изменяющих документов (в ред. Изменения N 1, утв. в мае 1984 г.) |
Группа Т53
Взамен
ГОСТ 3.1109-73
Постановлением Государственного комитета СССР по стандартам от 30 июля 1982 г. N 2988 дата введения установлена
1 января 1983 года
Издание (апрель 2001 г.) с Изменением N 1, утвержденным в мае 1984 г. (ИУС 8-84), поправкой (ИУС 6-91)
Настоящий стандарт устанавливает применяемые в науке, технике и производстве термины и определения основных понятий в области технологических процессов изготовления и ремонта изделий машиностроения и приборостроения.
Термины, установленные стандартом, обязательны для применения в документации всех видов, научно-технической, учебной и справочной литературе.
Термины и определения технологических процессов и операций, применяемые в отдельных отраслях, устанавливаются в отраслевых стандартах в соответствии с настоящим стандартом.
Для каждого понятия установлен один стандартизованный термин. Применение терминов-синонимов стандартизованного термина запрещается. Недопустимые к применению термины-синонимы приведены в стандарте в качестве справочных и обозначены "Ндп".
Для отдельных стандартизованных терминов в стандарте приведены в качестве справочных краткие формы, которые разрешается применять в случаях, исключающих возможность их различного толкования.
Установленные определения можно, при необходимости, изменять по форме изложения, не допуская нарушения границ понятий.
В стандарте в качестве справочных приведены иностранные эквиваленты для ряда стандартизованных терминов на немецком (D), английском (E) и французском (F) языках.
В стандарте приведены алфавитные указатели содержащихся в нем терминов на русском языке и их иностранных эквивалентов.
В стандарте имеется приложение, содержащее термины, характеризующие производственный процесс.
Стандартизованные термины набраны полужирным шрифтом, их краткая форма - светлым, а недопустимые синонимы - курсивом.
Термин | Определение | |
Технологический процесс Процесс D. Technologischer  Fertigungsablauf E. Manufacturing process F.  de fabrication | Часть производственного процесса, содержащая целенаправленные действия по изменению и (или) определению состояния предмета труда. Примечания. 1. Технологический процесс может быть отнесен к изделию, его составной части или к методам обработки, формообразования и сборки. 2. К предметам труда относятся заготовки и изделия. | |
Технологическая операция Операция D. Operation; Arbeitsgang E. Operation F.  | Законченная часть технологического процесса, выполняемая на одном рабочем месте | |
Технологический метод Метод | Совокупность правил, определяющих последовательность и содержание действий при выполнении формообразования, обработки или сборки, перемещения, включая технический контроль, испытания в технологическом процессе изготовления или ремонта, установленных безотносительно к наименованию, типоразмеру или исполнению изделия | |
Технологическая база D. Technologische Basis | Поверхность, сочетание поверхностей, ось или точка, используемые для определения положения предмета труда в процессе изготовления. Примечание. Поверхность, сочетание поверхностей, ось или точка принадлежат предмету труда. | |
Обрабатываемая поверхность D. Zu bearbeitende  | Поверхность, подлежащая воздействию в процессе обработки | |
Технологический документ Документ D. Technologisches Dokument | Графический или текстовый документ, который отдельно или в совокупности с другими документами определяет технологический процесс или операцию изготовления изделия | |
Оформление технологического документа Оформление документа | Комплекс процедур, необходимых для подготовки и утверждения технологического документа в соответствии с порядком, установленным на предприятии. Примечание. К подготовке документа относится его подписание, согласование и т.д. | |
Комплект документов технологического процесса (операции) Комплект документов процесса (операции) | Совокупность технологических документов, необходимых и достаточных для выполнения технологического процесса (операции) | |
Комплект технологической документации Комплект документации | Совокупность комплектов документов технологических процессов и отдельных документов, необходимых и достаточных для выполнения технологических процессов при изготовлении и ремонте изделия или его составных частей | |
Комплект проектной технологической документации Комплект проектной документации | Комплект технологической документации, предназначенный для применения при проектировании или реконструкции предприятия | |
Стандартный комплект документов технологического процесса (операции) Стандартный комплект документов процесса (операции) | Комплект технологических документов, установленных в соответствии с требованиями стандартов государственной системы стандартизации | |
Маршрутное описание технологического процесса Маршрутное описание процесса Ндп. Маршрутное изложение | Сокращенное описание всех технологических операций в маршрутной карте в последовательности их выполнения без указания переходов и технологических режимов | |
Операционное описание технологического процесса Операционное описание процесса Ндп. Операционное изложение | Полное описание всех технологических операций в последовательности их выполнения с указанием переходов и технологических режимов | |
Маршрутно-операционное описание технологического процесса Маршрутно-операционное описание процесса Ндп. Маршрутно-операционное изложение | Сокращенное описание технологических операций в маршрутной карте в последовательности их выполнения с полным описанием отдельных операций в других технологических документах | |
Единичный технологический процесс Единичный процесс Ндп. Специальный технологический процесс | Технологический процесс изготовления или ремонта изделия одного наименования, типоразмера и исполнения, независимо от типа производства | |
Типовой технологический процесс Типовой процесс D. Technologicher  | Технологический процесс изготовления группы изделий с общими конструктивными и технологическими признаками | |
Групповой технологический процесс Групповой процесс D. Technologischer 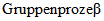 | Технологический процесс изготовления группы изделий с разными конструктивными, но общими технологическими признаками | |
Типовая технологическая операция Типовая операция D. Typenarbeitsgang | Технологическая операция, характеризуемая единством содержания и последовательности технологических переходов для группы изделий с общими конструктивными и технологическими признаками | |
Групповая технологическая операция Групповая операция D. Gruppenarbeitsgang | Технологическая операция совместного изготовления группы изделий с разными конструктивными, но общими технологическими признаками | |
Формообразование D. Urformen E. Primary forming F. Formage initial | Изготовление заготовки или изделия из жидких, порошковых или волокновых материалов | |
Литье Ндп. Отливка D. Giessen E. Casting F. Fondage | Изготовление заготовки или изделия из жидкого материала заполнением им полости заданных форм и размеров с последующим затвердением | |
Формование D. Formen E. Forming F. Formage | Формообразование из порошкового или волокнового материала при помощи заполнения им полости заданных форм и размеров с последующим сжатием | |
Спекание | ||
Обработка D. Bearbeitung E. Working F. Usinage | Действие, направленное на изменение свойств предмета труда при выполнении технологического процесса | |
Черновая обработка | Обработка, в результате которой снимается основная часть припуска | |
Чистовая обработка | Обработка, в результате которой достигаются заданные точность размеров и шероховатость обрабатываемых поверхностей | |
Механическая обработка | Обработка давлением или резанием | |
Раскрой материала | Разделение материала на отдельные заготовки | |
Обработка давлением D. Umformen E. Forming F. Formage | Обработка, заключающаяся в пластическом деформировании или разделении материала Примечание. Разделение материала происходит давлением без образования стружки. | |
Ковка | По ГОСТ 18970-84 | |
Штамповка | По ГОСТ 18970-84 | |
Поверхностное пластическое деформирование (Измененная редакция, Изм. N 1). | ||
Обработка резанием Резание D. Spanen E. Machining F. Usinage par  de  | Обработка, заключающаяся в образовании новых поверхностей отделением поверхностных слоев материала с образованием стружки. Примечание. Образование поверхностей сопровождается деформированием и разрушением поверхностных слоев материала. | |
Термическая обработка Термообработка D. Thermische Behandlung E. Heat treatent F. Traitement thermique | Обработка, заключающаяся в изменении структуры и свойств материала заготовки вследствие тепловых воздействий | |
Электрофизическая обработка D. Elektrophysisches Abtragen E. Electrophysical machining F. Usinage 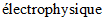 | Обработка, заключающаяся в изменении формы, размеров и (или) шероховатости поверхности заготовки с применением электрических разрядов, магнитострикционного эффекта, электронного или оптического излучения, плазменной струи | |
Электрохимическая обработка D. Elektrochemisches Abtragen E. Electrochemical machining F. Usinage 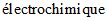 | Обработка, заключающаяся в изменении формы, размеров и (или) шероховатости поверхности заготовки вследствие растворения ее материала в электролите под действием электрического тока | |
Гальванопластика D. Galvanoplastik E. Galvanoplastics F. Galvanoplastic | Формообразование из жидкого материала при помощи осаждения металла из раствора под действием электрического тока | |
Слесарная обработка | Обработка, выполняемая ручным инструментом или машиной ручного действия | |
Сборка D.  E. Assembly F. Assemblage | Образование соединений составных частей изделия. Примечания. 1. Примером видов сборки является клепка, сварка заготовок и т.д. 2. Соединение может быть разъемным или неразъемным. | |
Монтаж | ||
Сварка | По ГОСТ 2601-84 | |
Клепка D. Vernieten E. Riveting F. Rivetage | Образование неразъемных соединений при помощи заклепок | |
Пайка | ||
Склеивание D. Kleben E. Gluing F. Collage | Образование неразъемных соединений при помощи клея | |
Нанесение покрытия D. Beschichten E. Coating F.  | Обработка, заключающаяся в образовании на заготовке поверхностного слоя из инородного материала. Примечание. Примерами нанесения покрытия являются окрашивание, анодирование, оксидирование, металлизация и т.д. | |
Технический контроль Контроль | ||
Контроль технологического процесса Контроль процесса (Измененная редакция, Изм. N 1). | Контроль режимов, характеристик, параметров технологического процесса | |
Маркирование | ||
Упаковывание | ||
Консервация | По ГОСТ 5272-68 | |
Расконсервация (Измененная редакция, Изм. N 1). | По ГОСТ 5272-68 | |
Технологический переход Переход D. Arbeitsstufe E. Manufacturing step F. Phase de travail | Законченная часть технологической операции, выполняемая одними и теми же средствами технологического оснащения при постоянных технологических режимах и установке | |
Вспомогательный переход D. Hilfsstufe E. Auxiliary step | Законченная часть технологической операции, состоящая из действий человека и (или) оборудования, которые не сопровождаются изменением свойств предметов труда, но необходимы для выполнения технологического перехода. Примечание. Примерами вспомогательных переходов являются закрепление заготовки, смена инструмента и т.д. | |
Установ D. Aufspannung | Часть технологической операции, выполняемая при неизменном закреплении обрабатываемых заготовок или собираемой сборочной единицы | |
Позиция D. Position E. Position F. Position | Фиксированное положение, занимаемое неизменно закрепленной обрабатываемой заготовкой или собираемой сборочной единицей совместно с приспособлением относительно инструмента или неподвижной части оборудования при выполнении определенной части операции | |
Базирование | По ГОСТ 21495-76 | |
Закрепление D. Befestigen (Einspannen) | Приложение сил и пар сил к предмету труда для обеспечения постоянства его положения, достигнутого при базировании | |
Рабочий ход D. Fertigungsgang E. Manufacturing pass F. Passe de fabrication | Законченная часть технологического перехода, состоящая из однократного перемещения инструмента относительно заготовки, сопровождаемого изменением формы, размеров, качества поверхности и свойств заготовки | |
Вспомогательный ход D. Hilfsgang E. Auxiliary pass F. Passe auxiliaire | Законченная часть технологического перехода, состоящая из однократного перемещения инструмента относительно заготовки, необходимого для подготовки рабочего хода | |
Прием D. Handgriff | Законченная совокупность действий человека, применяемых при выполнении перехода или его части и объединенных одним целевым назначением | |
Наладка D. Einrichten E. Setting-up F. Ajustage | Подготовка технологического оборудования и технологической оснастки к выполнению технологической операции. Примечание. К наладке относятся установка приспособления, переключение скорости или подачи, настройка заданной температуры и т.д. | |
Подналадка D. Nachrichten E. Resetting F.  | Дополнительная регулировка технологического оборудования и (или) технологической оснастки при выполнении технологической операции для восстановления достигнутых при наладке значений параметров | |
Цикл технологической операции Цикл операции D. Operationszyklus E. Operation cycle F. Sycle  | Интервал календарного времени от начала до конца периодически повторяющейся технологической операции независимо от числа одновременно изготовляемых или ремонтируемых изделий | |
Такт выпуска Такт D. Taktzeit E. Production time F. Tempe de production | Интервал времени, через который периодически производится выпуск изделий или заготовок определенных наименований, типоразмеров и исполнений | |
Ритм выпуска Ритм D. Arbeitstakt E. Production rate F. Cadence de production | Количество изделий или заготовок определенных наименований, типоразмеров и исполнений, выпускаемых в единицу времени | |
Технологический режим Режим | Совокупность значений параметров технологического процесса в определенном интервале времени. Примечание. К параметрам технологического процесса относятся: скорость резания, подача, глубина резания, температура нагрева или охлаждения и т.д. | |
Припуск | Слой материала, удаляемый с поверхности заготовки в целях достижения заданных свойств обрабатываемой поверхности. Примечание. К свойствам обрабатываемого предмета труда или его поверхности относятся размеры, формы, твердость, шероховатость и т.п. | |
Операционный припуск | Припуск, удаляемый при выполнении одной технологической операции | |
Промежуточный припуск | Припуск, удаляемый при выполнении одного технологического перехода | |
Допуск припуска | Разность между наибольшим и наименьшим значениями размера припуска | |
Подготовительно-заключительное время D. Vorbereitungs-und  E. Setup time | Интервал времени, затрачиваемый на подготовку исполнителя или исполнителей и средств технологического оснащения к выполнению технологической операции и приведению последних в порядок после окончания смены и (или) выполнения этой операции для партии предметов труда | |
Штучное время D.  E. Time per piece | Интервал времени, равный отношению цикла технологической операции к числу одновременно изготовляемых или ремонтируемых изделий или равный календарному времени сборочной операции | |
Основное время D. Grundzeit E. Direct manufacture time | Часть штучного времени, затрачиваемая на изменение и (или) последующее определение состояния предмета труда | |
Вспомогательное время D. Hilfszeit E. Auxiliary time | Часть штучного времени, затрачиваемая на выполнение приемов, необходимых для обеспечения изменения и последующего определения состояния предмета труда | |
Оперативное время D. Operative zeit E. Base cycle time | Часть штучного времени, равная сумме основного и вспомогательного времени | |
Время обслуживания рабочего места D. Wartungszeit E. Time for machine servicing | Часть штучного времени, затрачиваемая исполнителем на поддержание средств технологического оснащения в работоспособном состоянии и уход за ними и рабочим местом | |
Время на личные потребности D. Zeit  naturliche  E. Time for personal needs | Часть штучного времени, затрачиваемая человеком на личные потребности и, при утомительных работах, на дополнительный отдых | |
Коэффициент штучного времени | Отношение затрат времени на непосредственное выполнение одним или несколькими рабочими-многостаночниками технологической операции на рассматриваемом рабочем месте к сумме тех же затрат по всем технологическим операциям, выполняемым при многостаночном обслуживании | |
Технологическая норма | Регламентированное значение показателя технологического процесса | |
Технологическое нормирование | Установление технически обоснованных норм расхода производственных ресурсов. Примечание. Под производственными ресурсами понимают энергию, сырье, материалы, инструмент, рабочее время и т.д. | |
Норма времени D. Normzeit E. Standard piece time | Регламентированное время выполнения некоторого объема работ в определенных производственных условиях одним или несколькими исполнителями соответствующей квалификации | |
Норма подготовительно-заключительного времени | Норма времени на подготовку рабочих и средств производства к выполнению технологической операции и приведение их в первоначальное состояние после ее окончания | |
Норма штучного времени | Норма времени на выполнение объема работы, равной единице нормирования, при выполнении технологической операции | |
Норма оперативного времени | Норма времени на выполнение технологической операции, являющаяся составной частью нормы штучного времени и состоящая из суммы норм основного и неперекрываемого им вспомогательного времени | |
Норма основного времени | Норма времени на достижение непосредственной цели данной технологической операции или перехода по качественному и (или) количественному изменению предмета труда | |
Норма вспомогательного времени | Норма времени на осуществление действий, создающих возможность выполнения основной работы, являющейся целью технологической операции или перехода | |
Единица нормирования | Количество производственных объектов или число работающих, на которое устанавливают техническую норму. Примечание. Под технической нормой понимают количество деталей, на которое устанавливают норму времени; количество изделий, на которое устанавливают норму расхода материала; число рабочих, на которое устанавливают норму выработки и т.д. | |
Норма выработки D.  E. Standard production rate | Регламентированный объем работы, которая должна быть выполнена в единицу времени в определенных организационно-технических условиях одним или несколькими исполнителями соответствующей квалификации | |
Расценка | Размер вознаграждения работнику за единицу объема выполняемой работы | |
Тарифная сетка | Шкала, определяющая соотношение между оплатой труда за единицу времени и квалификацией труда, с учетом вида работы и условий ее выполнения | |
Разряд работы | Показатель, характеризующий квалификацию труда | |
Средства технологического оснащения Средства оснащения D. Technologische  | Совокупность орудий производства, необходимых для осуществления технологического процесса | |
Технологическое оборудование Оборудование D. Fertigungsmaschinen E. Manufacturing equipment F. Equipement de fabrication | Средства технологического оснащения, в которых для выполнения определенной части технологического процесса размещают материалы или заготовки, средства воздействия на них, а также технологическая оснастка. Примечание. Примерами технологического оборудования являются литейные машины, прессы, станки, печи, гальванические ванны, испытательные стенды и т.д. | |
Технологическая оснастка Оснастки D.  E. Tooling F. Outillage | Средства технологического оснащения, дополняющие технологическое оборудование для выполнения определенной части технологического процесса. Примечание. Примерами технологической оснастки являются режущий инструмент, штампы, приспособления, калибры, пресс-формы, модели, литейные формы, стержневые ящики и т.д. | |
Приспособление D. Vorrichtung E. Fixture | Технологическая оснастка, предназначенная для установки или направления предмета труда или инструмента при выполнении технологической операции | |
Инструмент D. Werkzeug E. Tool | Технологическая оснастка, предназначенная для воздействия на предмет труда с целью изменения его состояния. Примечание. Состояние предмета труда определяется при помощи меры и (или) измерительного прибора. | |
Материал | Исходный предмет труда, потребляемый для изготовления изделия | |
Основной материал D. Grundmaterial E. Basic material F.   | Материал исходной заготовки. Примечание. К основному материалу относится материал, масса которого входит в массу изделия при выполнении технологического процесса, например, материал сварочного электрода, припоя и т.д. | |
Вспомогательный материал D. Hilfsmaterial E. Auxiliary material F.  auxiliaire | Материал, расходуемый при выполнении технологического процесса дополнительно к основному материалу. Примечание. Вспомогательными могут быть материалы, расходуемые при нанесении покрытия, пропитке, сварке (например, аргон), пайке (например, канифоль), закалке и т.д. | |
Полуфабрикат D. Halbzeug E. Semi-finished product F. Demi-produit | Предмет труда, подлежащий дальнейшей обработке на предприятии-потребителе | |
Заготовка D. Rohteil E. Blank F. Ebauche | Предмет труда, из которого изменением формы, размеров, свойств поверхности и (или) материала изготавливают деталь | |
Исходная заготовка D. Anfangs-Rohteil E. Primary blank F. Ebauche  | Заготовка перед первой технологической операцией | |
Листоштампованное изделие | Деталь или заготовка, изготовленная методом листовой штамповки | |
(Измененная редакция, Поправка, ИУС 6-91) | ||
Отливка D.  E. Casting | Изделие или заготовка, полученные технологическим методом литья | |
Поковка D. 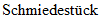 E. Forging | Изделие или заготовка, полученные технологическими методами ковки, объемной штамповки или вальцовки. Примечания. 1. Кованая поковка - поковка, полученная технологическим методом ковки. 2. Штампованная поковка - поковка, полученная технологическим методом объемной штамповки. 3. Вальцованная поковка - поковка, полученная технологическим методом вальцовки из сортового проката. | |
(Измененная редакция, Поправка, ИУС 6-91) | ||
Изделие | ||
Комплектующее изделие | Изделие предприятия-поставщика, применяемое как составная часть изделия, выпускаемого предприятием-изготовителем. Примечание. Составными частями изделия могут быть детали и сборочные единицы. | |
Типовое изделие D. 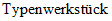 E. Typified workpiece F.  type | Изделие, принадлежащее к группе изделий близкой конструкции, обладающее наибольшим количеством конструктивных и технологических признаков этой группы | |
Сборочный комплект D. Montagesatz E. Assembly set F. Jeu de montage | Группа составных частей изделия, которые необходимо подать на рабочее место для сборки изделия или его составной части | |
База технологическая | |
Базирование | |
Время подготовительно-заключительное | |
Время штучное | |
Время основное | |
Время вспомогательное | |
Время оперативное | |
Время обслуживания рабочего места | |
Время на личные потребности | |
Гальванопластика | |
Деформирование поверхностное пластическое | |
Документ | |
Документ технологический | |
Допуск припуска | |
Единица нормирования | |
Заготовка | |
Заготовка исходная | |
Закрепление | |
Изделие | |
Изделие комплектующее | |
Изделие листоштампованное | |
Изделие типовое | |
Изложение маршрутное | |
Изложение маршрутно-операционное | |
Изложение операционное | |
Инструмент | |
Клепка | |
Ковка | |
Комплект документации | |
Комплект документов технологического процесса (операции) | |
Комплект документов процесса (операции) | |
Комплект документов технологического процесса (операции) стандартный | |
Комплект документов процесса (операции) стандартный | |
Комплект проектной документации | |
Комплект технологической документации | |
Комплект проектной технологической документации | |
Комплект сборочный | |
Консервация | |
Контроль | |
Контроль процесса | |
Контроль технический | |
Контроль технологического процесса | |
Коэффициент штучного времени | |
Литье | |
Маркирование | |
Материал | |
Материал основной | |
Материал вспомогательный | |
Метод | |
Метод технологический | |
Монтаж | |
Наладка | |
Нанесение покрытия | |
Норма технологическая | |
Нормирование техническое | |
Норма времени | |
Норма вспомогательного времени | |
Норма выработки | |
Норма основного времени | |
Норма оперативного времени | |
Норма подготовительно-заключительного времени | |
Норма штучного времени | |
Оборудование | |
Оборудование технологическое | |
Обработка | |
Обработка черновая | |
Обработки чистовая | |
Обработка механическая | |
Обработка давлением | |
Обработка резанием | |
Обработка слесарная | |
Обработка термическая | |
Обработка электрофизическая | |
Обработка электрохимическая | |
Операция | |
Операция групповая | |
Операция технологическая | |
Операция технологическая типовая | |
Операция технологическая групповая | |
Операция типовая | |
Описание процесса маршрутное | |
Описание процесса маршрутно-операционное | |
Описание процесса операционное | |
Описание технологического процесса маршрутное | |
Описание технологического процесса операционное | |
Описание технологического процесса маршрутно-операционное | |
Оснастка | |
Оснастка технологическая | |
Отливка | |
Отливка | |
Оформление документа | |
Оформление технологического документа | |
Пайка | |
Переход | |
Переход технологический | |
Переход вспомогательный | |
Поверхность обрабатываемая | |
Позиция | |
Подналадка | |
Поковка | |
Полуфабрикат | |
Прием | |
Припуск | |
Припуск операционный | |
Припуск промежуточный | |
Приспособление | |
Процесс | |
Процесс групповой | |
Процесс единичный | |
Процесс технологический | |
Процесс технологический единичный | |
Процесс технологический специальный | |
Процесс технологический типовой | |
Процесс технологический групповой | |
Процесс типовой | |
Разряд работы | |
Расконсервация | |
Раскрой материала | |
Расценка | |
Режим | |
Режим технологический | |
Резание | |
Ритм | |
Ритм выпуска | |
Сборка | |
Сварка | |
Сетка тарифная | |
Склеивание | |
Спекание | |
Средства оснащения | |
Средства технологического оснащения | |
Такт | |
Такт выпуска | |
Термообработка | |
Упаковывание | |
Установ | |
Формообразование | |
Формование | |
Ход вспомогательный | |
Ход рабочий | |
Цикл операции | |
Цикл технологической операции | |
Штамповка |
НА НЕМЕЦКОМ ЯЗЫКЕ
Anfangs-Rohteil | |
Arbeitstakt | |
Arbeitsstufe | |
Aufspannung | |
 | |
Bearbeitung | |
Befestigen (Einspannen) | |
Beschichten | |
Einrichten | |
Elektrochemisches Abtragen | |
Elektrophysisches Abtragen | |
Fertigungsgang | |
Fertigungsmaschinen | |
Formen | |
 | |
Galvanoplastik | |
Giessen | |
Grundzeit | |
 | |
Grundmaterial | |
Gruppenarbeitsgang | |
Halbzeug | |
Handgriff | |
Hilfsgang | |
Hilfsmaterial | |
Hilfsstufe | |
Hilfszeit | |
Kleben | |
Montagesatz | |
Nachrichten | |
Normzeit | |
Operation; Arbeitsgang | |
Operationszyklus | |
Operative Zeit | |
Position | |
Rohteil | |
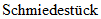 | |
Spanen | |
 | |
 | |
Taktzeit | |
Technologischer  , Fertigungsablauf | |
Technologische Basis | |
Technologisches Dokument | |
Technologischer  | |
Technologischer 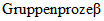 | |
Thermische Behandlung | |
Technologische  | |
Typenarbeitsgang | |
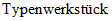 | |
Umformen | |
Urformen | |
Vernieten | |
Vorbereitungs-und  | |
Vorrichtung | |
Wartungszeit | |
Werkzeug | |
Zeit  naturliche  | |
Zu bearbeitende  |
НА АНГЛИЙСКОМ ЯЗЫКЕ
Assembly | |
Assembly set | |
Auxiliary material | |
Auxiliary pass | |
Auxiliary step | |
Auxiliary time | |
Basic material | |
Base cycle time | |
Blank | |
Casting | |
Coating | |
Direct manufacture time | |
Electrochemical machining | |
Electrophysical machining | |
Forming | |
Forging | |
Galvanoplastics | |
Gluing | |
Heat treatment | |
Machining | |
Manufacturing equipment | |
Manufacturing pass | |
Manufacturing process | |
Manufacturing step | |
Operation | |
Operation cycle | |
Position | |
Primary blank | |
Primary forming | |
Production rate | |
Production time | |
Resetting | |
Riveting | |
Semi-finished product | |
Setting-up | |
Setup-time | |
Standard piece time | |
Standard production rate | |
Time per piece | |
Time for machine servicing | |
Time for personal needs | |
Tixture | |
Tooling | |
Tool | |
Typified workpiece |
НА ФРАНЦУЗСКОМ ЯЗЫКЕ
Ajustage | |
Assemblage | |
Cadence de production | |
Collage | |
Cycle  | |
Demi-produit | |
Ebauche | |
Ebauche  | |
Equipement de fabrication | |
Fondage | |
Formage | |
Formage initial | |
Galvanoplastic | |
Jeu de montage | |
 auxiliaire | |
  | |
 | |
Outillage | |
Passe auxiliaire | |
Passe de fabrication | |
Phase de travail | |
 type | |
Position | |
 de fabrication | |
 | |
Revetement | |
Rivetage | |
Tempe de production | |
Traitement thermique | |
Usinage | |
Usinage 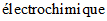 | |
Usinage 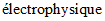 | |
Usinage par  de  |
Рекомендуемое
Термин | Определение |
1. Операционная партия | Производственная партия или ее часть, поступающая на рабочее место для выполнения технологической операции |
2. Задел | Запас заготовок или составных частей изделия для обеспечения бесперебойного выполнения технологического процесса |
3. Специализированное рабочее место | Рабочее место, которое предназначено для изготовления или ремонта одного изделия или группы изделий при общей наладке и отдельных подналадках в течение длительного интервала времени |
Вернуться в "Каталог нормативных документов"
Источник информации: https://internet-law.ru/documents/prod/gost_gosudarstvennyj-standart/18/gost_76186.html
На правах рекламы:
|
© Антон Серго, 1998-2026.
|
Разработка сайта |
|