

Полное меню
- Актуальное
законодательство - Интернет
и право- - Рассылка ''Закон есть закон''
- - Форум сайта (архив)
- - Законодательство
- - Судебная практика (необычная)
- - Судебная практика (авторская)
- - Процедура UDRP и и решения WIPO
- - Книги серии ''Интернет и Право''
- - Книги в открытом доступе
- - Учебный курс ''Интернет и Право''
- - Учебный курс ''Доменные споры''
- - Литература по ''Интернет и Право''
- - Литература по интел. собственности
- - Научный уголок (работы гостей)
- - Авторские публикации
- Информационные
материалы - ЮРИДИЧЕСКИЕ
УСЛУГИ- - Перечень юридических услуг
- - Карта юридических услуг
- - Юридическая консультация
- - Доменные споры (RU), авторское право
- - Международный суд по доменам (COM)
- - Защита прав на маркетплейсе (WB, Ozon)
- - Защита прав в соцсетях (Vk, Ok, FB)
- - Купля-продажа домена, сайта, ПО
- - Досудебное урегулирование конфликта
- - Защита чести и деловой репутации
- - Отмена блокировки сайта/домена РКН
- - ФАС: товарные знаки, авторское право
- - Регистрация ПО/сайта (Роспатент)
- - Юридическая проверка домена
- - Нотариальное заверение сайтов
- - Способы и формы оплаты услуг
- - Мы в СМИ
- - О компании, клиенты
- - Наши дела и победы
- - Контакты и реквизиты
- Информация
о сайте -


ОписаниеИсточник публикации М.: Издательство стандартов, 1990 Примечание к документу Документ утратил силу на территории Российской Федерации с 01.03.2020 в связи с изданием Приказа Росстандарта от 30.08.2019 N 602-ст. Взамен введен в действие ГОСТ Р 58518-2019. С 1 июля 2003 года до вступления в силу технических регламентов акты федеральных органов исполнительной власти в сфере технического регулирования носят рекомендательный характер и подлежат обязательному исполнению только в части, соответствующей целям, указанным в пункте 1 статьи 46 Федерального закона от 27.12.2002 N 184-ФЗ. Текст документа приведен с учетом поправки, опубликованной в "ИУС", N 5, 1992. Введен в действие с 1 января 1992 года. Взамен ГОСТ 11042-83. Название документа "ГОСТ 11042-90. Молотки стальные строительные. Технические условия" (утв. Постановлением Госстроя СССР от 06.07.1990 N 59) "ГОСТ 11042-90. Молотки стальные строительные. Технические условия"
|

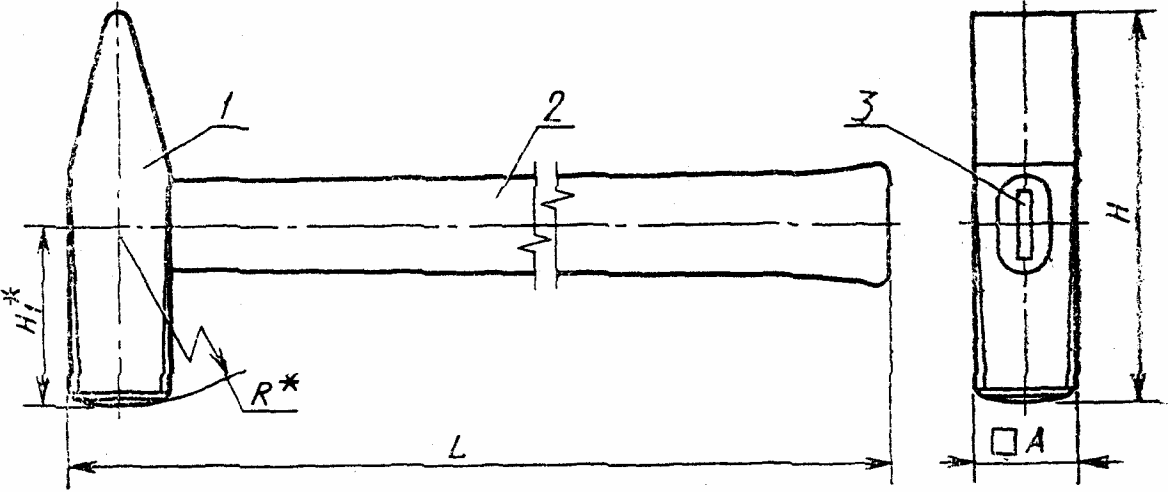
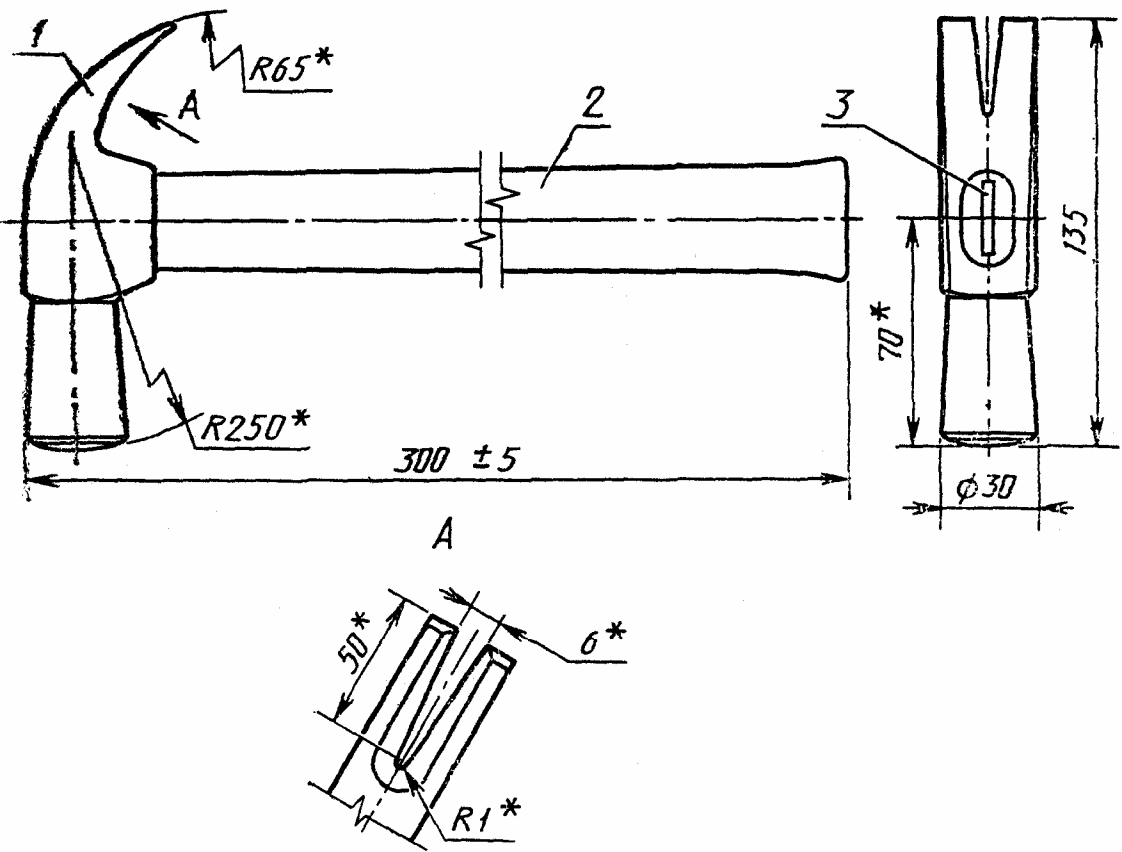
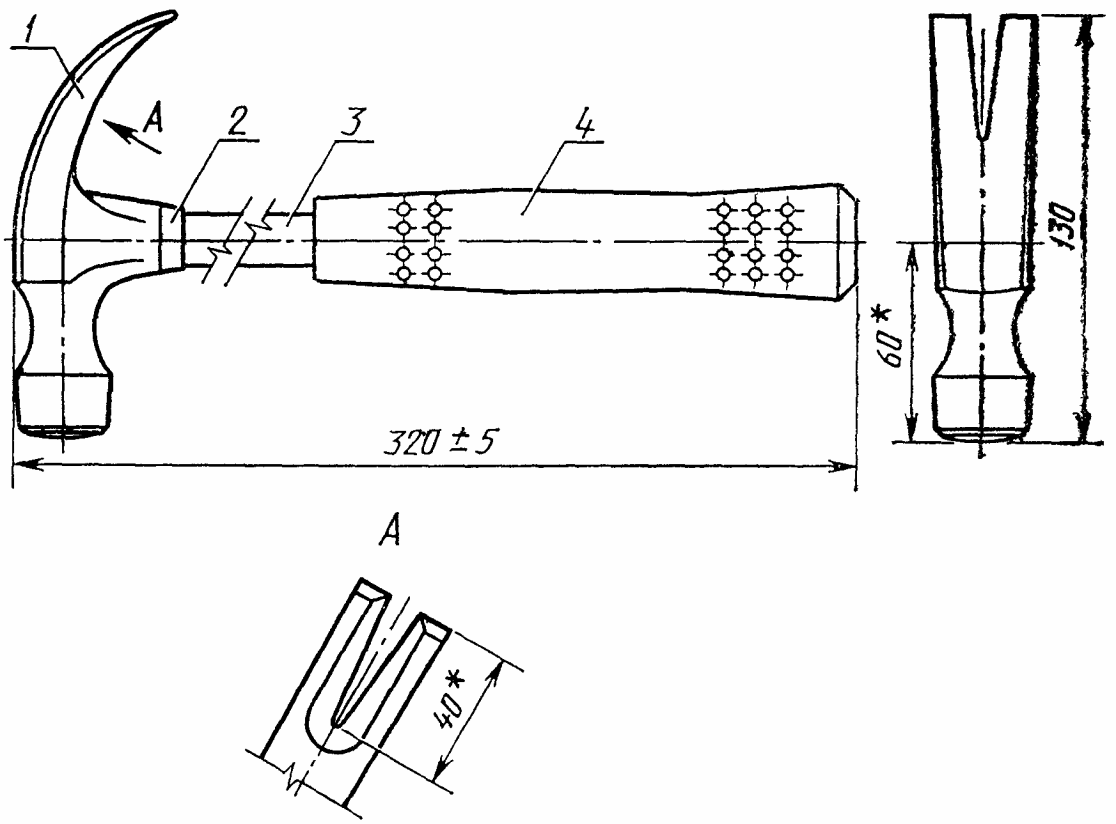
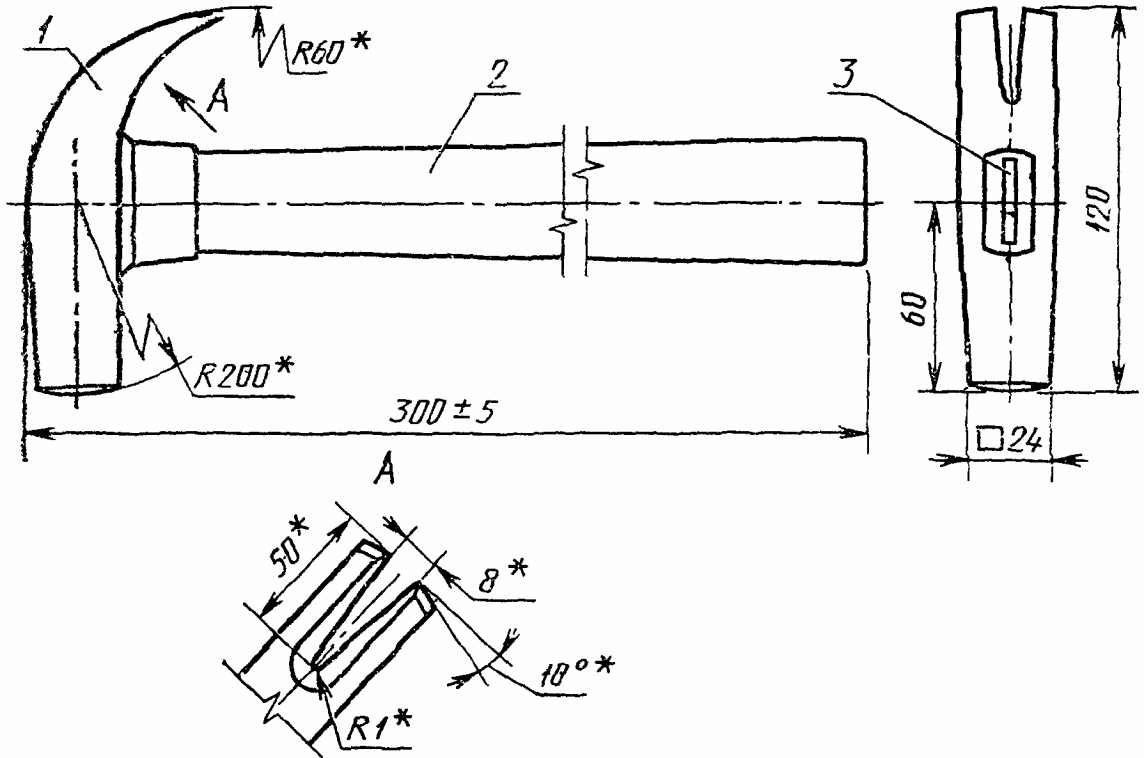
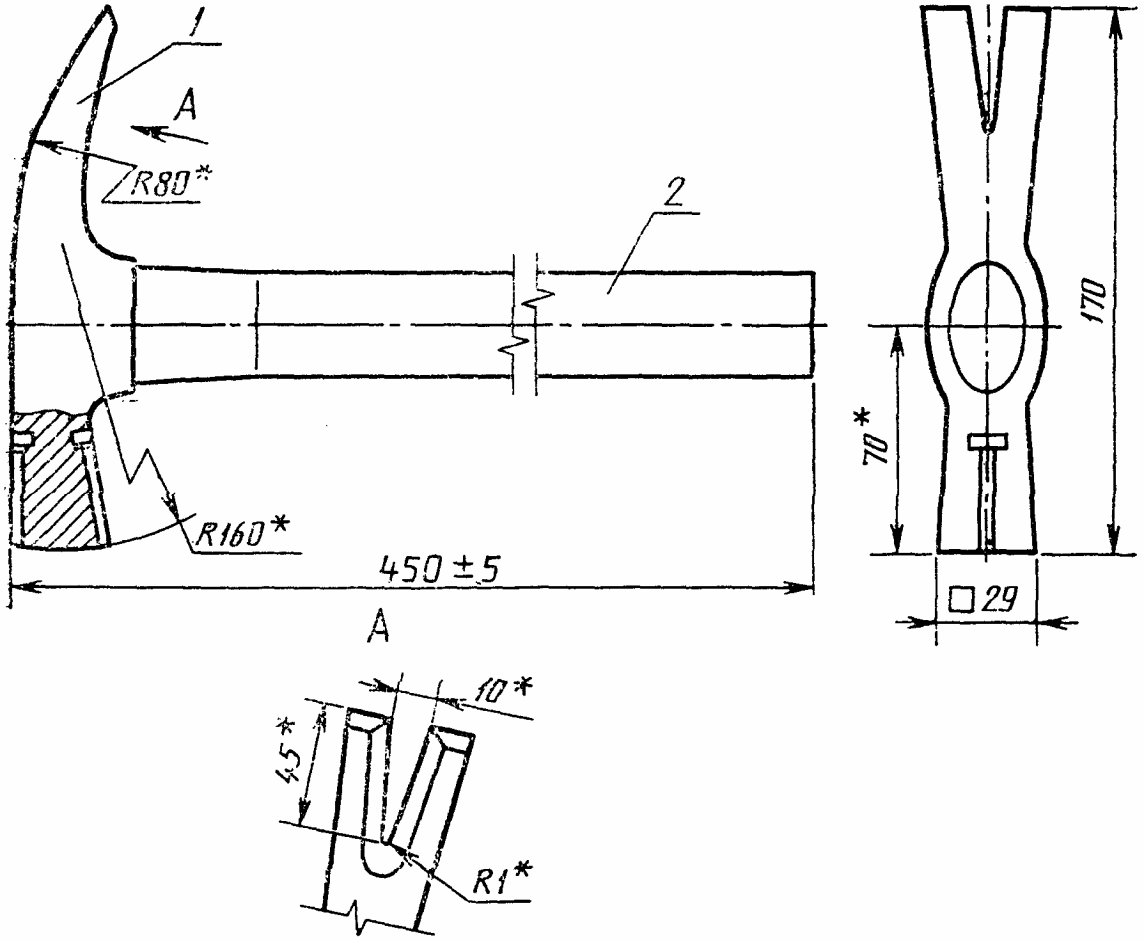
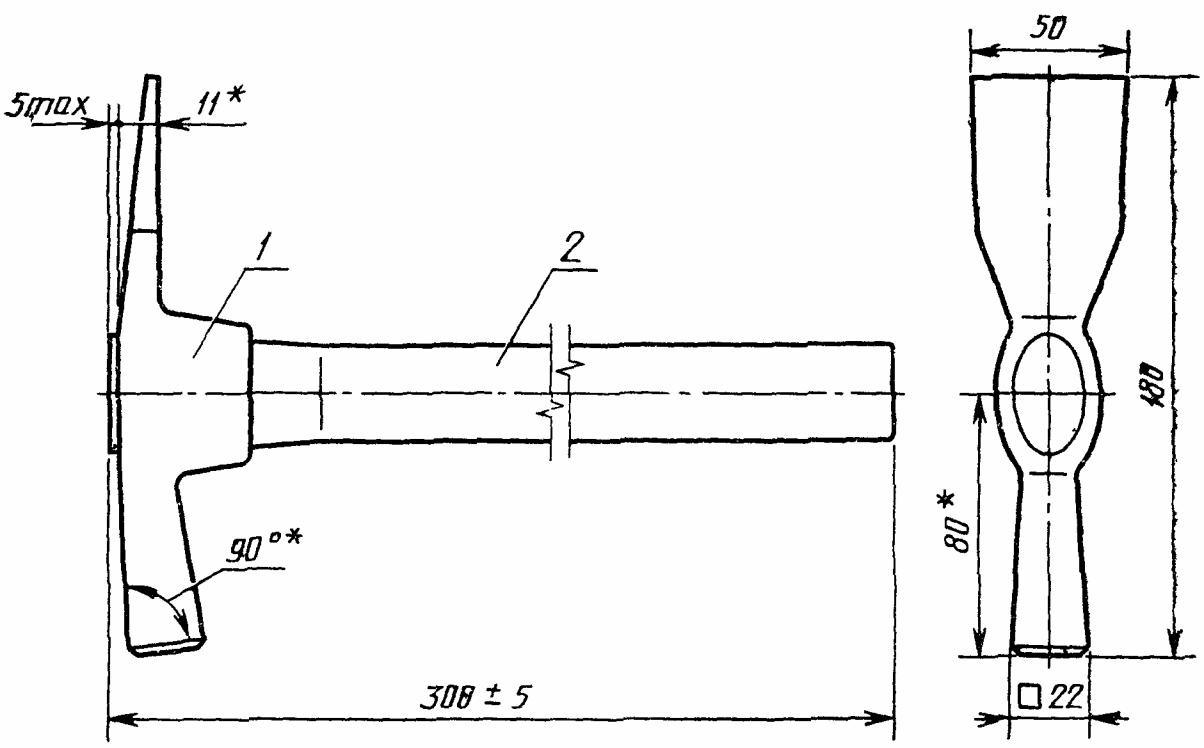
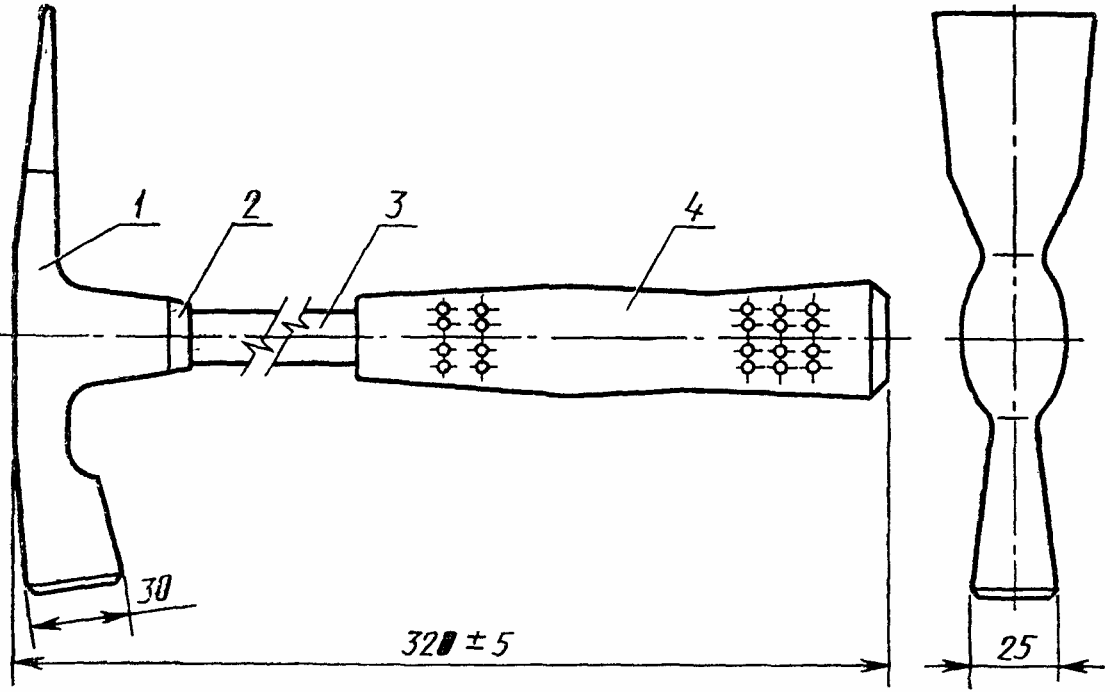
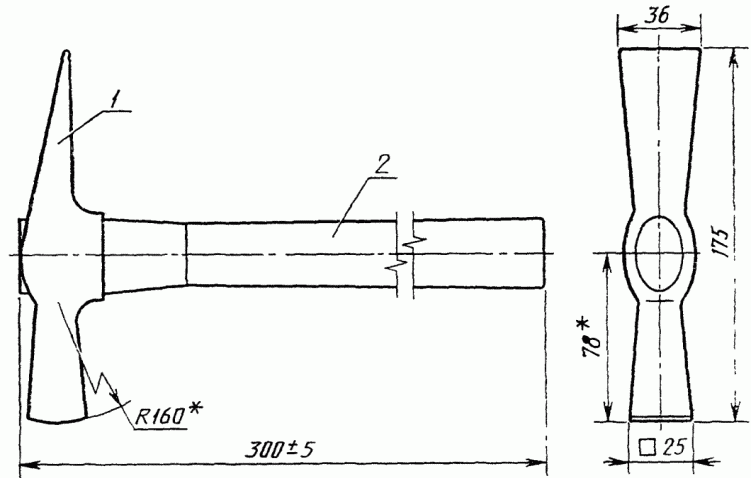
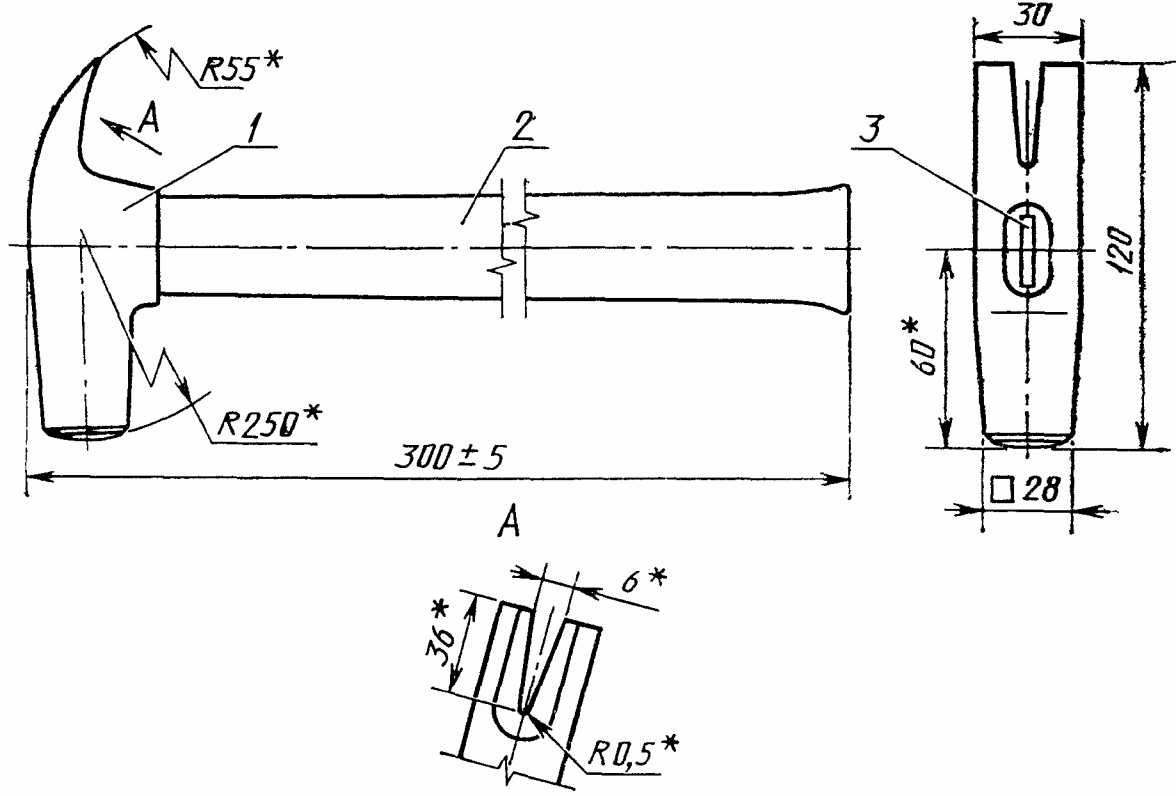
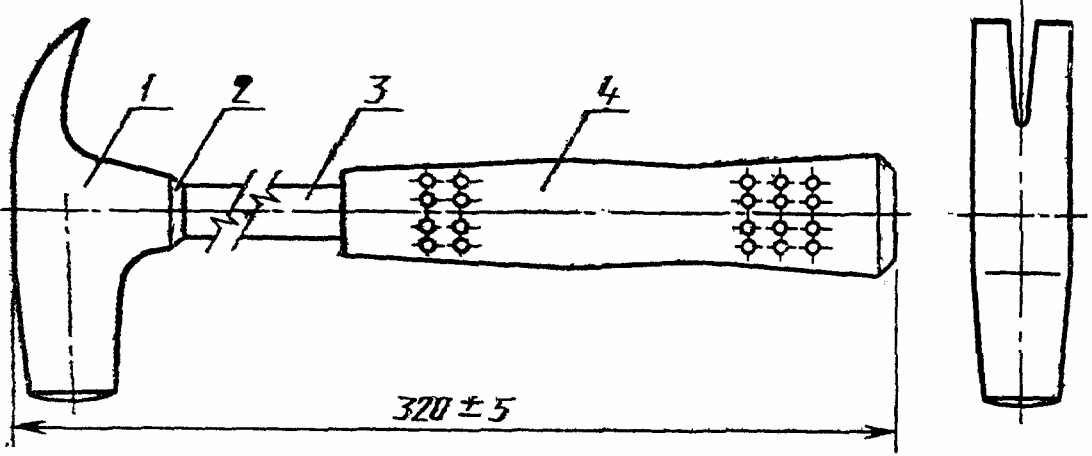
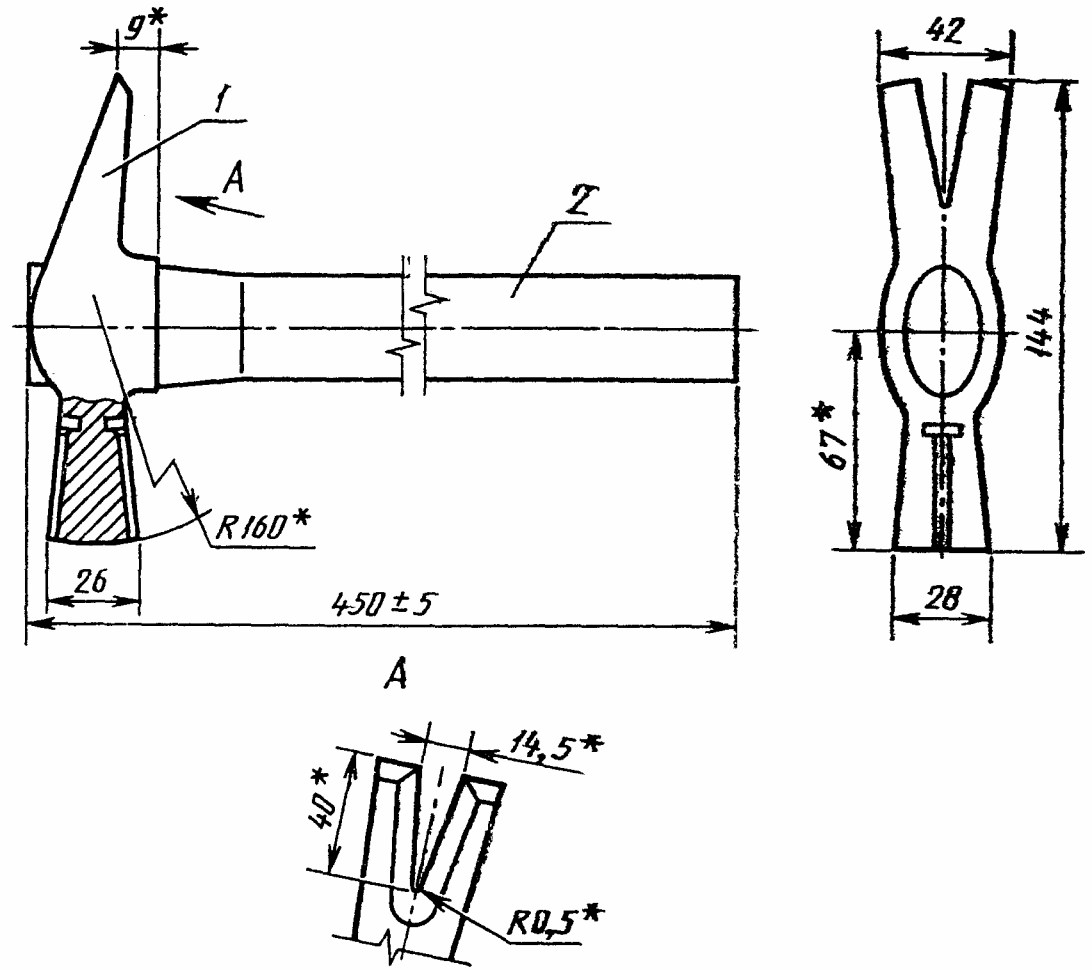
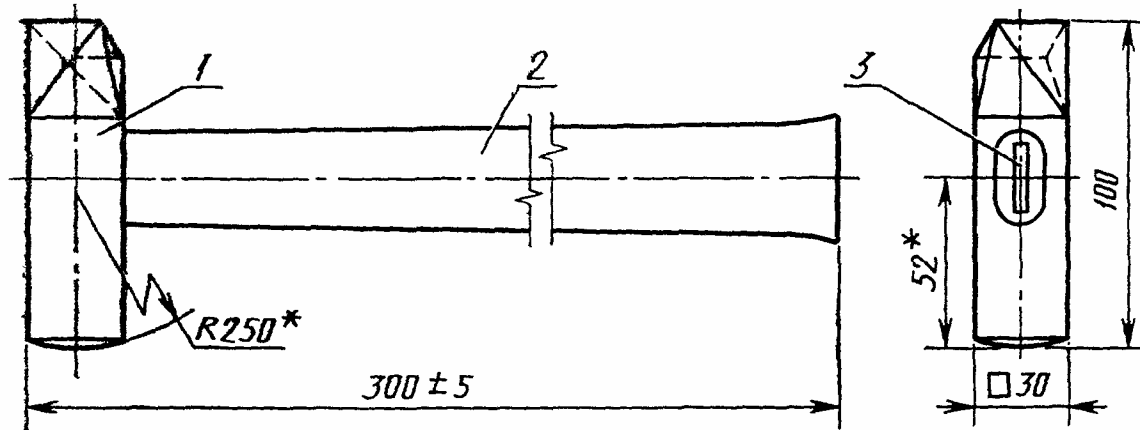
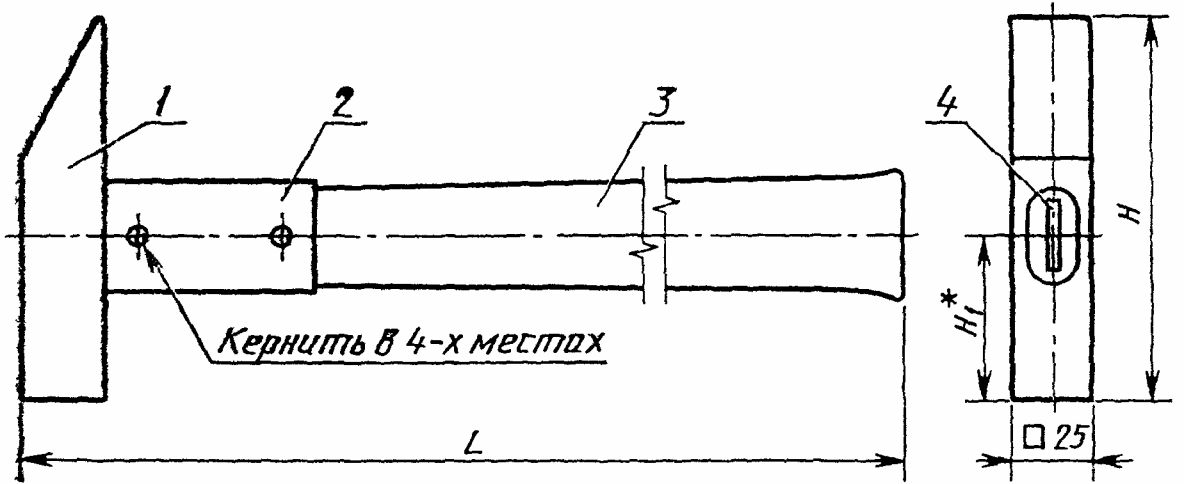
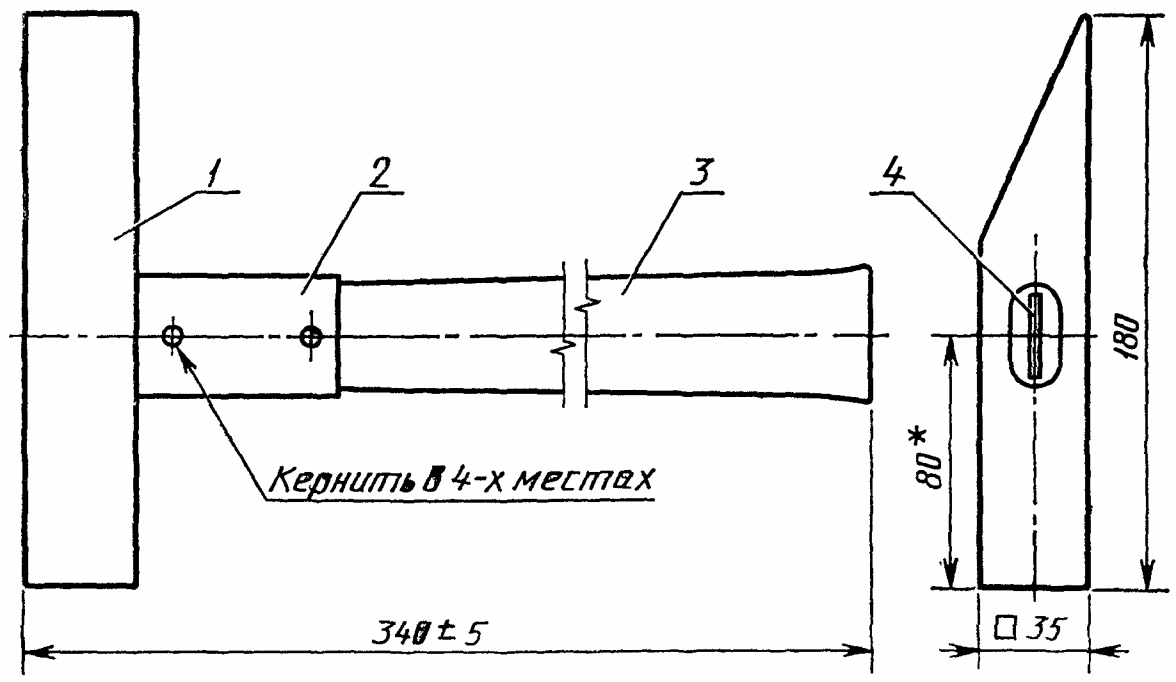
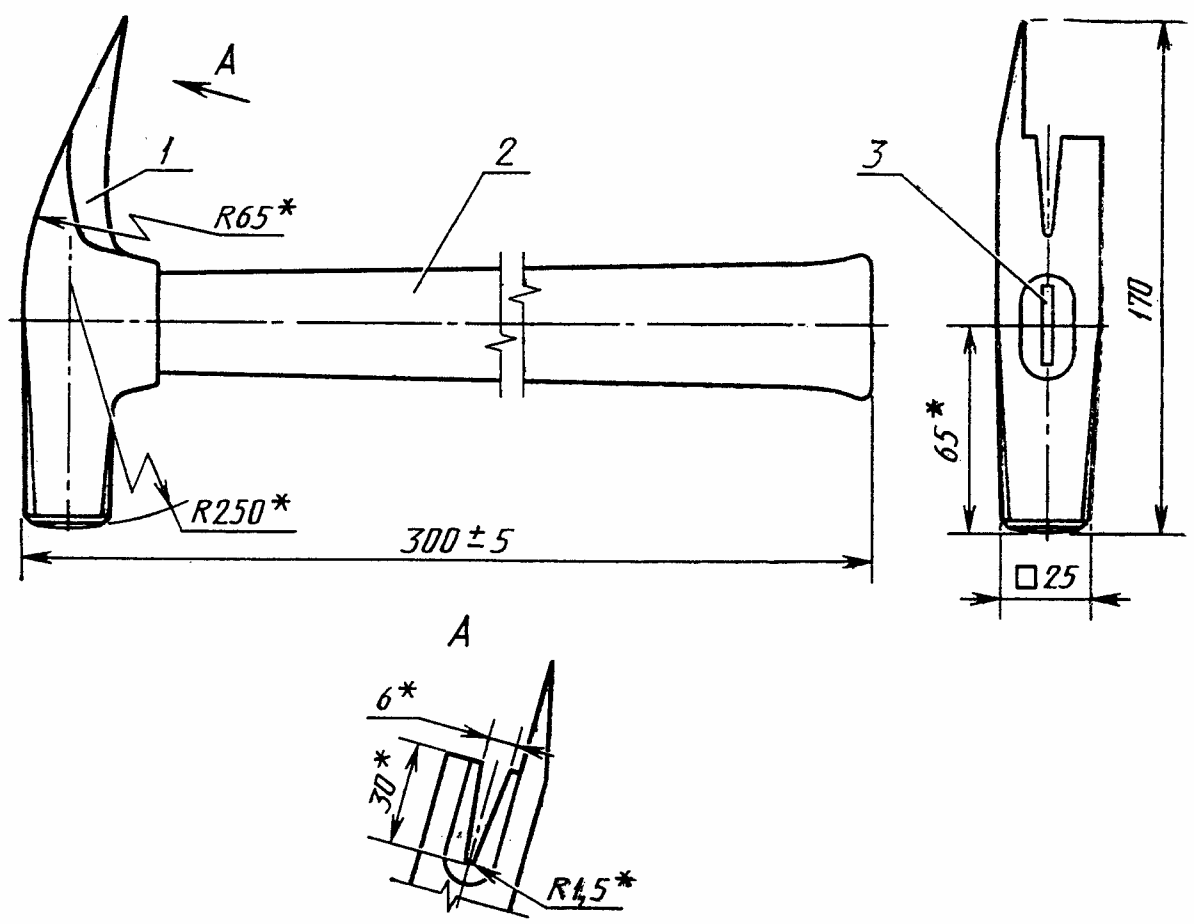
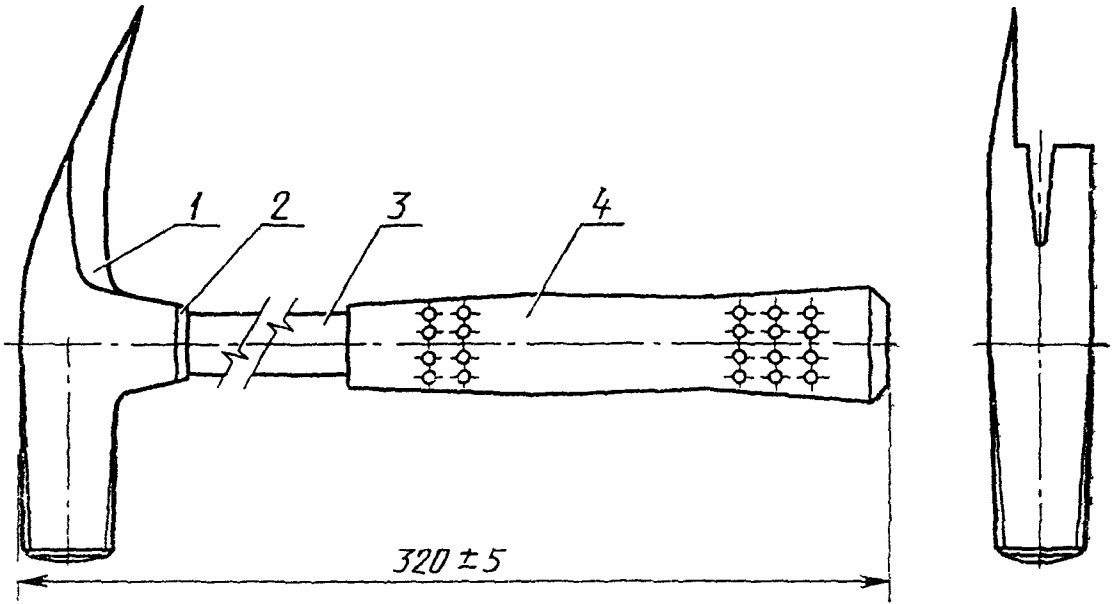
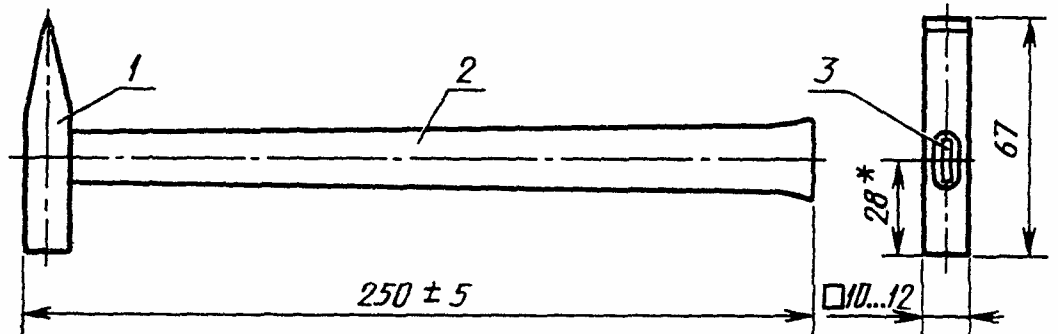
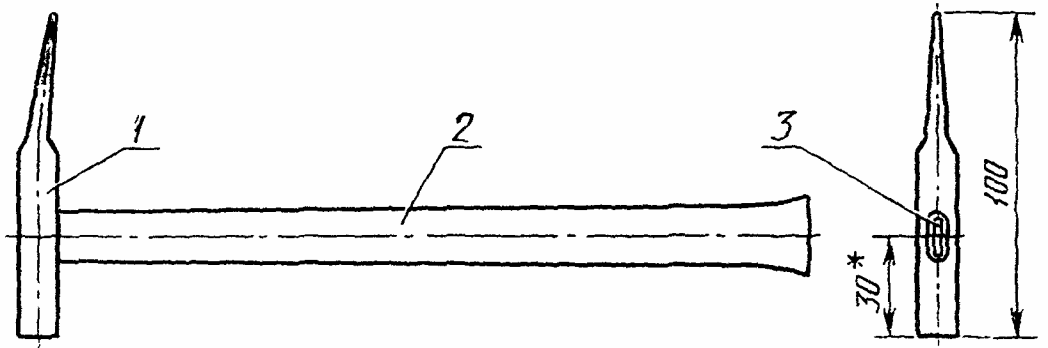
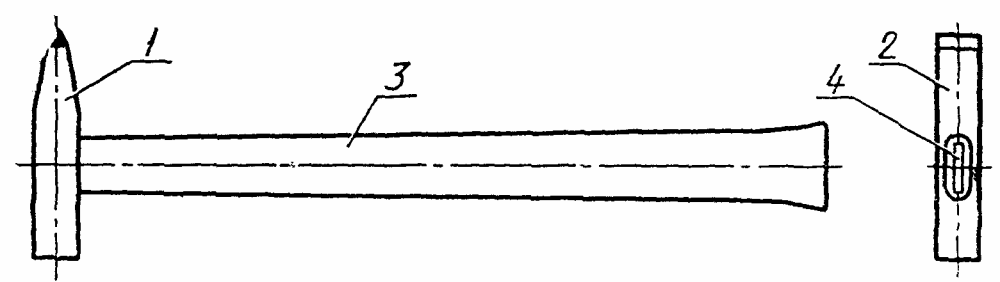
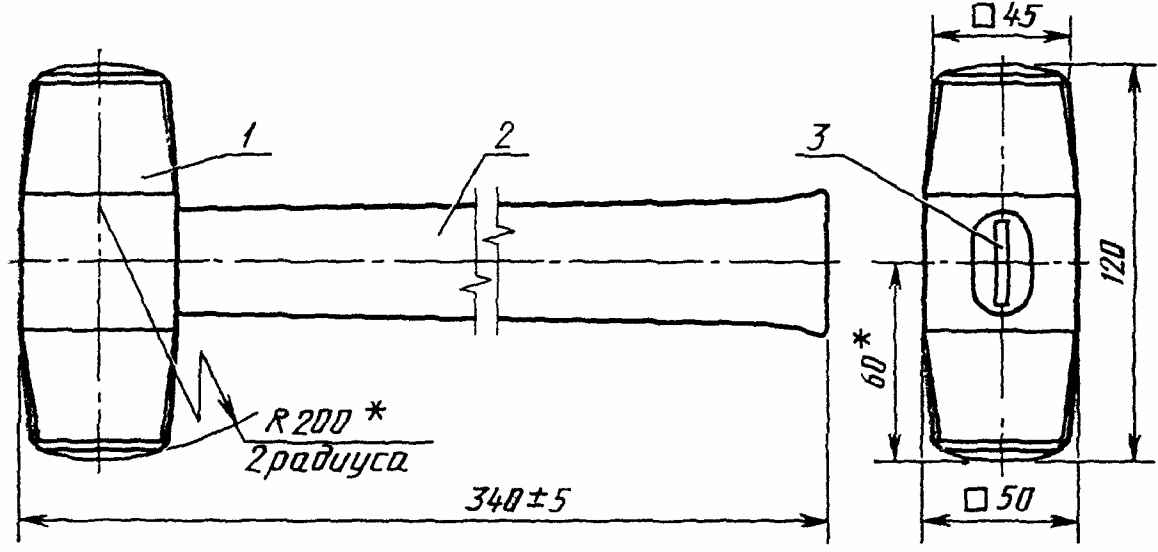
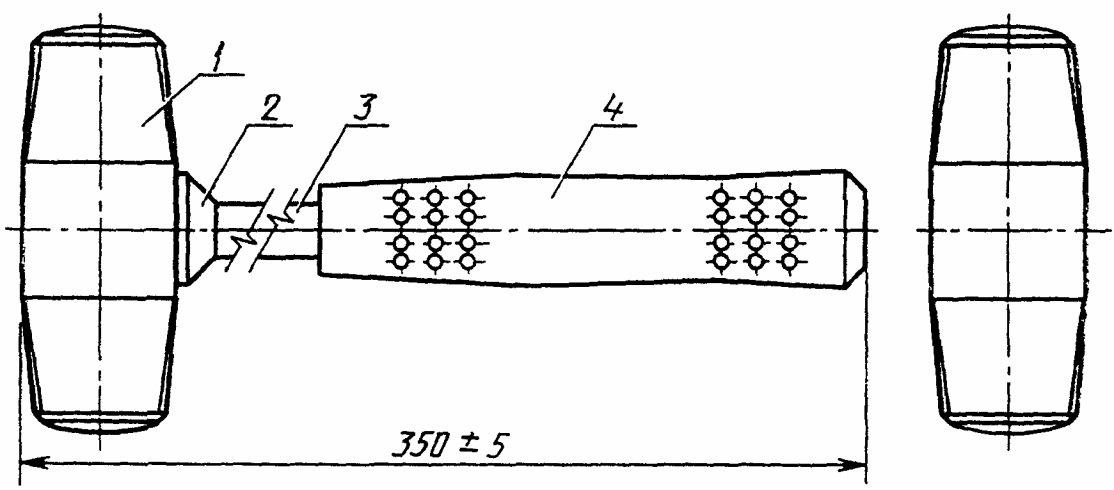
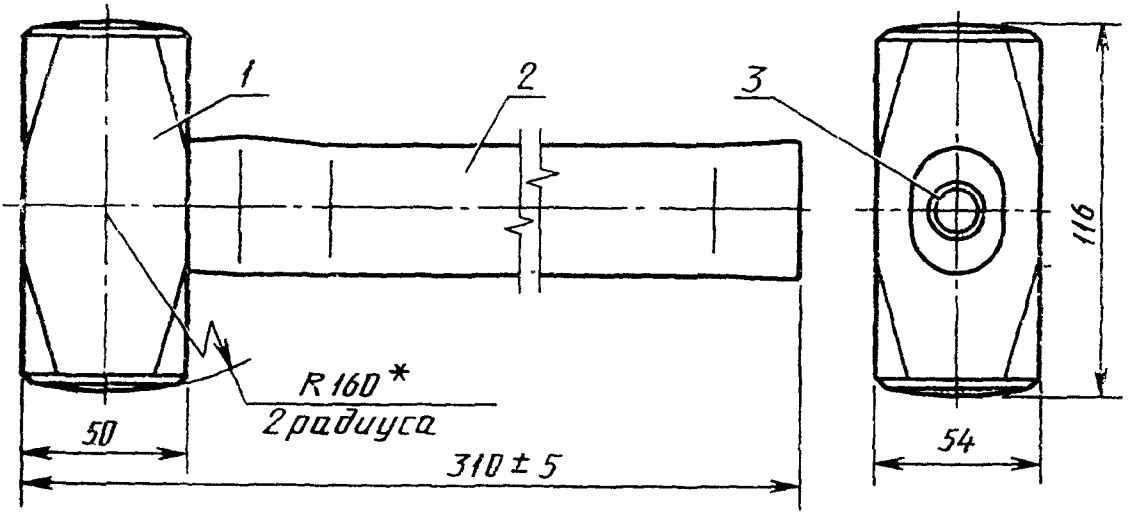
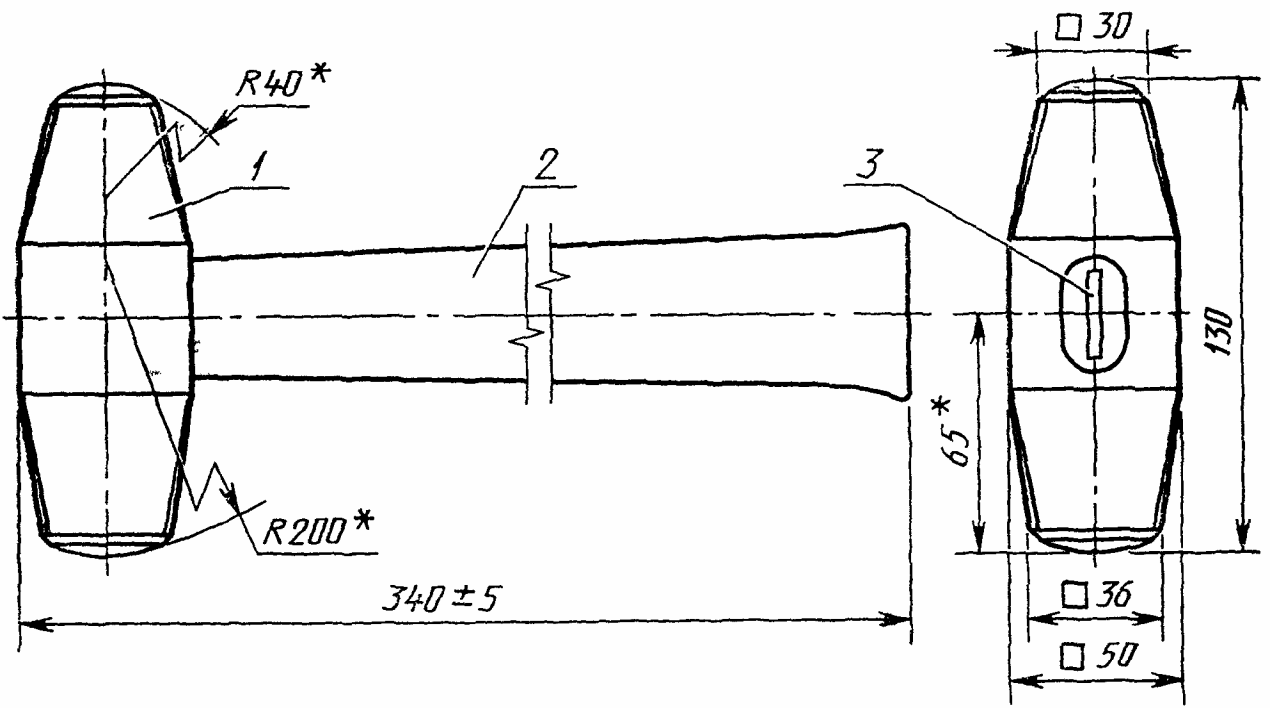
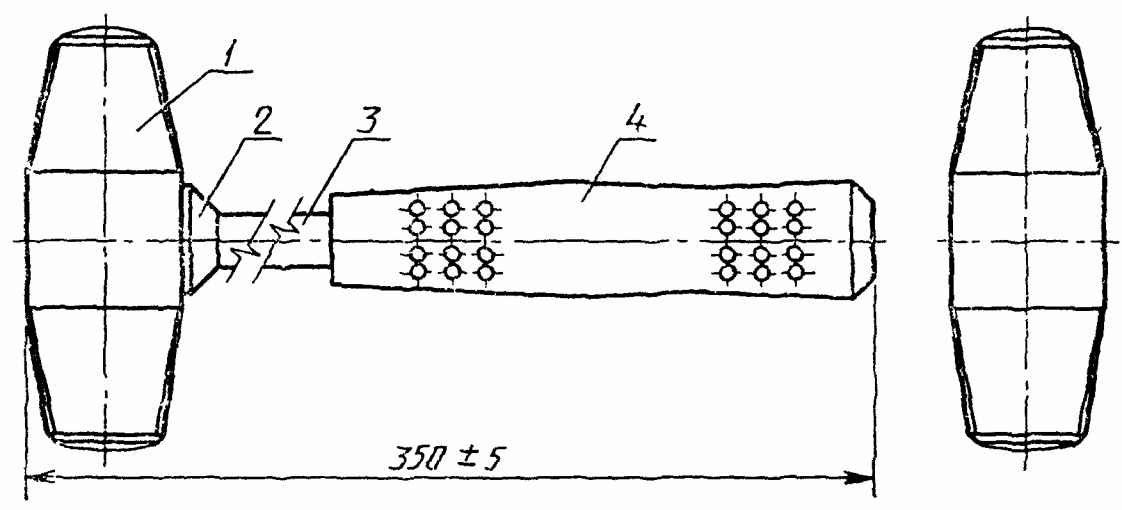
ИС NORMPROD: примечание. Взамен ГОСТ 7505-74 Постановлением Госстандарта СССР от 21.09.1989 N 2815 с 1 июля 1990 года введен в действие ГОСТ 7505-89. |
ИС NORMPROD: примечание. Взамен ГОСТ 25347-82 Приказом Росстандарта от 18.02.2014 N 29-ст с 1 июля 2015 года введен в действие ГОСТ 25347-2013. |
Предельные отклонения размеров корпусов молотков, получаемые методом механической обработки, должны быть не ниже 16-го квалитета по ГОСТ 25347. Допуски на свободные размеры поковки принимают по II классу ГОСТ 7505. Допуски размеров и массы отливок должны соответствовать II классу точности, а допуски на механическую обработку - 2-му ряду по ГОСТ 26645.
1.1.4. Варианты исполнения клиньев для молотков должны соответствовать указанным на черт. 25, 26 и в табл. 7, 8 Приложения 1.
1.1.6. Условное обозначение молотков при заказе должно состоять из названия молотка, обозначения типа или типоразмера, исполнения (при наличии) и обозначения настоящего стандарта.
Пример условного обозначения молотка типа МПЛ исполнения 2:
Молоток плотничный МПЛ-2 ГОСТ 11042-90
1.2. Характеристики (свойства)
1.2.1. Заготовки корпусов молотков, изготовленные методом ковки, должны соответствовать требованиям, предъявляемым к поковкам Гр. II.143 ... 207 НВ по ГОСТ 8479.
ИС NORMPROD: примечание. Взамен ГОСТ 977-75 Постановлением Госстандарта СССР от 22.12.1988 N 4458 с 1 января 1990 года введен в действие ГОСТ 977-88. |
1.2.2. Заготовки корпусов молотков, изготовленные методом литья, должны соответствовать требованиям, предъявленным к отливкам I группы по ГОСТ 977.
1.2.3. Корпуса молотков должны быть термически обработаны в соответствии с требованиями, указанными в табл. 4.
Таблица 4
??????????????????????????????????????????????????????????????????
Тип молотка ? Наименование ?Твердость?Глубина термической
?обрабатываемого? HRC ?обработки торца, мм
? участка ? э ?
??????????????????????????????????????????????????????????????????
Молотки всех типов ? Боек ?44 ... 57? 5 - 10
??????????????????????????????????????????????????????????????????
МСТ, МПА, МКР, МПЛИ? Носок ?44 ... 57? 5 - 10
??????????????????????????????????????????????????????????????????
МКИ ? Носок ?44 ... 57? 15 - 20
??????????????????????????????????????????????????????????????????
МПЛ, МШТ, МШМ ? Гвоздодерная ?37 ... 44? Вся длина гвоздо-
?часть ? ?дерной части
1.2.4. Корпуса молотков не должны иметь расслоений, трещин, закатов, плен, волосовин, песочин, выкрошенных мест, усадочных раковин и пористости.
1.2.5. Стыки оковок должны соединяться внахлестку электродуговой сваркой сплошным швом. Расположение сварного шва не регламентируется.
ИС NORMPROD: примечание. Взамен ГОСТ 19248-73 Постановлением Госстандарта СССР от 27.06.1990 N 1890 с 1 июля 1991 года введен в действие ГОСТ 19248-90. |
1.2.6. Соединение вставки с корпусом молотка типоразмера МПЛИ-3 выполняют при помощи медно-цинкового припоя по ГОСТ 19248.
1.2.7. Допуск соосности всада относительно плоскости симметрии корпуса молотка не должен быть более:
0,3 мм - для корпуса молотка массой до 0,2 кг;
0,5 мм " " " " от 0,2 до 1,0 кг;
1,0 мм " " " " св. 1,0 кг и молотков
типоразмеров МКИ-1, МКИ-3, МШТ-3, МПЛ-4.
1.2.8. Параметры шероховатости поверхностей по ГОСТ 2789 не должны быть более:
Ra 3,2 мкм - для торцевых поверхностей бойка и носка наружных поверхностей гвоздодерной части;
Rz 40 мкм - для наружных поверхностей корпусов молотков, изготовленных из проката, или поверхностей, подвергаемых механической обработке;
Rz 320 мкм - для наружных поверхностей корпусов молотков, не подвергаемых механической обработке.
Допускается не более двух сросшихся здоровых сучков диаметром не более 5 мм на расстоянии 2/3 длины ручки со стороны свободного конца.
На ручках плиточных молотков сучки не допускаются.
Остальные пороки древесины не должны превышать норм, установленных для пиломатериалов 1-го сорта по ГОСТ 2695.
1.2.12. Выступ конца ручки от корпуса молотка, за исключением молотков типоразмеров МПЛ-4, МКИ-1, МКИ-3, МШТ-3, не должен быть более 2 мм.
1.2.13. Деревянные ручки в сборе с корпусом, за исключением молотков типоразмеров МПЛ-4, МКИ-1, МКИ-3, МШТ-3, должны быть расклинены.
Трещины от расклинивания на ручках за пределами всада не допускаются.
Прокручивание рукоятки относительно стержня при ударе не допускается.
1.2.15. Соединение корпуса молотка с ручкой или стержнем должно выдерживать стягивающее усилие не менее:
490 Н (50 кгс) - для молотков массой до 0,2 кг;
980 Н (110 кгс) " " " от 0,2 кг до 1,0 кг;
1470 Н (150 кгс) " " " св. 1,0 кг.
1.2.16. Бойки молотков при ударе по стальной плите, а также гвоздодерная часть плотничных, штукатурных и шиферных молотков при выдергивании гвоздей не должны изменять геометрическую форму, выкрашиваться; не должны образовываться трещины, изломы и сколы.
1.2.17. Корпуса молотков, кольца, оковки и стержни должны иметь защитное покрытие по ГОСТ 9.306. Выбор покрытия - по ГОСТ 9.303 для группы условий эксплуатации 3 по ГОСТ 15150.
Допускается применять лакокрасочное покрытие.
1.2.18. Ручки должны быть окрашены эмалями ярких тонов или покрыты лаком по ГОСТ 4976.
1.2.19. Лакокрасочные покрытия должны соответствовать классу V по ГОСТ 9.032 и условиям эксплуатации У1 по ГОСТ 9.104.
1.2.20. Поверхность торца бойка молотков всех типов и носка молотков типов МСТ, МКР и МПА должны быть осветлены механическим способом.
Детали молотков должны быть изготовлены из материалов, указанных в табл. 5.
Таблица 5
??????????????????????????????????????????????????????????????????
Наименование детали ? Материалы
??????????????????????????????????????????????????????????????????
ИС NORMPROD: примечание.
Взамен ГОСТ 977-75 Постановлением Госстандарта СССР
от 22.12.1988 N 4458 с 1 января 1990 года введен в действие
ИС NORMPROD: примечание.
Взамен ГОСТ 1050-74 Постановлением Госстандарта СССР от
24.11.1988 N 3811 с 1 января 1991 года введен в действие
Корпус ? Сталь марки 40Х по ГОСТ 4543, сталь марок
?У7 или У8 по ГОСТ 1435, сталь марок 45, 50
?или 60 по ГОСТ 1050 и сталь марок 45Л или 50Л
?по ГОСТ 977
Ручка ? Пиломатериалы твердых лиственных пород по
ИС NORMPROD: примечание.
Взамен ГОСТ 380-88 Постановлением Госстандарта РФ от
02.06.1997 N 205 с 1 января 1998 года введен в действие
Клин, оковка, кольцо? Сталь любой марки по ГОСТ 380 или ГОСТ 1050
Вставка ? Твердый сплав ВК8, ВК15 по ГОСТ 3882
Стержень ? Сталь любой марки по ГОСТ 1050
Рукоятка ? Резина изготовленная по технической докумен-
?тации, утвержденной в установленном порядке
На поверхности каждого молотка (за исключением бойка) должны быть нанесены:
товарный знак предприятия-изготовителя;
тип или типоразмер;
цена (при изготовлении молотка для розничной продажи).
Примечание. Способы нанесения маркировки должны обеспечивать ее сохранность в течение всего срока службы молотка.
1.5. Упаковка
По согласованию с потребителем допускается другая упаковка, обеспечивающая сохранность молотков от механических повреждений и воздействия влаги во время транспортирования и хранения.
1.5.2. В транспортную тару должен быть вложен упаковочный лист по ГОСТ 18088.
1.5.3. Маркировка транспортной тары - по ГОСТ 14192.
2.1. Молотки должны быть приняты техническим контролем предприятия-изготовителя.
2.2. Для проверки соответствия молотков требованиям настоящего стандарта предприятие-изготовитель должно проводить приемосдаточные испытания.
2.3. Приемку и поставку молотков производят партиями.
Размер партии устанавливают соглашением сторон. Партия должна состоять из молотков одного типа или типоразмера, изготовленных из одних и тех же материалов, обработанных по одному технологическому процессу и одновременно предъявляемых к приемке по одному документу.
2.4. При проверке молотков на соответствие требованиям пп. 1.1.1 (в части соответствия образцам-эталонам), 1.1.3, 1.2.2, 1.2.4 - 1.2.9, 1.2.11 - 1.2.13, 1.2.17 - 1.2.20, 1.4 применяют двухступенчатый контроль, для чего от партии отбирают молотки в выборку в соответствии с табл. 6.
Таблица 6
??????????????????????????????????????????????????????????????????
Объем ?Ступени ?Объем одной?Объем двух ?Приемочное?Браковочное
партии ?контроля? выборки ? выборок ? число ? число
молотков,? ? молотков,? молотков, ? ?
шт. ? ? шт. ? шт. ? ?
??????????????????????????????????????????????????????????????????
51 - 90 ? Первая ? 8 ? 16 ? 0 ? 2
?????????? ? ???????????????????????
? Вторая ? ? ? 1 ? 2
??????????????????????????????????????????????????????????????????
91 - 150 ? Первая ? 13 ? 26 ? 0 ? 3
?????????? ? ???????????????????????
? Вторая ? ? ? 3 ? 4
??????????????????????????????????????????????????????????????????
151 - 280 ? Первая ? 20 ? 40 ? 1 ? 4
?????????? ? ???????????????????????
? Вторая ? ? ? 4 ? 5
??????????????????????????????????????????????????????????????????
281 - 500 ? Первая ? 32 ? 64 ? 2 ? 5
?????????? ? ???????????????????????
? Вторая ? ? ? 6 ? 7
??????????????????????????????????????????????????????????????????
501 - 1200? Первая ? 50 ? 100 ? 3 ? 7
?????????? ? ???????????????????????
? Вторая ? ? ? 8 ? 9
2.5. Партию молотков принимают, если количество дефектных молотков в первой выборке меньше или равно приемочному числу, и бракуют без назначения второй выборки, если количество дефектных молотков больше или равно браковочному числу.
Если количество дефектных молотков в первой выборке больше приемочного числа, но меньше браковочного, проводят вторую выборку.
Партию молотков принимают, если количество дефектных молотков в двух выборках меньше или равно приемочному числу, и бракуют, если количество дефектных молотков в двух выборках больше или равно браковочному числу.
2.6. Для проверки молотков на соответствие требованиям пп. 1.2.1, 1.2.3, 1.2.10, 1.2.14 - 1.2.16, 1.3 от партии отбирают 1% молотков, но не менее 5 шт.
Если при проверке отобранных для контроля молотков хотя бы одно изделие не будет удовлетворять требованиям, приведенным в пп. 1.2.1, 1.2.3, 1.2.10, 1.2.14 - 1.2.16, следует проводить повторные испытания удвоенного числа изделий, отобранных из той же партии.
При неудовлетворительных результатах повторной проверки молотки приемке не подлежат.
Результаты повторной проверки являются окончательными.
2.7. Потребитель имеет право проводить контрольную проверку количества молотков, соблюдая при этом приведенный порядок отбора образцов и применяя методы испытаний, установленные настоящим стандартом.
3.1. Длину молотков в сборе проверяют при помощи измерительных средств с абсолютной погрешностью +/- 1 мм, остальные размеры молотков, диаметр сучков и выступ конца ручки измеряют с абсолютной погрешностью +/- 0,1 мм.
3.2. Допуск соосности всада относительно плоскости симметрии корпуса молотка проверяют при помощи шаблона или штангенциркулем ШЦ-1-125-0,1 по ГОСТ 166.
3.3. Проверка термически обработанной части корпусов молотков по ГОСТ 9013 (п. 1.2.3) и ГОСТ 9012 (п. 1.2.1).
Допускается применять метод проверки образцов-свидетелей, термически обработанных вместе с контролируемой партией изделий, для определения твердости корпусов молотков.
3.4. Массу молотков определяют взвешиванием на весах с допустимой погрешностью +/- 0,005 кг.
ИС NORMPROD: примечание. Взамен ГОСТ 16588-79 Постановлением Госстандарта СССР от 28.12.1991 N 2290 с 1 января 1993 года введен в действие ГОСТ 16588-91. |
ИС NORMPROD: примечание. Взамен ГОСТ 9.302-79 Постановлением Госстандарта СССР от 29.06.1988 N 2507 с 1 января 1990 года введен в действие ГОСТ 9.302-88. |
3.7. Прочность соединения корпуса молотка с ручкой или стержнем (п. 1.2.15) проверяют методом приложения равномерно возрастающей нагрузки. Статическую нагрузку прикладывают в течение 2 мин и измеряют динамометром общего назначения 2-го класса точности по ГОСТ 13837.
Молотки типоразмеров МПЛ-4, МКИ-1, МКИ-3, МШТ-3 проверке по п. 1.2.15 не подлежат.
3.8. Контроль по пп. 1.2.2, 1.2.4 - 1.2.6, 1.2.8, 1.2.9, 1.2.11, 1.2.13, 1.2.17 (в случае лакокрасочного покрытия), 1.2.18 - 1.2.20, 1.4 осуществляют визуально методом сравнения с образцами-эталонами.
3.9. Контроль шероховатости (п. 1.2.8) производят визуально методом сравнения с образцами шероховатости или на профилометре по ГОСТ 19300.
3.10. Испытания молотков на соответствие пп. 1.2.14 и 1.2.16 производят пятикратным ударом молотка по стальной плите, термически обработанной до твердости 34 ... 42  .
.Прочность гвоздодерной части молотков испытывают путем выдергивания 5 гвоздей диаметром 3 - 4 мм, длиной 100 мм, забитых на глубину 75 мм в торец березового бруса.
После испытаний на всех деталях молотков не должно быть трещин, сколов, изломов, вмятин.
4.1. Упакованные молотки допускается перевозить транспортом любого вида при обеспечении мер, предохраняющих молотки от механических повреждений и воздействия влаги.
4.2. Хранение молотков - по группе хранения 2 ГОСТ 15150.
Предприятие-изготовитель должно гарантировать соответствие молотков требованиям настоящего стандарта при соблюдении потребителем условий их транспортирования и хранения.
Рекомендуемое
КЛИНЬЯ ДЛЯ СТРОИТЕЛЬНЫХ МОЛОТКОВ
Исполнение 1
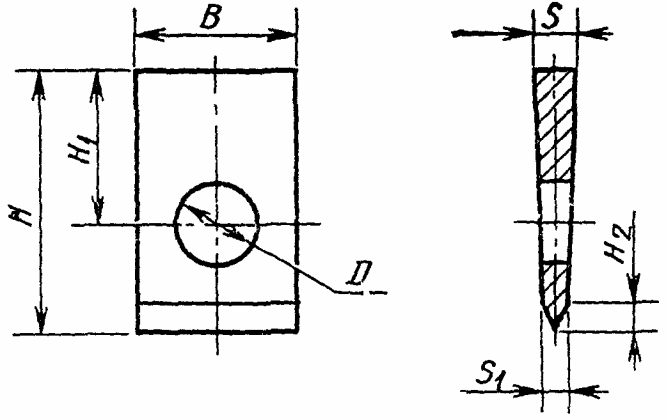
Размеры, мм
??????????????????????????????????????????????????????????????????
Тип или типо- ? В ? Н ? Н ? Н ? D ? S ? S ?Масса, кг,
размер молотка? ? ? 1 ? 2 ? ? ? 1 ?не более
??????????????????????????????????????????????????????????????????
МПЛИ ? 8 ? 8 ? ? 2 ? ? 2,5 ? 1 ? 0,004
??????????????????????????????????????????????????????????????????
МСТ-1 ? 14 ? 16 ? 9,6 ? 3 ? 8 ? 4,0 ? 1,6 ? 0,008
??????????????????????????????????????????????????????????????????
МПА, МСТ-2, ? 20 ? 20 ? 12 ? 4 ? 10 ? 5,0 ? 2 ? 0,010
МСТ-3, МКР-1, ? ? ? ? ? ? ? ?
МКР-2 ? ? ? ? ? ? ? ?
??????????????? ????????????? ? ? ? ???????????
МШТ, МПЛ, МШИ ? ? 25 ? 15 ? ? ? ? ? 0,013
??????????????? ????????????? ? ? ? ???????????
МСТ-4, МРК-3, ? ? 30 ? 18 ? ? ? ? ? 0,015
???????????????????????????????? ? ? ? ???????????
МКУ, МША ? 22 ? 36 ? 21,6 ? ? ? ? ? 0,018
КЛИНЬЯ ДЛЯ СТРОИТЕЛЬНЫХ МОЛОТКОВ
Исполнение 2
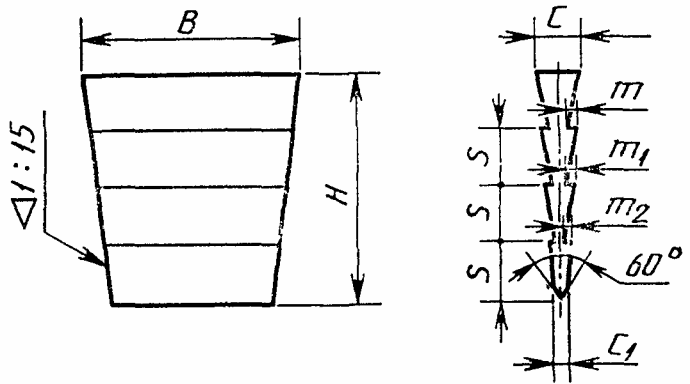
Размеры, мм
??????????????????????????????????????????????????????????????????
Тип или типо- ? В ? Н ? С ? С ? m ? m ? m ? S ?Число ?Масса, кг,
размер молотка? ? ? ? 1? ? 1? 2? ?зубьев?не более
??????????????????????????????????????????????????????????????????
МПЛ ? 8 ? 8 ?2,5?0,8?0,6?0,3? - ?2,7? ? 0,003
????????????????????????? ? ? ? ? ????? 2 ???????????
МСТ-1 ? 12 ? 12 ? ? ? ? ? ?4,0? ? 0,004
??????????????????????????????????????????????????????????????????
МПА, МСТ-2 ? 15 ? 15 ?3,5?1,0?0,9?0,6?0,3?3,8? 3 ? 0,006
МСТ-3, МКР-1 ? ? ? ? ? ? ? ? ? ?
МКР-2 ? ? ? ? ? ? ? ? ? ?
????????????????????????????? ????????????????? ???????????
МШТ, МПЛ, МШИ ? 20 ? 20 ?4,5? ?1,0?0,8?0,4?5,0? ? 0,012
????????????????????????????? ? ????????????? ???????????
МСТ-4, МКР-3 ? 22 ? 22 ?5,0? ? ?1,0?0,5?5,5? ? 0,015
????????????????????????????????? ? ? ????? ???????????
МКУ, МША ? 24 ? 24 ?6,0?1,5? ? ? ?6,0? ? 0,022
Обязательное
ВСАДЫ МОЛОТКОВ
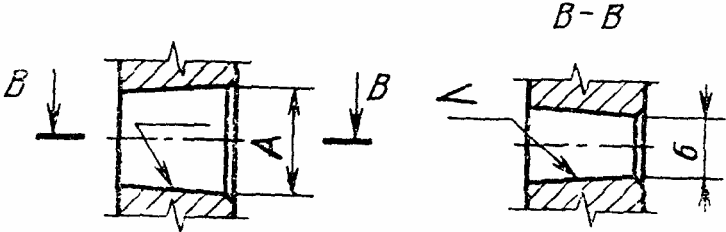
Размеры, мм
??????????????????????????????????????????????????????????????????
Тип молотка ? А ? Б ?
??????????????????????????????????? Уклон
? Ном. ? Пред. ? Ном. ? Пред. ?
? ? откл. ? ? откл. ?
??????????????????????????????????????????????????????????????????
МПЛИ ? 16 ?+0,43 ? 6 ?+0,3 ? 1:15
??????????????????????????????????????????????????????????????????
МСТ-1 ? 22 ?+0,52 ? 12 ?+0,43 ?
????????????????????????????? ?????????? ? 1:20
МСТ-2, МСТ-3, МПА, ? 30 ? ? 16 ? ?
МКР-1, МКР-2 ? ? ? ? ?
???????????????????? ? ? ? ?????????????
МПЛ-1, МШТ-1, МШИ-1? ? ? ? ? 1:30
?????????????????????????????????????????????? ?????????????
МСТ-4, МКР-3 ? 32 ?+0,62 ? 18 ? ? 1:20
????????????????????????????? ??????????????????????????????
МКУ-1, МША-1 ? 34 ? ? 20 ?+0,52 ? 1:30
Для молотков типов МПЛ-1, МШТ-1, МШИ-1
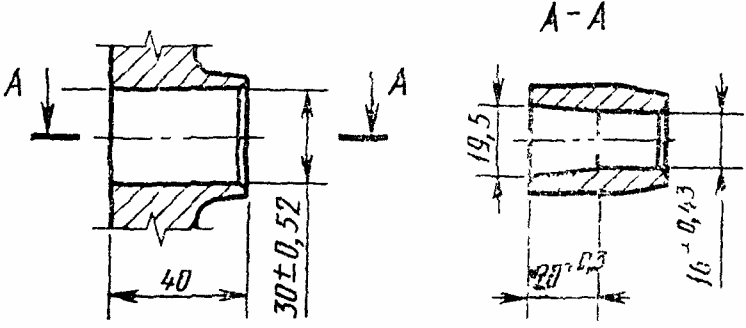
Черт. 28
Для молотков типов МША-1, МКУ-1
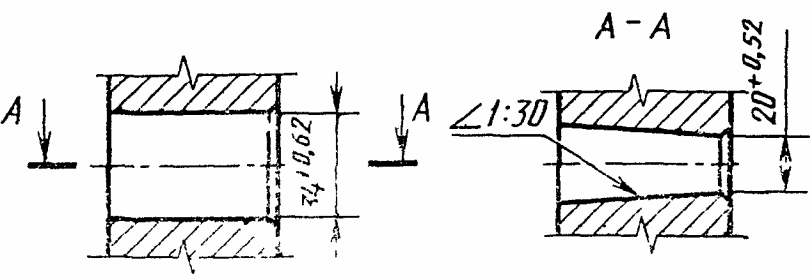
Черт. 29
Для молотка типа МКИ-1
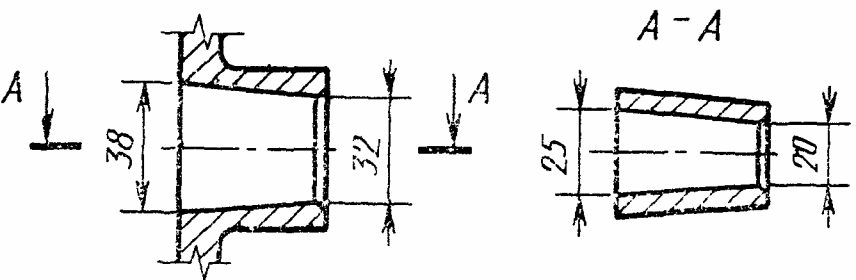
Черт. 30
Для молотка типа МШТ-3
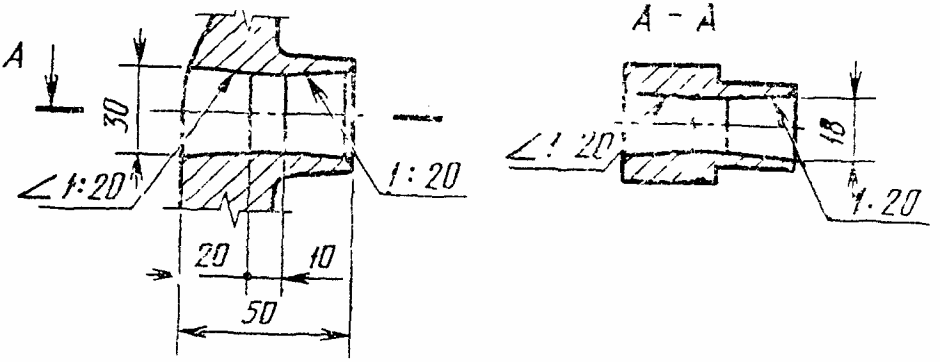
Черт. 31
Для молотков типов МПЛ-2, МШТ-2, МКИ-2, МШИ-2, МША-2, МКУ-2
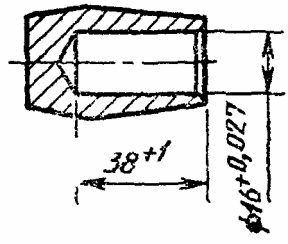
Черт. 32
Для молотка типа МША-3
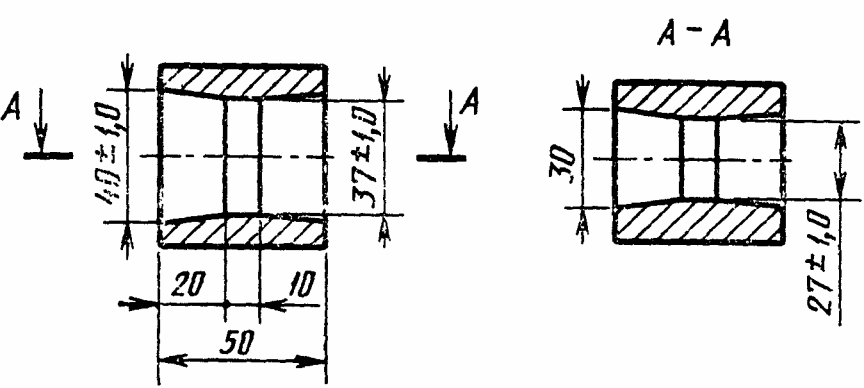
Черт. 33
Для молотка типа МШТ-4
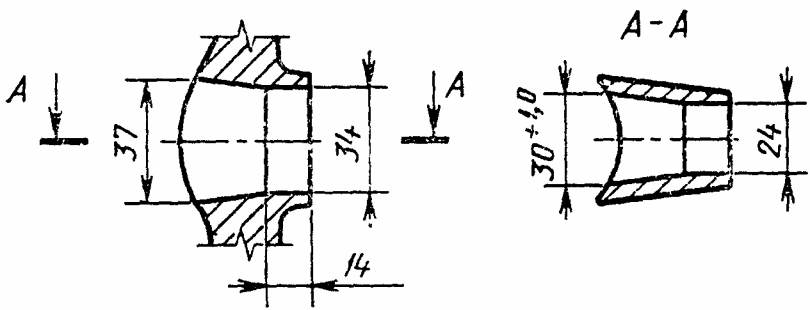
Черт. 34
Для молотка типа МПЛ-3
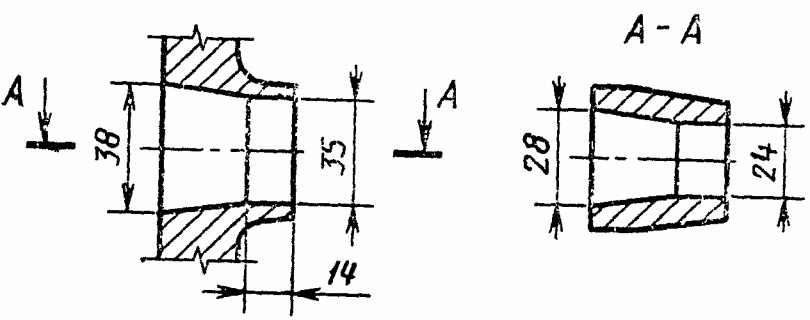
Черт. 35
Для молотка типа МКИ-3
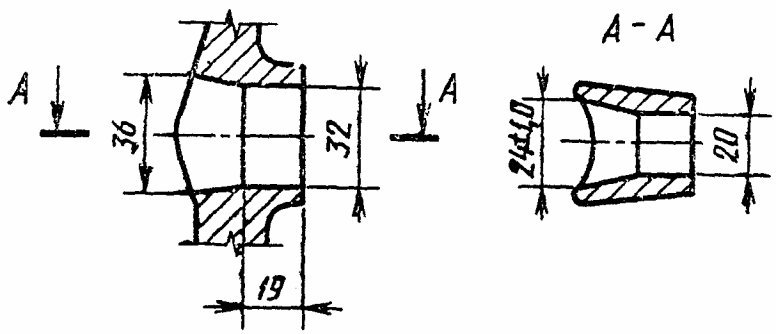
Вернуться в "Каталог нормативных документов"
Источник информации: https://internet-law.ru/documents/prod/gost_gosudarstvennyj-standart/23/gost_80155.html
На правах рекламы:
|
© Антон Серго, 1998-2026.
|
Разработка сайта |
|