

Полное меню
- Актуальное
законодательство - Интернет
и право- - Рассылка ''Закон есть закон''
- - Форум сайта (архив)
- - Законодательство
- - Судебная практика (необычная)
- - Судебная практика (авторская)
- - Процедура UDRP и и решения WIPO
- - Книги серии ''Интернет и Право''
- - Книги в открытом доступе
- - Учебный курс ''Интернет и Право''
- - Учебный курс ''Доменные споры''
- - Литература по ''Интернет и Право''
- - Литература по интел. собственности
- - Научный уголок (работы гостей)
- - Авторские публикации
- Информационные
материалы - ЮРИДИЧЕСКИЕ
УСЛУГИ- - Перечень юридических услуг
- - Карта юридических услуг
- - Юридическая консультация
- - Доменные споры (RU), авторское право
- - Международный суд по доменам (COM)
- - Защита прав на маркетплейсе (WB, Ozon)
- - Защита прав в соцсетях (Vk, Ok, FB)
- - Купля-продажа домена, сайта, ПО
- - Досудебное урегулирование конфликта
- - Защита чести и деловой репутации
- - Отмена блокировки сайта/домена РКН
- - ФАС: товарные знаки, авторское право
- - Регистрация ПО/сайта (Роспатент)
- - Юридическая проверка домена
- - Нотариальное заверение сайтов
- - Способы и формы оплаты услуг
- - Мы в СМИ
- - О компании, клиенты
- - Наши дела и победы
- - Контакты и реквизиты
- Информация
о сайте -


ОписаниеИсточник публикации М.: Стандартинформ, 2018 Примечание к документу Документ включен в Перечень международных и региональных (межгосударственных) стандартов, а в случае их отсутствия - национальных (государственных) стандартов, в результате применения которых на добровольной основе обеспечивается соблюдение требований технического регламента Таможенного союза "О безопасности машин и оборудования" (ТР ТС 010/2011), и в Перечень международных и региональных (межгосударственных) стандартов, а в случае их отсутствия - национальных (государственных) стандартов, содержащих правила и методы исследований (испытаний) и измерений, в том числе правила отбора образцов, необходимые для применения и исполнения требований технического регламента Таможенного союза "О безопасности машин и оборудования" (ТР ТС 010/2011) и осуществления оценки соответствия объектов технического регулирования (Решение Коллегии Евразийской экономической комиссии от 09.03.2021 N 28). Текст данного документа приведен с учетом поправки, опубликованной в "ИУС", N 2, 2019. Документ введен в действие с 01.07.2019. Название документа "ГОСТ 34438.2-2018 (ISO 10424-2:2007). Межгосударственный стандарт. Трубы бурильные и другие элементы бурильных колонн в нефтяной и газовой промышленности. Часть 2. Основные параметры и контроль резьбовых упорных соединений. Общие технические требования" (введен в действие Приказом Росстандарта от 31.10.2018 N 888-ст) "ГОСТ 34438.2-2018 (ISO 10424-2:2007). Межгосударственный стандарт. Трубы бурильные и другие элементы бурильных колонн в нефтяной и газовой промышленности. Часть 2. Основные параметры и контроль резьбовых упорных соединений. Общие технические требования"
|
|||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||

Краткое наименование страны по МК (ИСО 3166) 004-97 | Код страны по МК (ИСО 3166) 004-97 | Сокращенное наименование национального органа по стандартизации |
Армения | AM | Минэкономики Республики Армения |
Беларусь | BY | Госстандарт Республики Беларусь |
Киргизия | KG | Кыргызстандарт |
Казахстан | KZ | Госстандарт Республики Казахстан |
Узбекистан | UZ | Узстандарт |
Украина | UA | Минэкономразвития Украины |
Россия | RU | Росстандарт |
4 Приказом Федерального агентства по техническому регулированию и метрологии от 31 октября 2018 г. N 888-ст межгосударственный стандарт ГОСТ 34438.2-2018 (ISO 10424-2:2007) введен в действие в качестве национального стандарта Российской Федерации с 1 июля 2019 г.
5 Настоящий стандарт является модифицированным по отношению к международному стандарту ISO 10424-2:2007 "Нефтяная и газовая промышленность. Оборудование для роторного бурения. Часть 2. Нарезание резьбы и контроль калибрами роторных соединений с заплечиками" ("Petroleum and natural gas industries - Rotary drilling equipment - Part 2: Threading and gauging of rotary thread shouldered connections", MOD) путем:
- включения и изменения отдельных слов (фраз, показателей, ссылок), выделенных в тексте настоящего стандарта курсивом;
- включения структурных элементов (пунктов, подпунктов, абзацев, терминологических статей), выделенных в тексте настоящего стандарта вертикальной линией, расположенной на полях этого текста;
- изменения содержания отдельных структурных элементов (подразделов, пунктов, подпунктов, абзацев, таблиц и рисунков), выделенных в тексте настоящего стандарта курсивом и вертикальной линией, расположенной на полях этого текста.
Наименование настоящего стандарта изменено относительно наименования международного стандарта для уточнения области применения.
Сведения о соответствии ссылочных межгосударственных стандартов международным стандартам, использованным в качестве ссылочных в примененном международном стандарте, приведены в дополнительном приложении ДА.
Сопоставление структуры настоящего стандарта со структурой примененного в нем международного стандарта приведено в дополнительном приложении ДБ
6 Настоящий стандарт подготовлен на основе применения ГОСТ Р 56349-2015 <*>
--------------------------------
<*> Приказом Федерального агентства по техническому регулированию и метрологии от 31 октября 2018 г. N 888-ст ГОСТ Р 56349-2015 (ИСО 10424-2:2007) отменен с 1 июля 2019 г.
7 ВВЕДЕН ВПЕРВЫЕ
Информация об изменениях к настоящему стандарту публикуется в ежегодном информационном указателе "Национальные стандарты", а текст изменений и поправок - в ежемесячном информационном указателе "Национальные стандарты". В случае пересмотра (замены) или отмены настоящего стандарта соответствующее уведомление будет опубликовано в ежемесячном информационном указателе "Национальные стандарты". Соответствующая информация, уведомление и тексты размещаются также в информационной системе общего пользования - на официальном сайте Федерального агентства по техническому регулированию и метрологии в сети Интернет (www.gost.ru)
Настоящий стандарт модифицирован по отношению к международному стандарту ISO 10424-2:2007 "Нефтяная и газовая промышленность. Оборудование для роторного бурения. Часть 2. Нарезание резьбы и контроль калибрами роторных соединений с заплечиками", широко используемому в мировой практике для установления требований к резьбовым упорным соединениям элементов бурильных колонн.
В настоящем стандарте учтены особенности изложения межгосударственных стандартов, в том числе наименование стандарта изменено в соответствии с ГОСТ 1.5-2001.
Модификация настоящего стандарта по отношению к международному стандарту заключается в следующем:
- исключен раздел 2 "Соответствие - Единицы измерения", т.к. числовые значения единиц измерения приведены только в системе СИ;
- раздел "Термины, сокращения, определения и обозначения" разделен на два самостоятельных раздела "Термины и определения" и "Обозначения и сокращения", что обусловлено большим объемом раздела;
- наименование некоторых терминов приведено к терминологии, применяемой в нефтяной и газовой промышленности, так например, термин "роторное соединение с заплечиками" заменен термином "резьбовое упорное соединение";
- исключены термины, повторяющие определения обозначений геометрических параметров соединений, приведенных в разделе "Обозначения и сокращения";
- введены дополнительные термины, традиционно применяемые в трубном производстве, нефтяной и газовой промышленности для уточнения применяемых понятий;
- заданный средний диаметр резьбы в измерительной плоскости рабочих калибров-пробок DGP исключен, взамен используется средний диаметр резьбы в основной плоскости DC, обозначение конусности резьбы T заменено обозначением K;
- частично внесены изменения, связанные с выходом в 2017 году второй редакции стандарта API Spec 7-2;
- исключены значения показателей, выраженные в системе единиц USC, которые нецелесообразно применять в межгосударственной стандартизации, и соответствующее приложение A "Таблицы в единицах USC";
- исключено приложение B с требованиями по уходу за региональными эталонными калибрами и их применением в связи с отсутствием применения таких калибров в нефтяной и газовой промышленности;
- исключен раздел 5 "Информация, предоставляемая заказчиком", т.к. настоящим стандартом не предусмотрена поставка изделий с резьбовыми упорными соединениями;
- для резьбовых упорных соединений, для которых не существует сертифицированных контрольных калибров, дополнена возможность применения несертифицированных контрольных калибров, калиброванных в соответствии с положениями настоящего стандарта; также исключена ссылка на ISO/IEC 17025;
- исключено приложение E, связанное с сертификацией калибров, проводимой Американским нефтяным институтом;
- исключено приложение G по пересчету показателей, выраженных в единицах американской системы единиц, в единицы Международной системы единиц;
- исключены непредпочтительные и устаревшие резьбовые упорные соединения (приложение F), кроме соединений NC10, NC12, NC13, NC16, NC77, 3 1/2FH, 4 1/2FH, аналогичных соединениям по ГОСТ 28487;
- дополнительно включены применяемые в нефтяной и газовой промышленности резьбовые соединения З-161 и З-189 по ГОСТ 28487, которые не имеют взаимозаменяемых (эквивалентных) соединений в ISO 10424-2.
Настоящий стандарт устанавливает требования к резьбовым упорным соединениям бурильных труб и других элементов бурильных колонн, используемых в нефтяной и газовой промышленности.
В настоящем стандарте приведены обязательные требования к геометрическим параметрам резьбовых упорных соединений и их покрытию, дополнительные требования к разгрузочным элементам, контрольным меткам, холодному деформационному упрочнению и приработке соединений, а также правила приемки и методы проведения контроля соединений, требования к применяемым для контроля резьбовым калибрам и рекомендации по применению измерительных приборов. Настоящий стандарт распространяется на следующие типы резьбовых упорных соединений: - FH - тип соединения с широким проходным отверстием с профилем резьбы V-040 или V-050. Примечание - Число в обозначении типа соединения означает ранее используемый наружный диаметр бурильной трубы в дюймах; - NC - соединение нумерационного типа с профилем резьбы V-038R. Примечание - Число в обозначении типа соединения является кратностью среднего диаметра резьбы в основной плоскости в мм к 2,54 мм, выраженной в виде целого значения; - REG - соединение обычного типа с профилем резьбы V-040, V-050 или V-055. Примечание - Число в обозначении типа соединения означает ранее используемый наружный диаметр бурильной трубы в дюймах; - З - тип замкового соединения по ГОСТ 28487 с профилем резьбы V-038 или V-040 или V-050 или V-055. Примечание - Число в обозначении типа соединения означает наружный диаметр большего основания конуса ниппельного конца в миллиметрах, округленный до целого значения. Резьбовые упорные соединения выполняют с правым направлением резьбы (правой резьбой). Соединения с левым направлением резьбы (левой резьбой) могут быть изготовлены по настоящему стандарту, если нарезчик имеет сертифицированные или калиброванные контрольные калибры для соединений с такой резьбой, либо имеет доступ к ним. |
В настоящем стандарте использованы нормативные ссылки на следующие межгосударственные стандарты:
ГОСТ 9.301-86 Единая система защиты от коррозии и старения. Покрытия металлические и неметаллические неорганические. Общие требования ГОСТ 9.302-88 Единая система защиты от коррозии и старения. Покрытия металлические и неметаллические неорганические. Методы контроля ГОСТ 11708-82 Основные нормы взаимозаменяемости. Резьба. Термины и определения ГОСТ 28487-90 Резьба коническая замковая для элементов бурильных колонн. Профиль. Размеры. Допуски ГОСТ 32696-2014 (ISO 11961:2008) Трубы стальные бурильные для нефтяной и газовой промышленности. Технические условия |
Примечание - При пользовании настоящим стандартом целесообразно проверить действие ссылочных стандартов в информационной системе общего пользования - на официальном сайте Федерального агентства по техническому регулированию и метрологии в сети Интернет или по ежегодному информационному указателю "Национальные стандарты", который опубликован по состоянию на 1 января текущего года, и по выпускам ежемесячного информационного указателя "Национальные стандарты" за текущий год. Если ссылочный стандарт заменен (изменен), то при пользовании настоящим стандартом следует руководствоваться заменяющим (измененным) стандартом. Если ссылочный стандарт отменен без замены, то положение, в котором дана ссылка на него, применяется в части, не затрагивающей эту ссылку.
В настоящем стандарте применены термины по ГОСТ 11708, а также следующие термины с соответствующими определениями: |
3.1 взаимозаменяемый натяг (interchange stand-off): Расстояние между измерительными плоскостями калибра-пробки и калибра-кольца различного класса.
3.2 изделие (product): В зависимости от контекста компонент резьбового упорного соединения (муфтовый конец, ниппельный конец) или элемент бурильной колонны с резьбовым упорным соединением, соответствующим требованиям настоящего стандарта.
3.3 исходный натяг (initial stand-off): Расстояние между измерительными плоскостями новых или восстановленных калибра-пробки и калибра-кольца. Примечание - Термин введен с целью уточнения понятия. 3.4 конусность резьбы (taper thread): Отношение разности диаметров резьбы в сечениях, перпендикулярных к оси резьбы, к расстоянию между этими сечениями. |
3.5 мастер-калибры (master gauge): Калибры, используемые для калибровки калибров более низкого класса.
Примечание - К мастер-калибрам относятся контрольные (reference master), региональные эталонные (regional master) и первичные эталонные (grand master) калибры.
3.6 муфтовый конец (box end): Конец элемента бурильной колонны, имеющий резьбовое упорное соединение с внутренней замковой резьбой.
3.7 нарезчик (threader): Предприятие, изготавливающее резьбовое упорное соединение и несущее ответственность за его соответствие требованиям настоящего стандарта. Примечание - Термин введен с целью уточнения понятия. |
3.8 натяг (stand-off): Расстояние от упорной поверхности изделия до измерительной плоскости калибра или расстояние от измерительной плоскости одного калибра до измерительной плоскости другого калибра.
3.9 низкомоментные элементы (low-torque feature): Разгрузочная расточка или разгрузочная канавка, выполняемые на ниппельном и муфтовом концах для уменьшения площади упорных поверхностей, с целью достижения достаточных сжимающих напряжений, сохранения изгибной прочности и герметичности соединения. Примечание - Термин введен с целью уточнения понятия. |
3.10 ниппельный конец (pin end): Конец элемента бурильной колонны, имеющий резьбовое упорное соединение с наружной замковой резьбой.
3.11 парный натяг (mating stand-off): Расстояние между измерительными плоскостями калибра-пробки и калибра-кольца одного класса.
3.12 первый виток резьбы с полным профилем (first perfect thread): Виток резьбы, наиболее удаленный от упорного уступа ниппельного конца или наиболее близкий к упорному торцу муфтового конца, вершина и впадина которого соответствуют номинальному профилю резьбы с учетом установленных предельных отклонений.
3.13 приработка (break-in-procedure): Многократное свинчивание и развинчивание резьбового упорного соединения до начала его эксплуатации для уменьшения вероятности заедания при эксплуатации.
3.14 рабочие калибры (working gauges): Калибры, используемые для контроля резьбовых упорных соединений.
3.15 разгрузочные элементы (stress relief feature): Разгрузочная расточка или разгрузочная канавка, выполняемые на ниппельном и муфтовом концах, для уменьшения вероятности усталостного разрушения резьбового упорного соединения за счет уменьшения концентрации напряжений.
3.16 резьбовое упорное соединение, соединение (rotary shouldered connection): Соединение элементов бурильной колонны, имеющее коническую резьбу и упорные поверхности (уступ ниппельного конца и торец муфтового конца), создающие уплотнение в соединении.
3.17 система калибровки (calibration system): Документированный порядок калибровки и контроля калибров.
3.18 холодное деформационное упрочнение (cold working): Пластическая деформация поверхности впадин резьбы и/или разгрузочных элементов соединения, осуществляемая без его нагрева, с целью повышения работоспособности соединения при знакопеременных изгибающих нагрузках.
3.19 элементы бурильной колонны (elements of drilling equipment): Бурильные трубы, ведущие бурильные трубы, переводники различного назначения, толстостенные бурильные трубы, утяжеленные бурильные трубы, погружные забойные двигатели, шарошечные и лопастные долота, алмазные долота и коронки и другие изделия, имеющие резьбовые упорные соединения и входящие в состав бурильной колонны. Примечание - Термин введен с целью уточнения понятия. |
В настоящем стандарте применены следующие обозначения:
A - глубина разгрузочной канавки на ниппельном конце, мм;
A1 - площадь упорной поверхности, необходимая для обеспечения допустимой нагрузки от момента свинчивания, мм2; Ap - площадь опасного сечения ниппельного конца, мм2; |
B - глубина разгрузочной канавки на муфтовом конце, измеряемая относительно среднего диаметра резьбы в плоскости, перпендикулярной к оси резьбы, мм;
D - наружный диаметр изделия или соединения, мм; |
DBG - внутренний диаметр разгрузочной канавки на муфтовом конце, мм;
DC - средний диаметр резьбы в основной плоскости, мм;
DCB - внутренний диаметр цилиндрического участка разгрузочной расточки на муфтовом конце, мм;
DFG - внутренний диаметр упорной поверхности низкомоментных элементов, мм;
DFP - наружный диаметр установочной пластины калибра-пробки, мм;
Df - диаметр фаски в плоскости упорных поверхностей ниппельного и муфтового концов, мм; Dfb - базовый диаметр фаски в плоскости упорных поверхностей ниппельного и муфтового концов, мм; Df1 - номинальный диаметр фаски, по методике расчета по 75% ширины упорной поверхности, мм; |
Df2 - минимальный диаметр фаски, необходимый для обеспечения допустимого напряжения от момента свинчивания и базового внутреннего диаметра соединения, мм;
DL - наружный диаметр большего основания конуса ниппельного конца, мм;
DLF - наружный диаметр цилиндрической проточки на основании ниппельного конца, мм;
DMP - наружный диаметр резьбы калибра-пробки в основной плоскости, мм;
DMR - внутренний диаметр резьбы калибра-кольца в основной плоскости, мм;
DR - наружный диаметр калибра-кольца, мм;
DS - наружный диаметр меньшего основания конуса ниппельного конца в плоскости торца, мм;
DSRG - наружный диаметр разгрузочной канавки на ниппельном конце, мм;
DRP - внутренний диаметр установочной пластины калибра-кольца, мм; |
db - наружный диаметр сферического наконечника прибора для измерения конусности и шага резьбы, мм;
dbh - наружный диаметр сферического наконечника прибора для контроля высоты профиля резьбы, мм; di - базовый внутренний диаметр УБТ, мм; |
Fc - ширина вершин профиля резьбы, мм;
Fr - ширина впадин профиля резьбы, мм;
fc - срез по вершинам профиля резьбы изделия, мм;
fcg - срез по вершинам профиля резьбы калибра, мм;
fr - срез по впадинам профиля резьбы изделия, мм;
frg - срез по впадинам профиля резьбы калибра, мм;
H - высота исходного профиля резьбы, мм;
h - высота профиля резьбы изделия, мм;
hbg - глубина разгрузочной канавки на муфтовом конце, измеряемая перпендикулярно к образующей внутреннего диаметра резьбы и равная 5,16 мм для всех видов профиля резьбы, мм;
hcn - компенсированная высота профиля резьбы изделия, мм;
hg - высота профиля резьбы калибра, мм;
K - конусность резьбы, мм/мм;
kmu - постоянная, для соединений УБТ, приведенных в таблице 3, равная 431 Н/мм2; N1 - нагрузка, вызываемая моментом свинчивания, кН; |
LBC - длина конуса муфтового конца, мм;
LBG - расстояние от упорного торца муфтового конца до разгрузочной канавки, мм;
LBT - расстояние от упорного торца муфтового конца до конца резьбы с полным профилем, мм;
LCYL - расстояние от упорного торца муфтового конца до конца цилиндрического участка разгрузочной расточки, мм;
Lct - компенсированная длина резьбы изделия, мм;
Ld - длина удаленных витков резьбы на рабочем калибре-пробке, мм; |
Lft - расстояние от упорного уступа ниппельного конца до начала резьбы с полным профилем, мм;
LGP - расстояние от упорного уступа ниппельного конца до основной плоскости, мм;
Lpg - длина калибра-пробки, мм;
Lrg - длина калибра-кольца, мм;
LPC - длина конуса ниппельного конца, мм;
LQc - длина конической расточки муфтового конца, мм;
LSRG - длина разгрузочной канавки на ниппельном конце, мм;
Lx - расстояние от упорного торца муфтового конца до конца сбега резьбы на разгрузочной расточке, мм;
n - число витков резьбы на длине 25,4 мм;
P - шаг резьбы, мм;
Qc - внутренний диаметр конической расточки в плоскости упорного торца муфтового конца, мм;
R - радиус впадин профиля резьбы, мм;
Rbg - радиус скругления углов разгрузочной канавки на муфтовом конце, мм;
RFG - радиус скругления низкомоментных элементов, мм;
rc - радиус скругления вершин профиля резьбы, мм;
rr - радиус скругления впадин профиля резьбы V-055, мм;
S - номинальный натяг, мм;
S0 - исходный парный натяг первичных эталонных, региональных эталонных или контрольных калибров, мм;
S1 - взаимозаменяемый натяг рабочего калибра-пробки и контрольного калибра-кольца, мм;
S2 - взаимозаменяемый натяг рабочего калибра-кольца и контрольного калибра-пробки, мм;
S3 - парный натяг рабочих калибров, мм; |
TFP - толщина установочной пластины калибра-кольца и калибра-пробки, мм;
 - угол уклона резьбы, равный половине угла между образующими резьбового конуса, градус;
 - угол, равный половине угла профиля резьбы, градус;
 - минимальный предел текучести, Н/мм2. |
В настоящем стандарте применены следующие сокращения:
API - Американский нефтяной институт; NIST - Американский национальный институт стандартов и технологий; |
CW - холодное деформационное упрочнение;
FH - тип резьбового упорного соединения с широким проходным отверстием;
ISO - Международная организация по стандартизации; |
LH - левое направление резьбы;
LTF - низкомоментное исполнение;
NC - резьбовое упорное соединение нумерационного типа;
REG - резьбовое упорное соединение обычного типа;
RH - правое направление резьбы;
З - тип замкового резьбового упорного соединения по ГОСТ 28487; К-Р - контрольный калибр; Р - рабочий калибр; УБТ - утяжеленная бурильная труба. |
Форма профиля наружной и внутренней правой резьбы и геометрические параметры профиля приведены на рисунках 1, 2 и в таблице 1.
Примечание - Левая резьба имеет аналогичные форму и геометрические параметры профиля.
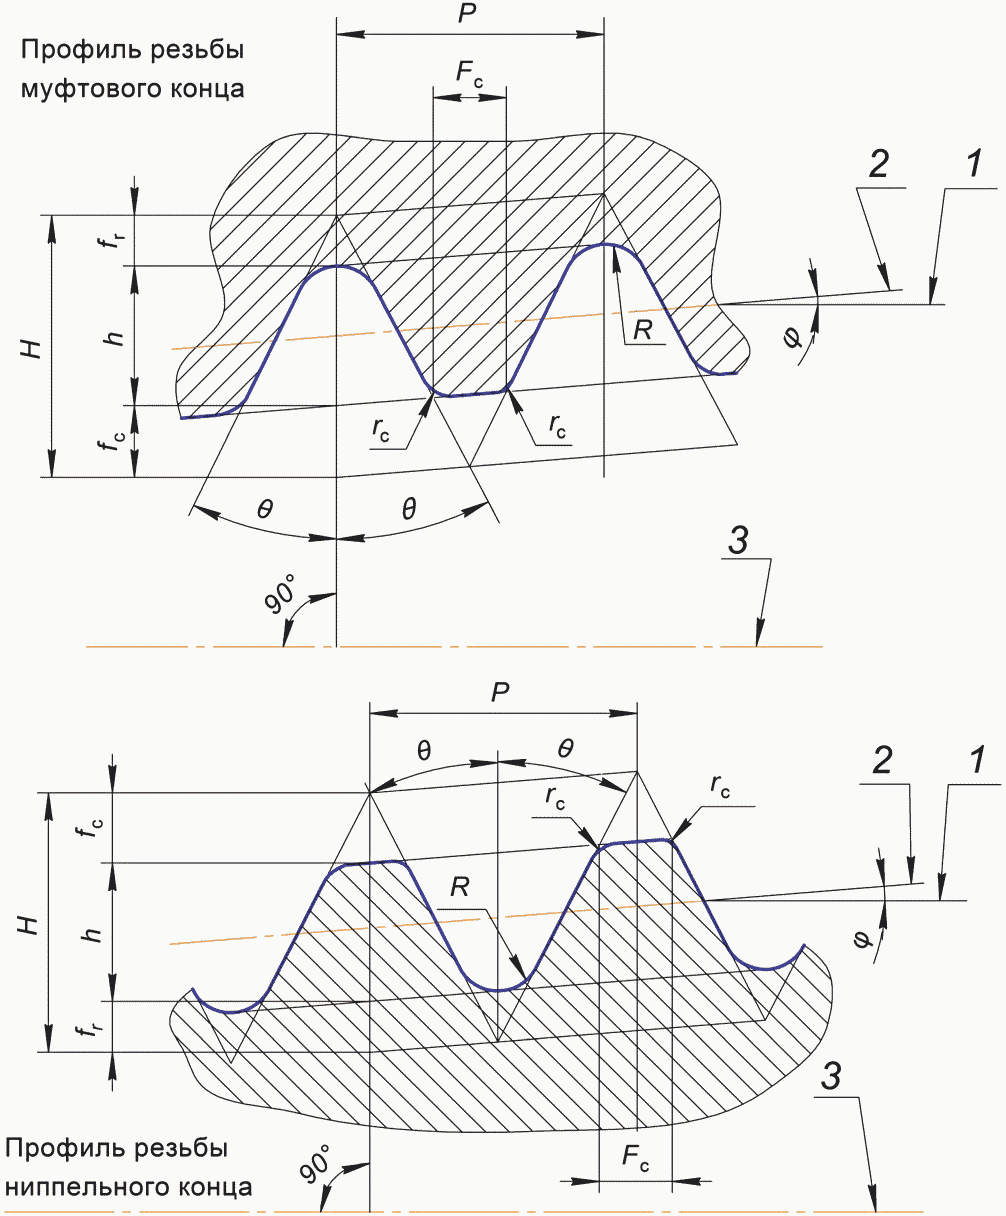
1 - линия, параллельная оси резьбы;
2 - линия среднего диаметра резьбы; 3 - ось резьбы
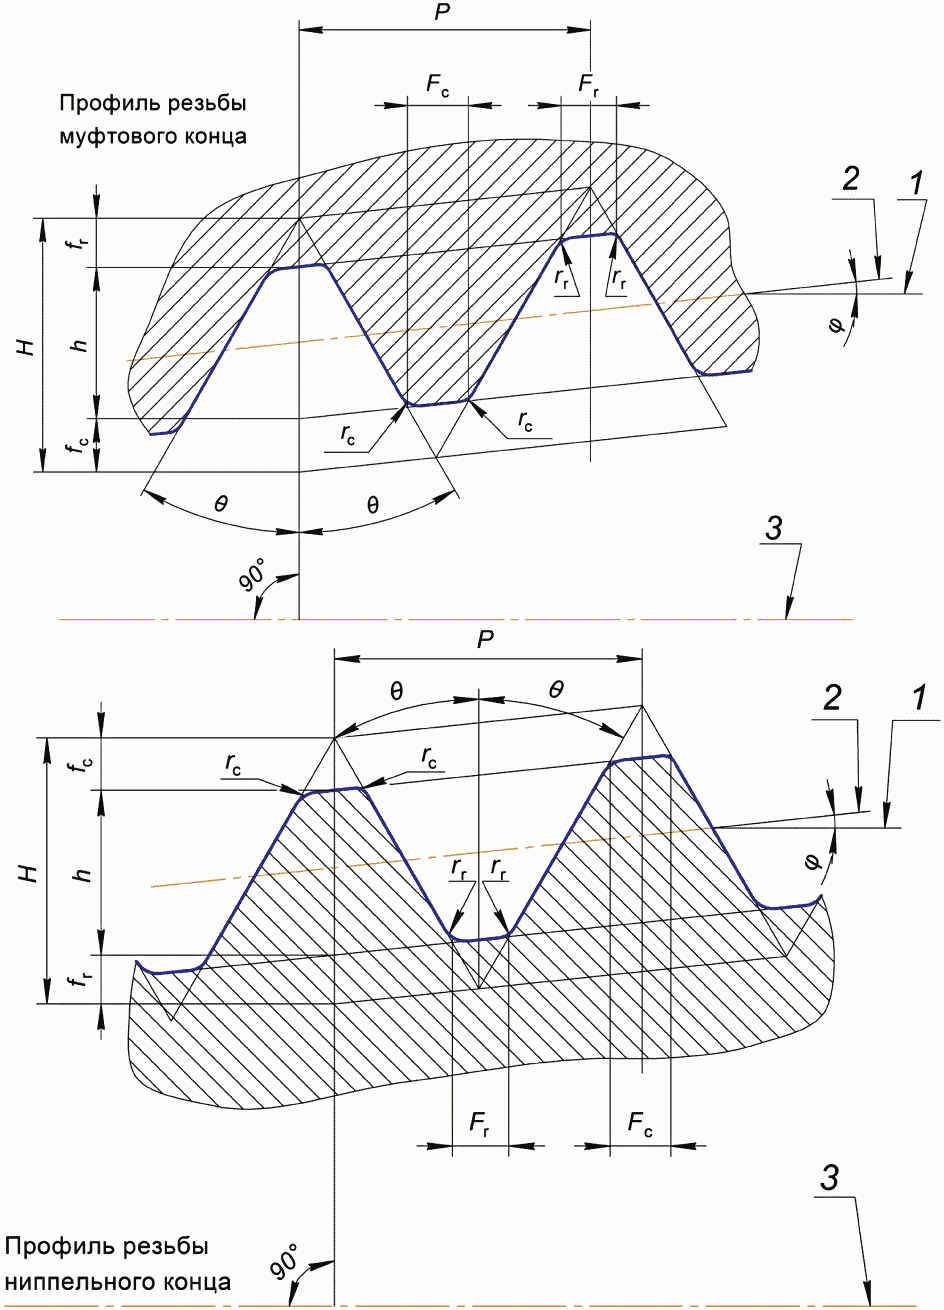
1 - линия, параллельная оси резьбы;
2 - линия среднего диаметра резьбы; 3 - ось резьбы
Таблица 1
Размеры в миллиметрах
Наименование показателя <a> | Предельные отклонения | Значение показателя | |||||
Профиль резьбы | - | V-038R | V-038R | V-040 | V-050 | V-050 | V-055 |
Число витков на длине 25,4 мм n | - | 4 | 4 | 5 | 4 | 4 | 6 |
Шаг резьбы P <b>: | 6,350 | 6,350 | 5,080 | 6,350 | 6,350 | 4,233 | |
- на любом участке длиной 25,4 мм | +/- 0,038 | ||||||
- суммарный шаг | +/- 0,114 мм или сумма 0,0254 мм на каждые 25,4 мм, что более | ||||||
Угол  | +/- 45' | 30° | 30° | 30° | 30° | 30° | 30° |
Угол  | - | 4°45'50,4" | 7°7'30" | 7°7'30" | 4°45'50,4" | 7°7'30" | 3°34'33,6" |
Конусность резьбы K <c>, мм/мм: | 1/6 | 1/4 | 1/4 | 1/6 | 1/4 | 1/8 | |
- наружной резьбы | +0,0025 | ||||||
- внутренней резьбы | -0,0025 | ||||||
Ширина вершин профиля резьбы Fc | - | 1,65 | 1,65 | 1,02 | 1,27 | 1,27 | 1,40 |
Радиус впадин профиля резьбы R | - | 0,97 | 0,97 | 0,51 | 0,64 | 0,64 | - |
Ширина впадин профиля резьбы Fr | - | - | - | - | - | - | 1,19 |
Радиус скругления впадин профиля резьбы rr | +/- 0,20 | - | - | - | - | - | 0,38 |
Радиус скругления вершин профиля резьбы rc | +/- 0,20 | 0,38 | 0,38 | 0,38 | 0,38 | 0,38 | 0,38 |
Высота исходного профиля резьбы H | - | 5,487 | 5,471 | 4,377 | 5,487 | 5,471 | 3,661 |
Высота профиля резьбы h | +0,025; -0,076 | 3,095 | 3,083 | 2,993 | 3,754 | 3,742 | 1,421 |
Срез по вершинам профиля резьбы fc | - | 1,427 | 1,422 | 0,875 | 1,097 | 1,094 | 1,208 |
Срез по впадинам профиля резьбы fr | - | 0,965 | 0,965 | 0,508 | 0,635 | 0,635 | 1,033 |
Форма, геометрические параметры соединений и их предельные отклонения приведены на рисунках 3 - 5 и в таблицах 2, 3. |
Упорные поверхности соединений должны быть плоскими и перпендикулярными к оси резьбы. Отклонение от перпендикулярности и плоскостности не должно превышать 0,05 мм.
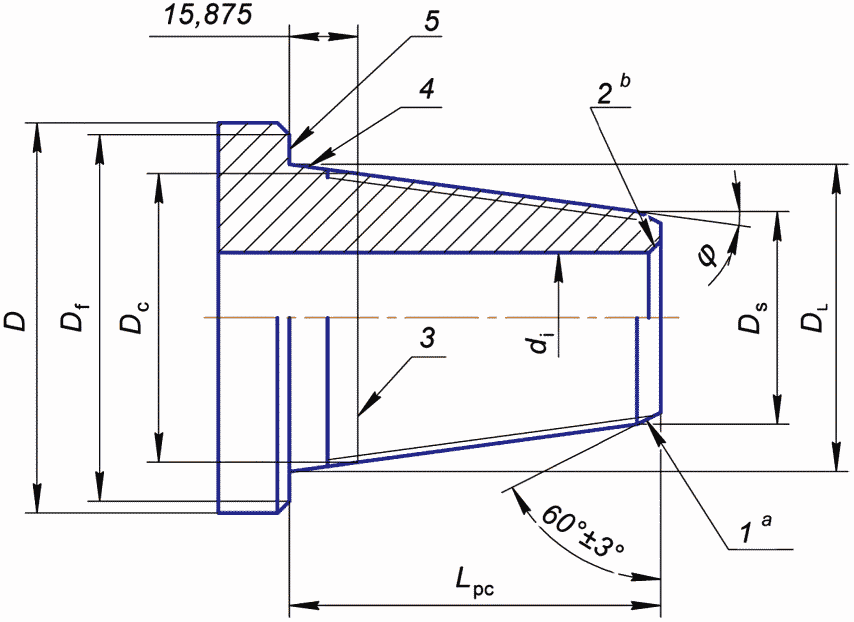
--------------------------------
<a> Резьба ниппеля должна начинаться на наружной фаске, при этом малый диаметр фаски должен быть меньше внутреннего диаметра резьбы.
<b> Размеры фаски для замков бурильных труб в соответствии с ГОСТ 32696 или [1], для остальных элементов буровой колонны - по выбору изготовителя.
1 - наружная заходная фаска; 2 - внутренняя фаска;
3 - основная плоскость; 4 - основание конуса;
5 - упорная поверхность
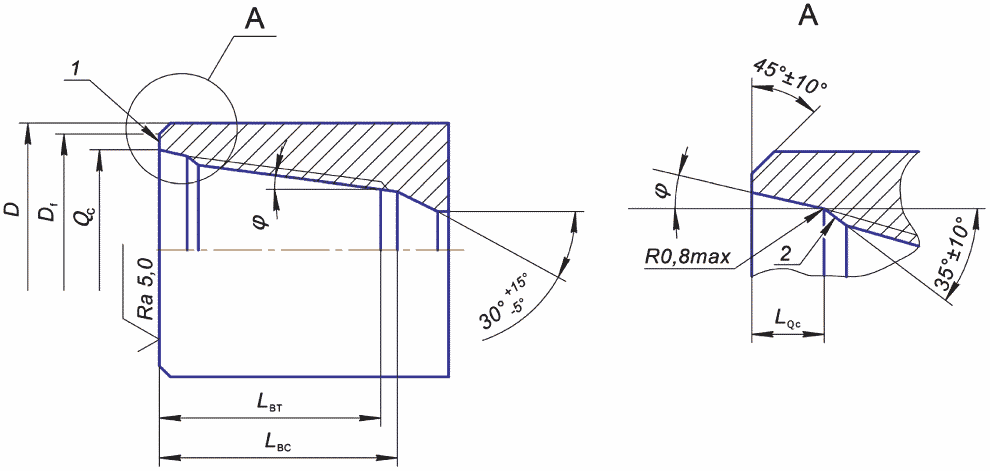
1 - упорная поверхность; 2 - внутренняя заходная фаска
Примечание - Резьба муфты должна начинаться на внутренней заходной фаске с углом 35° +/- 10°.
Таблица 2
В миллиметрах
Тип соединения | Профиль резьбы | Конусность резьбы K, мм/мм | Число витков резьбы на длине 25,4 мм n | Средний диаметр резьбы в основной плоскости Dc | Геометрические параметры <a> | ||||||||
ниппельного конца | муфтового конца | ||||||||||||
Наружный диаметр большего основания конуса DL | Наружный диаметр цилиндрической проточки на основании DLF, +/- 0,40 | Наружный диаметр меньшего основания конуса DS | Длина конуса <b> LPC, -3,18 | Расстояние от упорного уступа до начала резьбы с полным профилем Lft, не более | Внутренний диаметр конической расточки в плоскости упорного торца QC, +0,80 -0,40 | Длина конуса LBC, +9,00 | Длина конической расточки LQc, +1,60 -0,80 | Расстояние от упорного торца до конца резьбы с полным профилем LBT, не менее | |||||
NC10 | V-055 | 1/8 | 6 | 27,0002 | 30,23 | 29,03 | 25,47 | 38,10 | 10,16 | 30,58 | 53,98 | 11,13 | 41,28 |
NC12 | V-055 | 1/8 | 6 | 32,1310 | 35,36 | 34,16 | 29,80 | 44,45 | 10,16 | 35,71 | 60,32 | 11,13 | 47,62 |
NC13 | V-055 | 1/8 | 6 | 35,3314 | 38,56 | 37,36 | 33,00 | 44,45 | 10,16 | 38,91 | 60,32 | 11,13 | 47,62 |
NC16 | V-055 | 1/8 | 6 | 40,8686 | 44,10 | 42,90 | 38,54 | 44,45 | 10,16 | 44,48 | 60,32 | 11,13 | 47,62 |
NC23 | V-038R | 1/6 | 4 | 59,8170 | 65,10 | 61,90 | 52,40 | 76,20 | 12,70 | 66,68 | 92,08 | 15,88 | 79,38 |
NC26 | V-038R | 1/6 | 4 | 67,7672 | 73,05 | 69,85 | 60,35 | 76,20 | 12,70 | 74,61 | 92,08 | 15,88 | 79,38 |
NC31 | V-038R | 1/6 | 4 | 80,8482 | 86,13 | 82,96 | 71,31 | 88,90 | 12,70 | 87,71 | 104,78 | 15,88 | 92,08 |
NC35 | V-038R | 1/6 | 4 | 89,6874 | 94,97 | 92,08 | 79,09 | 95,25 | 12,70 | 96,84 | 111,12 | 15,88 | 98,42 |
NC38 | V-038R | 1/6 | 4 | 96,7232 | 102,00 | 98,83 | 85,07 | 101,60 | 12,70 | 103,58 | 117,48 | 15,88 | 104,78 |
NC40 | V-038R | 1/6 | 4 | 103,4288 | 108,71 | 105,56 | 89,66 | 114,30 | 12,70 | 110,33 | 130,18 | 15,88 | 117,48 |
NC44 | V-038R | 1/6 | 4 | 112,1918 | 117,47 | 114,27 | 98,42 | 114,30 | 12,70 | 119,06 | 130,18 | 15,88 | 117,48 |
NC46 | V-038R | 1/6 | 4 | 117,5004 | 122,78 | 119,61 | 103,73 | 114,30 | 12,70 | 124,62 | 130,18 | 15,88 | 117,48 |
NC50 | V-038R | 1/6 | 4 | 128,0592 | 133,34 | 130,43 | 114,29 | 114,30 | 12,70 | 134,94 | 130,18 | 15,88 | 117,48 |
NC56 | V-038R | 1/4 | 4 | 142,6464 | 149,24 | 144,86 | 117,49 | 127,00 | 12,70 | 150,81 | 142,88 | 15,88 | 130,18 |
NC61 | V-038R | 1/4 | 4 | 156,9212 | 163,52 | 159,16 | 128,59 | 139,70 | 12,70 | 165,10 | 155,58 | 15,88 | 142,88 |
NC70 | V-038R | 1/4 | 4 | 179,1462 | 185,74 | 181,38 | 147,64 | 152,40 | 12,70 | 187,32 | 168,28 | 15,88 | 155,58 |
NC77 | V-038R | 1/4 | 4 | 196,6214 | 203,22 | 198,83 | 161,94 | 165,10 | 12,70 | 204,79 | 180,98 | 15,88 | 168,28 |
1 REG | V-055 | 1/8 | 6 | 29,3116 | 31,75 | 31,32 | 26,98 | 38,10 | 10,16 | 33,04 | 53,98 | 11,13 | 50,80 |
1 1/2 REG | V-055 | 1/8 | 6 | 39,1414 | 42,37 | 41,17 | 36,02 | 50,80 | 10,16 | 42,88 | 66,80 | 11,13 | 53,98 |
2 3/8 REG | V-040 | 1/4 | 5 | 60,0804 | 66,68 | 63,88 | 47,62 | 76,20 | 12,70 | 68,26 | 92,08 | 15,88 | 79,38 |
2 7/8 REG | V-040 | 1/4 | 5 | 69,6054 | 76,20 | 73,41 | 53,98 | 88,90 | 12,70 | 77,79 | 104,78 | 15,88 | 92,08 |
3 1/2 REG | V-040 | 1/4 | 5 | 82,2927 | 88,89 | 86,11 | 65,07 | 95,25 | 12,70 | 90,49 | 111,12 | 15,88 | 98,42 |
4 1/2 REG | V-040 | 1/4 | 5 | 110,8677 | 117,46 | 114,68 | 90,47 | 107,95 | 12,70 | 119,06 | 123,82 | 15,88 | 111,12 |
5 1/2 REG | V-050 | 1/4 | 4 | 132,9441 | 140,20 | 137,41 | 110,03 | 120,65 | 12,70 | 141,68 | 136,52 | 15,88 | 123,82 |
6 5/8 REG | V-050 | 1/6 | 4 | 146,2481 | 152,19 | 149,40 | 131,02 | 127,00 | 12,70 | 153,99 | 142,88 | 15,88 | 130,18 |
7 5/8 REG | V-050 | 1/4 | 4 | 170,5491 | 177,80 | 175,01 | 144,46 | 133,35 | 12,70 | 180,18 | 149,22 | 15,88 | 136,52 |
8 5/8 REG | V-050 | 1/4 | 4 | 194,7311 | 201,98 | 199,14 | 167,85 | 136,53 | 12,70 | 204,39 | 152,40 | 15,88 | 139,70 |
3 1/2 FH | V-040 | 1/4 | 5 | 94,8436 | 101,44 | 98,65 | 77,63 | 95,25 | 12,70 | 102,79 | 111,12 | 15,88 | 98,42 |
4 1/2 FH | V-040 | 1/4 | 5 | 115,1128 | 121,71 | 118,92 | 96,31 | 101,60 | 12,70 | 123,82 | 111,12 | 15,88 | 104,78 |
5 1/2 FH | V-050 | 1/6 | 4 | 142,0114 | 147,95 | 145,16 | 126,78 | 127,00 | 12,70 | 150,02 | 142,88 | 15,88 | 130,18 |
6 5/8 FH | V-050 | 1/6 | 4 | 165,5978 | 171,53 | 168,73 | 150,37 | 127,00 | 12,70 | 173,83 | 142,88 | 15,88 | 130,18 |
З-161 | V-050 | 1/6 | 4 | 155,9810 | 161,92 | 159,10 | 140,75 | 127,00 | 12,70 | 163,80 | 143,00 | 15,88 | 130,00 |
З-189 | V-050 | 1/6 | 4 | 183,4880 | 189,43 | 186,60 | 168,26 | 127,00 | 12,70 | 192,00 | 143,00 | 15,88 | 130,00 |
Угловая несоосность оси резьбы соединения и оси изделия (за исключением долот) не должна превышать 3'25" или 0,001 мм/мм. Конструкция соединений предусматривает пересечение оси резьбы и оси изделия в плоскости упорной поверхности.
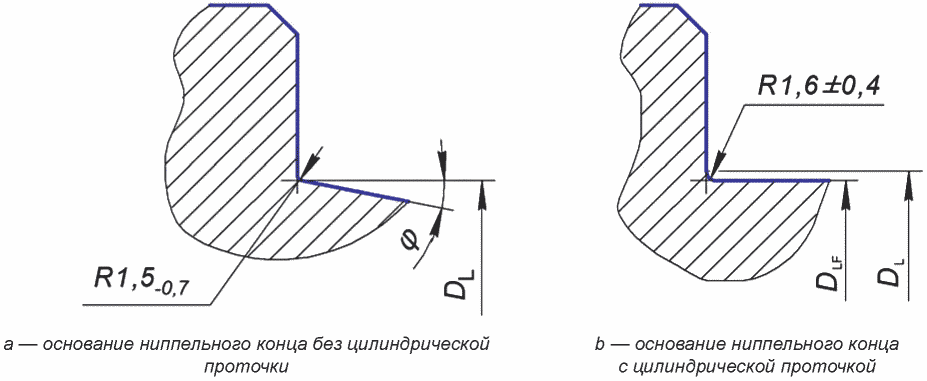
Основание ниппельного конца должно соответствовать следующим требованиям:
a) основание ниппельного конца элементов бурильных колонн, кроме УБТ, выполняется в виде конической поверхности с радиусом скругления перехода к поверхности упорного уступа 1,5-0,7 мм (см. рисунок 5 a). При необходимости, на основании ниппельного конца может быть выполнена цилиндрическая проточка, как указано в перечислении b;
b) на основании ниппельного конца УБТ должна быть выполнена цилиндрическая проточка диаметром DLF и радиусом скругления (1,6 +/- 0,4) мм (см. рисунок 5 b), если на ниппельном конце не выполняется разгрузочная канавка;
c) длина основания ниппельного конца или расстояние от упорного уступа до начала резьбы с полным профилем Lft (см. рисунок 6) не должно превышать значений, указанных в таблице 2.
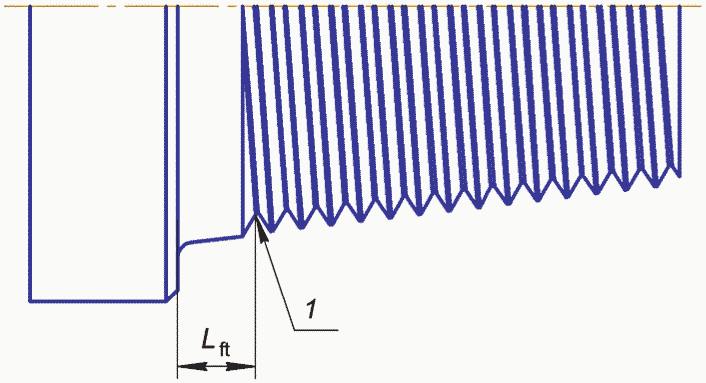
1 - впадина ближайшего к упорному уступу витка резьбы
с полным профилем
5.2.5.1 Назначение фасок Фаски на упорных поверхностях соединений выполняются с целью: - защиты наружной кромки упорных поверхностей от деформации; - увеличения контактного давления на упорные поверхности для уменьшения утечек и неплотностей вследствие изгиба УБТ и элементов бурильной колонны в скважинах. Диаметры фасок свинчиваемых УБТ и элементов бурильных колонн одного наружного диаметра должны быть одинаковыми в пределах допустимых отклонений для уменьшения образования кольцевых канавок на стыке упорных поверхностей. Если несовпадение наружных диаметров свинчиваемых УБТ и элементов бурильных колонн превышает 6,35 мм, это также приводит к несовпадению диаметров фасок. 5.2.5.2 Методики расчета диаметра фасок Диаметр фасок сопрягаемых упорных поверхностей соединений имеет важное значение для предотвращения повреждений вследствие приложения неправильно выбранного момента свинчивания, неконтролируемых крутящего и изгибающего моментов, возникающих при бурении скважины. Диаметр фасок определяют по двум методикам. Диаметр фасок рассчитывают для каждых 6,35 мм увеличения или уменьшения наружного диаметра УБТ вне зависимости от используемой методики. При расчете по основной (упрощенной) методике по 75% ширины упорной поверхности, зависящем только от наружного диаметра соединения D и диаметра конической расточки муфты QC, может быть получено такое сочетание наружного и внутреннего диаметров соединения, при котором сжимающее напряжение на упорных поверхностях превысит установленный минимальный предел текучести материала. Комбинация двух методик расчета гарантирует, что уровень напряжений на упорных поверхностях не превысит установленного минимального предела текучести материала для соединений с обычно используемыми сочетаниями наружного и внутреннего диаметров. Расчет заключается в применении: - на первом этапе - методики расчета по 75% ширины упорной поверхности; - на втором этапе - методики несопрягающихся наружных диаметров. Описание обеих методик расчета приведено в приложении D. 5.2.5.3 Результаты расчета диаметров фасок В таблице 3 приведены диаметры фасок Df, применяемые для УБТ с различными типами соединений и наружным диаметром D от минимального до максимального. В таблице 3 также приведены значения базового внутреннего диаметра соединения di. Назначение di - обеспечить расчет допустимого напряжения на упорные поверхности, не превышающего установленный минимальный предел текучести материала. |
Таблица 3
и диаметры фасок для соединений УБТ
В миллиметрах
Тип соединения | Базовый внутренний диаметр соединения di <d> | |||||||||
NC10 | 18,3 | D | 34,9 | - | - | - | - | - | - | - |
Df | 34,5 | - | - | - | - | - | - | - | ||
NC12 | 23,0 | D | 41,3 | - | - | - | - | - | - | - |
Df | 40,1 | - | - | - | - | - | - | - | ||
NC13 | 23,8 | D | 46,1 | - | - | - | - | - | - | - |
Df | 44,8 | - | - | - | - | - | - | - | ||
NC16 | 25,4 | D | 54,0 | - | - | - | - | - | - | - |
Df | 52,8 | - | - | - | - | - | - | - | ||
NC23 | 28,6 | D | 79,4 | - | - | - | - | - | - | - |
Df | 76,2 | - | - | - | - | - | - | - | ||
NC26 | 38,1 | D | 85,7 | 88,9 | 92,1 | 95,3 | 98,4 | - | - | - |
Df | 84,5 <e> | 84,5 <e> | 87,7 | 87,7 | 92,5 | - | - | - | ||
NC31 | 38,1 | D | 104,8 | 108,0 | 111,1 | - | - | - | - | - |
Df | 101,6 <e> | 101,6 <e> | 105,2 | - | - | - | - | - | ||
NC35 | 50,8 | D | 114,3 | 117,5 | 120,7 | - | - | - | - | - |
Df | 110,3 | 110,3 | 114,7 | - | - | - | - | - | ||
NC38 | 57,2 | D | 120,7 | 123,8 | 127,0 | 130,2 | 133,4 | - | - | - |
Df | 117,9 <e> | 117,9 <e> | 121,1 | 121,1 | 125,8 | - | - | - | ||
NC40 | 50,8 | D | 133,4 | 136,5 | 139,7 | 142,9 | 146,1 | - | - | - |
Df | 128,2 <e> | 128,2 <e> | 132,2 | 132,2 | 136,9 | - | - | - | ||
NC44 | 57,2 | D | 139,7 | 142,9 | 146,1 | 149,2 | 152,4 | 155,6 | 158,8 | - |
Df | 138,1 <e> | 138,1 <e> | 139,7 | 139,7 | 144,5 | 144,5 | 149,2 | - | ||
NC46 | 57,2 | D | 152,4 | 155,6 | 158,8 | 161,9 | 165,1 | 168,3 | 171,5 | 174,6 |
Df | 145,3 <e> | 145,3 <e> | 150,0 | 150,0 | 154,8 | 154,8 | 159,5 | 159,5 | ||
NC50 | 57,2 | D | 161,9 | 165,1 | 168,3 | 171,5 | 174,6 | 177,8 | 181,0 | 184,2 |
Df | 161,1 | 161,1 <e> | 161,1 <e> | 161,1 <e> | 164,7 | 164,7 | 169,5 | 169,5 | ||
NC56 | 63,5 | D | 184,2 | 187,3 | 190,5 | 193,7 | 196,9 | 200,0 | 203,2 | - |
Df | 179,8 <e> | 179,8 <e> | 180,6 | 180,6 | 185,3 | 185,3 | 190,1 | - | ||
NC61 | 71,4 | D | 203,2 | 209,6 | 212,7 | 215,9 | 219,1 | 222,3 | 225,4 | 228,6 |
Df | 197,3 <e> | 198,4 | 198,4 | 203,2 | 203,2 | 208,0 | 208,0 | 212,7 | ||
NC70 | 71,4 | D | 235,0 | 238,1 | 241,3 | 244,5 | 247,7 | 250,8 | 254,0 | - |
Df | 226,6 <e> | 226,6 <e> | 227,8 | 227,8 | 232,6 | 232,6 | 237,3 | - | ||
NC77 | 71,4 | D | 266,7 | 269,9 | 273,1 | 276,2 | 279,4 | 282,6 | - | - |
Df | 251,2 | 251,2 | 256,0 | 256,0 | 260,8 | 260,8 | - | - | ||
1 REG | 12,7 | D | 39,7 | 42,9 | - | - | - | - | - | - |
Df | 38,5 | 38,5 | - | - | - | - | - | - | ||
1 1/2 REG | 12,7 | D | 52,4 | 55,6 | - | - | - | - | - | - |
Df | 50,8 | 50,8 | - | - | - | - | - | - | ||
2 3/8 REG | 36,5 | D | 79,4 | 82,6 | 85,7 | 88,9 | - | - | - | - |
Df | 76,6 | 76,6 | 81,4 | 81,4 | - | - | - | - | ||
7/8 REG | 33,3 | D | 98,4 | - | - | - | - | - | - | - |
Df | 90,9 | - | - | - | - | - | - | - | ||
3 1/2 REG | 38,1 | D | 111,1 | 114,3 | - | - | - | - | - | - |
Df | 104,8 <e> | 108,4 | - | - | - | - | - | - | ||
4 1/2 REG | 57,2 | D | 139,7 | 142,9 | 146,1 | 149,2 | 152,4 | - | - | - |
Df | 137,7 <e> | 137,7 <e> | 139,3 | 139,3 | 144,1 | - | - | - | ||
5 1/2 REG | 63,5 | D | 177,8 | 181,0 | 184,2 | 187,3 | 190,5 | - | - | - |
Df | 167,5 <e> | 167,5 <e> | 173,8 | 173,8 | 178,6 | - | - | - | ||
6 5/8 REG | 71,4 | D | 190,5 | 193,7 | 196,9 | 200,0 | 203,2 | 206,4 | 209,6 | - |
Df | 184,9 | 184,9 | 186,1 | 186,1 | 190,9 | 190,9 | 195,7 | - | ||
7 5/8 REG FF | 71,4 | D | 225,4 | 228,6 | 231,8 | 235,0 | 238,1 | 241,3 | - | - |
Df | 215,9 <e> | 215,9 <e> | 219,1 | 219,1 | 223,8 | 223,8 | - | - | ||
7 5/8 REG LT | 63,5 | D | 241,3 | 244,5 | 247,7 | 250,8 | 254,0 | - | - | - |
Df | 235,0 | 235,0 | 235,0 | 235,0 | 235,0 | - | - | - | ||
8 5/8 REG FF | 76,2 | D | 254,0 | 257,2 | 260,4 | 263,5 | 266,7 | 269,9 | 273,1 | 276,2 |
Df | 246,9 <e> | 246,9 <e> | 246,9 <e> | 246,9 <e> | 251,2 | 251,2 | 256,0 | 256,0 | ||
8 5/8 REG LT | 76,2 | D | 269,9 | 273,1 | 276,2 | 279,4 | - | - | - | - |
Df | 266,7 | 266,7 | 266,7 | 266,7 | - | - | - | - | ||
3 1/2 FH | 50,8 | D | 123,8 | 127,0 | 130,2 | - | - | - | - | - |
Df | 120,7 | 120,7 | 123,4 | - | - | - | - | - | ||
4 1/2 FH | 63,5 | D | 146,1 | 149,2 | 152,4 | 155,6 | 158,8 | - | - | - |
Df | 142,1 | 142,1 | 145,3 | 145,3 | 150,0 | - | - | - | ||
5 1/2 FH | 63,5 | D | 184,2 | 187,3 | 190,5 | 193,7 | 196,9 | 200,0 | 203,2 | - |
Df | 179,0 <e> | 179,0 <e> | 180,2 | 180,2 | 184,9 | 184,9 | 189,7 | - | ||
6 5/8 FH | 71,4 | D | 215,9 | 219,1 | 222,3 | 225,4 | 228,6 | 231,8 | 235,0 | - |
Df | 208,4 <e> | 208,4 <e> | 210,0 | 210,0 | 214,7 | 214,7 | 219,5 | - | ||
З-161 | 71,4 | D | 184,2 | 196,9 | 203,2 | 225,4 | 228,6 | - | - | - |
Df | 179,1 | 188,6 | 193,4 | 210,1 | 212,4 | - | - | - | ||
З-189 | 71,4 | D | 247,7 | - | - | - | - | - | - | - |
Df | 232,5 | - | - | - | - | - | - | - | ||
<b> Предельные отклонения наружного диаметра УБТ приведены в [2] (таблица A.15). <c> При свинчивании УБТ и элементов бурильных колонн, имеющих одинаковый наружный диаметр из числа указанных выше, максимальное напряжение на упорных поверхностях соединений не превысит установленный минимальный предел текучести, если сборку соединений проводят с рекомендуемым моментом свинчивания. <d> При свинчивании УБТ и элементов бурильных колонн, имеющих минимальный и максимальный наружные диаметры из числа указанных выше, максимальное напряжение на упорных поверхностях соединений не превысит заданный минимальный предел текучести, если внутренний диаметр соединений не менее базового внутреннего диаметра соединения, указанного в настоящей таблице. <e> При свинчивании элементов бурильных колонн, имеющих максимальный наружный диаметр и минимальный указанный внутренний диаметр, диаметр фаски рассчитывают по напряжению на упорных поверхностях соединения, вызываемому крутящей нагрузкой при свинчивании, используя максимальный наружный диаметр и внутренний диаметр, указанный в настоящей таблице. Затем определяют площадь упорных поверхностей соединения, необходимую для того, чтобы максимальная крутящая нагрузка не приводила к возникновению максимального напряжения на упорных поверхностях, превышающего установленный минимальный предел текучести. Примечание - Прочерк означает, что значение не регламентировано. | ||||||||||
Если внутренний диаметр УБТ или свинчиваемых с ними элементов бурильных колонн равен или превышает базовый внутренний диаметр соединения, то минимальный наружный диаметр, указанный для каждого соединения в таблице 3, может сопрягаться с максимальным наружным диаметром (или с любым наружным диаметром в этом диапазоне), указанным для этого соединения. При этом напряжение на упорных поверхностях соединения не будет превышать установленный минимальный предел текучести. Минимальные диаметры фасок, приведенные в таблице 3, являются наименьшими допустимыми диаметрами фасок для определенного соединения, при котором напряжение на упорных поверхностях соединения в результате несовпадения сопрягаемых наружных диаметров, не превысит заданный минимальный предел текучести. Диаметры фасок для соединений в низкомоментном исполнении (LT) установлены произвольно и не должны увеличиваться или уменьшаться при изменении наружного диаметра соединений. Диаметры фасок, указанные в таблице 3, не должны применяться к изделиям, для которых в нормативных документах <*> установлены специальные требования к диаметрам фасок, таким как замки для бурильных труб и толстостенные бурильные трубы, буровые долота или муфтовые переводники, которые соединяются с ними. -------------------------------- Примечание - Диаметры фасок, приведенные в настоящем стандарте, не учитывают всех возможных сочетаний наружных и внутренних диаметров, которые могут возникнуть при свинчивании элементов бурильных колонн со значительно различающимся наружным диаметром муфтового конца, внутренним диаметром ниппельного конца или диаметрами фасок. Свинчивание соединений в таких случаях может привести к напряжению, превышающему установленный минимальный предел текучести материала, что увеличивает риск заедания, задиров и механических повреждений упорных поверхностей соединений. |
Соединения элементов бурильной колонны большого наружного диаметра должны быть изготовлены в низкомоментном исполнении, т.е. с уменьшенной площадью упорных поверхностей ниппельного и муфтового конца. Уменьшение площади упорных поверхностей достигается выполнением низкомоментных элементов - дополнительной низкомоментной проточки на ниппельном конце и низкомоментной расточки на муфтовом конце. Благодаря этому обеспечиваются достижение достаточных сжимающих напряжений на упорных поверхностях и сохранение прочности на изгиб при применении допустимого момента свинчивания. В низкомоментном исполнении соединения могут быть также выполнены с элементами для снятия усталостных напряжений - разгрузочными канавками на ниппельном и/или муфтовом конце. Низкомоментное исполнение соединений ниппельного и муфтового концов показано на рисунке 7.
Низкомоментное исполнение является обязательным для соединения 7 5/8 REG при наружном диаметре изделий свыше 241,30 мм и для соединения 8 5/8 REG при наружном диаметре изделий свыше 266,70 мм. Расположение и геометрические параметры ниппельного и муфтового концов для таких соединений в низкомоментном исполнении должны соответствовать указанным на рисунке 7 и в таблице 4. |
Таблица 4
Геометрические параметры ниппельного и муфтового концов
соединений 7 5/8 REG и 8 5/8 REG в низкомоментном исполнении
В миллиметрах
Тип соединения | Наружный диаметр D | Радиус скругления низкомоментных элементов RFG +/- 0,40 | Диаметр разгрузочной канавки на ниппельном конце DSRG -0,79 | Длина разгрузочной канавки на ниппельном конце LSRG +/- 0,79 | Внутренний диаметр упорной поверхности низкомоментных элементов DFG +0,8 -0,4 |
7 5/8 REG | Св. 241,30 | 6,35 | 161,26 | 25,40 | 196,9 |
8 5/8 REG | Св. 266,70 | 185,45 | 25,40 | 228,6 |
Для защиты от коррозии и предотвращения заедания при свинчивании на поверхность резьбы и упорные поверхности соединений должно быть нанесено фосфатное покрытие толщиной от 0,01 до 0,02 мм. Покрытие должно соответствовать требованиям ГОСТ 9.301. Допускается нанесение других покрытий, имеющих свойства не ниже, чем у фосфатного покрытия. |
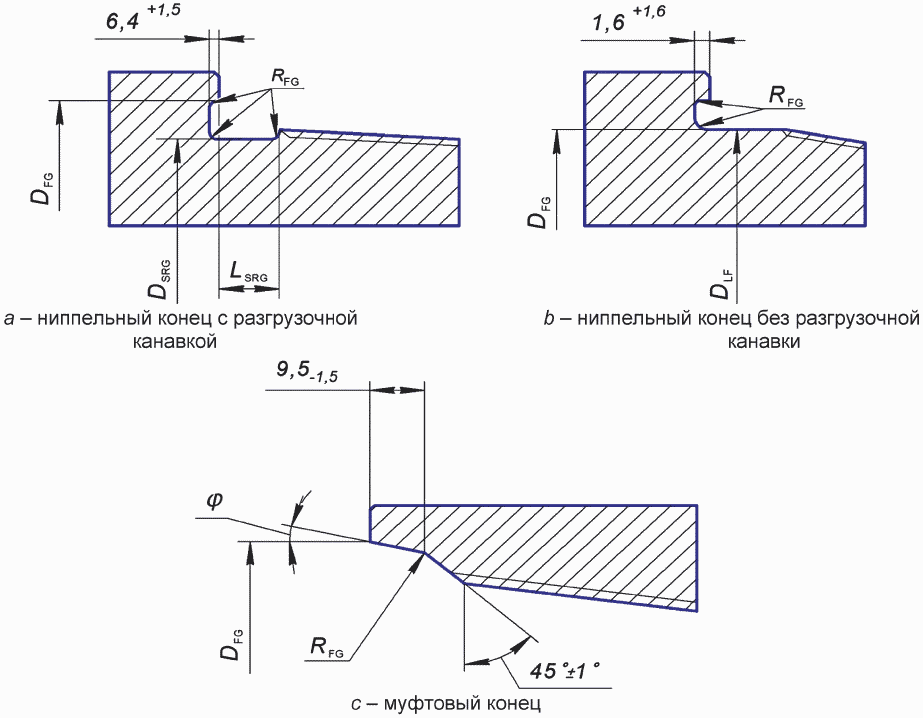
и муфтового соединений 7 5/8 REG и 8 5/8 REG
ИС NORMPROD: примечание. В официальном тексте документа, видимо, допущена опечатка: п. 6.6 отсутствует. |
Требования, приведенные в 6.2 - 6.6, являются обязательными в случае, если они указаны в заказе на изготовление элементов бурильных колонн с резьбовыми упорными соединениями.
Соединение должно быть выполнено с разгрузочными элементами одного из двух основных типов для уменьшения вероятности усталостного разрушения:
- разгрузочной канавки на ниппельном конце и разгрузочной расточки на муфтовом конце;
- разгрузочных канавок на ниппельном конце и муфтовом конце.
Разгрузочная расточка является более предпочтительным разгрузочным элементом для муфтового конца.
Расположение и геометрические параметры разгрузочных элементов должны соответствовать указанным на рисунках 8 - 10 и в таблице 5. Неуказанные геометрические параметры соединений могут быть рассчитаны по формулам приложения D. Не рекомендуется применять разгрузочную канавку, если средний диаметр резьбы в основной плоскости DC менее 89 мм.
Не рекомендуется применять разгрузочную расточку, если длина конуса ниппельного конца LPC менее 89 мм.
Разгрузочная канавка на ниппельном конце незначительно снижает прочность на растяжение и момент сопротивления сечения ниппельного конца. Однако такое уменьшение площади поперечного сечения ниппельного конца полностью компенсируется повышением усталостной прочности соединения. Если предполагаются предельно высокие нагрузки на соединение, расчет его прочности необходимо проводить с учетом выполнения разгрузочной канавки.
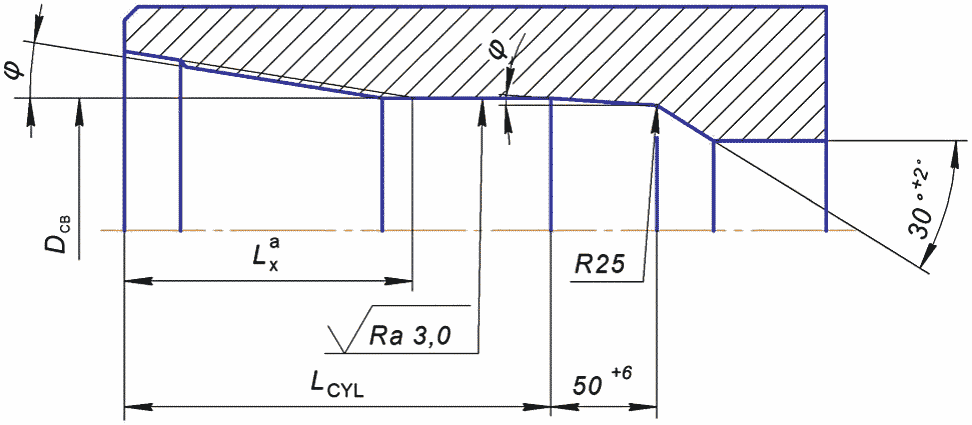
--------------------------------
<a> Размер для справок.
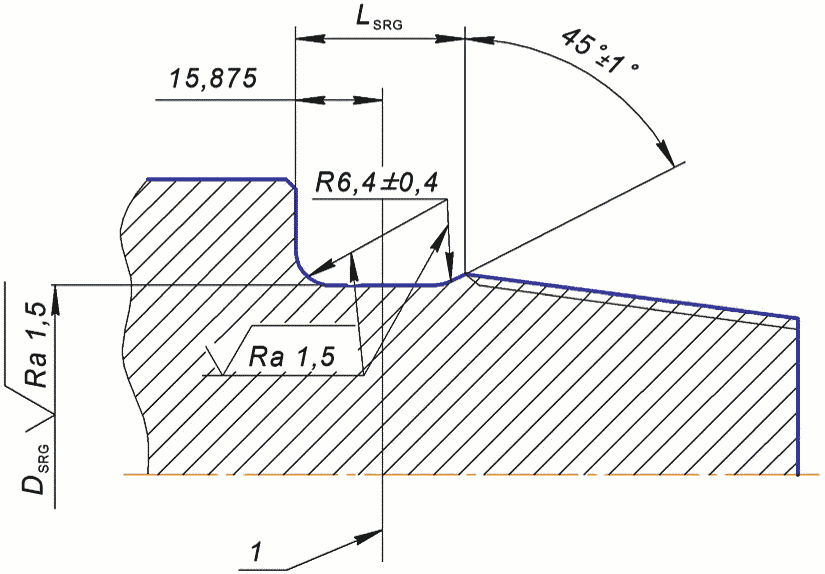
1 - основная плоскость
Примечание - Размер LSRG = (25,4 +/- 0,8) мм. По требованию заказчика допускается размер LSRG от 18,3 до 26,2 мм. Укороченную длину разгрузочной канавки рекомендуется применять только на элементах бурильной колонны, у которых наблюдается интенсивный износ соединений.
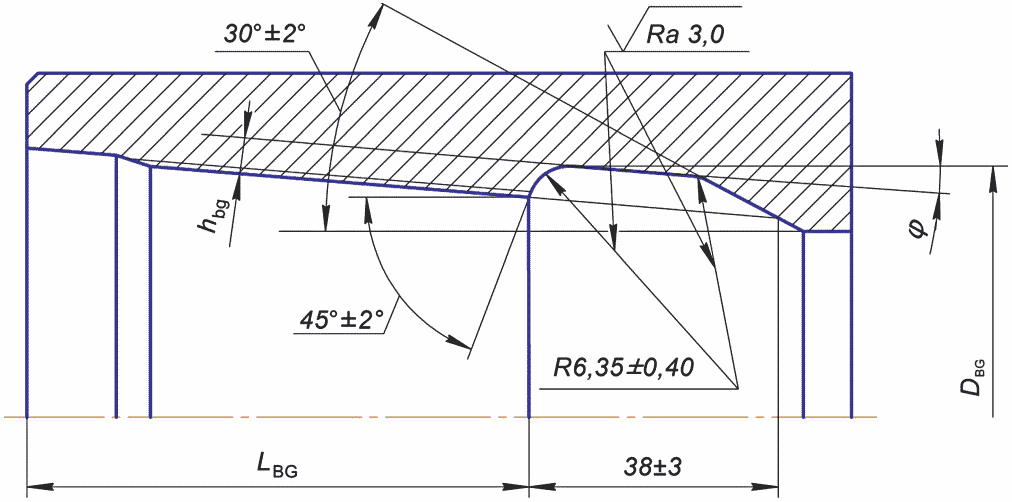
Примечание - Глубина разгрузочной канавки hbg = 5,16+0,40 мм.
Таблица 5
В миллиметрах
Тип соединения | Разгрузочная расточка на муфтовом конце | Разгрузочная канавка на муфтовом конце | Разгрузочная канавка на ниппельном конце | |||
Внутренний диаметр цилиндрического участка DCB +0,40 | Расстояние от упорного торца до конца сбега резьбы <a> Lx | Расстояние от упорного торца до конца цилиндрического участка LCYL +/- 7,90 | Внутренний диаметр канавки DBG +0,79 | Расстояние от упорного торца до канавки LBG -3,18 | Наружный диаметр канавки DSRG -0,79 | |
NC35 | 82,15 | 82,55 | 133,35 | 84,53 | 85,72 | 82,07 |
NC38 | 88,11 | 88,90 | 139,70 | 90,49 | 92,08 | 89,10 |
NC40 | 92,87 | 101,60 | 152,40 | 94,85 | 104,78 | 95,81 |
NC44 | 101,60 | 101,60 | 152,40 | 103,58 | 104,78 | 104,57 |
NC46 | 106,76 | 101,60 | 152,40 | 109,14 | 104,78 | 109,88 |
NC50 | 117,48 | 101,60 | 152,40 | 119,46 | 104,78 | 120,45 |
NC56 | 121,84 | 114,30 | 165,10 | 123,03 | 117,48 | 134,04 |
NC61 | 132,95 | 127,00 | 177,80 | 134,14 | 130,18 | 148,31 |
NC70 | 152,00 | 139,70 | 190,50 | 153,19 | 142,88 | 170,54 |
NC77 | 166,29 | 152,40 | 203,20 | 167,48 | 155,58 | 188,01 |
4 1/2 REG | 94,46 | 95,25 | 146,05 | 96,04 | 98,42 | 101,93 |
5 1/2 REG | 114,30 | 107,95 | 158,75 | 114,30 | 111,12 | 123,67 |
6 5/8 REG | 134,14 | 114,30 | 165,10 | 134,94 | 117,48 | 137,59 |
7 5/8 REG | 148,83 | 120,65 | 171,45 | 148,83 | 123,82 | 161,26 |
8 5/8 REG | 172,24 | 123,82 | 174,63 | 172,24 | 127,00 | 185,45 |
3 1/2 FH | 81,76 | 82,55 | 133,35 | 83,34 | 85,72 | 85,90 |
4 1/2 FH | 100,41 | 88,90 | 139,70 | 102,00 | 92,08 | 106,17 |
5 1/2 FH | 129,78 | 114,30 | 165,10 | 130,97 | 117,48 | 133,35 |
6 5/8 FH | 153,59 | 114,30 | 165,10 | 154,38 | 117,48 | 156,95 |
З-161 | 143,77 | 114,30 | 165,10 | 144,85 | 117,48 | 147,30 |
З-189 | 171,27 | 114,30 | 165,10 | 172,35 | 117,48 | 174,80 |
6.3.1 Общие положения
На муфтовый и ниппельный концы должны быть нанесены контрольные метки, предназначенные для идентификации проведения ремонта резьбы и упорных поверхностей соединений элементов бурильных колонн в процессе эксплуатации. Контрольные метки наносят на основание конуса ниппельного конца и на расточку муфтового конца на расстоянии 3,18 мм от упорных поверхностей. Контрольные метки обычно наносят на замки бурильных труб. Они не должны наноситься на ниппельные концы соединений с разгрузочными канавками.
Используют контрольные метки двух типов: цилиндрическую и штампованную.
6.3.2 Цилиндрическая контрольная метка
Цилиндрическую контрольную метку выполняют в виде механически обработанного участка поверхности на конической расточке муфтового конца и на основании конуса ниппельного конца в соответствии с рисунками 11 и 12.
Внутренний диаметр цилиндрической контрольной метки на муфтовом конце равен внутреннему диаметру конической расточки QC, увеличенному на 0,4 мм.
Наружный диаметр цилиндрической контрольной метки на ниппельном конце равен наружному диаметру цилиндрической проточки на основании ниппельного конца DLF, увеличенному на 0,8 мм.
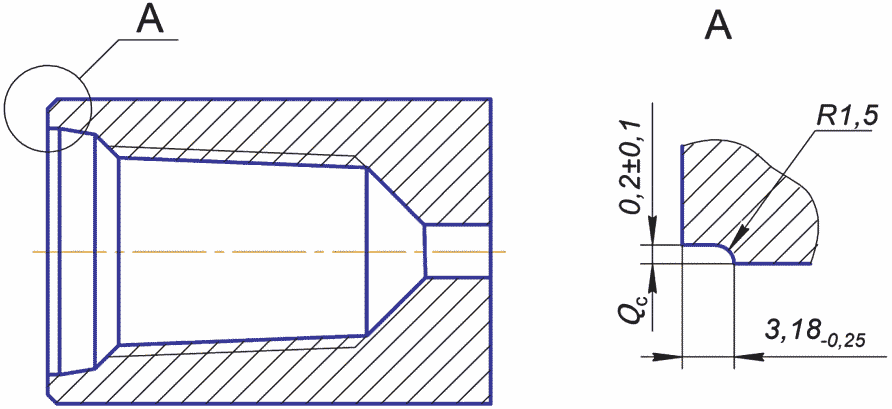
на муфтовом конце
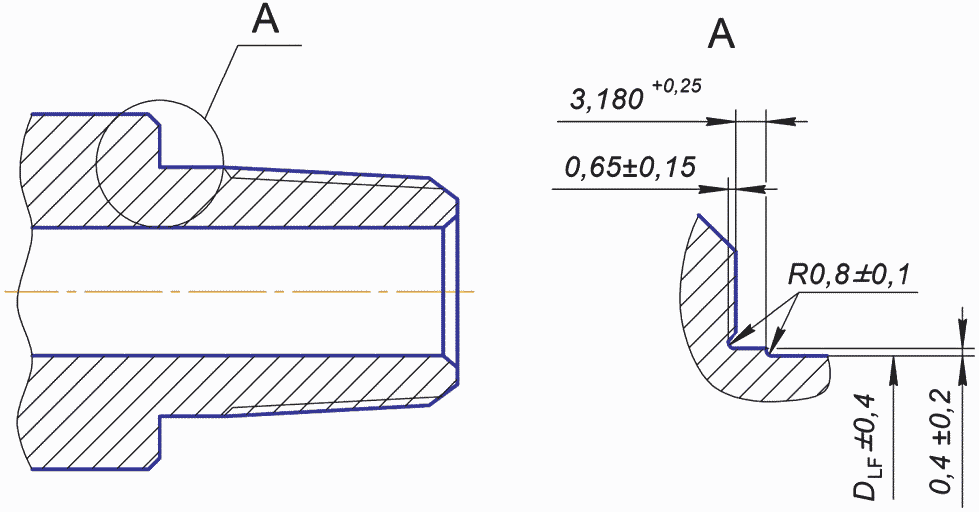
на ниппельном конце
6.3.3 Штампованная контрольная метка
Штампованную контрольную метку выполняют в виде окружности и отрезка прямой, касательной к окружности на конической расточке муфтового конца или на основании конуса ниппельного конца в соответствии с рисунком 13. Глубина штампованной метки составляет 0,2+0,2 мм.
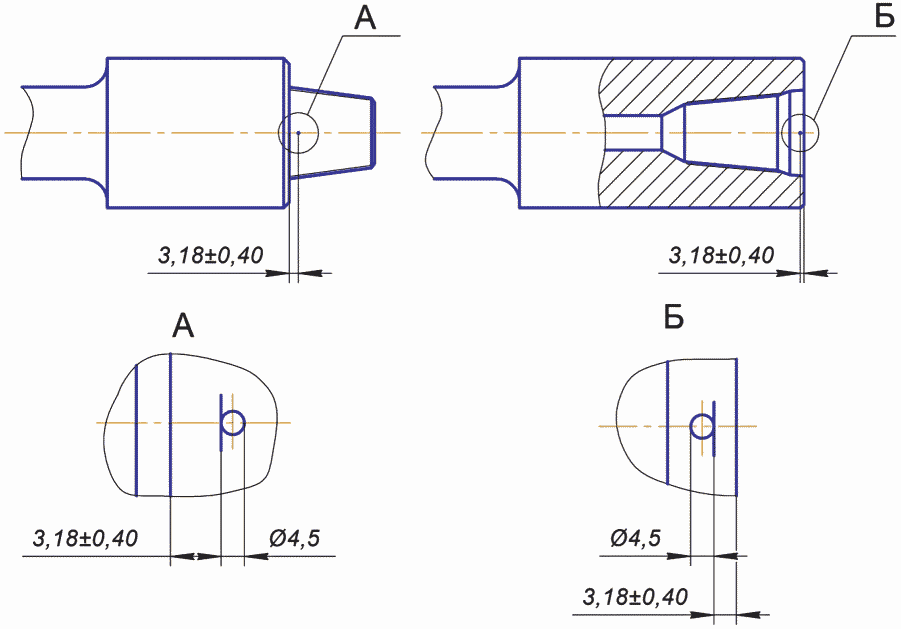
Рисунок 13 - Штампованная контрольная метка
на ниппельном и муфтовом концах
Впадины резьбы муфтовых и ниппельных концов могут быть подвергнуты холодному деформационному упрочнению (обкаткой роликом) по документированной процедуре. В этом случае на ниппельные и муфтовые концы наносят маркировку в виде букв CW (cold work), означающих проведение такой обработки. На ниппельном конце такую маркировку наносят на торец, на муфтовом конце - на коническую расточку. При недостатке места допускается наносить маркировку на наружную поверхность ниппеля или муфты.
Примечание - Процесс холодного деформационного упрочнения выходит за рамки настоящего стандарта. Однако неправильное проведение этого процесса может оказать вредное воздействие на резьбовое упорное соединение.
Холодное деформационное упрочнение приводит к изменению натяга резьбы в соединении, поэтому проверку соответствия ниппельного и муфтового концов обязательным требованиям настоящего стандарта осуществляют до его проведения. |
Соединения могут быть подвергнуты приработке - многократному свинчиванию-развинчиванию. Рекомендуется трехкратное свинчивание-развинчивание соединений с использованием соответствующей резьбовой уплотнительной смазки и проведением: - первого свинчивания - с моментом от 65% до 75% рекомендуемого для соединения момента свинчивания; - второго свинчивания - с моментом от 75% до 85% рекомендуемого для соединения момента свинчивания; - третьего свинчивания - с моментом от 85% до 100% рекомендуемого для соединения момента свинчивания. После приработки на поверхности соединения не должно быть следов заедания. Примечание - Рекомендуемые моменты свинчивания соединений приведены в руководствах по эксплуатации элементов бурильных колонн [3]. |
7.1.1 Приемку соединений на соответствие требованиям настоящего стандарта проводит нарезчик соединений. Допускается приемка соединений представителем заказчика. 7.1.2 При проведении приемо-сдаточных испытаний изделий соединения подвергают контролю: a) качество механически обработанных поверхностей; b) геометрические параметры резьбы и соединения, для которых установлены предельные отклонения; c) соосность оси резьбы и оси изделия; d) натяг резьбы; e) качество покрытия. Если в заказе на изготовление элементов бурильных колонн указаны дополнительные требования к соединению, нарезчик проводит приемку соединений на соответствие этим требованиям. Объем контроля устанавливает нарезчик в технологической документации на изделие. 7.1.3 Нарезчик должен применять для контроля соединений методы контроля и средства измерений, указанные в настоящем стандарте. Допускается использовать для контроля другие методы и средства измерений, обеспечивающие необходимую точность. В спорных случаях контроль соединений следует проводить с использованием методов и средств измерений, указанных в настоящем стандарте. Применяемые средства измерений должны обеспечивать установленную точность измерений. |
7.1.4 Нарезчик соединений должен иметь сертифицированные контрольные резьбовые калибры-пробки и калибры-кольца, соответствующие установленным в разделе 8 требованиям, или иметь доступ к ним.
Сертификацию контрольных калибров осуществляют в соответствии с нормативным документом <*>. -------------------------------- <*> См. [4]. Для контроля резьбы соединений NC10, NC12, NC13, NC16, NC23, NC77, З-161, З-189 и соединений с левой резьбой, кроме приведенных в таблице F.3, для которых не существует сертифицированных контрольных калибров, нарезчик должен иметь контрольные резьбовые калибры. Калибровку контрольных калибров осуществляют в соответствии с положениями настоящего стандарта. |
7.1.5 Контроль соединений на соответствие требованиям настоящего стандарта осуществляют до нанесения покрытия, холодного деформационного упрочнения и приработки.
Проведение указанных выше операций может привести к отклонениям геометрических параметров соединений и натяга резьбы, превышающим предельные отклонения, установленные в настоящем стандарте.
7.2.1 Температура
Перед проведением контроля все измерительные приборы и калибры должны быть выдержаны при той же температуре, что и контролируемые изделия, в течение времени, достаточного для выравнивания температуры.
Некоторые изделия, особенно немагнитные УБТ, изготовленные из стали аустенитного класса, имеют коэффициент теплового расширения, значительно отличающийся от коэффициента теплового расширения стали, из которой изготовлены калибры. Это может повлиять на результат измерения натяга, если температура проведения контроля значительно отличается от 20 °C, что необходимо принимать во внимание.
7.2.2 Уход за измерительными приборами и калибрами
Применяемые измерительные приборы и калибры требуют осторожного обращения и тщательного ухода, соответствующего той высокой точности измерений, которая необходима при осуществлении контроля в соответствии с приложениями A, B и C. Поврежденный калибр или прибор, например, случайно упавший или испытавший сильный удар, не должен использоваться для контроля до тех пор, пока его точность измерений не будет восстановлена и подтверждена.
Перед контролем поверхность соединений необходимо тщательно очистить. Если контроль проводят после транспортирования изделий, то необходимо удалить консервационную смазку с поверхности соединений жесткой щеткой и соответствующим растворителем.
7.3.1 Цель измерений
Измерения натяга резьбы рабочими калибрами проводят для определения положения основной плоскости относительно упорных поверхностей ниппельного и муфтового концов. Результат измерений зависит от геометрических параметров профиля резьбы (в том числе шага и конусности), но при их соответствии установленным требованиям влияние этих факторов незначительно.
7.3.2 Рабочие калибры
Нарезчик должен иметь рабочие резьбовые калибры, соответствующие требованиям раздела 8, предназначенные для контроля резьбы изделий, и поддерживать рабочие калибры в состоянии, обеспечивающем проведение контроля в соответствии с установленными требованиями. Хранение калибров и правила их применения должны соответствовать требованиям, указанным в приложении B. Рабочие калибры должны соответствовать всем положениям, касающимся их калибровки и периодического контроля, установленным в разделе 9. Применение контрольных калибров для контроля резьбы изделий должно быть сведено к минимуму. Такое применение должно быть ограничено спорными случаями, когда невозможно найти решение перепроверкой рабочего калибра по контрольному. Необходима особая внимательность при проведении контроля резьбы изделий контрольными калибрами.
Нарезчик, имеющий контрольные калибры, должен соблюдать все требования к их калибровке и периодическому контролю, установленные в разделе 9.
7.3.3 Предельные отклонения натяга
Предельные отклонения натяга резьбы ниппельных или муфтовых концов приведены на рисунке 14. Назначение натягов S1 и S2 для рабочих калибров приведены в 8.1. Эти требования применимы к резьбе после окончательной механической обработки соединения, но до нанесения покрытия, поверхностного упрочнения или приработки. После нанесения покрытия, поверхностного упрочнения или приработки натяг может измениться и выйти за допустимые пределы. Проверку соответствия натяга резьбы ниппельных и муфтовых концов на соответствие требованиям настоящего стандарта осуществляют до нанесения покрытия, поверхностного упрочнения или приработки.
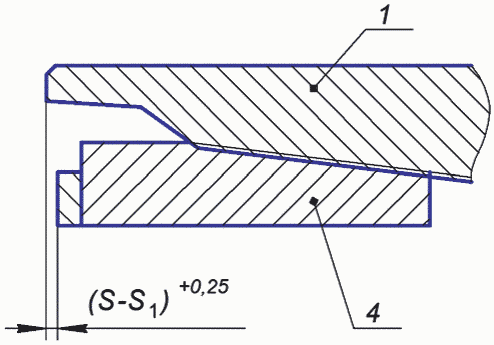
a - измерения натяга резьбы муфтового конца
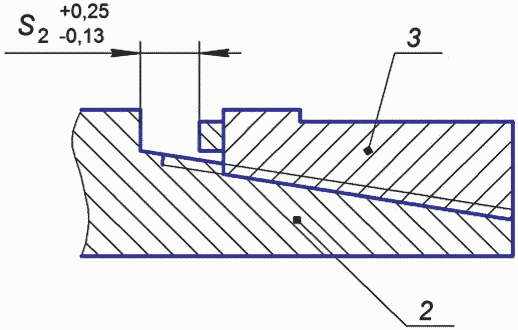
b - измерения натяга резьбы ниппельного конца
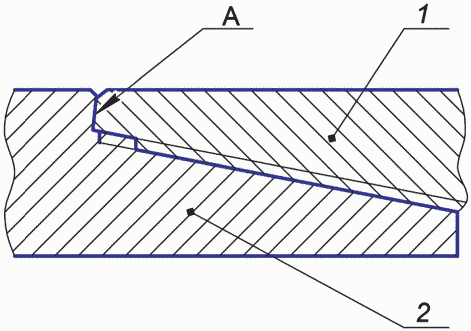
c - расположение муфтового и ниппельного концов
при ручном свинчивании
1 - муфтовый конец; 2 - ниппельный конец; 3 - рабочий
калибр-кольцо; 4 - рабочий калибр-пробка; A - сопряжение
упорных поверхностей, с зазором или без зазора
Рисунок 14 - Измерения натяга резьбы
Наконечники приборов для измерения конусности и шага резьбы должны иметь сферическую форму и быть изготовлены из карбида вольфрама, карбида тантала или из высокоуглеродистой стали с твердостью не менее 55 HRC. Измерения шага и конусности следует проводить приблизительно по средней линии резьбы. Наконечники приборов для контроля шага и конусности резьбы должны контактировать с боковыми сторонами витков приблизительно по средней линии резьбы и не должны контактировать с впадинами профиля резьбы.
Наконечники приборов для измерений высоты профиля резьбы должны иметь сферическую форму или коническую форму с углом конуса не более 50° и не должны контактировать при контроле с боковыми сторонами профиля резьбы.
В таблице 6 приведены рекомендуемые диаметры наконечников для измерений конусности и шага резьбы db и измерений высоты профиля резьбы dbh. Допускается применять сферические наконечники других размеров, обеспечивающих заданную схему измерения.
Таблица 6
профиля резьбы и рекомендуемые диаметры
сферических измерительных наконечников
Размеры в миллиметрах
Профиль резьбы | Конусность резьбы K, мм/мм | Число витков на длине 25,4 мм n | Компенсированная длина резьбы <a> Lct | Диаметр сферического наконечника прибора для контроля конусности и шага резьбы db +/- 0,05 | Компенсированная высота профиля резьбы <b> hcn | Диаметр сферического наконечника прибора для контроля высоты профиля резьбы dbh +/- 0,05 |
V-038R | 1/6 | 4 | 25,4880 | 3,67 | 3,087 | 1,83 |
V-038R | 1/4 | 4 | 25,5977 | 3,67 | 3,067 | 1,83 |
V-040 | 1/4 | 5 | 25,5977 | 2,92 | 2,974 | 0,86 |
V-050 | 1/4 | 4 | 25,5977 | 3,66 | 3,718 | 1,12 |
V-050 | 1/6 | 4 | 25,4880 | 3,67 | 3,743 | 1,12 |
V-055 | 1/8 | 6 | 25,4496 | 2,44 | 1,418 | 1,83 |
7.5.1 Интервал измерений
Шаг резьбы измеряют на любом участке резьбы с полным профилем длиной 25,4 мм и на всей длине резьбы с полным профилем (суммарный шаг). При измерениях шага резьбы на длине, отличающейся от 25,4 мм, полученные отклонения должны быть пересчитаны на длину 25,4 мм. Измерения отклонений суммарного шага резьбы должны быть выполнены на всей длине с полным профилем.
7.5.2 Измерительные приборы
Шаг резьбы измеряют специальными измерительными приборами (см. C.2, приложение C).
7.5.3 Шаблон для настройки приборов
Шаблон для настройки прибора, показанный на рисунке 15, компенсирует погрешность измерений шага резьбы параллельно образующей конуса вместо измерений параллельно оси резьбы при соблюдении требований, указанных в таблице 6. Расстояние между любыми двумя соседними пазами шаблона должно быть кратным шагу и выполнено с предельными отклонениями +/- 0,003 мм, расстояние между любыми двумя не соседними пазами - с предельными отклонениями +/- 0,005 мм. Расстояние между крайними пазами должно быть не менее 102 мм, расстояние между соседними пазами должно соответствовать как минимум одному шагу резьбы.
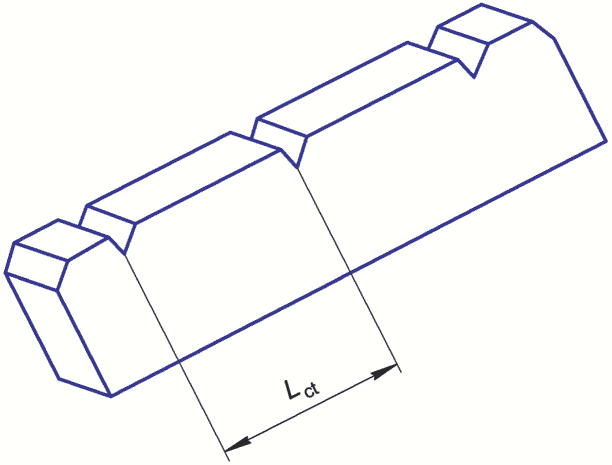
для измерения шага резьбы
7.6.1 Точность измерений
Определение конусности проводят на длине резьбы с полным профилем. Конусность определяют как разность результатов измерений диаметров, отнесенную к расстоянию между плоскостями измерения диаметров. Расстояние между плоскостями измерения диаметров выбирают так, чтобы была обеспечена требуемая точность измерений. При определении конусности резьбы возникает погрешность измерений диаметра резьбы в заданной плоскости из-за влияния угла подъема резьбы. Эта погрешность не влияет на определение конусности и не учитывается.
7.6.2 Измерительные приборы
Конусность резьбы определяют с применением специальных измерительных приборов (см. C.3, приложение C).
Высоту профиля резьбы измеряют с применением специальных измерительных приборов (см. C.4, приложение C).
Шаблон для настройки прибора, показанный на рисунке 16, компенсирует погрешность измерений высоты профиля резьбы в плоскости, перпендикулярной к образующей конуса, вместо измерений в плоскости, перпендикулярной к оси резьбы. Глубина канавки шаблона должна соответствовать компенсированной высоте профиля резьбы hcn, указанной в таблице 6, с предельным отклонением +/- 0,005 мм.
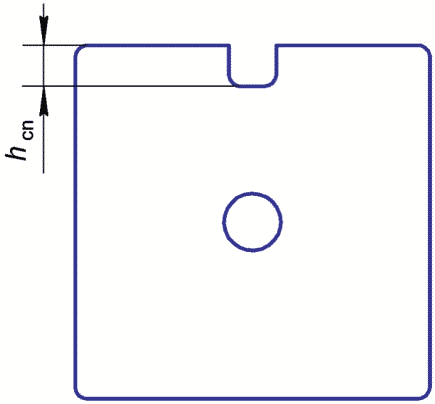
для измерения высоты профиля резьбы
Контроль соосности проводят по документированной методике нарезчика соединения. |
Контроль качества покрытия проводят капельным методом по ГОСТ 9.302 в трех точках, равномерно расположенных по окружности витка резьбы. Контроль толщины покрытия проводится приборами для измерения толщины немагнитных покрытий на ферромагнитных металлах в трех точках, равномерно расположенных по окружности витка резьбы. |
На рисунке 17 показана схема взаимосвязи контрольных и рабочих калибров, при этом контрольный калибр-пробка является эталоном в схеме передачи натяга от контрольного калибра-пробки к контрольному и рабочему калибрам-кольцам, контрольный калибр-кольцо - эталоном в схеме передачи натяга от контрольного калибра-кольца к рабочему калибру-пробке. Парный натяг S0 контрольных калибров [см. рисунок 17 a)] равен расстоянию от измерительной плоскости калибра-пробки до измерительной плоскости калибра-кольца. Контрольный калибр-кольцо используют для определения взаимозаменяемого натяга S1 рабочего калибра-пробки [см. рисунок 17 c)]. Контрольный калибр-пробка используют для определения взаимозаменяемого натяга S2 рабочего калибра-кольца [см. рисунок 17 b)]. Натяги S1 и S2, измеренные при свинчивании рабочих калибров с соответствующими контрольными калибрами, должны соответствовать номинальному натягу S (см. таблицу 8) с учетом допустимых отклонений см. таблицу 12). Значения натягов S1 и S2 каждого рабочего калибра должны быть зарегистрированы вместе с регистрационным номером комплекта контрольных калибров, по которым определены эти натяги.
Измеренный парный натяг рабочих калибров S3 [см. рисунок 17 d)] должен соответствовать номинальному натягу S (см. таблицу 8) с учетом допустимых отклонений (см. таблицу 12). Измерение натягов S0, S1, S2, S3 и геометрических параметров контрольных и рабочих калибров проводят при температуре (20 +/- 2) °C. |
Исходное значение парного натяга S0 контрольных калибров, указанное в маркировке на контрольном калибре-кольце, служит основой для определения допустимого износа или необратимых изменений калибров в процессе эксплуатации.
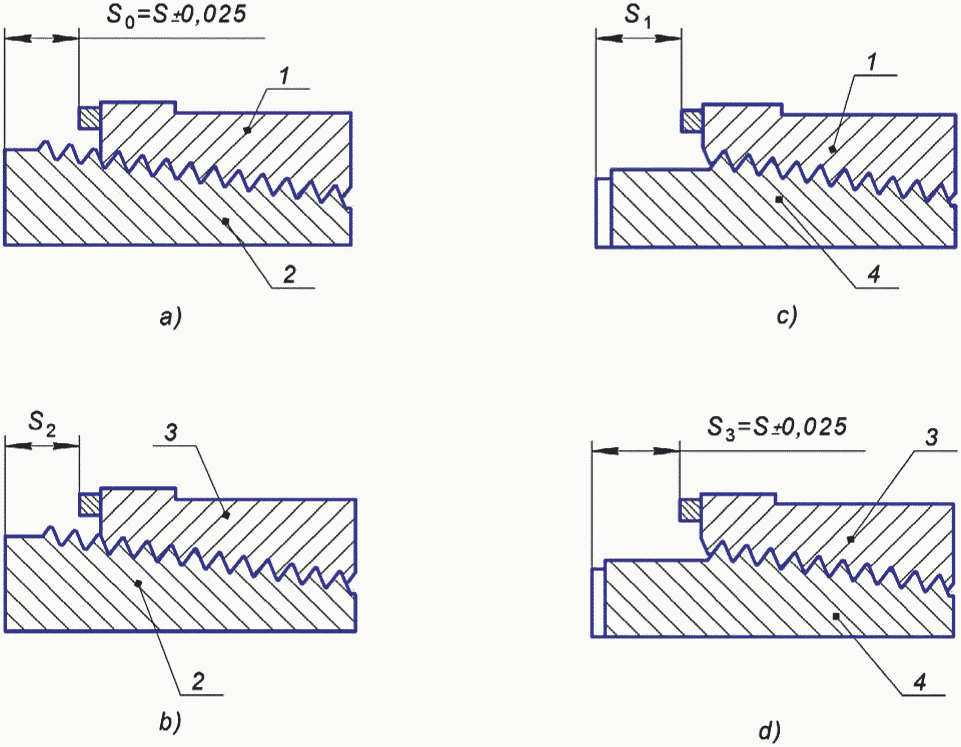
1 - контрольный калибр-кольцо;
2 - контрольный калибр-пробка; 3 - рабочий калибр-кольцо;
4 - рабочий калибр-пробка
Форма и геометрические параметры первичных эталонных, региональных эталонных и контрольных резьбовых калибров должны соответствовать требованиям, указанным на рисунках 18, 19 и в таблицах 7 - 9. Предельные отклонения геометрических параметров первичных и региональных эталонных калибров указаны в таблице 10, контрольных калибров - в таблице 11. Перед применением региональные эталонные и контрольные калибры должны быть калиброваны в соответствии с требованиями раздела 9.
Форма и геометрические параметры рабочих резьбовых калибров должны соответствовать требованиям, указанным на рисунках 18, 20 и в таблицах 7 - 9. Предельные отклонения геометрических параметров рабочих калибров указаны в таблице 12.
На большем торце рабочих калибров-пробок, за исключением калибров-пробок соединений NC10, NC12, NC13, NC16 и калибров-пробок с парным натягом, равным 9,525 мм, таких как 1 REG и 1 1/2 REG, необходимо удалить не задействованные при контроле крайние витки резьбы. Витки должны быть удалены на таком расстоянии, чтобы первый виток начинался на расстоянии Ld от 27,4 до 28,5 мм от измерительной плоскости калибра-пробки.
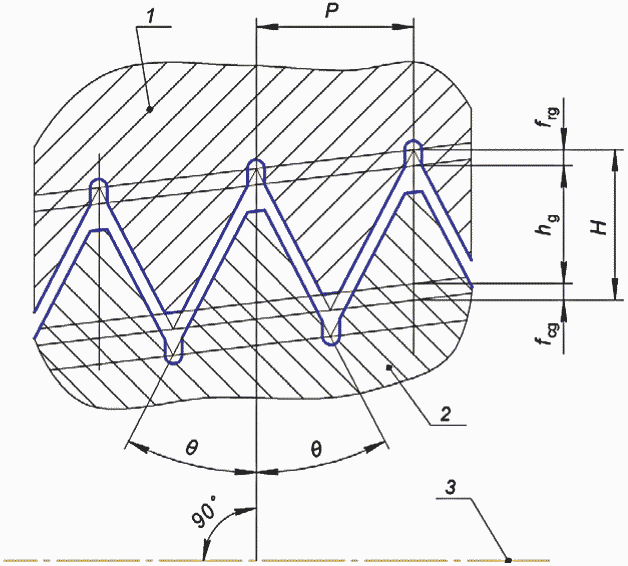
1 - профиль резьбы калибра-кольца;
2 - профиль резьбы калибра-пробки; 3 - ось резьбы
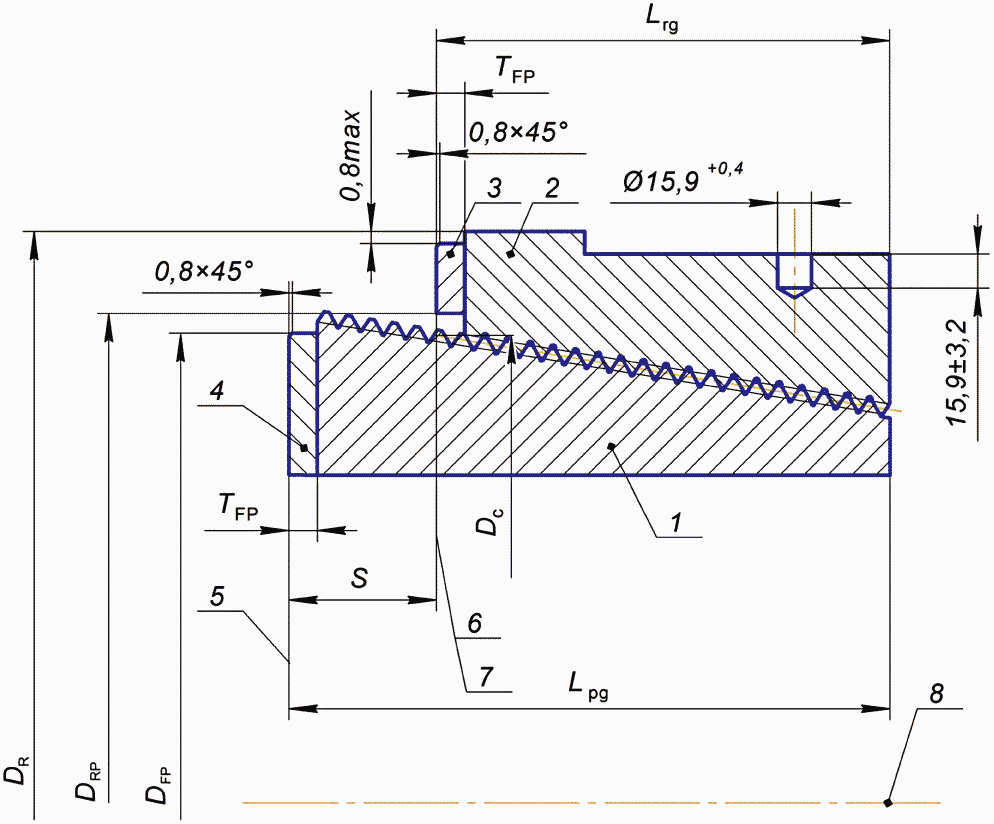
1 - калибр-пробка; 2 - калибр-кольцо; 3, 4 - установочная
пластина; 5 - измерительная плоскость калибра пробки;
6 - измерительная плоскость калибра-кольца;
7 - основная плоскость; 8 - ось калибров
Примечание - Диаметр радиальных отверстий на калибрах со средним диаметром резьбы менее 50 мм должен быть уменьшен с 15,9+0,4 мм до 9,53+0,25 мм.
региональных эталонных и контрольных резьбовых калибров
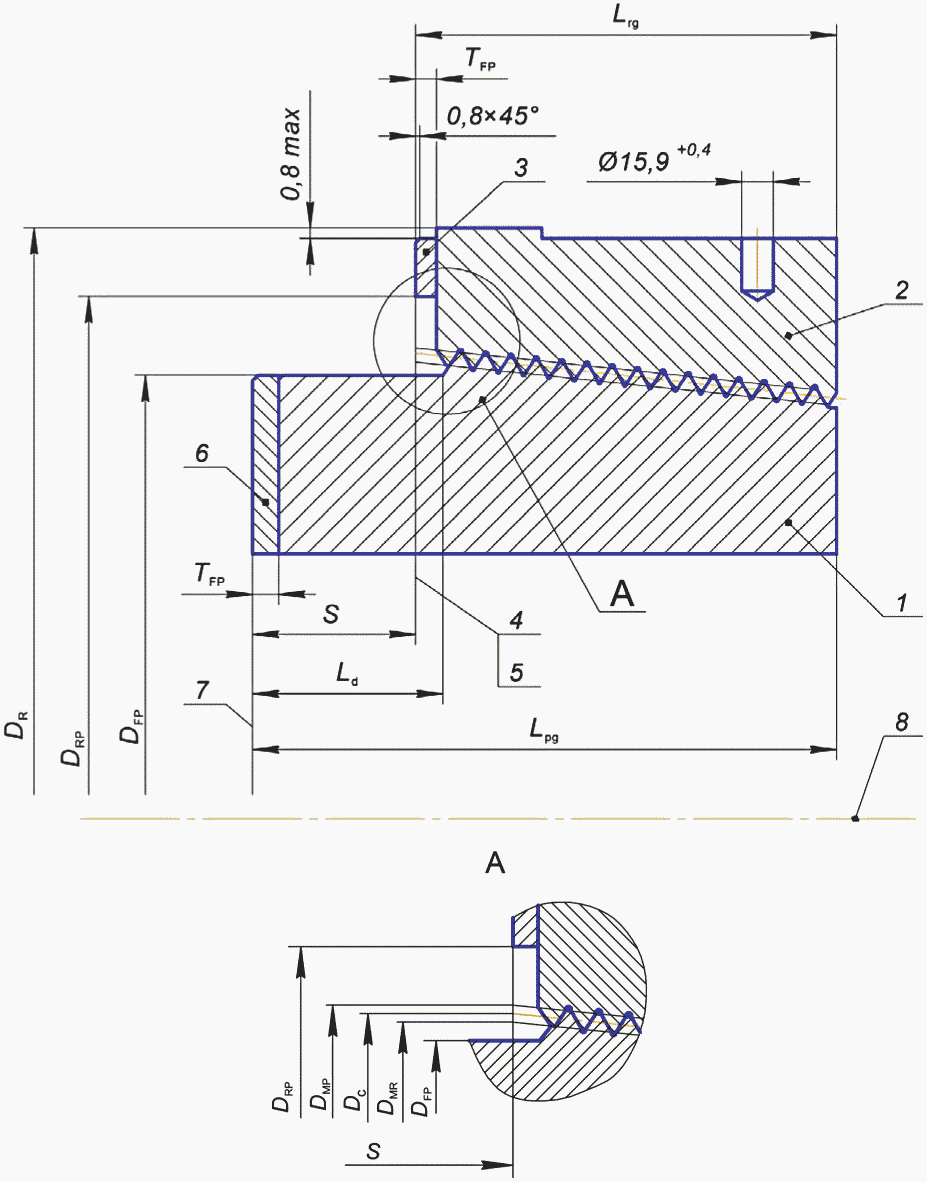
1 - калибр-пробка; 2 - калибр-кольцо; 3, 6 - установочная
пластина; 4 - измерительная плоскость калибра-кольца;
5 - основная плоскость; 7 - измерительная плоскость
калибра-пробки; 8 - ось калибров
Примечание - Диаметр радиальных отверстий на калибрах со средним диаметром резьбы менее 50 мм должен быть уменьшен с 15,9+0,4 мм до 9,5+0,3 мм.
Таблица 7
региональных эталонных, контрольных и рабочих калибров
В миллиметрах
Профиль резьбы | Число витков на 25,4 мм | Шаг резьбы P | Угол  | Конусность резьбы K, мм/мм | Высота исходного профиля резьбы <a> H | Срез по впадинам профиля резьбы frg, не более | Срез по вершинам профиля резьбы fcg | Высота профиля резьбы <a> hg |
V-038R | 4 | 6,350 | 30° | 1/6 | 5,48653 | 1,35598 | 1,65100 | 2,47955 |
V-038R | 4 | 6,350 | 30° | 1/4 | 5,47062 | 1,35598 | 1,65100 | 2,46364 |
V-040 | 5 | 5,080 | 30° | 1/4 | 4,37650 | 1,00228 | 1,00228 | 2,37193 |
V-050 | 4 | 6,350 | 30° | 1/4 | 5,47062 | 1,22123 | 1,22123 | 3,02816 |
V-050 | 4 | 6,350 | 30° | 1/6 | 5,48653 | 1,22428 | 1,22428 | 3,03797 |
V-055 | 6 | 4,233 | 30° | 1/8 | 3,66140 | 1,21286 | 1,21286 | 1,23696 |
Примечание - При расчете высоты и среза профиля резьбы учтено влияние конусности, уменьшающей высоту профиля резьбы при данном шаге по сравнению со значением высоты при том же шаге цилиндрической резьбы. | ||||||||
Таблица 8
региональных эталонных, контрольных и рабочих калибров
В миллиметрах
Тип соединения | Профиль резьбы | Конусность резьбы K, мм/мм | Число витков на 25,4 мм n | Диаметр в основной плоскости | Номинальный натяг S | ||
Средний диаметр резьбы DC | Наружный диаметр резьбы калибра-пробки <a> DMP | Внутренний диаметр резьбы калибра-кольца <a> DMR | |||||
NC10 | V-055 | 1/8 | 6 | 27,000200 | 27,8630 | 26,0090 | 15,875 |
NC12 | V-055 | 1/8 | 6 | 32,131000 | 33,9930 | 31,1690 | 15,875 |
NC13 | V-055 | 1/8 | 6 | 35,331400 | 36,1940 | 34,4690 | 15,875 |
NC16 | V-055 | 1/8 | 6 | 40,868600 | 41,7300 | 40,0060 | 15,875 |
NC23 | V-038R | 1/6 | 4 | 59,817000 | 62,0017 | 57,6323 | 15,875 |
NC26 | V-038R | 1/6 | 4 | 67,767200 | 69,9519 | 65,5825 | 15,875 |
NC31 | V-038R | 1/6 | 4 | 80,848200 | 83,0329 | 78,6635 | 15,875 |
NC35 | V-038R | 1/6 | 4 | 89,687400 | 91,8721 | 87,5027 | 15,875 |
NC38 | V-038R | 1/6 | 4 | 96,723200 | 98,9079 | 94,5385 | 15,875 |
NC40 | V-038R | 1/6 | 4 | 103,428800 | 105,6135 | 101,2441 | 15,875 |
NC44 | V-038R | 1/6 | 4 | 112,191800 | 114,3765 | 110,0071 | 15,875 |
NC46 | V-038R | 1/6 | 4 | 117,500400 | 119,6851 | 115,3157 | 15,875 |
NC50 | V-038R | 1/6 | 4 | 128,059180 | 130,2438 | 125,8745 | 15,875 |
NC56 | V-038R | 1/4 | 4 | 142,646400 | 144,8151 | 140,4777 | 15,875 |
NC61 | V-038R | 1/4 | 4 | 156,921200 | 159,0899 | 154,7525 | 15,875 |
NC70 | V-038R | 1/4 | 4 | 179,146200 | 181,3149 | 176,9775 | 15,875 |
NC77 | V-038R | 1/4 | 4 | 196,621400 | 198,7900 | 194,4530 | 15,875 |
1 REG | V-055 | 1/8 | 6 | 29,311600 | 30,1727 | 28,4493 | 9,525 |
1 1/2 REG | V-055 | 1/8 | 6 | 39,141400 | 40,0025 | 38,2791 | 9,525 |
2 3/8 REG | V-040 | 1/4 | 5 | 60,080398 | 62,4523 | 57,7085 | 15,875 |
2 7/8 REG | V-040 | 1/4 | 5 | 69,605398 | 71,9773 | 67,2335 | 15,875 |
3 1/2 REG | V-040 | 1/4 | 5 | 82,292698 | 84,6646 | 79,9208 | 15,875 |
4 1/2 REG | V-040 | 1/4 | 5 | 110,867698 | 113,2396 | 108,4958 | 15,875 |
5 1/2 REG | V-050 | 1/4 | 4 | 132,944108 | 135,9723 | 129,9157 | 15,875 |
6 5/8 REG | V-050 | 1/6 | 4 | 146,248120 | 149,2860 | 143,2100 | 15,875 |
7 5/8 REG | V-050 | 1/4 | 4 | 170,549062 | 173,5772 | 167,5209 | 15,875 |
8 5/8 REG | V-050 | 1/4 | 4 | 194,731132 | 197,7593 | 191,7027 | 15,875 |
3 1/2 FH | V-040 | 1/4 | 5 | 94,843600 | 97,2150 | 92,4720 | 15,875 |
4 1/2 FH | V-040 | 1/4 | 5 | 115,112800 | 117,4850 | 112,7410 | 15,875 |
5 1/2 FH | V-050 | 1/6 | 4 | 142,011400 | 145,0492 | 138,9736 | 15,875 |
6 5/8 FH | V-050 | 1/6 | 4 | 165,597840 | 168,6357 | 162,5599 | 15,875 |
З-161 | V-050 | 1/6 | 4 | 155,962250 | 159,0000 | 152,9240 | 15,875 |
З-189 | V-050 | 1/6 | 4 | 183,462250 | 186,5000 | 180,4240 | 15,875 |
Примечание - Значение DC указано с точностью до шестого знака для проектирования. | |||||||
Таблица 9
региональных эталонных, контрольных и рабочих калибров
В миллиметрах
Тип соединения | Длина калибра-пробки Lpg | Наружный диаметр установочной пластины калибра-пробки <a> DFP | Длина калибра-кольца Lrg | Наружный диаметр калибра-кольца DR | Внутренний диаметр установочной пластины калибра-кольца DRP |
NC10 | 38,10 | 22,45 | 28,58 | 52,64 | 29,85 |
NC12 | 44,45 | 27,58 | 34,83 | 58,80 | 34,98 |
NC13 | 44,45 | 30,78 | 34,83 | 62,64 | 38,18 |
NC16 | 44,45 | 36,32 | 34,83 | 69,28 | 43,71 |
NC23 | 76,20 | 52,22 | 60,32 | 98,42 | 64,03 |
NC26 | 76,20 | 60,17 | 60,32 | 106,36 | 71,98 |
NC31 | 88,90 | 73,25 | 73,02 | 130,18 | 85,06 |
NC35 | 95,25 | 82,09 | 79,38 | 133,35 | 93,90 |
NC38 | 101,60 | 89,13 | 85,72 | 142,88 | 100,94 |
NC40 | 114,30 | 95,83 | 98,42 | 149,22 | 107,67 |
NC44 | 114,30 | 104,60 | 98,42 | 161,92 | 116,41 |
NC46 | 114,30 | 109,91 | 98,42 | 165,10 | 121,72 |
NC50 | 114,30 | 120,47 | 98,42 | 180,98 | 132,28 |
NC56 | 127,00 | 135,08 | 111,12 | 200,02 | 146,86 |
NC61 | 139,70 | 149,35 | 123,82 | 215,90 | 161,14 |
NC70 | 152,40 | 171,58 | 136,52 | 238,12 | 183,36 |
NC77 | 165,10 | 190,69 | 149,23 | 257,84 | 200,85 |
1 REG | 38,10 | 28,58 | 63,50 | 34,54 | |
1 1/2 REG | 50,80 | 41,28 | 73,03 | 42,88 | |
2 3/8 REG | 76,20 | 54,13 | 60,32 | 95,25 | 64,29 |
2 7/8 REG | 88,90 | 63,65 | 73,02 | 107,95 | 73,81 |
3 1/2 REG | 95,25 | 76,33 | 79,38 | 127,00 | 86,51 |
4 1/2 REG | 107,95 | 104,90 | 92,08 | 158,75 | 115,09 |
5 1/2 REG | 120,65 | 125,88 | 104,78 | 190,50 | 137,85 |
6 5/8 REG | 127,00 | 138,38 | 111,12 | 209,55 | 151,10 |
7 5/8 REG | 133,35 | 163,09 | 117,48 | 241,30 | 175,41 |
8 5/8 REG | 136,53 | 187,27 | 120,65 | 273,05 | 199,59 |
3 1/2 FH | 95,25 | 88,92 | 79,38 | 135,71 | 99,07 |
4 1/2 FH | 101,60 | 109,18 | 85,73 | 160,03 | 119,34 |
5 1/2 FH | 127,00 | 134,42 | 111,12 | 196,85 | 146,91 |
6 5/8 FH | 127,00 | 157,73 | 111,12 | 228,60 | 170,46 |
З-161 | 127,00 | 149,37 | 111,13 | 209,85 | 160,85 |
З-189 | 127,00 | 176,87 | 111,13 | 242,85 | 188,35 |
Калибры-пробки и калибры-кольца должны быть подвергнуты термической обработке для получения твердости материала не менее 55 HRC (или эквивалентной твердости) и шлифованию.
Резьба калибров может иметь правое или левое направление (правая или левая резьба). Неполные витки у торцов калибров пробок и калибров-колец должны быть срезаны и притуплены. Калибры должны поставляться с установочными пластинами, соответствующими указанным на рисунках 19 и 20. Исключением являются калибры с парным натягом, равным 9,525 мм, такие как 1 REG и 1 1/2 REG. Установочные пластины или торцы калибров без установочных пластин должны быть плоскими и перпендикулярными к оси среднего конуса с допустимым отклонением 0,010 мм. Толщина установочной пластины TFP должна быть не более 9,53 мм - для калибров со средним диаметром резьбы DC 142 мм и менее, и не более 11,10 мм - для остальных калибров. |
Впадины профиля резьбы калибров должны быть выполнены закругленными с радиусом не более 0,25 мм (см. рисунок 18) или срезанными до ширины, равной срезу по впадинам профиля соответствующей резьбы изделий, как указано в таблице 1. Ширина среза должна быть достаточной для размещения в ней выступов профиля соответствующей резьбы изделий, форма среза впадин профиля резьбы калибров не имеет значения.
Исходный натяг (парный и взаимозаменяемый) новых и восстановленных калибров-пробок и калибров-колец всех классов должен соответствовать номинальному натягу S, указанному в таблице 8. Предельные отклонения исходных натягов калибров от номинального натяга S указаны в таблицах 10 - 12. |
Примечание - Требования к парному и взаимозаменяемому натягу устанавливают дополнительные ограничения по отклонениям геометрических параметров профиля резьбы калибров. Если отклонения некоторых геометрических параметров профиля резьбы близки к предельно допустимым значениям, то для компенсации этого отклонения других геометрических параметров резьбы должны быть достаточно далеки от предельных значений. Так отклонения шага резьбы калибров могут частично или полностью компенсироваться отклонением конусности.
Габаритные размеры калибров Lpg, Lrg, DR и установочных пластин DRP, DFP и TFP должны соответствовать требованиям таблицы 9. Отклонения размеров не должны превышать значений, указанных в таблицах 10 - 12. Длина участка поверхности калибра-кольца наружным диаметром DR - по усмотрению нарезчика.
Резьбовые поверхности калибров должны иметь шероховатость не более Ra 0,8 мкм и не иметь дефектов поверхности (например, трещин), способных повредить поверхности свинчиваемых изделий. |
Таблица 10
эталонных и региональных эталонных калибров
В миллиметрах
Геометрический параметр | Предельные отклонения | |||
Калибр-пробка | Калибр-кольцо | |||
Средний диаметр резьбы в основной плоскости DC <a> | +/- 0,005 | - | ||
Шаг P <b> при среднем диаметре резьбы в основной плоскости: | ||||
не более 99,00 | +/- 0,005 | +/- 0,008 | ||
более 99,00 | +/- 0,008 | +/- 0,010 | ||
Конусность K <c> | мин. | макс. | мин. | макс. |
+0,003 | +0,010 | -0,030 | -0,015 | |
Угол  | +/- 5' | +/- 10' | ||
Исходный парный натяг S0 | - | +/- 0,025 | ||
Исходный взаимозаменяемый натяг регионального эталонного калибра и первичного эталонного калибра | +/- 0,102 | +/- 0,102 | ||
Срез по вершинам профиля резьбы fcg | +/- 0,0284 | +/- 0,0279 | ||
Длина калибра Lpg и Lrg | +/- 2,40 | +/- 2,40 | ||
Наружный диаметр установочной пластины калибра-пробки DFP | +/- 0,40 | - | ||
Наружный диаметр калибра-кольца DR | - | +/- 0,40 | ||
Внутренний диаметр установочной пластины калибра-кольца DRP | - | +/- 0,40 | ||
<b> Допустимое отклонение шага резьбы на длине между двумя соседними витками или витками, разделенными любым количеством витков, на длине резьбы с полным профилем кроме крайних витков с каждой стороны. <c> Для конусности по среднему диаметру резьбы калибра-кольца установлено минусовое предельное отклонение для того, чтобы свести к минимуму отклонения натяга, обусловленные отклонениями шага резьбы. Схема поля предельных отклонений конусности показана на рисунке 22. | ||||
Таблица 11
контрольных калибров
В миллиметрах
Геометрический параметр | Предельные отклонения | |||
Калибр-пробка | Калибр-кольцо | |||
Средний диаметр резьбы в основной плоскости DC <a>: | ||||
не более 152,00 | +/- 0,010 | - | ||
более 152,00 | +/- 0,013 | - | ||
Шаг P <b> при среднем диаметре резьбы в основной плоскости: | ||||
не более 152,00 | +/- 0,010 | +/- 0,015 | ||
более 152,00 | +/- 0,013 | +/- 0,018 | ||
Конусность K <c> при длине калибра Lrg: | мин. | макс. | мин. | макс. |
до 90,00 включ. | 0 | +0,010 | -0,030 | -0,010 |
св. 90,00 до 103,00 включ. | 0 | +0,013 | -0,036 | -0,010 |
св. 103,00 до 115,00 включ. | 0 | +0,015 | -0,041 | -0,010 |
св. 115,00 до 128,00 включ. | 0 | +0,018 | -0,046 | -0,010 |
св. 128,00 до 141,00 включ. | 0 | +0,020 | -0,051 | -0,010 |
св. 141,00 | 0 | +0,023 | -0,056 | -0,010 |
Угол  | +/- 7' | +/- 15' | ||
Исходный парный натяг S0 | - | +/- 0,025 | ||
Исходный взаимозаменяемый натяг контрольного калибра и первичного или регионального эталонного калибра | +/- 0,102 | +/- 0,102 | ||
Срез по вершинам профиля резьбы fcg | +/- 0,0318 | +/- 0,0318 | ||
Длина калибра Lpg и Lrg | +/- 2,40 | +/- 2,40 | ||
Наружный диаметр установочной пластины калибра-пробки DFP | +/- 0,40 | - | ||
Наружный диаметр калибра-кольца DR | - | +/- 0,40 | ||
Внутренний диаметр установочной пластины калибра-кольца DRP | - | +/- 0,40 | ||
<b> Допустимое отклонение шага резьбы на длине между двумя соседними витками или витками, разделенными любым количеством витков, на длине резьбы с полным профилем кроме крайних витков с каждой стороны. <c> Значения Lrg приведены в таблице 9. Для конусности резьбы калибра-кольца установлено минусовое предельное отклонение для того, чтобы свести к минимуму отклонения натяга, обусловленные отклонениями шага резьбы. Схема поля предельных отклонений конусности показана на рисунке 22. | ||||
Таблица 12
рабочих калибров
В миллиметрах
Геометрический параметр | Предельные отклонения | |||
Калибр-пробка | Калибр-кольцо | |||
Средний диаметр резьбы в основной плоскости Dc <a>: | ||||
не более 152,00 | +/- 0,010 | - | ||
более 152,00 | +/- 0,013 | - | ||
Шаг P <b> при среднем диаметре резьбы в основной плоскости: | ||||
не более 152,00 | +/- 0,010 | +/- 0,015 | ||
более 152,00 | +/- 0,013 | +/- 0,018 | ||
Конусность K <c> при длине калибра Lrg: | мин. | макс. | мин. | макс. |
до 90,00 включ. | 0 | +0,015 | -0,036 | -0,010 |
св. 90,00 до 103,00 включ. | 0 | +0,018 | -0,041 | -0,010 |
св. 103,00 до 115,00 включ. | 0 | +0,020 | -0,046 | -0,010 |
св. 115,00 до 128,00 включ. | 0 | +0,023 | -0,051 | -0,010 |
св. 128,00 до 141,00 включ. | 0 | +0,025 | -0,056 | -0,010 |
св. 141,00 | 0 | +0,028 | -0,061 | -0,010 |
Угол  | +/- 7' | +/- 15' | ||
Исходный парный натяг S3 | - | +/- 0,025 | ||
Исходный взаимозаменяемый натяг рабочего калибра и контрольного калибра S1 и S2 | +/- 0,102 | +/- 0,102 | ||
Срез по вершинам профиля резьбы fcg | +/- 0,0318 | +/- 0,0318 | ||
Длина калибра Lpg и Lrg | +/- 2,40 | +/- 2,40 | ||
Наружный диаметр установочной пластины калибра-пробки DFP | +/- 0,40 | - | ||
Наружный диаметр калибра-кольца DR | - | +/- 0,40 | ||
Внутренний диаметр установочной пластины калибра-кольца DRP | - | +/- 0,40 | ||
<b> Допустимое отклонение шага резьбы на длине между двумя соседними витками или витками, разделенными любым количеством витков, на длине резьбы с полным профилем кроме крайних витков с каждой стороны. <c> Значения Lrg приведены в таблице 9. Для конусности резьбы калибра-кольца установлено минусовое предельное отклонение для того, чтобы свести к минимуму отклонения натяга, обусловленные отклонениями шага резьбы. Схема поля предельных отклонений конусности показана на рисунке 22. | ||||
8.2.8.1 Общие положения
Изготовитель калибров должен нанести на калибры-пробки и калибры-кольца устойчивую маркировку, содержащую сведения, указанные в 8.2.8.2 - 8.2.8.6. Предпочтительное место маркировки калибров-пробок - на самом калибре, но маркировка калибров малых размеров может быть нанесена на рукоятку, выполненную заодно с калибром. При необходимости изготовитель калибров может нанести на калибры любую дополнительную маркировку.
8.2.8.2 Тип резьбового упорного соединения
Тип соединения указывается в соответствии с таблицей 8, после типа соединения указывают вид соединения "rotary" и при необходимости - сокращенное обозначение левой резьбы (LH). |
8.2.8.3 Статус калибра
Статус сертифицированных калибров указывается в виде следующих условных обозначений:
- "grand master" - на первичных контрольных калибрах;
- "regional master" - на региональных эталонных калибрах;
- "reference master" - на контрольных калибрах;
- "working" - на рабочих калибрах.
Статус калиброванных калибров указывается в виде следующих условных обозначений: - К-Р - на контрольных калибрах; - Р - на рабочих калибрах. |
8.2.8.4 Идентификационные данные
Указывается наименование или товарный знак изготовителя и идентификационный номер, присваиваемый изготовителем каждому калибру. На сертифицированных калибрах указывается идентификационный номер, присваиваемый сертификационным агентством, уполномоченным API.
8.2.8.5 Дата сертификации или калибровки
На сертифицированных региональных эталонных и контрольных калибрах указывается дата проведения сертификации. При повторной сертификации восстановленных калибров дата предыдущей сертификации заменяется датой проведения новой сертификации.
На калиброванных контрольных калибрах указывается дата проведения калибровки. При повторной калибровке восстановленных калибров дата предыдущей калибровки заменяется датой проведения новой калибровки. |
Дата проведения периодического контроля по 9.3.1.5 на контрольных и рабочих калибрах не указывается.
Исходный парный натяг контрольных и рабочих калибров указывается только на калибрах-кольцах. Парный натяг, определяемый при периодическом контроле по 9.3.1.6, на контрольных и рабочих калибрах не маркируется.
Примеры
1 Сертифицированный региональный эталонный калибр для контроля соединения NC56 маркируют следующим образом:
NC56 rotary regional master
Наименование изготовителя (или товарный знак)
Идентификационный номер
Дата сертификации
Исходный парный натяг
2 Калиброванный контрольный калибр-кольцо для контроля соединения 3 1/2FH маркируют следующим образом: 3 1/2FH rotary К-Р Наименование изготовителя (или товарный знак) Идентификационный номер Дата калибровки Исходный парный натяг 3 Рабочий калибр-кольцо для контроля соединения NC56 маркируют следующим образом: |
NC56 rotary working
Наименование изготовителя (или товарный знак)
Идентификационный номер
Исходный парный натяг
Владельцы и пользователи контрольных и рабочих калибров должны разрабатывать и документировать порядок проведения калибровки и контроля калибров. Следует сохранять записи, свидетельствующие о соответствии калибров требованиям, установленным в 8.2.1 - 8.2.3 к конструкции и калибровке калибров, включая соответствие требованиям к натягу контрольных калибров, определенному при первичной калибровке или сертификации. Порядок проведения калибровки должен регламентировать периодичность повторного контроля калибров в соответствии с требованиями 9.3.1.5 и 9.3.1.6. В сертификате калибровки должна быть указана дата последней калибровки, сведения о лице, проводившем калибровку, и данные о предыдущих калибровках. Если пользователь контрольных калибров не является владельцем калибров, то он должен иметь копии сертификатов калибровки контрольных калибров.
Отдельный рабочий калибр можно сертифицировать только вместе с ранее сертифицированным парным калибром (например, изготовителю может потребоваться несколько калибров-колец, но только один калибр-пробка для контроля натяга; в данном случае, каждый из калибров-колец должен фиксировать натяг по отношению к идентифицированному калибру-пробке, и данный калибр-пробку следует использовать для периодического повторного контроля). Все калибры должны быть калиброванными и применяться в виде комплектов из соответствующих калибра-пробки и калибра-кольца. При калибровке калибры следует выдерживать при той же температуре, что и средства измерений, в течение времени, достаточного для устранения разности температур. |
Калибры, требования к которым установлены в настоящем стандарте, считаются принятыми, если выполняются следующие условия:
- погрешность измерений не превышает 25% интервала допустимых значений или 0,0025 мм для линейного измерения (что больше) или 0,1° для угловых измерений;
- результаты измерений не выходят за установленные пределы с учетом погрешности измерения.
9.3.1 Определение натяга
Парный натяг и взаимозаменяемый натяг калибров (см. рисунок 17) определяют, как описано в 9.3.1.2 - 9.3.1.6. |
9.3.1.2 Подготовка поверхности
Перед свинчиванием калибры должны быть тщательно очищены. При необходимости резьбу и измерительные плоскости очищают с помощью жесткой волосяной щетки и растворителя. На резьбу следует нанести тонкий слой чистого минерального масла при помощи чистой замши или волосяной щетки.
9.3.1.3 Свинчивание
Пару калибров свинчивают сначала вручную, не прикладывая значительного усилия, затем окончательно довинчивают при помощи ударного ключа (см. рисунок 21) с грузом массой, определяемой в зависимости от среднего диаметра резьбы калибров в основной плоскости Dc:
- до 50 мм включительно - 0,45 кг;
- свыше 50 до 81 мм включительно - 0,91 кг;
- свыше 81 до 130 мм включительно - 1,36 кг;
- свыше 130 до 166 мм включительно - 1,82 кг;
- свыше 166 до 180 мм включительно - 2,27 кг;
- свыше 180 мм - 2,72 кг.
9.3.1.4 Способ свинчивания
Число ударов, выполняемых ударным ключом при свинчивании калибров, не имеет значения. Число ударов должно быть достаточно большим для того, чтобы последующие удары не могли сместить калибр-кольцо относительно калибра-пробки. При проведении контроля калибр-пробку следует прочно закрепить, предпочтительно в тисках, установленных на жестком верстаке. При этом для полного свинчивания обычно бывает достаточно 12 ударов ключом.
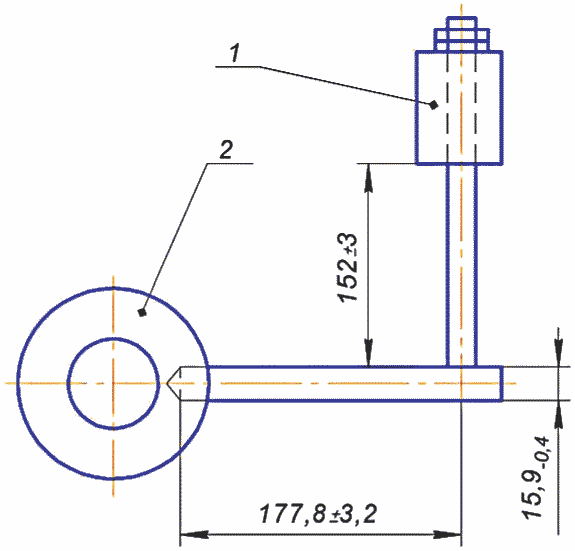
1 - груз; 2 - калибр-кольцо
Примечание - Для калибров с DC менее 50 мм следует применять рычаг диаметром 9,50-0,03 мм вместо 15,9-0,4 мм.
9.3.1.5.1 Общие положения
Калибры-пробки и калибры-кольца должны подвергаться периодическому контролю, как указано в 9.3.1.5.2 и 9.3.1.5.3, для обеспечения соответствия натяга требованиям, установленным в 9.3.1.6.
9.3.1.5.2 Региональные эталонные и контрольные калибры
Парный натяг и взаимозаменяемый натяг региональных эталонных и контрольных калибров контролируют не реже одного раза каждые семь лет с оформлением сертификата подтверждения пригодности калибров для дальнейшего применения. В сертификате калибровки калибров должны быть указаны значения парного натяга и взаимозаменяемого натяга калибров. Натяг региональных эталонных калибров определяют по первичным эталонным калибрам в компетентном сертификационном агентстве. Натяг сертифицированных контрольных калибров определяют по сертифицированным региональным или первичным эталонным калибрам в одной из компетентных испытательных организаций, перечисленных в приложении F.
Натяг калиброванных контрольных калибров определяет владелец калибров с установленной в документированном порядке проведения калибровки периодичностью. |
Взаимозаменяемый натяг рабочих калибров определяют по контрольным калибрам. Периодичность, с которой рабочие калибры должны подвергаться контролю, зависит от интенсивности их применения.
Периодичность контроля должна обеспечивать соответствие натяга установленным требованиям. Периодичность контроля должна определяться системой калибровки, описанной в 9.1.
Рекомендуется проводить контроль рабочих калибров до установления определенного графика через каждые 300 свинчиваний. |
Парный натяг региональных эталонных, контрольных калибров и рабочих калибров при периодических проверках не должен выходить за предельные отклонения от исходного парного натяга:
a) региональных эталонных калибров - (+0,013/-0,033) мм;
b) контрольных калибров - (+0,013/-0,058) мм;
c) рабочих калибров - (+0,013/-0,058) мм.
Отклонения взаимозаменяемого натяга региональных эталонных, контрольных и рабочих калибров при периодических проверках от исходного взаимозаменяемого натяга не должны превышать +/- 0,100 мм.
Калибры, имеющие натяг, не соответствующий установленным требованиям, не должны применяться или должны быть восстановлены, как описано в 9.3.1.7.
9.3.1.7 Восстановление калибров
ИС NORMPROD: примечание. В официальном тексте документа, видимо, допущена опечатка: п. 9.4 отсутствует. |
Не допускается применение калибров, натяг которых не соответствует установленным в 9.3.1.1 и 9.3.1.6 требованиям или ставших непригодными по какой-либо другой причине. Несоответствующие калибры могут быть восстановлены. Восстановленные региональные эталонные и контрольные калибры перед дальнейшим применением должны быть сертифицированы или калиброваны как новые калибры в соответствии с требованиями, приведенными в 9.4. Восстановленные рабочие калибры должны быть подвергнуты контролю на соответствие требованиям, приведенным в 8.2.
9.3.2 Измерение геометрических параметров калибров
9.3.2.1 Конусность резьбы
Предельные отклонения конусности резьбы установлены в зависимости от длины Lrg калибра-кольца.
Конусность измеряют вдоль линии среднего диаметра на всей длине резьбы с полным профилем: за исключением крайних витков. Отклонения конусности не должны превышать предельных отклонений, указанных в таблицах 10 - 12.
Схема поля допустимых отклонений конусности калибров показана на рисунке 22. |
Конусность, измеренная на другой длине, должна быть пересчитана пропорционально этой длине, при этом отклонения среднего диаметра резьбы Dc любого промежуточного витка не должны превышать предельных отклонений, учитывающих отклонения конусности.
Такие предельные отклонения определяют:
- по конусу, проходящему через плоскость одного витка резьбы с полным профилем со стороны большего торца калибра, имеющему минимальную заданную конусность для калибра-пробки или максимальную заданную конусность для калибра-кольца;
- по параллельному смещению конуса на интервал между минимальной и максимальной заданной конусностью в сторону меньшего торца калибра-пробки или в сторону большего торца калибра-кольца.
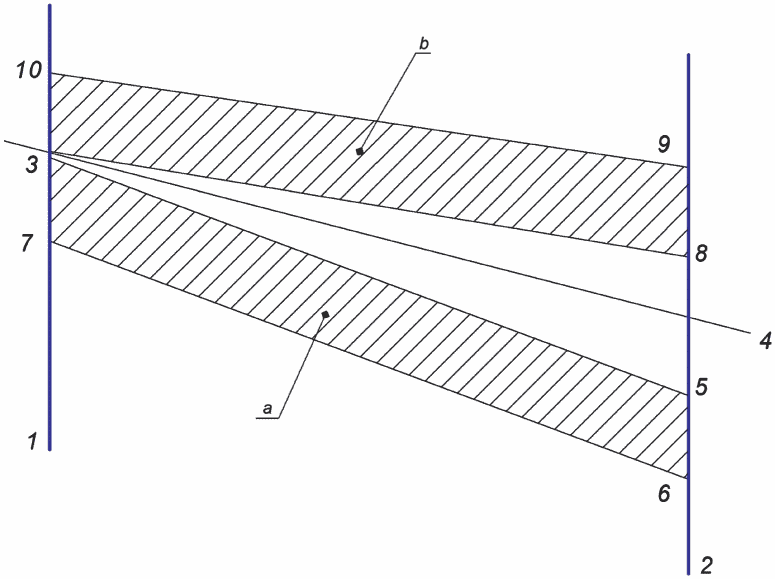
--------------------------------
<a> Область, определяющая поле допустимых отклонений конусности калибра-пробки.
<b> Область, определяющая поле допустимых отклонений конусности калибра-кольца.
1 - плоскость на расстоянии минус один виток резьбы с полным
профилем от большего торца калибра; 2 - плоскость меньшего
торца калибра; 3 - основная плоскость измерений отклонений
конусности; 4 - номинальная конусность резьбы;
5 - минимальная допустимая конусность резьбы калибра-пробки;
6 - максимальная допустимая конусность резьбы
калибра-пробки; 7 - плоскость измерений отклонений
конусности; 8 - максимальная допустимая конусность резьбы
калибра-кольца; 9 - минимальная допустимая конусность резьбы
калибра-кольца; 10 - плоскость измерений отклонений
калибра-кольца
конусности калибров
Пример
Средний диаметр резьбы регионального эталонного калибра-пробки NC50, имеющего длину Lrg, равную 98,40 мм, измеренный на первом витке резьбы от большего торца калибра, равен 129,124 мм. Необходимо определить поле предельных отклонений среднего диаметра резьбы для следующих шести витков резьбы.
a) Учитываем номинальную конусность резьбы:
T x 6 витков x P = 1/6 мм/мм x 6 x 6,35 мм = 6,350 мм;
b) Учитываем минусовое предельное отклонение конусности резьбы:
(0,003 мм/98,4 мм) x 6 витков x 6,35 мм = -0,001 мм;
c) Определяем поле предельных отклонений среднего диаметра резьбы:
0,003 - 0,010 = -0,007 мм;
d) Получаем, что допустимый интервал значений среднего диаметра резьбы для следующих шести витков резьбы составляет:
129,124 - 6,350 - 0,001 = 122,773-0,007 мм.
9.3.2.2 Шаг резьбы
Шаг резьбы калибра измеряют параллельно оси резьбы вдоль линии среднего диаметра резьбы на всей длине резьбы, за исключением крайних витков. Отклонения шага резьбы между любыми двумя витками, соседними или разделенными любым числом витков, не должны превышать значений, указанных в таблицах 10 - 12.
9.3.2.3 Угол наклона боковой стороны профиля резьбы
Угол наклона боковой стороны профиля измеряют как угол между перпендикуляром к оси резьбы и образующей боковой стороны профиля при наибольшем совпадении контрольной сетки с боковой стороной профиля резьбы. Допускается измерение этого параметра по слепку резьбы. |
(обязательное)
A.1 Общие меры предосторожности
Контрольные калибры длительное время сохраняют необходимое состояние при условии правильного хранения и применения только по назначению, т.е. для проверки рабочих калибров с гладкой чистой резьбой. Контрольные калибры, направляемые для определения их натяга по эталонным калибрам, должны быть тщательно очищены.
A.2 Очистка
Остатки загустевшей консервационной смазки удаляют острой палочкой из мягкой древесины. Для этого рекомендуется закрепить калибр в патроне токарного станка и медленно вращать, равномерно прижимая палочку к поверхности витков резьбы. Таким образом, может быть удалена большая часть остатков смазки, допускается смазывать палочку смесью масла и тонкого абразивного материала. Не допускается использовать крупный и твердый абразивный материал.
A.3 Абразивная зачистка
Заусенцы и незначительные шероховатости на поверхности резьбы могут быть удалены мелкозернистым абразивным бруском. Не рекомендуется такая зачистка по всей длине резьбы калибра, поскольку при этом могут быть нарушены геометрические параметры резьбы калибра. При наличии на поверхности резьбы значительной питтинговой коррозии и вмятин рекомендуется обратиться к нарезчику калибра для восстановления поверхности шлифованием.
A.4 Нанесение покрытия
После очистки поверхности резьбы калибры тщательно покрывают слоем чистого минерального масла, заворачивают в промасленную или подобную бумагу и комплектуют соответствующими парами.
A.5 Транспортная упаковка
Каждый комплект калибров следует упаковать в отдельную транспортную упаковку. Транспортные ящики должны быть достаточно надежными, изготовленными из прочного материала, для предотвращения повреждений калибров во время перевозки. Для ящиков рекомендуется использовать доски толщиной от 25 до 50 мм. Если калибры будут доставлены в ящиках, непригодных для обратной перевозки, то эти ящики должны быть отремонтированы или заменены другими, за дополнительную плату. Калибры должны быть зафиксированы в ящике бруском с отверстием под рукоятку калибра-пробки. Брусок крепится в ящике винтами, завинченными снаружи ящика. На крышке ящика, прикрепляемой винтами, но не гвоздями, с внутренней стороны указывается обратный адрес, чтобы ее можно было перевернуть при упаковке для отправки калибров владельцу.
A.6 Способы перевозки
Перевозка должна быть полностью оплачена заранее. Рекомендуется отправка экспресс-почтой, что ускоряет доставку калибров. Возврат калибров проводится наложенным платежом. Владельцы должны сообщить, следует ли вернуть калибры обычной или экспресс-почтой.
A.7 Правила проверки калибров
Не допускается свинчивание первичного эталонного или регионального эталонного калибра с контрольным калибром, имеющим грязную или поврежденную поверхность резьбы. Если требуется дополнительное очищение поверхности, помимо того, что необходимо для удаления защитного покрытия, то агентство, проводящее сертификацию калибров, может потребовать дополнительной оплаты работ. Если поверхность калибра настолько повреждена или поражена коррозией, что требует восстановления, то агентство должно известить об этом владельца. Отказ от восстановления владельцем поверхности таких калибров рассматривается агентством как основание для аннулирования статуса сертифицированных контрольных калибров.
A.8 Таможенные требования
Владельцы, перевозка калибров которых осуществляется за границу морским транспортом, должны заранее договориться с таможенной службой страны, в которой изготовлены калибры, или другой страны, из которой вывозятся калибры, о ввозе калибров в страну назначения с оплатой или без оплаты таможенной закладной, а также оплатить перевозку из порта вывоза в порт ввоза. Если указанные меры приняты в стране, в которой изготовлены калибры, то таможенная служба, занимающаяся этим процессом, должна поручить контрагенту в порту ввоза обеспечить ввоз калибров и доставить их с оплатой перевозки в лабораторию, осуществляющую сертификацию калибров.
Чтобы обойтись без услуг таможенной службы, можно прибегнуть к доставке калибров авиатранспортом. При этом сертификационная лаборатория сама получит калибры в аэропорту, обеспечит, при необходимости, оплату таможенных закладных. После сертификации калибров лаборатории будет возвращена таможенная закладная, и она доставит калибры в аэропорт для обратной перевозки. Калибры будут возвращены владельцу с оплатой транспортных расходов наложенным платежом.
Авиационные перевозки обходятся значительно дороже перевозок морским транспортом, но разница в значительной мере компенсируется отсутствием расходов на услуги таможенной службы. Еще одним преимуществом авиационного транспорта является значительное сокращение времени перевозки.
(обязательное)
B.1 Износ калибров
Уменьшение натяга в паре применяемых для контроля резьбы изделий рабочих калибров не имеет особого значения при условии, что износ резьбы происходит равномерно и при контроле изделий вводится поправка, определяемая при свинчивании рабочих калибров с контрольными калибрами.
B.2 Обращение с калибрами
Калибры имеют высокую точность геометрических параметров, обуславливающую их высокую стоимость, и требуют осторожного обращения при применении. Неправильно применяемый или поврежденный калибр становится непригодным для контроля.
B.3 Защита
На поверхности калибра не должно быть загрязнений. Храниться калибры-пробки и калибры-кольца должны отдельно, а не свинченными парами. Неиспользуемые калибры следует покрывать слоем защитного масла хорошего качества.
B.4 Проверка калибров и удаление заусенцев
Перед применением калибров необходимо убедиться в отсутствии на резьбе заусенцев и при необходимости удалить их мелкозернистым абразивным бруском или напильником с мелкой насечкой. Следует периодически осматривать калибры и удалять мелкие несовершенства поверхности резьбы мелкозернистым абразивным бруском или напильником с мелкой насечкой.
B.5 Обращение
Контроль изделий калибрами требуется осуществлять с осторожностью. Предварительно необходимо тщательно очистить поверхность калибра и контролируемого изделия. Для защиты калибра и увеличения срока его службы необходимо нанести на его поверхность тонкий слой жидкого масла. Свинчивание сухих (без смазки) резьбовых поверхностей может привести к заеданию (схватыванию) и задирам, что приводит к снижению точности контроля и преждевременному выходу калибров из эксплуатации. Необходимо плотное свинчивание калибра с изделием, для чего может использоваться стержень длиной приблизительно 150 мм. Неплотное свинчивание при контроле изделий калибрами приводит к получению недостоверных результатов контроля.
(справочное)
C.1 Общие положения
В настоящем приложении описаны измерительные приборы, используемые для измерения геометрических параметров резьбы. Применение этих приборов не следует рассматривать как предпочтение, отдаваемое определенному изготовителю. Конструкция приборов может иметь отличия, при этом должна обеспечиваться методика измерений, указанная в настоящем приложении.
C.2.1 Приборы для измерения шага резьбы
Шаг резьбы измеряют специальными приборами - шагомерами, один из которых показан на рисунке C.1 при измерении шага наружной резьбы. Для измерения шага внутренней резьбы используют шагомеры аналогичной конструкции. Приборы должны иметь такую конструкцию, чтобы измерительное устройство находилось под нагрузкой, при настройке стрелки индикатора по стандартному шаблону на нуль (см. рисунок 15). Применяемые приборы должны обеспечивать необходимую точность измерений шага резьбы.
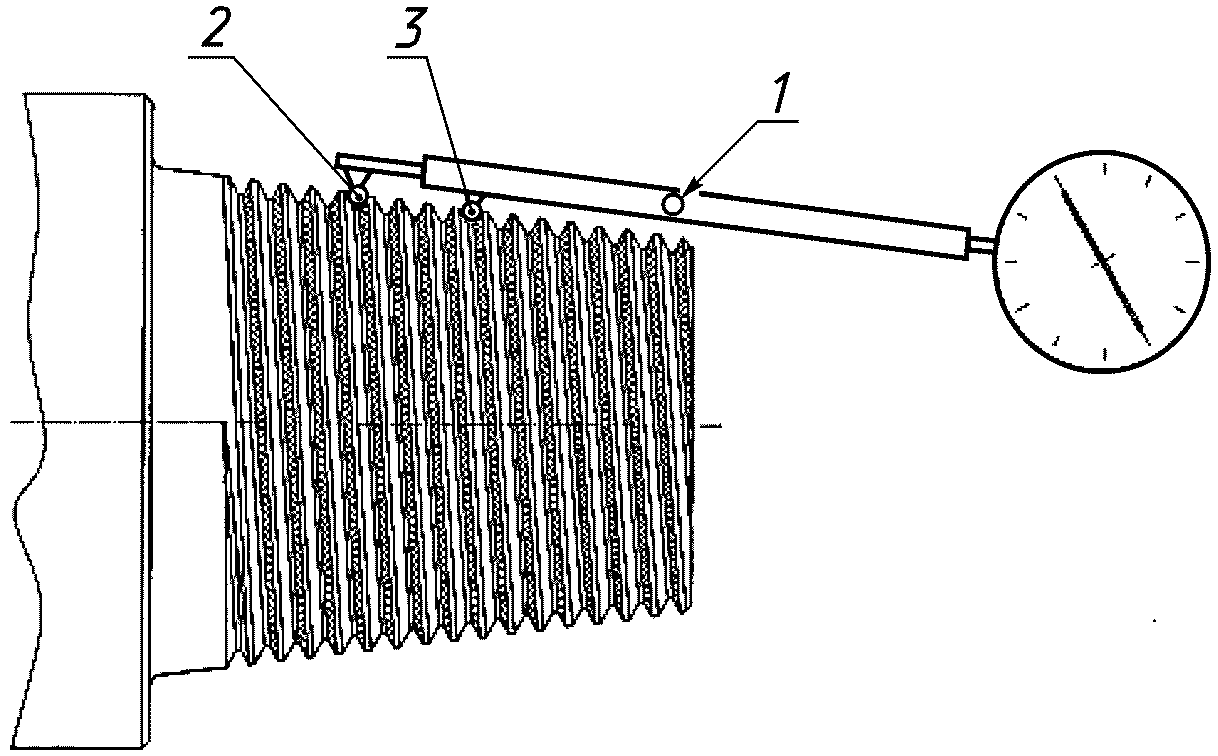
1 - стопорный винт; 2 - подвижный измерительный наконечник;
3 - неподвижный измерительный наконечник
C.2.2 Настройка приборов
Перед применением неподвижный сферический наконечник прибора необходимо настроить на расстояние между контактными точками, равное интервалу измеряемых витков резьбы (см. таблицу 6), а индикатор настроить на нуль по стандартному шаблону.
Если прибор не показывает нуль, то необходимо отпустить стопорный винт, настроить прибор на нуль регулировочным винтом и затянуть стопорный винт. Настройку продолжают до тех пор, пока прибор не будет показывать ноль по шаблону.
C.2.3 Порядок измерений
Сферические наконечники размещают во впадинах резьбы (см. рисунок C.1) и покачивают прибор вокруг неподвижного измерительного наконечника по небольшой дуге. За отклонения шага принимают минимальные показания индикатора.
C.3.1 Приборы для измерения конусности
Конусность резьбы определяют при помощи измерений диаметра резьбы индикаторной скобой, аналогичной показанной на рисунках C.2 и C.3. Применяемое устройство должно обеспечивать необходимую точность измерений.
C.3.2 Порядок измерений
Предварительно настроив наконечники скобы на размер контролируемой резьбы, неподвижный измерительный наконечник размещают во впадине первого витка резьбы с полным профилем, а подвижный наконечник - во впадине этого же витка резьбы диаметрально противоположно. Прочно удерживая неподвижный наконечник на месте, перемещают подвижный наконечник по небольшой дуге и устанавливают нулевое показание индикатора при наибольшем отклонении стрелки. Проводят аналогичные измерения в таком же радиальном положении через соответствующие интервалы по всей длине резьбы с полным профилем, для удобства сохранения положения измерений можно провести линию по вершинам витков резьбы параллельно ее оси. Конусность на выбранном интервале витков определяют по разности результатов последовательных измерений диаметра.
Примечание - Величину конусности и предельные отклонения определяют исходя из следующего примера: для резьбы V-038R выбран интервал измерений - 3 витка или 6,35·3 = 19,05 мм. Значит, номинальное значение разности диаметров на интервале 19,05 мм составит 19,05·1/6 = 3,175 мм. Допускаемое отклонение для наружной резьбы составит 0,0025·19,05 = +0,049, округляется до +0,05 мм. Для внутренней резьбы - минус 0,05 мм.
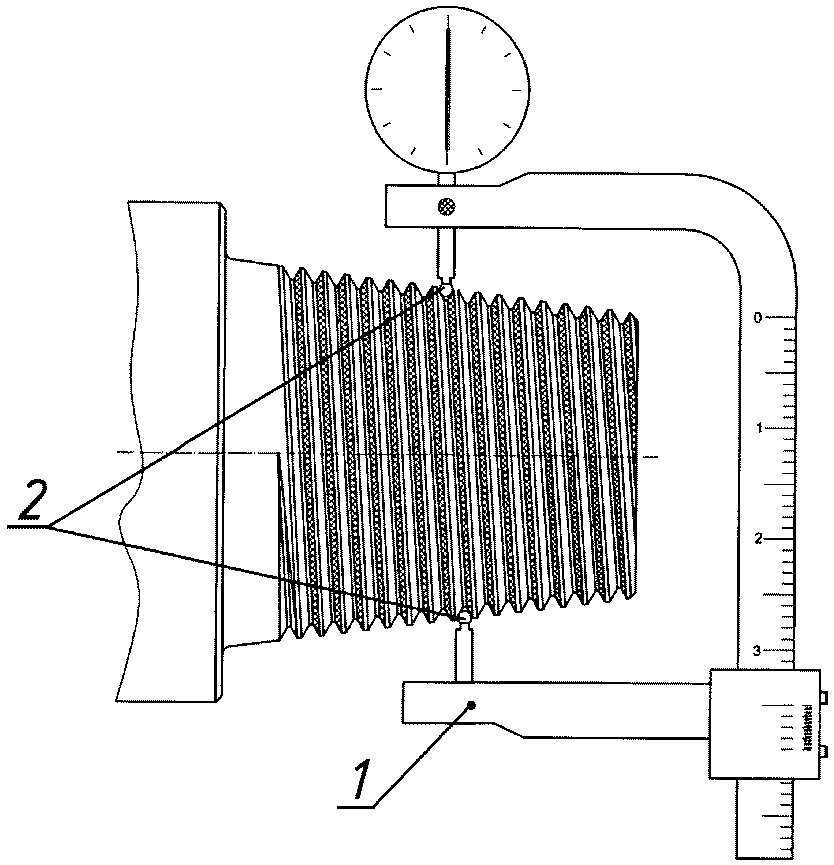
1 - подвижное плечо; 2 - измерительные наконечники
(ниппельный конец)
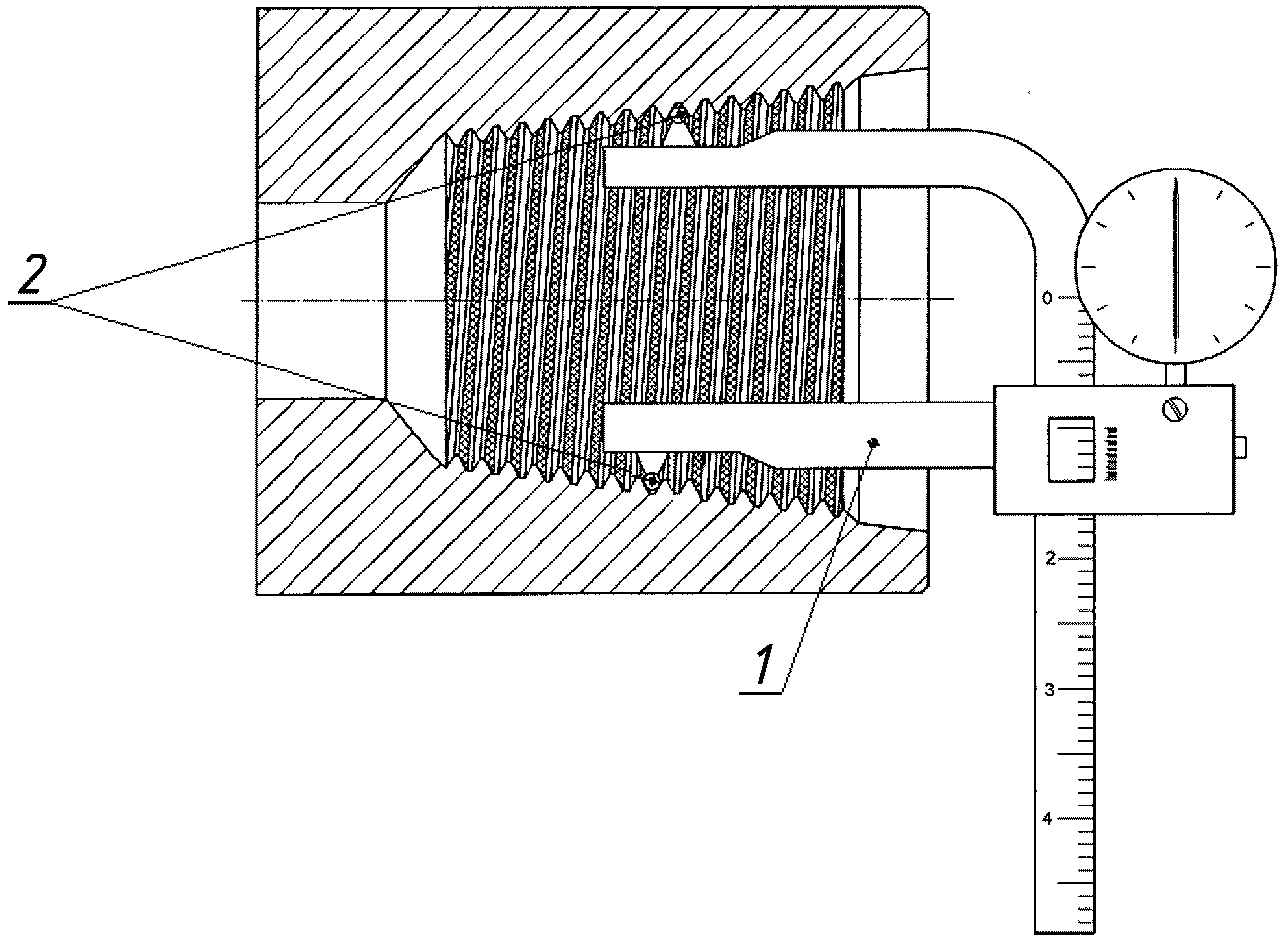
1 - подвижное плечо; 2 - измерительные наконечники
(муфтовый конец)
C.4.1 Приборы для измерения высоты профиля резьбы
Высоту профиля резьбы измеряют приборами, аналогичными указанным на рисунке C.4 - для наружной резьбы и внутренней резьбы большого диаметра, на рисунке C.5 - для внутренней резьбы небольшого диаметра.
C.4.2 Настройка приборов
При определении отклонения высоты профиля резьбы прибор устанавливают на необходимое значение высоты профиля и настраивают индикатор прибора на нуль по канавке шаблона (см. рисунок 16), индикатор прибора для непосредственного измерения высоты профиля резьбы настраивают на нуль по плоской мере. Если у прибора, изображенного на рисунке C.5, стандартный шаблон не может быть полностью прижат к основанию прибора при помощи прижимного рычага, то во время настройки рычаг необходимо сместить для исключения контакта с шаблоном.
C.4.3 Порядок измерений
Сферический наконечник помещают во впадину соответствующего витка резьбы при расположении основания прибора по линии, параллельной средней линии резьбы, с опорой на вершины соседних витков. Приборы, изображенные на рисунке C.4, покачивают по небольшой дуге в обе стороны от положения, перпендикулярного к образующей конуса резьбы. За отклонение от номинального значения высоты профиля резьбы принимают минимальные показания индикатора. У сбалансированных приборов (см. рисунок C.5) за отклонение высоты профиля резьбы принимают показания по обратному движению стрелки. Покачивание таких приборов в процессе измерений не допускается. Перед снятием показаний необходимо убедиться, что наконечник прибора установлен неподвижно по центру впадины профиля резьбы.
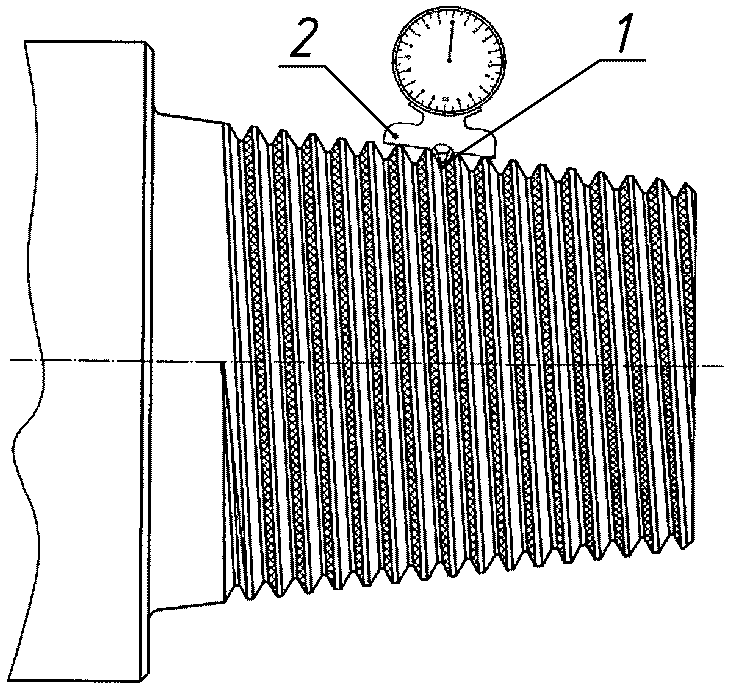 1 - измерительный наконечник; 2 - основание |
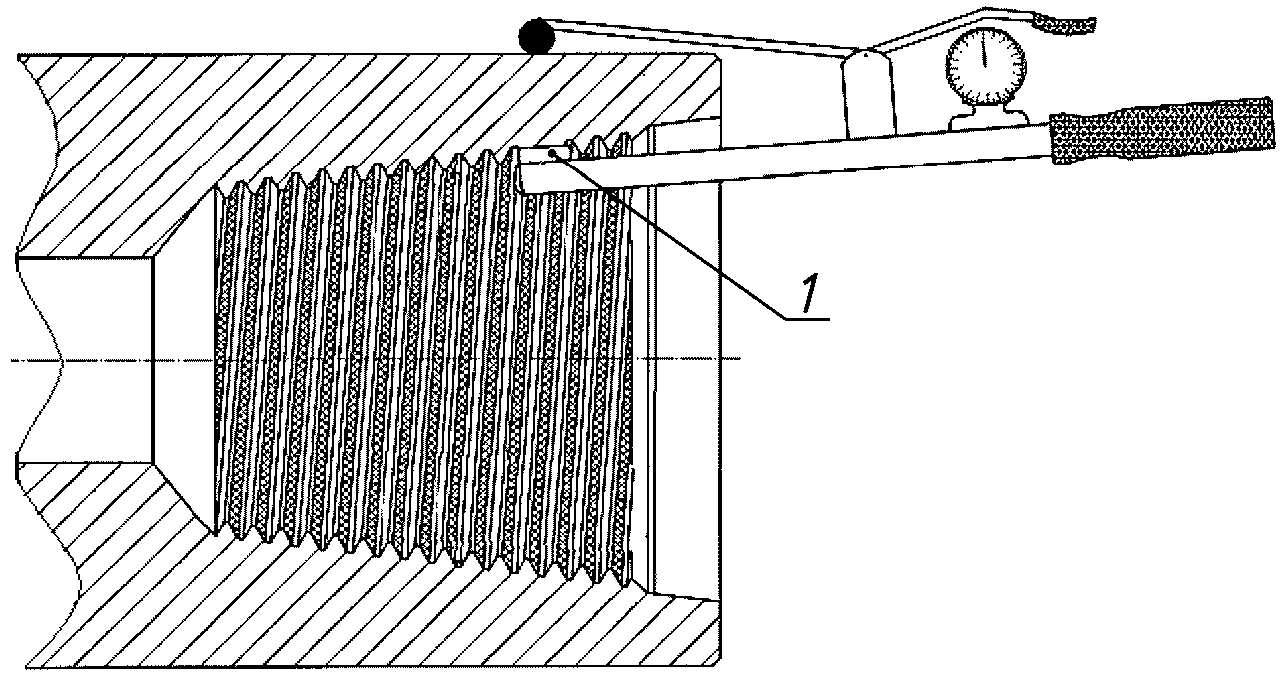
1 - измерительный наконечник
(справочное)
РЕЗЬБОВОГО УПОРНОГО СОЕДИНЕНИЯ
D.1 Геометрические параметры резьбового упорного соединения
Геометрические параметры резьбового упорного соединения, приведенные в настоящем приложении, включают исходные геометрические параметры, указанные в таблице D.1, производные геометрические параметры, которые могут быть рассчитаны по основным параметрам, вспомогательные геометрические параметры, которые задаются при проектировании соединений, и геометрические параметры калибров для контроля соединений.
D.2 Исходные геометрические параметры
Таблица D.1
Геометрический параметр | Обозначение |
Средний диаметр резьбы в основной плоскости, мм | DC |
Число витков резьбы на длине 25,4 мм | n |
Конусность резьбы, мм/мм | K |
Угол, равный половине угла профиля резьбы, градус |  |
Ширина вершин профиля резьбы, мм | Fc |
Ширина впадин профиля резьбы, мм | Fr |
Радиус впадин профиля резьбы, мм | R |
Длина конуса ниппельного конца, мм | LPC |
Расстояние от упорного уступа ниппельного конца до основной плоскости, мм | LGP |
D.3 Производные геометрические параметры
D.3.1 Приведенные ниже соотношения выведены для использования в настоящем стандарте в соответствии с определениями геометрических параметров профиля резьбы.
P = 25,4/n. (D.1)
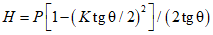 . (D.2)
 , градус (см.
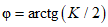 . (D.3)
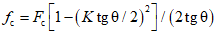 . (D.4)
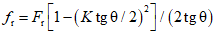 . (D.5)
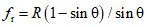 . (D.6)
h = H - fc - fr. (D.7) D.3.9 Компенсированная высота резьбы при плоской впадине  . (D.8) D.3.10 Компенсированная высота резьбы при отсутствии плоской площадки во впадине 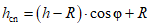 . (D.9) |
DL = DC + LGPK + H - 2fc. (D.10)
D.3.12 Наружный диаметр меньшего основания конуса ниппельного конца в плоскости торца DS, мм (см. рисунок 1):
DS = DL - KLPC. (D.11)
D.4 Вспомогательные геометрические параметры
D.4.1 Приведенные ниже геометрические параметры выбираются при проектирования соединения и могут не совпадать со значениями, указанными в настоящем стандарте.
LBC = LPC + 15,87. (D.12)
D.4.3 Расстояние от упорного торца муфтового конца до конца резьбы с полным профилем LBT, мм (см. рисунок 2)
LBT = LPC + 3,18. (D.13)
D.4.4 Диаметр фаски в плоскости упорных поверхностей ниппельного и муфтового концов Df, мм (см. рисунки 3 и 4).
D.4.4.1 Расчет Расчет скорректированного диаметра фаски Df необходимо выполнять в два этапа. Диаметр фаски следует рассчитывать для каждых 6,35 мм увеличения наружного диаметра соединения, начиная от базового наружного диаметра, независимо от используемой методики расчета, если иное не указано в D.4.4.3.4. D.4.4.2 Этап 1. Расчет диаметра фаски с использованием методики расчета по 75% ширины упорной поверхности Диаметр фаски, рассчитанный с помощью этой методики, является номинальным диаметром. В [2] (таблица 14) приведены базовые наружные диаметры соединений и соответствующие им базовые диаметры фаски. Базовый наружный диаметр соединения является рекомендуемым минимальным наружным диаметром, для которого диаметр фаски может быть рассчитан по методике с учетом 75% ширины упорной поверхности. При свинчивании соединений наружным диаметром менее базового наружного диаметра напряжение на упорных поверхностях будет превышать заданный минимальный предел текучести материала. D.4.4.2.1 Основная методика расчета с учетом 75% ширины упорной поверхности использует для расчета диаметра фаски следующую формулу: Df1 = 0,75 (D - Qc) + Qc, (D.14) где Df1 - диаметр фаски, рассчитанный с учетом 75% ширины упорной поверхности, мм; D - наружный диаметр соединения, мм; Qc - внутренний диаметр конической расточки в плоскости торца муфтового конца, мм. D.4.4.2.2 Альтернативная методика расчета с учетом 75% ширины упорной поверхности В [2] (таблица 14) приведены базовые наружные диаметры соединений и соответствующие им базовые диаметры фаски, определенные по альтернативной методике расчета диаметров фаски с учетом 75% ширины упорной поверхности, для соединений наружным диаметром, превышающим базовый наружный диаметр. Базовый наружный диаметр соединения является минимальным наружным диаметром, для которого диаметр фаски может быть рассчитан по альтернативной методике расчета с учетом 75% ширины упорной поверхности (результаты расчетов по обеим методикам одинаковы). Если наружный диаметр соединения превышает базовый наружный диаметр, необходимо к базовому диаметру фаски добавить 4,76 мм для каждого увеличения D на 6,35 мм Df1 = Dfb + 4,76 (кратность увеличения D на 6,35 мм), (D.15) где Dfb - базовый диаметр фаски в плоскости упорных поверхностей ниппельного и муфтового концов, мм; D - наружный диаметр соединения, мм. При использовании диаметров фаски, рассчитанных с учетом 75% ширины упорной поверхности, напряжение на упорных поверхностях увеличивается при уменьшении наружного диаметра соединений. При некотором минимальном наружном диаметре соединения напряжение на упорных поверхностях будет превышать заданный минимальный предел текучести. |
D.4.4.3 Этап 2. Расчет диаметра фаски по методике несопрягающихся наружных диаметров элементов соединения Для несопрягающихся наружных диаметров существует минимальный диаметр фаски, необходимый для того, чтобы уровень напряжений на упорных поверхностях был менее заданного минимального предела текучести. При расчете требуемого диаметра фаски максимальный наружный диаметр, указанный в [2] (таблица 14), и базовый внутренний диаметр соединения используют для расчета максимальной крутящей нагрузки по моменту свинчивания. Использованные для расчета в [2] (таблица 14) базовые внутренние диаметры соединения приведены в таблице 3 настоящего стандарта. D.4.4.3.1 Расчет нагрузки на упорную поверхность Разрушение резьбового упорного соединения при эксплуатации преимущественно происходит по опасным сечениям ниппельного или муфтового конца. Для расчетов на прочность в соответствии с [3] принимают, что эти сечения расположены на расстоянии 19,050 мм от упорного уступа ниппельного конца и 9,525 мм от упорного торца муфтового конца. Нагрузку на упорную поверхность, вызываемую моментом свинчивания соединения с максимальным наружным диаметром и базовым внутренним диаметром соединения, N1, кН, рассчитывают по следующей формуле: N1 = kmuAp, (D.16) где kmu - постоянная, равная 431 МПа, для соединений, приведенных в таблице 3; Ap - площадь опасного сечения ниппельного конца, мм2. Для расчета площади опасного сечения ниппельного конца используют базовый внутренний диаметр соединения di, указанный в таблице 3. Формулы для расчета площади опасного сечения свинчивания ниппельного конца приведены в [3]. D.4.4.3.2 Расчет необходимой площади упорной поверхности Площадь упорной поверхности, необходимой для обеспечения допустимой нагрузки, вызываемой моментом свинчивания, A1, мм2, рассчитывают по следующей формуле:  , (D.17) где N1 - нагрузка, вызываемая моментом свинчивания, кН;  - заданный минимальный предел текучести, Н/мм2. D.4.4.3.3 Расчет альтернативного диаметра фаски Альтернативный диаметр фаски, необходимый для обеспечения допустимого напряжения, не превышающего заданный минимальный предел текучести от момента свинчивания и базового внутреннего диаметра соединения, Df2, мм; рассчитывают по следующей формуле: 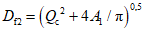 , (D.18) где Qc - внутренний диаметр конической расточки в плоскости упорного торца муфтового конца, мм; A1 - площадь упорной поверхности, необходимая для обеспечения допустимой нагрузки от момента свинчивания, мм2. |
Сравнивают диаметры фаски, рассчитанные по этапам 1 и 2 для каждого наружного диаметра, указанного в [2] (таблица 14), для данного соединения. Выбирают максимальный диаметр фаски из рассчитанных по этапам 1 и 2 диаметров фаски для данного наружного диаметра соединения. Наименьшие наружный диаметр соединения и диаметр фаски, указанные в таблице 3, являются наименьшими наружным диаметром соединения и диаметром фаски, рекомендуемыми для каждого соединения, независимо от применяемой методики расчета. Использование меньших диаметров фаски приведет к напряжению на упорных поверхностях, превышающему заданный минимальный предел текучести материала, при несопрягающихся максимальном наружном диаметре и базовом внутреннем диаметре соединения. При свинчивании соединений меньшего наружного диаметра, чем указанный в [2] (таблица 14), необходимо выбрать по таблице 3 наименьший диаметр фаски, превышающий размер наружного диаметра инструмента. В этом случае, для каждого уменьшения наружного диаметра на 6,35 мм необходимо определить другой диаметр фаски вычитанием 1,59 мм из меньшего наружного диаметра. Диаметр фаски рассчитывают для каждых 6,35 мм уменьшения наружного диаметра соединения. Для уменьшения наружного диаметра менее 6,35 мм диаметры фаски принимаются равными диаметрам фаски для меньшего наружного диаметра. Пример Для соединения NC46 первое расчетное значение наружного диаметра соединения D равно 165,10 мм с диаметром фаски Df, равным 154,79 мм. Следующее расчетное значение D равно 171,45 мм. Для D от 165,10 до 171,45 мм Df остается равным 154,79 мм. То есть: - для D 166,6 мм Df равен 154,79 мм; - для D 168,28 мм Df равен 154,79 мм; - для D 169,80 мм Df также равен 154,79 мм; - для D 171,45 мм Df пересчитывается. Для наружного диаметра соединения, превышающего максимальный наружный диаметр соединения, указанный в таблице 3, диаметр фаски рассчитывают добавлением 4,76 мм к максимальному диаметру фаски, указанному в таблице 3, для каждого увеличения наружного диаметра на 6,35 мм. При несопрягающихся наружных диаметрах муфтового и ниппельного концов внутренний диаметр соединения не может быть менее базового внутреннего диаметра соединения, указанного в таблице 3, для обеспечения уровня напряжения на упорных поверхностях менее заданного минимального предела текучести. Примечания 1 Диаметры фасок, рассчитанные по этапу 1, являются номинальными и округляются в большую или меньшую сторону до ближайших 0,40 мм. 2 Диаметры фасок, рассчитанные по этапу 2, являются минимальными и округляются в большую сторону до ближайших 0,40 мм, затем увеличиваются на 0,40 мм для получения номинальных значений. |
D.4.5 Внутренний диаметр цилиндрического участка разгрузочной расточки на муфте DCB, мм, и расстояние от упорного торца муфтового конца до конца сбега резьбы на разгрузочной расточке Lx, мм (см. рисунок 8) рассчитывают по следующим формулам:
DCB = Dc + LGPK + H - 2fr - LxK, (D.19)
Lx = LPC - 12,7, (D.20)
где Dc - средний диаметр резьбы в основной плоскости, мм;
LGP - расстояние от упорного уступа ниппельного конца до основной плоскости, мм;
K - конусность резьбы, мм/мм;
H - высота исходного профиля резьбы, мм;
fr - срез по впадинам профиля резьбы изделия, мм;
LPC - длина конуса ниппельного конца, мм.
D.4.6 Расстояние от упорного торца муфтового конца до разгрузочной канавки LBG, мм, и внутренний диаметр разгрузочной канавки на муфтовом конце DBG, мм (см. рисунок 10) рассчитывают по следующим формулам
LBG = LPC - 9,52, (D.21)
DBG = Dc - K(LBG - LGP) + 2B, (D.22)
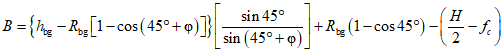 , (D.23)
где LPC - длина конуса ниппельного конца, мм;
Dc - средний диаметр резьбы в основной плоскости, мм;
K - конусность резьбы, мм/мм;
LGP - расстояние от упорного уступа ниппельного конца до основной плоскости, мм;
B - глубина разгрузочной канавки на муфтовом конце, измеряемая относительно среднего диаметра резьбы в плоскости, перпендикулярной к оси резьбы, указанная в таблице D.2, мм;
hbg - глубина разгрузочной канавки на муфтовом конце, измеряемая перпендикулярно к образующей внутреннего диаметра резьбы и равная 5,16 мм для всех видов профиля резьбы, мм;
Rbg - радиус скругления углов разгрузочной канавки на муфтовом конце, мм;
 - угол уклона резьбы, равный половине угла между образующими резьбового конуса, градус;
H - высота исходного профиля резьбы, мм;
fc - срез по вершинам профиля резьбы изделия, мм.
Таблица D.2
Профиль резьбы | Конусность резьбы K, мм/мм |  , +/- 0,75° | Глубина разгрузочной канавки на ниппельном конце A, мм | Глубина разгрузочной канавки на муфтовом конце B, мм |
V-038R | 1/6 | 30° | 4,064 | 3,24 |
V-038R | 1/4 | 30° | 5,080 | 2,97 |
V-040 | 1/4 | 30° | 5,588 | 2,97 |
V-050 | 1/4 | 30° | 5,080 | 2,64 |
V-050 | 1/6 | 30° | 4,445 | 2,91 |
V-055 | 1/8 | 30° | - | 4,08 |
D.4.7 Наружный диаметр разгрузочной канавки на ниппельном конце DSRG, мм (см. рисунок 9) вычисляют по формуле
DSRG = Dc - H + 2fr - A, (D.24)
где Dc - средний диаметр резьбы в основной плоскости, мм;
H - высота исходного профиля резьбы, мм;
fr - срез по впадинам профиля резьбы изделия, мм;
A - глубина разгрузочной канавки на ниппельном конце, мм.
D.5 Геометрические параметры калибров
D.5.1 Наружный диаметр резьбы калибра-пробки в основной плоскости DMP, мм (см. рисунки 19 и 20):
DMP = DC + (H - 2fcg). (D.25)
D.5.2 Внутренний диаметр резьбы калибра-кольца в основной плоскости DMR, мм (см. рисунки 19 и 20):
DMR = DC - (H - 2fcg). (D.26)
D.5.3 Компенсированная длина резьбы для настройки прибора измерения шага резьбы, Lct, мм (см. таблицу 6):
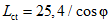 . (D.27)
D.5.4 Наружный диаметр сферического наконечника прибора для измерения конусности и шага резьбы db, мм (см. таблицу 6):
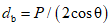 . (D.28)
D.5.5 Высота профиля резьбы калибра hg, мм (см. рисунок 18):
hg = H - fcg - frg. (D.29)
D.5.6 Срез по вершинам профиля резьбы калибра fcg, мм, для резьбы V-038R, V-040, V-050 со скругленной впадиной радиусом R (см. рисунок 18):
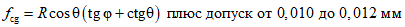 . (D.30)
D.5.7 Срез по вершинам профиля резьбы калибра fcg, мм, для резьбы V-055 с плоской впадиной (см. рисунок 18):
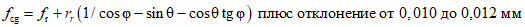 , (D.31)
frg = fcg. (D.32)
(справочное)
Большинство резьбовых упорных соединений, на которые распространяется настоящий стандарт, взаимозаменяемы с соединениями по ГОСТ 28487. Геометрические параметры соединений, на которые распространяется настоящий стандарт, и соединений по ГОСТ 28487 эквиваленты, незначительные различия имеются только в отношении предельных отклонений. Эквивалентные резьбовые упорные соединения, на которые распространяется настоящий стандарт, и соединения по ГОСТ 28487 приведены в таблице E.1. Таблица E.1 Эквивалентные резьбовые упорные соединения | |||||
Настоящий стандарт | ГОСТ 28487 | Настоящий стандарт | ГОСТ 28487 | ||
NC10 | З-30 | NC44 | З-118 | ||
NC12 | З-35 | 4 1/2 FH | З-121 | ||
NC13 | З-38 | NC46 | З-122 | ||
NC16 | З-44 | NC50 | З-133 | ||
NC23 | З-65 | 5 1/2 REG | З-140 | ||
1 REG | - | 5 1/2 FH | З-147 | ||
1 1/2 REG | - | NC56 | З-149 | ||
2 3/8 REG | З-66 | 6 5/8 REG | З-152 | ||
NC26 | З-73 | - | З-161 | ||
2 7/8 REG | З-76 | NC61 | З-163 | ||
NC31 | З-86 | 6 5/8 FH | З-171 | ||
3 1/2 REG | З-88 | 7 5/8 REG | З-177 | ||
NC35 | З-94 | NC70 | З-185 | ||
3 1/2 FH | З-101 | - | З-189 | ||
NC38 | З-102 | 8 5/8 REG | З-201 | ||
NC40 | З-108 | NC77 | З-203 | ||
4 1/2 REG | З-117 | ||||
(справочное)
ДЛЯ РЕЗЬБОВЫХ УПОРНЫХ СОЕДИНЕНИЙ
В таблицах F.1 - F.4 приведен перечень (по состоянию на 2005 г.) сертификационных агентств и имеющихся у них региональных эталонных калибров API, взаимозаменяемых с первичными эталонными калибрами API, находящимися в NIST.
Таблица F.1
Регистрационные номера эталонных калибров
для соединений типа NC
Организация | Соединения типа NC | ||||||||||
NC26 | NC31 | NC35 | NC38 | NC40 | NC44 | NC46 | NC50 | NC56 | NC61 | NC70 | |
Регистрационные номера первичных эталонных калибров | |||||||||||
Национальный институт стандартов и технологий, Гайтерсбург, MD 20899, США | 4401 | 4402 | 7000 | 4403 | 3005 | 7001 | 4404 | 4405 | 7002 | 7003 | 7004 |
Регистрационные номера региональных эталонных калибров | |||||||||||
Измерительные приборы и режущий инструмент, Чэнду, КНР | - | - | - | 7831 | - | - | - | 7832 | - | - | - |
Национальный институт промышленной технологии, Буэнос-Айрес, Аргентина | 7012 | 7013 | - | 7014 | 8082 | - | 7015 | 7016 | 1148 | - | - |
Национальный институт метрологии, стандартизации и промышленного качества, Рио-де-Жанейро, Бразилия | 7847 | 7848 | - | 7849 | 7850 | - | 7851 | 7852 | - | - | - |
РМС Одинокая звезда, Уиллоуби, Огайо, США | 10742 | 10724 | 8058 | 10400 | 10744 | 8061 | 10725 | 10395 | - | 8065 | - |
Национальный институт метрологии, Пекин, КНР | 7834 | 7835 | 7836 | 7837 | 7838 | 7839 | 7840 | 7841 | 7842 | 7843 | 7844 |
Национальная физическая лаборатория, Теддингтон, Великобритания | 8939 | 8947 | 7008 | 8954 | 3007 | 7009 | 8952 | 8938 | 7010 | 7011 | 8937 |
Национальная исследовательская лаборатория, Ибараки, Япония | - | 4420 | - | 4421 | - | - | 4422 | - | - | - | |
ТГРС Китайская национальная нефтегазовая корпорация, Баоцзи, КНР | 1706 | 1705 | 1707 | 1708 | 1709 | 1710 | 10602 | 1702 | 1711 | 1712 | 1713 |
Таблица F.2
Регистрационные номера эталонных калибров
для соединений с правой резьбой типа REG
Организация | Соединения с правой резьбой | |||||||
2 3/8 REG | 2 7/8 REG | 3 1/2 REG | 4 1/2 REG | 5 1/2 REG | 6 5/8 REG | 7 5/8 REG | 8 5/8 REG | |
Регистрационные номера первичных эталонных калибров | ||||||||
Национальный институт стандартов и технологий, Гайтерсбург, MD 20899, США | 1101 | 1102 | 1103 | 1104 | 1105 | 1700 | 1142 | 1701 |
Регистрационные номера региональных эталонных калибров | ||||||||
Институт национальной промышленной технологии, Буэнос-Айрес, Аргентина | 1148 | 1149 | 1150 | 6501 | 6502 | 6503 | 6504 | - |
Национальный институт метрологии, стандартизации и промышленного качества, Рио-де-Жанейро, Бразилия | 7856 | 7875 | 7876 | 7877 | 7878 | 7879 | 7880 | - |
Китайский национальный инструмент | - | - | 10615 | - | 10608 | - | - | - |
РМС Одинокая звезда, Уиллоуби, Огайо, США | 1122 | 1123 | 1124 | 1125 | 1126 | P-46403 и R-46161 | 10712 | 1128 |
Национальный институт метрологии, Пекин, КНР | - | 10605 | 10601 | 10607 | 10617 | - | 10609 | 10619 |
Национальная физическая лаборатория, Теддингтон, Великобритания | 8945 | 8946 | 8948 | 8953 | 8951 | 8950 | 1146 | 1147 |
Национальная научно-исследовательская лаборатория, Ибараки, Япония | - | - | - | 1143 | 1144 | 1145 | - | - |
Национальная лаборатория измерения, Линдфилд, Новый Южный Уэльс, Австралия | - | 6022 | 6023 | 6024 | - | 6025 | - | - |
ТГРС Китайская национальная нефтегазовая корпорация, Баоцзи, КНР | 1714 | 1731 | 1715 | 1704 | 1716 | 1717 | 1718 | 1719 |
Таблица F.3
для соединений с левой резьбой типа REG
Организация | Соединения с левой резьбой | |||||||
2 3/8 REG LH | 2 7/8 REG LH | 3 1/2 REG LH | 4 1/2 REG LH | 5 1/2 REG LH | 6 5/8 REG LH | 7 5/8 REG LH | 8 5/8 REG LH | |
Регистрационные номера первичных эталонных калибров | ||||||||
Национальный институт стандартов и технологий, Гайтерсбург, MD 20899, США | 1751 | 1752 | 1753 | 1754 | 1755 | 1756 | 1779 | 1757 |
Регистрационные номера региональных эталонных калибров | ||||||||
Национальный институт метрологии, стандартизации и промышленного качества, Рио-де-Жанейро, Бразилия | 7881 | 7882 | 7883 | 7884 | 7885 | 7886 | - | - |
РМС Одинокая звезда, Уиллоуби, Огайо, США | 1758 | 1759 | 1760 | 1761 | 1762 | 1763 | - | 1764 |
Национальный институт метрологии, Пекин, КНР | - | - | - | - | 7890 | - | - | |
Национальная физическая лаборатория, Теддингтон, Великобритания | 1771 | 1772 | 1773 | 8940 | - | 8966 | - | - |
Национальная лаборатория измерения, Линдфилд, Новый Южный Уэльс, Австралия | - | - | - | 1916 | - | - | - | |
ТГРС Китайская национальная нефтегазовая корпорация, Баоцзи, КНР | 1724 | 1725 | 1726 | - | 1727 | 1728 | 1729 | 1730 |
Таблица F.4
для соединений типа FH
Организация | Соединения типа FH | |||
3 1/2 FH <a> | 4 1/2 FH <a> | 5 1/2 FH | 6 5/8 FH | |
Регистрационные номера первичных эталонных калибров | ||||
Национальный институт стандартов и технологий, Гайтерсбург, MD 20899, США | 3001 | 3002 | 3003 | 3004 |
Регистрационные номера региональных эталонных калибров | ||||
Институт национальной промышленной технологии, Буэнос-Айрес, Аргентина | - | - | 3031 | 3032 |
Национальный институт метрологии, стандартизации и промышленного качества, Рио-де-Жанейро, Бразилия | 7853 | 7854 | 7855 | - |
РМС Одинокая звезда, Уиллоуби, Огайо, США | - | - | 3027 | - |
Национальный институт метрологии, Пекин, КНР | 10620 | 10612 | 7845 | 10613 |
Национальная физическая лаборатория, Теддингтон, Великобритания | 8949 | 8957 | 8955 | 3010 |
Национальная научно-исследовательская лаборатория, Ибараки, Япония | 3027 | 3028 | 3030 | - |
Национальная лаборатория измерения, Линдфилд, Новый Южный Уэльс, Австралия | - | 3228 | - | |
ТГРС Китайская национальная нефтегазовая корпорация, Баоцзи, КНР | 1720 | 1721 | 1703 | 1722 |
(справочное)
СТАНДАРТОВ МЕЖДУНАРОДНЫМ СТАНДАРТАМ, ИСПОЛЬЗОВАННЫМ
В КАЧЕСТВЕ ССЫЛОЧНЫХ В ПРИМЕНЕННОМ МЕЖДУНАРОДНОМ СТАНДАРТЕ
Таблица ДА.1
Обозначение ссылочного межгосударственного стандарта | Степень соответствия | Обозначение и наименование ссылочного международного стандарта |
(ISO 11961:2008) | MOD | ISO 11961:2008 "Нефтяная и газовая промышленность. Трубы бурильные стальные" |
Примечание - В настоящей таблице использовано следующее условное обозначение степени соответствия стандартов: - MOD - модифицированный стандарт. | ||
(справочное)
ПРИМЕНЕННОГО В НЕМ МЕЖДУНАРОДНОГО СТАНДАРТА
Таблица ДБ.1
Структура настоящего стандарта | Структура международного стандарта ISO 10424-2 | ||||
Раздел | Подраздел | Пункт | Раздел | Подраздел | Пункт |
- | - | 1 | - | - | |
- | - | 3 | - | - | |
- | - | 4 | 4.1, 4.2 | - | |
- | 4.3 | 4.3.2 | |||
- | 4.3.1 | ||||
- | - | - | 5 | - | - |
- | 6 | 6.1 | 6.1.5 - 6.1.7 | ||
6.1.1, 6.1.9 | |||||
6.1.2 | |||||
6.1.4 | |||||
6.1.8 | |||||
6.2 | - | ||||
6.3 | - | ||||
- | - | - | |||
- | 7 | 7.1 - 7.3 | - | ||
- | - | 7.4 | - | ||
- | 7.5 | - | |||
- | 7.6 | - | |||
- | 8 | 8.1 - 8.6 | - | ||
- | - | - | |||
- | 9 | 9.1 | - | ||
- | 9.2 | 9.2.1 | |||
9.2.2 - 9.2.7 | |||||
- | |||||
9.2.8 | |||||
- | 10 | 10.1 - 10.3 | - | ||
- | - | 10.4 | - | ||
Приложения | - | Приложения | A | ||
- | B | ||||
C | |||||
D | |||||
- | E | ||||
F | |||||
- | G | ||||
H | |||||
I | |||||
J | |||||
- | |||||
- | |||||
Рисунки | Рисунки | 3 | |||
4 | |||||
1 | |||||
2 | |||||
5 - 21 | |||||
Таблицы | Таблицы | 2 | |||
1 | |||||
3 - 12 | |||||
ИСО 11961 (ISO 11961) | Нефтяная и газовая промышленность. Трубы бурильные стальные (Petroleum and natural gas industries - Steel drill pipe) | |
ИСО 10424-1 (ISO 10424-1) | Нефтяная и газовая промышленность. Оборудование для вращательного бурения. Часть 1. Элементы бурильного инструмента для вращательного бурения (Petroleum and natural gas industries - Rotary drilling equipment - Part 1: Rotary drill stem elements) | |
API RP 7G | Рекомендуемая технология разработки и эксплуатационных ограничений бурильной колонны (Recommended practice for drill stem design and operating limits) | |
ИСО 10424-2 (ISO 10424-2) | Нефтяная и газовая промышленность. Оборудование для вращательного бурения. Часть 2. Нарезание резьбы и контроль калибрами упорных резьбовых соединений (Petroleum and natural gas industries - Rotary drilling equipment - Part 2: Threading and gauging of rotary shouldered thread connections) |
УДК 621.774:622.23/24:006.354 | МКС 23.040.10 | ОКПД2 24.20.12.130 |
Ключевые слова: трубы бурильные, элементы бурильной колонны, резьба, резьбовое упорное соединение, калибры, ниппельный конец, муфтовый конец, упорные уплотнительные поверхности, размеры, предельные отклонения, допуски, контроль | ||
Вернуться в "Каталог нормативных документов"
Источник информации: https://internet-law.ru/documents/prod/gost_gosudarstvennyj-standart/3/gost_15487.html
На правах рекламы:
|
© Антон Серго, 1998-2026.
|
Разработка сайта |
|