

Полное меню
- Актуальное
законодательство - Интернет
и право- - Рассылка ''Закон есть закон''
- - Форум сайта (архив)
- - Законодательство
- - Судебная практика (необычная)
- - Судебная практика (авторская)
- - Процедура UDRP и и решения WIPO
- - Книги серии ''Интернет и Право''
- - Книги в открытом доступе
- - Учебный курс ''Интернет и Право''
- - Учебный курс ''Доменные споры''
- - Литература по ''Интернет и Право''
- - Литература по интел. собственности
- - Научный уголок (работы гостей)
- - Авторские публикации
- Информационные
материалы - ЮРИДИЧЕСКИЕ
УСЛУГИ- - Перечень юридических услуг
- - Карта юридических услуг
- - Юридическая консультация
- - Доменные споры (RU), авторское право
- - Международный суд по доменам (COM)
- - Защита прав на маркетплейсе (WB, Ozon)
- - Защита прав в соцсетях (Vk, Ok, FB)
- - Купля-продажа домена, сайта, ПО
- - Досудебное урегулирование конфликта
- - Защита чести и деловой репутации
- - Отмена блокировки сайта/домена РКН
- - ФАС: товарные знаки, авторское право
- - Регистрация ПО/сайта (Роспатент)
- - Юридическая проверка домена
- - Нотариальное заверение сайтов
- - Способы и формы оплаты услуг
- - Мы в СМИ
- - О компании, клиенты
- - Наши дела и победы
- - Контакты и реквизиты
- Информация
о сайте -


ОписаниеИсточник публикации В данном виде документ опубликован не был. Первоначальный текст документа опубликован в издании М.: Издательство стандартов, 1989. Информацию о публикации документов, создающих данную редакцию, см. в справке к этим документам. Примечание к документу Документ утратил силу на территории Российской Федерации с 01.01.2009 в связи с изданием Приказа Ростехрегулирования от 29.11.2007 N 339-ст. Взамен введен в действие ГОСТ Р 52781-2007. С 01.07.2003 до вступления в силу технических регламентов акты федеральных органов исполнительной власти в сфере технического регулирования носят рекомендательный характер и подлежат обязательному исполнению только в части, соответствующей целям, указанным в п. 1 ст. 46 Федерального закона от 27.12.2002 N 184-ФЗ. Изменение N 3, утв. Постановлением Госстандарта СССР от 18.02.1992 N 164, введено в действие с 01.10.1992. Взамен ГОСТ 2424-75. Название документа "ГОСТ 2424-83. Государственный стандарт Союза ССР. Круги шлифовальные. Технические условия" (утв. и введен в действие Постановлением Госстандарта СССР от 26.06.1983 N 3489) (ред. от 18.02.1992) "ГОСТ 2424-83. Государственный стандарт Союза ССР. Круги шлифовальные. Технические условия"
|
|||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||

Список изменяющих документов (в ред. Изменения N 1, утв. в июне 1985 г., Изменения N 2, утв. в январе 1989 г., Изменения N 3, утв. Постановлением Госстандарта СССР от 18.02.1992 N 164) |
ОКП 39 8100
Срок действия
с 1 января 1985 года
до 1 июля 1995 года
1. РАЗРАБОТАН И ВНЕСЕН Министерством станкостроительной и инструментальной промышленности СССР.
ИСПОЛНИТЕЛИ: В.С. Буров; Н.И. Григорьева; Г.А. Григорьев; А.А. Жулев; В.П. Зинченко; Н.А. Кочергина; З.И. Кремень; С.Ф. Силищев; В.Н. Тырков; С.М. Федотова; И.А. Фоломеева; Н.В. Харченко; М.И. Шаварина; М.Г. Эфрос.
2. УТВЕРЖДЕН И ВВЕДЕН В ДЕЙСТВИЕ Постановлением Государственного комитета СССР по стандартам от 26.06.1983 N 3489.
3. Срок проверки - 1988 г., периодичность проверки - 5 лет.
4. Стандарт полностью соответствует СТ СЭВ 556-77 - СТ СЭВ 558-77, СТ СЭВ 560-77, СТ СЭВ 561-77, СТ СЭВ 565-77, СТ СЭВ 2941-81, СТ СЭВ 2943-81, СТ СЭВ 6287-88.
5. Стандарт соответствует международному стандарту ИСО 525-86 в части обозначений типов и размеров кругов.
6. ВЗАМЕН ГОСТ 2424-75.
7. ССЫЛОЧНЫЕ НОРМАТИВНО-ТЕХНИЧЕСКИЕ ДОКУМЕНТЫ
Обозначение НТД, на который дана ссылка | Номер пункта | ||||
| |||||
ГОСТ 1050-74 | |||||
| |||||
ГОСТ 1435-74 | |||||
ГОСТ 3060-86 | |||||
| |||||
ГОСТ 18118-79 | |||||
ГОСТ 19202-80 | |||||
ГОСТ 21323-75 | |||||
| |||||
ГОСТ 25961-83 | |||||
| |||||
8. ПЕРЕИЗДАНИЕ (1989 г.) С ИЗМЕНЕНИЯМИ N 1, 2, утвержденными в июне 1985 г., январе 1989 г. (ИУС 9-85, 4-89).
9. Проверен в 1988 г. Срок действия продлен до 01.07.95 (Постановление Госстандарта СССР от 27.01.1989 N 127).
Настоящий стандарт распространяется на шлифовальные круги общего применения на керамической (К), бакелитовой (Б), вулканитовой (В) связках, изготавливаемые для нужд народного хозяйства и экспорта.
(в ред. Изменения N 3, утв. Постановлением Госстандарта СССР от 18.02.1992 N 164)
Стандарт не распространяется на отрезные круги, обдирочные круги зернистостей 63 и более, круги типов 1 и 5 для ручных машин и хозяйственного назначения.
(Измененная редакция, Изм. N 1, 2)
Требования настоящего стандарта в части разд. 1, 2 (кроме п. 2.2), 4, 5 и п. 3.4 являются обязательными, другие требования - рекомендуемыми.
(абзац введен Изменением N 3, утв. Постановлением Госстандарта СССР от 18.02.1992 N 164)
1.1. Круги должны изготовляться следующих типов:
1 - прямого профиля;
4 - с двусторонним коническим профилем;
3 - с коническим профилем;
5 - с выточкой;
23 - с конической выточкой;
7 - с двусторонней выточкой;
2 - кольцевые;
6 - чашечные цилиндрические;
11 - чашечные конические;
12 и 14 - тарельчатые;
36 - с запрессованными крепежными элементами;
10 - с двусторонней выточкой и ступицей;
26 - с двусторонней конической выточкой.
(Измененная редакция, Изм. N 2).
1.1а. Обозначения типов кругов и размеров кругов ранее действовавших и по настоящему стандарту должны соответствовать указанным в обязательном Приложении 2.
1.1б. Обозначения профилей для кругов типов 1, 5, 7 должны соответствовать указанным в рекомендуемом Приложении 3.
1.1а, 1.1б. (Введены дополнительно, Изм. N 2)
Тип 1
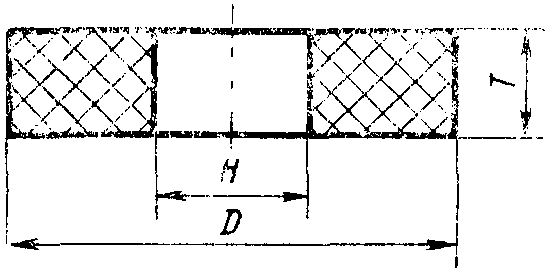
мм
D | T | H | D | T | H |
3 | 6,0; 8,0; 10,0 | 1,0 | 8 | 6,0; 8,0; 10,0; 13,0; (16,0) | 3,0 |
4 | 1,0; 1,3; 1,6; 2,0; 2,5; 3,2; 4,0; 5,0; 6,0; 8,0; 10,0 | 1,6 | |||
(6,0); (10,0); 16,0 | 4,0 | ||||
10 | 3,2; 4,0; 5,0; 6,0; 8,0; 10,0; 13,0; 16,0; 20,0 | 3,0 | |||
5 | 8,0 | 2,0 | |||
2,0 | |||||
(6,0); (10,0); 13,0; 16,0 | 4,0 | ||||
6 | 6,0; 8,0; 10,0 | 1,6 | |||
2,0; 2,5; 3,2; 4,0; 5,0; 6,0; 8,0; 10,0; 13,0 | 2,0 | 13 | 3,2; 4,0; 5,0; 6,0; 8,0; 10,0; 13,0; 16,0; 20,0 |
Продолжение табл. 1
мм
D | T | H | D | T | H |
13 | 10,0; 13,0; 16,0; 20,0 | 6,0 | 50 | 6,0; 8,0; 10,0; 13,0; 16,0; 20,0; 25,0; 32,0; 40,0; 50,0; 63,0 | 16,0 |
16 | 3,2; 4,0; 5,0; 6,0; 8,0; 10,0; 13,0; 16,0; 20,0; 25,0; 32,0; 40,0 | ||||
63 | 3,2; 4,0; 5,0; 6,0; 8,0; 10,0; 13,0 | 10,0 | |||
20 | 4,0; 5,0; 6,0; 8,0 10,0; 13,0; 16,0; 20,0; 25,0; 32,0; 40,0 | ||||
13,0 | 16,0 | ||||
6,0; 8,0; 10,0; 13,0; 16,0; 20,0; 25,0; 32,0; 40,0; 50,0; 63,0 | 20,0 | ||||
(16,0); 25,0; 32,0 | 8,0 | ||||
25 | 3,2; 4,0; 5,0; 6,0; 8,0; 10,0; 13,0; 16,0; 20,0; 25,0; 32,0; 40,0; | 6,0 | |||
80 | 3,2; 4,0; 5,0; 6,0; 8,0; 10,0; 13,0; 16,0; 20,0; 25,0; 32,0; 40,0; 50,0; 63,0; 80,0; 100,0 | ||||
13,0; 16,0; 20,0; 25,0; 32,0; 40,0 | 8,0 | ||||
16,0; 20,0; 25,0; 32,0 | 10,0 | 3,2; 4,0; 5,0; 6,0; 8,0; 10,0; 13,0; 16,0; 20,0; 25,0; 32,0; 40,0; 50,0; 63,0 | 32,0 | ||
32 | 6,0; 8,0; 10,0; 13,0; 16,0; 20,0; 25,0; 32,0; 40,0 | ||||
100 | 4,0; 5,0; 6,0; 8,0; 10,0 | 13,0 | |||
2,5; 3,2; 4,0; 5,0; 6,0; 8,0; 10,0 | 6,0 | ||||
4,0; 5,0; 6,0; 8,0; 10,0; 13,0; 16,0; 20,0; 25,0; 32,0; 40,0; 50,0; 63,0; 80,0; 100,0 | 20,0 | ||||
(6,0); 8,0; 10,0; 13,0; 16,0; 20,0; 25,0; 32,0; 40,0 | 13,0 | ||||
40 | 6,0; 8,0; 10,0 | 6,0 | 4,0; 5,0; 6,0; 8,0; 10,0; 13,0; 16,0; 20,0; 25,0; 32,0; 40,0; 50,0; 63,0; 80,0 | 32,0 | |
2,0; 2,5; 3,2; 4,0; 5,0; 6,0; 8,0; 10,0 | 8,0; 10,0 | ||||
6,0; 8,0; 10,0; 13,0; 16,0; 20,0; 25,0; 32,0; 40,0 | 13,0 | 125 | 4,0; 5,0; 6,0; 8,0; 10,0; 13,0; 16,0; 20,0; 25,0; 32,0; 40,0; 50,0; 63,0 | 32,0 | |
32,0; 40,0; 50,0; 63,0 | 16,0 | ||||
(6,0); (8,0); (10,0); (13,0); (16,0); 20,0; (25,0); (32,0); (40,0); (50,0); (63,0) | 20,0 | ||||
50 | 4,0; 5,0 | 10,0 | |||
(6,0); (8,0); 10,0; 13,0; (16,0); (20,0); (25,0); (32,0); 40,0; (50,0) | 13,0 | ||||
(6,0); (8,0); (10,0); (13,0); (16,0); (20,0); 25,0; 32,0; 40,0; 50,0; 63,0; 80,0; 100,0 | 51,0 |
Продолжение табл. 1
мм
D | T | H | D | T | H |
150 | 4,0; 5,0; 6,0; 8,0; 10,0; 13,0; 16,0; 20,0; 25,0; 32,0; 40,0; 50,0; (63,0) | 20,0; 32,0 | 300 | 6,0; 8,0; 10,0; 13,0; 16,0; 20,0; 25,0; 32,0; 40,0; 50,0; 63,0; 80,0; 100,0; 125,0; (150,0); 160,0; 200,0 | 32,0; 76,0 |
6,0; 8,0; 10,0; 13,0; 16,0; 20,0; 25,0; 32,0; 40,0; 50,0; 63,0; 80,0; 100,0 | 51,0 | ||||
2,5; 3,2; 4,0; 5,0; 6,0; 8,0; 10,0; 13,0; 16,0; 20,0; 25,0; 32,0; 40,0; 50,0; 63,0; 80,0; 100,0; 125,0; (150,0); 160,0; 200,0 | 127,0 | ||||
175 | 5,0; 6,0; 8,0; 10,0; 13,0; 16,0; 20,0; 25,0; 32,0; 40,0; 50,0 | 32,0 | |||
200 | 3,2; 4,0; 5,0; 6,0; 8,0; 10,0; 13,0; 16,0; 20,0; 25,0; 32,0; 40,0; 50,0; 63,0; 80,0 | ||||
350 | 32,0; 40,0; 50,0 | 76,0 | |||
5,0; 6,0; 8,0; 10,0; 13,0; 16,0; 20,0; 25,0; 32,0; 40,0; 50,0; 63,0; 80,0; 100,0; 125,0; (150,0); 160,0; 200,0 | 127,0; 203,0 | ||||
6,0; 8,0; 10,0; 13,0; 16,0; 20,0; 25,0; (32,0); (40,0); (50,0); (63,0); (80,0); (100,0) | 51,0 | ||||
4,0; 5,0; 6,0; 8,0: 10,0; 13,0; 16,0; 20,0; 25,0; 32,0; 40,0; 50,0; 63,0; 80,0; 100,0; 125,0; (150,0); 160,0; 200,0 | 76,0 | 400 | 6,0; 8,0; 10,0; 13,0; 16,0; 20,0; 25,0; 32,0; 40,0; 50,0; 63,0; 80,0; 100,0; (125,0); (150,0); 160,0; 200,0 | 127,0 | |
250 | 6,0; 8,0; 10,0; 13,0; 16,0; 20,0; 25,0; 32,0; 40,0; 50,0; 63,0 | 32,0; 51,0 | 4,0; 5,0; 6,0; 8,0; 10,0; 13,0; 16,0; 20,0; 25,0; 32,0; 40,0; 50,0; 63,0; 80,0; 100,0; (125,0); (150,0); 160,0; 200,0 | 203,0 | |
2,5; 3,2; 4,0; 5,0; 6,0; 8,0; 10,0; 13,0; 16,0; 20,0; 25,0; 32,0; 40,0; 50,0; 63,0; (80,0), (100,0); (125,0) | 76,0 | ||||
450 | 6,0; 8,0; 10,0; 13,0; 16,0; 20,0; 25,0; 32,0; 40,0; 50,0; 63,0; 80,0 | 127,0 | |||
2,5; 3,2; 4,0; 5,0; 6,0; 8,0; 10,0; 13,0; 16,0; 20,0; 25,0; 32,0; 40,0; 50,0; 63,0; 80,0; 100,0; 125,0; (150,0); 160,0 | 127,0 | ||||
6,0; 8,0; 10,0; 13,0; 16,0; 20,0; 25,0; 32,0; 40,0; 50,0; 63,0; 80,0; 100,0 | 203,0 |
Окончание табл. 1
мм
D | T | H | D | T | H |
500 | 10,0; 13,0; 16,0; 20,0; 25,0; 32,0; 40,0; 50,0; 63,0; 80,0; 100,0; 125,0; (150,0); 160,0; 200,0 | 203,0 | 600 | 10,0; 13,0; 16,0; 20,0; 25,0; 32,0; 40,0; 50,0; 63,0; 80,0; 125,0; 160,0; 200,0 | 203,0 |
8,0; 10,0; 13,0; 16,0; 20,0; 25,0; 32,0; 40,0; 50,0; 63,0; 80,0; 100,0; 125,0; (150,0); 160,0; 200,0; 250,0 | 305,0 | 750 | 16,0; 20,0; 25,0; 32,0; 40,0; 50,0; 63,0; 80,0; 100,0; 125,0; (150,0); 160,0; 200,0; (250,0) | 305,0 | |
900 | |||||
600 | |||||
1060 |
--------------------------------
Примечание. Размеры, заключенные в скобки, применять не рекомендуется.
Тип 4
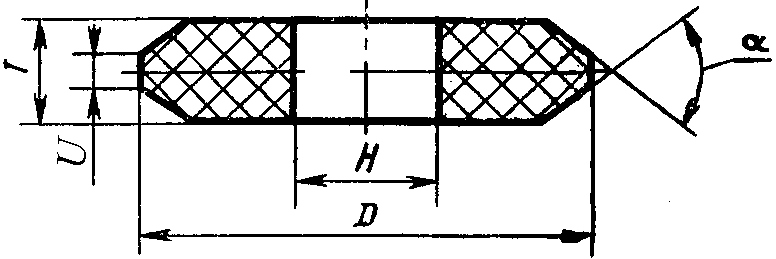
Черт. 2
(черт. 2 в ред. Изменения N 3, утв. Постановлением
Госстандарта СССР от 18.02.1992 N 164)
Таблица 2
Размеры в мм
D | T | H | U (пред. откл. +/- 1,0) |  (пред. откл. +2°) | D | T | H | U (пред. откл. +/- 1,0) |  (пред. откл. +2°) |
250 | 10; 13; 16; 20 | 76 | 4 | 40° | 350 | 32 | 127 | 8 | 40° |
25 | 5; 9 | 400 | 16 | 4 | |||||
300 | 20 | 127 | 5 | ||||||
20; 25; 32 | 5 | ||||||||
25 | 6 | 60° | |||||||
32 | 8 | ||||||||
8; 10; 13 | 203 | 3 | 60° | ||||||
350 | 8 | 160 | 3 | ||||||
13; 25 | 127 | 5 | 40° | 500 | 32 | 8 | 40° |
(в ред. Изменения N 3, утв. Постановлением Госстандарта СССР от 18.02.1992 N 164)
Тип 3
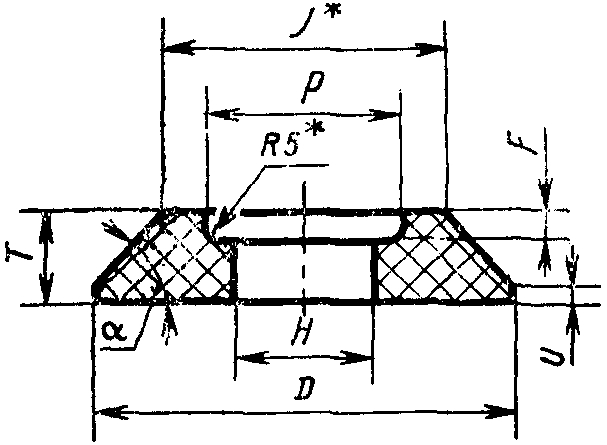
--------------------------------
<*> Размеры для справок.
Черт. 3
Таблица 3
Размеры в мм
D | T | H | P | F (пред. откл. +/- 1,5) | U (пред. откл. +/- 1,0) |  (пред. откл. + 2°) | J | |
Номин. | Пред. откл. | |||||||
63 | 10 | 10 | 20 | + 3,0 | 5 | 3,0 | 20° | 25 |
80 | 6 | 20 | - | - | 2,0 | 15° | 50 | |
8 | 20° | 47 | ||||||
10 | 30° | 53 | ||||||
13 | 35° | 49 | ||||||
100 | 6 | 10° | 55 | |||||
8 | 15° | 55 | ||||||
20° | 67 | |||||||
25° | 75 | |||||||
13 | - | - | - | 3,0 | 20°; 25° | 45; 57 | ||
36 | + 3,0 | 5 | 20° | 45 | ||||
16 | - | - | 2,0 | 35° | 60 | |||
10 | 51 | 65 | 4 | 77 | ||||
125 | 8 | 32 | - | - | 10° | 57 | ||
150 | 82 | |||||||
10 | 35° | 127 | ||||||
16 | 25° | 90 | ||||||
20 | 5,5 | 18° | 61 | |||||
13 | 51 | 80 | + 3,0 | 5 | 2,0 | 20° | 90 | |
175 | 10; 13 | 32 | - | - | - | 10° | 85; 50 | |
200 | 10 | + 3,0 | 8 | 110 | ||||
13 | - | - | 3,0 | 87 | ||||
32; 51 | + 3,0 | 8 | ||||||
16 | 25° | 145 | ||||||
20 | 80 | 30° | 107 | |||||
250 | 6 | 76 | - | - | - | 45° | 238 | |
8 | 234 | |||||||
10 | 230 | |||||||
13 | 224 | |||||||
16 | 32 | - | 3,0 | 10° | 176 | |||
76 | + 3,0 | 15° | 153 | |||||
125 | 5 | 4,0 | 161 | |||||
20 | _ | - | 2,5 | 20° | 154 | |||
25 | 115 | 10 | 127 | |||||
300 | 6 | - | - | 3,0 | 45° | 294 | ||
8 | 290 | |||||||
10 | 286 | |||||||
25 | 115 | 10 | 20° | 179 | ||||
32 | 17 | 141 | ||||||
6 | 127 | - | - | 15° | 278 | |||
8 | 45° | 290 | ||||||
10 | 286 | |||||||
13 | 15° | 226 | ||||||
- | 45° | 274 | ||||||
20 | 180 | + 4,0 | 5 | 3,0 | 30° | 241 | ||
350 | 25 | 127 | - | - | 4,0 | 278 | ||
40 | 76 | 115 | 17 | 20° | 152 | |||
400 | 20 | 127 | - | - | 5,0 | 30° | 348 | |
25 | 331 | |||||||
40 | 279 | |||||||
50 | 76 | 115 | 25 | 20° | 153 | |||
- | - | |||||||
450 | 20 | 127 | - | - | 15° | 338 | ||
25 | 301 | |||||||
32 | 249 | |||||||
500 | 32 | 203 | 30° | 407 | ||||
(в ред. Изменения N 3, утв. Постановлением Госстандарта СССР от 18.02.1992 N 164) | ||||||||
Тип 5
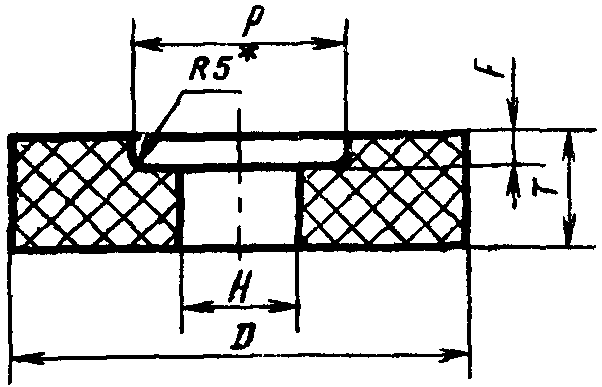
--------------------------------
<*> Размеры для справок.
Черт. 4
Таблица 4
мм
D | T | H | P | F (пред. откл. +/- 1,5) | D | T | H | P | F (пред. откл. +/- 1,5) | ||
Номин. | Пред. откл. | Номин. | Пред. откл. | ||||||||
10 | 13 | 3 | 5 | +2,0 | 6 | 16 | 13 | 6 | 8 | +2,0 | 6 |
13 | 16 | 4 | 6 | 8 | (16) | (10) | (8) | ||||
20 | 10 | 20 | 8 | 10 | |||||||
20 | 16 | 10 | 8 | ||||||||
Продолжение табл. 4
мм
D | T | H | P | F (пред. откл. +/- 1,5) | D | T | H | P | F (пред. откл. +/- 1,5) | ||
Номин. | Пред. откл. | Номин. | Пред. откл. | ||||||||
20 | 20 | 6 | 10; (13) | + 2,0 | 10 | 50 | 25 | 13; (16) | 25 | + 3,0 | (12); 13 |
25 | (12); 13; 18 | ||||||||||
40 | 13 | 20 | |||||||||
32 | 16 | 50 | 30 | ||||||||
40 | 20 | 32 | 16 | ||||||||
25 | 13 | 13 | 6 | 16 | 25 | 20 | |||||
32 | 16 | ||||||||||
16 | 6; (10) | 13; (16) | 8 | ||||||||
63 | 25 | 13 | 31 | 13 | |||||||
20 | 6 | 13 | 10 | ||||||||
32 | 20 | 32 | 16 | ||||||||
25 | (12); 13 | 50 | 30 | ||||||||
30 | 20 | ||||||||||
32 | 16 | 80 | 20 | 40; 50 | 7 | ||||||
32 | 16 | 10 | 16 | 8 | 25 | 13 | |||||
20 | 10 | 32 | 16 | ||||||||
40 | 20 | ||||||||||
25 | (12); 13 | 50 | 25 | ||||||||
32 | 63; 80 | 30 | |||||||||
100 | 25 | 50 | 13 | ||||||||
32 | 16 | ||||||||||
6 | 16 | 40 | 20; (32) | 50; (60) | 20 | ||||||
10 | (16); 20 | ||||||||||
50; 63 | 20 | 50 | 30 | ||||||||
25 | 13 | 13 | 125 | 20 | 32 | 65 | 10 | ||||
32 | 25 | 20 | 62 | 13 | |||||||
32 | 32 | 65 | 16 | ||||||||
40 | 25 | 20 | + 3,0 | (12); 13 | |||||||
50 | 30 | ||||||||||
150 | 25 | 20 | 75 | 13 | |||||||
32 | 16 | 32 | 85 | (12); 13 | |||||||
40 | 20 | ||||||||||
50 | 25 | 32 | 85; 100 | 16 | |||||||
30 | |||||||||||
Окончание табл. 4
мм
D | T | H | P | F (пред. откл. +/- 1,5) | D | T | H | P | F (пред. откл. +/- 1,5) | ||
Номин. | Пред. откл. | Номин. | Пред. откл. | ||||||||
200 | 25 | 32 | 100 | + 3,0 | 13 | 400 | 40 | 203 | 265 | + 6,0 | 20 |
32 | (32); 76 | 125 | + 4,0 | 16 | 50 | 25 | |||||
450 | 50; 63 | 127 | 215 | 13 | |||||||
40 | 76 | 20 | 80 | 25 | |||||||
63; 80 | 30 | 500 | 50; 63 | 203 | 265 | + 6,0 | 13; 20 | ||||
250 | 40 | 150 | 13; 20 | 305 | 375 | 30 | |||||
127 | 200 | 80 | |||||||||
300 | 100 | ||||||||||
50 | 203 | ||||||||||
63 | 30 | 600 | 50; 63 80 | 305 | |||||||
350 | 40; 50 | 127 | 200 | 13; 20 | |||||||
Примечание. Размеры, заключенные в скобки, применять не рекомендуется.
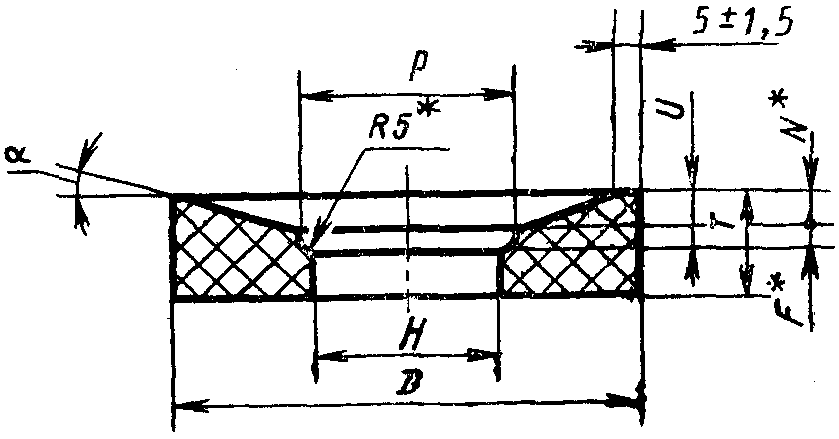
Тип 23
--------------------------------
<*> Размеры для справок.
Черт. 5
Таблица 5
Размеры в мм
D | T | H | P | U (пред. откл. +/- 1,5) |  (пред. откл. +2°) | N | F | |
Номин. | Пред. откл. | |||||||
300 | 50 | 127 | 200 | + 4,0 | 25 | 20° | 18 | 7 |
350 | 265 | + 6,0 | 15 | 10 | ||||
500 | 203 | 375 | 15° | 17 | 8 | |||
600 | 80 | 305 | 35 | 10° | 20 | 15 | ||
750 | 500 | 22 | 13 | |||||
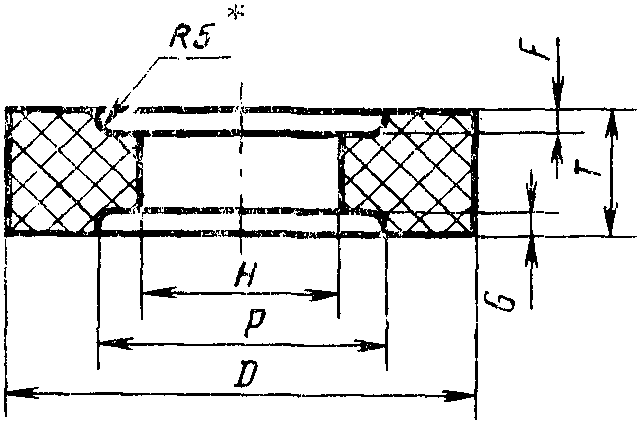
Тип 7
--------------------------------
<*> Размеры для справок.
Черт. 6
Таблица 6
мм
D | T | H | P | F (пред. откл. +/- 1,5) | G (пред. откл. +/- 1,5) | |
Номин. | Пред. откл. | |||||
100 | 25 | 32 | 88 | + 3,0 | 8 | 8 |
125 | 40 | 109 | 16 | 16 | ||
200 | 25 | 184 | + 4,0 | 8 | 8 | |
40 | 16 | 16 | ||||
250 | 80 | 76 | 150 | 20 | 20 | |
(150); 160 | 40 | 35 | ||||
300 | 50; 100 | 127 | 200 | 13 | 13 | |
125 | 25 | 25 | ||||
(150); 160 | 200; 250 | 40 | 35 | |||
200 | 200 | 50; 85 | ||||
250 | 50 | |||||
350 | 50 | 13 | 13 | |||
80 | 20 | 20 | ||||
250 | 20; 25 | 20; 25 | ||||
100 | 200; 250 | 25 | 25 | |||
(150); 160 | 40 | 20 | ||||
200 | 200 | 50 | ||||
250 | 200; 250 | |||||
100 | 203 | 250 | 25 | 25 | ||
125 | 40 | |||||
(150); 160 | 200; 250 | 35 | ||||
200 | 250 | 30; 35 | ||||
400 | 50; (63); (80) | 265 | + 6,0 | 13 | 13; (16); (20) | |
450 | 50 | 13 | ||||
500 | 40 | 203; 305 | 265; (375) | 10 | 10; (20) | |
(50); 63 80 | 16 | (10); 16; (20) | ||||
600; 750 | 50 | 305 | 375 | 13 | 13 | |
63; 80 | 16 | 16 | ||||
100 | 25 | 25 | ||||
900 | 63; 80 | 16 | 16 | |||
100 | 25 | 25 | ||||
Примечание. Размеры, заключенные в скобки, применять не рекомендуется.
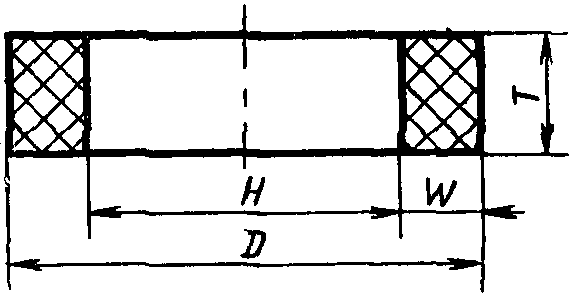
Тип 2
--------------------------------
<*> Размер W для справок.
Черт. 7
Таблица 7
мм
D | T | H | W |
200 | 80 | 76; 125 | 62; 38 |
100 | 160; (150) | 20; 25 | |
300 | 80; 160 | 203 | 48 |
100 | 250 | 25 | |
400 | 63; 125 | 305 | 48 |
450 | 125; (150) | 250; 305; 380 | 100; 72; 35 |
500 | 100; 125; (150) | 400; 380 | 50; 60 |
600 | 100; (150) | 380; 480 | 110; 60 |
Примечание. Размеры, заключенные в скобки, применять не рекомендуется.
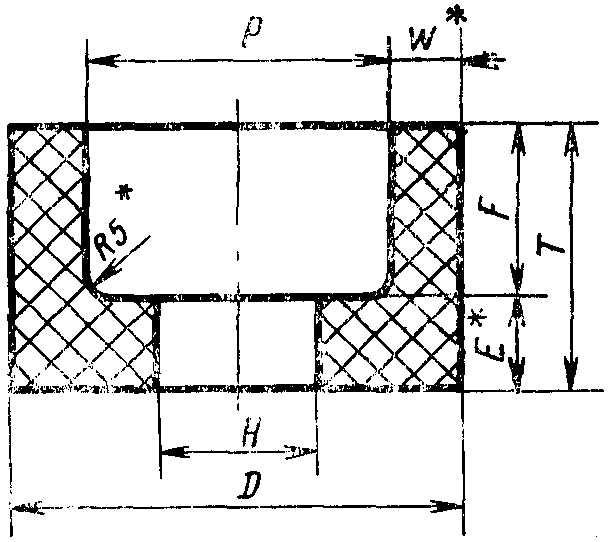
Тип 6
--------------------------------
<*> Размеры для справок.
Черт. 8
Таблица 8
мм
D | T | H | P | F (пред. откл. +/- 1,5) | E | W | |
Номин. | Пред. откл. | ||||||
40 | 25 | 13 | 32 | +/- 1,5 | 20 | 5 | 4 |
50 | 32 | 40 | 25 | 7 | 5 | ||
80 | 40 | 20 (22) | 50; 65; (68) | 32 | 8 | 15; 7; 6 | |
100 | 50 | 80; (84) | 25; 40 | 25; 10 | 10; 8 | ||
125 | 63 | (22); 32; 51; 76 | 100; (109) | 50 | 13 | 13; 8 | |
150 | 80 | 125 | +/- 2,0 | 65 | 15 | 13 | |
(175) | 115 | 96 | 145 | +/- 2,0 | 100 | 15 | 15 |
200 | 40 | 51 | 165 | 27 | 13 | 18 | |
63 | 50 | ||||||
32 | |||||||
80 | 76 | 170 | 65 | 15 | 15 | ||
250 | 100 | 125 | 48; 75 | 52; 25 | 62 | ||
127 | 195 | 27 | |||||
150 | 200 | 75 | 25 | 25 | |||
300 | 127 | 250 | 25 | ||||
Примечание. Размеры, заключенные в скобки, применять не рекомендуется.
Тип 11
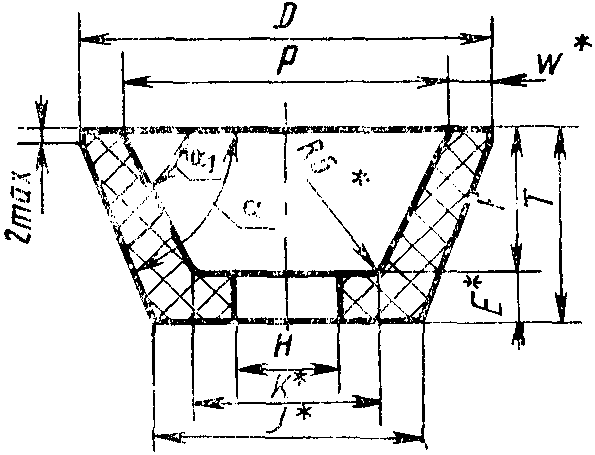
--------------------------------
<*> Размеры для справок.
Черт. 9
Таблица 9
Размеры в мм
D | T | H | P | F (пред. откл. +/- 1,5) |  (пред. откл. +/- 1°) |  (пред. откл. +/- 1°) | W | K | E | J | |
Номин. | Пред. откл. | ||||||||||
50 | 25 | 13 | 40 | +/- 1,5 | 16 | 70° | 65° | 5 | 25 | 8 | 34 |
80 | 32 | 20 | 65; (68) | 22 | 8; 6 | 45; 48 | 10 | 57 | |||
(22) | 65 | 8 | 45 | ||||||||
40 | 20 | 65 | 30 | 8 | 38 | 10 | 51 | ||||
100 | 25 | 80 | 15 | 50° | 45° | 10 | 50 | 10 | 57 | ||
40 | 84 | 25; 30 | 70° | 65° | 8 | 60; 55 | 16; 10 | 71 | |||
125 | 32 | 100; (109) | 25; 32 | 13; 8 | 76; 85; 70; 79 | 16; 8 | 96 | ||||
32 | 70; 79 | 8 | |||||||||
45 | (22) | 100 | 13 | 70 | 13 | 92 | |||||
32 | 100; (109) | 13; 8 | 70; 79 | ||||||||
50 | 20; (22) | 88 | 38 | 77° | 67° | 19 | 56 | 13 | 100 | ||
32 | |||||||||||
100 | 32 | 70° | 65° | 13 | 70 | 19 | 87 | ||||
150 | 40 | 120 | 25 | 50° | 45° | 16 | 70 | 16 | 83 | ||
50 | 130 | +/- 2,0 | 35 | 70° | 65° | 10 | 97 | 16 | 114 | ||
(175) | 63 | 140 | 45 | 50°; 60° | 60° | 19 | 88 | 19 | 71; 100 | ||
250 | 140 | 100 | 190 | 100 | 80° | 80° | 30 | 155 | 40 | 200 | |
300 | 150 | 150 | 230 | 110 | 35 | 190 | 40 | 247 | |||
Примечание. Размеры, заключенные в скобки, применять не рекомендуется.
Тип 12
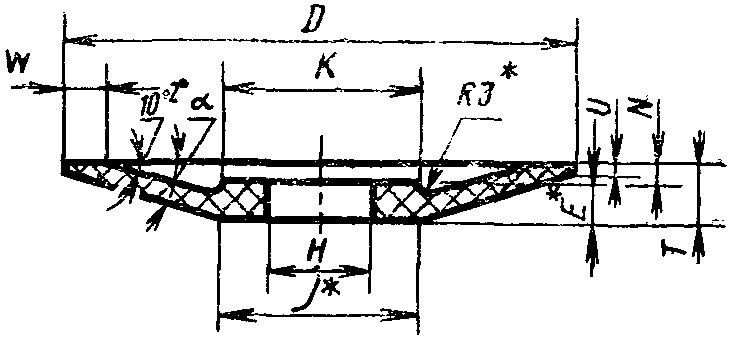
--------------------------------
<*> Размеры для справок.
Черт. 10
Таблица 10
мм
D | T | H | K | N (пред. откл. +/- 1,0) | U (пред. откл. +/- 1,0) | W (пред. откл. +/- 1,0) |  (пред. откл. +/- 2°) | E | J | |
Номин. | Пред. откл. | |||||||||
80 | 8 | 13 | 30 | + 4,0 | 3 | 2 | 4 | 15° | 6 | 36 |
100 | 10; (13) | 20 | 40 | 4 | 6 | 6; 9 | 22 | |||
125 | 13 | 32 | 50 | 5 | 3 | 9 | 50 | |||
150 | 16 | 60 | 6 | 4 | 8 | 10 | 61 | |||
(175) | 16; 20 | 75 | + 6,0 | 3 | 3 | 16 | 25° | 12; 17 | 120; 100 | |
200 | 20 | 80 | 8 | 4 | 10 | 15° | 12 | 80 | ||
250 | 20; 25 | 100 | 8, 10 | 6 | 13 | 12; 15 | 80; 108 | |||
(в ред. Изменения N 3, утв. Постановлением Госстандарта СССР от 18.02.1992 N 164) | ||||||||||
Примечание. Размеры, заключенные в скобки, применять не рекомендуется.
Тип 14
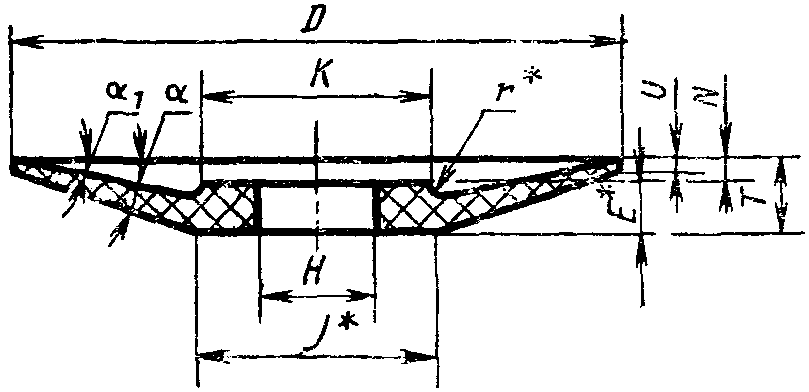
--------------------------------
<*> Размеры для справок.
Черт. 11
Таблица 11
Размеры в мм
D | T | H | K | N | U | r |  |  | E | J | |
Номин. | Пред. откл. | (пред. откл. +/- 1,0) | (пред. откл. +/- 1,0) | (пред. откл. +2°) | (пред. откл. +2°) | ||||||
100 | 10 | 20 | 40 | + 4,0 | 4 | 2; 3 | 3 | 15° | 10° | 6 | 40; 48 |
150 | 32 | 80 | - | 2 | 30° | 7° | 10 | 122 | |||
16 | 60 | 6 | 4 | 15° | 10° | 10 | 60 | ||||
200 | 20 | 80 | + 6,0 | 8 | 12 | 80 | |||||
250 | 25 | 100 | 10 | 5; 6 | 15 | 100; 108 | |||||
(280) | 40 | 105 | 7 | 4; 8 | 6° | 18 | 123; 153 | ||||
300 | 20; 25 | 127 | 185 | - | 2 | 6 | 30° | 10° | 20; 25 | 238; 220 | |
350 | 40 | 200 | 12 | 45° | 7° | 40 | 274 | ||||
Примечание. Размер, заключенный в скобки, применять не рекомендуется.
Тип 36
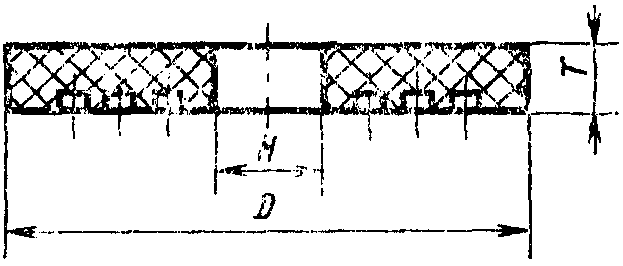
Черт. 12
Таблица 12
мм
D | T | H | D | T | H |
400 | 50 | 160; 301 | 650 | 40 | 50 |
450 | 63 | 305 | 700 | 50 | 51 |
500 | 60 | 203 | 750 | 70 | 25 |
600 | 75 | 305 | 45 | 350 | |
40; 50 | 50 |
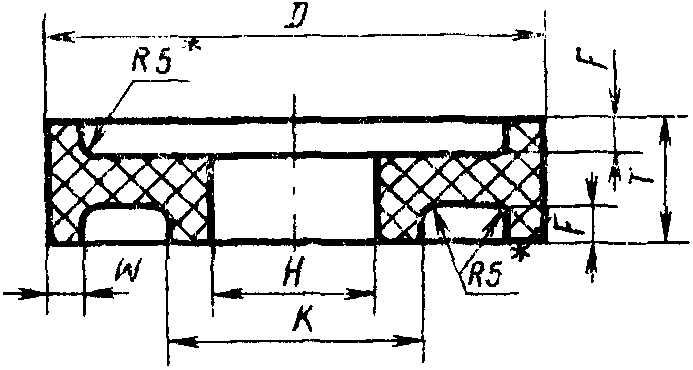
Тип 10
Изменением N 3, утв. Постановлением Госстандарта СССР от 18.02.1992 N 164, в чертеж 13 было внесено изменение. |
--------------------------------
<*> Размеры для справок.
Черт. 13
мм
D | T | H | K | F = G (пред. откл. +/- 1,0) | W (пред. откл. +/- 1,0) | |
Номин. | Пред. откл. | |||||
150 | 8 | 32 | 65 | + 3,0 | 2 | 6 |
10 | 3 | |||||
16 | 51 | 5 | ||||
175 | 16 | 32 | 5 | |||
200 | 10 | 51 | 3 | |||
16 | 32 | 5 | ||||
250 | 10 | 76 | 125 | + 4,0 | 3 | 8 |
20 | 6 | |||||
300 | 10 | 127 | 180 | 3 | 10 | |
16 | 5 | |||||
(в ред. Изменения N 3, утв. Постановлением Госстандарта СССР от 18.02.1992 N 164)
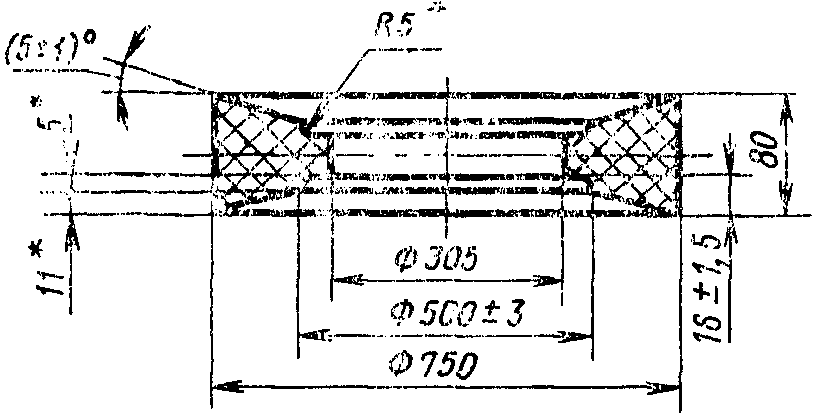
Тип 26
--------------------------------
<*> Размеры для справок.
Пример условного обозначения круга типа 1 наружным диаметром D = 500 мм, высотой T = 50 мм, диаметром посадочного отверстия H = 305 мм, из белого электрокорунда марки 25А, зернистости 10-П, степени твердости С2, номером структуры 7, на керамической связке К1А с рабочей скоростью 35 м/с, класса точности А, 1-го класса неуравновешенности:
(в ред. Изменения N 3, утв. Постановлением Госстандарта СССР от 18.02.1992 N 164)
1500 x 50 x 305 25А 10-П С2 7 К1А 35 м/с А 1 кл. ГОСТ 2424-83.
(в ред. Изменения N 3, утв. Постановлением Госстандарта СССР от 18.02.1992 N 164)
(Измененная редакция, Изм. N 1, 2)
1.3. Обозначения размеров и типоразмеров кругов указаны в рекомендуемом Приложении 4.
В условных обозначениях кругов указывают только их основные размеры: D x T x W - для типов 2 и 37; D x T x H - для остальных типов.
(Введен дополнительно, Изм. N 2).
2.1. Круги должны изготовляться в соответствии с требованиями настоящего стандарта по рабочим чертежам, утвержденным в установленном порядке.
Таблица 14
Вид шлифовального материала | Зернистость |
Нормальный электрокорунд | 50 - 4 |
Белый электрокорунд | 50 - 5; |
М63 - М10 | |
Хромотитанистый электрокорунд, магниево-кремниевый электрокорунд | 50 - 6 |
(в ред. Изменения N 3, утв. Постановлением Госстандарта СССР от 18.02.1992 N 164) | |
Монокорунд | 50 - 8 |
Зеленый карбид кремния | 50 - 6; |
М63 - М10 | |
Черный карбид кремния | 50 - 6; |
(Измененная редакция, Изм. N 2)
2.3. Круги должны изготовляться классов точности: АА; А и Б.
2.4. Зерновой состав шлифовальных материалов - по ГОСТ 3647.
2.5. Предельные отклонения размеров кругов должны соответствовать указанным в табл. 15 - 18.
Таблица 15
Наружный диаметр
мм
D | Предельные отклонения для классов точности | |
АА | А, Б | |
До 6 | +/- 0,3 | +/- 0,4 |
Св. 6 " 30 | +/- 0,5 | +/- 0,8 |
" 30 " 50 | +/- 0,8 | +/- 1,2 |
" 50 " 80 | +/- 1,0 | +/- 1,6 |
" 80 " 180 | +/- 1,2 | +/- 2,0 |
" 180 " 260 | +/- 1,5 | +/- 2,7 |
" 260 " 500 | +/- 2,0 | +/- 4,0 |
" 500 " 800 | +/- 2,5 | +/- 5,0 |
" 800 | +/- 3,0 | +/- 6,0 |
Таблица 16
Высота
мм
T | Предельные отклонения для классов точности | |
АА | А, Б | |
До 3 | +/- 0,10 | +/- 0,3 |
Св. 3 до 6 | +/- 0,15 | +/- 0,5 |
Св. 6 до 10 | +/- 0,20 | +/- 0,6 |
Св. 10 до 16 | +/- 0,9 | |
Св. 16 до 40 | +/- 1,2 | |
Св. 40 до 100 | +/- 0,25 | +/- 1,4 |
Св. 100 | +/- 0,30 | +/- 2,0 |
Таблица 17
Диаметр посадочного отверстия (кроме кругов типов 36,2)
мм
H | Предельные отклонения для классов точности | ||
АА | А | Б | |
До 10 | + 0,1 | + 0,2 | + 0,2 |
Св. 10 до 18 | + 0,3 | ||
Св. 18 до 50 | |||
Св. 50 до 80 | + 0,2 | + 0,4 | |
Св. 80 до 120 | + 0,5 | ||
Св. 120 до 180 | + 0,3 | ||
Св. 180 до 260 | + 0,6 | ||
Св. 260 | + 0,3 | + 0,4 | |
Таблица 18
мм
H | Предельные отклонения для классов точности | |
АА | А; Б | |
До 120 | +/- 1,0 | +/- 1,5 |
Св. 120 " 260 | +/- 1,5 | +/- 2,0 |
" 260 | +/- 2,0 | +/- 3,0 |
2.6. Допуски формы и расположения поверхностей должны соответствовать указанным в табл. 19 - 22.
Таблица 19
мм
D | Допуск параллельности и плоскостности (выпуклость и вогнутость) для классов точности | ||
АА | А | Б | |
До 160 | 0,10 | 0,15 | 0,25 |
Св. 160 " 400 | 0,15 | 0,25 | 0,40 |
" 400 | 0,20 | 0,40 | 0,50 |
Примечания:
1. Для кругов типа 36 допуск параллельности плоскостности не должен превышать 0,8 мм для классов точности АА и А; 1,0 мм - для класса точности Б.
2. (Исключено, Изм. N 2)
Таблица 20
мм
D | Допуск круглости (овальность) наружной поверхности для классов точности | ||
АА | А | Б | |
До 18 | 0,1 | 0,25 | 0,5 |
Св. 18 до 120 | 0,40 | 0,9 | |
Св. 120 до 500 | 0,2 | 0,70 | 1,3 |
Св. 500 | 1,10 | 1,9 | |
Таблица 21
мм
T | Допуск профиля продольного сечения (конусообразность) наружной поверхности (кроме типа 11) для классов точности | ||
АА | А | Б | |
До 40 | 0,2 | 0,3 | 0,5 |
Св. 40 " 100 | 0,3 | 0,5 | 1,0 |
" 100 | 0,5 | 0,8 | 2,0 |
мм
D | Смещение оси отверстия от номинального расположения (кроме кругов типов 36,2) для классов точности | ||
АА | А | Б | |
До 18 | 0,10 | 0,15 | 0,20 |
Св. 18 " 120 | 0,15 | 0,20 | 0,30 |
" 120 " 260 | 0,20 | 0,25 | 0,40 |
" 260 | 0,25 | 0,35 | 0,50 |
2.4. - 2.6. (Измененная редакция, Изм. N 1, 2).
0,5 мм - для T <= 10 мм;
1,0 мм - для 10 мм < T <= 25 мм;
2,0 мм - для 25 мм < T <= 40 мм;
3,0 мм - для 40 мм < T <= 100 мм;
4,0 мм - для T > 100 мм.
(Измененная редакция, Изм. N 2)
2.9. Внешний вид кругов должен соответствовать требованиям, указанным в табл. 23.
Внешний вид кругов, аттестованных на государственный Знак качества, должен соответствовать требованиям для кругов класса точности не ниже А.
2.10. На поверхности отверстия или выточки допускается наносить калибровочный слой толщиной не более 5 мм.
ИС NORMPROD: примечание. ГОСТ 18118-79, ГОСТ 19202-80 и ГОСТ 21323-75 утратили силу с 1 января 2008 года в связи с введением в действие ГОСТ Р 52587-2006 (Приказ Ростехрегулирования от 16.11.2006 N 255-ст). |
ИС NORMPROD: примечание. ГОСТ 25961-83 утратил силу с 1 января 2008 года в связи с введением в действие ГОСТ Р 52710-2007 (Приказ Ростехрегулирования от 14.02.2007 N 12-ст). |
2.10, 2.11. (Измененная редакция, Изм. N 1).
Дефекты | Классы точности | ||
АА | А | Б | |
Повреждения кромок | Не допускаются | Не допускаются размерами более 5 мм | |
Инородные включения | Не допускаются размерами более 0,5 мм | Не допускаются размерами более 1 мм | Не допускаются размерами более 2 мм |
В количестве более 4 - на участке в 100 см2 | |||
Раковины | Не допускаются | Допускаются на поверхности круга размером не более 10-кратной величины размера зерна на кругах зернистостей 20 и менее и 5-кратной величины размера зерна на кругах зернистостей 25 и более | |
Примечание. По согласованию с потребителем допускаются повреждения кромок по диаметру посадочного отверстия свыше 76 мм кругов класса А размерами не более 4 мм.
(примечание введено Изменением N 3, утв. Постановлением Госстандарта СССР от 18.02.1992 N 164)
1 - для кругов класса точности АА; 1 и 2 - для кругов класса точности А;
(в ред. Изменения N 3, утв. Постановлением Госстандарта СССР от 18.02.1992 N 164)
1, 2 и 3 - для кругов класса точности Б.
2.13. Механическая прочность кругов должна обеспечивать их работу с рабочими скоростями, указанными в табл. 24.
Таблица 24
Тип круга | Рабочая скорость, м/с |
1 | 30; 35; 40; 50; 60; 80 |
4 | 30; 35; 40; 50; 60 |
36, 2 | 25; 30; 35 |
6, 11, 12, 14 | 20; 25; 30 |
Прочие круги | 15; 25; 30; 35; 50 |
2.14. Эксплуатационные показатели качества кругов на керамической связке должны соответствовать указанным в табл. 25 и 25а при условиях обработки по табл. 26.
Таблица 25
Тип круга | Наружный диаметр, мм | Высота круга, мм | Марка шлифовального материала | Зернистость | Степень твердости | Номер структуры | Коэффициент шлифования, не менее | Шероховатость обработанной поверхности, Ra, мкм, не более |
Внутреннее врезное шлифование | ||||||||
1; 5; 7 | 3 - 8 | До 16 | 25А | 12 - 4 | СТ1; СТ2 | 9 | 9,6 | 0,63 |
10 - 32 | До 32 | 25 - 12 | СМ2 - С2 | 5 - 8 | 6,6 | 1,25 | ||
32 - 63 | До 63 | СМ1 - С1 | ||||||
63 - 125 | До 100 | СМ1; СМ2 | ||||||
(в ред. Изменения N 3, утв. Постановлением Госстандарта СССР от 18.02.1992 N 164) | ||||||||
Плоское шлифование | ||||||||
2 | 200 | До 80 | 25А | 40 - 25 | СМ2 | 6 | 3,0 | 1,25 |
10 | 16 | 25 | СМ1 | 2,5 | ||||
1; 11; 6; 12 | 150 - 300 | До 150 | 40 - 16 | М2 - СМ2 | 3,0 | |||
1; 5; 7 | 250 - 300 | Св. 20 | 40 - 25 | СМ1 - С1 | 3,6 | |||
400 - 600 | М3 - С1 | |||||||
1 | 250 | До 25 | СМ1 - С1 | |||||
1; 5; 7 | 125 - 600 | До 80 | 63С; 64С | 40 - 16 | М3 - С2 | 5 - 8 | 0,26 | |
12 - М40 | СМ1 - СТ3 | 6 - 9 | 0,15 | 0,63 | ||||
11; 6 | 40 - 300 | До 150 | 40 - 12 | М3 - С2 | 5 - 7 | 15,0 | 1,25 | |
(в ред. Изменения N 3, утв. Постановлением Госстандарта СССР от 18.02.1992 N 164) | ||||||||
Круглое наружное врезное шлифование | ||||||||
1; 5; 7; 23; 26 | 200 - 250 | До 40 | 25А | 40 - 12 | СМ1 - С2 | 6 - 8 | 1,2 | 1,25 |
300 - 350 | 2,4 | |||||||
400 - 500 | До 63 | М3 - СМ2 | 3,00 | |||||
10 - 6 | 7 - 9 | 0,9 | 0,63 | |||||
600; 750 | До 80 | 40 - 16 | С2 - СТ3 | 6 - 7 | 1,46 | 1,25 | ||
300; 350 | 63С; 64С | М3 - СТ2 | 5 - 8 | 1,70 | ||||
400; 450 | 3,00 | |||||||
500; 600 | 2,76 | |||||||
1 | 200 - 400 | СМ1 - С1 | 7 - 8 | 0,8 | ||||
12 - М40 | М3 - СТ1 | 7 - 9 | 1,2 | 0,63 | ||||
175 - 400 | До 50 | 53С; 54С | 40 - 16 | М3 - С1 | 6 - 8 | 9,6 | 1,25 | |
(в ред. Изменения N 3, утв. Постановлением Госстандарта СССР от 18.02.1992 N 164) | ||||||||
Круглое шлифование шеек коленчатого вала | ||||||||
1 | 750 | До 80 | 25А | 40 - 16 | СМ1 - СТ2 | 6 - 7 | 1,0 | 1,25 |
900 - 1060 | До 125 | |||||||
(в ред. Изменения N 3, утв. Постановлением Госстандарта СССР от 18.02.1992 N 164) | ||||||||
Круглое наружное шлифование с продольной подачей | ||||||||
1; 5 7 | 500; 600 | До 80 | 25А | 40 - 16 | СМ2 - С2 | 6 - 7 | 1,4 | 1,25 |
(в ред. Изменения N 3, утв. Постановлением Госстандарта СССР от 18.02.1992 N 164) | ||||||||
Бесцентровое шлифование | ||||||||
1 | 350 - 450 | До 200 | 25А | 40 - 16 | СМ1 - С1 | 6 - 7 | 3,6 | 1,25 |
500; 600 | До 250 | 3,0 | ||||||
СМ2 - СТ3 | 0,26 | |||||||
300; 350 | 63С; 64С | 40 - 25 | СМ1 - СТ3 | 4 - 8 | 1,8 | |||
16 - 8 | 2,1 | 0,63 | ||||||
400; 450 | 40 - 10 | 2,4 | 1,25 | |||||
500; 600 | 3,0 | |||||||
500 <*> | 63 | 13А; 14А | 25 | СТ | 1,6 | 2,5 | ||
150 | 12 | 2,2 | 0,32 | |||||
0,4 | 2,5 | |||||||
600 <*> | 125 | 25 | 1,0 | 1,25 | ||||
(в ред. Изменения N 3, утв. Постановлением Госстандарта СССР от 18.02.1992 N 164) | ||||||||
Шлицешлифование | ||||||||
1 | 125 - 200 | До 32 | 25А | 40 - 16 | М3 - С1 | 5 - 8 | 1,5 | 0,63 |
(в ред. Изменения N 3, утв. Постановлением Госстандарта СССР от 18.02.1992 N 164) | ||||||||
--------------------------------
(таблица 25а в ред. Изменения N 3, утв. Постановлением
Госстандарта СССР от 18.02.1992 N 164)
Тип круга | Наружный диаметр круга, мм | Высота круга, мм | Марка шлифовального материала | Зернистость | Степень твердости | Номер структуры | Установленный ресурс, шт., не менее | Шероховатость обработанной поверхности, Ra, мкм, не более |
Зубошлифование | ||||||||
1 | 100 - 300 | До 80 | 25А | 40 - 25 | М3 - СМ2 | 6 - 8 | 48 | 1,25 |
400; 500 | 10 - 6 | СМ2 - С2 | 8; 9 | 6360 | 0,63 | |||
3 | 250 - 300 | До 50 | 25 - 16 | М2; М3 | 7; 8 | 18 | ||
11 | Св. 150 | 40 - 25 | М3; СМ1 | 25/768 | 1,25 | |||
Резьбошлифование | ||||||||
1; 4 | 250 - 350 | До 32 | 25А | 12 - М28 | С1 - СТ1 | 8 - 10 | 1080 | 0,80 |
400 - 500 | 6 | М3; СМ1 | 1440 | 0,63 | ||||
С1; С2 | 480 | |||||||
Заточка | ||||||||
3 | 200 | 16 | 25А | 25 | СМ1 | 8 | 25 | 0,63 |
12 | 150 | 6 | 46 | 0,40 | ||||
Примечание. Для кругов из нормального электрокорунда значения показателей (кроме параметра шероховатости) должны быть умножены на 0,8; из хромотитанистого и магниево-кремниевого электрокорунда - на 1,2; из монокорунда - на 1,5 по сравнению со значениями показателей для кругов из белого электрокорунда. Для кругов из черного карбида кремния значения показателей (кроме параметра шероховатости) должны быть умножены на 0,8 по сравнению со значениями показателей для кругов из зеленого карбида кремния.
(в ред. Изменения N 3, утв. Постановлением Госстандарта СССР от 18.02.1992 N 164)
2.15. Правила и нормы безопасной работы с кругами - по ГОСТ 12.3.028.
2.16. На торцовой поверхности круга должно быть четко нанесено:
товарный знак предприятия-изготовителя или наименование предприятия-изготовителя;
условное обозначение круга без указания типа, кроме кругов типа 2, без указания единиц физических величин (м/с и кл);
номер партии.
Примечания. 1. Маркировка кругов диаметром 40 мм и менее наносится на коробку или пакет.
2. Номер партии и класс неуравновешенности допускается наносить на обратной стороне круга.
3. Маркировку кругов типов 2, 12, 14, 11 и 6 и на кругах диаметром свыше 40 до 200 мм допускается наносить на периферии круга.
4. Марка связки не наносится на кругах диаметром 80 мм и менее.
5. Размер круга, обозначение стандарта и номер партии не наносится на кругах 250 мм и менее.
6. Рабочая скорость не наносится на кругах диаметром менее 100 мм.
(п. 2.16 введен Изменением N 3, утв. Постановлением Госстандарта СССР от 18.02.1992 N 164)
2.17. При применении смеси шлифовальных материалов различных марок и зернистостей - маркировать основную марку или зернистость.
(п. 2.17 введен Изменением N 3, утв. Постановлением Госстандарта СССР от 18.02.1992 N 164)
ИС NORMPROD: примечание. ГОСТ 18118-79, ГОСТ 19202-80 и ГОСТ 21323-75 утратили силу с 1 января 2008 года в связи с введением в действие ГОСТ Р 52587-2006 (Приказ Ростехрегулирования от 16.11.2006 N 255-ст). |
2.18. Твердость кругов, проверка которых не предусмотрена ГОСТ 18118, ГОСТ 19202, ГОСТ 21323, маркируется в соответствии с рецептурой.
(п. 2.18 введен Изменением N 3, утв. Постановлением Госстандарта СССР от 18.02.1992 N 164)
При изменении акустического метода маркируют звуковые индексы.
2.19. Маркировка должна сохраняться при транспортировании и хранении.
(п. 2.19 введен Изменением N 3, утв. Постановлением Госстандарта СССР от 18.02.1992 N 164)
2.20. Остальные требования к маркировке, а также упаковка - по ГОСТ 27595.
(п. 2.20 введен Изменением N 3, утв. Постановлением Госстандарта СССР от 18.02.1992 N 164)
3.1. Для контроля соответствия кругов требованиям настоящего стандарта проводят приемочный контроль и периодические испытания.
(Измененная редакция, Изм. N 2)
3.2. Приемочному контролю на соответствие требованиям п. 2.8 подвергают каждый круг, пп. 1.2, 2.5 - 2.7, 2.9 - 2.12 подвергают круги при следующем объеме выборки:
0,5% от партии, но не менее 10 шт. для кругов диаметром до 63 мм;
1,0% от партии, но не менее 10 шт. для кругов диаметром свыше 63 мм до 125 мм;
10% от партии, но не менее 10 шт. для кругов диаметром св. 125 мм до 250 мм;
15% от партии, но не менее 10 шт. для кругов диаметром св. 250 мм.
По п. 2.13 для кругов с рабочей скоростью до 80 м/с подвергают круги при следующем объеме выборки:
0,2% от партии, но не менее 10 шт. для кругов диаметром до 200 мм;
0,5% от партии, но не менее 10 шт. для кругов диаметром св. 200 мм до 500 мм;
1,0% от партии, но не менее 5 шт. для кругов диаметром св. 500 мм до 750 мм;
1,5% от партии, но не менее 5 шт. для кругов диаметром св. 750 мм;
для кругов с рабочей скоростью 80 м/с и выше объем выборки должен быть увеличен в 2 раза.
Партия должна состоять из кругов одного размера, одной характеристики, одновременно предъявленных к приемке по одному документу.
3.3. Если при приемочном контроле установлено несоответствие требованиям стандарта более чем по одному контролируемому показателю, то партию не принимают.
Если установлено несоответствие требованиям стандарта по одному из контролируемых показателей, то проводят повторный контроль на удвоенном количестве кругов.
При наличии дефектов в повторной выборке партию не принимают.
3.4. Периодическим испытаниям на соответствие требованиям п. 2.14 подвергают не менее 5 кругов, прошедших приемочный контроль не реже 1 раза в год.
Вид шлифования | Наружный диаметр круга, мм | Обрабатываемый материал, наименование обрабатываемой детали | Диаметр обрабатываемой заготовки, мм | Припуск на обработку, мм | Режим правки | Режим шлифования | |||||||
Рабочая скорость круга, м/с, не более | Глубина резания, мм | Подача, м/мин | Число проходов | Рабочая скорость круга, м/с, не более | Скорость заготовки, м/мин, (кач/мин) обкат/мин | Глубина резания, мм | Скорость движения подачи, м/мин | Поперечная подача, мм/мин, (мм/ход) мм/дв. ход | |||||
Внутреннее врезное | 3 - 8 | Сталь ШХ15 по ГОСТ 801 61 ... 64 HRCэ | (1,25 - 1,50) Dк | 0,1 - 0,2 | 20 | 0,003 - 0,005 | 0,1 - 0,2 | 1 | 20 | 15 - 20 | - | - | 0,3 - 0,5 |
10 - 32 | 30 | 0,01 - 0,02 | 30 | 30 - 35 | 0,8 - 1,0 | ||||||||
32 - 63 | 0,3 - 0,5 | 35 | 35 | 0,3 - 0,8 | |||||||||
63 - 125 | |||||||||||||
Плоское | 200 | Сталь Р6М5 по 62 ... 65 HRCэ | - | 1,0 | 35 | 0,02 - 0,03 | 0,2 - 0,3 | 3 | 35 | 32 | - | 0,2 | (32) |
150 - 300 | 0,3 - 0,5 | 30 | 0,3 - 0,5 | 30 | - | 0,05 - 0,10 | 2 - 10 | - | |||||
250 - 350 | Сталь 45 по ГОСТ 1050 45 ... 50 HRCэ | 35 | 0,01 - 0,02 | 35 | 0,02 - 0,03 | 15 - 20 | (2,0 - 2,5) | ||||||
400 - 600 | |||||||||||||
250 | Сталь У8А по ГОСТ 1435 56 ... 60 HRCэ | 0,02 - 0,03 | |||||||||||
125 - 600 | Твердый сплав ВК8 по ГОСТ 3882 90 HRA | 0,5 - 1,0 | 0,1 - 0,2 | ||||||||||
0,1 - 0,15 | 0,01 - 0,02 | 0,05 - 0,2 | 1 - 2 | 0,005 - 0,007 | 10 - 15 | 1,5 - 2,0 | |||||||
40 - 300 | Чугун СЧ15-32 по ГОСТ 1412 180 ... 200 HB | 0,5 - 1,0 | 0,02 - 0,03 | 0,1 - 0,2 | 3 | 0,02 - 0,03 | 15 - 20 | (2,0 - 2,5) | |||||
Круглое наружное врезное | 200 - 250 | Сталь ШХ15 по ГОСТ 801 61 ... 64 HRCэ | (0,1 - 0,15) Dк | 0,3 - 0,5 | 35 | 0,02 - 0,03 | 0,2 - 0,4 | 1 - 2 | 35 | 30 - 35 | - | - | 0,8 - 1,0 |
300 - 360 | |||||||||||||
400 - 500 | 0,05 Dк | 0,1 - 0,4 | 50 | 0,4 - 0,5 | 2 | 50 | 50 - 55 | 2,0 - 2,5 | |||||
600; 750 | Сталь 45 по ГОСТ 1050 45 ... 50 HRCэ | (0,1 - 0,15) Dк | 0,3 - 0,5 | 35 | 0,2 - 0,4 | 1 - 2 | 35 | 30 - 35 | 1,2 - 1,5 | ||||
300; 350 | Чугун СЧ15-32 по ГОСТ 1412 180 ... 200 HB | 0,5 - 1,0 | 0,4 - 0,5 | 2 | 0,5 - 0,8 | ||||||||
400; 450 | |||||||||||||
500; 600 | |||||||||||||
200 - 400 | Титановый сплав ВТЗ-1, ВТ22 по ГОСТ 19807 | 0,3 - 0,5 | 0,02 - 0,05 | 0,3 - 0,4 | 1 - 2 | 0,5 - 1,0 | |||||||
0,4 - 0,7 | |||||||||||||
175 - 400 | Чугун СЧ15-32 по ГОСТ 1412 180 ... 200 HB | (0,2 - 0,5) Dк | 0,5 - 1,0 | 0,02 - 0,03 | 0,5 - 0,6 | 3 | 2,0 - 2,5 | ||||||
Круглое шлифование шеек коленчатого вала | 750 | Сталь 45 по ГОСТ 1050 45 ... 50 HRCэ | (0,05 - 0,15) Dк | 0,5 - 1,0 | 45 | 0,03 - 0,05 | 0,1 - 0,2 | 2 | 45 | 15 - 20 | - | - | 1,0 - 2,0 |
900 - 1060 | Сталь 45Г2 по ГОСТ 4543 48 HRCэ | 0,5 - 0,7 | |||||||||||
Круглое наружное с продольной подачей | 500; 600 | Сталь 4Х5МФ1С-Ш; Х12М; 65Г 35 ... 41 HRCэ | (0,2 - 0,4) Dк | 1,0 - 1,6 | 50 | 0,02 - 0,03 | 0,2 - 0,4 | 1 - 2 | 50 | 20 - 80 | 0,01 - 0,04 | 3 - 6 | - |
Бесцентровое | 350 - 450 | Сталь 18ХГТ по ГОСТ 4543 57 ... 63 HRCэ | (0,1 - 0,15) Dк | 0,2 - 0,3 | 35 | 0,02 - 0,03 | 0,1 - 0,2 | 2 - 3 | 35 | 20 - 60 | 0,10 - 0,15 | 2,0 - 3,0 | - |
500; 600 | Сталь 45Х по ГОСТ 4543 23 ... 25 HRCэ | 0,3 - 0,5 | 0,3 - 0,5 | 1,8 - 2,4 | |||||||||
Сталь ШХ15 по ГОСТ 801 61 ... 64 HRCэ | (0,2 - 0,5) Dк | 0,5 - 0,8 | 50 | 50 | - | 0,1 - 0,8 | - | ||||||
300; 350 | Чугун СЧ 15-32 по ГОСТ 1412 180 ... 200 HB | (0,1 - 0,15) Dк | 0,3 - 0,5 | 35 | 35 | 0,15 - 0,25 | 2,0 - 3,0 | - | |||||
400; 450 | |||||||||||||
500; 600 | |||||||||||||
500 | Сталь ШХ15СГ по ГОСТ 801 61 ... 64 HRCэ | 26,5 x 21,5 | 0,15 - 0,20 | 0,1 | - | 2 | 0,05 - 0,10 | - | - | ||||
40 x 40 | 0,06 - 0,075 | 50 | 0,03 | 50 | [60 - 120] | ||||||||
Сталь 08Х18Н10Т по ГОСТ 5632 | 10 x 1 - 48 x 7,5 | 0,21 | 35 | 0,05 - 0,10 | 0,1 - 0,2 | 35 | 20 | ||||||
Сталь ШХ15СГ по ГОСТ 801 | 6 x 58,8 | 0,15 | 0,05 | 30 | 0,1 - 0,2 | ||||||||
(в ред. Изменения N 3, утв. Постановлением Госстандарта СССР от 18.02.1992 N 164) | |||||||||||||
Зубошлифование | 100 - 300 | Сталь Р6М5 по ГОСТ 19265 62 ... 65 HRCэ Фреза m = 4 - 6; z = 6 - 12 | - | 0,3 - 0,4 | 35 | 0,01 - 0,05 | ручная | 3 | 35 | 6 | 0,005 - 0,01 | 2,0 - 2,5 | [0,02] |
400 - 450 | Сталь Р6М5Ф3 по ГОСТ 19265 62 ... 65 HRCэ Шестерня m = 0,75; z = 30; b = (2 - 4) x (6 - 35) | 0,4 - 1,2 | 30 | 30 | 3 - 4 | 0,4 - 1,2 | 0,8 - 1,2 | [0,05] | |||||
300 | Сталь Р6АМ5 по ГОСТ 19265 62 ... 65 HRCэ Долбяк m = 3 - 4,5; z = 20; b = 20 | 0,3 - 0,4 | 35 | 35 | (28) | 0,04 - 0,06 | |||||||
Св. 150 | Сталь 12ХН3А по ГОСТ 4543 58 HRCэ Шестерня m = 3; z = 55; b = 22 | 0,2 - 0,3 | [100] | 0,02 - 0,05 | |||||||||
Резьбошлифование | 250 - 350 | Сталь Р6М5 по ГОСТ 19265 63 ... 66 HRCэ Метчик l = 20 мм | (0,02 - 0,05) Dк | 0,3 - 0,8 | 35 | 0,02 - 0,03 | 0,01 - 0,02 | 3 | 35 | 2,5 - 3 | 0,02 - 0,03 | - | - |
400 - 500 | Сталь Р6М5 по ГОСТ 19265 63 ... 66 HRCэ Метчик l = 21 - 35 мм | (0,06 - 0,08) Dк | 1,0 - 2,0 | 42 | 42 | 0,03 - 0,05 | |||||||
Сталь 40Х по ГОСТ 4543 40 ... 45 HRCэ Червяк m = 2,0 | (0,05 - 0,1) Dк | 0,2 - 0,8 | 45 | 0,01 - 0,02 | 0,02 - 0,03 | 3 | 45 | 10 - 15 | |||||
Шлицешлифование | 125 - 200 | Сталь Р6М5 по ГОСТ 19265 63 ... 66 HRCэ | (0,75 - 1,0) Dк | 0,2 - 0,8 | 35 | 0,01 - 0,05 | 0,1 - 0,2 | 2 - 5 | 35 | - | 0,04 - 0,08 | 8 - 15 | - |
Плоское | 200 | Сталь Р6М5 по ГОСТ 19265 62...65 HRCэ | - | 1,0 | 35 | 0,02 - 0,03 | 0,2 - 0,3 | 3 | 35 | 32 | - | 0,2 | (32) |
Сталь У8А по ГОСТ 1435 58...64 HRCэ Сухарь 35 x 40 мм | 0,7 | 30 | 0,03 | - | 30 | - | 0,1 | 12,0 | 3 | ||||
150 - 300 | Сталь Р6М5 по ГОСТ 19265 62...65 HRCэ | 0,3 - 0,5 | 0,02 - 0,03 | 0,3 - 0,5 | 0,05 - 0,10 | 2 - 10 | - | ||||||
Заточка | 200 | Сталь Р18 по 61...64 HRCэ Червячная модульная фреза l = 12 мм | 0,125 Dк | 0,2 | 35 | 0,01 | - | 35 | 0,4 | 1,0 | (0,02) | ||
150 | Сталь Р6М5 по ГОСТ 19265 62...65 HRCэ Сверло | 0,06 Dк | 0,3 | 30 | 0,01 - 0,02 | 30 | 10 | 0,02 | - | - | |||
(позиции введены Изменением N 3, утв. Постановлением Госстандарта СССР от 18.02.1992 N 164) | |||||||||||||
(в ред. Изменения N 3, утв. Постановлением Госстандарта СССР от 18.02.1992 N 164)
Примечания. 1. Зубошлифование осуществляется без применения СОЖ. При резьбошлифовании следует использовать индустриальное масло, при прочих видах шлифования - водные растворы эмульсолов.
2. Правку кругов следует осуществлять алмазным правящим инструментом.
3. Для кругов, работающих с рабочей скоростью 50, 60 и 80 м/с, значения поперечной подачи должны быть умножены соответственно на 1,25; 1,6 и 2,2. При изменении скорости круга, скорость заготовки изменяется пропорционально.
Допускается проведение испытаний у потребителя в производственных условиях.
3.3, 3.4. (Измененная редакция, Изм. N 2)
3.5. (Исключен, Изм. N 2)
4.1. Контроль размеров кругов проводят с применением универсальных или специальных мер и средств измерений.
Примечание. Размеры для справок не контролируют.
ИС NORMPROD: примечание. ГОСТ 18118-79, ГОСТ 19202-80 и ГОСТ 21323-75 утратили силу с 1 января 2008 года в связи с введением в действие ГОСТ Р 52587-2006 (Приказ Ростехрегулирования от 16.11.2006 N 255-ст). |
ИС NORMPROD: примечание. ГОСТ 25961-83 утратил силу с 1 января 2008 года в связи с введением в действие ГОСТ Р 52710-2007 (Приказ Ростехрегулирования от 14.02.2007 N 12-ст). |
(п. 4.2 в ред. Изменения N 3, утв. Постановлением Госстандарта СССР от 18.02.1992 N 164)
Примечание. Контроль неуравновешенности кругов диаметром до 250 мм, типов 6, 11, 2, 36, а также кругов всех типов, эксплуатируемых с рабочей скоростью 15 м/с, допускается не проводить.
4.1 - 4.3. (Измененная редакция, Изм. N 1, 2).
4.4. Испытание кругов на механическую прочность - по ГОСТ 12.3.028.
(раздел 5 в ред. Изменения N 3, утв. Постановлением
Госстандарта СССР от 18.02.1992 N 164)
Транспортирование и хранение - по ГОСТ 27595.
Обязательное
РАСЧЕТ РЕЖУЩЕЙ СПОСОБНОСТИ, КОЭФФИЦИЕНТА ШЛИФОВАНИЯ
И НАРАБОТКИ
1. Режущая способность шлифовальных кругов (приведенная к единице высоты круга)  , мм3/мин·мм, рассчитывается по формуле
 ,
где  - объем снятого металла, мм3;
 - машинное время шлифования, мин;
 - высота круга, мм.
2. Коэффициент шлифования кругов рассчитывается по формуле
 ,
где  - объем снятого металла, мм3;
 - объем изношенной части шлифовального круга, мм3.
Значение  определяется с учетом расхода круга на правку.
3. Наработка определяется как число деталей, обработанных за время эксплуатации круга до наименьшего допускаемого диаметра.
4. При шлифовании в цикле, включающем черновой и чистовой режимы, расчет показателей выполняется только с учетом чернового режима.
Обязательное
Таблица 27
Обозначения типов кругов и размеров кругов
по настоящему стандарту и ранее действовавшие
Обозначения типов кругов | Обозначения размеров кругов | ||
С 01.01.90 | Ранее действовавшие | С 01.01.90 | Ранее действовавшие |
1 | ПП | D | D |
2 | К | N | h (для типов T и 1T) |
3 | 3П | ||
4 | 2П | H | d |
5 | ПВ | K | d1 (для типов T, 1T, ПВДС) |
6 | ЧЦ | ||
7 | ПВД | P | d1 |
10 | ПВДС | G | h1 (для типа ПВД), h (для типа ПВДС) |
11 | ЧК | ||
(в ред. Изменения N 3, утв. Постановлением Госстандарта СССР от 18.02.1992 N 164) | |||
12 | Т | F | h |
14 | 1Т | U | h (для типа 2П); |
23 | ПВК | ||
26 | ПВДК | h1 (для типов 3П, Т, 1Т) | |
(в ред. Изменения N 3, утв. Постановлением Госстандарта СССР от 18.02.1992 N 164) | |||
36 | ПН | W | b |
T | H | ||
Рекомендуемое
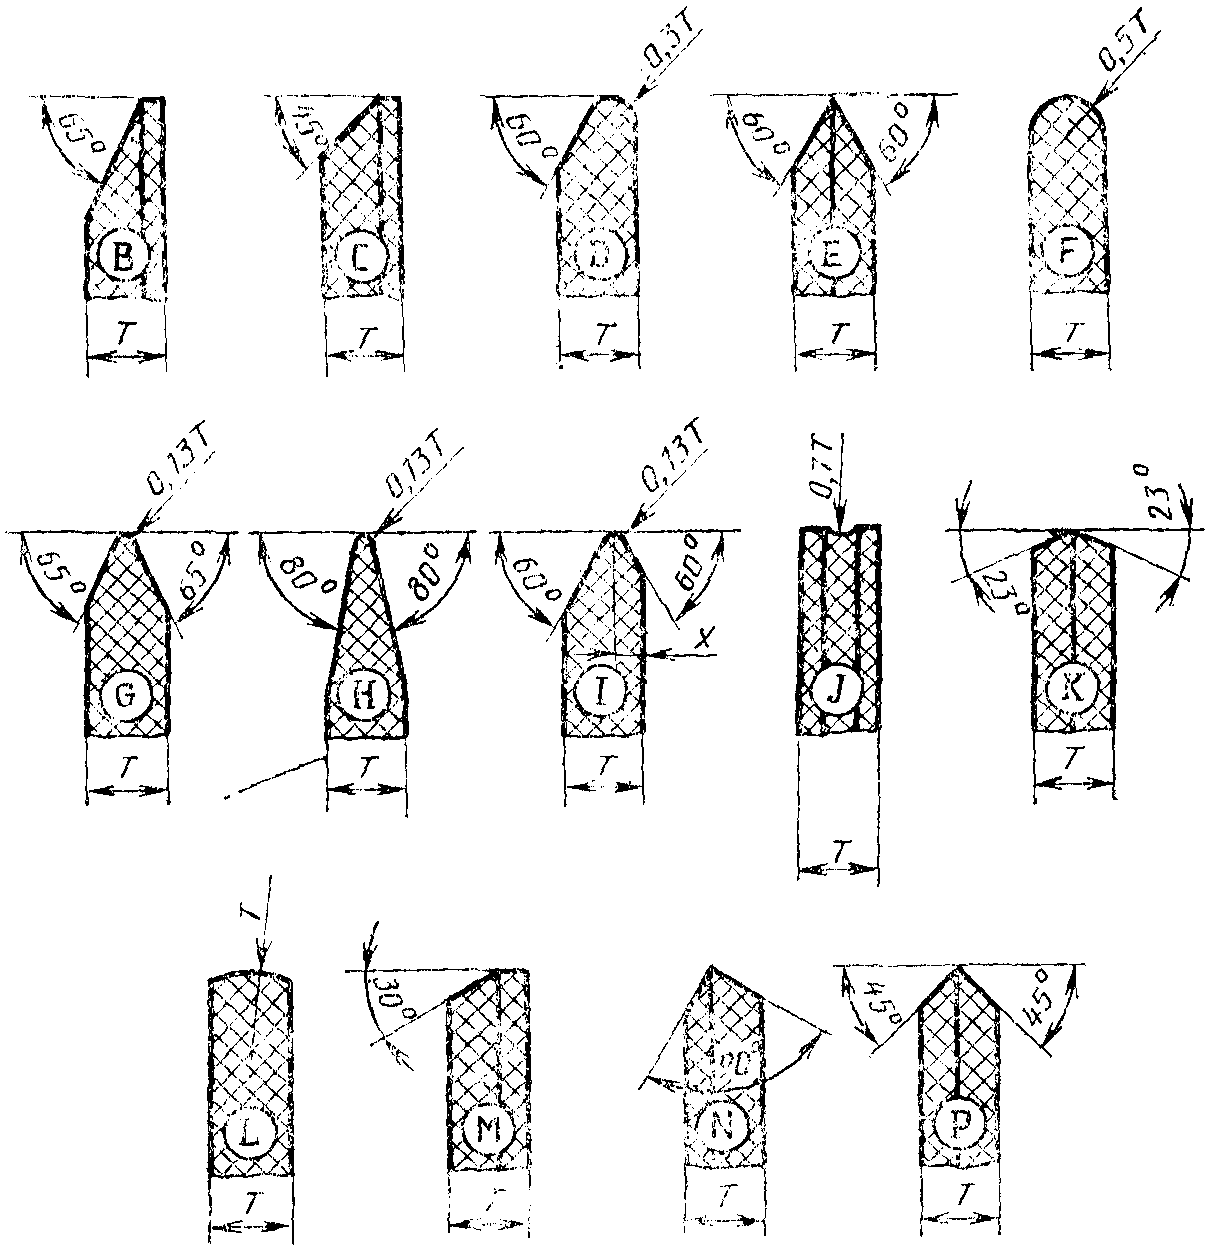
Пример условного обозначения типоразмера круга типа 1, с профилем N, наружным диаметром D = 600 мм, высотой T = 80 мм, диаметром посадочного отверстия H = 305 мм:
1 - N - 600 x 80 x 305
Рекомендуемое
Таблица 28
Обозначения размеров кругов
Обозначение размера | Наименование | Тип круга |
D | Наружный диаметр | Все типы |
E | Высота основания чашечных и тарельчатых кругов | 6; 9; 11 - 13; 27; 28 |
F; G | Высота цилиндрической выточки | 5; 7; 10; 22 - 26 |
H | Внутренний диаметр | Все типы, кроме 2 и 37 |
J | Диаметр опорного торца чашечных, тарельчатых кругов, кругов с коническим профилем | 3; 10 - 14; 38; 39 |
K | Диаметр конических выточек, диаметр внутреннего основания | 11 - 13; 20; 21; 22; 25 |
N; O | Высота конических выточек | 14; 20 - 26 |
P | Диаметр цилиндрических выточек | 5; 7; 22 - 26 |
T | Высота | Все типы кроме 27; 28 |
U | Толщина боковых поверхностей | 3; 4; 12 - 14; 27; 28; 38; 39 |
W | Ширина рабочей части | 2; 6; 9 - 11; 12; 37 |
Таблица 29
Обозначения типоразмеров кругов
Обозначение типа | Форма сечения | Обозначение типоразмера круга |
1 | 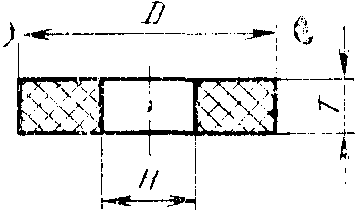 | Круг прямого профиля 1 - профиль - D x T x H |
2 | 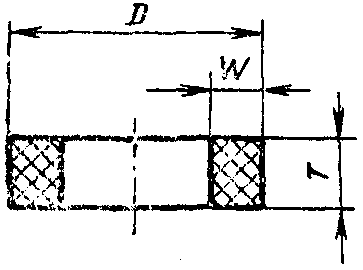 | Круг кольцевой (W <= 0,17D) 2 - D x T - W ... |
3 | 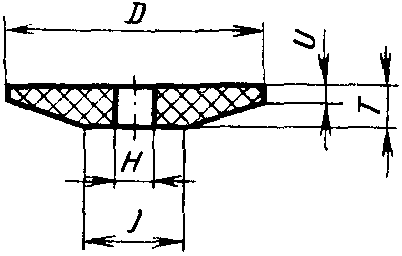 | Круг с коническим профилем 3 - D/J ... x T/U ... x H |
4 | 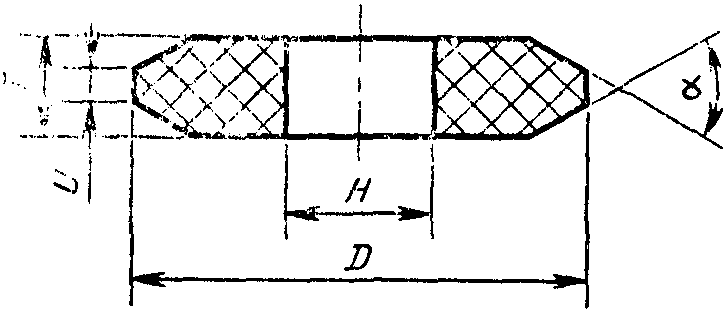 | Круг с двусторонним коническим профилем 4 - D x T x H - U ... |
5 | 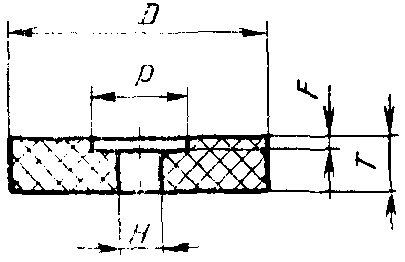 | Круг с односторонней выточкой 5 - профиль - D x T x H - P ..., F ... |
6 | 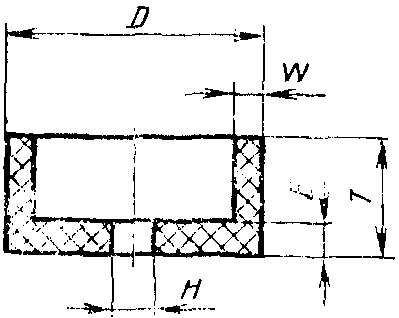 | Круг чашечный цилиндрический 6 - D x T x H - W ..., E ... |
7 | 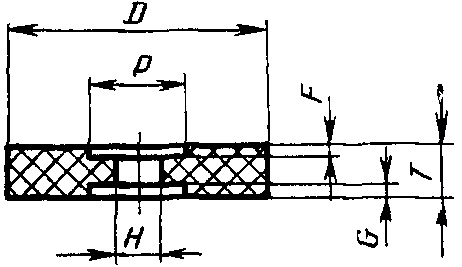 | Круг с двумя выточками 7 - профиль - D x T x H - P ..., F ..., G ... |
9 | 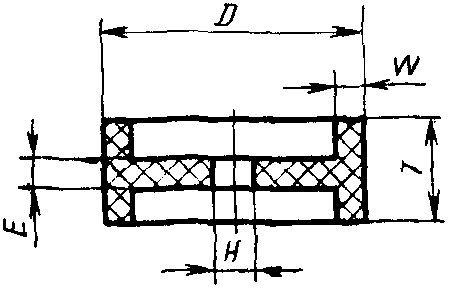 | Круг с двусторонней выточкой 9 - D x T x H - W ..., E ... |
10 | 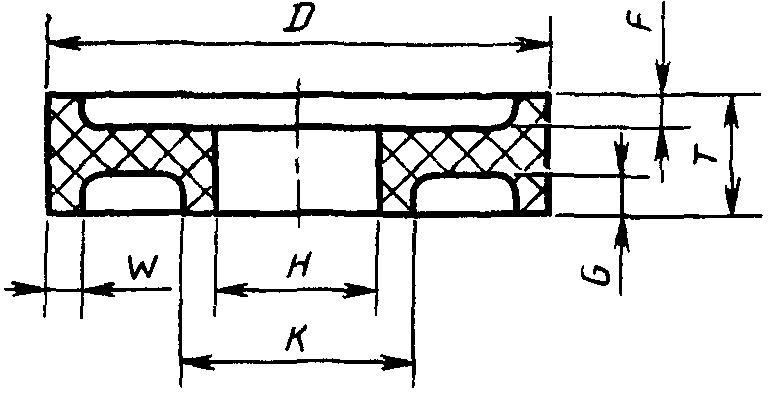 | Круг с двусторонней выточкой и ступицей 10 - D/K x T x H - G ..., F ..., W ... |
11 | 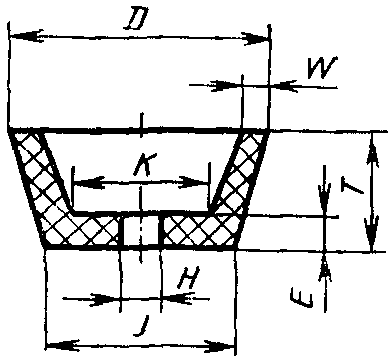 | Круг чашечный конический 11 - D/J ... x T x H - W ..., E ..., K ... |
12 | 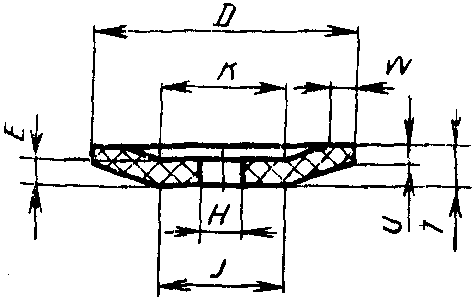 | Круг тарельчатый 12 - D/J ... x T/U ... x H - W ..., E ..., K ... |
13 | 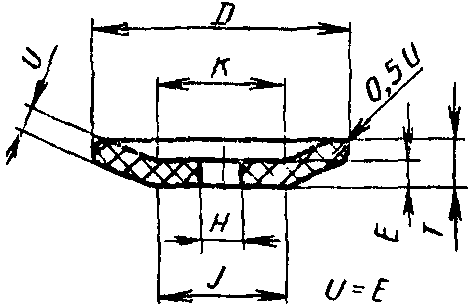 | Круг тарельчатый 13 - D/J ... x T/U ... x H - K ... |
14 | 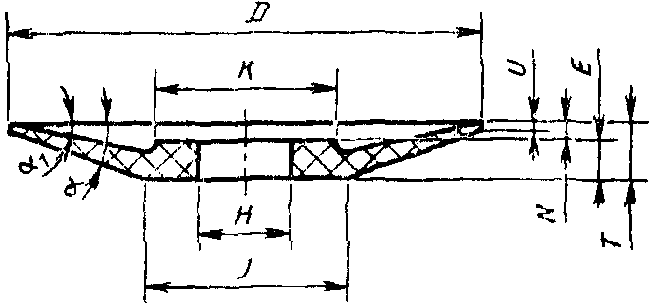 | Круг тарельчатый 14 - D/J ... x T x H - E ..., U ..., K ... |
20 | 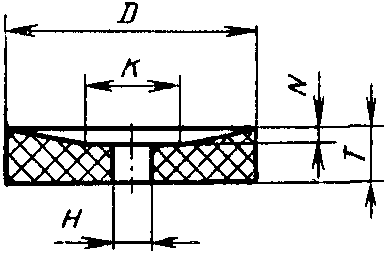 | Круг с односторонней конической выточкой 20 - D/K ... x T/N ... x H |
21 | 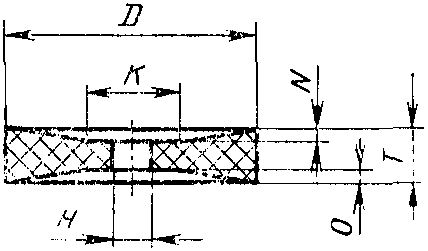 | Круг с двусторонней конической выточкой 21 - D/K ... x T/N .../O ... x H |
22 | 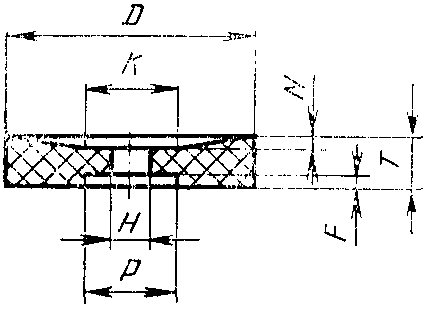 | Круг с конической выточкой с одной стороны и цилиндрической с другой 22 - D/K ... x T/N ... x H - P ..., F ... |
23 | 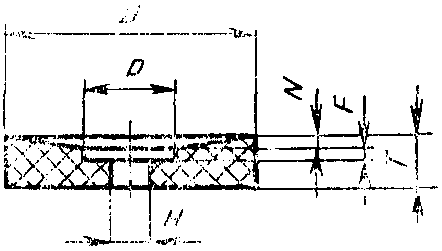 | Круг с конической и цилиндрической выточками с одной стороны 23 - D x T/N ... x H - P ..., F ... |
24 | 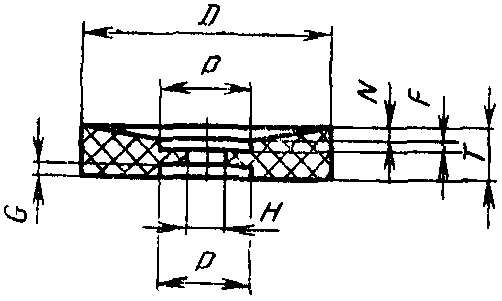 | Круг с конической и цилиндрической выточками с одной стороны и цилиндрической выточкой с другой 24 - D x T/N ... x H - P ..., F .../G ... |
25 | 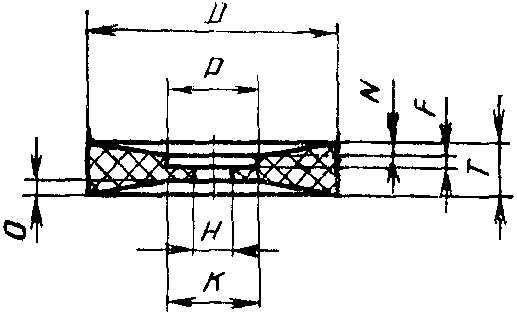 | Круг с конической и цилиндрической выточками с одной стороны и конической с другой 25 - D/K ... x T/N .../O ... x H - P ..., F ... |
26 | 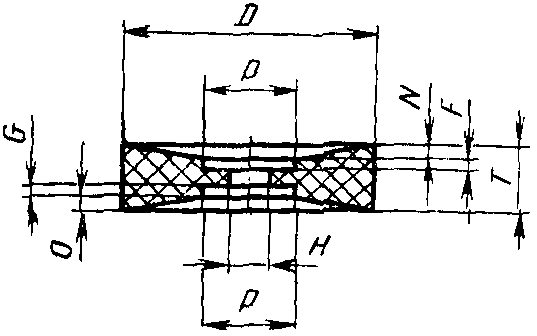 | Круг с конической и цилиндрической выточками с обеих сторон 26 - D x T/N .../O ... x H - P ..., F .../G ... |
27 | 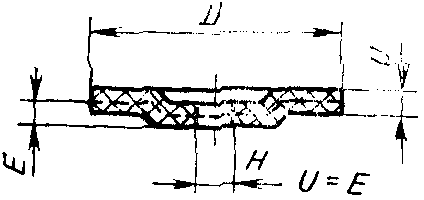 | Круг с утопленным центром и упрочняющими элементами 27 - D x U ... x H |
28 | 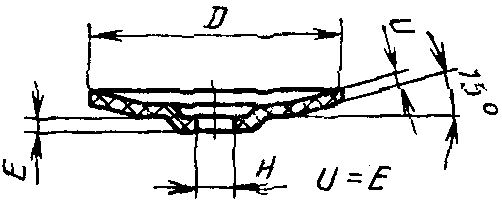 | Круг с утопленным центром 28 - D x U x H |
35 | 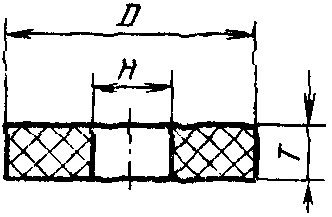 | Круг прямого профиля, работающий торцом 35 - D x T x H |
36 | 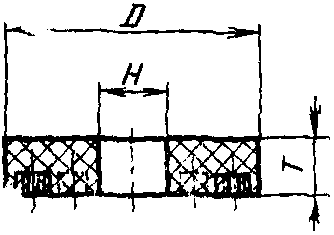 | Круг с запрессованными крепежными элементами 36 - D x T x H |
37 | 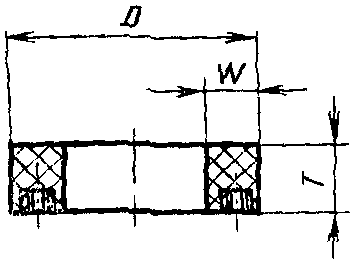 | Круг кольцевой с запрессованными крепежными элементами (W <= 0,17D) 37 - D x T - W |
38 | 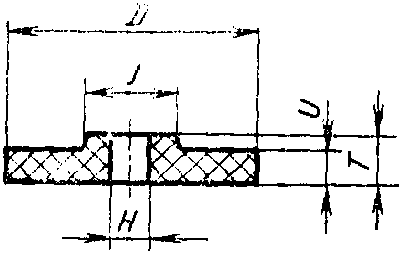 | Круг с односторонней ступицей 38 - профиль - D/J ... x T/U ... x H |
39 | 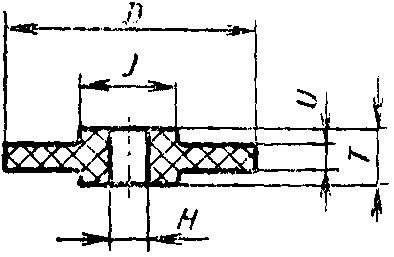 | Круг с двусторонней ступицей 39 - профиль - D/J ... x T/U ... x H |
Примечание. Числовые значения в обозначении типоразмера круга ставят после буквенных обозначений размеров (кроме D, T, H и D, U, H для типов 27 и 28).
(примечание введено Изменением N 3, утв. Постановлением Госстандарта СССР от 18.02.1992 N 164)
Вернуться в "Каталог нормативных документов"
Источник информации: https://internet-law.ru/documents/prod/gost_gosudarstvennyj-standart/55/gost_38618.html
На правах рекламы:
|
© Антон Серго, 1998-2026.
|
Разработка сайта |
|