

Полное меню
- Актуальное
законодательство - Интернет
и право- - Рассылка ''Закон есть закон''
- - Форум сайта (архив)
- - Законодательство
- - Судебная практика (необычная)
- - Судебная практика (авторская)
- - Процедура UDRP и и решения WIPO
- - Книги серии ''Интернет и Право''
- - Книги в открытом доступе
- - Учебный курс ''Интернет и Право''
- - Учебный курс ''Доменные споры''
- - Литература по ''Интернет и Право''
- - Литература по интел. собственности
- - Научный уголок (работы гостей)
- - Авторские публикации
- Информационные
материалы - ЮРИДИЧЕСКИЕ
УСЛУГИ- - Перечень юридических услуг
- - Карта юридических услуг
- - Юридическая консультация
- - Доменные споры (RU), авторское право
- - Международный суд по доменам (COM)
- - Защита прав на маркетплейсе (WB, Ozon)
- - Защита прав в соцсетях (Vk, Ok, FB)
- - Купля-продажа домена, сайта, ПО
- - Досудебное урегулирование конфликта
- - Защита чести и деловой репутации
- - Отмена блокировки сайта/домена РКН
- - ФАС: товарные знаки, авторское право
- - Регистрация ПО/сайта (Роспатент)
- - Юридическая проверка домена
- - Нотариальное заверение сайтов
- - Способы и формы оплаты услуг
- - Мы в СМИ
- - О компании, клиенты
- - Наши дела и победы
- - Контакты и реквизиты
- Информация
о сайте -


ОписаниеИсточник публикации М.: ИПК Издательство стандартов, 2004 Примечание к документу Текст документа приведен с учетом поправки, опубликованной в "ИУС", N 7, 2004. Документ введен в действие с 01.09.2004. Название документа "ГОСТ Р 52204-2004. Национальный стандарт Российской Федерации. Жесть холоднокатаная черная и белая. Технические условия" (утв. Постановлением Госстандарта РФ от 19.01.2004 N 21-ст) "ГОСТ Р 52204-2004. Национальный стандарт Российской Федерации. Жесть холоднокатаная черная и белая. Технические условия"
|
||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||

Вид жести | Ширина листа и полосы в рулоне | Длина листа |
Черная | 712 | 512 |
724 | 820 | |
820 | 712 | |
836 | 716 | |
1000 | 712 | |
1024 | 910 | |
Белая электролитического лужения | 712 | 512 |
724 | 820 | |
820 | 712 | |
836 | 716 | |
1000 | 712 | |
1024 | 910 | |
Белая горячего лужения <*> | 712 | 512 |
<*> Жесть белую горячего лужения изготовляют только в листах. | ||
Таблица 2
Марка жести | Предельное отклонение, мм, не более | |
по ширине | по длине | |
ЖК | 0 | 0 |
+3,0 | +3,0 | |
ЖР | 0 | 0 |
+3,0 | +4,0 | |
Допускается по согласованию с заказчиком:
- замена ширины листа на длину;
- изготовление жести промежуточных размеров кратностью 1 мм.
5.2.2 Предельные отклонения по ширине листов и полос в рулоне и длине листов не должны превышать значений, приведенных в таблице 2.
5.3 Косина реза листов не должна превышать 0,20% ширины для жести марки ЖК, 0,25% - для жести марки ЖР.
5.4 Серповидность жести не должна превышать 1,0 мм на длине 1 м для полосы в рулоне или 0,15% длины листа жести марки ЖК и 2,0 мм или 0,20% соответственно - для жести марки ЖР.
5.5 Отклонение от плоскостности листов или полос в рулоне на длине 1 м для жести марки ЖК не должно превышать 5 мм, для жести марки ЖР - 10 мм.
5.6 Жесть изготовляют с обрезной кромкой. По согласованию с потребителем допускается поставка черной жести в рулонах с необрезной кромкой.
Примеры условных обозначений:
Жесть белая электролитического лужения (Э), марки ЖК, в рулонах, размерами 0,22 x 820 мм, однократной прокатки, с твердостью степени Т2, с отжигом в колпаковых печах (КП), класса покрытия Д2,8/5,6; с отделкой поверхности по группе П:
Рулон ЭЖК-0,22 x 820-Т2-КП-Д2,8/5,6-П ГОСТ Р 52204-2004
Жесть белая горячего лужения (Г), марки ЖР, в листах, размерами 0,25 x 712 x 512 мм, однократной прокатки, с твердостью степени Т3, способ отжига не оговорен, класса покрытия П:
Лист ГЖР-0,25 x 712 x 512-Т3-П ГОСТ Р 52204-2004
Жесть белая электролитического лужения (Э), марки ЖК, в листах, размерами 0,28 x 836 x 716 мм, однократной прокатки, с твердостью степени Т6, с отжигом в непрерывных (проходных) печах (НО), класса покрытия Е1,4, с отделкой поверхности по группе М:
Лист ЭЖК-0,28 x 836 x 716-Т6-НО-Е1,4-М ГОСТ Р 52204-2004
Жесть черная (Ч), марки ЖК, в листах, размерами 0,15 x 836 x 716 мм, двукратной прокатки, класса прочности ДП550, с отжигом в непрерывных (проходных) печах (НО):
Лист ЧЖК-0,15 x 836 x 716-ДП550-НО ГОСТ Р 52204-2004
6.1 Исходные материалы
6.1.1 Для изготовления жести следует использовать низкоуглеродистую сталь с химическим составом по плавочному анализу, приведенным в таблице 3.
Таблица 3
Массовая доля элементов, % | |||||||||
Углерод, не более | Марганец | Кремний | Сера | Фосфор | Хром | Никель | Медь | Азот | Алюминий |
не более | |||||||||
0,06 | 0,20 - 0,35 | 0,020 | 0,022 | 0,015 | 0,06 | 0,06 | 0,10 | 0,008 | 0,02 - 0,07 |
6.1.1.1 В готовой жести допускаются отклонения по массовой доле элементов от норм, приведенных в таблице 3, в соответствии с таблицей 4.
Таблица 4
Предельно допустимое отклонение массовой доли элементов, % | ||||||
Углерод | Марганец | Кремний | Сера | Фосфор | Хром | Никель |
+0,01 | +0,05 | +0,01 | +0,005 | +0,005 | +0,04 | +0,04 |
6.1.2 Для изготовления белой жести следует использовать олово марок О1 и О1пч по ГОСТ 860 или олово с массовой долей основного элемента не менее:
- 99,90% - для белой жести горячего лужения;
- 99,85% - для белой жести электролитического лужения.
Массовая доля примесей в олове не должна превышать значений, приведенных в таблице 5.
Таблица 5
Массовая доля олова, %, не менее | Массовая доля примесей в олове, %, не более (каждой) | Всего примесей <*>, %, не более | ||||||||
Мышьяк | Медь | Свинец | Висмут | Сурьма | Сера | Железо | Цинк | Алюминий | ||
99,85 | 0,01 | 0,03 | 0,04 | 0,015 | 0,015 | 0,020 | 0,020 | 0,002 | 0,002 | 0,15 |
99,90 | 0,01 | 0,01 | 0,04 | 0,015 | 0,015 | 0,010 | 0,009 | 0,002 | 0,002 | 0,10 |
<*> Допускается присутствие других элементов, при этом суммарная массовая доля примесей не должна превышать указанных норм. | ||||||||||
Олово, используемое для изготовления жести, должно быть разрешено Минздравом Российской Федерации.
6.2.1 Механические свойства черной и белой жести однократной и двукратной прокатки должны соответствовать нормам, приведенным в таблице 6.
Таблица 6
Степень твердости, класс прочности | Твердость HR30TA (алмазный столик <*>) при толщине жести, мм | Предел текучести <**>  , Н/мм2 | Временное сопротивление <**>  , Н/мм2 | Относительное удлинение <**>  ,%, не менее | ||
< 0,21 | 0,21 - 0,28 | > 0,28 | ||||
Жесть однократной прокатки | ||||||
Т1 | < 53 | < 52 | < 51 | 230 +/- 40 | 325 +/- 40 | 25 |
Т2 | 53 +/- 3 | 52 +/- 3 | 51 +/- 3 | 245 +/- 40 | 340 +/- 40 | 25 |
Т3 | 56 +/- 3 | 55 +/- 3 | 54 +/- 3 | 260 +/- 40 | 360 +/- 40 | 25 |
Т4 | 58 +/- 3 | 57 +/- 3 | 56 +/- 3 | 275 +/- 40 | 375 +/- 40 | 20 |
Т5 | 60 +/- 3 | 59 +/- 3 | 58 +/- 3 | 290 +/- 40 | 390 +/- 40 | 15 |
Т6 | 62 +/- 3 | 61 +/- 3 | 60 +/- 3 | 415 +/- 40 | 435 +/- 40 | 15 |
Т7 | 66 +/- 3 | 65 +/- 3 | 64 +/- 3 | 435 +/- 40 | 460 +/- 40 | 10 |
Жесть двукратной прокатки | ||||||
ДП520 | - | 520 +/- 40 | 540 +/- 40 | 5 | ||
ДП550 | - | 550 +/- 40 | 570 +/- 40 | 1 | ||
ДП580 | - | 580 +/- 40 | 590 +/- 40 | 0,3 | ||
ДП620 | - | 620 +/- 40 | 625 +/- 40 | 0,2 | ||
ДЛ690 | - | 690 +/- 40 | 700 +/- 40 | 0,1 | ||
<*> Значения норм твердости получены на опорном точечном столике с алмазной контактной поверхностью. <**> Механические свойства жести (предел текучести, временное сопротивление, относительное удлинение) определяются заводом - изготовителем жести. Нормы по пределу текучести и относительному удлинению факультативны до 1 января 2008 г., после чего уточняются. Результаты испытаний заносят в документ о качестве. | ||||||
6.3.1 Масса оловянного покрытия на белой жести горячего лужения должна соответствовать нормам, приведенным в таблице 7.
Класс покрытия | Масса покрытия общая (с двух сторон), г/м2 | |
номинальная | минимальная | |
I | 25,0 | 23,0 |
II | 33,6 | 28,0 |
III | 39,2 | 33,5 |
6.3.2 Масса оловянного покрытия на белой жести электролитического лужения с одинаковой толщиной покрытия по сторонам должна соответствовать нормам, приведенным в таблице 8, с дифференцированным покрытием - в таблице 9.
Таблица 8
Класс покрытия | Масса покрытия, г/м2 | |||
номинальная | минимальная | |||
с каждой стороны | общая | с каждой стороны | общая | |
Е1,0 | 1,0/1,0 | 2,0 | 0,75/0,75 | 1,5 |
Е1,4 | 1,4/1,4 | 2,8 | 1,15/1,15 | 2,3 |
Е2,0 | 2,0/2,0 | 4,0 | 1,70/1,70 | 3,4 |
Е2,8 | 2,8/2,8 | 5,6 | 2,45/2,45 | 4,9 |
Е4,0 | 4,0/4,0 | 8,0 | 3,60/3,60 | 7,2 |
Е5,6 | 5,6/5,6 | 11,2 | 5,10/5,10 | 10,2 |
Е8,4 | 8,4/8,4 | 16,8 | 7,80/7,80 | 15,6 |
Е11,2 | 11,2/11,2 | 22,4 | 10,30/10,30 | 20,6 |
Класс покрытия | Масса покрытия, г/м2 | |||
номинальная | минимальная | |||
с каждой стороны | общая | с каждой стороны | общая | |
Д1,0/1,4 | 1,0/1,4 | 2,4 | 0,75/1,15 | 1,90 |
Д1,0/2,0 | 1,0/2,0 | 3,0 | 0,75/1,70 | 2,45 |
Д1,0/2,8 | 1,0/2,8 | 3,8 | 0,75/2,45 | 3,20 |
Д1,4/2,0 | 1,4/2,0 | 3,4 | 1,15/1,70 | 2,85 |
Д1,4/2,8 | 1,4/2,8 | 4,2 | 1,15/2,45 | 3,60 |
Д1,4/4,0 | 1,4/4,0 | 5,4 | 1,15/3,60 | 4,75 |
Д2,0/2,8 | 2,0/2,8 | 4,8 | 1,70/2,45 | 4,15 |
Д2,0/4,0 | 2,0/4,0 | 6,0 | 1,70/3,60 | 5,30 |
Д2,0/5,6 | 2,0/5,6 | 7,6 | 1,70/5,10 | 6,80 |
Д2,8/4,0 | 2,8/4,0 | 6,8 | 2,45/3,60 | 6,05 |
Д2,8/5,6 | 2,8/5,6 | 8,4 | 2,45/5,10 | 7,55 |
Д2,8/8,4 | 2,8/8,4 | 11,2 | 2,45/7,80 | 10,25 |
Д4,0/5,6 | 4,0/5,6 | 9,6 | 3,60/5,10 | 8,90 |
Д4,0/8,4 | 4,0/8,4 | 12,4 | 3,60/7,80 | 11,40 |
Д5,6/8,4 | 5,6/8,4 | 14,0 | 5,10/7,80 | 12,90 |
Д5,6/11,2 | 5,6/11,2 | 16,8 | 5,10/10,30 | 15,40 |
Д8,4/11,2 | 8,4/11,2 | 19,6 | 7,80/10,30 | 18,10 |
6.3.3 Превышение норм массы покрытия, указанных в таблицах 7 - 9, не является браковочным признаком.
6.4 Качество отделки поверхности жести
6.4.1 Черную жесть и белую жесть электролитического лужения однократной прокатки следует выпускать со следующими видами отделки поверхности:
- П - полированная поверхность для черной жести; для белой жести электролитического лужения - черная жесть с полированной поверхностью и оплавленным оловянным покрытием; шероховатость поверхности черной жести поперек направления прокатки -  0,40 мкм;
- Ш - шлифованная поверхность для черной жести; для белой жести электролитического лужения - черная жесть с шлифованной поверхностью и оплавленным оловянным покрытием; шероховатость поверхности черной жести поперек направления прокатки -  0,63 мкм;
- Н - насеченная поверхность для черной жести; для белой жести электролитического лужения - черная жесть с насеченной поверхностью и оплавленным оловянным покрытием; шероховатость поверхности черной жести не нормируется;
- М (только для белой жести электролитического лужения) - черная жесть с поверхностью групп Ш или Н с неоплавленным оловянным покрытием.
6.4.2 Для черной и белой жести двукратной прокатки отделку поверхности осуществляют только по группе Ш.
6.5.1 Требования к черной жести
Характеристика поверхности и допустимые дефекты приведены в таблице 10.
Таблица 10
Вид и марка жести; группа отделки поверхности | Характеристика поверхности | Допустимые дефекты поверхности на 1 листе или 1 м длины полосы |
ЧЖК; П, Ш, Н | Поверхность должна быть гладкой, чистой, без пятен ржавчины, плен, расслоений и загрязнений | Отдельные отпечатки от валков и роликов, рванины на кромках глубиной не более 1,5 мм, легкие царапины и скобки, цвета побежалости, легкая разнотонность и налет коррозии, не препятствующие выявлению поверхностных дефектов |
ЧЖР; П, Ш, Н | Поверхность должна быть гладкой, чистой, без пятен ржавчины, плен, расслоений и загрязнений | Кроме дефектов, указанных для жести марки ЖК, допускаются: рванины на кромках глубиной не более 5 мм, темные пятна, проколы не более 6 шт., заусенцы высотой не более половины толщины жести, для рулонов - выступающие витки не более 5 мм; для листов - загнутые уголки со стороной до 25 мм, мятость и скобки без заворотов и рванин |
6.5.2 Требования к белой жести электролитического лужения
Характеристика поверхности и допустимые дефекты оловянного покрытия приведены в таблице 11.
Таблица 11
Вид и марка жести; группа отделки поверхности | Характеристика поверхности | Допустимые дефекты поверхности на 1 листе или 1 м длины полосы |
ЭЖК; П, Ш, Н, М | Поверхность должна быть блестящей (для групп поверхности П и Ш), чистой, без пятен ржавчины, незалуженных участков, плен | Отдельные незначительные дефекты, не нарушающие целостность оловянного покрытия: разнотонность оловянного покрытия, легкие царапины, потертости, скобки, капли олова диаметром не более 1 мм, пузырьки диаметром не более 1 мм в количестве не более 3 шт., неоплавленная кромка шириной до 3 мм, рванины на кромках глубиной не более 1,5 мм, до двух загнутых уголков размером стороны не более 2 мм или отсутствие уголков того же размера, отпечатки от валков, надавы. На поверхности жести классов покрытия Е1,0 - Е2,0 допускается древовидный рисунок |
ЭЖР; П, Ш, Н, М | Поверхность должна быть блестящей (для групп поверхности П и Ш), чистой с отдельными дефектами поверхности | Кроме дефектов, указанных для жести марки ЖК, допускаются: царапины, скобки, два загнутых уголка размером стороны до 25 мм или отсутствие уголков того же размера, темные шероховатые осадки олова площадью не более 30 см2, отдельные плены и раковины, наплывы олова в виде капли диаметром не более 3 мм в количестве не более 5 шт., пузырьки диаметром до 5 мм в количестве не более 10 шт., неоплавленные участки в отдельных местах, мятость кромок до 5 мм в виде скобок без заворотов и рванин, рванины на кромках глубиной не более 5 мм, незначительные заусенцы высотой не более половины толщины жести, проколы в количестве не более 6 шт. в разных местах полосы или листа, следы коррозии на отдельных участках жести, непролуженные полосы шириной до 5 мм, общей площадью не более 50 см2 |
6.5.3 Требования к белой жести горячего лужения
Характеристика поверхности и допустимые дефекты оловянного покрытия приведены в таблице 12.
Таблица 12
Вид и марка жести | Характеристика поверхности | Допустимые дефекты поверхности на 1 листе или 1 м длины полосы |
ГЖК | Поверхность должна быть чистой, блестящей, без пятен ржавчичины, незалуженных участков, плен и загрязнений | Незначительные дефекты, не нарушающие целостность покрытия, разнотонность оловянного покрытия, легкие надавы и отпечатки от валков, отдельные поверхностные загрязнения в виде точек, легкие царапины и скобки, крупинки олова диаметром до 2 мм, пузырьки диаметром до 2 мм в количестве не более 3 шт., рванины на кромках глубиной не более 1,5 мм, наплывы олова (облой) на кромках листов шириной не более 3 мм, до двух загнутых уголков размером стороны не более 2 мм или отсутствие уголков того же размера |
ГЖР | Поверхность должна быть чистой с отдельными дефектами поверхности | Кроме дефектов, указанных для жести марки ЖК, допускаются: поверхностные царапины и скобки, непролуженные пятна общей площадью не более 50 см2, наплывы олова на кромках листов, пузырьки диаметром до 5 мм в количестве до 10 шт., два загнутых уголка со стороной до 25 мм или отсутствие уголков того же размера, загрязненная хлористым цинком поверхность в виде пятен общей площадью до 50 см2, мятость кромок до 5 мм в виде скобок без заворотов, рванины на кромках глубиной не более 5 мм, незначительные заусенцы высотой не более половины толщины жести, проколы не более 6 шт. в разных местах листа |
6.6 Жесть горячего лужения марки ЖК класса покрытия I не должна иметь более пяти пор, классов покрытия II и III - более трех пор на 1 см2 поверхности.
Для жести горячего лужения марки ЖР всех классов покрытия количество пор на поверхности не нормируют.
6.7 Белую жесть электролитического лужения следует подвергать пассивации и промасливанию.
6.8 Изготовитель гарантирует, что для черной и белой жести марки ЖК доля полосы в рулоне, соответствующая требованиям настоящего стандарта к марке ЖК, должна быть не менее 85%, к марке ЖР - не более 15%. Сварные швы не вырезают. В рулоне не допускается более двух, отмеченных закладками, сварных швов.
6.9 Обозначение стороны с большей массой покрытия на жести с дифференцированным покрытием следует осуществлять путем нанесения двух продольных полос в центральной части полосы до порезки на листы. Допускаются по согласованию с потребителем другие способы обозначения дифференцированного покрытия или указание стороны с большей массой покрытия на ярлыке.
6.10 Маркировка и упаковка
6.10.1 Маркировка и упаковка - по ГОСТ 7566 со следующими дополнениями.
6.10.2 Листы жести упаковывают в пачки. Пачка жести должна состоять из листов в количестве, кратном 50, уложенных на одном поддоне.
6.10.3 Для листовой жести допускается в пачке жести марки ЖК не более 3,5% листов, имеющих отклонения от плоскостности, по толщине, длине листа, а также дефекты поверхности и покрытия в пределах норм, установленных для жести марки ЖР; мятость кромок и скобки без заворотов и рванин, рванины на кромках глубиной не более 5 мм, заусенцы высотой не более половины толщины жести.
6.10.4 Количество листов в пачках одной партии должно быть одинаковым. Масса брутто одной пачки не должна превышать 1,5 т.
6.10.5 Упаковка листовой и рулонной жести должна предотвращать попадание внутрь упаковки атмосферных осадков и обеспечить сохранность жести при транспортировании и хранении. Рекомендуемые схемы упаковки листов и рулонов жести приведены в приложении А.
6.10.6 Размеры рулонов и их масса приведены в таблице 13.
Таблица 13
Ширина полосы, мм | Внутренний диаметр рулонов, мм | Максимальный наружный диаметр рулонов, мм | Масса брутто, кг, не более, для транспорта вида | |
закрытого | открытого | |||
От 600 до 1050 | 400, 500 | До 1200 | 1500 | 15000 |
Примечание - По согласованию изготовителя с потребителем допускается транспортирование закрытым видом транспорта рулонов  наружным диаметром и  массой брутто. | ||||
6.10.7 При транспортировании жести в районы Крайнего Севера и приравненные к ним местности упаковку проводят в соответствии с ГОСТ 15846.
7.1 Общие правила приемки - по ГОСТ 7566.
7.2 Жесть принимают партиями.
Партия должна состоять из жести одного вида, одной марки, одной толщины, одних линейных размеров, одного способа прокатки, одной степени твердости или одного класса прочности, одной группы отделки поверхности, одного способа отжига и одного класса покрытия. Партию оформляют одним документом о качестве.
В документе о качестве указывают:
- товарный знак предприятия-изготовителя;
- вид и марку жести;
- толщину жести;
- линейные размеры жести;
- способ прокатки, степень твердости или класс прочности;
- способ отжига;
- группу отделки поверхности;
- класс покрытия (для белой жести);
- знак "ТМ" и теоретическую массу;
- число пачек или рулонов;
- результаты испытаний на соответствие жести требованиям стандарта;
- дату изготовления;
- обозначение настоящего стандарта;
- наименование потребителя.
7.3 Для проверки показателей качества жести из партии отбирают 1% массы или площади партии, но не менее одной пачки или одного рулона.
7.4 Объем выборки
7.4.1 Рулоны
Проверку размеров и отклонений формы проводят на внешней части рулона. Проверку качества поверхности проводят в потоке технологических линий и осмотром внешней части рулона.
От каждого контрольного рулона отбирают два отрезка полосы длиной не менее 1 м для проверки отклонений формы, массы оловянного покрытия, твердости и механических свойств, шероховатости.
7.4.2 Листы
Из разных мест контрольной пачки отбирают 1% листов для проверки качества поверхности. Проверку линейных размеров и отклонений формы проводят на половине листов, отобранных для оценки качества поверхности.
Для проверки механических свойств, массы покрытия оловом, шероховатости, пористости (для жести горячего лужения) отбирают по 2 листа от контрольной пачки.
8.1 Качество поверхности листов и рулонов на соответствие требованиям 6.5 проверяют внешним осмотром без применения увеличительных приборов.
8.2 Толщину жести и разнотолщинность на соответствие 5.1 определяют не менее чем в пяти точках, равномерно расположенных поперек направления прокатки, на расстоянии от кромки не менее 15 мм скобой с отсчетным устройством по ГОСТ 11098 с погрешностью не более 0,002 мм или другими средствами измерения, обеспечивающими указанную погрешность измерения. Результат измерения записывают в миллиметрах с тремя значащими цифрами после запятой.
При определении толщины за результат испытания принимают среднеарифметическое значение. Результат в миллиметрах округляют до второй значащей цифры после запятой.
При оценке разнотолщинности за результат испытания принимают максимальную разность между результатами отдельных измерений в миллиметрах, округляя его до второй значащей цифры после запятой.
8.3 Линейные размеры листовой и рулонной жести на соответствие 5.2 проверяют измерительной металлической линейкой по ГОСТ 427, металлической рулеткой по ГОСТ 7502 или другими измерительными инструментами с погрешностью измерения не более 0,5 мм.
Измерение ширины листов и рулонов проводят под прямым углом к направлению прокатки через середину листа или отрезка полосы, лежащих на плоской подставке.
Измерение длины листа проводят параллельно направлению прокатки посередине листа, лежащего на плоской подставке.
8.4 Измерение косины реза, серповидности и отклонений от плоскостности на соответствие 5.3, 5.4, 5.5 проводят по ГОСТ 26877.
8.5 Заготовки и образцы для испытаний вырезают из листа или отрезка полосы в соответствии с рисунками 1 и 2. Предельно допустимые отклонения линейных размеров заготовок и образцов - от 0 до +2 мм.
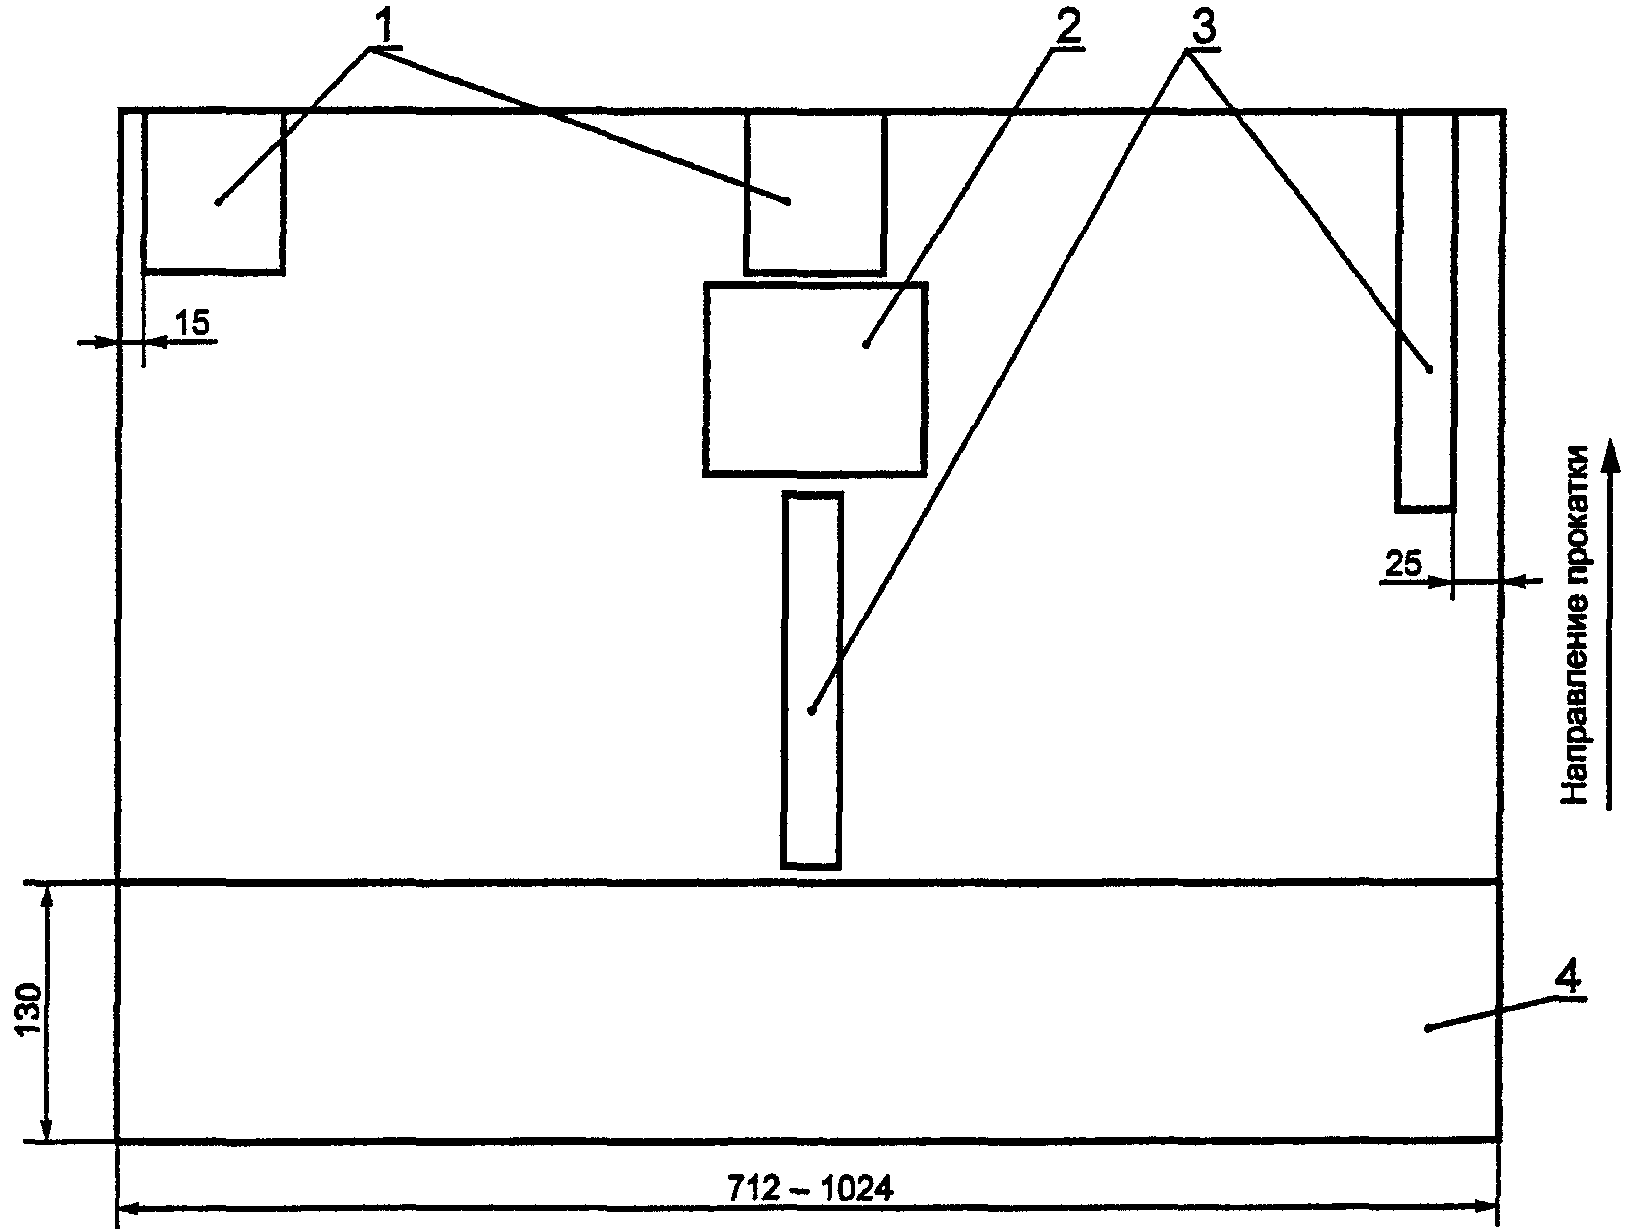
1 - образцы 70 x 70 мм для измерения твердости на жести
однократной прокатки; 2 - образец 100 x 100 мм для
определения шероховатости; 3 - заготовка 25 x 200 мм для
испытаний механических свойств жести однократной и двукратной
прокатки; 4 - заготовка шириной 130 мм либо 260 мм
для определения массы оловянного покрытия
и полос черной жести и белой жести
электролитического лужения
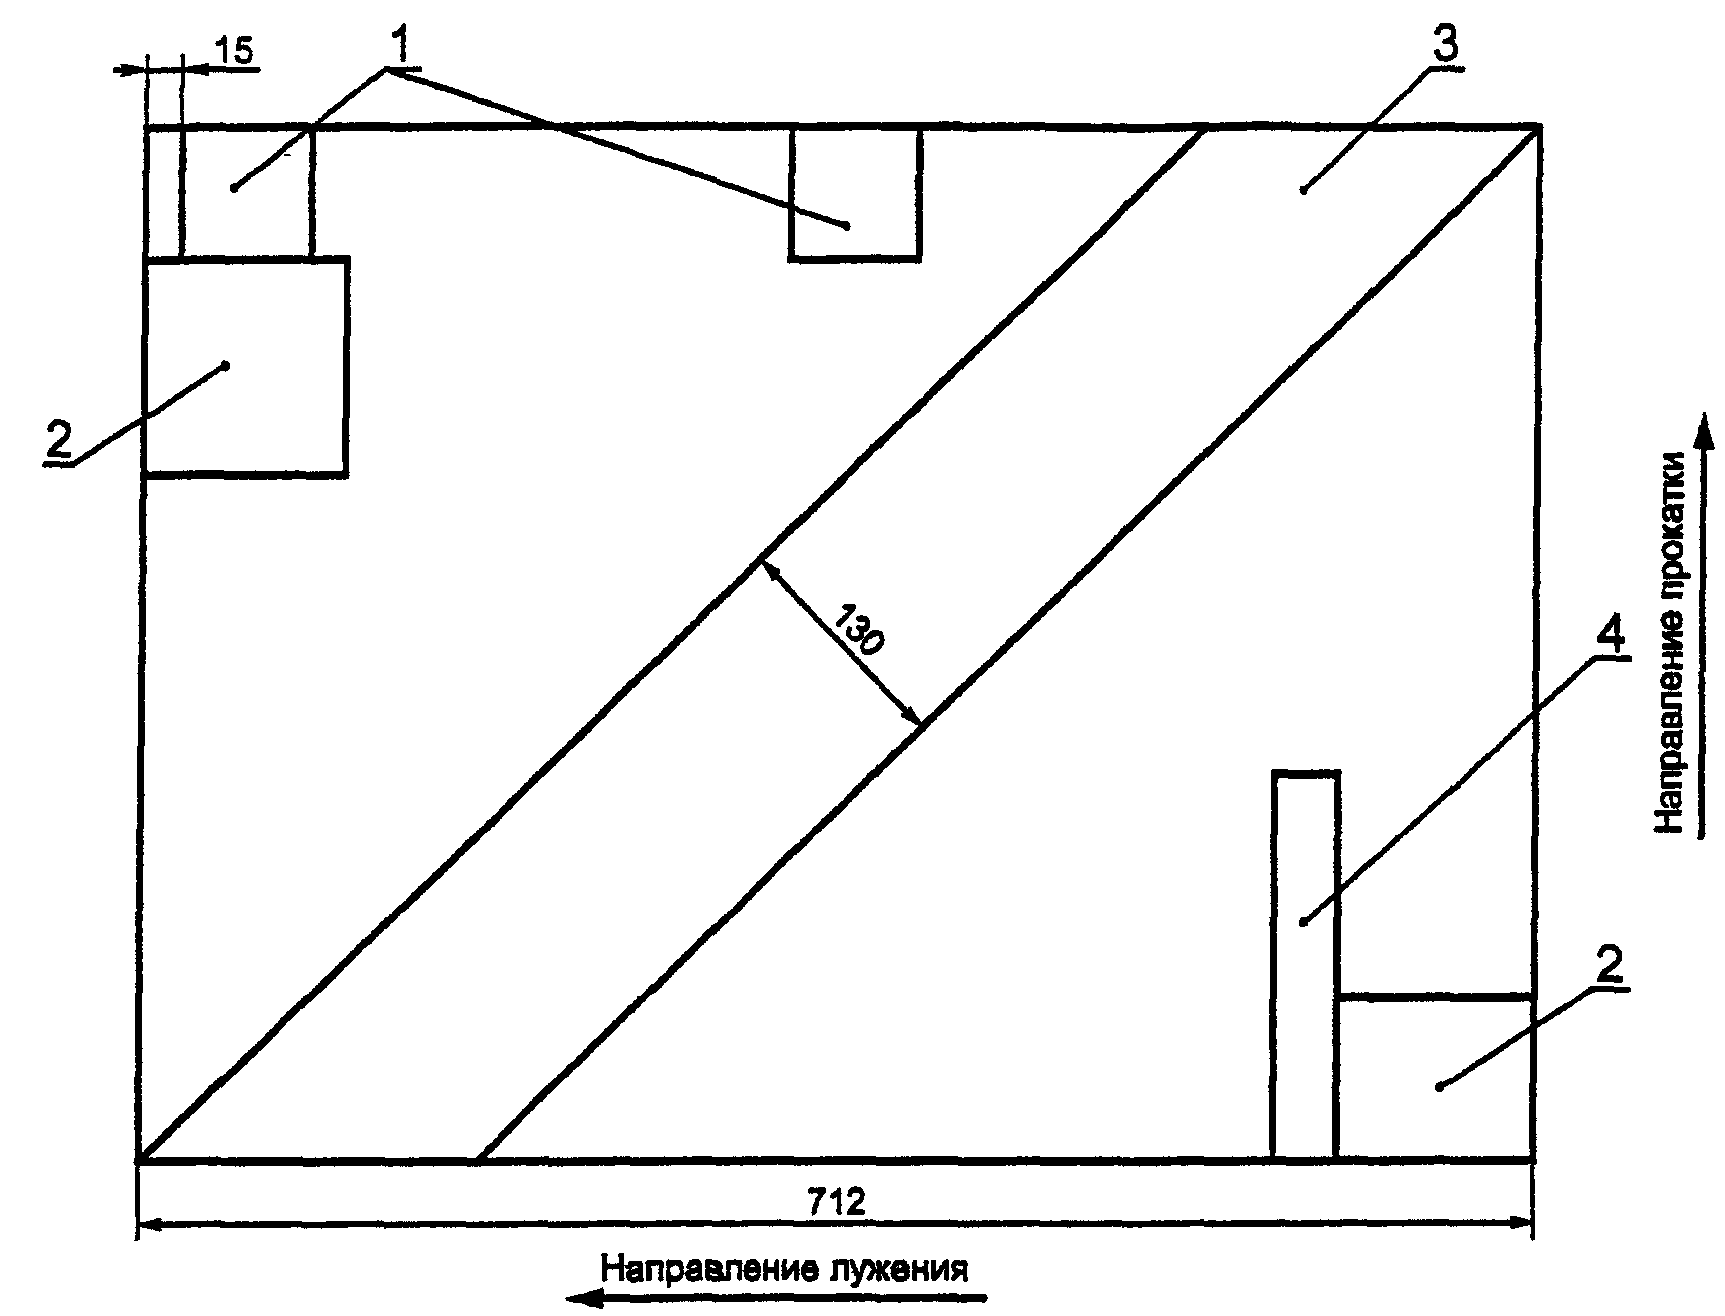
1 - образцы 70 x 70 мм для измерения твердости; 2 - образцы
100 x 100 мм для определения пористости покрытия; 3 - заготовка
шириной 130 мм для определения массы оловянного покрытия;
4 - заготовка 25 x 200 мм для испытаний механических свойств
жести горячего лужения
8.6 Измерение твердости на соответствие 6.2.1 проводят методом Супер-Роквелла в соответствии с приложением Б. Измерение проводят после снятия защитных покрытий и удаления смазки.
8.7 Определение механических свойств жести на соответствие 6.2 проводят на образцах шириной 12,5 мм и начальной расчетной длиной 50 мм по ГОСТ 11701. Испытания образцов белой жести проводят после снятия покрытия по методике, изложенной в Б.1.3 приложения Б. За результат испытаний принимают среднеарифметическое значение испытаний по двум образцам.
8.8 Измерение шероховатости на соответствие 6.4.1 проводят по ГОСТ 2789 поперек направления прокатки контактными профилографами-профилометрами по ГОСТ 19300. За результат испытаний принимают среднеарифметическое значение шероховатости каждой стороны, измеренной на двух образцах. Изготовитель может не проводить контроль шероховатости белой жести при условии гарантии этой характеристики в соответствии с 6.4.1.
При проверке шероховатости на белой жести электролитического лужения оловянное покрытие снимают по методике, изложенной в Б.1.3 приложения Б.
8.9 Измерение массы оловянного покрытия на соответствие 6.3 проводят йодометрическим методом с погрешностью не более +/- 0,1 г/м2 по методике, приведенной в приложении В.
Допускается использование других методов определения массы оловянного покрытия, имеющих необходимую точность. При любом методе определения массы оловянного покрытия площадь, на которой проводят измерение, не должна быть менее 6000 мм2, а зоны измерения должны равномерно распределяться по ширине полосы, исключая кромочные участки шириной 25 мм.
При возникновении разногласий массу оловянного покрытия определяют йодометрическим методом.
8.10 Испытание на пористость жести горячего лужения марки ЖК на соответствие 6.6 проводят по методике, приведенной в приложении Г.
8.11 Определение теоретической массы и площади.
8.11.1 Площадь листовой жести определяют умножением номинальных размеров листов с прибавлением к каждому размеру половины предельного отклонения.
Площадь рулонной жести определяют умножением длины полосы в рулоне на ширину полосы с прибавлением половины предельного отклонения по ширине полосы.
8.11.2 Значения теоретической массы и площади листовой и рулонной жести в зависимости от ее линейных размеров приведены в приложении Д.
8.12 При определении механических свойств допускается применение неразрушающего контроля магнитным методом в соответствии с ГОСТ 30415.
9.1 Транспортирование и хранение - по ГОСТ 7566 со следующими дополнениями.
9.2 Транспортная маркировка - по ГОСТ 14192.
9.3 К каждой единице транспортной тары прикрепляют ярлык, в котором указывают:
- товарный знак предприятия-изготовителя;
- вид жести;
- марку жести;
- толщину и линейные размеры жести;
- степень твердости или класс прочности;
- группу поверхности;
- класс покрытия (для белой жести);
- количество листов в пачке или количество метров полосы в рулоне;
- количество швов для жести в рулонах;
- теоретическую или фактическую массу жести в пачке или рулоне;
- при отгрузке по теоретической массе - знак "ТМ";
- номер партии;
- номер сортировщика, контролера отдела технического контроля;
- номер упаковщика или номер бригады;
- дату изготовления;
- обозначение настоящего стандарта.
По согласованию с потребителем допускается поставка жести по фактической массе. При поставке жести по фактической массе количество листов в пачке или количество метров полосы в рулоне на ярлыке и в документе о качестве не указывают.
9.4 С наружной стороны упаковочной тары несмываемой краской наносят данные из ярлыка или наклеивают второй экземпляр этого ярлыка. Для жести, предназначенной для длительного хранения, маркировку наносят с наружной стороны упаковочной тары несмываемой краской с дополнительным указанием массы нетто каждого места.
9.5 Транспортирование жести проводят всеми видами транспорта в крытых и открытых транспортных средствах в соответствии с правилами перевозки грузов, действующими на данном виде транспорта, и условиями погрузки и крепления грузов, утвержденными Министерством путей сообщения РФ. Отгрузка в открытых транспортных средствах разрешается по согласованию с потребителем.
9.6 При транспортировании рулонов водным транспортом упаковку проводят с вертикальной осью.
9.7 Хранение жести проводят в сухих закрытых помещениях в условиях, исключающих попадание на нее влаги.
9.8 На предприятиях, осуществляющих длительное хранение, жесть должна храниться при температуре воздуха не ниже плюс 4 °C и относительной влажности воздуха не более 80%.
10.1 Изготовитель гарантирует соответствие жести требованиям настоящего стандарта при соблюдении условий транспортирования и хранения.
10.2 Гарантийный срок хранения жести с даты изготовления - один год.
По истечении срока хранения проводят дополнительную проверку жести на соответствие требованиям настоящего стандарта.
(рекомендуемое)
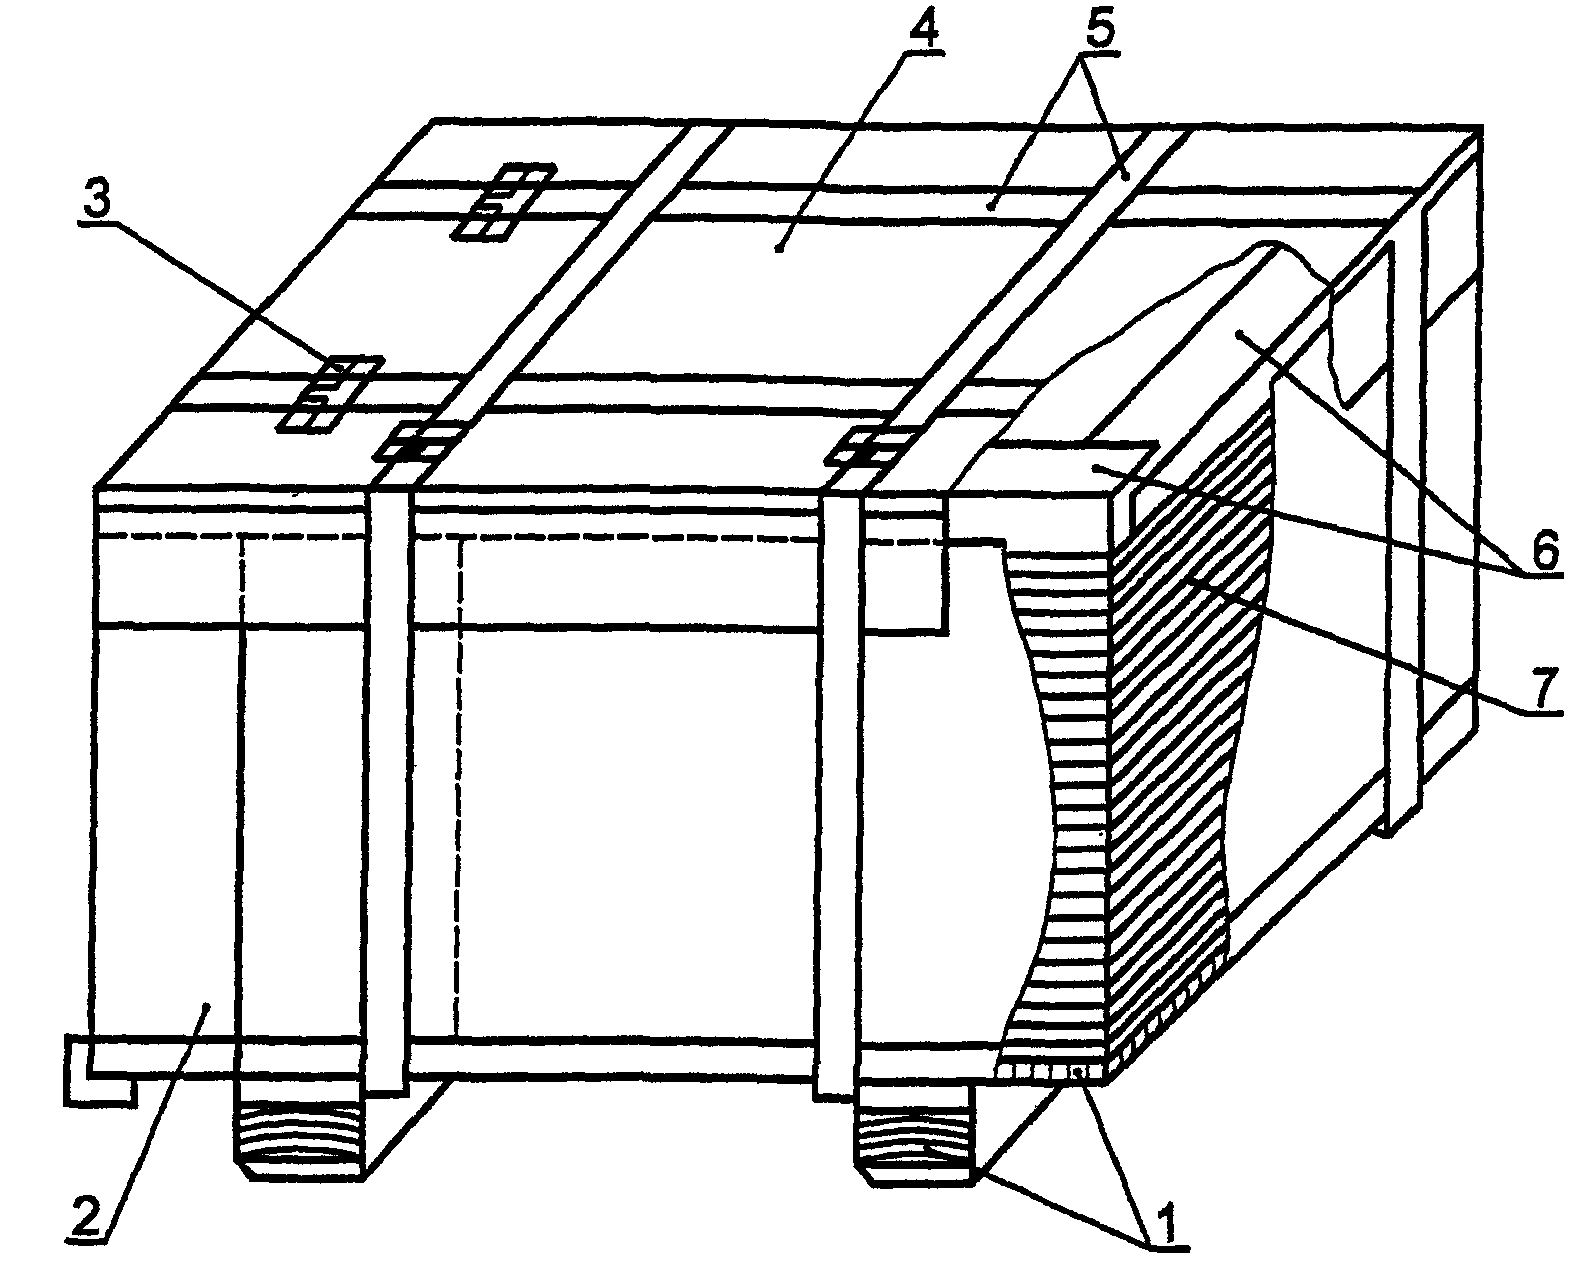
1 - поддон; 2 - разъемный кожух; 3 - замки; 4 - металлическая
крышка; 5 - обвязки; 6 - уголки; 7 - пачка листов черной жести
Рисунок А.1 - Схема упаковки листов черной жести
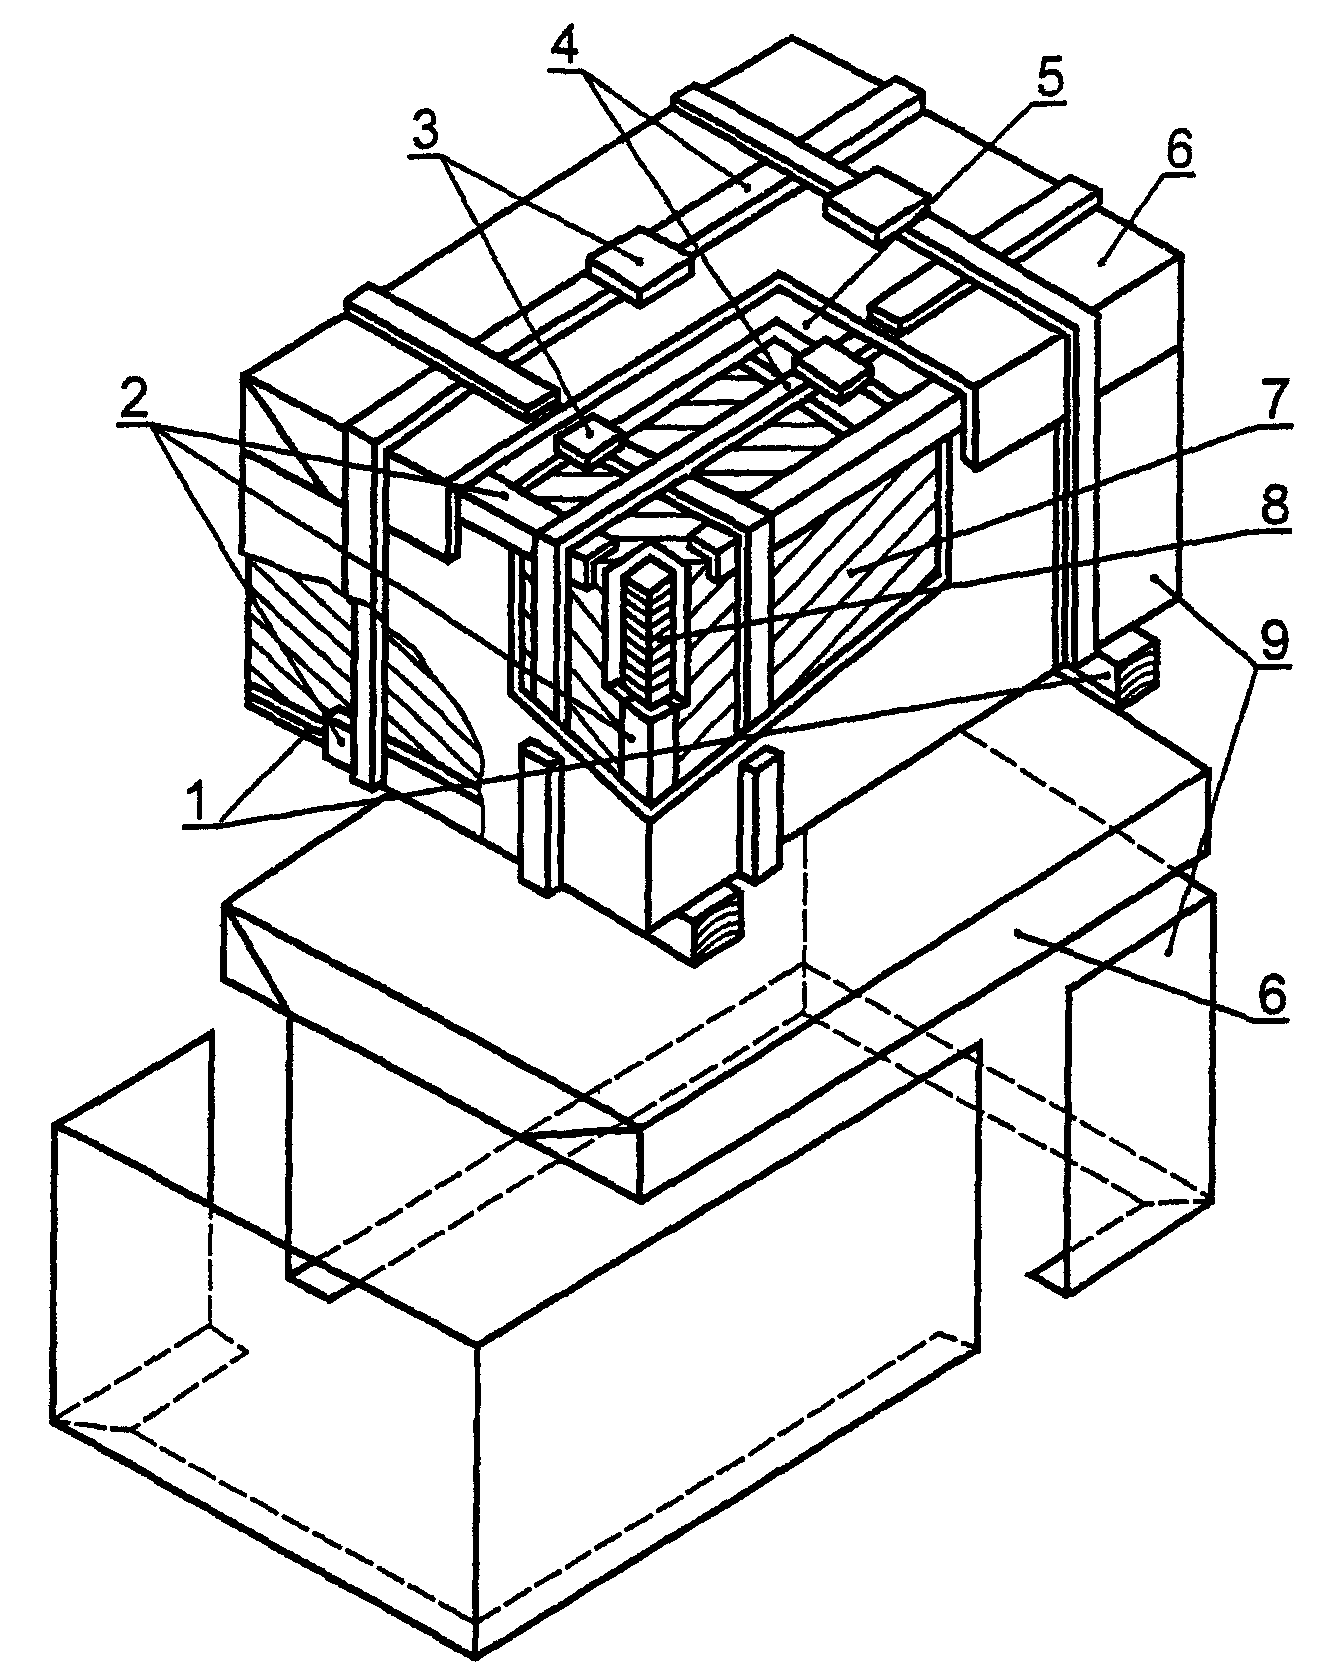
1 - поддон; 2 - уголки; 3 - замки; 4 - обвязки; 5 - лист
коробочного картона или бракованный лист жести; 6 -
металлическая крышка; 7 - упаковочный материал; 8 - пачка
листов белой жести; 9 - разъемный кожух
Рисунок А.2 - Схема упаковки листов белой жести
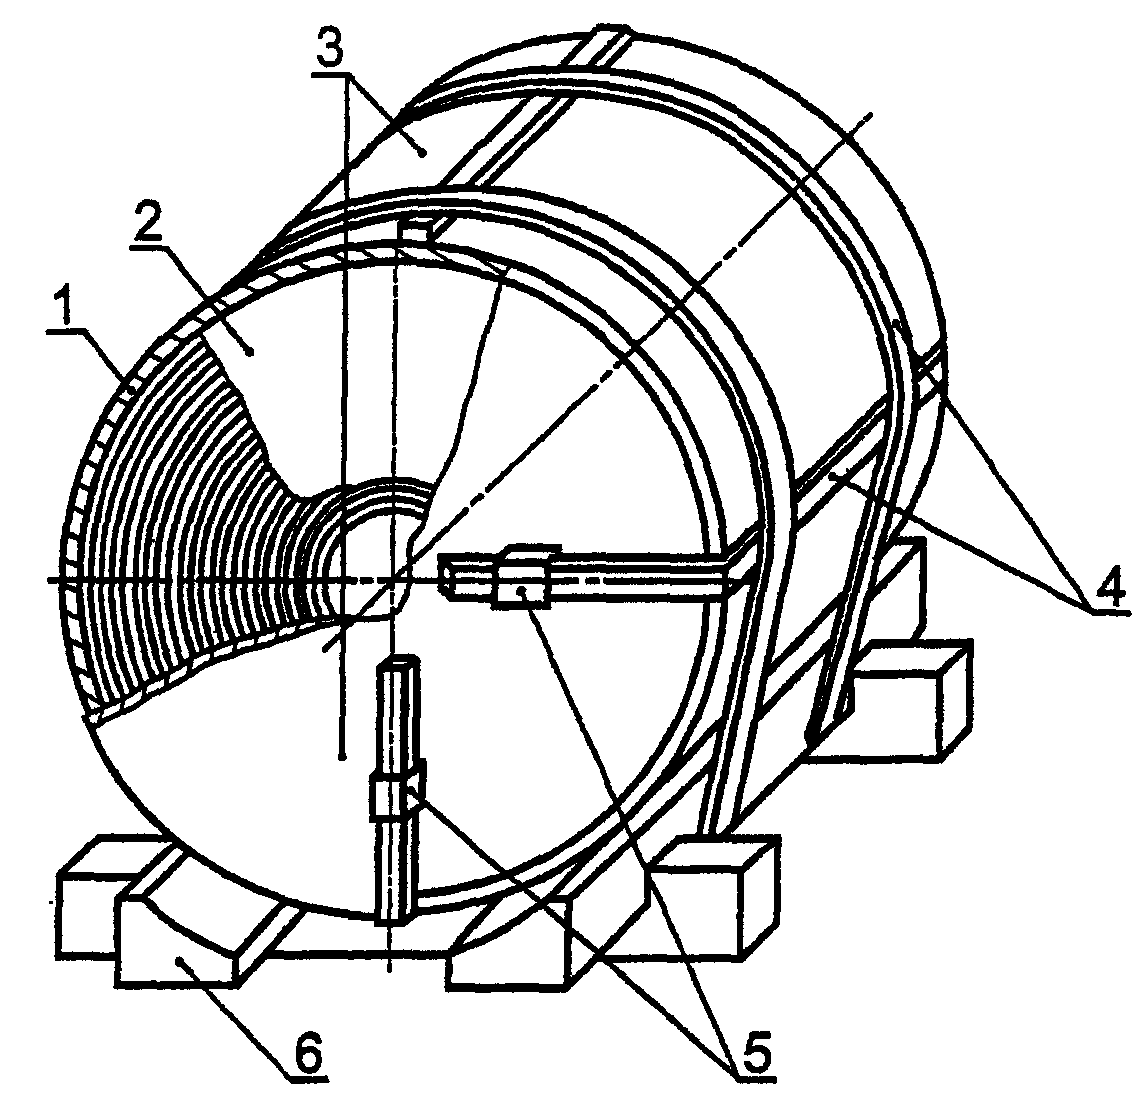
1 - рулон черной или белой жести с горизонтальной осью; 2 -
упаковочный материал; 3 - металлическая упаковка; 4 - обвязки;
5 - замки; 6 - поддон
Рисунок А.3 - Схема упаковки рулонов черной и белой жести
с горизонтальной осью
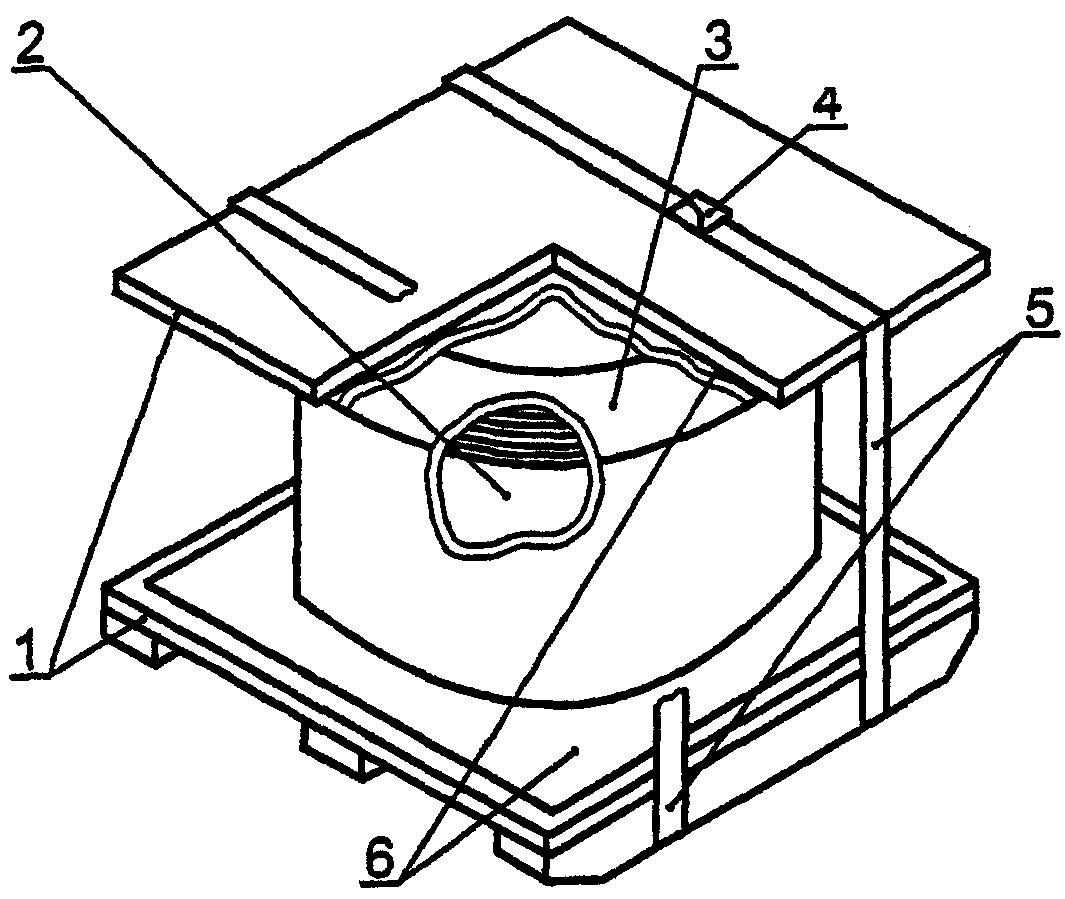
1 - поддон; 2 - рулон черной или белой жести с вертикальной
осью; 3 - упаковочный материал; 4 - замки; 5 - обвязки;
6 - лист коробочного картона или бракованный лист жести
Рисунок А.4 - Схема упаковки рулонов черной и белой жести
с вертикальной осью
(обязательное)
Б.1 Подготовка образцов
Б.1.1 Образцы жести для контроля твердости вырезают из каждого контрольного листа или отрезка полосы по схемам, приведенным на рисунках 1 и 2 настоящего стандарта.
Б.1.2 Образец должен быть плоским, с чистой сухой поверхностью, без царапин, выбоин, следов смазки, ржавчины или каких-либо покрытий. Образцы с изогнутой поверхностью, следами деформации, а также с промасленной поверхностью к испытаниям на твердость не допускаются.
Б.1.3 Оловянное покрытие снимают в подогретом до 50 °C - 70 °C водном растворе смеси гидроокиси натрия и метанитробензойной кислоты. Раствор приготавливают, растворяя в 1 л дистиллированной воды по ГОСТ 6709 50 г гидроокиси натрия по ГОСТ 4328 и 25 г метанитробензойной кислоты по НД. Допускается использование для снятия олова других растворов, не вызывающих растравливания стальной основы.
После снятия покрытия образцы промывают водой и протирают спиртом по ГОСТ 18300.
Б.2 Средства измерений
Б.2.1 Измерение твердости проводят на приборе типа ТКС-1 или других аналогичных приборах, которые прошли испытания и внесены в Государственный реестр средств измерений в соответствии с [1].
Б.2.2 Измерение твердости проводят по шкале 30Т при нагрузке 294 Н (30 кгс) шариком диаметром 1,588 мм на точечном опорном столике с алмазной контактной поверхностью.
Б.3 Проведение измерений
Б.3.1 Измерение твердости должно проводиться с соблюдением указаний, приведенных в инструкции по эксплуатации используемого прибора.
Б.3.2 Центры отпечатков следует располагать на расстоянии не менее 6 мм друг от друга или от кромки образца.
Б.3.3 На обратной стороне испытуемого образца допускаются заметные следы отпечатков.
Б.3.4 После каждой замены наконечника проводят проверку показаний прибора с помощью образцовых мер твердости.
Б.3.5 Оценку твердости проводят в условных единицах в зависимости от глубины проникновения шарика в испытуемое тело под действием двух последовательно прилагаемых нагрузок: предварительной - 29,4 Н (3 кгс) и основной - 294 Н (30 кгс).
Б.3.6 Отсчет результатов измерения твердости проводят по шкале индикатора автоматического снятия основной нагрузки (в приборе это фиксируется щелчком) при продолжающемся действии предварительной нагрузки.
Числом твердости считают показание стрелки на шкале индикатора в целых единицах с округлением до ближайшего целого числа.
Б.3.7 За результат измерения принимают среднеарифметическое значение не менее трех определений твердости, полученных на одном образце.
Первые два измерения на образцах после смены наконечника или опорного точечного столика в расчет не принимают.
Б.3.8 Общий разброс значений твердости на испытуемом образце не должен превышать 4 ед. Если разброс составляет более 4 ед., допускается повторное измерение.
Б.3.9 За результат испытания принимают среднеарифметическое значение результатов измерения твердости на четырех образцах.
(обязательное)
ПОКРЫТИЯ ЖЕСТИ
В.1 Сущность метода
Метод основан на реакции окисления йодом двухвалентного олова в солянокислой среде.
В.2 Лабораторная стеклянная посуда, реактивы и растворы
Пипетки с одной отметкой по ГОСТ 29169.
Бюретки по ГОСТ 29251.
Бюретки без времени ожидания по ГОСТ 29252.
Кислота соляная по ГОСТ 3118, плотность 1,19 г/см3.
Кальций углекислый по ГОСТ 4530.
Калий йодистый по ГОСТ 4232.
Калий йодноватокислый по ГОСТ 4202.
Калия гидроокись по ГОСТ 24363.
Сурьма треххлористая по НД.
Крахмал растворимый по ГОСТ 10163, 1%-ный раствор свежеприготовленный.
Вода дистиллированная по ГОСТ 6709.
Олово по ГОСТ 860.
Свинец марки С0 по ГОСТ 3778.
Цинк гранулированный по НД.
Трехокись сурьмы по НД.
Все реактивы должны иметь квалификацию не ниже ч.д.а.
В.3 Рабочие растворы для титрования
В.3.1 Йодид-йодатная смесь, титрованный раствор: навеску йодноватокислого калия 5,1 г помещают в мерную колбу вместимостью 1000 см3. Приливают 500 см3 дистиллированной воды. После полного растворения добавляют 0,2 г гидроокиси калия. Раствор перемешивают. Добавляют 80 г йодистого калия. После полного растворения йодистого калия объем раствора доводят дистиллированной водой до 1000 см3.
В.3.2 Калибровочный раствор олова: 7 г олова в виде пластин или мелкого порошка растворяют в 500 см3 соляной кислоты в конической колбе вместимостью 1000 см3 без нагревания в вытяжном шкафу, прикрыв колбу воронкой. Изредка раствор взбалтывают. После полного растворения олова (прекращения выделения пузырьков газа) объем раствора доводят до 1000 см3 дистиллированной водой. Масса олова в 1 см3 раствора равна 0,007 г.
В.3.3 Определение титра рабочего раствора по олову (массовой концентрации раствора йодид-йодатной смеси): пипеткой отбирают 10 - 20 см3 или 5 см3 (для жести с покрытием 2,0 г/м2 и менее) стандартного раствора олова, помещают в коническую колбу вместимостью 250 см3, добавляют 70 см3 дистиллированной воды, восемь гранул металлического цинка (4 - 5 г) или 10 - 15 г свинца без мышьяка, колбу закрывают пробкой с клапаном. Раствор выдерживают при слабом нагревании, пока олово не восстановится до губчатого состояния. Затем помещают в колбу 1 - 2 кусочка мрамора (углекислого кальция), добавляют 80 см3 соляной кислоты (плотность 1,19 г/см3) и нагревают до полного растворения губки. Затем еще раз помещают мрамор и раствор охлаждают проточной водой (в вытяжном шкафу). После охлаждения содержимое колбы титруют раствором йодид-йодатной смеси в присутствии 1 - 2 см3 раствора крахмала массовой долей 1%. Титрование заканчивают после достижения устойчивой синей окраски.
Титр рабочего раствора T, г/см3 олова, вычисляют по формуле
 , (В.1)
где C - масса олова в 1 см3 стандартного раствора, г;
V1 - объем стандартного раствора, взятый для титрования, см3;
V - объем раствора йодид-йодатной смеси, израсходованный на титрование, см3.
Определение титра проводят по трем - пяти пробам; объемы растворов, израсходованных на титрование, не должны отличаться более чем на 0,2 см3. За окончательный результат принимают среднеарифметическое значение полученных результатов.
В.4 Подготовка образцов
В.4.1 Для определения массы оловянного покрытия на жести горячего лужения и электролитически луженой жести из каждого листа или отрезка полосы вырезают заготовки по схемам, приведенным на рисунках 1 и 2 настоящего стандарта.
В.4.2 Для определения массы оловянного покрытия на электролитически луженой жести с одинаковой толщиной покрытия по сторонам из каждой заготовки калиброванным штампом на равном расстоянии друг от друга выштамповывают 10 или 20 образцов диаметром (20 +/- 0,5) мм.
В.4.3 Для определения массы оловянного покрытия на электролитически луженой жести с дифференцированным покрытием на вырезанной заготовке с одной из сторон удаляют олово наждачной бумагой или методом химического растворения. При возникновении разногласий олово удаляют методом химического растворения. После снятия олова с одной из сторон выштамповывают образцы по В.4.2.
В.4.4 Растворитель для снятия олова: 32 г треххлористой сурьмы или 20 г трехокиси сурьмы растворяют в 1000 см3 соляной кислоты плотностью 1,19 г/см3.
Растворителем при помощи ваты удаляют олово с одной стороны полоски, затем выштамповывают 10 или 20 образцов диаметром (20 +/- 0,5) мм и определяют массу покрытия. Определение массы оловянного покрытия с другой стороны проводят аналогично.
В.5 Проведение анализа
В.5.1 В колбу вместимостью 100 см3 наливают 10 см3 или 20 см3 соляной кислоты и нагревают до кипения. В кипящий раствор опускают кусочек мрамора (углекислого кальция) и образцы жести. Колбу закрывают пробкой с клапаном и выдерживают в течение 5 мин при слабом нагревании.
В.5.2 В полученный раствор опускают кусочек мрамора и добавляют 50 см3 свежекипяченой и охлажденной дистиллированной воды.
В.5.3 После охлаждения приливают 1 - 2 см3 раствора крахмала массовой долей 1% и титруют до неисчезающей синей окраски раствором йодид-йодатной смеси.
В.6 Обработка результатов измерений
В.6.1 Общую массу оловянного покрытия XЕ, г/м2, для каждой заготовки жести с одинаковым покрытием по сторонам вычисляют по формуле
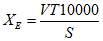 , (В.2)
где V - объем раствора, израсходованный на титрование, см3;
T - титр рабочего раствора, г/см3 олова;
S - суммарная площадь (по фактическому диаметру) 10 образцов жести или 20 образцов (для жести с покрытиями массой 2,0 г/м2 и менее), см2 (площадь считается с одной стороны).
В.6.2 За результат испытания принимают среднеарифметическое значение результатов измерений массы покрытия на образцах от двух заготовок.
В.6.3 Массу оловянного покрытия по сторонам XД, г/м2, для каждой заготовки жести с дифференцированным покрытием вычисляют по формуле
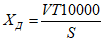 , (В.3)
где V - объем раствора, израсходованный на титрование, см3;
T - титр рабочего раствора, г/см3 олова;
S - суммарная площадь (по фактическому диаметру) 10 образцов жести или 20 образцов (для жести с покрытиями массой 2,0 г/м2 и менее), см2.
В.6.4 Для жести с дифференцированным покрытием массу олова определяют последовательно на каждой стороне и одновременно проводят контрольную проверку массы оловянного покрытия определением общего количества олова на обеих сторонах листа по методике определения и расчета, изложенной в В.6.1. Результат должен соответствовать сумме масс оловянного покрытия, полученных на каждой стороне образца. Результат контрольной проверки общей массы оловянного покрытия с двух сторон - не более +/- 5% суммы масс оловянного покрытия, полученных на каждой стороне.
В.6.5 Результат испытаний вычисляют аналогично В.6.2.
(обязательное)
Г.1 Подготовка образцов
Из каждого контрольного листа вырезают образцы по схеме, приведенной на рисунке 2 настоящего стандарта.
Г.2 Аппаратура и реактивы
Посуда лабораторная стеклянная по ГОСТ 23932.
Желатин по ГОСТ 11293.
Калий железосинеродистый по ГОСТ 4206.
Кислота серная по ГОСТ 4204 с молярной концентрацией эквивалента 0,5 моль/дм3.
Спирт этиловый ректифицированный технический по ГОСТ 18300.
Дистиллированная вода по ГОСТ 6709.
Раствор А: 20 г желатина заливают 500 см3 дистиллированной воды и оставляют набухать. Затем нагревают при помешивании на водяной бане при температуре 65 °C - 70 °C до образования коллоидного раствора.
Раствор Б: 2 г железосинеродистого калия растворяют в 290 см3 дистиллированной воды. Затем к раствору добавляют 10 см3 серной кислоты с молярной концентрацией эквивалента 0,5 моль/дм3 и 200 см3 этилового спирта.
Раствор для определения пористости: в раствор А при помешивании приливают раствор Б.
Г.4 Проведение измерений
Перед проведением испытаний на пористость образцы промывают в горячей воде и протирают спиртом. На центральную часть образца накладывают лист фильтровальной бумаги по ГОСТ 12026 размером не менее 70 x 70 мм, обильно смоченный раствором для определения пористости по Г.3. Подсчет пор проводят через 10 мин по выявившимся на поверхности образца жести или наложенного листа фильтровальной бумаги (со стороны образца жести) синим точкам.
Г.5 Обработка результатов
Количество пор X на поверхности в 1 см2 определяют по формуле
 , (Г.1)
где W - количество пор на поверхности наложенной фильтровальной бумаги;
S - площадь наложенной фильтровальной бумаги, см2.
(обязательное)
Таблица Д.1
Номинальные размеры листов, мм | Площадь листов, м2 | Масса 1000 листов, кг, при толщине жести, мм | ||||||||||||||||||||||
0,14 | 0,15 | 0,16 | 0,17 | 0,18 | 0,19 | 0,20 | 0,21 | 0,22 | 0,23 | 0,24 | 0,25 | 0,26 | 0,27 | 0,28 | 0,29 | 0,30 | 0,31 | 0,32 | 0,33 | 0,34 | 0,35 | 0,36 | ||
712 x 512 | 366,4 | 403 | 431 | 460 | 489 | 518 | 546 | 575 | 604 | 633 | 662 | 690 | 719 | 748 | 777 | 805 | 834 | 863 | 892 | 920 | 949 | 978 | 1007 | 1035 |
712 x 820 | 586,1 | 644 | 690 | 736 | 782 | 828 | 874 | 920 | 966 | 1012 | 1058 | 1104 | 1150 | 1196 | 1242 | 1288 | 1334 | 1380 | 1426 | 1472 | 1518 | 1564 | 1610 | 1656 |
724 x 820 | 596,0 | 655 | 702 | 749 | 795 | 842 | 889 | 936 | 983 | 1029 | 1076 | 1123 | 1170 | 1216 | 1263 | 1310 | 1537 | 1404 | 1450 | 1497 | 1544 | 1591 | 1638 | 1684 |
836 x 716 | 600,9 | 660 | 708 | 755 | 802 | 849 | 896 | 943 | 991 | 1038 | 1085 | 1132 | 1179 | 1226 | 1274 | 1321 | 1368 | 1415 | 1462 | 1509 | 1557 | 1604 | 1651 | 1698 |
1000 x 712 | 714,6 | 785 | 841 | 898 | 957 | 1010 | 1066 | 1122 | 1178 | 1234 | 1290 | 1346 | 1402 | 1458 | 1515 | 1571 | 1627 | 1683 | 1739 | 1795 | 1851 | 1907 | 1963 | 2019 |
1024 x 910 | 934,7 | 1027 | 1101 | 1174 | 1247 | 1321 | 1394 | 1468 | 1541 | 1614 | 1688 | 1761 | 1834 | 1908 | 1981 | 2055 | 2128 | 2201 | 2275 | 2348 | 2421 | 2495 | 2568 | 2642 |
Таблица Д.2
Ширина полосы, мм | Площадь 1000 м полосы, м2 | Масса 1000 м полосы, кг, при толщине рулонной жести, мм | ||||||||||||||||||||||
0,14 | 0,15 | 0,16 | 0,17 | 0,18 | 0,19 | 0,20 | 0,21 | 0,22 | 0,23 | 0,24 | 0,25 | 0,26 | 0,27 | 0,28 | 0,29 | 0,30 | 0,31 | 0,32 | 0,33 | 0,34 | 0,35 | 0,36 | ||
712 | 713,5 | 784 | 840 | 896 | 952 | 1008 | 1064 | 1120 | 1176 | 1232 | 1288 | 1344 | 1400 | 1456 | 1512 | 1568 | 1624 | 1680 | 1736 | 1792 | 1848 | 1904 | 1960 | 2016 |
724 | 725,5 | 797 | 854 | 911 | 968 | 1025 | 1082 | 1139 | 1196 | 1253 | 1310 | 1367 | 1424 | 1481 | 1538 | 1595 | 1652 | 1709 | 1766 | 1822 | 1879 | 1936 | 1993 | 2050 |
820 | 821,5 | 903 | 967 | 1032 | 1096 | 1161 | 1225 | 1290 | 1354 | 1419 | 1483 | 1548 | 1612 | 1677 | 1741 | 1806 | 1870 | 1935 | 1999 | 2064 | 2128 | 2193 | 2257 | 2322 |
836 | 837,5 | 920 | 986 | 1052 | 1118 | 1183 | 1249 | 1315 | 1381 | 1446 | 1512 | 1578 | 1644 | 1709 | 1775 | 1840 | 1907 | 1972 | 2038 | 2104 | 2170 | 2235 | 2301 | 2367 |
1000 | 1001,5 | 1101 | 1179 | 1258 | 1337 | 1415 | 1494 | 1572 | 1651 | 1730 | 1808 | 1887 | 1965 | 2044 | 2123 | 2201 | 2280 | 2359 | 2437 | 2516 | 2594 | 2673 | 2752 | 2830 |
1024 | 1025,5 | 1127 | 1208 | 1288 | 1369 | 1449 | 1530 | 1610 | 1691 | 1771 | 1852 | 1932 | 2013 | 2093 | 2174 | 2254 | 2335 | 2415 | 2496 | 2576 | 2657 | 2737 | 2818 | 2898 |
(справочное)
БИБЛИОГРАФИЯ
Правила ПР 50.2.009-94 | Государственная система обеспечения единства измерений. Порядок проведения испытаний и утверждения типа средств измерений |
Вернуться в "Каталог нормативных документов"
Источник информации: https://internet-law.ru/documents/prod/gost-r_gosudarstvennyj-standart/10/gost_35645.html
На правах рекламы:
|
© Антон Серго, 1998-2026.
|
Разработка сайта |
|