

Полное меню
- Актуальное
законодательство - Интернет
и право- - Рассылка ''Закон есть закон''
- - Форум сайта (архив)
- - Законодательство
- - Судебная практика (необычная)
- - Судебная практика (авторская)
- - Процедура UDRP и и решения WIPO
- - Книги серии ''Интернет и Право''
- - Книги в открытом доступе
- - Учебный курс ''Интернет и Право''
- - Учебный курс ''Доменные споры''
- - Литература по ''Интернет и Право''
- - Литература по интел. собственности
- - Научный уголок (работы гостей)
- - Авторские публикации
- Информационные
материалы - ЮРИДИЧЕСКИЕ
УСЛУГИ- - Перечень юридических услуг
- - Карта юридических услуг
- - Юридическая консультация
- - Доменные споры (RU), авторское право
- - Международный суд по доменам (COM)
- - Защита прав на маркетплейсе (WB, Ozon)
- - Защита прав в соцсетях (Vk, Ok, FB)
- - Купля-продажа домена, сайта, ПО
- - Досудебное урегулирование конфликта
- - Защита чести и деловой репутации
- - Отмена блокировки сайта/домена РКН
- - ФАС: товарные знаки, авторское право
- - Регистрация ПО/сайта (Роспатент)
- - Юридическая проверка домена
- - Нотариальное заверение сайтов
- - Способы и формы оплаты услуг
- - Мы в СМИ
- - О компании, клиенты
- - Наши дела и победы
- - Контакты и реквизиты
- Информация
о сайте -


ОписаниеИсточник публикации М.: ФГБУ "РСТ", 2021 Примечание к документу Документ введен в действие с 01.01.2022. Название документа "ГОСТ Р 59645-2021. Национальный стандарт Российской Федерации. Магистральный трубопроводный транспорт нефти и нефтепродуктов. Отливки стальные для деталей арматуры трубопроводной и насосов. Общие технические условия" (утв. и введен в действие Приказом Росстандарта от 25.08.2021 N 814-ст) "ГОСТ Р 59645-2021. Национальный стандарт Российской Федерации. Магистральный трубопроводный транспорт нефти и нефтепродуктов. Отливки стальные для деталей арматуры трубопроводной и насосов. Общие технические условия"
|
|||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||

Тип стали | Предел текучести  , МПа | Ударная вязкость KCV <1>, Дж/см2, не менее | Твердость HV <2>, не более | |
материала отливки | места исправления заваркой и зоны термического влияния | |||
Нелегированные стали | В соответствии с НД на марку стали, но не менее 195 | 24,5 | 200 | 250 |
Легированные стали <3> | 240 | 270 | ||
Нержавеющие стали | В соответствии с НД на марку стали | |||
<1> Температуру образцов при испытании ударной вязкости определяют в зависимости от климатического исполнения по ГОСТ 15150 детали, изготавливаемой из отливки. <2> По согласованию с заказчиком допускается измерение твердости другими методами, в том числе по Бринеллю (HB) и Роквеллу, по шкалам A, B и C (HRA, HRB и HRC), при этом между заказчиком и поставщиком должна быть оговорена максимально допустимая твердость для соответствующей шкалы измерения. <3> Механические свойства низколегированных сталей по ГОСТ 33260 принимаются, как для легированных сталей. | ||||
По требованию заказчика значения механических свойств материала могут быть изменены.
6.1.1.4 Углеродный эквивалент материала отливок, предназначенных для изготовления корпусных деталей под приварку к трубопроводу, ответных фланцев и переходных катушек, - не более 0,43% или по требованиям заказчика. Расчет углеродного эквивалента - по ГОСТ 33260-2015 (подраздел 4.5) или требованиям заказчика.
6.1.1.5 Перечень контролируемых показателей качества отливок - в соответствии с группой 3 ГОСТ 977-88 (таблица 6).
6.1.2 Показатели надежности и безопасности
6.1.2.1 Показатели надежности и безопасности деталей, изготовленных из отливок, - в соответствии с НД на соответствующие виды трубопроводной арматуры, насосов и требованиями заказчика.
6.1.2.2 Прочность отливок подтверждают:
- расчетом на прочность;
- испытанием пробным давлением Pпр.
6.1.2.3 В расчете на прочность учитывают совместное действие эксплуатационных нагрузок и внешних воздействий, которые установлены в НД и КД на трубопроводную арматуру и насосы.
6.1.2.4 Значение пробного давления Pпр при испытании на прочность изготовленных из отливок деталей арматуры - по ГОСТ 356.
6.1.2.5 Значение пробного давления Pпр при испытании на прочность изготовленных из отливок деталей насосов - не менее 1,5 от предельного давления насоса.
6.1.2.6 Расчет на прочность - по ГОСТ 34233.1.
6.1.3 Параметры технологичности
6.1.3.1 Конфигурацию и размеры отливки приводят в чертеже отливки на основании чертежа детали. При проектировании конфигурации отливки обеспечивают возможность проведения НК в объеме, установленном в КД.
6.1.3.2 Допуски размеров и массы отливок, а также припуски на механическую обработку - по ГОСТ Р 53464.
6.1.3.3 Формовочные уклоны - по ГОСТ 3212 или ГОСТ Р 53465.
6.1.3.4 Химический состав стали отливок - согласно НД на применяемые марки стали и требованиям заказчика.
6.1.4 Правила изготовления
6.1.4.1 Технологический процесс изготовления отливок отрабатывают на контрольных отливках. Запуск в производство новых отливок, изменение технологического процесса их изготовления, влияющего на прочность и работоспособность изделия, а также периодическое подтверждение стабильности технологического процесса проводят после получения заключения о результатах проверки контрольных отливок на отсутствие дефектов, влияющих на прочность и плотность металла.
6.1.4.2 Перечень операций, которым подвергают контрольные отливки, приведен в таблице 2.
Таблица 2
Наименование операции | Этап изготовления | ||
Запуск в производство новых отливок | Изменение технологического процесса изготовления отливок, влияющего на прочность и работоспособность изделия | Периодическое подтверждение стабильности технологического процесса | |
Взвешивание | + | + | + |
Испытание пробным давлением Pпр <1> | + | + | + |
Разметка и разрезка по участкам, недоступным для проведения НК методами УЗК и РК, механическая обработка этих мест и ВИК мест разрезки | + | + | По требованию заказчика |
Определение механических свойств материала отливок | + | + | По требованию заказчика |
Другие контрольные операции | По требованию заказчика | По требованию заказчика | По требованию заказчика |
6.1.4.3 При несоответствии отливок КД, а также при наличии дефектов, превышающих предельные значения, проводят доработку технологии литья, а также повторное изготовление контрольных отливок.
6.1.4.4 Предельные значения дефектов отливок - по КД и требованиям заказчика.
6.1.4.5 Количество контрольных отливок - в соответствии с НД изготовителя отливок и требованиями заказчика.
6.1.4.6 При освоении серийного производства отливок изготавливают опытную партию, из состава которой допускается выбирать контрольные отливки. Объем опытной партии определяет изготовитель отливок по согласованию с изготовителем трубопроводной арматуры/насосов. При положительном заключении о результатах испытаний и проверки опытной партии отливки запускают в серийное производство. Заключение о результатах приемки опытной партии дает изготовитель трубопроводной арматуры/насосов.
6.1.4.7 Изготовление отливок и проведение контроля проводят по технологической документации (инструкции, операционные технологические карты и т.п.), содержащей указания о выполнении технологических и контрольных операций, в том числе:
- подготовка стержневых и формовочных смесей;
- изготовление литейной формы;
- выплавка металла и заливка форм;
- входной контроль материалов, используемых при изготовлении отливок и исправлении дефектов методом заварки;
- анализ химического состава;
- термическая обработка;
- механические испытания;
- проведение НК (ВИК, УЗК, РК, МК или ПВК);
- исправление дефектов методом заварки.
6.1.4.8 Результатом контроля является заключение о годности, оформленное в соответствии с установленным у изготовителя порядком и требованиями заказчика.
6.1.4.9 Отливки очищают от формовочной и стержневой смеси, окалины и пригара, прибыли и питатели удаляют. Размеры остатков от прибылей, питателей, технологических напусков и места их расположения указывают в чертеже отливки.
6.1.4.10 Отливки подвергают термической обработке. Вид и режим термической обработки - в соответствии с НД на применяемые марки стали. Количество допустимых полных термических обработок отливок (нормализация или закалка) - не более трех или по требованию заказчика.
При термической обработке в печах обеспечивают равномерное распределение температуры по всему объему печи и проводят мероприятия, предохраняющие отливки от местных перегревов и деформаций.
6.1.4.11 Заливы и просечки зачищают или обрубают в пределах интервала допуска по чертежу отливки.
6.1.4.12 Отливки подвергают обработке металлической дробью, электрокорундом или иными методами очистки.
Шероховатость необрабатываемых поверхностей отливки - не более Ra 25 мкм (Rz 160) или по требованию заказчика.
Если следующие после ВИК операции требуют более высокой степени очистки, выполняют очистку поверхности в соответствии с НД для соответствующих методов контроля.
6.1.4.13 При выявлении несоответствия отливок КД, технологической документации или требованиям заказчика при проведении НК отливки помещают в изолятор до исправления выявленных несоответствий.
Дефекты, размеры и количество которых превышают предельные значения, подлежат выборке до полного удаления.
6.1.4.14 Если на поверхности отливки после удаления дефектов размер каждого из углублений не превышает 5% от толщины стенки плюс 1 мм, то проводят зачистку кромок углублений с обеспечением плавного перехода к основной поверхности без последующего исправления их заваркой при условии подтверждения расчетом на прочность.
При совмещении дефектов на наружных и внутренних поверхностях суммарная глубина выборок - не более 5% от толщины стенки плюс 1 мм.
При глубине выборки 5% и более от толщины стенки плюс 1 мм проводят исправление дефектов методом заварки.
6.1.4.15 Заварка выборок без последующей термической обработки исправленных отливок допускается при условии, что максимальная глубина выборок не превышает 50% от толщины стенки отливки, но не более 30 мм, а максимальная площадь выборки в плане составляет не более 100 см2, если иное не установлено требованиями заказчика.
6.1.4.16 При исправлении дефектов отливок методом заварки применяют аттестованную технологию, аттестованное сварочное оборудование и материалы. Их аттестацию проводят в порядке, установленном органами федерального государственного надзора, с учетом требований заказчика.
6.1.4.17 Заварку дефектов выполняют сварщики, аттестацию которых проводят в порядке, установленном органами федерального государственного надзора, с учетом требований заказчика.
6.1.4.18 Все сварочные работы при исправлении дефектов отливки проводят при положительной температуре окружающего воздуха в закрытых помещениях.
6.1.4.19 После устранения несоответствий, при положительных результатах повторного контроля, отливки считают принятыми.
6.1.4.20 Допустимое количество исправлений дефектов методом заварки в одном и том же месте отливки - не более двух раз, если иное не оговорено в требованиях заказчика или не согласовано им.
6.1.4.21 Отливки бракуют в следующих случаях:
- наличие недопустимых дефектов, которые невозможно исправить;
- наличие дефектов после проведения допустимого или согласованного заказчиком количества исправления методом заварки;
- наличие газовой пористости и ситовидных раковин;
- площадь выборки дефектов превышает значения, приведенные в КД или требованиях заказчика.
6.2 Сырье, материалы, покупные изделия
6.2.1 Сырье, материалы, покупные изделия, применяемые при изготовлении и исправлении дефектов отливок, допускают к использованию после проведения верификации (входного контроля).
6.2.2 Формирование перечня материалов, подлежащих верификации, организация и оформление результатов верификации сырья, материалов и покупных изделий, применяемых при изготовлении и исправлении дефектов отливок, - по ГОСТ 24297.
Результаты верификации регистрируют в журнале учета результатов входного контроля в соответствии с ГОСТ 24297.
6.2.3 При отсутствии в паспорте сведений о сырье, материале, покупных изделиях, которые установлены в НД на соответствующие виды сырья, материала, покупные изделия, изготовитель отливок проводит дополнительные испытания по каждому из отсутствующих параметров/характеристик.
6.2.4 Сырье, материалы, покупные изделия, прошедшие верификацию, хранят отдельно от материала, который верификации еще не подвергался.
6.2.5 Сырье, материалы, покупные изделия, прошедшие верификацию, оснащают бирками, содержащими сведения о марке материалов, номере партии и отметку о верификации.
6.2.6 При выявлении в ходе проведения верификации несоответствия сырья, материалов, покупных изделий требованиям НД их помещают в изолятор.
6.3 Комплектность
6.3.1 В комплект поставки отливок входят:
- отливка или партия отливок;
- пробные бруски, если это оговорено в требованиях заказчика;
- СД, включающие документ, подтверждающий качество отливки (паспорт, сертификат) и другие документы по требованию заказчика.
6.3.2 В документе, подтверждающем качество отливки (паспорт, сертификат), необходимо указать:
- наименование и товарный знак изготовителя отливки;
- наименование и номер чертежа отливки;
- количество и масса отливок;
- номер плавки;
- марку стали;
- результаты химического анализа;
- вид термической обработки;
- механические свойства материала отливки;
- результаты испытаний;
- дату изготовления;
- сведения о наличии исправления дефектов в процессе изготовления с указанием их месторасположения, размеров и методов исправления;
- дополнительные сведения по требованию заказчика.
6.4 Маркировка
- наименование или товарный знак изготовителя отливки;
- уникальный идентификационный номер отливки и год изготовления;
- обозначение марки стали;
- знаки маркировки по ГОСТ 4666 для отливок корпусных деталей трубопроводной арматуры;
- номер плавки;
- клеймо ОТК изготовителя отливок;
- дополнительная информация по требованию заказчика.
6.4.2 Маркировку наносят литым способом, методом наплавки или ударным способом с учетом требований заказчика.
6.4.3 Допускается нанесение информации, не указанной в 6.4.1, несмываемой краской или иным способом, обеспечивающим ее сохранность.
6.4.4 Место нанесения маркировки, размеры знаков маркировки и способ маркировки указывают в КД.
6.4.5 Маркировка транспортной тары - в соответствии с ГОСТ 14192.
6.5 Упаковка
6.5.1 Правила упаковки отливок и СД устанавливают в КД на конкретную отливку.
6.5.2 Порядок размещения и способ укладывания отливок обеспечивают их сохранность при транспортировании и хранении при оптимальном обеспечении объема поставок отливок по заказу.
6.5.3 СД, прилагаемые к отливкам, размещают в упаковке, обеспечивающей их сохранность и защиту от внешних воздействий при транспортировании и хранении.
7.1 Правила безопасности при изготовлении
При изготовлении отливок соблюдают правила безопасности, установленные в ГОСТ 12.1.004, ГОСТ 12.1.005, ГОСТ 12.3.002, ГОСТ 12.3.027, [1], [2], [3].
7.2 Правила безопасности и охраны окружающей среды при утилизации
7.2.1 Утилизацию вышедших из строя или отработавших ресурс деталей, изготовленных из отливок, а также упаковки проводят специализированные организации по сбору, транспортированию, обработке, утилизации, обезвреживанию и размещению отходов в соответствии с законодательством Российской Федерации.
7.2.2 Сбор, размещение, складирование, транспортирование, обезвреживание и утилизацию отходов осуществляют в соответствии с национальными стандартами Российской Федерации. Сбор, транспортирование и хранение отходов осуществляют методами, которые исключают возможность загрязнения окружающей территории, почвы населенных мест и обеспечивают безопасность персонала, занятого на всех этапах работы.
7.3 Правила безопасности при транспортировании, погрузочно-разгрузочных работах и хранении
7.3.1 Правила безопасности при погрузочно-разгрузочных работах - в соответствии с ГОСТ 12.3.009.
7.3.2 Безопасность при транспортировании отливок - в соответствии с правилами, действующими на конкретных видах транспорта.
7.3.3 Строповка отливок - в соответствии со схемой строповки, разработанной изготовителем.
7.3.4 Для упаковки применяют безопасные для людей и окружающей среды материалы и вещества.
8.1 Для контроля соответствия отливок настоящему стандарту устанавливают приемо-сдаточные, периодические и типовые испытания. Вид и объем испытаний - в соответствии с КД и требованиями заказчика.
8.2 Отливки принимают партиями или поштучно при наличии требований заказчика. Состав партии - по ГОСТ 977 или ГОСТ 21357.
Результатом приемки является клеймо ОТК на отливке и штамп ОТК с подписью в документе, подтверждающем качество отливки (паспорте, сертификате).
8.3 Приемку проводят на специально подготовленных площадках (участках) изготовителя отливок и трубопроводной арматуры/насосов.
8.4 При проведении приемки применяют поверенные/калиброванные средства измерений.
8.5 Изготовитель трубопроводной арматуры/насосов хранит копии документов, подтверждающих качество отливок (паспортов, сертификатов), с заключениями о проведенных испытаниях, в том числе видам контроля, не менее назначенного срока службы оборудования.
9.1 Общие положения
9.1.1 Отливки подвергают следующим видам контроля:
а) контролю химического состава стали отливок;
б) контролю механических свойств материала;
в) НК зон контроля отливки, указанных в КД, следующими методами: ВИК, УЗК, РК, МК или ПВК;
г) НК мест исправления дефектов методом заварки (при наличии исправлений) с применением ВИК, УЗК или РК (при технической возможности), МК либо ПВК;
д) контролю режимов проведения термической обработки на соответствие технологическому процессу на изготовление;
е) гидравлическим испытаниям;
ж) дополнительным видам контроля по требованию заказчика.
9.1.2 Объем и зоны контроля, а также критерии оценки НК отливок - в соответствии с КД и требованиями заказчика.
Зоны контроля отливок приведены в приложении А.
9.1.3 Работы по НК осуществляют аттестованные лаборатории. К руководству и выполнению НК допускаются аттестованные специалисты.
9.1.4 Аттестацию лабораторий и специалистов НК проводят в порядке, установленном органами федерального государственного надзора, с учетом требований заказчика.
9.2 Подготовка образцов
9.2.1 Контроль химического состава и механических свойств материала отливок проводят на образцах, взятых от пробных брусков, отлитых отдельно от отливки, приливных пробных брусков или из тела отливки-представителя плавки.
Количество, размеры и место расположения пробных брусков - по ГОСТ 977 и требованиям заказчика.
9.2.2 Пробные бруски для определения механических свойств подвергают термической обработке вместе с отливками данной партии.
9.2.3 Проверку соответствия химического состава и механических свойств материала отливок проводят на образцах каждой партии отливок. Состав партии - в соответствии с КД и требованиями заказчика.
9.3 Контроль химического состава
9.3.1 Контроль химического состава - по ГОСТ 12344 - ГОСТ 12357, ГОСТ 28473, ГОСТ 18895 и ГОСТ Р 54153.
9.3.2 Допускается применение других методов контроля, обеспечивающих точность определения химического состава, согласно НД на соответствующие марки стали.
9.4 Контроль механических свойств
9.4.1 Контроль механических свойств материала отливок, а также материала мест исправления дефектов методом заварки, линии сплавления и зоны термического влияния после окончательной термической обработки проводят с целью подтверждения их соответствия 6.1.1.3.
9.4.2 Контроль твердости материала отливки проводят на образцах каждой плавки в соответствии с требованиями заказчика.
9.4.3 Контроль твердости мест исправления заваркой осуществляют на каждой исправленной отливке.
При наличии на одной отливке до трех исправлений включительно контролю подвергают каждое место исправления. При наличии на одной отливке более трех исправлений контроль проводят выборочно в объеме не менее трех мест исправлений или по требованиям заказчика.
9.4.4 Механические свойства мест исправления дефектов отливок определяют при проведении производственной аттестации технологии исправления дефектов методом заварки.
9.4.5 Испытание на растяжение материала:
- отливок - по ГОСТ 1497;
- мест исправления дефектов методом заварки, линии сплавления и зоны термического влияния после окончательной термической обработки - по ГОСТ 6996.
9.4.6 Определение ударной вязкости материала:
- отливок - по ГОСТ 9454;
- мест исправления дефектов методом заварки, линии сплавления и зоны термического влияния после окончательной термической обработки - по ГОСТ 6996.
9.4.7 Количество образцов при испытаниях на растяжение и определении ударной вязкости - по ГОСТ 21357-87 (подраздел 3.7).
9.5 Гидравлические испытания
9.5.1 Каждую отливку подвергают гидравлическим испытаниям на прочность и плотность пробным давлением Pпр, указанным в КД и требованиях заказчика.
9.5.2 Отливку подвергают гидравлическим испытаниям в состоянии заготовки с предварительной механической обработкой, или в состоянии готовой детали, или в составе изделия.
9.5.3 Течь, потение и/или видимые остаточные деформации при испытании не допускаются.
10.1 При транспортировании обеспечивают сохранность отливок от повреждений, ударов, коробления и явлений, которые могут влиять на качество и товарный вид отливок.
10.2 Отливки транспортируют на любые расстояния и любым видом транспорта в соответствии с правилами перевозки грузов, действующими на данном виде транспорта.
10.3 При хранении отливок предусматривают мероприятия, обеспечивающие сохранность качества поверхностей отливок от воздействия окружающей среды.
11.1 Детали, изготовленные из отливок, используют строго по назначению с учетом свойств, температуры и давления рабочей среды, конструкции трубопроводной арматуры/насосов, их условий работы и пр.
11.2 При поставке на объект эксплуатации детали, изготовленной из отливки, перед ее использованием по назначению проводят входной контроль на соответствие требованиям заказчика.
Не допускаются к использованию отливки с дефектами, превышающими установленные предельные значения, а также отливки без документов, подтверждающих качество отливки (паспортов, сертификатов), без маркировки или с нарушенной маркировкой.
11.3 Допускается проведение заказчиком комплексных испытаний отливок (деталей, изготовленных из отливок) в составе трубопроводной арматуры и насосов, установленных на трубопроводе. Допускаемые режимы и продолжительность комплексных испытаний устанавливают в ЭД в соответствии с требованиями заказчика.
11.4 В процессе эксплуатации, а также после выработки назначенных показателей трубопроводной арматуры и насосов, детали, изготовленные из отливок, контролируют НК методами с целью определения их технического состояния.
Периодичность и объем контроля, а также проведение ремонта - в соответствии с ЭД или НД эксплуатирующей организации (при отсутствии указаний в ЭД).
По результатам контроля детали, изготовленные из отливок, с выявленными несоответствиями подлежат списанию или ремонту.
11.5 Продление назначенных показателей деталей, изготовленных из отливок, - в соответствии с ГОСТ 33272 при продлении назначенных показателей трубопроводной арматуры и насосов, в составе которых они применены.
12.1 Изготовители отливок, трубопроводной арматуры и насосов несут ответственность за качество поставляемых отливок и изготовленных из них деталей в соответствии с настоящим стандартом.
12.2 При обнаружении потребителем несоответствия отливок настоящему стандарту изготовитель отливок по требованию потребителя устраняет обнаруженные несоответствия путем их исправления или замены дефектных отливок годными.
12.3 Гарантийный срок эксплуатации деталей, изготовленных из отливок, - в соответствии с НД на соответствующие виды трубопроводной арматуры, насосов и требованиями заказчика.
(рекомендуемое)
А.1 Зоны контроля отливок для деталей трубопроводной арматуры
А.1.1 ВИК подвергают все доступные поверхности каждой отливки, в том числе внутренние, до и после механической обработки, после исправления дефектов по результатам НК.
А.1.2 ПВК или МК подвергают следующие зоны:
- радиусные переходы от корпуса к патрубкам, от корпуса и крышки к фланцам;
- места срезки (фрезеровки) литейных прибылей;
- кромки под приварку к трубопроводу;
- поверхности, при ВИК которых оценка результатов вызывает сомнения;
- поверхности выборок при проведении исправления дефектов и мест наплавки после исправления дефектов.
А.1.3 УЗК подвергают следующие зоны:
- радиусные переходы от корпуса к патрубкам, от корпуса и крышки к фланцам;
- места срезки (фрезеровки) литейных прибылей;
- кромки под приварку к трубопроводу.
А.1.4 РК подвергают следующие зоны:
- места срезки (фрезеровки) литейных прибылей (при технической возможности);
- кромки под приварку к трубопроводу.
А.1.5 Зоны контроля методами ПВК или МК, УЗК и РК на примере корпусных деталей шиберной задвижки приведены на рисунках А.1 и А.2.
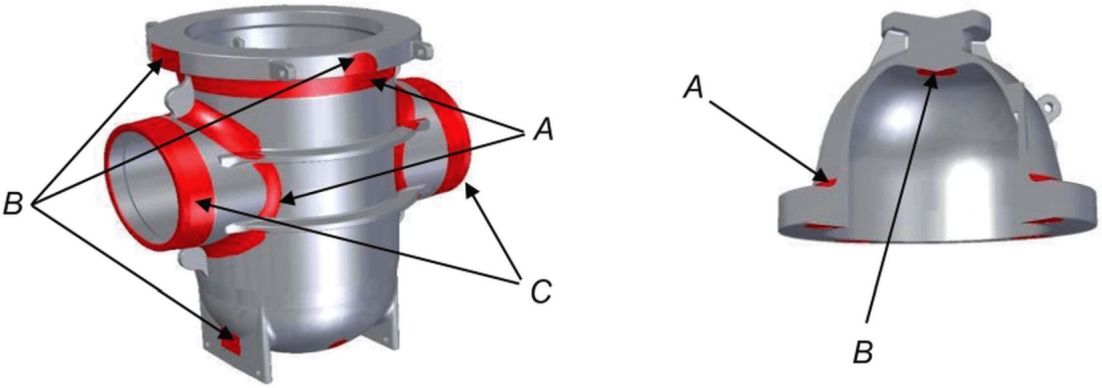
A - зона радиусного перехода от корпуса к патрубкам,
от корпуса и крышки к фланцам; B - места срезки (фрезеровки)
литейных прибылей; C - кромки под приварку к трубопроводу
на примере корпусных деталей шиберной задвижки
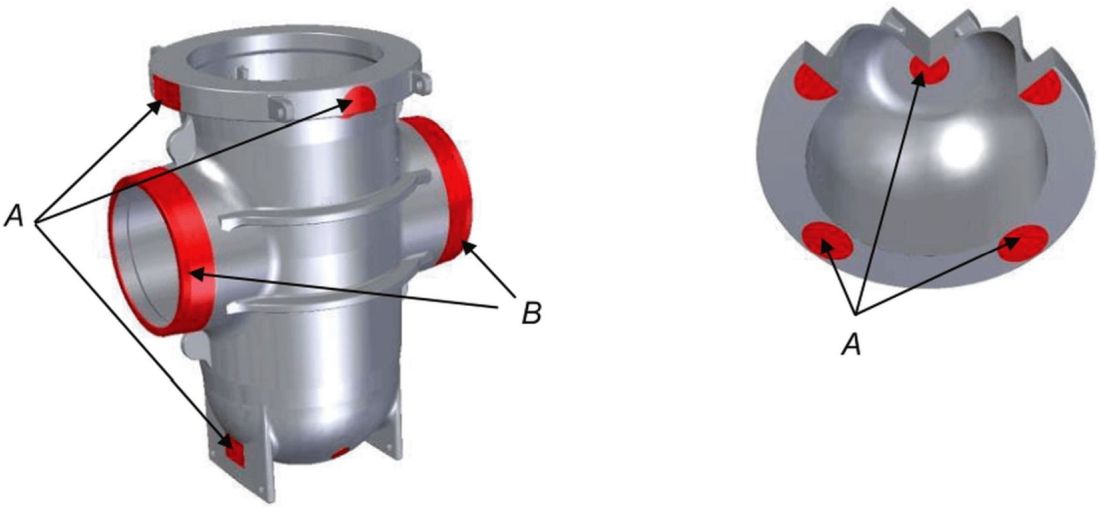
A - места срезки (фрезеровки) литейных прибылей
(при технической возможности);
B - кромки под приварку к трубопроводу
корпусных деталей шиберной задвижки
А.2 Зоны контроля отливок для деталей насосов
А.2.1 ВИК подвергают все доступные поверхности каждой литой детали, в том числе внутренние, до и после механической обработки, после исправления дефектов по результатам НК.
А.2.2 ПВК или МК подвергают следующие зоны:
- радиусные переходы корпуса, от корпуса и крышки к фланцам, зона сопряжения дна корпуса с патрубком выхода до фланца, радиусные переходы от корпуса к опорам, радиусные переходы к карману сбора утечек, радиусные переходы к ребрам жесткости;
- места срезки (фрезеровки) литейных прибылей;
- кромки под приварку к трубопроводу;
- внутренние поверхности магистральных патрубков;
- фланец основного разъема "корпус-крышка";
- поверхности, при ВИК которых оценка результатов вызывает сомнения;
- поверхности выборок при проведении исправления дефектов и мест наплавки после исправления дефектов.
А.2.3 УЗК подвергают следующие зоны:
- радиусные переходы от корпуса и крышки к фланцам, зона сопряжения дна корпуса с патрубком выхода до фланца, радиусные переходы от корпуса к опорам, радиусные переходы к карману сбора утечек;
- места срезки (фрезеровки) литейных прибылей;
- кромки под приварку к трубопроводу;
- фланец основного разъема "корпус-крышка".
А.2.4 РК подвергают следующие зоны:
- места срезки (фрезеровки) литейных прибылей (при технической возможности);
- кромки под приварку к трубопроводу.
А.2.5 Зоны контроля методами ПВК или МК, УЗК и РК на примере корпусных деталей насоса типа НМ приведены на рисунках А.3 - А.5.
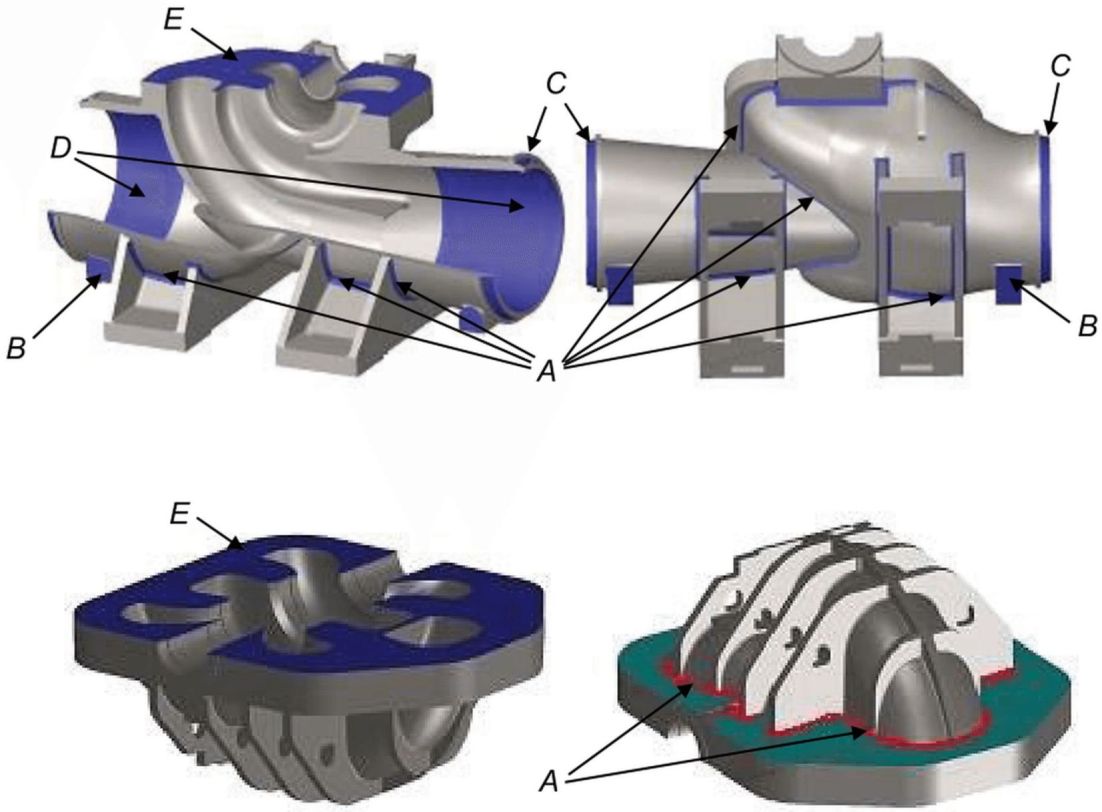
A - радиусные переходы корпуса, от корпуса и крышки
к фланцам, зона сопряжения дна корпуса с патрубком выхода
до фланца, радиусные переходы от корпуса к опорам, радиусные
переходы к карману сбора утечек, радиусные переходы к ребрам
жесткости; B - места срезки (фрезеровки) литейных прибылей;
C - кромки под приварку к трубопроводу; D - внутренние
поверхности магистральных патрубков;
E - фланец основного разъема "корпус-крышка"
на примере корпусных деталей насоса типа НМ
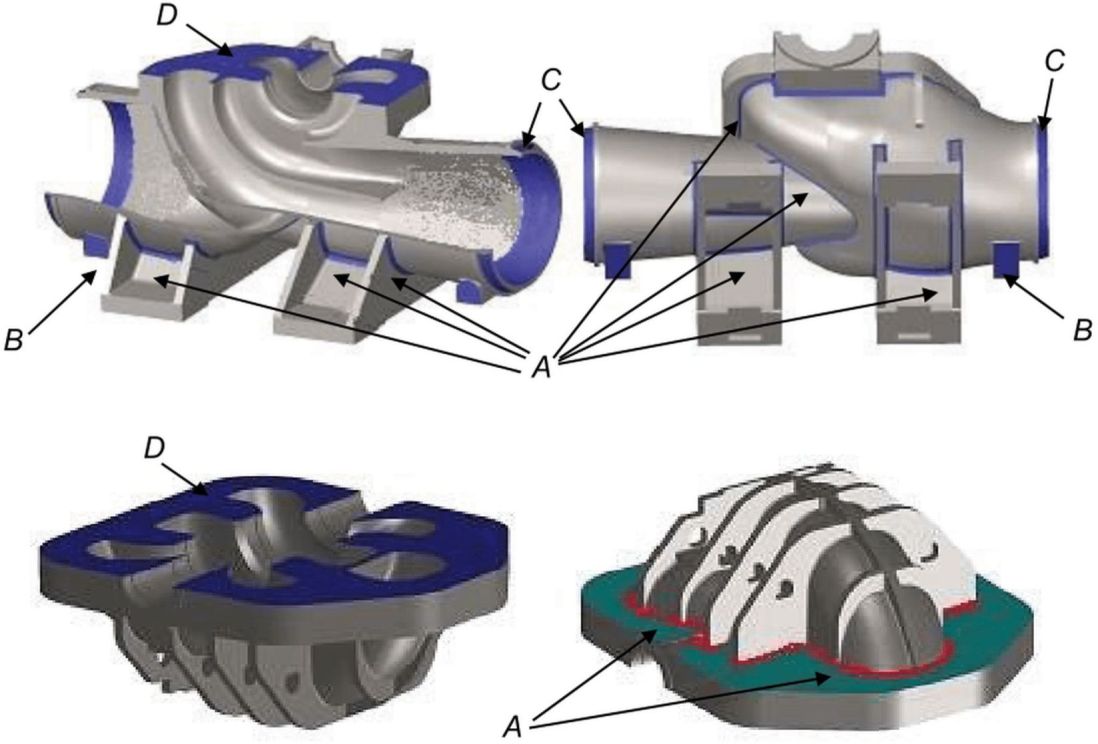
A - радиусные переходы от корпуса и крышки к фланцам, зона
сопряжения дна корпуса с патрубком выхода до фланца,
радиусные переходы от корпуса к опорам, радиусные переходы
к карману сбора утечек; B - места срезки (фрезеровки)
литейных прибылей; C - кромки под приварку к трубопроводу;
D - фланец основного разъема "корпус-крышка"
Рисунок А.4 - Зоны контроля методом УЗК
на примере корпусных деталей насоса типа НМ
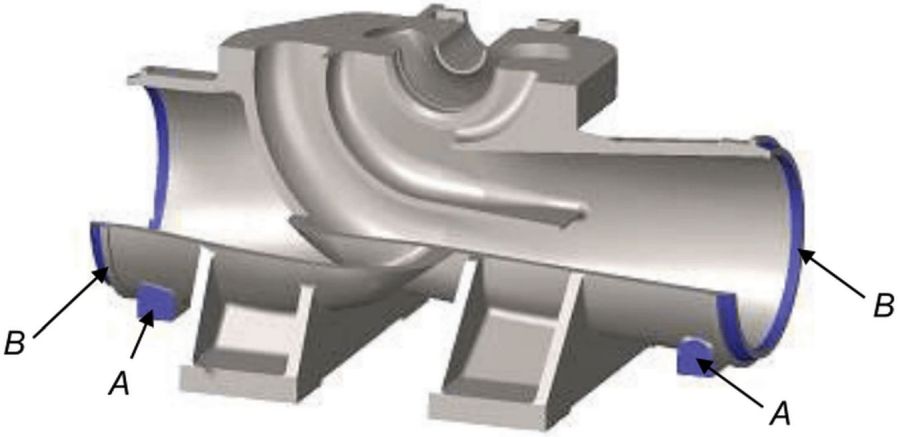
A - места срезки (фрезеровки) литейных прибылей
(при технической возможности);
B - кромки под приварку к трубопроводу
РК на примере корпусных деталей насоса типа НМ
А.3 Зоны контроля отливок для переходных катушек
А.3.1 ВИК подвергают все поверхности каждой литой детали, в том числе внутренние, до и после механической обработки, после исправления дефектов по результатам НК.
А.3.2 ПВК или МК подвергают следующие зоны:
- кромки под приварку к трубопроводу;
- поверхности, при ВИК которых оценка результатов вызывает сомнения;
- поверхности выборок при проведении исправления дефектов и мест наплавки после исправления дефектов.
А.3.3 УЗК подвергают 100% поверхностей переходной катушки.
А.3.4 РК подвергают кромки под приварку к трубопроводу.
А.4 Зоны контроля отливок для ответных фланцев
А.4.1 ВИК подвергают все поверхности каждой литой детали, в том числе внутренние, до и после механической обработки, после исправления дефектов по результатам НК.
А.4.2 ПВК или МК подвергают следующие зоны:
- радиусные переходы от патрубка к фланцу;
- кромки под приварку к трубопроводу;
- поверхности, при ВИК которых оценка результатов вызывает сомнения;
- поверхности выборок при проведении исправления дефектов и мест наплавки после исправления дефектов.
А.4.3 УЗК подвергают следующие зоны:
- радиусные переходы от патрубка к фланцу;
- кромки под приварку к трубопроводу.
А.4.4 РК подвергают кромки под приварку к трубопроводу.
Правила по охране труда при эксплуатации электроустановок (утверждены Приказом Министерства труда и социальной защиты Российской Федерации от 24 июля 2013 г. N 328н) | ||
Правила по охране труда при выполнении электросварочных и газосварочных работ (утверждены Приказом Министерства труда и социальной защиты Российской Федерации от 23 декабря 2014 г. N 1101н) | ||
Межотраслевые правила | Положение. Обеспечение безопасности производственного оборудования | |
УДК 622.692:006.354 | ОКС 75.180.99 |
Ключевые слова: литье, отливки, корпусные детали, арматура трубопроводная, насосы | |
Вернуться в "Каталог нормативных документов"
Источник информации: https://internet-law.ru/documents/prod/gost-r_gosudarstvennyj-standart/3/gost_24807.html
На правах рекламы:
|
© Антон Серго, 1998-2026.
|
Разработка сайта |
|