

Полное меню
- Актуальное
законодательство - Интернет
и право- - Рассылка ''Закон есть закон''
- - Форум сайта (архив)
- - Законодательство
- - Судебная практика (необычная)
- - Судебная практика (авторская)
- - Процедура UDRP и и решения WIPO
- - Книги серии ''Интернет и Право''
- - Книги в открытом доступе
- - Учебный курс ''Интернет и Право''
- - Учебный курс ''Доменные споры''
- - Литература по ''Интернет и Право''
- - Литература по интел. собственности
- - Научный уголок (работы гостей)
- - Авторские публикации
- Информационные
материалы - ЮРИДИЧЕСКИЕ
УСЛУГИ- - Перечень юридических услуг
- - Карта юридических услуг
- - Юридическая консультация
- - Доменные споры (RU), авторское право
- - Международный суд по доменам (COM)
- - Защита прав на маркетплейсе (WB, Ozon)
- - Защита прав в соцсетях (Vk, Ok, FB)
- - Купля-продажа домена, сайта, ПО
- - Досудебное урегулирование конфликта
- - Защита чести и деловой репутации
- - Отмена блокировки сайта/домена РКН
- - ФАС: товарные знаки, авторское право
- - Регистрация ПО/сайта (Роспатент)
- - Юридическая проверка домена
- - Нотариальное заверение сайтов
- - Способы и формы оплаты услуг
- - Мы в СМИ
- - О компании, клиенты
- - Наши дела и победы
- - Контакты и реквизиты
- Информация
о сайте -


ОписаниеИсточник публикации М.: Стандартинформ, 2009 Примечание к документу Документ утратил силу с 1 ноября 2016 года в связи с изданием Приказа Росстандарта от 30.03.2016 N 226-ст. Взамен введен в действие ГОСТ CEN/TR 15350-2015. Отдельные положения данного документа включены в Перечень стандартов, содержащих правила и методы исследований (испытаний) и измерений, в том числе правила отбора образцов, необходимые для применения и исполнения требований технического регламента Таможенного союза "О безопасности машин и оборудования" (ТР ТС 010/2011) и осуществления оценки (подтверждения) соответствия продукции (Решение Комиссии Таможенного союза от 18.10.2011 N 823). Документ введен в действие с 1 сентября 2009 года. Название документа "ГОСТ Р 53081-2008 (СЕН/ТО 15350:2006). Национальный стандарт Российской Федерации. Вибрация. Оценка воздействия локальной вибрации по данным о вибрационной активности машин" (утв. и введен в действие Приказом Ростехрегулирования от 18.12.2008 N 468-ст) "ГОСТ Р 53081-2008 (СЕН/ТО 15350:2006). Национальный стандарт Российской Федерации. Вибрация. Оценка воздействия локальной вибрации по данным о вибрационной активности машин"
|
|||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||

 (equivalent vibration total value): усредненные по времени значения полной вибрации
 для всех рабочих операций с длительностями воздействия вибрации
 :
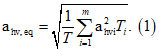
 .
 (partial vibration exposure points): условная сумма в баллах, характеризующая степень тяжести вибрационного воздействия
 , в течение некоторого промежутка времени T, ч, при использовании одной машины или при выполнении рабочего задания:
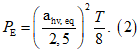
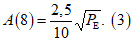
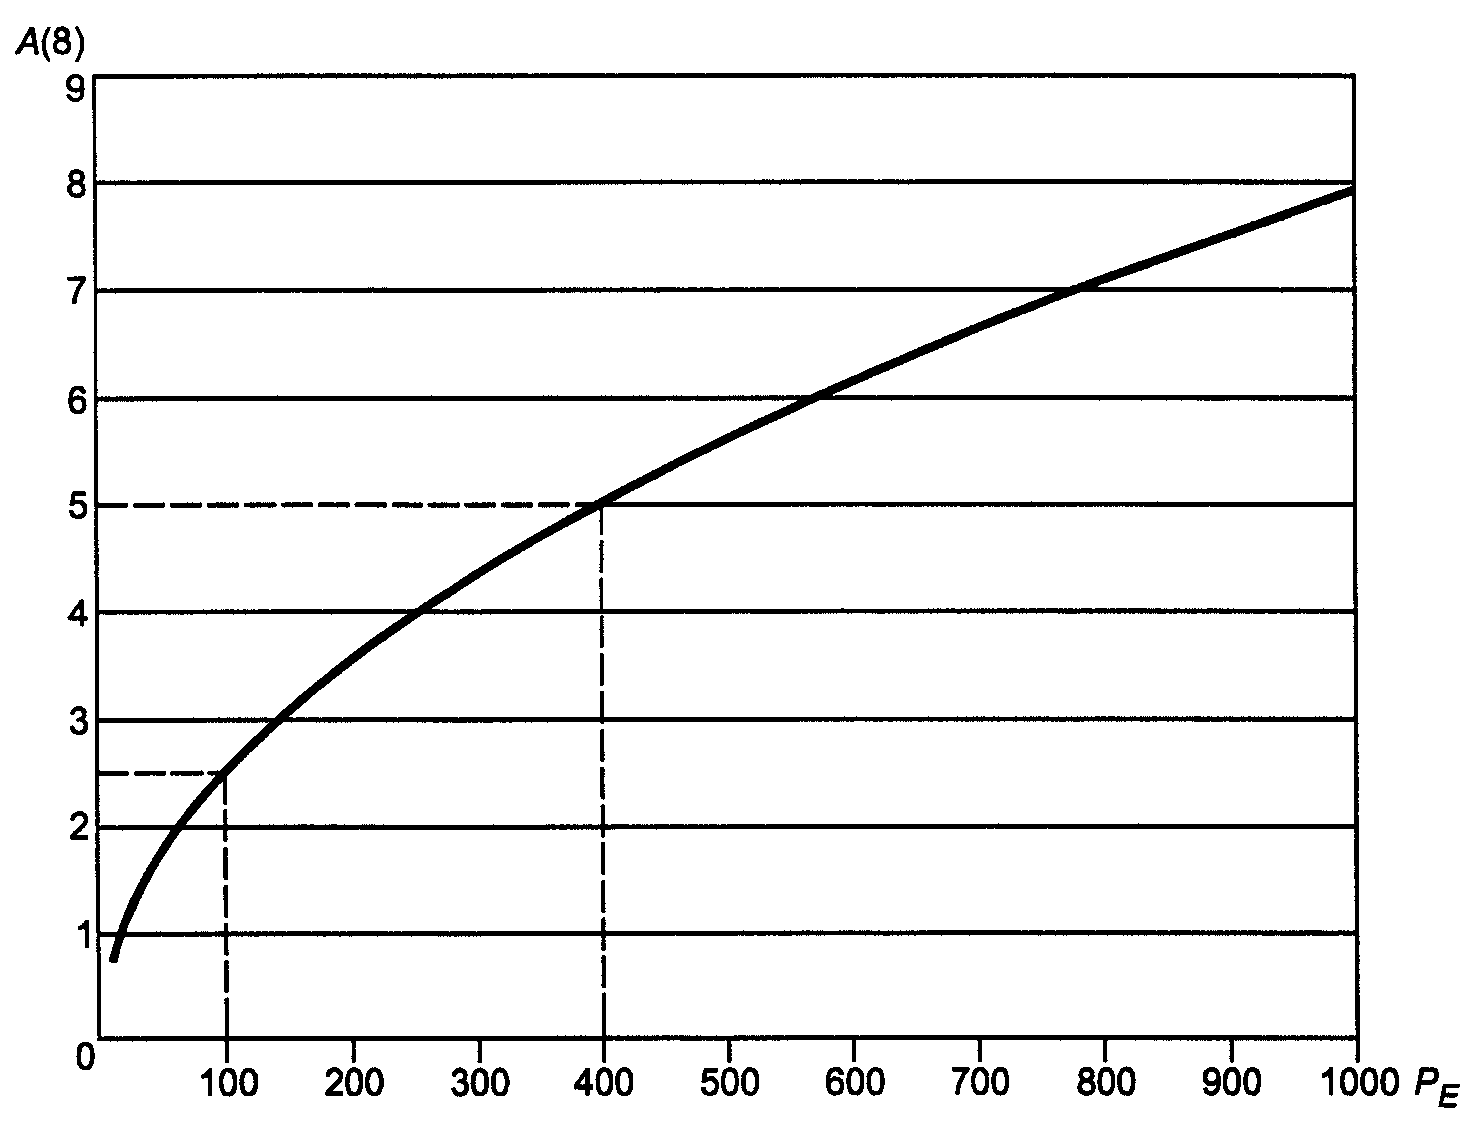
 - индекс вибрационной экспозиции; A(8) - вибрационная
 и вибрационной экспозицией за смену A(8)
 (total vibration exposure points): сумма частных индексов вибрационной экспозиции в течение одного рабочего дня:
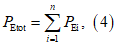
Раздел 4 содержит правила и методы исследований (испытаний) измерений, в том числе правила отбора образцов, необходимые для применения и исполнения требований технического регламента Таможенного союза "О безопасности машин и оборудования" (ТР ТС 010/2011) и осуществления оценки (подтверждения) соответствия продукции (Решение Комиссии Таможенного союза от 18.10.2011 N 823). |
Согласно ГОСТ 31192.1 параметром вибрации, посредством которого оценивают степень жесткости вибрационного воздействия, служит среднеквадратичное значение корректированного ускорения.
Вибрационная активность конкретной машины - характеристика изменчивая. На производимую машиной вибрацию влияют такие факторы, как особенности телосложения и способ работы оператора, условия применения машины, качество вставного инструмента. Вибрация машины может сильно изменяться во времени. По указанным причинам, как правило, невозможно с удовлетворительной точностью предсказать, каким будет вибрационное воздействие. Единственное, что можно предложить в таких обстоятельствах, это получить некоторое ориентировочное усредненное значение. Кроме того, при оценке вибрационного воздействия следует учитывать, что вибрационная характеристика машины сама всегда содержит некоторую неопределенность (см. раздел 6).
Вибрация может быть измерена на рабочем месте работодателем или по его поручению. Однако такой способ оценки вибрационного воздействия требует больших финансовых затрат, труден в реализации и не всегда необходим. Важным источником информации о возможном вибрационном воздействии является вибрационная характеристика, заявленная изготовителем или поставщиком машины согласно ГОСТ 12.1.012. В Приложении A указано, какого рода информацию следует получить от изготовителя или поставщика, для того чтобы оценить возможные риски, связанные с воздействием вибрации. Для содержательной оценки эквивалентной полной вибрации желательно помимо параметров вибрационной характеристики машины знать также, в соответствии с каким испытательным кодом она была получена (см. Приложение C).
Существуют также другие источники информации, которые можно использовать для ориентировочной (грубой) оценки вибрационной экспозиции за смену и принятия решения, следует ли ожидать превышения этой величиной порога предупреждения или предельно допустимого значения.
Некоторые работодатели делятся информацией о результатах измерений вибрации с другими заинтересованными сторонами (обычно это имеет место в рамках одной отрасли), что особенно полезно для предприятий, использующих аналогичное оборудование при проведении схожих работ. Другими источниками информации являются научные или технические публикации, в том числе в сети Интернет, консультации лиц, занимающихся измерением и снижением вибрации на производстве и т.п. При использовании данных из какого-нибудь одного источника рекомендуется убедиться в их достоверности, например, сравнив их с данными других источников. При этом следует обращать внимание на то, что полученные данные соответствуют конкретным моделям машин и способам их применения.
В отсутствие информации о вибрации, производимой машиной конкретного вида в реальных условиях ее применения, в ряде случаев грубую оценку вибрационного воздействия можно получить на основе вибрационной характеристики, заявленной изготовителем, используя при этом данные таблиц D.3, E.1 или F.1. Использовать такого рода информацию можно только для машин, рассматриваемых в Приложениях D, E или F. Если машина не относится к тем, что рассмотрены в указанных Приложениях, то оценку вибрационного воздействия в конкретных условиях применения данной машины следует проводить в соответствии с ГОСТ 31192.2.
Принцип оценки вибрационной экспозиции за смену основан на наличии данных о вибрации, указанных в Приложении B. Этот метод может быть использован только при одновременном выполнении следующих условий:
- известна (например, от изготовителя) вибрационная характеристика машины и испытательный код, в соответствии с которым она была получена;
- реальные условия применения машины аналогичны тем, для которых заявлена ее вибрационная характеристика (более подробная информация об этом приведена в таблицах D.3, E.1 и F.1);
- машина находится в хорошем техническом состоянии и обслуживается в соответствии с инструкцией изготовителя;
- вставной инструмент или вспомогательные приспособления аналогичны тем, что использовались при испытаниях с целью заявления вибрационной характеристики.
4.3.2. Испытательные коды по вибрации
Вибрационная характеристика, заявленная изготовителем в его технической документации или полученная из других источников, определена в стандартизованных условиях, установленных соответствующим испытательным кодом по вибрации для данного семейства машин. Согласно ГОСТ 16519 испытательный код по вибрации должен предусматривать измерение полной вибрации (т.е. по трем осям), а заявленное среднеквадратичное значение корректированного ускорения соответствовать верхнему квартилю распределения этого параметра в реальных условиях применения машины. Однако в своем большинстве действующие испытательные коды разработаны до опубликования ГОСТ 16519 и не соответствуют вышеприведенным требованиям.
В настоящее время большинство испытательных кодов по вибрации не отражают представительных условий реального практического применения машин, и вибрация, наблюдаемая на рабочем месте, может быть как выше, так и ниже той, что наблюдалась при лабораторных испытаниях. Это означает, что заявленная изготовителем вибрационная характеристика не соответствует реальностям применения данной машины.
Примеры
1. Вибрацию измеряют не на той рукоятке (зоне обхвата), где она максимальна (например, действующие испытательные коды для зачистных пучковых и рубильных молотков предусматривают измерения вибрации на задних рукоятках машин, в то время как максимальная вибрация часто наблюдается на передних рукоятках).
2. Вибрацию измеряют только в одном направлении, а не в трех, как требуется для оценки вибрационного воздействия (это характерно для большинства действующих испытательных кодов).
3. Вибрацию зачастую измеряют не в том направлении, где она максимальна (это имеет место, например, в действующих испытательных кодах для зачистных пучковых и рубильных молотков и шлифовальных машин).
4. Реальный или моделированный режим работы машины при испытаниях дает параметры вибрации, как правило, ниже тех, что наблюдаются при практическом применении машин (например, для действующего испытательного кода для шлифовальных машин).
Если заявленное значение параметра вибрации далеко от того, что имеет место в реальных условиях применения машины, изготовителям и поставщикам следует предоставлять дополнительную информацию о том, как получить характеристики вибрации для практических условий работы машины (см. Приложение A).
Ориентировочная оценка вибрационного воздействия с использованием таблиц D.3, E.1 или F.1 возможна только в том случае, если известно, какой испытательный код был использован для получения заявленной вибрационной характеристики.
4.3.3. Интерпретация вибрационной характеристики, заявленной изготовителем
Если изготовитель машины или поставщик не может подтвердить, что заявленный параметр вибрации (с учетом неопределенности K) соответствует вибрации, производимой в реальных условиях применения машины, и не может предоставить дополнительную информацию для коррекции заявленной характеристики, тогда работодателю необходимо искать дополнительные сведения в других источниках или проводить измерения на рабочем месте для оценки воздействия вибрации (см. 4.2 и 4.4).
Согласно ГОСТ 12.1.012 допускается не приводить значения вибрационной характеристики, если во всех условиях применения машины полная вибрация, производимая машиной, не превышает 1,25 м/с2, отразив этот факт в эксплуатационной документации. Однако часто изготовитель не дает информацию о точном значении параметра вибрации, если в процессе испытаний получено, что среднеквадратичное значение корректированного ускорения не превышает 2,5 м/с2 <*>. В этом случае для оценки вибрационного воздействия следует брать за основу значение 2,5 м/с2 и применять поправочные множители, приведенные в Приложениях.
--------------------------------
<*> Особенно это характерно для импортируемых машин и объясняется тем, что такая возможность предоставлена изготовителю (поставщику) машин Европейской директивой 98/37/EC.
Если изготовителем или поставщиком виброопасной машины указано точное значение параметра вибрации, которое не превышает 2,5 м/с2, но дана ссылка на испытательный код, разработанный до опубликования ГОСТ 16519 или не в соответствии с ГОСТ 16519, рекомендуется для дальнейших расчетов вместо заявленного значения использовать значение 2,5 м/с2.
Если изготовителем заявлено, что машина не является виброопасной согласно ГОСТ 12.1.012, то создаваемую ею вибрацию при ориентировочной оценке вибрационного воздействия на оператора не учитывают.
4.3.3.2. Влияние условий работы машины
В испытательных кодах по вибрации должны быть установлены режимы работы машины, для которых проводят измерение вибрационных характеристик. В большинстве испытательных кодов эти условия подобраны таким образом, чтобы обеспечить воспроизводимость результатов испытаний. Иногда для этого приходилось использовать искусственные условия работы машины, отличные от тех, что имеют место в реальных условиях ее эксплуатации. Например, шлифовальные машины испытывают в режиме холостого хода (а не реального процесса шлифования) при создании искусственной нагрузки посредством применения алюминиевого шлифовального круга с известным дисбалансом, пневматические отбойные молотки нагружают специальным устройством - поглотителем энергии. Согласно ГОСТ 16519 в процессе испытаний предпочтительно воссоздавать естественные, а не искусственные условия работы машины, причем эти условия должны быть выбраны таким образом, чтобы соответствовать максимальной вибрации данной машины при ее нормальном использовании. Однако в ряде испытательных кодов, разработанных до опубликования ГОСТ 16519, предписаны условия испытаний, при которых производимая вибрация не дает представление о том, какой она будет при нормальном применении машины в реальных условиях ее работы.
Ряд испытательных кодов (например, для машин с приводом от двигателей внутреннего сгорания), особенно те, что разработаны в недавнее время, предписывают определять параметры вибрационной активности машин в разных режимах ее работы (например, для цепных пил такими режимами являются холостой ход, полная нагрузка и разгон), после чего на основе полученных для каждого режима значений  и знания типичного распределения длительности работы в каждом из режимов в течение рабочего дня (см. таблицу D.2) рассчитывают эквивалентную полную вибрацию
 (см. 3.4). При уточнении распределения длительностей работы в указанных режимах значение
 может быть соответствующим образом пересчитано.
и знания типичного распределения длительности работы в каждом из режимов в течение рабочего дня (см. таблицу D.2) рассчитывают эквивалентную полную вибрацию (см. 3.4). При уточнении распределения длительностей работы в указанных режимах значение может быть соответствующим образом пересчитано.В таблицах D.3, E.1 и F.1 приведены действующие испытательные коды с указанием категорий рабочих режимов, установленных в этих стандартах. В них показано также, как выбор рабочего режима при испытаниях влияет на заявляемую вибрационную характеристику и каким образом это можно учесть, чтобы получить оценку вибрационного воздействия в реальных условиях применения машины.
В таблице D.2 приведены типичные рабочие циклы некоторых машин, включающие в себя несколько режимов работы.
Иногда более реалистичные значения вибрационных параметров (по сравнению с результатами испытаний) могут быть получены введением соответствующих поправок. При этом не всегда важно получать это значение с высокой точностью. Например, если значение вибрационной экспозиции за смену, рассчитанное по заявленной вибрационной характеристике, всего лишь ненамного ниже предельно допустимого значения, и есть основания полагать, что данный испытательный код дает заниженную оценку вибрационной активности машины, то с большой степенью обоснованности можно сделать заключение о том, что в реальных условиях предельно допустимое значение будет превышено и необходимо принятие соответствующих мер по снижению вибрации.
В большинстве случаев вибрация поверхности в месте контакта с рукой оператора (например, рукоятки машины) не сосредоточена в одном направлении. Поэтому согласно ГОСТ 31192.1 измерения вибрации следует проводить в трех взаимно перпендикулярных направлениях (оси x, y и z). Результаты измерений по этим трем осям объединяют в значение полной вибрации  (см. ГОСТ 31192.1).
Если испытательным кодом по вибрации (особенно это относится к испытательным кодам, разработанным достаточно давно) предписано проведение измерений в одном-единственном направлении, то для получения оценки  применяют поправочный множитель. Для большинства ручных машин с электрическим или пневматическим приводом знание
 (вместе с длительностью воздействия вибрации со стороны данной машины) позволяет оценить значение вибрационной экспозиции за смену при условии соблюдений положений 4.3.1.
применяют поправочный множитель. Для большинства ручных машин с электрическим или пневматическим приводом знание (вместе с длительностью воздействия вибрации со стороны данной машины) позволяет оценить значение вибрационной экспозиции за смену при условии соблюдений положений 4.3.1.В ряде действующих испытательных кодов установлено требование определять вибрационную характеристику по измерениям в одном заданном направлении в одной заданной точке. Иногда измерения вибрации по трем взаимно перпендикулярным осям сталкиваются с техническими трудностями. В этих случаях измеряют  в доминирующем направлении вибрации, а полную вибрацию вычисляют, используя поправочный множитель c: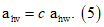
Поправочный множитель c лежит в пределах от 1,0 до 1,7 в зависимости от конкретной машины. Для машин ударного действия, не снабженных антивибрационными устройствами, это значение приближенно равно 1,2, а для машин вращательного и возвратно-поступательного действия характерно значение поправочного множителя, близкое к 1,4. Корректировочные множители для машин разного вида приведены в таблицах D.3, E.1 и F.1.
Некоторые современные испытательные коды требуют измерять вибрацию не в тех точках на поверхности контакта машины с рукой оператора, где вибрация максимальна (например, задняя рукоятка зачистных пучковых и рубильных молотков - это обычно не то место, где наблюдается максимальная вибрация). В таких случаях по заявленной вибрационной характеристике бывает трудно оценить воздействие вибрации на каждую руку оператора. Однако в ряде случаев для оценки риска (например, превышения предельно допустимого значения) достаточно знания того факта, что вибрация на рабочем месте будет выше той, что заявлена изготовителем.
4.3.3.4. Влияние срока эксплуатации и технического состояния машины
В испытаниях, проводимых с целью заявления вибрационной характеристики, применяют новые или почти новые машины. Нерегулярно или неправильно проводимые операции по техническому обслуживанию машины могут привести к существенному изменению ее вибрационной активности. Современные знания о влиянии состояния машины на производимую ею вибрацию недостаточны, особенно в отношении машин с антивибрационными устройствами.
Работодатель должен обеспечить техническое обслуживание машин в соответствии с рекомендациями изготовителя. В этом случае можно ожидать, что вибрационная активность машин (согласно результатам испытаний) будет близка к значению, указанному изготовителем.
4.3.3.5. Влияние антивибрационных устройств и упругих материалов
Некоторые испытательные коды были разработаны еще до того, как в практику вошли конструктивные способы борьбы с вибрацией (например, применение изолирующих рукояток в пневматических отбойных молотках, антивибрационных устройств в шлифовальных машинах) и предписывают измерение вибрации в стационарном режиме работы. Вибрация, наблюдаемая при испытаниях по этим испытательным кодам, может сильно отличаться от той, что имеет место в условиях эксплуатации машин.
В реальных условиях применения машины режим ее работы постоянно изменяется (например, за счет частого включения и отключения питания), что может снизить эффективность примененных решений по снижению вибрации (например, упругого крепления рукояток машин вращательного действия). Изменения силы нажатия при работе машины могут снизить эффективность работы подвесных рукояток пневматических отбойных молотков, особенно если оператор не прошел курса подготовки по работе с такими машинами. Поэтому параметры вибрации, полученные в результате испытаний, могут оказаться ниже тех, что имеют место в практических условиях применения машин.
4.3.3.6. Влияние вставного инструмента
Зачастую вибрационная активность машин существенно зависит от характеристик вставного инструмента. Поэтому большинство испытательных кодов точно предписывает, какими характеристиками должен обладать вставной инструмент, используемый в испытаниях. В некоторых случаях в испытаниях применяют модель вставного инструмента (например, диск с заданным дисбалансом для шлифовальных машин). Если в реальных условиях применения машины используется вставной инструмент с характеристиками, существенно отличными от тех, что имели место в процессе испытаний, значительные различия могут быть и в наблюдаемой вибрации. Изготовитель или поставщик машины могут предоставлять дополнительную информацию о том, какой будет вибрационная активность машины при использовании разных вставных инструментов. Чтобы поддерживать вибрацию на относительно низком уровне, важно, чтобы вставной инструмент был должного качества и соответствовал данной модели машины.
В ряде случаев невозможно дать предварительную оценку вибрационного воздействия с требуемой точностью. Тогда вибрацию необходимо измерять непосредственно на рабочем месте.
Примеры
1. Машину используют в операциях, редко встречающихся на практике, о которых изготовитель не имел достаточно данных, чтобы охарактеризовать вибрационную активность машины при выполнении данных операций.
2. Имеющаяся информация не позволяет оценить с требуемой достоверностью, будет ли превышено предельно допустимое значение или порог предупреждения.
3. У работодателя может возникнуть желание проверить эффективность принятых мер по снижению вибрации.
Более подробная информация о проведении измерений вибрации и оценки вибрационного воздействия на рабочих местах приведена в ГОСТ 31192.2.
Разделы 5 и 6 содержат правила и методы исследований (испытаний) измерений, в том числе правила отбора образцов, необходимые для применения и исполнения требований технического регламента Таможенного союза "О безопасности машин и оборудования" (ТР ТС 010/2011) и осуществления оценки (подтверждения) соответствия продукции (Решение Комиссии Таможенного союза от 18.10.2011 N 823). |
Длительность вибрационного воздействия необходимо определять для каждой применяемой машины (технологического процесса). Это делают обычно путем непосредственного наблюдения за выполнением работ в течение рабочей смены (см. ГОСТ 31192.2). Допускается (с уменьшением точности оценки) определять эту длительность, умножая время использования машины (величину, оцениваемую самим оператором) на относительную длительность воздействия.
Примечание. Следует иметь в виду, что для машин большинства видов длительность вибрационного воздействия меньше времени использования машины, т.е. относительная длительность воздействия менее 100% (см. 3.2, 7.2.2 и E.3).
Иногда в качестве длительности вибрационного воздействия за смену можно принять оценку типичной длительности воздействия, полученную по результатам хронометража (см. D.2.2 и E.3).
Неопределенность оценки вибрационного воздействия зависит от неопределенности используемого для оценки параметра вибрации и от того, насколько данный параметр близок к действительному значению полной вибрации. Кроме того, эта неопределенность зависит также от неопределенности оценки длительности вибрационного воздействия.
Неопределенность параметра вибрации, заявленного изготовителем, входит в вибрационную характеристику машины согласно ГОСТ 12.1.012 и обозначается К. Неопределенность оценки характеристики вибрационного воздействия, полученной расчетным методом, в реальных условиях применения машины, как правило, много больше.
Неопределенность оценки вибрационного параметра оказывает большее влияние на оценку неопределенности вибрационной экспозиции за смену, нежели неопределенность оценки длительности воздействия, поскольку вибрационная экспозиция за смену пропорциональна первой степени параметра вибрации и квадратному корню из длительности воздействия.
Примечания
1. Согласно ГОСТ Р ИСО 10576-1 неопределенность оценки необходимо учитывать при принятии решения о превышении или не превышении порогового значения. Однако расчетный метод оценки вибрационного воздействия включает существенно большее число источников неопределенности (по сравнению с методом прямых измерений вибрации на рабочем месте по ГОСТ 31192.2) с трудноопределимыми статистическими характеристиками. Поэтому, как правило, на основе расчетного метода окончательное решение можно принять только в тех случаях, когда полученный результат значительно выше или ниже пороговых значений.
2. Если расчет вибрационной экспозиции за смену или полного индекса вибрационной экспозиции основан на данных Приложений D, E или F, следует учитывать, что эти данные получены по результатам большого объема исследований практики применения машин в странах Европейского Союза. Национальные особенности практики применения тех же машин, которые не могли быть учтены в настоящем стандарте ввиду отсутствия достаточного экспериментального материала, являются дополнительным источником неопределенности.
Раздел 7 содержит правила и методы исследований (испытаний) измерений, в том числе правила отбора образцов, необходимые для применения и исполнения требований технического регламента Таможенного союза "О безопасности машин и оборудования" (ТР ТС 010/2011) и осуществления оценки (подтверждения) соответствия продукции (Решение Комиссии Таможенного союза от 18.10.2011 N 823). |
7.1. Общие положения
Оценка вибрационного воздействия определяется двумя составляющими:
- среднеквадратичным значением корректированного ускорения на поверхности контакта машины с рукой оператора;
- длительностью вибрационного воздействия на оператора.
Характеристики вибрационного воздействия определяют по значениям параметра вибрации и длительности воздействия, как указано в разделах 4 и 5. Принцип оценки, основанный на имеющейся информации о параметре вибрации, описан в Приложении B. Используемой характеристикой вибрационного воздействия может быть вибрационная экспозиция за смену A(8) или индекс вибрационной экспозиции за смену  .
.7.2.1. Описание метода
Вибрационная экспозиция за смену A(8) может быть рассчитана на основе эквивалентной полной вибрации  и длительности вибрационного воздействия за смену T для данной машины и данного рабочего задания по формуле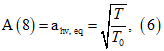
где  .
.Если оператор за время рабочей смены использует n машин, которым соответствуют значения эквивалентной полной вибрации  и длительности воздействия
 , то вначале рассчитывают составляющую вибрационной экспозиции за смену
 для i-й машины по формуле (6), а затем объединяют эти составляющие для расчета A(8)
и длительности воздействия , то вначале рассчитывают составляющую вибрационной экспозиции за смену для i-й машины по формуле (6), а затем объединяют эти составляющие для расчета A(8)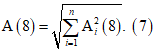
Данная процедура установлена в ГОСТ 31192.1 и более подробно описана в ГОСТ 31192.2. Пример ее использования приведен в 7.2.2.
Примечание. Если машину используют в разных рабочих условиях, для каждого из которых известен параметр вибрации, это можно рассматривать как применение нескольких машин, для каждой из которых определен свой параметр вибрации и своя длительность вибрационного воздействия.
Полученное значение A(8) сравнивают с порогом предупреждения и предельно допустимым значением, чтобы определить необходимость принятия работодателем мер по снижению вибрационного воздействия (см. таблицу 2). Для оценки вибрационной экспозиции за смену характерна высокая неопределенность. Если оценка близка к порогу предупреждения или предельно допустимому значению, целесообразно принять, что эти значения с высокой степенью вероятности могут быть превышены, и принять необходимые меры.
Полное значение вибрации по измеренному (заявленному) параметру вибрации в направлении одной оси может быть оценено следующим образом.
За рабочую смену газонокосилку используют в течение 4 ч. В это время включены перерывы в ее работе, так что чистое время воздействия вибрации составляет только 3 ч. Если предположить, что вибрация работающей газонокосилки приблизительно постоянна, то нет необходимости проводить измерения в течение всего времени ее работы. Достаточно определить три параметра:  ,
 и
 , - измеряя вибрацию в направлении трех взаимно перпендикулярных осей в течение короткого промежутка времени (длительностью примерно 1 мин), и считать эти значения представительными на всем периоде вибрационного воздействия
 .
, и , - измеряя вибрацию в направлении трех взаимно перпендикулярных осей в течение короткого промежутка времени (длительностью примерно 1 мин), и считать эти значения представительными на всем периоде вибрационного воздействия .По завершении использования газонокосилки оператор в течение полутора часов  работает с кусторезом. За это время руки оператора постоянно находятся в контакте с вибрирующими рукоятками машины, поэтому время использования машины совпадает с продолжительностью вибрационного воздействия. Однако сам кусторез в это время работает в двух режимах: холостого хода
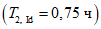 и резания
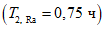 ;
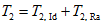 .
работает с кусторезом. За это время руки оператора постоянно находятся в контакте с вибрирующими рукоятками машины, поэтому время использования машины совпадает с продолжительностью вибрационного воздействия. Однако сам кусторез в это время работает в двух режимах: холостого хода и резания ; .Среднеквадратичные значения корректированного ускорения для этих рабочих операций следующие:
Газонокосилка: 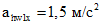 ,
 ,
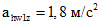 .
, , .Кусторез, холостой ход: 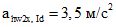 ,
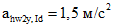 ,
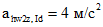 .
, , .Кусторез, под нагрузкой: 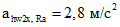 ,
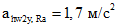 ,
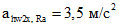 .
, , .Значения полной вибрации:
Газонокосилка: 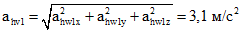 .
.Кусторез, холостой ход: 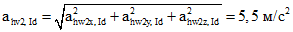 .
.Кусторез, под нагрузкой: 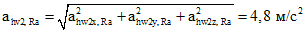 .
.Рабочее задание для газонокосилки включает только одну операцию длительностью  , поэтому значение составляющей эквивалентной полной вибрации для этой машины (которую обычно заявляет изготовитель в соответствии с [1]):
 .
, поэтому значение составляющей эквивалентной полной вибрации для этой машины (которую обычно заявляет изготовитель в соответствии с [1]): .Согласно формуле (6) составляющая вибрационной экспозиции за смену для данной рабочей операции будет равна:
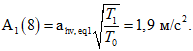
Рабочее задание для кустореза состоит из двух рабочих режимов общей длительностью 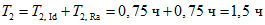 , поэтому значение составляющей эквивалентной полной вибрации для этой машины (которую также обычно заявляет изготовитель в соответствии с [2]) согласно 3.4: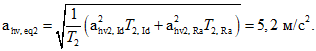
Составляющая вибрационной экспозиции за смену для работы с кусторезом равна:
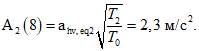
Согласно формуле (7) вибрационная экспозиция за смену будет равна:
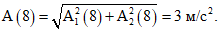
Отсюда можно сделать заключение, что, поскольку порог предупреждения 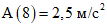 превышен, необходимо принять меры по снижению риска, связанного с воздействием вибрации, к минимуму. Рабочие, подвергающиеся воздействию такой вибрации, должны подвергаться регулярным медицинским обследованиям.
7.3.1. Описание метода
Данный метод позволяет достаточно просто охарактеризовать вибрационное воздействие, связанное с конкретной машиной, через значение эквивалентной полной вибрации  (см. раздел 4) и соответствующую длительность воздействия T (см. раздел 5). Индекс вибрационной экспозиции может быть получен из таблицы 1 или по формуле (2).
Примечание. В таблице 1 область превышения порога предупреждения 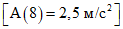 выделена светло-серым цветом, а область превышения предельно допустимого значения
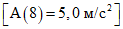 - темно-серым цветом.
выделена светло-серым цветом, а область превышения предельно допустимого значения - темно-серым цветом.В случае многократных воздействий (при использовании двух и более машин или нескольких рабочих операций в течение рабочего дня) полный индекс вибрационной экспозиции  может быть получен простым суммированием n частных индексов вибрационной экспозиции
 для каждого из таких воздействий (см. 3.6).
может быть получен простым суммированием n частных индексов вибрационной экспозиции для каждого из таких воздействий (см. 3.6).Таблица 1
от эквивалентной полной вибрации и длительности
вибрационного воздействия
Общая характеристика жесткости вибрационного воздействия на основе полного индекса вибрационной экспозиции, на основе которой работодатель принимает решение о необходимых мерах по снижению риска, - по таблице 2.
Примечание. В таблице 2 область превышения порога предупреждения [A(8) = 2,5 м/с2] выделена светло-серым цветом, а область превышения предельно допустимого значения [A(8) = 5,0 м/с2] - темно-серым цветом.
Таблица 2
принимаемые работодателем
Примеры использования оценки полного индекса вибрационного воздействия приведены в Приложениях D, E и F.
7.3.2. Примеры
7.3.2.1. Общие положения
Если в течение рабочего дня оператор использует несколько машин, то полный индекс вибрационной экспозиции  может быть определен суммированием частных индексов вибрационной экспозиции для каждой машины. Последовательность операций следующая. Оценить значение эквивалентной полной вибрации
 и связанную с ней длительность воздействия T для каждой машины, найти по таблице 1 соответствующее значение
 для данной машины и просуммировать эти значения для получения полного индекса вибрационной экспозиции
 . Затем на основе полученного значения по таблице 2 определить меры, которые должны быть приняты работодателем для снижения риска, связанного с воздействием вибрации.
может быть определен суммированием частных индексов вибрационной экспозиции для каждой машины. Последовательность операций следующая. Оценить значение эквивалентной полной вибрации и связанную с ней длительность воздействия T для каждой машины, найти по таблице 1 соответствующее значение для данной машины и просуммировать эти значения для получения полного индекса вибрационной экспозиции . Затем на основе полученного значения по таблице 2 определить меры, которые должны быть приняты работодателем для снижения риска, связанного с воздействием вибрации.7.3.2.2. Пример 1
Для четырех машин, используемых в течение дня, известны следующие параметры вибрационного воздействия.
Машина 1: 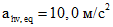 , T = 0,1 ч,
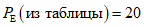 .
, T = 0,1 ч, .Машина 2: 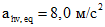 , T = 0,2 ч,
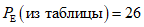 .
, T = 0,2 ч, .Машина 3: 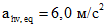 , T = 0,2 ч,
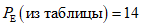 .
, T = 0,2 ч, .Машина 4: 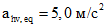 , T = 0,5 ч,
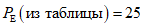 .
, T = 0,5 ч, .Полный индекс вибрационной экспозиции  : 85.
: 85.Заключение: поскольку значение полного индекса вибрационной экспозиции существенно меньше 100, то порог предупреждения не превышен. Однако следует принять некоторые меры для снижения риска, связанного с воздействием вибрации до минимума. Довести до рабочих информацию о вибрационном воздействии, которому они подвергаются по роду своей деятельности, и провести соответствующее обучение.
7.3.2.3. Пример 2
Для четырех машин, используемых в течение дня, известны следующие параметры вибрационного воздействия.
Машина 1: 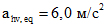 , T = 0,1 ч,
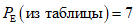 .
, T = 0,1 ч, .Машина 2: 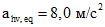 , T = 0,2 ч,
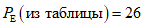 .
, T = 0,2 ч, .Машина 3: 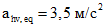 , T = 1 ч,
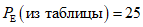 .
, T = 1 ч, .Машина 4: 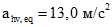 , T = 0,5 ч,
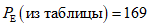 .
, T = 0,5 ч, .Полный индекс вибрационной экспозиции  : 227.
Заключение: поскольку значение полного индекса вибрационной экспозиции больше 100, но меньше 400, то превышен только порог предупреждения. Необходимо принять меры для снижения риска, связанного с воздействием вибрации, в соответствии с запланированной программой действий. Работники, подвергающиеся воздействию такой вибрации, должны регулярно проходить медицинское обследование.
7.3.2.4. Пример 3
Для трех машин, используемых в течение дня, известны следующие параметры вибрационного воздействия.
Машина 1: 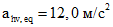 , T = 1 ч,
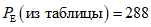 .
, T = 1 ч, .Машина 2: 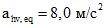 , T = 2 ч,
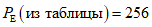 .
, T = 2 ч, .Машина 3: 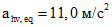 , T = 0,5 ч,
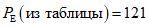 .
, T = 0,5 ч, .Полный индекс вибрационной экспозиции  : 665.
Заключение: поскольку значение полного индекса вибрационной экспозиции превышает 400, это означает, что превышено предельно допустимое значение вибрационной экспозиции за смену. Следует принять незамедлительные меры по снижению воздействия вибрации до допустимых значений, и если эти значения остаются выше порога предупреждения, то выполнять программу действий по снижению риска от вибрационного воздействия и осуществлять регулярное медицинское обследование работников.
Раздел 8 содержит правила и методы исследований (испытаний) измерений, в том числе правила отбора образцов, необходимые для применения и исполнения требований технического регламента Таможенного союза "О безопасности машин и оборудования" (ТР ТС 010/2011) и осуществления оценки (подтверждения) соответствия продукции (Решение Комиссии Таможенного союза от 18.10.2011 N 823). |
В ГОСТ 31192.2 указано, какие сведения должны быть внесены в протокол испытаний при оценке вибрационного воздействия по измерениям на рабочем месте. В случае использования расчетного метода оценивания дополнительно должна быть зарегистрирована следующая информация:
- источники данных о действующей вибрации и насколько эти данные можно считать достоверными;
- в каком виде представлены данные о вибрации (полная вибрация или в каком-либо одном направлении, рабочие условия, которым соответствует эта вибрация);
- длительность воздействия вибрации и как это значение было получено;
- периоды наблюдений;
- поправки, которые необходимо внести при оценке вибрационного воздействия и основания для внесения этих поправок;
- неопределенности, связанные с оценками параметров вибрации и длительности воздействия.
(рекомендуемое)
И ПОСТАВЩИКАМИ МАШИН
A.1. Требования законодательства и нормативных документов
Требования к вибрационной безопасности машин могут быть установлены на законодательном уровне, например, соответствующими техническими регламентами. В настоящее время общий подход к безопасности машин требует от изготовителей максимально снизить возможные риски, связанные с эксплуатацией машин, а при наличии остаточного риска, который не удалось устранить в полном объеме на стадии проектирования и изготовления, информация о нем должна быть предоставлена потребителю, чтобы тот сам был способен принять соответствующие меры безопасности. Обычно информацию об остаточных рисках приводят в технической документации, предоставляемой вместе с поставляемой машиной.
Согласно ГОСТ 12.1.012 изготовители виброопасных ручных машин и машин с ручным управлением должны приводить их вибрационные характеристики в эксплуатационных документах. Обычно такого рода информацию указывают также в рекламных, информационных и иных материалах изготовителя.
A.2. Вибрационная характеристика машины
Знание вибрационной характеристики машины, сообщаемой изготовителем, должно помочь работодателю:
- сравнить разные модели машин одного класса по степени их вибрационной активности, чтобы исключить возможность приобретения машин, производящих чрезмерно большую вибрацию;
- выявить существенные различия в вибрационной активности машин разных классов, которые, во всех других отношениях, могли бы быть использованы для выполнения одних и тех же рабочих операций;
- ориентировочно оценить диапазон значений параметров вибрации, наблюдаемой при нормальном использовании машины.
Изготовитель может сообщить также дополнительную информацию, которую можно использовать для оценки риска, связанного с вибрационным воздействием, а также для снижения вибрации на рабочем месте и уменьшения связанного с нею риска.
Поставщики обычно сообщают данные о вибрационной активности машин, полученные в соответствии с испытательными кодами по вибрации. Примеры испытательных кодов, стандартизованных на национальном, европейском и международном уровнях, приведены в библиографии ([1] - [37]).
В отсутствие испытательных кодов для машин данного вида изготовитель в целях оценки вибрационной характеристики машины может воспользоваться основополагающим стандартом ГОСТ 16519, согласно которому должны быть определены представительные условия испытаний, позволяющие получить значения параметра вибрации, типичные для верхнего диапазона значений, наблюдаемых в предполагаемых условиях эксплуатации машины. Изготовители должны указывать применяемые ими методы испытаний, включая компоновку машины, режим работы и условия нагружения, точки и направления измерений вибрации.
Согласно ГОСТ 12.1.012 заявляемая вибрационная характеристика машины должна включать два параметра (см. 4.3):
- a - среднее значение измеренного параметра ускорения;
- K - неопределенность измерения a.
Заявляя значения a и K, поставщик тем самым гарантирует, что при повторных испытаниях в соответствии с указанным методом испытаний с большой долей вероятности будет получено значение измеряемого параметра ускорения меньшее, чем a + K. В ряде случаев K может превышать 40% значения a. Разницу между заявленными значениями a для двух машин не следует рассматривать как существенную, если разность этих значений не превышает одного из заявленных значений K.
Более подробная информация о том, как вибрационная характеристика, заявленная изготовителем, может быть использована для ориентировочной оценки вибрации на рабочем месте, приведена в Приложениях C - F.
A.3. Дополнительная информация
Если испытательный код по вибрации не позволяет получить значения a и K, адекватно характеризующие вибрацию в реальных условиях применения машины, то знания заявленной вибрационной характеристики машины может оказаться недостаточно для оценки остаточного риска. Одним из способов информирования потребителя об остаточном риске является предоставление ему сведений о вероятных значениях параметров вибрации (диапазона значений параметров) в реальных условиях применения машины. Другой важной дополнительной информацией является указание мер, позволяющих предотвратить появление чрезмерно высокой вибрации при использовании машины. Такие меры могут включать:
- техническое обслуживание машины (например, чтобы предотвратить рост вибрации бензопилы, может потребоваться проведение периодического контроля цепи и заточка зубьев);
- обучение персонала правильному выполнению рабочих операций (например, если вибрация отбойного молотка с виброизолирующими рукоятками зависит от силы нажатия оператором, должно быть подготовлено руководство по правильному применению машины с указанием требований к обучению операторов);
- выбор соответствующих вставных инструментов или расходных материалов, если от них зависит производимая вибрация.
(рекомендуемое)
ПО ЗАЯВЛЕННЫМ ВИБРАЦИОННЫМ ХАРАКТЕРИСТИКАМ МАШИН
Обычно оценка вибрационной экспозиции для конкретного рабочего места требует выполнения следующих действий:
- определяют, какие машины будут использованы в течение рабочего дня;
- из документации узнают вибрационные характеристики этих машин;
Примечание. Если в документации на машину приведены сведения о значениях вибрации машины в реальных условиях применения, то для оценки вибрационного воздействия именно эту информацию следует использовать в первую очередь.
- если изготовитель при заявлении вибрационной характеристики использовал результаты измерений вибрации только в одном или двух направлениях (т.е. заявленным параметром не является значение полной вибрации), то в эти результаты необходимо внести поправки согласно 4.3.3.3 (см. также таблицы D.3, E.1 или F.1). Проверяют, являются ли полученные значения представительными для реальных условий применения машин (см. также таблицы D.3, E.1 или F.1);
- определяют длительность вибрационного воздействия для каждой машины. Это можно сделать непосредственным измерением, путем умножения времени использования машины на относительную длительность воздействия или используя оценку типичной длительности воздействия (см. таблицу D.1 или E.2);
- рассчитывают вибрационную экспозицию за смену согласно 7.2 или используют индекс вибрационной экспозиции за смену согласно 7.3;
- сравнивают полученное значение с уровнем предупреждения или предельно допустимым значением по таблице 2;
- при оценке полученных значений учитывают, что их неопределенность может быть очень велика. Если при этом не остается сомнений, что пороговые значения превышены, принимают соответствующие меры по снижению вибрационного воздействия или принимают решение о необходимости получения оценки вибрационной экспозиции за смену на основе измерений на рабочем месте.
(рекомендуемое)
И ИНЫХ ПАРАМЕТРОВ, ИЗМЕРЕННЫХ В СООТВЕТСТВИИ
С ИСПЫТАТЕЛЬНЫМ КОДОМ
C.1. Общие положения
В настоящем Приложении более подробно рассмотрено, в чем состоит разница между параметрами вибрации, измеренными в соответствии с соответственными испытательными кодами (стандартами) и наблюдаемыми на рабочем месте в процессе реального применения машин, и в каких случаях результаты измерений по испытательному коду могут быть использованы при оценке вибрационной экспозиции для конкретного рабочего задания.
Рекомендации по использованию заявленных вибрационных характеристик в целях оценки вибрации на рабочем месте для трех групп машин приведены в Приложениях D, E и F. Эти группы различаются по источникам питания: двигатель внутреннего сгорания, электрический привод и пневматический привод.
Общая процедура состоит в следующем:
- находят интересующую машину в соответствующей таблице;
- в инструкции по эксплуатации для данной машины находят вибрационную характеристику машины и метод испытаний, по которому эта вибрационная характеристика была получена;
- по таблице находят интересующее рабочее задание;
- если поиск оказался успешен, читают, как на основе вибрационной характеристики получить оценку вибрационного воздействия на рабочем месте.
Очень часто вибрационная характеристика, полученная в соответствии с опубликованным испытательным кодом, пригодна только для сравнения вибрационной активности машин одного вида. Ее нельзя использовать для точной оценки вибрации на рабочем месте, однако в некоторых случаях возможно получить ориентировочную оценку, что позволяет выявить рабочие места, на которых вибрация заведомо очень низка или, наоборот, высока.
В таблицах D.3, E.1 и F.1, столбце 6 приведена информация, в каких случаях эти ориентировочные оценки могут быть использованы.
Необходимо помнить, что расчетные значения вибрационной экспозиции не совпадают с теми, что имеют место на рабочем месте, и могут быть как выше, так и ниже последних.
Расчетные оценки имеют большую неопределенность. Изготовители, поставщики и другие лица не должны использовать эти оценки для сравнения вибрационных воздействий на рабочих местах или для оценки эффективности мер по снижению вибрации.
Примечание. Если в таблицах D.3, E.1 и F.1 приведены фиксированные ссылки на стандарты, то не следует использовать более ранние или поздние редакции этих стандартов.
C.2. Классификация по условиям испытаний
C.2.1. Классификация по условиям работы машины
Условия работы машины, определенные в испытательном коде, могут быть отнесены к следующим категориям, обозначаемым арабскими цифрами:
Категория 1: измерения проводят в процессе выполнения рабочей операции, воспроизводящей некоторые стандартизованные реальные условия применения машины. Полученные результаты соответствуют максимальной вибрации, ожидаемой при обычном нормальном применении машины. При заявлении вибрационной характеристики учитывают различные возможные режимы работы машины. Если в работе машины используют вставной инструмент, это может потребовать привлечение дополнительной информации.
Категория 2: измерения проводят в процессе выполнения рабочей операции, воспроизводящей некоторые стандартизованные реальные условия применения машины. Полученные результаты соответствуют максимальной вибрации, ожидаемой при обычном нормальном применении машины. Однако возможность работы машины в различных режимах, применяемый вставной инструмент и другие источники вариативности создаваемой вибрации могут потребовать привлечения дополнительной информации.
Категория 3: измерения проводят в стандартизованных искусственно созданных условиях применения машины. Полученные результаты соответствуют максимальной вибрации, ожидаемой при обычном нормальном применении машины. Однако возможность работы машины в различных режимах, применяемый вставной инструмент и другие источники вариативности создаваемой вибрации могут потребовать привлечения дополнительной информации.
Категория 4: измерения проводят во время выполнения машиной стандартизованной операции, которая не является представительной для обычного применения машины (например, в отсутствие нагрузки, при том, что вид нагрузки оказывает существенное влияние на производимую машиной вибрацию). Полученные результаты только в редких случаях могут быть использованы для оценки вибрационного воздействия на рабочем месте, поскольку были получены в условиях работы машины, не характерных для ее применения при эксплуатации.
C.2.2. Классификация по направлениям измерений вибрации
При заявлении вибрационной характеристики в инструкции по эксплуатации машины обычно не указывают, была ли она получена по результатам измерений в одном направлении, во всех трех направлениях или включает значение эквивалентной полной вибрации (см. 4.1). В соответствии с использованными направлениями измерений заявляемые параметры вибрации могут быть отнесены к следующим категориям (см. 4.3.3.3), обозначаемым заглавными латинскими буквами:
Категория A: полная вибрация  (или, где необходимо, эквивалентная полная вибрация
 ), полученная по результатам измерений в трех направлениях.
(или, где необходимо, эквивалентная полная вибрация ), полученная по результатам измерений в трех направлениях.Категория B: среднеквадратичное значение корректированного ускорения  , полученное по результатам измерений только в одном направлении (обычно в том, которое считают доминирующим направлением вибрации).
C.2.3. Классификация по точкам измерений
Измерения вибрации согласно некоторым испытательным кодам проводят только в одной точке контакта руки с поверхностью машины, и это не всегда та точка контакта, где вибрация максимальна. Заявляемые параметры вибрации могут быть отнесены к следующим категориям, обозначаемым римскими цифрами:
Категория I: используют максимальное из значений, полученных в результате измерений на обеих рукоятках.
Категория II: используют значения, полученные в результате измерений только на одной рукоятке, где, как заранее известно, вибрация максимальна.
Категория III: используют значения, полученные в результате измерений только на одной рукоятке, где, возможно, вибрация не является максимальной.
(рекомендуемое)
С ПРИВОДОМ ОТ ДВИГАТЕЛЯ ВНУТРЕННЕГО СГОРАНИЯ
D.1. Общие положения
В настоящем Приложении изложен упрощенный метод оценки вибрационной экспозиции за смену, применяемый в целях проверки выполнения требований к машинам с приводом от двигателя внутреннего сгорания. Вместо проведения измерений на рабочих местах в данном методе используют значения параметров вибрации, сообщаемые изготовителями машин в соответствии с ГОСТ 12.1.012. Поэтому для корректного применения данного метода важно, чтобы условия испытаний, установленные испытательным кодом по вибрации (стандартом), были близки к реальным условиям применения машин.
Изготовитель сообщает значение эквивалентной полной вибрации, полученное с учетом всех режимов работы машины, когда оператор подвергается воздействию локальной вибрации. Это значение приводится в инструкции по эксплуатации, а также может содержаться в каталогах продукции или на сайте изготовителя.
Другим необходимым параметром для оценки вибрационного воздействия является его длительность в течение рабочего дня. Рекомендации по оценке длительности вибрационного воздействия приведены в D.2.2.
На основе указанных данных - значения эквивалентной полной вибрации и длительности вибрационного воздействия - может быть рассчитана вибрационная экспозиция за смену (в предположении восьмичасового рабочего дня).
Обычно для оценки риска, выполняемой работодателем, важно только то, в какой диапазон попадает значение вибрационной экспозиции за смену: превышает оно порог предупреждения или предельно допустимое значение (см. таблицу 2) или нет. С этой целью в настоящем техническом отчете представлен простой метод табличного расчета, позволяющий оценить вибрационное воздействие по значению индекса вибрационной экспозиции.
D.2.1. Эквивалентная полная вибрация
Испытательные коды для машин с приводом от двигателей внутреннего сгорания требуют определять значение полной вибрации  для обеих рукояток машины согласно ГОСТ 16519. Обычно заявляемым параметром вибрации является эквивалентная полная вибрация
 (см. 3.4).
для обеих рукояток машины согласно ГОСТ 16519. Обычно заявляемым параметром вибрации является эквивалентная полная вибрация (см. 3.4).Значения временных интервалов, используемых для расчета  , приведены в таблице D.2. Если данное соотношение временных интервалов является представительным для реальных условий применения машины, заявленное значение
 может быть использовано для оценки вибрационного воздействия на рабочем месте.
, приведены в таблице D.2. Если данное соотношение временных интервалов является представительным для реальных условий применения машины, заявленное значение может быть использовано для оценки вибрационного воздействия на рабочем месте.Длительность вибрационного воздействия за смену должна быть оценена для каждого рабочего места и для каждого оператора. Полученную оценку можно сравнить с типичными длительностями воздействия, приведенными в таблице D.1. Эти длительности должны быть использованы совместно с распределением временных интервалов по режимам работы машины, определенных экспертами по конкретным видам машин. Соотношение временных интервалов по режимам работы машины приведено в таблице D.2. Перечисленные в таблицах машины наиболее типичны для класса машин с приводом от двигателя внутреннего сгорания. Если какая-либо машина в данном списке отсутствует, то для такой машины можно воспользоваться данными для машины-аналога при условии, что эти машины используют в схожих условиях.
Таблица D.1
при использовании одной машины в течение восьмичасового
рабочего дня
Машина | Применение | Типичная длительность воздействия T, ч |
Цепная пила с верхним расположением рукояток | Уход за деревьями | 2,4 |
Цепная пила с объемом двигателя менее 80 см3 | Лесозаготовительные, сельскохозяйственные и ландшафтные работы | 3,7 |
Цепная пила с объемом двигателя не менее 80 см3 | Лесозаготовительные работы | 3,7 |
Мотокоса | Ландшафтные работы | 4 |
Кусторез | Благоустройство дорог, ландшафтные работы | 3,5 |
Машина для подрезки живой изгороди | Ландшафтные работы | 3,5 |
Машина для подрезки живой изгороди с длинным валом | Ландшафтные работы, городское хозяйство | 2 |
Ранцевая воздуходувка | Городское хозяйство | 3 |
Ручная воздуходувка | Городское хозяйство | 1,5 |
Вакуумный пылесборник | Городское хозяйство | 1 |
Машина для подрезки кромок газонов | Ландшафтные работы | 3 |
Механический секатор | Уход за деревьями | 0,5 |
Механическая щетка для уборки дорог | Ландшафтные и строительные работы | 2 |
Аэрозольный опрыскиватель | Сельское хозяйство | 1 |
Плодоуборочная машина | Сельское хозяйство | 3 |
Машина для сбора маслин | Сельское хозяйство | 3 |
Мотокультиватор | Сельское хозяйство | 2 |
Ручное сверло | Сельское хозяйство | 1 |
Земляной бур | Сельское и городское хозяйство | 3 |
Отрезная машина (ручная) | Строительные работы | 1 |
Отрезная машина (с ручным управлением) | Строительные работы | 2,5 |
Таблица D.2
используемое при измерении вибрационной характеристики
машины
Машина | Режим работы | Испытательный код | ||
холостой ход | полная нагрузка | разгон | ||
Цепная пила с верхним расположением рукояток | 1/3 | 1/3 | 1/3 | |
Цепная пила с объемом двигателя менее 80 см3 | 1/3 | 1/3 | 1/3 | |
Цепная пила с объемом двигателя не менее 80 см3 | 1/2 | 1/2 | - | |
Механический секатор | 1/2 | - | 1/2 | |
Машина для подрезки живой изгороди | 1/5 | 4/5 | ||
Машина для подрезки живой изгороди с длинным валом | 1/5 | - | 4/5 | |
Кусторез | 1/2 | - | 1/2 | |
Мотокоса | 1/2 | - | 1/2 | |
Машина для подрезки кромок газонов | 1/2 | - | 1/2 | - |
Вакуумный пылесборник | 1/7 | - | 6/7 | - |
Аэрозольный опрыскиватель | 1/7 | - | 6/7 | - |
Ранцевая воздуходувка | 1/7 | - | 6/7 | - |
Ручная воздуходувка | 1/7 | - | 6/7 | - |
Плодоуборочная машина | 1/7 | - | 6/7 | - |
Машина для сбора маслин | 1/2 | 1/2 | - | - |
Мотокультиватор | 1/7 | - | 6/7 | |
Ручное сверло | 1/5 | - | 4/5 | - |
Отрезная машина (ручная) | 1/7 | - | 6/7 | |
Отрезная машина (с ручным управлением) | 1/7 | - | 6/7 | - |
Механическая щетка для уборки дорог | 1/7 | - | 6/7 | - |
Земляной бур | 1/5 | - | 4/5 | - |
Длительности вибрационного воздействия, приведенные в таблице D.1, соответствуют типичным условиям применения машин (см. таблицу D.2). Предполагается, что в девяноста процентах случаев реальная длительность вибрационного воздействия будет меньше той, что указана в таблице. Если же длительность воздействия больше, то хронометраж должен быть проведен непосредственно на рабочем месте. Работодателю следует определить, соответствуют ли типичные длительности вибрационного воздействия реальным условиям рабочих мест, для которых проводят оценку вибрационного воздействия.
Таблица D.3
с двигателем внутреннего сгорания для оценки вибрационного
воздействия
Машина | Испытательный код | Условия испытаний | Категория | Реальное рабочее задание | Использование для ориентировочной оценки воздействия вибрации |
Цепная пила с верхним расположением рукояток | Холостой ход, полная нагрузка и разгон | 1, A, I | Обрезка ветвей деревьев | Заявленная характеристика представительна для реальных условий применения | |
Цепная пила с объемом двигателя менее 80 см3 | Холостой ход, полная нагрузка и разгон | 1, A, I | Валка и раскряжевка деревьев, обрезка ветвей | Заявленная характеристика представительна для реальных условий применения | |
Цепная пила с объемом двигателя не менее 80 см3 | Холостой ход и полная нагрузка | 1, A, I | Валка и раскряжевка деревьев | Заявленная характеристика представительна для реальных условий применения | |
Мотокоса | Холостой ход и полная нагрузка (от гибкого вала) | 1, A, I | Подрезка травы | Заявленная характеристика представительна для реальных условий применения | |
Кусторез | Холостой ход и разгон (без процесса резания) | 1, A, I | Резка кустарников и травы металлическими лезвиями | Заявленная характеристика представительна для реальных условий применения (вибрация при работе без нагрузки представительна для вибрации при максимальной нагрузке) | |
Машина для подрезки живой изгороди | Холостой ход и разгон (без процесса резания) | 2, A, I | Подрезка живой изгороди и кустарников | Заявленная характеристика представительна для реальных условий применения (вибрация при работе без нагрузки представительна для вибрации при максимальной нагрузке) | |
Машина для подрезки живой изгороди с длинным валом | Холостой ход и разгон (без процесса резания) | 2, A, I | Подрезка живой изгороди и кустарников | Заявленная характеристика представительна для реальных условий применения (вибрация при работе без нагрузки представительна для вибрации при максимальной нагрузке) | |
Ранцевая воздуходувка | В стадии разработки | Холостой ход и полная нагрузка (колесом вентилятора) | 1, A, I <а> | Очистка поверхностей мощной струей воздуха | Заявленная характеристика представительна для реальных условий применения |
Ручная воздуходувка | В стадии разработки | Холостой ход и полная нагрузка (колесом вентилятора) | 1, A, I <а> | Очистка поверхностей мощной струей воздуха | Заявленная характеристика представительна для реальных условий применения |
Вакуумный пылесборник | Тот же, что и для воздуходувок | Холостой ход и полная нагрузка (колесом вентилятора) | 1, A, I | Очистка поверхностей мощной струей воздуха | Заявленная характеристика представительна для реальных условий применения |
Аэрозольный опрыскиватель | В стадии разработки | Холостой ход и полная нагрузка (колесом вентилятора) | 1, A, I <а> | Разбрызгивание жидкостей | Заявленная характеристика представительна для реальных условий применения |
Машина для подрезки кромок газонов | Холостой ход и разгон | 2, A, I | Обрезка корней на границах газонов | Заявленная характеристика представительна для реальных условий применения (вибрация при работе без нагрузки представительна для вибрации при максимальной нагрузке) | |
Механический секатор | Холостой ход и разгон | 1, A, I | Обрезка ветвей деревьев | Испытания не включают процесс резания, вибрация при работе без нагрузки представительна также для вибрации при максимальной нагрузке | |
Механическая щетка для уборки дорог | Тот же, что и для кусторезов | Холостой ход и разгон | 1, A, I | Очистка строительной площадки | Испытания не включают выполнение типичного рабочего процесса, вибрация при работе без нагрузки представительна также для вибрации при максимальной нагрузке |
Плодоуборочная машина | Тот же, что и для кусторезов | Холостой ход и разгон | 1, A, I | Стряхивание плодов (например, кофе) с кустарников | Испытания не включают выполнение типичного рабочего процесса, вибрация при работе без нагрузки представительна также для вибрации при максимальной нагрузке |
Машина для сбора маслин | Тот же, что и для кусторезов | Холостой ход и полная нагрузка (от тряски искусственных ветвей) | 1, A, I | Стряхивание плодов (например, маслин) с ветвей | Вибрация очень вариативна в зависимости от конкретных условий применения. Если она близка к граничным значениям, следует проводить измерения на рабочем месте |
Мотокультиватор | Холостой ход и разгон | 1, A, I | Обработка грунта перед посадкой | Испытания не включают выполнение типичного рабочего процесса, вибрация при работе без нагрузки представительна также для вибрации при максимальной нагрузке | |
Ручное сверло | Тот же, что и для машин для подрезки живой изгороди | Разгон | 2, B, I | Сверление отверстий в дереве и грунте | Испытания не включают выполнение типичного рабочего процесса, вибрация при работе без нагрузки представительна также для вибрации при максимальной нагрузке |
Земляной бур | Тот же, что и для машин для подрезки живой изгороди | Разгон | 2, B, I | Сверление отверстий в грунте | Испытания не включают выполнение типичного рабочего процесса, вибрация при работе без нагрузки представительна также для вибрации при максимальной нагрузке |
Отрезная машина (ручная) | Холостой ход и на скорости полной нагрузки (без приложения нагрузки) | 1, A, I | Резка камня, асфальта, металла и других твердых материалов | Испытания не включают выполнение типичного рабочего процесса, приложение нагрузки имитируется диском с внесенным дисбалансом | |
Отрезная машина (с ручным управлением) | Тот же, что и для ручных отрезных машин | Холостой ход и на скорости полной нагрузки (без приложения нагрузки) | 1, A, I | Резка камня, асфальта, металла и других твердых материалов | Испытания не включают выполнение типичного рабочего процесса, приложение нагрузки имитируется диском с внесенным дисбалансом |
Примечания
1. Если изготовитель заявил, что значение эквивалентной полной вибрации менее 2,5 м/с2, то при использовании таблицы D.3 следует считать его равным 2,5 м/с2.
2. Для машин, не указанных в таблице D.3, следует использовать поправочный множитель не менее 1,5.
3. Объяснение данных столбца "Категория" таблицы D.3 приведено в Приложении C.
D.3. Расчет вибрационной экспозиции за смену
Значение вибрационной экспозиции за смену может быть определено для конкретной машины на основе значений эквивалентной полной вибрации и длительности воздействия, как указано в разделе 7.
Пример. Оператор использует для работы на лесозаготовках цепную пилу с объемом двигателя 40 см3. Заявленное в соответствии с [2] значение эквивалентной полной вибрации составляет 3,5 м/с2. Обследование на рабочем месте показало, что соотношение временных интервалов работы машины в режимах холостого хода, полной нагрузки и разгона близко к тому, что указано для цепных пил в таблице D.2, а длительность воздействия в течение рабочего дня равна 3 ч. Это сопоставимо с типичной длительностью воздействия вибрации, указанной в таблице D.1. Оценку вибрационного воздействия проводят с использованием таблицы 1. Для заявленного параметра вибрационной характеристики и данной длительности вибрационного воздействия индекс вибрационной экспозиции будет равен 74. Поскольку никакая другая машина оператором не используется, можно ожидать, что порог предупреждения на данном рабочем месте превышен не будет.
(рекомендуемое)
МАШИН
E.1. Общие положения
До последнего времени заявление вибрационных характеристик электрических машин, как правило, основывалось на результатах измерений вибрации только в одном направлении. Исключением являются цепные пилы, для которых всегда проводили измерения полной вибрации. В E.2 приведены рекомендации, каким образом результаты измерений вибрации в одном направлении могут быть использованы при оценке вибрационного воздействия на рабочем месте.
Следует принимать во внимание, что оценка A(8), рассчитанная по результатам измерений вибрации вдоль одной оси, имеет большую неопределенность.
Кроме того, для оценки вибрационной экспозиции за смену необходимо знать длительность воздействия вибрации в течение рабочего дня. В E.3 приведены рекомендации, каким образом длительность воздействия может быть оценена для разных электрических машин.
E.2. Использование вибрационной характеристики, заявленной в соответствии с испытательным кодом на машину
В таблице E.1 приведена информация о том, каким образом могут быть использованы вибрационные характеристики, которые заявлены в соответствии с действующими испытательными кодами, стандартизованными на национальном, европейском и международном уровнях.
Таблица Е.1
электрических машин для оценки вибрационного воздействия
Машина | Испытательный код | Условия испытаний | Категория | Реальное рабочее задание | Использование для ориентировочной оценки воздействия вибрации |
Бурильный молоток | Сверление отверстий в бетоне | 1, B, I | Бурение Дробление | Умножить на 2 | |
Безударное бурение | На практике, как правило, вибрация ниже заявленной | ||||
Другое | Умножить на 2 (только для грубой оценки; на практике вибрация может быть как выше, так и ниже заявленной) | ||||
Лом | Нагружение поглотителем энергии со стальными шариками | 3, B, I | Разрушение бетона Разрушение кирпичной кладки | Умножить на 1,5 | |
Ударный бур | Сверление в бетоне с мелкими гранулами | 1, B, I | Завертывание крепежа Безударное бурение | На практике, как правило, вибрация ниже заявленной | |
Ударное бурение | Умножить на 1,5 | ||||
Дрель | Максимальная скорость без нагрузки | 4, B, I | Сверление Завертывание крепежа | Заявленная характеристика представительна для реальных условий применения | |
Шлифовальная машина со вставным диском | Нагружение диском с заданным дисбалансом | 3, B, I | Резка Шлифование | Умножить на 1,5 | |
Полирование | На практике, как правило, вибрация ниже заявленной | ||||
Шлифовальная машина с подошвой | Шлифование стальной пластины | 1, В, I | Шлифование | Умножить на 1,5 | |
Циркулярная пила | Отрезание ДСП | 1, B, I | Отрезание дерева и мягких материалов | Умножить на 1,5 | |
Ножовочная пила | Отрезание ДСП | 3, B, I | Пиление разных материалов | Умножить на 2 | |
Лобзик | Отрезание ДСП | 3, B, I | Пиление разных материалов | Умножить на 1,5 | |
Винтоверт (шуруповерт) | Максимальная скорость без нагрузки | 3, B, I | Завертывание крепежа Сверление | Умножить на 1,5 | |
Ударный гайковерт | Нагружение специальным устройством | 3, B, I | Ударное завертывание крепежа | Умножить на 1,5 | |
Цепная пила | Пиление дерева | 1, A, I | Пиление дерева (строительные и плотницкие работы) | Заявленная характеристика представительна для реальных условий применения | |
Машина для подрезки живой изгороди | Максимальная скорость без нагрузки | 3, B, I | Подрезка живой изгороди и кустарников | Умножить на 2 | |
Машина для подрезки живой изгороди с длинным валом | Максимальная скорость без нагрузки | 3, B, I | Подрезка живой изгороди и кустарников | Умножить на 2 | |
Распылитель | Максимальная скорость без нагрузки | 3, В, I | Разбрызгивание жидкостей | Умножить на 1,5 | |
Ножницы по металлу | Максимальная скорость без нагрузки | 4, В, I | Резка листового металла | Умножить на 1,5 | |
Машина для нарезания резьбы | Испытания не проводят, полагая, что заявляемый параметр вибрации не превышает 2,5 м/с2 | - | Нарезание резьбы | Умножить на 1,5 | |
Рубанок | Выравнивание деревянных поверхностей | 1, B, I | Выравнивание деревянных поверхностей | Умножить на 1,5 | |
Фрезеровальная машина | Нарезание бороздок на печатной плате | 1, B, I | Нарезание бороздок и обработка кромок | Умножить на 1,5 | |
Машина для обработки краев ламината | Максимальная скорость без нагрузки | 4, B, I | Нарезание шлицев | Умножить на 1,5 | |
Воздуходувка | Полная нагрузка (колесом вентилятора) | 1, А, I | Очистка поверхностей мощной струей воздуха | Заявленная характеристика представительна для реальных условий применения | |
Мотокоса | Полная нагрузка (от гибкого вала) | 1, A, I | Подрезка травы | Заявленная характеристика представительна для реальных условий применения | |
Машина для подрезки кромок газонов | Тот же, что и для машин для подрезки живой изгороди | Максимальная скорость без нагрузки | 3, B, I | Обрезка корней на границах газонов | Заявленная характеристика не является представительной и не допускает преобразования в представительные значения вибрации на рабочем месте <а> |
Механический секатор | Максимальная скорость без нагрузки | 3, B, I | Обрезка ветвей деревьев | Заявленная характеристика представительна для реальных условий применения | |
Примечания
1. Если изготовитель заявил, что значение эквивалентной полной вибрации менее 2,5 м/с2, то при использовании таблицы E.1 следует считать его равным 2,5 м/с2.
2. Для машин, не указанных в таблице E.1, следует использовать поправочный множитель не менее 1,5.
3. Объяснение данных столбца "Категория" таблицы E.1 приведено в Приложении C.
4. Данные таблицы можно использовать только в том случае, если рука оператора во время работы не находится в контакте со вставным инструментом или объектом обработки.
Для каждой применяемой машины или технологического процесса следует определять длительность вибрационного воздействия, например, путем наблюдения за выполнением работ в течение рабочего дня (см. раздел 5).
Другой способ определения длительности воздействия состоит в умножении оцененного времени использования машины на относительную длительность воздействия, которая для электрических машин составляет обычно только около 20% за исключением бетоноломов, где она достигает 80%.
Операторы и пользователи, когда их просят оценить типичную длительность воздействия вибрации в течение рабочего дня, обычно включают в оценку и те периоды времени, когда вибрация отсутствует, поскольку оператору легче оценить время использования машин, распределив его по всем устройствам, использованным за смену. Таким образом, оценки длительности воздействия, сделанные операторами, часто бывают завышенными.
Операторы учитывают не только время контакта руки с работающей машиной (когда пусковое устройство удерживается во включенном положении), но также другие интервалы времени, хотя и связанные с выполняемой рабочей операцией, но в течение которых вибрация отсутствует. Поэтому для нахождения истинного времени воздействия вибрации в сделанную оценку необходимо вносить соответствующую поправку.
В ряде случаев оценку длительности воздействия вибрации в течение рабочего дня можно получить исходя, из обобщенных представлений о временах воздействий вибрации при применении той или иной машины, основанных на многократных хронометражах рабочего дня (см. таблицу E.2).
Таблица E.2
восьмичасового рабочего дня
Машина | Длительность воздействия, ч | ||
нормальное применение | интенсивное применение | постоянное применение <а> | |
Угловая шлифовальная машина мощностью до 1500 кВт | 0,5 | 1,5 | 3 |
Угловая шлифовальная машина мощностью 1500 кВт и более | 0,5 | 1 | 2 |
Прямая шлифовальная машина | 0,25 | 0,5 | - |
Рубильный молоток | 0,25 | 0,5 | 1,5 |
Бетонолом | 0,5 | 0,75 | - |
Бурильный молоток массой до 4 кг | 0,25 | 0,5 | - |
Бурильный молоток массой 4 кг и более | 0,25 | 0,5 | 1 |
Комбинированный отбойный молоток | 0,25 | 0,5 | - |
Перфоратор | 0,15 | - | - |
Дрель | 0,25 | 0,5 | - |
Шуруповерт (винтоверт) | 0,25 | 1 | - |
Автономная отвертка | 0,25 | 0,5 | - |
Ударный гайковерт | 0,15 | 0,5 | - |
Циркулярная пила | 0,25 | 0,5 | - |
Сабельная пила | 0,25 | 0,5 | - |
Лобзик | 0,15 | 0,5 | - |
Цепная пила | 0,5 | - | - |
Ножовочная пила | 0,15 | 0,5 | - |
Орбитальная шлифовальная машина | 0,5 | 1 | - |
Ленточно-шлифовальная машина | 0,25 | 0,5 | - |
Дельта-шлифовальная машина | 0,5 | - | - |
Полировальная машина | 0,75 | 1,5 | - |
Машина для подрезки живой изгороди | 0,75 | 1,5 | - |
Штроборез | 0,5 | 1,5 | - |
Рубанок | 0,25 | 0,5 | - |
Вырубные ножницы | 0,25 | 0,5 | - |
Фуганок | 0,15 | 0,5 | - |
Фрезеровальная машина | 0,25 | 0,5 | - |
Промышленный фен | 0,25 | - | - |
Если длительность воздействия вибрации невозможно определить по измерениям времени непосредственно на рабочем месте, то рекомендуется сравнить оценку длительности воздействия, полученную на основе относительной длительности воздействия (например, 20%) с типичными временами воздействия по таблице E.2. Если расчетное значение окажется больше, чем значение в таблице, и при этом выполняемые рабочие операции не являются в значительной степени специфическими, следует провести дополнительные исследования на рабочем месте. Если же табличное значение окажется больше расчетного, то в качестве оценки длительности воздействия рекомендуется брать табличное значение.
Если использование полученной в соответствии с вышеприведенными рекомендациями оценки длительности воздействия дает оценку вибрационной экспозиции за смену, превышающую граничные значения, необходимо провести более точную оценку риска, связанного с воздействием вибрации.
E.4. Другие методы оценки вибрационной экспозиции за смену
Иногда встречаются попытки выразить предельно допустимое значение вибрационной экспозиции за смену через характеристики производительности. Например, для бурильного молотка такой характеристикой может быть "число скважин за рабочую смену", которые могут быть пробурены, прежде чем предельно допустимое значение будет превышено.
Для получения предельного значения характеристики производительности следует провести одновременные измерения вибрации и скорости бурения машины в соответствующих условиях ее применения, после чего рассчитать допустимое число скважин заданной глубины на основе максимальной длительности воздействия T (полученной по результатам измерений вибрации) и числа пробуриваемых скважин в единицу времени с учетом всех неопределенностей.
При использовании данного метода работодателю остается только сравнить число скважин, которые должны быть пробурены определенной машиной с соответствующим буровым наконечником, с максимально допустимым числом скважин за рабочую смену, чтобы определить, будут ли превышены граничные значения вибрационной экспозиции за смену.
Модификация данного метода, например, для угловых шлифовальных машин может состоять в том, что измеряют время использования шлифовального круга до его износа при выполнении соответствующей рабочей операции. Если известны вибрация машины (например, по проведенным измерениям или в результате ориентировочной оценки) и время до износа шлифовального круга, то можно рассчитать число шлифовальных кругов, которые могут быть заменены в течение рабочего дня, аналогично тому, как это показано в примере раздела F.4.
E.5. Пример
При прокладке инженерных сооружений зданий работник использует две ручные машины. В инструкциях по эксплуатации этих машин приведены значения вибрационной характеристики. Хронометраж рабочего дня выполнен не был, но известно, что в течение дня примерно 2 ч работник работает со штроборезом и 1 ч - с комбинированным молотком. Поправочный множитель для данных машин находят из таблицы E.1 (поскольку штроборез не входит в число машин, указанных в таблице E.1, то для него используют значение поправочного множителя 1,5 - см. таблицу E.1, примечание 2). На основе этих данных получают ориентировочную оценку эквивалентной полной вибрации.
Машина | Заявленный параметр (в инструкции по эксплуатации), м/с2 | Стандарт | Поправочный множитель | Ориентировочная оценка  |
Комбинированный молоток (режимы сверления и отбойки) | 7 | 2 | 7 · 2 = 14 | |
Штроборез | 4 | - | 1,5 | 4 · 1,5 = 6 |
Длительность вибрационного воздействия можно оценить, взяв значение относительной длительности воздействия, равное 20%. Полученную оценку сравнивают с типичным значением для нормальных условий применения по таблице E.2.
Машина | Оценка времени использования машины  | Длительность воздействия T (20%), ч | Типичная длительность воздействия T (по таблице E.2) | Длительность воздействия T, ч, принимаемая для расчетов |
Комбинированный молоток (режимы сверления и отбойки) | 1 | 0,2 | 0,25 | 0,25 |
Штроборез | 2 | 0,4 | 0,5 | 0,5 |
Из двух значений длительности воздействия для каждого инструмента выбрано наибольшее, исходя из того, что выполняется только ориентировочная оценка вибрационного воздействия.
Поскольку теперь известны как параметр вибрации, так и длительность воздействия, то можно рассчитать индекс вибрационной экспозиции согласно 7.3.
Машина |  | T, ч |  из таблицы 1 |  из формулы (2) |
Комбинированный молоток (режимы сверления и отбойки) | 14 | 0,25 | Между 78 и 196 | 98 |
Штроборез | 6 | 0,5 | 36 | 36 |
Полный индекс вибрационной экспозиции  | Между 114 и 232 | 134 | ||
Полный индекс вибрационной экспозиции превышает 100, но много менее 400, т.е. порог предупреждения превышен, но предельно допустимое значение еще далеко не достигнуто. Работодателю необходимо принять меры по снижению риска, связанного с воздействием вибрации, к минимуму. Рабочие, подвергающиеся воздействию такой вибрации, должны подвергаться регулярным медицинским обследованиям.
(рекомендуемое)
МАШИН
F.1. Общие положения
Для пневматических машин практически невозможно получить расчетным методом "точную" оценку вибрационного воздействия на конкретного оператора в конкретный рабочий день вследствие широкого разброса значений как длительности воздействия, так и действующей вибрации в разные рабочие дни. Но использование заявленной вибрационной характеристики в совокупности с оценкой длительности воздействия позволяет получить ориентировочную оценку вибрационного воздействия. В настоящем Приложении представлены рекомендации по построению такой ориентировочной оценки.
F.2. Ориентировочная оценка параметра вибрации в реальных условиях применения машин
В настоящем разделе даны рекомендации, каким образом использовать информацию, предоставляемую изготовителем, в форме заявленной вибрационной характеристики или в виде дополнительных сведений о машине.
Вначале смотрят, есть ли в сопроводительной документации сведения о вибрации, наблюдаемой в реальных условиях применения машины. Если такая информация есть, то проверяют, соответствуют ли приведенные данные предполагаемым условиям применения машины. При положительном ответе на данный вопрос приведенные данные в совокупности с ожидаемыми длительностями воздействия вибрации используют непосредственно для оценки вибрационного воздействия.
При отсутствии таких дополнительных сведений для оценки используют заявленную вибрационную характеристику. Такую оценку можно считать весьма приблизительной. Если при этом окажется, что оператор с большой вероятностью будет подвергаться воздействию вибрации, превышающей порог предупреждения, то работодатель может либо принять меры по снижению воздействия, например, выбрав машины с более низким уровнем вибрации, либо провести дополнительные исследования для уточнения, будет ли порог предупреждения действительно превышен. Такие исследования обычно требуют проведения измерений вибрации на рабочем месте. В таблице F.1 приведена информация о том, каким образом могут быть использованы заявленные вибрационные характеристики. Необходимо иметь в виду, что стандартизованные испытательные коды по вибрации подлежат регулярному пересмотру в целях более точного согласования заявляемых вибрационных характеристик с реальными условиями применения машин, поэтому рекомендации по использованию заявленных вибрационных характеристик относятся только к тем редакциям этих стандартов, что указаны в библиографии.
Таблица F.1
пневматических машин для оценки вибрационного воздействия
Машина | Испытательный код | Условия испытаний | Категория | Реальное рабочее задание | Использование для ориентировочной оценки воздействия вибрации |
Клепальный молоток | Нагружение поглотителем энергии со стальными шариками | 2, B, II | Клепка | Умножить на 1,5 | |
Рубка | |||||
Рубильный молоток | 2, B, III или 2, B, II <a> | Зачистка Отслаивание Другое | Умножить на 2 | ||
Бурильный молоток Перфоратор | Сверление отверстий в бетонном блоке | 1, B, II | Бурение | Умножить на 2 | |
2, B, II | Дробление | ||||
Шлифовальная машина со вставным диском | Свободное вращение с заданной скоростью при нагружении алюминиевым диском с дисбалансом | 3, B, I | Угловые и вертикальные машины: резка или шлифование Прямые машины: шлифование | Умножить на 1,5 | |
Лом | Нагружение поглотителем энергии со стальными шариками | 2, B, II | Разрушение бетона | Умножить на 2 | |
Молоток для строительных работ | Разрушение асфальта | Умножить на 1,5 | |||
Машины с антивибрационными рукоятками зачастую чувствительны к силе нажатия. Для таких машин приведенные значения справедливы только при приложении сил нажатия, соответствующих рекомендациям изготовителя | |||||
Ударный бур | Ударное бурение | 2, B, I | Ударное бурение | Умножить на 1,5 | |
Ударный гайковерт | Нагружение специальным устройством | 3, B, I | Затяжка болтов | Умножить на 1,5 | |
Импульсный гайковерт | |||||
Трещоточный винтоверт (шуруповерт) | |||||
Полировальная машина | Полирование (шлифование) стальной поверхности по заданной траектории движения с заданной силой нажатия и заданным абразивным материалом | 2, B, I | Полирование | Умножить на 1,5 | |
Круглошлифовальная машина | Вращательное шлифование | ||||
Орбитальная шлифовальная машина | Орбитальное шлифование | ||||
Орбитально-вращательная шлифовальная машина | Орбитально-вращательное шлифование | ||||
Трамбовка | Трамбовка вспененного материала | 2, B, I | Трамбовка | Умножить на 1,5 | |
Вырубные ножницы Ножевые ножницы | Отрезание листа металла | 2, B, II | Отрезание листа металла | Умножить на 1,5 | |
Машина для забивания крепежа | Забивание крепежа в дерево каждые 3 с | 3, B, II | Забивание крепежа каждые 3 с <b> | Умножить на 1,5 | |
Пила | Обработка листа дерева или стали | 2, B, II | Обработка дерева или стали | Умножить на 1,5 | |
Напильник | |||||
Угловая машина для обработки штампов | Свободное вращение с заданной скоростью при нагружении вставным инструментом с известным дисбалансом | 3, B, I | Обработка вращающимся напильником или шлифовальной головкой | Умножить на 1,5 | |
Прямая машина для обработки штампов | |||||
Зачистный пучковый молоток Инструмент для обработки камня | Нагружение поглотителем энергии со стальными шариками | 3, B, III или 3, B, II <a> | Зачистка сварных швов | Умножить на 2 | |
Примечания
1. Если изготовитель заявил, что значение эквивалентной полной вибрации менее 2,5 м/с2, то при использовании таблицы F.1 следует считать его равным 2,5 м/с2.
2. Для машин, не указанных в таблице F.1, следует использовать поправочный множитель не менее 1,5.
3. Объяснение данных столбца "Категория" таблицы F.1 приведено в Приложении C.
4. Данные таблицы можно использовать только в том случае, если рука оператора во время работы не находится в контакте со вставным инструментом или объектом обработки.
F.3. Упрощенный метод оценки длительности воздействия
Условия профессионального применения пневматических машин очень разнообразны, что не дает возможность установить для них типичные длительности воздействия вибрации. Длительность воздействия в каждом случае должна быть оценена отдельно. Для грубых оценок могут быть использованы упрощенные методы.
Поскольку для пневматических машин время воздействия практически совпадает со временем удержания пускового устройства, то один из упрощенных методов состоит в следующем. Измеряют время нажатия на пусковое устройство до износа шлифовального круга, после чего умножают это время на количество шлифовальных кругов, использованных в течение рабочего дня. В условиях поточного производства определяют время удержания пускового устройства для производства одной единицы продукции, после чего умножают это время на количество единиц продукции, произведенных в течение рабочего дня.
F.4.1. Пример 1
Вертикальную шлифовальную машину применяют для зачистки отливок. Оператор использует 180-миллиметровый шлифовальный круг с утопленным центром. Заявленное значение параметра вибрации - 5,2 мм/с2. Данное значение было получено в ходе испытаний по [27].
Машина | Заявленный параметр (в инструкции по эксплуатации), м/с2 | Стандарт | Поправочный множитель | Ориентировочная оценка  |
Вертикальная шлифовальная машина (режим шлифования поверхности) | 5,2 | 1,5 | 5,2 · 1,5 = 7,8 |
Исследования показали, что за рабочую неделю оператор использует десять шлифовальных кругов со средним временем использования одного круга - 1 ч. Таким образом, средняя длительность вибрационного воздействия за смену - 2 ч.
По известным значениям параметра вибрации и длительности воздействия рассчитывают индекс вибрационной экспозиции согласно 7.3.
Машина |  | T, ч |  из формулы (2) |
Вертикальная шлифовальная машина | 7,8 | 2 | 243 |
Полный индекс вибрационной экспозиции  | 243 | ||
Полный индекс вибрационной экспозиции превышает 100, но много менее 400. По формуле (3), или используя рисунок 1, индекс вибрационной экспозиции 243 может быть пересчитан в значение вибрационной экспозиции за смену A(8), что дает 3,9 м/с2. Порог предупреждения превышен, но предельно допустимое значение еще далеко не достигнуто. Таким образом, оператор с большой вероятностью будет подвергаться воздействию вибрации, значение которой лежит между двумя пороговыми значениями. Это требует от работодателя принятия соответствующих мер.
F.4.2. Пример 2
Та же рабочая операция с использованием аналогичной машины, но с заявленным значением параметра вибрации 1,3 м/с2.
Машина | Заявленный параметр (в инструкции по эксплуатации), м/с2 | Стандарт | Поправочный множитель | Ориентировочная оценка  |
Вертикальная шлифовальная машина (режим шлифования поверхности) | 1,3 (согласно примечанию 1 к таблице F.1 для расчетов используют значение 2,5) | 1,5 | 2,5 · 1,5 = 3,75, округляют до 3,8 |
Данная машина более мощная, и для нее получено значение длительности воздействия, равное 1,5 ч.
По известным значениям параметра вибрации и длительности воздействия рассчитывают индекс вибрационной экспозиции согласно 7.3.
Машина |  | T, ч |  из формулы (2) |
Вертикальная шлифовальная машина | 3,8 | 1,5 | 45 |
Полный индекс вибрационной экспозиции  | 45 | ||
Полный индекс вибрационной экспозиции менее 100. По формуле (3), или используя рисунок 1, этот параметр может быть пересчитан в значение вибрационной экспозиции за смену A(8), что дает 1,7 м/с2. Этот ориентировочный расчет показывает, что вибрация, воздействующая на оператора, с большой долей вероятности не требует принятия каких-либо специальных мер.
F.4.3. Пример 3
Для операции шлифования параметры те же, что и в примере 2. Но в течение рабочего дня оператор использует также рубильный молоток, для которого заявленное значение параметра вибрации составляет 10 м/с2.
Машина | Заявленный параметр (в инструкции по эксплуатации), м/с2 | Стандарт | Поправочный множитель | Ориентировочная оценка  |
Вертикальная шлифовальная машина (режим шлифования поверхности) | 1,3 (согласно примечанию 1 к таблице F.1 для расчетов используют значение 2,5) | 1,5 | 2,5 · 1,5 = 3,75, округляют до 3,8 | |
Рубильный молоток (режим обрубки) | 10 | 2 | 10 · 2 = 20 |
Оператор очищает 30 отливок за смену, и среднее время работы с одной отливкой составляет 1 мин. Таким образом, длительность вибрационного воздействия за смену - 0,5 ч.
По известным значениям параметра вибрации и длительности воздействия рассчитывают индекс вибрационной экспозиции согласно 7.3.
Машина |  | T, ч |  из формулы (2) |
Вертикальная шлифовальная машина | 3,8 | 1,5 | 45 |
Рубильный молоток | 20 | 0,5 | 400 |
Полный индекс вибрационной экспозиции  | 445 | ||
Полный индекс вибрационной экспозиции существенно превышает 400. По формуле (3), или используя рисунок 1, этот параметр может быть пересчитан в значение вибрационной экспозиции за смену A(8), что дает 5,3 м/с2. Оператор подвергается воздействию вибрации выше предельно допустимой. Это требует от работодателя принятия незамедлительных мер по снижению вибрационного воздействия.
Самоходные косилки, управляемые идущим
оператором. Требования безопасности
рукоятке. Машины для лесного хозяйства
бензиномоторные
безопасности и испытания механизированных
секаторов на удлинительной штанге. Часть
1. Инструменты, оснащенные двигателем
внутреннего сгорания
безопасности и испытания механизированных
секаторов на удлинительной штанге. Часть
1. Инструменты, работающие от ранцевых
блоков питания
подрезки живой изгороди с встроенным
приводом. Требования безопасности
Мини-тракторы с навесными почвофрезами и
мотокультиваторы, управляемые идущим
оператором. Требования безопасности
Машины ручные отрезные с приводом от
двигателя внутреннего сгорания.
Требования безопасности и испытания
жесткими ножами. Определения, требования
безопасности и методы испытаний
[9] ГОСТ Р МЭК 60745-2-6-2007 Машины ручные электрические. Безопасность
и методы испытаний. Часть 2-6. Частные
требования к молоткам и перфораторам
и методы испытаний. Часть 2-1. Частные
требования к сверлильным и ударным
сверлильным машинам
Часть 2-3. Частные требования к
шлифовальным машинам с абразивным диском,
шлифовальным и полировальным машинам
дискового типа
Часть 2-4. Частные требования к
полировальным и шлифовальным машинам
недискового типа
[13] ГОСТ Р МЭК 60745-2-5-2007 Машины ручные электрические. Безопасность
и методы испытаний. Часть 2-5. Частные
требования к дисковым пилам
Часть 2-11. Частные требования к пилам с
возвратно-поступательным движением полотна
(ножовочным пилам и лобзикам)
Часть 2-2. Частные требования к
винтовертам и ударным гайковертам
Часть 2-13. Частные требования к цепным
пилам
Часть 2-15. Частные требования к машинам
для подрезки живой изгороди
Безопасность. Часть 2-7. Частные
требования к распылителям негорючих
жидкостей
Часть 2-8. Частные требования к ножницам
вырубным и ножевым
Часть 2-8. Частные требования к
резьбонарезным машинам
[21] ГОСТ Р МЭК 60745-2-14-2007 Машины ручные электрические. Безопасность
и методы испытаний. Часть 2-14. Частные
требования к рубанкам
и методы испытаний. Часть 2-17. Частные
требования к фрезеровальным и обрезным
машинам
аналогичного назначения. Безопасность.
Часть 2-100. Частные требования к садовым
ручным воздуходувкам с приводом от сети
электрического тока
машины для подрезки кромок газонов
электрические ручные и самодвижущиеся,
управляемые идущим оператором
[25] ГОСТ 30873-2-2006 Ручные машины. Измерения вибрации на
рукоятке. Часть 2. Молотки рубильные и
клепальные
[26] ГОСТ 30873-3-2006 Ручные машины. Измерения вибрации на
рукоятке. Часть 3. Перфораторы и молотки
бурильные
[27] ГОСТ 30873-4-2006 Ручные машины. Измерения вибрации на
рукоятке. Часть 4. Машины шлифовальные
рукоятке. Часть 5. Бетоноломы и молотки
для строительных работ
рукоятке. Часть 6. Машины сверлильные
ударно-вращательные
рукоятке. Часть 7. Гайковерты, шуруповерты
и винтоверты ударные, импульсные и
трещоточные
рукоятке. Часть 8. Машины полировальные,
круглошлифовальные, орбитальные
шлифовальные и орбитально-вращательные
шлифовальные
[32] ГОСТ 30873-9-2006 Ручные машины. Измерения вибрации на
рукоятке. Часть 9. Трамбовки
рукоятке. Часть 10. Ножницы вырубные и
ножевые
[34] ГОСТ 30873-11-2006 Ручные машины. Измерения вибрации на
рукоятке. Часть 11. Машины для забивания
крепежных средств
рукоятке. Часть 12. Пилы ножовочные,
дисковые и маятниковые и напильники
возвратно-поступательного действия
рукоятке. Часть 13. Машины шлифовальные
для обработки штампов
рукоятке. Часть 14. Инструменты для
обработки камня и молотки зачистные
пучковые
Вернуться в "Каталог нормативных документов"
Источник информации: https://internet-law.ru/documents/prod/gost-r_gosudarstvennyj-standart/52/gost_50144.html
На правах рекламы:
|
© Антон Серго, 1998-2026.
|
Разработка сайта |
|