

Полное меню
- Актуальное
законодательство - Интернет
и право- - Рассылка ''Закон есть закон''
- - Форум сайта (архив)
- - Законодательство
- - Судебная практика (необычная)
- - Судебная практика (авторская)
- - Процедура UDRP и и решения WIPO
- - Книги серии ''Интернет и Право''
- - Книги в открытом доступе
- - Учебный курс ''Интернет и Право''
- - Учебный курс ''Доменные споры''
- - Литература по ''Интернет и Право''
- - Литература по интел. собственности
- - Научный уголок (работы гостей)
- - Авторские публикации
- Информационные
материалы - ЮРИДИЧЕСКИЕ
УСЛУГИ- - Перечень юридических услуг
- - Карта юридических услуг
- - Юридическая консультация
- - Доменные споры (RU), авторское право
- - Международный суд по доменам (COM)
- - Защита прав на маркетплейсе (WB, Ozon)
- - Защита прав в соцсетях (Vk, Ok, FB)
- - Купля-продажа домена, сайта, ПО
- - Досудебное урегулирование конфликта
- - Защита чести и деловой репутации
- - Отмена блокировки сайта/домена РКН
- - ФАС: товарные знаки, авторское право
- - Регистрация ПО/сайта (Роспатент)
- - Юридическая проверка домена
- - Нотариальное заверение сайтов
- - Способы и формы оплаты услуг
- - Мы в СМИ
- - О компании, клиенты
- - Наши дела и победы
- - Контакты и реквизиты
- Информация
о сайте -


ОписаниеИсточник публикации М.: Стандартинформ, 2008 Примечание к документу Документ утратил силу с 01.11.2021 в связи с изданием Приказа Росстандарта от 17.03.2021 N 148-ст. Взамен введен в действие ГОСТ 34710-2021. Отдельные положения данного документа включены в Перечень стандартов (п.п. 69 и 180), в результате применения которых на добровольной основе обеспечивается соблюдение требований технического регламента Таможенного союза "О безопасности железнодорожного подвижного состава", и Перечень стандартов, содержащих правила и методы исследований (испытаний) измерений, в том числе правила отбора образцов, необходимые для применения и исполнения требований технического регламента Таможенного союза "О безопасности железнодорожного подвижного состава" и осуществления оценки соответствия объектов технического регулирования (Решение Комиссии Таможенного союза от 15.07.2011 N 710). Документ введен в действие с 01.01.2009. Название документа "ГОСТ Р 52916-2008. Национальный стандарт Российской Федерации. Упоры автосцепного устройства для грузовых и пассажирских вагонов. Общие технические условия" (утв. и введен в действие Приказом Ростехрегулирования от 28.04.2008 N 94-ст) "ГОСТ Р 52916-2008. Национальный стандарт Российской Федерации. Упоры автосцепного устройства для грузовых и пассажирских вагонов. Общие технические условия"
|
|||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||

Тип | Обозначение | Типоразмер | Исполнение | Наименование подвижного состава | Условное обозначение |
Упор передний | УП1 | 1 | Клепаный | Грузовые вагоны, оборудуемые передними упорами с шириной окна розетки 246 мм, не менее | УП1К-1 |
Приварной | УП1-1 | ||||
2 | Клепаный | Грузовые вагоны, оборудуемые передними упорами с шириной окна розетки 282 мм, не менее | УП1К-2 | ||
УП2 | 1 | Приварной | Пассажирские вагоны | УП2-1 | |
2 | Скоростные пассажирские вагоны | УП2-2 | |||
УП3 | 1 | Вагоны специального назначения | УП3-1 | ||
2 | УП3-2 | ||||
Упор задний | УЗ1 | - | Клепаный | Грузовые вагоны | УЗ1К |
Приварной | УЗ1 | ||||
УЗ2 | Приварной | Пассажирские вагоны и вагоны специального назначения | УЗ2 | ||
Упор, объединенный с надпятником | УЗО | 1 | Клепаный | Грузовые вагоны | УЗО1К |
Приварной | УЗО1 | ||||
2 | Клепаный | УЗО2К |
Рисунки не определяют конструкцию упоров в целом.
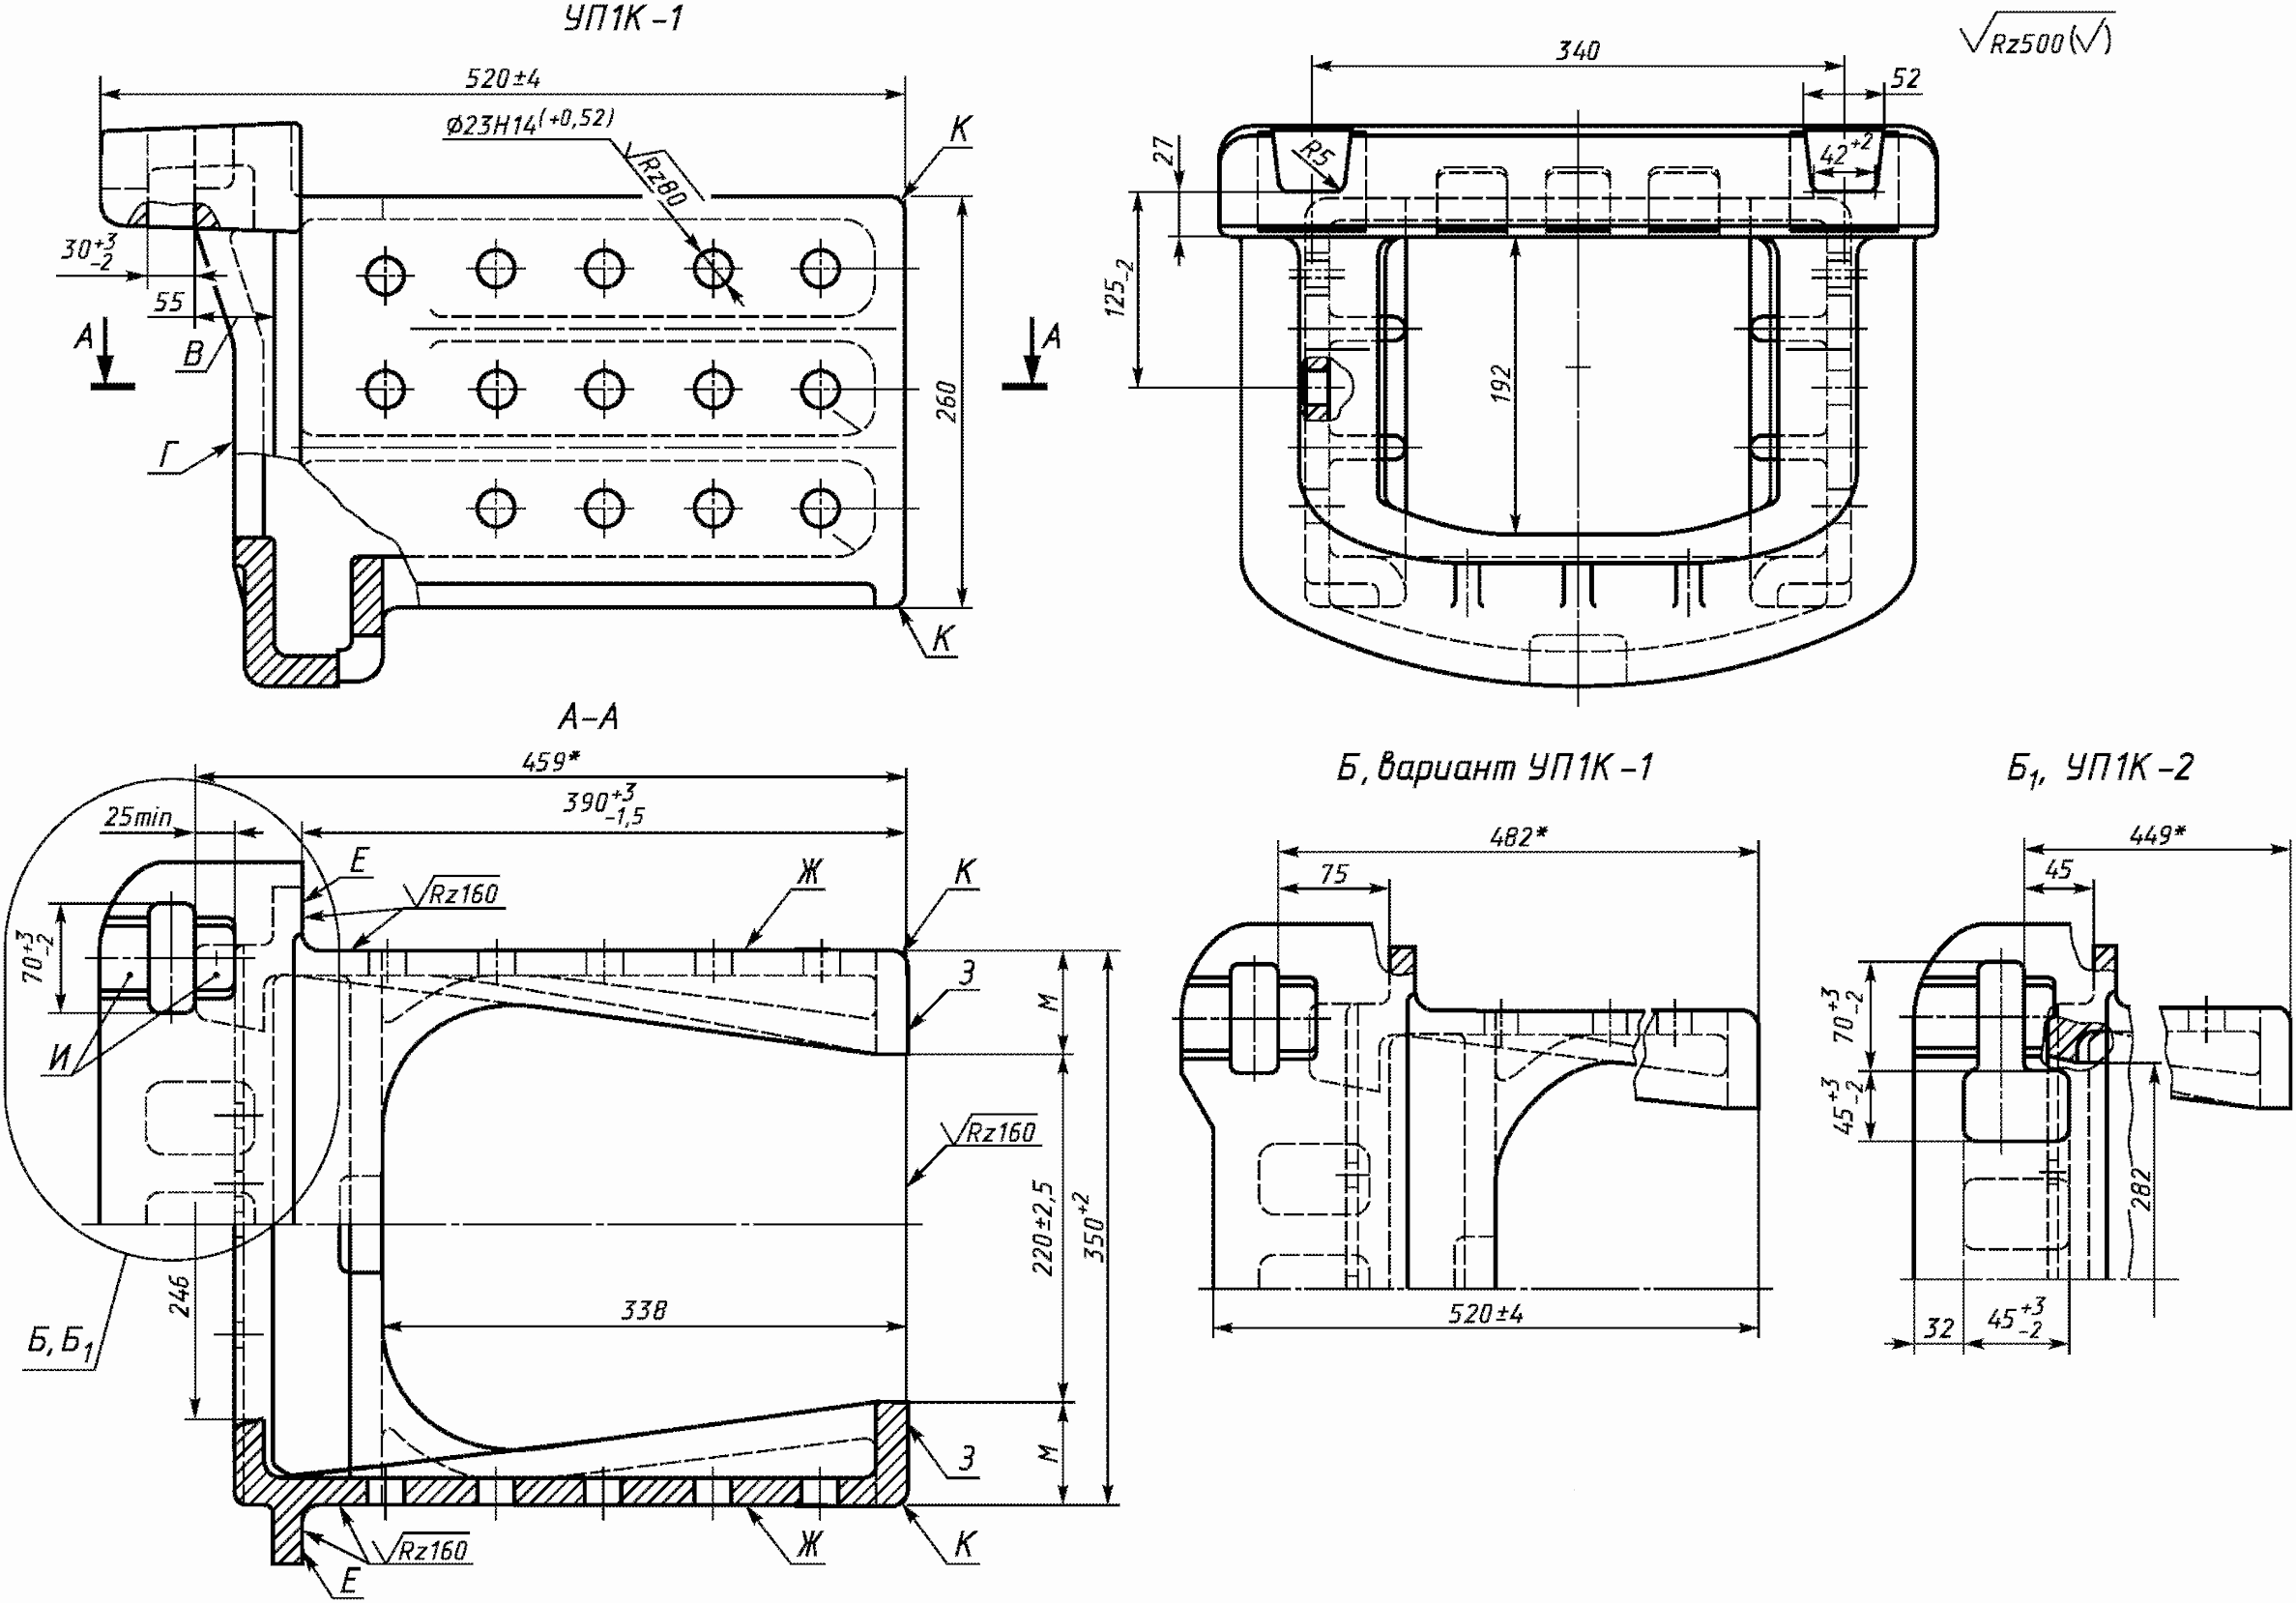
--------------------------------
<*> Размеры для справок.
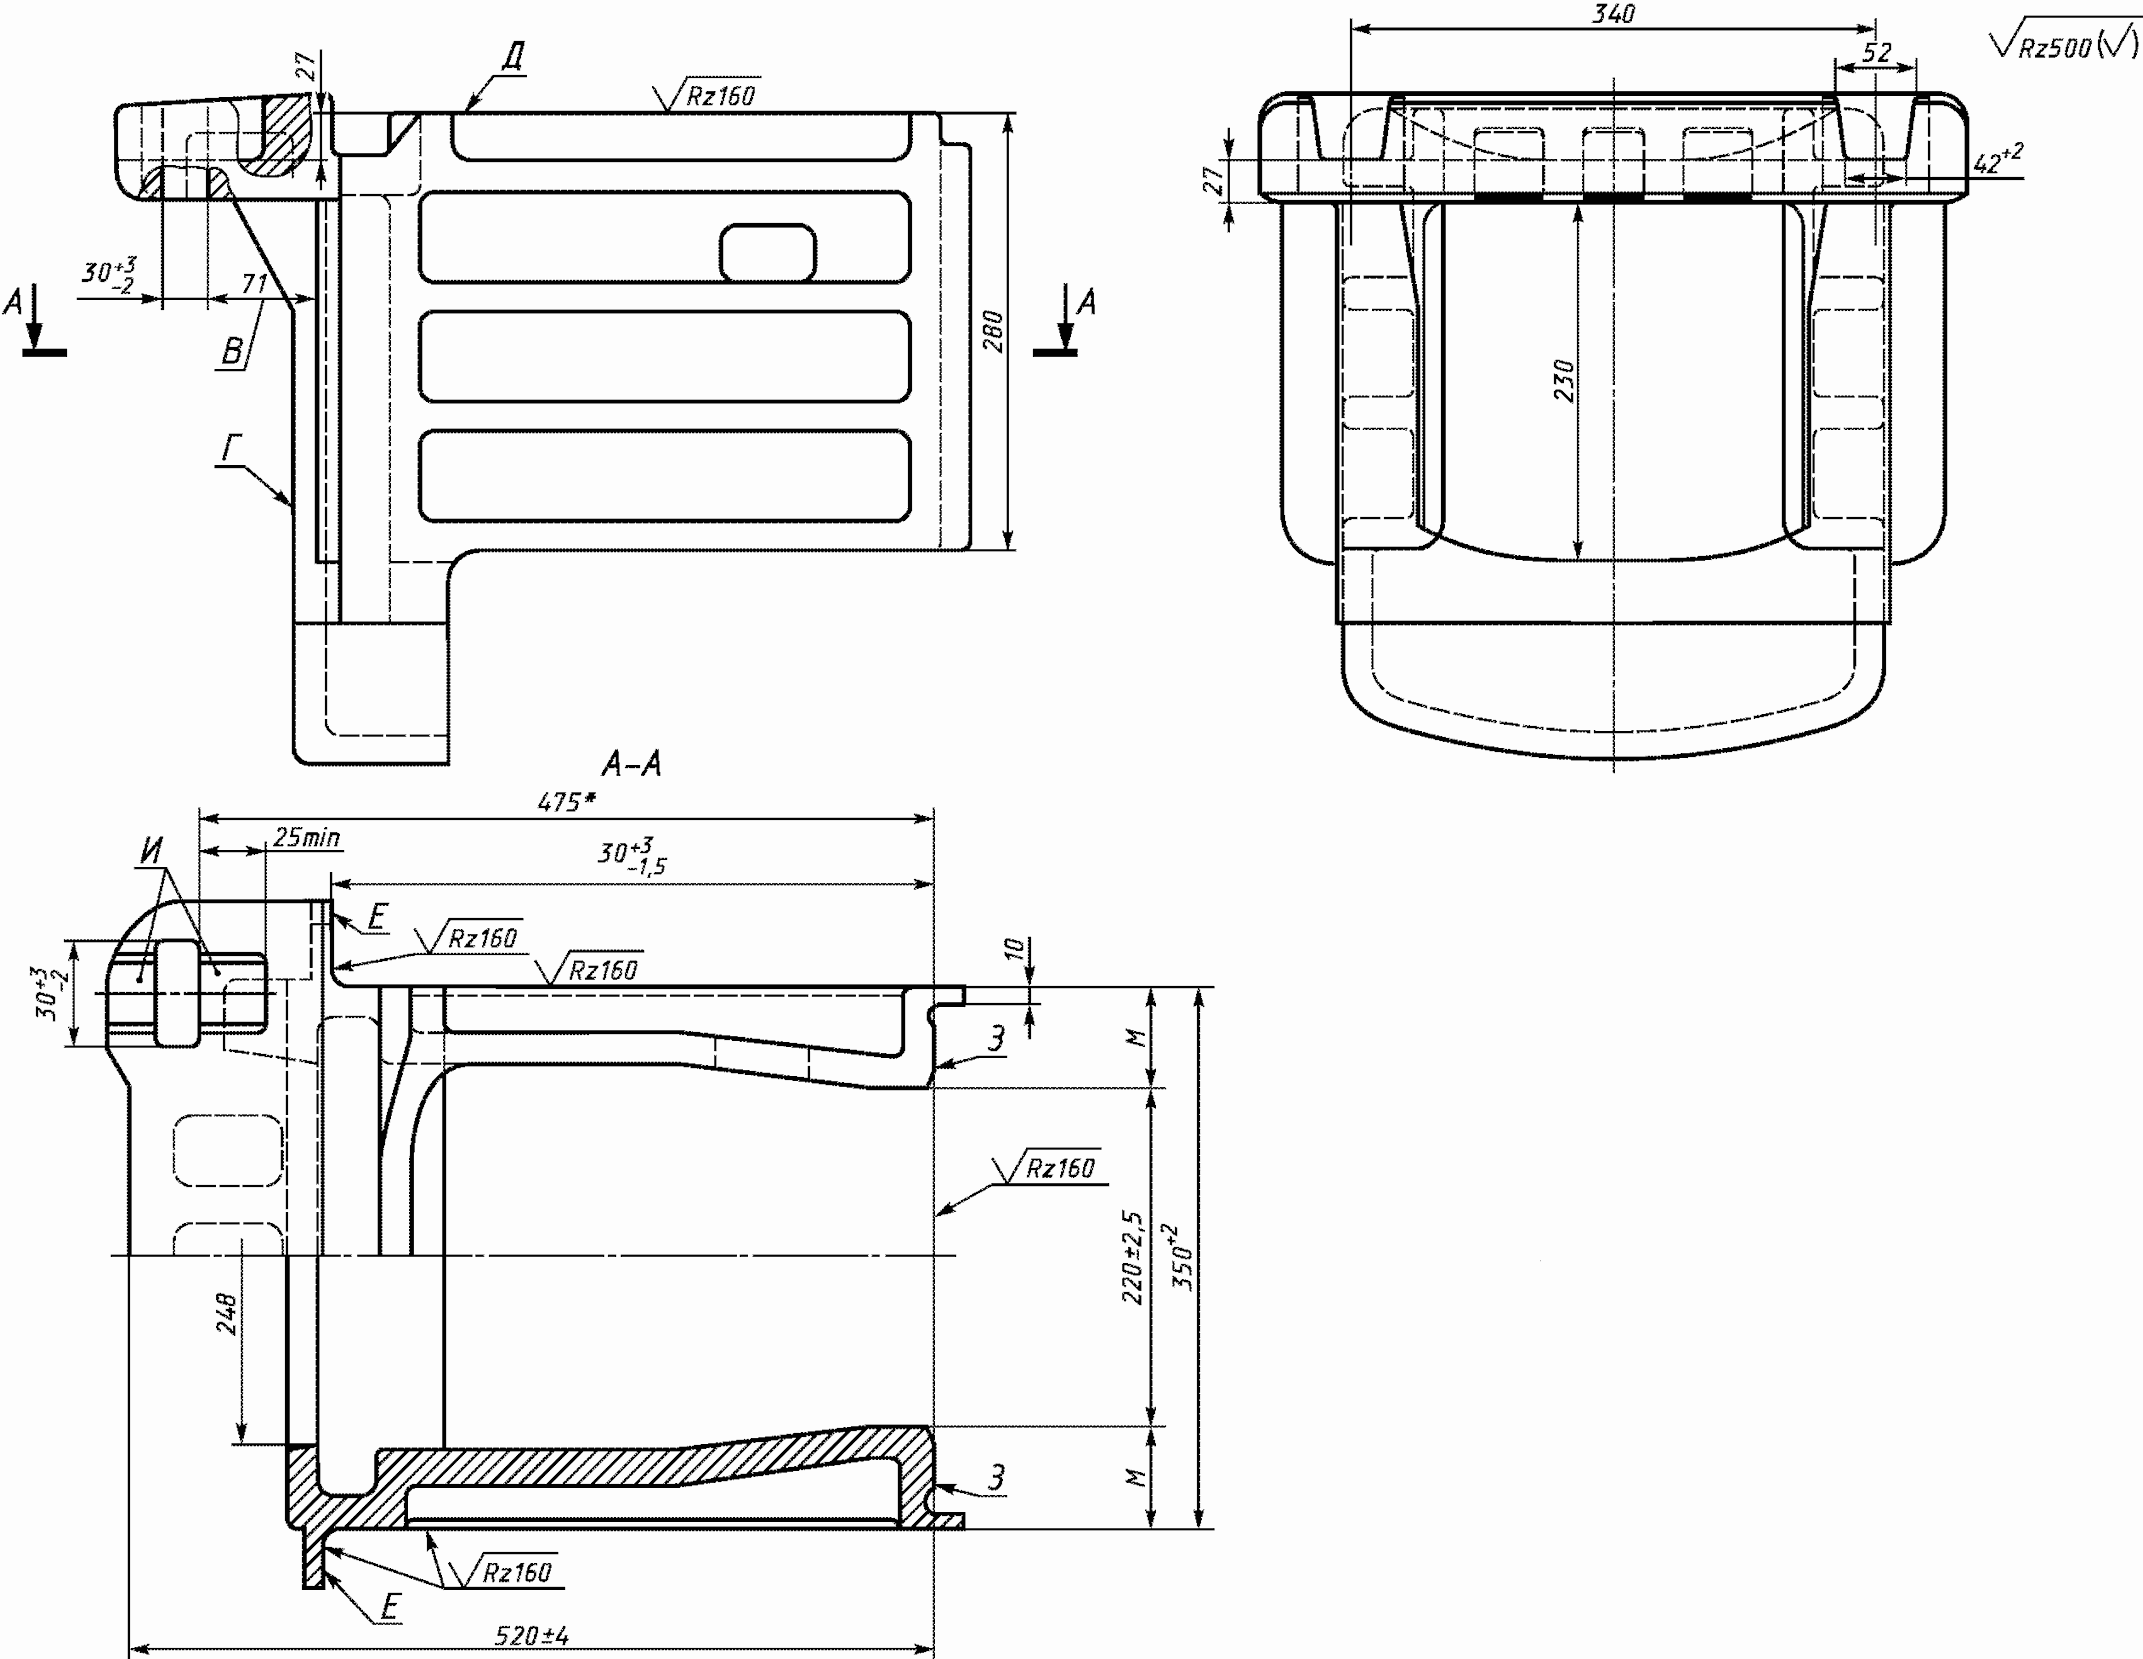
--------------------------------
<*> Размеры для справок.
Рисунок 2 - Упор передний УП1-1
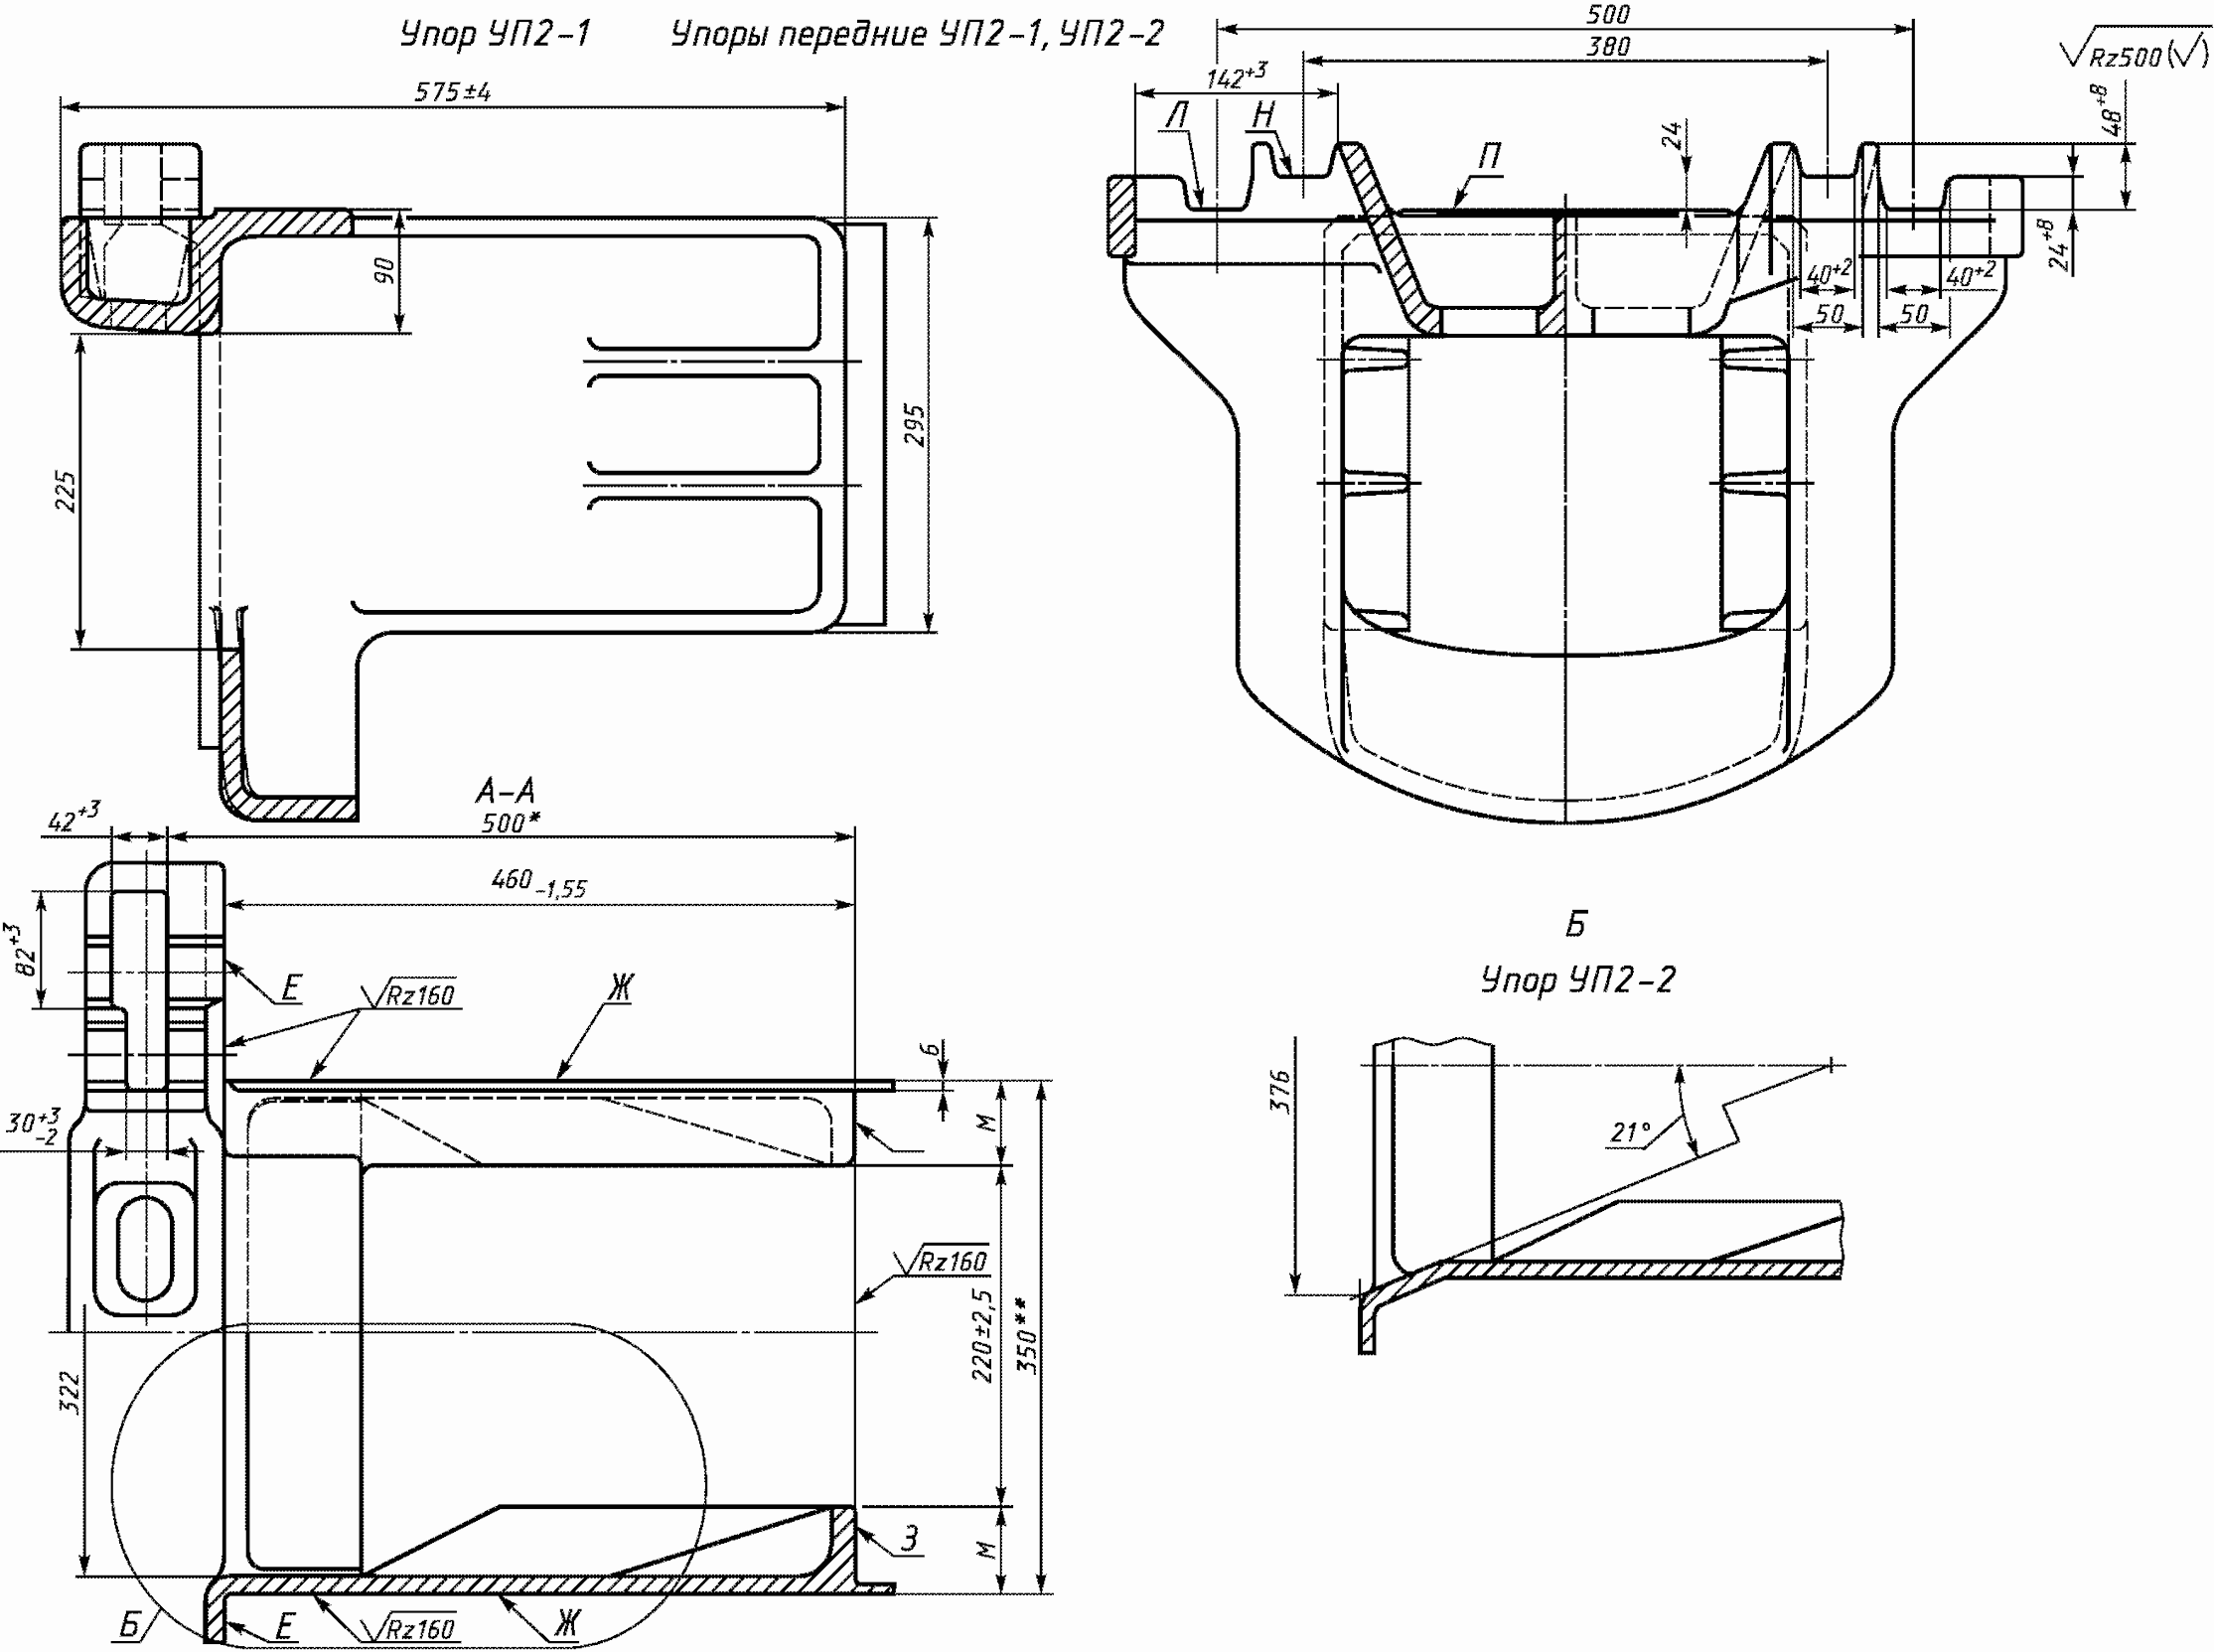
--------------------------------
<*> Размеры для справок.
<**> Размер - в соответствии с ГОСТ 3475.
Рисунок 3 - Упоры передние УП2-1, УП2-2
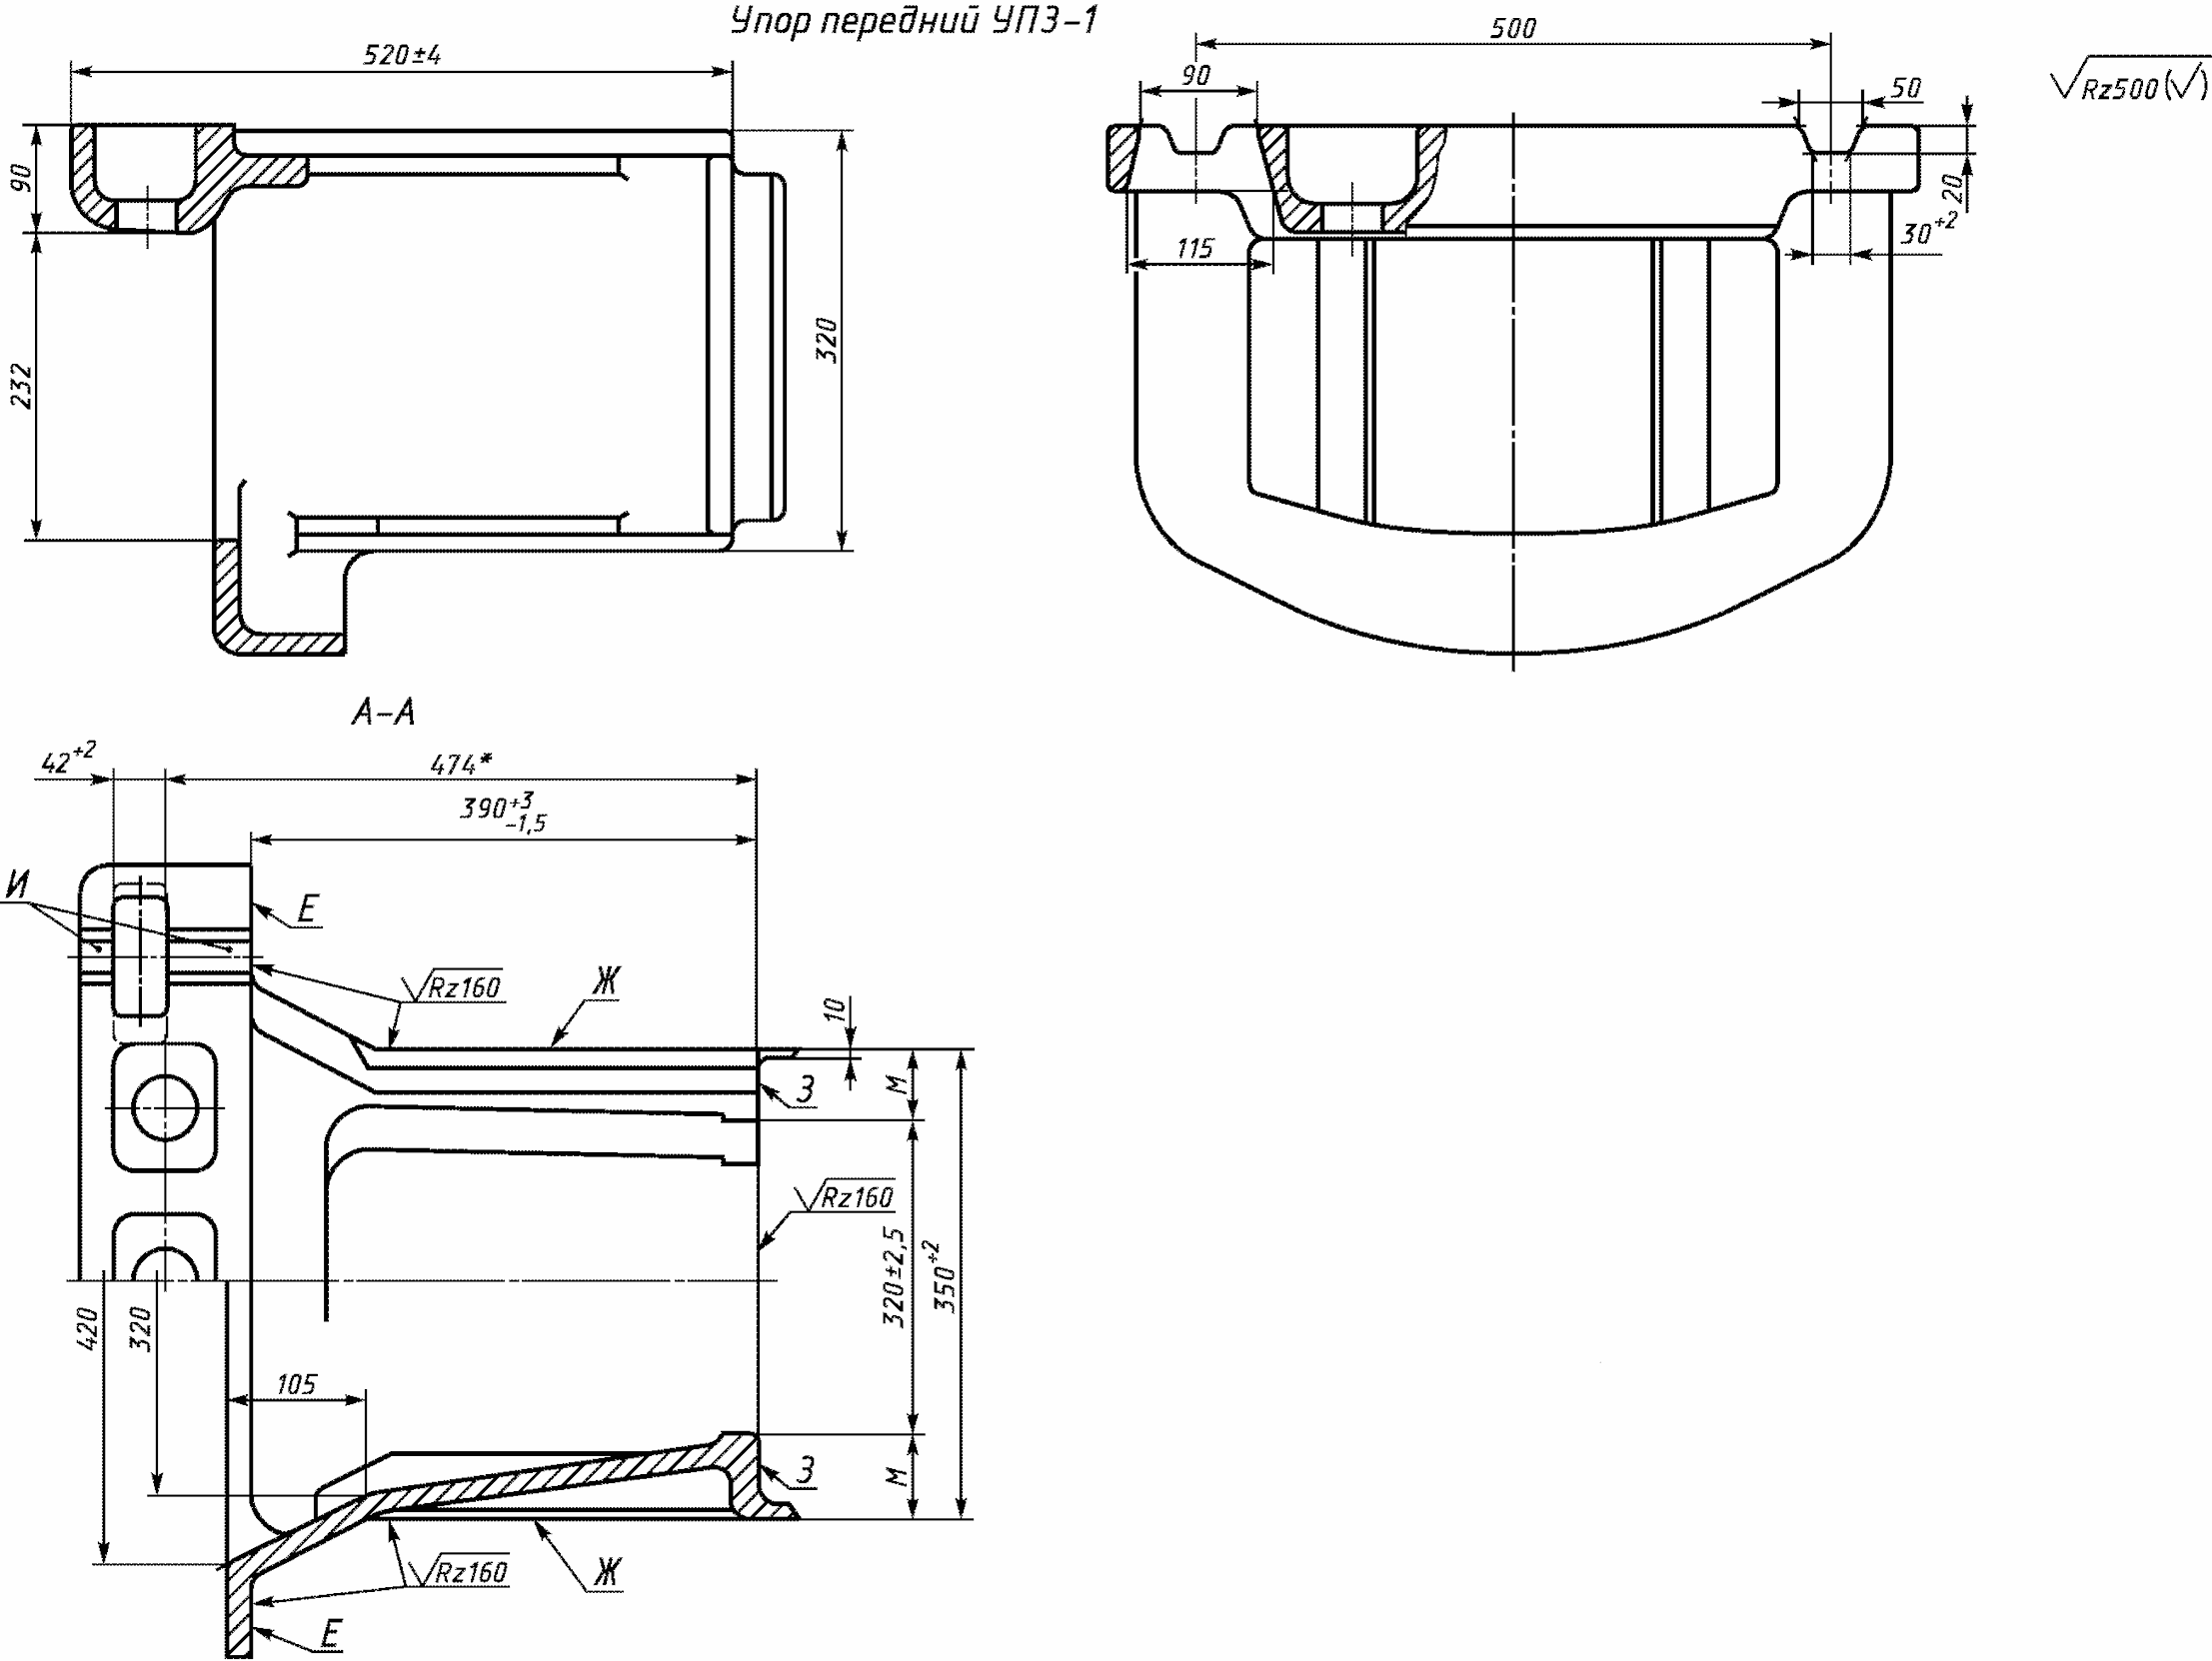
--------------------------------
<*> Размеры для справок.
Рисунок 4 - Упор передний УП3-1
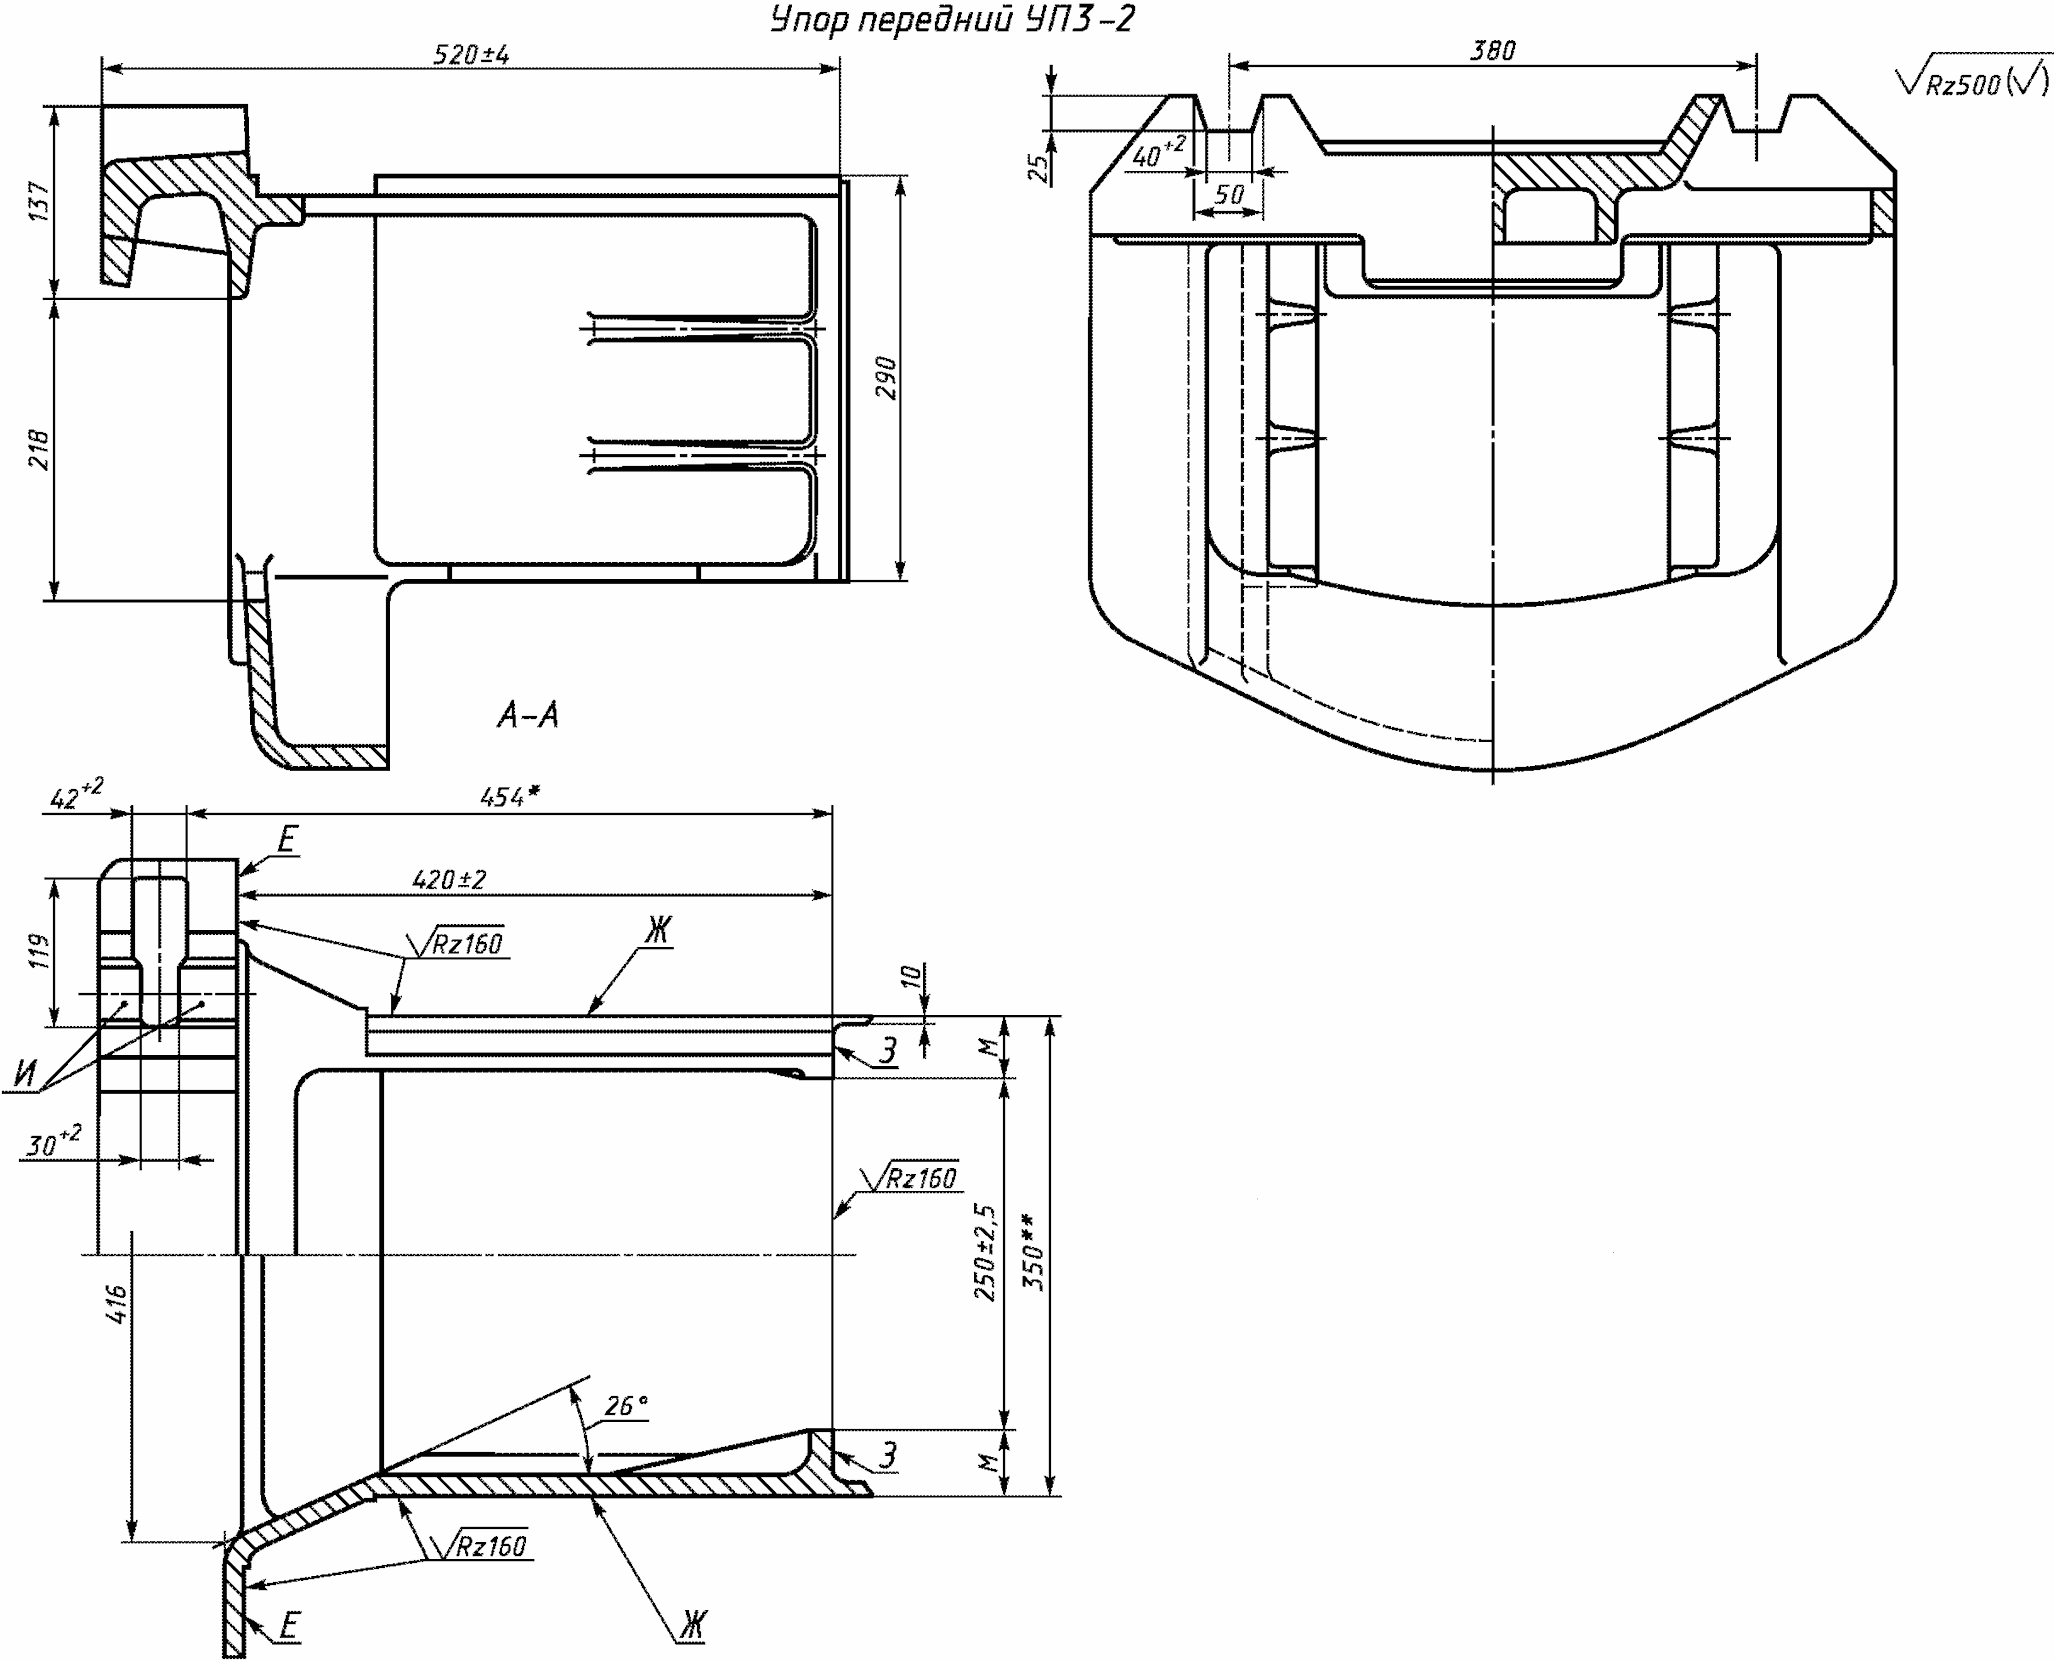
--------------------------------
<*> Размеры для справок.
<**> Размер - в соответствии с ГОСТ 3475.
Рисунок 5 - Упор передний УП3-2
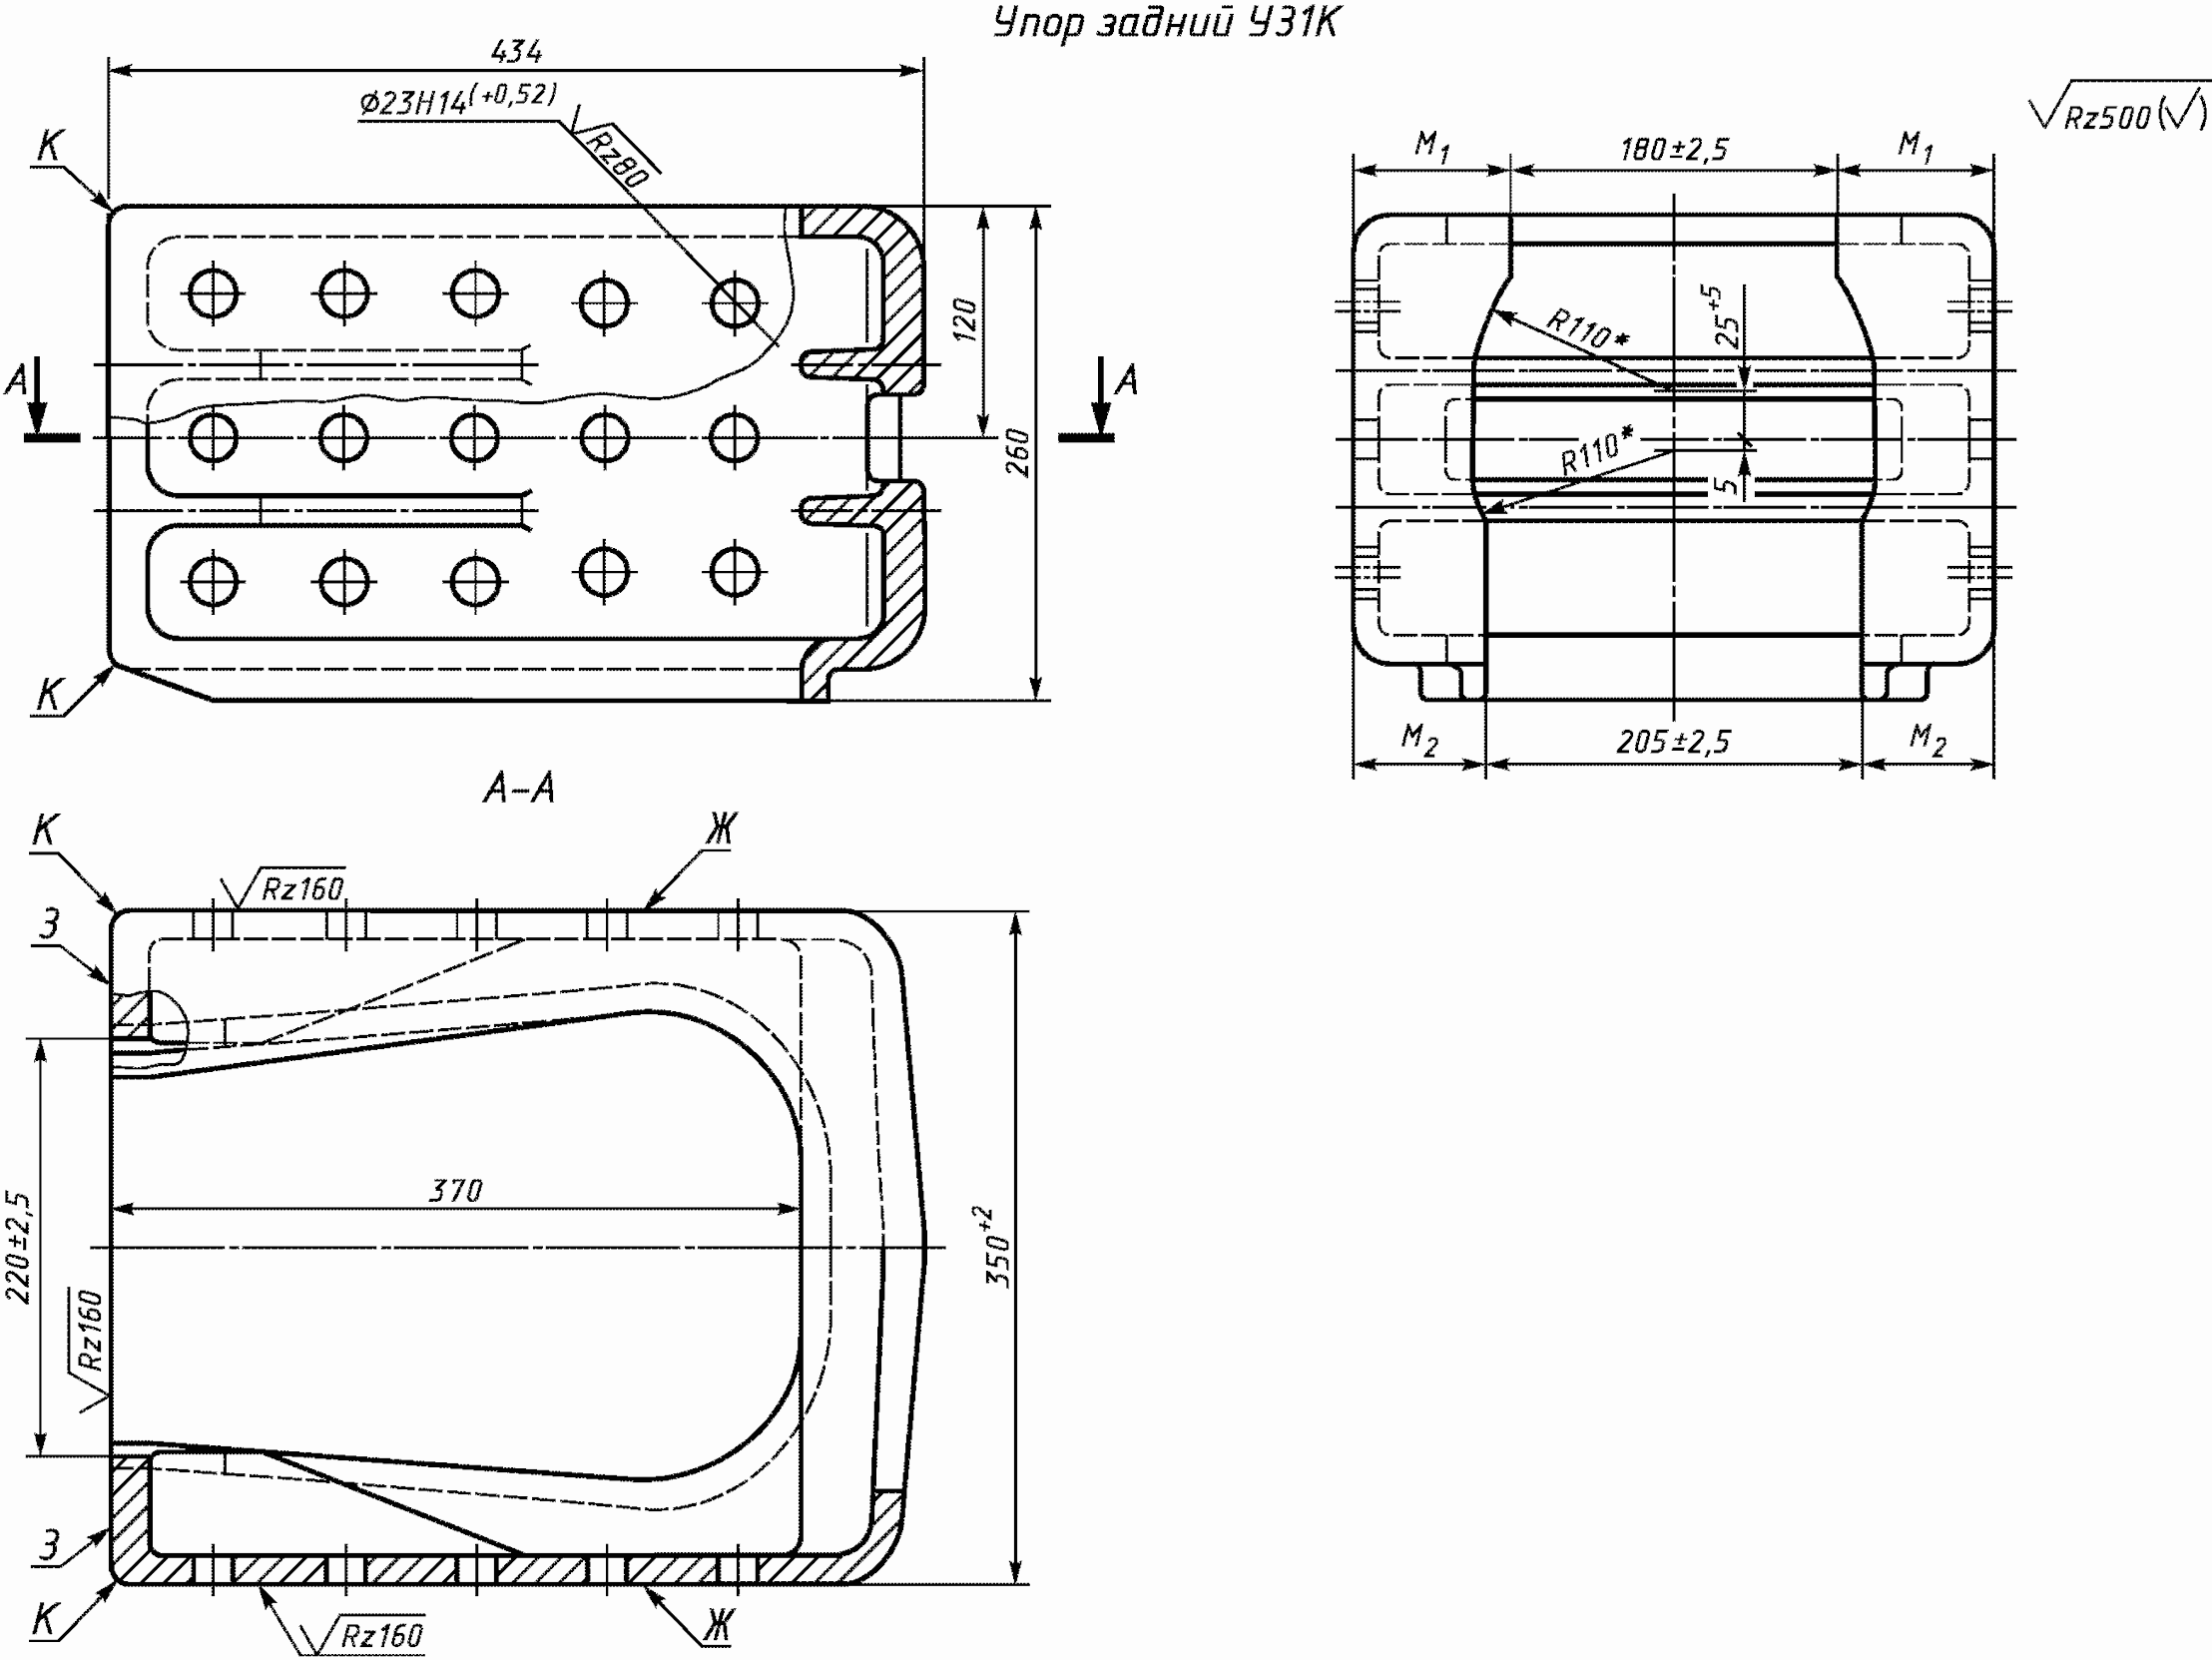
--------------------------------
<*> Размеры для справок.
Рисунок 6 - Упор задний УЗ1К
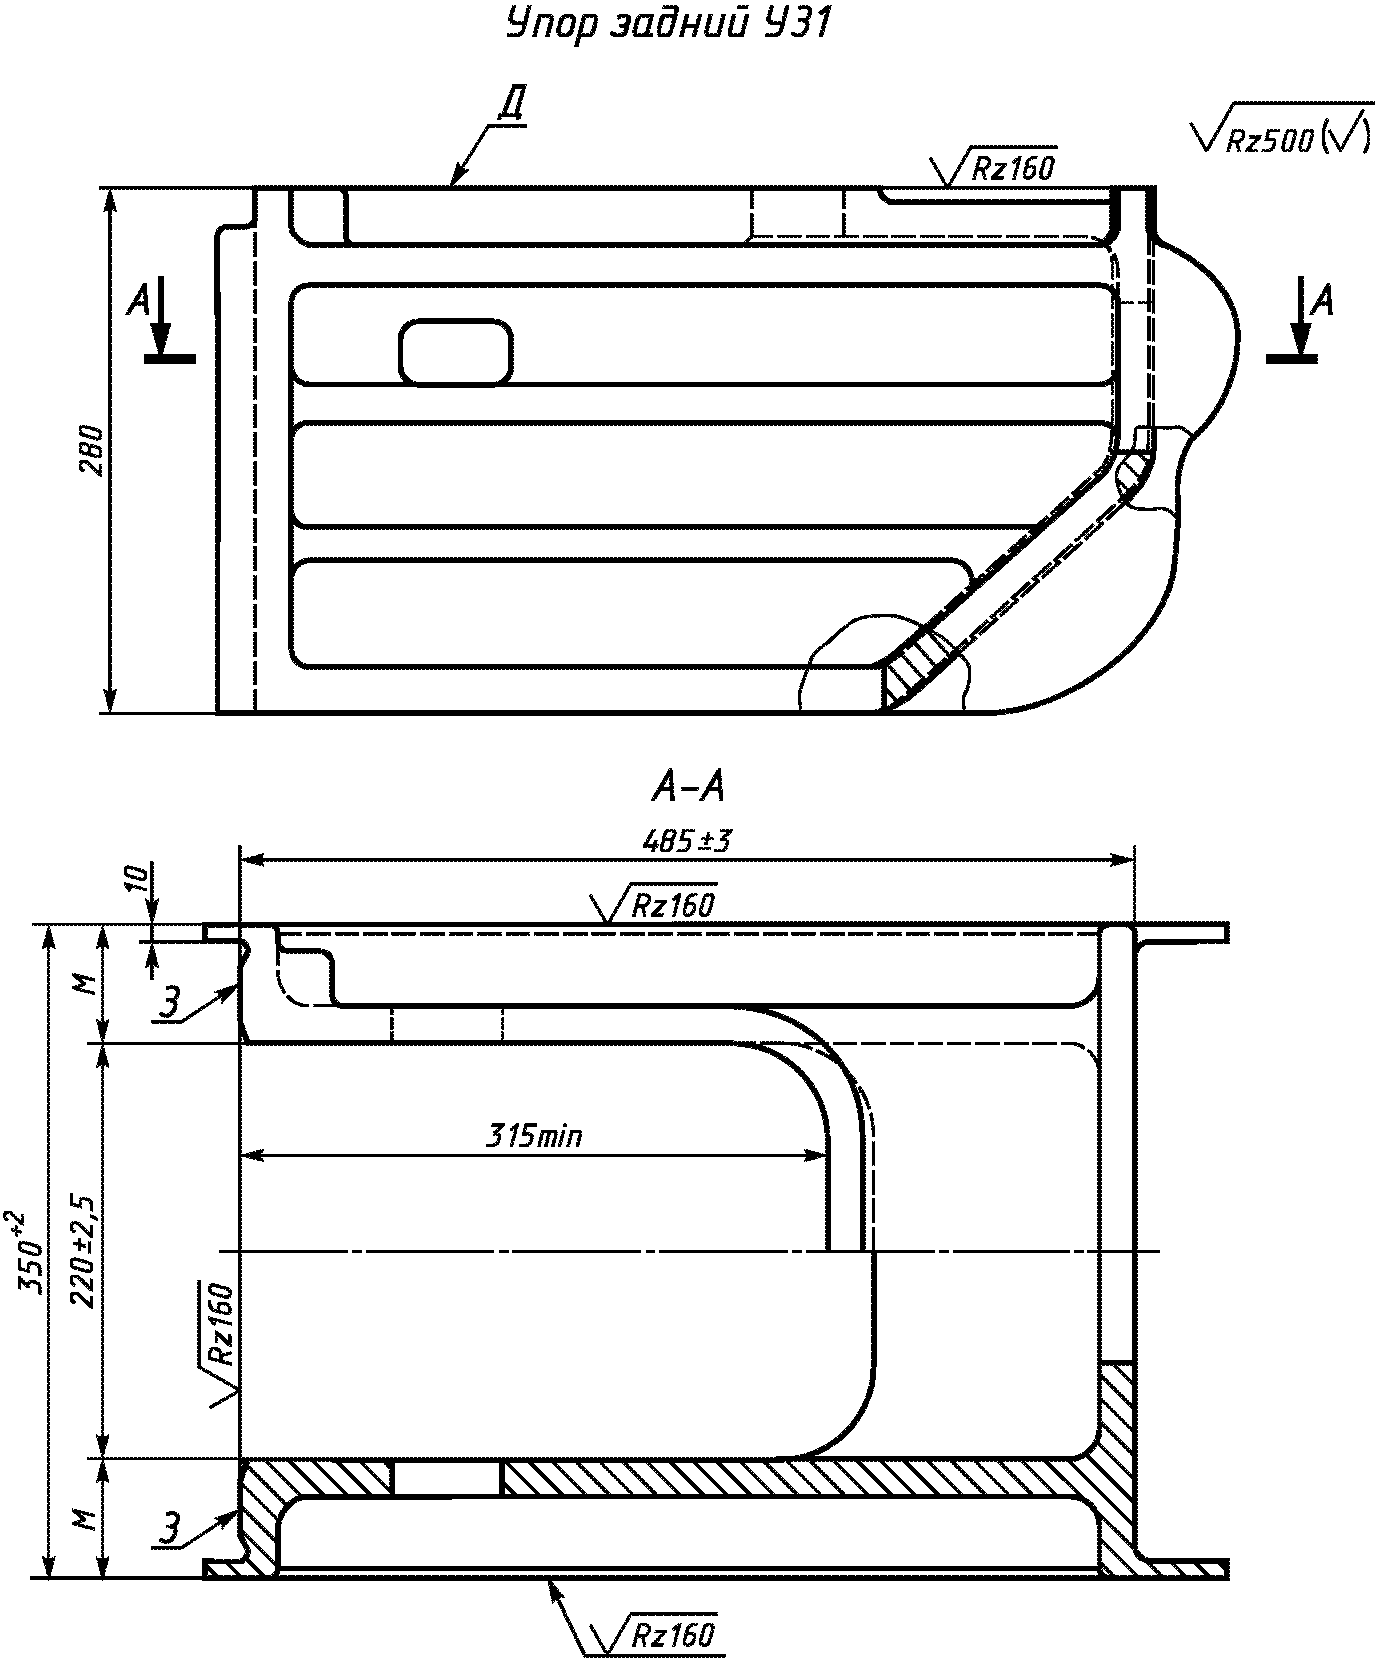
Рисунок 7 - Упор задний УЗ1
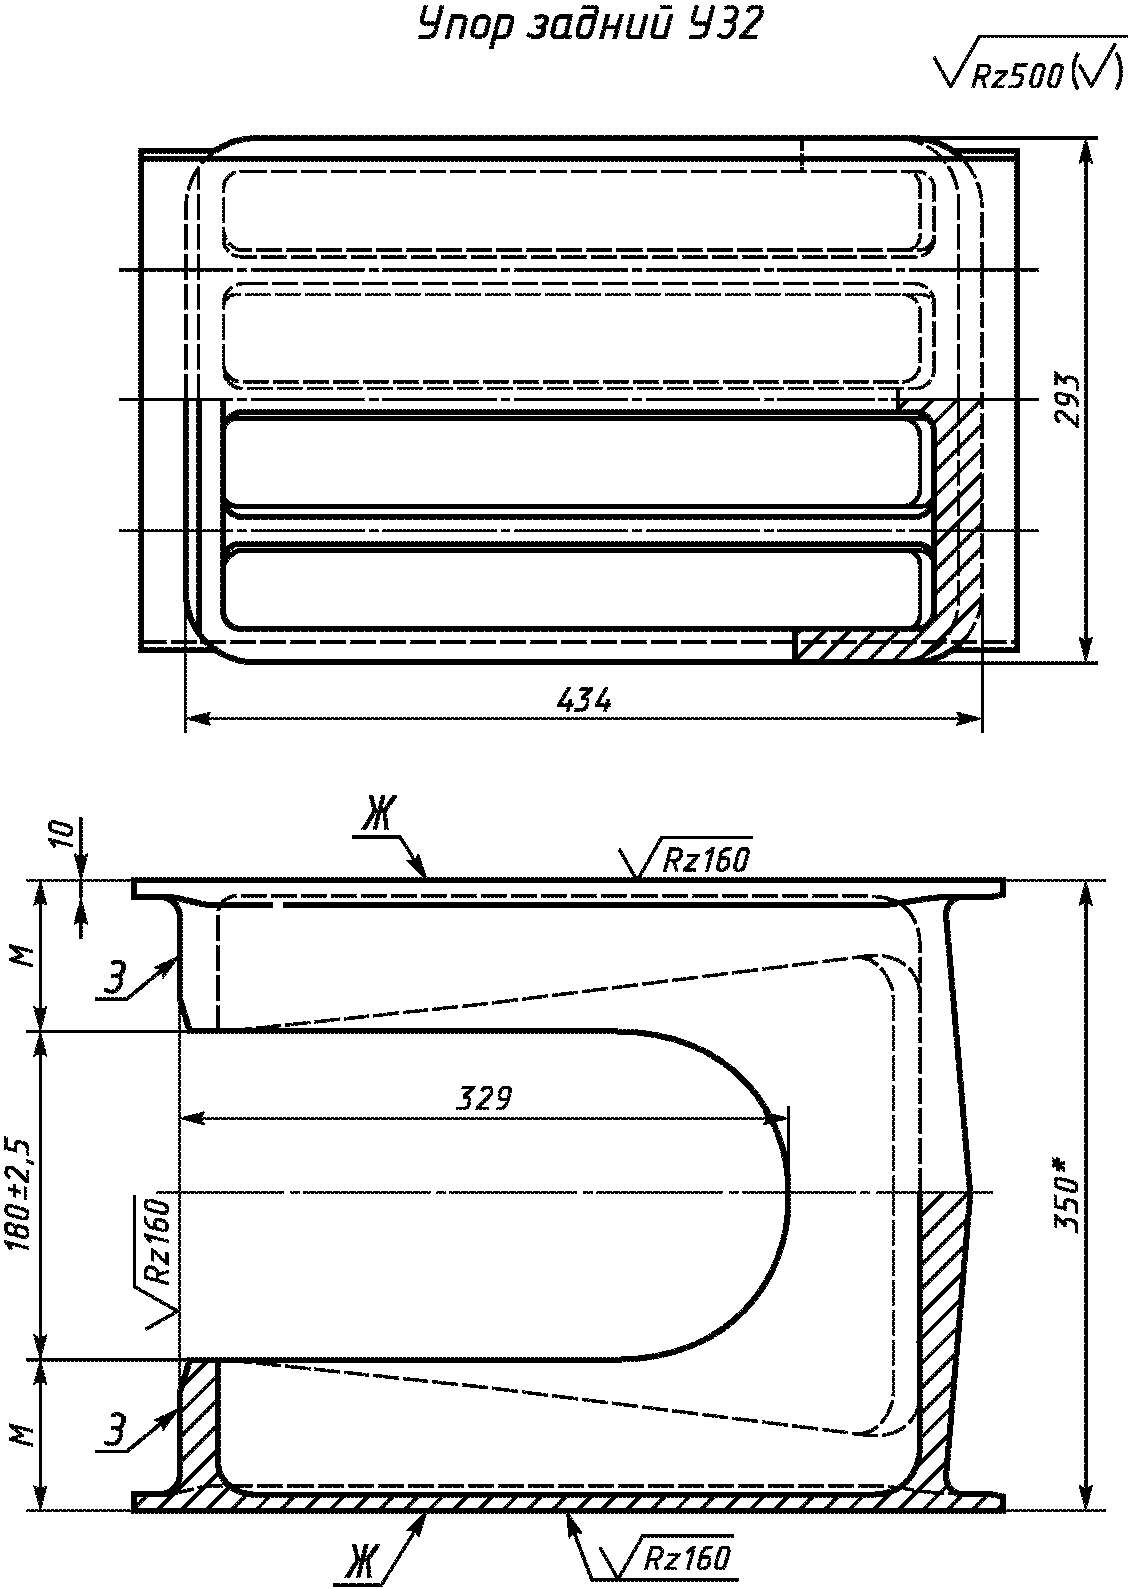
--------------------------------
<*> Размер - в соответствии с ГОСТ 3475.
Рисунок 8 - Упор задний УЗ2
--------------------------------
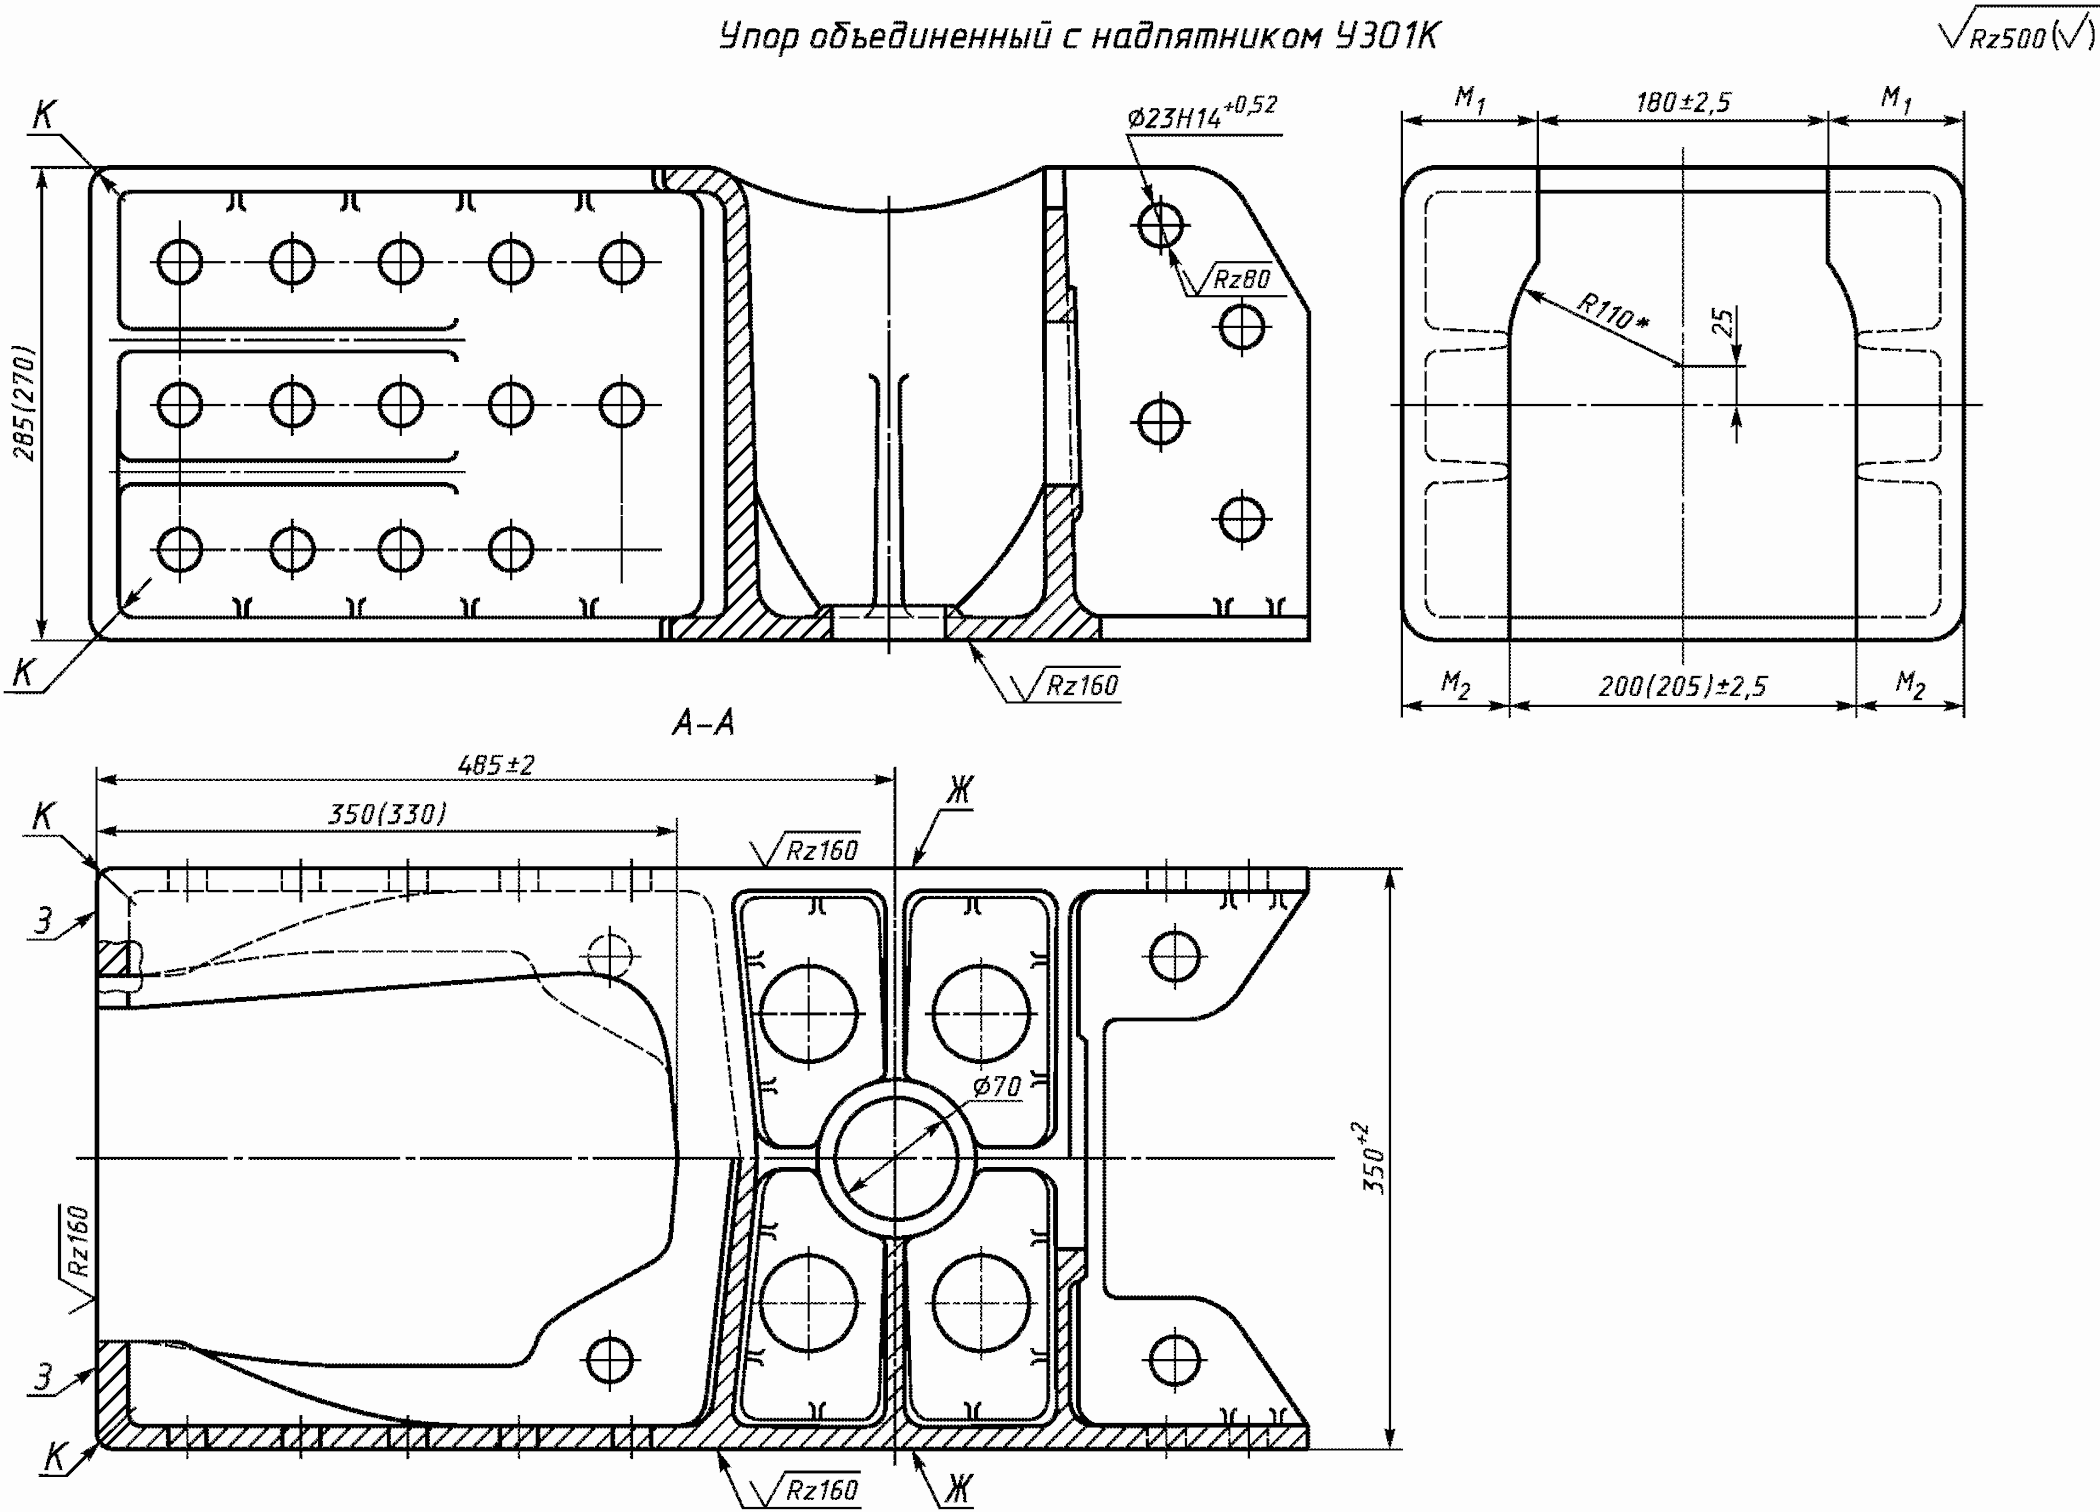
<*> Размеры для справок.
Размеры в скобках - вариант исполнения.
Рисунок 9 - Упор объединенный с надпятником УЗ01К
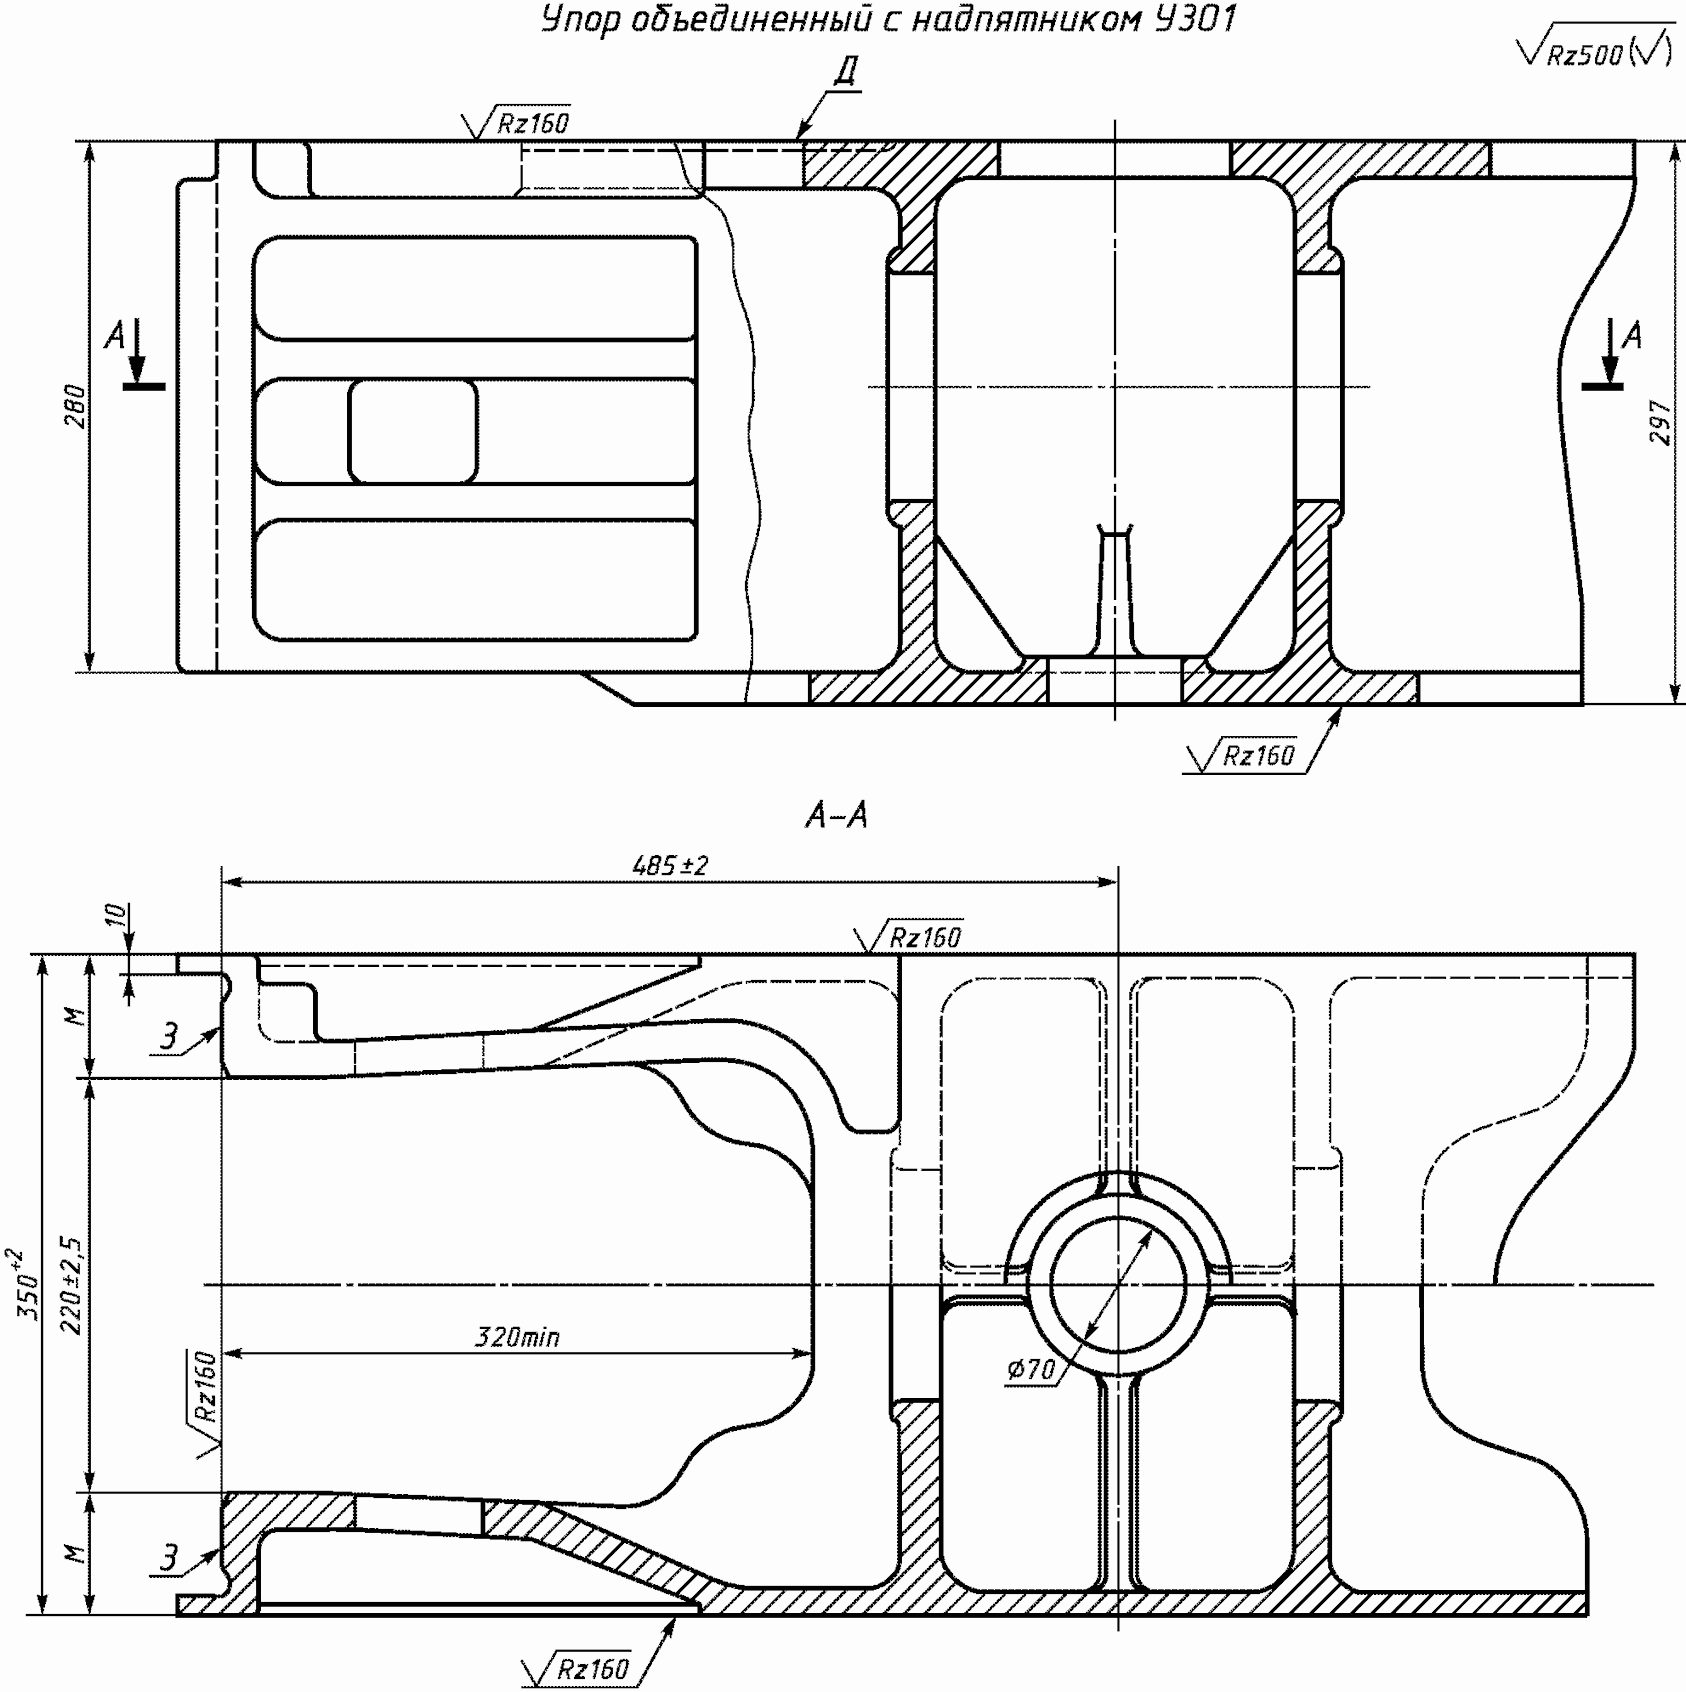
Рисунок 10 - Упор объединенный с надпятником УЗ01
--------------------------------
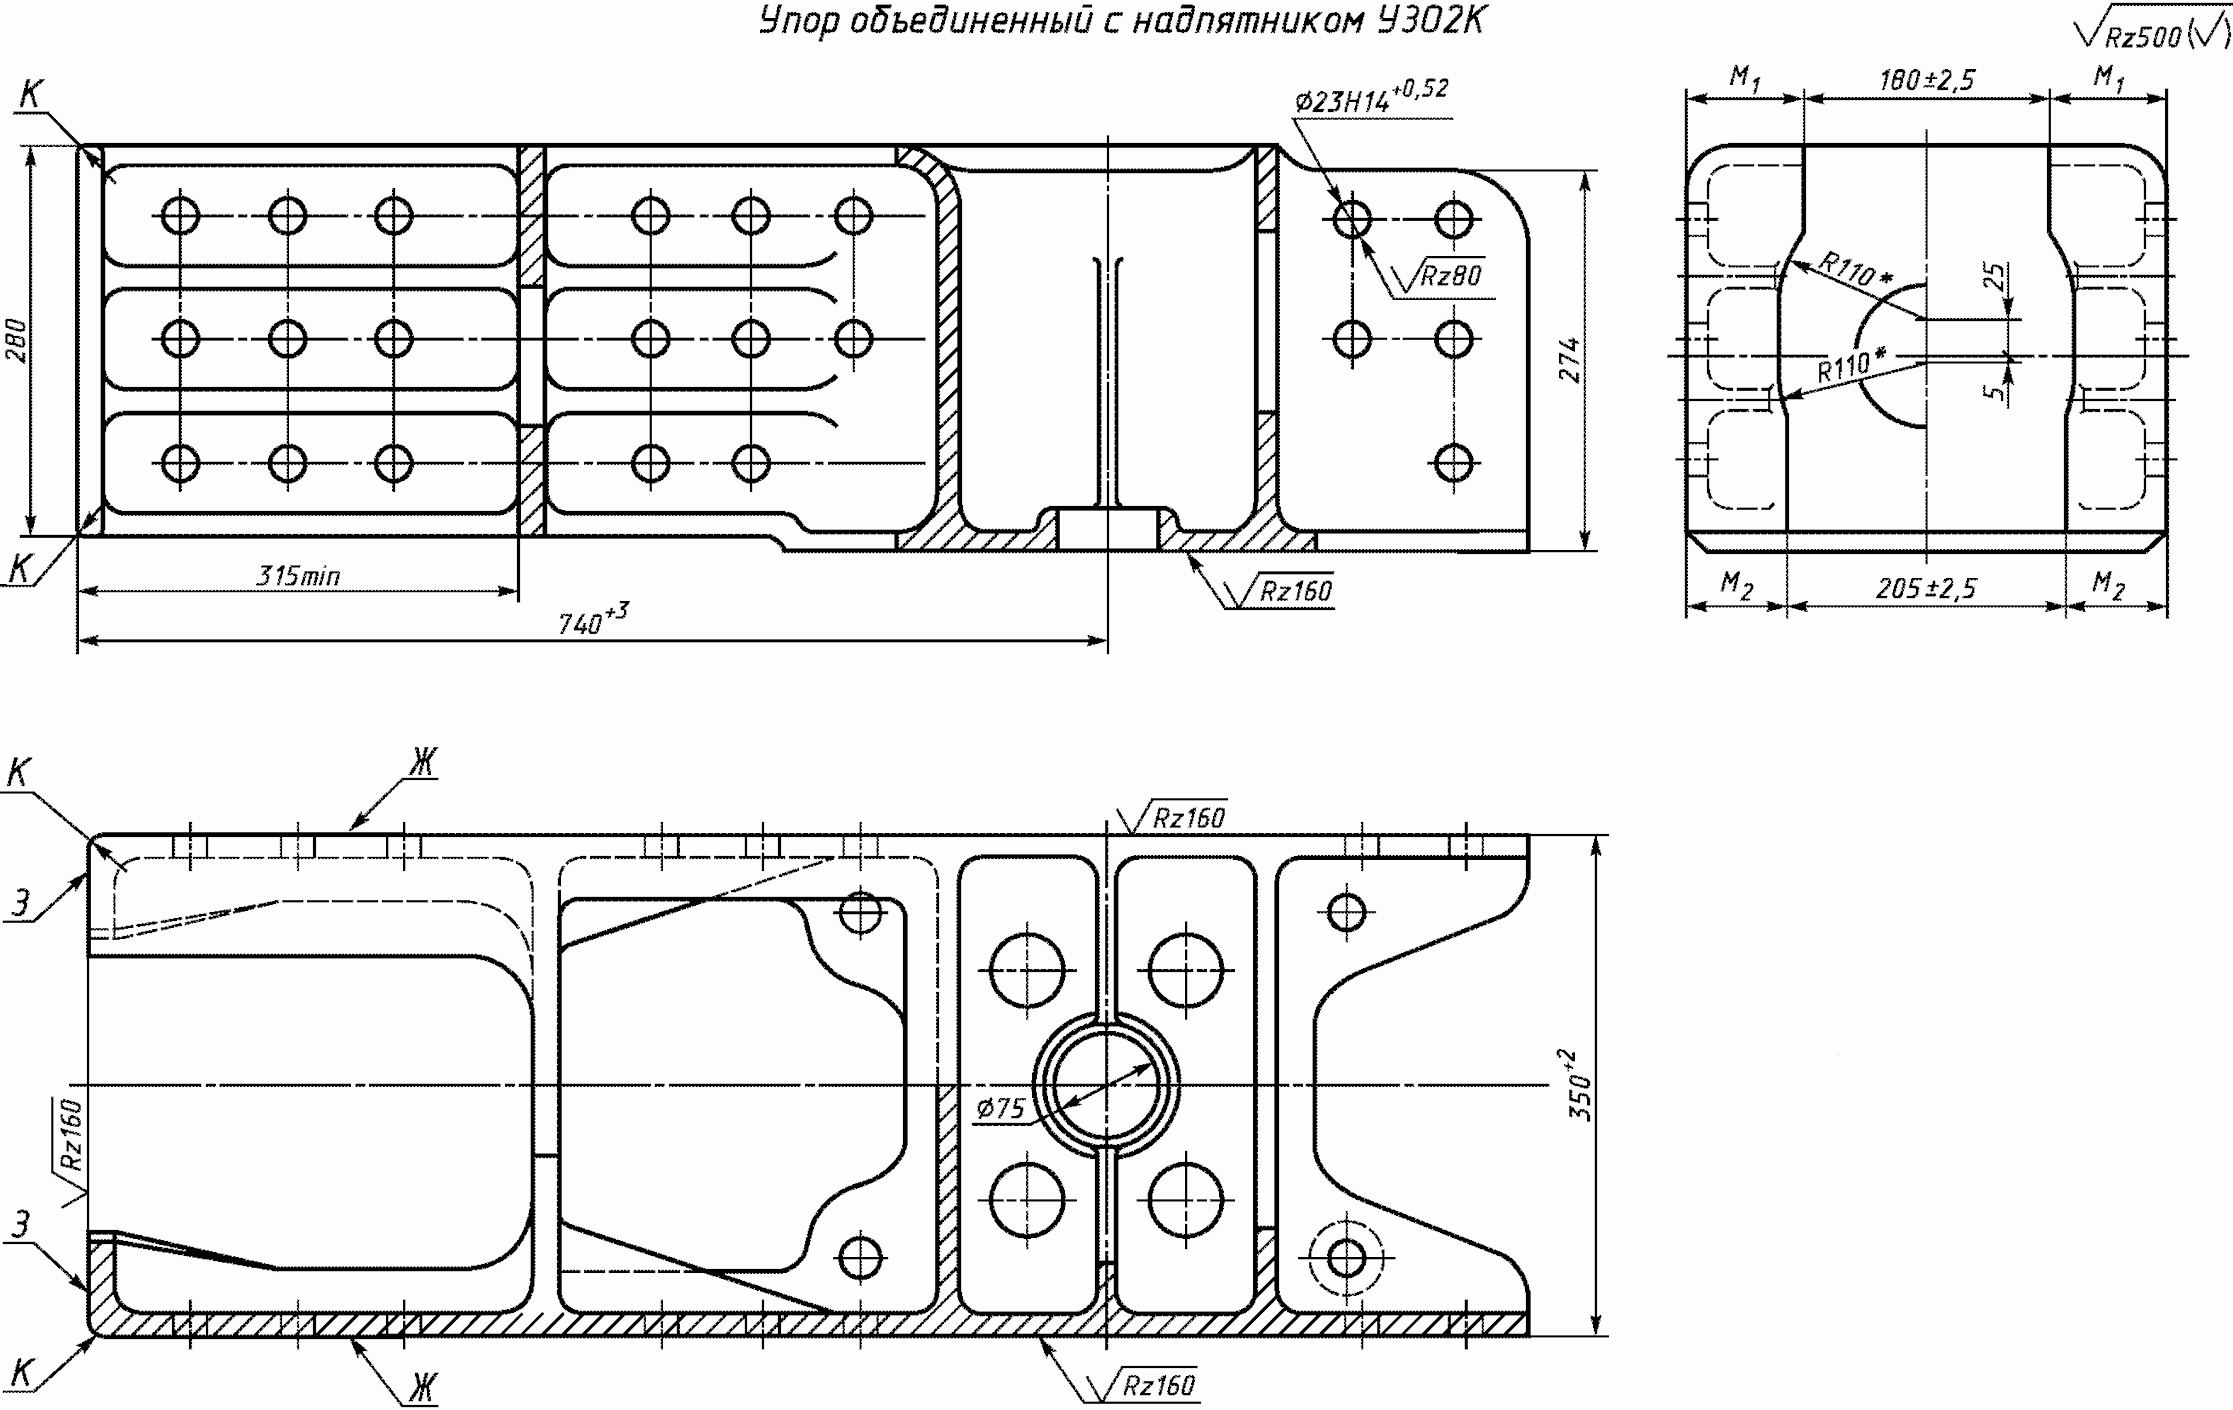
<*> Размеры для справок.
Примеры условного обозначения
Упор передний УП1 клепаный К типоразмера 2:
Упор УП1К-2 ГОСТ Р 52916-2008
упор задний УЗ1 приварной:
Упор УЗ1 ГОСТ Р 52916-2008
упор, объединенный с надпятником УЗО1 клепаный К типоразмера 1:
Упор УЗО1К ГОСТ Р 52916-2008
4.1.1 Упоры следует изготовлять в соответствии с требованиями настоящего стандарта по конструкторской документации на упоры конкретных типов.
4.1.3 Упоры следует изготовлять в исполнении УХЛ категории I по ГОСТ 15150.
4.2.1 Точность отливки - 11-0-0-12 по ГОСТ 26645. Смещение по разъему модели - не более 2 мм.
Допускается симметричное отклонение толщины необрабатываемых стенок до +/- 15% и толщины ребер в сторону увеличения до 15%.
4.2.2 Литейные уклоны упоров - по ГОСТ 3212.
4.2.3 Технологические ребра на внутренних поверхностях упоров допускается не удалять, если они не препятствуют установке заклепок.
4.2.4 Неуказанные на рисунках допускаемые отклонения размеров - по конструкторской документации на упоры.
4.2.5 При обеспечении в отливках требований к размерам, указанным на рисунках 1 - 11, допускается механическую обработку не проводить.
4.2.6 Отверстия в упорах под заклепку допускается выполнять в сборе с хребтовой балкой.
4.2.7 На поверхности Г передних упоров не допускаются выступы высотой более 2 мм.
4.2.8 Допуск плоскостности поверхностей И относительно общей прилегающей плоскости - не более 1,5 мм.
4.2.9 Допуск перпендикулярности общей прилегающей плоскости поверхностей И относительно поверхностей Ж и Д - не более 1,5 мм.
4.2.10 Допуск перпендикулярности поверхностей Е передних упоров относительно поверхностей Ж - не более 2 мм.
4.2.11 Допуск перпендикулярности поверхностей Ж относительно плоскости, проходящей через поверхности С передних упоров, - не более 2 мм.
4.2.12 Разность симметричных размеров М, М1 и М2 упоров всех типов - не более 5 мм.
4.2.13 Размер В упора УП1 следует контролировать на расстоянии 50 мм от поверхности С.
4.2.14 Радиусы в местах К клепаных упоров всех типов - не более 10 мм.
4.2.15 Допуск отклонения поверхностей Л и Н упоров УП2 по вертикали относительно поверхности П - +/- 2,5 мм, при этом смещение однотипных гнезд относительно друг друга - не более 2,5 мм.
4.2.16 Допускаются после механической обработки местные уменьшения толщин боковых стенок упора УП2 свыше установленных предельных отклонений не более 10% их номинальной толщины, при этом общая площадь уменьшенных по толщине участков на детали - не более 100 см2, а площадь одного участка - не более 30 см2. Уменьшенные по толщине участки не должны находиться в одном поперечном сечении.
4.3 Требования к материалам
4.3.1 Упоры следует отливать из стали марок 20ГЛ, 20ФЛ, 20ГТЛ, 20Г1ФЛ, 20ФТЛ по ГОСТ 977 и ГОСТ 22703. Допускаемые отклонения элементов от требований к химическому составу для стали всех марок - по ГОСТ 977.
4.3.2 Отливки должны быть термически обработаны. Вид и режим термической обработки устанавливает предприятие-изготовитель.
4.3.3 Механические свойства стали после термической обработки - по ГОСТ 22703.
4.4.1 Отливки упоров должны быть обрублены и очищены от пригара и окалины, питатели и прибыли удалены по ГОСТ 977.
4.4.2 На поверхностях отливок, не подвергающихся механической обработке, допускаются без исправлений:
- остатки пригара в местах, не поддающихся очистке в очистных устройствах, кроме мест расположения головок заклепок;
- местные углубления после зачистки не более 3 мм и выступы не более 5 мм при удалении прибылей, литников и стяжек на плоскостях, не взаимодействующих с другими сборочными единицами или деталями;
- свищи и утяжины во впадинах и углах, если глубина и длина их не превышает 8 мм (не более пяти на деталь);
- утяжины глубиной не более 5 мм, шириной не более 4 мм и длиной не более 20 мм (не более двух на деталь);
- раковины, разделанные до чистого металла (не более пяти на деталь), глубиной не более 5 мм, шириной и длиной не более 30 мм;
- поверхностная пористость с густотой пор не более двух на 1 см2, сосредоточенная на отдельных участках с густотой пор не более трех на 1 см2 при условии, что размер пораженных пористостью участков не превышает 15% общей поверхности детали; глубина пор - не более 1,5 мм, диаметр - не более 1,5 мм;
- внутренние усадочные раковины в углах сопряжения стенок и ребер, являющиеся следствием естественной объемной усадки стали.
- черноты глубиной не более 1 мм, площадью не более 10% рассматриваемой поверхности упоров и глубиной не более 1,5 мм, площадью не более 30% рассматриваемой поверхности заднего упора УЗ2;
- отдельные раковины площадью не более 1,5 см2, глубиной не более 0,3 толщины тела детали и общей площадью на рассматриваемой поверхности не более 5 см2;
- недооформленные радиусы сопряжения обрабатываемых поверхностей;
- риски от режущего инструмента глубиной не более 1 мм.
4.4.4 Дефекты, размеры которых превышают значения, установленные 4.4.2, допускается исправлять сваркой, если площадь сечения вырубок под сварку не превышает 15% площади поперечного сечения элемента детали. Общая масса наплавленного металла - не более 1,5% массы отливки.
4.4.5 Дефекты, размеры которых превышают значения, установленные 4.4.3, допускается исправлять сваркой, если площадь сечения вырубок под сварку не превышает 5% площади поперечного сечения элемента детали.
4.4.6 Сварку дефектов в отливках следует проводить в соответствии с документами предприятия-изготовителя.
Срок службы приварных упоров должен соответствовать максимальному сроку службы того вида подвижного состава (см. таблицу 1), для постановки на который он предназначен, срок службы клепаных упоров - до капитального ремонта вагонов.
4.6.1 На передних и задних упорах должны быть отлиты следующие знаки маркировки:
- условный номер или товарный знак предприятия-изготовителя;
- год изготовления.
4.6.2 Размер литых знаков маркировки - ПО 14-24 по ГОСТ 2930.
4.6.3 Расположение знаков маркировки - по конструкторской документации.
4.6.4 Допускается исправление поврежденных знаков маркировки наплавкой или ударным способом.
4.6.5 Упоры, являющиеся объектом самостоятельной поставки, могут маркироваться знаком соответствия по правилам Системы сертификации.
4.7.1 Каждая партия упоров сопровождается документом, удостоверяющим их соответствие требованиям настоящего стандарта и содержащим:
- наименование предприятия-изготовителя или его товарный знак;
- юридический адрес предприятия-изготовителя;
- наименование, условное обозначение упоров и номер чертежа;
- обозначение настоящего стандарта;
- число упоров в партии;
- обозначение марки стали;
- соответствие упоров настоящему стандарту.
4.7.2 Сопроводительные документы должны быть упакованы по ГОСТ 23170.
5.1 Конструкцией упоров должно быть обеспечено соответствие требованиям безопасности в течение всего периода эксплуатации. Безопасность обеспечивается выполнением требований 4.1 - 4.4 и разделов 6 и 7.
6.1 Для контроля соответствия упоров требованиям настоящего стандарта следует проводить приемо-сдаточные, периодические и типовые испытания по ГОСТ 15.309. Сертификационные испытания проводят в соответствии с требованиями Системы сертификации.
6.2 К приемо-сдаточным испытаниям упоры предъявляют партиями в соответствии с ГОСТ 22703.
Партия должна состоять из деталей одного наименования, прошедших термическую обработку по одному режиму, регистрируемому автоматическими приборами, и оформленных одним документом. Число деталей в партии не ограничивают. При выпуске плавки из печи в два ковша металл каждого ковша следует считать отдельной плавкой.
6.3 При приемо-сдаточных испытаниях подвергают сплошному контролю:
- внешний вид (см. 4.4.1);
6.4 Химический состав и механические свойства стали определяют от каждой плавки в соответствии с ГОСТ 22703.
6.5 Периодическим испытаниям подвергают вновь изготовленные и выдержавшие приемо-сдаточные испытания упоры. Периодические испытания проводят один раз в год.
6.6 При периодических испытаниях упоров следует проверять:
- качество сварки дефектов (см. 4.4.6).
6.7 Отбор образцов упоров в партии для проведения периодических испытаний проводят методом случайного отбора по ГОСТ 18321.
6.8 Типовым испытаниям подвергают упоры после внесения изменений в конструкцию или технологию для оценки эффективности и целесообразности вносимых изменений. Решение о проведении типовых испытаний принимают в соответствии с ГОСТ 15.309.
6.9 При типовых испытаниях проверяют показатель надежности (см. 4.5).
6.10 Результаты испытаний должны быть оформлены в соответствии с ГОСТ 15.309.
7.1 Методы испытаний и контроля упоров - по ГОСТ 22703.
8.1 Упоры поставляют заказчику без упаковки.
8.2 Транспортирование упоров - по группе 7 (Ж1) ГОСТ 15150. Способы транспортирования должны обеспечивать их защиту от механических повреждений.
8.3 Хранение упоров - по группе 2 (С) ГОСТ 15150.
Упоры в течение всего срока их эксплуатации подвергают контрольному осмотру и обслуживанию [4].
10.1 Изготовитель гарантирует соответствие упоров требованиям настоящего стандарта при соблюдении правил эксплуатации, транспортирования и хранения.
10.2 Гарантийный срок эксплуатации - 3 года со дня ввода в эксплуатацию.
Нормы для расчета и проектирования вагонов железных дорог МПС колеи 1520 мм (несамоходных). ГосНИИВ - ВНИИЖТ, 1996 | |
Нормы для расчета и проектирования новых и модернизируемых вагонов железных дорог МПС колеи 1520 мм (несамоходных). ВНИИВ - ВНИИЖТ, 1983 | |
СТ ССФЖТ ЦВ-ЦЛ 09.03-99 Методика ресурсных (усталостных) испытаний упоров автосцепного устройства | |
ЦВ - ВНИИЖТ - 494 Инструкция по ремонту и обслуживанию автосцепного устройства подвижного состава железных дорог |
УДК 625.2.013:006.354 | ОКС 45.040 | ОКП 31 8382 | |
Ключевые слова: упор передний, упор задний, упор, объединенный с надпятником, приварные упоры, клепаные упоры, окно розетки, вписывание в кривые, грузовые вагоны, пассажирские вагоны, скоростные пассажирские вагоны, вагоны специального назначения | |||
Вернуться в "Каталог нормативных документов"
Источник информации: https://internet-law.ru/documents/prod/gost-r_gosudarstvennyj-standart/52/gost_58766.html
На правах рекламы:
|
© Антон Серго, 1998-2026.
|
Разработка сайта |
|