

Полное меню
- Актуальное
законодательство - Интернет
и право- - Рассылка ''Закон есть закон''
- - Форум сайта (архив)
- - Законодательство
- - Судебная практика (необычная)
- - Судебная практика (авторская)
- - Процедура UDRP и и решения WIPO
- - Книги серии ''Интернет и Право''
- - Книги в открытом доступе
- - Учебный курс ''Интернет и Право''
- - Учебный курс ''Доменные споры''
- - Литература по ''Интернет и Право''
- - Литература по интел. собственности
- - Научный уголок (работы гостей)
- - Авторские публикации
- Информационные
материалы - ЮРИДИЧЕСКИЕ
УСЛУГИ- - Перечень юридических услуг
- - Карта юридических услуг
- - Юридическая консультация
- - Доменные споры (RU), авторское право
- - Международный суд по доменам (COM)
- - Защита прав на маркетплейсе (WB, Ozon)
- - Защита прав в соцсетях (Vk, Ok, FB)
- - Купля-продажа домена, сайта, ПО
- - Досудебное урегулирование конфликта
- - Защита чести и деловой репутации
- - Отмена блокировки сайта/домена РКН
- - ФАС: товарные знаки, авторское право
- - Регистрация ПО/сайта (Роспатент)
- - Юридическая проверка домена
- - Нотариальное заверение сайтов
- - Способы и формы оплаты услуг
- - Мы в СМИ
- - О компании, клиенты
- - Наши дела и победы
- - Контакты и реквизиты
- Информация
о сайте -


ОписаниеИсточник публикации М.: Стандартинформ, 2018 Примечание к документу Текст данного документа приведен с учетом поправки, опубликованной в "ИУС", N 4, 2018. Документ введен в действие с 1 августа 2018 года. Название документа "ГОСТ Р 57991-2017. Национальный стандарт Российской Федерации. Магистральный трубопроводный транспорт нефти и нефтепродуктов. Сваи стальные из труб, применяемые для устройства фундаментов под опоры трубопроводов надземной прокладки. Общие технические условия" (утв. и введен в действие Приказом Росстандарта от 24.11.2017 N 1827-ст) "ГОСТ Р 57991-2017. Национальный стандарт Российской Федерации. Магистральный трубопроводный транспорт нефти и нефтепродуктов. Сваи стальные из труб, применяемые для устройства фундаментов под опоры трубопроводов надземной прокладки. Общие технические условия"
|
||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||

Наружный диаметр | Толщина стенки |
1 | 2 |
159 | 6; 7; 8 |
219 | 7; 8 |
273 | 8; 9 |
325 | 8; 9 |
426 | 9; 10; 12 |
530 | 10; 12 |
630 | 12; 14 |
Примечание - Для изготовления свай допускается применение труб с толщиной стенки, отличной от указанной (но не менее 6 мм), при условии выполнения требований СП 24.13330.2011 (приложение В), СП 25.13330.2012 (приложение Ж) и обеспечения бездефектного погружения свай до проектных отметок. | |
6.3.1.5 Форма и размеры разделки торцов труб, применяемых для изготовления свай, приведены на рисунках 10 - 12.
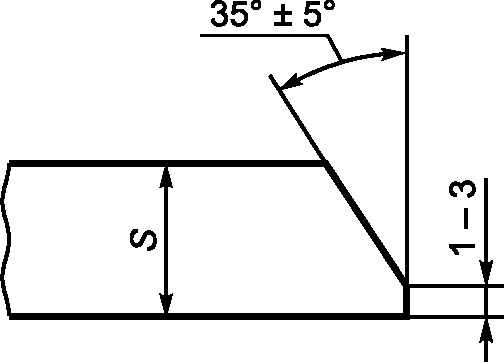
Рисунок 10 - Разделка торцов бесшовных труб по ГОСТ 8731
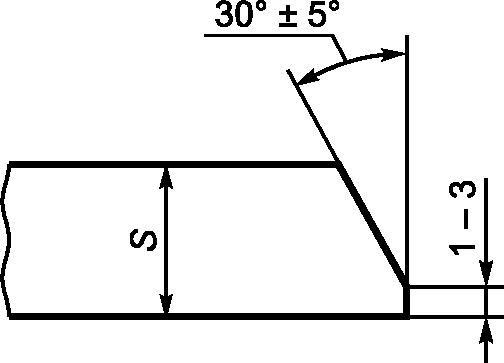
Рисунок 11 - Разделка торцов бесшовных труб по ГОСТ 32528
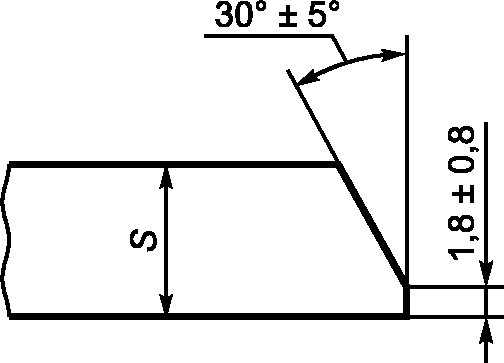
прямошовных труб по ГОСТ 10705
6.3.1.6 Предельные отклонения геометрических параметров бесшовных труб - по ГОСТ 8732 или ГОСТ 32528, электросварных прямошовных труб - по ГОСТ 10704.
6.3.1.7 Правила приемки и методы контроля бесшовных труб - по ГОСТ 8731 или ГОСТ 32528, электросварных прямошовных труб - по ГОСТ 10705.
6.3.1.8 По результатам приемки для каждой партии труб составляют документ о приемо-сдаточном контроле в соответствии с ГОСТ 31458.
Помимо требований ГОСТ 31458 в документе о приемо-сдаточном контроле на трубы указывают:
- наименование изготовителя штрипса (для сварных труб) или трубной заготовки (для бесшовных труб) и обозначение НД на штрипс/трубную заготовку;
- номер партии и плавки;
- способ производства штрипса/трубной заготовки;
- марку стали;
- химический состав металла труб, параметр Cэкв (для каждой плавки);
- массу партии труб в килограммах;
- общую длину труб в метрах и количество труб в штуках;
- отметку службы технического контроля.
6.3.2.1 Значение эквивалента углерода Cэкв металла сварных труб, применяемых для изготовления свай, - не более 0,45%.
Расчет Cэкв проводится согласно СП 16.13330.2017 (приложение В).
6.3.2.2 Для металла труб принимают следующие характеристики прочности и ударной вязкости:
- временное сопротивление разрыву металла бесшовных труб - не менее 470 МПа, предел текучести - не менее 265 МПа, относительное удлинение - не менее 21%;
- временное сопротивление разрыву металла сварных труб - не менее 490 МПа, предел текучести - не менее 323 МПа, относительное удлинение - не менее 18%;
- ударная вязкость основного металла и сварных соединений труб - не менее 34 Дж/см2.
Примечание - Ударная вязкость оценивается на образцах с V-образным надрезом при температуре испытаний:
- для бесшовных труб - 0 °C;
- для электросварных труб - минус 20 °C.
Ударную вязкость определяют как среднеарифметическое значение по результатам испытаний трех образцов. Допускается снижение норм ударной вязкости на одном образце на 30%, при этом среднее значение результатов испытаний должно быть не ниже установленных норм.
В сварных трубах нормы распространяются на ударную вязкость центра сварного шва и линии сплавления.
6.3.2.3 Временное сопротивление разрыву, предел текучести и относительное удлинение металла конических наконечников - по ГОСТ 19281 для листового проката из стали класса прочности 345.
6.3.3 Усиливающие накладки
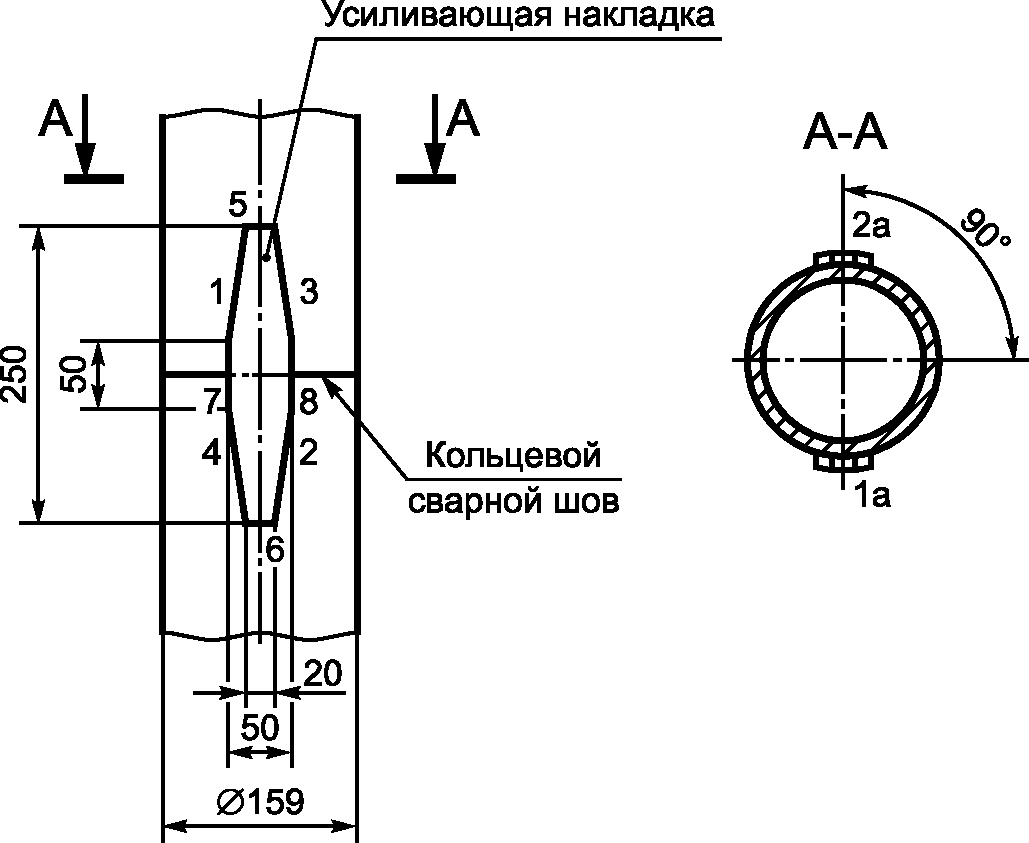
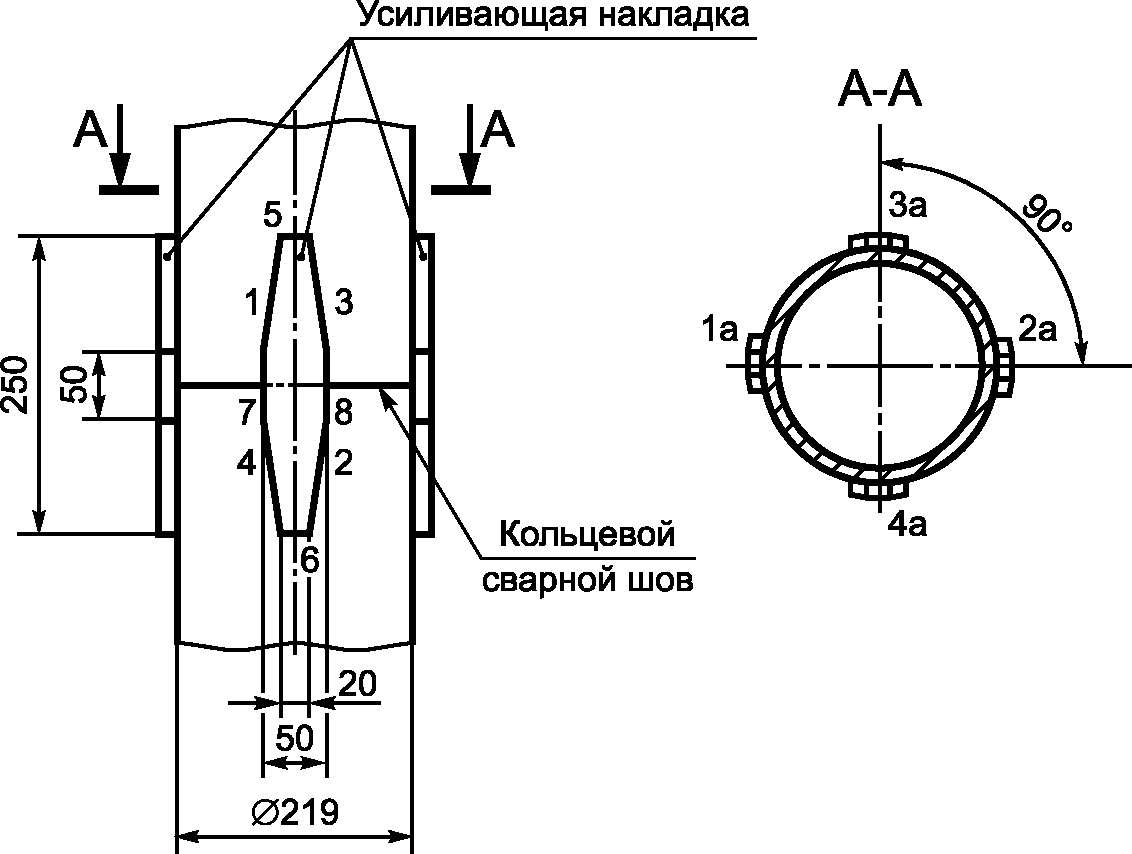
6.3.3.1 Усиливающие накладки изготавливают из труб, используемых для изготовления свай, либо из листового проката по ГОСТ 19281 из стали 09Г2С.
6.3.3.2 Толщина усиливающих накладок должна быть равна толщине стенки трубы, из которой изготавливается свая.
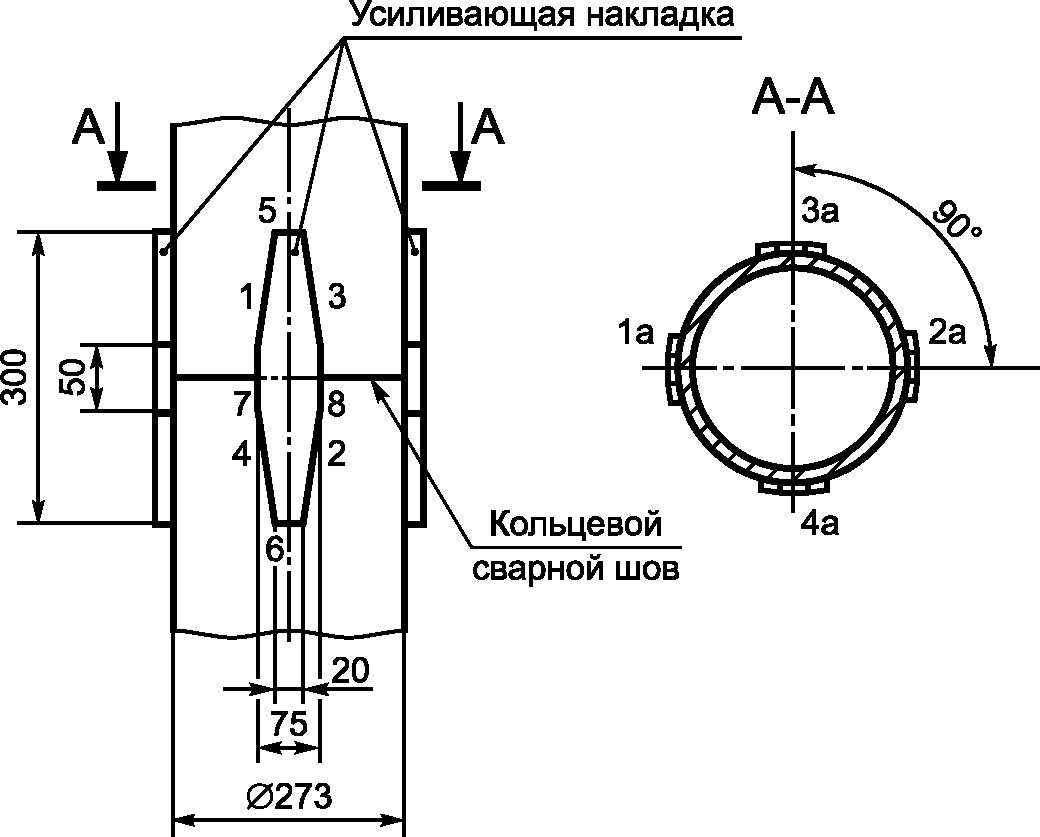
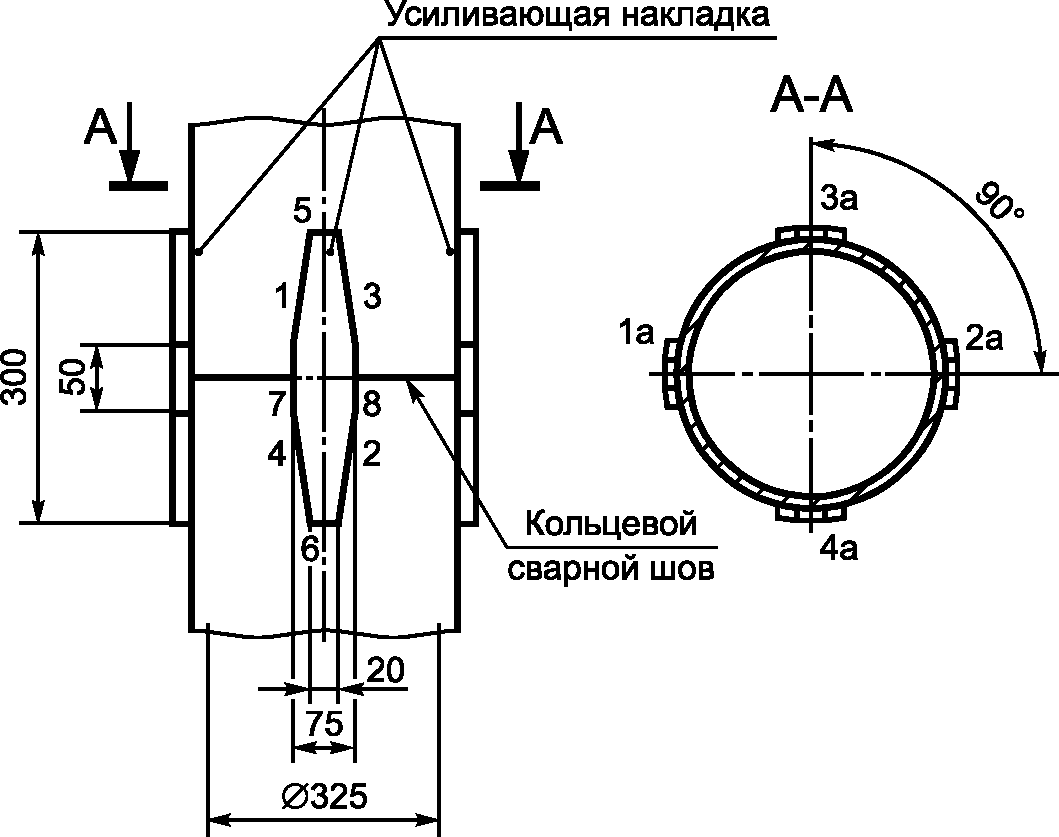
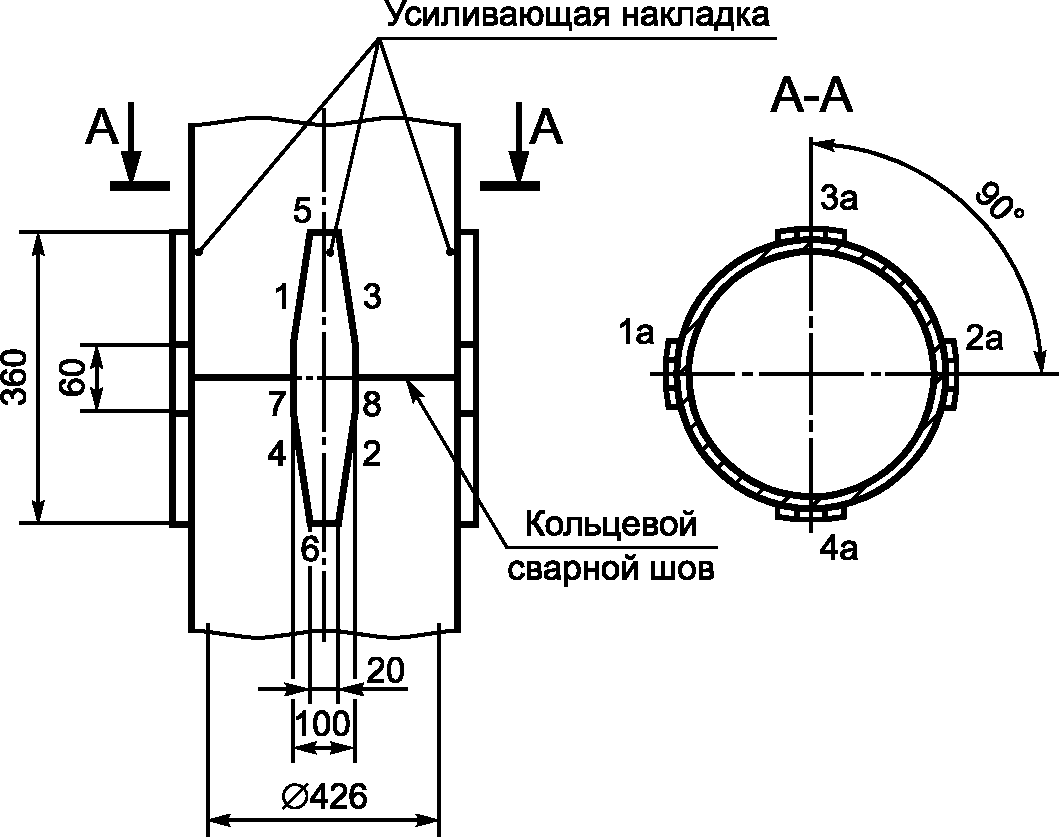
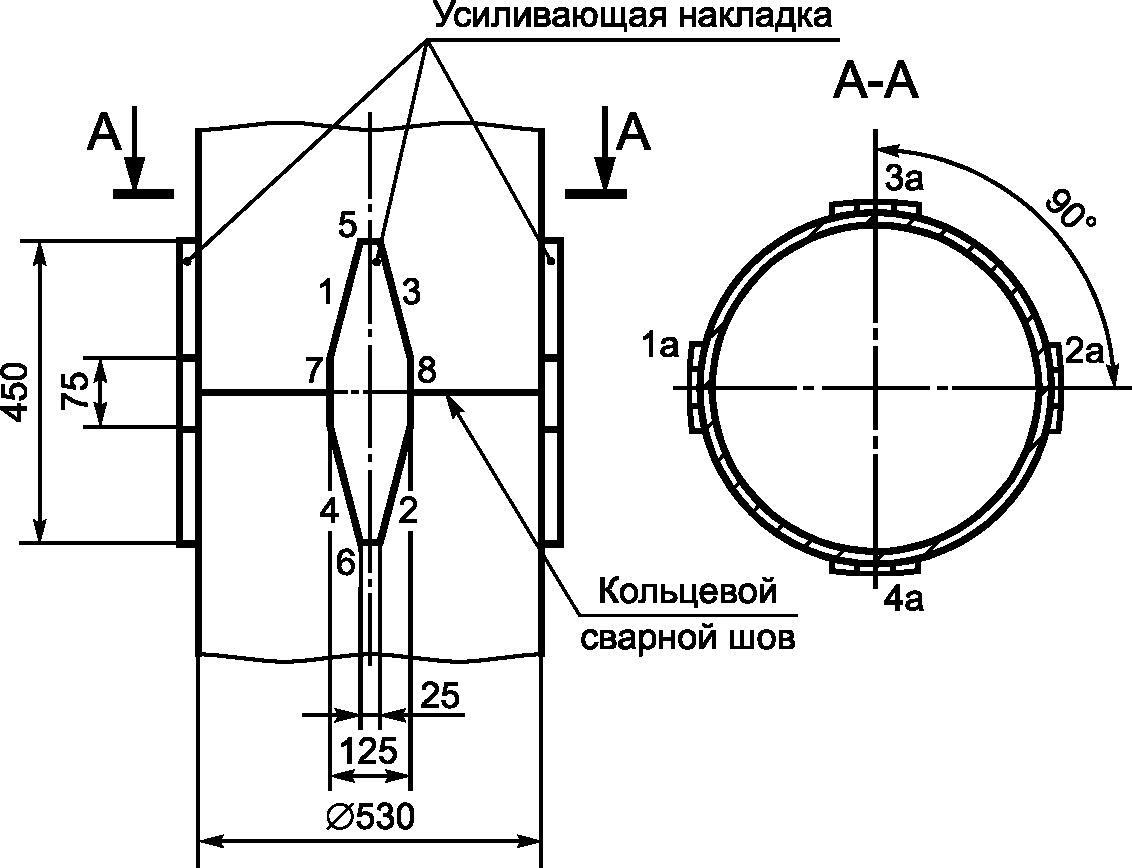
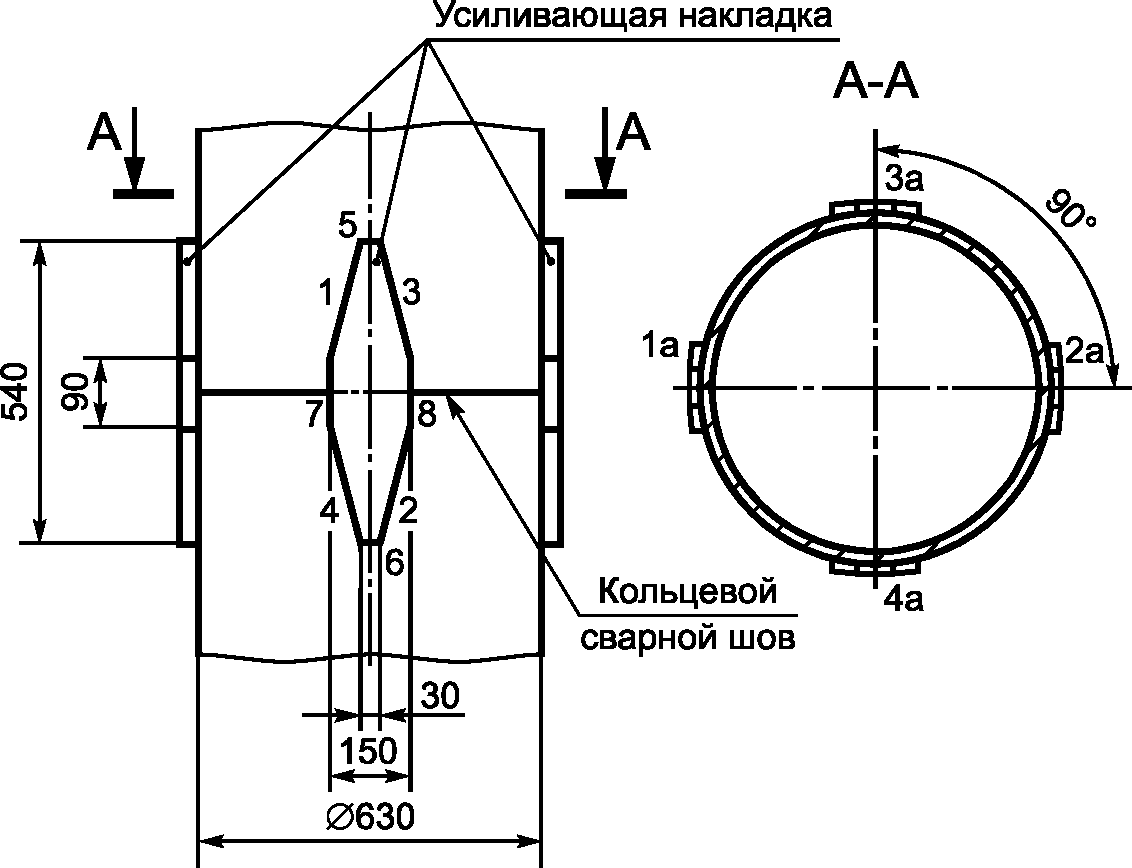
6.3.3.3 Допускается применение накладок прямоугольной формы с сохранением габаритных размеров накладок, приведенных на рисунках 3 - 9.
6.3.3.4 Маркировка, упаковка, транспортирование и хранение усиливающих накладок - по ГОСТ 10692.
6.3.4 Свайные наконечники
6.3.4.1 Конические и эллиптические наконечники изготавливают из стали 09Г2С по ГОСТ 19281 и ГОСТ 17379. Литые наконечники изготавливают из стали марок 15Л, 25Л, 35Л и 45Л по ГОСТ 977 для 2 группы конструкций или низколегированной стали по согласованию с заказчиком.
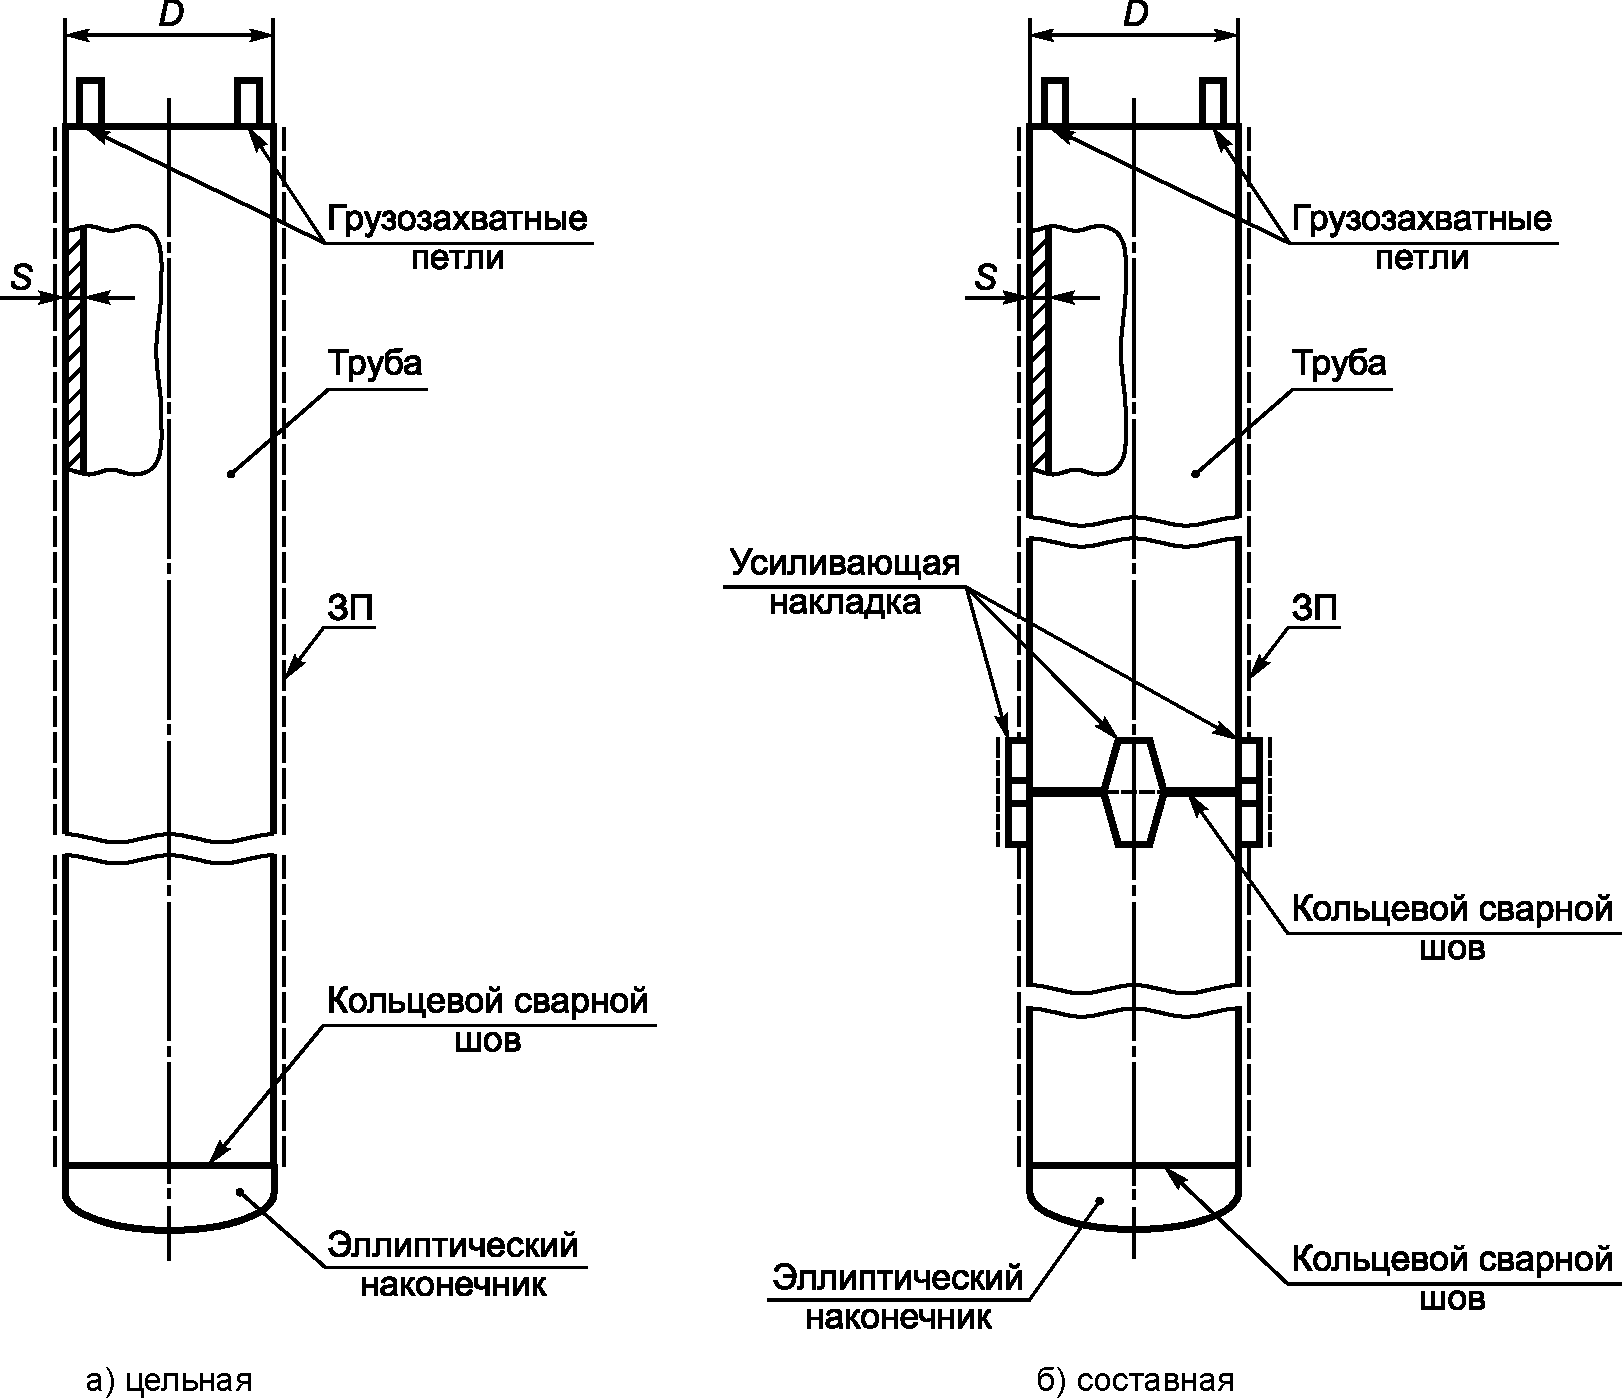
6.3.4.2 В качестве наконечников буроопускных свай применяют эллиптические заглушки по ГОСТ 17379 с наружным диаметром 159, 219, 273, 325, 426, 530 и 630 мм и толщиной стенки от 4,5 до 10 мм.
6.3.4.3 В качестве наконечников бурозабивных свай применяют конические наконечники с наружным диаметром основания конуса 159, 219, 273, 325, 426, 530 и 630 мм и толщиной стенки от 6 до 12 мм.
Длина наконечника должна быть не менее, мм:
- 140 для свай из трубы наружным диаметром 159 и 219 мм;
- 170 для свай из трубы наружным диаметром 273 мм;
- 200 для свай из трубы наружным диаметром 325 мм;
- 350 для свай из трубы наружным диаметром 426 мм;
- 500 для свай из трубы наружным диаметром 530 и 630 мм.
6.3.4.4 Конические наконечники бурозабивных свай изготавливают:
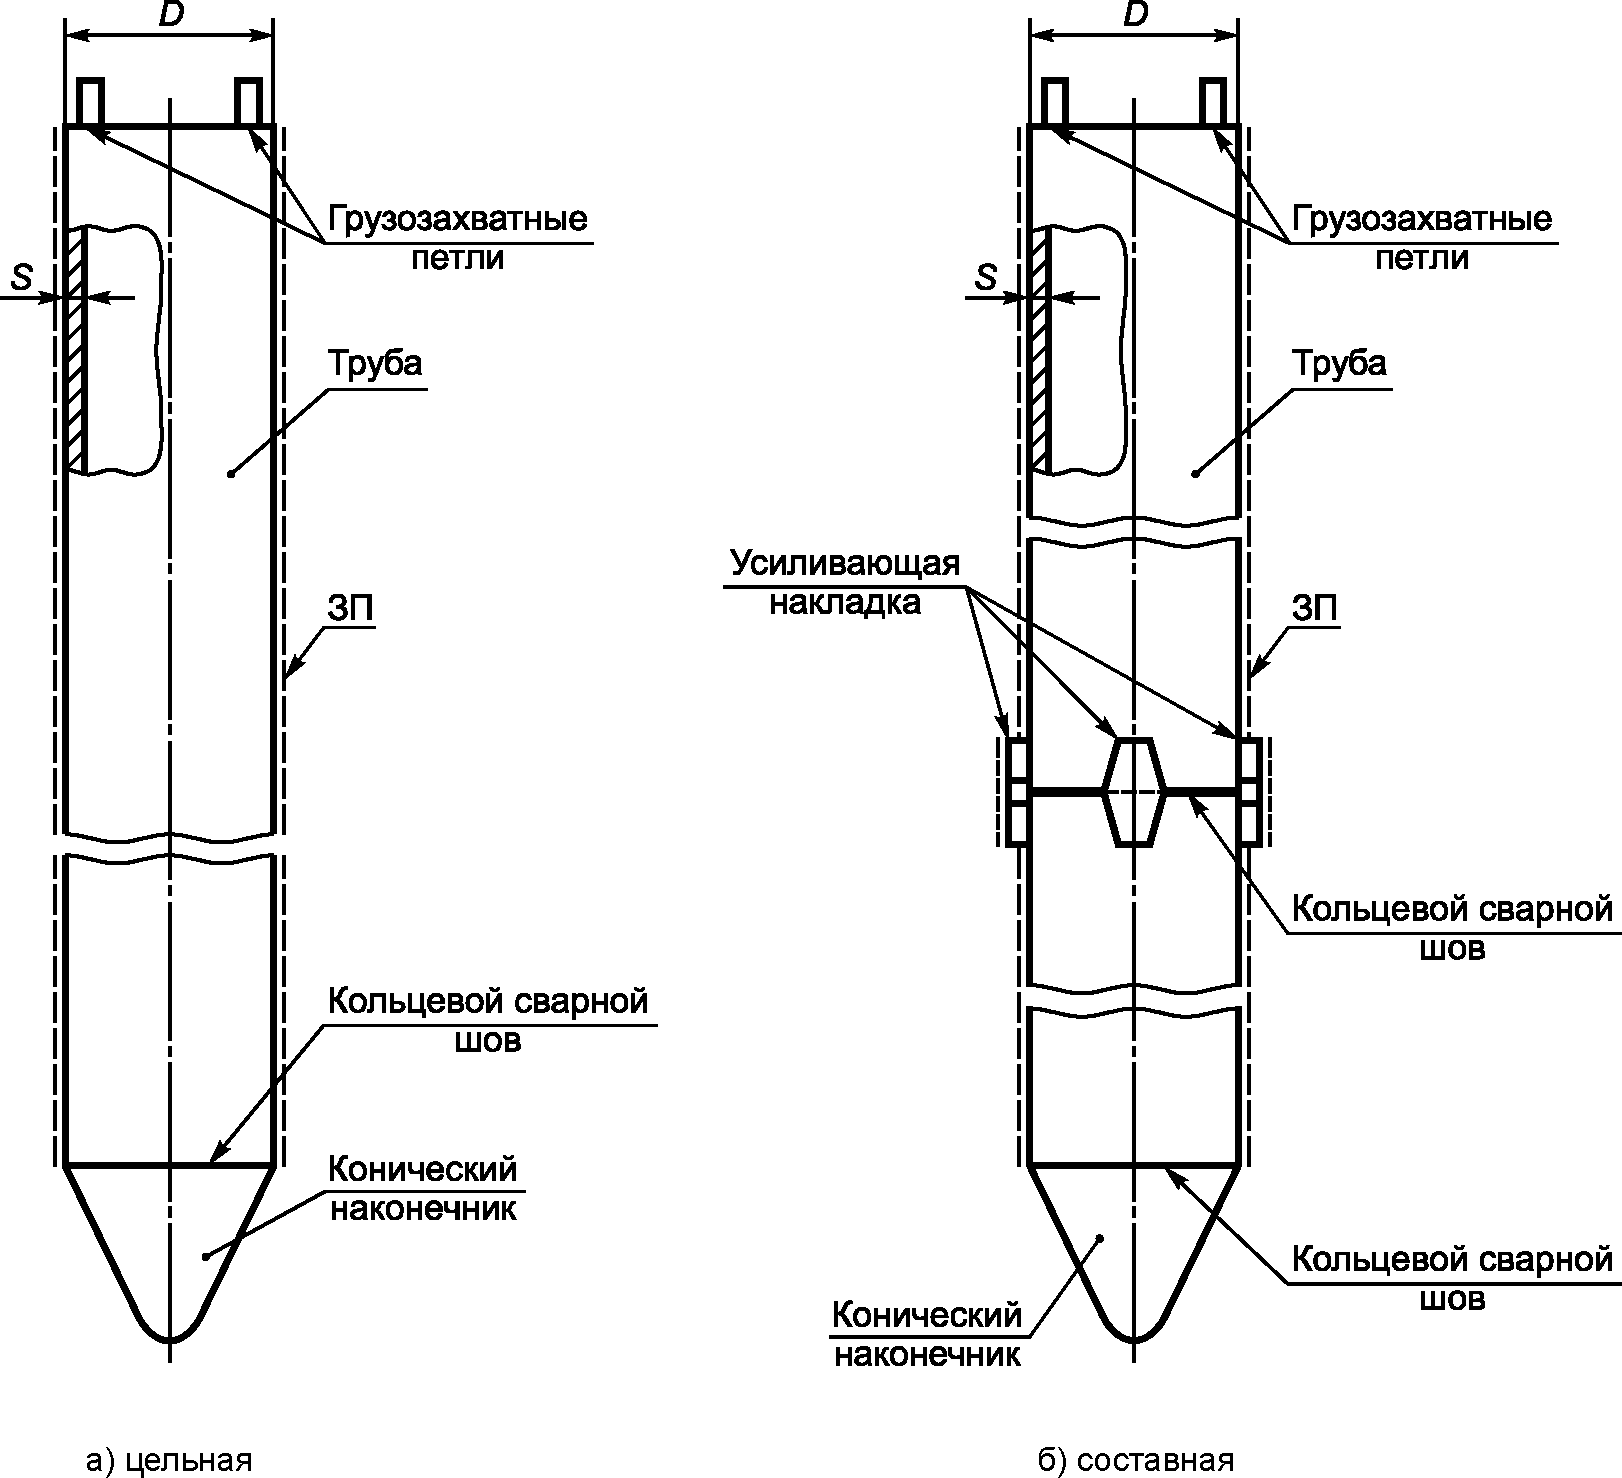
- штампосварными (вальцованными) с приваренным острым точеным наконечником, сферическим или эллиптическим наконечником;
- литыми.
6.3.4.5 Эскиз штампосварного (вальцованного) наконечника с приваренным острым точеным наконечником приведен на рисунке 13.
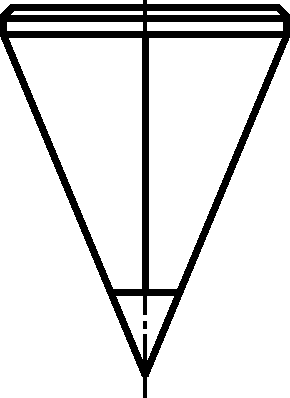
Рисунок 13 - Эскиз штампосварного (вальцованного)
наконечника с приваренным острым точеным наконечником
6.3.4.6 Эскиз штампосварного (вальцованного) наконечника с приваренным сферическим или эллиптическим наконечником приведен на рисунке 14.
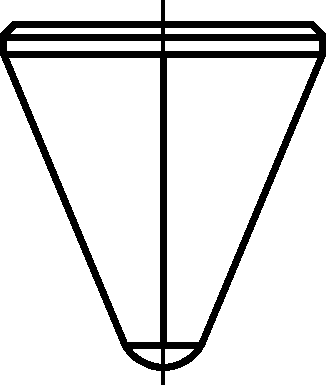
Рисунок 14 - Эскиз штампосварного (вальцованного)
наконечника с приваренным сферическим
(эллиптическим) наконечником
6.3.4.7 Допускается приварка кольца к основанию наконечника.
6.3.4.8 При изготовлении штампосварных наконечников допускается использование переходов по ГОСТ 17378 и эллиптических заглушек по ГОСТ 17379. Для указанных наконечников принимают не более трех поперечных швов и двух продольных швов. Диаметр заглушки, привариваемой в нижней части штампосварного наконечника, - не более 159 мм для свай из трубы с наружным диаметром 325 и 426 мм и не более 89 мм для свай из трубы с наружным диаметром 219 и 273 мм.
6.3.4.9 Эскиз наконечника из трех переходов и заглушки приведен на рисунке 15.
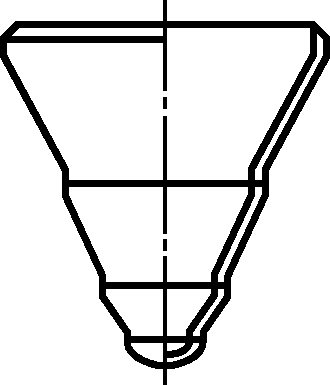
Рисунок 15 - Эскиз наконечника из трех переходов и заглушки
6.3.4.10 Эскиз наконечника из перехода и заглушки приведен на рисунке 16.
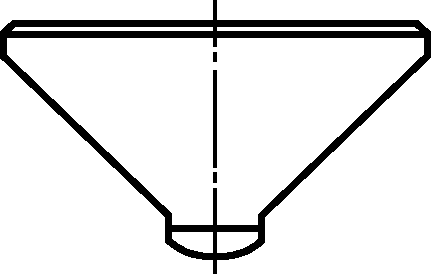
Рисунок 16 - Эскиз наконечника из перехода и заглушки
6.3.4.11 Предельные отклонения диаметра основания наконечника - не более +/- 1,25% от номинального наружного диаметра трубы для свай.
6.3.4.12 Овальность основания наконечника - не более 1,25%.
6.3.4.13 Предельные отклонения толщины стенки наконечника - не более плюс 30% и минус 15% от номинальной толщины стенки.
6.3.4.14 Разделка кромки наконечника под сварку - в соответствии с рисунками 10, 11 или 12 аналогично разделке торца трубы.
6.3.4.15 Маркировка, упаковка, транспортирование и хранение свайных наконечников - по ГОСТ 10692.
6.3.5 Грузозахватные петли
В верхней части сваи для ее захвата и подъема в вертикальное положение предусматривают грузозахватные петли из арматурной стали по ГОСТ 5781.
6.3.6 Защитное покрытие труб
6.3.6.1 Для изготовления свай применяют трубы с ЗП, нанесенным в заводских условиях.
6.3.6.2 В качестве ЗП применяют двухслойное порошковое покрытие на основе эпоксидных материалов. ЗП на трубы наносится в заводских условиях.
Примечание - в качестве ЗП допускается применение других материалов. Технические показатели ЗП на основе материалов, отличных от указанных в настоящем подразделе, определяют по согласованию с заказчиком.
6.3.6.3 Разработку технологии подготовки поверхности и нанесения ЗП осуществляет организация, наносящая покрытие, в том числе на базе рекомендаций производителя материалов для ЗП.
6.3.6.4 Подготовку поверхности и нанесение ЗП на трубы осуществляют по технологии организации, наносящей покрытие, с учетом рекомендаций производителя материалов для ЗП.
6.3.6.5 Концы труб на длине (100 +/- 20) мм должны быть свободными от покрытия. Наличие остатков эпоксидного грунтовочного слоя на торцах труб не допускается.
6.3.6.6 Технические показатели ЗП труб на основе эпоксидных материалов приведены в таблице 2.
Таблица 2
Наименование показателя (характеристики) | Значения показателя | |
1 | 2 | |
1 Внешний вид ЗП | Гладкая сплошная поверхность без пропусков, трещин, отслоений и пузырей | |
2 Толщина внутреннего эпоксидного слоя ЗП, мм, не менее | 0,25 | |
3 Общая толщина ЗП, мм, не менее | 0,75 | |
4 Диэлектрическая сплошность ЗП при напряжении не менее 5 кВ/мм | Отсутствие пробоя | |
5 Прочность ЗП при ударе, Дж, не менее, при температуре испытаний | (25 +/- 10) °C | 8,0 |
минус (40 +/- 3) °C | 4,0 | |
6 Адгезия ЗП, МПа, не менее | 7,0 | |
7 Устойчивость ЗП к термоциркулированию, количество циклов без отслаивания и растрескивания ЗП, не менее, при температуре от минус (60 +/- 3) °C до (20 +/- 5) °C | 10,0 | |
8 Сопротивление ЗП вдавливанию (пенетрации), мм, не более, при температуре (20 +/- 5) °C | 0,15 | |
6.3.6.7 Для изготовления свай допускается применение труб с ЗП после окончания гарантийного срока хранения при условии, что ЗП при повторных испытаниях соответствует заданным показателям (см. таблицу 2).
6.3.6.8 Правила приемки, методы контроля и испытаний ЗП труб, применяемых для изготовления свай, - в соответствии с приложениями А и Б.
6.3.7 Входной контроль применяемых изделий и материалов
6.3.7.1 Входной контроль включает в себя контроль качества изделий и материалов, применяемых для изготовления свай, на соответствие требованиям показателей спецификаций на их поставку.
6.3.7.2 Входной контроль организует изготовитель свай.
Перечень проверяемых показателей устанавливают в технической документации, разработанной изготовителем свай.
6.3.7.3 Входной контроль выполняется в объеме 100% от партии изделий и материалов, используемых для изготовления свай.
6.4.1 На наружную поверхность зоны кольцевых сварных соединений составных свай должно быть нанесено ЗП. В качестве ЗП применяют покрытия на основе жидких эпоксидных материалов.
Подготовку поверхности и нанесение ЗП осуществляют по технологии производителя материалов.
6.4.2 Технические показатели ЗП зоны сварных стыков составных свай приведены в таблице 3.
Таблица 3
Технические показатели защитного покрытия зоны
сварных стыков свай
Наименование показателя (характеристики) | Значения показателя (содержание характеристики) |
1 | 2 |
1 Внешний вид ЗП сварных стыков | Покрытие должно быть равномерным, иметь однородный цвет, гладкую поверхность, быть свободным от пропусков, трещин, отслоений, пузырей и вздутий. Допускается наличие "шагрени", локальных утолщений величиной не более 1 мм, наплывов |
2 Толщина ЗП сварных стыков, мм, не менее | 1,0 |
3 Диэлектрическая сплошность ЗП сварных стыков при напряжении не менее 5 кВ/мм | Отсутствие пробоя |
4 Адгезия ЗП сварных стыков к стали, МПа, не менее | 5,0 |
5 Адгезия ЗП сварных стыков к заводскому ЗП труб, МПа, не менее | 3,0 |
6 Прочность ЗП сварных стыков при ударе при температуре минус (40 +/- 3) °C, Дж, не менее | 2,0 |
7 Величина нахлеста ЗП сварных стыков на заводское ЗП, мм, не менее | 50 |
6.5.1 Сваи поставляются комплектно. Партия свай в комплекте - не более 200 шт. В состав каждой партии входят документы о качестве на сваи, сертификаты на используемые материалы и изделия (трубы, наконечники, листовой и рулонный прокат).
6.5.2 В состав комплекта входят: необходимое для конкретной опоры количество свай, документ о качестве на сваи, сертификаты на материалы и изделия (трубы, наконечники, листовой и рулонный прокат).
На поверхность каждой сваи на расстоянии 100 - 200 мм от верхнего торца белой водостойкой краской наносят четкую маркировку, содержащую:
- обозначение настоящего стандарта;
- тип сваи (СвЗ или СвО);
- размеры (наружный диаметр, толщина стенки и длина ствола сваи);
- номер опоры (при необходимости);
- порядковый номер сваи;
- месяц и год изготовления;
- номер партии.
По согласованию между изготовителем и заказчиком на сваи допускается наносить дополнительную маркировку.
Рекомендуемая высота знаков маркировки - не менее 30 мм, ширина - не менее 15 мм.
6.7.1 Способы и виды упаковки должны обеспечивать сохранность свай и безопасность выполнения погрузочно-разгрузочных операций.
6.7.2 Сваи с диаметром ствола 159 мм должны быть увязаны в пакеты и/или упакованы в ящики, обрешетки, если иное не указано в заказе.
Допускается увязка в пакеты свай из стальных труб с диаметром ствола более 159 мм.
По согласованию между изготовителем и заказчиком допускается поставка свай без увязки.
6.7.3 Обвязку пакетов свай осуществляют с применением неметаллических подкладок под обвязку.
7.1 При выполнении сварочных работ предусматривают мероприятия по защите персонала, свариваемых поверхностей конструкций и рабочих мест сварщиков от воздействия атмосферных осадков и пониженных температур окружающего воздуха согласно СП 70.13330.2012 (пункт 10.1.7).
7.2 При нанесении ЗП на сваи руководствуются требованиями безопасности по ГОСТ 12.3.002 и ГОСТ 12.3.016.
7.3 Контроль за соблюдением предельно допустимых выбросов в атмосферу при нанесении на трубы ЗП и изготовлении свай - по ГОСТ 17.2.3.02.
7.4 Требования безопасности при выполнении погрузочно-разгрузочных работ со сваями - по ГОСТ 12.3.009.
7.5 При выполнении работ по изготовлению свай следует соблюдать требования пожарной безопасности в соответствии с [7].
8.1.1 Сваи предъявляют к приемке партиями. Партия состоит из свай, изготовленных из труб одного сортамента, из стали одной марки, с ЗП одного типа. Количество свай в партии - не более 200 шт.
8.1.2 Соответствие показателей качества свай и параметров технологических режимов требованиям настоящего стандарта устанавливают по данным операционного контроля, а также по результатам приемо-сдаточных испытаний.
8.1.3 Данные операционного контроля фиксируют в соответствующих журналах, результаты приемо-сдаточных испытаний - в протоколах, а также в документе о качестве на сваи.
Операционный контроль выполняют по технологической документации изготовителя свай.
Операционный контроль включает проверку:
- геометрических параметров свай (наружного диаметра, толщины стенки, кривизны ствола свай, угла скоса фаски и ширины торцевого кольца на концах трубных секций, применяемых для изготовления составных свай);
- взаимного расположения поверхностей деталей свай;
- качества сварных соединений свай.
Объем операционного контроля геометрических параметров и взаимного расположения поверхностей деталей - каждая свая от партии.
Объем операционного контроля кольцевых швов сварных соединений свай:
- ВИК - каждая свая от партии;
- неразрушающими методами контроля - каждая десятая свая от партии.
Сварные швы приварки усиливающих накладок свай контролируют послойно для каждой сваи от партии.
Объем операционного контроля кольцевых швов сварных соединений свайных наконечников - каждая свая от партии.
8.1.4 При приемо-сдаточных испытаниях осуществляют приемку готовых изделий по качеству на основании данных операционного контроля.
Приемо-сдаточные испытания включают в себя:
- проверку наличия документов по операционному контролю;
- проверку соответствия документов по операционному контролю утвержденной технологической документации;
- проверку маркировки свай;
- проверку комплектности свай.
Объем приемо-сдаточных испытаний - каждая свая от партии.
8.1.5 При неудовлетворительных результатах приемо-сдаточных испытаний свай хотя бы по одному показателю проводят повторные испытания свай по данному показателю на удвоенном количестве свай. При повторном получении неудовлетворительных результатов испытаний проводят поштучный контроль и сдачу свай.
Сваи, которые не прошли приемо-сдаточные испытания, возвращают на разбраковку, а затем предъявляют на повторные испытания по всем параметрам.
8.1.6 Журналы контроля и протоколы испытаний свай хранятся у изготовителя свай и предъявляются заказчику по требованию.
8.1.7 На каждую партию свай должен быть составлен документ о качестве в соответствии с ГОСТ 23118.
8.2.1 Приемку ЗП зоны кольцевых сварных соединений составных свай осуществляют по результатам входного контроля и результатам приемо-сдаточных испытаний.
8.2.2 Входной контроль материалов для ЗП - по ГОСТ 24297.
Входной контроль применяемых материалов на соответствие требованиям показателей спецификаций на их поставку проводят для каждой партии материалов, предназначенных для нанесения ЗП.
Входной контроль организует изготовитель свай. Перечень проверяемых показателей устанавливают в технической документации, разработанной изготовителем свай.
8.2.3 Результаты приемо-сдаточных испытаний фиксируют в протоколах, а также в документе о качестве на сваи.
Приемо-сдаточные испытания проводят с целью контроля соответствия ЗП установленным требованиям.
Наименование показателей и объем приемо-сдаточных испытаний приведены в таблице 4.
Таблица 4
Наименование показателей и объем приемо-сдаточных испытаний
Наименование показателя | Объем испытаний |
1 | 2 |
1 Внешний вид ЗП сварных стыков | Каждый стык |
2 Толщина ЗП сварных стыков | Каждый стык |
3 Величина нахлеста ЗП сварных стыков на заводское ЗП труб | Каждый стык |
4 Диэлектрическая сплошность ЗП сварных стыков | Каждый стык |
5 Адгезия ЗП сварных стыков к стали | Каждый двадцатый стык, но не реже одного раза в смену |
6 Адгезия ЗП сварных стыков к заводскому ЗП труб | Каждый двадцатый стык, но не реже одного раза в смену |
8.2.4 При получении неудовлетворительных результатов приемо-сдаточных испытаний хотя бы по одному из показателей по нему проводят повторные испытания на удвоенном количестве свай. При повторном получении неудовлетворительных результатов испытаний проводят поштучный контроль и сдачу свай.
Сваи с ЗП, которые не прошли приемо-сдаточные испытания, бракуют, отправляют на ремонт или удаление и повторное нанесение ЗП.
9.1.1 Контроль наружного диаметра ствола свай проводят линейно-угловыми средствами измерений (мерной лентой, кольцевым калибром, калибром-скобой, штангенциркулем, оптическим измерительным устройством или микрометром).
Контроль толщины стенки ствола свай проводят штангенциркулем, стенкомером либо ультразвуковым толщиномером с точностью +/- 0,1 мм.
Контроль длины ствола свай проводят рулеткой с точностью +/- 10 мм.
Общую кривизну ствола свай определяют при помощи натянутой вдоль боковой поверхности ствола струны или проволоки от одного конца до другого и определяют как частное от деления максимальной величины прогиба на длину трубы. Общую кривизну ствола свай определяют с точностью +/- 1 мм.
Угол скоса фаски трубных секций, применяемых для изготовления составных свай, измеряют угломером по ГОСТ 5378.
Ширину торцевого кольца на концах трубных секций, применяемых для изготовления составных свай, измеряют линейкой.
Допускается проводить контроль геометрических размеров и формы другими методами и средствами измерения, метрологические характеристики которых обеспечивают необходимую точность измерений.
9.1.2 Взаимное расположение поверхностей деталей свай (усиливающих накладок, наконечников) контролируют микрометром по ГОСТ 6507, или штангенглубиномером по ГОСТ 162, или по методике изготовителя.
9.1.3 Кольцевые швы сварных соединений свай контролируют при помощи ВИК и УЗК, а нахлесточные (угловые) швы приварки усиливающих накладок и кольцевые швы приварки свайных наконечников контролируют при помощи ВИК по методике изготовителя, разработанной с учетом требований действующих стандартов и правил.
9.1.4 Применяемые при испытаниях и контроле средства измерений и контроля должны быть поверены в установленном порядке.
9.2.1 Визуальный контроль поверхности ЗП проводят по ГОСТ 9.302. Визуальный контроль проводят без применения увеличительных приборов.
9.2.2 Измерение толщины ЗП проводят при помощи толщиномеров, предназначенных для измерения неферромагнитных покрытий на ферромагнитной подложке с точностью +/- 5% в соответствии с ГОСТ 9.302.
Контроль толщины осуществляют на каждом стыке не менее чем в 10 точках. За результат испытаний принимают минимальное значение измерений.
9.2.3 Величину нахлеста ЗП измеряют с помощью шаблона или линейки с точностью +/- 1 мм.
Допускается проводить контроль другими методами и средствами измерения, метрологические характеристики которых обеспечивают необходимую точность измерений.
9.2.4 Испытание ЗП на диэлектрическую сплошность проводят по ГОСТ Р 51164 искровым дефектоскопом при напряжении 5 кВ/мм с погрешностью испытательного напряжения не более 5%.
Контролю подлежит вся поверхность нанесенного ЗП.
Искровой дефектоскоп должен быть заземлен.
9.2.5 Адгезию ЗП к стали и к заводскому ЗП труб определяют при температуре (25 +/- 10) °C методом нормального отрыва (методом "грибка"). Испытания проводят на трубах с защитным покрытием или на образцах в лабораторных условиях (если невозможно провести испытание на трубах) в соответствии с приложением В.
Для определения адгезии выбирают один участок из зоны кольцевого сварного соединения сваи или испытывают один образец (при испытаниях на образцах).
После проведения испытаний по определению адгезии дефектные участки ЗП подлежат ремонту.
9.2.6 Применяемые при испытаниях и контроле средства измерений и контроля должны быть поверены в установленном порядке.
10.1 Сваи укладывают в штабели без повреждения ЗП и концевых участков свай. Для защиты ЗП свай от механических повреждений на сваи устанавливают эластичные кольца, мягкие прокладки или применяется пакетирование свай.
10.2 Перевозку свай осуществляют железнодорожным и/или автомобильным транспортом, оборудованным специальными приспособлениями, исключающими перемещение свай и повреждение ЗП.
10.3 Способы погрузки-разгрузки должны исключать повреждение ЗП свай. Торцевые захваты траверс снабжают мягкими вкладышами из капролона или аналогичных материалов, позволяющих избежать повреждения кромок.
Запрещено использование стальных канатов и строп без приспособлений, защищающих ЗП свай.
Не допускаются выгрузка свай сбрасыванием, а также перемещение свай волоком.
10.4 Схемы размещения и крепления свай на железнодорожном и/или автомобильном транспорте должны обеспечивать сохранность ЗП при их транспортировке.
10.5 Транспортировку свай железнодорожным транспортом осуществляют в соответствии с утвержденной схемой размещения и крепления груза на железнодорожном подвижном составе.
10.6 Допускается использование дополнительных средств защиты от повреждений ЗП свай, как указано в инструкции изготовителя.
10.7 Хранение свай до начала монтажа осуществляют ровными рядами на деревянных щитах и подкладках шириной не менее 250 мм и толщиной не менее 250 мм, обитых резиновыми или резинотканевыми материалами толщиной не менее 20 мм. Подкладки устанавливают в количестве не менее 4 шт.
Между рядами свай укладывают резиновые или резинотканевые прокладки толщиной не менее 10 мм и шириной не менее 100 мм в количестве не менее 3 шт. на ряд.
10.8 При хранении свай предусматривают мероприятия, предотвращающие их раскатывание.
В исключительных случаях допускается производить увеличения длины (наращивание) свай после забивки в грунт. Работы по наращиванию свай рекомендуется выполнять в последовательности, приведенной в приложении Г.
12.1 Гарантийный срок хранения свай на открытой площадке с сохранением свойств ЗП - не менее 24 месяцев с даты отгрузки.
12.2 Гарантийный срок эксплуатации свай - не менее 5 лет с даты устройства фундаментов.
12.3 Установленный срок службы свай - не менее 50 лет в соответствии с ГОСТ 27751.
(обязательное)
А.1 Трубы с ЗП предъявляют к приемке партиями. Партия состоит из труб одного сортамента, из стали одной марки, с ЗП одного типа. Количество труб с ЗП в партии - не более 200 шт.
А.2 Все трубы с ЗП, поставляемые для изготовления свай, принимаются службой технического контроля изготовителя.
А.3 Испытания материалов для ЗП проводят в соответствии с методами или стандартами, согласованными с изготовителем материалов для ЗП.
А.4 Приемку ЗП труб осуществляют по результатам входного контроля, а также по результатам приемо-сдаточных и периодических испытаний.
А.5 Входной контроль материалов для ЗП - по ГОСТ 24297. Входной контроль проводят для каждой партии материалов, предназначенных для нанесения ЗП.
А.6 Приемо-сдаточные испытания проводят с целью контроля соответствия ЗП труб установленным требованиям.
Наименование показателей и объем приемо-сдаточных испытаний приведены в таблице А.1.
Таблица А.1
Объем приемо-сдаточных испытаний
Показатель | Объем испытаний |
1 | 2 |
1 Внешний вид ЗП | Каждая труба от партии |
2 Общая толщина ЗП | На первой и далее на каждой десятой трубе от партии |
3 Длина свободных от ЗП концов труб | Каждая труба от партии |
4 Диэлектрическая сплошность ЗП | Каждая труба от партии |
5 Адгезия ЗП к стали | Две трубы от партии |
6 Прочность ЗП при ударе при температуре (25 +/- 10) °C | Две трубы от партии |
А.7 По результатам приемо-сдаточных испытаний для каждой партии труб с ЗП составляют документ о приемо-сдаточном контроле.
А.8 При получении неудовлетворительных результатов приемо-сдаточных испытаний хотя бы по одному из показателей по нему проводят повторные испытания на удвоенном количестве труб или образцов. При повторном получении неудовлетворительных результатов испытаний проводят поштучный контроль и сдачу труб с ЗП.
А.9 Трубы с ЗП, которые не прошли приемо-сдаточные испытания, бракуют, отправляют на ремонт или удаление и повторное нанесение ЗП.
А.10 Периодические испытания проводят для периодического подтверждения качества ЗП труб и стабильности технологического процесса по его нанесению. Периодические испытания проводят не реже одного раза в 24 месяца.
Наименование показателей и объем периодических испытаний приведены в таблице А.2.
Таблица А.2
Наименование показателей и объем периодических испытаний
Показатель | Объем испытаний | |
1 | 2 | |
1 Внешний вид ЗП | Две трубы от партии | |
2 Общая толщина ЗП | Две трубы от партии | |
3 Толщина внутреннего слоя ЗП | Две трубы от партии | |
4 Прочность ЗП при ударе при температуре | (25 +/- 10) °C | Три образца, вырезанные из трубы с ЗП |
(40 +/- 3) °C | Три образца, вырезанные из трубы с ЗП | |
5 Адгезия ЗП к стали | Три образца, вырезанные из трубы с ЗП | |
6 Устойчивость ЗП к термоциклированию | Три образца, вырезанные из трубы с ЗП | |
7 Сопротивление ЗП вдавливанию (пенетрации) при температуре (20 +/- 5) °C | Три образца, вырезанные из трубы с ЗП | |
А.11 При получении неудовлетворительных результатов периодических испытаний хотя бы по одному из показателей приемку труб с ЗП приостанавливают до выявления причин возникновения дефектов, их устранения и получения положительных результатов повторных периодических испытаний.
А.12 Трубы с ЗП, которые не прошли периодические испытания, бракуют, отправляют на ремонт или удаление и повторное нанесение ЗП.
(обязательное)
Б.1 Внешний вид ЗП оценивают визуально на каждой трубе без применения увеличительных приборов.
Б.2 Общую толщину ЗП измеряют толщиномером, предназначенным для измерения толщины неферромагнитных покрытий на ферромагнитной подложке, с точностью +/- 5%.
Измерения проводят не менее чем в трех сечениях, равномерно расположенных по длине трубы, не менее чем в четырех равноудаленных точках каждого сечения.
При отсутствии отклонений от установленных требований по результатам последнего контроля для каждых последующих девяти труб измерения проводят не менее чем в четырех равномерно расположенных по длине трубы точках.
За результат испытаний принимают минимальное значение измерений.
Б.3 Длину свободных от ЗП концов труб контролируют с помощью шаблона или линейки с точностью +/- 1 мм.
Допускается проводить контроль другими методами и средствами измерения, метрологические характеристики которых обеспечивают необходимую точность измерений.
Б.4 Контролю сплошности подлежит вся наружная поверхность труб с ЗП за исключением свободных от ЗП концевых участков и фасок.
Испытание ЗП на диэлектрическую сплошность проводят по ГОСТ Р 51164 искровым дефектоскопом при напряжении 5 кВ/мм с погрешностью испытательного напряжения не более 5%.
Искровой дефектоскоп и труба должны быть заземлены.
Линейная скорость рабочего электрода относительно контролируемой поверхности должна быть не более 0,3 м/с.
Б.5 Адгезию ЗП определяют при температуре (25 +/- 10) °C методом нормального отрыва (методом "грибка") в соответствии с приложением В.
Приемо-сдаточные испытания проводят на трубах с ЗП (или на образцах в лабораторных условиях, если невозможно провести испытание на трубах).
Количество испытаний на трубе с ЗП - не менее трех.
За результат испытаний принимают среднее арифметическое значение адгезии по результатам трех испытаний.
Периодические испытания проводят на образцах, вырезанных из труб с ЗП, в лабораторных условиях. Количество образцов - не менее трех.
За результат испытаний принимают среднее арифметическое значение адгезии по результатам испытаний трех образцов.
Б.6 Прочность ЗП при ударе определяют в соответствии с ГОСТ Р 51164-98 (приложение А). Диаметр бойка - 20 мм.
Во время приемо-сдаточных испытаний измерения проводят в заводских условиях на трубах с ЗП при температуре (25 +/- 10) °C. Измерения проводят не менее чем в трех сечениях, равномерно расположенных по длине покрытого участка трубы, не менее чем в четырех точках каждого сечения.
За результат испытаний принимают минимальное значение измерений.
Во время периодических испытаний измерения проводят в лабораторных условиях на образцах, вырезанных из труб с ЗП. Испытания в лабораторных условиях проводят при температуре минус (40 +/- 3) °C, образцы с ЗП помещаются в криокамеру, обеспечивающую автоматическое поддержание заданной температуры. Образцы охлаждают в течение не менее 1,5 ч до заданной температуры. После выемки образца из криокамеры в течение 30 с образец устанавливают в приспособление для определения ударной прочности и производят контрольные удары. Расстояние между точками удара - не менее 20 мм.
Проверку сплошности ЗП в месте удара осуществляют искровым дефектоскопом при напряжении 5 кВ/мм с погрешностью испытательного напряжения не более 5%.
Б.7 Толщину внутреннего слоя ЗП измеряют толщиномером, предназначенным для измерения толщины неферромагнитных покрытий на ферромагнитной подложке, с точностью +/- 5%.
Измерения толщины внутреннего слоя ЗП проводят не менее чем в трех сечениях, равномерно расположенных по длине покрытого участка трубы, не менее чем в четырех точках каждого сечения. Измерения проводят на участке трубы длиной не менее 2 м при запуске линии по нанесению ЗП.
За результат испытаний толщины внутреннего слоя ЗП принимают минимальное значение измерений.
Допускается применение других методов измерений толщины внутреннего слоя ЗП (например, гребенчатым калибром).
Б.8 Для оценки устойчивости ЗП к термоциклированию используются образцы, вырезанные из труб с ЗП, размером не менее 100 x 100 мм, с открытыми кромками, без видимых мест растрескивания и отслаивания ЗП. Испытанию подвергаются три параллельных образца.
Устойчивость ЗП к термоциклированию при температурах испытаний от минус (60 +/- 3) °C до (20 +/- 5) °C оценивают по ГОСТ 31448.
При визуальном осмотре образцов после 10 циклов испытаний должны отсутствовать растрескивание и краевое отслаивание ЗП на глубину более 2 мм.
Б.9 Сопротивление ЗП вдавливанию (пенетрации) определяют при температуре (20 +/- 5) °C по ГОСТ Р 51164-98 (приложение Е). Для испытаний используют образцы, вырезанные из труб с ЗП.
(обязательное)
В.1 Испытания проводят на трубах с ЗП или в лабораторных условиях на образцах-свидетелях, вырезанных из труб с ЗП. Рекомендуемые размеры образцов-свидетелей - 150 x 80 мм.
В.2 Для проведения испытаний используют:
- адгезиметры для определения адгезии методом нормального отрыва;
- разрывную машину (для проведения испытаний в лабораторных условиях) с ценой деления шкалы измерителя не более 0,1 кН, обеспечивающую заданную скорость перемещения захвата;
- приспособление для крепления образца в захватах разрывной машины;
- испытательные "грибки", изготовленные из алюминия или нержавеющей стали, диаметром от 10 до 20 мм;
- режущий инструмент (кольцевая фреза с внутренним диаметром режущего элемента, соответствующим наружному диаметру "грибка");
- клей двухкомпонентный эпоксидный или акрилатный (без растворителя);
- спирт этиловый по ГОСТ 17299.
В.3 Испытания на трубах с ЗП проводят через 24 ч после его нанесения на трех участках трубы, отстоящих друг от друга на расстоянии не менее 100 мм.
Перед проведением испытаний в месте приклеивания "грибков" проверяют толщину ЗП. Рабочую поверхность "грибков" очищают от остатков клея и следов отслоенного ЗП. Участки ЗП в месте приклеивания "грибка" и рабочую поверхность "грибков" обрабатывают наждачной бумагой для придания шероховатости, обезжиривают с помощью ветоши, смоченной в этиловом спирте. На поверхность "грибка" и покрытия наносят тонкий слой клея и "грибок" плотно прижимают к покрытию.
Испытания проводят не ранее чем через 24 ч после приклеивания "грибков".
С помощью режущего инструмента (кольцевой фрезы) покрытие вокруг "грибка" прорезают на всю толщину до металла, при этом ширина пропила должна быть не менее 1 мм.
Испытания проводят с использованием механического адгезиметра. "Грибок" помещают в специальный зажим адгезиметра. После этого вращением рукоятки адгезиметра через пружину к "грибку" прикладывают усилие нормального отрыва. Испытания завершают после отрыва "грибка" от поверхности покрытия.
Адгезия A, МПа, фиксируется на измерительной шкале прибора.
В.4 Испытания в лабораторных условиях проводят с использованием разрывной машины. Подготовительные работы выполняются аналогично испытаниям на трубах.
Образец с приклеенным к нему "грибком" помещают в специальную струбцину, закрепленную в нижнем неподвижном захвате машины. Верхнюю часть "грибка" закрепляют в подвижном захвате машины, после чего проводят отслаивание покрытия при постоянной заданной скорости растяжения не более 2,5 мм/мин. Допустимая погрешность скорости растяжения - 10%. В момент отрыва "грибка" от покрытия фиксируется усилие отрыва F, кН.
После отрыва "грибка" осматривают ЗП в месте его отрыва. В протоколе испытания фиксируют усилие отрыва и характер отслаивания покрытия ("адгезионный", "когезионный", "смешанный адгезионно-когезионный").
В.5 При определении адгезии с использованием механического адгезиметра за результат одного испытания принимают значение, зафиксированное в момент отрыва "грибка" на шкале прибора.
При проведении испытаний на разрывной машине адгезию покрытия A, МПа, на каждом испытуемом образце определяют по формуле
 (В.1)
где i - номер образца;
F - усилие отслаивания, кН;
S - площадь поверхности "грибка", мм2.
(рекомендуемое)
ПОСЛЕ ЗАБИВКИ В ГРУНТ
Удлинение свай после забивки в грунт выполняют в следующей последовательности:
- измеряют длину, размечают участки сваи под обрезку, поврежденные копром при забивке;
- обрезают поврежденные участки сваи с помощью газовой горелки с последующей обработкой кромок под сварку абразивным инструментом;
- изготавливают трубные секции, предназначенные для наращивания свай, из трубы того же диаметра, толщины стенки и марки стали, а также способа изготовления (бесшовные или сварные), что и наращиваемая свая;
- производят механическую зачистку концов сваи и трубных секций от ЗП и грунтовочного слоя на длине (100 +/- 20) мм;
- собирают трубные секции на свае с помощью сборочных приспособлений;
- подогревают стык до температуры (90 +/- 10) °C;
- сваривают кольцевой стык в соответствии с операционной технологической картой, разработанной производителем работ. Сварочные работы выполняют ручной дуговой сваркой электродами с основным видом покрытия. Горизонтальный шов выполняют способом "на подъем";
- приваривают усиливающие накладки после сварки кольцевого стыка;
- укрывают сварные стыки теплоизолирующими поясами для медленного и равномерного охлаждения до полного остывания;
- контролируют сварные стыки с применением неразрушающих методов контроля;
- на подготовленную поверхность сварных стыков (кольцевого сварного шва и швов приварки усиливающих накладок) наносят ЗП в соответствии с технологической документацией изготовителя.
Федеральные нормы и правила в области промышленной безопасности "Требования к производству сварочных работ на опасных производственных объектах" (утверждены Приказом Ростехнадзора от 14 марта 2014 г. N 102) | ||
Порядок применения сварочных технологий при изготовлении, монтаже, ремонте и реконструкции технических устройств для опасных производственных объектов | ||
Порядок применения сварочных материалов при изготовлении, монтаже, ремонте и реконструкции технических устройств для опасных производственных объектов | ||
Порядок применения сварочного оборудования при изготовлении, монтаже, ремонте и реконструкции технических устройств для опасных производственных объектов | ||
Правила аттестации сварщиков и специалистов сварочного производства | ||
Технологический регламент проведения аттестации сварщиков и специалистов сварочного производства | ||
Правила противопожарного режима в Российской Федерации (утверждены Постановлением Правительства Российской Федерации от 25 апреля 2012 г. N 390) | ||
Вернуться в "Каталог нормативных документов"
Источник информации: https://internet-law.ru/documents/prod/gost-r_gosudarstvennyj-standart/6/gost_99551.html
На правах рекламы:
|
© Антон Серго, 1998-2026.
|
Разработка сайта |
|