

Полное меню
- Актуальное
законодательство - Интернет
и право- - Рассылка ''Закон есть закон''
- - Форум сайта (архив)
- - Законодательство
- - Судебная практика (необычная)
- - Судебная практика (авторская)
- - Процедура UDRP и и решения WIPO
- - Книги серии ''Интернет и Право''
- - Книги в открытом доступе
- - Учебный курс ''Интернет и Право''
- - Учебный курс ''Доменные споры''
- - Литература по ''Интернет и Право''
- - Литература по интел. собственности
- - Научный уголок (работы гостей)
- - Авторские публикации
- Информационные
материалы - ЮРИДИЧЕСКИЕ
УСЛУГИ- - Перечень юридических услуг
- - Карта юридических услуг
- - Юридическая консультация
- - Доменные споры (RU), авторское право
- - Международный суд по доменам (COM)
- - Защита прав на маркетплейсе (WB, Ozon)
- - Защита прав в соцсетях (Vk, Ok, FB)
- - Купля-продажа домена, сайта, ПО
- - Досудебное урегулирование конфликта
- - Защита чести и деловой репутации
- - Отмена блокировки сайта/домена РКН
- - ФАС: товарные знаки, авторское право
- - Регистрация ПО/сайта (Роспатент)
- - Юридическая проверка домена
- - Нотариальное заверение сайтов
- - Способы и формы оплаты услуг
- - Мы в СМИ
- - О компании, клиенты
- - Наши дела и победы
- - Контакты и реквизиты
- Информация
о сайте -


ОписаниеИсточник публикации М.: ФГБУ "РСТ", 2021 Примечание к документу Текст данного документа приведен с учетом поправки, опубликованной в "ИУС", N 4, 2022; поправки, опубликованной в "ИУС", N 8, 2022; поправки, опубликованной в "ИУС", N 8, 2023; поправки, введенной в действие с 30.05.2024, опубликованной в "ИУС", N 8, 2024; поправки, введенной в действие с 22.07.2024, опубликованной в "ИУС", N 10, 2024. Документ введен в действие с 01.03.2022. Название документа "ГОСТ 34667.6-2021 (ISO 12944-6:2018). Межгосударственный стандарт. Материалы лакокрасочные. Защита стальных конструкций от коррозии при помощи лакокрасочных систем. Часть 6. Лабораторные методы испытаний" (введен в действие Приказом Росстандарта от 28.10.2021 N 1366-ст) "ГОСТ 34667.6-2021 (ISO 12944-6:2018). Межгосударственный стандарт. Материалы лакокрасочные. Защита стальных конструкций от коррозии при помощи лакокрасочных систем. Часть 6. Лабораторные методы испытаний"
|
|||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||

Краткое наименование страны по МК (ИСО 3166) 004-97 | Код страны по МК (ИСО 3166) 004-97 | Сокращенное наименование национального органа по стандартизации |
Азербайджан | AZ | Азстандарт |
Армения | AM | ЗАО "Национальный орган по стандартизации и метрологии" Республики Армения |
Беларусь | BY | Госстандарт Республики Беларусь |
Казахстан | KZ | Госстандарт Республики Казахстан |
Киргизия | KG | Кыргызстандарт |
Россия | RU | Росстандарт |
Таджикистан | TJ | Таджикстандарт |
Узбекистан | UZ | Узстандарт |
4 Приказом Федерального агентства по техническому регулированию и метрологии от 28 октября 2021 г. N 1366-ст межгосударственный стандарт ГОСТ 34667.6-2021 (ISO 12944-6:2018) введен в действие в качестве национального стандарта Российской Федерации с 1 марта 2022 г.
5 Настоящий стандарт является модифицированным по отношению к международному стандарту ISO 12944-6:2018 "Материалы лакокрасочные. Защита стальных конструкций от коррозии при помощи лакокрасочных систем. Часть 6. Лабораторные методы испытаний для определения рабочих характеристик" ("Paints and varnishes - Corrosion protection of steel structures by protective paint systems - Part 6: Laboratory performance test methods", MOD) путем включения дополнительных положений, фраз, слов, ссылок, терминологических статей, которые выделены в тексте курсивом или заключены в рамки из тонких линий, а также невключения отдельных структурных элементов.
Оригинальный текст невключенного структурного элемента примененного международного стандарта приведен в дополнительном приложении ДА.
Международный стандарт разработан Техническим комитетом по стандартизации ISO/TC 35 "Материалы лакокрасочные", Подкомитетом SC 14 "Защитные лакокрасочные системы для стальных конструкций".
Наименование настоящего стандарта изменено относительно наименования указанного международного стандарта для приведения в соответствие с ГОСТ 1.5 (подраздел 3.6).
Сведения о соответствии ссылочных межгосударственных стандартов международным стандартам, использованным в качестве ссылочных в примененном международном стандарте, приведены в дополнительном приложении ДБ
6 ВВЕДЕН ВПЕРВЫЕ
Информация о введении в действие (прекращении действия) настоящего стандарта и изменений к нему на территории указанных выше государств публикуется в указателях национальных стандартов, издаваемых в этих государствах, а также в сети Интернет на сайтах соответствующих национальных органов по стандартизации.
В случае пересмотра, изменения или отмены настоящего стандарта соответствующая информация будет опубликована на официальном интернет-сайте Межгосударственного совета по стандартизации, метрологии и сертификации в каталоге "Межгосударственные стандарты".
Настоящий стандарт входит в серию стандартов ГОСТ 34667 (ISO 12944) "Материалы лакокрасочные. Защита стальных конструкций от коррозии при помощи лакокрасочных систем", которая включает в себя следующие части:
- часть 1. Общие положения;
- часть 2. Классификация условий окружающей среды;
- часть 3. Проектные решения конструкций;
- часть 4. Типы поверхностей и их подготовка;
- часть 5. Защитные лакокрасочные системы;
- часть 6. Лабораторные методы испытаний;
- часть 7. Производство и контроль окрасочных работ;
- часть 8. Разработка технической документации на новые работы и обслуживание;
- часть 9. Защитные лакокрасочные системы для морских и аналогичных сооружений и лабораторные методы их испытаний.
Незащищенная сталь в атмосфере, воде и грунте подвержена коррозии, которая может стать причиной разрушения конструкций и сооружений. Избежать последствий коррозии помогает защита стальных конструкций, позволяющая противодействовать воздействию факторов коррозии, которым подвергаются конструкции на протяжении срока эксплуатации.
Существуют различные способы защиты стальных конструкций от коррозии. Серия стандартов ГОСТ 34667 (ISO 12944) рассматривает защиту от коррозии при помощи лакокрасочных покрытий и систем. В разных частях данной серии стандартов представлено описание положений, имеющих важное значение для получения соответствующей защиты от коррозии. По отдельным соглашениям между заинтересованными сторонами можно принимать дополнительные меры защиты от коррозии.
Для обеспечения эффективной защиты стальных конструкций от коррозии владельцам таких конструкций, проектировщикам, консультантам, компаниям, выполняющим нанесение защитных покрытий, контролерам защитных покрытий и изготовителям лакокрасочных материалов необходимо иметь в своем распоряжении современные данные в кратком изложении о защите от коррозии с помощью лакокрасочных покрытий и систем. Основная задача состоит в том, чтобы эти данные были максимально полными, непротиворечивыми и четко изложенными для сторон, заинтересованных в практическом осуществлении работ по защите от коррозии.
Необходимо обратить внимание на то, что значительные последствия от ненадлежащей защиты от коррозии, несоответствие требованиям и рекомендациям, приведенным в разных частях данной серии стандартов, могут привести к существенным финансовым последствиям.
В настоящем стандарте установлены лабораторные методы испытаний лакокрасочных покрытий и лакокрасочных систем с целью оценки возможности применения тех или иных лакокрасочных материалов для защиты стальных конструкций в соответствующих условиях окружающей среды.
Настоящий стандарт устанавливает лабораторные методы испытаний и условия оценки лакокрасочных систем, применяемых для защиты от коррозии стальных конструкций.
Результаты лабораторных испытаний предполагается учитывать при выборе соответствующих лакокрасочных систем.
Настоящий стандарт распространяется на защитные лакокрасочные системы, предназначенные для нанесения на стальную поверхность, стальную поверхность, оцинкованную горячим способом, и стальную поверхность с термически напыленным металлом.
Настоящий стандарт не распространяется на защитные лакокрасочные системы для стали с гальваническим или лакокрасочным электрофорезным покрытием.
В настоящем стандарте рассмотрены категории коррозионной активности C2 - C5 и Im1 - Im3 в соответствии с ГОСТ 34667.2.
В настоящем стандарте использованы нормативные ссылки на следующие межгосударственные стандарты:
ГОСТ 9.032 Единая система защиты от коррозии и старения. Покрытия лакокрасочные. Группы, технические требования и обозначения
ГОСТ 9.307 Единая система защиты от коррозии и старения. Покрытия цинковые горячие. Общие требования и методы контроля
ГОСТ 9.401-2018 Единая система защиты от коррозии и старения. Покрытия лакокрасочные. Общие требования и методы ускоренных испытаний на стойкость к воздействию климатических факторов
ГОСТ 9.403 Единая система защиты от коррозии и старения. Покрытия лакокрасочные. Методы испытаний на стойкость к статическому воздействию жидкостей
ГОСТ 9.407 Единая система защиты от коррозии и старения. Покрытия лакокрасочные. Метод оценки внешнего вида
ГОСТ 2789 Шероховатость поверхности. Параметры и характеристики
ГОСТ 9980.2 (ISO 1513:2010, ISO 15528:2013) Материалы лакокрасочные и сырье для них. Отбор проб, контроль и подготовка образцов для испытаний
ГОСТ 15140 Материалы лакокрасочные. Методы определения адгезии
ГОСТ 29317 (ИСО 3270-84) Материалы лакокрасочные и сырье для них. Температуры и влажности для кондиционирования и испытания
ГОСТ 31149 (ISO 2409:2013) Материалы лакокрасочные. Определение адгезии методом решетчатого надреза
ГОСТ 31993 (ISO 2808:2007) Материалы лакокрасочные. Определение толщины покрытия
ГОСТ 32299 (ISO 4624:2002) Материалы лакокрасочные. Определение адгезии методом отрыва
ГОСТ 34667.1-2020 (ISO 12944-1:2017) Материалы лакокрасочные. Защита стальных конструкций от коррозии при помощи лакокрасочных систем. Часть 1. Общие положения
ГОСТ 34667.2-2020 (ISO 12944-2:2017) Материалы лакокрасочные. Защита стальных конструкций от коррозии при помощи лакокрасочных систем. Часть 2. Классификация условий окружающей среды
ГОСТ 34667.4-2020 (ISO 12944-4:2017) Материалы лакокрасочные. Защита стальных конструкций от коррозии при помощи лакокрасочных систем. Часть 4. Типы поверхностей и их подготовка
ГОСТ 34667.5-2021 (ISO 12944-5:2019) Материалы лакокрасочные. Защита стальных конструкций от коррозии при помощи лакокрасочных систем. Часть 5. Защитные лакокрасочные системы
ГОСТ 34667.9-2021 (ISO 12944-9:2018) Материалы лакокрасочные. Защита стальных конструкций от коррозии при помощи лакокрасочных систем. Часть 9. Защитные лакокрасочные системы для морских и аналогичных сооружений и лабораторные методы их испытаний
ГОСТ 34956 (ISO 6270-1:2017) Материалы лакокрасочные. Определение стойкости во влажной среде. Конденсация (одностороннее воздействие)
Примечание - При пользовании настоящим стандартом целесообразно проверить действие ссылочных стандартов и классификаторов на официальном интернет-сайте Межгосударственного совета по стандартизации, метрологии и сертификации (www.easc.by) или по указателям национальных стандартов, издаваемым в государствах, указанных в предисловии, или на официальных сайтах соответствующих национальных органов по стандартизации. Если на документ дана недатированная ссылка, то следует использовать документ, действующий на текущий момент, с учетом всех внесенных в него изменений. Если заменен ссылочный документ, на который дана датированная ссылка, то следует использовать указанную версию этого документа. Если после принятия настоящего стандарта в ссылочный документ, на который дана датированная ссылка, внесено изменение, затрагивающее положение, на которое дана ссылка, то это положение применяется без учета данного изменения. Если ссылочный документ отменен без замены, то положение, в котором дана ссылка на него, применяется в части, не затрагивающей эту ссылку.
В настоящем стандарте применен следующий термин с соответствующим определением:
3.1 ускоренное испытание (accelerated test): Процедура, разработанная для ускорения старения лакокрасочной системы, т.е. для снижения эффективности защиты от коррозии более быстрыми темпами, чем при естественном атмосферном старении.
Выбор лакокрасочной системы для конкретной ситуации должен базироваться на опыте эксплуатации подобных лакокрасочных систем в аналогичных условиях.
Долговечность лакокрасочной системы зависит от многих факторов, таких как окружающая среда, тип конструкции, подготовка поверхности, условия окрашивания и высыхания/отверждения.
Долговечность связана с химическими и физическими характеристиками лакокрасочной системы, например с типом пленкообразующего вещества и толщиной высохшего покрытия.
Влияние этих характеристик на долговечность лакокрасочной системы можно оценить с помощью ускоренных испытаний на стойкость к воздействию климатических факторов. Особенно важны влаго- и водостойкость, стойкость к соляному туману, которые свидетельствуют о достаточной адгезии в условиях повышенной влажности и достаточных барьерных свойствах покрытий.
Установленные в настоящем стандарте методы и продолжительность испытаний выбраны таким образом, чтобы с большой вероятностью гарантировать, что выбранные лакокрасочные системы действительно обладают характеристиками, необходимыми для обеспечения требующейся в данной ситуации долговечности лакокрасочного покрытия.
В то же время, результаты ускоренных испытаний необходимо использовать с осторожностью. Ускоренные испытания не всегда приводят к таким же результатам, как и испытания в условиях практической эксплуатации. На процесс разрушения лакокрасочного покрытия влияет множество факторов, и не всегда можно полностью имитировать их воздействие в лабораторных условиях. Достаточно сложно провести достоверную оценку лакокрасочных систем различных составов по результатам ускоренных лабораторных испытаний. Для получения достоверных результатов применения эффективных лакокрасочных систем рекомендуется проводить их испытания в условиях практической эксплуатации.
Дополнительные испытания лакокрасочной системы проводят в том случае, если требуется:
- больше информации об ее антикоррозионных свойствах;
- оценить ее химическую стойкость;
- оценить ее механическую прочность;
- оценить возможность ее использования в сочетании с катодной защитой.
Методы дополнительных испытаний устанавливаются заинтересованными сторонами.
5.1.1 Нелегированная (углеродистая), низколегированная сталь или конструкционная сталь
Образцами для испытаний являются стандартные пластины, изготовленные из такого же материала, как и конечное изделие. По согласованию сторон для изготовления образцов может быть использован другой материал. Размеры образцов должны быть не менее 150 x 75 мм. Толщина образцов зависит от типа испытания, но должна быть не менее 3 мм. По согласованию сторон в качестве образцов могут быть применены стальные пластины меньшей толщины, за исключением испытаний на определение адгезии методом отрыва.
Образцы должны пройти абразивную струйную обработку до минимальной степени очистки Sa  в соответствии с [1].
Шероховатость поверхности (профиль) должна соответствовать параметру "средний (G)" в соответствии с [2]. Шероховатость поверхности определяют с помощью прибора для измерения параметров шероховатости (например, профилометра) согласно [3]. Допускается проверять шероховатость поверхности по ГОСТ 2789 или ГОСТ 9.032.
Образцы должны быть ровными и не иметь искривлений. По всем остальным параметрам образцы должны соответствовать [4].
5.1.2 Сталь, оцинкованная горячим способом
Образцы для испытаний изготавливают из стали с покрытием, полученным методом горячего цинкования по ГОСТ 9.307. Размер и толщина пластин такая же, как и для нелегированной (углеродистой), низколегированной стали или конструкционной стали. Подготовку поверхности осуществляют методами, согласованными между заинтересованными сторонами. Описание возможных методов подготовки поверхности представлено в ГОСТ 34667.4 и ГОСТ 34667.5-2021 (приложение B). Толщина цинкового покрытия на поверхности должна быть указана в протоколе испытаний (см. ниже).
5.1.3 Сталь с термически напыленным металлом
Образцы для испытаний изготавливают из стали с термически напыленным металлом в соответствии с [5], если не указано иное. Размер и толщина пластин такая же, как и для нелегированной (углеродистой), низколегированной стали или конструкционной стали. Подготовку поверхности осуществляют методами, согласованными между заинтересованными сторонами. Описание возможных методов подготовки поверхности приведено в ГОСТ 34667.4 и ГОСТ 34667.5-2021 (приложение B). Дополнительная подготовка поверхности стали с термически напыленным металлом, как правило, не требуется. Толщина напыленного металлического покрытия на поверхности должна быть указана в протоколе испытаний (см. ниже).
Отбор проб лакокрасочных материалов производят по ГОСТ 9980.2.
5.3 Для проведения испытаний лакокрасочных материалов изготавливают по одной и той же технологии не менее трех образцов для каждого испытания, если иное не определено договоренностью сторон.
5.4 Лакокрасочную систему наносят на лицевую, обратную стороны и кромки пластины предпочтительно одним из методов распыления. Лакокрасочные материалы должны быть нанесены в соответствии с техническими рекомендациями их изготовителя. На обратную сторону пластины и ее кромки допускается нанесение другого лакокрасочного материала.
Каждый слой лакокрасочного материала должен быть одинаковым по толщине, не допускаются потеки, наплывы, проплешины, поры, морщины, оспины, включения твердых частиц и вздутия. Блеск покрытия должен быть одинаковым. Толщину покрытия на шероховатых поверхностях определяют в соответствии с [6], на поверхностях, оцинкованных горячим способом, - по ГОСТ 31993, если иное не определено договоренностью заинтересованных сторон.
Максимальная толщина каждого слоя на образце должна быть:
- не более 1,5-кратной номинальной толщины высушенного лакокрасочного покрытия (NDFT), если NDFT <= 60 мкм;
- не более 1,25-кратной номинальной толщины высушенного лакокрасочного покрытия (NDFT), если NDFT > 60 мкм, если иное не оговорено между заинтересованными сторонами.
При отсутствии особых договоренностей окрашенные образцы выдерживают перед испытаниями в течение 2 нед при стандартных условиях при температуре (23 +/- 2) °C и относительной влажности (50 +/- 5)% по ГОСТ 29317.
В приложении A определена процедура нанесения линии надреза покрытия для испытаний в соответствии с [7] и для ускоренных испытаний по ГОСТ 34667.9.
Методика проведения ускоренных испытаний приведена в приложении B.
5.5 В качестве контрольной при проведении испытаний рекомендуется использовать лакокрасочную систему, которая в течение многих лет эффективно эксплуатируется и характеристики которой широко известны. Эта контрольная лакокрасочная система должна быть близка к испытуемой по химической природе примененных лакокрасочных материалов и толщине слоев. Примеры лакокрасочных систем приведены в ГОСТ 34667.5.
5.6 Методы испытаний и их продолжительность должны соответствовать методам, приведенным в таблице 1 и таблице 2. По согласованию сторон методы испытаний могут быть дополнены (см. также 4.2).
Испытания в соответствии с таблицей 1 должны проводиться на отдельных сериях образцов.
Таблица 1
на нелегированную (углеродистую), низколегированную сталь
или конструкционную сталь, сталь, оцинкованную
горячим способом, и сталь с термически напыленным металлом
для категорий коррозионной активности C2 - C5
Категория коррозионной активности по ГОСТ 34667.2 | Долговечность по ГОСТ 34667.1 | Режим испытания 1 | Режим испытания 2 | |
ГОСТ 34956 (конденсация влаги), ч | Нормативный документ [7] или ГОСТ 9.401 (метод Б) (нейтральный соляной туман), ч | Приложение B (ускоренные циклические испытания), ч | ||
C2 | Низкая | 48 | - | - |
Средняя | 48 | - | - | |
Высокая | 120 | - | - | |
Очень высокая | 240 | 480 | - | |
C3 | Низкая | 48 | 120 | - |
Средняя | 120 | 240 | - | |
Высокая | 240 | 480 | - | |
Очень высокая | 480 | 720 | - | |
C4 | Низкая | 120 | 240 | - |
Средняя | 240 | 480 | - | |
Высокая | 480 | 720 | - | |
Очень высокая | 720 | 1440 | 1680 | |
C5 | Низкая | 240 | 480 | - |
Средняя | 480 | 720 | - | |
Высокая | 720 | 1440 | 1680 | |
Очень высокая | - | - | 2688 | |
Для испытаний, допускающих применение обоих режимов, может быть выбран любой из этих режимов.
Таблица 2
на нелегированную (углеродистую), низколегированную сталь
или конструкционную сталь, сталь, оцинкованную
горячим способом, и сталь с термически напыленным металлом
для категорий коррозионной активности воды
и грунта (Im1 - Im3)
Категория коррозионной активности воды и грунта | Долговечность по ГОСТ 34667.1 | ГОСТ 9.403 (метод А) (погружение в воду) <*>, ч | ГОСТ 34956 (конденсация влаги) <**>, ч | |
Im1 | Высокая | 3000 | 1440 | - |
Очень высокая | 4000 | 2160 | - | |
Im2 | Высокая | 3000 | - | 1440 |
Очень высокая | 4000 | - | 2160 | |
Im3 | Высокая | 3000 | - | 1440 |
Очень высокая | 4000 | - | 2160 | |
<**> Для тех случаев, когда защищаемая конструкция частично или полностью находится под водой или в грунте. Примечание - Режим испытаний выбирают перед началом испытаний по согласованию между заинтересованными сторонами. | ||||
Не допускается прерывание циклов более чем на 72 ч, а общая продолжительность всех перерывов не должна превышать 10% от общего времени испытания. Общую продолжительность всех перерывов не считают частью истекшего времени испытаний.
Лакокрасочные системы, получившие положительные результаты при испытаниях в условиях коррозионной активности C5 с очень высокой долговечностью (vh), могут применять в условиях более низкой коррозионной активности и с меньшей долговечностью.
При испытаниях лакокрасочных систем на возможность их использования при погружении в воду или заглублении в грунт (см. таблицу 2) по ГОСТ 34667.2 применяют следующие образцы:
- для категории коррозионной активности Im1 при испытаниях по ГОСТ 9.403 метод А используют пластины без надреза, которые погружают в воду на 2/3 высоты;
- категорий коррозионной активности Im2 и Im3 вместо воды используют водный раствор хлорида натрия с массовой долей NaCl 5%. Пластины без надреза помещают в раствор на 2/3 высоты.
Если конструкция в условиях коррозионной активности Im3 должна эксплуатироваться под катодной защитой, рекомендуется дополнительно провести испытания покрытия на его стойкость к отслаиванию при катодной защите.
В случае частичного погружения образцов в испытательную среду оценку состояния покрытия на образцах проводят как на части образца, помещенной в среду, так и на части, контактирующей с газообразной средой (воздухом) над поверхностью жидкости.
Как минимум два из трех параллельно испытуемых образцов должны соответствовать требованиям, установленным в 6.2 и 6.3.
Таблица 3
до проведения ускоренных испытаний
Наименование показателя | Значение | Метод испытания | Примечание |
Адгезия методом решетчатого надреза, балл | От 0 до 2 | По ГОСТ 15140, ГОСТ 31149 | При толщине высушенного покрытия лакокрасочной системы <= 250 мкм (измеренное значение без корректировки, калибровка на гладкой поверхности) |
Адгезия методом отрыва, МПа | Не менее 2,5 для каждого измерения. Если усилие отрыва оказывается менее 5 МПа, то должно быть полное отсутствие адгезионного разрушения (0% по площади) между сталью (или металлизированным покрытием) и первым слоем лакокрасочной системы; если усилие отрыва оказывается 5 МПа и более, то характер отрыва не регламентируется | По ГОСТ 32299 | Силу отрыва прикладывают в направлении, перпендикулярном к плоскости окрашенной поверхности, и увеличивают с равномерной скоростью. Покрытие должно быть прорезано по окружности цилиндрической заготовки до стальной поверхности. На образце должны быть подготовлены не менее трех "грибков" для измерений |
Измерение адгезии методом отрыва должно быть повторено в случае обнаружения большой площади когезионного отрыва по клеевому соединению или по слою термически нанесенного металла.
Примечания
1 По согласованию сторон методы испытаний могут быть дополнены (см. также 4.2).
2 Для того чтобы избежать отклонений в результатах испытаний при определении адгезии методом отрыва, перед началом испытаний необходимо согласовать между заинтересованными сторонами тип адгезиметра и методику проведения испытаний.
6.3 Оценка состояния покрытия на образцах после ускоренных испытаний в течение установленного времени
Таблица 4
после проведения ускоренных испытаний
Наименование показателя | Значение | Метод испытания | Время, после которого проводят оценку состояния покрытия | Примечание |
Образование пузырей (вздутий), балл | П0 (S0) | По ГОСТ 9.407 | Непосредственно после проведения испытания | - |
Коррозия металла, балл | К0 (Ri 0) | По ГОСТ 9.407 | Непосредственно после проведения испытания | - |
Растрескивание, балл | Т0 (S0) | По ГОСТ 9.407 | Непосредственно после проведения испытания | - |
Отслаивание, балл | С0 (S0) | Непосредственно после проведения испытания | - | |
Распространение коррозии от надреза после испытаний на стойкость к воздействию нейтрального соляного тумана | Среднее значение коррозии от надреза не более 2,0 мм | По приложению A (A.2) | Максимально быстро, в пределах 8 ч после проведения испытания | Независимо от типа защитной системы учитывается коррозия только от надреза на стальной поверхности. Цинковое покрытие, нанесенное горячим способом, или покрытие термически напыленного металла рассматривают как часть защитной системы, а не как часть защищаемой поверхности. Оценка распространения коррозии от надреза должна быть выполнена согласно приложению A (A.2) с применением измерительного инструмента с точностью до 0,1 мм. Среднюю величину распространения коррозии необходимо указывать с точностью до 0,1 мм |
Распространение коррозии от надреза после ускоренных циклических испытаний | Среднее значение коррозии от надреза не более 3,0 мм | По приложению A (A.2) | Максимально быстро, в пределах 8 ч после проведения испытания | Независимо от типа защитной системы учитывают коррозию только от надреза на стальной поверхности. Цинковое покрытие, нанесенное горячим способом, или покрытие термически напыленного металла рассматривают как часть защитной системы, а не как часть защищаемой поверхности. Оценка распространения коррозии от надреза должна быть выполнена согласно приложению A (A.2) с применением измерительного инструмента с точностью до 0,1 мм. Среднюю величину распространения коррозии необходимо указывать с точностью до 0,1 мм |
Адгезия методом решетчатого надреза, балл | 0 - 2 | По ГОСТ 15140, ГОСТ 31149 | После выдержки в течение 7 сут в стандартных условиях по ГОСТ 29317 | Только если толщина высушенного покрытия <= 250 мкм (измеренное значение без корректировки, калибровка на гладкой поверхности) |
Адгезия методом отрыва, МПа | Не менее 2,5 для каждого измерения. Если усилие отрыва оказывается менее 5 МПа, то должно быть полное отсутствие адгезионного разрушения (0% по площади) между сталью (или металлизированным покрытием) и первым слоем лакокрасочной системы. Если усилие отрыва 5 МПа и более, то характер отрыва не регламентируется | По ГОСТ 32299 | После выдержки в течение 7 сут в стандартных условиях по ГОСТ 29317 | Силу отрыва прикладывают в направлении, перпендикулярном к плоскости окрашенной поверхности, и увеличивают с равномерной скоростью. Покрытие должно быть прорезано по окружности цилиндрической заготовки до стальной поверхности. На образце должны быть подготовлены не менее 3 "грибков" для измерений |
При испытаниях не учитывают любые разрушения на расстоянии 1 см от края пластины.
Повторные определения адгезии методом отрыва проводят при условии обнаружения большой площади когезионного отрыва по клеевому соединению.
Примечание - По согласованию сторон методы испытаний могут быть дополнены (см. также 4.2).
Протокол испытаний должен содержать следующие сведения:
a) ссылку на настоящий стандарт;
b) наименование и адрес испытательной лаборатории;
c) дату проведения каждого испытания;
d) описание окрашиваемой поверхности и подготовки поверхности перед окрашиванием;
e) сведения, необходимые для идентификации защитной лакокрасочной системы (изготовитель, наименование лакокрасочных материалов или их марки, номера партий, количество и номера слоев, толщина высушенного покрытия для каждого слоя);
f) сведения, необходимые для идентификации контрольной лакокрасочной системы;
g) продолжительность и условия высыхания/отверждения и кондиционирования;
h) классификацию лакокрасочной системы согласно полученным результатам испытаний (категория коррозионной активности и диапазон долговечности);
i) проведенные испытания и продолжительность каждого испытания;
j) результаты испытаний для каждого(й) образца (пластины);
k) фотоснимки, главным образом линии надреза на пластине (до и после ускоренных испытаний), фотоснимки разрушений после испытаний на отрыв [на испытуемых образцах (пластинах) и на поверхностях "грибков"];
l) толщину слоя цинка, если применялись пластины из стали, оцинкованные горячим способом;
m) толщину слоя термически напыленного металла;
n) любое отклонение от установленных методов испытания.
В протоколе испытания указывают, что испытательное оборудование и методики проведения испытаний соответствуют требованиям международных стандартов.
Протокол испытаний должен быть подписан сотрудником, выполнявшим испытания, и руководителем лаборатории или полномочным представителем лаборатории.
Пример формы протокола приведен в ГОСТ 34667.9-2021 (приложение D).
(обязательное)
ТРЕБОВАНИЯМ НОРМАТИВНОГО ДОКУМЕНТА [7] ИЛИ ГОСТ 9.401
(МЕТОД Б) И УСКОРЕННЫХ ИСПЫТАНИЙ НА СООТВЕТСТВИЕ
ТРЕБОВАНИЯМ ГОСТ 34667.9
A.1 Выполнение линии надреза
Линия надреза (см. рисунки A.1, A.2) на покрытии должна быть выполнена на каждом образце в группе, подвергаемой испытаниям, где надрез покрытия требуется. Надрез покрытия производят для обеспечения полного воздействия на все элементы системы покрытия, участвующие в испытаниях. Надрез может быть выполнен механическим способом (таким инструментом, как сверлильный станок с кобальтовой фрезой). Длина надреза должна быть не менее 50 мм, ширина - (2,0 +/- 0,2) мм. Надрез должен быть расположен не ближе чем на 12,5 мм от каждого длинного края и не ближе чем на 25 мм от одного из коротких краев образца. Надрез должен быть сделан на всю толщину покрытия, до поверхности нелегированной (углеродистой), низколегированной стали или конструкционной стали образца.
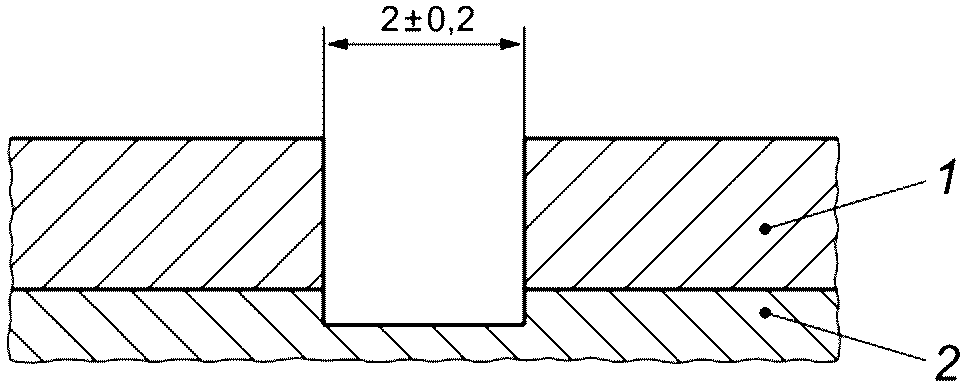
1 - покрытие; 2 - стальная поверхность
Рисунок A.1 - Сечение линии надреза
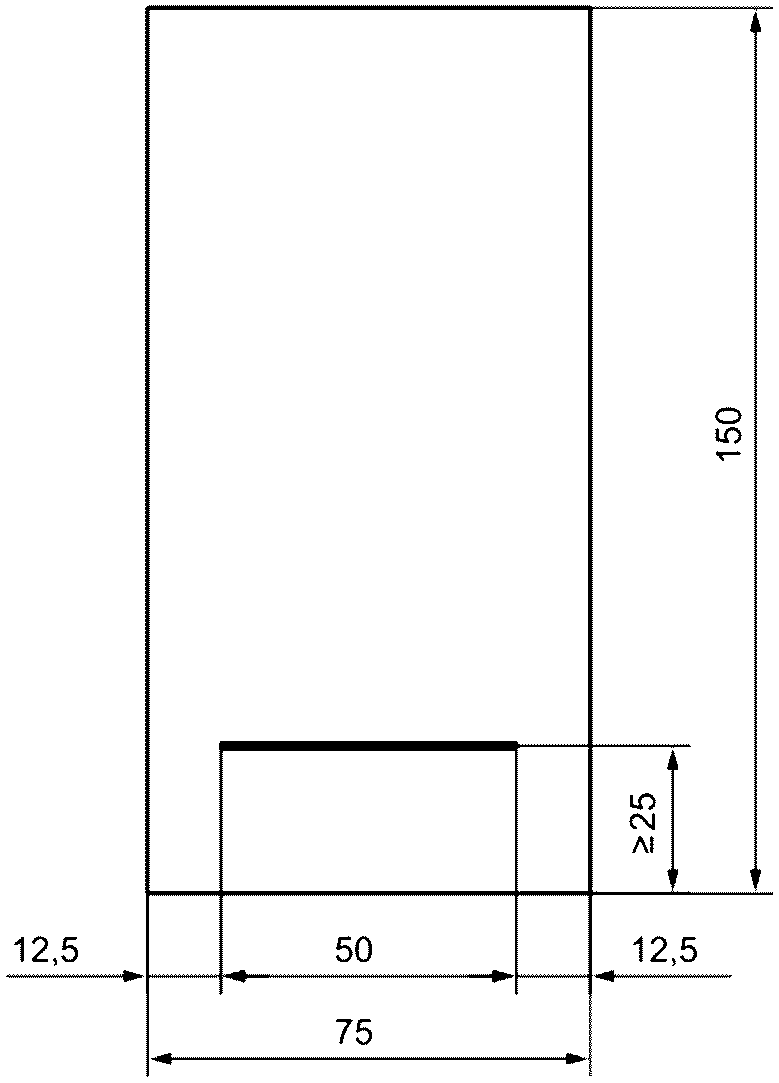
демонстрирующий(ей) расположение линии надреза
В случае использования пластин с термически напыленным металлом или пластин, оцинкованных горячим способом, линия надреза должна прорезать лакокрасочное покрытие и слой металла и доходить до стальной поверхности. При этом глубина проникновения надреза в нелегированную (углеродистую), низколегированную сталь или конструкционную сталь должна быть минимальной.
Образец должен быть расположен в камере таким образом, чтобы линия надреза находилась в горизонтальном положении.
Примечание - Метод испытаний выбирают перед началом испытаний по согласованию между заинтересованными сторонами.
После удаления отслоившегося покрытия любым наиболее соответствующим способом или способом, приведенным в ГОСТ 9.401-2018 (подпункт 6.2.4), измеряют ширину участка стали, пораженной коррозией (зона коррозии), по девяти точкам (средняя точка линии надреза и четыре других точки на расстоянии 5 мм друг от друга с каждой стороны от средней точки).
Распространение коррозии от надреза C, мм, вычисляют по формуле
 , (A.1)
где W1 - средняя суммарная ширина зоны коррозии, мм;
W - ширина первоначального надреза, мм.
Результат расчета среднеарифметического значения распространения коррозии от надреза определяют с точностью до 0,1 мм.
(обязательное)
К ВОЗДЕЙСТВИЮ КЛИМАТИЧЕСКИХ ФАКТОРОВ
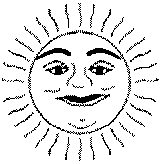
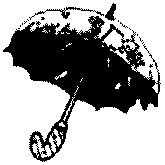
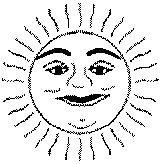
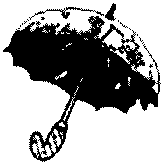
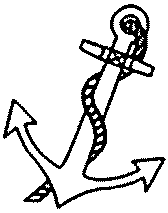
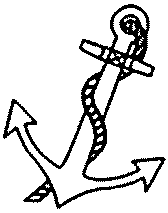
Ускоренные циклические испытания продолжаются в течение 1 нед (168 ч) и включают следующее:
a) 72 ч воздействия ультрафиолетового облучения и конденсации влаги в соответствии с [9], включающего чередование нижеприведенных условий:
- 4 ч воздействия ламп ультрафиолетового излучения UVA-340 при температуре (60 +/- 3) °C;
- 4 ч воздействия влаги при температуре (50 +/- 3) °C;
b) 72 ч воздействия нейтрального соляного тумана в соответствии с [7] или ГОСТ 9.401 (метод Б);
c) 24 ч воздействия температуры минус (20 +/- 2) °C (см. таблицу B.1).
Таблица B.1
1 сут | 2 сут | 3 сут | 4 сут | 5 сут | 6 сут | 7 сут | ||
Чередование воздействия ламп UVA-340 и воздействия влаги по нормативному документу [9] | Воздействие нейтрального соляного тумана по [7] или ГОСТ 9.401 (метод Б) | Воздействие температуры минус (20 +/- 2) °C | ||||||
 |  |  |  |  |  |  |  |  |
Воздействие ультрафиолетового облучения/конденсации влаги начинают с ультрафиолетового облучения и заканчивают воздействием влаги.
Между периодами воздействия соляного тумана и пониженной температуры испытуемые образцы (пластины) промывают деионизированной водой, но не сушат.
Перед воздействием пониженной температуры испытуемые образцы выдерживают в камере в течение 30 мин для достижения необходимой температуры минус (20 +/- 2) °C. Ускоренные испытания проводят в течение времени, указанного в таблице 1.
Примечание - При проведении испытаний на воздействие нейтрального соляного тумана режим испытаний выбирают перед началом испытаний по согласованию между заинтересованными сторонами.
(справочное)
ПРИМЕНЕННОГО МЕЖДУНАРОДНОГО СТАНДАРТА
В основной части стандарта некоторые термины приведены в иной редакции в связи с наличием стандартизованных терминов, используемых в межгосударственной стандартизации.
3.1 искусственное старение (artificial ageing): Процедура, предназначенная для ускорения старения лакокрасочной системы, т.е. для снижения эффективности защиты от коррозии, более быстрого, чем при естественном атмосферном старении.
(справочное)
СТАНДАРТОВ МЕЖДУНАРОДНЫМ СТАНДАРТАМ, ИСПОЛЬЗОВАННЫМ
В КАЧЕСТВЕ ССЫЛОЧНЫХ В ПРИМЕНЕННОМ МЕЖДУНАРОДНОМ СТАНДАРТЕ
Таблица ДБ.1
Обозначение ссылочного межгосударственного стандарта | Степень соответствия | Обозначение и наименование ссылочного международного стандарта |
(ISO 12944-1:2017) | MOD | ISO 12944-1:2017 "Материалы лакокрасочные. Защита стальных конструкций от коррозии при помощи лакокрасочных систем. Часть 1. Общее введение" |
(ISO 12944-2:2017) | MOD | ISO 12944-2:2017 "Материалы лакокрасочные. Защита стальных конструкций от коррозии при помощи лакокрасочных систем. Часть 2. Классификация условий окружающей среды" |
(ISO 12944-4:2017) | MOD | ISO 12944-4:2017 "Материалы лакокрасочные. Защита стальных конструкций от коррозии при помощи лакокрасочных систем. Часть 4. Типы поверхностей и подготовка поверхности" |
(ISO 12944-5:2019) | MOD | ISO 12944-5:2019 "Материалы лакокрасочные. Защита стальных конструкций от коррозии при помощи лакокрасочных систем. Часть 5. Защитные лакокрасочные системы" |
(ISO 12944-9:2018) | MOD | ISO 12944-9:2018 "Материалы лакокрасочные. Защита стальных конструкций от коррозии при помощи лакокрасочных систем. Часть 9. Защитные лакокрасочные системы и лабораторные методы проверки рабочих характеристик морских и аналогичных сооружений" |
Примечание - В настоящей таблице использовано следующее условное обозначение степени соответствия стандартов: - MOD - модифицированные стандарты. | ||
ISO 8501-1:2007 | Preparation of steel substrates before application of paints and related products - Visual assessment of surface cleanliness - Part 1: Rust grades and preparation grades of uncoated steel substrates and of steel substrates after overall removal of previous coatings (Подготовка стальной поверхности перед нанесением лакокрасочных материалов и относящихся к ним продуктов. Визуальная оценка чистоты поверхности. Часть 1. Степень окисления и степени подготовки непокрытой стальной поверхности и стальной поверхности после полного удаления прежних покрытий) <1> | |
ISO 8503-1:2012 | Preparation of steel substrates before application of paints and related products - Surface roughness characteristics of blast-cleaned steel substrates - Part 1: Specifications and definitions for ISO surface profile comparators for the assessment of abrasive blast-cleaned surfaces (Подготовка стальной поверхности перед нанесением лакокрасочных материалов и относящихся к ним продуктов. Испытания характеристики шероховатости стальной поверхности после струйной очистки. Часть 1. Компараторы ISO для сравнения профилей поверхности при их оценке после абразивно-струйной очистки. Технические условия и определения) | |
ISO 8503-2:2012 | Preparation of steel substrates before application of paints and related products - Surface roughness characteristics of blast-cleaned steel substrates - Part 2: Method for the grading of surface profile of abrasive blast-cleaned steel - Comparator procedure (Подготовка стальной поверхности перед нанесением лакокрасочных материалов и относящихся к ним продуктов. Испытания характеристики шероховатости стальной поверхности после струйной очистки. Часть 2. Метод классификации профиля поверхности стали, подвергнутой абразивно-струйной очистке. Методика с применением компаратора) | |
ISO 7384:2001 | Corrosion tests in artificial atmosphere. General requirements (Коррозионные испытания в искусственной атмосфере. Общие требования) <2> | |
ISO 2063 (все части) | Thermal spraying - Zinc, aluminium and their alloys (Напыление термическое. Цинк, алюминий и их сплавы) | |
ISO 19840:2012 | Paints and varnish - Corrosion protection of steel structures by protective paint systems - Measurement of, and acceptance criteria for, the thickness of dry films on rough surfaces (Материалы лакокрасочные. Защита от коррозии стальных конструкций с помощью лакокрасочных систем. Измерение толщины высушенных покрытий на шероховатых поверхностях и критерии приемки) | |
ISO 9227:2017 | Corrosion tests in artificial atmospheres - Salt spray tests (Коррозионные испытания в искусственной атмосфере. Испытания в соляном тумане) | |
ISO 16474-3:2013 | Paints and varnishes - Methods of exposure to laboratory light sources - Part 3: Fluorescent UV lamps (Материалы лакокрасочные. Методы воздействия лабораторных источников света. Часть 3. Флуоресцентные ультрафиолетовые лампы) |
--------------------------------
ИС NORMPROD: примечание. В официальном тексте документа, видимо, допущена опечатка: имеется в виду ГОСТ Р ИСО 8501-1-2014, а не ГОСТ Р ISO 8501-1-2014. |
<1> В Российской Федерации действует ГОСТ Р ISO 8501-1-2014 "Подготовка стальной поверхности перед нанесением лакокрасочных материалов и относящихся к ним продуктов. Визуальная оценка чистоты поверхности. Часть 1. Степень окисления и степени подготовки непокрытой стальной поверхности и стальной поверхности после полного удаления прежних покрытий".
<2> В Российской Федерации действует ГОСТ Р 9.905-2007 (ИСО 7384:2001, ИСО 11845:1995) "Единая система защиты от коррозии и старения. Методы коррозионных испытаний. Общие требования".
УДК 667.613.2:006.354 | МКС 25.220 | MOD |
Ключевые слова: материалы лакокрасочные, защита стальных конструкций от коррозии, лабораторные методы испытаний | ||
Вернуться в "Каталог нормативных документов"
Источник информации: https://internet-law.ru/documents/prod/gost_gosudarstvennyj-standart/2/gost_47182.html
На правах рекламы:
|
© Антон Серго, 1998-2026.
|
Разработка сайта |
|