

Полное меню
- Актуальное
законодательство - Интернет
и право- - Рассылка ''Закон есть закон''
- - Форум сайта (архив)
- - Законодательство
- - Судебная практика (необычная)
- - Судебная практика (авторская)
- - Процедура UDRP и и решения WIPO
- - Книги серии ''Интернет и Право''
- - Книги в открытом доступе
- - Учебный курс ''Интернет и Право''
- - Учебный курс ''Доменные споры''
- - Литература по ''Интернет и Право''
- - Литература по интел. собственности
- - Научный уголок (работы гостей)
- - Авторские публикации
- Информационные
материалы - ЮРИДИЧЕСКИЕ
УСЛУГИ- - Перечень юридических услуг
- - Карта юридических услуг
- - Юридическая консультация
- - Доменные споры (RU), авторское право
- - Международный суд по доменам (COM)
- - Защита прав на маркетплейсе (WB, Ozon)
- - Защита прав в соцсетях (Vk, Ok, FB)
- - Купля-продажа домена, сайта, ПО
- - Досудебное урегулирование конфликта
- - Защита чести и деловой репутации
- - Отмена блокировки сайта/домена РКН
- - ФАС: товарные знаки, авторское право
- - Регистрация ПО/сайта (Роспатент)
- - Юридическая проверка домена
- - Нотариальное заверение сайтов
- - Способы и формы оплаты услуг
- - Мы в СМИ
- - О компании, клиенты
- - Наши дела и победы
- - Контакты и реквизиты
- Информация
о сайте -


ОписаниеИсточник публикации М.: Стандартинформ, 2015 Примечание к документу Документ утратил силу с 01.03.2021 в связи с изданием Приказа Росстандарта от 13.11.2020 N 1084-ст. Взамен введен в действие ГОСТ 809-2020. Отдельные положения данного документа включены в Перечень стандартов, в результате применения которых на добровольной основе обеспечивается соблюдение требований технического регламента Таможенного союза "О безопасности инфраструктуры железнодорожного транспорта", в Перечень стандартов, в результате применения которых на добровольной основе обеспечивается соблюдение требований технического регламента Таможенного союза "О безопасности высокоскоростного железнодорожного транспорта", в Перечень стандартов, содержащих правила и методы исследований (испытаний) измерений, в том числе правила отбора образцов, необходимые для применения и исполнения требований технического регламента Таможенного союза "О безопасности инфраструктуры железнодорожного транспорта" и осуществления оценки соответствия объектов технического регулирования, и в Перечень стандартов, содержащих правила и методы исследований (испытаний) измерений, в том числе правила отбора образцов, необходимые для применения и исполнения требований технического регламента Таможенного союза "О безопасности высокоскоростного железнодорожного транспорта" и осуществления оценки соответствия объектов технического регулирования (Решение Комиссии Таможенного союза от 15.07.2011 N 710). Текст данного документа приведен с учетом поправки, опубликованной в "ИУС", N 12, 2016. Документ введен в действие с 1 марта 2015 года. Взамен ГОСТ 809-71. Название документа "ГОСТ 809-2014. Межгосударственный стандарт. Шурупы путевые. Общие технические условия" (введен в действие Приказом Росстандарта от 30.10.2014 N 1468-ст) "ГОСТ 809-2014. Межгосударственный стандарт. Шурупы путевые. Общие технические условия"
|

Краткое наименование страны по МК (ИСО 3166) 004-97 | Код страны по МК (ИСО 3166) 004-97 | Сокращенное наименование национального органа по стандартизации |
Азербайджан | AZ | Азстандарт |
Армения | AM | Минэкономики Республики Армения |
Беларусь | BY | Госстандарт Республики Беларусь |
Грузия | GE | Грузстандарт |
Казахстан | KZ | Госстандарт Республики Казахстан |
Киргизия | KG | Кыргызстандарт |
Молдова | MD | Молдова-Стандарт |
Россия | RU | Росстандарт |
Таджикистан | TJ | Таджикстандарт |
Туркменистан | TM | Главгосслужба "Туркменстандартлары" |
Узбекистан | UZ | Узстандарт |
Украина | UA | Госпотребстандарт Украины |
4 Приказом Федерального агентства по техническому регулированию и метрологии от 30 октября 2014 г. N 1468-ст межгосударственный стандарт ГОСТ 809-2014 введен в действие в качестве национального стандарта Российской Федерации с 1 марта 2015 г.
5 ВЗАМЕН ГОСТ 809-71
Информация об изменениях к настоящему стандарту публикуется в ежегодном информационном указателе "Национальные стандарты", а текст изменений и поправок - в ежемесячном информационном указателе "Национальные стандарты". В случае пересмотра (замены) или отмены настоящего стандарта соответствующее уведомление будет опубликовано в ежемесячном информационном указателе "Национальные стандарты". Соответствующая информация, уведомление и тексты размещаются также в информационной системе общего пользования - на официальном сайте Федерального агентства по техническому регулированию и метрологии в сети Интернет.
Настоящий стандарт распространяется на путевые шурупы (далее - шурупы), применяемые для прикрепления металлических подкладок или рельсов к подрельсовым основаниям в рельсовых скреплениях.
Применение на добровольной основе раздела 2 обеспечивает соблюдение требований технического регламента Таможенного союза "О безопасности высокоскоростного железнодорожного транспорта" (Решение Комиссии Таможенного союза от 15.07.2011 N 710). |
Применение на добровольной основе раздела 2 обеспечивает соблюдение требований технического регламента Таможенного союза "О безопасности инфраструктуры железнодорожного транспорта" (Решение Комиссии Таможенного союза от 15.07.2011 N 710). |
В настоящем стандарте использованы ссылки на следующие межгосударственные стандарты:
ГОСТ 9.301-86 Единая система защиты от коррозии и старения. Покрытия металлические и неметаллические неорганические. Общие требования
ГОСТ 9.302-88 Единая система защиты от коррозии и старения. Покрытия металлические и неметаллические неорганические. Методы контроля
ГОСТ 15.309-98 Система разработки и постановки продукции на производство. Испытания и приемка выпускаемой продукции. Основные положения
ГОСТ 166-89 (ИСО 3599-76) Штангенциркули. Технические условия
ГОСТ 380-2005 Сталь углеродистая обыкновенного качества. Марки
ГОСТ 1050-88 Прокат сортовой, калиброванный, со специальной отделкой поверхности из углеродистой качественной конструкционной стали. Общие технические условия
ГОСТ 1435-99 Прутки, полосы и мотки из инструментальной нелегированной стали. Общие технические условия
ГОСТ 5950-2000 Прутки, полосы и мотки из инструментальной легированной стали. Общие технические условия
ГОСТ 10702-78 Прокат из качественной конструкционной углеродистой и легированной стали для холодного выдавливания и высадки. Технические условия
ГОСТ 15150-69 Машины, приборы и другие технические изделия. Исполнения для различных климатических районов. Категории, условия эксплуатации, хранения и транспортирования в части воздействия климатических факторов внешней среды
ГОСТ 18160-72 Изделия крепежные. Упаковка. Маркировка. Транспортирование и хранение
ГОСТ 18321-73 (СТ СЭВ 1934-79) Статистический контроль качества. Методы случайного отбора выборок штучной продукции
ГОСТ 21014-88 Прокат черных металлов. Термины и определения дефектов поверхности
ГОСТ 26653-90 Подготовка генеральных грузов к транспортированию. Общие требования
Примечание - При пользовании настоящим стандартом целесообразно проверить действие ссылочных стандартов в информационной системе общего пользования - на официальном сайте Федерального агентства по техническому регулированию и метрологии в сети Интернет или по ежегодному информационному указателю "Национальные стандарты", который опубликован по состоянию на 1 января текущего года, и по выпускам ежемесячного информационного указателя "Национальные стандарты" за текущий год. Если ссылочный стандарт заменен (изменен), то при пользовании настоящим стандартом следует руководствоваться заменяющим (измененным) стандартом. Если ссылочный стандарт отменен без замены, то положение, в котором дана ссылка на него, применяется в части, не затрагивающей эту ссылку.
В настоящем стандарте применены следующие термины с соответствующими определениями:
3.1 путевой шуруп: Металлический стержень с винтовой нарезкой и специальной головкой, применяемый для прикрепления металлических подкладок или рельсов к подрельсовым основаниям в промежуточных рельсовых скреплениях;
3.2 сбег резьбы: Участок в зоне перехода резьбы к гладкой части детали, на котором резьба имеет неполный профиль. [ГОСТ 11708-82, пункт 45] |
3.3 владелец инфраструктуры железнодорожного транспорта: Юридическое лицо или индивидуальный предприниматель, имеющие инфраструктуру железнодорожного транспорта общего пользования на праве собственности или ином праве и оказывающие услуги по ее использованию на основании договора;
Раздел 4 содержит правила и методы исследований (испытаний) измерений, в том числе правила отбора образцов, необходимые для применения и исполнения требований технического регламента Таможенного союза "О безопасности высокоскоростного железнодорожного транспорта" и осуществления оценки соответствия объектов технического регулирования (Решение Комиссии Таможенного союза от 15.07.2011 N 710). |
Раздел 4 содержит правила и методы исследований (испытаний) измерений, в том числе правила отбора образцов, необходимые для применения и исполнения требований технического регламента Таможенного союза "О безопасности инфраструктуры железнодорожного транспорта" и осуществления оценки соответствия объектов технического регулирования (Решение Комиссии Таможенного союза от 15.07.2011 N 710). |
4.1 Основные характеристики, требования к материалам
4.1.1 Шурупы изготавливают из стали марок Ст3 по ГОСТ 380, Ст20 по ГОСТ 1050, Ст10кп и Ст20кп по ГОСТ 10702.
4.1.2 Шурупы изготавливают без защитного покрытия. По требованию владельца инфраструктуры железнодорожного транспорта шурупы могут иметь цинково-хроматированное или цинково-пассивированное покрытие толщиной от 9 до 18 мкм. Требования к покрытию - по ГОСТ 9.301.
- трещины, расслоения и места перегрева;
- риски и раковины глубиной более 0,3 мм;
- притупление ребер квадратной головки, выводящее размеры диагонали квадрата за предельное значение;
- притупление ребер шестигранной головки к ее опорной поверхности и к торцу более 6 мм;
- скругление ребер головки, выводящие размеры шестигранника за наименьший диаметр описанной окружности;
- изогнутость стержня более 0,5 мм для шурупов;
- смещение оси головки относительно оси стержня более 1 мм;
- лунка на конце стержня для шурупов без заострения конца глубиной более 10 мм;
- швы от разъема матриц высотой более 0,5 мм и ступеньки более 0,3 мм от смещения матриц;
- заусенцы, забоины, вмятины и наплывы металла более 0,5 мм;
- рванины и выкрашивания ниток резьбы, если они по глубине выходят за предельные отклонения наружного диаметра резьбы и если общая протяженность рванин и выкрашиваний по длине превышает половину витка.
- наличие плены на поверхности головки, получающейся при заштамповке заусенцев, а также заусенцы в результате безоблойной штамповки величиной до 0,5 мм;
- уменьшение высоты профиля резьбы на двух витках от конца стержня или на двух витках от начала и конца резьбовой части стержня;
- недокат резьбы на конусной части стержня не более 5 мм;
- скругление верхнего торца головки для шурупов.
4.1.5 По требованию владельца инфраструктуры железнодорожного транспорта шурупы должны быть подвергнуты испытанию на изгиб в холодном состоянии и должны выдерживать загиб на угол 45° (внешний) без признаков надрывов и трещин.
4.1.6 Шурупы с шестигранной головкой должны быть подвергнуты испытанию на растяжение для определения разрушающей нагрузки. Минимальная разрушающая нагрузка - не менее 85000 Н. Разрыв должен происходить по стержню или резьбе. Не допускается разрушение шурупа в месте перехода от головки к стержню.
На торце головки каждого шурупа методом клеймения должна быть нанесена маркировка, содержащая товарный знак или условное обозначение предприятия-изготовителя.
Размеры знаков маркировки должны быть не менее: высота - 8,0 мм, толщина - 1,0 мм, выпуклость - 0,5 мм.
4.3 Упаковка
При транспортировании шурупов в таре маркировка и упаковка - по ГОСТ 18160.
5.1 Категории испытаний
5.1.1 Для контроля соответствия шурупов требованиям настоящего стандарта проводят:
- приемо-сдаточные испытания;
- типовые испытания.
5.1.2 Приемку шурупов проводит служба технического контроля предприятия-изготовителя. Приемку проводят по результатам приемо-сдаточных испытаний.
Приемо-сдаточные испытания проводят в соответствии с ГОСТ 15.309. Шурупы, принятые службой технического контроля предприятия-изготовителя, предъявляют для приемочного контроля представителю заказчика по требованию.
Результаты приемки шурупов хранят на предприятии-изготовителе не менее трех лет с момента их изготовления.
5.2.1 Приемо-сдаточные испытания шурупов проводят партиями. Партия должна состоять из шурупов одного исполнения, изготовленных из одной марки стали по одному технологическому процессу и предъявляемых к приемке по одному документу. Размер партии должен быть не более 20000 шт.
Для проверки качества шурупов методом случайного отбора "вслепую" по ГОСТ 18321 (подраздел 3.4) от партии отбирают:
- для проверки внешнего вида, качества поверхности, контроля размеров и маркировки шурупов (см. 4.1.3, 4.1.4, 4.2) - 0,1% от каждой партии, но не менее 10 шт.;
- для контроля защитного покрытия (см. 4.1.2) - 2 шт.;
5.2.2 Отгружаемые партии шурупов следует сопровождать паспортом качества, в котором указаны:
- наименование или товарный знак предприятия-изготовителя и его адрес;
- исполнение;
- номер и размер партии;
- марка стали;
- результаты приемки.
Допускается внесение в паспорт качества дополнительной информации, не противоречащей требованиям настоящего стандарта.
Паспорт качества должен быть подписан представителями службы технического контроля.
5.2.3 Показатели и порядок проведения приемо-сдаточных испытаний приведены в таблице 1.
Таблица 1
Показатели и порядок проведения приемо-сдаточных испытаний
Контролируемый параметр | Пункт, подпункт стандарта, содержащие требования, которые проверяют при приемо-сдаточных испытаниях | Метод контроля |
1 Качество поверхности | ||
2 Испытание на изгиб | ||
3 Испытание на растяжение | ||
4 Защитное покрытие | ||
5 Маркировка |
5.3 Типовые испытания
5.3.1 Типовые испытания проводят в случае изменения технологического процесса изготовления шурупов, а также в случае изменения применяемых материалов.
5.3.2 Порядок проведения типовых испытаний и оценка результатов - по ГОСТ 15.309 (Приложение А).
6.1 Внешний вид шурупов (наличие дефектов поверхности и дефектов изделия) (см. 4.1.3 и 4.1.4) проверяют визуально, без применения увеличительных приборов. Глубину дефектов на поверхности шурупов определяют с помощью штангенциркуля ШЦ-II по ГОСТ 166 с ценой деления 0,01 мм, 0,05 мм, применяя метод запиловки.
ИС NORMPROD: примечание. Текст дан в соответствии с официальным текстом документа. |
6.2 Кривизну (изогнутость стержня) шурупа (см. 4.1.3) проверяют с помощью предельного калибра, приведенного в приложении А.
6.3 Размер диагонали квадрата четырехгранной головки шурупа (см. 4.2) контролируют на расстоянии 5 мм от торца.
Размер под ключ и диаметр описанной окружности для шурупов с шестигранной головкой (см. 4.2) контролируют в средней (по высоте) части головки шурупа исполнения 4.
6.4 Испытание шурупов на изгиб (см. 4.1.5) проводят в тисках или в специальном приспособлении с закругленными губками, радиус которых должен быть равен диаметру стержня шурупа.
Шурупы изгибают в месте перехода полной резьбы к сбегу.
Примечание - Появляющееся при изгибе отслаивание незначительных плен не является браковочным признаком.
6.5 Контроль толщины слоя защитного покрытия осуществляют на головках шурупов. Метод проверки качества и толщины покрытия (см. 4.1.2) - по ГОСТ 9.302.
6.6 Для испытания на растяжение целых шурупов (см. 4.1.6) оба его конца фиксируют в зажимах разрывной машины и растягивают до наступления разрушения. Зажимы для проведения этого испытания должны быть установлены таким образом, чтобы нагрузка прикладывалась по оси стержня испытуемого образца.
6.7 Контроль нанесенной маркировки (см. 4.2) производят визуально, без применения увеличительных приборов.
6.8 Для целей обязательного подтверждения соответствия от партии, прошедшей приемо-сдаточные испытания, комплектуют методом случайного отбора "вслепую" по ГОСТ 18321 (подраздел 3.4) выборку:
ИС NORMPROD: примечание. В официальном тексте документа, видимо, допущена опечатка: имеются в виду пункты 4.1.3 - 4.1.4, а не пункты 5.1.3 - 5.1.4. |
- для проверки внешнего вида, качества поверхности, контроля размеров и маркировки шурупов (см. 4.2, 5.1.3 - 5.1.4, 5.2) - 0,1% каждой партии, но не менее 5 шт.;
ИС NORMPROD: примечание. В официальном тексте документа, видимо, допущена опечатка: имеется в виду пункт 4.1.2, а не пункт 5.1.2. |
- для контроля защитного покрытия (см. 5.1.2) - 1 шт.;
ИС NORMPROD: примечание. В официальном тексте документа, видимо, допущена опечатка: имеются в виду пункты 4.1.5 и 4.1.6, а не пункты 5.1.5 и 5.1.6. |
7.1 Транспортирование шурупов допускается осуществлять любым видом транспорта при соблюдении правил перевозки грузов, действующих на соответствующих видах транспорта, с учетом полного использования грузоподъемности и допустимого перегруза по ГОСТ 26653.
7.2 Условия хранения шурупов без защитного покрытия - 6 по ГОСТ 15150, шурупов с защитным покрытием - 8 по ГОСТ 15150.
Гарантийный срок эксплуатации не менее 100 млн тонн брутто пропущенного груза, но не более трех лет со дня укладки в путь.
(обязательное)
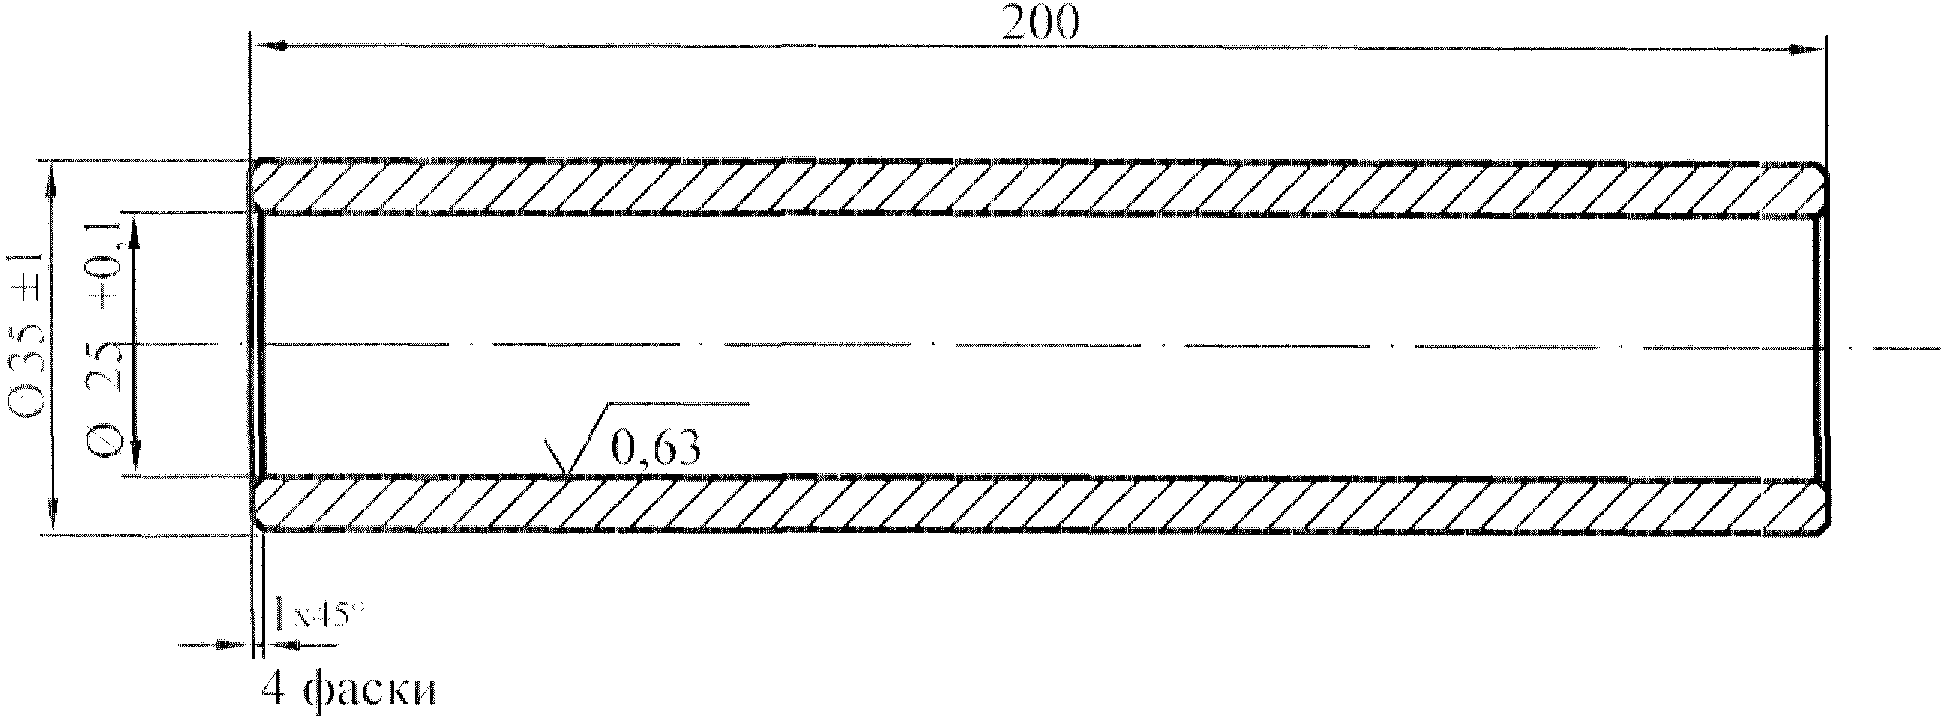
Примечание - Материал калибра: сталь марки ХВГ по ГОСТ 5950 или У10 по ГОСТ 1435. Твердость 58-62 HRC.
Рисунок А1 - Калибр для проверки кривизны шурупов
Вернуться в "Каталог нормативных документов"
Источник информации: https://internet-law.ru/documents/prod/gost_gosudarstvennyj-standart/20/gost_40405.html
На правах рекламы:
|
© Антон Серго, 1998-2026.
|
Разработка сайта |
|