

Полное меню
- Актуальное
законодательство - Интернет
и право- - Рассылка ''Закон есть закон''
- - Форум сайта (архив)
- - Законодательство
- - Судебная практика (необычная)
- - Судебная практика (авторская)
- - Процедура UDRP и и решения WIPO
- - Книги серии ''Интернет и Право''
- - Книги в открытом доступе
- - Учебный курс ''Интернет и Право''
- - Учебный курс ''Доменные споры''
- - Литература по ''Интернет и Право''
- - Литература по интел. собственности
- - Научный уголок (работы гостей)
- - Авторские публикации
- Информационные
материалы - ЮРИДИЧЕСКИЕ
УСЛУГИ- - Перечень юридических услуг
- - Карта юридических услуг
- - Юридическая консультация
- - Доменные споры (RU), авторское право
- - Международный суд по доменам (COM)
- - Защита прав на маркетплейсе (WB, Ozon)
- - Защита прав в соцсетях (Vk, Ok, FB)
- - Купля-продажа домена, сайта, ПО
- - Досудебное урегулирование конфликта
- - Защита чести и деловой репутации
- - Отмена блокировки сайта/домена РКН
- - ФАС: товарные знаки, авторское право
- - Регистрация ПО/сайта (Роспатент)
- - Юридическая проверка домена
- - Нотариальное заверение сайтов
- - Способы и формы оплаты услуг
- - Мы в СМИ
- - О компании, клиенты
- - Наши дела и победы
- - Контакты и реквизиты
- Информация
о сайте -


ОписаниеИсточник публикации В данном виде документ опубликован не был. Первоначальный текст документа опубликован в издании М.: Издательство стандартов, 1980. Информацию о публикации документов, создающих данную редакцию, см. в справке к этим документам. Примечание к документу Документ утратил силу с 1 апреля 2019 года в связи с изданием Приказа Росстандарта от 14.11.2018 N 996-ст. Взамен введен в действие ГОСТ 24244-2018. С 1 июля 2003 года до вступления в силу технических регламентов акты федеральных органов исполнительной власти в сфере технического регулирования носят рекомендательный характер и подлежат обязательному исполнению только в части, соответствующей целям, указанным в пункте 1 статьи 46 Федерального закона от 27.12.2002 N 184-ФЗ. Ограничение срока действия снято по Протоколу Межгосударственного Совета по стандартизации, метрологии и сертификации ("ИУС", N 2, 1993). Изменение N 1 введено в действие с 1 апреля 1987 года Постановлением Госстандарта СССР от 30.10.1986 N 3335. Название документа "ГОСТ 24244-80. Прокат тонколистовой холоднокатаный из низкоуглеродистой стали для эмалированной посуды. Технические условия" (утв. Постановлением Госстандарта СССР от 18.06.1980 N 2872) (ред. от 30.10.1986) "ГОСТ 24244-80. Прокат тонколистовой холоднокатаный из низкоуглеродистой стали для эмалированной посуды. Технические условия"
|

Список изменяющих документов Постановлением Госстандарта СССР от 30.10.1986 N 3335) |
ОКП 09 7300
Разработан Министерством черной металлургии СССР.
Исполнители: В.И. Довгопол, В.А. Рабовский, В.П. Захарова, Н.С. Смирнов, И.А. Соколов, З.И. Коршунова, В.А. Копиленко.
Внесен Министерством черной металлургии СССР. Член коллегии В.В. Лемпицкий.
Утвержден и введен в действие Постановлением Государственного комитета СССР по стандартам от 18 июня 1980 г. N 2872.
Постановлением Государственного комитета СССР по стандартам от 18 июня 1980 г. N 2872 срок действия установлен с 01.01.1982 до 01.01.1987.
Настоящий стандарт распространяется на тонколистовой холоднокатаный прокат из низкоуглеродистой стали толщиной от 0,5 до 2,5 мм, предназначенный для изготовления эмалированной посуды.
(в ред. Изменения N 1, введенного в действие Постановлением Госстандарта СССР от 30.10.1986 N 3335)
Показатели технического уровня, установленные настоящим стандартом, соответствуют требованиям высшей и первой категорий качества.
(абзац введен Изменением N 1, введенным в действие Постановлением Госстандарта СССР от 30.10.1986 N 3335)
1.1. Тонколистовой холоднокатаный прокат из низкоуглеродистой стали подразделяют:
(в ред. Изменения N 1, введенного в действие Постановлением Госстандарта СССР от 30.10.1986 N 3335)
по видам продукции:
листовой (в листах и рулонах),
ленту;
по способности к вытяжке на группы:
весьма глубокой вытяжки - ВГ,
глубокой вытяжки - Г,
нормальной вытяжки - Н.
ИС NORMPROD: примечание. Взамен ГОСТ 19904-74 Постановлением Госстандарта СССР от 28.03.1990 N 664 введен в действие с 1 января 1991 года ГОСТ 19904-90. |
1.2. По сортаменту прокат должен соответствовать требованиям ГОСТ 19904-74 и ГОСТ 19851-74.
Примеры условных обозначений
Лента из стали марки 08кп, нормальной точности прокатки, весьма глубокой вытяжки, II группы отделки поверхности, толщиной 0,6 мм, шириной 290 мм:
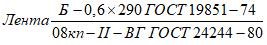 .
Лист из стали марки 08кп, повышенной точности прокатки, глубокой вытяжки, II группы отделки поверхности, толщиной 0,5 мм, шириной 500 мм, длиной 1000 мм:
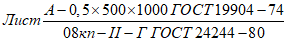 .
2.1. Прокат изготовляют в соответствии с требованиями настоящего стандарта по технологическому регламенту, утвержденному в установленном порядке.
(в ред. Изменения N 1, введенного в действие Постановлением Госстандарта СССР от 30.10.1986 N 3335)
ИС NORMPROD: примечание. Взамен ГОСТ 9045-80 Постановлением Госстандарта РФ от 20.02.1996 N 67 с 1 января 1997 года введен в действие ГОСТ 9045-93. |
ИС NORMPROD: примечание. Взамен ГОСТ 1050-74 Постановлением Госстандарта СССР от 24.11.1988 N 3811 с 1 января 1991 года введен в действие ГОСТ 1050-88. |
2.2. Прокат изготовляют из кипящей стали марки 08кп с химическим составом по ГОСТ 9045-80 с массовой долей общего алюминия не более 0,01% или по ГОСТ 1050-74 с массовой долей углерода не более 0,1%, фосфора - не более 0,03% и общего алюминия - не более 0,01%.
2.3. Легирование и химическое закупоривание стали алюминием не допускается.
2.4. По согласованию изготовителя с потребителем допускается изготовление проката первой категории качества из качественной стали марки 10кп по ГОСТ 1050-74 или стали обыкновенного качества марки Ст1кп по ГОСТ 380-71 с массовой долей углерода не более 0,10%, кремния - не более 0,03%, серы - не более 0,04%, алюминия общего - не более 0,01%.
(в ред. Изменения N 1, введенного в действие Постановлением Госстандарта СССР от 30.10.1986 N 3335)
2.5. Прокат изготовляют термически обработанным.
2.6. Прокат подвергают дрессировке.
2.7. Листы обрезают со всех сторон. Листы и ленту, прокатанные на станах непрерывной прокатки, изготовляют с обрезной и необрезной кромками.
2.8. На катаной кромке проката первой категории качества допускаются надрывы глубиной, не превышающей половины предельного отклонения по ширине листа или ленты и не выводящие их за номинальный размер по ширине.
(в ред. Изменения N 1, введенного в действие Постановлением Госстандарта СССР от 30.10.1986 N 3335)
2.9. Прокат в рулонах не должен иметь кромок, загнутых под углом 90° и более, а также скрученных и смятых концов. Не допускаются распущенные и смятые рулоны.
ИС NORMPROD: примечание. Взамен ГОСТ 9045-80 Постановлением Госстандарта РФ от 20.02.1996 N 67 с 1 января 1997 года введен в действие ГОСТ 9045-93. |
ИС NORMPROD: примечание. С 1 января 2000 года Постановлением Госстандарта РФ от 04.04.1999 N 113 введен в действие ГОСТ 16523-97. |
2.10. По качеству поверхности прокат должен соответствовать требованиям II группы отделки по ГОСТ 9045-80 или ГОСТ 16523-70. По согласованию потребителя с изготовителем допускается прокат первой категории качества, отвечающий требованиям III группы отделки поверхности по ГОСТ 16523-70 или по ГОСТ 9045-80.
(в ред. Изменения N 1, введенного в действие Постановлением Госстандарта СССР от 30.10.1986 N 3335)
Поверхность проката должна быть шероховатой, без плен, пузырей - вздутий, трещин, остатков окалины или вкатанной окалины, вкатанных металлических частиц, раскатанных загрязнений и порезов.
Расслоения проката не допускаются.
2.11. Поверхность проката должна быть покрыта равномерным слоем 30 - 36%-ной водной эмульсии.
Эмульсия должна наноситься на натянутую при дрессировке полосу. После нанесения эмульсии промасливание проката минеральными маслами не допускается.
По требованию потребителя прокат изготовляют без нанесения эмульсии с покрытием поверхности тонким равномерным слоем минеральных масел или без промасливания. На поверхности непромасленного проката допускаются следы минеральных масел.
(п. 2.11 в ред. Изменения N 1, введенного в действие Постановлением Госстандарта СССР от 30.10.1986 N 3335)
2.12. Зерно феррита должно быть равноосным. Величина зерна феррита проката весьма глубокой и глубокой вытяжки должна соответствовать 6, 7, 8 и 9 номерам.
Допускается неравномерность зерна проката весьма глубокой вытяжки в пределах двух смежных номеров, проката глубокой вытяжки - в пределах трех смежных номеров. Содержание структурно-свободного цементита должно быть не выше третьего балла.
2.13. Механические свойства проката должны соответствовать нормам, указанным в табл. 1.
Таблица 1
???????????????????????????????????????????????????????????????????????????
Груп-?Кате- ? Временное ? Предел текучести ?сигма / ? Относительное
па ?гория ?сопротивление ? сигма , Н/мм2 ? т ? удлинение, %,
вы- ?каче- ? сигма , Н/мм2? т ?сигма , ? не менее, при
тяжки?ства ? в ? (кгс/мм2), ? в ? толщине листа, мм
? ? (кгс/мм2) ? не более, при ?не более???????????????????
? ? ? толщине листа, мм ? ? дельта
? ? ? ? ?
? ? ????????????????????? ???????????????????
? ? ? до 1,5 ?св. 1,5 ? ? До 2 ? Св. 2
???????????????????????????????????????????????????????????????????????????
ВГ ?Первая?255 - 362 ?- ?- ?- ?28 ?30
? ?(26 - 37) ? ? ? ? ?
?Высшая?270 - 368 ?250 (25,5)?235 (24)?0,7 ?30 ?32
? ?(27,5 - 37,5) ? ? ? ? ?
Г ?Первая?265 - 382 ?- ?- ?- ?26 ?29
? ?(27 - 39) ? ? ? ? ?
Н ?Первая?265 - 382 ?- ?- ?- ?25 ?28
? ?(27 - 39) ? ? ? ? ?
(в ред. Изменения N 1, введенного в действие Постановлением Госстандарта СССР от 30.10.1986 N 3335)
Примечание. При толщине проката до 0,7 мм включительно допускается значение предела текучести до 270 МПа (27,5 кгс/мм2).
2.14. По требованию потребителя прокат первой категории качества поставляется с нормируемым пределом текучести и повышенным относительным удлинением. Нормы устанавливаются по согласованию потребителя с изготовителем.
2.15. Глубина лунки при испытании на выдавливание должна соответствовать нормам, указанным в табл. 2.
мм
??????????????????????????????????????????????????????????????????
Толщина ? Глубина сферической лунки для проката вытяжки,
проката ? не менее
?????????????????????????????????????????????????????
? ВГ ? Г ? Н
?????????????????????????????????????????????????????
? первая ? высшая ?первая категория качества
? категория ? категория ?
? качества ? качества ?
??????????????????????????????????????????????????????????????????
0,5 ?9,0 ?9,5 ?8,4 ?8,0
0,6 ?9,4 ?9,7 ?8,9 ?8,5
0,7 ?9,7 ?10,0 ?9,2 ?8,9
0,8 ?10,0 ?10,2 ?9,5 ?9,3
0,9 ?10,3 ?10,3 ?9,9 ?9,6
1,0 ?10,5 ?10,5 ?10,1 ?9,9
1,1 ?10,8 ?10,8 ?10,4 ?10,2
1,2 ?11,0 ?11,0 ?10,6 ?10,4
1,3 ?11,2 ?11,2 ?10,8 ?10,6
1,4 ?11,3 ?11,3 ?11,0 ?10,8
1,5 ?11,5 ?11,5 ?11,2 ?11,0
1,6 ?11,6 ?11,6 ?11,4 ?11,2
1,7 ?11,8 ?11,8 ?11,6 ?11,4
1,8 ?11,9 ?11,9 ?11,7 ?11,5
1,9 ?12,0 ?12,0 ?11,8 ?11,7
2,0 ?12,1 ?12,1 ?11,9 ?11,8
2.16. Для проката промежуточных толщин нормы глубины сферической лунки берутся по ближайшей меньшей толщине, указанной в табл. 2.
2.17. Величина относительного удлинения и глубина сферической лунки гарантируется изготовителем в течение 10 сут с момента отгрузки.
2.18. Прокат глубокой и нормальной вытяжек должен выдерживать испытание на изгиб на 180° в холодном состоянии без прокладки. В месте изгиба не должно быть надрывов, трещин, расслоений.
2.19. Отколы эмалевого покрытия при испытании проката на склонность к образованию дефекта "рыбья чешуя" должны отсутствовать на трех и более образцах из пяти отобранных от проката первой категории качества и полностью отсутствовать на образцах из проката высшей категории качества.
2.20. Требования п. 2.19 факультативны до 1 января 1986 г.
3.1. Прокат принимают партиями. Партия должна состоять из стали одной плавки, одной садки в печь или одного режима термической обработки для печей непрерывного действия, одной группы вытяжки, одной толщины и оформлена одним документом о качестве.
3.2. Для проверки качества проката от каждой партии отбирают два листа или один рулон.
3.3. Отсутствие склонности проката к образованию дефекта "рыбья чешуя" обеспечивается технологией изготовления и проверяется: изготовителем - при смене технологии, потребителем - при входном контроле не реже одного раза в месяц.
(п. 3.3 в ред. Изменения N 1, введенного в действие Постановлением Госстандарта СССР от 30.10.1986 N 3335)
ИС NORMPROD: примечание. Взамен ГОСТ 7566-81 Постановлением Госстандарта РФ от 21.05.1997 N 185 с 1 января 1998 года введен в действие ГОСТ 7566-94. |
3.4. При получении неудовлетворительных результатов испытаний хотя бы по одному из показателей повторные испытания проводят по ГОСТ 7566-81.
(в ред. Изменения N 1, введенного в действие Постановлением Госстандарта СССР от 30.10.1986 N 3335)
4.1. Отбор проб для химического анализа - по ГОСТ 7565-81.
(в ред. Изменения N 1, введенного в действие Постановлением Госстандарта СССР от 30.10.1986 N 3335)
4.2. Химический анализ стали проводят по ГОСТ 22536.0-77 - ГОСТ 22536.10-77 или другими методами, обеспечивающими требуемую точность.
4.3. Качество поверхности проката проверяют внешним осмотром без применения увеличительных приборов.
4.4. В случае разногласий по оценке шероховатости поверхности Rа определяют по ГОСТ 2789-73. Нормы шероховатости устанавливают по согласованию потребителя с изготовителем.
ИС NORMPROD: примечание. Взамен ГОСТ 19904-74 Постановлением Госстандарта СССР от 28.03.1990 N 664 введен в действие с 1 января 1991 года ГОСТ 19904-90. |
4.5. Проверку размеров и плоскостности проката проводят по ГОСТ 19904-74.
ИС NORMPROD: примечание. Взамен ГОСТ 7564-73 Постановлением Госстандарта РФ от 13.04.1998 N 118 с 1 июля 1999 года введен в действие ГОСТ 7564-97. |
4.6. Для проверки механических и технологических свойств проката от каждого отобранного листа или рулона вырезают один образец. Место вырезки образца определяют в соответствии с ГОСТ 7564-73.
4.7. Испытания проводят:
на растяжение - по ГОСТ 11701-84 на образцах с шириной 20 мм и расчетной длиной 80 мм;
(в ред. Изменения N 1, введенного в действие Постановлением Госстандарта СССР от 30.10.1986 N 3335)
на величину зерна - по ГОСТ 5639-82;
(в ред. Изменения N 1, введенного в действие Постановлением Госстандарта СССР от 30.10.1986 N 3335)
на наличие структурно-свободного цементита - по ГОСТ 5640-68 (шкала 1);
ИС NORMPROD: примечание. Взамен ГОСТ 14019-80 Постановлением Госстандарта РФ от 20.01.2004 N 23-ст с 9 января 2004 года введен в действие ГОСТ 14019-2003. |
на изгиб - по ГОСТ 14019-80.
(в ред. Изменения N 1, введенного в действие Постановлением Госстандарта СССР от 30.10.1986 N 3335)
4.8. Испытание проката на выдавливание проводят по ГОСТ 10510-80. Каждый образец испытывают в трех местах, соответствующих середине и краям по ширине проката (не ближе 40 мм от кромки).
(в ред. Изменения N 1, введенного в действие Постановлением Госстандарта СССР от 30.10.1986 N 3335)
Допускается проводить испытание на приборе Эриксена образцов шириной 80 - 90 мм.
(в ред. Изменения N 1, введенного в действие Постановлением Госстандарта СССР от 30.10.1986 N 3335)
4.9. Исключен с 1 апреля 1987 года. - Изменение N 1, введенное в действие Постановлением Госстандарта СССР от 30.10.1986 N 3335.
4.10. По согласованию потребителя с изготовителем для оценки качества проката могут быть применены статистические и неразрушающие методы контроля, согласованные в установленном порядке.
4.11. Испытание проката на склонность к образованию дефекта "рыбья чешуя" проводят по методике, указанной в обязательном Приложении 1.
(в ред. Изменения N 1, введенного в действие Постановлением Госстандарта СССР от 30.10.1986 N 3335)
(раздел 5 в ред. Изменения N 1, введенного в действие
Постановлением Госстандарта СССР от 30.10.1986 N 3335)
ИС NORMPROD: примечание. Взамен ГОСТ 7566-81 Постановлением Госстандарта РФ от 21.05.1997 N 185 с 1 января 1998 года введен в действие ГОСТ 7566-94. |
5.1. Маркировка, упаковка, транспортирование и хранение - по ГОСТ 7566-81 с дополнениями.
5.2. Маркировка должна дополнительно содержать обозначение: "эмаль".
5.3. Транспортная маркировка грузовых мест - по ГОСТ 14192-77.
5.4. Прокат в листах упаковывают в пачки (короба) массой до 5 т, по согласованию с потребителем - до 10 т. Масса рулона не должна превышать 5 т. Масса грузового места проката в рулонах не должна превышать 10 т, в пачках (коробах) - 5 т, по согласованию с потребителем - 10 т.
ИС NORMPROD: примечание. Взамен ГОСТ 8828-75 Постановлением Госстандарта СССР от 27.12.1989 N 4178 с 1 января 1991 года введен в действие ГОСТ 8828-89. |
5.5. Стопы листов и рулоны обертывают упаковочной битумированной или дегтевой бумагой по ГОСТ 515-77 или двухслойной упаковочной бумагой марок Б-70, Б-80, В-70, В-80, Г-80 по ГОСТ 8828-75.
Обернутые стопы упаковывают в металлические короба, схема которых приведена в обязательном Приложении 2, или в пачки. Пачки формируют из нижнего и верхнего упаковочных листов, боковых и угловых швеллеров (изогнутых листов). Короба и пачки укладывают на деревянные брусья сечением не менее 80 х 80 мм и обвязывают стальными лентами. Продольные обвязки должны быть прикреплены к нижней части брусьев гвоздями или шурупами.
Обернутые бумагой рулоны упаковывают металлическим листом по наружной и внутренней поверхностям. Торцовые поверхности рулона закрывают крышками. Затем рулон обвязывают стальной лентой.
ИС NORMPROD: примечание. Взамен ГОСТ 7566-81 Постановлением Госстандарта РФ от 21.05.1997 N 185 с 1 января 1998 года введен в действие ГОСТ 7566-94. |
Количество обвязок на коробах, пачках и рулонах должно соответствовать установленным по ГОСТ 7566-81. Для обвязки применяют стальную ленту толщиной 0,7 - 1,5 мм и шириной 25 - 30 мм по ГОСТ 3560-73 или другой нормативно-технической документации.
5.6. Прокат транспортируют в открытых транспортных средствах транспортом всех видов в соответствии с правилами перевозки грузов, действующими на транспорте данного вида. При транспортировании железнодорожным транспортом размещение и крепление груза должно соответствовать условиям погрузки и крепления грузов, утвержденным Министерством путей сообщения.
5.7. Условия хранения проката - по ГОСТ 15150-69-3 (Ж3).
Обязательное
К ОБРАЗОВАНИЮ ДЕФЕКТА ЭМАЛЕВОГО ПОКРЫТИЯ
"РЫБЬЯ ЧЕШУЯ" ТРАВЛЕНИЕМ В СОЛЯНОЙ КИСЛОТЕ
(Приложение 1 в ред. Изменения N 1,
введенного в действие Постановлением
Госстандарта СССР от 30.10.1986 N 3335)
Для определения пригодности стали к эмалированию штампуют образцы, имеющие форму полого цилиндра диаметром 70 - 120 мм или вырезают пластины размером 50 х 60 мм, отступая 40 мм от кромки листа или рулона.
После термического обезжиривания при (700 +/- 10) °С в течение 3 мин, травления в 8%-ном растворе серной кислоты при (70 +/- 5) °С в течение 10 мин, промывки, нейтрализации в содовом растворе (5 г/л) и сушки при 100 - 120 °С, образцы подвергают эмалированию с одной стороны (наружной) грунтовой эмалью ЭСГ-21 с добавками песка, глины и буры из расчета: 100 г грунтовой эмали ЭСГ-21, 15 г песка, 6 г глины, 0,3 г буры и покровной эмалью ЭСП-117. Температура обжига грунтовой эмали 900 - 910 °С, покровной эмали 830 - 840 °С. Время обжига образцов толщиной 0,5 - 0,7 мм - 2 мин; 0,7 - 1,0 мм - 3 мин; более 1,0 мм - 4 мин.
Эмали должны соответствовать ГОСТ 24405-80.
Образцы должны быть покрыты одним слоем грунтовой эмали толщиной не более 0,18 мм и одним слоем покровной эмали. Общая толщина покрытия - 0,25 - 0,35 мм. Для испытания отбирают пять образцов без дефектов поверхности.
В эмалированные с одной стороны образцы, имеющие форму полого цилиндра, наливают раствор, а пластины погружают вертикально так, чтобы неэмалированные стороны не соприкасались, в сосуд с раствором соляной кислоты из расчета 1,2 - 1,5 мл/см2 неэмалированной поверхности.
Для испытания используют раствор соляной кислоты плотностью 1,061 г/см3. Температура раствора во время испытания должна быть в интервале 23 - 26 °С. Образцы в растворе выдерживают 20 мин, после чего кислоту выливают, образцы промывают в проточной воде, протирают до полного удаления влаги и помещают в эксикатор на 24 ч. или оставляют завернутыми в бумагу на 24 ч, После этого визуально определяют наличие отколов на эмалевом покрытии.
Обязательное
В МЕТАЛЛИЧЕСКИЕ КОРОБА
(Приложение 2 введено Изменением N 1,
введенным в действие Постановлением
Госстандарта СССР от 30.10.1986 N 3335)
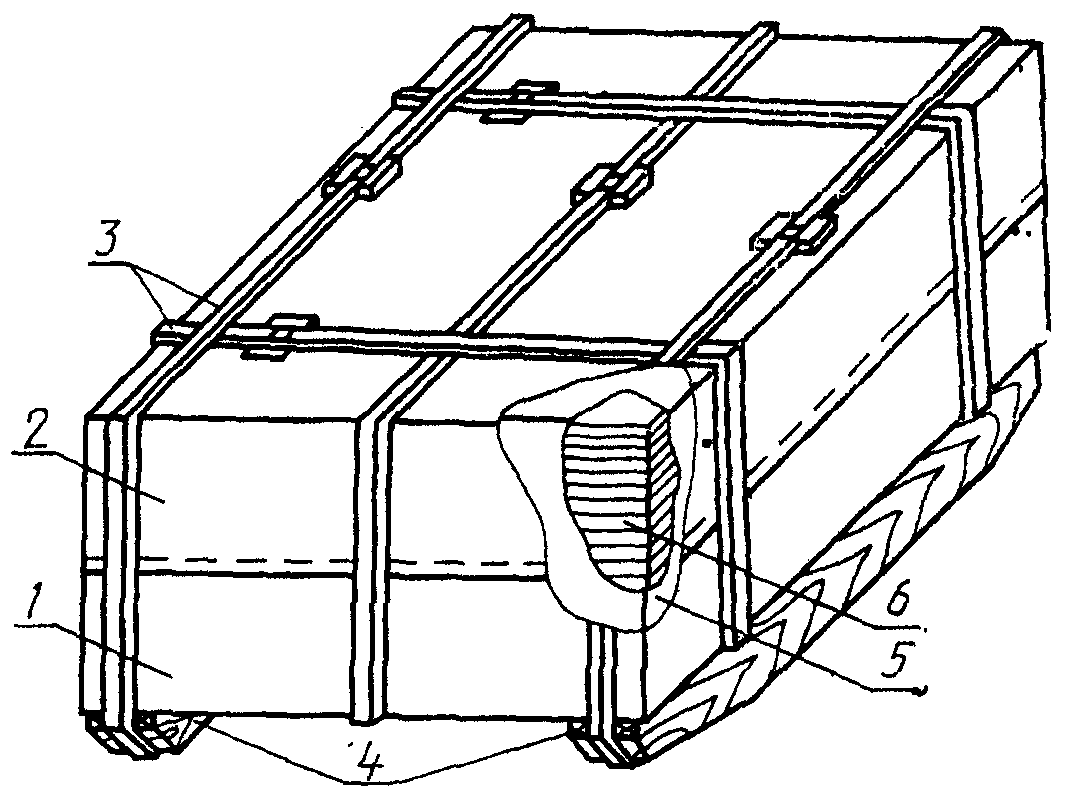
1 - короб; 2 - крышка; 3 - обвязки; 4 - деревянные бруски;
5 - упаковочная бумага; 6 - прокат в листах"
Вернуться в "Каталог нормативных документов"
Источник информации: https://internet-law.ru/documents/prod/gost_gosudarstvennyj-standart/24/gost_27004.html
На правах рекламы:
|
© Антон Серго, 1998-2026.
|
Разработка сайта |
|